 Deutsch




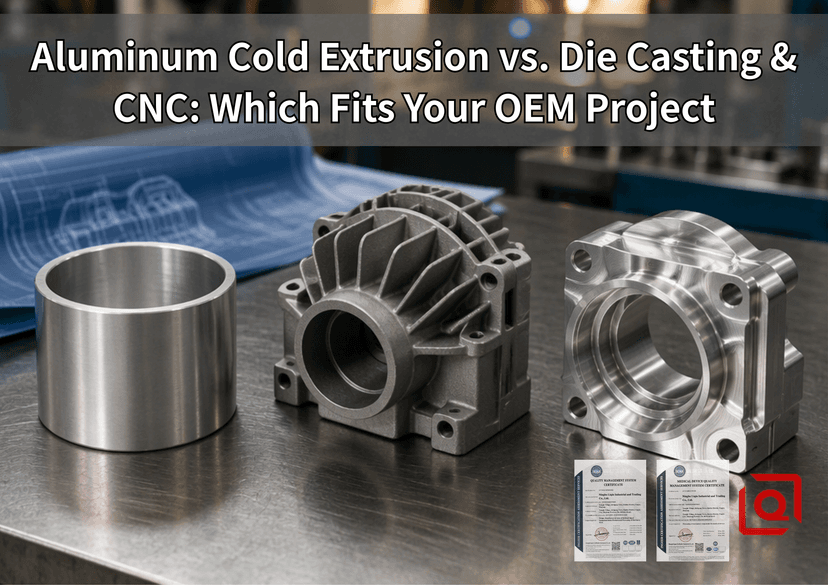
Jeder Hardware-Build stößt auf denselben Engpass. Das CAD-Modell ist gesperrt, die Toleranzen werden überprüft und die Beschaffung steht nun vor einem schwierigen Kompromiss: Wie können wir dieses Aluminiumgehäuse skalieren, ohne die Stückkosten zu zerstören oder Feldausfälle zu bekämpfen?
Die meisten Entwicklungsteams bleiben beim Prototyping bei der Mehrachsen-CNC. Sobald die Zahl der Abrufaufträge zunimmt, wechseln sie reflexartig zum Hochdruck-Druckguss (HPDC) und verzichten vollständig auf die Kaltfließpressung. Dieser Sprung geht oft nach hinten los. Bei symmetrischen oder zylindrischen Schalen mit tiefem Hohlraum führt der direkte Übergang vom Stangenmaterial zum Druckguss zu versteckter Porosität, Ausschussspitzen bei Druckabfalltests und fleckiger Eloxierung.
Schauen wir uns an, wie sich Kaltfließpressen, Druckguss und Knüppel-CNC unter realen Produktionsbedingungen in der Fabrik verhalten.
Was tatsächlich im Inneren des Werkzeugs passiert
Ein 3D-CAD-Viewer zeigt Ihnen nicht, wie sich Metall unter der Belastung verformt. Um die richtige Route zu wählen, müssen die Metallverschiebung, die Dehnung und der thermische Verlauf während des Zyklus verfolgt werden.
Kaltfließpressen von Aluminium (Schlagschmieden / Kaltumformen)
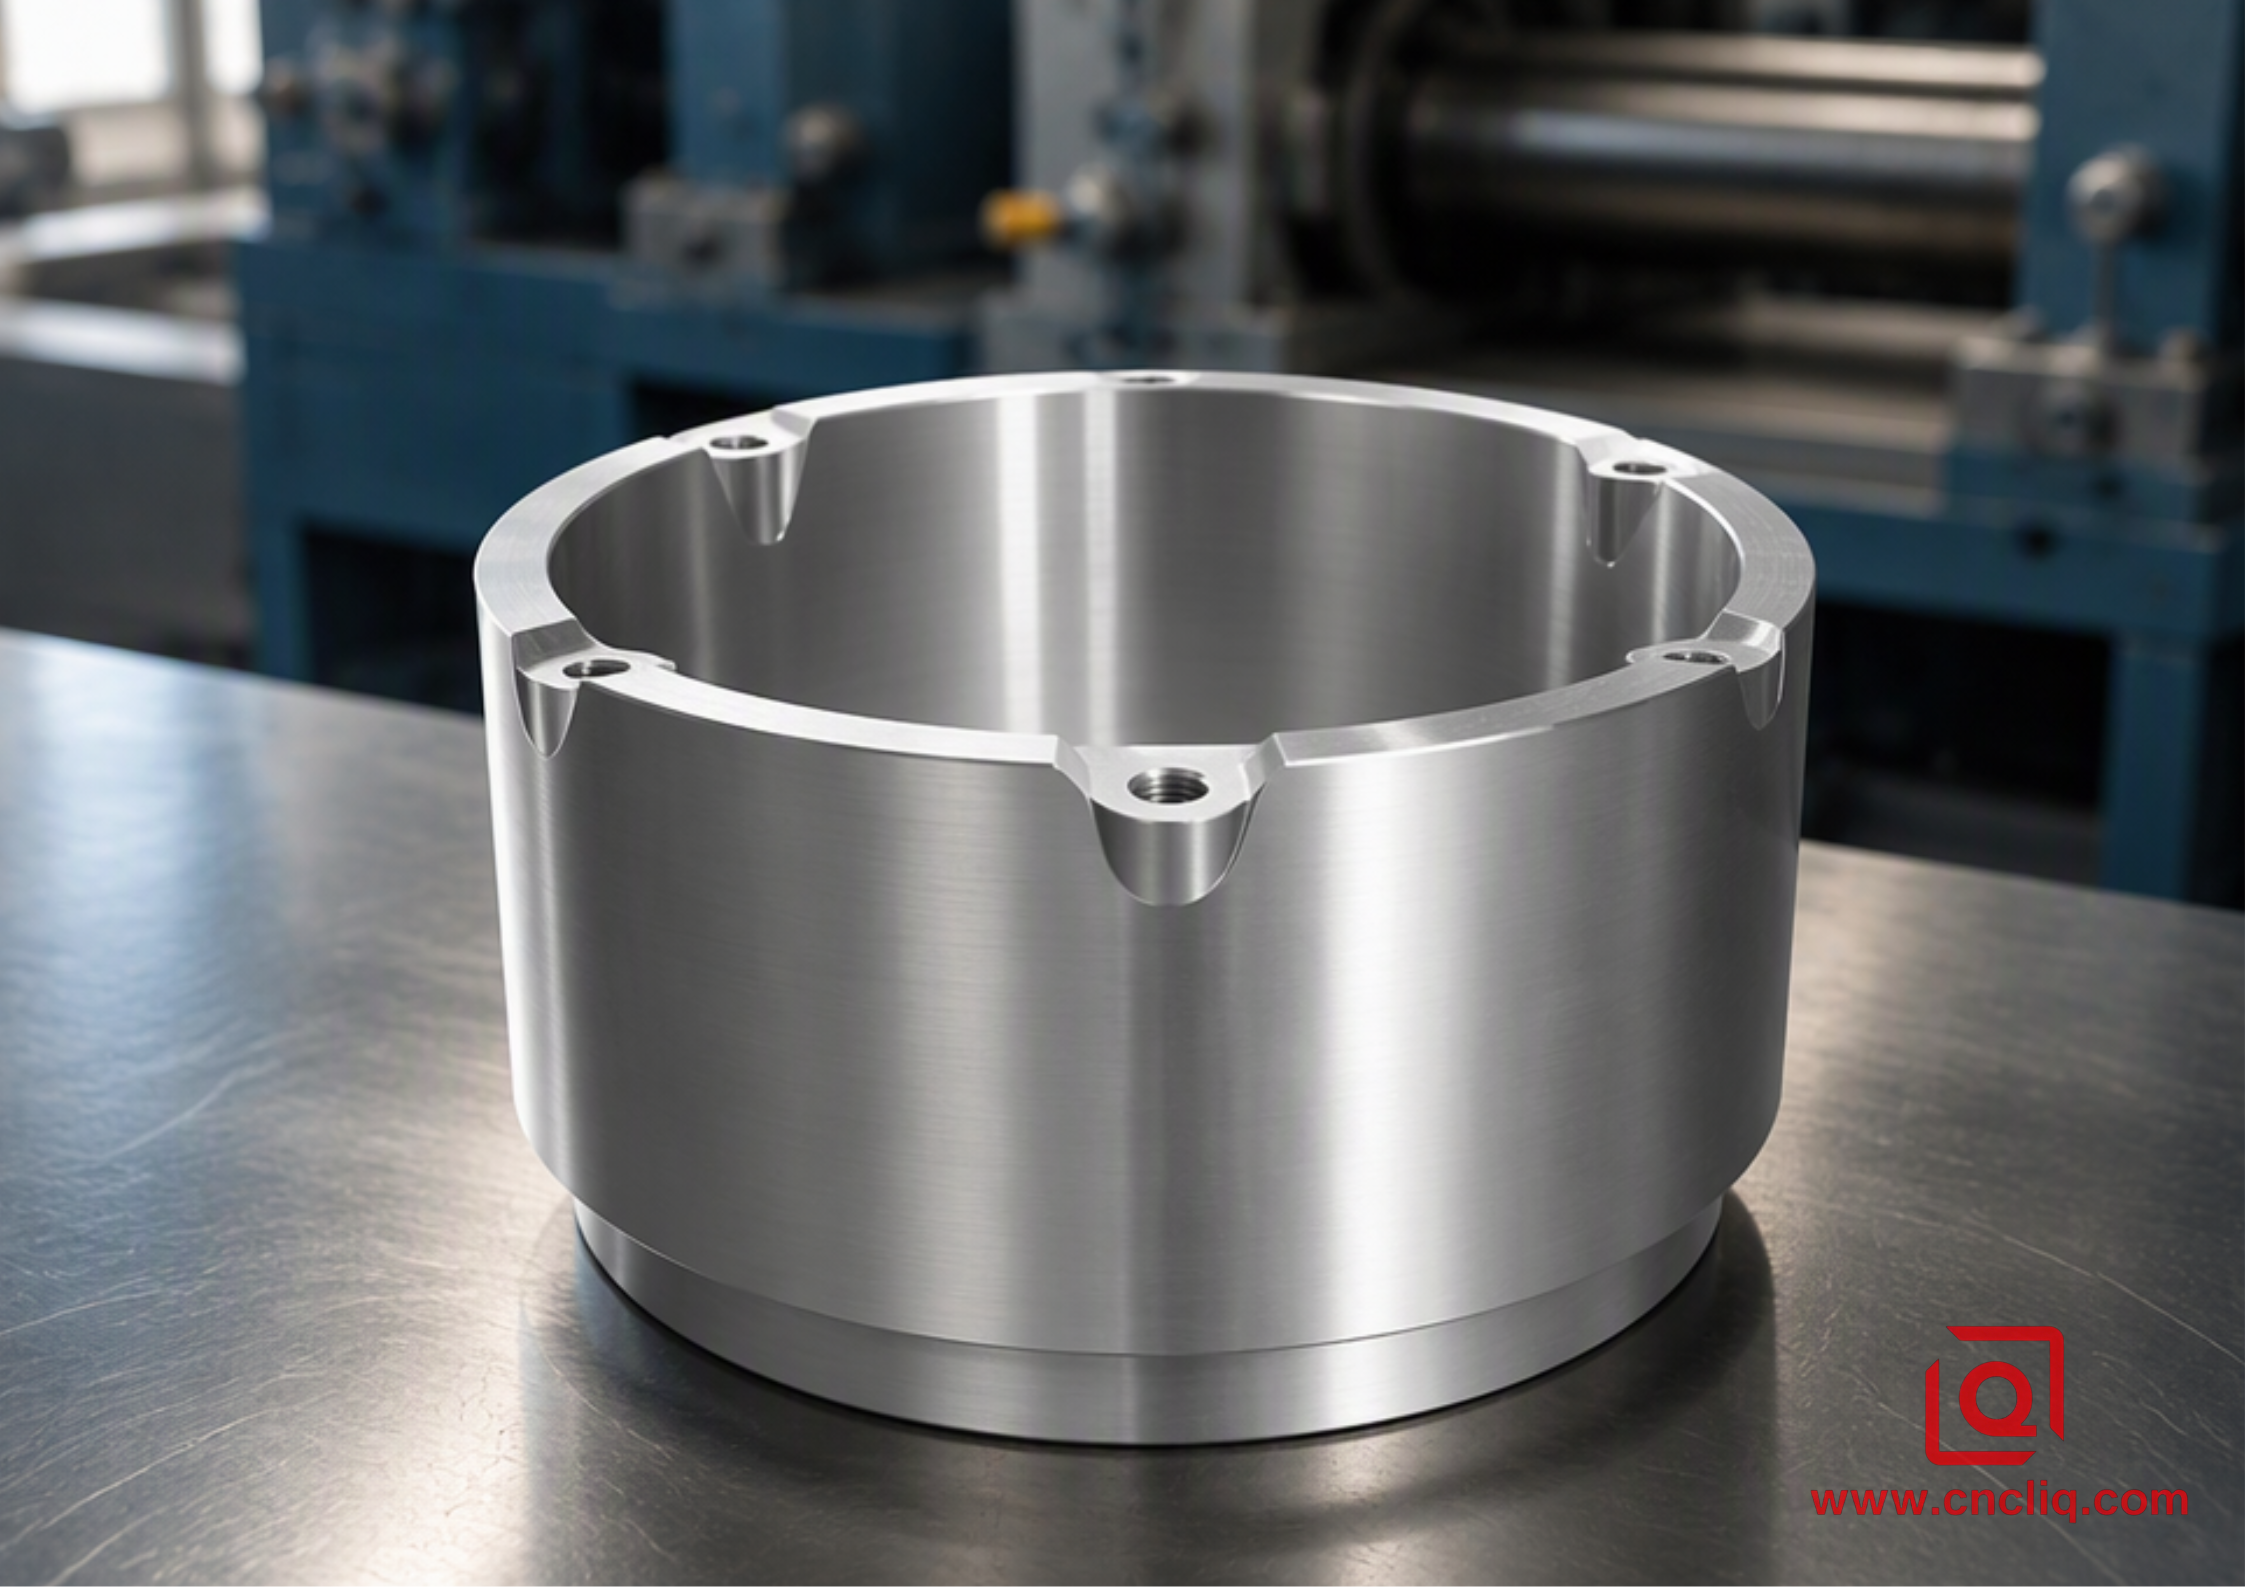
Die Produktion beginnt mit einem geglühten, beschichteten zylindrischen Rohling, der aus einem Stranggussstrang abgeschnitten wird. Der bei Zimmertemperatur in eine Wolframcarbid-Matrize geladene Rohling erfährt den Aufprall eines Stempels aus Werkzeugstahl, der von einer 250 bis 1200 Tonnen schweren mechanischen Presse angetrieben wird.
Der Rohling gibt augenblicklich über seine plastische Grenze hinaus nach, strömt nach hinten über die Stempelspitze, drückt sich durch den Matrizenhals nach vorne oder füllt die unteren Hohlraummerkmale. Da die Umformung weit unterhalb der Rekristallisationsschwelle erfolgt, führt der Prozess zu einer starken Kaltverfestigung.
-
Das Ergebnis: Längskornflusslinien biegen und wickeln sich kontinuierlich entlang der Teilegeometrie, ohne zu scheren.
-
Zyklusgeschwindigkeit: Ein Presshub formt in 2 bis 4 Sekunden den nahezu endlosen Hohlkörper, bevor der Ausbrechstift ihn herausschleudert.
-
Sekundäre Arbeitsschritte: Ein Drehdurchgang mit einer einzigen Aufspannung schneidet die Mündung, schneidet O-Ring-Nuten und Einzelgewinde auf Steigung.
Hochdruck-Druckguss (HPDC)
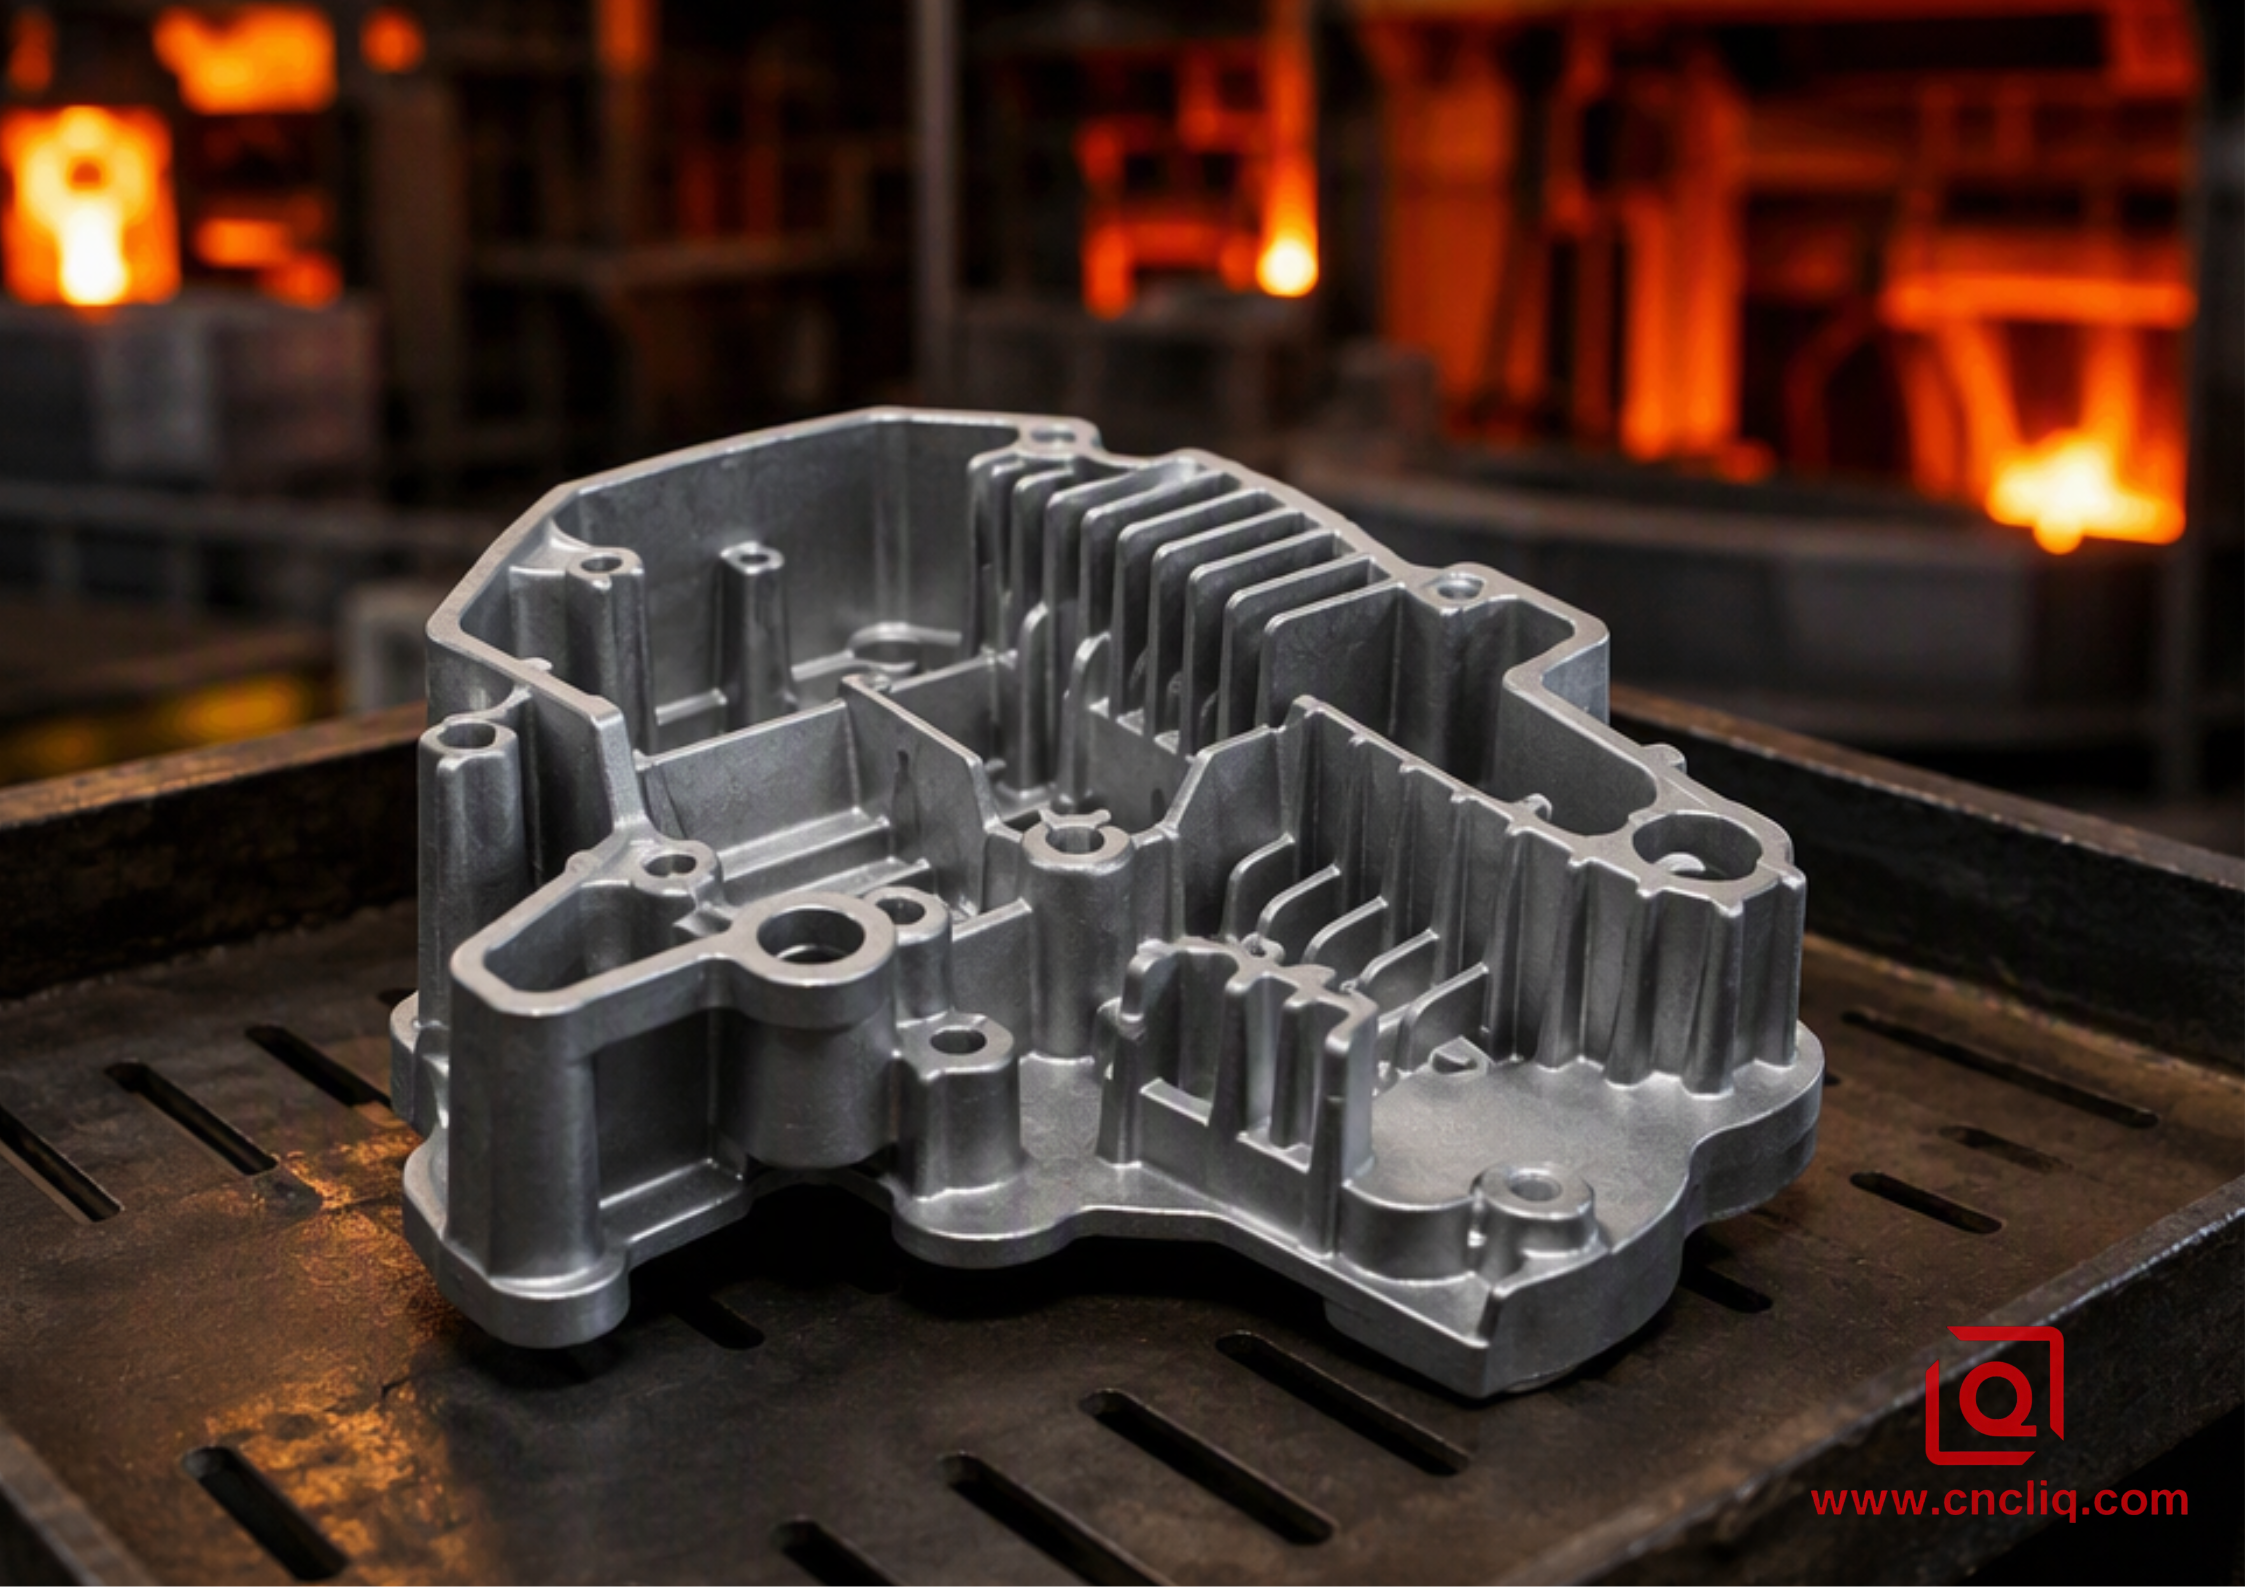
Gießereien schmelzen Sekundäraluminiumbarren (siliziumhaltige Mischungen wie A380 oder ADC12) bei etwa 660 bis 700 Grad Celsius. Eine hydraulische Schusshülse drückt die flüssige Legierung mit 40 bis 60 Metern pro Sekunde und einem Verstärkerdruck von 30 bis 100 MPa in ein H13-Stahlwerkzeug.
-
Das Ergebnis: Hervorragende Freiheit für unregelmäßige Gurte, interne Wärmerippen, Vorsprünge und dünne Wände bis zu 1,5 mm.
-
Das Problem: Durch die turbulente Füllung werden Schusshülsenluft und verbrannte Trennmittel in der Schmelze eingeschlossen. Unter hydraulischen Druckimpulsen oder kontinuierlichen Vibrationen erzeugen diese inneren Blasen Leckpfade und frühzeitige Ermüdungsrisse.
Subtraktive CNC-Bearbeitung
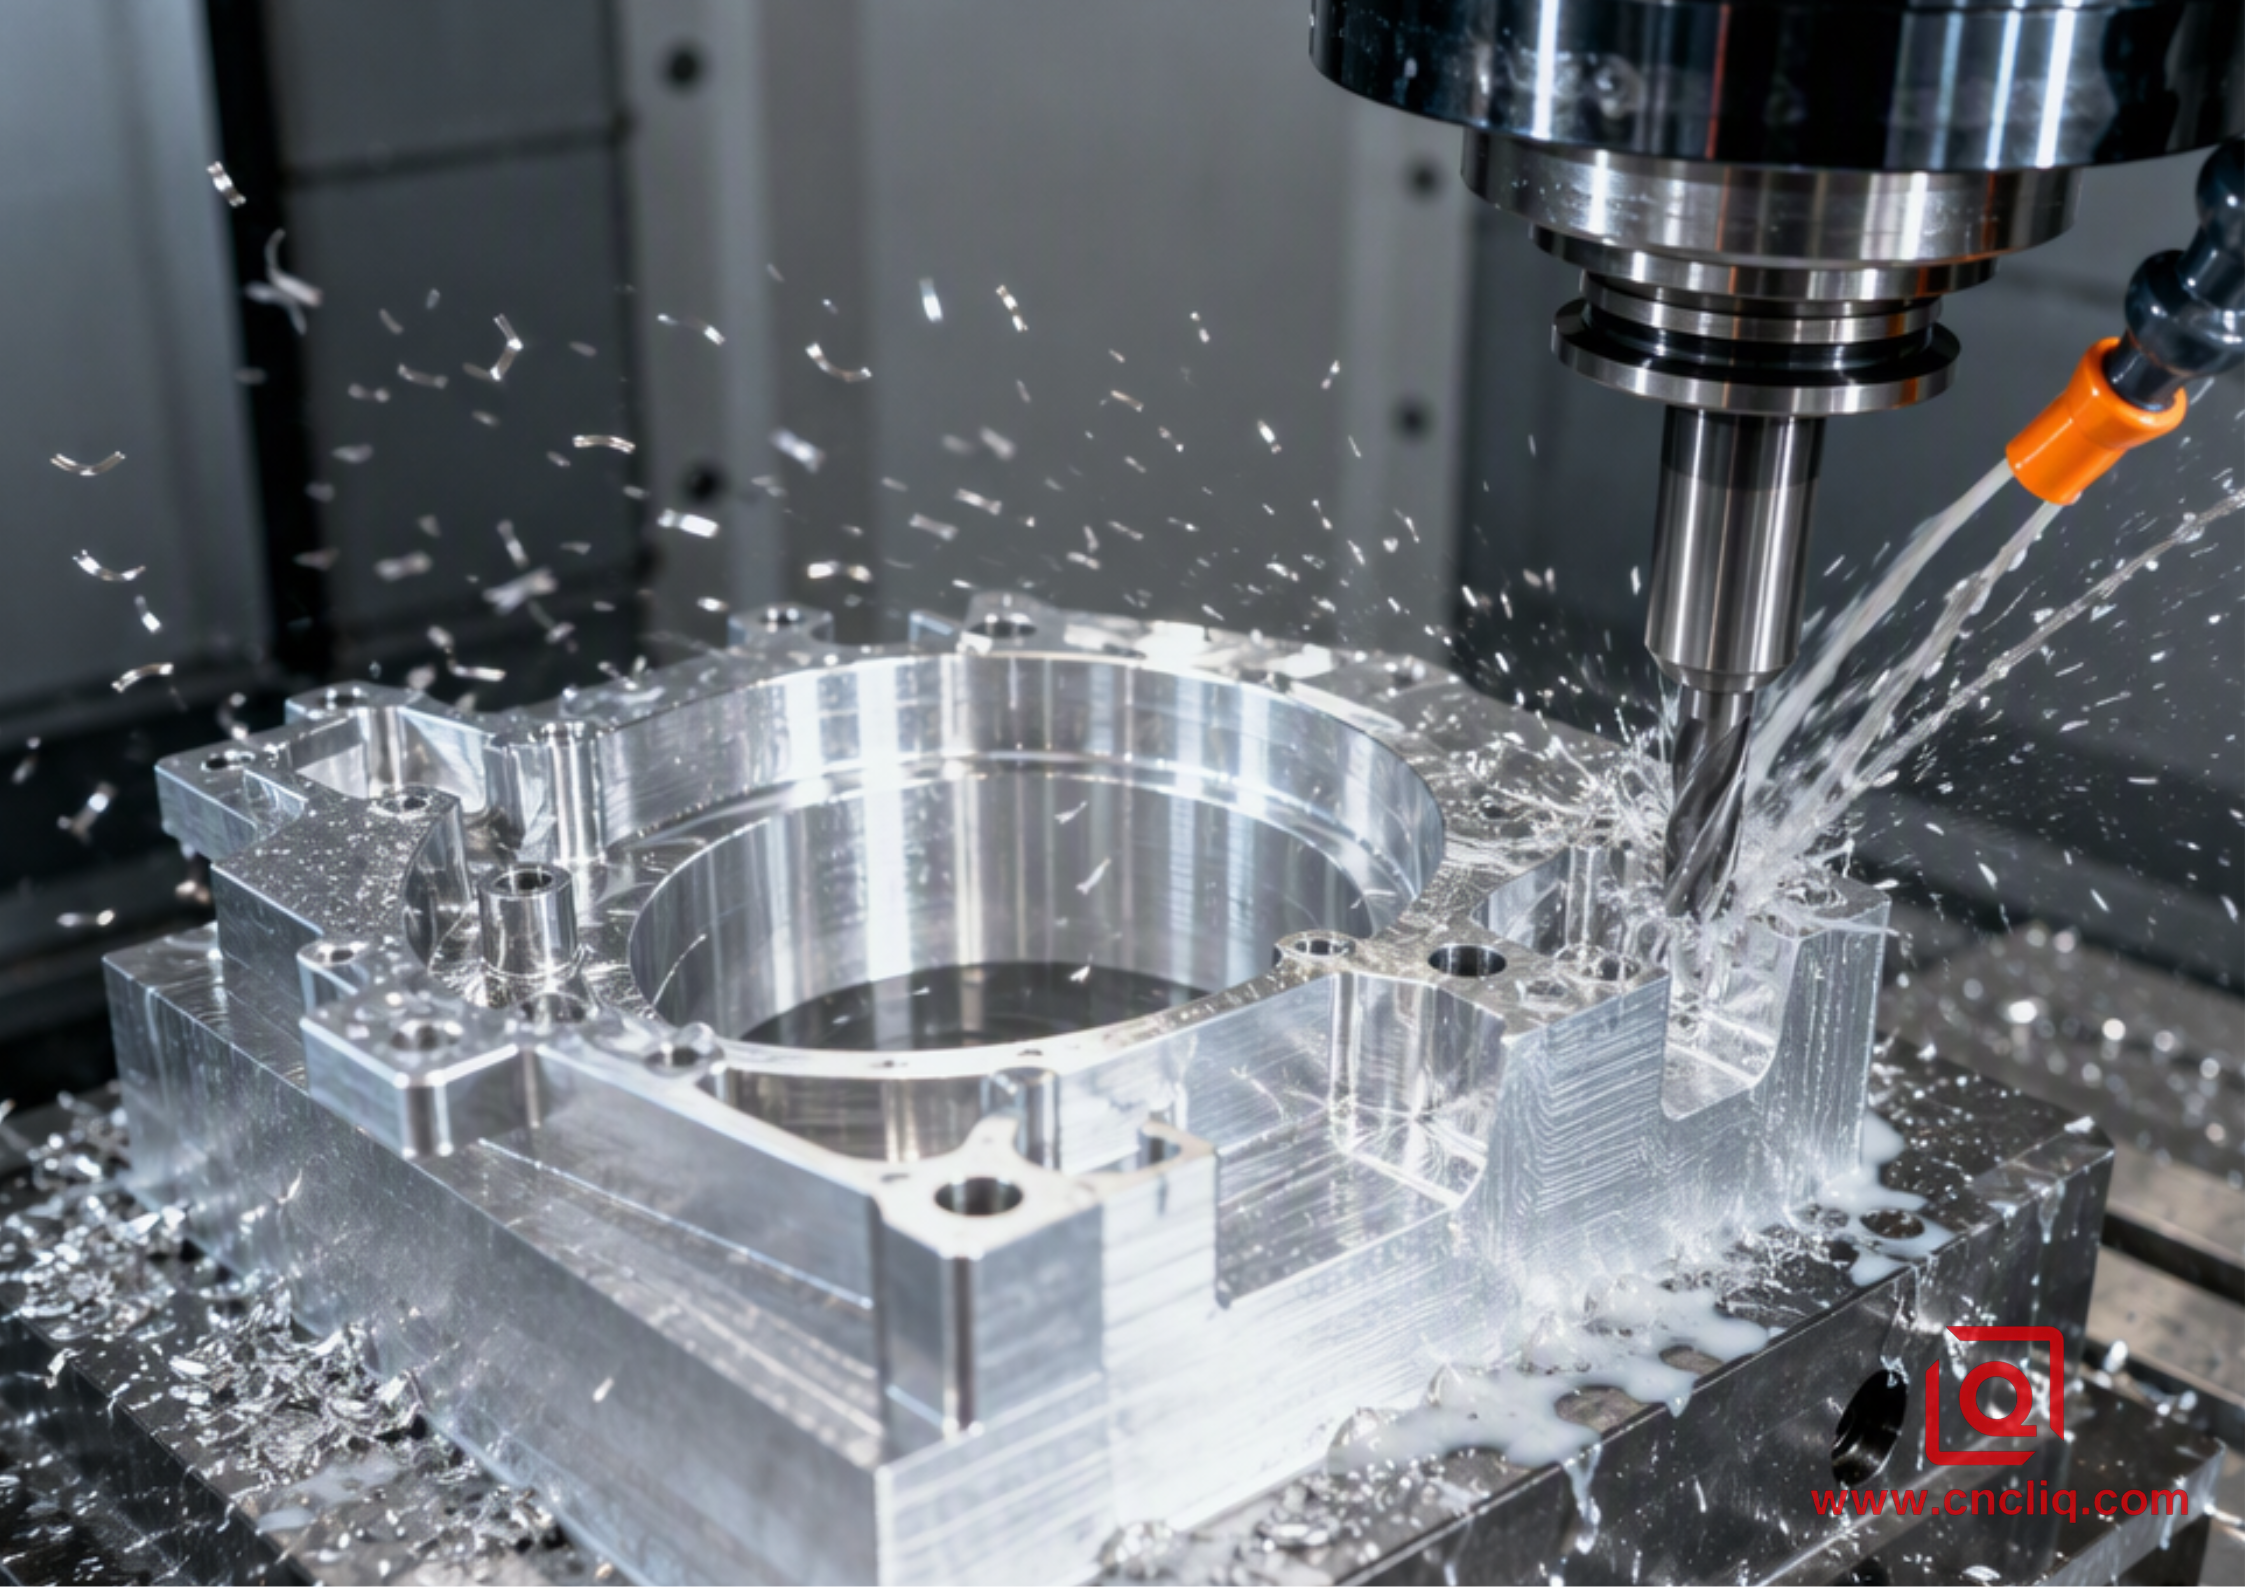
Bediener montieren extrudierte 6061-T6511-Schmiedestangen in kundenspezifischen Spannfuttern auf einem Fräs-Drehzentrum. Hartmetall-Schaftfräser drehen sich zwischen 8.000 und 18.000 U/min und räumen Rohmaterial ab, bis die fertige Geometrie entsteht.
-
Das Ergebnis: Enge Bohrungen mit Toleranzen von 0,005 mm, scharfe Kanten und keine Vorlaufzeit für die Frontbestückung.
-
Das Problem: Tiefe Hohlprofile verwandeln 65 bis 80 Prozent des teuren Stangenmaterials direkt in Späne, wodurch sich die Spindelzykluszeiten auf 6 bis 15 Minuten pro Teil verlängern.
Strukturelle Zuverlässigkeit: Kornfasern, Porosität und Berstfestigkeit
Die Zugwerte im Datenblatt bedeuten nur sehr wenig, wenn ein Gehäuse Hydraulikflüssigkeit aufnimmt oder thermischen Belastungen von Elektrofahrzeugen ausgesetzt ist. Die langfristige Zuverlässigkeit hängt von der internen Mikrostruktur ab.
Cold Extrusion (Continuous Flow) Die Cast (Dendritic + Pores) CNC Solid Billet (Cut Flow)
┌──────────────────────────────┐ ┌───────────────────────────┐ ┌───────────────────────────┐
│ ══════════════════════════ │ │ · · ○ · · · · │ │ ───────────────────────── │
│ ══════════════════════════ │ │ · · · · ○ · · │ │ ──────────── [Cut] ────── │
│ ═══════╗ ╔═════════ │ │ · ○ · · · · · │ │ ═══════╗ ╔════════ │
│ ║ Flow ║ │ │ [Micro-porosity] │ │ ║ Cut ║ │
│ ║ Lines ║ │ │ │ │ ║ Lines ║ │
└────────╨────────╨──────────┘ └─────────────────────────────┘ └────────╨────────╨─────────┘
Durch die Kaltumformung von 6061 oder 6082 bleibt der kontinuierliche Metallkornfluss entlang der Komponentenseitenwände erhalten. Dadurch hält das Werkstück plötzlichen Druckstößen und zyklischen Stoßbelastungen stand. HPDC arbeitet nach einer bestimmten Mechanik: Durch die schnelle Erstarrung entstehen dendritische Formationen, die anfällig für Gaseinschlüsse und Mikroschrumpfungshohlräume sind. Vollständig per CNC-Bearbeitung bearbeitete Teile stammen aus Stangenmaterial mit gleichmäßiger Körnung. Tiefe Hohlräume und abgestufte Geometrien stören stattdessen die Kornorientierung und bilden Zonen mit hoher Spannung in der Nähe von Innenradien.
Prozessvergleichsmatrix
| Parameter | Kaltfließpressen von Aluminium | Hochdruck-Druckguss (HPDC) | Präzisions-CNC (von Billet) |
| Materialqualitäten | 1070, 6061, 6082, 7075 | A380, A383, ADC12, AlSi10Mg | 6061-T6, 7075-T6, 2024, 5083 |
| Materialnutzung | 88 bis 96 Prozent (Near-Net) | 82 bis 90 Prozent (umgeschmolzene Läufer) | 20 bis 45 Prozent (Hoher Spanverlust) |
| Primäre Zykluszeit | 2 bis 6 Sekunden pro Schlag | 25 bis 60 Sekunden pro Schuss | 4 bis 20 Minuten pro Stück |
| As-Formed-Toleranz | 0,03 bis 0,08 mm | 0,10 bis 0,25 mm | 0,005 bis 0,02 mm |
| Oberflächenrauheit (Ra) | 0,4 bis 1,6 µm (brüniert) | 1,6 bis 3,2 µm (Gusshaut) | 0,8 bis 3,2 µm (Schneidmarken) |
| Interne Dichte | 100 Prozent dicht; Endlosfaser | Mikroporosität vorhanden (Klasse 1 bis 4) | 100 Prozent dicht; Faser schneiden |
| Eloxieren in kosmetischer Qualität | Gleichmäßiges, sauberes, helles Finish | Mattgraue, trübe Silikonflecken | Gleichmäßiges, sauberes, helles Finish |
| Werkzeuginvestition | 3500 bis 15000 USD (Stanzen und Stanzen) | 15.000 bis 65.000 USD (Stahlform) | 0 USD (Standard weiche Backen) |
| Wirtschaftliches Batch-Fenster | 3000 bis 200000+ Stück/Jahr | 10.000 bis 500.000+ Stück/Jahr | 1 bis 2500 Stück/Jahr |
Praktische DFM-Regeln für die Kaltfließpressung
Um zu verhindern, dass Stempel abbrechen und Metall bei Durchläufen mit hoher Tonnage abschert, verankern Sie Ihre Teiledrucke nach diesen fünf in der Werkstatt erprobten Regeln:
-
Extrusionsverhältnisse begrenzen: Berechnen Sie Ihre Querschnittsverringerung vom Rohling bis zur fertigen Wand. Halten Sie diesen Wert zwischen 3,0 und 8,0, wenn Sie Legierungen der 6000er-Serie kalt umformen. Bei mehr als 10,0 Spitzen erfolgt die Stanzbelastung über 1800 MPa, wodurch das Werkzeug in kurzer Zeit abgeschliffen wird.
-
Passen Sie die Proportionen von Wand zu Boden an: Schwere Dimensionsschritte – wie beispielsweise die Kombination einer 1,2-mm-Seite mit einem 18-mm-Massivboden – lösen einen ungleichmäßigen Strömungswiderstand aus, der den Dosenkörper knittert oder reißt. Streben Sie stattdessen ein Wand-zu-Sockel-Dickenverhältnis von 0,6:1 bis 1,5:1 an.
-
Einfache Einstiegsradien: Harte 90-Grad-Stufen drosseln die Rückwärtsextrusion. Geben Sie den Innenecken einen Radius von mindestens 1,0 mm und den offenen Matrizeneintrittsübergängen einen Radius von 1,5 mm oder mehr, damit das Material während des Hubs nicht abschert.
-
Fordern Sie eine ordnungsgemäße Temperierung und Schmierung: Geben Sie 6061- oder 6082-Rohlinge in völlig weicher O-Temperierung ein, vorbereitet mit Zinkphosphat oder reaktiver Polymerseife. Nach dem Umformen führen Sie eine Lösungsglühbehandlung und eine Ausscheidungshärtung durch (2 Stunden lang bei 530 Grad Celsius einweichen, in weniger als 15 Sekunden in Wasser abschrecken, dann 8 Stunden lang bei 175 Grad Celsius aushärten), um Streckgrenzen und Zugfestigkeitswerte von über 310 MPa zu erreichen.
-
Nutzen Sie den Hybridansatz Extrusion + CNC: Lassen Sie die Kaltfließpressung 90 Prozent der Hauptform – Hohlräume, abgestufte Zylinder, untere Antriebssechskantteile – in Sekundenschnelle verarbeiten. Führen Sie dann das Rohgehäuse zu einer Hochgeschwindigkeitsdrehmaschine für einen 30 bis 50 Sekunden dauernden Reinigungsdurchgang über Gewindeoberflächen und O-Ring-Nuten.
Fallstudie aus der Werkstatt: Sensorgehäuse für Kraftfahrzeuge
Ein Tier-1-Fluidsystemlieferant benötigte ein Aluminium-Sensorgehäuse (48 mm Außendurchmesser, 40 mm Bohrung, 85 mm Tiefe, Innengewinde M38×1,5, unterer Außensechskantantrieb).
 Raw Billet Slug (Ø46mm x 32mm)
 │
 ▼ [1. Cold Extrusion Strike - 3.2s]
 Near-Net Cup (Ø48mm x 88mm, Wall 4mm)
 │
 ▼ [2. T6 Heat Treatment]
 Homogenized 6061-T6 Mechanical Matrix
 │
 ▼ [3. Secondary CNC Lathe - 42s]
 Final Product: Thread M38x1.5 + O-Ring Groove + Face Trim
Der ursprüngliche Prozess (Solid Bar CNC)
Beim Drehen und Fräsen aus massivem 6061-T6-Stangenmaterial mit 55 mm Durchmesser x 95 mm wurden 610 Gramm Rohmaterial verbraucht, um ein 138 Gramm schweres Gehäuse herzustellen. Die Spindelzeit betrug 8 Minuten und 45 Sekunden pro Stück. Die Werkstatt wandelte 77,3 Prozent des Lagerbestands (472 Gramm) in Schrottchips um, was die Stückkosten bei einem jährlichen Programm mit 45.000 Stück auf 6,85 USD erhöhte.
Der gescheiterte Gießereilauf (ADC12 Die Casting)
Der Wechsel zu gegossenem ADC12 verkürzte die Rohzykluszeit, das Gehäuse musste jedoch einen 3,5-MPa-Helium-Lecktest bestehen. Gussturbulenzen verursachten eine Leckausschussrate von 8,4 Prozent in der Nähe von Gewindewurzeln und Seitenwand-Kaltverschlüssen. Erschwerend kam hinzu, dass die siliziumreiche Legierung im Eloxaltank fleckig dunkelgrau wurde und die kosmetischen Qualitätsprüfungen nicht bestand.
Der Hybrid Fix (kaltgeformtes 6061 + CNC-Drehmaschine)
Das Ingenieurteam wechselte zu einem kaltgestanzten 6061-Blanking-Setup:
-
Vorbereitung des Rohlings: 6061-O-Aluminiumrohlinge werden geschnitten und an den Kanten angefast, mit einer Abmessung von 46 mm im Durchmesser und 32 mm in der Länge und einem Gesamtgewicht von 146 Gramm.
-
Umgekehrtes Kaltfließpressen: Eine 400-Tonnen-Presse führt das Prägen in einem Schuss durch, um das Becherteil zu formen. Das fertige Teil verfügt über eine 3,8 mm dicke Wand und eine integrierte Sechskantstruktur am Boden, wobei der gesamte Vorgang in 3,2 Sekunden abgeschlossen ist.
-
Thermische Verarbeitung: Zur Anpassung der Materialleistung werden herkömmliche T6-Lösungsbehandlung und künstliche Alterung eingesetzt, wodurch eine Streckgrenze von 275 MPa und eine Zugfestigkeit von 310 MPa erreicht werden.
-
Post-CNC-Bearbeitung: Der Enddrehprozess wird in einer Aufspannung innerhalb von 42 Sekunden durchgeführt. Bei diesem Verfahren wird die O-Ring-Nut bearbeitet, die Endflächenkante zugeschnitten und das M38×1,5-Innengewindeloch geschnitten.
Cost Breakdown Comparison (Per Part at 45,000 Units/Year)
Pure CNC Machining: ████████████████████ 6.85 USD
Die Casting (w/ scrap):████████████ 4.20 USD (High defect rate)
Cold Extrusion+CNC: ███████ 2.95 USD (0% burst leaks)
Die endgültigen Stückkosten sanken auf 2,95 USD – eine Kostenreduzierung von 56,9 Prozent im Vergleich zu reinem CNC. Die Werkzeugkosten für den Stempel und den Hartmetall-Matrizeneinsatz beliefen sich auf insgesamt 5.800 USD und wurden über die ersten 1.500 Teile vollständig amortisiert. Während des gesamten 45.000-Einheiten-Laufs blieb der Heliumleckschrott bei 0,00 Prozent.
Beschaffungsleitfaden
Wählen Sie eine reine Mehrachsen-CNC, wenn:
-
Die Jahresproduktion bleibt unter 2000 Einheiten.
-
Die Geometrie ist asymmetrisch und weist kein axiales oder planares Gleichgewicht auf.
-
Das Design erfordert häufige Überarbeitungen in der Mitte der Auflage.
-
Die wahre Position und der Rundlauf müssen über mehrere Bezugspunkte hinweg genau 0,010 mm betragen.
Wählen Sie Hochdruck-Druckguss, wenn:
-
Das jährliche Volumen übersteigt 15.000 Teile.
-
Die Geometrie beinhaltet asymmetrische Montagehalterungen, variable Wandabschnitte bis 1,5 mm und tiefe Kühlrippen.
-
Das Teil speichert keine unter Druck stehende Flüssigkeit, wodurch Mikroporosität unschädlich gemacht wird.
-
Bei der Außenlackierung wird eher auf Pulverbeschichtung oder E-Beschichtung als auf helles, dekoratives Eloxieren zurückgegriffen.
Wählen Sie Kaltfließpressen (oder Kaltfließpressen + CNC), wenn:
-
Das jährliche Volumen liegt bei über 3000 Teilen.
-
Das Bauteil ist rohrförmig, becherförmig, zylindrisch oder rotationsausgeglichen.
-
Die Anwendungsanforderungen erfordern eine dichte Knetfestigkeit der Serien 6000 oder 7000 ohne Leckageporosität.
-
Die kosmetische Spezifikation erfordert eine saubere, gleichmäßige Eloxierung.
-
Im Vergleich zur Zerkleinerung von Knüppeln in einer Mühle möchten Sie den Abfall von Rohmaterialspänen um 50 bis 75 Prozent reduzieren.
Klicken Sie hier für Ihre Anfrage 👆
FAQs
1. Können hochfeste Aluminiumlegierungen der 7000er-Serie (wie 7075) kalt extrudiert werden, oder sind wir auf die Serien 1000 und 6000 beschränkt?
Ja, 7075 formt sich kalt, aber Ihr Verarbeitungsspielraum schrumpft im Vergleich zu 6061 oder 1070 drastisch. Der Rohling erfordert eine vollständige O-Temper-Glühung gepaart mit mehrschichtigem Konversionsschmiermittel, um Abrieb zu vermeiden. Sie benötigen außerdem starke Eckradien am Stempel, damit der Werkzeugstahl bei extremer Belastung nicht bricht. Der Verschleiß von Stempel und Matrize steigt schnell; Bei tiefen oder schwierigen 7075-Bechergeometrien erhöhen die Werkstätten die Rohlingstemperatur auf 200 bis 250 Grad Celsius (Warmformung), um die Tonnage zu senken, ohne die Kornausrichtung zu beeinträchtigen.
2. Wie sind die Vorab-Werkzeugkosten und die Vorlaufzeit beim Kaltfließpressen im direkten Vergleich zum Druckguss?
Kaltumformwerkzeuge schonen das Budget und sind schneller umsetzbar. Das Versenken eines Stempels aus gehärtetem Werkzeugstahl zusammen mit einem Hartmetalleinsatz kostet normalerweise 3.500 bis 15.000 USD, wobei von der Zeichnung bis zum ersten Artikel 3 bis 5 Wochen vergehen. Umgekehrt umfassen HPDC-Werkzeuge komplexe Schlitten, interne Kühlung und Ausbrechstifte – die Kosten belaufen sich auf 15.000 bis 65.000 USD, während die Lieferzeit 8 bis 14 Wochen beträgt.
3. Warum ergibt Kaltfließpressen eine sauberere eloxierte Oberfläche als Hochdruck-Druckguss? Siliziumgehalte und hohlraumfreies Metall erklären den Unterschied. Druckgusssorten wie A380 und ADC12 enthalten 9 bis 12 Prozent Silizium für die Fließfähigkeit der Schmelze in dünnen Abschnitten. Dieses Silizium widersteht der Auflösung im Schwefelbad und hinterlässt auf dem Teil einen matten, fleckigen grauen Film. Bei der Extrusion werden geschmiedete Stangen (wie 6061 oder 6082) mit einem Minimum an Silikon und ohne innere Hohlräume verwendet, wodurch bei jedem Durchgang eine klare, helle eloxierte Farbe erzielt wird.
4. Was passiert, wenn unser Teil eine asymmetrische Seitenhalterung oder ein senkrechtes Montageloch hat? Bei der Kaltumformung kommt es auf eine symmetrische radiale Strömung an, wodurch außermittige Laschen oder Querlöcher während des Abwärtshubs unmöglich sind. Der gewählte Weg ist eine zweistufige Hybridmethode: Stanzen Sie die symmetrische Dose, den Körper oder die Schale in 3 Sekunden nahezu endkonturnah aus und lassen Sie sie dann in eine 4-Achsen- oder 5-Achsen-CNC-Einrichtung fallen, um die Querlöcher, Abflachungen oder Seitenlaschen zu schneiden.
5. Wie lange halten Kaltfließpressstempel und Hartmetallmatrizen, bevor sie ausgetauscht werden müssen? Halten Sie Ihre Rohlinge geglüht, tragen Sie Zinkphosphatseife auf und halten Sie die Extrusionsverhältnisse unter 8,0. Vollhartmetalleinsätze erreichen 200.000 bis 500.000 Treffer, bevor sie aus den Spezifikationen herausfallen. Werkzeugstahlstanzen (wie CPM-10V oder Vanadis 4 Extra) durchlaufen normalerweise 50.000 bis 150.000 Zyklen, bevor Ermüdung oder Profilerosion einen Austausch erzwingen.
Klicken Sie hier für Ihre Anfrage 👆
Zusammenfassung
Die Auswahl des richtigen Pfads hängt von der Teilegeometrie, der Losgröße und den Zielspezifikationen ab. Die Mehrachsen-CNC eignet sich für kleine Auflagen mit unregelmäßigen Freiformformen, bei denen es auf die Rüstgeschwindigkeit ankommt. Beim Hochdruck-Druckguss sind große Auflagen komplizierter Teile erforderlich, sofern eingeschlossene Luft und Hohlräume unter der Oberfläche kein Problem darstellen. Bei tiefen, runden Gehäusen, die eine solide Berstfestigkeit, saubere eloxierte kosmetische Oberflächen und äußerst günstige Einzelteilpreise erfordern, führen Sie Kaltfließpressen durch, unterstützt durch schnelle Nachbearbeitungsreinigungen.
Kontaktinformationen
Haftungsausschluss
Alle in diesem Blog veröffentlichten technischen Artikel, Materialspezifikationen, Bearbeitungsempfehlungen und Details zur Oberflächenbehandlung dienen ausschließlich Informations- und Referenzzwecken. Bitte beachten Sie, dass allgemeine Blogeinblicke unterzeichnete technische Vereinbarungen nicht ersetzen. Da kundenspezifische Teile je nach Materialwärmezahl, Maschinenkalibrierung und spezifischen Toleranzen variieren, werden verbindliche Qualitätsspezifikationen ausschließlich durch Ihre genehmigten CAD-Zeichnungen, unterzeichneten Verträge und formellen Qualitätspläne bestimmt.
Alle in diesem Blog vorgestellten Kundenfallstudien wurden gründlich anonymisiert und bereinigt. Die angezeigten Leistungskennzahlen, Fertigungsabläufe und Bilder dienen ausschließlich der Demonstration unserer kundenspezifischen Bearbeitungsfähigkeiten und stellen keinen einzigen universellen Standard für alle Aufträge dar.
Liqin-Fertigungsteam
Aufbauend auf 18 Jahren Erfahrung in der Präzisionstechnik fertigt Ningbo Liqin Industry Metallkomponenten mit hohen Toleranzen für anspruchsvolle globale Märkte. Wir operieren in einem 6.500 m² großen Produktionszentrum, das mit über 150 Maschinen ausgestattet ist, die mit 4 und 5 Achsen arbeiten CNC-Bearbeitung , Fräsdrehbearbeitung, Kaltfließpressen und Druckguss unter einem Dach. Mit diesem Setup können wir Projekte nahtlos verwalten und Teile von den ersten CAD-Konzepten direkt in die endgültigen Lieferungen überführen.
Wir übernehmen die Qualitätskontrolle ohne Kompromisse. Enge Toleranzen behandeln wir mit der nötigen Ingenieursdisziplin. Unterstützt durch die Zertifizierungen ISO 9001, ISO 13485 und IATF 16949 führen unsere QA-Ingenieure bei jeder einzelnen Produktionscharge strenge IPQC-, FQC- und OQC-Prüfungen durch. Von der KMG-Abmessungskartierung und optischen Profilierung bis hin zu Härte- und Salzsprühtests validieren wir Ihre kritischen Spezifikationen im Voraus – so erhalten Sie einsatzfertige Komponenten ohne Montageprobleme oder kostspielige Produktionsunterbrechungen. Zusätzlich zur Fertigung können Sie sich darauf verlassen, dass wir auf neue Anfragen innerhalb von zwei Stunden reagieren, direkte Unterstützung bei der Bemusterung von Prototypen erhalten und einen reibungslosen Exportversand nach Europa, Nordamerika, Asien und Ozeanien gewährleisten.
Begrüßen Sie Ihre Anfragen und Proben. Besuchen Sie unsere Website oder Kontaktieren Sie uns direkt für ein konkurrenzfähiges Angebot!
