 Deutsch




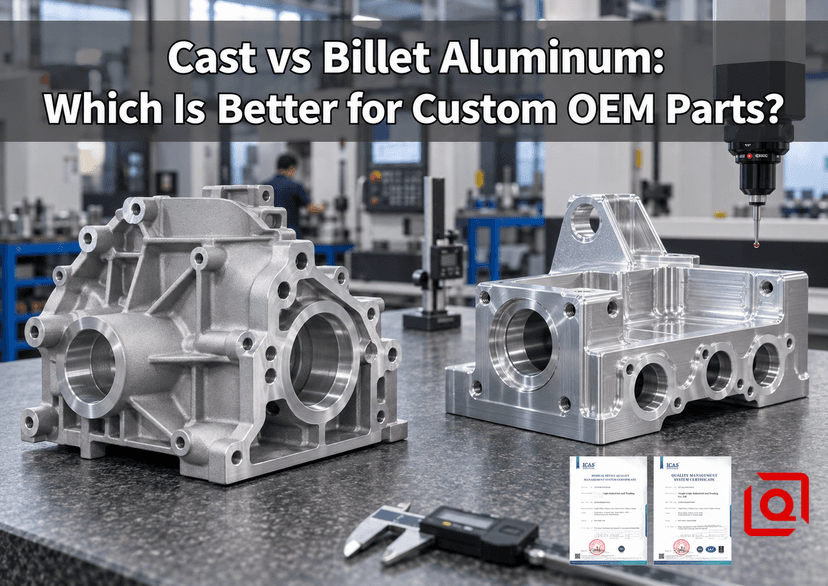
Hier fange ich an: Wenn sich der Druck noch bewegt, die Charge bescheiden ist oder mehrere Bezugspunkte übereinstimmen müssen, halte ich die Matrize von der Werkbank und bearbeite den Rohling. Erst wenn sich die Nachfrage beruhigt, beginnt sich das Casting zu lohnen, insbesondere wenn das Modell mit Rippen, Vorsprüngen und Leerstellen überfüllt ist, die andernfalls zu Chips werden würden. Ein Gehäuse mit Gussrippen, aber gefrästen Dichtflächen ist keine halbe Sache. In vielen Produktionsaufträgen ist es der sauberste Weg. Ein Etikett macht kein Premiumteil. Der bessere Weg ist derjenige, der Funktion, Vorlaufzeit und Gesamteinstandskosten schützt.
Ein Käufer hat mir einmal eine Version dieser Frage gestellt, die direkt zum eigentlichen Problem führt: „Wenn der Knüppel stärker ist, warum beginnt dann fast jedes Motorgehäuse als Gussteil?“ Denn Stärke ist nur eine Linie auf der Zeichnung. Ein Gehäuse erfordert möglicherweise dünne Kühlrippen, interne Kanäle, niedrige Stückkosten und sechs bearbeitete Schnittstellen. Das Schnitzen all dessen aus einem massiven Block kann präzise sein, aber es kann auch den Späneförderer füllen, während die Maschine den größten Teil ihres Zyklus damit verbringt, Material zu entfernen, das der Kunde nie benötigt hat.
Der umgekehrte Fehler passiert auch. Ein Team genehmigt eine Matrize, weil die Produktionsprognose gesund aussieht. Drei Designüberarbeitungen später hat sich ein Schraubenmuster verschoben, eine O-Ring-Nut ist breiter und ein Steckervorsprung benötigt weitere drei Millimeter Spielraum. Jetzt ist der kostengünstige Prozess an teure Stahlwerkzeuge gebunden. Die Wahl zwischen Guss- und Billet-Aluminium für kundenspezifische OEM-Teile sollte getroffen werden, bevor das Angebot auf den Stückpreis reduziert wird.
Dieser Leitfaden geht den praktischen Weg. Wir vergleichen Metallurgie, Toleranzen, Oberflächenbeschaffenheit, Werkzeuge, Designänderungen, Inspektionen und die Fragen, die in einer Ausschreibung enthalten sein sollten. Wenn Sie auch die Extrusion abwägen, gilt das entsprechende Aluminium-OEM-Prozessvergleich stellt CNC-Bearbeitung, Extrusion und Druckguss in den gleichen Entscheidungsrahmen.
Was „Cast“ und „Billet“ eigentlich bedeuten
Aluminiumgussteile entstehen, wenn geschmolzene Legierung eine Form oder Matrize füllt und erstarrt. Wenn Sie durch zwei Gießereien gehen, kann das Wort Gießen sehr unterschiedliche Arbeiten bedeuten: Sand, Dauerform, Niederdruck oder eine schnelle HPDC-Zelle. Diese Routen hinterlassen nicht den gleichen Haut- oder inneren Zustand. Nur setzen „ Aluminiumguss ” Auf eine Ausschreibung können fünf Geschäfte fünf verschiedene Antworten geben.
Bei einer Knüppelarbeit werden gesägte Platten, Stangen oder stranggepresste Blöcke in die Vorrichtung eingeführt und das nicht benötigte Metall fällt als Späne ab. Das Marketing hat das Wort „Billet“ so weit ausgedehnt, dass es einem Käufer nur noch sehr wenig sagt. Es wird keine Legierung, kein Härtegrad, keine Eigenschaftsgarantie oder auch nur eine bestimmte Werkstoffform genannt. „Hergestellt aus 6061-T651-Blech mit Mühlenzertifikat“ ist nützlich. „Hergestellt aus Flugzeugknüppeln“ reicht für den Einkauf und die Qualitätsplanung nicht aus.
Die Unterscheidung ist wichtig, da Guss- und Knetlegierungen unterschiedliche Bezeichnungsfamilien verwenden. Die Aluminium Association unterhält Systeme sowohl für Knet- als auch für Gussprodukte, während ASM International separate Eigenschaftsreferenzen für Knetlegierungen und Aluminiumgussteile veröffentlicht. Vergleichen Sie eine generische Knüppelnummer nicht mit einer generischen Gussnummer. Vergleichen Sie die genauen Legierungs-, Härte-, Prozess-, Wandabschnitts- und Akzeptanzkriterien.
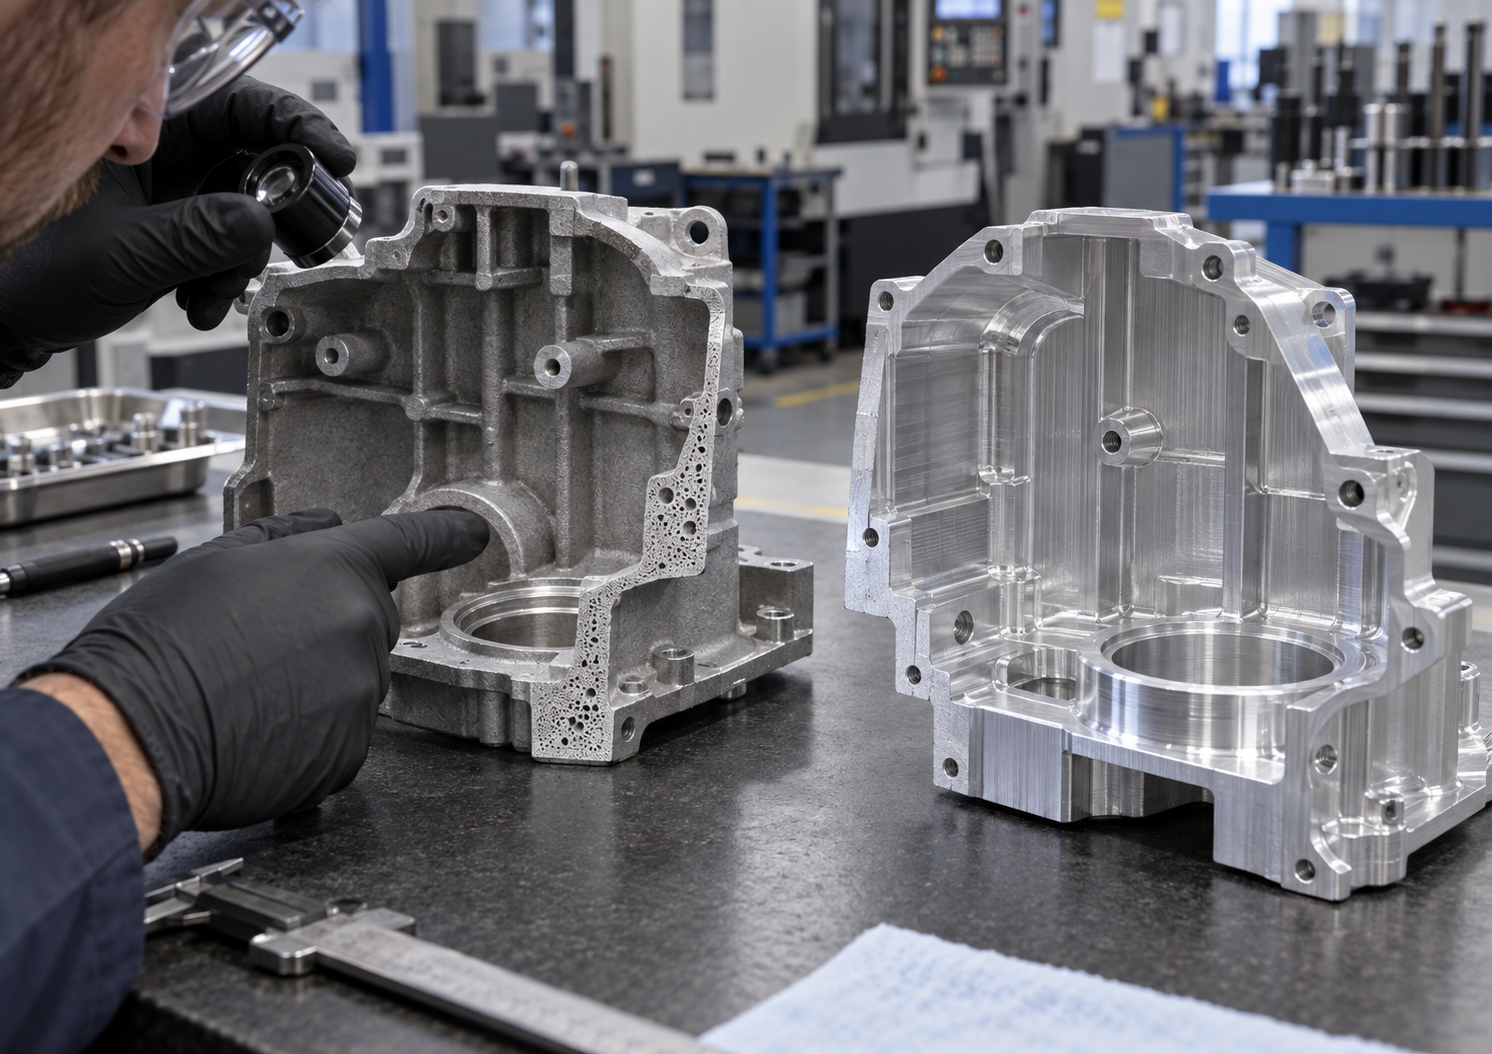
Guss- und Knüppelwege hinterlassen unterschiedliche Spuren in der Werkstatt; Der Inspektionsplan muss der Route folgen.
Guss- vs. Billet-Aluminium: OEM-Entscheidungstabelle nebeneinander
|
Entscheidungsfaktor |
Aluminiumguss |
Billet-bearbeitetes Aluminium |
|
Engagement im Voraus |
Spezielle Werkzeuge können die frühen Kosten dominieren, insbesondere bei HPDC. |
Keine Produktionsform; Vorrichtungen, Programmierung und Einrichtung sind weiterhin erforderlich. |
|
Beste Geometrie |
Dünne Rippen, Vorsprünge, organische Außenformen und nahezu endlose Gehäuse. |
Prismatische Teile, präzise Taschen, Bohrungen, Anschlüsse und häufig überarbeitete Merkmale. |
|
Lautstärkeverhalten |
Die Stückökonomie verbessert sich in der Regel, wenn ein stabiles Volumen die Werkzeugkosten verteilt. |
Schneller Start; Taktzeit und Rohmaterialabtrag bleiben in jeder Einheit erhalten. |
|
Mechanische Konsistenz |
Hängt von Legierung, Füllung, Erstarrung, Abschnittsdicke, Porositätskontrolle und Wärmebehandlung ab. |
Geschmiedetes Material ist im Allgemeinen gleichmäßiger, aber Eigenspannung und Faserrichtung spielen immer noch eine Rolle. |
|
Enge Funktionen |
Kritische Bezugspunkte und Passungen erfordern häufig eine Nachbearbeitung. |
Die CNC legt enge Merkmale direkt fest, sofern Einstellungen und Verzerrungen kontrolliert werden. |
|
Designänderungen |
Änderungen erfordern möglicherweise eine Nacharbeit oder einen Austausch der Matrize. |
Viele Änderungen können durch CAD-, CAM- und Vorrichtungsrevisionen bewältigt werden. |
|
Oberflächenerscheinung |
Textur im Gusszustand; Das kosmetische Finish hängt von der Legierung und dem Beschichtungsweg ab. |
Klar bearbeitetes Aussehen; Knetlegierungen ergeben im Allgemeinen eine vorhersehbarere dekorative Eloxierung. |
|
Hauptprozessrisiken |
Gas- oder Schrumpfporosität, Kaltabschlüsse, Grat, Trennlinienfehlanpassung, Auswerferzeuger und Verformung. |
Verzug nach starkem Materialabtrag, Rattern, Werkzeugablenkung, Grate und Abweichung des Bezugspunkts von Setup zu Setup. |
|
Typischer Gewinneinsatz |
Stabiles, sich wiederholendes Gehäuse oder Gehäuse mit Rippen und Noppen. |
Prototyp, Kleinserien-Präzisionsbauteil, Verteiler, Halterung oder sich entwickelndes Design. |
Diese Tabelle ist ein Screening-Tool und kein Ersatz für die Zeichnung. Ein druckfester Körper, ein ermüdungsbelasteter Arm und eine Elektronikabdeckung können auch bei gleichem Jahresvolumen in unterschiedlichen Spalten landen.
Was ist stärker: Gussaluminium oder Billet-Aluminium?
Setzt man eine gewöhnliche Druckgusslegierung neben eine geeignete Knetlegierung, bietet das Knetgut dem Konstrukteur häufig mehr Festigkeit, Dehnung und Ermüdungsspielraum, ohne dass es zu Überraschungen bei den einzelnen Chargen kommt. Das ist die Grundlage für den guten Ruf von billet. Der Grund dafür ist nicht, dass das CNC-Schneiden die Festigkeit erhöht. Der Vorteil ergibt sich aus dem Ausgangsmaterial und seiner vorherigen thermomechanischen Bearbeitung sowie der Abwesenheit von Gussfehlern in einem gut gelieferten Knetprodukt.
Aber „Knüppel ist stärker“ ist keine vollständige technische Entscheidung. Legierung und Härte können die Prozessbezeichnung überwiegen. Ein gegossenes, geripptes Gehäuse kann im fertigen Zustand steifer sein als ein schlecht konstruiertes Billet-Gehäuse mit der gleichen Masse. Hochwertige Gussprozesse, Wärmebehandlung, Vakuumkontrolle, lokale Abschnittsgestaltung und Inspektion können die Gussleistung ebenfalls erheblich beeinflussen. Aus genau diesem Grund werden in den Aluminium-Referenzen von ASM Zusammensetzung, Mikrostruktur, Gießroute, Wärmebehandlung und Qualitätssicherung als zusammenhängende Variablen behandelt.
Verwenden Sie Billet, wenn der Lastfall wenig Spielraum für versteckte Variationen lässt
Billet ist ein sinnvoller Ausgangspunkt für einen Prototyp oder ein Kleinserienteil, das einer hohen zyklischen Belastung, Stößen, einem stark beanspruchten Gewinde oder einer Druckgrenze ausgesetzt ist, die durch Tiefenbearbeitung geöffnet wird. Der Kaufauftrag kann unverblümt sein: Benennen Sie die Knetlegierung und den Härtegrad, geben Sie die Platte oder den Stab an, fragen Sie nach der Mühlenaufzeichnung und kennzeichnen Sie die Kornrichtung nur dort, wo der Lastfall dies erfordert. Weitere Informationen zum Shop-Verhalten bei gängigen Qualitäten finden Sie im Vergleich der Bearbeitungen 6061, 7075 und 5052 .
Verwenden Sie Gussteile, wenn Formeffizienz wichtiger ist als maximale Materialeigenschaften
Beim Gießen kann Metall um Vorsprünge, Ecken, Rippen und Lagerstützen gelegt werden, ohne dass eine große rechteckige Hülle in eine hohle Schale zerschnitten werden muss. Bei Schutzgehäusen, Beleuchtungskörpern, Motorabdeckungen oder Strukturträgern kann diese Formfreiheit zu einer geringeren Masse und geringeren Kosten führen. Die Aufgabe besteht darin, einen geeigneten Gießprozess auszuwählen und Fehlerkontrollen rund um die tatsächlichen Fehlerarten aufzubauen. NADCA weist darauf hin, dass hochintegrierte strukturelle Druckgussvarianten dort eingesetzt werden, wo eine minimierte Gasporosität erforderlich ist. „Druckguss“ allein definiert Integrität nicht.
Genauigkeit: Die Zeichnung entscheidet, wo die CNC eingreifen muss
Ein Gussstück kann komplexe Formen effizient nachbilden, doch die Oberfläche im Gusszustand ist nicht der Ort, an dem eine Lagerpassung, eine flache Dichtungsfläche oder eine präzise Dübelverbindung angenommen werden kann. Um das Teil aus der Matrize zu lösen, ist eine Formschräge erforderlich. Die Trennlinie führt eine eigene Variante ein. Durch Auswerfen, Abkühlen und Beschneiden kann das Teil bewegt werden. Diese Tatsachen machen die Besetzung nicht ungenau; Sie sagen Ihnen, welche Features für die Sekundärbearbeitung konzipiert werden sollten.
Bei einem starken Hybrid-Bezugsplan umfasst das Gussteil stabile Positionierungspads in einer Formhälfte. Der erste CNC-Vorgang legt einen primären Bearbeitungsbezugspunkt fest. Spätere Bohrungen, Flächen und Löcher beziehen sich eher auf diesen Bezug als auf eine unregelmäßige Außenhaut. Die Materialzugabe muss ausreichen, um normale Gussabweichungen auszugleichen, darf aber nicht so großzügig sein, dass der Fräser tiefere Porositäten öffnet oder Zykluszeit verschwendet.
Bei der Billet-Bearbeitung werden die Formvariablen entfernt, nicht jede Variable. Eine tiefe Tasche kann Restspannungen lösen und einen flachen Teller in einen flachen Bogen verwandeln. Lange Werkzeuge bewegen sich unter Schnittdruck. Ein zweiter Aufbau kann die Beziehung zwischen zwei Bohrungen verschieben. Für komplexe 5-Seiten-Arbeiten, Reduzierung des manuellen Umspannens Mehrachsiges CNC-Fräsen kann die wahre Position besser schützen, als eine engere Maschinentoleranz für jedes isolierte Merkmal anzustreben.
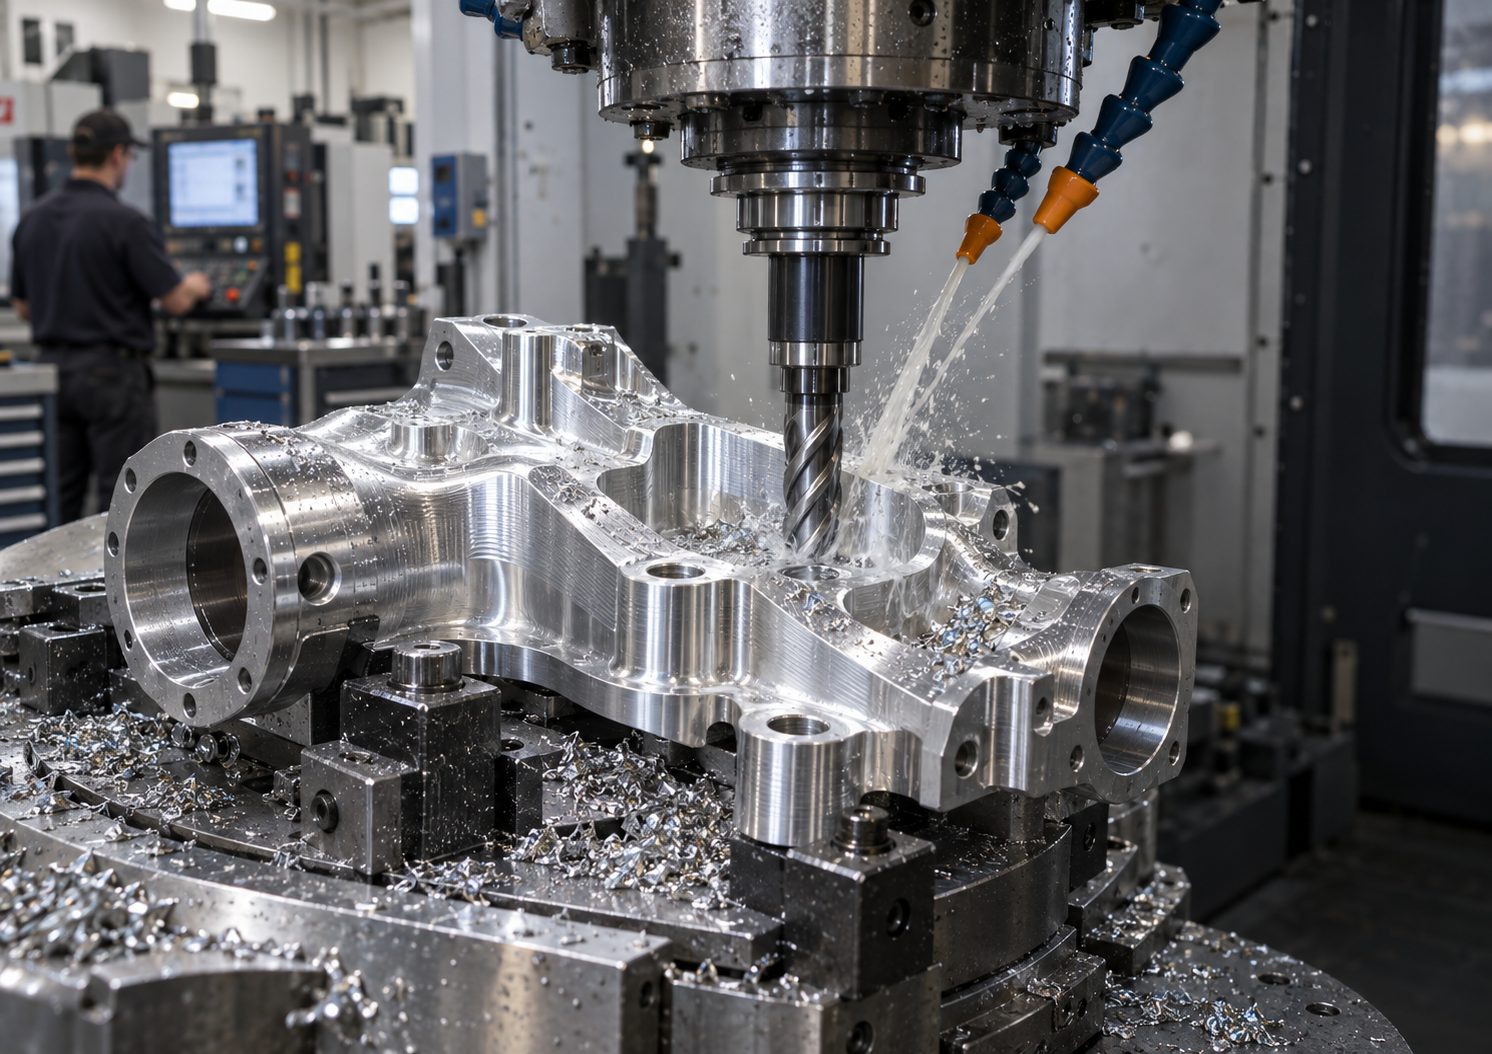
Die Billet-Bearbeitung beginnt schnell und bewältigt Überarbeitungen gut, aber Werkstückspannung, Spannungsabbau und Spanabfuhr bestimmen immer noch das Ergebnis.
Kosten: Vergleichen Sie die Programmkosten, nicht nur den Stückpreis
Die ehrliche Kostenfrage lautet nicht: „Welches Verfahren ist günstiger?“ Es lautet: „Welcher Prozess kostet in diesem Programm, auf dieser Revisionsstufe und mit diesem Inspektionsaufwand weniger?“ Anhand eines nützlichen Angebots können Sie sehen, wohin das Geld fließt. Ich möchte, dass die Matrize, das Lager, die Einrichtung, die Spindelzeit, die Endbearbeitung, die Inspektion und die Verpackung herausgebrochen sind und dass die Wartung des Werkzeugs angegeben und nicht vergraben ist. Das macht den Break-even-Punkt sichtbar.
|
Kostentreiber |
Frage, die Sie vor der Auswahl stellen sollten |
|
Prognose- und Auftragsmuster |
Ist die jährliche Nachfrage stabil oder handelt es sich bei der Prognose noch um eine Umsatzschätzung? Erfolgen die Veröffentlichungen monatlich oder in großen Mengen? |
|
Designreife |
Wie viele Schnittstellenabmessungen können sich nach dem Prototypentest ändern? |
|
Materialausbeute |
Wie viel vom gekauften Bestand wird zum Teil und wie werden Späne oder Läufer zurückgewonnen? |
|
Sekundäroperationen |
Welche Flächen, Bohrungen, Gewinde, Einsätze, Dichtheitsprüfungen, Beschichtungen und Markierungen bleiben nach der Umformung übrig? |
|
Qualitätskosten |
Für welches Risiko sind wirklich Beweise erforderlich: ein Leck, eine verborgene Lücke, ein abweichendes Datum oder ein fehlerhafter Thread? Bewerten Sie den passenden Scheck, keine pauschale Testliste. |
|
Werkzeugbesitz |
Bringen Sie die Eigentumsverhältnisse zu Papier. Nennen Sie den Lagerort, die Verantwortung für die Instandhaltung und die Person, die einen Schnitt am Stahl genehmigen darf. |
|
Fehlerexposition |
Was passiert mit den Montagekosten, wenn ein versteckter Mangel erst nach der Endbearbeitung oder Beschichtung auftritt? |
Billet gewinnt im Cashflow-Argument im Allgemeinen frühzeitig, da ein Programm vom genehmigten CAD zur Bearbeitung übergehen kann, ohne auf ein Produktionswerkzeug warten zu müssen. Der Guss gewinnt in der Regel erst dann, wenn Geometrie und Volumen stabil genug sind, um die Werkzeuge zu amortisieren und wiederkehrende Zykluszeiten zu verkürzen. Es gibt keine universelle Größe, an der sich die Linien kreuzen. Teilegröße, Materialabtrag, Hohlraumanzahl, Matrizenlebensdauer, Legierung, Bearbeitungsinhalt und Inspektion können die Antwort erheblich beeinflussen. Ein nützlicher Lieferant sollte die Annahmen hinter seiner Break-Even-Berechnung darlegen.
Benötigen Sie einen Prozessvergleich und keine einzeilige Vermutung? Für einen nützlichen Vergleich senden Sie Liqin zunächst die kontrollierte Zeichnung und das STEP-Modell. Fügen Sie das erste Los, die Jahresprognose, die Fertigstellung und die wenigen Abmessungen hinzu, die Ihre Montage stoppen können. Bitten Sie uns dann, die sinnvollen Routen nebeneinander zu bewerten, einschließlich einer Billet-Brückenfahrt, wenn die Produktionsform noch nicht fertig ist. Die Zahlen sind leichter zu verteidigen, und niemand muss später erklären, warum Stahl geschnitten wurde, während sich der Stecker noch bewegte.
Legierung und Finish: Kopieren Sie nicht eine Spezifikation auf beide Routen
In den täglichen Ausschreibungen sehe ich 6061 und 7075 auf Schmiedematerial, während A380, ADC12 und A356 auf Gussstücken auftauchen. Ich würde keinen dieser Namen gegen einen anderen austauschen, ohne die Designprüfung erneut zu öffnen. Ein warmes Außengehäuse, eine polierte Halterung und ein Druckkörper ziehen die Wahl der Legierung in verschiedene Richtungen. Load ist nur ein Teil dieser Konversation. Fordern Sie den Materialdatensatz an und teilen Sie dem Lieferanten dann mit, welche Zeile darin für Ihr Teil von Bedeutung ist. Manchmal liegt es an der Chemie; anderswo ist es Härte, Leitfähigkeit oder die Wärmebehandlungsspur.
Durch die Endbearbeitung wird ein weiterer praktischer Unterschied deutlich. Eine bearbeitete Knetlegierung sorgt oft für ein sauberes, gleichmäßiges eloxiertes Erscheinungsbild, wenn Materialmenge, Vorbehandlung, Zahnstangenkontakt und Beschichtungswachstum kontrolliert werden. Gusslegierungen mit hohem Siliziumgehalt können ein dunkleres oder weniger gleichmäßiges eloxiertes Aussehen aufweisen. Bei einem Innengehäuse mag das akzeptabel sein. Für eine kundenseitige kosmetische Oberfläche können Pulverbeschichtung, Lackierung, Elektrobeschichtung oder ein anderes zugelassenes System vorhersehbarer sein. Das verwandte Arbeitsablauf bei der Bearbeitung und Oberflächenbehandlung von Aluminium erklärt, warum die Beschichtungszugabe vor der endgültigen Dimensionierung in die Zeichnung aufgenommen werden muss.
Gewinde und Bohrungen nach dem Beschichten nicht vergessen. Entscheiden Sie, welche Oberflächen maskiert bleiben, welche nach der Beschichtung bearbeitet werden und welche Abmessungen vor oder nach der Endbearbeitung gelten. Ein schön beschichtetes Teil, das beim Zusammenbau verklemmt, ist immer noch ein Ausschussteil.
Geometrieregeln, die ein Teil in Richtung Guss treiben
Viele dünne Rippen, Kühlrippen und Noppen sind um eine dreidimensionale Hülle verteilt.
Die massive Rohlingshülle ist viel größer als das fertige Teil, was zu einer geringen Materialausbeute und langen Schruppzyklen führt.
Die äußere Form umfasst Kurven und lokale Verstärkungen, die leicht zu formen, aber mit Fräsern nur aufwendig zu erreichen sind.
Der jährliche Bedarf ist stabil genug, um ein Produktionswerkzeug und einen dokumentierten Wartungsplan zu unterstützen.
Wenn die Dichtungsfläche, zwei Bohrungen und sechs Gewinde die Baugruppe tragen, bearbeiten Sie diese nach dem Gießen und lassen Sie den Rest in Ruhe.
Wenn Ihnen diese Punkte bekannt vorkommen, lesen Sie die Maßgeschneiderte OEM-Anleitung für Aluminiumdruckguss bevor Sie das Modell veröffentlichen. Ein gussfertiges Design erfordert eine sinnvolle Formschräge, Verrundungen, Wandübergänge, Auswerferstrategie, Anguss- und Überlaufraum sowie Bearbeitungsziele. Das bloße Senden eines CAD-Modells in Billetform an eine Gießerei führt nicht zu einem wirtschaftlichen Guss.
Geometrieregeln, die ein Teil in Richtung Billet schieben
Bei dem Entwurf handelt es sich um einen Prototyp, einen Brückenlauf, ein Ersatzteil oder eine kundenspezifische Komponente mit geringerem Volumen.
Bolzenmuster, Anschlüsse oder Verbindungsschnittstellen können sich nach Funktionstests verschieben.
Das Bauteil trägt anspruchsvolle zyklische oder stoßartige Belastungen und die Materialspezifikation bevorzugt bearbeitetes Material.
Enge Positionsbeziehungen decken mehrere Flächen ab und können von einem mehrachsigen Aufbau profitieren.
Ästhetisch bearbeitete Details oder vorhersehbares Eloxieren sind Teil des Produktwerts.
Das Teil ist kompakt genug, dass die Materialabnahme die Stückkosten nicht dominiert.
Billet-freundlich bedeutet nicht „alles aggressiv in einem Durchgang bearbeiten“. Eine stabile Route kann symmetrisch schruppen, das Teil lösen, einen Spannungsausgleich ermöglichen und dann mit einer leichteren Klemmung abschließen. Werkzeugzugang, Innenradien, Taschentiefe und Inspektionszugang sollten bei DFM überprüft werden. Der Aluminium-CNC-Fräs-DFM-Führung erweitert diese praktischen Grenzen.
Der hybride Weg: Gestalten Sie die Form, bearbeiten Sie die Funktion
Dies ist oft die Antwort, die bei einer Suche nach „Guss statt Knüppel“ übersehen wird. Viele seriöse OEM-Komponenten werden weder im Gusszustand belassen noch vollständig aus dem Vollen geschnitten. Durch den Guss entsteht der materialeffiziente Körper. Die CNC-Bearbeitung steuert dann, was die Baugruppe tatsächlich berührt: Dichtungsbahnen, Anschlussflächen, Ventilbohrungen, Lagersitze, Gewindeformen und Bezüge.
Die Abfolge sollte als ein Prozess geplant werden und nicht über eine Mauer zwischen zwei Anbietern geworfen werden. Gussbezugspunkte müssen die Bearbeitung unterstützen. Die Bearbeitungsvorrichtung muss normale Rohteilabweichungen tolerieren, ohne eine dünne Wand aus der Form zu bringen. Die Inspektion muss die Abnahme im Gusszustand von der endgültigen CTQ-Abnahme trennen. Wenn die Dichtheitsleistung von Bedeutung ist, sollte sich das Team darauf einigen, wann die Dichtheitsprüfung durchgeführt wird und ob durch die Bearbeitung die Porosität unter der Oberfläche freigelegt werden kann.
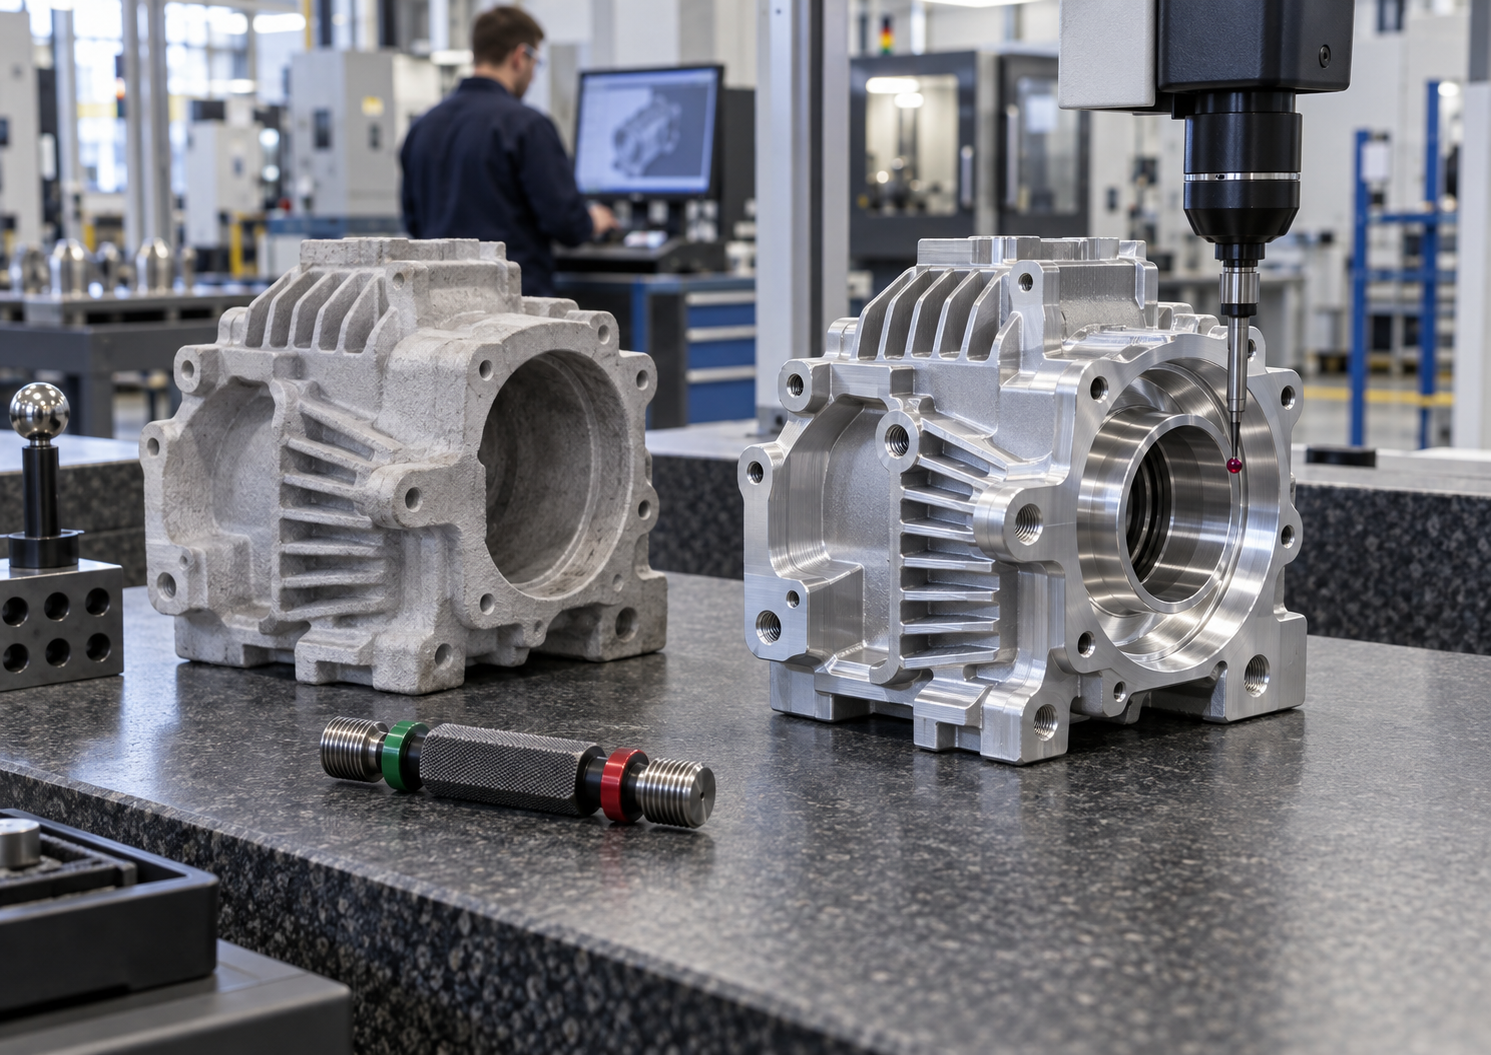
Ein praktischer Hybridweg: Net-Near-Casting für Form und Geschwindigkeit, CNC-Endbearbeitung und Inspektion für Funktionsschnittstellen.
Verifiziertes vorhandenes Produktgehäuse: Leuchtengehäuse aus Aluminiumdruckguss
Ein veröffentlichtes Liqin-Produkt bietet ein nützliches, überprüfbares Beispiel für die Hybridroute: das Präzisions-Aluminium-Leuchtengehäuse . Auf der Produktseite wird ein Hochdruck-Druckgussgehäuse mit anschließender CNC-Bearbeitung der kritischen Dichtflächen, der Umfangsdichtungsbahn und der Gewindebefestigungslöcher angegeben. Das Äußere verfügt über dichte Kühlrippen, während das Innere über zahlreiche Montagefunktionen verfügt. Das ist die Geometrie, mit der ein Near-Net-Rohling weitaus natürlicher umgehen kann als ein großer massiver Block.
Die Herausforderung bei der Herstellung besteht nicht nur darin, die äußere Form zu schaffen. Der veröffentlichte Fall listet ein langes, dünnrippiges Gehäuse, eine Nennwandstärke von 4,6 mm, eine Matrix aus 104 Mikro-Sacklöchern mit angegebenen Tiefen von 2,75 mm und 2,30 mm sowie mehrere Gewindegrößen auf. Auf der Seite werden Mold-Flow-Arbeiten für die Angusskonstruktion, die pneumatische Mehrpunktspannung während der Bearbeitung, ein zweistufiger Planfräsansatz, die KMG-Inspektion des ersten Artikels, regelmäßige prozessbegleitende Kontrollen und eine 100-prozentige Überprüfung der Gewindestärke beschrieben. Das sind die Steuerungen, die aus einem Gussteil ein montagefertiges OEM-Bauteil machen.
Die Lektion geht über die Beleuchtung hinaus: Gießen Sie die Strukturform, bearbeiten Sie die Baugruppenschnittstellen und legen Sie eine Prüfung für jede CTQ fest. Die veröffentlichten Werte gelten für dieses Produkt und seinen genehmigten Qualitätsplan, nicht für jede zukünftige Bestellung.
Eine Auswahlmethode mit neun Fragen für Ihre nächste Ausschreibung
Was muss das Teil überleben? Definieren Sie statische Belastung, zyklische Belastung, Stöße, Temperatur, Korrosion, Druck und erwartete Lebensdauer.
Mit welchen Maßen klappt die Montage? Markieren Sie CTQs, Bezüge, Passungen, Dichtungsflächen, Gewinde und Prüfmethoden.
Wie ausgereift ist das Design? Trennen Sie eingefrorene Schnittstellen von Funktionen, die sich wahrscheinlich noch ändern werden.
Wie sieht die tatsächliche Nachfragekurve aus? Geben Sie die Prototypenmenge, die erste Produktionscharge, das Jahresvolumen und das Release-Muster an.
Wie viel Material würde durch die Bearbeitung des Knüppels entfernt? Vergleichen Sie die Ausgangshüllkurve mit der fertigen Massen- und Zyklusschätzung.
Kann die Geometrie sauber gegossen werden? Überprüfen Sie Formschräge, Wandkonsistenz, Verrundungen, Fließweg, Trennlinie, Auswerfer und Bearbeitungspads.
Welche Mängel sind funktionell von Bedeutung? Verknüpfen Sie Porosität, Ebenheit, Aussehen, Grate und Oberflächenbeschaffenheit mit einer Test- oder Abnahmeregel.
Was passiert nach der Formung? Dazu gehören Wärmebehandlung, Bearbeitung, Einsätze, Reinigung, Beschichtung, Markierung, Dichtheitsprüfung und Verpackung.
Welche Beweise werden mit der Charge transportiert? Fordern Sie ggf. Zertifikate, FAI- oder PPAP-Level, Kontrollpläne, Fähigkeitsdaten und abschließende Inspektionsberichte an.
Dadurch bleibt die RFQ in ihrer Funktion verankert. Ein Rohguss und ein geprüftes, beschichtetes und auf Dichtheit geprüftes Bauteil sind keine vergleichbaren Angebote.
Qualitätskontrollen nach Herstellungsweg
|
Bühne |
Guss- oder Guss-plus-CNC-Fokus |
Billet-CNC-Fokus |
|
Eingehendes Material |
Aufzeichnungen über Legierungschemie, Schmelze und Wärmebehandlung nach Bedarf. |
Legierung, Härte, Produktform, Rückverfolgbarkeit der Hitze oder Charge, Lagerzustand. |
|
Erster Artikel |
Trennlinie, Formschräge, Wandabschnitt, Verzerrung, Bearbeitungsmaterial, CTQs. |
Datumsstrategie, Setup-Beziehungen, Verzerrung nach Freigabe, CTQs. |
|
In Bearbeitung |
Schusskonsistenz, Düsentemperatur und -zustand, Grat, Beschnitt, Vorrichtungsposition, Werkzeugverschleiß. |
Standzeit, Rundlauf, Messergebnisse, Spannkontrolle, thermische Drift, Grate. |
|
Fehlererkennung |
Visuelle und dimensionale Kontrollen sowie Dichtheits-, Dichte-, Röntgen- oder CT-Prüfungen, sofern das Risiko dies rechtfertigt. |
Maßprüfung sowie Oberflächen-, Material- und NDT-Anforderungen, sofern das Design dies erfordert. |
|
Endabnahme |
Bearbeitete CTQs, Gewinde, Beschichtung, Sauberkeit, Leckageleistung, Rückverfolgbarkeit. |
Bearbeitete CTQs, Oberflächendicke, Sauberkeit, Aussehen, Rückverfolgbarkeit. |
Die Aluminium Association trennt Gussgeometrie und -oberfläche von metallurgischen Anforderungen. Ein OEM-Kontrollplan sollte beiden Seiten ihre eigenen Beweise liefern.
Was Sie für ein schnelles, nützliches Angebot senden müssen
Senden Sie das STEP-Modell, die kontrollierte 2D-Zeichnung, Material, Finish, CTQs, Mengen, Startdatum und erforderliche Qualitätsaufzeichnungen. Weisen Sie frühzeitig auf Druckdichtheit und kosmetische Oberflächen hin und markieren Sie die Geometrie, die sich während des DFM noch bewegen kann.
Fordern Sie bei vertraulichen Programmen eine NDA an, bevor Sie vertrauliche Dateien weitergeben. Fragen Sie für das Angebot selbst nach separaten Optionen: Billet-Prototyp, Produktionsguss plus CNC und jede Zwischenroute, die der Lieferant für machbar hält. Liqins Kategorie der kundenspezifischen Aluminiumteile Und Druckgussfähigkeitskategorie Zeigen Sie den Material- und Prozessumfang, der bereits auf der Website verfügbar ist.
Sind Sie bereit, Gussaluminium mit Billet-Aluminium für Ihr Teil zu vergleichen? Laden Sie die Zeichnung über das hoch Kontaktseite . Markieren Sie die drei Dimensionen, bei denen Sie keine Kompromisse eingehen können, und geben Sie Ihre voraussichtliche Jahresmenge an. Das Engineering-Team von Liqin kann die Herstellbarkeit überprüfen, die riskanten Merkmale identifizieren und ein Angebot unterbreiten, das auf dem gesamten Prozess basiert und nicht auf einem optimistischen Grundpreis.
Klicken Sie hier für Ihre Anfrage 👆
FAQ
1. Ist Billet-Aluminium immer stärker als Aluminiumguss?
Nein. Billet-bearbeitete Teile beginnen oft mit Knetlegierungen, die höhere und gleichmäßigere mechanische Eigenschaften bieten als herkömmliche Druckgusslegierungen, aber die genaue Antwort hängt von der Legierung, dem Härtegrad, der Materialrichtung, dem Gussverfahren, der Wärmebehandlung, der Geometrie und der Fehlerkontrolle ab. Vergleichen Sie zertifizierte Eigenschaften und den tatsächlichen Lastfall, anstatt Knüppel als Qualität zu behandeln.
2. Ab welchem Produktionsvolumen wird Aluminiumguss günstiger als die CNC-Bearbeitung von Knüppeln?
Es gibt keine zuverlässige universelle Crossover-Menge. Die Bearbeitung eines kleinen, einfachen Teils kann bei großem Volumen wirtschaftlich bleiben, während ein großes Hohlgehäuse den Einsatz von Werkzeugen viel früher rechtfertigen kann. Fordern Sie ein Kostenmodell an, das Werkzeugkosten, erwartete Werkzeuglebensdauer, Hohlraumanzahl, Materialausbeute, CNC-Zyklus, Sekundäroperationen, Inspektion, Endbearbeitung und prognostizierte Stabilität umfasst.
3. Können Aluminiumgussteile enge CNC-Toleranzen einhalten?
Ja, wenn die kritischen Merkmale bewusst fertigbearbeitet werden und der Bezugs- und Vorrichtungsplan Gussabweichungen berücksichtigt. Die Zeichnung sollte die Abmessungen im Gusszustand von den bearbeiteten CTQs trennen, das Bearbeitungsmaterial angeben, Bezüge definieren und angeben, ob vor oder nach der Beschichtung Toleranzen gelten. Enge Werte sollten durch DFM und den unterzeichneten Qualitätsplan bestätigt werden.
4. Welcher Weg ist für eloxierte Kosmetikteile besser?
Bearbeitete Knetlegierungen erzeugen oft ein vorhersehbareres dekoratives eloxiertes Aussehen. Gusslegierungen mit hohem Siliziumgehalt können dunkler oder weniger gleichmäßig eloxiert werden, sodass für sichtbare Gussoberflächen möglicherweise Pulverbeschichtung, Elektrotauchlackierung oder Lackierung vorzuziehen ist. Genehmigen Sie das Finish immer auf produktionsrepräsentativem Material, anstatt sich auf einen generischen Farbchip zu verlassen.
5. Können wir Prototypen in Billet herstellen und später auf Druckguss umsteigen?
Ja, und dieser abgestufte Weg kann das Risiko einer frühen Werkzeugherstellung verringern, aber der Billet-Prototyp sollte nicht blind in eine Matrize kopiert werden. Führen Sie vor der Produktion eine Neukonstruktion der Werkzeuge im Hinblick auf Formschräge, Wandkonsistenz, Verrundungen, Trennfugen, Auswerfer, Anguss- und Überlaufanforderungen, Bearbeitungspolster und Gusstoleranzen durch und validieren Sie anschließend die Funktion erneut, da sich die Legierung und die Materialstruktur ändern können.
Klicken Sie hier für Ihre Anfrage 👆
Zusammenfassung
Entscheiden Sie sich für Billet-Aluminium, wenn Sie schnelle Designänderungen, einen geringeren Vorabaufwand, vorhersehbare Eigenschaften des bearbeiteten Materials oder eine präzise Mehrflächenbearbeitung bei Prototypen und kontrollierten Stückzahlen benötigen; Wählen Sie Guss, wenn eine stabile Nachfrage und eine komplexe endkonturnahe Geometrie die Werkzeugausstattung rechtfertigen; und entscheiden Sie sich für Guss plus CNC, wenn für ein Teil sowohl eine effiziente Formgebung als auch präzise Funktionsschnittstellen erforderlich sind. Die erfolgreiche OEM-Entscheidung ergibt sich aus der genauen Legierung, dem Lastfall, den CTQs, dem Finish, der Volumenkurve und dem Inspektionsplan – und nicht allein aus dem Wort „Knüppel“ oder „Guss“.
Kontaktinformationen
Unternehmen: Ningbo Liqin Industry Co., Ltd.
Tägliche Kundenwartung und Kundendienst: service@shturl. zhuwanying@cncliq.com
Neue Anfrage, Angebot und Bestellbesprechung: business@shturl. zhouli@chinaliqin.com
Hotline: +86 18757148656
Haftungsausschluss
Alle in diesem Blog veröffentlichten technischen Artikel, Materialspezifikationen, Bearbeitungsempfehlungen und Details zur Oberflächenbehandlung dienen ausschließlich Informations- und Referenzzwecken. Bitte beachten Sie, dass allgemeine Blogeinblicke unterzeichnete technische Vereinbarungen nicht ersetzen. Da kundenspezifische Teile je nach Materialwärmezahl, Maschinenkalibrierung und spezifischen Toleranzen variieren, werden verbindliche Qualitätsspezifikationen ausschließlich durch Ihre genehmigten CAD-Zeichnungen, unterzeichneten Verträge und formellen Qualitätspläne bestimmt.
Alle in diesem Blog vorgestellten Kundenfallstudien wurden gründlich anonymisiert und bereinigt. Die angezeigten Leistungskennzahlen, Fertigungsabläufe und Bilder dienen ausschließlich der Demonstration unserer kundenspezifischen Bearbeitungsfähigkeiten und stellen keinen einzigen universellen Standard für alle Aufträge dar.
Liqin-Fertigungsteam
Aufbauend auf 18 Jahren Erfahrung in der Präzisionstechnik fertigt Ningbo Liqin Industry Metallkomponenten mit hohen Toleranzen für anspruchsvolle globale Märkte. Wir operieren in einem 6.500 m² großen Produktionszentrum, das mit über 150 Maschinen ausgestattet ist, die mit 4 und 5 Achsen arbeiten CNC-Bearbeitung , Fräsdrehbearbeitung, Kaltfließpressen und Druckguss unter einem Dach. Mit diesem Setup können wir Projekte nahtlos verwalten und Teile von den ersten CAD-Konzepten direkt in die endgültigen Lieferungen überführen.
Wir übernehmen die Qualitätskontrolle ohne Kompromisse. Enge Toleranzen behandeln wir mit der nötigen Ingenieursdisziplin. Unterstützt durch die Zertifizierungen ISO 9001, ISO 13485 und IATF 16949 führen unsere QA-Ingenieure bei jeder einzelnen Produktionscharge strenge IPQC-, FQC- und OQC-Prüfungen durch. Von der KMG-Abmessungskartierung und optischen Profilierung bis hin zu Härte- und Salzsprühtests validieren wir Ihre kritischen Spezifikationen im Voraus – so erhalten Sie einsatzfertige Komponenten ohne Montageprobleme oder kostspielige Produktionsunterbrechungen. Zusätzlich zur Fertigung können Sie sich darauf verlassen, dass wir auf neue Anfragen innerhalb von zwei Stunden reagieren, direkte Unterstützung bei der Bemusterung von Prototypen erhalten und einen reibungslosen Exportversand nach Europa, Nordamerika, Asien und Ozeanien gewährleisten.
Begrüßen Sie Ihre Anfragen und Proben. Besuchen Sie unsere Website oder Kontaktieren Sie uns direkt für ein konkurrenzfähiges Angebot!
