 Deutsch




Sind Sie noch unentschlossen, ob ein konzentrisches Aluminiumgehäuse auf einem herkömmlichen CNC-Drehzentrum oder einer Dreh-Fräs-Kombinationsmaschine bearbeitet werden soll? Die Wahl scheint einfach, bis eine Bohrung exakt auf einen externen Piloten ausgerichtet, eine Plannut abgedichtet und mehrere Radialbohrungen in exakten Winkeln platziert werden müssen. Dann geht es nicht mehr darum, welche Maschine fortschrittlicher klingt, sondern darum, welcher Prozess die Funktionsachse vom Rohmaterial bis zur Endkontrolle intakt hält.
Dieser Leitfaden erläutert die Entscheidungsfindung aus der Perspektive der Fertigung. Wir vergleichen Prozessketten, Bezugspunktkontrolle, Verformungsrisiko, Prüfaufwand, Kostentreiber und die Zeichnungsinformationen, die einem Lieferanten eine korrekte Angebotserstellung ermöglichen. Im Fokus stehen zylindrische Aluminiumgehäuse für Lager, Optiken, Sensoren, Ventile, Kompaktmotoren und andere Baugruppen, bei denen Rundlaufgenauigkeit und Passgenauigkeit wichtiger sind als das Aussehen.
Kurz gesagt: CNC-Drehen ist die richtige Wahl, wenn die meisten kritischen Flächen drehbar sind, die gefrästen Merkmale einfach oder ungenau sind und eine kontrollierte zweite Aufspannung die Bezugsbeziehung nicht beeinträchtigt. Dreh-Fräsen ist die optimale Lösung, wenn Bohrung, Pilotfläche, Dichtfläche, Radialbohrungen, Planflächen, Nuten oder Rückseitenmerkmale eine funktionale Toleranzkette bilden und auf einer gemeinsamen Achse bleiben sollen.
1. Beginnen Sie mit der Funktionsachse, nicht mit der Maschinenliste.
Ein Gehäuse kann rund aussehen, ohne funktional konzentrisch zu sein. Lagersitz, optische Bohrung, Zentrierzapfen, Dichtfläche, Gewindevorderseite und Stirnfläche können die Maßprüfung bestehen, während die Baugruppe dennoch vibriert oder undicht ist. Die Maßangabe beantwortet die Frage „Wie groß?“. Die geometrischen Vorgaben beantworten die Frage „Wo befindet sich die Oberfläche relativ zur Bezugsachse?“. Eine Angebotsanfrage sollte das Merkmal identifizieren, das die Rotation oder Ausrichtung festlegt, und anschließend beschreiben, wie die übrigen Merkmale damit zusammenhängen.
ISO 1101:2017 definiert die internationale Symbolsprache für Toleranzen in Bezug auf Form, Orientierung, Lage und Rundlauf. Im praktischen Einkauf bedeutet das: Schreiben Sie nicht einfach „Alles konzentrisch halten“ und erwarten Sie nicht, dass jeder Lieferant dies gleich interpretiert. Definieren Sie Bezugselemente und verwenden Sie die Kontrollmaße, die die Funktion beschreiben: Rundlauf für jeden gemessenen Abschnitt, Gesamtrundlauf, wenn die gesamte Oberfläche bei der Rotation relevant ist, Lage eines Musters relativ zu einer Bezugsachse und Rechtwinkligkeit einer Passfläche. Die Norm ist weiterhin gültig und somit ein verlässlicher Bezugspunkt für international bezogene Zeichnungen.
Dies verhindert auch übermäßige Toleranzen. Ein kosmetischer Außendurchmesser benötigt möglicherweise nicht denselben Rundlauf wie eine Lagertasche. Eine Kabeldurchführung kann oft einen größeren Positionsbereich zulassen als eine optische Apertur. Die strengen Toleranzen sollten dort angegeben werden, wo ein Fehler die Montage, die Abdichtung, die Geräuschentwicklung oder die Lebensdauer beeinträchtigt; für nichtfunktionale Flächen können wirtschaftliche allgemeine Toleranzen verwendet werden.
2. Was konventionelles CNC-Drehen am besten kann
Auf einem Drehzentrum rotiert das Werkstück, während eine stationäre Schneide Bohrung, Außendurchmesser, Planflächen, Nuten, Kegel und Gewinde erzeugt. Diese Anordnung eignet sich besonders für Gehäuse mit überwiegend koaxialer Geometrie. Können Bohrung, Pilot, Planfläche und Außendurchmesser im laufenden Betrieb fertigbearbeitet werden, nutzen sie dieselbe Spindelachse. Das Verfahren ist direkt, präzise, leicht zu überwachen und hat in der Regel einen geringeren Stundensatz als ein voll ausgestattetes Multifunktionszentrum.
Drehen eignet sich besonders für kurze und mittellange Gehäuse, die aus Stangenmaterial, Rohren, Schmiedeteilen oder Rohlingen mit nahezu endgültiger Form gefertigt werden. Der Bearbeitungsprozess kann Schruppen, Vorschlichten, Spannungsausgleich und einen leichten Schlichtgang umfassen. Ein scharfer, polierter Wendeschneidplatteneinsatz und ein stabiler Bohrstangeneinsatz tragen dazu bei, Aufbauschneiden an Aluminium zu vermeiden. Die Spanabfuhr ist weiterhin wichtig: Ein langer Span, der durch eine fertige Bohrung gezogen wird, kann selbst eine akzeptable Größe in eine zerkratzte Dichtfläche verwandeln.
Die Einschränkung tritt auf, nachdem das Werkstück die Spindel verlassen hat. Radialbohrungen, Lochkreise, Anschlussfenster, Schlüsselweiten und Schrägdurchgänge müssen auf einer anderen Maschine bearbeitet werden, sofern das Drehzentrum nicht über geeignete angetriebene Werkzeuge und eine C-Achsen-Steuerung verfügt. Jedes Lösen und Wiedereinspannen erfordert einen Positioniervorgang. Die Genauigkeit der weichen Backen, Späneverunreinigungen, der Backendruck, Werkstückabweichungen und die Bedienertechnik können dann die Beziehung zwischen der Drehachse und den gefrästen Merkmalen beeinflussen.
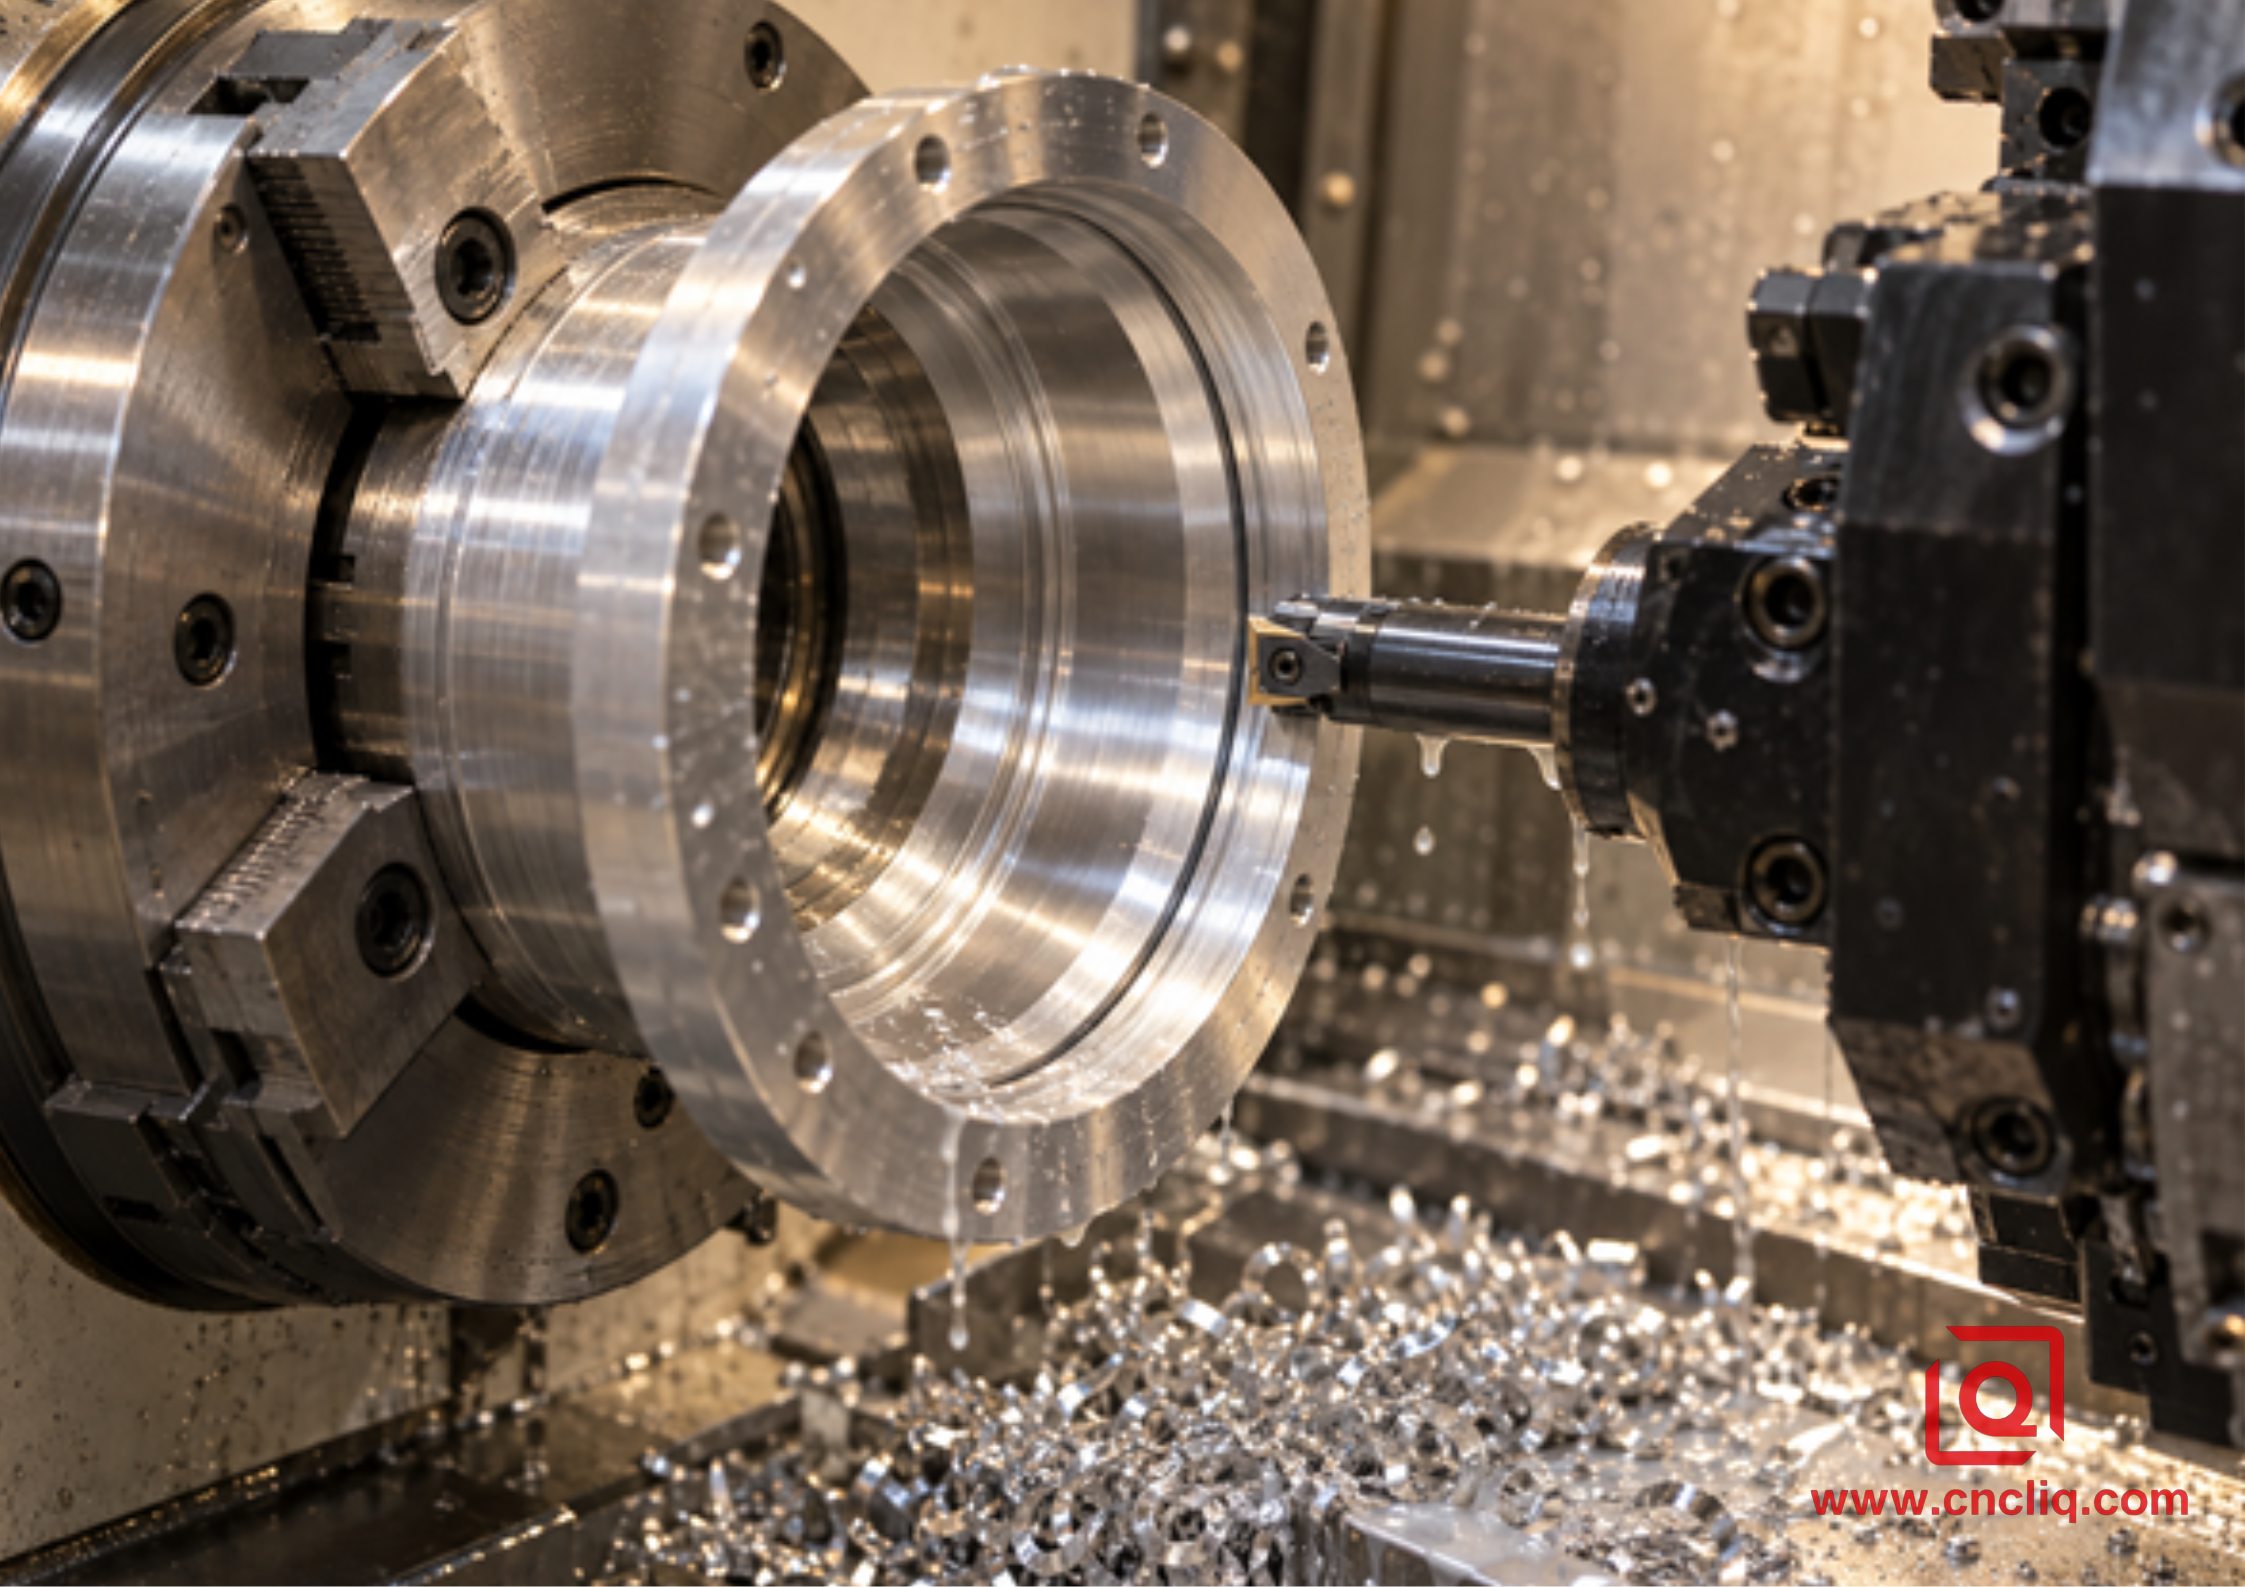
Ein konventioneller Drehprozess ist schwer zu übertreffen, wenn die wichtigsten Anforderungen auf Rotation und Zugänglichkeit in einem Spannfutter beschränkt sind.
3. Was die Dreh-Fräs-Multitasking-Funktion bietet
Ein Dreh-Fräszentrum vereint Drehen mit motorisiertem Fräsen, Bohren, Ausdrehen und Gewindeschneiden. Je nach Konfiguration kann es über eine C-Achsen-Indexierung, eine Y-Achsen-Bewegung, eine B-Achsen-Werkzeugspindel, eine Gegenspindel oder einen unteren Revolver verfügen. Der entscheidende Punkt ist nicht „mehr Achsen“, sondern „weniger unterbrochene Bezugsketten“. Okumas Leitfaden zur Multitasking-Lösung hebt die Reduzierung von Rüstzeiten, die höhere Genauigkeit, weniger menschliche Fehler und die geringere Toleranzhäufigkeit hervor. Mazak beschreibt ähnlich die Integration von Drehen, Fräsen, Bohren, Gewindeschneiden und Ausdrehen in einer einzigen Aufspannung. Der Leitfaden von Brother stellt das Konzept als Kombination von Arbeiten dar, für die sonst eine Drehmaschine und ein Bearbeitungszentrum erforderlich wären.
Bei einem konzentrischen Aluminiumgehäuse kann die Hauptspindel die Bohrung und die Bezugsfläche festlegen; angetriebene Werkzeuge können Querbohrungen und Flächen hinzufügen, während das Werkstück auf dieser Spindel positioniert bleibt; eine gegenüberliegende Spindel kann das Werkstück für die Bearbeitung der Rückseite aufnehmen. Die Übergabe ist nicht automatisch perfekt. Spindelausrichtung, Übertragungskraft, Sauberkeit der Spannbacken, Auswerflänge und thermische Bedingungen spielen weiterhin eine Rolle. Dennoch erfolgt die Übergabe innerhalb eines kontrollierten Maschinenkoordinatensystems anstatt über einen Wagen, eine weitere Vorrichtung und eine erneute manuelle Ausrichtung.
Dreh-Fräsen ist nicht automatisch günstiger. Die Programmierung dauert länger, das Kollisionsrisiko ist höher, die Werkzeugverwaltung aufwändiger und die Stundensätze sind in der Regel höher. Es lohnt sich, wenn es genügend Rüstvorgänge, Spezialvorrichtungen, die Handhabung von Halbfertigprodukten und Nachprüfungen ersetzt – oder wenn es eine geometrische Anforderung schützt, die andernfalls gefährdet wäre.
4. CNC-Drehen vs. Dreh-Fräsen: Praktische Auswahltabelle
Entscheidungsfaktor | Konventionelle CNC-Drehroute | Dreh- und Fräsroute mit Mehrfachnutzung |
Kerngeometrie | Am besten geeignet, wenn die kritischen Merkmale vor allem Bohrungen, Außendurchmesser, Stirnflächen, Nuten und Gewinde sind. | Am besten geeignet, wenn rotierende Elemente mit radialen, außermittigen, winkligen oder rückseitigen Details interagieren. |
Datumskontinuität | Starke Festigkeit innerhalb einer Aufspannung; schwächer nach dem Transfer in eine separate Fräsmaschine, es sei denn, die Vorrichtung ist entsprechend qualifiziert. | Drehen und Fräsen können weiterhin an ein Maschinenkoordinatensystem gebunden bleiben; die Gegenspindelübertragung bedarf noch der Validierung. |
Einrichtungszähler | Häufig 1 Dreheinrichtung plus 1 oder mehrere Fräseinrichtungen. | Häufig ein integrierter Zyklus, gegebenenfalls einschließlich einer programmierten Spindelübergabe. |
Bestes Batch-Profil | Einfache Geometrie, gleichbleibendes Wiederholungsvolumen oder Arbeiten mit geringem Volumen, bei denen sekundäre Merkmale leicht zu realisieren sind. | Bei komplexen Gehäusen mit hoher Produktvielfalt, wiederkehrenden Chargen oder beliebigen Stückzahlen, bei denen geometrische Fehler hohe Kosten verursachen. |
Einrichtungskosten | Für reines Drehen ist eine niedrigere Einstellung erforderlich; für Nachbearbeitungen können spezielle Dreh- oder Weichbackenvorrichtungen benötigt werden. | Höhere Investitionen in Maschinen, aber weniger separate Vorrichtungen und weniger Handhabung. |
Inspektionsbelastung | Nach jeder Einrichtung können weitere Zwischenprüfungen erforderlich sein. | Weniger Übergänge, aber die Überprüfung des ersten Artikels muss Übergabe- und übergreifende Feature-Beziehungen abdecken. |
Typisches Risiko | Exzentrizität beim Wiedereinspannen, Backenverformung, Bezugspunktabweichung und Handhabungsspuren. | Komplexe Programmierung, Kollisionsgefährdung, Rundlauffehler der angetriebenen Werkzeuge, thermische Drift und Übertragungsfehlausrichtung. |
5. Die Toleranzkette, die üblicherweise die Route bestimmt
Stellen Sie sich ein kompaktes Sensorgehäuse mit einer 52-mm-Linsenbohrung, einem 60-mm-Positionierstift, einer O-Ring-Nut an der Vorderseite, vier radialen Anschlussbohrungen und einer rückseitigen Gewindekappe vor. Die Linsenbohrung dient als Bezugspunkt A, da sie den optischen Aufbau positioniert. Die Montagefläche dient als Bezugspunkt B, da sie die Baugruppe aufnimmt. Die radialen Bohrungen sind relativ zu A und B so positioniert, dass die Anschlussstifte fluchten. Werden Bohrung und Positionierstift gemeinsam gedreht, ist der Drehvorgang unkompliziert. Die Entscheidung über das weitere Vorgehen hängt davon ab, wie die radialen Bohrungen und das hintere Gewinde auf dieselbe Achse bezogen sind.
Bei einer Dreh-Fräs-Bearbeitung muss die Fräsvorrichtung anhand der fertigen Bohrung oder eines geeigneten Pilotpunkts positioniert werden. Das Spannen an einem dünnen Außendurchmesser kann die als Bezugspunkt dienende Bohrung verformen. Noch problematischer ist die Positionierung auf einer unfertigen Gussoberfläche. Eine geteilte Hülse, ein Spreizdorn oder eine gebohrte, weiche Spannbacke können zwar funktionieren, jedoch werden die Vorrichtung und deren Beladungsmethode Teil des Bearbeitungsprozesses. Ist die Bohrungsposition unproblematisch, ist dies vertretbar. Bei einem schmalen, sich wiederholenden Positionierungsbereich entlang des Umfangs kann die Bearbeitung des Werkstücks in einem C-Achsen-Dreh-Fräs-Zyklus die schwächste Stelle beseitigen.
Um einen umfassenderen Kontext zu schaffen, erklärt Liqins Leitfaden zur 3-Achs-, 5-Achs- und Dreh-Fräsbearbeitung von kundenspezifischen Aluminiumteilen, wie die Geometrie die Maschinenwahl beeinflusst. Dieser Artikel befasst sich eingehender mit konzentrischen Gehäusen und betrachtet die Bezugsachse als zentrale Entscheidungsvariable.
6. Aluminiumspezifische Probleme: Hitze, dünne Wände und Backendruck
Aluminium lässt sich leicht schneiden, aber auch dünne zylindrische Querschnitte verformen sich leicht. Ein Zerspanungsmechaniker kann eine scheinbar runde Bohrung im eingespannten Zustand messen und beobachten, wie sie sich nach dem Öffnen der Spannbacken entspannt. Der Kontakt mit drei Spannbacken kann eine leichte dreilappige Verformung hervorrufen. Zu geringe Kraft ermöglicht Bewegung, zu viel Kraft verformt das Material. Die optimale Spannkraft lässt sich nicht mit einem universellen Wert berechnen. Sie hängt von der Wandstärke, der freien Länge, der Kontaktfläche der Spannbacken, dem Legierungszustand, der Materialabweichung und der Schnittkraft ab.
Die Temperatur beeinflusst auch enge Toleranzen. Veröffentlichte Referenzdaten für 6061 geben einen typischen Wärmeausdehnungskoeffizienten von ca. 23,2 × 10⁻⁶ /°C im Temperaturbereich von 20–100 °C an. Beispielsweise ändert sich der Durchmesser eines 100-mm-Teils bei einer Temperaturänderung von 10 °C um etwa 0,023 mm: ΔD = 23,2 × 10⁻⁶ × 100 mm × 10 °C. Dies bedeutet nicht, dass jedes Teil eine gleichmäßige Temperaturerhöhung von 10 °C erfährt, sondern verdeutlicht, warum ein heißes Teil, eine warme Spindel und ein kühlerer Prüfraum bei engen Toleranzbereichen zu irreführenden Messwerten führen können.
Nützliche Steuerungsmethoden sind breite, weiche Spannbacken, eine schnittnahe Auflage, ein gleichmäßiges Schruppen, gegebenenfalls eine Pause vor dem Schlichten, ein leichter Schlussschliff, kontrollierte Kühlung und eine Prüfung nach der thermischen Stabilisierung. Falls eine Anodisierung folgt, sollte die Zeichnung angeben, ob die Maße vor oder nach der Beschichtung gelten und welche Bohrungen, Gewinde oder Dichtflächen abgeklebt werden müssen. Der Leitfaden von Liqin zu Anodisierungsdicke und -toleranzen behandelt diese Frage der nachgelagerten Bemaßung detaillierter.
7. Prozesspläne, die in der Fertigung funktionieren
Route A: Drehzentrum plus Sekundärfräsen
Dieses Verfahren eignet sich, wenn die Drehbearbeitung enge Anforderungen stellt und die Querverformungen moderat sind. Sägen oder bearbeiten Sie den Rohling, schruppen und fertigen Sie die Bezugsbohrung und die Referenzfläche in einem Spannvorgang, drehen Sie den äußeren Pilot und die Dichtungsgeometrie und transportieren Sie das Werkstück anschließend in geschützte Schalen. Die Fräsvorrichtung sollte von einem fertigen Funktionsmerkmal und nicht von einer geeigneten Rohfläche aus positioniert werden. Qualifizieren Sie die Vorrichtung mit einem angegebenen Master- oder Erstmusterteil; bearbeiten Sie die Bohrungen, Flächen und Fenster; überprüfen Sie anschließend die Ausrichtung zum gedrehten Bezugspunkt.
Diese Vorgehensweise kann sehr leistungsfähig sein. Sie ist oft die richtige Wahl für ein Gehäuse mit nur einem Radialverbinder, einem unpräzisen Schraubenmuster oder einem großen Bauraum, der nicht zur verfügbaren Dreh-Fräsmaschine passt. Außerdem trennt sie einfache, schnelle Dreharbeiten von langsameren Frästeilen, was die Maschinenauslastung in der Serienfertigung verbessern kann.
Route B: Hauptspindel-Drehfräsmaschine
Verwenden Sie diese Vorgehensweise, wenn die Rotations- und Radialmerkmale der Vorderseite eine Toleranzkette bilden. Bearbeiten Sie die Bohrung und den Außendurchmesser vor, gleichen Sie den Materialabtrag aus, fertigen Sie die Bezugsbohrung und die Planfläche, richten Sie die C-Achse aus und bohren, fräsen und schneiden Sie dann die Seitenmerkmale, bevor Sie das Werkstück ausspannen. Die Reihenfolge der Werkzeugwege ist wichtig: Führen Sie keine aggressive, unterbrochene Fräsbearbeitung einer empfindlichen Bohrung durch, die die Wand verformt. Führen Sie bei Bedarf eine gezielte Endbearbeitung durch.
Route C: Komplettbearbeitung mit zwei Spindeln
Verwenden Sie eine Gegenspindel, wenn beide Enden zusammengehörige Funktionsmerkmale aufweisen. Fertigen Sie die primären Bezugsmerkmale auf der Hauptspindel an, übertragen Sie das Werkstück mit kontrollierter Aufnahmekraft, trennen Sie es ab und bearbeiten Sie anschließend die hintere Bohrung, Planfläche, Nut oder das Gewinde. Prüfen Sie den Rundlauf der Übertragung bei der Erstmusterprüfung und nach jedem Backen- oder Wendeschneidplattenwechsel, der diesen beeinträchtigen könnte. Eine einzelne Maschine hebt die Gesetze der Physik nicht auf; sie vereinfacht lediglich die Prozesskontrolle und -nachvollziehbarkeit.
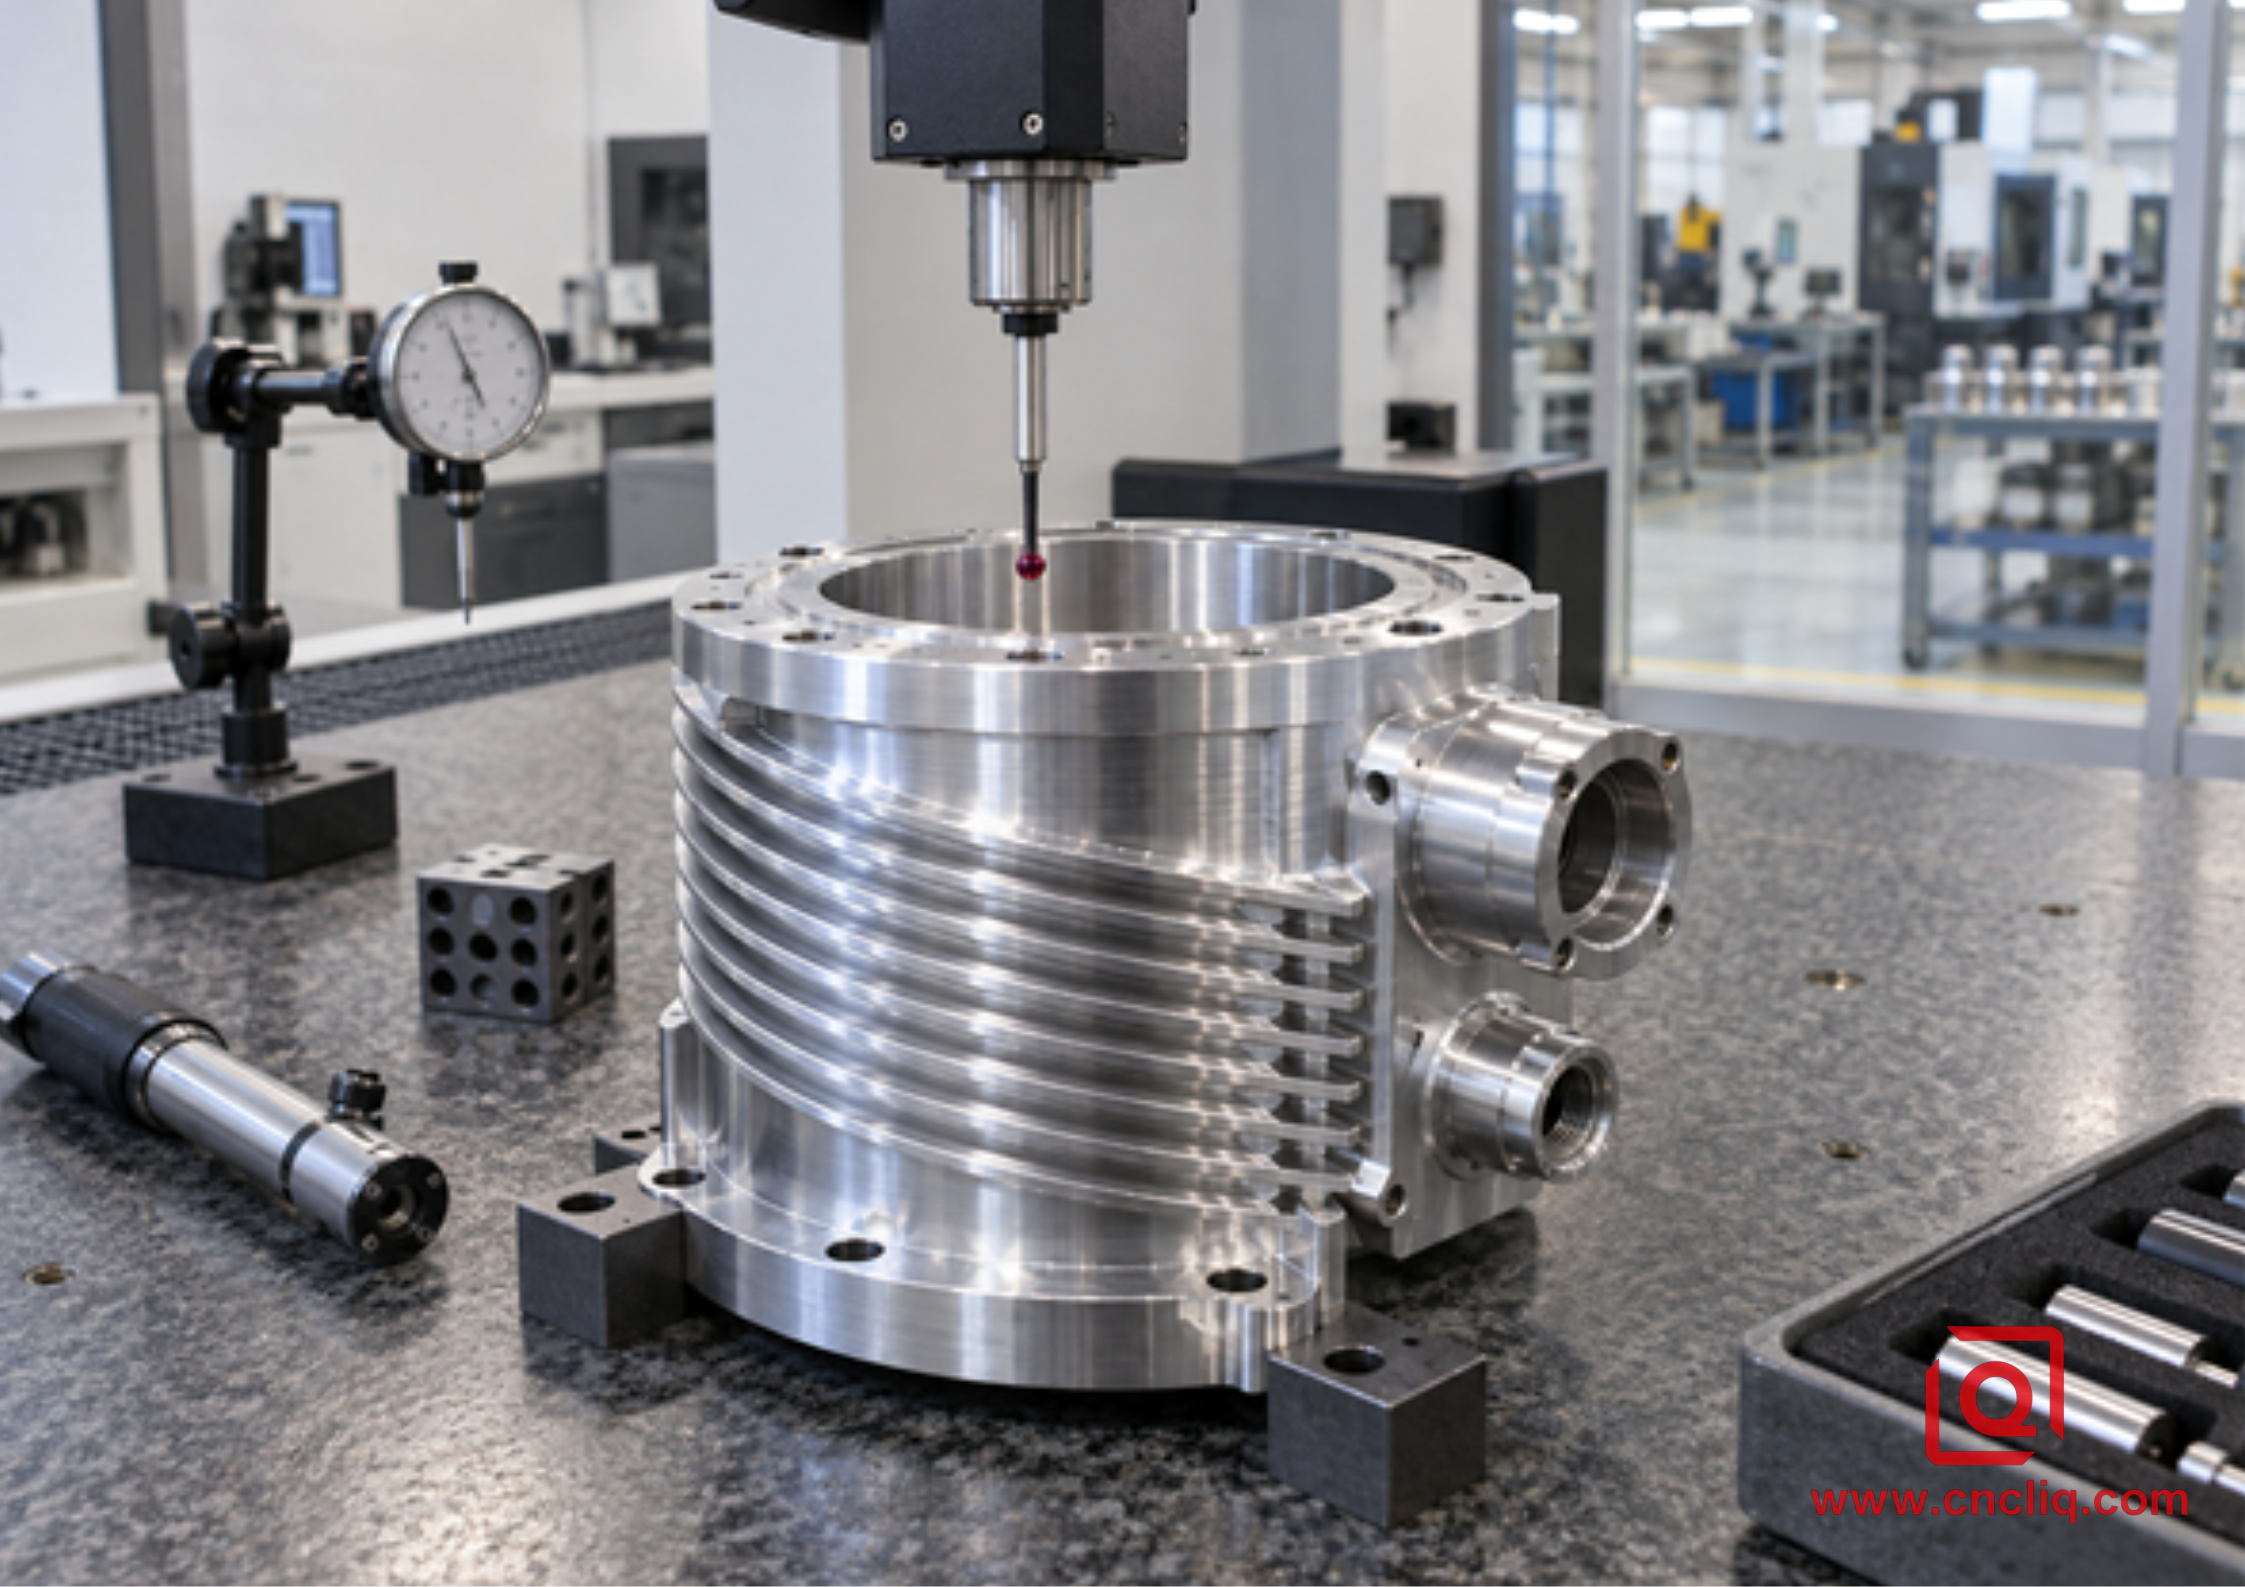
Die Inspektion sollte dem funktionalen Bezugssystem folgen: Bohrungsachse, Passfläche, dann zugehörige Führungszapfen, Nuten, Öffnungen und Muster.
8. Inspektion: Funktion messen, nicht nur Durchmesser.
Ein Mikrometer kann den Außendurchmesser bestätigen. Eine Bohrungslehre kann Größe und Konizität überprüfen. Keines der beiden allein beweist jedoch, dass Lagersitz, Führungszapfen und Dichtfläche die erforderliche Achse und Ausrichtung aufweisen. Bei einem konzentrischen Gehäuse kann ein Prüfplan Bohrungslehren, Luftmessgeräte für Fertigungsbohrungen, ein Rundheitsmessgerät (wenn die Form entscheidend ist), ein Koordinatenmessgerät (KMG) zur Bestimmung von Bezugsposition und -ausrichtung sowie eine Messuhr oder eine spezielle Rundlaufvorrichtung für eine schnelle Funktionsprüfung kombinieren.
Das Normensystem ISO/TC 213 umfasst die Normenfamilie ISO 10360 für die Abnahme und Nachprüfung von Koordinatenmessgeräten (KMG), während ISO 1101 die Sprache der geometrischen Spezifikation definiert. Die Messmethode sollte der Zeichnung und dem Anwendungsfall entsprechen. Bei einigen KMG-Punkten kann eine gewölbte Bohrung übersehen werden; in solchen Fällen kann ein kontinuierlicher Scan oder eine separate Formmessung gerechtfertigt sein. Umgekehrt verursacht das Scannen jedes einzelnen Durchmessers zusätzliche Kosten, ohne das Funktionsrisiko zu verringern.
Bitten Sie den Lieferanten, vor Produktionsbeginn die Bezugssimulation, die Punktdichte, gegebenenfalls die Filterstrategie, die Messtemperatur und das Berichtsformat zu vereinbaren. Ermitteln Sie für laufende Chargen die qualitätskritischen Merkmale und erstellen Sie einen Stichprobenplan. Der von Liqin veröffentlichte Präzisionsmotorflansch/die vordere Endkappe ist ein relevantes Produktbeispiel, da die Lagerbohrung, der Zentrierzapfen und die Stirnfläche die Konzentrizität und Rechtwinkligkeit entscheidend für das Motorverhalten machen.
9. Anonymisierter Fall: Kompaktes Motor-Encoder-Gehäuse
Ein anonymisierter europäischer Automatisierungskunde forderte ein Encodergehäuse aus 6061-T6 mit zwei Lagersitzen, externem Motorpiloten, einer Stirndichtungsnut, drei radialen Kabelführungen und einem rückseitigen Schraubverschluss. Dieses beispielhafte Anwendungsbeispiel dient der Veranschaulichung des von Liqin nachgewiesenen Bearbeitungsspektrums; kommerzielle Kennzahlen wurden bewusst weggelassen, und es wird kein Anspruch auf universelle Leistungsfähigkeit erhoben.
Das ursprüngliche Konzept sah eine CNC-Drehmaschine für die Bohrungen, den Pilot und die Nut vor, gefolgt von einer separaten Bearbeitungsmaschine für die radialen Merkmale. Bei der DFM-Überprüfung stellte das Team fest, dass die dünne zylindrische Wand in der Nähe des fertigen Lagersitzes erneut eingespannt werden müsste. Die Zeichnung legte außerdem den Kabelverlauf auf die Lagerachse fest. Die separate Bearbeitung mit einer Fräsmaschine war zwar machbar, erforderte jedoch einen Spreizdorn, einen qualifizierten Winkelanschlag und eine zweite geometrische Prüfsequenz.
Die gewählte Bearbeitungsmethode nutzte ein Dreh-Fräs-Zentrum. Die Hauptspindel fertigte die Hauptlagerbohrung, den Pilotlager und die Dichtfläche. Angetriebene Werkzeuge auf der C-Achse bearbeiteten das Radialmuster vor dem Ausspannen. Eine Gegenspindel unterstützte die Rückseitenbearbeitung. Die Schruppbearbeitung erfolgte gleichmäßig auf Innen- und Außenflächen; die Feinbearbeitung der Lagerflächen erfolgte nach der Bearbeitung der komplexeren Querkonturen. Die Inspektion bezog sich auf die Achse der Hauptbohrung und die Gegenfläche und überprüfte anschließend Rundlauf, Rechtwinkligkeit und das Radialmuster. Der Hauptvorteil lag nicht in einer deutlich höheren Schnittgeschwindigkeit, sondern im Wegfall eines risikoreichen Wiedereinspannvorgangs und einem klareren Kontrollplan.
Wenn Ihr Bauteil eine ähnliche Toleranzkette aufweist, senden Sie uns bitte das 3D-Modell, die 2D-Zeichnung, die Jahresproduktionsmenge, die Legierung und den Härtegrad, die Oberflächenbeschaffenheit sowie Ihre Anforderungen an die Prüfung. Liqin kann dann eine kombinierte Dreh- und Fräsbearbeitung mit einer integrierten Dreh-Fräsbearbeitung vergleichen, anstatt Ihnen nur eine einzelne Maschine anzubieten.
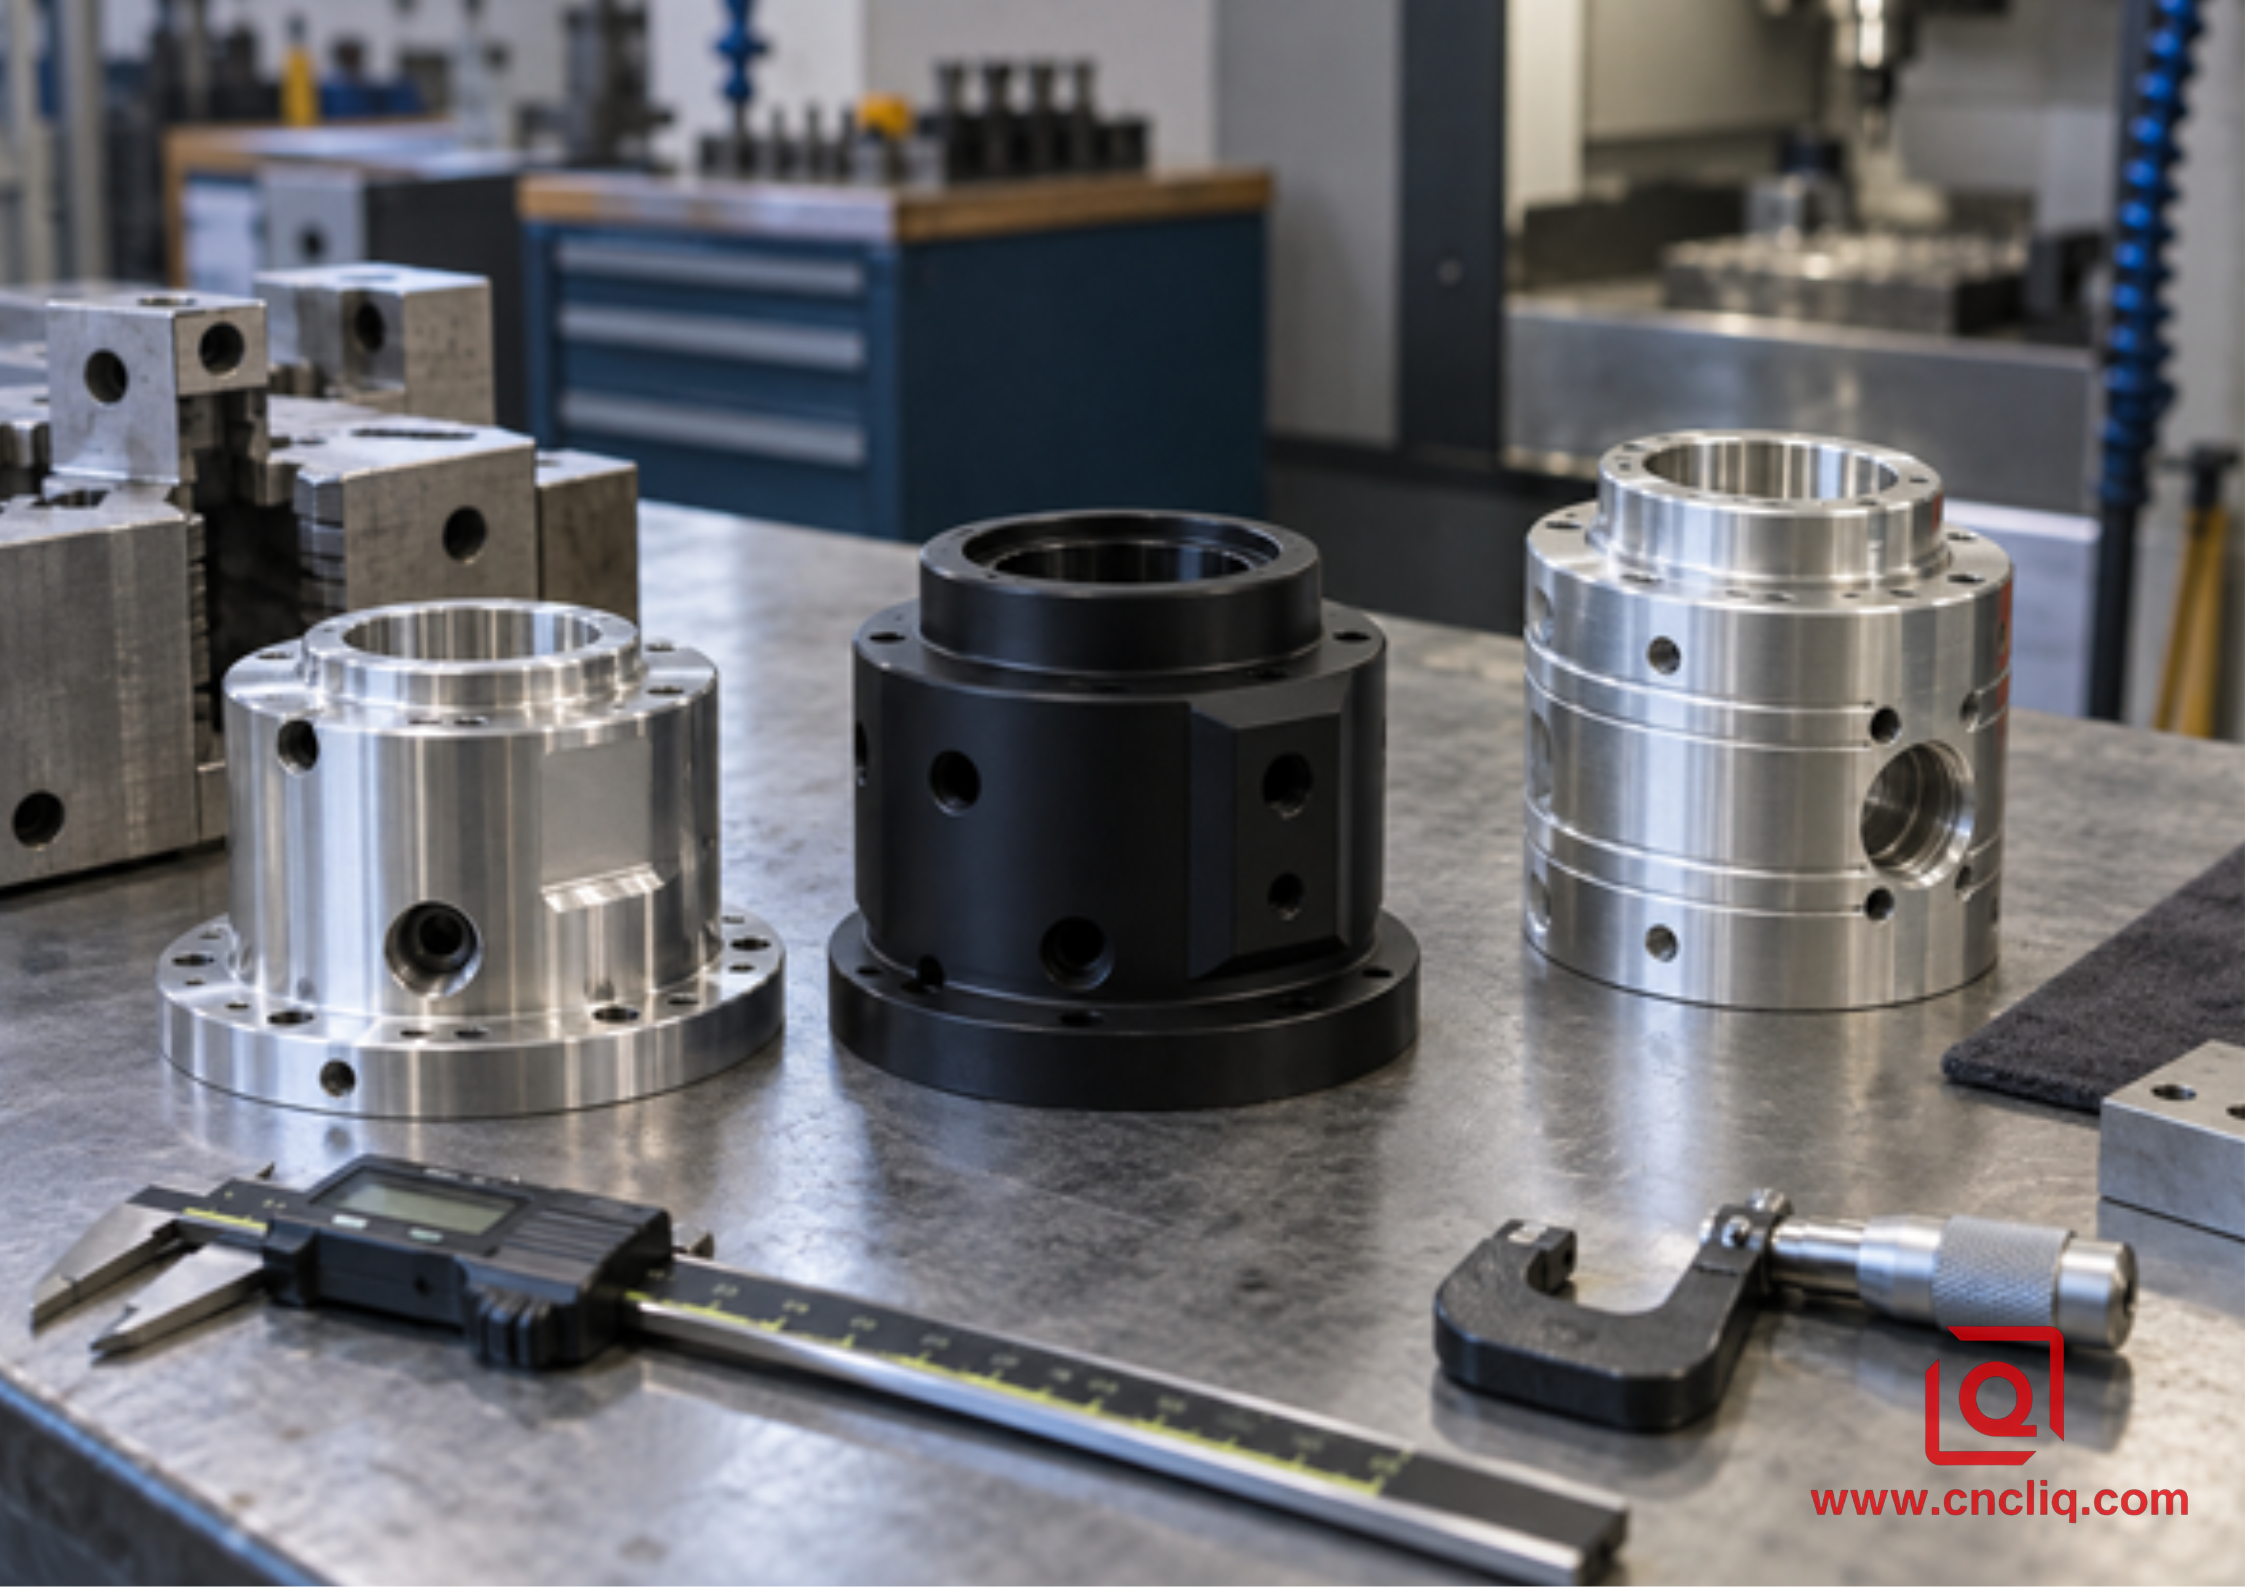
Unterschiedliche Gehäusekonstruktionen können unterschiedliche Wege begünstigen; die funktionale Toleranzkette sollte die Entscheidung bestimmen.
10. Wie Sie die Kosten senken können, bevor Sie ein Angebot anfordern
Trennen Sie zunächst die funktionale von der kosmetischen Geometrie. Wenden Sie enge Toleranzen für Rundlauf, Position, Oberflächenbeschaffenheit und Abmessungen nur dort an, wo die Baugruppe sie erfordert. Zweitens: Kennzeichnen Sie die primäre Bezugsachse eindeutig. Drittens: Stellen Sie sowohl STEP- als auch kontrollierte 2D-PDF-Dateien bereit; das Modell beschreibt die Geometrie, während die Zeichnung Toleranzen, Oberflächenbeschaffenheit, Anmerkungen und Abnahmekriterien enthält.
Geben Sie außerdem die Losgröße und den Jahresbedarf an. Ein Prototyp mit 5 Teilen kann flexible Spannbacken und zusätzliche Prüfungen rechtfertigen. Bei einer wiederkehrenden Bestellung sind möglicherweise spezielle Spannbacken, voreingestellte Werkzeugsätze, Messtaster oder ein automatisierter Stangenbearbeitungsprozess erforderlich. Geben Sie an, ob Materialzertifikate, Beschichtungsberichte, CMM-Daten oder ein vollständiges Erstmuster benötigt werden. Die Checkliste für Angebotsanfragen (RFQ) von Liqin für die CNC-Bearbeitung bietet eine umfassendere Anleitung zur Angebotserstellung. Der Leitfaden für OEM-Aluminium-CNC-Drehlegierungen ist hilfreich, wenn die Legierungen 6061, 6082 oder 7075 noch in der Diskussion sind.
Schließlich sollte der Hersteller den Fertigungsweg vorschlagen. Die Anweisung „Muss auf einer Dreh-Fräsmaschine gefertigt werden“ ist nur dann sinnvoll, wenn sie eine validierte Anforderung darstellt. Lässt sich die Funktion der Zeichnung wirtschaftlicher auf einem Drehzentrum mit einer geeigneten Vorrichtung realisieren, erhält der Käufer das Ergebnis – und nicht das Typenschild auf dem Gehäuse.
11. Checkliste für die Angebotsanfrage-Entscheidung
Frage | Falls ja, was bedeutet das? |
Können alle kritischen Merkmale in einem einzigen Spannvorgang gedreht werden? | Konventionelles CNC-Drehen verdient vorrangige Berücksichtigung. |
Haben Querbohrungen, Flächen, Schlitze oder Öffnungen eine enge Position relativ zur Bohrungsachse? | Dreh-Fräsen kann die Bezugskontinuität gewährleisten. |
Verfügen beide Enden über kritische Koaxial- oder Rundlaufsteuerungsmerkmale? | Bewertung der Komplettbearbeitung mit zwei Spindeln oder eines qualifizierten zweiten Arbeitsgangs. |
Ist die Wandstärke so gering, dass eine erneute Einspannung die Bohrungsform verändern kann? | Reduzieren Sie die Handhabung und überprüfen Sie den Kontakt der Backen, die Unterstützung und die Schnittreihenfolge. |
Wird durch eine Beschichtung die Passform, das Gewinde oder die Dichtungsfläche verändert? | Definieren Sie die Abmessungen und die Maskierung für den Endzustand vor der Angebotserstellung. |
Ist das jährliche Volumen hoch genug, um die Programmier- und Werkzeugkosten zu amortisieren? | Eine Route mit mehreren Aufgaben kann gegenüber wiederkehrenden Setups und WIP-Übertragungen Vorteile bieten. |
Klicken Sie hier für Ihre Anfrage 👆
Häufig gestellte Fragen
1. Ist eine Dreh-Fräsmaschine immer genauer als eine herkömmliche CNC-Drehmaschine?
Nein. Eine starre CNC-Drehmaschine kann hervorragende koaxiale Bohrungen, Durchmesser, Planflächen und Nuten herstellen, oft sogar wirtschaftlicher. Dreh-Fräsen ist dann sinnvoll, wenn gefräste oder rückseitige Merkmale eng mit der Drehachse verbunden bleiben müssen. Maschinenzustand, Werkzeuge, Spannvorrichtungen, Temperaturregelung, Programmierung und Inspektion bestimmen die tatsächliche Leistungsfähigkeit; die Maschinenkategorie allein ist keine Garantie.
2. Wann sollte ein Gehäuse an einem Drehzentrum plus einer separaten Fräsmaschine angebracht bleiben?
Die geteilte Fertigungsroute ist dann sinnvoll, wenn die kritische Toleranzkette hauptsächlich rotationsbedingt ist, sekundäre Bohrungen oder Flächen eine ausreichende Positionstoleranz aufweisen und das Werkstück ohne Verformung der Bohrung versetzt werden kann. Sie ist auch dann praktikabel, wenn das Gehäuse für die verfügbare Dreh-Fräsmaschine zu groß ist oder wenn das Produktionsvolumen den Einsatz spezieller, wiederholgenauer Sekundärvorrichtungen erfordert.
3. Welche Zeichnungsbeschriftungen sind für ein konzentrisches Aluminiumgehäuse am wichtigsten?
Bestimmen Sie die funktionelle Bezugsbohrung bzw. den Pilot, die Passfläche, die Größe und Passung von Lager- oder Dichtungselementen sowie die geometrischen Beziehungen, die die Rotation oder Montage beeinflussen. Verwenden Sie je nach Funktion Angaben zu Rundlauf, Position, Rechtwinkligkeit, Zylindrizität oder Profil anstelle einer allgemeinen, informellen Beschreibung. Geben Sie an, ob die Anforderungen vor oder nach dem Anodisieren gelten.
4. Kann eine Übergabe der Subspindel zu Fehlern führen?
Ja. Zustand der Aufnahmebacken, Synchronisation, Übertragungskraft, eingeschlossene Späne, Spindelausrichtung, freie Länge und Temperatur können die zweite Seite beeinflussen. Ein geeigneter Prozess prüft den Übergaberundlauf während der Einrichtung, kontrolliert die Sauberkeit der Backen und die Klemmung und berücksichtigt die relevante Beziehung zwischen Rückseite und primärem Bezugspunkt bei der Erstmusterprüfung.
5. Was muss ich für ein verlässliches Angebot einreichen?
Senden Sie ein STEP-Modell, eine kontrollierte 2D-Zeichnung, Angaben zu Legierung und Härtegrad des Werkstoffs, Oberflächenspezifikationen, Prototypen- und Serienmengen, Jahresbedarf, Zielterminplan, qualitätskritische Merkmale und Berichtsanforderungen. Erläutern Sie die Funktion von Bohrung, Pilot, Dichtung und Anschlüssen in der Baugruppe. Dieser Kontext ermöglicht dem Fertigungsingenieur einen fundierten Vergleich von CNC-Dreh- und Dreh-Fräs-Verfahren.
Klicken Sie hier für Ihre Anfrage 👆
Zusammenfassung
CNC-Drehen ist die effizienteste Wahl für konzentrische Aluminiumgehäuse, deren wichtige Geometrie rotierend und in einer Aufspannung zugänglich bleibt. Das gleichzeitige Drehen und Fräsen ist sinnvoll, wenn radiale, winklige oder rückseitige Merkmale auf dieselbe Bezugsachse bezogen bleiben müssen. Der optimale Prozess folgt der Toleranzkette, berücksichtigt das Verhalten dünnwandiger Bauteile und die Wärmeentwicklung und überprüft die Funktion anhand eines vereinbarten Prüfplans. Teilen Sie uns frühzeitig vollständige Zeichnungen und Anwendungsdetails mit, damit Liqin Ihnen das sicherste und wirtschaftlichste Verfahren für Ihr Gehäuse vorschlagen kann.
Kontaktinformationen
Firma: Ningbo Liqin Industry Co., Ltd.
Tägliche Kundenbetreuung und Kundendienst : service@shturl.zhuwanying@cncliq.com
Neue Anfragen, Angebote und Bestellgespräche : business@shturl.zhouli@chinaliqin.com
Hotline: +86 18757148656
Haftungsausschluss
Alle technischen Artikel, Materialspezifikationen, Bearbeitungsempfehlungen und Details zur Oberflächenbehandlung, die auf diesem Blog veröffentlicht werden, dienen ausschließlich Informations- und Referenzzwecken. Bitte beachten Sie, dass die allgemeinen Blog-Informationen keine unterzeichneten technischen Vereinbarungen ersetzen. Da kundenspezifische Teile je nach Materialchargennummer, Maschinenkalibrierung und spezifischen Toleranzen variieren, unterliegen verbindliche Qualitätsvorgaben ausschließlich Ihren genehmigten CAD-Zeichnungen, unterzeichneten Verträgen und formalen Qualitätsplänen.
Alle auf diesem Blog vorgestellten Kundenfallstudien wurden vollständig anonymisiert und bereinigt. Die gezeigten Leistungskennzahlen, Fertigungsabläufe und Bilder dienen ausschließlich der Veranschaulichung unserer kundenspezifischen Bearbeitungsmöglichkeiten und stellen keinen allgemeingültigen Standard für alle Aufträge dar.
Liqin Fertigungsteam
Aufbauend auf 18 Jahren Erfahrung in der Präzisionsfertigung produziert Ningbo Liqin Industry hochpräzise Metallkomponenten für anspruchsvolle globale Märkte. Unser 6.500 m² großes Produktionszentrum ist mit über 150 Maschinen ausgestattet und bietet 4- und 5-Achs -CNC-Bearbeitung , Dreh-Fräsen, Kaltfließpressen und Druckguss unter einem Dach. Diese Ausstattung ermöglicht uns die nahtlose Abwicklung von Projekten – von der ersten CAD-Entwurfsphase bis zur Auslieferung der fertigen Teile.
Wir garantieren kompromisslose Qualitätskontrolle. Enge Toleranzen werden mit der dafür erforderlichen Ingenieursdisziplin behandelt. Unsere QA-Ingenieure sind nach ISO 9001, ISO 13485 und IATF 16949 zertifiziert und führen strenge In-Process-, Final- und Out-of-Quality-Kontrollen (IPQC, FQC, OQC) für jede einzelne Produktionscharge durch. Von der Koordinatenmessung und optischen Profilierung bis hin zu Härte- und Salzsprühtests validieren wir Ihre kritischen Spezifikationen im Vorfeld – so erhalten Sie einbaufertige Komponenten ohne Montageprobleme oder kostspielige Produktionsstillstände. Neben der Fertigung profitieren Sie von unseren schnellen Reaktionszeiten von zwei Stunden auf neue Angebotsanfragen, direkter Unterstützung bei der Prototypenentwicklung und reibungslosem Exportversand nach Europa, Nordamerika, Asien und Ozeanien.
Wir freuen uns auf Ihre Anfragen und Muster. Besuchen Sie unsere Website oder kontaktieren Sie uns direkt für ein unverbindliches Angebot!
