 Deutsch




Sie überlegen immer noch, ob ein dünnes Aluminiumgehäuse extrudiert oder gegossen werden soll? Ein Lieferant mag sagen, dass beides möglich ist, doch die Zeichnung erzählt eine kompliziertere Geschichte. Eine 1,5-mm-Wand kann in einem Querschnitt routinemäßig und in einem anderen problematisch sein. Fügen Sie einen langen Fließweg, einen isolierten Vorsprung, eine tiefe Tasche oder ein plötzliches 5,0-mm-Pad hinzu, und das Prozessfenster ändert sich erneut. In diesem Leitfaden wird erklärt, wie ein Werkstattingenieur die Wandstärke misst, bevor er Aluminiumstrangpressen, Hochdruckguss (HPDC) oder einen geformten Rohling empfiehlt CNC-Bearbeitung .
Die praktische Botschaft ist einfach: Die Nenndicke allein entscheidet nie über den Prozess. Wir müssen die Dicke zusammen mit Form, Kontinuität, Fließstrecke, Legierung, Toleranz, Oberflächenbedarf, Jahresbedarf und den Merkmalen, die noch bearbeitet werden müssen, ablesen. Liqin ist breiter Auswahlhilfe für Aluminiumextrusion vs. Guss vergleicht die gesamten Prozessrouten. Hier konzentrieren wir uns bewusst auf die Wand selbst: Wo sie verläuft, wo sie sich verändert, wie sie sich füllt und wie sie inspiziert wird.
Benötigen Sie eine schnelle Machbarkeitsantwort? Senden Sie eine STEP-Datei, ein bemaßtes PDF, die Ziellegierung, die Jahresmenge, das Finish und die drei kritischsten Abmessungen. Markieren Sie druckdichte oder kosmetische Zonen. Unsere Ingenieure können risikoreiche Wandübergänge vor der Werkzeugfreigabe identifizieren und ein prozessspezifisches Angebot erstellen.
1. Die Wandstärke ist eine Flusskarte, nicht nur eine Zeichnungsbeschreibung
Bei einer Strangpresszeichnung ist die Wandstärke der Spalt, durch den heißes Knüppelmetall kontinuierlich fließen muss, während das Profil die Matrize passiert. Alle Stege, Rippen, Flansche und Hohlkammern wiederholen sich entlang der Extrusionsrichtung. Wenn eine Region viel dünner ist als ihre Nachbarn, steigt dort der Widerstand. Die dickere Region will schneller vorankommen. Der Werkzeugkonstrukteur muss dann die Lagerlängen und lokalen Einschränkungen ausbalancieren, damit das Profil über den gesamten Abschnitt mit einer ähnlichen Geschwindigkeit austritt.
Auf einer Druckgusszeichnung bestimmt die Dicke eine andere Rasse. Die geschmolzene Legierung muss vom Anschnitt ausströmen, Luft durch Entlüftungsöffnungen oder Vakuumkanäle verdrängen, das Füllende erreichen und bei zunehmendem Druck förderbar bleiben – und das alles, bevor die dünne Vorderseite am Stahlwerkzeug festfriert. Eine dünne lokale Wand in der Nähe des Tors kann sauber gefüllt werden. Dieselbe Wand am anderen Ende eines langen, verzweigten Pfades kann fehlschlagen. Deshalb ist „unsere Gießerei kann 1,2 mm gießen“ keine vollständige Machbarkeitsaussage.
Die Fabrikfrage lautet also nicht „Was ist die Mindestwand?“ Es lautet: „Kann sich diese bestimmte Wand gleichmäßig füllen oder fließen, nach dem Abkühlen gerade bleiben, das Zuschneiden und die Handhabung überstehen, die angegebene Oberfläche annehmen und die wichtigen Abmessungen beibehalten?“ Diese umfassendere Frage verhindert, dass eine riskante Fähigkeitszahl wie eine Garantie behandelt wird.
2. Schnelle Machbarkeitsmatrix für Käufer und Konstrukteure
|
Zeichnungszustand |
Extrusionsreaktion |
HPDC-Antwort |
Technische Leitung |
|
Konstanter Querschnitt entlang einer Achse |
Starke Passform; Wände, Rippen und Hohlkanäle wiederholen sich durch die Matrize |
Möglich, aber das 3D-Tool kann zusätzliche Kosten verursachen, ohne einen Mehrwert zu schaffen |
Beginnen Sie mit der Profilextrusion, sägen und bearbeiten Sie dann lokale Merkmale |
|
Wand verändert ihre Form in mehrere Richtungen |
Änderungen entlang der Länge können nicht direkt gebildet werden |
Starke Passung, wenn Hohlraum, Schieber und Auswurf die Geometrie erzeugen können |
Beginnen Sie mit HPDC für eine stabile Nachfrage mit höherem Volumen |
|
Lange, ausgewogene 1,0–1,5 mm dicke Stege |
Potenziell machbar; Hüllkurve, Zungenunterstützung und Verträglichkeit bleiben entscheidend |
Erfordert Anschnitt-, Entlüftungs-, Durchflusslängen- und Hot-Spot-Überprüfung |
Vergleichen Sie den gesamten Füll- oder Fließweg |
|
Dünne Wand neben einem massiven Boss |
Ungleichmäßige Strömung und Kühlung können den Abschnitt verzerren |
Der thermische Massenkontrast kann zu Schrumpfung oder Porosität führen |
Kernmasse, Rippen einsetzen, Übergang verblenden |
|
Druckdichtes Gehäuse mit bearbeiteter Dichtung |
Nützlicher Anfang, wenn die Geometrie linear ist |
Die Porosität erfordert eine Validierung und eine kontrollierte Bearbeitungszugabe |
Definieren Sie zunächst die Dichtheitsprüfung und die kritischen Zonen |
|
Kritische Bohrung oder Dichtungsfläche |
Normalerweise Finish-Maschine |
Normalerweise Finish-Maschine |
Reservieren Sie enge Toleranzen für die CNC-Endbearbeitung |
Bei den Richtwerten für die Wandstärke handelt es sich um Screening-Referenzen und nicht um Akzeptanzkriterien. Der von Liqin veröffentlichte Vergleich listet etwa 1,0 mm für die Extrusion je nach Düsengeometrie und etwa 1,2 mm lokal / 2,0 mm Strukturdurchschnitt für HPDC auf. Ein anderer Liqin-Leitfaden verwendet 1,5–4,0 mm als optimalen HPDC-Bereich. Bestätigen Sie den korrekten Wert anhand der vollständigen Zeichnung, Legierung, Werkzeug, Presse und Qualitätsplan.
3. Wenn dünne Wände Aluminiumextrusion bevorzugen
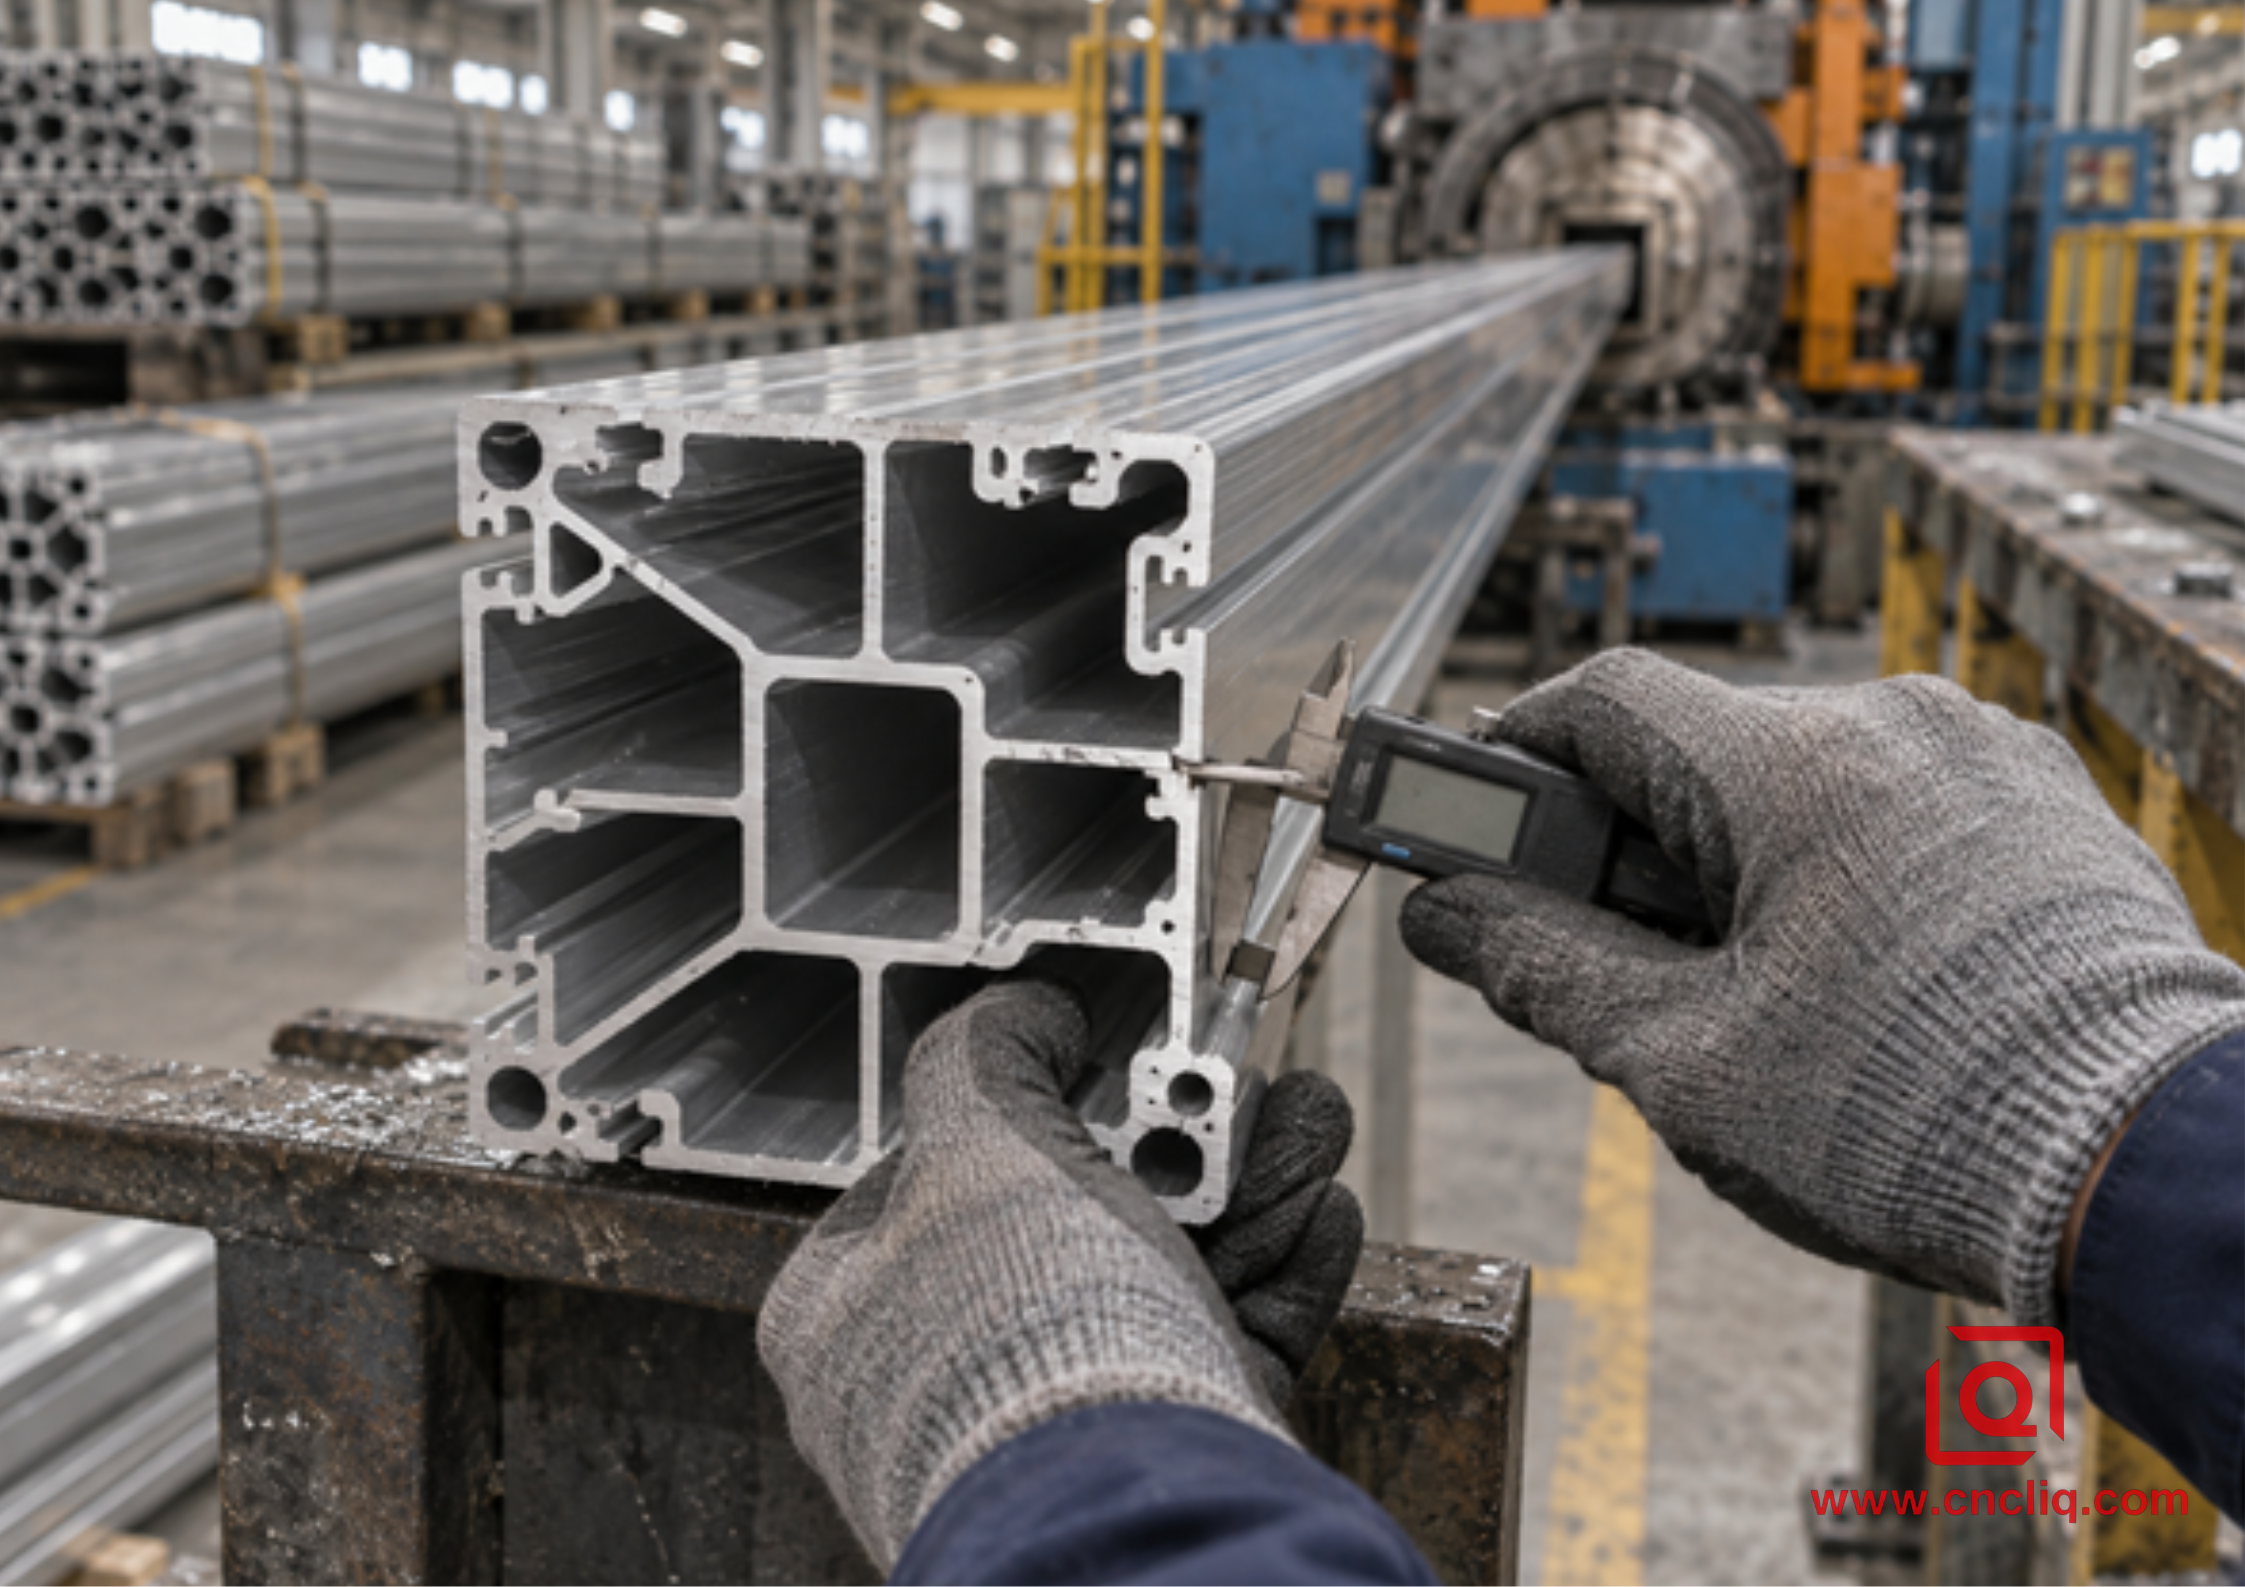
Abbildung 1. Eine Wandbeschreibung wird mit dem gesamten Hohlprofil überprüft, nicht isoliert.
Extrusion hat seinen Platz, wenn die dünne Wand zu einem durchgehenden zweidimensionalen Abschnitt gehört. Kühlrippen, Gehäuseschienen, Rundhülsen, Kabelkanäle, Rahmenelemente und lange Hohlprofile nutzen diesen Vorteil. Ein einzelner Würfel erstellt den Abschnitt; Schneiden und Sekundärbearbeitung erzeugen die endgültige Länge, Anschlüsse, Gewinde, Taschen und Endflächen.
Durch die ausgewogene Dicke ist die Matrize leichter zu kontrollieren
Stellen Sie sich ein Profil mit einer 1,2 mm starken Außenwand auf der einen Seite und einer 5,0 mm starken Montageschiene auf der anderen Seite vor. Die schwere Schiene bietet einen einfacheren Fließweg. Die dünne Wand widersteht dem Fluss und kann zurückbleiben, wodurch das Profil beim Austritt zu einer Seite gezogen wird. Ein geschickter Stanzformbauer kann die Lagerflächen anpassen, aber die Konstruktion beginnt mit einem Handicap. Wenn die Schiene ausgehöhlt, in Rippen geteilt oder mit allmählichen Übergängen reduziert werden kann, lässt sich die Strömung leichter ausgleichen und das Profil neigt weniger zum Verdrehen.
Symmetrie hilft auch. Dies ist nicht zwingend erforderlich, aber eine grob ausbalancierte Masse um die Profilmitte verringert die erforderliche Korrektur an der Matrize und beim Strecken. Sehr tiefe, nicht unterstützte Zungen sind eine weitere Warnung. Ein schmaler Schlitz um eine lange Zunge kann das Stahlelement ablenken und zu Wandveränderungen oder vorzeitigem Matrizenverschleiß führen. Behandeln Sie eine dünne Wand, die von einem stabilen Matrizenring umgeben ist, anders als eine dünne Wand, die um eine zerbrechliche hervorstehende Zunge herum gebildet wird.
Dies entspricht dem Designleitfaden des Aluminium Extruders Council , das ausgewogene Wände, Symmetrie, wo sinnvoll, großzügige Verjüngungen, nützliche Rippen und Stege sowie die Vermeidung hoher Zungenverhältnisse empfiehlt. Sein Wert ist keine universelle Mindestwandzahl; Es erinnert daran, dass der Gesamtquerschnitt die Extrudierbarkeit und die Kosten bestimmt.
Dünn bedeutet nicht automatisch leicht oder günstig
Durch die Reduzierung einer Wandstärke von 1,5 mm auf 1,0 mm wird Material entfernt, es kann aber auch zu einer Verlangsamung der Presse, zu mehr Matrizenkorrekturversuchen, zu einer strengeren Richtkontrolle und zu einer wahrscheinlicheren Handhabung von Dellen kommen. Die scheinbare Materialeinsparung kann geringer sein als die zusätzlichen Umbaukosten. Eine sinnvolle Ausschreibung fragt daher nach der Masse und Leistung des Zielteils und nicht einfach nach „dem dünnstmöglichen Profil“.
Auch die Legierung spielt eine Rolle. Auf der Website von Liqin wird 6063 häufig mit Präzisionsprofilextrusion in Verbindung gebracht, da es gut fließt und eloxiert werden kann, während 6061 und 6082 gewählt werden können, wenn mechanische Anforderungen ein weniger nachgiebiges Extrusionsfenster rechtfertigen. Legierung und Härte müssen vereinbart werden, bevor die Form fertiggestellt wird; Ein späterer Austausch kann das Pressverhalten, die mechanischen Eigenschaften, die Oberfläche und die Toleranz verändern.
Welche Extrusion kann nicht über die gesamte Länge getragen werden?
Eine Querbohrung, eine gestoppte Tasche, eine lokale Plattform, ein senkrechter Vorsprung oder eine Verbindungsöffnung wiederholt sich nicht entlang der Pressenachse. Es muss anschließend hinzugefügt werden. Das ist kein Prozessfehler; es ist die normale Hybridroute. Extrudieren Sie den materialeffizienten Abschnitt, schneiden Sie ihn und bearbeiten Sie dann nur die funktionalen Details per CNC. Dies trennt bei kritischen Bohrungen und Passflächen die wirtschaftliche Near-Net-Umformung von der Präzisionsbearbeitung. Siehe Liqins CNC-Bearbeitung, Druckguss und Extrusionsführung für den breiteren Kompromiss zwischen Toleranz und Volumen.
Für Beschaffungsvorgaben, ASTM B221/B221M deckt stranggepresste Stangen, Stäbe, Drähte, Profile und Rohre aus Aluminium und Aluminiumlegierungen ab, einschließlich der Anforderungen an Zusammensetzung und mechanische Eigenschaften. Es verwandelt ein schwieriges Profil nicht in ein einfaches, und Druckanwendungen erfordern möglicherweise andere Produktstandards und -verifizierungen, aber es bietet Käufern eine nachvollziehbare Grundlage für Material- und Härteanforderungen.
4. Wenn die Wandgeometrie das Teil in Richtung Druckguss drückt
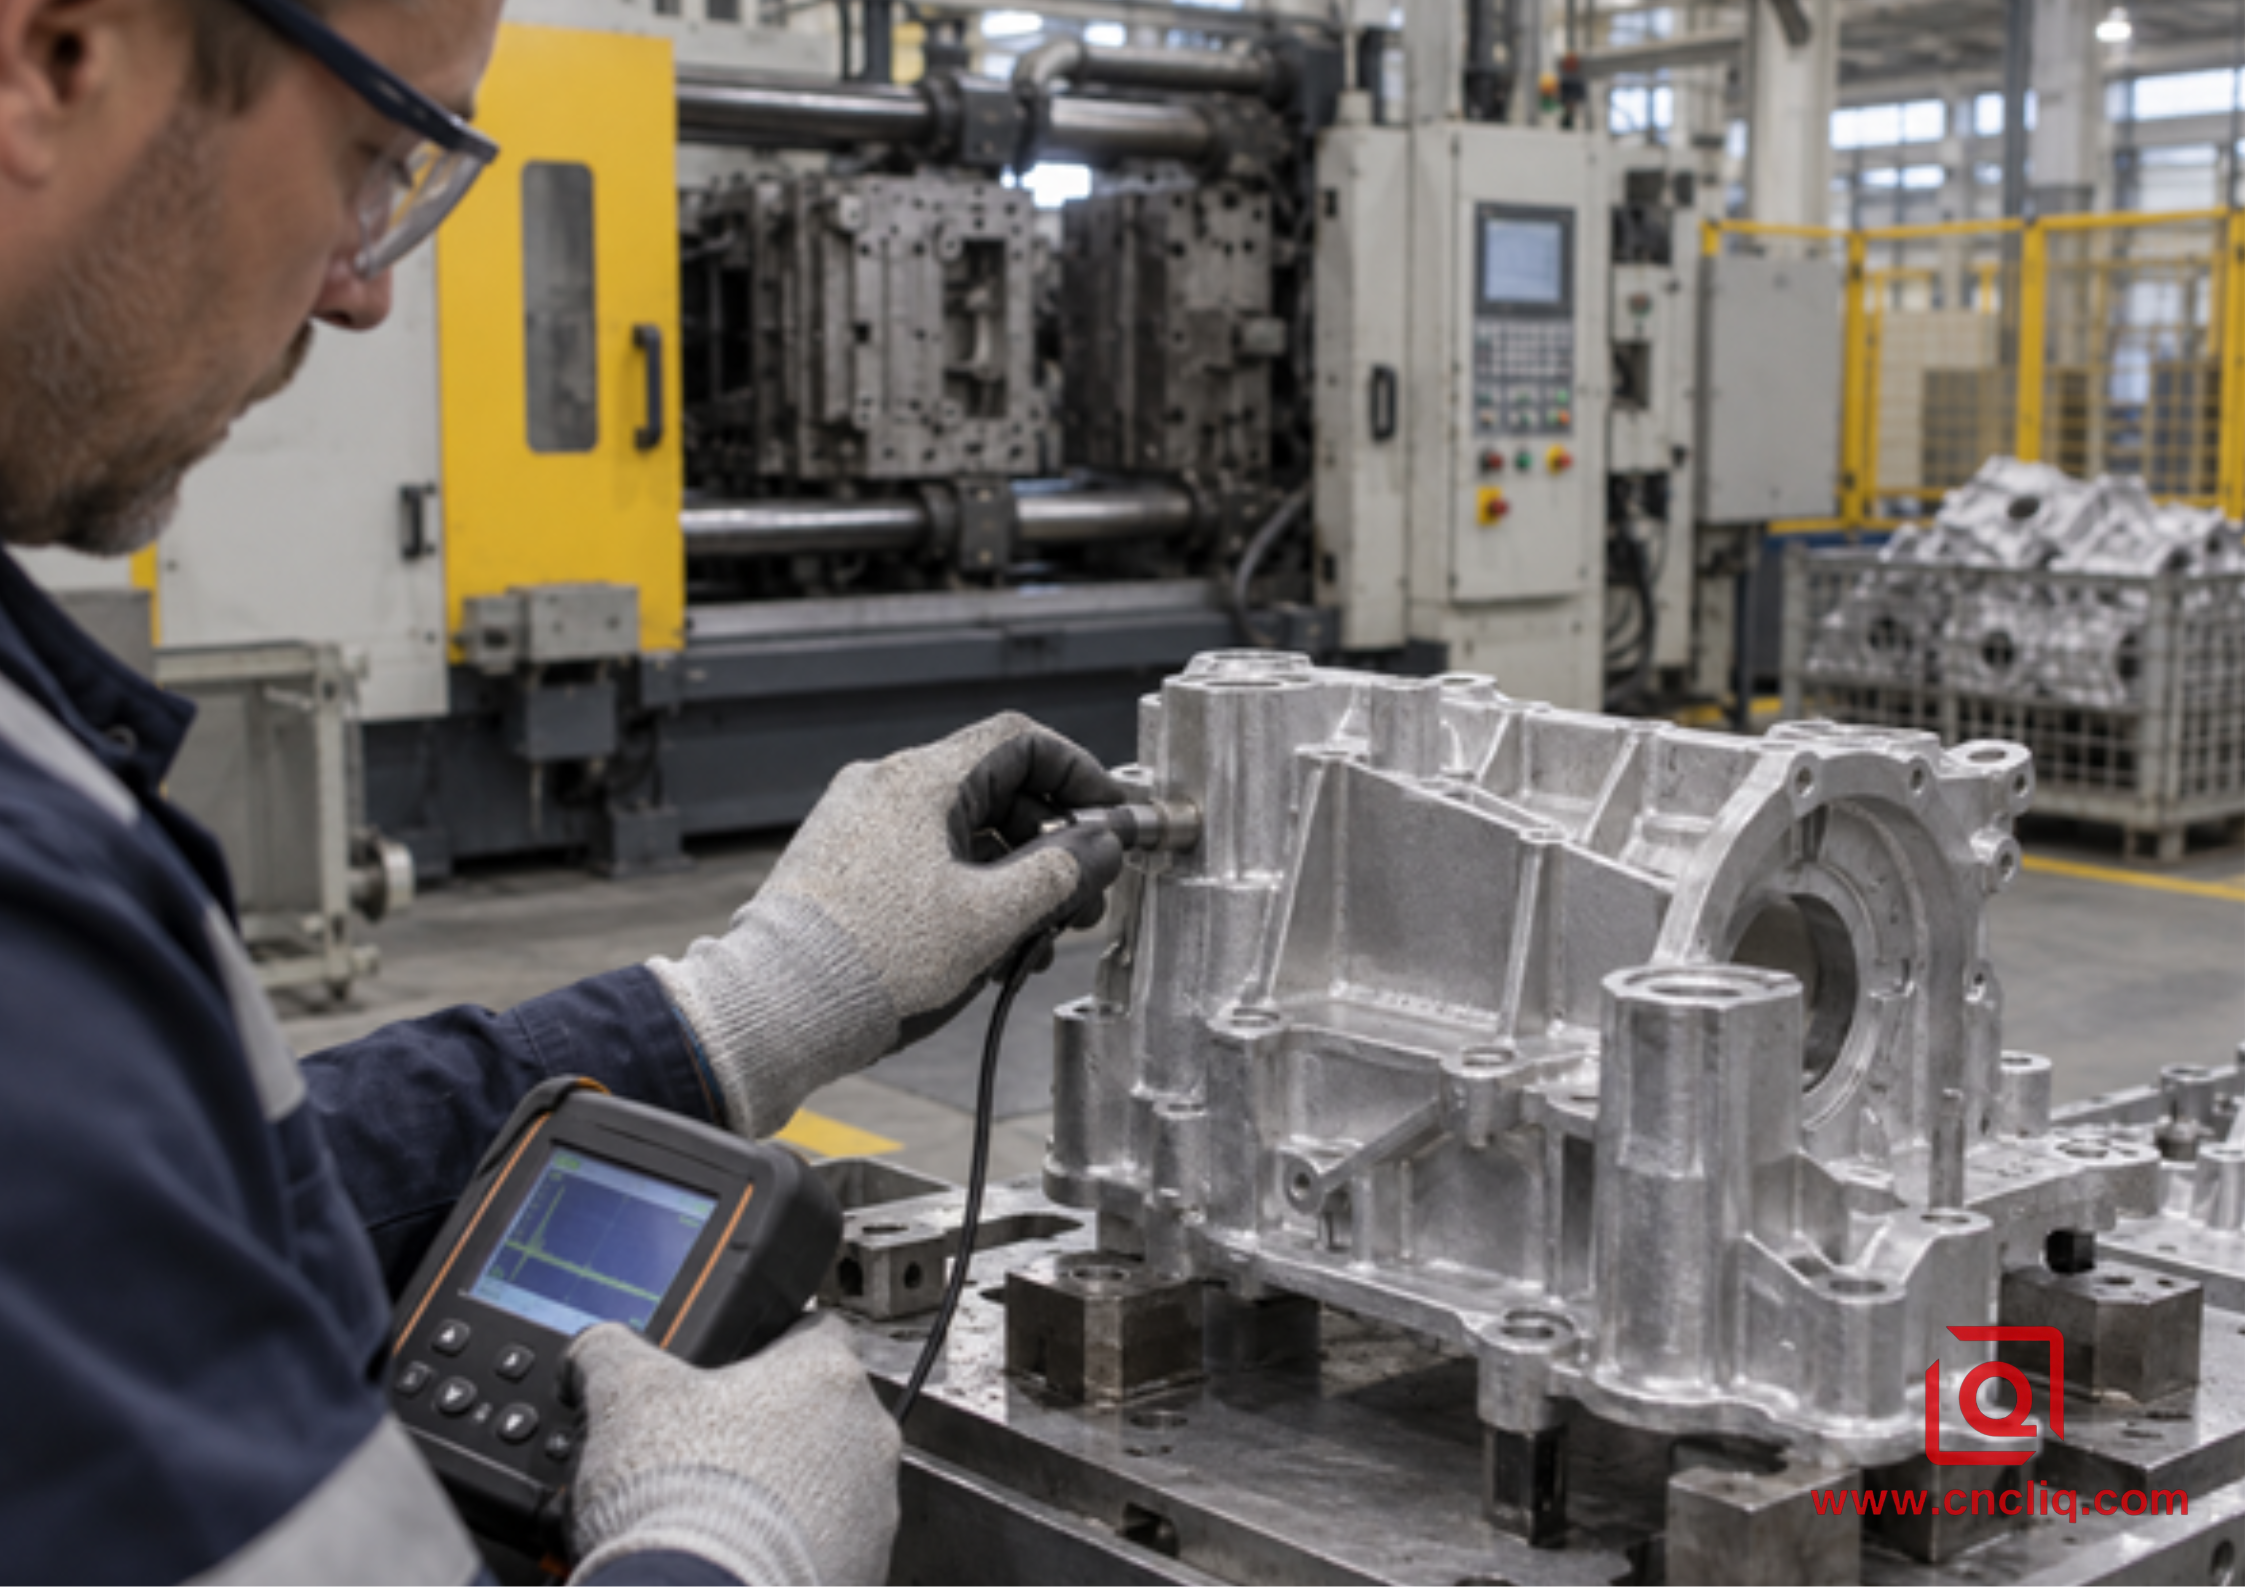
Abbildung 2. Die Machbarkeit von HPDC hängt von der Wandstärke, dem Gate-Abstand, der Entlüftung und der lokalen thermischen Masse ab.
HPDC wird attraktiv, wenn das Teil seinen Querschnitt entlang mehrerer Achsen ändert und eine spezielle Werkzeugausstattung rechtfertigen kann. Ein Schuss kann einen Gehäusehohlraum, eine gebogene Außenwand, Innenrippen, Vorsprünge, Kabelführungen, Montagefüße und Identifikationsaussparungen bilden. Bei der Extrusion wäre ein umfangreicher Ausbau oder Zusammenbau erforderlich, um denselben dreidimensionalen Körper zu erzeugen.
Durch die Fließlänge verhält sich dieselbe Wand unterschiedlich
Ein dünner Abschnitt gefriert schnell, weil die Stahlmatrize schnell Wärme entzieht. Mit zunehmender Entfernung vom Anguss verliert die Schmelzfront an Temperatur und Druck. Enge Kurven, geteilte Ströme und abrupte Querschnittsänderungen beanspruchen mehr des verfügbaren Füllfensters. Gießereiingenieure überprüfen daher die Wandstärke anhand der Anschnittposition, der Angusskanalfläche, der Entlüftungsposition, der Überlaufplatzierung, der Legierungsfließfähigkeit, der Formtemperatur, des Schussprofils und der Vakuumstrategie. Eine Angabe zur Mindestdicke ohne diese Variablen ist nur eine Kurzformel des Marketings.
Gleichmäßige Wände reduzieren thermische Überraschungen
HPDC bevorzugt relativ gleichmäßige Strukturwände. Eine 1,8-mm-Granate, die plötzlich in einen massiven 8,0-mm-Boden eindringt, erzeugt eine heiße Insel. Die Schale verfestigt sich zunächst, während der Boss länger flüssig bleibt und sich später zusammenzieht. An der Verbindungsstelle kann es zu einer Schrumpfung oder inneren Porosität kommen, insbesondere wenn die Versorgung und Intensivierung schlecht ist. Die übliche DFM-Antwort besteht darin, den Vorsprung zu entkernen, ihn mit Rippen an der Wand zu befestigen und eine glatte Ausrundung hinzuzufügen, anstatt den Bereich einfach zu verdicken.
Der Nordamerikanischer Druckgussverband identifiziert in ähnlicher Weise eine gleichmäßige Wandstärke, eine ausreichende Formschräge sowie Verrundungen oder Radien als zentrale Designpraktiken. Das sind keine dekorativen Präferenzen: Sie unterstützen das Befüllen, Kühlen, Auswerfen und die Wiederholbarkeit. Liqins Maßgeschneidertes OEM-Spielbuch aus Aluminiumdruckguss wendet dieselben Grundsätze bei der Werkzeugbestückung und Produktionskontrolle an.
Rippen erhöhen die Steifigkeit, ohne die gesamte Wand in einen schweren Kühlkörper zu verwandeln. Sie brauchen immer noch vernünftige Wurzeln und Abstände. Eine dicke Rippe, die scharf auf eine dünne Haut gepflanzt wird, stellt das gleiche Massenproblem in kleinerem Maßstab dar. Außerdem muss eine Formschräge vorhanden sein, damit sich das Teil ohne Abrieb oder Verformung vom Werkzeug lösen kann.
Die Sekundärbearbeitung verändert das Wandbudget
Manchmal spezifizieren Konstrukteure eine dünne Gusswand und platzieren dann eine tiefe bearbeitete Tasche oder Dichtfläche darauf. Die Bearbeitungszugabe ist Teil der endgültigen Wandgleichung. Das Entfernen von zu viel Material kann die Porosität unter der Oberfläche aufdecken oder eine Wand schwächen, die im Gusszustand akzeptabel war. Die 2D-Zeichnung sollte die erforderliche Enddicke angeben und angeben, ob die Maße vor oder nach der Bearbeitung und Beschichtung gelten.
ISO 8062-3:2023 liefert einen anerkannten Rahmen für allgemeine Maß- und Geometrietoleranzen und Bearbeitungszugabegrade für Gussteile unter Verwendung der angegebenen Plus/Minus-Toleranzen. Es handelt sich um eine nützliche Vertragssprache, wenn in der Zeichnung korrekt darauf verwiesen wird. Kritische Dichtungs-, Lager-, Positions- und Wandmerkmale sollten jedoch dennoch einzeln angegeben werden.
Verwenden Sie CNC nur dort, wo die Funktion es erfordert: Dichtungsflächen, Lagerbohrungen, Bezugsflächen, Gewindeanschlüsse und gesteuerte Schnittstellen. Liqin ist veröffentlicht Präzisions-Aluminium-Leuchtengehäuse verdeutlicht diese hybride Logik: Gehäuseform, Kühlrippen und Naben sind aus Druckguss, Dichtflächen, Dichtungsbahnen und Gewindebohrungen werden präzise bearbeitet.
5. Wandübergänge: Die teuersten Millimeter auf der Zeichnung
Die meisten Machbarkeitsstreitigkeiten werden nicht durch einen großen, gleichmäßigen Wandbereich verursacht. Sie beginnen am Übergang. Schauen Sie sich genau an, wo eine dünne Schale auf einen Flansch trifft, wo eine Rippe auf einen Vorsprung trifft, wo ein Hohlprofil einen Anschluss umschließt oder wo sich eine bearbeitete Senkbohrung einer so geformten Oberfläche nähert.
|
Risikofunktion |
Extrusionsfehlermodus |
HPDC-Fehlermodus |
DFM-Antwort |
|
Abrupter Übergang von dünn nach dick |
Ungleiche Geschwindigkeit, Verdrehung, Dimensionsungleichgewicht |
Hot Spot, Schrumpfung, Porosität oder Verformung |
Kegelwechsel; hohle schwere Profile; Verwenden Sie unterstützte Rippen |
|
Scharfe Innenecke |
Schwieriger Durchfluss und konzentrierte Werkzeugbeanspruchung |
Schlechte Füll- und Stresskonzentration |
Fügen Sie praktische Radien hinzu und verschmelzen Sie Verbindungsstellen |
|
Lange, nicht unterstützte Flosse |
Durchbiegung der Matrizenzunge, Welligkeit, Handhabungsschäden |
Unvollständige Füllung oder Biegung beim Auswerfen |
Kürzen, aussteifen, lokal verdicken oder Abstände verändern |
|
Tiefbearbeitung neben dünnen Wänden |
Klemmverzerrung und Rattern |
Durchbruch oder freiliegende Porosität |
Definieren Sie die fertige Mindestwand |
|
Enge Toleranz über einen langen Zeitraum |
Bogen und Drehung dominieren |
Es dominieren thermische Drift, Schrumpfung und Verzug |
Verschieben Sie die Präzision auf lokale Bezugspunkte |
Bei einer nützlichen Entwurfsüberprüfung wird das Modell anhand von Wandbändern gefärbt, anstatt nur einen Nennwert zu überprüfen. Markieren Sie dünne, nominale, schwere, bearbeitete, dichtende, kosmetische und druckhaltende Zonen. Die resultierende Karte macht die Fragen des Werkzeugbauers für den Käufer sichtbar und hilft, ein vages, mit Risiken versehenes Angebot zu vermeiden.
6. Praktische Entscheidungssequenz, bevor Sie ein Angebot anfordern
1. Drehen Sie das Modell entlang jeder Achse. Wenn sich ein Querschnitt ständig wiederholt, verdient die Extrusion die erste Bewertung. Wenn sich die Geometrie auf mehreren Flächen ändert, entfernt HPDC möglicherweise mehr Sekundärarbeit.
2. Messen Sie die minimale, nominale und maximale Wand. Identifizieren Sie die Länge und Position des dünnsten Bereichs und der größten angrenzenden Masse.
3. Funktionszonen markieren. Separate Struktur-, Druckdicht-, Wärmeübertragungs-, Kosmetik-, Dichtungs- und Bearbeitungsflächen.
4. Legierung und Finish definieren. Knet- und Gusslegierungen verhalten sich hinsichtlich Fließfähigkeit, Festigkeit und Anodisierung unterschiedlich. Erwarten Sie keine identischen kosmetischen Ergebnisse von der 6063-Extrusion und dem silikonreichen A380- oder ADC12-Guss.
5. Fügen Sie Toleranz hinzu, nachdem Sie den Prozess ausgewählt haben. Ein Profil kann gerichtet und lokal bearbeitet werden; Ein Gussstück kann besäumt und fertig bearbeitet werden. Vermeiden Sie es, den gesamten netznahen Teil so zu erzwingen, dass er einer kritischen Bohrung entspricht.
6. Staatliche Forderung ehrlich. Spezielle HPDC-Werkzeuge erfordern ein stabiles Wiederholungsvolumen. Extrusionswerkzeuge sind im Allgemeinen einfacher, aber kurze Schnittlängen und umfangreiche Bearbeitung wirken sich dennoch negativ auf die Wirtschaftlichkeit aus.
7. Fordern Sie risikobezogene Beweise an. Fordern Sie vor der Massenproduktion einen Wandstärkenplan, eine CMM- oder Profilprüfung, Schnitt- oder Röntgenaufnahmen, sofern gerechtfertigt, Dichtheitsprüfungskriterien für Druckteile und eine Erstmustergenehmigung an.
7. Anonyme Fallstudie: Neugestaltung eines Beleuchtungsgehäuses mit Lamellen
Dieses anonymisierte technische Szenario ist aus dem Funktionsumfang abgeleitet, der auf der Produktseite für Aluminium-Leuchtengehäuse von Liqin veröffentlicht wurde. Es erklärt die DFM-Argumentation und gibt weder einen Kunden bekannt noch verspricht es universelle Ergebnisse.
Ein ausländischer Käufer einer Industriebeleuchtung reichte ein Gehäuse mit einem breiten Innenhohlraum, externen Kühlrippen, einer umlaufenden Dichtfläche, Kabeleinführungen mit Gewinde, Montagevorsprüngen und einem dichten Sacklochmuster ein. In der ersten Beschaffungsdiskussion wurde das Teil als eine Wahl zwischen „dünnwandiger Extrusion“ und „Druckguss“ behandelt. Dieser Rahmen war unvollständig.
Von der Stirnseite aus gesehen schien das Rippenfeld mit der Extrusion kompatibel zu sein. Von der Ober- und Unterseite betrachtet veränderte sich der Körper jedoch immer wieder: Lokale Vorsprünge ragten aus dem Boden, Kabeleinführungen kreuzten die Hauptachse, die Grundfläche des Hohlraums variierte und der Dichtungsflansch umhüllte ein dreidimensionales Gehäuse. Um den gesamten Körper aus einem langen Profil herzustellen, müssten große Bereiche entfernt, mehrere lokale Merkmale angebracht oder bearbeitet und nach mehreren Arbeitsgängen ein langer Dichtungsumfang verwaltet werden.
Die DFM-Richtung war daher ein Hybrid-HPDC-Rohling mit CNC-Endbearbeitung. Das Gusswerkzeug würde den Hohlraum, die Rippen und die Hauptvorsprünge formen. Die Wandkarte würde die Haupthülle einigermaßen einheitlich halten, kernlastige Bosse und ihre Wurzeln mit Rippen und Filets vermischen. CNC-Operationen würden dann die Dichtfläche, die Dichtungsbahn, die Gewindeanschlüsse und die Sacklochtiefe steuern. Der Inspektionsplan würde die Wandprüfungen im Gusszustand von den fertigen kritischen Abmessungen trennen, sodass ein gutes Gussstück während der Bearbeitung nicht versehentlich geschwächt werden kann.
Mit diesem Szenario sind keine erfundenen Kosteneinsparungen, Ausschussraten oder Durchlaufzeiten verbunden. Messbare Abnahmepunkte würden sich aus der genehmigten Zeichnung und dem Qualitätsplan ergeben: Wandpositionen, Endabmessungen, Ebenheit, Gewindeüberprüfung, Beschichtungsanforderungen und alle vereinbarten Leck- oder Eintrittstests. Diese Transparenz ist nützlicher als ein dramatischer Prozentsatz ohne nachvollziehbare Produktionsaufzeichnungen.
Die Lehre ist nicht, dass bei einem Flossengehege immer das Gießen ausschlaggebend ist. Wenn der Körper eine Kühlkörperschiene mit konstanter Länge und identischen Enden wäre, könnte die Extrusion sauberer sein. Hier bestimmten die lokalen dreidimensionalen Merkmale – nicht die isolierte Mindestwandzahl – den Prozess. Käufer, die ein zylindrisches Teil mit tiefem Hohlraum vergleichen, sollten auch die Profilextrusion von unterscheiden Kaltfließpressen von Aluminium versus Druckguss , weil die Werkzeugbewegung und die mögliche Geometrie unterschiedlich sind.
8. Inspektion: Überprüfen Sie die von Ihnen angegebene Wand
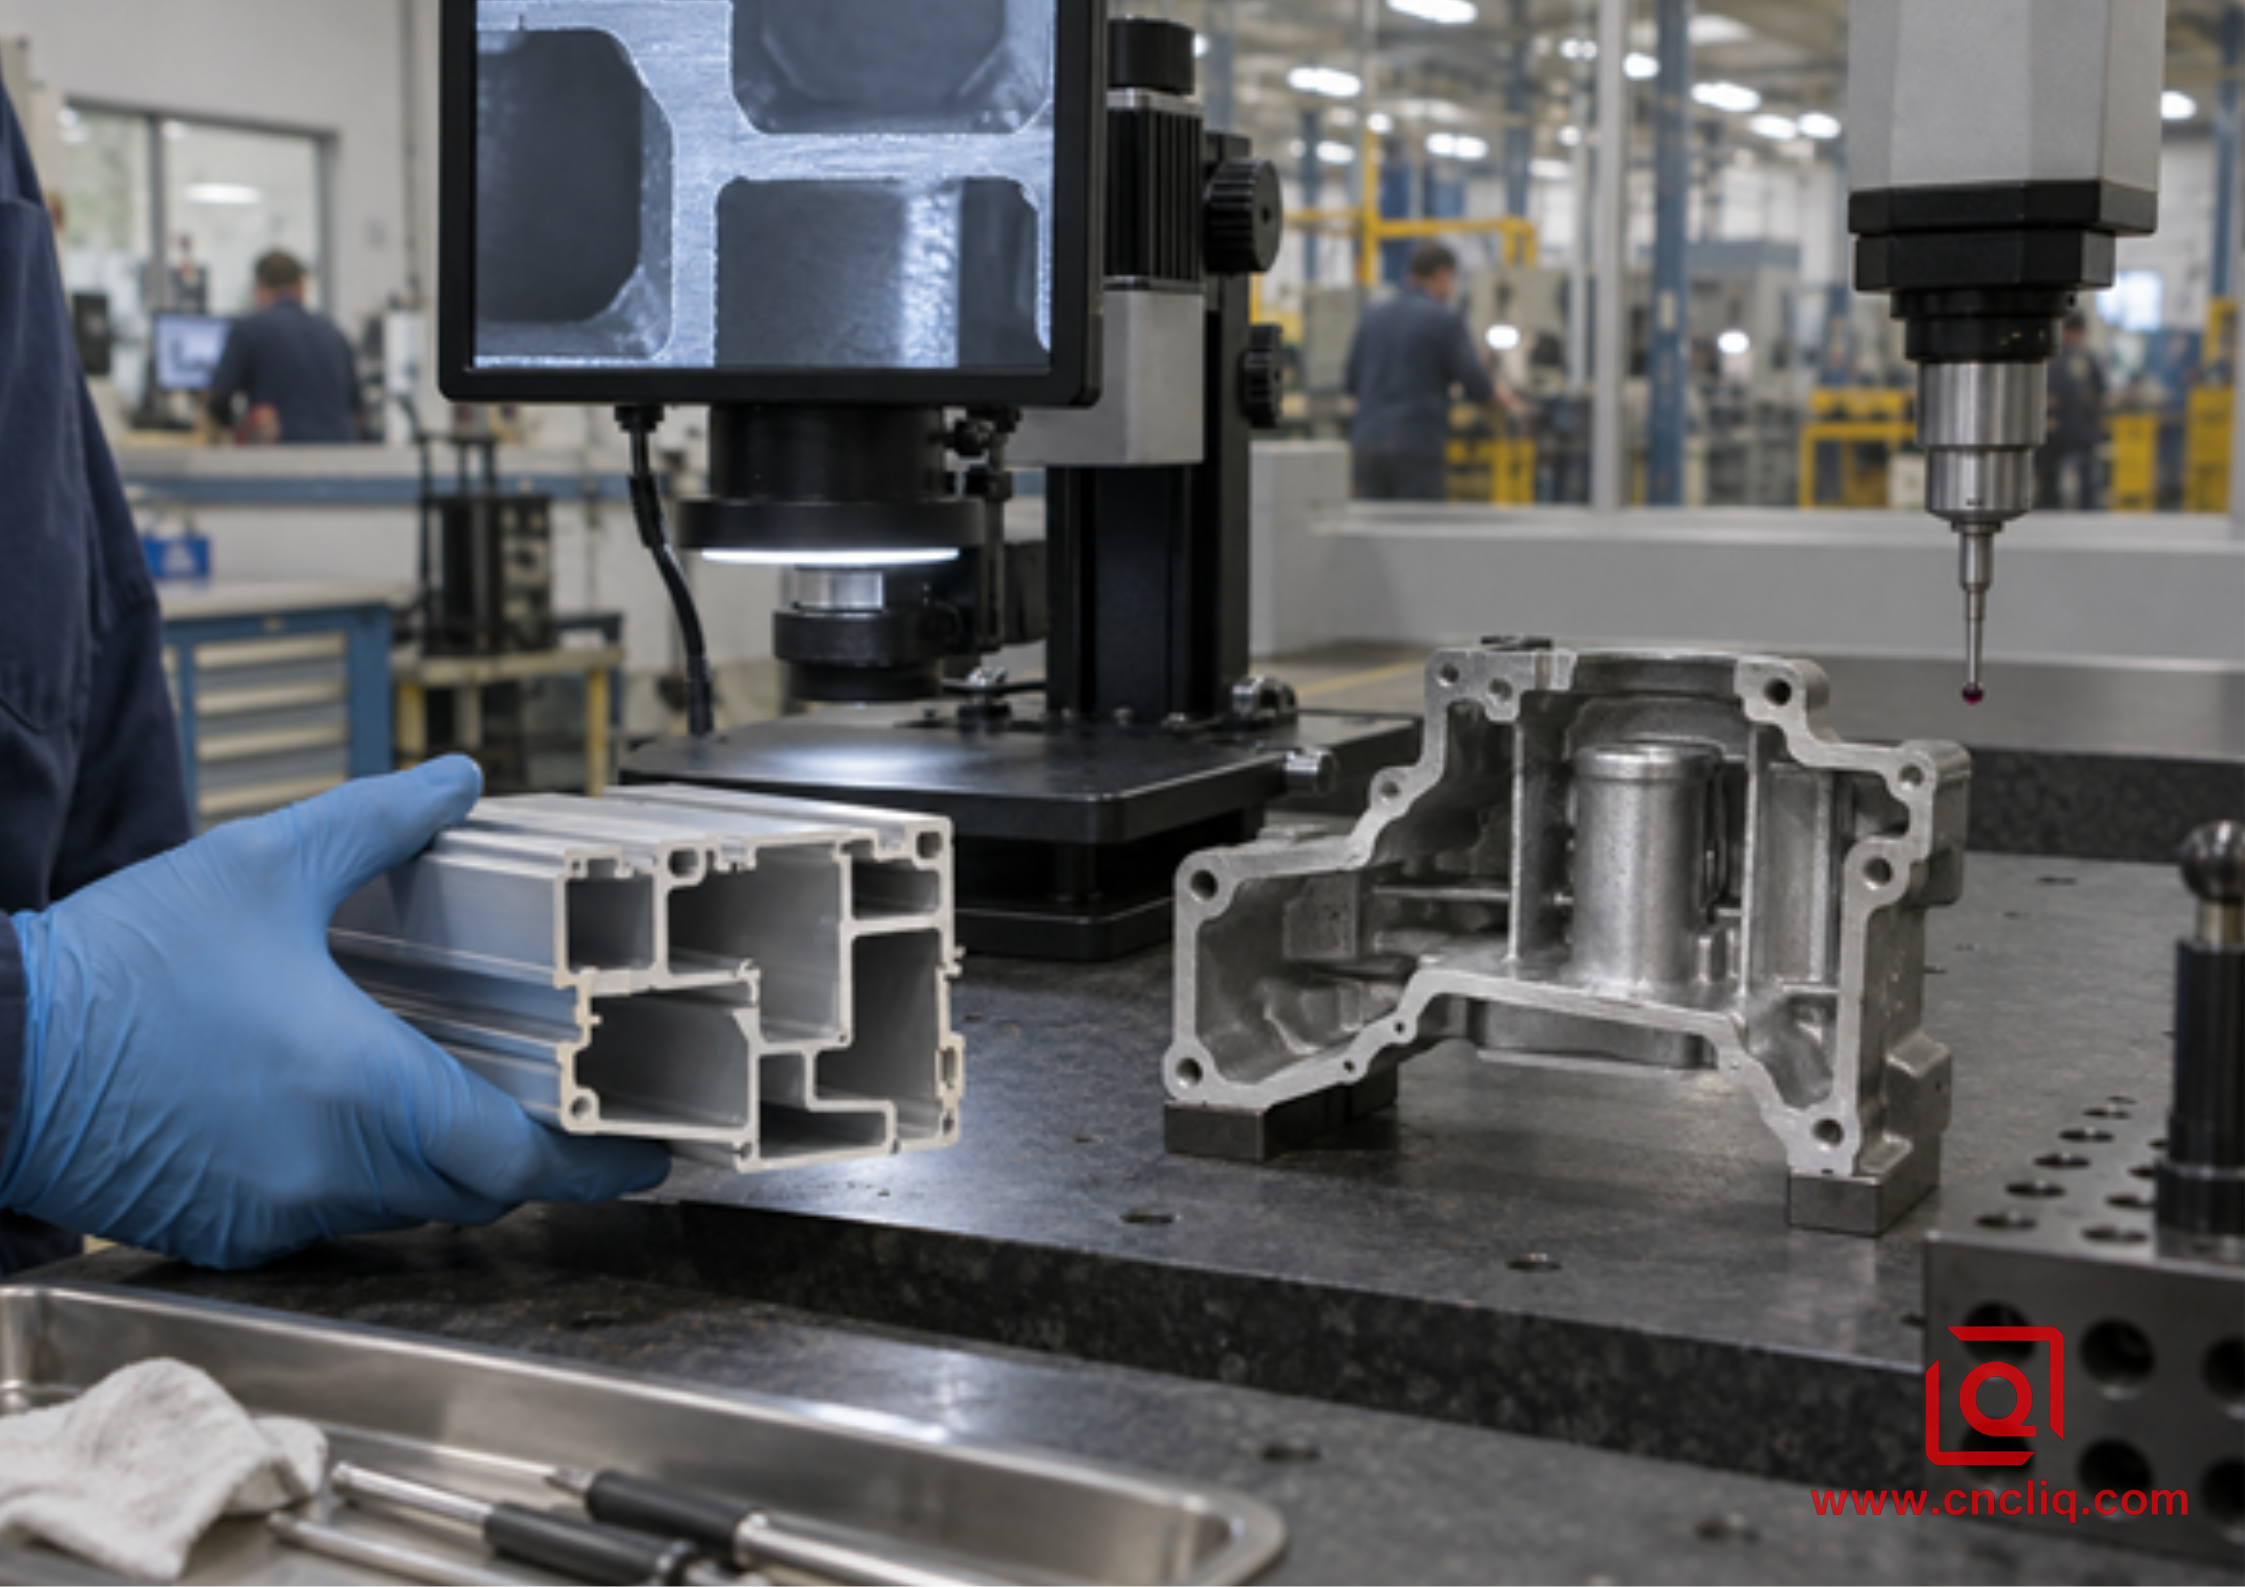
Abbildung 3. Schnittmessungen und Maßprüfungen verwandeln eine Wandstärkenzusage in einen objektiven Beweis.
Messen Sie bei einem Extrusions-Erstartikel den gesamten Abschnitt und nicht eine einzelne, leicht zugängliche Wand. Durch optische Profilierung oder Abschnittsmessung können Stege, Innenkammern, Eckradien und lokale Dicken erfasst werden. Geradheit, Verdrehung und Rechtwinkligkeit der Schnittlänge sollten separat überprüft werden, da ein akzeptabler Abschnitt über eine lange Spanne immer noch zu Montageproblemen führen kann.
Bei einem Guss-Erstartikel sollte die Wandmessung dem Füllpfad und den identifizierten Hotspots folgen. Das mechanische Schneiden liefert direkte Hinweise auf Entwicklungsproben. Zerstörungsfreie Methoden können geeignet sein, wenn der Qualitätsplan dies erfordert, die Methode und die Akzeptanzregel müssen jedoch vereinbart werden. Maßprüfungen, Dichtheitsprüfungen und interne Integritätsprüfungen beantworten unterschiedliche Fragen. Das Bestehen eines Tests beweist nicht automatisch die anderen.
Überprüfen Sie nach der Sekundärbearbeitung die verbleibende Wand an kritischen Taschen, Anschlüssen und Dichtungsbereichen. Ein KMG bestätigt die zugängliche Geometrie, während für verborgene Abschnitte möglicherweise spezielle Messgeräte oder andere validierte Methoden erforderlich sind. Verknüpfen Sie jede Messung mit einer Zeichenblase und einem Akzeptanzkriterium. „Sieht gut aus“ ist kein Produktionskontrollplan.
9. Was Sie für ein zuverlässiges Extrusions- oder Gussangebot senden müssen
Ein Angebot ist nur so zuverlässig wie das dahinterstehende Engineering-Paket. Senden Sie das 3D-Modell im STEP- oder IGES-Format und ein kontrolliertes 2D-PDF mit Bezugspunkten, Toleranzen, Material, Oberflächenbearbeitung, Revision und Prüfhinweisen. Fügen Sie das Jahresvolumen, die Bestelllosgröße, die angestrebte Lebensdauer, die Baugruppenlasten, die Betriebstemperatur, kosmetische Zonen, den Dichtheitsprüfdruck (sofern zutreffend) und alle für Ihren Markt erforderlichen behördlichen Unterlagen hinzu.
Fügen Sie zur Überprüfung der Wandstärke drei zusätzliche Elemente hinzu: die minimale fertige Wand nach der Bearbeitung, die Erlaubnis oder Einschränkungen für das Entkernen schwerer Abschnitte und eine Rangliste der Maße, die sich nicht verschieben lassen. Mithilfe dieser Informationen kann die Fabrik einen echten DFM-Handel vorschlagen, anstatt stillschweigend das gesamte Teil zu verdicken oder einen unnötig teuren Prozess anzubieten.
Verwandeln Sie die Zeichnung in einen Produktionsplan. Senden Sie Liqin Ihre CAD-Datei, das Zielvolumen und die Karte der kritischen Wand über das Kontaktseite . Fordern Sie zusammen mit dem Angebot einen Vergleich der Extrusions-/HPDC-Machbarkeit, die vorgeschlagene Sekundärbearbeitungsroute und einen Inspektionsplan an. Dies gibt der Beschaffung eine klarere Grundlage für den Vergleich von Werkzeugkosten, Stückkosten und Herstellungsrisiko.
Klicken Sie hier für Ihre Anfrage 👆
FAQs
1. Ist eine Wandstärke von 1,0 mm automatisch besser für die Extrusion geeignet als für den Druckguss?
Nein. Eine Wandstärke von 1,0 mm in einem kompakten, ausgewogenen, konstanten Querschnitt kann für eine extrudierbare Legierung geeignet sein, während die gleiche Anzahl um eine tiefe, nicht unterstützte Zunge herum schwierig sein kann. Bei HPDC verhält sich eine kurze, dünne Wand in der Nähe eines gut gestalteten Tors nach mehreren Windungen anders als eine lange, entfernte Wand. Verwenden Sie 1,0 mm nur als Schirmeingang; Die endgültige Machbarkeit hängt von Geometrie, Legierung, Matrizendesign, Presse, Toleranz und Inspektion ab.
2. Warum verlangen Lieferanten von uns, die Gusswände einheitlicher zu gestalten?
Gleichmäßige Wände füllen und kühlen vorhersehbarer. Ein dicker Vorsprung, der abrupt an einer dünnen Schale befestigt wird, bleibt heiß, nachdem die Schale zu erstarren beginnt, was zu einer Konzentration von Schrumpfung oder Porosität an der Verbindungsstelle führen kann. Das Entkernen des Vorsprungs, das Hinzufügen proportionaler Rippen und das Verschmelzen der Wurzel reduzieren den Sprung der thermischen Masse, ohne die lokale Steifigkeit zu beeinträchtigen. Bei hohem Risiko bedarf das Design noch einer werkzeugspezifischen Validierung.
3. Können durch Extrusion Vorsprünge, Löcher und Dichtungsnuten entstehen?
Es können Merkmale erzeugt werden, die sich kontinuierlich entlang der Extrusionsachse wiederholen, wie z. B. Schneckenkanäle, Rippen und Hohlkanäle. Ein lokaler Vorsprung, ein Querloch, eine verschlossene Tasche oder eine Dichtungsnut erfordert normalerweise eine Nachbearbeitung, ein Stanzen oder einen anderen Arbeitsgang. Der wirtschaftliche Weg besteht oft darin, den effizienten Basisabschnitt zu extrudieren und nur die lokalen Merkmale zu bearbeiten, deren Position, Oberflächenbeschaffenheit oder Toleranz von Bedeutung sind.
4. Welches Verfahren ist für ein druckdichtes Aluminiumgehäuse sicherer?
Es gibt keinen universellen Gewinner. Eine geschmiedete Extrusion kann eine nützliche kontinuierliche Struktur bieten, wenn der Körper linear ist, Endverschlüsse und Bearbeitung müssen jedoch noch validiert werden. HPDC kann ein komplexes Gehäuse effizient bilden, dennoch müssen interne Porosität, Angussstrategie und Bearbeitungstiefe kontrolliert werden. Geben Sie dem Lieferanten Druckmedium, Prüfdruck, zulässige Leckage, Einschaltdauer und kritische Dichtzonen an.
5. Wie kommt man am schnellsten zu einer glaubwürdigen Prozessempfehlung?
Senden Sie ein STEP-Modell, ein bemaßtes PDF, eine Legierung, ein Finish, eine Jahresmenge und eine Liste der kritischen Merkmale. Markieren Sie die minimal fertiggestellten Wände, kosmetischen Flächen, Druckzonen, Dichtungsflächen und Oberflächen, die bearbeitet werden sollen. Ein Lieferant kann dann konstante Querschnitte, Dünn-zu-Dick-Übergänge, Werkzeugzugang, Füllabstand, Formschräge, sekundäre Vorgänge und Inspektion überprüfen. Ein Screenshot mit einer Wandabmessung reicht nicht aus.
Klicken Sie hier für Ihre Anfrage 👆
Zusammenfassung
Die Wandstärke bestimmt nur dann die Durchführbarkeit von Extrusion und Guss, wenn sie als Teil des gesamten Fertigungssystems betrachtet wird. Die Extrusion ist am stärksten, wenn sich ausgeglichene Wände über einen konstanten Querschnitt wiederholen. HPDC ist am stärksten, wenn stabile dreidimensionale Geometrie, Rippen und Vorsprünge in einem Werkzeug geformt werden können. Bei beiden Prozessen stellen abrupte Massenänderungen, nicht unterstützte dünne Merkmale und nachlässige Bearbeitungszugaben ein größeres Risiko dar als eine Nennzahl allein. Kartieren Sie die Wand, definieren Sie Funktion und Volumen, reservieren Sie enge Toleranzen für kritische Schnittstellen und erhalten Sie prozessspezifische DFM-Beweise, bevor Sie Werkzeuge freigeben.
Kontaktinformationen
Unternehmen: Ningbo Liqin Industry Co., Ltd.
Tägliche Kundenwartung und Kundendienst: service@shturl. zhuwanying@cncliq.com
Neue Anfrage, Angebot und Bestellbesprechung: business@shturl. zhouli@chinaliqin.com
Hotline: +86 18757148656
Haftungsausschluss
Alle in diesem Blog veröffentlichten technischen Artikel, Materialspezifikationen, Bearbeitungsempfehlungen und Details zur Oberflächenbehandlung dienen ausschließlich Informations- und Referenzzwecken. Bitte beachten Sie, dass allgemeine Blogeinblicke unterzeichnete technische Vereinbarungen nicht ersetzen. Da kundenspezifische Teile je nach Materialwärmezahl, Maschinenkalibrierung und spezifischen Toleranzen variieren, werden verbindliche Qualitätsspezifikationen ausschließlich durch Ihre genehmigten CAD-Zeichnungen, unterzeichneten Verträge und formellen Qualitätspläne bestimmt.
Alle in diesem Blog vorgestellten Kundenfallstudien wurden gründlich anonymisiert und bereinigt. Die angezeigten Leistungskennzahlen, Fertigungsabläufe und Bilder dienen ausschließlich der Demonstration unserer kundenspezifischen Bearbeitungsfähigkeiten und stellen keinen einzigen universellen Standard für alle Aufträge dar.
Liqin-Fertigungsteam
Aufbauend auf 18 Jahren Erfahrung in der Präzisionstechnik fertigt Ningbo Liqin Industry Metallkomponenten mit hohen Toleranzen für anspruchsvolle globale Märkte. Wir operieren in einem 6.500 m² großen Produktionszentrum, das mit über 150 Maschinen ausgestattet ist, die mit 4 und 5 Achsen arbeiten CNC-Bearbeitung , Fräsdrehbearbeitung, Kaltfließpressen und Druckguss unter einem Dach. Mit diesem Setup können wir Projekte nahtlos verwalten und Teile von den ersten CAD-Konzepten direkt in die endgültigen Lieferungen überführen.
Wir übernehmen die Qualitätskontrolle ohne Kompromisse. Enge Toleranzen behandeln wir mit der nötigen Ingenieursdisziplin. Unterstützt durch die Zertifizierungen ISO 9001, ISO 13485 und IATF 16949 führen unsere QA-Ingenieure bei jeder einzelnen Produktionscharge strenge IPQC-, FQC- und OQC-Prüfungen durch. Von der KMG-Abmessungskartierung und optischen Profilierung bis hin zu Härte- und Salzsprühtests validieren wir Ihre kritischen Spezifikationen im Voraus – so erhalten Sie einsatzfertige Komponenten ohne Montageprobleme oder kostspielige Produktionsunterbrechungen. Zusätzlich zur Fertigung können Sie sich darauf verlassen, dass wir auf neue Anfragen innerhalb von zwei Stunden reagieren, direkte Unterstützung bei der Bemusterung von Prototypen erhalten und einen reibungslosen Exportversand nach Europa, Nordamerika, Asien und Ozeanien gewährleisten.
Begrüßen Sie Ihre Anfragen und Proben. Besuchen Sie unsere Website oder Kontaktieren Sie uns direkt für ein konkurrenzfähiges Angebot!
