 Deutsch




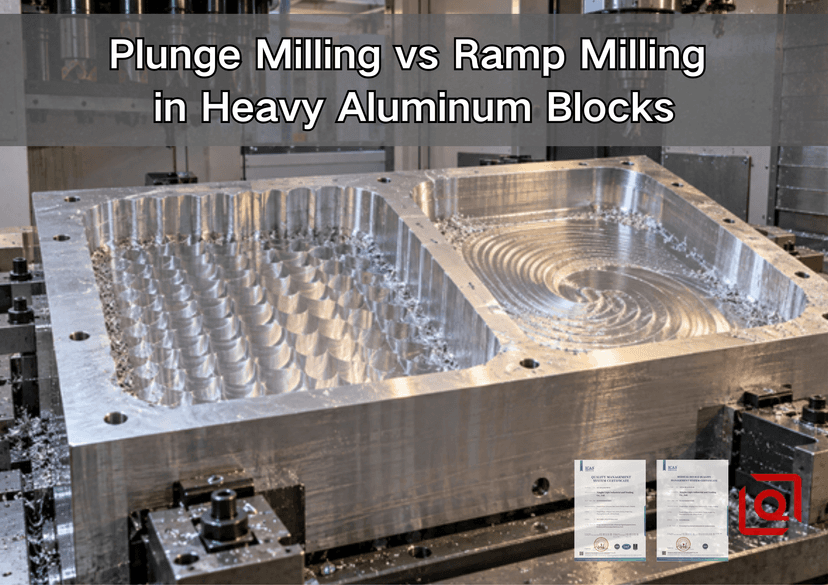
Sind Sie noch unentschlossen, ob Sie eine tiefe Aussparung in einem schweren Aluminiumblock durch senkrechtes Eintauchen oder durch Vorschub des Fräsers entlang einer Rampe öffnen sollen? Die falsche Vorgehensweise kann einen vielversprechenden Bearbeitungsprozess in Spänestau, verschweißte Schneidkanten, laute Spindelbelastung oder ein Werkstück, das sich nach dem Entspannen bewegt, verwandeln. Dieser Leitfaden erklärt Ihnen die richtige Wahl direkt in der Werkstatt. Er zeigt die Auswirkungen der einzelnen Methoden, wie sich Kraftrichtung und Späneabfluss auf das Ergebnis auswirken und welche Informationen ein Bearbeitungsdienstleister benötigt, um Ihnen ein Angebot für Ihren Block zu erstellen.
Die kurze Antwort ist praktischer Natur. Wenn die Aussparung genügend Platz bietet, würde ich in der Regel zuerst eine Rampe verwenden. Die Schneide kann sich sanft in das Werkstück einarbeiten, während die Führung die Achsen synchron bewegt. Eintauchen wird sinnvoll, wenn das Werkzeug länger wird oder die Aussparung enger ist. Der Lastpfad verringert die Gefahr seitlicher Verformungen bei einer nur geringfügigen Aufspannung. Bei schweren Blöcken werden oft beide Techniken angewendet: Ein geeigneter Eintritt schafft Arbeitsraum, Eintauchgänge entfernen zähe, große Materialmengen, und eine Rampen- oder Konturstrategie sorgt für gleichmäßiges Material zum Nachbearbeiten.
1. Schnellentscheidungstabelle
Zustand des Ladens | Bessere Startstrategie | Warum es normalerweise passt | Vor der Veröffentlichung prüfen |
Breite Tasche mit ausreichendem Weg | Rampenfräsen | Reibungsloser Einstieg und kontinuierliches Engagement | Maximaler Rampenwinkel für den exakten Fräser |
Tiefe Kavität mit langem Werkzeugüberstand | Eintauchfräsen | Mehr Kraft wirkt axial, und die radiale Auslenkung kann abnehmen. | Der Fräser ist für das Eintauchen zugelassen und Späne können zurückbleiben. |
Dünne Rippen oder ein flexibler Boden im Eingangsbereich | Flache Rampe oder vorgebohrter Eingang | Vermeidet einen plötzlichen axialen Aufprall neben einer empfindlichen Stelle. | Halterung und verbleibende Wandstärke |
Schmaler Schlitz ohne Platz für eine Helix | Einstechfräsen oder ein gebohrtes Zugangsloch | Passt für eingeschränkte Geometrie | Fähigkeit zum Center-Cutting, Übersteiger und Evakuierung |
Offene Aluminiumtasche an einer starren Hochgeschwindigkeitsmaschine | Rampen- oder spiralförmiger Eintritt in die Vorschruppung mit konstantem Eingriff | Hält den Fräser in Bewegung und nutzt die Schneidenlänge | Tatsächliche Zuführung durch Bögen und Ecken |
Sehr hoher Materialabtrag von einem großen Rohling | Hybridverfahren | Trennt die stabile Rohbauausführung von der kontrollierten Wand- und Bodenbearbeitung. | Werkzeugwechsel, Materialzuschlag, Prüfphase |
Diese Tabelle dient als erster Filter, nicht als fertige Schnittanleitung. Werkzeugkatalog, Maschinengrenzen, Messlänge, Legierungszustand, Kühlmittelzufuhr und Zeichnung haben alle ein Vetorecht.
2. Was Eintauchfräsen und Rampenfräsen genau bedeuten
Beim Eintauchfräsen wird Material durch wiederholte, im Wesentlichen parallel zur Spindelachse verlaufende Bewegungen abgetragen. Nach jedem Eintauchvorgang fährt das Werkzeug je nach Bedarf zurück oder frei, verschiebt sich durch eine kontrollierte Zustellung seitlich und führt den nächsten axialen Schnitt aus. Boden und Wand weisen daher eine Reihe überlappender Wellen auf, die erst durch einen späteren Schlicht- oder Schlichtgang entfernt werden. Es kann ein speziell dafür entwickelter, indexierbarer Eintauchfräser oder ein zentrisch schneidendes Vollhartmetallwerkzeug verwendet werden, dessen Kataloggrenzen jedoch mit der programmierten Bewegung übereinstimmen müssen.
Beim Rampenfräsen erfolgt der Vorschub axial, während sich der Fräser gleichzeitig seitlich bewegt. Eine lineare Rampe fährt auf einer geraden oder gekrümmten Bahn ab. Eine spiralförmige Rampe fährt kreisförmig ab und öffnet eine Bohrung oder Tasche, die größer als der Fräser ist. Beide Rampen verhindern, dass das Werkzeug das gesamte Material auf einmal abträgt. Das Verfahren funktioniert nur, wenn das Werkzeug axial schneiden kann und die Bahn ausreichend Freiraum bietet.
Der entscheidende Unterschied liegt nicht einfach in der Schnittrichtung (vertikal vs. schräg), sondern in Richtung und Kontinuität der Schnittkraft. Die Fräsrichtlinien von Sandvik Coromant erklären, dass ein kleiner Eintrittswinkel eine dominante, axiale Kraft in Richtung Spindel erzeugt. Dies kann lange oder schwache Aufspannungen stabilisieren und erklärt, warum beim Einstechfräsen Hochvorschubkonzepte eingesetzt werden. Während einer Rampe trifft die Schneide progressiv auf das Werkstück, anstatt es auf einmal vollständig zu berühren. Dennoch hängt die Kraft letztendlich von der Fräsergeometrie und der Menge des eingegriffenen Materials ab.
Ein Detail in der NIST- Richtlinie zur Bearbeitung von Aluminium und Aluminiumlegierungen wird leicht übersehen: Ein Werkzeug, das in massives Aluminium eingetrieben wird, benötigt ausreichend Freiraum am Ende, damit sein Werkzeugfuß nicht schleift. Anders ausgedrückt: „Mittigen Schneiden“ ist nicht gleichzusetzen mit einem eckigen Rahmen. Überprüfen Sie die Geometrie des Werkzeugendes und die vom Hersteller freigegebenen Eintauch- oder Rampendaten.
3. Warum ein schwerer Aluminiumblock die Entscheidung verändert
Eine 20 mm dicke Platte und ein 160 mm langer Rohling stellen nicht dasselbe Problem dar. Ein schwerer Block speichert Eigenspannungen und kann den Fräser mit einer großen Menge duktiler Späne umgeben. Tiefe Konturen erfordern zudem einen größeren Werkzeugüberstand, was die Hebelwirkung an der Schneide erhöht, während die Kavitätenwände den Kühlmittel- und Späneabfluss behindern.
Der Materialzustand ist ebenso wichtig wie die Legierungsbezeichnung. 6061-T651 und 7075-T651 sind gängige Werkstoffe für Rohlinge oder Bleche, wenn Festigkeit, Bearbeitbarkeit und Formstabilität gefordert sind. Allerdings beseitigt die Bezeichnung „T651“ keine Verformungen. Das Abtragen eines ungleichen Volumens von einer Seite kann weiterhin Spannungen abbauen. Große Kavitäten sollten daher eher unter Berücksichtigung der Schruppsymmetrie, der Spannreihenfolge, der Nachbearbeitung und des Schlichtzuschlags als allein anhand der Zerspanungsleistung geplant werden. Unser Leitfaden zur Auswahl von 6061, 7075 oder 5052 für das CNC-Fräsen erläutert die umfassenderen Kompromisse zwischen den Legierungen.
Das Spanvolumen ist der zweite limitierende Faktor. Aluminium ermöglicht mit dem richtigen Werkzeug hohe Schnittgeschwindigkeiten, sodass sich eine tiefe Aussparung schneller füllen kann, als die Düse sie freigibt. Verbleibende Späne werden erneut geschnitten, erhitzen sich stärker, sind schwerer zu kontrollieren und können mit der Schneide verschweißen. Der kürzlich erschienene Leitfaden zu 2-schneidigen versus 3-schneidigen Schaftfräsern für Aluminium behandelt die Entscheidung bezüglich des Spanvolumens ausführlich. Für den vorliegenden Vergleich gilt folgende Regel: Der Eintrittsweg ist nicht optimal, wenn der Fräser in eine Spanfalle gerät.

Kontrollierter radialer Überstand und ein offener Abflussweg sind von zentraler Bedeutung für ein stabiles Vorschruppen durch Eintauchen.
4. Eintauchfräsen vs. Rampenfräsen: Die technischen Vor- und Nachteile
Entscheidungsfaktor | Eintauchfräsen | Rampenfräsen |
Dominante Bewegung | Axial, gefolgt von einem radialen Index | Gleichzeitige axiale und laterale Bewegung |
Vorteil der Steifigkeit | Nützlich, wenn die seitliche Beladung aufgrund der großen Reichweite schwierig ist. | Nützlich, wenn die Konfiguration eine reibungslose Mehrachseninterpolation unterstützt. |
Eingangsbereich | Kann in eingeschränkten Planungsbereichen funktionieren | Erforderlich ist eine Rampenlänge oder ein gültiger Spiraldurchmesser. |
Chipverhalten | Späne können sich am Boden ansammeln, wenn kein Einziehen und Spülen geplant ist. | Die Chips können dem offenen Pfad folgen, aber eine geschlossene Helix kann sie dennoch im Kreislauf führen. |
Werkzeugbedarf | Zugelassene Eintauchgeometrie; viele Wendeschneidplattenfräser schneiden nicht mittig. | Zugelassener Rampenwinkel und axiale Schnittgeometrie |
Wandzustand nach dem Rohbau | Wiederholte Jakobsmuscheln benötigen normalerweise einen separaten Abschlussdurchgang. | Kontinuierlichere Markierungen, aber immer noch kein Ersatz für die Fertigstellung |
Bodenbeschaffenheit | Hängt stark von der Endgeometrie und der Überlappung ab. | Spiral- oder lineare Spuren bleiben bestehen, sofern sie nicht entfernt werden. |
Maschinenbewegung | Wiederholte Z-Bewegungen und kontrollierte laterale Indexierungen | Koordinierte XYZ-Bewegung und ausreichende Vorausschau |
Am besten geeignet für schwere Blöcke | Tiefes Schruppen, eingeschränkter Zugang, langer Überhang, geringe Radialstabilität | Einstieg, offene Taschen, ständige Belastung durch raue Oberflächen, Schutz für dünne Bauteile |
Hauptausfallmodus | Chippackung, Reibung in der Mitte, übermäßiger Überstand | Übermäßiger Rampenwinkel, geringer tatsächlicher Vorschub, Eckbelastung, Spanrückführung |
Die Tabelle erläutert auch, warum die Strategien nicht in jedem Programm miteinander konkurrieren. Das Eintauchfräsen dient der Schruppbearbeitung des tiefen Kernbereichs, während das Rampenfräsen den ersten Hohlraum öffnet und in eine kontinuierliche Eingriffsbahn übergeht. Ein nachfolgender Konturfräsgang steuert dann Größe und Oberflächengüte. Diese hybride Sequenz ist oft robuster, als ein einzelnes Werkzeug für Eintritt, Schrupp- und Schlichtbearbeitung einzusetzen.
5. Werkzeugauswahl: Lesen Sie den Katalog vor dem Zuschnitt.
Für Rampenfräsen muss der maximale Rampenwinkel für den jeweiligen Fräskörper, die Wendeschneidplatte, den Durchmesser und die Eckgeometrie ermittelt werden. Die veröffentlichten Grenzwerte können innerhalb einer Produktfamilie stark variieren. Die Daten des Kennametal Mill 1-10 beispielsweise geben unterschiedliche maximale Rampenwinkel in Abhängigkeit vom Fräserdurchmesser an; dies spricht gegen die Verwendung eines universellen „sicheren“ Winkels. Die Daten von Sandvik für einen bestimmten 66-mm-CoroMill-390-Fräskörper nennen einen maximalen Rampenwinkel von 1,8 Grad und eine maximale Eintauchtiefe von 1,5 mm. Diese Werte gelten für diesen Katalogartikel und nicht für jeden Aluminiumfräser.
Beim Eintauchfräsen ist zu prüfen, ob das Werkzeug zentrisch schneiden kann oder nur mit teilweisem radialem Eingriff eintauchfähig ist. Viele Wendeschneidplattenfräser haben eine nicht schneidende Spitze. Das direkte Eintreiben eines solchen Werkzeugs in ein Vollmaterial kann einen Kern hinterlassen, den Fräser überlasten oder zu Kollisionen führen. In der Praxis kann eine Pilotbohrung, ein außermittiger Anlauf oder ein anderer Fräser die Lösung sein.
Bei Vollhartmetall-Fräsern achte ich zunächst auf Schneidkantenschärfe, Nutpolitur, Spanraum und die verbleibende Kernmasse im benötigten Bereich. Beachten Sie die Beschichtungsempfehlung des Herstellers. Die Messlänge sollte auf das für den Zugang erforderliche Maß beschränkt sein. Reinigen Sie den Halter und messen Sie den Rundlauf nahe der Schneide; andernfalls kann ein einzelner Zahn die Hauptlast tragen.
Verwenden Sie Kühlmittel oder Druckluft, um die Späne aus dem Schnittraum abzuführen, nicht nur, um den Halter zu befeuchten. Tiefe Kavitäten erfordern oft eine Düsenausrichtung, die sich mit der Öffnung der Kavität ändert. Ist eine durch das Werkzeug zugeführte Kühlmittelzufuhr verfügbar und für den Fräser zugelassen, kann dies die Materialzufuhr in der Tiefe verbessern. Andernfalls benötigt das Programm möglicherweise Rückzugsvorrichtungen, eine gestaffelte Kavität oder einen Späneabfuhrkanal.
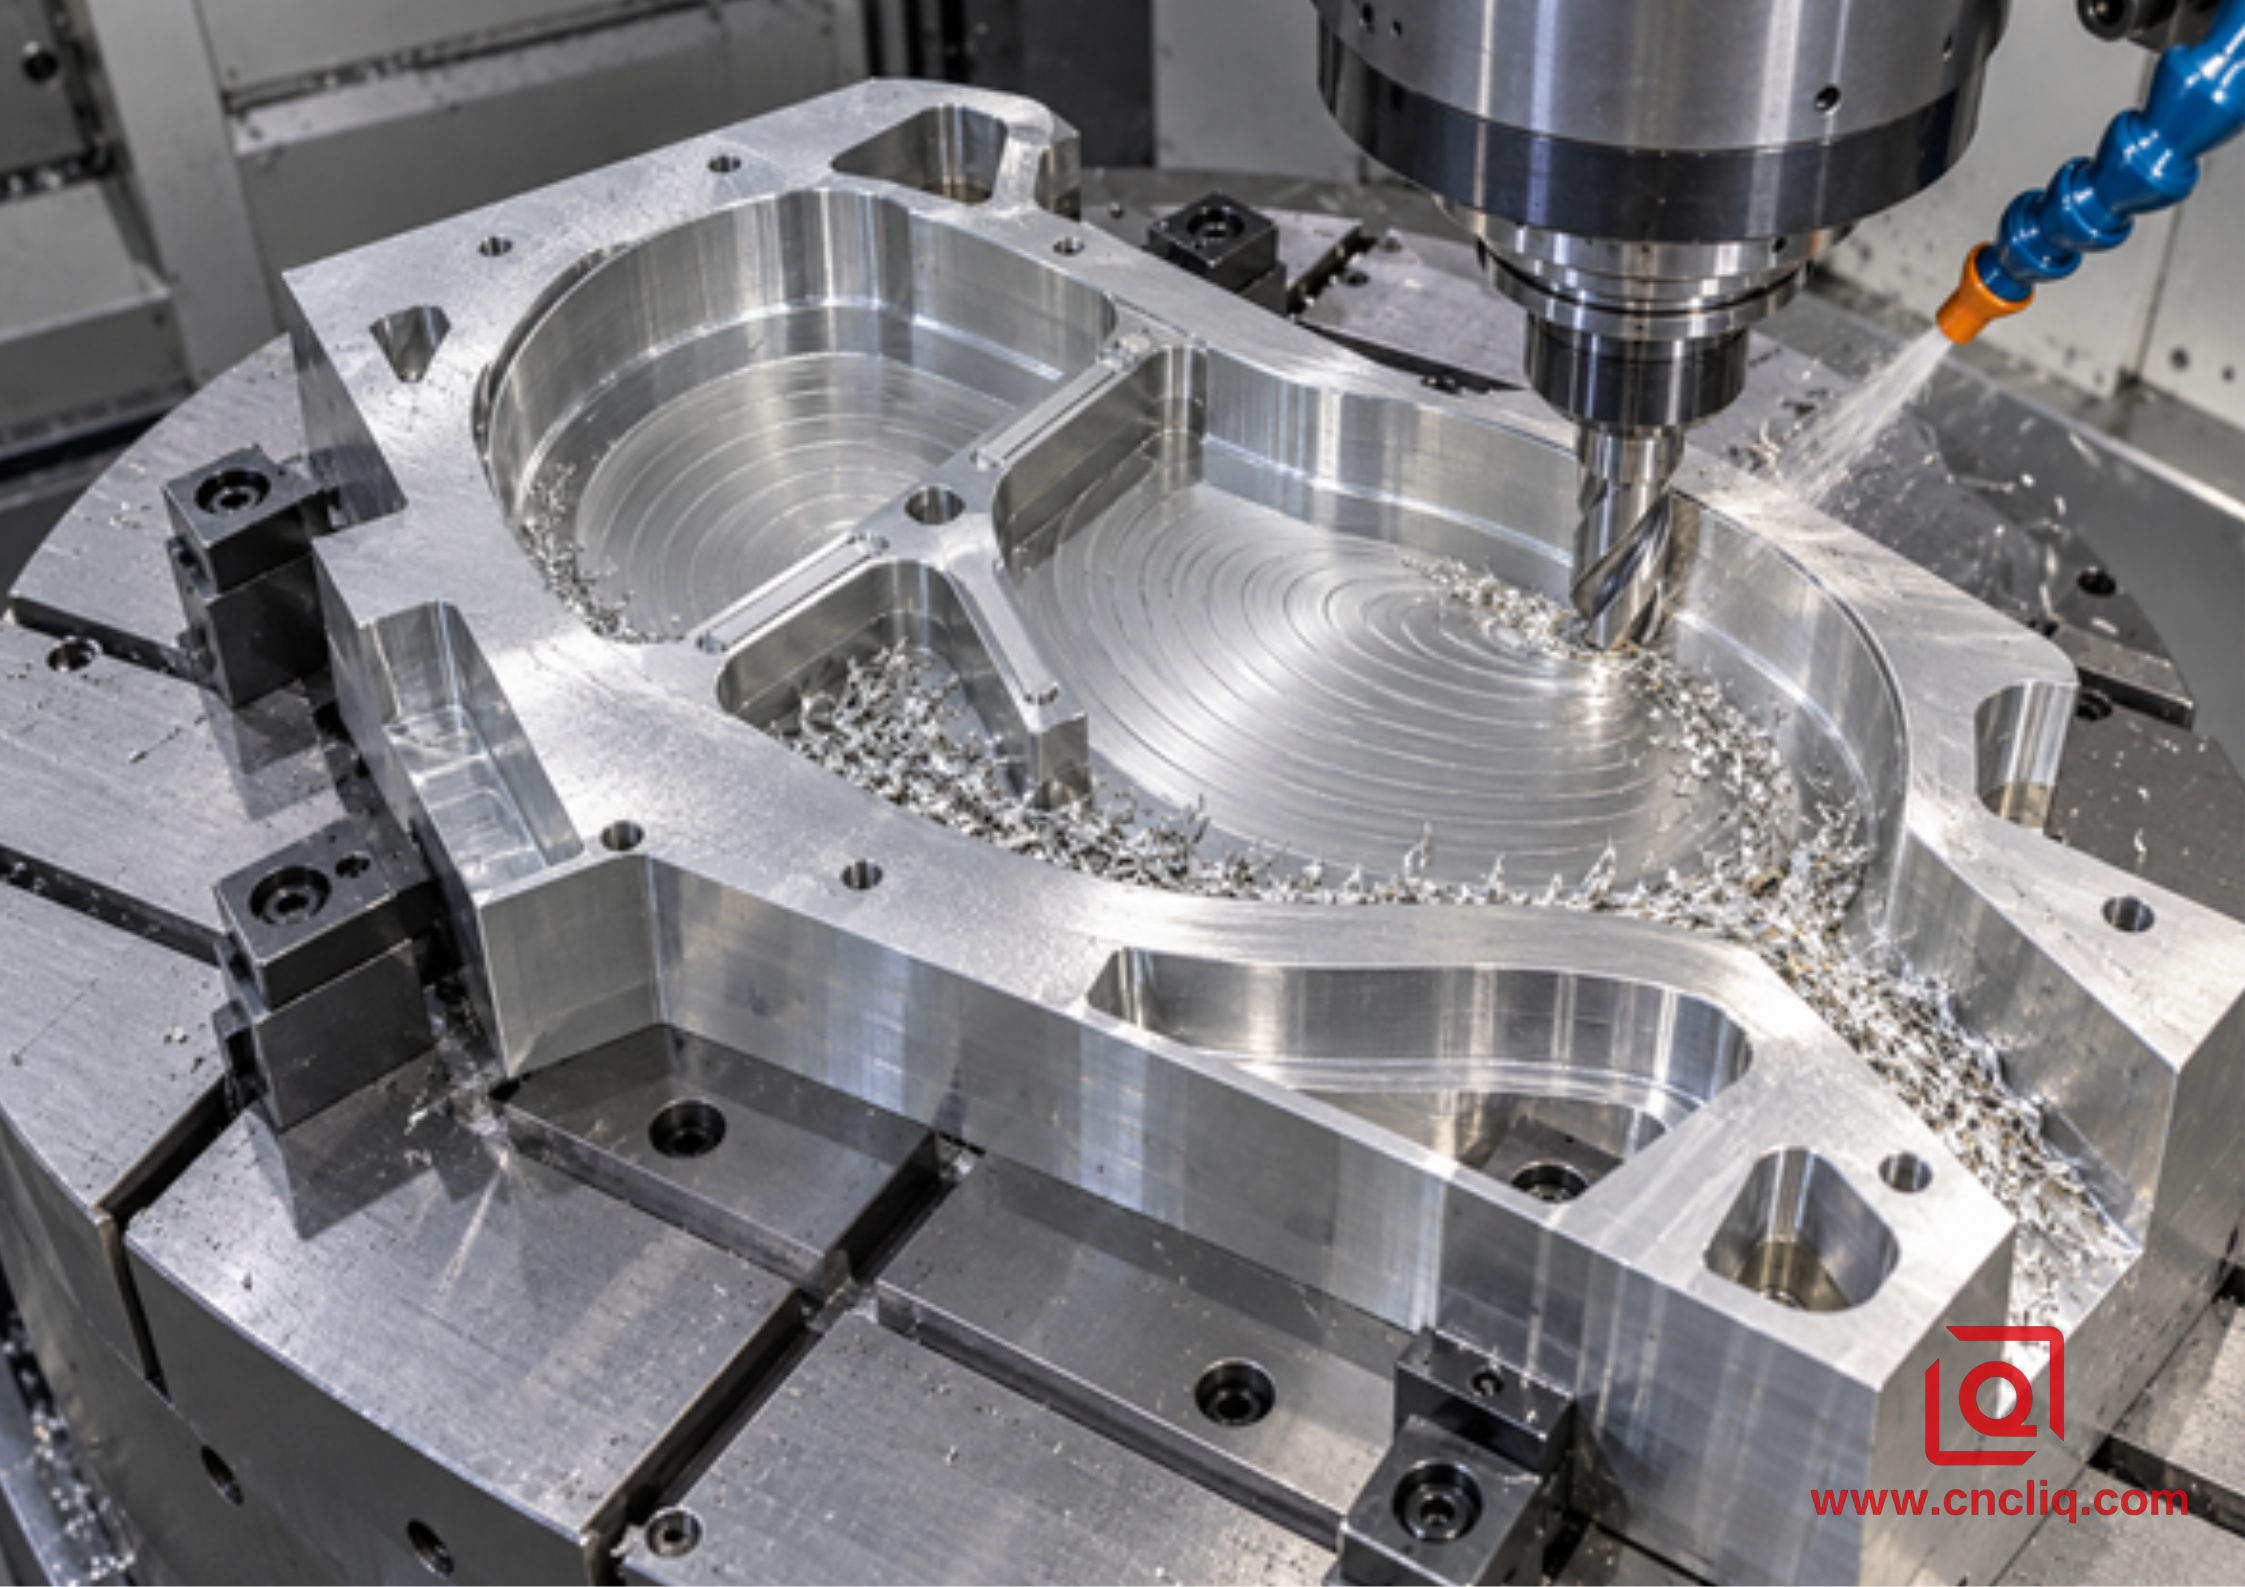
Eine sichtbare Helix ist nur ein Teil der Lösung; das Werkzeug muss für den Winkel zugelassen sein und die Späne benötigen immer noch einen Austritt.
6. Geschwindigkeiten, Vorschübe, Rampenwinkel und Zustellung ohne Rätselraten
Gehen Sie von den Daten des Werkzeugherstellers für die Legierung und den Bearbeitungsvorgang aus. Übersetzen Sie diese dann mithilfe der in der gesamten Branche üblichen Fräsbeziehungen:
Spindeldrehzahl: n = (1.000 × Vc) ÷ (π × D)
Tischvorschub: Vf = n × z × fz
Materialabtragsrate: Q = ap × ae × Vf ÷ 1.000
Hierbei ist Vc die Schnittgeschwindigkeit in m/min, D der effektive Fräserdurchmesser in mm, n die Spindeldrehzahl in Umdrehungen pro Minute, z die Anzahl der effektiven Zähne, fz der Vorschub pro Zahn in mm, ap der axiale Eingriff in mm, ae der radiale Eingriff in mm und Q die Abtragsrate in cm³/min.
Betrachten wir eine beispielhafte Seitenschnittberechnung für einen 20-mm-Dreischneider bei 300 m/min und 0,10 mm/Zahn. Die Gleichungen ergeben etwa 4775 U/min und 1433 mm/min. Diese Berechnung gibt jedoch keine Auskunft über den Eintauchvorschub, den Rampenwinkel, die axiale Schnitttiefe oder die radiale Zustellung. Sie prüft lediglich die interne Konsistenz von Drehzahl und Vorschub. Eine katalogspezifische Korrektur des axialen Vorschubs oder der Rampe muss weiterhin angewendet werden, und die Maschine muss den programmierten Vorschub über den gesamten Schnittweg einhalten können.
Der Rampenwinkel ist eine Werkzeugbegrenzung, keine stilistische CAM-Einstellung. Ein flacher Winkel verlängert den Schnittweg; ein steiler kann zu Überlastung der Endkanten oder zu Kollisionen mit dem Werkstück führen. Auch der Spiraldurchmesser ist wichtig, da ein Werkzeug, das nicht mittig schneidet, genügend Hub benötigt, um die Mitte freizugeben. Der im Katalog angegebene Maximalwert markiert die Grenze; er ist nicht der Ausgangspunkt für vorsichtige Tests.
Beim Eintauchvorgang bestimmt der Seitenversatz sowohl den neuen Spanabgang als auch die Spanbildung. Zu großer Versatz erhöht die Radialbelastung und kann den Stabilitätsvorteil zunichtemachen. Zu geringer Versatz kann zu übermäßigen Hüben, Reibung und längeren Zykluszeiten führen. Stellen Sie den Versatz gemäß den Eintauchrichtlinien des Werkzeugherstellers ein und prüfen Sie den Schnitt anschließend anhand der Belastung, der Spanform, des Geräuschs, des Schneidenzustands und des Spanbildes.
Einen umfassenderen Berechnungsablauf finden Sie in unserem Leitfaden zu Schnittgeschwindigkeiten und Vorschüben für Aluminium 6061. Wenn eine hohe Zerspanungsleistung das Hauptziel ist, erläutert der Artikel zur Hochgeschwindigkeitsbearbeitung von Aluminium-OEM-Teilen, warum die nominelle Zerspanungsleistung gegen die tatsächliche Maschinenbewegung, die Haltersicherheit und das Ausschussrisiko abgewogen werden muss.
7. Ein Workflow zur Auswahl der Verkaufsfläche
1. Lesen Sie die Zeichnung, bevor Sie einen Werkzeugweg auswählen. Markieren Sie tiefe Taschen, dünne Böden, Dichtflächen, Bezugspunkte, Innenradien von Ecken und Flächen, die keine Eintauchspitzen aufnehmen können.
2. Bitte bestätigen Sie die Materialart, die Legierung und den Härtegrad. Fügen Sie die Materialzertifikatsanforderung in die Angebotsanfrage ein, wenn Rückverfolgbarkeit wichtig ist.
3. Prüfen Sie die Zugänglichkeit der Werkzeuge. Vergleichen Sie Taschentiefe, Eckradius, Halterspielraum und die kürzeste nutzbare Messlänge. Bei einer Kollision des Halters ist der Nenndurchmesser des Fräsers irrelevant.
4. Überprüfen Sie die Maschine. Prüfen Sie, was die Maschine tatsächlich leisten kann: Drehmoment bei hoher Drehzahl, Z-Verhalten, vorausschauende Steuerung, Kühlmittelreichweite, Steifigkeit der Vorrichtung und Späneabfuhr.
5. Wählen Sie einen Zugangspunkt, den das Werkzeug explizit unterstützt. Verwenden Sie eine gebohrte Zugangsöffnung, wenn dies sicherer ist und nicht mit der Konstruktion kollidiert. Gehen Sie nicht davon aus, dass jeder Schaftfräser bohren kann.
6. Planen Sie den Spantransport. Legen Sie fest, wohin die Späne nach dem ersten, zehnten und letzten Schruppdurchgang transportiert werden sollen. Öffnen Sie frühzeitig einen Kanal, sofern die Geometrie dies zulässt.
7. Trennen Sie die Vorbearbeitung von der Endbearbeitung. Lassen Sie an kritischen Wänden und Böden gleichmäßig Material stehen. Verwenden Sie für den letzten Durchgang eine frische oder kontrollierte Kante, wenn es auf Größe, Dichtleistung oder Aussehen ankommt.
8. Führen Sie eine kontrollierte Erstfertigung durch. Notieren Sie Spindellast, Segmentzeit, Spanbeschaffenheit, Schneidenverschleiß, Bewegung nach dem Auslösen und Prüfergebnisse. Bewegen Sie beim Einstellen pro Versuch nur einen Hebel.
Dieser Prozess ist auch bei der Beschaffung wertvoll. Ein Lieferant, der nach Toleranzzonen, Freizustandsprüfung, Oberflächentoleranz und Jahresmenge fragt, schätzt das Prozessrisiko ein und verzögert nicht die Angebotserstellung. Wenn Ihr Block mehrere Flächen aufweist, zeigt Ihnen unser Leitfaden für die mehrachsige CNC-Fräsbearbeitung komplexer Aluminiumteile, wie sich Rüstzeiten und Werkzeugreichweite gegenseitig beeinflussen.
8. Anonymes Kundenbeispiel: Hybrides Schruppen für eine Robotervorrichtungsbasis
Das folgende anonymisierte Beispiel ist ein technisches Beispiel, das auf den veröffentlichten kundenspezifischen Aluminiumbearbeitungskapazitäten von Liqin basiert. Es stellt keine Garantie dafür dar, dass dieselben Werte auch für andere Zeichnungen gelten.
Ein europäischer Automatisierungsintegrator bestellte eine Roboter-Vorrichtungsbasis 6061-T651 aus einem 620 × 420 × 160 mm großen Block. Drei Aussparungen mit einer Tiefe von 108 mm, Vakuumkanäle, schmale Stege und bezugsbezogene Passbohrungen waren vorhanden. Unter Einhaltung der Planheit im freien Zustand, der Bohrungsposition und der inneren Sauberkeit mussten etwa 56 Prozent des Materialvolumens abgetragen werden.
Das erste CAM-Konzept verwendete einen Schaftfräser mit langem Ausleger für den spiralförmigen Eingriff und die Taschenbearbeitung. Die Spirale passte zwar, aber die tiefe Schnitttiefe hielt das Werkzeug in einer zu großen Messlänge, während die Späne unterhalb der Rippen zirkulierten. Kurze Vorschubbewegungen reduzierten zudem den tatsächlichen Vorschub und begünstigten Reibung.
Das überarbeitete Verfahren nutzte ein Hybridverfahren. Ein kurzes Werkzeug öffnete zwei breite Zugangszonen mit flachen Wendelrampen. Ein speziell zugelassener Wendeschneidplatten-Eintauchfräser entfernte anschließend den tiefsten Kern in versetzten Reihen, solange die Tasche noch steif war. Das Programm öffnete einen Späneabfuhrkanal, bevor der geschlossene Bereich fertiggestellt wurde. Durch die Vorschlichtbearbeitung wurde das gleichmäßige Aufmaß wiederhergestellt, die Spannvorrichtungen wurden gelöst und das Werkstück neu ausgerichtet. Separate Schlichtwerkzeuge bearbeiteten den Bezugsboden, die Rippenwände und die Bohrungen. Querkanäle wurden vor der Prüfung entgratet und gereinigt.
Im Rahmen des beispielhaften Pilotvergleichs sank die maximale Spindelbelastung im Tiefschruppsegment von ca. 82 % auf 61 % und die Schruppzeit von 74 auf 58 Minuten. Diese Ergebnisse resultierten aus der vollständigen Prozessumstellung und nicht allein aus dem Einstechfräsen. Der wichtigste wirtschaftliche Vorteil war ein reproduzierbarer Bearbeitungsprozess: Die Schruppstabilität verbesserte sich, das Schlichtzugabe wurde gleichmäßiger, und die Inspektion konnte sich auf die montagerelevanten Merkmale konzentrieren.
Der Bauteiltyp ähnelt der von Liqin veröffentlichten Präzisionsbearbeitung von Aluminium-Verteilern , bei der mehrseitige Anschlüsse, tiefe Bohrungen, Entgraten, Reinigen und Maßprüfung als ein einziger Fertigungsprozess geplant werden müssen. Für Ihre Angebotsanfrage senden Sie bitte das STEP-Modell und die kontrollierte Zeichnung, anstatt allein anhand der Gesamtabmessungen einen Preis anzufordern.
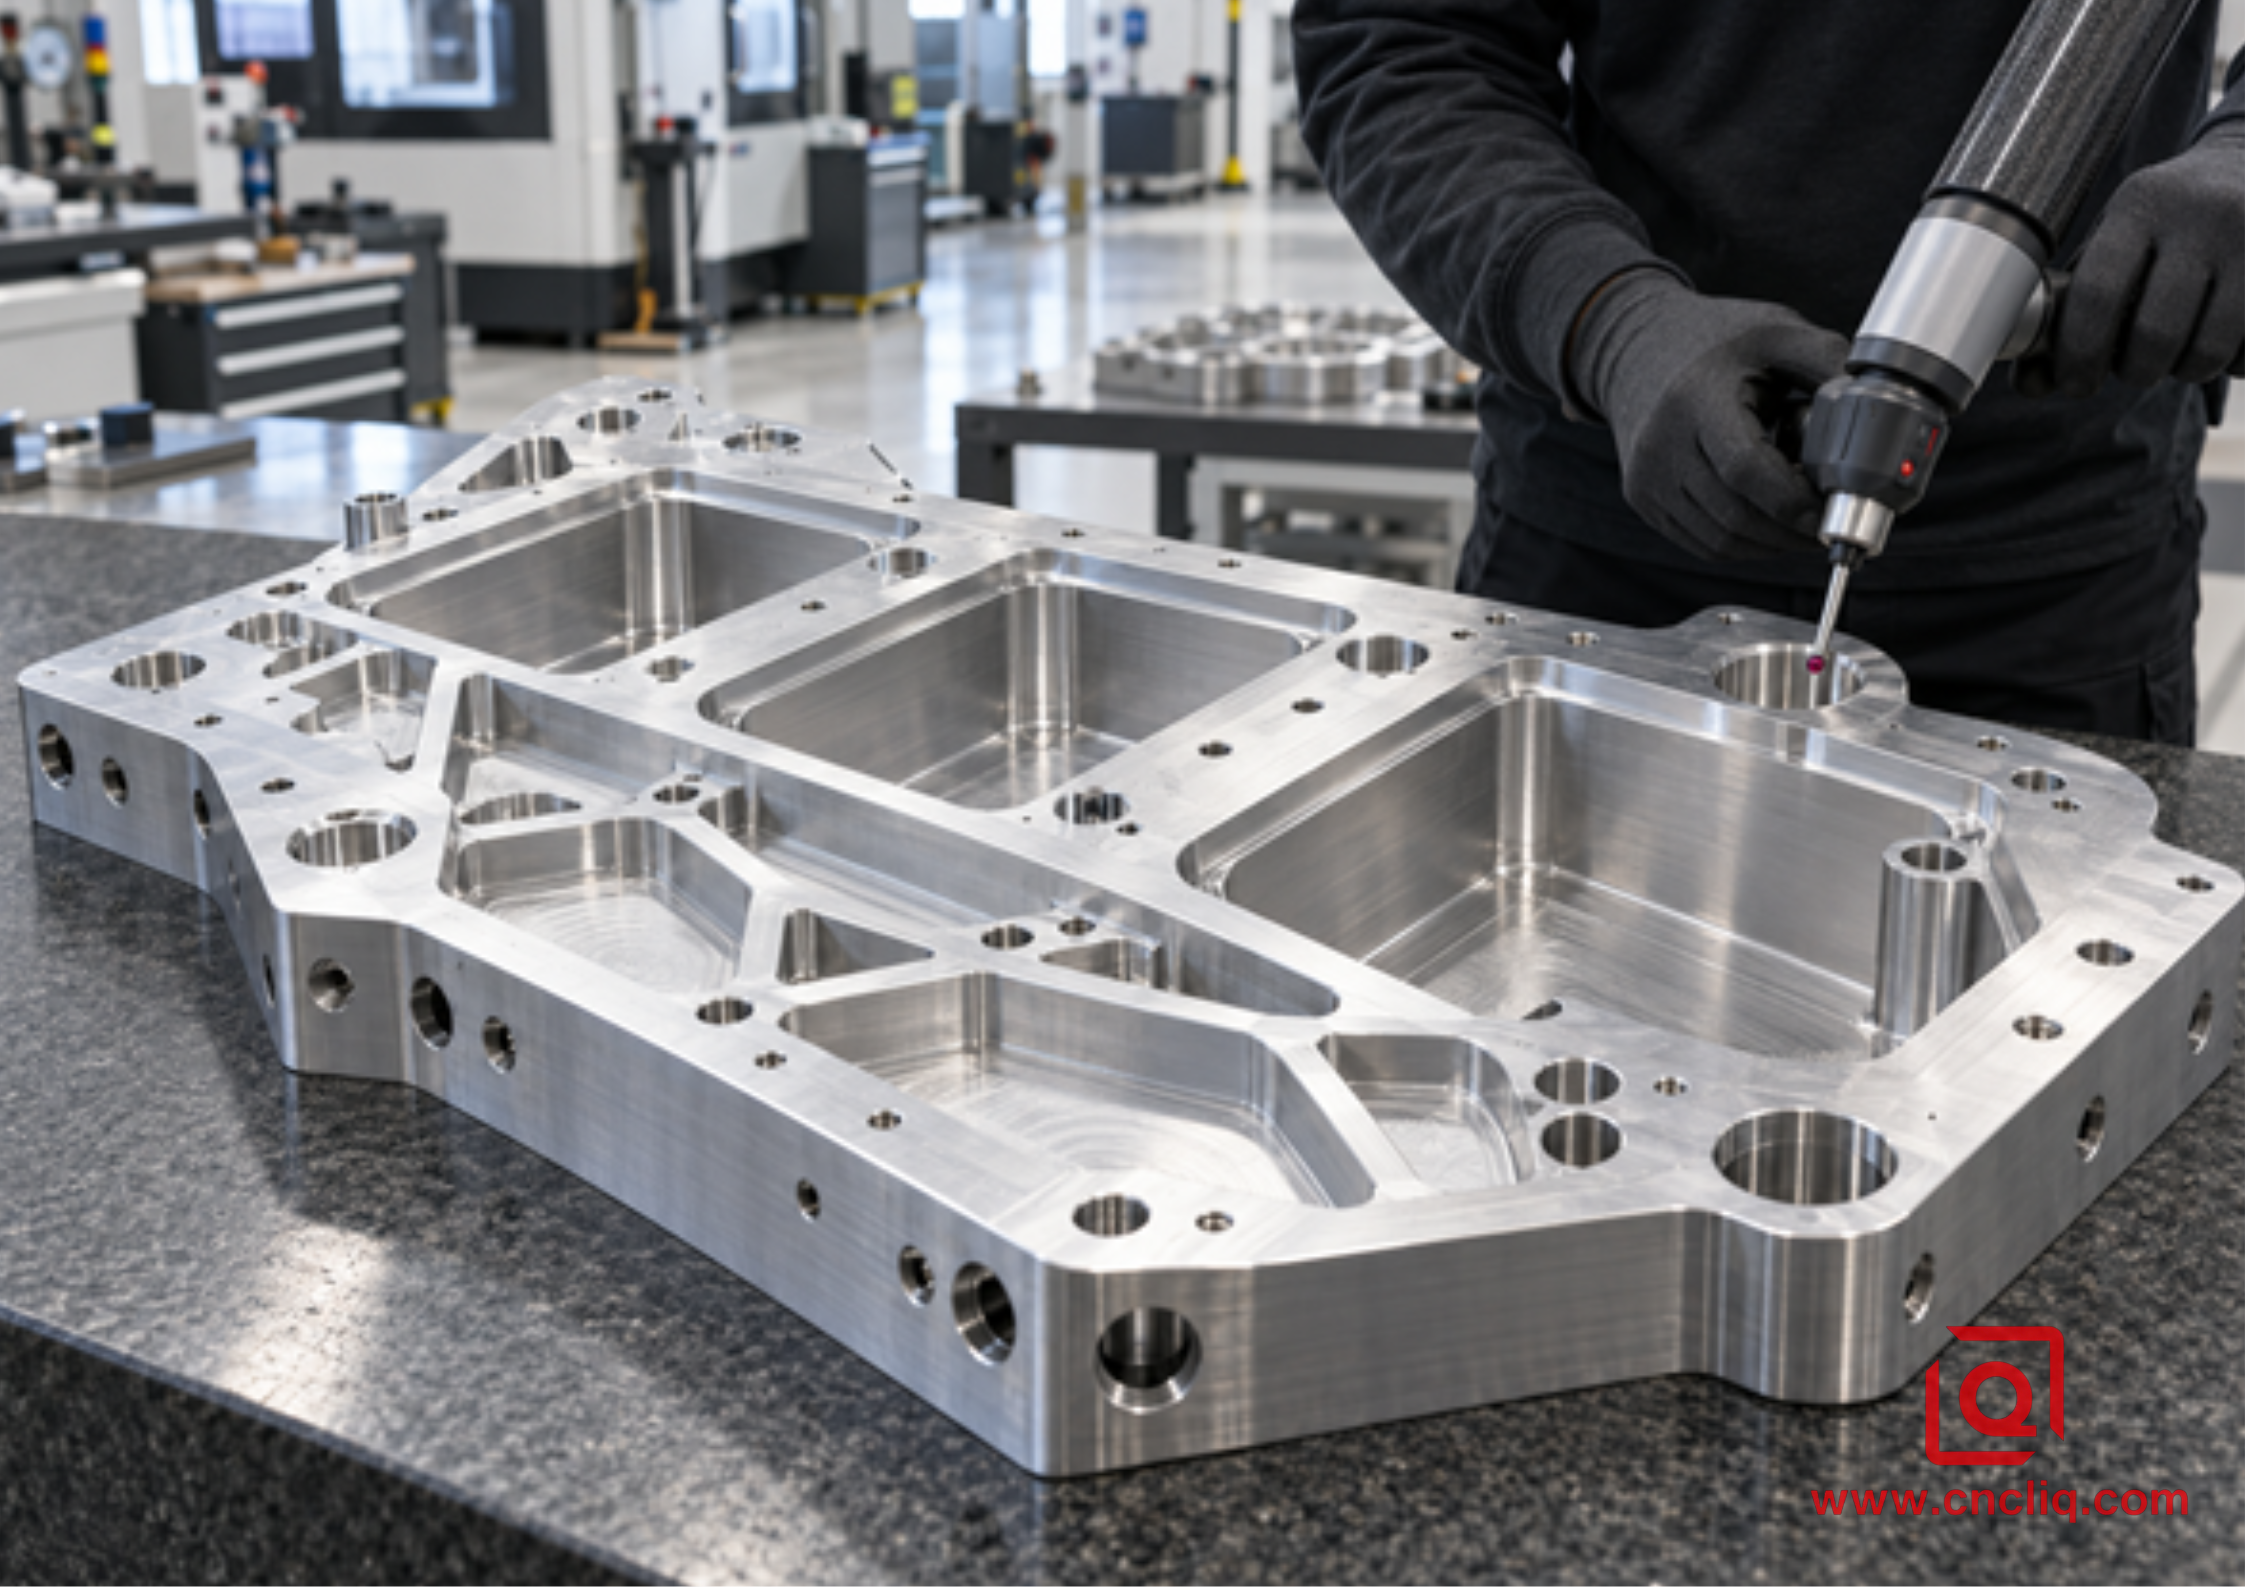
Die Schnittstrategie ist erst dann abgeschlossen, wenn die Geometrie im freien Zustand, die kritischen Bohrungen und die innere Reinheit überprüft wurden.
9. Häufige Fehlerarten und erste Überprüfungen
Symptom | Wahrscheinlicher Mechanismus | Erste Überprüfungen |
Aluminium wurde in der Mitte des Werkzeugs angeschweißt. | Nicht zentrisch schneidende Geometrie, Reibung oder mangelhafte Schmierung | Halten Sie an und prüfen Sie die Endgeometrie; vergewissern Sie sich über die axiale Belastbarkeit und den tatsächlichen Vorschub. |
Plötzlicher Lastanstieg während einer Rampe | Rampenwinkel, Kurveneingriff oder Karosseriekontakt sind zu hoch | Vergleichen Sie den programmierten Pfad mit den Kataloggrenzen und der CAM-Einbindung. |
Gerede tief in der Tasche | Übermäßige Messlänge, Radialbelastung, schwache Vorrichtung oder Spannachschneiden | Verkürzen Sie die Baugruppe, reduzieren Sie den radialen Eingriff, verbessern Sie die Evakuierung |
Reihen schwerer Spitzen nach dem Eintauchen | Der Überstand ist zu groß oder es wurde keine Halbfertigzugabe eingeplant. | Verringern Sie die Schrittweite innerhalb der Werkzeugführung und planen Sie einen Reinigungsdurchgang ein. |
Graue oder verschmierte Wand | Kantenaufbau, Auslaufen, stumpfe Kante oder Abrieb durch kurze Bewegungen | Prüfen Sie die Kante und die Halterung; überprüfen Sie den tatsächlichen Vorschub, nicht nur den Sollvorschub. |
Die Tasche ist voller Chips | Kein freier Austritt, ungünstige Düsenführung oder langer, ununterbrochener Schnitt | Eröffne einen Fluchtweg, leite die Lieferung um und füge kontrollierte Räumungszüge hinzu. |
Teilbiegungen nach dem Lösen der Klemmen | Restspannungsabbau oder unausgewogener Materialabtrag | Härtegrad prüfen, beide Seiten nach Möglichkeit aufrauen, neu positionieren und dann fertigstellen |
Boden- oder Bohrungsmaßabweichungen nach einem guten Schruppzyklus | Das fertige Material ist uneben oder das Schruppwerkzeug wird zum Fertigbearbeiten aufgefordert. | Werkzeuge und Durchgänge separat verwenden; vor dem Anwenden der Kompensation messen. |
Reduzieren Sie nicht jeden Alarm durch Verringerung des Vorschubs. Ein geringerer Vorschub bei gleicher Drehzahl kann zu Reibung und Hitzeentwicklung am Aluminiumfräser führen. Überprüfen Sie zunächst Spanbildung, Schneidkante, tatsächliche Bewegung und Eingriff. Unser Artikel zur Vermeidung von Aufbauschneiden beim Aluminiumfräsen erläutert den zugrundeliegenden Haftungsmechanismus, obwohl die Hauptanwendung das Drehen ist.
10. Was Sie für ein zuverlässiges Angebot für einen schweren Aluminiumblock benötigen.
• Natives 3D-Modell, vorzugsweise STEP, plus die kontrollierte 2D-Zeichnung
• Anforderungen an Legierung, Härtegrad, Vorform und Materialzertifizierung
• Kritische Toleranzen, Bezugspunkte, GD&T, Oberflächenrauheit und Prüfzustand im freien Zustand
• Taschentiefen, minimale Innenradien, unzugängliche Merkmale und alle Oberflächen ohne Spitzen
• Anforderungen an Oberflächenbehandlung, Abdeckzonen, Gewindeeinsätze, Reinigung und Verpackung
• Prototypenmenge, Jahresvolumen, Losgröße, geplanter Liefertermin und Bestimmungsort
• Funktionaler Kontext wie z. B. Dichtung, Vakuum, Ausrichtung, Ermüdung oder kosmetische Anforderungen
Diese Details ermöglichen es dem Fertigungsingenieur zu entscheiden, ob Rampen-, Eintauch-, Vorbohr-, adaptive Schruppbearbeitung oder eine Hybridlösung die kostengünstigste, risikobereinigte Lösung bietet. Sie verhindern außerdem, dass ein zunächst niedriges Angebot ansteigt, sobald die Anforderungen an Werkzeugzugang und Inspektion deutlich werden. Senden Sie Liqin Ihr Modell und Ihre Zeichnung zur prozessorientierten Prüfung. Wir identifizieren risikobehaftete Eintrittszonen, schlagen praktikable Radien oder Aufmaße vor und erstellen Ihnen ein Angebot, das auf die tatsächlich benötigte Geometrie abgestimmt ist.
Klicken Sie hier für Ihre Anfrage 👆
Häufig gestellte Fragen
1. Ist das Eintauchfräsen bei einem schweren Aluminiumblock immer schneller als das Rampenfräsen?
Nein. Das Eintauchfräsen kann zwar bei geringer Radialsteifigkeit die Schruppbearbeitung stabilisieren, jedoch führen wiederholte Rückzüge und Indexierungen zu zusätzlichen Bewegungen, und die entstehenden Wellen müssen nachbearbeitet werden. Das Rampenfräsen kann in einer offenen Tasche auf einer steifen Maschine schneller sein, da es direkt in den Schnitt mit konstantem Eingriff übergeht. Vergleichen Sie den gesamten Zyklus, einschließlich Spanabfuhr, Werkzeugwechsel, Schlichten und Inspektion, anstatt nur den ersten Eingriff.
2. Kann jeder zentrisch schneidende Schaftfräser direkt in Aluminium eintauchen?
Eine sichere Annahme ist nicht ratsam. Zentriertes Schneiden bedeutet zwar, dass die Geometrie des Werkstücks quer zur Mitte schneiden kann, definiert aber weder den zulässigen axialen Vorschub, die Schnitttiefe, die Spanabfuhr noch die Eignung für tiefe Sacklöcher. Prüfen Sie die genauen Daten des Werkzeugherstellers, das Werkstückspiel, die Messlänge und den Kühlmittelweg. Eine gebohrte Zugangsöffnung oder ein spiralförmiger Zugang können unter Umständen ein zuverlässigeres Verfahren gewährleisten.
3. Welchen Rampenwinkel sollte ich für Aluminium verwenden?
Es gibt keinen universellen Winkel. Der maximale Rampenwinkel variiert je nach Fräserfamilie, Durchmesser, Geometrie des Einsatzes, Eckenradius, Spiraldurchmesser und Freiraum am Werkstück. Verwenden Sie den Katalogwert für die jeweilige Baugruppe als Obergrenze und wählen Sie anschließend eine konservative Probeschnitteinstellung, die zur Maschine und zur Aussparung passt. Bei sehr langen Schnittbahnen wägen Sie die geringere Belastung durch einen flachen Winkel gegen die längere Zykluszeit und mögliche Reibung ab.
4. Welche Methode ergibt ein besseres Taschenfinish?
Keines der beiden Schruppverfahren sollte standardmäßig als Endbearbeitungsverfahren betrachtet werden. Beim Einstechfräsen entstehen überlappende Spitzen, beim Rampenfräsen können spiralförmige oder lineare Spuren zurückbleiben. Kritische Wände, Dichtungsböden und Dübelbohrungen erfordern in der Regel einen kontrollierten Vorschlicht- und Schlichtgang mit gleichmäßigem Aufmaß, gemessenem Rundlauf, geeignetem Ein- und Auslauf sowie geprüfter Spankontrolle.
5. Wie kann ein Käufer das Angebotsrisiko für einen großen Aluminiumblock reduzieren?
Bitte geben Sie das STEP-Modell, die kontrollierte Zeichnung, die Legierung und den Härtegrad, die kritischen Merkmale, den Prüfzustand des Rohlings, die erforderlichen Berichte, die Prototypenanzahl und das Jahresvolumen an. Kennzeichnen Sie Funktionsflächen, anstatt überall enge Toleranzen anzuwenden. So kann der Lieferant realistische Werkzeugzugänglichkeit, Schruppstrategie, Aufbereitung, Endbearbeitung und Prüfung vor der Preisgestaltung festlegen. Dies ist wesentlich zuverlässiger als ein Angebot anhand von Gesamtmaßen und einem Screenshot.
Klicken Sie hier für Ihre Anfrage 👆
Zusammenfassung
Eintauchfräsen und Rampenfräsen lösen unterschiedliche Probleme bei der Bearbeitung schwerer Aluminiumblöcke. Rampenfräsen ist eine gute Wahl, wenn ein geeigneter Fräser ausreichend Platz für einen gleichmäßigen Eintauchvorgang bietet und die Maschine eine koordinierte Bewegung gewährleisten kann. Eintauchfräsen ist vorteilhaft, wenn Tiefe, Überhang, eingeschränkter Zugang oder geringe Radialsteifigkeit dominieren. Der zuverlässigste Produktionsprozess ist oft ein Hybridverfahren: Die Kavität wird sicher geöffnet, die Schruppkräfte werden dort eingesetzt, wo die Aufspannung am größten ist, ein effektiver Spanaustritt wird geschaffen, ein gleichmäßiges Aufmaß wird belassen und das Werkstück wird nach dem Spannungsabbau geprüft. Die Grenzen des Werkzeugherstellers, die Zeichnung und ein kontrollierter Erstbearbeitungsversuch müssen jede Drehzahl, jeden Winkel, jede Tiefe und jede Zustellung bestimmen.
Kontaktinformationen
Firma: Ningbo Liqin Industry Co., Ltd. Tägliche Kundenbetreuung und Kundendienst : service@shturl.zhuwanying @cncliq.com
Neue Anfragen, Angebote und Bestellgespräche : business@shturl.zhouli@ chinaliqin.com
Hotline: +86 18757148656
Haftungsausschluss
Alle technischen Artikel, Materialspezifikationen, Bearbeitungsempfehlungen und Details zur Oberflächenbehandlung, die auf diesem Blog veröffentlicht werden, dienen ausschließlich Informations- und Referenzzwecken. Bitte beachten Sie, dass die allgemeinen Blog-Informationen keine unterzeichneten technischen Vereinbarungen ersetzen. Da kundenspezifische Teile je nach Materialchargennummer, Maschinenkalibrierung und spezifischen Toleranzen variieren, unterliegen verbindliche Qualitätsvorgaben ausschließlich Ihren genehmigten CAD-Zeichnungen, unterzeichneten Verträgen und formalen Qualitätsplänen.
Alle auf diesem Blog vorgestellten Kundenfallstudien wurden vollständig anonymisiert und bereinigt. Die gezeigten Leistungskennzahlen, Fertigungsabläufe und Bilder dienen ausschließlich der Veranschaulichung unserer kundenspezifischen Bearbeitungsmöglichkeiten und stellen keinen allgemeingültigen Standard für alle Aufträge dar.
Liqin Fertigungsteam
Aufbauend auf 18 Jahren Erfahrung in der Präzisionsfertigung produziert Ningbo Liqin Industry hochpräzise Metallkomponenten für anspruchsvolle globale Märkte. Unser 6.500 m² großes Produktionszentrum ist mit über 150 Maschinen ausgestattet und bietet 4- und 5-Achs -CNC-Bearbeitung , Dreh-Fräsen, Kaltfließpressen und Druckguss unter einem Dach. Diese Ausstattung ermöglicht uns die nahtlose Abwicklung von Projekten – von der ersten CAD-Entwurfsphase bis zur Auslieferung der fertigen Teile.
Wir garantieren kompromisslose Qualitätskontrolle. Enge Toleranzen werden mit der dafür erforderlichen Ingenieursdisziplin behandelt. Unsere QA-Ingenieure sind nach ISO 9001, ISO 13485 und IATF 16949 zertifiziert und führen strenge In-Process-, Final- und Out-of-Quality-Kontrollen (IPQC, FQC, OQC) für jede einzelne Produktionscharge durch. Von der Koordinatenmessung und optischen Profilierung bis hin zu Härte- und Salzsprühtests validieren wir Ihre kritischen Spezifikationen im Vorfeld – so erhalten Sie einbaufertige Komponenten ohne Montageprobleme oder kostspielige Produktionsstillstände. Neben der Fertigung profitieren Sie von unseren schnellen Reaktionszeiten von zwei Stunden auf neue Angebotsanfragen, direkter Unterstützung bei der Prototypenentwicklung und reibungslosem Exportversand nach Europa, Nordamerika, Asien und Ozeanien.
Wir freuen uns auf Ihre Anfragen und Muster. Besuchen Sie unsere Website oder kontaktieren Sie uns direkt für ein unverbindliches Angebot!
