 Deutsch




Verlieren Sie immer noch Zeit durch festsitzende Späne, ausgerissene Gewindeflanken oder eine Gewindelehre, die mitten im Aluminiumteil stecken bleibt? Das Gewinde mag wie ein kleines Zeichnungselement erscheinen, doch es kann darüber entscheiden, ob ein Ventil abdichtet, eine Sensorkappe montiert werden kann oder eine ganze Charge nachbearbeitet werden muss. Dieser Leitfaden erklärt Formgewinde im Vergleich zu geschnittenen Gewinden direkt in der Fertigung. Sie erfahren, wo welches Verfahren zum Einsatz kommt, was sich auf einer CNC-Drehmaschine ändert und welche Informationen ein Lieferant benötigt, um ein Angebot zu erstellen, ohne Prozessrisiken im Preis zu verstecken.
Kurz gesagt: Gewindeschneiden ist dann die richtige Wahl, wenn Geometrie, Legierung, Losgröße, Gewindenorm oder geringe Umformbarkeit Flexibilität erfordern. Formgewindeschneiden hingegen ist dann ratsam, wenn das Aluminium ausreichend duktil ist, spanfreies Arbeiten wichtig ist, der Vorlaufdurchmesser präzise kontrolliert werden kann und die Stückzahl den Einsatz spezieller Werkzeuge rechtfertigt. Keine der beiden Methoden ist für jede Zeichnung optimal. Die zuverlässige Wahl ergibt sich aus der gesamten Toleranzkette: Werkstoffzustand, Gewindegröße, Wandstärke, Eingriff, Oberflächenbearbeitung, Prüfung und Montage.
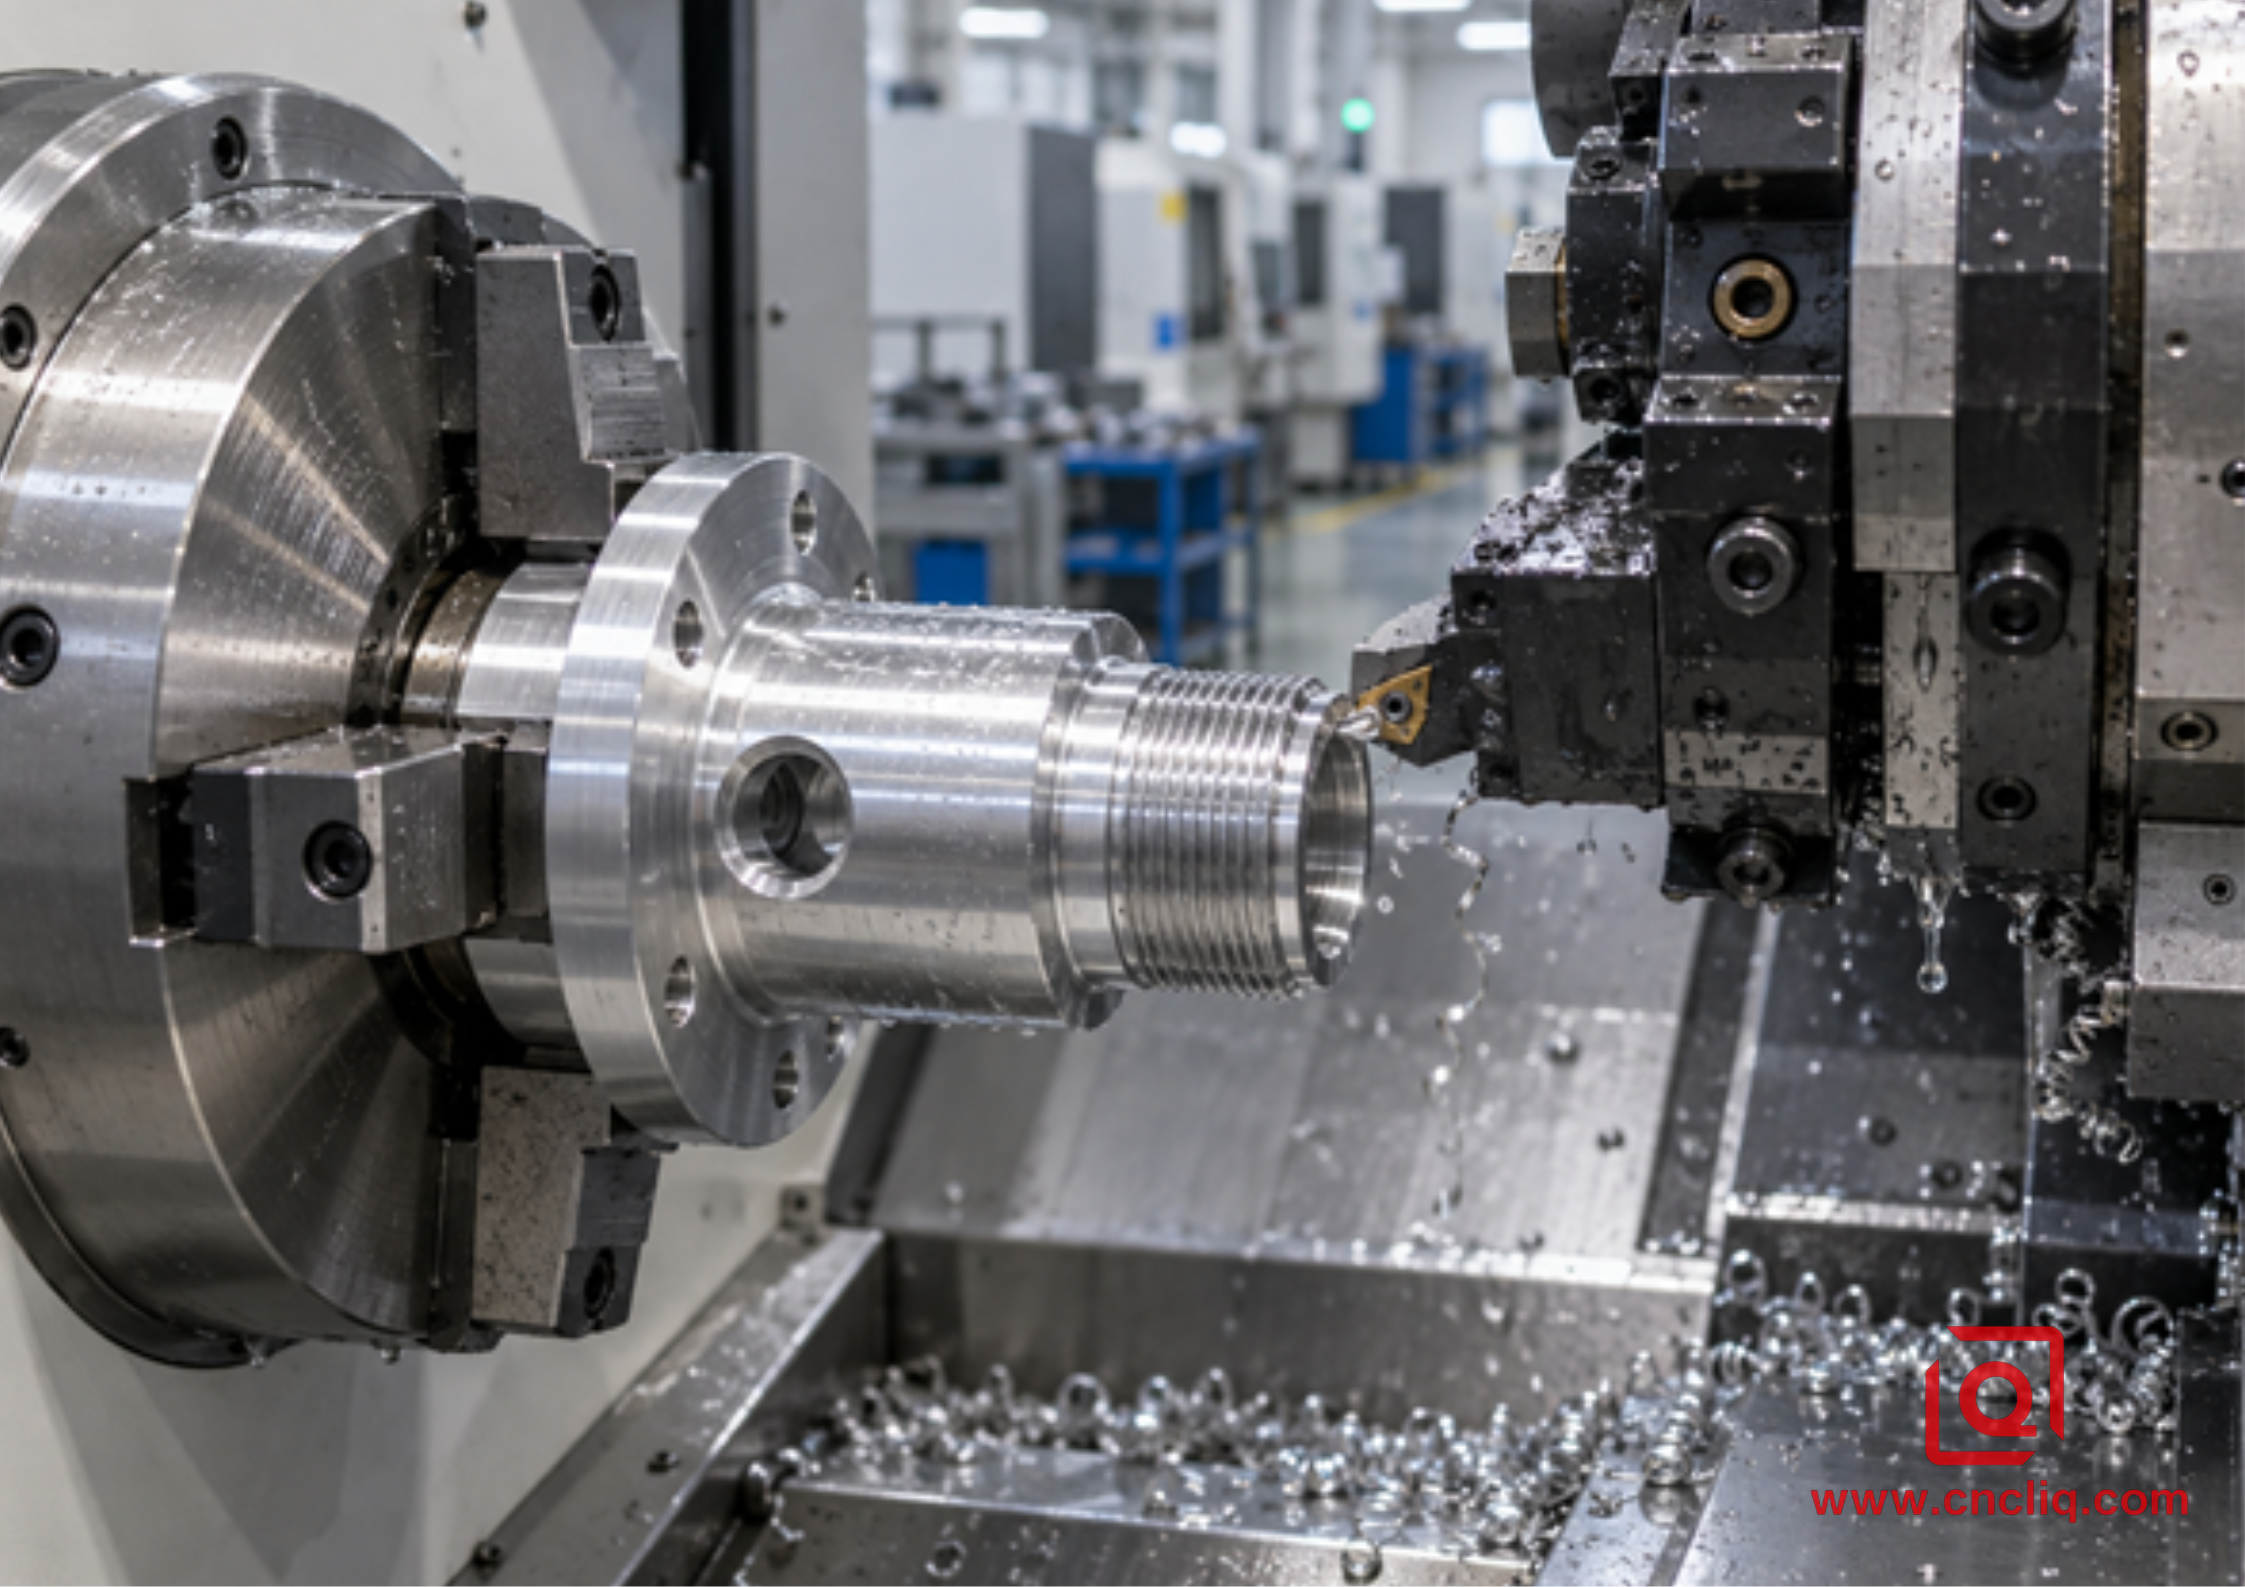
CNC-Drehgewindeschneiden eines geflanschten Aluminium-Sensorgehäuses.
Kurzentscheidungstabelle: Formen oder Schneiden?
Entscheidungsfaktor | Faden abschneiden | Formular-Thread |
Wie das Profil erstellt wird | Das Material wird mittels Gewindebohrer, Schneideisen, Gewindeschneidwerkzeug oder Einpunkt-Einsatz abgetragen. | Duktiles Material wird unter Druck verdrängt; es entstehen keine Gewindeausbrüche. |
Optimale Produktionsanpassung | Prototypen, gemischte Normen, große oder ungewöhnliche Profile, dünne Wände und geringere Baugrößen. | Wiederholte Fertigung in formbarem Aluminium mit stabilen Bohrungen, starrer Ausrichtung und starker Schmierung. |
Chipverhalten | Die Chips müssen zerbrochen, gelenkt und evakuiert werden. | Spanfreier Gewindeformungsvorgang. |
Werkzeugflexibilität | Hoch; Einpunkt- und Teilprofilwerkzeuge decken viele Durchmesser oder Steigungen ab. | Niedrigere Werte; Werkzeug und Vorbohrung hängen eng mit der Größe und dem Materialverhalten zusammen. |
Vorgewindedurchmesser | Durch Schneiden von Gewinden oder Drehen des kleinen Durchmessers bleiben Reste übrig, die entfernt werden müssen. | Größeres, präziser gesteuertes Vorbohrloch, da Metall in den Scheitelpunkt fließen muss. |
Drehmoment und Druck | Hängt von Schärfe, Spanbelastung, Reibung und Abfuhr ab. | Das Umformdrehmoment und der Radialdruck sind im Allgemeinen höher. |
Hauptrisiken | Vogelnestbildung, aufgebauschte Kante, abgeplatzter Einsatz, Gewindebolzenbruch, Flankenriss. | Falsche Pilotgröße, hohes Drehmoment, Schmierstoffversagen, Wanddickenwachstum, Scheitelüberlappungen. |
Drehmaschinenrouten | Einpunkt-Drehen, starres Gewindeschneiden, selbstöffnender Gewindeschneidkopf. | Innenformung durch Gewindeschneiden; Außenwalzen mit geeignetem Kopf oder Aufsatz. |
Inspektion | Gut/Schlecht-Lehre plus zeichnungsspezifische Prüfungen. | Gleiche Messtechnik, jedoch mit präziserer Kontrolle des Vorbohr- und Umformdrehmoments. |
1. Zuerst muss der Begriff „Form Thread“ korrekt definiert werden.
Die Formulierung ist verwirrend, da „Gewindeform“ auch die geometrische Form eines Gewindes bezeichnen kann. Hier bezeichnet ein geformtes Gewinde ein Profil, das durch plastische Verformung und nicht durch Spanabfuhr entsteht. Ein Innengewindebohrer besitzt Gewindegänge, aber keine Schneidnuten. Er presst die Vorbohrungswand in den Gewindegrund und -kopf. Ein Außengewindebohrer formt mithilfe von Gewindespindeln den Außendurchmesser zu einem Gewinde.
Beim Gewindeschneiden wird Material abgetragen. An einer Drehmaschine kann dies beispielsweise durch einen mit dem Spindelencoder synchronisierten Einpunkt-Einsatz, einen auf der Mittellinie positionierten Gewindebohrer, einen Gewindeschneidkopf oder einen Mehrzahn-Gewindeschneider erfolgen. Bei der Einpunktbearbeitung entspricht der Z-Achsen-Vorschub pro Spindelumdrehung der Gewindesteigung. Bei einem eingängigen M20 × 2,5-Gewinde beträgt der programmierte Vorschub 2,5 mm/U. Bei einem mehrgängigen Gewinde wird die Steigung, nicht die Gewindesteigung, verwendet; daher dürfen diese Begriffe nicht synonym verwendet werden.
Diese Unterscheidung ist bei der Angebotserstellung wichtig. Die Angabe „CNC-Gewinde“ gibt nicht an, ob der Lieferant das Gewinde schneiden, einpunktschneiden, walzen oder fräsen will. Wenn die Funktion von Dauerfestigkeit, Dichtheit, wiederholter Montage oder Passung nach dem Anodisieren abhängt, fragen Sie nach dem geplanten Verfahren und Prüfplan.
2. Was eine CNC-Drehmaschine verändert
Ein CNC-Drehzentrum fixiert die Drehelemente auf einer Spindelachse. Dies ist besonders vorteilhaft, wenn ein Gewinde exakt auf eine Führungsnut, einen Dichtsitz, eine Bohrung oder eine Planfläche ausgerichtet werden muss. Der Encoder synchronisiert den Spindelwinkel mit der Z-Bewegung bei jedem Schnittvorgang. Dadurch folgen die aufeinanderfolgenden Durchgänge derselben Helix, anstatt einen zweiten Schnittpfad zu erzeugen.
Bei konzentrischen Gehäusen ist es oft am effektivsten, die Bezugsbohrung, die Dichtfläche, den Pilotdurchmesser, die Aussparung und das Gewinde vor dem Entspannen fertig zu bearbeiten. Wenn radiale Anschlüsse oder Rückseitenmerkmale die gleiche Toleranzkette aufweisen, kann ein Dreh-Fräs-Verfahren oder eine Doppelspindelbearbeitung den Nachspannfehler reduzieren. Unser Leitfaden zum Vergleich von CNC-Drehen und Dreh-Fräsen für konzentrische Aluminiumgehäuse erläutert diese Entscheidung detaillierter.
Die Drehmaschine beseitigt die grundlegenden Risiken nicht. Aluminium kann an einer stumpfen Schneide festkleben. Ein langer Span kann sich um den fertigen Durchmesser wickeln. Ein dünner Bohrstangenvorsatz kann in einem Innengewinde vibrieren. Ein Formgewindebohrer kann einen dünnen Ansatz aufweiten. Gutes Gewindeschneiden beginnt nach wie vor mit einer festen Werkstückspannung, geringem Rundlauf, kurzem Werkzeugüberstand, sauberer Kühlmittelzufuhr und ausreichend Freiraum für sicheres Ein- und Ausfahren.
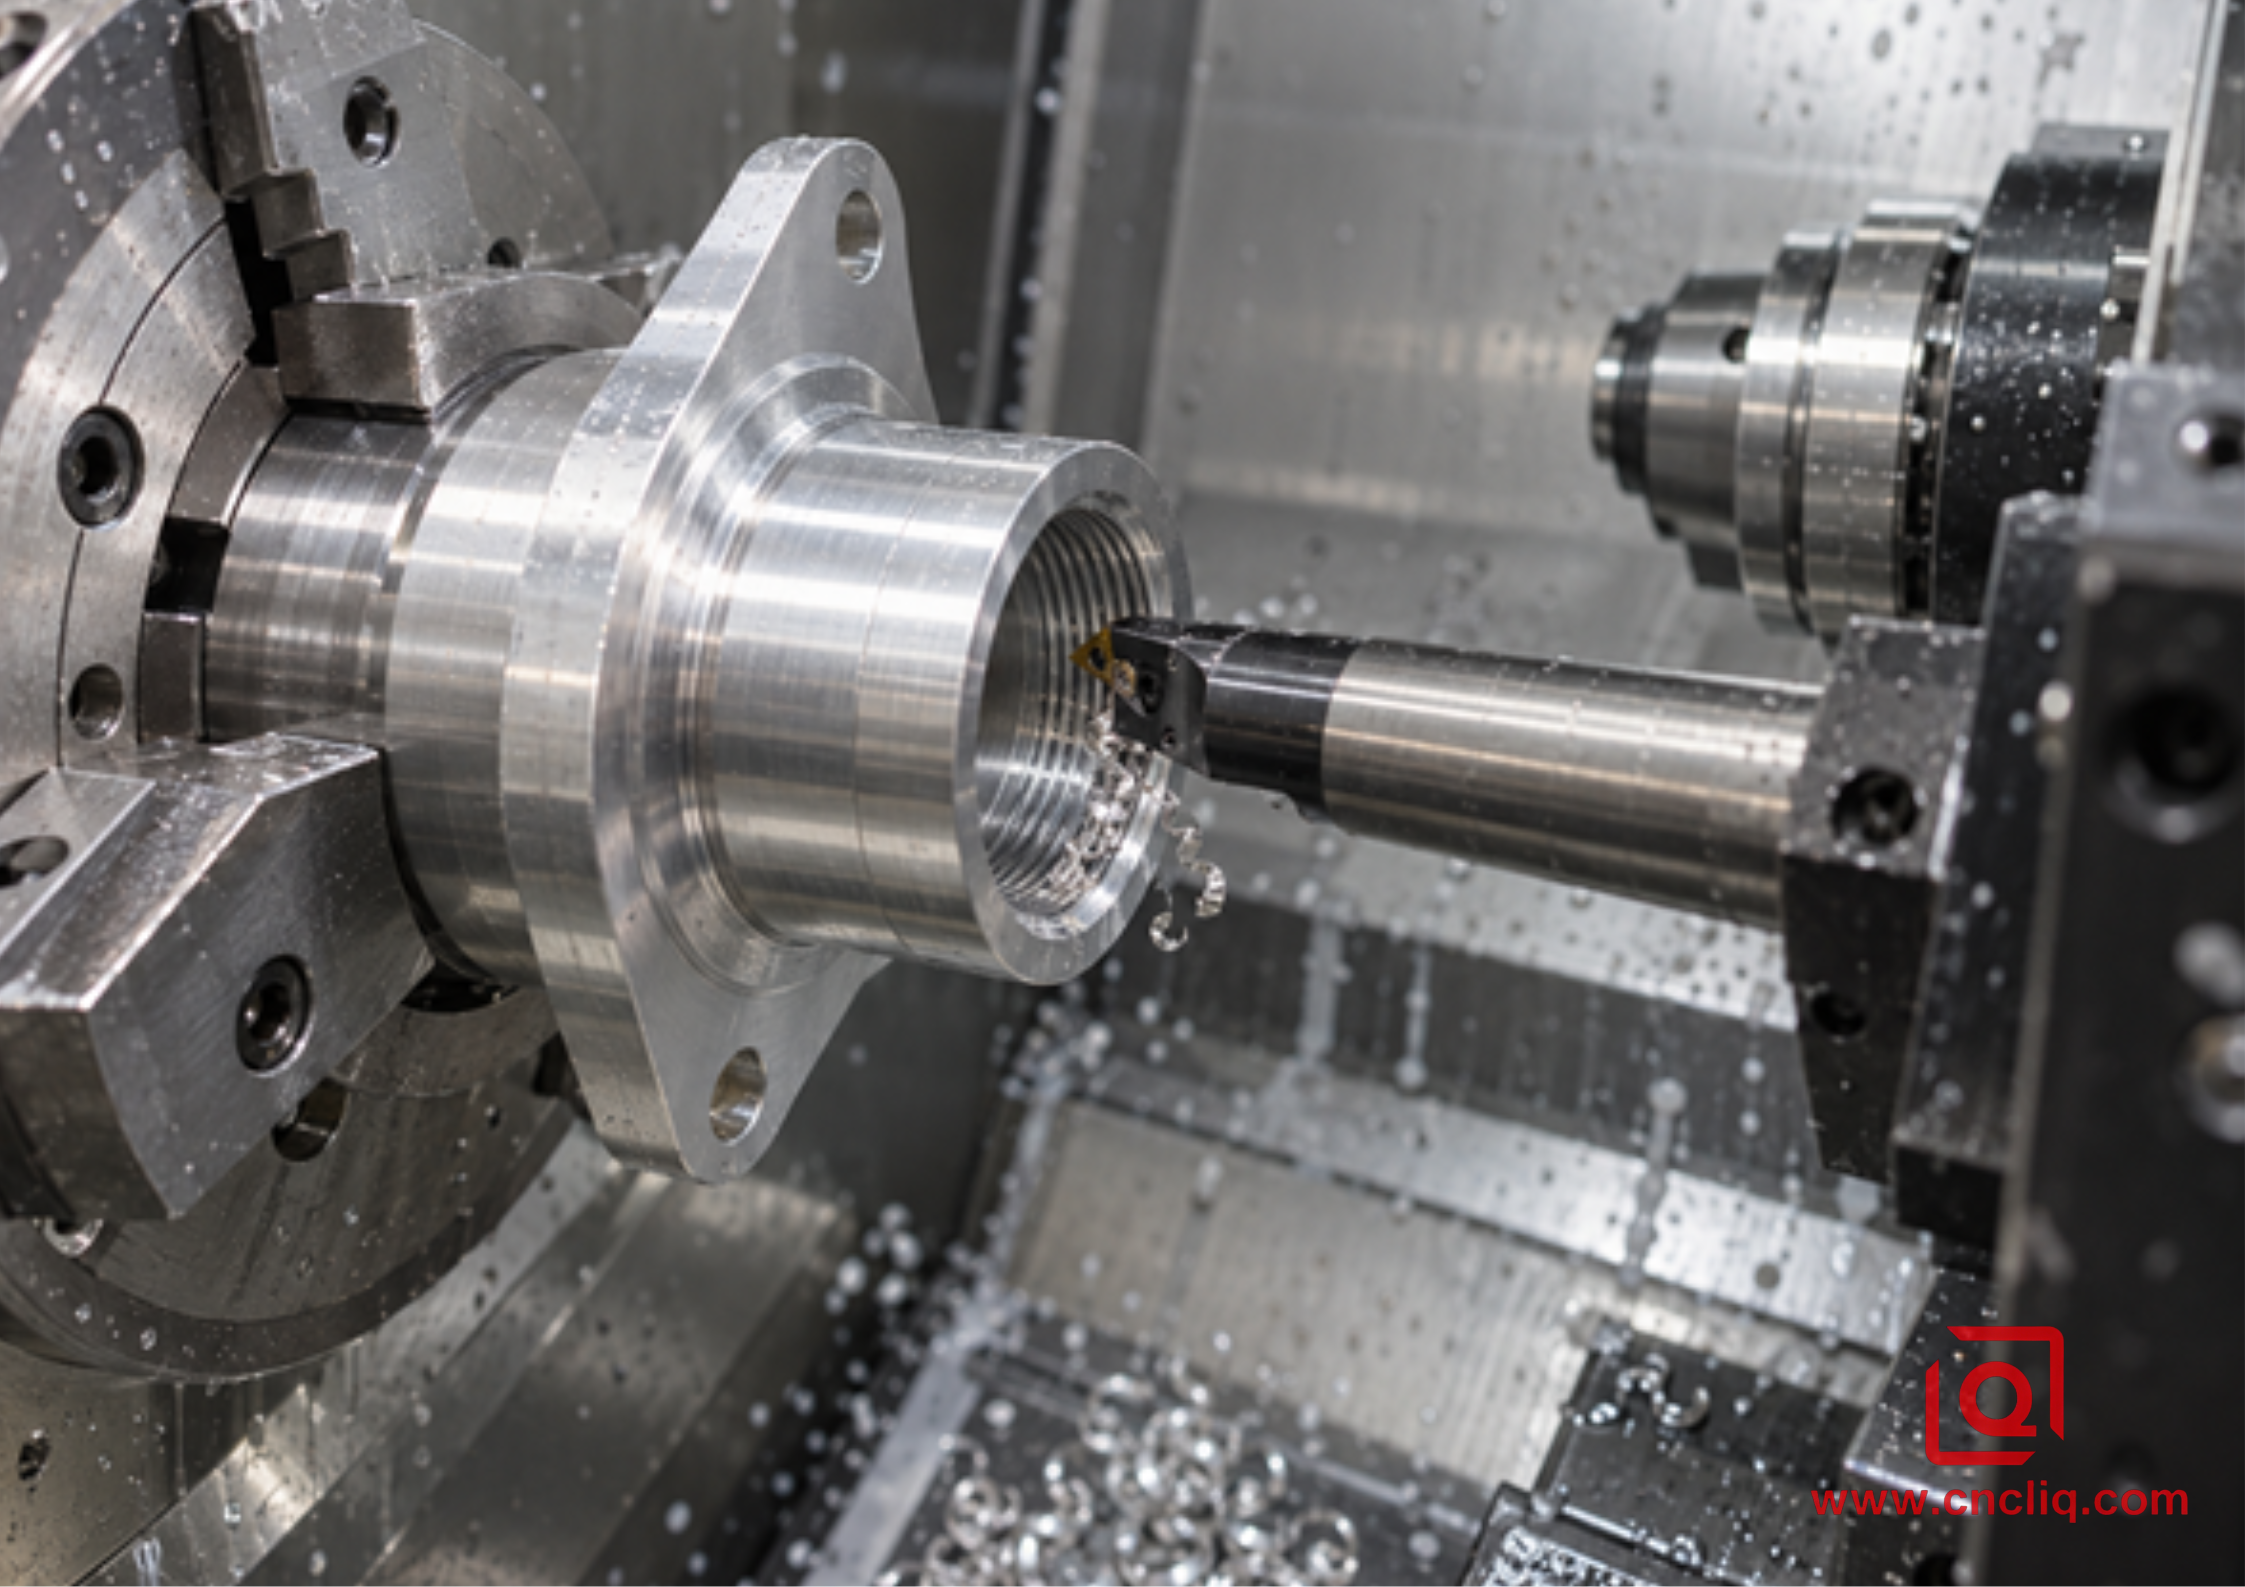
Durch die Innenbearbeitung mit einem einzigen Punkt bleibt das Gewinde konzentrisch zur gedrehten Bohrung und Stirnfläche.
3. Gewinde schneiden: Flexibel und ehrlich in Bezug auf Geometrie
Die Einpunktbearbeitung ist die flexibelste Bearbeitungsmethode der Drehmaschine. Ein Halter kann Vollprofil-Wendeschneidplatten für eine bestimmte Steigung oder Teilprofil-Wendeschneidplatten für einen Steigungsbereich aufnehmen. Vollprofil-Wendeschneidplatten erzeugen Zahnfuß und Zahnspitze gleichzeitig und vereinfachen in der Regel die Längenkontrolle. Teilprofil-Wendeschneidplatten eignen sich für gemischte Bearbeitungen, jedoch muss der Bediener den vorbereiteten Außendurchmesser kontrollieren und eine fehlerhafte Zahnspitze vermeiden.
Die übliche Vorgehensweise ist direkt: Drehen des Außen- oder Kerndurchmessers, Anbringen einer Eintrittsfase, Einfräsen einer Rundlaufaussparung (sofern konstruktionsbedingt möglich), Prüfen des Wendeschneidplattenprofils und mehrere synchronisierte Durchgänge mit abnehmender Schnitttiefe. Ein abschließender Leerlauf- oder leichter Federdurchgang kann die elastische Rückstellung ausgleichen, jedoch dürfen wiederholte Federdurchgänge weder Rattern, Werkzeugdurchbiegung noch eine fehlerhaft programmierte Schnitttiefe kaschieren.
Das Schneiden von Gewinden erweist sich in 5 Situationen als nützlich:
1. Große oder nicht genormte Gewinde. Ein Einpunkt-Einsatz ist einfacher zu beschaffen oder anzupassen als ein spezielles Umformwerkzeug für einen ungewöhnlichen Durchmesser, eine ungewöhnliche Steigung, eine ungewöhnliche Kegelform oder ein ungewöhnliches Profil.
2. Dünne Wände. Durch das Schneiden entsteht ein geringerer radialer Umformdruck, daher ist es oft sicherer für leichte Hülsen und Ansätze, die sich ausdehnen oder ovalisieren könnten.
3. Kleinserien und Prototypen. Flexible Werkzeuge machen einen speziellen Walzkopf oder Formgewindebohrer für ein Design überflüssig, das sich nach der Prüfung noch ändern kann.
4. Weniger duktile Werkstoffe. Hochsiliziumhaltiges Aluminiumguss und andere Werkstoffe mit geringer Dehnung können bei Verformung reißen, abblättern oder sich schlecht ausfüllen.
5. Kontrollierte Außengeometrie. Durch das Einpunktdrehen lassen sich Gewindesteigungsdurchmesser, Schulter, Dichtungsnut und Bezugsdurchmesser in einer Aufspannung praktikabel aufeinander abstimmen.
Innengewindebohrer sind schnell, aber die Nutform muss zum Bohrloch passen. Ein Spiralgewindebohrer schiebt die Späne nach vorne und benötigt Platz hinter einem Durchgangsloch. Ein Spiralnutgewindebohrer zieht die Späne aus einem Sackloch zurück. Bodenfreiheit, Bohrspitzentiefe, Fasenlänge und nutzbare Gewindelänge sind separate Maße; sie in einer einzigen Tiefenangabe zusammenzufassen, ist ein häufiger Zeichnungsfehler. Die Aluminium-Tieflochbohr- und Gewindeschneidführung verdeutlicht diesen Zusammenhang.
4. Formgewinde: Spänefrei, schnell, aber weniger fehlerverzeihend.
Das Formgewindeschneiden kann das Problem der Spankontrolle beim Innengewindeschneiden lösen. Dies ist ein wesentlicher Vorteil bei Sacklöchern, kleinen Gewinden und Bauteilen, die mit sauberen Flüssigkeiten in Berührung kommen, wo ein einzelner loser Span einen Durchgang blockieren kann. Da die Nocken Material verdrängen, folgt die geformte Flanke dem Materialfluss und erfährt lokale Kaltverformung. Dies kann die Beständigkeit gegen Ausreißen oder Ermüdung bei einer geeigneten Legierung verbessern, ist aber keine Garantie dafür, dass jedes geformte Gewinde fester ist. Pilotdurchmesser, Gewindeanteil, Legierungshärte, Wandunterstützung, Schmierung und Gegengewinde beeinflussen das Ergebnis.
Das Umformen erfordert ein größeres Vorbohrloch als das Schneiden von Gewinden. Die von Guhring veröffentlichten Gewindeformeln verdeutlichen den Unterschied: Ein allgemeiner metrischer Vorbohrer für Schneidgewinde entspricht ungefähr dem Grunddurchmesser abzüglich der Steigung, während ein metrischer Vorbohrer für Umformgewinde ungefähr dem Grunddurchmesser abzüglich der halben Steigung entspricht. Gemäß diesen allgemeinen Formeln beginnt ein M6 × 1,0-Gewindebohrer bei ca. 5,0 mm für Schneidgewinde und bei 5,5 mm für Umformgewinde. Dies sind Richtwerte, keine Produktionsmaße. Die Toleranztabelle des Werkzeugherstellers, die Toleranzklasse, der tatsächliche Bearbeitungsprozess, die Materialcharge, die Beschichtung und die Ergebnisse von Versuchen sind ausschlaggebend.
Der größere Führungszapfen hat eine präzise Aufgabe: Er muss genügend Material für die Gewindespitze übrig lassen, ohne dabei ein zu hohes Drehmoment zu verursachen. Ist er zu klein, muss der Gewindebohrer zu viel Material verdrängen, was das Drehmoment erhöht und die Gefahr von Fressen, Werkzeugbruch oder Aufweitung des Gewindeansatzes birgt. Ist er zu groß, kann die Gewindespitze unvollständig sein, was den effektiven Eingriff verringert. Rundlauffehler und Aufweitung des Gewindes können daher selbst bei einem einwandfreien Gewindebohrer zu Gewindefehlern führen.
Für das Gewindeschneiden wird ein Schmierstoff benötigt, der hohem Anpressdruck standhält. Ein dünner Kühlfilm, der für allgemeine Dreharbeiten geeignet ist, verhindert möglicherweise nicht die Anhaftung von Aluminium an den Gewindeschneidnocken. Die Materialzufuhr, die Konzentration und die Sauberkeit beim Gewindeschneiden sollten an der Maschine überprüft werden. Ein stabiler Halter muss den Gewindebohrer zentriert und parallel halten; eine Fehlausrichtung führt zu einer ungleichmäßigen Belastung einer Gewindeschneidnocke und kann ein zu großes, konisches oder raues Gewinde erzeugen.
Das Außengewindewalzen folgt dem gleichen Verdrängungsprinzip, erfordert jedoch einen geeigneten Walzkopf, ausreichende Wand- oder Kernunterstützung, einen vorbereiteten Rohlingsdurchmesser und Freiraum um die Gewindeschultern. Es kann bei Serienfertigung sehr produktiv sein. Es ist nicht automatisch für eine empfindliche Hohlhülse geeignet, nur weil die Legierung Aluminium ist.
5. Legierung und Härtegrad bestimmen das Verhalten des Metalls.
„Aluminium“ ist keine Prozessspezifikation. Gewalztes Aluminium der Sorten 6061-T6, 6082-T6 und 7075-T6 verhält sich anders als hochsiliziumhaltiges Druckgussmaterial. Selbst innerhalb einer nominellen Güteklasse beeinflussen Rohmaterialform, Härtegrad, Wärmebehandlung und Chargenbeschaffenheit die Spanform und Umformbarkeit.
6061 ist ein gängiger Ausgangspunkt, da er Verfügbarkeit, Bearbeitbarkeit, Korrosionsbeständigkeit und Oberflächengüte gut vereint. Bei geeigneter Geometrie eignet er sich oft für das Schneiden oder Formschneiden von Gewinden. 6082 wird häufig für Strukturbauteile verwendet und kann nach entsprechender Validierung ebenfalls infrage kommen. 7075 bietet eine höhere Festigkeit, erfordert jedoch möglicherweise eine konservativere Umformbewertung, insbesondere an scharfen Gewindefüßen oder dünnen Querschnitten. Gusslegierungen erfordern besondere Aufmerksamkeit: Siliziumgehalt und Porosität können die Umformung weniger vorhersehbar machen, während unterbrochene Hartpartikel den Werkzeugverschleiß beeinflussen.
Bevor Sie die Methode festlegen, bestätigen Sie die genaue Legierung, den Härtegrad, den Rohmaterialweg und die Nachbearbeitung. Falls das Material noch nicht feststeht, verwenden Sie die OEM-Leitlinie für CNC-Drehbearbeitung von Aluminiumlegierungen . Spezielle Hinweise zu Werkzeugen und Spänen für 6061 finden Sie unter „Bearbeitung von 6061 Aluminium“ .
6. Erstellen Sie ein Prozessfenster, keine universelle Geschwindigkeit.
Es ist verlockend, eine Spindeldrehzahl und ein Bearbeitungsprogramm vorzugeben. Ein verantwortungsbewusster Betrieb stellt jedoch zunächst weitere Fragen: Durchmesser und Steigung, Werkzeuggüte und Beschichtung, Innen- oder Außenschnitt, Überhang, Kühlmittelführung, Beschleunigung, Encoder-Leistung, Wandsteifigkeit und ob das Gewinde an einer Schulter endet.
· Metrische Gewindeschneiddrehzahl: Drehzahl = Schnittgeschwindigkeit in m/min × 1000 ÷ (π × Werkzeugdurchmesser in mm).
· Drehzahl beim Gewindeschneiden in Zoll: Drehzahl = Schnittgeschwindigkeit in sfm × 3,82 ÷ Werkzeugdurchmesser in Zoll.
· Einzelstart-Vorschub: Vorschub pro Umdrehung entspricht der Steigung.
· Mehrfachstart-Anschlag: Der Anschlag entspricht der Tonhöhe multipliziert mit der Anzahl der Anschläge.
Die Schnittgeschwindigkeit muss den Herstellerangaben für die jeweilige Legierung und das Werkzeug entnommen werden. Beginnen Sie innerhalb des angegebenen Bereichs und überprüfen Sie anschließend Drehmoment, Spanform, Freiflächengüte, Messergebnisse und Standzeit an der Maschine. Eine glatte Freifläche allein genügt nicht. Aluminium kann verschmieren oder polieren, während der Teilkreisdurchmesser nicht stimmt.
Beim Einpunkt-Schneiden beeinflusst die Vorschubstrategie die Spanbelastung. Radialer Vorschub belastet beide Flanken und ist für feine Steigungen einfach. Modifizierter Flankenvorschub kann die Spanrichtung bei gröberen Profilen verbessern. Der CNC-Zyklus sollte die Schnitttiefe mit zunehmender Nutbreite verringern, sodass jeder Durchgang nur eine überschaubare Fläche abträgt. Die G76-Syntax variiert je nach Steuerungsgeneration; das Kopieren eines Beispiels ohne Blick ins Maschinenhandbuch kann zu Problemen führen. Der Anwendungsleitfaden für Gewindeschneiden von Sandvik Coromant ist ein maßgebliches Nachschlagewerk für Methoden, Vorschub, Werkzeugwahl und Schnittdatenlogik.
7. DFM-Details, die teure Überraschungen verhindern
Bieten Sie eine realistische Runout-Strategie an.
Ein Gewinde, das an einer Stirnfläche anliegt, benötigt Platz für Werkzeugverzögerung und -rückzug. Ist keine Entlastungsnut zulässig, benötigt der Lieferant möglicherweise einen langsameren Auszug, einen kürzeren Einsatz, einen weiteren Arbeitsgang oder ein anderes Verfahren. Zeigen Sie das letzte vollständige Gewinde und den zulässigen Hinterschnitt an, anstatt den Programmierer raten zu lassen.
Trennen Sie das nutzbare Gewinde von der Lochtiefe
Bei einem Sackgewinde sind die nutzbare Gewindetiefe, die Pilottiefe, das Bohrspitzenmaß und die erforderliche Grundwandstärke anzugeben. Ein Gewindebohrer kann durch seine Anfasung kein vollständiges Profil erzeugen, und die Späne eines geschnittenen Gewindebohrers müssen abgeführt werden. Zusätzliche Tiefe erhöht Reichweite, Reibung, Bearbeitungszeit und Bruchrisiko.
Stützen Sie dünne Wände
Der Formdruck kann eine Erhebung vergrößern oder durch ein dünnes Rohr hindurchdrucken. Auch der Schnittdruck und die Spannkraft können das Bauteil verformen. Halten Sie das Gewinde nach Möglichkeit in der Nähe eines Stützbereichs oder lassen Sie den Lieferanten einen Dorn, einen geringeren Backendruck und eine Messreihenfolge nach dem Entformen bewerten.
Eingang und Grate kontrollieren
Eine kleine Fase führt das Werkzeug und entfernt den empfindlichen ersten Grat. Eine zu große Fase kann den Eingriff verkürzen. Definieren Sie deren Größe, nicht nur die „Bruchkante“, wenn die Abdichtung oder der Eingriff nahe der Stirnfläche beginnt. Gratkontrolle ist bei Querbohrungen wichtig: Ein Gewinde, das eine Radialbohrung schneidet, kann ein Fragment im Fluidkanal hinterlassen.
Planen Sie das Anodisieren vor dem Schneiden des Metalls ein.
Durch die Anodisierung verändern sich Oberflächen, Kanten und Gewindepassungen. Als Reaktion darauf können Abkleben, Vorbearbeitungskompensation, Nachbearbeitung (sofern zulässig) oder eine andere Toleranzstrategie dienen. Eine pauschale Dickenkorrektur sollte nicht ohne Abstimmung zwischen Konstruktion, Bearbeitung, Oberflächenbearbeitung und Qualitätskontrolle angewendet werden. Unser DFM-Leitfaden „Klare vs. schwarze Anodisierung“ erläutert, warum Beschichtungsart, -dicke, -farbe und Abkleben in die Angebotsanfrage gehören.
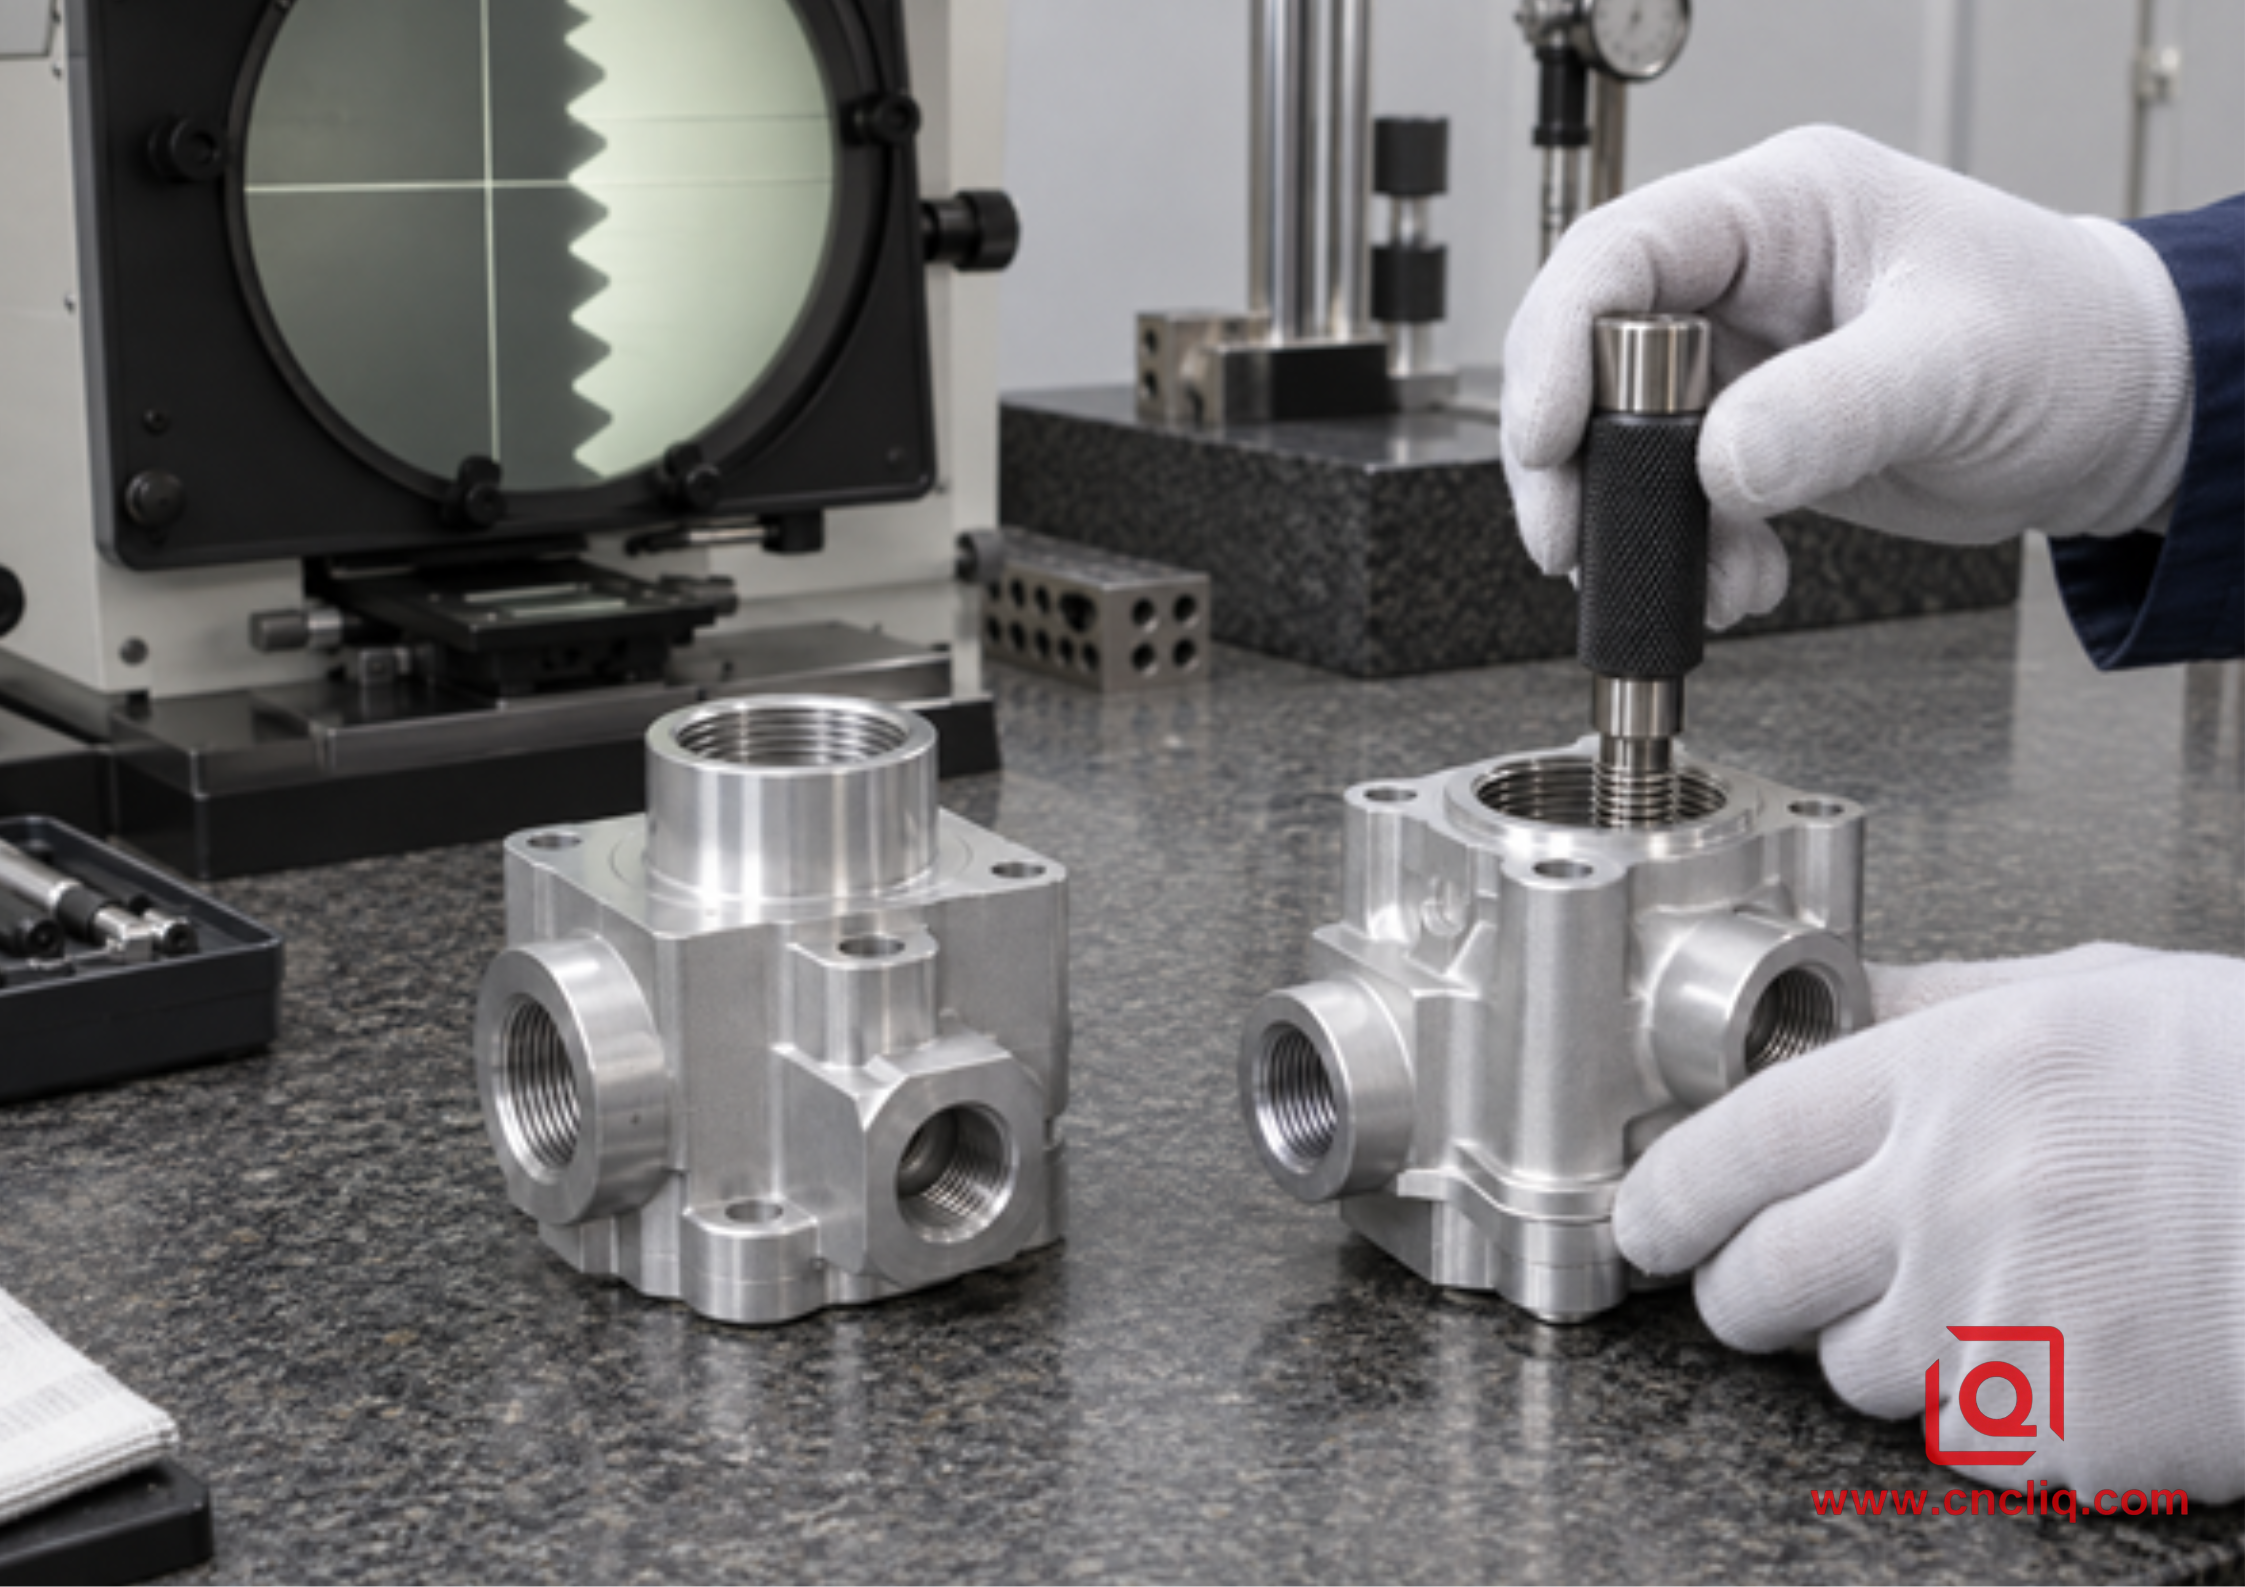
Die Funktionsmessung muss den Zeichnungsbezugspunkten und dem Oberflächenzustand entsprechen.
8. Fehlerbehebung anhand von Beweisen
Symptom | Mögliche Ursachen | Kontrollen in der Werkstatt |
Schnittfaden reißt oder sieht grau aus | Aufbauschneiden, stumpfe Schneide, mangelhafte Schmierung, Reibung, instabile Stange. | Überprüfen Sie die Kante; prüfen Sie Geschwindigkeit, Überhang, Rundlauf und Kühlmittelausrichtung. |
Die Messung beginnt, aber klemmt tiefer | Konisches Vorbohrloch, Fehlausrichtung, Verschleiß, Späneansammlung, thermische Drift. | Vorbohrung nach Tiefe messen; Ausrichtung, Temperatur und Ausbrüche überprüfen. |
Das Formgewindedrehmoment steigt plötzlich an | Vorbohrung zu klein, Schmierstoffmangel, Materialchargenwechsel, Nockenaufnahme. | Stoppen Sie vor dem Bruch; Drehmoment protokollieren, Bohrungen messen, Werkzeug prüfen, Legierung bestätigen. |
Das Gewinde ist nach der Freigabe zu groß. | Dünnwandverformung, hoher Spannfutterdruck, radiale Umformkraft. | Messstellenfreier Zustand; Geometrie im eingespannten und gelösten Zustand vergleichen; Unterstützung überprüfen. |
Externe Thread-Diskussionen | Überhang, mangelhafte Unterstützung, falsche Zuführung, schlechte Synchronisation. | Überstand verkürzen; Unterstützung, Encoder-Alarme, Sitzeinsätze und Durchgänge prüfen. |
Messgerät versagt nach dem Anodisieren | Schichtbildung oder mangelhafte Abklebetechnik. | Vor- und Nachbearbeitungsmessungen, Maskengrenzen und Teilkreisdurchmesserstrategie abstimmen. |
Bei der Fehlersuche sollte jedes Symptom einer messbaren Ursache zugeordnet werden. Das gleichzeitige Ändern von Drehzahl, Kühlmittel, Lochgröße und Werkzeug kann zwar dazu führen, dass das nächste Teil bearbeitet werden kann, etabliert aber keinen reproduzierbaren Prozess.
9. Inspektion: Funktion beweisen, dann den Prozess nachverfolgen
Die Gegenschraube ist ein Montagemuster, keine kalibrierte Gewindelehre. Verwenden Sie für die Funktionsprüfung den spezifizierten Gut/Ausschuss-Lehrdorn oder -Ring. Die Lehrenklasse und die Prüfbedingungen sind im Voraus festzulegen. Bei kritischen Gewinden sind zusätzlich die in der Zeichnung vorgesehenen Prüfungen durchzuführen: Flankendurchmesser, optisches Profil, Steigung oder Kegel, Rundlaufgenauigkeit zum Bezugspunkt und Oberflächenbeschaffenheit in den Dichtbereichen.
Die Gewindeformkontrolle beginnt einen Arbeitsgang früher. Vorbohrungsdurchmesser und, falls risikobehaftet, Umformdrehmoment werden erfasst. Die Gewindeschneidkontrolle ergänzt die Kontrolle um Spanbeschaffenheit und Werkzeugverschleißgrenzen. Beide Verfahren erfordern die Freigabe des ersten Musters und einen Stichprobenplan, der auf Losgröße, Werkzeugwechsel und Kritikalität abgestimmt ist. Falls eine Anodisierung folgt, ist festzulegen, ob die Abnahme vor, nach oder nach der Endbearbeitung erfolgt.
Liqins Präzisions-Aluminiumverteiler kombiniert Gewindeanschlüsse, Sacklöcher, Querkanäle, Bezugsflächen, Reinigung und Funktionsprüfung. Das Blitzableitergehäuse aus 6061-T6 zeigt einen weiteren bewährten Herstellungsprozess: ein kaltgepresster Rohling, gefolgt von Präzisionsbearbeitung, einem 5/16-18 Whitworth-Gewinde, Entgraten, Reinigen und einer Lehrenprüfung. Diese Seiten legen keine universellen Toleranzen fest; sie verdeutlichen vielmehr, warum die Gewindefertigung stets auf Material, Bezugssystem und Endanwendung abgestimmt sein muss.
Anonymisierter Kundenfall: Eine Sensorhülse mit einem verdeckten Innengewinde
Nachfolgend ein anonymisiertes Beispiel, das zur Erläuterung der Prozessauswahl dient; identifizierende Details und Geschäftsdaten wurden absichtlich weggelassen.
Ein Kunde aus der Automatisierungstechnik benötigte eine Sensorhülse aus 6061-T6 mit konzentrischer Positionierbohrung, O-Ring-Dichtung, drei radialen Sichtfenstern und einem Sackgewinde M12 × 1,5-6H. Die Kappe sollte im Rahmen der planmäßigen Wartung abgenommen werden, der Innenraum musste jedoch frei von losen Spänen bleiben.
Die Angebotsprüfung umfasste das Einpunktschneiden, das Gewindeschneiden mit Spiralnut und das Formgewindeschneiden. Das Einpunktschneiden bot eine ausgezeichnete Kontrolle, erforderte jedoch einen kleinen Innensteg mit Freiraum nahe dem Sackloch. Das Gewindeschneiden verkürzte die Zykluszeit, erzeugte aber dennoch Späne neben dem fertigen Dichtungshohlraum. Das Formgewindeschneiden beseitigte diese Spänequelle, jedoch musste das Team zuvor die Wandunterstützung, die Vorbohrfähigkeit, die Schmierung und den Zustand nach der Schwarzanodisierung überprüfen.
Die Testbearbeitung umfasste das Drehen von Bezugsbohrung, Planfläche, Pilotbohrung und Fase in einem Aufspannvorgang. Nach dem Schruppen wurde eine kontrollierte Vorbohrung fertiggestellt, um den Einfluss von Spannung und Wärme beim Aufspannen auf die Maßhaltigkeit zu minimieren. Der Formgewindebohrer lief in einem synchronisierten Halter mit gezielter Schmierung. Die Teile wurden gereinigt, im freien Zustand vermessen, mit Gewindeschutz gemäß dem genehmigten Plan anodisiert und erneut vermessen. Für Prototypen und zukünftige Legierungsänderungen wurde eine Reserve für Gewindeschnitte vorgesehen.
Die wirtschaftliche Erkenntnis war wichtiger als das Werkzeug. Die Angebotsanfrage wurde erst dann kalkulationsfähig, nachdem der Kunde die nutzbare Einbautiefe, die Bodenzugabe für Sacklöcher, die Materialstärke, den Anodisierungsgrad, den Wartungszyklus und den Reinheitsgrad definiert hatte. Diese Details ermöglichten es dem Lieferanten, Zykluszeit und Risiko zu vergleichen, anstatt eine große Unsicherheitsmarge hinzuzufügen.
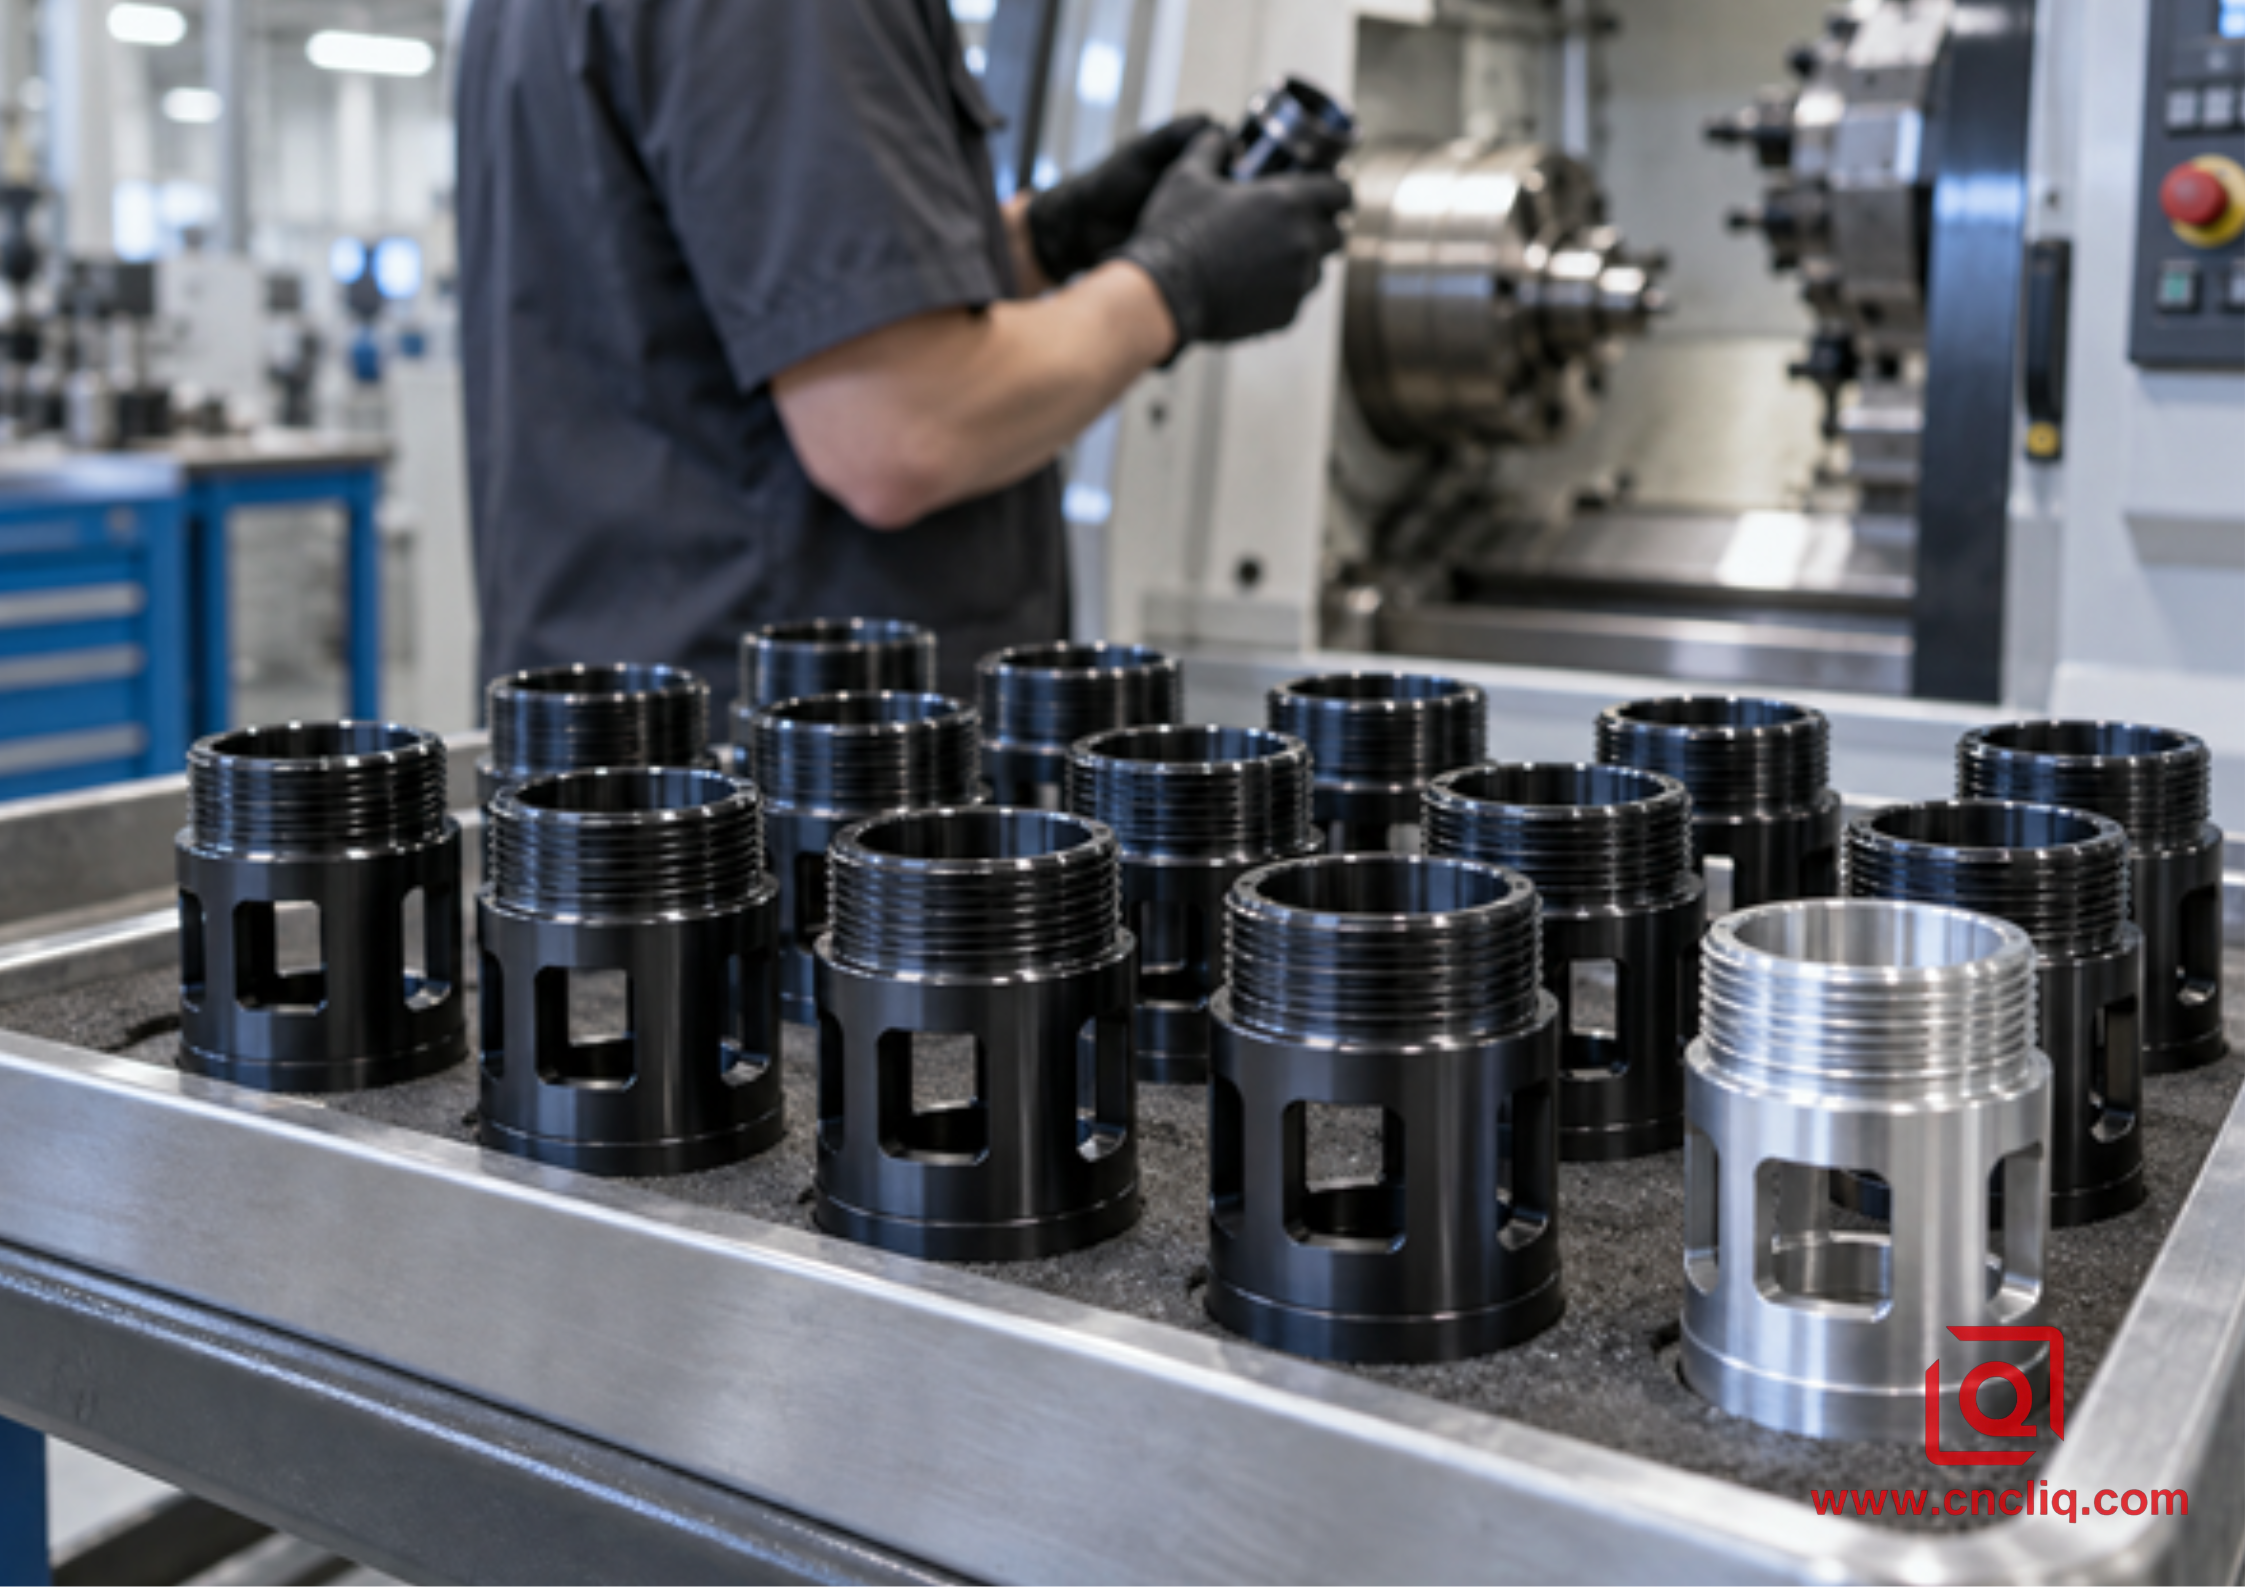
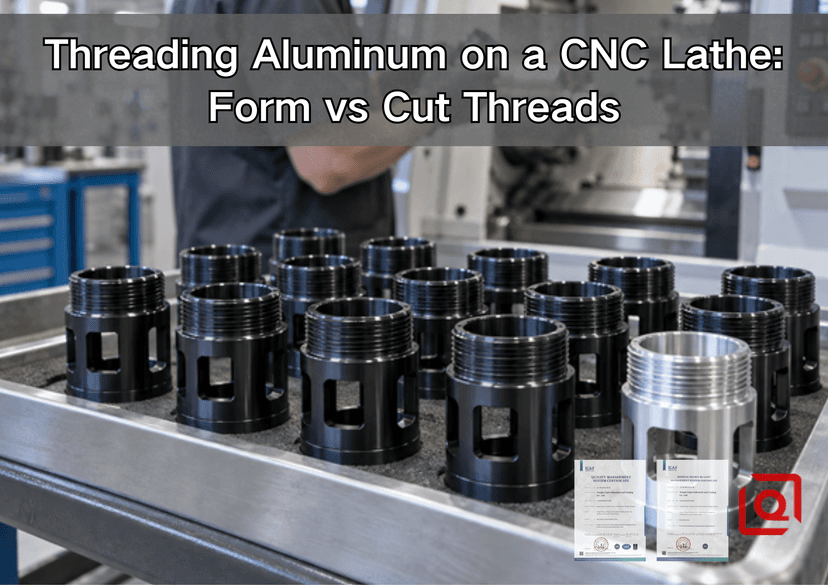
Repräsentative Sensorhülsen aus Serienproduktion mit Gewindenasen und radialen Fenstern.
Was Sie für eine schnelle und präzise Angebotsanfrage senden sollten
Senden Sie ein 3D-Modell sowie eine kontrollierte 2D-Zeichnung. Geben Sie die Aluminiumlegierung und -härte, gegebenenfalls das bevorzugte Rohmaterial, Gewindenorm und -bezeichnung, Passungsklasse, Händigkeit, Anzahl der Gewindegänge, Gewindeeingriff, Rundlauf oder Freigängigkeit, Bezugspunkt, Oberflächenbeschaffenheit und Dichtungsanforderungen an. Kennzeichnen Sie, ob die Maße vor oder nach dem Anodisieren gelten.
Geben Sie außerdem den Jahresbedarf, die Losgröße, die Anzahl der Prototypen, das Material der Gegenstücke, das erforderliche Anzugsmoment bzw. die erforderliche Belastung, die erwarteten Montagezyklen, die Reinheitsanforderungen, die Prüfdokumente, die Verpackung und den Lieferort an. Falls Sie sich zwischen Form- und Schneidgewindeschneiden nicht entscheiden können, teilen Sie dies bitte mit. Ein kompetenter Lieferant kann die Geometrie analysieren und Ihnen das sicherste Verfahren vorschlagen, anstatt stillschweigend den vermeintlich günstigsten Werkzeugweg zu wählen.
Benötigen Sie eine technische Überprüfung? Senden Sie Ihre STEP-Datei und Zeichnung über die Liqin-Kontaktseite . Wir können anhand derselben Zeichnung verschiedene Bearbeitungsmethoden vergleichen: Einpunkt-Gewindeschneiden, Gewindeschneiden, Formgewindeschneiden, Gewindewalzen und Dreh-Fräsen. Das Ergebnis sollte ein Gewinde sein, das sich messen, montieren und dauerhaft zuverlässig verarbeiten lässt – und nicht nur auf Fotos gut aussieht.
Klicken Sie hier für Ihre Anfrage 👆
Häufig gestellte Fragen
1. Sind geformte Gewinde in Aluminium immer fester als geschnittene Gewinde?
Nein. Das Umformen erhält den Materialfluss an der Flanke und führt zu lokaler Kaltverfestigung, was bei einer geeigneten duktilen Legierung die Ausreißfestigkeit oder Dauerfestigkeit verbessern kann. Das tatsächliche Ergebnis hängt jedoch weiterhin vom Vorgewindedurchmesser, dem Gewindeanteil, der Legierung und dem Härtegrad, der Wandunterstützung, der Schmierung, dem Eingriff, dem Gegenstück und der Belastungsrichtung ab. Ein schlecht umgeformtes Gewinde kann schneller versagen als ein korrekt geschnittenes, daher muss die Wahl des Verfahrens am tatsächlichen Bauteil überprüft werden.
2. Kann ein Formgewindebohrer die gleiche Bohrergröße wie ein Schneidgewindebohrer verwenden?
Nein. Ein Formgewindebohrer benötigt ein größeres Vorbohrloch, da er Material in das Profil verdrängt, anstatt es abzutragen. Bei einem Beispiel mit M6 × 1,0 ergeben allgemeine Formeln einen Durchmesser von ca. 5,0 mm für ein Schneidgewindebohrloch und ca. 5,5 mm für ein Formgewindebohrloch. Die Fertigung muss jedoch den Vorgaben des Werkzeugherstellers und der entsprechenden Klasse entsprechen. Der Einsatz eines anderen Bohrers kann zu unvollständigen Gewindespitzen oder zu hohem Drehmoment führen.
3. Welche Methode eignet sich besser für ein Sackloch in Aluminium?
Das Formgewindeschneiden ist attraktiv, da es keine Gewindeausbrüche erzeugt, jedoch nur, wenn die Legierung umformbar ist, die Wand dem Druck standhält, das Vorbohrloch stabil ist und die Schmierung zuverlässig ist. Für kleinere Stückzahlen, unsichere Werkstoffe oder Geometrien, die keine Umformbelastung vertragen, ist ein Spiralnut-Gewindebohrer oft besser geeignet. Die Sacklochtiefe muss die Werkzeugaufkantung, den Freiraum am Bohrlochgrund und die Bohrspitze umfassen – nicht nur das nutzbare Gewinde.
4. Sollte ein eloxiertes Aluminiumgewinde vor oder nach der Endbearbeitung vermessen werden?
Die Zeichnung und der Qualitätsplan sollten die Abnahmekriterien festlegen. Kritische Gewinde müssen gegebenenfalls vor und nach dem Anodisieren geprüft werden, insbesondere bei Verwendung von Abdeckmaterialien oder Vorbearbeitungskompensationen. Da das Anodisieren die Passung an Flanken, Kanten und Spitzen verändern kann, sollten sich die Teams für Bearbeitung, Oberflächenbehandlung und Kunde auf Beschichtungsart, -dicke, Abdeckmaterialien, Materialstärke und alle zulässigen Nachbearbeitungsschritte einigen.
5. Welches ist die beste Methode zum Herstellen eines Außengewindes auf einer CNC-Drehmaschine?
Das Einpunkt-Schneiden ist in der Regel die flexibelste Option für Prototypen, große Durchmesser, Sonderprofile und Gewinde mit Schulter oder Dichtungsnut. Bei Serienfertigung kann das Außenwalzen schneller und spanlos sein, sofern Material, Rohlingsdurchmesser, Wandunterstützung, Zugänglichkeit und Ausrüstung geeignet sind. Auch ein selbstöffnender Düsenkopf kann eine Alternative sein. Die optimale Vorgehensweise richtet sich nach Volumen, Geometrie, Toleranz und Oberflächengüte.
Klicken Sie hier für Ihre Anfrage 👆
Zusammenfassung
Das Formgewindeschneiden verdrängt duktiles Aluminium und erzeugt ein splitterfreies, lokal kaltverformtes Profil. Das Schneidgewindeschneiden hingegen entfernt Material und bietet mehr Flexibilität für Prototypen, spezielle Geometrien, dünne Wände und verschiedene Legierungen. Auf einer CNC-Drehmaschine sichert das optimale Verfahren die Bezugspunkte, kontrolliert den Vorgewindedurchmesser, minimiert Drehmoment und Späne, berücksichtigt die Anodisierung und weist die Funktion anhand vereinbarter Lehren nach. Teilen Sie frühzeitig die vollständige Zeichnung, die Legierung, die Eingriffstiefe, die Oberflächenbeschaffenheit, die Prüfbedingungen und die Stückzahl mit, damit der Lieferant ein geeignetes Verfahren auswählen und ein Angebot ohne versteckte Risiken erstellen kann.
Kontaktinformationen
Firma: Ningbo Liqin Industry Co., Ltd.
Tägliche Kundenbetreuung und Kundendienst: service@shturl.zhuwanying@cncliq.com
Neue Anfragen, Angebote und Bestellgespräche: business@shturl.zhouli@chinaliqin.com
Hotline: +86 18757148656
Haftungsausschluss
Alle technischen Artikel, Materialspezifikationen, Bearbeitungsempfehlungen und Details zur Oberflächenbehandlung, die auf diesem Blog veröffentlicht werden, dienen ausschließlich Informations- und Referenzzwecken. Bitte beachten Sie, dass die allgemeinen Blog-Informationen keine unterzeichneten technischen Vereinbarungen ersetzen. Da kundenspezifische Teile je nach Materialchargennummer, Maschinenkalibrierung und spezifischen Toleranzen variieren, unterliegen verbindliche Qualitätsvorgaben ausschließlich Ihren genehmigten CAD-Zeichnungen, unterzeichneten Verträgen und formalen Qualitätsplänen.
Alle auf diesem Blog vorgestellten Kundenfallstudien wurden vollständig anonymisiert und bereinigt. Die gezeigten Leistungskennzahlen, Fertigungsabläufe und Bilder dienen ausschließlich der Veranschaulichung unserer kundenspezifischen Bearbeitungsmöglichkeiten und stellen keinen allgemeingültigen Standard für alle Aufträge dar.
Liqin Fertigungsteam
Aufbauend auf 18 Jahren Erfahrung in der Präzisionsfertigung produziert Ningbo Liqin Industry hochpräzise Metallkomponenten für anspruchsvolle globale Märkte. Unser 6.500 m² großes Produktionszentrum ist mit über 150 Maschinen ausgestattet und bietet 4- und 5-Achs -CNC-Bearbeitung , Dreh-Fräsen, Kaltfließpressen und Druckguss unter einem Dach. Diese Ausstattung ermöglicht uns die nahtlose Abwicklung von Projekten – von der ersten CAD-Entwurfsphase bis zur Auslieferung der fertigen Teile.
Wir garantieren kompromisslose Qualitätskontrolle. Enge Toleranzen werden mit der dafür erforderlichen Ingenieursdisziplin behandelt. Unsere QA-Ingenieure sind nach ISO 9001, ISO 13485 und IATF 16949 zertifiziert und führen strenge In-Process-, Final- und Out-of-Quality-Kontrollen (IPQC, FQC, OQC) für jede einzelne Produktionscharge durch. Von der Koordinatenmessung und optischen Profilierung bis hin zu Härte- und Salzsprühtests validieren wir Ihre kritischen Spezifikationen im Vorfeld – so erhalten Sie einbaufertige Komponenten ohne Montageprobleme oder kostspielige Produktionsstillstände. Neben der Fertigung profitieren Sie von unseren schnellen Reaktionszeiten von zwei Stunden auf neue Angebotsanfragen, direkter Unterstützung bei der Prototypenentwicklung und reibungslosem Exportversand nach Europa, Nordamerika, Asien und Ozeanien.
Wir freuen uns auf Ihre Anfragen und Muster. Besuchen Sie unsere Website oder kontaktieren Sie uns direkt für ein unverbindliches Angebot!
