 Deutsch




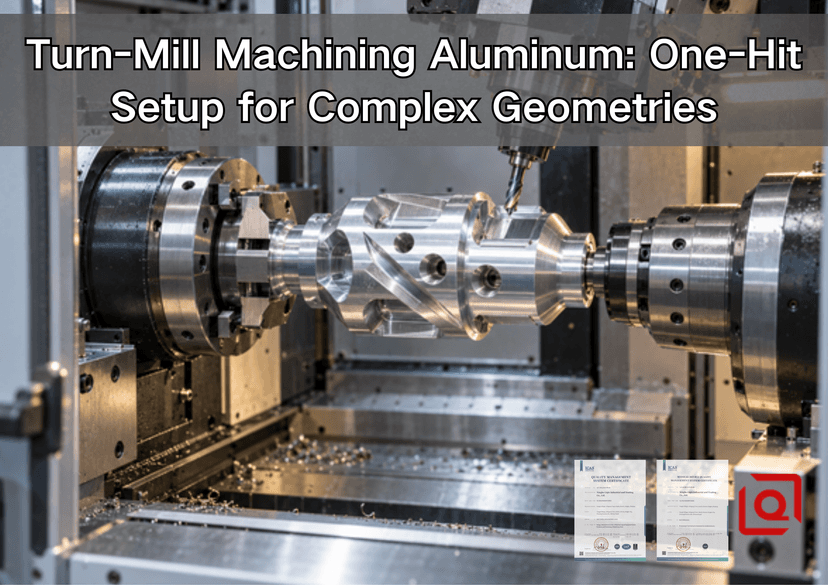
Hier die Szene in der Werkstatt. Der Aluminiumkörper sieht direkt nach dem Drehen gut aus. Nach dem Fräsen jedoch stimmen die Bohrungen nicht mit der Bohrung überein. Man könnte instinktiv einen der beiden Arbeitsschritte verantwortlich machen. Vielleicht trifft das aber auf keinen von beiden zu. Die Drehmaschine hielt die Maße. Die Fräsmaschine passte sich ihrer neuen Vorrichtung an. Was ging dazwischen verloren? Die gemeinsame Bezugsfläche.
Wo liegt der Vorteil der Dreh-Fräsbearbeitung? Genau in dieser Lücke. Löst der Maschinenname die Frage? Nein. Garantiert eine zusätzliche Achse ein gutes Werkstück? Nein. Eine präzisere Frage ist aussagekräftiger. Betrachten wir das Bezugssystem. Bohrung, Planfläche, Führungsfläche, Kanäle, Flächen und Rückseitendetails sind entweder daran gebunden oder nicht.
Wo sollen die Spannbacken anliegen? Welche Schnitte erfolgen im steifen Zustand? Wann wird die Bohrung fertiggestellt? Wie entweicht ein Span aus einer Querbohrung? Welchen Bezugspunkt verwendet die Koordinatenmessmaschine? Kleine Fragen, ja. Werden sie jedoch schlecht beantwortet, bleibt die Bearbeitung in einem Arbeitsgang nur eine Position im Angebot, nichts weiter.
Kurzantwort: Gehört dieses Teil auf eine Drehfräsmaschine?
Ist der Grundkörper drehbar? Besitzt er außerdem Abflachungen, Radialbohrungen, versetzte Nuten, Seitenöffnungen, eine Keilnut oder Bearbeitungen am abgeschnittenen Ende? Werden diese Details von einer gedrehten Bohrung, Schulter, einem Durchmesser oder einer Planfläche aus positioniert? Drei positive Antworten? Dann sollte die Dreh-Fräs-Maschine geprüft werden.
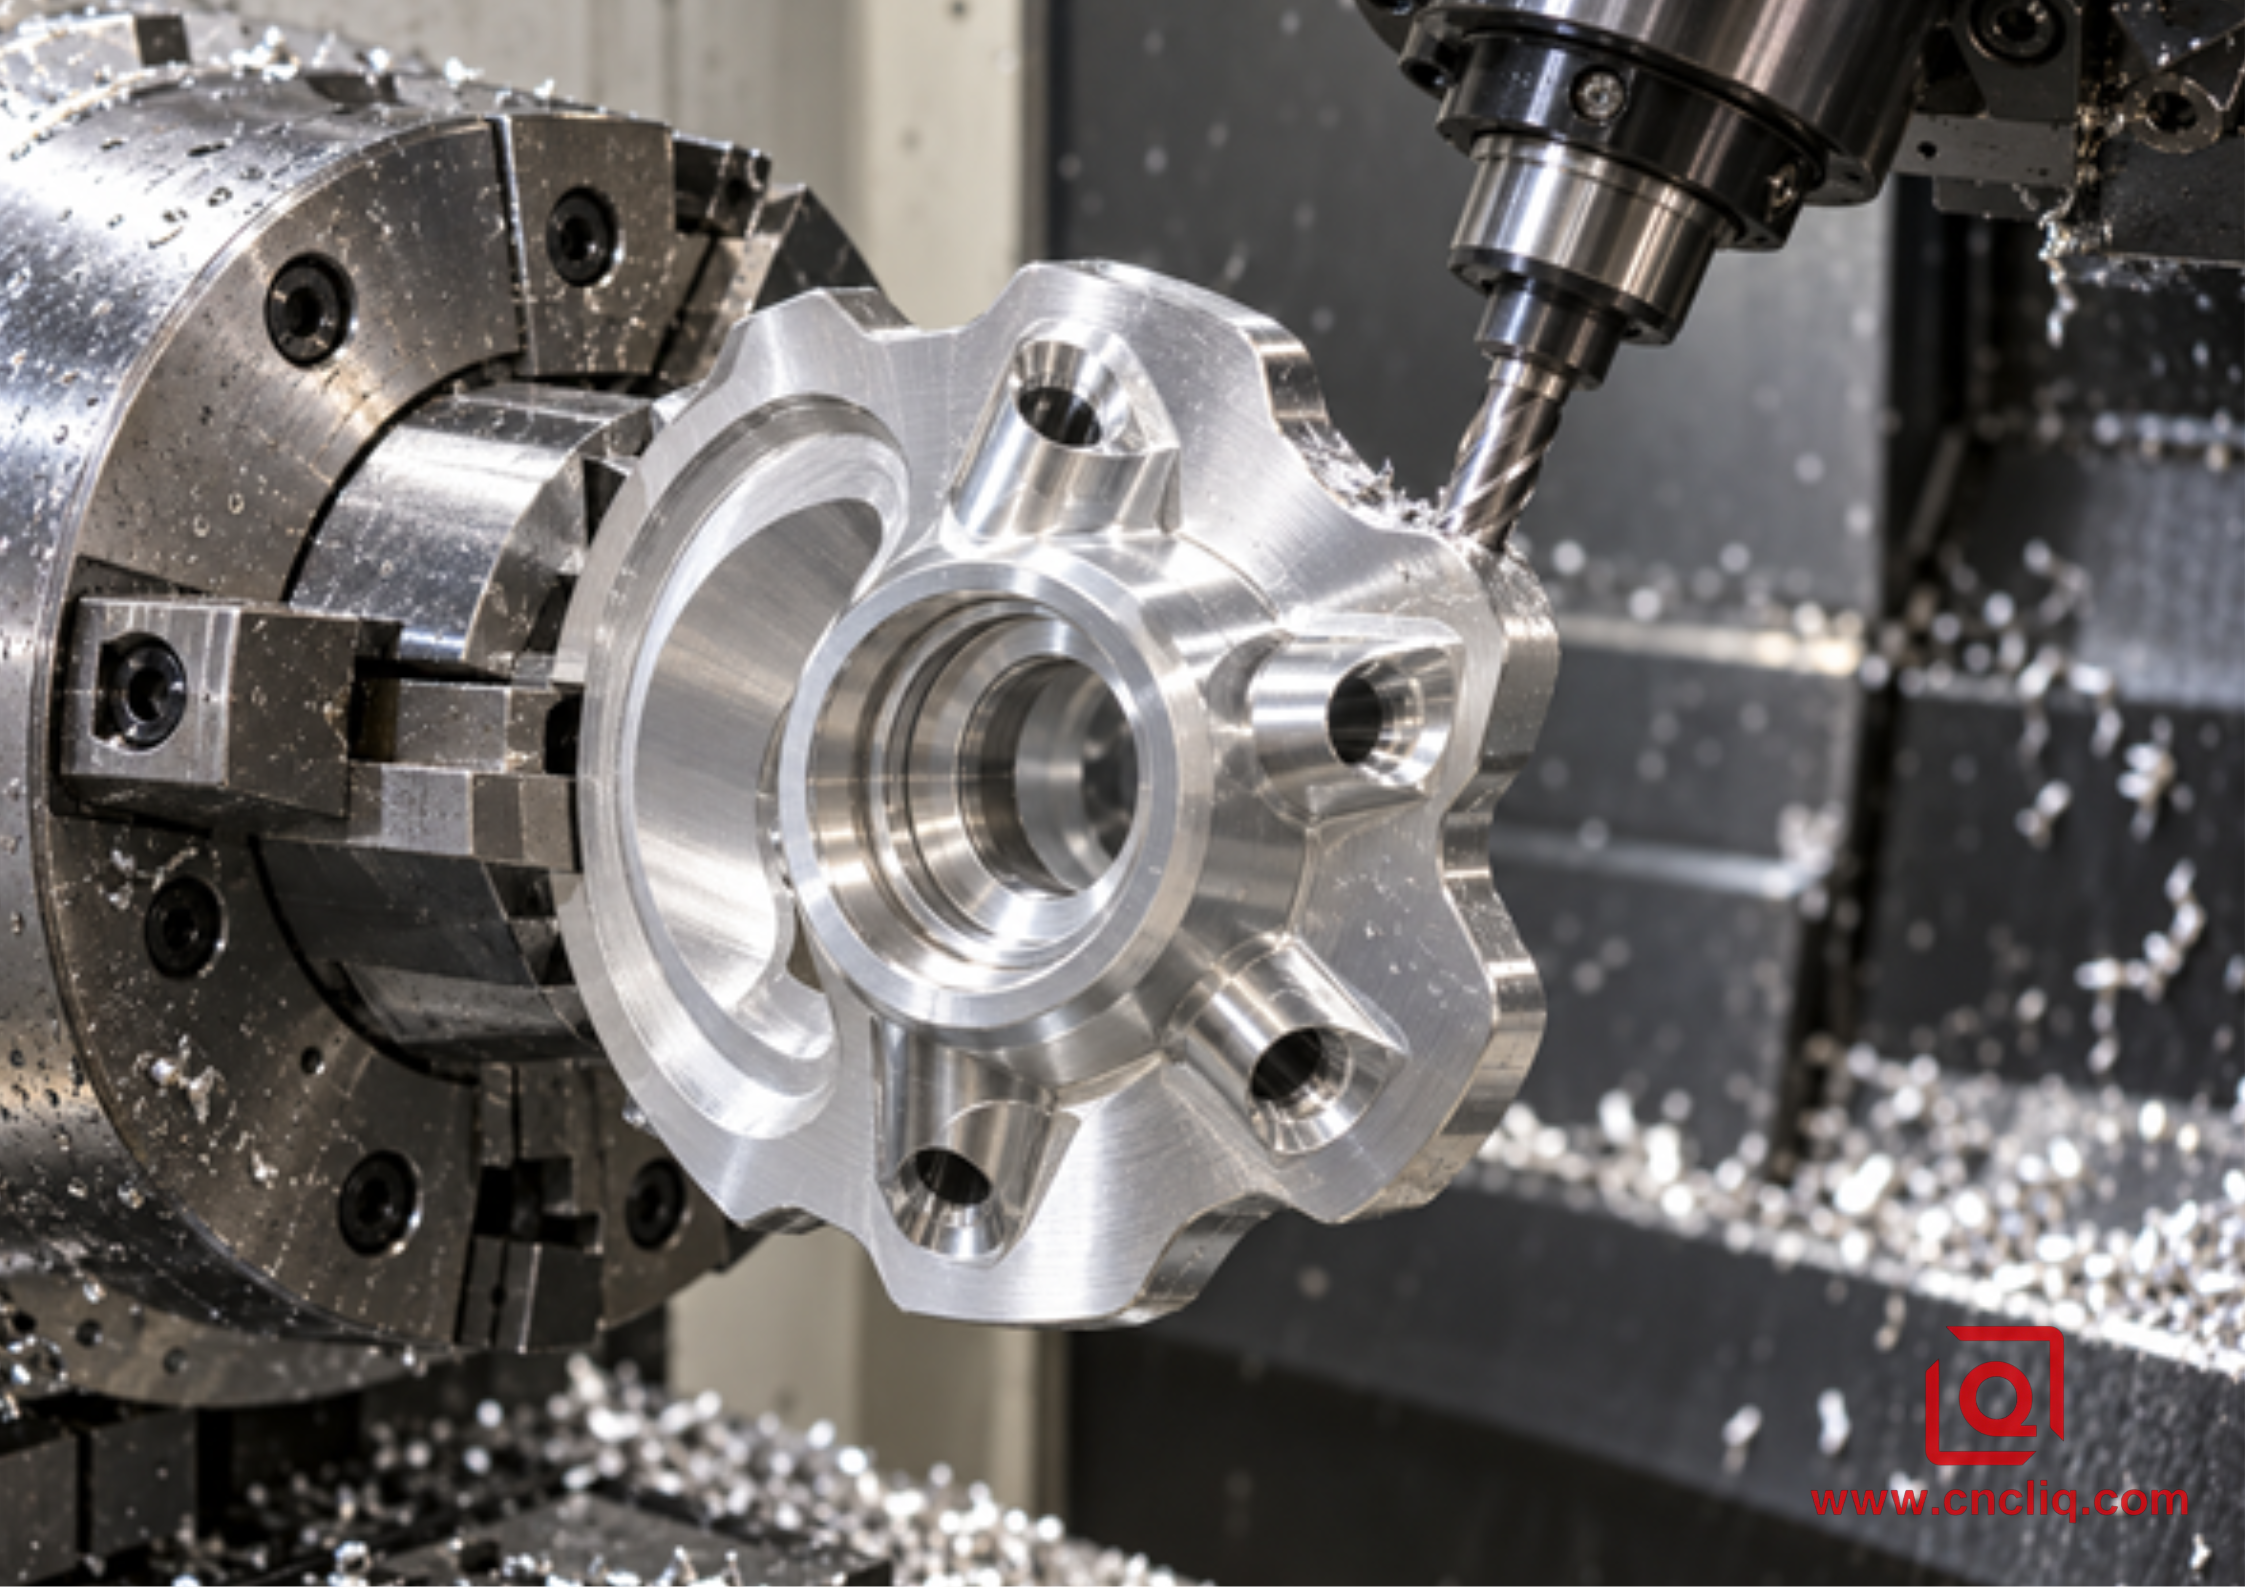
Was passiert im Inneren der Maschine? Die Hauptspindel dreht das runde Werkstück. Angetriebene Werkzeuge bohren und fräsen. Die C-Achsen-Bewegung bestimmt den Winkel. Die Y-Achsen-Verfahrbewegung ermöglicht die Bearbeitung außerhalb der Mittelachse. Ist eine schräge Bearbeitung erforderlich? Dann wird die B-Achse eingesetzt, falls der Auftrag dies erfordert. Wird die Rückseite benötigt? Die Gegenspindel ermöglicht die Bearbeitung dieser Seite.
Was verschwindet aus dem Ablauf? Der Weg zur nächsten Maschine. Die gereinigte Vorrichtung. Der neue Ausgangspunkt. Die Hoffnung, dass Greifer zwei Greifer eins wiederholt. Was bleibt? Rundlauf, Backenkraft, Wärme, Späne, Übertragungsfehler und Messung. Weniger Variablen also. Niemals null.
Würde eine einfache Welle mit vier Durchgangsbohrungen all das rechtfertigen? Wohl kaum. Eine Bohrvorrichtung wäre möglicherweise schneller. Was ist mit einem dünnen Gehäuse mit Lagersitz, drei gegenläufigen Anschlüssen, einer O-Ring-Dichtung und Rückgewinde? Hier birgt die Übergabe ein echtes Risiko. Was ist ausschlaggebend? Die Geometrie. Nicht die Achsenanzahl.
Ein Treffer, aber wie viele Klemmzustände?
Bedeutet „in einem Arbeitsgang“, dass das Werkstück innerhalb der Maschine nie den Besitzer wechselt? Nicht immer. Manchmal übergibt das Hauptfutter das Werkstück an das gegenüberliegende Futter. Ob automatisch oder nicht, das zweite Futter erzeugt einen weiteren Spannzustand. Das sollte man berücksichtigen.
Was gehört in den Übergabeplan? Aufnahmedurchmesser. Grifflänge. Auflagefläche. Anpressdruck. Abtrenntoleranz. Rundlaufprüfung. Fehlt etwas? Dann wird die Übergabe stillschweigend zu einer zweiten Aufrüstung.
Haben Bohrung, Pilotbohrung und Dichtfläche dieselbe Achse? Bearbeiten Sie diese Gruppe auf derselben Spindel. Was kann rückseitig bearbeitet werden? Ein hinteres Gewinde oder eine unkritische Dichtfläche oft. Was ist, wenn das hintere Muster genau durch die Bohrung positioniert wird? Übertragen Sie diese Beziehung in den Transfer und das CMM-Programm.
Kann ein Tastkopf schwache Werkstückspannungen retten? Nein. Er gibt lediglich die Position an. Er kann die Bewegung einer dünnen Wand nicht verhindern. Kann eine Simulation einen Span hinter einer Spannbacke erkennen? Nein. Sie kann Spiel anzeigen, aber keinen schlechten Sitz feststellen.
Warum mit der Zeichnung beginnen? Sie zeigt, welche Zusammenhänge bestehen bleiben müssen. ISO 1101:2017 ist die Referenz für die Zeichnungsterminologie. Form und Ausrichtung sind dort ebenso festgelegt wie Lage und Rundlauf. Wählt die Norm Ihr Spannfutter aus? Natürlich nicht. Was zeigt sie auf? Die vorgesehenen Zusammenhänge.
Welche Geometrien erhalten eine integrierte Route?
Probieren Sie dies anhand der Zeichnung aus. Beginnen Sie mit einem Bleistift an der Bohrung. Fahren Sie mit den gedrehten Durchmessern, Schultern und Kegeln fort; fügen Sie Nuten und koaxiale Gewinde hinzu. Ein anderer Bleistift zeichnet die Querbohrungen und Flächen; Kanäle, Keilnuten, Lochkreise, Seitentaschen und versetzte Schlitze kommen hinzu. Wohin weisen ihre Maße? Zeigen sie immer wieder zurück zur ersten Gruppe? Berücksichtigen Sie diese Beziehung.
Nehmen wir eine Motorendkappe. Was bestimmt die Rotation? Die Lagerbohrung und der Zentrierzapfen. Was begrenzt die Rotation axial? Die Montagefläche. Und was bestimmt die zweite Bearbeitungsgruppe? Üblicherweise das Bohrmuster. Ein konkretes Beispiel gefällig? Der Präzisionsmotorflansch und die Frontendkappe von Liqin verkörpern genau diese Kombination.
Nehmen wir nun einen Hydraulikkörper. Ist der Anschlussdurchmesser allein ausschlaggebend? Nein. Die Ausrichtung ist wichtig. Ebenso wichtig sind Schnittstellengrate, Dichtflächen, Gewinderichtung und der Abstand zur Bohrungsachse. Betrachtet man nur einen dieser Faktoren isoliert, ergibt sich ein unvollständiges Bild der Funktion. Eine verwandte Produktfamilie ist der kundenspezifische Hydraulikverteiler aus Aluminium von Liqin.
Welche anderen Kandidaten kommen häufig vor? Sensorgehäuse. Optische Gehäuse. Roboterkupplungen. Wellenadapter. Leichtbaurotoren. Gewindeanschlüsse. Ist der Produktname ausschlaggebend? Nein. Ein großes Sensorgehäuse kann einfach sein. Ein kleiner Anschluss mit einem kritischen Kreuzanschluss? Manchmal ist das die schwierigere Aufgabe.
Kann das Team die Datenkette in einem Atemzug aufsagen?
Wodurch wird das Bauteil in der Baugruppe positioniert? Welche Achse steuert die Rotation? Welche Fläche begrenzt die axiale Rotation? Wo befinden sich die Anschlüsse und Flächen? Lässt sich durch Inspektion dieselbe Logik rekonstruieren?
Sollten diese Antworten unklar sein, sollte die Werkstatt dann eine komplexere Maschine wählen? Noch nicht. Zuerst muss die Grundlage geschaffen werden. Eine leistungsfähige Maschine kann eine ungenaue Zeichnung nicht korrigieren.
Was kann beim manuellen Nachspannen schiefgehen? Meistens nichts Dramatisches. Ein Span klemmt unter einer Spannbacke. Ein Grat blockiert den Sitz. Weiche Spannbacken sind etwas abgenutzt. Der Druck hat sich verändert. Jemand gibt den Solldurchmesser an, nicht den Solldurchmesser. Ganz normale Werkstattfehler. Deshalb sind sie wichtig.
Was verbessert ein integrierter Zyklus? Er reduziert das Risiko fehlerhafter Nachbearbeitung. Was bleibt auf der Kontrollliste? Backenvorbereitung, Rundlauf, Werkzeugzustand, Sitz und Prüfung des freigegebenen Werkstücks.
Für einen detaillierteren Prozessvergleich lesen Sie Liqins Artikel über CNC-Drehen versus Dreh-Fräsen von konzentrischen Aluminiumgehäusen . Was wird in diesem Vergleich verglichen? Die Bearbeitungskette von Bohrung, Pilot, Planfläche und Anschluss bei runden Gehäusen.
Ist Live-Tooling ausreichend?
Was kann ein angetriebener Revolver gut? Zentriertes Bohren. Radialbohrungen. Planflächen. Einfache Nuten. Gewindeschneiden. Wann ist eine Y-Verfahrbewegung hilfreich? Wenn das Werkstück nicht auf der Spindelmittellinie liegt.
Kann die Polarinterpolation jede Y-Bewegung ersetzen? Nein. Kann eine B-Achse jeden Arbeitsgang verbessern? Nein. Benötigen Winkel, Reichweite oder eine komplexe Form eine B-Achse? Wenn nicht, sollte sie in der Verkaufspräsentation nicht erwähnt werden. Eine Gegenspindel löst ein anderes Problem, indem sie das Abschneideende innerhalb des Zyklus öffnet.
Prüfen Sie den Plan des Lieferanten anhand zweier Eingangsfragen: Welche Spindel fertigt die Bohrung, und welchen Durchmesser hat der Aufnahmepunkt? Wie viel Auflagefläche bleibt vor dem Nutenfräsen? Welcher Halter kommt in die Nähe einer Spannbacke? Ist das Drehmoment des angetriebenen Werkzeugs bei der programmierten Drehzahl ausreichend? Wodurch wird der Kraftübergang genau überprüft?
Genügt eine Maschinenliste? Nein. Genügt ein Screenshot der Simulation? Nein. Was sollte ein aussagekräftiges Angebot erläutern? Den Vergleich mit der Zeichnung. Annahmen können in einem frühen Angebot enthalten sein. Versteckte Annahmen nicht.
Aluminium lässt sich leicht schneiden. Der Vorgang ist jedoch nicht immer einfach.
Lässt sich Aluminium schnell entfernen? Ja. Bleibt es immer rückstandsfrei? Nein.
Was passiert, wenn eine vermeintlich scharfe Schneide anfängt zu schleifen? Aluminium kann daran haften bleiben. Die Schneide ist nicht mehr die, die Sie eingestellt haben. Die Oberfläche wird trüb. Es bilden sich Grate. Der Durchmesser verändert sich. Sind Sie versucht, einen Versatz hinzuzufügen? Halten Sie inne und überprüfen Sie den Einsatz vorher. Ein Versatz, der an bereits vorhandenem Material vorgenommen wurde, führt sofort zum Fehlschlag, sobald eine neue Schneide eingesetzt wird.
Wo entstehen sonst noch Probleme? Folgen Sie dem Span. Ein Spanband wickelt sich um eine Schulter. Eine Spanwelle bleibt in einer Vertiefung hängen und kehrt zurück, sobald die C-Achse indexiert. Eine andere verhakt sich in einer Querbohrung und zerkratzt die Bohrung. Höhere Drehzahl behebt das? Nein.
Was hilft? Beginnen Sie mit einer scharfen Aluminiumgeometrie. Achten Sie auf ausreichende Spandicke. Verkürzen Sie den Überhang. Kontrollieren Sie den Eingriff. Falls der Prozess die Zufuhr von Kühl- oder Druckluft zulässt, richten Sie diese auf die Schneide. Noch wichtiger: Schaffen Sie einen Austrittsweg für den Span.
Beim Drehen berücksichtigtdie Aluminium-Spanführung von Liqin die Form des Schneideinsatzes, den Vorschub, die Kühlmittelrichtung und Anzeichen von Aufbauschneiden. Beim Taschenfräsen stellt sich ein anderes Problem der Spanabfuhr; die tiefe Taschen-Spanführung verfolgt diesen Weg zur Öffnung.
Kann eine einzige Blog-Zahl in jeder Werkstatt als sicher gelten? Nein. Werkzeugmacherdaten sind der erste Anhaltspunkt, nicht das letzte Wort. Wo endet die Entscheidung? An der Maschine, nachdem Halter, Legierungswärme, Überhang, Kühlmittel, Eingriff und Oberflächenergebnis ihre Wirkung entfaltet haben.
Kann Temperatur eine vorübergehende Dimension verschieben?
Der erste Tropfen ist warm in der Hand. Ignorieren? Besser nicht.
Eine Zahl hilft hier weiter. Öffnen Sie die vom NIST gehostete ASM-Referenz „Properties of Wrought Aluminum and Aluminum Alloys“. Dort ist für gängiges Knetaluminium ein Wert von etwa 23 Mikrometern pro Meter-Kelvin angegeben. Betrachten wir nun ein 100 mm langes Bauteil, das einer Temperaturänderung von 10 Grad Celsius ausgesetzt ist: etwa 0,023 mm.
Soll das als pauschale Korrektur verwendet werden? Nein. Betrachten Sie diesen Wert als Richtwert, nicht als universelle Korrektur. Die Lehre daraus? Ein Messwert im warmen Zustand und ein stabiler Messwert können voneinander abweichen. Soll man den Sollwert anstreben, solange das Teil noch warm ist? Das stabilisierte Teil kann sich vom Zielwert entfernen.
Reicht eine Angebotsanfrage, die nur Aluminium erwähnt, für die Fertigung aus? Nein. Legierung und Härtegrad müssen spezifiziert werden. Anschließend muss der Herstellungsweg angegeben werden: Stange, Blech, Strangpressprofil, Schmiedeteil oder Gussteil. Zertifizierungs- und Ersatzteilvorschriften gehören ebenfalls dazu. Eine Zeichnung mag den Wechsel von 6061-T6 zu 7075-T651 in einer einzigen Zeile zeigen. In der Fertigung muss diese eine Zeile jedoch noch einmal überprüft werden.
Die Quelle für anerkannte Legierungsbezeichnungen ist die Aluminum Association . Für die alltägliche Bearbeitung von 6061-Aluminium ist der Werkzeugleitfaden von Liqin für 6061-Aluminium eine hilfreiche Ergänzung.
Ein Angebot benötigt eine Sequenz, keinen Maschinennamen.
Passt eine vorgegebene Route zu jedem Teil? Nein. Kann ein Käufer schlüssige Logik erkennen? Ja. Beantworten Sie die folgenden Fragen.
1. Legen Sie das Modell und die Zeichnung zusammen. Ein Gewinde- oder Bezugskonflikt muss vor der Programmierung geklärt werden. Gleiches gilt für Unstimmigkeiten bezüglich Toleranz, Oberflächenbeschaffenheit, Kantenbeschaffenheit oder Prüfvermerk.
2. Fügen Sie das Werkstück einer Backenskizze hinzu. Beschriften Sie Stangengröße und Backenlänge und markieren Sie anschließend Sägezugabe, Aufnahmefläche und Auflage.
3. Solange der Körper noch steif ist, bearbeiten Sie ihn grob, erweitern Sie den Lauf und achten Sie auf ein ausgewogenes Verhältnis beim Materialabtrag.
4. Welche Flächen teilen sich eine Achse? Fertigbohrung, Pilotbohrung, Schulterbohrung, Dichtfläche und Nut in ihrer gemeinsamen Fixierung.
5. Wie werden die Indexfunktionen erreicht? Verwenden Sie kurze Baugruppen. Prüfen Sie Halter, Mutter, Backe, Spindelnase und benachbarte Stationen.
6. Wo entstehen die einzelnen Grate? Nennen Sie eine Methode zur Entgratung vor der Produktion. Verwenden Sie bei Bedarf eine maschineninterne oder eine validierte Nachentgratung.
7. Was ändert sich beim Transfer? Definieren Sie die Begriffe Aufnahmekraft, Kontaktlänge, Auflagepunkt, Trennbedingung und Rundlauf.
8. Was bleibt auf der Rückseite übrig? Schließen Sie nur die Funktionen ab, die diesem Klemmzustand zugeordnet sind.
9. Was beweist den Weg? Verwenden Sie funktionale Daten für das Erstmuster und risikobasierte In-Prozess-Prüfungen.
Die Kollisionssimulation ist Vorbereitungsarbeit, keine Fräsanimation. Rekonstruieren Sie die tatsächliche Umgebung des Schnitts: Spannbacken und Halter, Spindelnase und Revolverkopf, Messtaster und Werkstück, Restmaterial und die gegenüberliegende Spindel. Was ist mit Annäherung und Rückzug? Diese Bewegungen gehören ebenfalls dazu.
Wo erfolgt die Endprüfung? Auf dem Boden. Sitzt das Werkstück richtig? Prüfen Sie es. Rundlauf? Prüfen Sie es. Steht das Werkstück über und erreicht es Kühlmittel? Prüfen Sie beides. Beobachten Sie die Belastung, verfolgen Sie die Späne und messen Sie nach dem Lösen.
Gehört eine dünne Wand dem Chuck?
Kann eine Bohrung im Spannfutter rund laufen und nach dem Lösen eine Nockenform annehmen? Ja. Warum? Beim Schneiden verhalten sich Werkstück, Spannbacken und Rohmaterial wie ein elastisches System. Öffnet man das Spannfutter, ist dieses System nicht mehr gegeben.
Welche Eingangsgrößen sind relevant? Backenfläche. Druck. Spannlänge. Wandübergang. Abtragsreihenfolge. Werkzeugdruck. Wärme. Eigenspannung. Reicht eine leichte Oberflächenbehandlung in jedem Fall für die Aushärtung aus? Nein.
Was müssen weiche Spannbacken leisten? Die Last verteilen und die Oberfläche schützen. Welchem Widerstand muss die Spannvorrichtung standhalten? Dem Drehmoment und der Seitenkraft des angetriebenen Werkzeugs. Wird die Gegenspindel zu stark gedrückt, kann sich die Bohrung verklemmen. Wird zu wenig Druck ausgeübt, kann sich das Werkstück verschieben.
Wie wird die Einstellung nachgewiesen? Messen Sie das freigegebene Bauteil. Kaufgewohnheiten sind kein Beweis.
Wie sieht es mit der Oberflächenbeschaffenheit aus? Eine glänzende Oberfläche muss nicht eben sein. Ein guter Ra-Wert muss nicht rechtwinklig zur Bohrung sein. Welche Oberflächen sind wichtig? Nennen Sie diese. Welche Messmethode und -richtung? Definieren Sie diese. Vor oder nach dem Anodisieren? Geben Sie dies an. Die kosmetische Akzeptanz wird separat betrachtet. Dichtungs- und Positionierungsfunktion gehören in ein anderes Kapitel.
Die Inspektion muss der Funktion folgen.
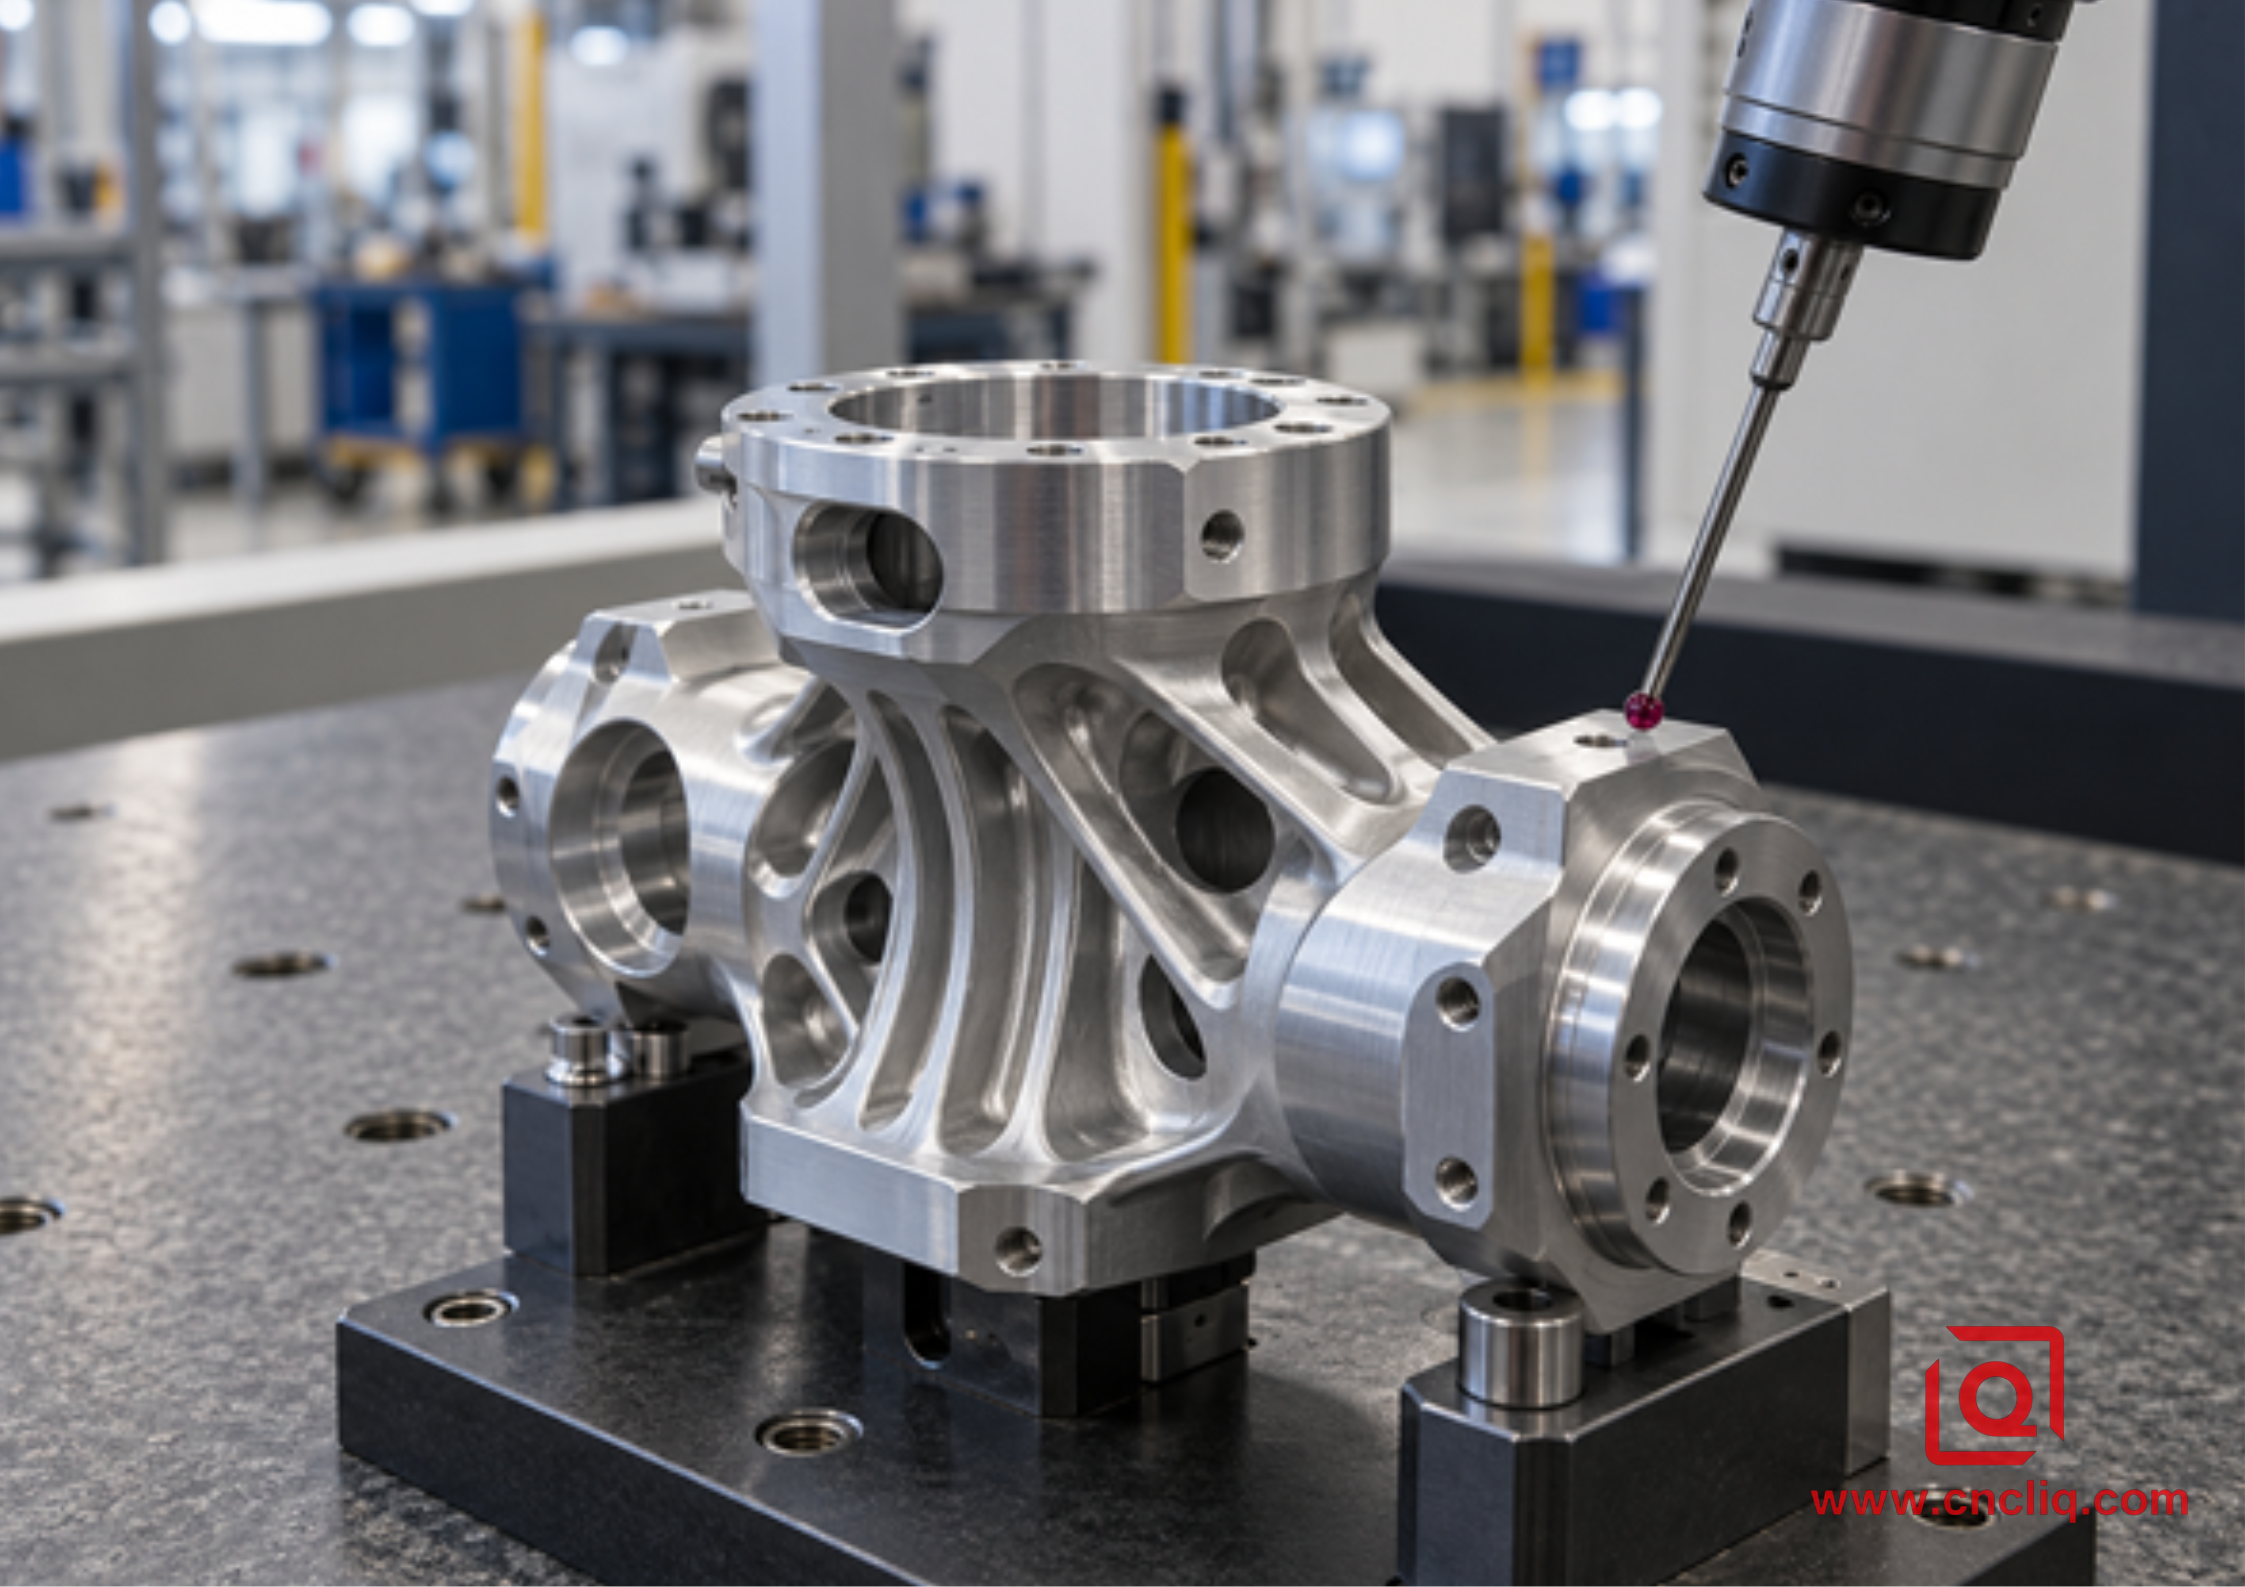
Wie lässt sich feststellen, ob der integrierte Ansatz funktioniert hat? Man muss ihn anhand derselben funktionalen Referenzen überprüfen, die die Kürzungen verursacht haben. Alles andere liefert nur die halbe Wahrheit.
Merkmal | Nützliche Überprüfung | Schwache Abkürzung |
Rundlauf von der Bohrung zum Piloten | Drehen Sie um die Funktionsachse oder verwenden Sie eine validierte CMM-Methode. | Messen Sie beide Durchmesser separat. |
Lage des Radialanschlusses | Koordinatenmessposition von der Bohrungsachse und der axialen Fläche | Prüfen Sie nur den Lochdurchmesser |
Gesichtsorientierung | Beurteilen Sie das Gesicht in Bezug auf die funktionelle Achse | Prüfen Sie die Dicke an einer Stelle. |
Flach-Nut-Taktung | Koordinatenmessgerät oder ein spezielles Messgerät mit einer Winkelreferenz | Messen Sie beides von einer beliebigen Kante aus. |
Thread-Funktion | Korrekte Gut/Schlecht-Lehre plus Position, an der kritisch | Sichtprüfung |
Oberflächenstruktur | Kalibriertes Instrument und definierte Richtung | Beurteilen Sie die Spiegelung mit dem Auge |
Vereinbaren Sie vor Produktionsbeginn die erforderlichen Nachweise für das Erstmuster. Vollständiger CMM-Bericht? Materialzertifikat? Beschichtungsbericht? Fähigkeitsstudie? Spezielle Rückverfolgbarkeit? Nennen Sie dies in der Angebotsanfrage. Fehlende Dokumente erst nach dem Verpacken der Kartons zu finden, nützt niemandem.
Anonymer Kundenfall: Robotergestützter Fluidrotationsadapter
Der folgende Fall wurde anonymisiert und aus dem Bearbeitungsbereich von Liqin entfernt. Sein Zweck ist klar definiert: die Vorgehensweise zu erläutern. Die Ergebnisse beziehen sich weiterhin auf die jeweils genehmigte Zeichnung.
Ein Kunde aus der Fabrikautomation schickte uns einen kompakten 6082-T6-Drehadapter. Auf dem Bildschirm wirkte er unscheinbar. Doch dann zählten wir die Details: eine bearbeitete Mittelbohrung, zwei Dichtungsdurchmesser, eine O-Ring-Fläche, drei Anschlüsse im 120°-Winkel, eine versetzte Kabelnut, eine Schlüsselfläche und ein Gewinde auf der Rückseite.
Der ursprüngliche Bearbeitungsweg führte von der Drehbank über eine Transfervorrichtung zur Vertikalfräsmaschine. Der Bohrungsdurchmesser blieb konstant. Die Position der Bohrung nach der Verlegung änderte sich jedoch. Schlimmer noch: Das manuelle Entgraten der Querbohrungen erfolgte zu nah an der Dichtkante.
Was wurde durch die neue Bearbeitungsroute zuerst geschützt? Das gemeinsame Koordinatensystem. Bohrung, Führungszapfen, O-Ring-Fläche, Anschlüsse, Nut und Planfläche blieben auf der Hauptspindel. Das Rohmaterial wurde abgenommen, während der Spindelkörper noch gestützt wurde. Anschließend folgten Bohrung und Dichtungsgruppe. Die Anschlüsse wurden auf der C-Achse bearbeitet, die Nut auf der Y-Achse. An den Schnittpunkten wurde der Grat durch eine kontrollierte Rückfase entfernt.
Was blieb auf der Schnittseite erhalten? Die Gegenspindel hielt einen vorbereiteten Aufnahmedurchmesser und legte die Rückseite sowie das Befestigungsgewinde frei. Zur Inspektion dienten die Bohrungsachse und die O-Ring-Fläche als Referenzpunkte. Die KMG-Prüfungen umfassten die Position der Öffnung, den Winkelabstand, die Lage der Planfläche und das Rückseitenmuster. Lehre für Gewindedorn und Gewindelehre? Sie deckten die funktionalen Abmessungen ab.
Was hat sich am meisten geändert? Drei manuelle Maschineneinrichtungen wurden zu einem integrierten Zyklus mit internem Spindeltransfer zusammengeführt. War die verkürzte Zykluszeit der größte Erfolg? Nein. Die unpräzise Portposition wurde in ein geplantes Koordinatensystem überführt. Die Abnahme erfolgte weiterhin anhand der genehmigten Zeichnung, der Erstmusterprüfung, der Chargenkontrolle und der Werkzeugkontrolle.
Wann sind zwei Maschinen die bessere Lösung?
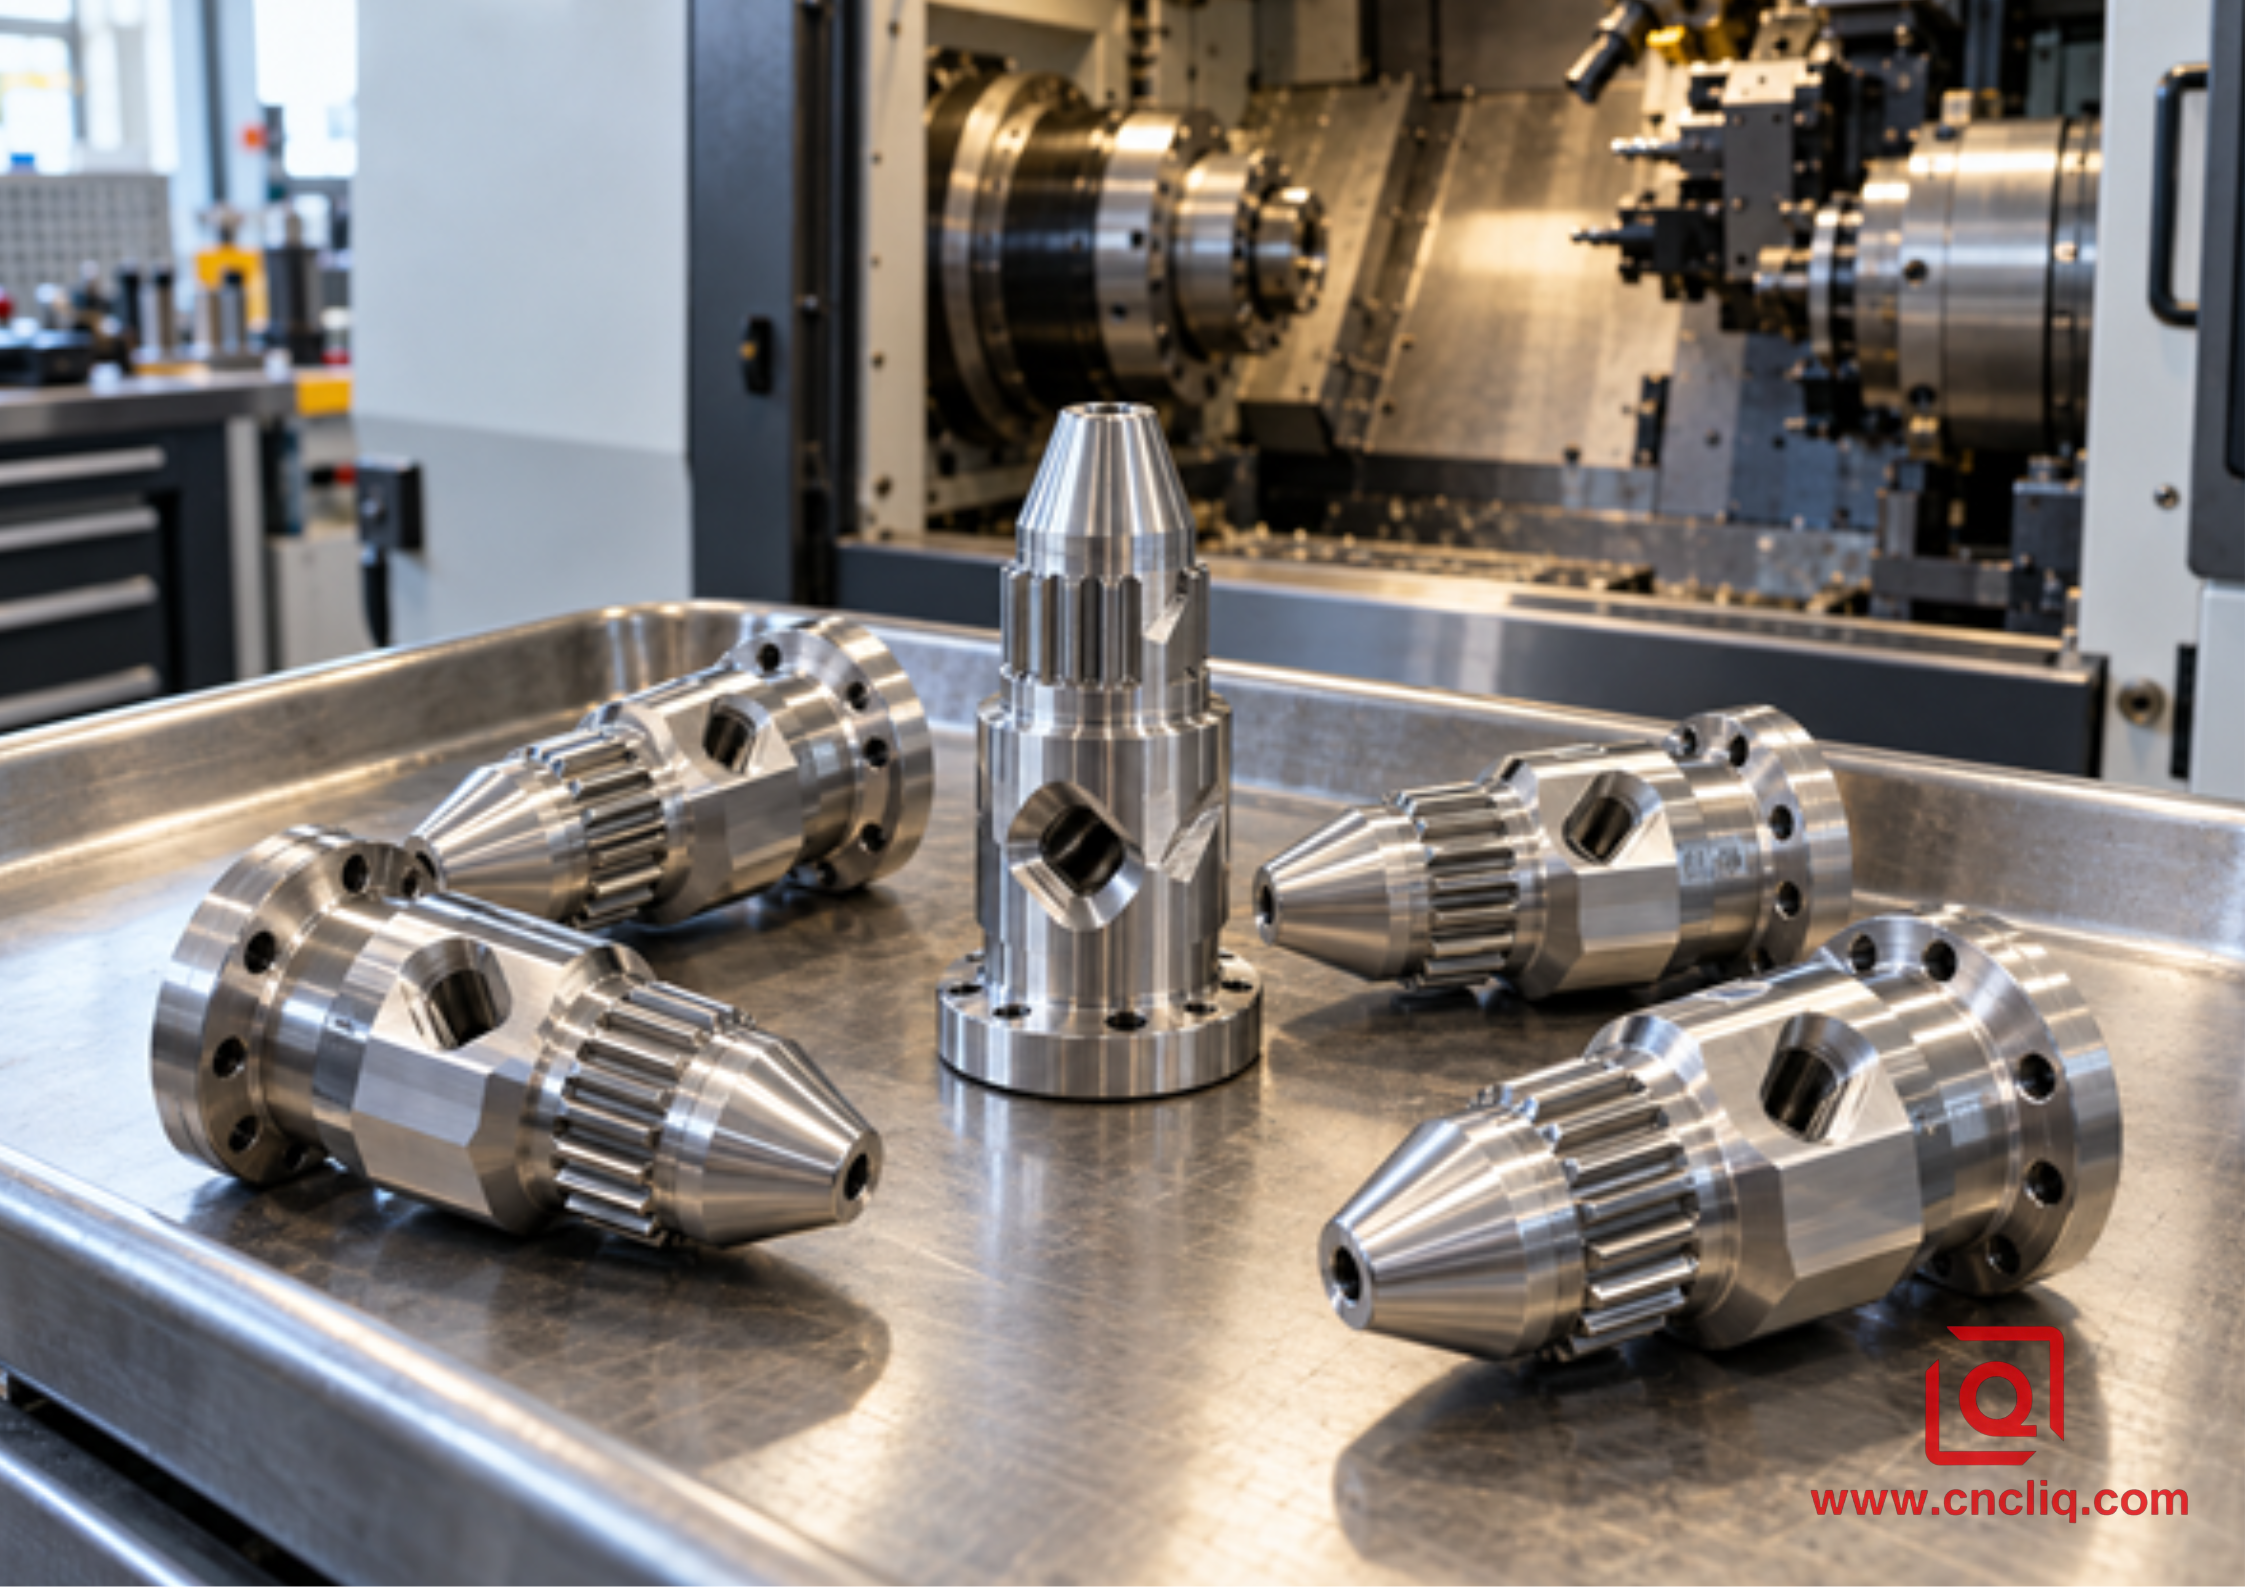
Drehen und Fräsen sind eine Frage des Verfahrens, keine Frage der Priorität. Ein einfacher Drehkörper mit ungenauer Bohrungspositionierung lässt sich auf einer Drehmaschine und einer Bohrvorrichtung möglicherweise schneller bearbeiten. Ein breites, meist prismatisches Teil hingegen ist auf einem Bearbeitungszentrum unter Umständen besser aufgehoben. Bei hohen Stückzahlen sollte man erneut innehalten. Könnten Dreh- und Fräsmaschine parallel betrieben werden und so die Produktionslinie effizienter gestalten? Wenn ja, könnte der elegante All-in-One-Zyklus an Bedeutung verlieren.
Wo verläuft die Grenze? Verfolgen Sie jede Dimension, die von einer gedrehten zu einer gefrästen Fläche verläuft. Ist keine davon kritisch? Dann kann eine bewährte zweite Vorrichtung durchaus sinnvoll sein. Wenn eine Öffnung, eine ebene Fläche oder ein Schlitz der fertigen Bohrung exakt folgen muss, ist beim Transfer deutlich mehr Vorsicht geboten.
Liqins Vergleich von 3-Achs- und 5-Achs-Aluminiumfräsen hilft bei der Entscheidung für das Bearbeitungszentrum. Vergessen Sie den Maschinenvergleich. Welcher Weg schützt die notwendigen Beziehungen bei geringerem Gesamtrisiko?
Eine einzige Einrichtung kann schwer zu beschreiben sein. Musste da etwa manuell gewendet, an der Werkbank entgratet, geschliffen oder eine Maschine bedient werden, ohne dass dies erwähnt wurde? Notieren Sie jeden Einspannzustand. Schreiben Sie neben jeden Zustand die jeweils durchgeführten kritischen Arbeitsschritte. So lässt sich der Bearbeitungsprozess viel leichter beurteilen.
Wofür bezahlen Sie?
Eine Dreh-Fräs-Stunde kann teurer sein als eine normale Drehmaschine. Die Bestellung bezahlt jedoch nur die abgenommenen Teile, nicht die einzelnen Maschinenstunden. Rüst- und Wartezeiten müssen berücksichtigt werden. Hinzu kommen Kosten für Vorrichtungen, Handhabung, Prüfung und Entgraten. Und dann die unangenehme Frage: Was kostet Ausschuss, nachdem fast alle Bearbeitungsschritte abgeschlossen sind?
Eine praxisorientierte Kostenanalyse verwendet drei Zeitmesser. Der erste läuft während des eigentlichen Metallbearbeitungsprozesses. Ein weiterer läuft während der Bearbeitungsschritte wie Einrichten, Transportieren, Reinigen, Prüfen und Entgraten des Werkstücks. Der dritte Zeitmesser erfasst die Wartezeit zwischen den einzelnen Arbeitsgängen. Bei einem niedrigeren Maschinentarif kann der Vergleich anhand des zweiten oder dritten Zeitmessers beeinträchtigt werden.
Der Kostendruck kommt üblicherweise aus einigen wenigen bekannten Quellen:
• Gleichzeitige Achsenprogrammierung und eine Überprüfung schwerwiegender Kollisionen.
• Eine kurze oder ungünstige Aufnahmefläche an der Gegenspindel.
• Große Reichweite des Antriebswerkzeugs, spezielle Halter oder ein Rückfasenwerkzeug.
• Eine enge Beziehung zwischen einem gedrehten Bezugspunkt und einem gefrästen Merkmal.
• Grate, Textur, Beschichtung, Sauberkeit oder Melderegeln, die eine zusätzliche Bearbeitung erfordern.
• Zertifiziertes Material, kleine Chargen oder häufige Zeichnungsrevisionen.
Alle Toleranzen lockern? Nein. Markieren Sie die Maße, die für Passgenauigkeit, Dichtheit, Beweglichkeit und Montage des Bauteils erforderlich sind. Beginnen Sie die Kostenprüfung mit allen unmarkierten Maßen. Liqins Leitfaden zu CNC-Bearbeitungstoleranzen und -kosten zeigt, warum unnötig enge Toleranzangaben sowohl Bearbeitungs- als auch Prüfaufwand verursachen.
Neun Fragen, die Sie neben der Angebotsanfrage stellen sollten
1. Weisen das native 3D-Modell und die kontrollierte Zeichnung dieselbe Revision auf? Falls nicht, beenden Sie den Vorgang.
2. Geben Sie die Legierung, den Härtegrad und die Rohform an. Fügen Sie die Zertifikatsanforderungen und alle zulässigen Alternativen hinzu.
3. Kennzeichnen Sie die Achse und die Fläche, die das Bauteil in der Baugruppe positionieren. Markieren Sie Dichtflächen, Lagerpassungen und Drehpunkte.
4. Gilt jedes enge Maß vor der Endbearbeitung, danach oder zweimal?
5. Anzahl der Prototypen? Normale Charge? Wiederholungsintervall? Jahresvolumen hinzufügen, falls bekannt.
6. Was gilt als akzeptable Schneide? Berücksichtigen Sie die Gratbildungsgrenze, den Reinigungsbedarf, die kosmetischen Erwartungen und die Verpackungsmethode.
7. Welche Spannzustände plant der Lieferant? Bitte geben Sie im Angebot das Maschinenlayout, die Aufnahmefläche und die Übertragungslogik an.
8. Welche Datensätze werden mit der Charge versendet? Nennen Sie nur diejenigen, die für den Auftrag benötigt werden: Erstmusterprüfbericht (FAI), Koordinatenmessmaschine (CMM), Materialdaten, Beschichtungsdaten, Fähigkeitsdaten oder Rückverfolgbarkeitsdaten.
9. Welche Komponenten passen zu dieser Komponente? Wie kann diese Schnittstelle ausfallen? Diese einzelne Information verbessert das DFM-Feedback oft mehr als eine weitere allgemeine Toleranz.
Haben Sie bereits ein Bauteil für die Montage? Senden Sie die STEP-Datei und die zugehörige Zeichnung an Liqin. Geben Sie Material, Menge, Oberflächenbeschaffenheit und die für die Montage relevanten Maße an. Die Vorabprüfung des Angebots berücksichtigt dann die Bereiche Greifer, Bezugskette, Werkzeugzugang, Materialübertragung, Spanweg, Gratbildung und Prüfplan. Fordern Sie dies über die Liqin-Kontaktseite an.
Klicken Sie hier für Ihre Anfrage 👆
Häufig gestellte Fragen
1. Bedeutet der Einsatz von angetriebenen Werkzeugen immer die volle Dreh-Fräs-Fähigkeit?
Nicht für sich allein. Stellen Sie sich zwei Drehmaschinen vor, die beide mit angetriebenen Werkzeugen beworben werden. Die eine kann einen Bohrer im Revolver drehen. Die andere bewegt sich zusätzlich in Y-Richtung, ändert den Werkzeugwinkel und überträgt das Werkstück auf eine zweite Spindel. Das sind unterschiedliche Bearbeitungsbereiche. Prüfen Sie die in der Zeichnung angegebenen, tatsächlich erforderlichen Bewegungen, bevor Sie die Maschinenbezeichnung akzeptieren.
2. Gewährleistet die Bearbeitung in einem Arbeitsgang die Einhaltung der Zeichnung?
Nein. Ein einzelner Treffer beschreibt den Laufweg, nicht die Genauigkeit an sich. Dadurch werden bestimmte manuelle Nachspannfehler vermieden, was dazu beiträgt, dass ein Anschlussstück in Bezug auf seine Bohrung bleibt. Noch zu berücksichtigen sind Spannfutterverformung, Wärme, Rundlauf, Verschleiß, Materialübertragung und Messung. Die Prüfung erfolgt nach dem Lösen und Stabilisieren anhand der vereinbarten Bezugspunkte am ersten Werkstück.
3. Sollte für jedes gedrehte und gefräste Aluminiumteil der Werkstoff 6061 verwendet werden?
Nein. Beginnen Sie mit Belastung, Umgebungsbedingungen, Gewicht, Oberflächenbeschaffenheit und den erforderlichen Materialeigenschaften. Daraus kann sich beispielsweise für ein Bauteil die Legierung 6061 oder 6082 und für ein anderes die Legierung 7075 ergeben. Härtegrad und Materialform können ebenso wichtig sein wie die bekannte Legierungsnummer. Tragen Sie die genehmigte Bezeichnung in die Angebotsanfrage ein; leiten Sie alle Alternativvorschläge an die Konstruktionsabteilung zurück.
4. Ist eine Dreh-Fräsmaschine für einen Prototyp zu teuer?
Manchmal ist der kostengünstigere Prototypweg die beste Wahl. Stellen Sie sich drei Vorrichtungen, zwei neue Anzeigen und eine Inspektionsübergabe an herkömmlicher Ausrüstung vor. Zusätzliche Programmierkosten können sich lohnen, wenn dadurch diese Arbeitsschritte entfallen. Stellen Sie sich nun ein einfaches Halsband vor; die Antwort ist umgekehrt. Vergleichen Sie den gesamten Ablauf und das Lieferrisiko, nicht nur einen Stundensatz.
5. Welche Informationen helfen Liqin, schneller ein zuverlässiges Angebot zu erstellen?
Geben Sie dem Kostenvoranschlagsersteller eine saubere Überarbeitung des Modells und der Zeichnung. Vermerken Sie daneben Legierung, Härtegrad, Prototypen- und Serienmengen, Bezugspunkte, enge Stellen, Gewinde, Oberflächenbeschaffenheit, Kanten, Reinigung, Aufzeichnungen und Lieferbedingungen. Markieren Sie jede Verbindung zwischen Dreh- und Frästeilen. Ein kurzer Hinweis zum Gegenstück und dessen Ausfallmechanismus ist besonders hilfreich.
Klicken Sie hier für Ihre Anfrage 👆
Zusammenfassung
Dreh- und Fräsbearbeitungen sind dann sinnvoll, wenn ein Bezugspunkt den gedrehten Körper mit Bohrungen, Flächen, Nuten oder der Rückseite verbinden muss. Das Maschinenlogo allein ist nicht aussagekräftig. Achten Sie auf einen glaubwürdigen Plan für die Spannvorrichtung, die Bearbeitungsreihenfolge, die Späne-, Grat- und Übertragungsprozesse sowie die Prüfprotokolle und vergleichen Sie diese mit den Nachweisen für das abgenommene Teil und dem Gesamtrisiko.
Kontaktinformationen
Firma: Ningbo Liqin Industry Co., Ltd.
Tägliche Kundenbetreuung und Kundendienst: service@shturl.zhuwanying @cncliq.com
Neue Anfragen, Angebote und Bestellgespräche: business@shturl.zhouli@ chinaliqin.com
Hotline: +86 18757148656
Haftungsausschluss
Alle technischen Artikel, Materialspezifikationen, Bearbeitungsempfehlungen und Details zur Oberflächenbehandlung, die auf diesem Blog veröffentlicht werden, dienen ausschließlich Informations- und Referenzzwecken. Bitte beachten Sie, dass die allgemeinen Blog-Informationen keine unterzeichneten technischen Vereinbarungen ersetzen. Da kundenspezifische Teile je nach Materialchargennummer, Maschinenkalibrierung und spezifischen Toleranzen variieren, unterliegen verbindliche Qualitätsvorgaben ausschließlich Ihren genehmigten CAD-Zeichnungen, unterzeichneten Verträgen und formalen Qualitätsplänen.
Alle auf diesem Blog vorgestellten Kundenfallstudien wurden vollständig anonymisiert und bereinigt. Die gezeigten Leistungskennzahlen, Fertigungsabläufe und Bilder dienen ausschließlich der Veranschaulichung unserer kundenspezifischen Bearbeitungsmöglichkeiten und stellen keinen allgemeingültigen Standard für alle Aufträge dar.
Liqin Fertigungsteam
Aufbauend auf 18 Jahren Erfahrung in der Präzisionsfertigung produziert Ningbo Liqin Industry hochpräzise Metallkomponenten für anspruchsvolle globale Märkte. Unser 6.500 m² großes Produktionszentrum ist mit über 150 Maschinen ausgestattet und bietet 4- und 5-Achs -CNC-Bearbeitung , Dreh-Fräsen, Kaltfließpressen und Druckguss unter einem Dach. Diese Ausstattung ermöglicht uns die nahtlose Abwicklung von Projekten – von der ersten CAD-Entwurfsphase bis zur Auslieferung der fertigen Teile.
Wir garantieren kompromisslose Qualitätskontrolle. Enge Toleranzen werden mit der dafür erforderlichen technischen Präzision behandelt. Unsere QA-Ingenieure sind nach ISO 9001, ISO 13485 und IATF 16949 zertifiziert und führen strenge In-Process-, Final- und Out-of-Quality-Kontrollen (IPQC, FQC, OQC) für jede einzelne Produktionscharge durch. Von der Koordinatenmessung und optischen Profilierung bis hin zu Härte- und Salzsprühtests validieren wir Ihre kritischen Spezifikationen im Vorfeld – so erhalten Sie einbaufertige Komponenten ohne Montageprobleme oder kostspielige Produktionsstillstände. Neben der Fertigung profitieren Sie von unseren schnellen Reaktionszeiten von zwei Stunden auf neue Angebotsanfragen, direkter Unterstützung bei der Prototypenentwicklung und reibungslosem Exportversand nach Europa, Nordamerika, Asien und Ozeanien.
Wir freuen uns auf Ihre Anfragen und Muster. Besuchen Sie unsere Website oder kontaktieren Sie uns direkt für ein unverbindliches Angebot!
