 Español




¿Todavía estás luchando contra virutas soldadas, pisos rayados o un cortador que suena saludable hasta que se rompe dentro de una ranura profunda de aluminio? Esta guía explica cómo elegir entre fresas de carburo de 2 y 3 canales desde el punto de vista de una planta de producción, no desde el título de un catálogo. La respuesta corta es simple: elija 2 flautas cuando el espacio del chip sea la primera restricción; Elija 3 flautas cuando se pueda ganar productividad y estabilidad sin atrapar virutas. La respuesta útil depende del ancho de la ranura, el acoplamiento radial, el alcance de la herramienta, los límites del husillo, el suministro de aire o refrigerante, la aleación y la superficie que realmente requiere su dibujo.
Este artículo está dirigido a ingenieros OEM, equipos de abastecimiento y maquinistas que evalúan fresado CNC de aluminio , piezas de aluminio personalizadas , y selección de fresas de carburo . Cubre la información, la comparación y las decisiones de RFQ detrás de la consulta de búsqueda "Fresa de extremo de 2 flautas versus 3 flautas para aluminio". Si primero necesita una línea base de proceso más amplia, nuestro Guía de avance, velocidades y herramientas de aluminio 6061 explica por qué cada número publicado debe ser tratado como un punto de partida y cotejado con los datos del fabricante del cortador.
Respuesta del taller en 20 segundos: Comience con una cortadora de aluminio de 2 flautas específica para ranuras profundas de ancho completo, cavidades cerradas, descarga débil de virutas, enrutadores de husillo modesto o material inusualmente gomoso. Comience con una fresa de 3 flautas para fresado de lado abierto, desbaste adaptativo, perfilado y acabado en una máquina rígida con eliminación de viruta confiable. No elija únicamente según el número de flautas: el filo del borde, la inclinación, el pulido de las flautas, la hélice, el descentramiento, el saliente y la dirección del refrigerante pueden revertir el resultado.
Por qué la evacuación de virutas de aluminio decide el corte
A menudo se describe al aluminio como “fácil de mecanizar”, pero esa frase oculta el problema que arruina muchas series de producción. El aluminio forjado se puede cortar a alta velocidad superficial y con una carga de viruta saludable, por lo que la cortadora crea un gran volumen de virutas dúctiles muy rápidamente. Esas virutas deben salir antes de que llegue el siguiente filo. Si permanecen en una ranura, se cortan nuevamente, se frotan contra la pared o se presionan en la flauta. El calor y la presión estimulan entonces el filo de reconstrucción (BUE): una capa de material de trabajo se adhiere al filo y cambia su geometría efectiva.
Una vez que se inicia BUE, un borde afilado se comporta como uno desafilado. La fuerza de corte aumenta, el acabado de la pared se vuelve turbio o rasgado, crecen rebabas y la herramienta puede salirse de la trayectoria programada. En un bolsillo lleno, el fracaso puede acelerarse en segundos porque las fichas nuevas no tienen adónde ir. Esta es la razón por la cual el conteo de flautas es realmente una discusión sobre sección transversal de la viruta, volumen del valle de la flauta, frecuencia de los dientes y resistencia del núcleo de la herramienta .
La guía de mecanizado de Harvey Performance señala que las fresas de aluminio se ofrecen comúnmente con 2 o 3 flautas porque los valles de las virutas se encogen a medida que aumenta el número de flautas, mientras que el aluminio tiende a generar una viruta relativamente grande. La misma fuente identifica 35°, 40° y 45° como ángulos de hélice comunes específicos del aluminio, con 35°-40° utilizados para desbaste y ranurado tradicionales y 45° utilizados a menudo para acabado o trayectorias de herramientas de alta eficiencia. Esos son patrones de diseño útiles, no comandos universales; la serie exacta de herramientas y la hoja de aplicación aún rigen la configuración. Haas Tooling también describe las 2 flautas como el estándar de aluminio de larga data donde la eliminación de virutas es importante, mientras que sus diseños de aluminio de 3 flautas utilizan geometría y paso variable para combinar evacuación, rigidez y vibración reducida.
Geometría de 2 flautas frente a 3 flautas: ¿qué cambia realmente?
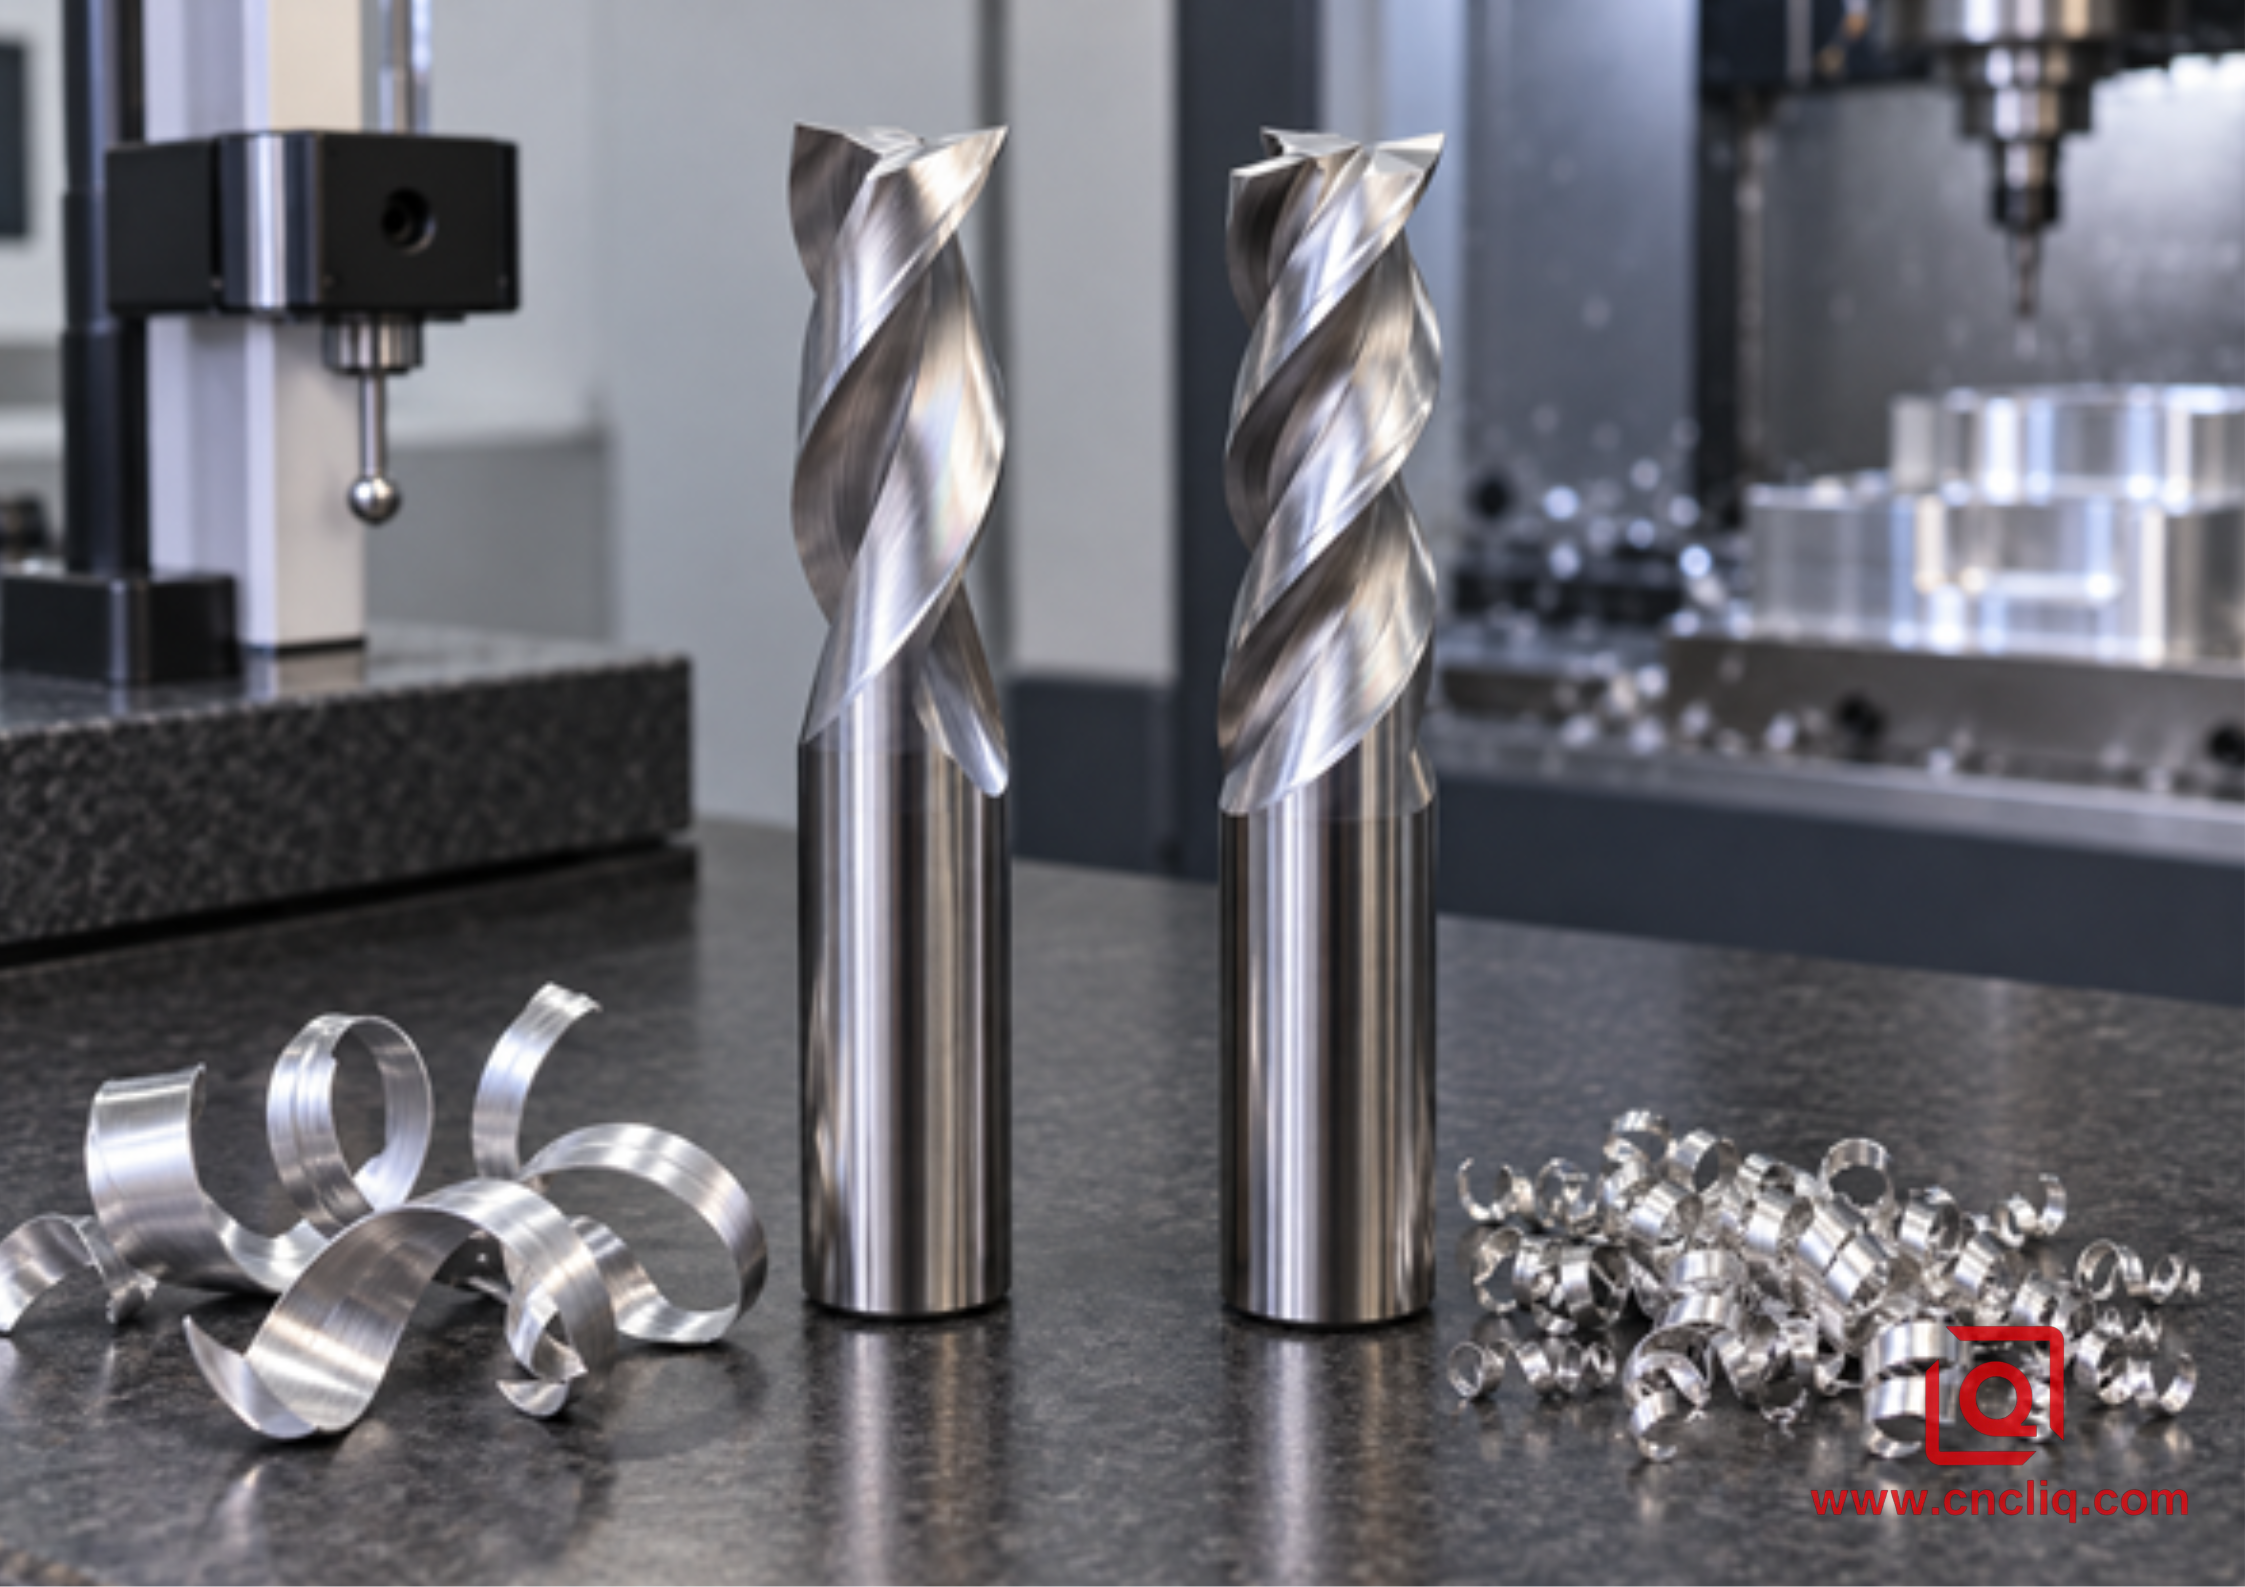
Una comparación visual del espacio de la flauta y la forma del chip; La geometría real del cortador varía según el fabricante.
Imagínese mirar directamente al extremo de 2 cortadores con el mismo diámetro. La versión de 2 flautas suele dedicar más circunferencia a valles abiertos. La versión de 3 flautas divide esa circunferencia entre otro filo, comúnmente dejando menos espacio por valle pero más material central. "Por lo general" importa aquí. Una cortadora moderna de 3 flautas con una flauta abierta diseñada puede evacuar mejor que una herramienta genérica de 2 flautas con una cara de inclinación deficiente o un acabado de flauta rugoso.
|
factor de decisión |
Fresa de carburo de 2 flautas |
Fresa de carburo de 3 flautas |
|
Espacio del valle de la flauta |
El espacio práctico más grande con un diseño similar; margen de seguridad más amplio cuando el volumen de viruta es alto. |
Menos espacio por flauta, pero eficaz cuando se controlan la geometría, el acoplamiento y el lavado. |
|
Dientes entrando al corte. |
2 enfrentamientos por revolución. |
3 enfrentamientos por revolución; 50% más pasajes dentales a las mismas RPM. |
|
Rigidez del núcleo y de flexión. |
A menudo son más bajos en un diseño comparable porque se abre más sección transversal para las flautas. |
A menudo es más alto, lo que ayuda a la posición de la pared y a la resistencia a las vibraciones durante el corte lateral. |
|
Potencial de alimentación |
Avance de la mesa inferior a las mismas RPM y avance por diente. |
Mayor avance teórico de la mesa a las mismas RPM y avance por diente, siempre que puedan escapar las virutas. |
|
Las mejores aplicaciones iniciales |
Ranuras profundas, cortes de ancho completo, bolsillos cerrados, evacuación más débil, máquinas de menor potencia o menos rígidas. |
Desbaste adaptativo, cajeras abiertas, perfilado, fresado lateral, semiacabado y acabado. |
|
Riesgo principal |
Una menor rigidez y menos enganches de los dientes pueden limitar el avance o el acabado de la pared. |
El empaquetamiento de virutas puede anular la ventaja de productividad y dañar la herramienta o pieza. |
Una flauta pulida no es cosmética. Reduce la fricción a lo largo del camino de la viruta y hace que la adhesión sea menos probable. Las herramientas específicas de aluminio también utilizan un borde afilado y un rastrillo positivo para cortar en lugar de arar. Se pueden ofrecer recubrimientos sin recubrimiento, ZrN, TiB2 o ciertos recubrimientos de baja fricción para aplicaciones no ferrosas. Seleccione únicamente entre las recomendaciones de aluminio del fabricante de herramientas; el nombre del recubrimiento por sí solo no prueba que la preparación del borde, el sustrato y la forma de la flauta se ajusten a su operación.
La ventaja de la tasa de avance de 3 flautas: con las matemáticas mostradas
El recuento de canales afecta directamente el avance programado porque el avance de la tabla se calcula como:
Velocidad de avance (Vf) = velocidad del husillo (n) × número de canales (z) × avance por diente (fz)
La velocidad del husillo se puede calcular a partir de la velocidad de corte métrica como:
n = (1.000 × velocidad de corte Vc) ÷ (π × diámetro de herramienta D)
Considere un ejemplo de cálculo intencionalmente conservador para una fresa de carburo de 10 mm en aluminio forjado. A Vc = 400 m/min, la velocidad calculada del husillo es de aproximadamente 12 732 RPM. Si el fabricante de herramientas seleccionado aprueba fz = 0,05 mm/diente para el enganche real, una herramienta de 2 flautas calcula aproximadamente 1273 mm/min. Una herramienta de 3 flautas calcula aproximadamente 1.910 mm/min. El número de 3 flautas es un 50% mayor porque tiene 3 dientes en lugar de 2.
Esa aritmética hace no prometen un ciclo un 50% más corto. Un husillo puede tener un par limitado; un controlador puede reducir la velocidad en las curvas; la herramienta puede requerir una menor carga de viruta en una ranura llena; o la evacuación puede convertirse en el cuello de botella. El objetivo del cálculo es evitar un error común: cambiar de 2 canales a 3 pero dejar el avance de la mesa sin cambios. A las mismas RPM y velocidad de avance, cada diente de 3 flautas toma una viruta más delgada. El adelgazamiento excesivo de las virutas puede convertir el corte en roce, lo que aumenta el calor y favorece la adhesión.
Para una referencia publicada, Haas enumera datos objetivo para una familia de herramientas HSAM2 en aluminio forjado a 2000 SFM, con carga de viruta que cambia según el diámetro. La guía más amplia de Harvey proporciona entre 800 y 1500 SFM para forjados 2024, 6061 y 7075 como rango general. La diferencia ilustra la práctica correcta: comience con los datos exactos de la cortadora, luego reduzca la potencia según el ranurado, el alcance, el cumplimiento de los accesorios, la potencia del husillo y la realidad del refrigerante. Nunca pegues una velocidad de un blog a una máquina sin una prueba controlada.
Cuando una fresa de extremo de 2 flautas es la opción más segura
1. Ranurado profundo y de ancho completo
En una ranura con un ancho radial del 100 %, la cortadora está rodeada de material a través de un gran arco. Las virutas no pueden salir libremente hacia los lados y deben viajar a través de la flauta o salir expulsadas del canal. El volumen de valle adicional de una cortadora de 2 flautas le da al proceso más tolerancia cuando una boquilla está ligeramente desalineada o una ranura se vuelve más profunda. Utilice una rampa o hélice donde la geometría lo permita en lugar de una inmersión recta, y mantenga el flujo de evacuación dirigido al corte, no simplemente al portaherramientas.
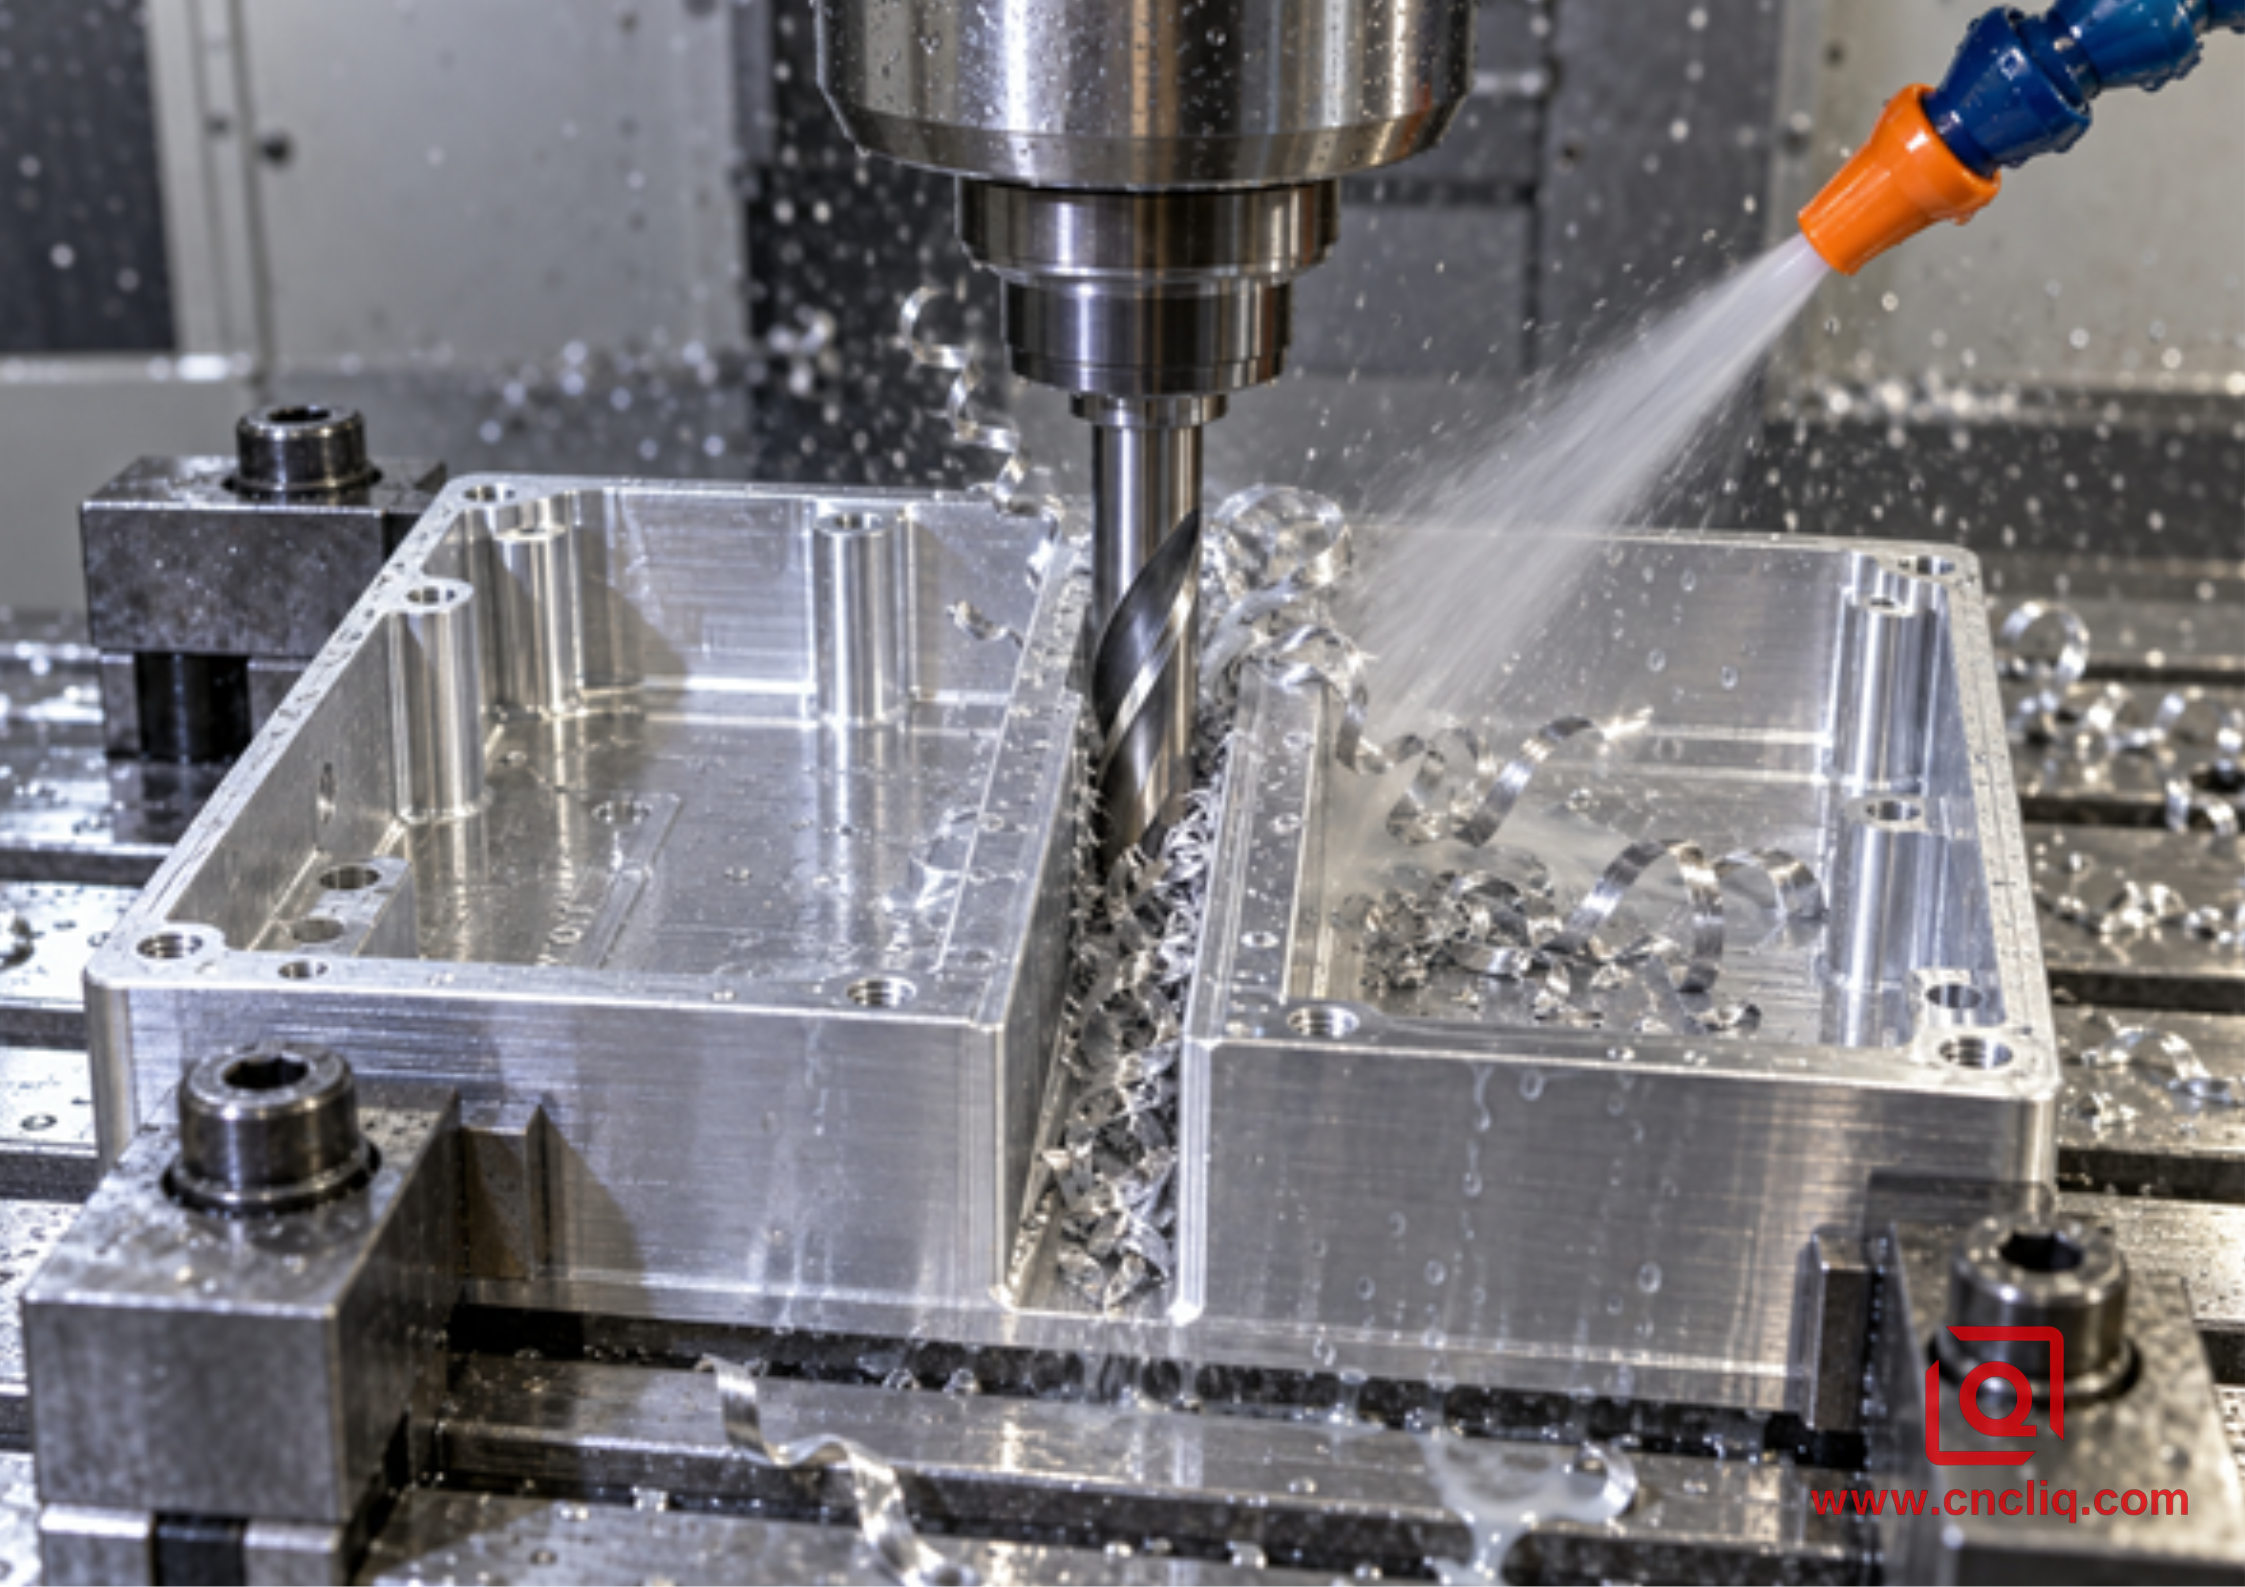
El ranurado profundo concentra el volumen de viruta; la corriente de evacuación debe llegar a la zona de corte.
2. Bolsillos cerrados con mala línea de visión
Una cavidad puede parecer abierta en CAD y, sin embargo, comportarse como una trampa de virutas después de que la herramienta desciende por debajo de una nervadura. Si el aire o el refrigerante no pueden llegar al fondo, las virutas circulan alrededor del cortador. Una herramienta de 2 flautas no puede arreglar un camino de evacuación bloqueado, pero proporciona más espacio antes de que se produzca el empaque. Programe elevaciones intermedias o una trayectoria de herramienta que mueva las virutas hacia un lado abierto y verifique el resultado a través de la ventana de la máquina durante la primera prueba segura.
Cuando una fresa de mango de 3 flautas se gana su lugar
1. Desbaste adaptativo o de alta eficiencia
El bajo compromiso radial abre el corte y reduce el volumen que cada ranura debe llevar en un instante. Ahí es donde una fresa de carburo de 3 flautas bien diseñada puede combinar una profundidad axial significativa con más engranes de dientes y un mayor avance de la mesa. La trayectoria debe controlar el compromiso a través de esquinas y canales estrechos. Si de repente entierra el cortador al 100 % de su ancho, la configuración "adaptativa" habrá perdido su ventaja de evacuación.
2. Fresado lateral y perfilado exterior
Con un lado del cortador abierto, las virutas pueden salir radialmente. La flauta adicional y el núcleo típicamente más fuerte pueden reducir la desviación y crear un contacto más regular. Eso ayuda a sostener una pared, particularmente cuando el margen de acabado es consistente y el saliente es corto. Si la pieza incluye paredes multidireccionales complejas, nuestra guía para Fresado CNC multieje para piezas OEM de aluminio complejas explica cómo el acceso a la configuración y el alcance de la herramienta interactúan con la selección del cortador.
3. Semiacabado y acabado
Una herramienta de 3 flautas a menudo proporciona un mejor potencial de acabado, pero no garantiza un número de rugosidad. El descentramiento hace que una flauta lleve más carga que las demás. Un soporte desgastado, una proyección larga, virutas recortadas o muy poco avance por diente aún pueden dejar bandas verticales o una superficie manchada. Para una pasada de acabado seria, mida el descentramiento de la herramienta cerca del filo, deje un material uniforme, use fresado ascendente cuando sea apropiado y evite que las virutas crucen la pared terminada.
Una matriz de selección en el taller
|
Operación o condición |
Elección inicial |
Razonar y comprobar |
|
Ranura de ancho completo más profunda que 1×D |
2 flautas |
Espacio máximo de chip. Confirme que el aire/refrigerante llegue al fondo de la ranura y utilice los datos de ranurado del fabricante de herramientas. |
|
Ranura poco profunda con fuerte descarga. |
2 o 3 flautas |
El descentramiento, la potencia del husillo, el avance deseado y el diseño exacto de la flauta pueden decidir. |
|
Desbaste adaptativo con compromiso radial bajo |
3 flautas |
Una mayor frecuencia de dientes puede aumentar el avance; Verifique que el compromiso permanezca controlado en las esquinas. |
|
Desbaste con cajera abierta |
3 flautas |
Buena productividad cuando las virutas tienen una vía de escape; 2 flautas siguen siendo más seguras si se acumulan virutas. |
|
Fresado de pared de largo alcance |
3 canales, dependiendo de la geometría |
Un core más fuerte puede ayudar, pero acortar el alcance o cambiar la configuración suele ser más poderoso. |
|
Acabado de paredes delgadas |
3 flautas con compromiso ligero y consistente |
Una entrada más suave de los dientes puede ayudar; controlar la deflexión de la pared y evitar pasadas repetidas del resorte. |
|
Soplo de aire débil o refrigerante obstruido |
2 flautas, luego arreglar la entrega |
Más espacio para las flautas agrega margen pero no reemplaza un sistema de evacuación que funcione. |
|
BUE visible o soldadura de viruta |
Diagnosticar antes de cambiar el conteo |
Inspeccione el desgaste de los bordes, la carga de virutas, el acabado de las ranuras, el lubricante, la orientación de la boquilla y el recorte. |
La evacuación de virutas es un sistema, no una característica del cortador
El mejor recuento de flautas fallará si se descuida el resto del sistema. Realice estos controles en orden:
1. Confirme el material y el temperamento. No cite ni programe “aluminio” como si todos los grados se comportaran de la misma manera. Solicite una especificación de material y requisitos de certificado.
2. Seleccione una geometría específica de aluminio. Busque un borde afilado, una inclinación positiva, estrías pulidas/abiertas, una hélice adecuada, un alcance adecuado y una recomendación del fabricante para la aleación y el funcionamiento.
3. Establecer carga de chip real. Calcule el avance a partir de RPM, recuento de flautas y fz. Si el RPM cambia, actualice el feed. Corrija el adelgazamiento radial de la viruta únicamente con un método aprobado para la trayectoria de la herramienta y la cortadora.
4. Limite el compromiso. Evite un enterramiento inesperado en todo su ancho durante un camino adaptativo. Suavice las esquinas, aumente el stock y mantenga el compromiso radial predecible.
5. Acorte el conjunto de la herramienta. La deflexión de la herramienta aumenta rápidamente con el voladizo. Utilice sólo la longitud y el alcance de la flauta requeridos por la geometría.
6. Coloque la corriente de evacuación en el borde. Un gran flujo de refrigerante dirigido por encima del corte puede lograr poco. Observe dónde aterriza el chorro a la profundidad de corte y considere múltiples boquillas donde las paredes bloqueen una dirección.
7. Inspeccione las virutas y el filo. Las astillas sanas deben salir en lugar de formar un nido compactado. Deténgase de manera segura si el borde adquiere una tapa de aluminio brillante, la carga del eje tiende hacia arriba o el sonido cambia bruscamente.
8. Separe el desbaste del acabado cuando sea necesario. Una herramienta de acabado dedicada evita llevar bordes ásperos y residuos incrustados a través de la pared crítica.
Para los requisitos posteriores de apariencia y corrosión, la elección del cortador es solo la primera etapa. La superficie mecanizada, la rotura de los bordes, la limpieza y la aleación también influyen en el posprocesamiento. Vea nuestro Opciones de acabado para piezas de aluminio fresadas con CNC. antes de corregir llamadas cosméticas en una solicitud de presupuesto.
Solución de problemas: lea el corte antes de cambiar la herramienta
|
lo que observas |
Mecanismo probable |
Primera respuesta práctica |
|
Chips empaquetados en la flauta |
Espacio insuficiente en el valle, compromiso excesivo o descarga ineficaz. |
Deténgase con seguridad; borrar la herramienta; mejorar la entrega; reducir el compromiso; considere 2 flautas. |
|
Aluminio brillante soldado hasta el borde. |
Roce, calor, mala lubricación, borde desgastado o geometría inadecuada. |
Restaure la carga de viruta, reemplace la herramienta dañada, verifique el fluido/boquilla, verifique el diseño específico de aluminio. |
|
Arañazos aleatorios en el suelo del bolsillo. |
Recortar virutas arrastradas debajo de la herramienta. |
Saque las virutas del bolsillo, modifique la dirección de la trayectoria de la herramienta e inspeccione el borde inferior. |
|
Repetición de bandas de pared verticales. |
Descentramiento, vibración, deflexión o desequilibrio de carga entre dientes. |
Mida el descentramiento, acorte la proyección, inspeccione el soporte, reduzca la carga y luego compare el acabado de 3 flautas. |
|
La herramienta se rompe en la profundidad de la ranura |
Empaquetamiento de astillas, enganche repentino, alcance excesivo o un borde ya dañado. |
Revise los últimos segundos de la trayectoria, la profundidad de la ranura, la evacuación, la carga del husillo y el estado de la herramienta. |
|
El acabado empeora después de aumentar las RPM. |
El avance no aumentó, por lo que el espesor de la viruta disminuyó y el rozamiento aumentó. |
Vuelva a calcular el avance desde fz aprobado o regrese al par de velocidad/avance validado. |
Caja compuesta anónima: colector de fluido 6082-T6
Escena de inspección ilustrativa para una ruta de producción de colectores/carcasas de aluminio personalizadas.
Un comprador compuesto anónimo necesitaba un colector neumático 6082-T6 compacto con puertos de intersección profundos, un bolsillo central abierto, juntas y superficies externas anodizadas. La familia de componentes es consistente con lo publicado por Liqin. mecanizado de colectores de aluminio de precisión capacidad, pero el siguiente ejemplo está desinfectado y no describe el dibujo confidencial de un cliente ni el estándar de producción universal.
El proceso inicial utilizó una herramienta de dos flautas para casi todos los trabajos de bolsillo. Limpió la ranura más profunda de manera confiable, pero el desbaste con cavidad abierta dejó sin uso el husillo y la capacidad de avance. El equipo de ingeniería dividió la operación. Un cortador corto de aluminio pulido de 3 flautas realizaba un desbaste de bajo compromiso radial en el bolsillo central abierto. El programa mantuvo un ángulo de compromiso controlado y dirigió el refrigerante hacia el lado abierto. Un cortador de 2 flautas permaneció asignado al canal estrecho y profundo de ancho completo donde las virutas solo tenían una vía de escape. Las zonas críticas de la junta recibieron una pasada de acabado separada con un margen uniforme después de que la cavidad estuvo limpia.
En la prueba compuesta, la estrategia de herramientas mixtas redujo la parte de desbaste del ciclo simulado de 11,8 minutos a 9,6 minutos, al tiempo que eliminó los nidos de viruta observados durante la primera prueba de ranura completa de 3 canales. Esas cifras son métricas de casos ilustrativos, no una cita ni un resultado garantizado. La lección transferible es más valiosa: una pieza puede necesitar ambos recuentos de canales porque la selección de herramientas pertenece a la característica, no solo al nombre del material.
La inspección se centró en la posición de referencia, la profundidad de la cavidad, la planitud de la superficie de sellado, la ubicación del puerto, el estado de la rosca y el daño visual antes de la anodización. Ese enfoque refleja una norma más amplia en Fresado CNC de aluminio para piezas OEM. : los parámetros de mecanizado, la estrategia de tolerancia y el plan de inspección deben acordarse juntos. Una trayectoria rápida no tiene valor comercial si el componente terminado no se ensambla ni sella.
¿Está planificando una carcasa, un colector, un soporte o un componente robótico de aluminio personalizado? Envíe la aleación y el temple, el archivo STEP, el dibujo 2D, el volumen anual, el acabado, las tolerancias críticas y la entrega prevista a Liqin. Nuestro equipo de ingeniería puede revisar el acceso al bolsillo, el alcance de la cortadora, la estrategia de referencia, las necesidades de inspección y si una división de 2/3 flautas es sensata antes de cotizar. Solicite una revisión de fabricación y una cotización competitiva.
Qué incluir en una solicitud de cotización para fresado CNC de aluminio
Un proveedor no puede fijar el precio del control de chips a partir de una captura de pantalla. Una solicitud de cotización útil debe incluir el modelo 3D nativo y un dibujo 2D controlado, con grado y estado del material, tolerancias generales y críticas, esquema de referencia, rugosidad de la superficie solo cuando sea funcional, estándares de rosca, expectativas de desbarbado, especificaciones de recubrimiento o anodizado, zonas cosméticas, documentos de inspección, cantidad de prototipos, previsión de producción y necesidades de embalaje. Identifique las ranuras profundas o las paredes delgadas que impulsan el proceso.
Haga clic aquí para su consulta 👆
Preguntas frecuentes
1. ¿Es mejor una fresa de extremo de 2 o 3 flautas para aluminio 6061?
Una herramienta de 2 flautas es el punto de partida más seguro para ranuras profundas de ancho completo, cavidades cerradas o eliminación de viruta débil porque normalmente proporciona más espacio para las flautas. Una cortadora de 3 flautas específica para aluminio suele ser más productiva para desbaste adaptativo, cavidades abiertas, perfilado y acabado porque el filo adicional aumenta la frecuencia de los dientes y puede mejorar la rigidez del núcleo. La geometría exacta de la cortadora, el saliente, la rigidez de la máquina, el acoplamiento y el suministro de refrigerante son más importantes que una regla general.
2. ¿Puede una fresa de carburo de 3 flautas cortar una ranura completa en aluminio?
Sí, si el fabricante clasifica esa herramienta para ranurado y la profundidad de la ranura, la carga de viruta, el enganche y el sistema de evacuación se mantienen dentro de sus límites. Las ranuras poco profundas con fuerte descarga pueden funcionar bien con 3 flautas. A medida que la ranura se hace más profunda o las virutas pierden el camino de salida, una cortadora de 2 flautas generalmente ofrece una ventana de proceso más amplia. Utilice siempre los datos de ranurado del fabricante de herramientas específico y pruebe el corte bajo supervisión.
3. ¿Por qué se soldó el aluminio a mi cortador aunque usé 2 flautas?
El recuento de flautas no puede impedir la adhesión por sí solo. Compruebe si el avance por diente es demasiado pequeño, si el filo está desgastado, si la superficie de la ranura no es adecuada, si la herramienta está recortando virutas atrapadas o si falta refrigerante y aire en el filo. Confirme también la aleación y el temple. Una vez que el aluminio se ha soldado a un borde, a menudo es necesario reemplazar el cortador dañado después de que se haya corregido la causa subyacente.
4. ¿Una fresa de 3 flautas siempre proporciona un mejor acabado superficial?
No. Ofrece más compromisos por revolución y, a menudo, un núcleo más fuerte, por lo que puede mejorar el potencial de acabado en un corte lateral estable. Sin embargo, el descentramiento del portaherramientas, la carga desigual de los dientes, el alcance excesivo, las vibraciones, los bordes desgastados, las virutas recortadas y el acabado no uniforme pueden anular esa ventaja. Mida la configuración y limpie la zona de corte antes de tratar otra flauta como solución.
5. ¿Qué información necesita Liqin para cotizar una pieza fresada por CNC de aluminio personalizada?
Proporcione un modelo STEP y dibujos 2D controlados, material y temple, cantidades, tolerancias y datos críticos, requisitos de rosca y rugosidad, acabado de superficie, zonas cosméticas, necesidades de inspección o certificación y objetivo de entrega. Para cajeras difíciles, anote la profundidad, el radio interno mínimo, las regiones de pared delgada y cualquier problema previo de viruta o vida útil de la herramienta. Esa información respalda la revisión de DFM, la selección de procesos, un plazo de entrega realista y una cotización con menos suposiciones.
Haga clic aquí para su consulta 👆
Resumen
Elija una fresa de mango de carburo de 2 flautas cuando el volumen de virutas de aluminio, las ranuras profundas, la geometría cerrada o el lavado débil hagan que la evacuación sea el principal riesgo; Elija un cortador de 3 flautas cuando el compromiso abierto, la rigidez de la máquina y la eliminación controlada de viruta permitan que su diente adicional y su núcleo más fuerte mejoren el potencial de avance, la estabilidad de la pared o el acabado. Calcule el avance a partir de RPM × canales × avance por diente, use los datos exactos del fabricante de herramientas, mantenga el saliente corto, apunte refrigerante o aire al filo y juzgue el proceso por virutas, carga, sonido, condición de la herramienta y piezas inspeccionadas. Para trabajos OEM personalizados, la mejor respuesta puede utilizar ambos recuentos de flautas en diferentes características del mismo componente.
Información del contacto
Compañía: Ningbo Liqin Industry Co., Ltd.
Mantenimiento diario al cliente y soporte posventa: servicio@shturl. zhuwanying@cncliq.com
Nueva consulta, cotización y discusión de pedidos: negocio@shturl. zhouli@chinaliqin.com
Línea directa: +86 18757148656
Descargo de responsabilidad
Todos los artículos técnicos, especificaciones de materiales, recomendaciones de mecanizado y detalles de tratamiento de superficies publicados en este blog tienen fines informativos y de referencia únicamente. Tenga en cuenta que las ideas generales del blog no reemplazan los acuerdos técnicos firmados. Debido a que las piezas personalizadas varían según los números de calor del material, las calibraciones de la máquina y las tolerancias específicas, las especificaciones de calidad vinculantes se rigen únicamente por sus dibujos CAD aprobados, contratos firmados y planes de calidad formales.
Todos los estudios de casos de clientes que aparecen en este blog han sido completamente anonimizados y desinfectados. Las métricas de rendimiento, los flujos de trabajo de fabricación y las imágenes mostradas sirven únicamente para demostrar nuestras capacidades de mecanizado personalizado y no representan un estándar universal único para todos los pedidos.
Equipo de fabricación de Liqin
Ningbo Liqin Industry, basada en 18 años de experiencia en ingeniería de precisión, fabrica componentes metálicos de alta tolerancia para mercados globales exigentes. Operamos desde un centro de producción de 6.500 m² equipado con más de 150 máquinas de 4 y 5 ejes. Mecanizado CNC , mecanizado por torno, extrusión en frío y fundición a presión bajo un mismo techo. Esta configuración nos permite gestionar proyectos sin problemas, llevando piezas desde los conceptos iniciales de CAD directamente hasta los envíos finales.
Manejamos el control de calidad sin compromiso. Tratamos las tolerancias estrictas con la disciplina de ingeniería que requieren. Respaldados por las certificaciones ISO 9001, ISO 13485 e IATF 16949, nuestros ingenieros de control de calidad realizan controles estrictos de IPQC, FQC y OQC en cada lote de producción. Desde mapeo dimensional de CMM y perfiles ópticos hasta pruebas de dureza y niebla salina, validamos sus especificaciones críticas por adelantado, para que reciba componentes listos para usar sin dolores de cabeza de ensamblaje ni costosas paradas de línea. Además de la fabricación, puede confiar en nosotros para obtener tiempos de respuesta de dos horas en nuevas solicitudes de presupuesto, soporte directo para el muestreo de prototipos y envíos de exportación sin problemas en Europa, América del Norte, Asia y Oceanía.
Bienvenido a sus consultas y muestras. Visita nuestro sitio web o contáctanos directamente ¡Para una cotización competitiva!
