 Español




¿Todavía te preguntas si una fresa de tres filos acortará el tiempo de ciclo o si te permitirá crear una cavidad profunda en el aluminio más rápidamente? Esta guía práctica te ayuda a elegir la fresa adecuada para cada función, máquina, trayectoria de la viruta y requisito del plano, garantizando así la calidad y el presupuesto.
Respuesta rápida: Elija la característica, no solo el material.
Para ranuras profundas de ancho completo, cavidades cerradas, acceso restringido al refrigerante o máquinas menos rígidas, una fresa de dos filos afilada específica para aluminio suele ser la opción más segura para la primera prueba, ya que cada filo ofrece mayor espacio para las virutas. Para fresado lateral abierto, desbaste con contacto constante, perfilado y semiacabado en una máquina rígida, una fresa de tres filos bien diseñada puede aprovechar el diente adicional para aumentar el avance y la estabilidad.
Compare el diseño completo de la herramienta, no el número de la caja. Una fresa pulida de tres filos para aluminio elimina mejor las virutas que una fresa roma de dos filos de uso general. La forma del filo, el borde, la proyección, la excentricidad, el acoplamiento, la aleación y la lubricación son factores importantes a considerar.
Pregunta de producción | Comienza con 2 flautas | Comienza con 3 flautas |
¿Dónde se puede colocar el chip? | Solo hacia arriba a través de una ranura profunda o un bolsillo obstruido | Desviarse lateralmente de un perfil abierto o de una trayectoria de compromiso controlado. |
¿Qué limita el proceso? | Volumen de virutas, potencia del husillo, evacuación o configuración frágil | Oportunidad de avance de la mesa, desviación de la herramienta, estabilidad de la pared o tiempo de ciclo |
Aplicación típica de primera aplicación | Ranurado de ancho completo, trabajo de diámetro pequeño, comportamiento gomoso de la aleación | Desbaste adaptativo, fresado lateral, cavidades abiertas, semiacabado, acabado |
Principal riesgo a monitorear | Desviación, avance más lento, acabado irregular debido a un menor número de contactos con los dientes. | Ranuras compactadas, reprocesamiento, calor y frotamiento si no se recalcula la alimentación. |
Implicación de la compra | Un margen de proceso más amplio puede valer más que la velocidad teórica. | Una mayor productividad solo es valiosa cuando la máquina puede sostenerla. |
Nuestra guía anterior compara fresas de carburo de dos y tres filos para aluminio . Este artículo se centra en la asignación de características, las pruebas en taller y las decisiones de cotización de los fabricantes de equipos originales (OEM).
1. Por qué una pieza de aluminio puede necesitar ambos recuentos de ranuras
Una fresa de extremo nunca corta una pieza de aluminio en abstracto. Corta una ranura, una pared, un piso, una esquina, una nervadura o un borde interrumpido, y cada característica proporciona a la viruta una ruta de salida diferente. En un componente, un perfil abierto puede liberar las virutas lateralmente, mientras que un canal para cables se convierte en una trampa de ancho completo. Usar una sola herramienta de corte para todo el modelo es práctico, pero puede comprometer ambas características.
Un plan fiable plantea 5 preguntas por región: qué diámetro se utiliza; si se producen picos de contacto en las esquinas; si el aire o el refrigerante alcanzan la profundidad máxima; si la herramienta está desbasando, sujetando una pared o acabando; y si una viruta reprocesada provoca una marca, una desviación dimensional o un fallo.
Este método también hace que los presupuestos sean más realistas. Una ranura profunda que requiere una herramienta específica y una limpieza de virutas supervisada no debería presupuestarse como un contorno abierto; una cavidad abierta no debería heredar un avance de ranurado conservador cuando se puede realizar una trayectoria de tres filos de forma repetible.
2. La mecánica detrás de la elección
Valle de flauta, volumen de viruta y fuerza del núcleo
Agregar una ranura divide la circunferencia de la herramienta en más filos de corte y valles. En un diseño comparable, dos ranuras normalmente dejan valles más grandes para las virutas. Una herramienta de tres ranuras suele conservar una mayor sección transversal del núcleo y añade otro filo de corte, lo que permite una mayor frecuencia de paso de los dientes y una mejor resistencia a la flexión. Los términos «normalmente» y «a menudo» son intencionados: la geometría de las ranuras es información confidencial, por lo que el número de ranuras por sí solo no permite determinar el área real del valle ni el diámetro del núcleo.
Harvey Performance señala que el aluminio genera virutas grandes y que los valles de las ranuras se reducen a medida que aumenta el número de ranuras; enumera 35°, 40° y 45° como opciones comunes de hélice especializada. Haas Tooling describe las herramientas de 2 ranuras como una opción de holgura probada, mientras que las herramientas de 3 ranuras diseñadas combinan pulido, rigidez y evacuación. Utilice estas recomendaciones como principios, no como sustitutos de los datos exactos de la herramienta.
La velocidad de alimentación cambia cuando cambia el número de flautas.
El avance programado se calcula a partir de la velocidad del husillo, el número de dientes y el avance por diente:
Velocidad de avance = RPM × número de ranuras × avance por diente
Supongamos que una fresa de 8 mm específica para aluminio está aprobada por su fabricante para una prueba supervisada a 16 000 RPM y 0,04 mm/diente bajo el acoplamiento previsto. Una herramienta de dos filos alcanza una velocidad de 1280 mm/min. Una herramienta de tres filos alcanza los 1920 mm/min. La diferencia del 50 % es matemática, no implica un aumento del 50 % en la productividad.
Si se instalan 3 filos pero se mantiene la velocidad de avance de 2 filos de 1280 mm/min, el espesor de la viruta disminuye de 0,04 mm/diente a aproximadamente 0,027 mm/diente. Esto puede convertir el corte en fricción. El rendimiento real también depende de la aceleración, el contacto de las esquinas, la potencia del husillo y la evacuación. Siempre que cambie el número de filos o las RPM, se debe recalcular la velocidad de avance y validarla.
Para un método de cálculo más completo, nuestra guía de velocidades y avances para aluminio 6061 muestra cómo interactúan la velocidad de corte, la carga de viruta y el contacto. Utilice la hoja de aplicación del fabricante de la herramienta como referencia principal.
3. Haga coincidir la fresa con la característica de fresado real.
Característica o condición | Primer ensayo práctico | ¿Qué debe verificarse en la máquina? |
Ranura profunda de ancho completo | Geometría de aluminio de 2 ranuras | Aprobación de ranurado, límite de profundidad, salida de viruta, orientación de la boquilla, tendencia de carga del husillo |
Ranura poco profunda con línea de visión despejada | 2 o 3 flautas | Datos de ranura del fabricante, estado del borde inferior, reprocesamiento de virutas |
Bolsillo adaptable abierto | 3 flautas | Competencia constante en las curvas, suficiente aceleración, vía de escape despejada |
Perfil externo | 3 flautas | Excentricidad, deflexión de la pared, holgura del soporte, tolerancia de acabado uniforme |
Pared interior de largo alcance | Geometría específica; no decida basándose únicamente en el número de flautas. | Voladizo de la herramienta, diámetro del núcleo, vibración, acceso de configuración, fuerza radial |
Acabado de paredes delgadas | A menudo 3 flautas con un acoplamiento ligero y uniforme. | Recuperación de la pared, dirección de entrada, equilibrio dentado, inspección dimensional |
Bolsillo cerrado de aleación blanda | A menudo, 2 flautas más un mejor enjuague. | Borde recrecido, anidamiento de virutas, lubricación, intervalo de inspección seguro |
Fresadora pequeña o husillo modesto | A menudo 2 flautas | Carga mínima estable de viruta, aceleración, excentricidad, suministro de aire, rigidez de la fijación |
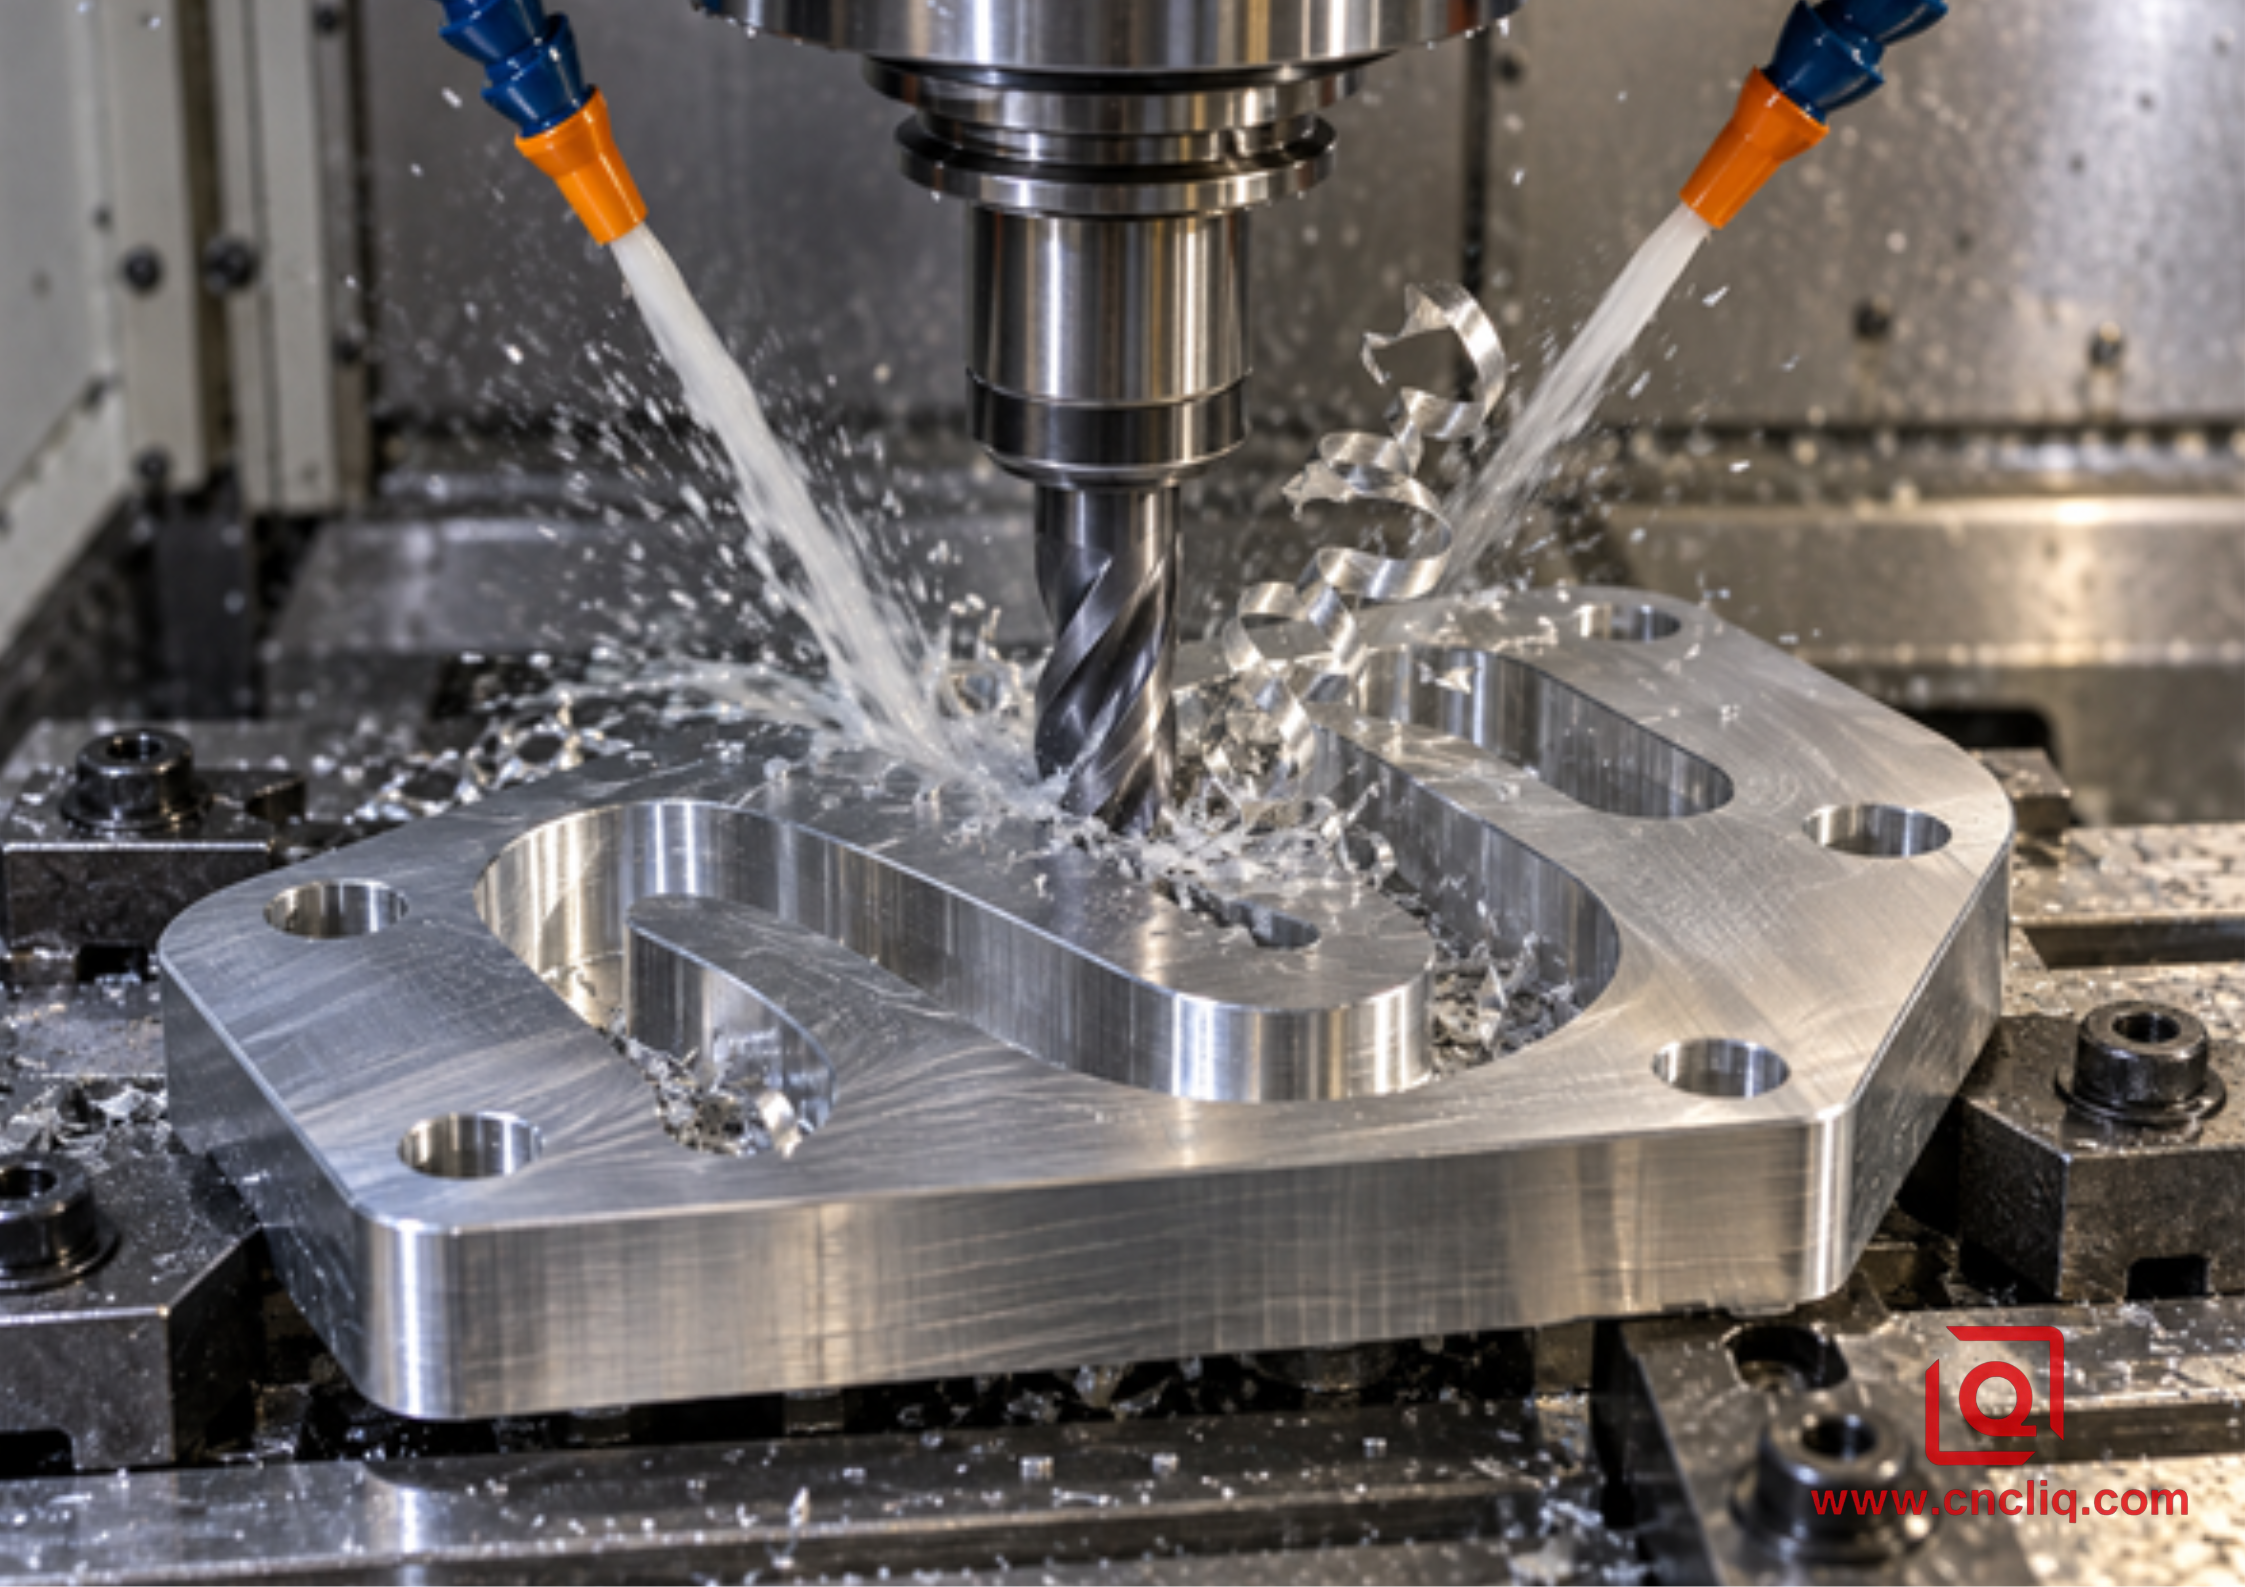
4. Cuando una fresa de dos filos protege el proceso
Una herramienta de dos filos resulta ideal cuando la evacuación es la principal limitación. En una ranura con un ancho radial del 100%, la fresa queda envuelta por el material y la viruta no tiene salida lateral. A medida que aumenta la profundidad, la viruta debe recorrer una mayor distancia a lo largo del filo, mientras que el refrigerante o el aire compiten por el mismo camino estrecho. Las ranuras más grandes ofrecen un margen útil antes de que el filo se obstruya.
Ese margen es crucial en cavidades cerradas. Una boquilla que parezca correcta por encima de la pieza puede chocar contra la pared a cierta profundidad mientras las virutas circulan por debajo. Durante la prueba, confirme dónde cae el chorro. Una segunda boquilla, la aplicación a través de la herramienta, un enfoque diferente o una maniobra de limpieza de virutas pueden ser más importantes que cambiar de marca.
Las herramientas de dos filos también pueden ser adecuadas para herramientas pequeñas y máquinas modestas, pero la excentricidad sigue siendo importante. Si un filo sobresale más, soporta la mayor parte de la carga y la fresa nominal de dos filos se comporta como una herramienta de un solo filo mal equilibrada.
Para cortes profundos de ancho completo, evacuación obstruida, virutas voluminosas o adheridas, máquinas que no admiten tres dientes o por recomendación específica del fabricante, elija primero dos ranuras. El espacio entre ranuras proporciona margen de seguridad; no repara un filo dañado, una fijación débil ni una boquilla obstruida.
5. Cuando una fresa de tres filos convierte la rigidez en rendimiento
Una fresa de tres filos resulta atractiva cuando las virutas se pueden evacuar y la máquina es lo suficientemente rígida como para aprovechar el filo adicional. En trayectorias de herramienta de contacto constante, un contacto radial bajo expone el filo, mientras que una mayor profundidad axial aprovecha su longitud de corte. Si el CAM controla el contacto en las esquinas, el diente adicional puede aumentar el avance de la mesa sin que cada filo quede sin material.
El fresado de lado abierto también es adecuado para fresas de 3 filos: las virutas se desprenden de la pared, muchos diseños ofrecen un núcleo más resistente y un mayor número de contactos entre los dientes puede mejorar el acabado. Una baja excentricidad es esencial; un filo adicional no puede corregir un soporte inestable ni una pared vibrante.
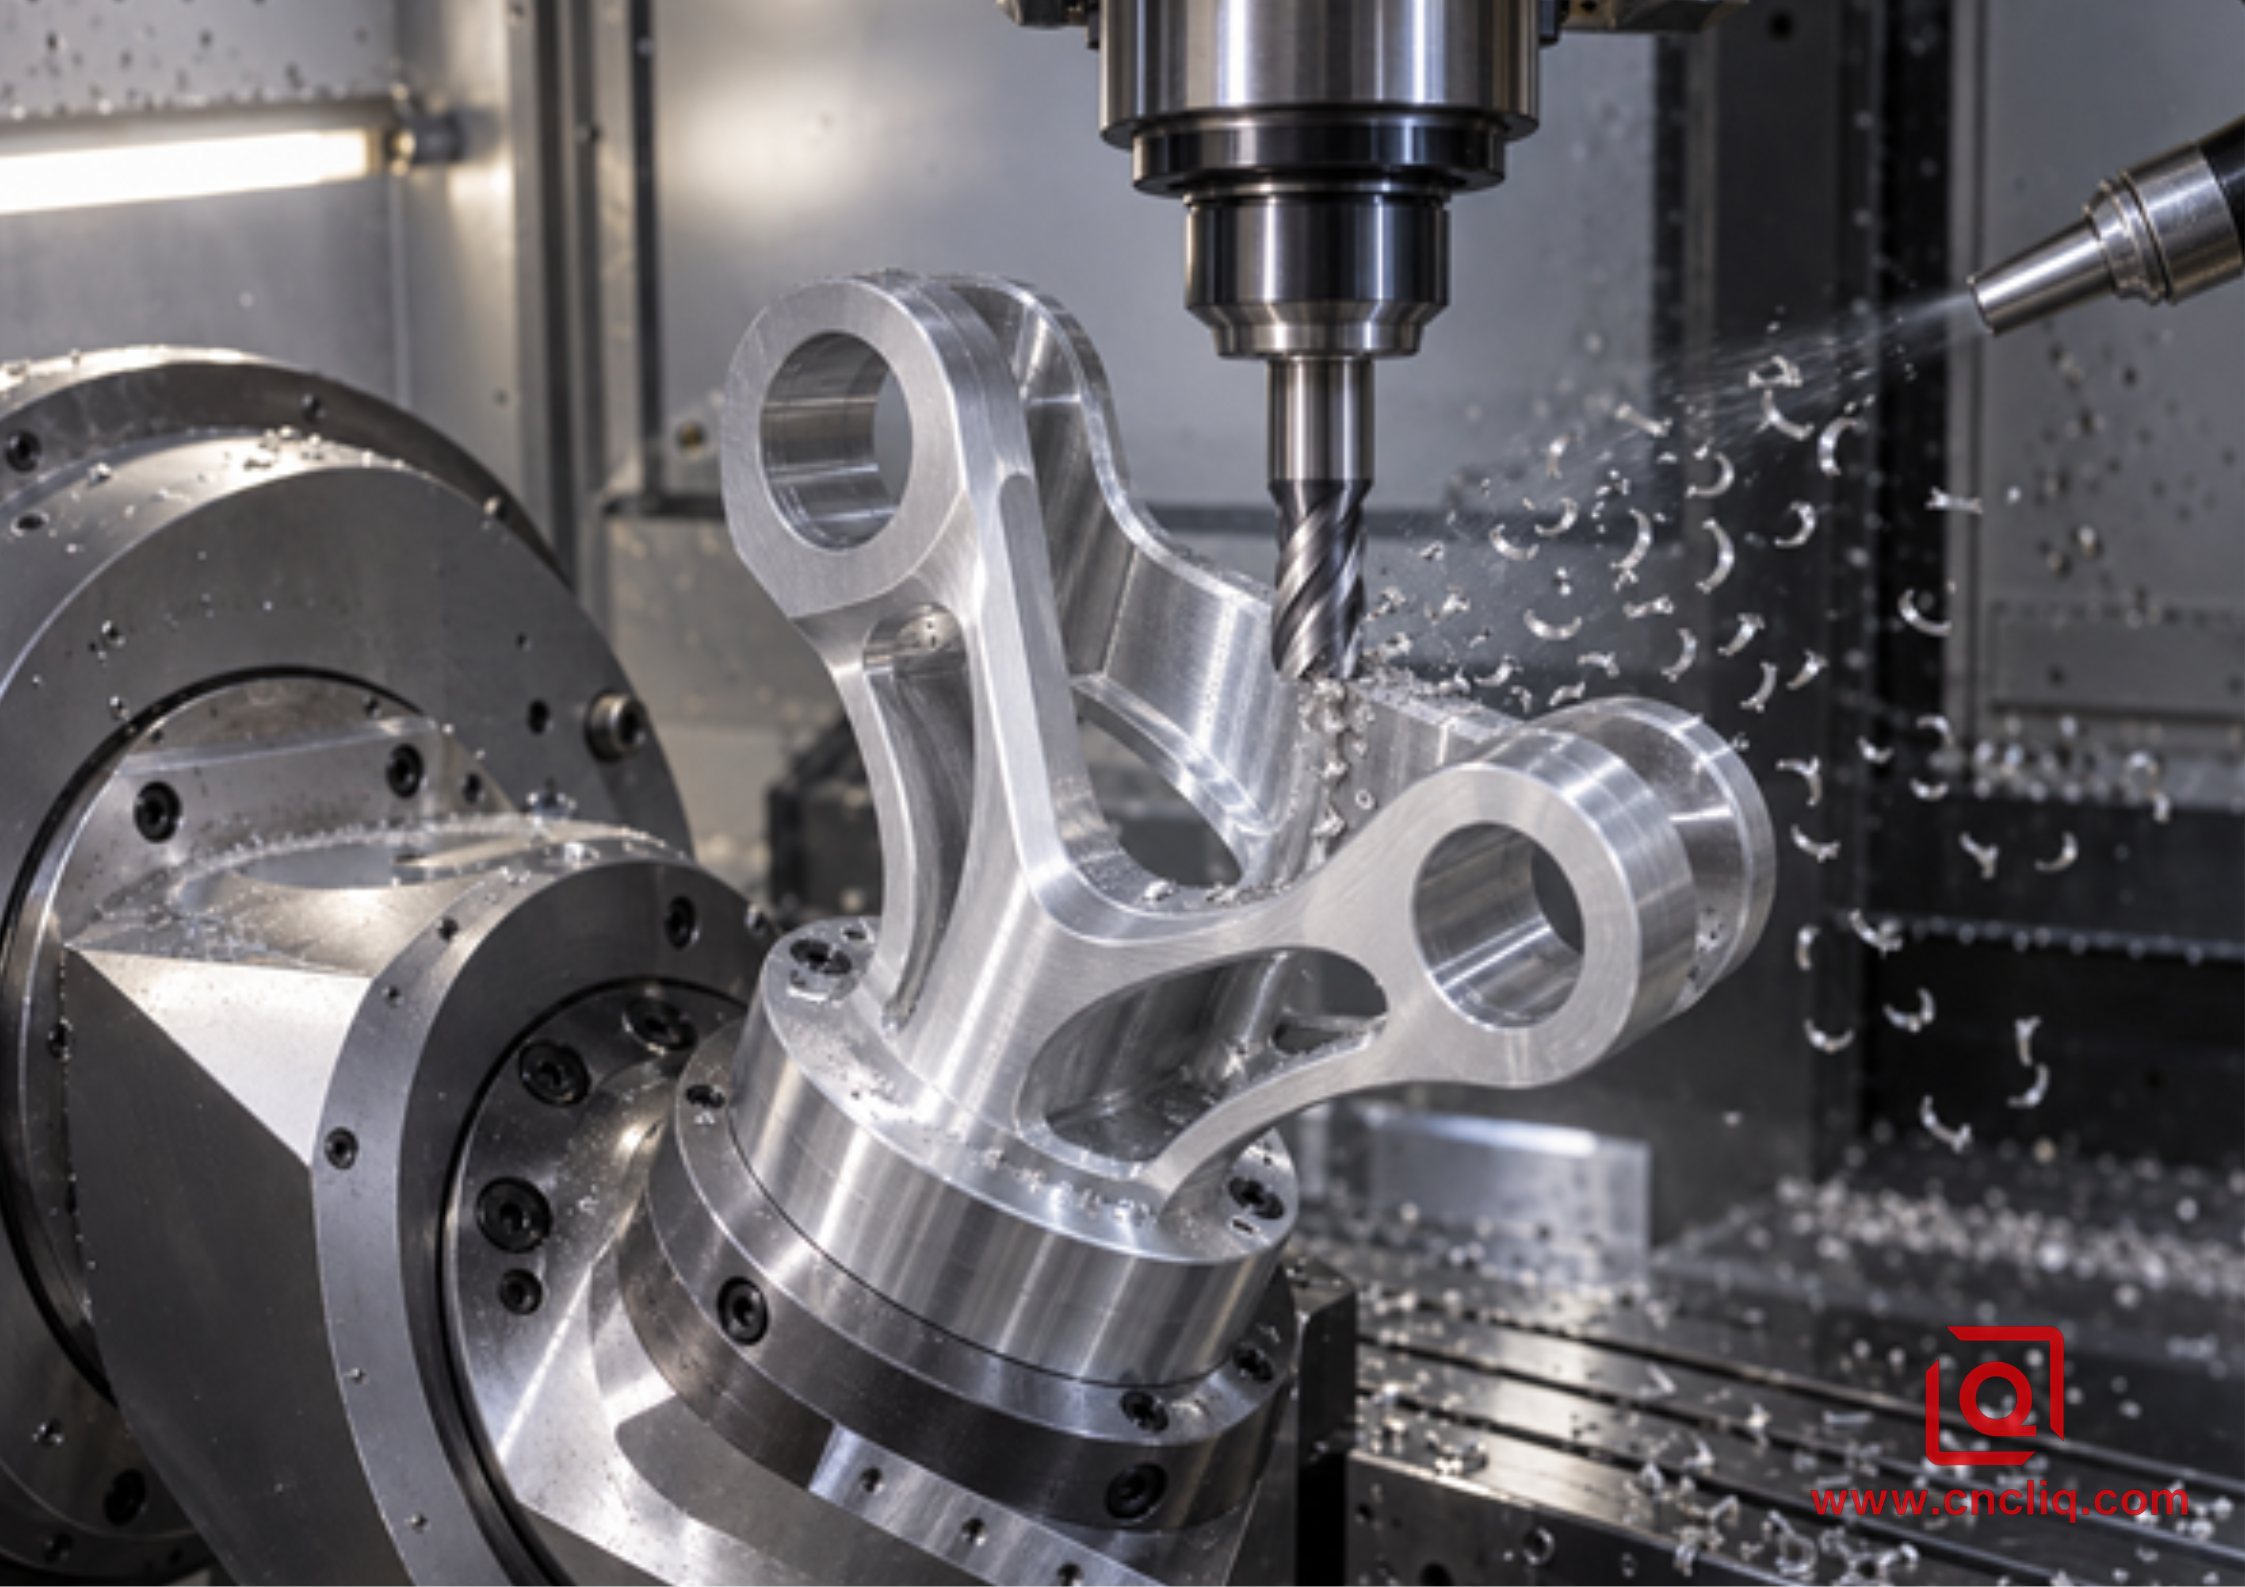
Elija primero 3 ranuras cuando el acoplamiento radial esté controlado, las virutas tengan una salida abierta, el avance de la mesa limite el ciclo, una herramienta corta y rígida alcance la característica y el husillo, el controlador y el sistema de sujeción de la pieza puedan soportar la carga calculada.
El acceso complejo puede modificar la elección. Inclinar la pieza de trabajo puede acortar la herramienta y abrir una pared enterrada. Consulte nuestra guía de fresado CNC multieje para geometrías complejas de aluminio para conocer la relación entre el acceso y el control de referencia.
6. La aleación y el temple aún cambian la respuesta.
No envíe una solicitud de cotización que solo diga "aluminio". El grado, el temple y la forma del material afectan tanto el comportamiento de la viruta como la estabilidad de la pieza. El 6061-T6 o T651 es una base común y predecible, pero una carga de viruta deficiente o el recorte aún pueden crear un borde acumulado. El 7075-T6 o T651 generalmente produce una viruta más nítida, pero requiere un borde y una configuración estables. El 5052-H32 dúctil puede mancharse o adherirse con mayor facilidad, por lo que una geometría precisa y una lubricación confiable son importantes. Las aleaciones fundidas presentan diferentes consideraciones sobre silicio, desgaste y porosidad; verifique el grupo de materiales del fabricante de la herramienta de corte antes de transferir un plano de aleación forjada.
Si la elección del material es flexible, compare las aleaciones 6061, 7075 y 5052 para el fresado CNC . Apruebe cualquier sustitución en función de los requisitos de resistencia, corrosión, acabado y certificación, no solo de la maquinabilidad.
7. Detalles geométricos que pueden anular el recuento de flautas
Más allá de la simple comparación entre 2 y 3. El aluminio suele requerir un filo afilado con ángulo de ataque positivo que corta en lugar de arar, además de una ranura lisa que reduce la adherencia de las virutas blandas. La hélice y el paso variable influyen en la elevación de la viruta, la fuerza axial, la resistencia del filo y la vibración; siga las instrucciones de uso previstas para esa serie específica.
Adquiera únicamente el alcance necesario para la función. Un voladizo adicional genera un efecto de palanca que otra ranura no puede contrarrestar, por lo que conviene revisar la orientación de la herramienta o el accesorio antes de aceptar vibraciones. Confirme que el radio de la esquina o el chaflán estén permitidos tanto por el diseño CAD como por el plano. Existen recubrimientos de carburo pulido brillante y de baja fricción para trabajos con metales no ferrosos, pero su idoneidad depende del sustrato, la preparación del filo, la aleación, el refrigerante y el diseño completo de la herramienta, no solo del nombre del recubrimiento.
8. Aire, niebla y refrigerante: el punto de suministro es crucial.
El chorro de aire es adecuado para muchos cortes abiertos; la niebla puede proporcionar lubricidad cuando el equipo y las normas del lugar de trabajo lo permiten; el refrigerante, ya sea por inundación o a través de la herramienta, puede enfriar y transportar las virutas. Ninguno de estos métodos funciona si no alcanza el filo. Inspeccione la descarga a la profundidad real y observe la trayectoria de las virutas. Siga las indicaciones del proveedor del fluido sobre la concentración y el mantenimiento, y confirme la compatibilidad con la aleación y el acabado final.
La acumulación de material en el filo puede deberse a una geometría desgastada, un espesor de viruta insuficiente, un reafilado, un mal contacto, una lubricación deficiente o calor. Deténgase de forma segura, corrija la causa y reemplace la herramienta dañada; reducir el avance puede aumentar la fricción.
9. Una prueba en planta de 9 pasos antes del lanzamiento de la producción.
Este método de 9 pasos convierte la preferencia por una herramienta de corte en una decisión de fabricación documentada.
1. Congele la entrada. Confirme la revisión del dibujo, el modelo CAD, la aleación, el temple, la forma del material, la cantidad del lote, las zonas cosméticas y las características críticas.
2. Mapa de características según la salida de chips. Marca ranuras llenas, contornos abiertos, cavidades protegidas, paredes delgadas, fondos profundos y cambios abruptos de interacción.
3. Seleccione las herramientas candidatas exactas. Registre el fabricante, la serie, el diámetro, el número de ranuras, la longitud de las ranuras, el alcance, el estilo de esquina, el soporte y el grupo de materiales recomendado.
4. Calcula, no adivines. Toma la velocidad de corte y el avance por diente del fabricante de herramientas, calcula las RPM y el avance, y reduce la potencia según el alcance, el ranurado, la baja rigidez o el refrigerante limitado, según las instrucciones.
5. Verifique el montaje. Mida la excentricidad cerca del filo de corte, minimice la protuberancia, confirme el estado del portaherramientas y simule la holgura entre el portaherramientas y el husillo.
6. Dirija la evacuación a la profundidad adecuada. Verifique que el aire o el refrigerante lleguen a la zona de corte a lo largo de todo el recorrido y que las virutas tengan un lugar seguro adonde ir.
7. Realice un ensayo controlado. Observe la alimentación real, la carga del husillo, el ruido, la forma de la viruta, las rebabas, la tendencia de la temperatura y cualquier indicio de adherencia. Modifique una variable a la vez.
8. Inspeccione la pieza y la herramienta. Mida las características definidas en el dibujo y el estado de la superficie; compruebe la fresa con la magnificación adecuada para detectar rebabas, astillamientos y carga irregular en la ranura.
9. Libere una ventana de proceso. Documente la herramienta aprobada, las compensaciones, los parámetros, la regla de vida útil de la herramienta, la frecuencia de inspección, el plan de reacción y las condiciones que requieren revisión de ingeniería.
El resultado no es simplemente “ganar 3 ranuras”. El resultado es una ruta controlada vinculada a una característica, una serie de herramientas y un plan de inspección. Esta distinción es importante cuando el pedido se repite 6 meses después con un material o máquina diferente.
10. Caso compuesto anónimo: Portador de sensor óptico 7075-T651
Un cliente anónimo del sector de materiales compuestos requería soportes para sensores ópticos de aleación 7075-T651 con dos orificios para rodamientos, una ranura profunda para cables, nervaduras abiertas, una pared de referencia delgada y caras aptas para una configuración 3+2. Este ejemplo simplificado ilustra los servicios de mecanizado CNC de Liqin; no reproduce un dibujo confidencial ni garantiza resultados universales.
Las nervaduras y perfiles abiertos se mantuvieron en una herramienta corta de tres filos con acoplamiento controlado. La ranura enterrada de ancho completo se trasladó a una herramienta de dos filos específica para aluminio, con la orientación de la boquilla verificada a la profundidad final. Una herramienta independiente terminó las superficies de apoyo, y la orientación del dispositivo de fijación expuso la pared delgada a una fresa más corta.
En el registro de prueba depurado, la trayectoria de tres filos redujo el desbaste de cavidades abiertas de 8,4 minutos a 6,7 minutos, mientras que la operación de ranurado de dos filos eliminó la acumulación recurrente de virutas. Estas cifras son ilustrativas y no están garantizadas. El resultado útil fue la repetibilidad sin que una herramienta de corte comprometiera la productividad ni la holgura.
El plan de control verificó el tamaño y la posición del orificio del cojinete, el perfil de la pared, la profundidad del alojamiento, la limpieza de la ranura, la presencia de rebabas y las relaciones de referencia. Las capacidades de garantía de calidad de Liqin describen el contexto de inspección más amplio. Una ruta más rápida solo importa cuando la pieza encaja y funciona correctamente.
El colector de aluminio mecanizado por CNC a medida de Liqin muestra otra geometría en la que los conductos, las cavidades, las superficies de sellado y los múltiples puntos de referencia exigen una planificación detallada a nivel de características.
11. Solución de problemas sin cambios aleatorios de parámetros
Síntoma en el taller | Mecanismo de proceso probable | Primera respuesta controlada |
Flauta compactada o nido compactado | Volumen insuficiente de la ranura, trayectoria de la viruta bloqueada o acoplamiento excesivo | Deténgase de forma segura; despeje e inspeccione; mejore la evacuación; reduzca la interacción; pruebe 2 flautas si está aprobado. |
Tapa de aluminio brillante en el borde | Adherencia causada por fricción, calor, filo desgastado, lubricación deficiente o reafilado. | Sustituya la herramienta dañada tras corregir la carga de viruta, la salida y la idoneidad del filo. |
Bandas de pared repetitivas | Desviación, desequilibrio de carga entre dientes, vibración, deflexión o material irregular | Mida la excentricidad; acorte el alcance; verifique el soporte y la tolerancia; luego compare con una herramienta de acabado rígida de 3 filos. |
Arañazos aleatorios en el suelo | Virutas sueltas arrastradas bajo el borde inferior | Redirigir los chips, revisar la dirección de la trayectoria, inspeccionar el borde inferior y limpiar antes de terminar. |
Pico de carga en las esquinas | El acoplamiento de la trayectoria de la herramienta excede la condición de corte recto. | Suaviza la esquina, reduce la participación local o utiliza la optimización de feeds verificada. |
El acabado empeora tras cambiar a 3 flautas. | El antiguo sistema de alimentación de la mesa redujo el grosor de la viruta por diente. | Recalcular la alimentación a partir de la carga de virutas aprobada; verificar la alimentación y la aceleración reales de la máquina. |
La herramienta se rompe solo cerca de la profundidad final. | Empaquetamiento de virutas, suministro a profundidad insuficiente, alcance excesivo o daños acumulados en los bordes. | Revise el último segmento de trayectoria, la dirección de la boquilla, el estado de la ranura y la profundidad de corte permitida. |
Modifique una variable a la vez. Alterar simultáneamente las RPM, el avance, el acoplamiento, la profundidad y el refrigerante puede mejorar la siguiente pieza sin revelar qué cambio solucionó el problema.
12. Convierta la elección de la fresa en una mejor solicitud de cotización para fresado CNC.
Un proveedor no puede planificar el uso de fresas basándose únicamente en una representación gráfica. Envíe el archivo CAD 3D nativo y un dibujo 2D controlado con información sobre aleación, temple, preferencia de stock, cantidades, demanda anual, dimensiones críticas, referencias GD&T, roscas, rugosidad funcional, roturas de filo, acabado, zonas cosméticas, documentos de inspección, embalaje y destino. Resalte las ranuras profundas, paredes delgadas, radios, cavidades inaccesibles, superficies de sellado y problemas previos de rebabas, vibraciones, soldadura de virutas o vida útil de la herramienta. Estos detalles permiten al departamento de ingeniería presupuestar herramientas, dispositivos de fijación, pruebas, inspección y riesgos con menos suposiciones.
Si su dibujo incluye una combinación de perfiles abiertos y canales de recogida de virutas, pregunte al proveedor cómo planea distribuir las herramientas de desbaste, ranurado y acabado. La respuesta debe relacionar la geometría de la herramienta con el acoplamiento, la evacuación y la inspección, y no limitarse a decir «utilizamos tres filos para aluminio».
¿Necesita una revisión de procesos para una carcasa, soporte, colector, componente robótico o portador de precisión de aluminio a medida? Envíe a Liqin su archivo STEP, plano controlado, estado del material, cantidad, acabado y características críticas a través de la página de contacto . Nuestro equipo de ingeniería puede revisar el acceso a las características, el alcance de la herramienta, la estrategia de referencia, las necesidades de inspección y si una ruta mixta de 2 y 3 ranuras permite una cotización estable.
Haz clic aquí para tu consulta 👆
Preguntas frecuentes
1. ¿Una fresa de tres filos es siempre más rápida que una fresa de dos filos en aluminio?
No. Con la misma velocidad de rotación y avance aprobado por diente, las herramientas de 3 filos dan como resultado un avance de mesa mayor, pero el tiempo de ciclo real también depende de la evacuación de virutas, el acoplamiento, la aceleración de la máquina, la potencia del husillo, la longitud de la trayectoria de la herramienta y las interrupciones. Una herramienta de 3 filos que llena una ranura profunda no es productiva. Su valor reside en un corte abierto o de acoplamiento controlado que permite a la máquina aprovechar el filo adicional sin volver a cortar virutas.
2. ¿Debo usar 2 o 3 ranuras para una ranura de aluminio de ancho completo?
Una fresa de dos filos específica para aluminio suele ser la opción más segura para empezar, ya que sus ranuras más grandes proporcionan mayor espacio para la evacuación de virutas, especialmente a medida que la ranura se profundiza o el acceso al refrigerante se dificulta. Una herramienta de tres filos puede funcionar en una ranura poco profunda si el fabricante la certifica para ese uso y la evacuación es eficiente. Confirme los límites exactos de ranurado de la herramienta y compruebe el corte bajo supervisión.
3. ¿Por qué la herramienta de 3 filos dejó un peor acabado a pesar de tener más filos de corte?
Un mayor número de filos mejora el potencial de acabado, pero no la certeza. Mantener un avance de mesa de dos filos después de cambiar a tres reduce el avance por diente y puede provocar fricción. La excentricidad también puede hacer que un filo soporte la mayor parte del corte. Antes de culpar al número de filos, compruebe el cálculo del avance, el estado del portaherramientas, la excentricidad cerca del filo, la proyección de la herramienta, la deflexión de la pared, el recorte de virutas y la uniformidad del margen de acabado.
4. ¿Qué fresa es mejor para el aluminio 6061, 7075 o 5052?
Las tres aleaciones se pueden mecanizar con herramientas de dos o tres filos adecuadas, por lo que la característica y el diseño exacto de la fresa siguen siendo determinantes. La aleación 6061 es una opción práctica, pero puede generar un filo recrecido; la 7075 generalmente produce una viruta más nítida, aunque requiere una configuración estable; la aleación dúctil 5052 puede mancharse o adherirse con mayor facilidad. Utilice una geometría específica para aluminio, siga los datos del fabricante de la herramienta y valide el control de la viruta en el temple y la forma del material en bruto.
5. ¿Qué debo enviar a Liqin para obtener un presupuesto fiable de fresado CNC de aluminio?
Proporcione un modelo STEP y un dibujo 2D con control de revisiones, aleación y temple, cantidad y previsión, tolerancias y referencias críticas, roscas, rugosidad funcional, tratamiento superficial, zonas cosméticas, requisitos de inspección o certificación, embalaje y fecha de entrega prevista. Resalte las ranuras profundas, las paredes delgadas, los radios internos pequeños, el acceso difícil de la herramienta, las superficies de sellado y los fallos de mecanizado anteriores para que el utillaje, los dispositivos de fijación, las pruebas de validación y el control de calidad se puedan presupuestar con menos suposiciones.
Haz clic aquí para tu consulta 👆
Resumen
Elija una fresa de aluminio de dos filos cuando la evacuación y el espacio para las virutas sean factores clave, y una herramienta de tres filos cuando el acoplamiento abierto, la rigidez y la capacidad de la máquina permitan convertir un filo de corte adicional en un mayor avance o una mejor estabilidad. Considere el número de filos como parte del sistema de herramientas, recalcule el avance cada vez que cambie el número de dientes, asigne las fresas según la característica y autorice la producción solo después de una prueba documentada de nueve pasos que verifique las virutas, la carga, el estado de la herramienta, las dimensiones y la calidad de la superficie.
Información del contacto
Empresa: Ningbo Liqin Industry Co., Ltd.
Mantenimiento diario al cliente y soporte postventa: service@shturl.zhuwanying @cncliq.com
Para nuevas consultas, cotizaciones y pedidos : business@shturl.zhouli @chinaliqin.com
Línea directa: +86 18757148656
Descargo de responsabilidad
Todos los artículos técnicos, especificaciones de materiales, recomendaciones de mecanizado y detalles de tratamiento de superficies publicados en este blog tienen fines meramente informativos y de referencia. Tenga en cuenta que las opiniones generales del blog no sustituyen los acuerdos técnicos firmados. Dado que las piezas personalizadas varían según el número de lote del material, la calibración de la máquina y las tolerancias específicas, las especificaciones de calidad vinculantes se rigen exclusivamente por sus planos CAD aprobados, contratos firmados y planes de calidad formales.
Todos los casos de éxito de clientes que aparecen en este blog han sido anonimizados y depurados minuciosamente. Las métricas de rendimiento, los flujos de trabajo de fabricación y las imágenes que se muestran sirven únicamente para demostrar nuestras capacidades de mecanizado a medida y no representan un estándar universal aplicable a todos los pedidos.
Equipo de fabricación de Liqin
Con 18 años de experiencia en ingeniería de precisión, Ningbo Liqin Industry fabrica componentes metálicos de alta tolerancia para exigentes mercados globales. Nuestras instalaciones de producción, de 6500 m², cuentan con más de 150 máquinas que realizan mecanizado CNC de 4 y 5 ejes, torneado-fresado, extrusión en frío y fundición a presión, todo bajo un mismo techo. Esta configuración nos permite gestionar proyectos de forma integral, desde los conceptos iniciales de CAD hasta los envíos finales.
Gestionamos el control de calidad sin concesiones. Tratamos las tolerancias estrictas con la disciplina de ingeniería que requieren. Con el respaldo de las certificaciones ISO 9001, ISO 13485 e IATF 16949, nuestros ingenieros de control de calidad realizan rigurosos controles IPQC, FQC y OQC en cada lote de producción. Desde el mapeo dimensional CMM y el perfilado óptico hasta las pruebas de dureza y niebla salina, validamos sus especificaciones críticas desde el principio, para que reciba componentes listos para su instalación sin complicaciones de ensamblaje ni costosas paradas de línea. Además de la fabricación, puede contar con nosotros para tiempos de respuesta de dos horas a nuevas solicitudes de cotización, soporte directo para el muestreo de prototipos y envíos de exportación sin contratiempos en Europa, Norteamérica, Asia y Oceanía.
Agradecemos sus consultas y muestras. Visite nuestro sitio web o contáctenos directamente para obtener un presupuesto competitivo.
