 Español




¿Sigues lidiando con un eje de aluminio que mide correctamente en la máquina, pero luego pierde las dimensiones tras enfriarse, o con un manguito delgado que se deforma ligeramente en tres lóbulos al abrirse el mandril? Esta guía explica cómo un equipo de producción transforma un diámetro ajustado, que inicialmente era un requisito arriesgado en un proceso controlado y medible. Está dirigida a ingenieros, compradores y equipos de calidad que buscan respuestas útiles antes de enviar una solicitud de cotización, aprobar una muestra o lanzar un lote.
El aluminio suele describirse como un material fácil de mecanizar. Se corta rápidamente, pero no siempre es fácil mantenerlo en una banda de diámetro estrecho. Este material se expande más con la temperatura que el acero, su módulo de elasticidad relativamente bajo lo hace sensible a la fuerza de sujeción, y muchos grados tienden a generar rebabas si la plaquita, la velocidad o la lubricación son incorrectas. Si a esto le añadimos un voladizo largo, una pared delgada, una ranura interrumpida o un recubrimiento posterior al mecanizado, una simple indicación de Ø25.000 mm puede convertirse en la característica más difícil de definir en el plano.
En la práctica, un diámetro torneado preciso no se consigue únicamente con la última pasada de la herramienta. Es el resultado de un ciclo cerrado que conecta el dibujo, el estado de la barra, el estado de la máquina, la sujeción de la pieza, el filo de corte, la temperatura, el método de medición y el plan de reacción.
1. Empiece por la función, no por una tolerancia generalizada.
Antes de hablar de micras, pregúntese qué función cumple el diámetro. ¿Es un asiento de cojinete, una superficie de sellado, una guía deslizante, un pivote de ajuste a presión, un registro estético o simplemente una superficie de holgura? Un comprador que marca cada diámetro con una tolerancia de ±0,005 mm puede creer que el plano es más seguro. En la práctica, esta elección puede requerir pasadas de acabado adicionales, inspección controlada, cambios de insertos más frecuentes, muestreo más lento y una mayor reserva de material de desecho sin mejorar el ensamblaje.
Una revisión funcional debe vincular cada diámetro crítico con su pieza correspondiente, condición de ajuste, textura superficial, controles geométricos y estado de inspección. El tamaño del diámetro no puede abarcar todos los requisitos. Un eje puede estar dentro de sus límites de tamaño de dos puntos y aun así fallar debido a redondez, cilindricidad, conicidad o excentricidad. Por el contrario, un proveedor no debe sustituir tácitamente un requisito de excentricidad por una suposición de concentricidad. Incluya la estructura de referencia y la relación de las características en el dibujo.
Pregunta de dibujo | Por qué cambia el plan de giro | Qué enviar con la solicitud de cotización |
¿Qué combina con este diámetro? | Los ajustes de holgura, transición e interferencia requieren márgenes de proceso diferentes. | Tamaño nominal de acoplamiento, propósito de ajuste y método de ensamblaje. |
¿Se requiere medir el tamaño antes o después del recubrimiento? | El anodizado o el recubrimiento modifican la superficie final y pueden requerir enmascaramiento o un margen de tolerancia acordado. | Finalización de las especificaciones y etapa de inspección. |
¿El diámetro comparte un punto de referencia con un orificio o una cara? | El mecanizado en una sola configuración puede proteger la coaxialidad y la excentricidad. | Esquema de referencia y especificaciones GD&T aplicables. |
¿Cómo lo verificará el cliente? | Un micrómetro, un medidor neumático, un medidor de orificios, una máquina de redondez y una máquina de medición de coordenadas no toman muestras de la misma manera. | Tipo de calibre, puntos de medición y regla de aceptación. |
¿Qué volumen se espera? | Un prototipo puede utilizar corrección directa; la producción requiere límites de desgaste y control estadístico de procesos (SPC). | Prototipo, volumen anual, tamaño del lote y objetivo de capacidad. |
Si aún no se ha elegido la aleación, conviene analizar primero las ventajas y desventajas en cuanto a mecanizado y acabado. La guía de Liqin para la selección de aleaciones de aluminio para torneado CNC ofrece información útil, mientras que la comparación entre las aleaciones 6061 y 7075 para mecanizado OEM ayuda a los equipos a diferenciar los requisitos de resistencia de los de fabricabilidad y acabado.
2. Elaborar un presupuesto de error de diámetro real
Es más fácil controlar un proceso cuando la tolerancia se divide en causas en lugar de tratarla como un único valor incierto. La asignación exacta debe provenir del estudio de la pieza, la máquina y el calibre, pero la estructura resulta útil en términos generales: la repetibilidad de la máquina, la distorsión de la sujeción, el cambio en el filo de la herramienta, la variación térmica, la relajación del material y la incertidumbre de la medición consumen parte del margen de tolerancia.
Para una característica con una tolerancia total de 0,020 mm, sería imprudente permitir que el proceso de mecanizado utilice casi la totalidad de los 0,020 mm y esperar que la inspección corrija el resto. El taller necesita un margen de control interno más estrecho que la tolerancia del plano, además de un umbral de reacción que active una corrección o un cambio de herramienta antes de que se produzcan piezas no conformes. El margen elegido debe estar respaldado por evidencia de la primera pieza y, para la producción continua, por datos reales del proceso.
Fuente de variación | Síntoma típico en el taller | Método de control |
Crecimiento térmico | Las piezas tienden a contraerse después de enfriarse, o bien dos manómetros no marcan lecturas diferentes a temperaturas distintas. | Estabilizar la máquina y el refrigerante; registrar la temperatura de la pieza y de la sala; inspeccionar en una condición de referencia acordada. |
Fuerza del mandril o pinza | Redonda en la fijación, lobulada u ovalada después de su liberación. | Utilice mordazas blandas perforadas, una pinza o un mandril de envoltura completa; califique la presión; mida la geometría en estado libre. |
Borde urbanizado | El diámetro varía bruscamente, el acabado se vuelve opaco y el borde presenta manchas de aluminio. | Utilice una geometría positiva precisa, un grado o recubrimiento adecuado, la velocidad correcta y un suministro fiable de lubricación o refrigerante. |
Deflexión de la herramienta o barra de mandrinar | Se produce un estrechamiento a lo largo de la longitud; los pasos del resorte cambian de tamaño inesperadamente. | Reduzca el voladizo, mejore el soporte, utilice un margen de material repetible y evite una pasada de frotamiento ineficaz. |
liberación de tensión del material | Los anillos delgados cambian de tamaño después de ser cortados parcialmente o después de que la pieza reposa. | Separe el desbaste del acabado, deje material equilibrado y verifique después de soltar las abrazaderas y estabilizar. |
Variación del calibre | Los operadores obtienen resultados diferentes en el mismo componente. | Defina la fuerza de contacto, la orientación, las ubicaciones, el ajuste maestro y un estudio de repetibilidad y reproducibilidad del medidor cuando sea apropiado. |
3. La temperatura puede utilizar la tolerancia antes de que la herramienta lo haga.
La referencia "Mecanizado de aluminio y aleaciones de aluminio", alojada en el NIST, indica un rango de coeficiente de dilatación térmica de aproximadamente 18–25 µm/m·K para las aleaciones de aluminio y señala que las piezas terminadas deben mantenerse frías para garantizar la precisión dimensional. La norma ISO 1:2022 especifica 20 °C como temperatura de referencia estándar para las propiedades dimensionales y geométricas. Estos dos datos explican por qué una pieza caliente revisada junto a un torno puede presentar discrepancias con la misma pieza revisada posteriormente en un área de inspección controlada.
Utilice la relación de primer orden ΔD = α × D × ΔT. Para un diámetro de aluminio de 100 mm, utilizando α = 23 µm/m·K como ejemplo de ingeniería, una diferencia de temperatura de 5 °C corresponde a una variación de diámetro de aproximadamente 0,0115 mm. Esto no garantiza un comportamiento exacto para todas las aleaciones o geometrías; es una advertencia de que la temperatura puede consumir más de la mitad de una banda de tolerancia de 0,020 mm. Utilice los datos certificados de la aleación y la temperatura medida real cuando sea necesaria una corrección.
Una rutina robusta es sencilla. Caliente la máquina hasta alcanzar una temperatura constante. Mantenga la temperatura y la concentración del refrigerante controladas según las indicaciones del proveedor del equipo y del fluido. No coloque piezas de precisión sobre una mesa expuesta al sol ni sobre un carro de acero frío. Deje que el componente y la pieza maestra alcancen el estado acordado antes de la aceptación final. Registre el estado en el informe de inspección cuando el diámetro sea realmente preciso.
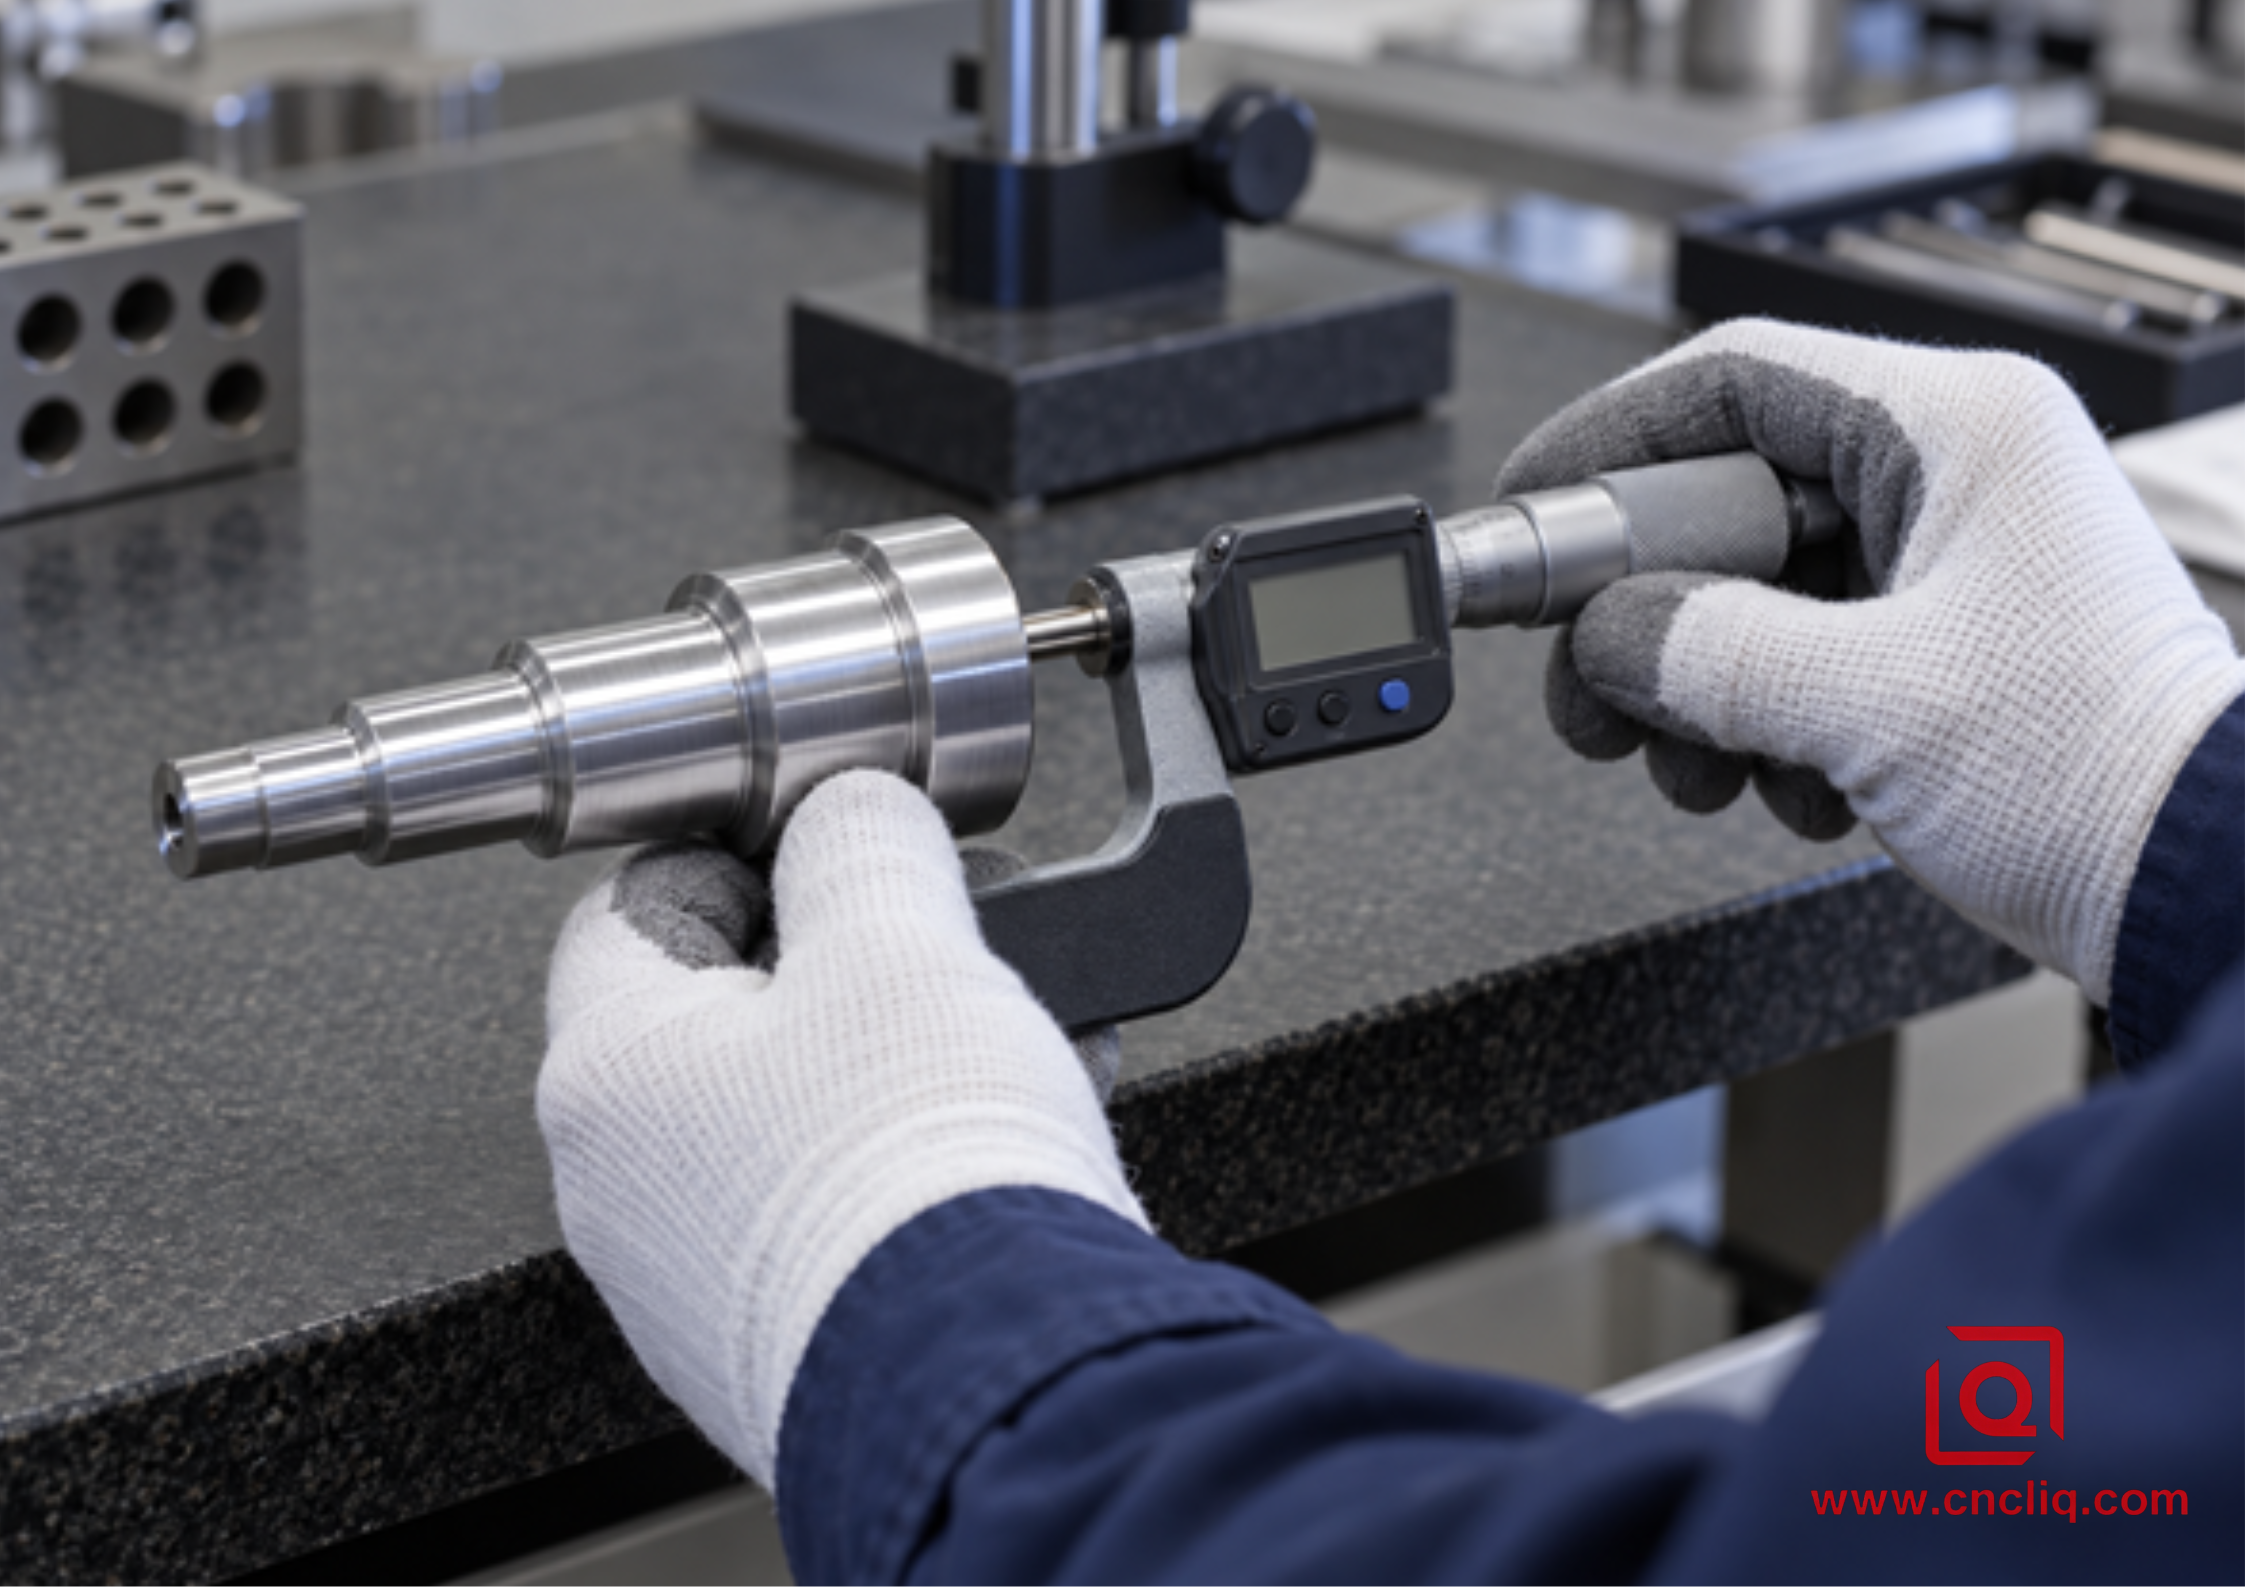
Inspección micrométrica de un eje de aluminio torneado
Imagen 1: verificación del micrómetro exterior después de que la pieza y el calibre se hayan estabilizado.
4. Sujeción de la pieza: Sujetar la pieza sin mecanizar el error de sujeción.
El módulo de elasticidad del aluminio es de aproximadamente 70 GPa, y la referencia de mecanizado del NIST advierte que el aluminio se deforma más que muchos otros metales bajo una fuerza de sujeción determinada. Por lo tanto, una mayor presión no implica automáticamente una mayor seguridad. En un anillo delgado, tres mordazas duras pueden crear temporalmente una forma trilobulada. La herramienta corta una trayectoria circular mientras el anillo está sujeto; al abrirse las mordazas, el componente recupera su forma original y el diámetro interior o exterior cambia.
Utilice la mayor superficie de contacto posible. Las mordazas blandas perforadas deben coincidir con el diámetro de agarre y sujetar cerca de una zona estructuralmente rígida. Las pinzas divididas distribuyen la fuerza de manera más uniforme que los contactos de mordazas pequeñas. Los mandriles expansibles pueden soportar un orificio terminado mientras se mecaniza el diámetro exterior, pero su expansión también debe controlarse. Para manguitos muy delicados, puede ser conveniente utilizar un tapón de soporte de sacrificio o un mandril diseñado específicamente para ello. Cualquiera que sea el método, valídelo a la presión más baja que impida el deslizamiento bajo la carga de corte prevista.
No acepte un diámetro ajustado solo mientras el componente permanezca sujeto. Inspecciónelo después de liberarlo, luego gírelo y pruebe varias posiciones angulares. Si la pared es delgada, repita la verificación después de un período de estabilización definido. Esta es la diferencia entre medir la pieza de fabricación y medir la pieza del cliente.
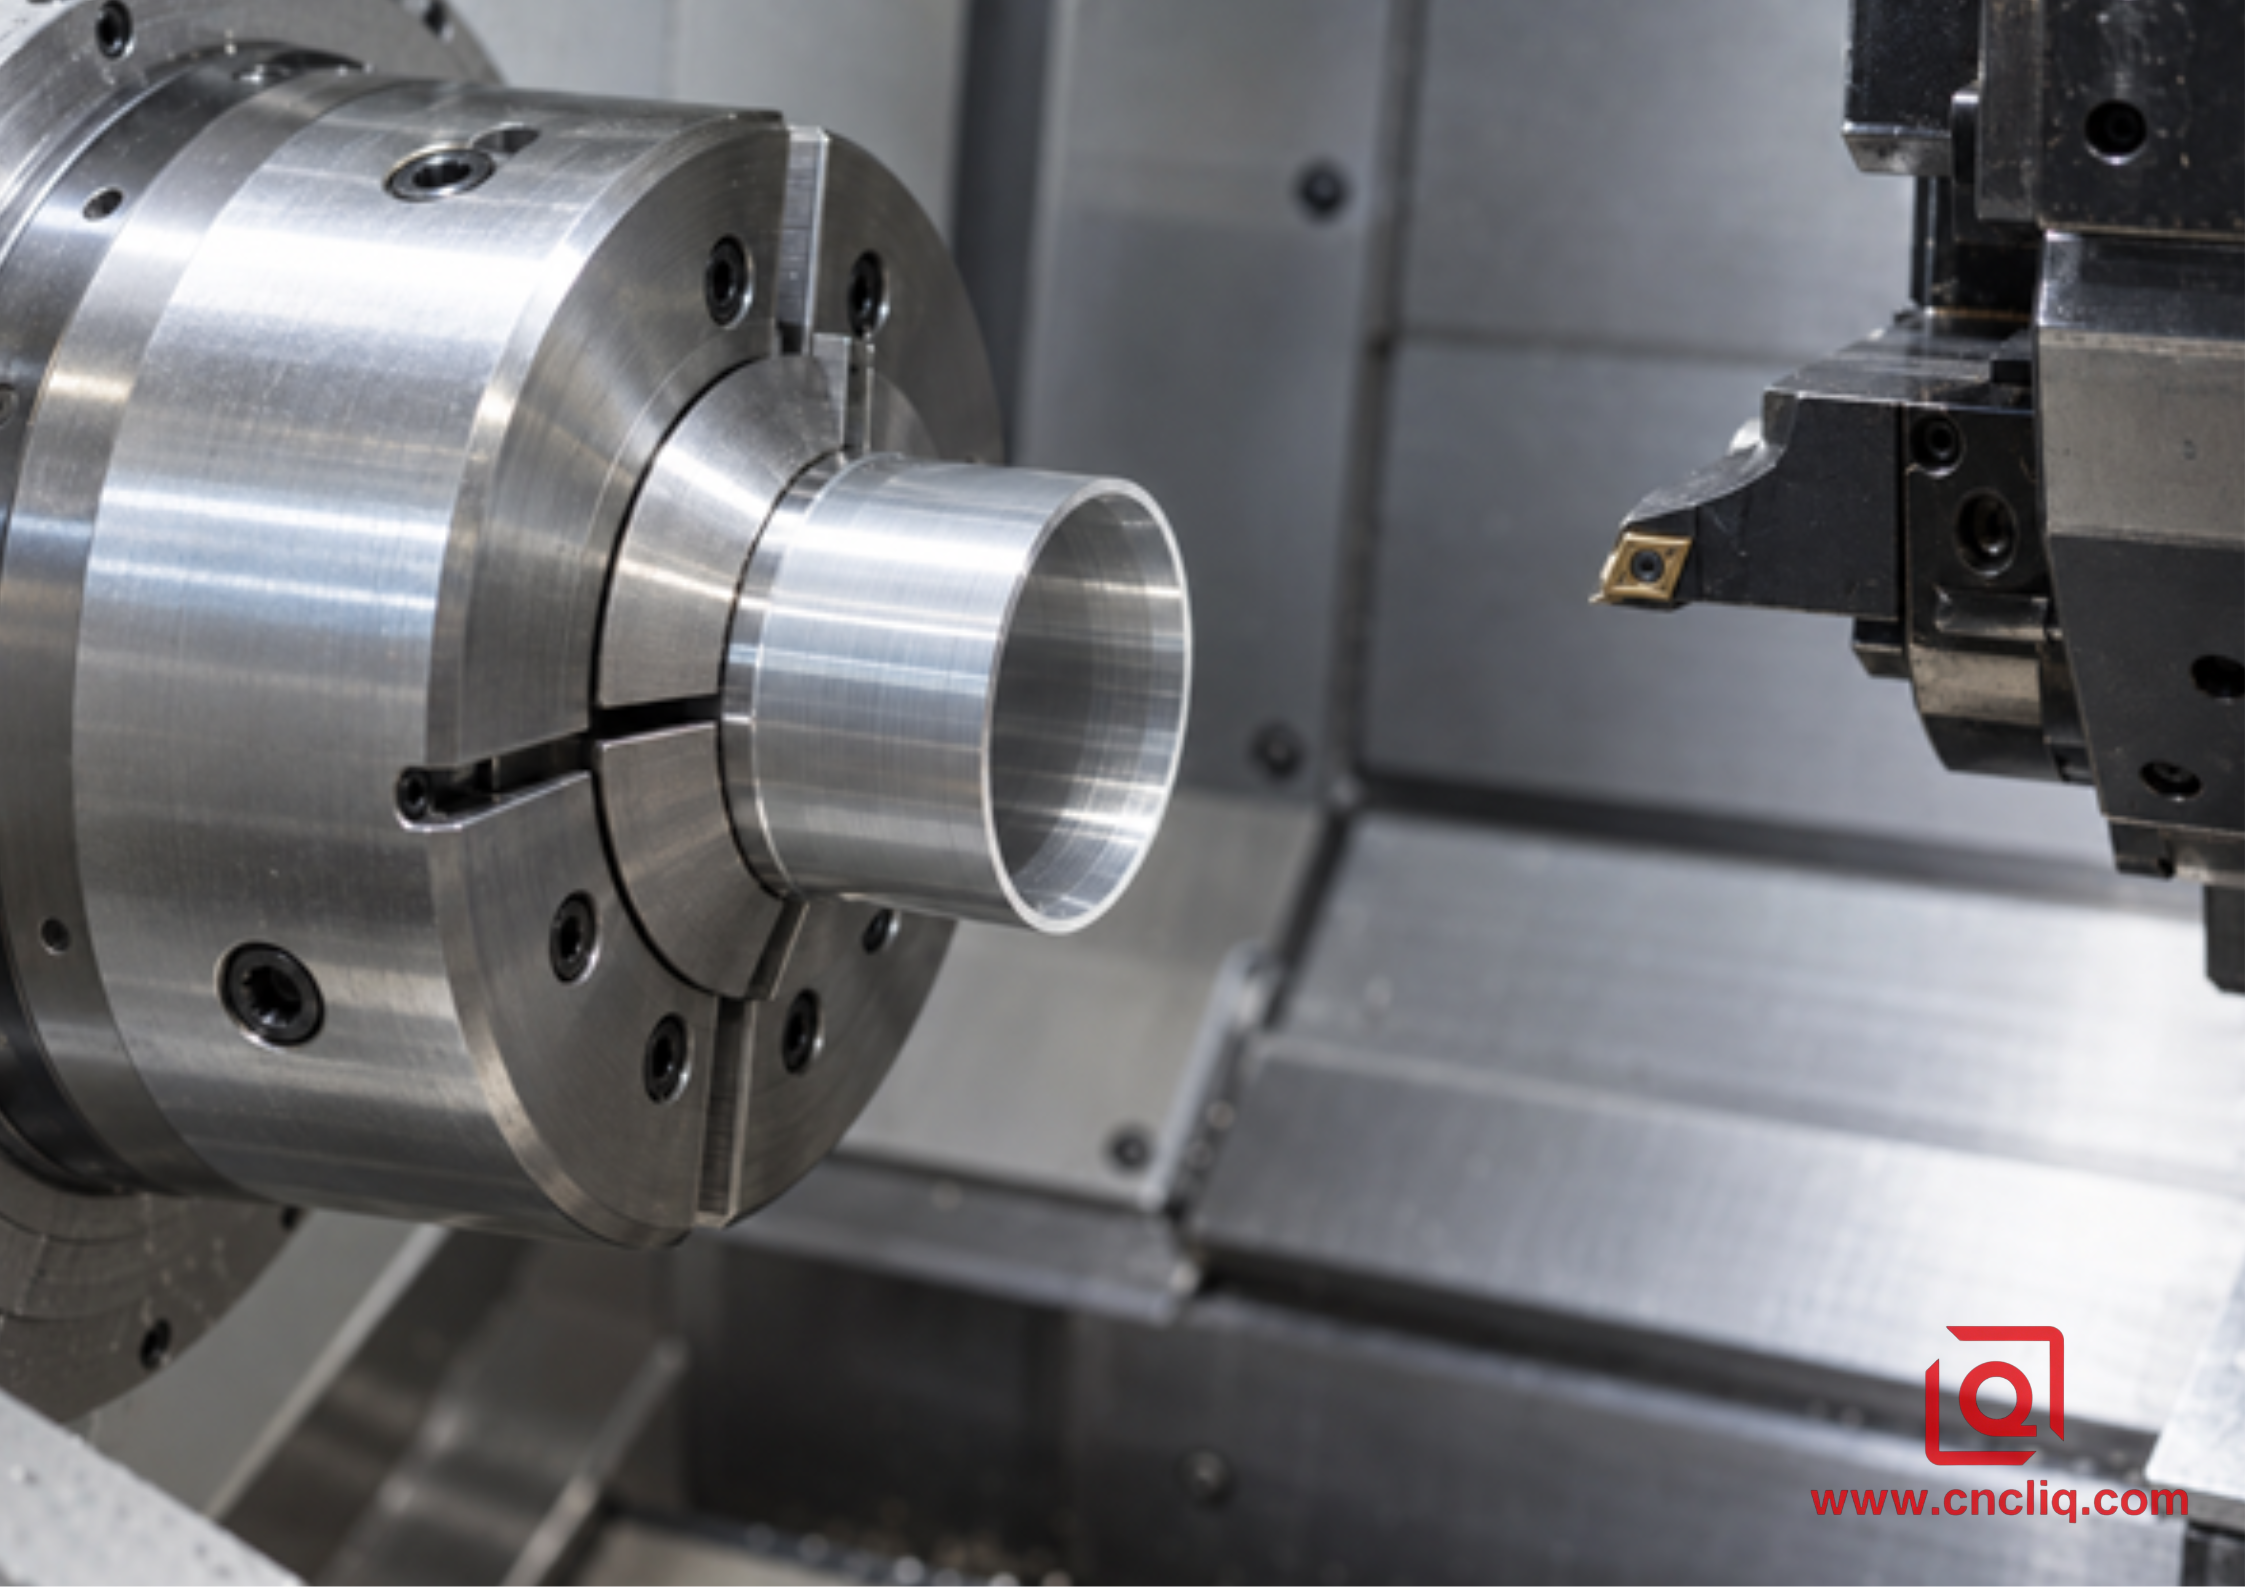
Funda delgada de aluminio sujeta por mordazas blandas que envuelven completamente la pieza.
Imagen 2: la sujeción de contacto total reduce la distorsión local en componentes torneados de paredes delgadas.
5. Desbaste, semiacabado y acabado por separado.
Intentar alcanzar el tamaño deseado en una sola pasada dificulta la resolución de problemas. Una ruta controlada crea una superficie estable y una cantidad predecible de material que el borde de acabado debe eliminar.
1. Desbaste uniforme. Elimine el material a granel con una herramienta y geometría adecuadas para la carga. Deje suficiente material radial para corregir la excentricidad, las superficies dañadas y la distorsión resultante de la primera operación.
2. Suelte y reevalúe cuando la geometría lo requiera. Una funda delgada o una forma con mucho alivio pueden moverse después del desbaste. Soltar, dejar reposar y restablecer el punto de referencia puede ser más útil que una corrección final aplicada a una pieza sometida a tensión.
3. Semiacabado con tolerancia repetible. Defina la forma que verá realmente la herramienta de acabado. Las irregularidades en el material generan fuerzas de corte desiguales y pueden convertir una corrección de diámetro en una conicidad.
4. Termine con el filo correcto. La guía de torneado de Sandvik Coromant distingue entre geometrías de acabado afiladas para cortes ligeros y geometrías de desbaste más pronunciadas. Un filo de desbaste muy afilado, utilizado para un margen de acabado mínimo, puede rozar, generar calor y dejar una superficie deficiente en lugar de cortar limpiamente.
5. Verifique antes de que la reacción se descontrole. Mida el primer componente en estado estable, corrija solo el error detectado y bloquee el plan de reacción para las comprobaciones posteriores.
La última pasada debe ser lo suficientemente amplia para que el filo corte, pero no tanto como para que la fuerza de corte deforme la pieza. No existe un valor universal de avance, velocidad o profundidad de corte que sea aplicable a todas las aleaciones, plaquitas, diámetros y máquinas. Comience con los datos del fabricante de la herramienta para la plaquita y el grupo de aleaciones específicos, y luego verifique la configuración en la máquina real. Un buen proveedor puede explicar el razonamiento y mostrar el resultado de la primera pieza en lugar de proporcionar un valor mágico.
6. Mantén el filo limpio y predecible.
La acumulación de material en el filo es una causa común de cambios repentinos en el diámetro del aluminio dúctil. El material se adhiere a la cara de ataque y modifica temporalmente el filo de corte efectivo. La pieza puede deformarse, el acabado puede presentar un aspecto desgarrado y una pieza posterior puede volver a deformarse al desprenderse el depósito. Una geometría pulida, afilada y con ángulo de ataque positivo, diseñada para aluminio, reduce la fuerza de corte y evita la adhesión. El refrigerante o la lubricación en cantidad mínima deben llegar de forma constante a la interfaz herramienta-viruta, según las recomendaciones del fabricante de la máquina y del fluido.
El control de virutas también protege la superficie medida. Las virutas largas y alargadas pueden enredarse en un eje, rayar la zona de sellado o interferir con el suministro de refrigerante. El rompevirutas debe ajustarse a la velocidad de avance y la profundidad de corte reales; elegirlo basándose únicamente en la forma del inserto no es suficiente. Observe las virutas, la superficie, la carga del husillo y el inserto con aumento. Son señales de alerta temprana, no detalles de mantenimiento.
Para ejes largos y delgados o agujeros profundos, reduzca el apalancamiento antes de modificar la compensación. Acorte el voladizo de la herramienta, sujete la pieza cuando sea posible y mantenga la dirección de corte y el margen de material constantes. Una compensación no puede corregir un proceso que produce una flexión diferente en cada pieza.
7. Medir el diámetro como un sistema
Un micrómetro digital no constituye automáticamente un sistema de aceptación completo. Es necesario definir el punto de medición, el número de posiciones angulares muestreadas, la proximidad de los puntos a los hombros y si el resultado que se indica es el tamaño, la ovalidad o la conicidad. Utilice una plantilla calibrada adecuada al rango, mantenga limpias las superficies de contacto y evite calentar piezas pequeñas de aluminio con la mano desnuda.
Para diámetros exteriores de gran volumen, un calibre de horquilla o un comparador electrónico permiten una medición comparativa rápida tras su calibración con patrones trazables. La medición neumática es especialmente útil para orificios, pero la disposición de la boquilla, el acabado superficial y la calidad del patrón son factores importantes. Una máquina de medición por coordenadas (MMC) es valiosa para establecer relaciones de referencia y obtener un mapa dimensional documentado; sin embargo, no siempre es la herramienta más rápida ni la más informativa para cada diámetro torneado simple. Cuando la forma es crítica, puede ser necesario un instrumento de redondez o un escaneo multisección definido.
El artículo de Liqin sobre la inspección con CMM para la verificación de tolerancias en aluminio explica cómo la elaboración de informes dimensionales se integra en el ciclo de calidad general. Para una pieza torneada, el plan de medición debe seguir coincidiendo con la pregunta funcional, en lugar de optar por el instrumento más caro.
Riesgo de características | Enfoque de inspección útil | Precaución importante |
Diámetro exterior rígido corto | Micrómetro exterior o calibre de pinza comparativo | Si es posible que se produzcan lóbulos, tome muestras desde más de un ángulo. |
Diámetro exterior o interior de la camisa de pared delgada | Calibrador comparativo de baja fuerza más comprobación de forma en estado libre | La fuerza de medición y el soporte de la fijación pueden deformar la pieza. |
Cojinete de cojinete largo | Mida varias secciones axiales y posiciones angulares. | Una sola lectura a mitad de la longitud no revelará la conicidad ni la forma del barril. |
Diámetro relacionado con un piloto externo | Calibre del orificio o neumático para el tamaño; CMM o configuración de excentricidad para la relación | El tamaño por sí solo no prueba la coaxialidad. |
Lote de producción | Muestreo definido más SPC en la característica crítica | No realice ajustes a partir de una lectura con ruido; utilice una regla de reacción. |
8. Utilice el Control Estadístico de Procesos (SPC) para corregir la desviación antes de que se convierta en chatarra.
El desgaste de la herramienta y la deriva térmica tienden a desplazarse; el ruido aleatorio del medidor tiende a dispersarse. Trazar el diámetro crítico en secuencia ayuda al equipo a distinguirlos. Comience solo después de que el sistema de medición sea aceptable. Luego, establezca el centro de proceso a partir de piezas probadas, defina las reglas de advertencia y acción, y documente quién puede modificar una desviación.
Un proceso eficiente no es lo mismo que una máquina que alguna vez fabricó una pieza correcta. Los índices de capacidad, como Cp y Cpk, resumen la variación con respecto a las especificaciones, pero solo son útiles cuando el proceso es estable y la distribución de datos y el plan de muestreo son adecuados. Los compradores deben solicitar el informe de la primera muestra, la frecuencia del plan de control, la identificación del instrumento de medición y el plan de reacción antes de solicitar un valor de capacidad sin contexto.
Para pedidos repetidos, registre el lote de barras, la identificación del inserto, el historial de compensación, el ajuste de la presión del mandril, el estado del refrigerante, la máquina, el operador y el manómetro. Este registro convierte la siguiente configuración en un reinicio controlado en lugar de un nuevo experimento.
9. Contabilizar las operaciones secundarias y las relaciones de configuración única.
Si se va a anodizar, chapar, someter a tratamiento térmico o ensamblar con un inserto un diámetro, defina si los límites de impresión se aplican antes o después de dicha operación. El espesor del recubrimiento y el efecto dimensional dependen del proceso y del proveedor especificados. No copie una tolerancia genérica de otro trabajo. Acuerde el enmascaramiento, el objetivo de pre-recubrimiento, las muestras de prueba si es necesario y la verificación final.
Cuando un piloto externo, un orificio de cojinete y una superficie de sellado deben compartir un eje, mecanizarlos en una sola operación puede reducir el error de reajuste. El equipo de torneado-fresado es valioso cuando una pieza principalmente rotacional también requiere orificios transversales, superficies planas o características fresadas; la lógica de diseño se explica en el artículo sobre mecanizado CNC tradicional frente a torneado-fresado . El proceso debe elegirse en función de las relaciones de referencia y las necesidades de producción, no de la marca de la máquina.
Carcasa compuesta anónima: Interfaz de extremo de motor de aluminio
El siguiente es un caso ilustrativo, anonimizado y compuesto, basado en prácticas comunes de torneado y en las capacidades de Liqin en componentes de motores que se encuentran disponibles públicamente. No se presenta como un registro de un pedido de un cliente ni como un resultado garantizado.
Un cliente del sector de la automatización industrial necesitaba un componente final de aluminio con un orificio central para cojinete, un piloto de posicionamiento externo y una cara que controlara la excentricidad del ensamblaje. Las primeras muestras de un proceso de configuración múltiple mostraron un patrón conocido: el orificio cumplía con su límite de tamaño de 2 puntos, pero la relación entre el piloto y el orificio cambiaba tras volver a sujetarlo. La delgada pared circundante también respondía a la alta presión de las mordazas, por lo que las lecturas tomadas antes de la liberación no representaban el estado del ensamblaje.
El equipo de proceso modificó el plan en lugar de corregir desviaciones. El orificio del cojinete, el piloto de posicionamiento y la cara crítica se terminaron a partir de un solo punto de referencia en una sola configuración de torneado. Las mordazas blandas de contacto total se mecanizaron hasta alcanzar el diámetro de agarre real y se registró la presión de sujeción adecuada. El desbaste y el acabado se realizaron con bordes separados. Tras el mecanizado, la pieza se liberó, se estabilizó y se verificó en múltiples secciones y ángulos; la relación de referencia se verificó con una rutina de medición de coordenadas o de excentricidad adecuada.
Este razonamiento coincide con la lógica de fabricación publicada para la brida/tapa frontal del motor de precisión de Liqin, cuyo orificio de rodamiento, pivote de posicionamiento y superficie requieren una concentricidad y perpendicularidad controladas. Una cubierta frontal de servomotor similar también demuestra por qué las interfaces circulares y los puntos de referencia de montaje merecen un mecanizado e inspección específicos. La lección comercial es clara: si el plano identifica la función de acoplamiento y la relación de referencia en la etapa de cotización, el proveedor puede diseñar la configuración en función de ello en lugar de descubrir el problema durante el montaje.
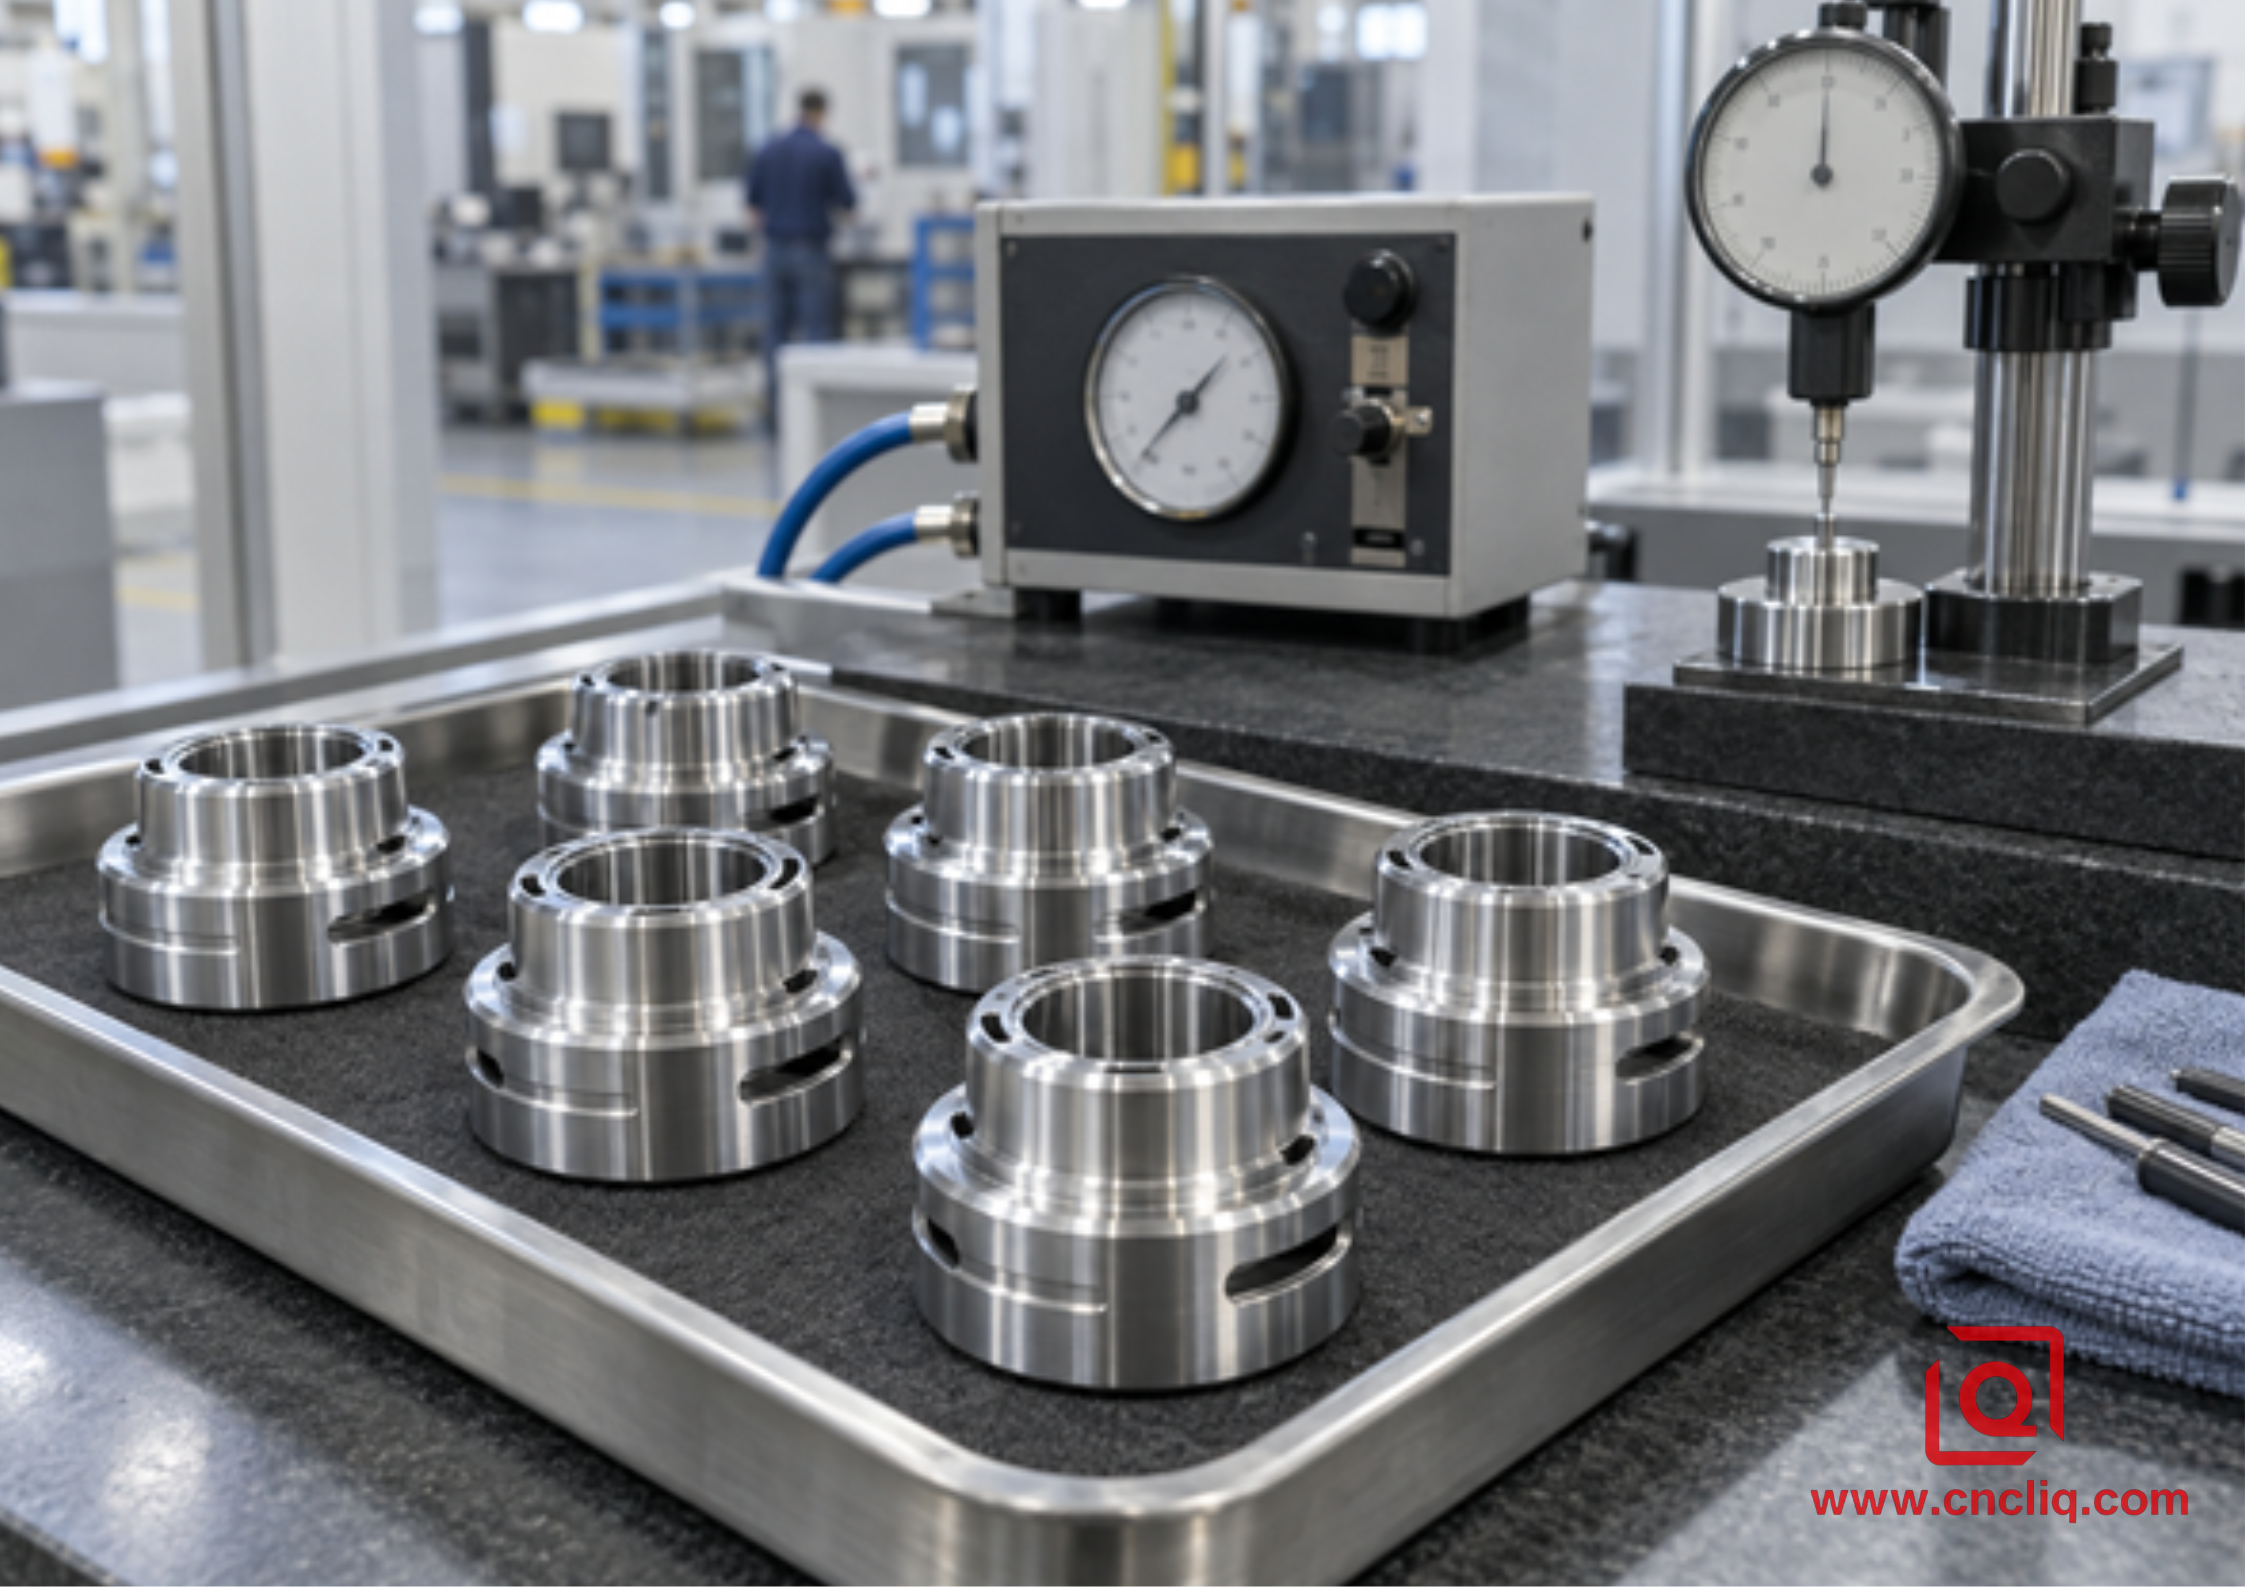
Lote de componentes de aluminio torneados de precisión en inspección.
Imagen 3: el control de lotes vincula el torneado repetible con la inspección comparativa y geométrica adecuada.
Lista de verificación para solicitudes de cotización (RFQ) para torneado de aluminio con tolerancias ajustadas
Envíe suficiente información para que la fábrica pueda cotizar el proceso, no solo la forma. Un paquete útil incluye:
· Modelo 3D nativo y dibujo 2D controlado con nivel de revisión.
· Aleación y temple completos, además de cualquier requisito de certificación de materiales.
· Límites de diámetro crítico, función de ajuste, estructura de referencia, GD&T y textura superficial.
· Si las dimensiones se aplican antes o después del anodizado, el recubrimiento, el tratamiento térmico o el ensamblaje.
· Información sobre las piezas de acoplamiento donde el ajuste o la superposición de capas determinan la tolerancia.
· Cantidad de prototipos, tamaño del lote, demanda anual y horizonte de pedidos repetidos previsto.
· Requisitos de documentación del primer artículo, CMM, material, capacidad, PPAP u otros.
· Requisitos de limpieza, desbarbado, embalaje y aceptación estética.
¿Está planificando la fabricación de un eje, manguito, asiento de cojinete, piloto de motor o un orificio de aluminio de precisión? Envíe el plano, la aleación o temple, el ajuste de acoplamiento, el estado del recubrimiento y la cantidad prevista. El equipo de ingeniería de Liqin revisará la cadena de tolerancias y propondrá una ruta de producción medible. Solicite una revisión DFM y un presupuesto.
Haz clic aquí para tu consulta 👆
Preguntas frecuentes
1. ¿Cuál es una tolerancia de diámetro ajustada realista para el aluminio torneado por CNC?
No existe un valor universal exacto, ya que la capacidad depende del diámetro, la longitud, el espesor de la pared, la aleación y el temple, la rigidez de la configuración, el alcance de la herramienta, la temperatura, el acabado superficial, el tamaño del lote y el método de medición. Un muñón rígido corto es diferente de un manguito delgado o un orificio profundo. Indique el límite funcional en el plano y, a continuación, solicite al proveedor que confirme la ruta, el método de inspección y el resultado de la primera pieza para esa geometría específica.
2. ¿Por qué una pieza de aluminio presenta medidas diferentes después de enfriarse?
Las aleaciones de aluminio tienen un coeficiente de dilatación térmica relativamente alto (aproximadamente 18–25 µm/m·K en la referencia de mecanizado del NIST), por lo que una pieza caliente puede ser notablemente más grande que la misma pieza a la temperatura de referencia ISO 1 de 20 °C. Las temperaturas de la máquina, el refrigerante, la pieza, la pieza maestra y la sala de inspección son importantes; la aceptación debe basarse en una condición de medición acordada y registrada.
3. ¿Puede una máquina de medición por coordenadas (CMM) sustituir a los micrómetros, los calibres neumáticos y las pruebas de redondez?
No en todos los casos. Una máquina de medición por coordenadas (MMC) es excelente para relaciones de referencia, posición y geometría documentada, mientras que un micrómetro o un calibrador comparativo pueden ser más rápidos y directos para la verificación de diámetros en producción. Los calibradores neumáticos son útiles para orificios, y un instrumento de redondez puede revelar formas que las limitaciones de las MMC no detectan. El sistema correcto es aquel que se ajusta a la función y al requisito de incertidumbre de la característica.
4. ¿Cómo evitamos que una funda delgada de aluminio se deforme?
Reduzca la fuerza de sujeción localizada, aumente el área de contacto con una pinza de sujeción adecuada, una mordaza blanda de envoltura completa o un mandril apropiado, apoye la pared cuando sea posible, separe el desbaste del acabado e inspeccione la pieza después de liberarla. Mida en múltiples ángulos y posiciones axiales, ya que una sola lectura puede ocultar lobulaciones, conicidad o distorsiones locales.
5. ¿Qué información nos permite obtener un presupuesto fiable de forma más rápida?
Proporcione el modelo 3D, el dibujo 2D controlado, la aleación y el temple, las dimensiones y referencias críticas, el acabado superficial, el estado del recubrimiento, la intención de ajuste de acoplamiento, la cantidad, la demanda anual y los documentos de inspección requeridos. Marque las características verdaderamente críticas en lugar de aplicar una tolerancia estricta en todas partes. Esto permite al proveedor seleccionar la sujeción de la pieza, las herramientas, la ruta de mecanizado y el esfuerzo de inspección sin tener que pagar por una incertidumbre evitable.
Haz clic aquí para tu consulta 👆
Resumen
El control preciso del diámetro en el torneado de aluminio de precisión se logra mediante un proceso cerrado, no con un truco de pasada final: defina la función, gestione los efectos térmicos y de sujeción, utilice mecanizado por etapas y un borde afilado adecuado para el aluminio, mida la pieza en estado libre con el calibre correcto y reaccione a las tendencias antes de que alcancen el límite de embutición. Comparta con anticipación las condiciones de acoplamiento, el estado del recubrimiento, el esquema de referencia y el volumen de producción, y su proveedor podrá incorporar tanto la precisión como la repetibilidad en la cotización.
Información del contacto
Empresa: Ningbo Liqin Industry Co., Ltd.
Mantenimiento diario al cliente y soporte postventa : service@shturl.zhuwanying@cncliq.com
Para nuevas consultas, cotizaciones y pedidos : business@shturl.zhouli@chinaliqin.com
Línea directa: +86 18757148656
Descargo de responsabilidad
Todos los artículos técnicos, especificaciones de materiales, recomendaciones de mecanizado y detalles de tratamiento de superficies publicados en este blog tienen fines meramente informativos y de referencia. Tenga en cuenta que las opiniones generales del blog no sustituyen los acuerdos técnicos firmados. Dado que las piezas personalizadas varían según el número de lote del material, la calibración de la máquina y las tolerancias específicas, las especificaciones de calidad vinculantes se rigen exclusivamente por sus planos CAD aprobados, contratos firmados y planes de calidad formales.
Todos los casos de éxito de clientes que aparecen en este blog han sido anonimizados y depurados minuciosamente. Las métricas de rendimiento, los flujos de trabajo de fabricación y las imágenes que se muestran sirven únicamente para demostrar nuestras capacidades de mecanizado a medida y no representan un estándar universal aplicable a todos los pedidos.
Equipo de fabricación de Liqin
Con 18 años de experiencia en ingeniería de precisión, Ningbo Liqin Industry fabrica componentes metálicos de alta tolerancia para exigentes mercados globales. Nuestras instalaciones de producción, de 6500 m², cuentan con más de 150 máquinas que realizan mecanizado CNC de 4 y 5 ejes, torneado-fresado, extrusión en frío y fundición a presión, todo bajo un mismo techo. Esta configuración nos permite gestionar proyectos de forma integral, desde los conceptos iniciales de CAD hasta los envíos finales.
Gestionamos el control de calidad sin concesiones. Tratamos las tolerancias estrictas con la disciplina de ingeniería que requieren. Con el respaldo de las certificaciones ISO 9001, ISO 13485 e IATF 16949, nuestros ingenieros de control de calidad realizan rigurosos controles IPQC, FQC y OQC en cada lote de producción. Desde el mapeo dimensional CMM y el perfilado óptico hasta las pruebas de dureza y niebla salina, validamos sus especificaciones críticas desde el principio, para que reciba componentes listos para su instalación sin complicaciones de montaje ni costosas paradas de línea. Además de la fabricación, puede contar con nosotros para tiempos de respuesta de 2 horas a nuevas solicitudes de cotización, soporte directo para el muestreo de prototipos y envíos de exportación sin contratiempos en Europa, Norteamérica, Asia y Oceanía.
Agradecemos sus consultas y muestras. Visite nuestro sitio web o contáctenos directamente para obtener un presupuesto competitivo.
