 Español




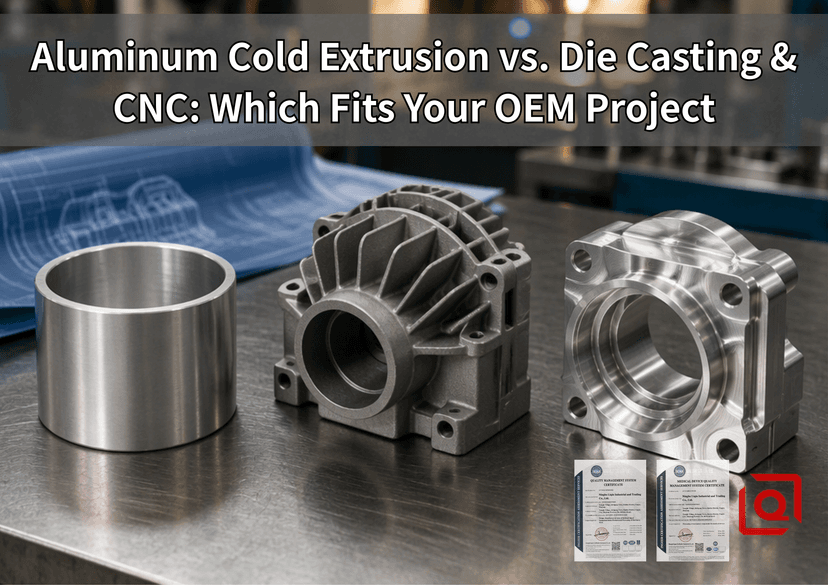
Cada construcción de hardware se topa con el mismo cuello de botella. El modelo CAD está bloqueado, se verifican las tolerancias y el abastecimiento se enfrenta ahora a una difícil solución de compromiso: ¿cómo escalamos esta carcasa de aluminio sin arruinar los costos de las piezas ni luchar contra las fallas en el campo?
La mayoría de los equipos de ingeniería utilizan CNC multieje durante la creación de prototipos. Una vez que las órdenes de lanzamiento aumentan, reflexivamente cambian a la fundición a presión de alta presión (HPDC), omitiendo por completo la extrusión en frío. Ese salto a menudo resulta contraproducente. Para carcasas de cavidad profunda, simétricas o cilíndricas, pasar directamente de la barra a la fundición a presión introduce porosidad oculta, picos de desechos durante las pruebas de caída de presión y anodizado con manchas.
Veamos cómo se comportan la extrusión en frío, la fundición a presión y el CNC de palanquillas en condiciones reales de producción en la fábrica.
Lo que realmente sucede dentro de las herramientas
Un visor CAD 3D no le mostrará cómo se deforma el metal bajo el tonelaje. Elegir la ruta correcta requiere rastrear el desplazamiento, la deformación y el historial térmico del metal durante el ciclo.
Extrusión en frío de aluminio (forjado por impacto/conformado en frío)
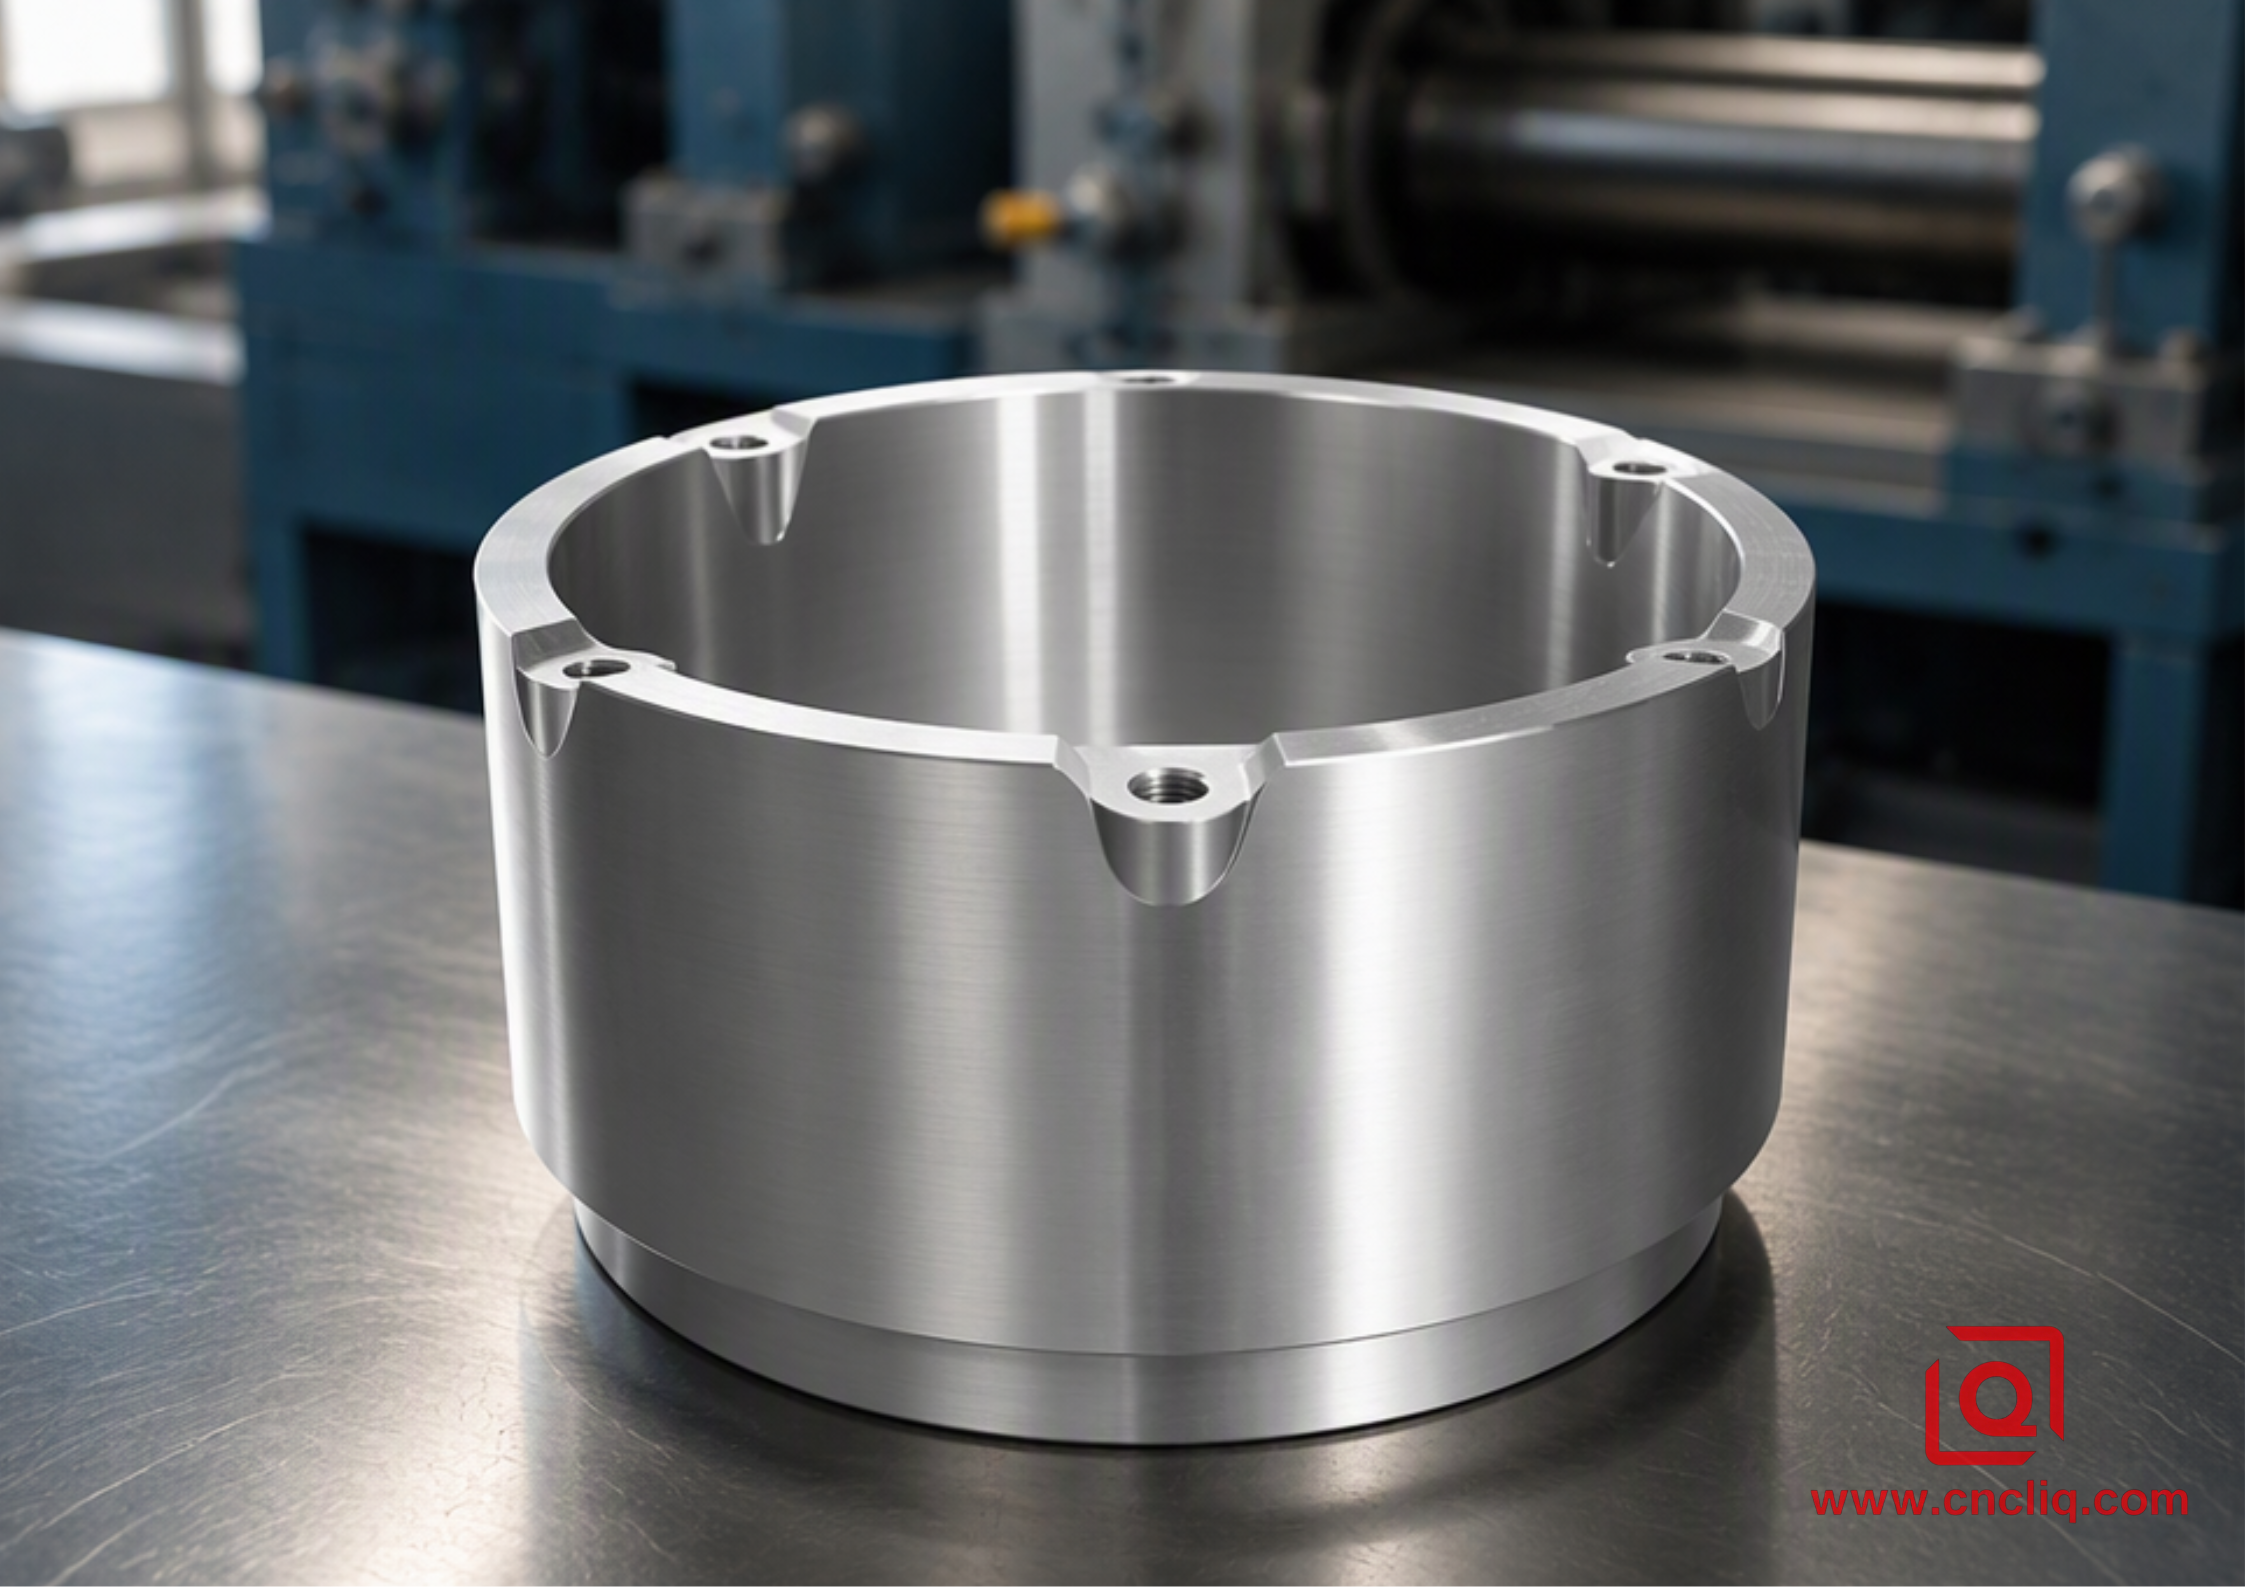
La producción comienza con un trozo cilíndrico recubierto y recocido recortado de una varilla de fundición continua. Cargado en una matriz de carburo de tungsteno a temperatura ambiente, el trozo recibe el impacto de un punzón de acero para herramientas impulsado por una prensa mecánica de 250 a 1200 toneladas métricas.
El trozo cede instantáneamente más allá de su límite plástico, surgiendo hacia atrás sobre la punta del punzón, empujando hacia adelante a través de la garganta del troquel o llenando las características de la cavidad inferior. Debido a que la conformación ocurre muy por debajo del umbral de recristalización, el proceso induce un severo endurecimiento por trabajo.
-
El resultado: las líneas de flujo de grano longitudinales se doblan y envuelven continuamente a lo largo de la geometría de la pieza sin cortarse.
-
Velocidad del ciclo: Una pasada de presión forma el cuerpo hueco casi neto en 2 a 4 segundos antes de que el pasador de extracción lo libere.
-
Operaciones secundarias: Una pasada de torno de sujeción única recorta la boca, corta ranuras para juntas tóricas y roscas de punta única al paso.
Fundición a presión de alta presión (HPDC)
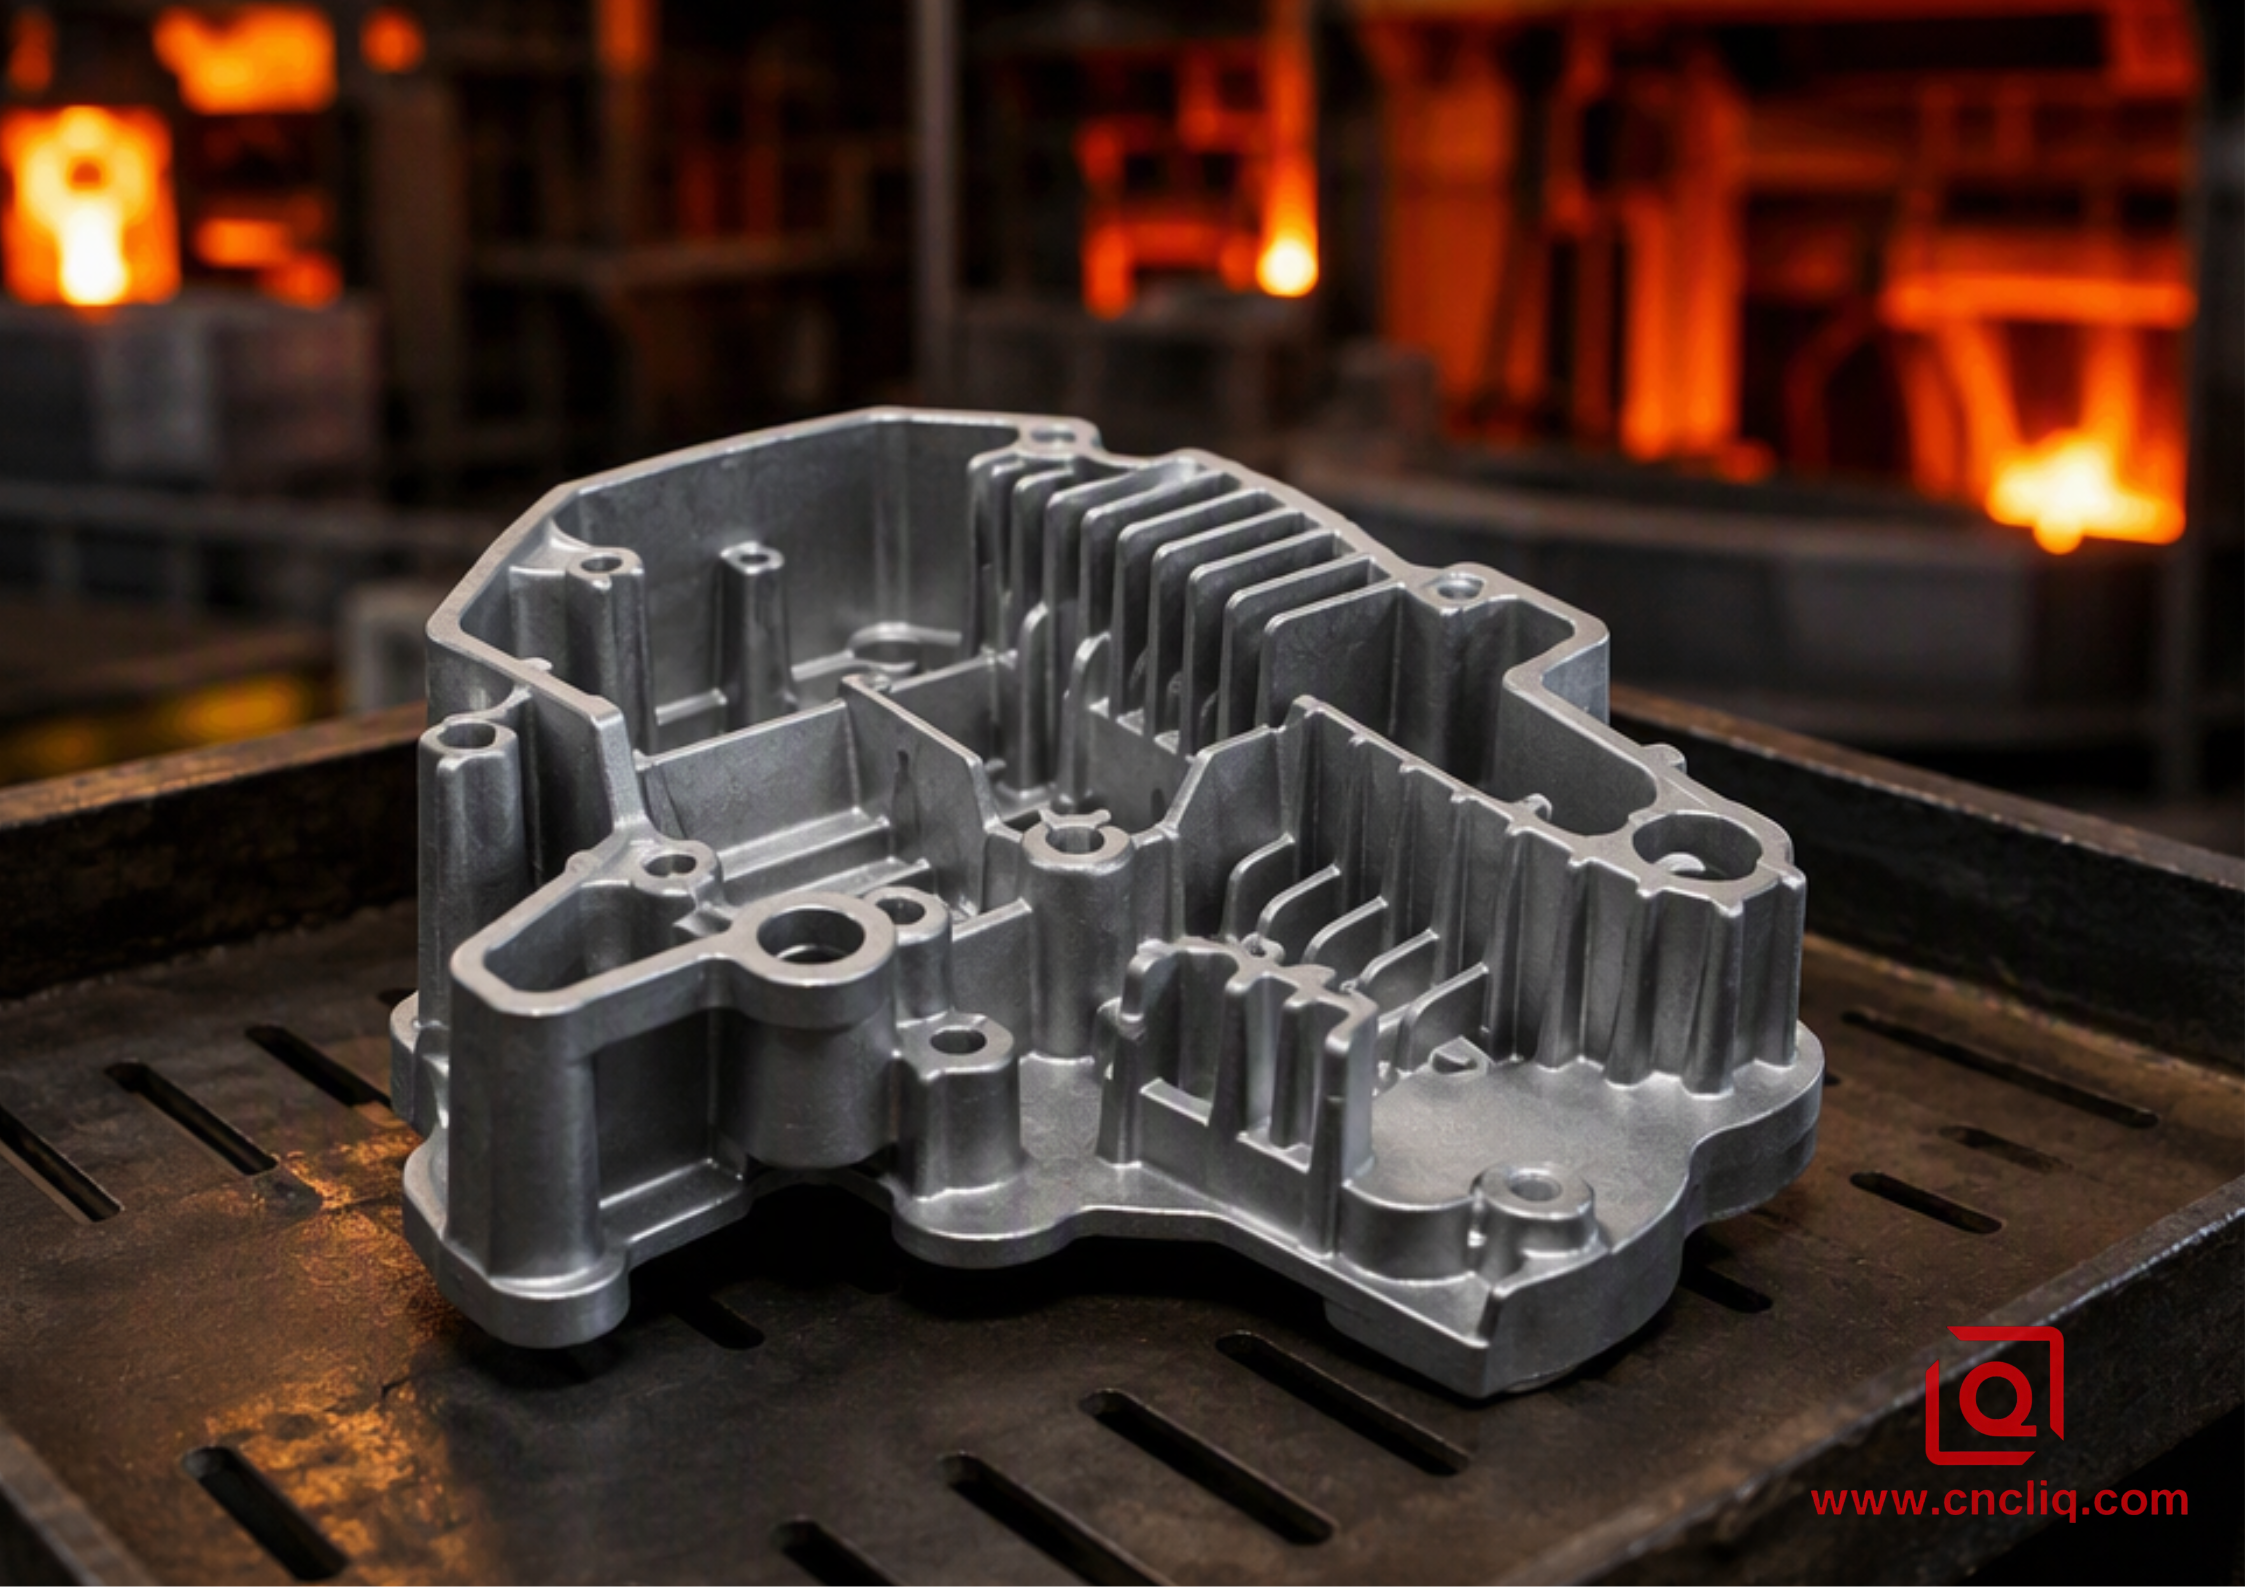
Las fundiciones funden lingotes de aluminio secundario (mezclas con alto contenido de silicio como A380 o ADC12) a aproximadamente 660 a 700 grados Celsius. Un manguito de perdigones hidráulico fuerza la aleación líquida hacia una herramienta de acero H13 a una velocidad de 40 a 60 metros por segundo bajo una presión intensificadora de 30 a 100 MPa.
-
El resultado: excelente libertad para correas irregulares, aletas térmicas internas, protuberancias y paredes delgadas de hasta 1,5 mm.
-
El problema: el llenado turbulento atrapa el aire de la manga y los agentes desmoldantes quemados en la masa fundida. Bajo pulsos de presión hidráulica o vibración continua, estas burbujas internas crean vías de fuga y desgarros tempranos por fatiga.
Mecanizado CNC sustractivo
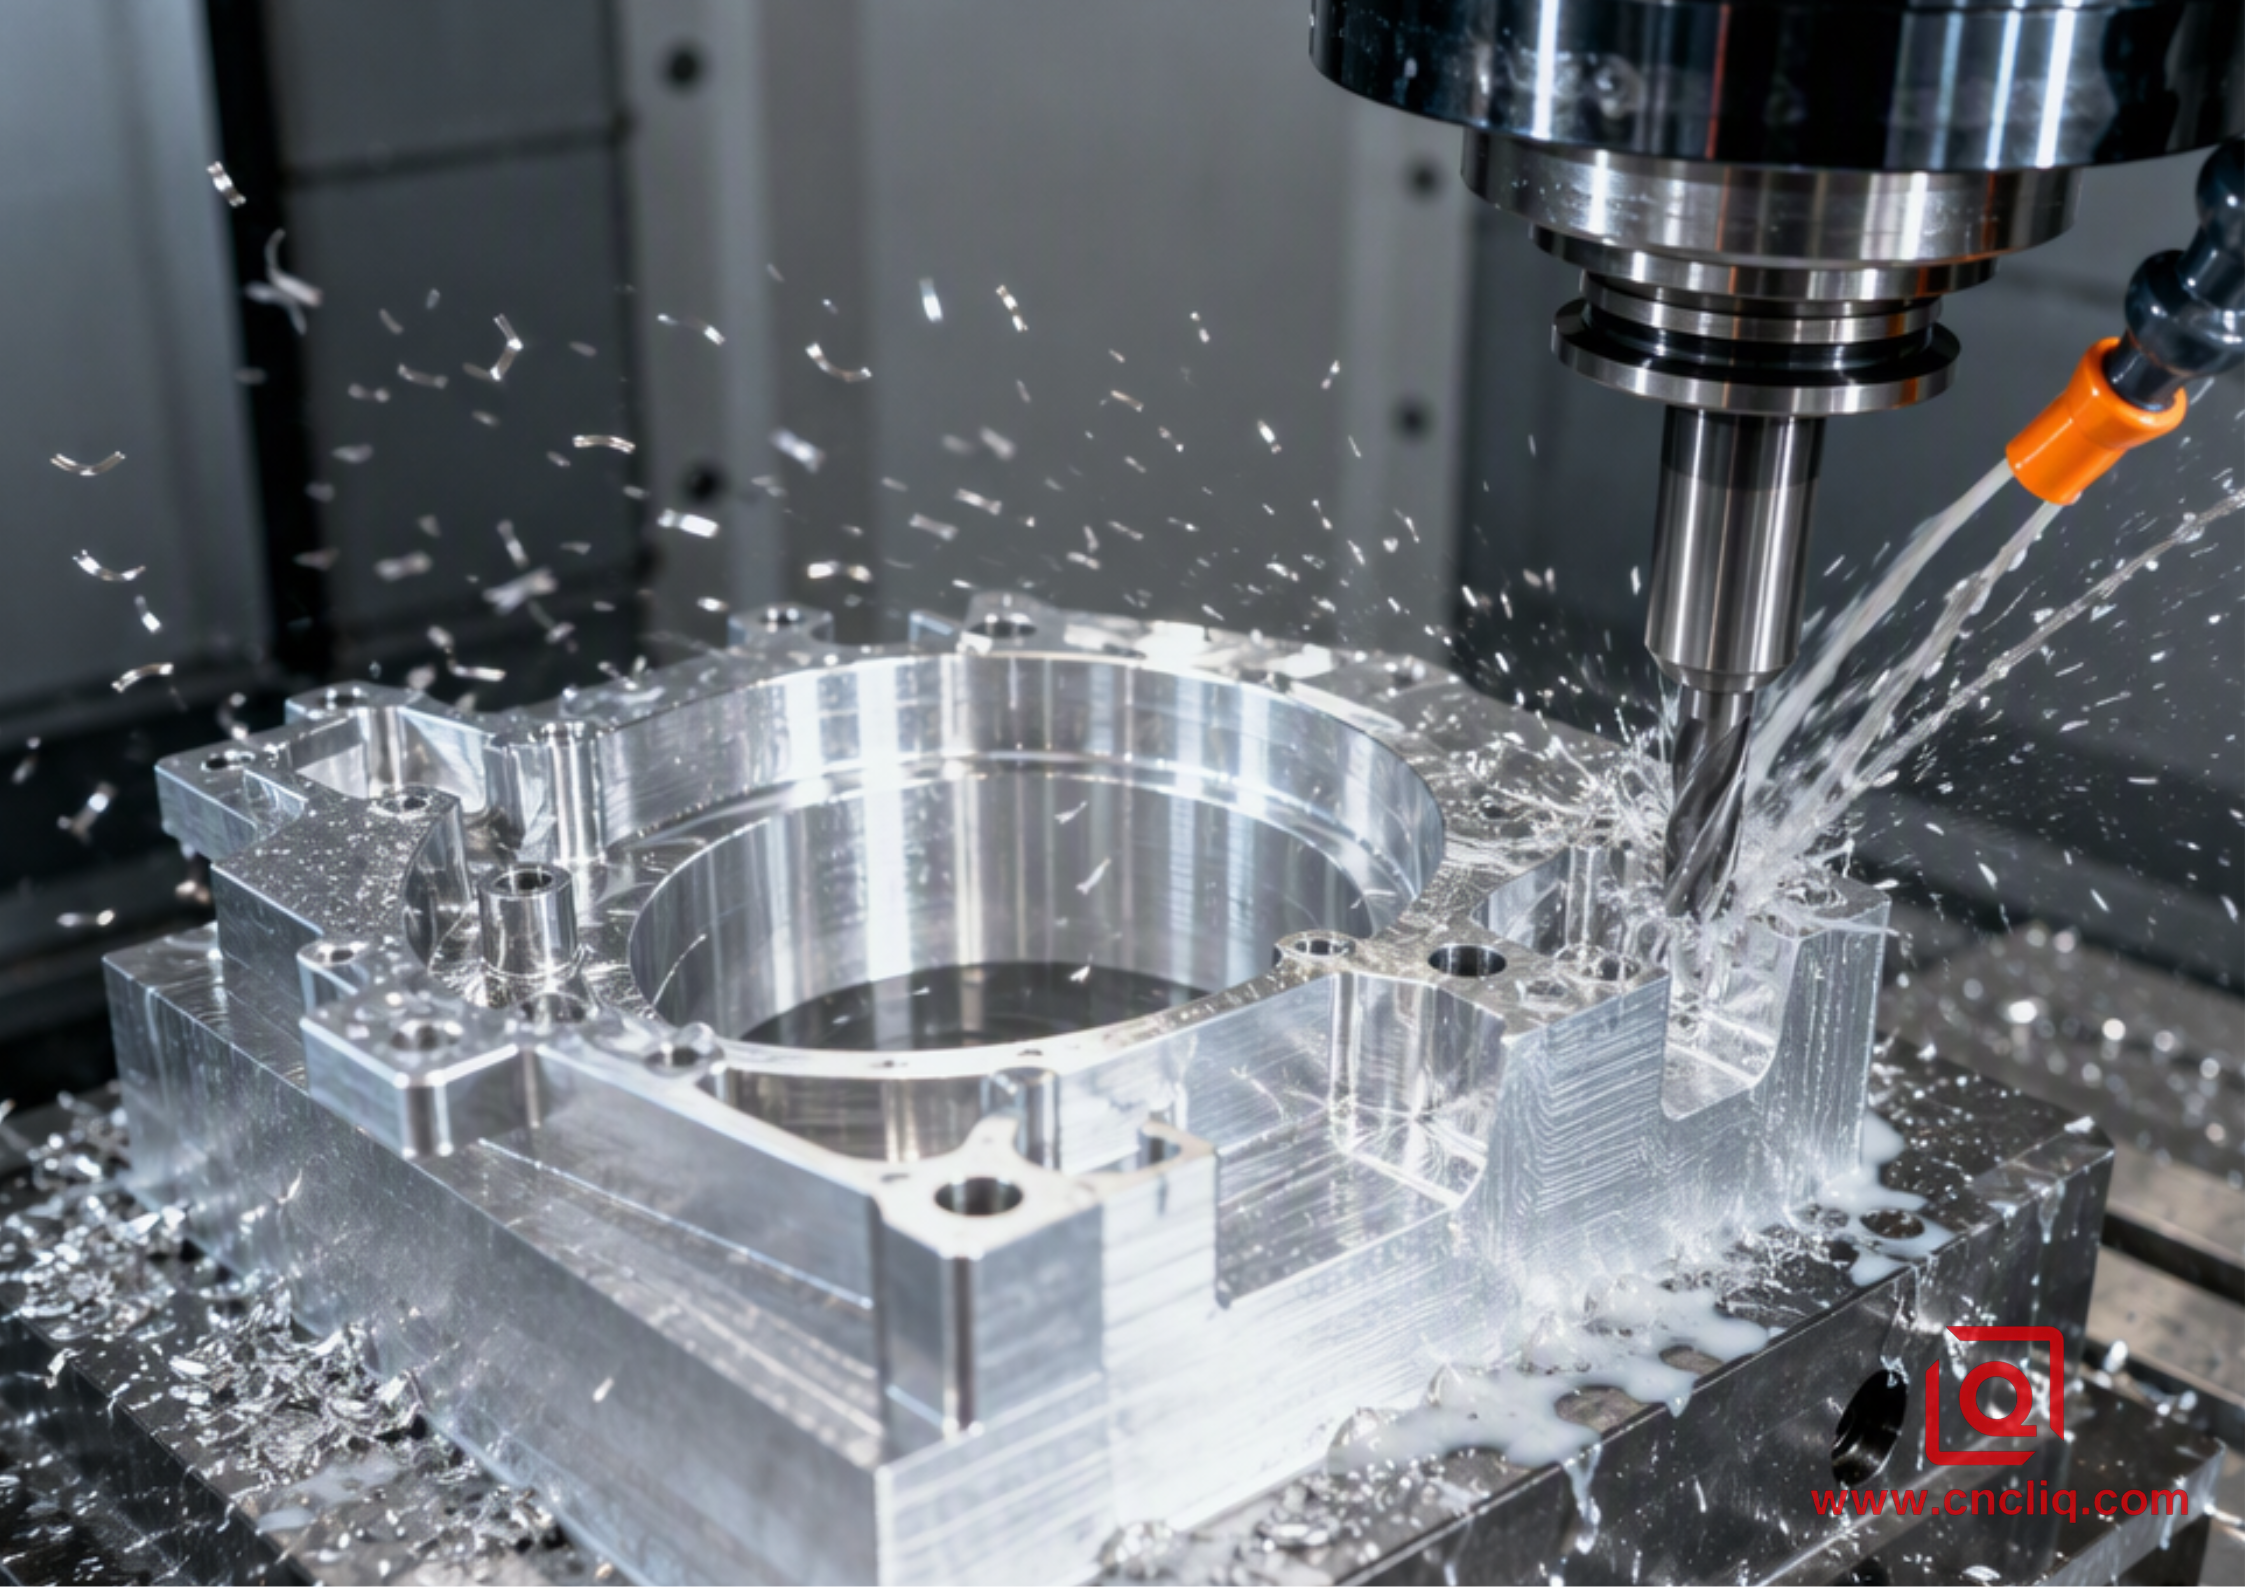
Los operadores montan una barra forjada extruida 6061-T6511 en mandriles personalizados en un centro de torneado y fresado. Las fresas de carburo giran entre 8000 y 18000 RPM, limpiando el material en bruto hasta que emerge la geometría terminada.
-
El resultado: orificios estrechos con tolerancias de 0,005 mm, bordes nítidos y cero plazos de entrega de herramientas de carga frontal.
-
El problema: Los perfiles huecos profundos convierten entre el 65 y el 80 por ciento de las costosas barras directamente en virutas, lo que alarga los tiempos de ciclo del husillo a entre 6 y 15 minutos por pieza.
Confiabilidad estructural: fibras de grano, porosidad y resistencia al estallido
Los números de tracción de la hoja de datos significan muy poco una vez que una carcasa contiene fluido hidráulico o realiza ciclos bajo cargas térmicas de vehículos eléctricos. La confiabilidad a largo plazo se reduce a la microestructura interna.
Cold Extrusion (Continuous Flow) Die Cast (Dendritic + Pores) CNC Solid Billet (Cut Flow)
┌──────────────────────────────┐ ┌───────────────────────────┐ ┌───────────────────────────┐
│ ══════════════════════════ │ │ · · ○ · · · · │ │ ───────────────────────── │
│ ══════════════════════════ │ │ · · · · ○ · · │ │ ──────────── [Cut] ────── │
│ ═══════╗ ╔═════════ │ │ · ○ · · · · · │ │ ═══════╗ ╔════════ │
│ ║ Flow ║ │ │ [Micro-porosity] │ │ ║ Cut ║ │
│ ║ Lines ║ │ │ │ │ ║ Lines ║ │
└────────╨────────╨──────────┘ └─────────────────────────────┘ └────────╨────────╨─────────┘
El conformado en frío 6061 o 6082 preserva el flujo continuo de granos de metal a lo largo de las paredes laterales de los componentes. Esto permite que la pieza de trabajo resista aumentos repentinos de presión y cargas de choque cíclicas. HPDC opera bajo mecánicas distintas: la solidificación rápida crea formaciones dendríticas propensas al atrapamiento de gas y huecos de microcontracción. Las piezas totalmente procesadas mediante mecanizado CNC se originan a partir de barras con grano uniforme. En cambio, las cavidades profundas y las geometrías escalonadas alteran la orientación del grano, formando zonas de alta tensión cerca de los radios internos.
Matriz de comparación de procesos
| Parámetro | Extrusión en frío de aluminio | Fundición a presión de alta presión (HPDC) | CNC de precisión (de palanquilla) |
| Grados de materiales | 1070, 6061, 6082, 7075 | A380, A383, ADC12, AlSi10Mg | 6061-T6, 7075-T6, 2024, 5083 |
| Utilización de materiales | 88 a 96 por ciento (casi neto) | 82 a 90 por ciento (corredores refundidos) | 20 a 45 por ciento (alta pérdida de viruta) |
| Tiempo del ciclo primario | 2 a 6 segundos por golpe | 25 a 60 segundos por disparo | 4 a 20 minutos por pieza |
| Tolerancia tal como se formó | 0,03 a 0,08 milímetros | 0,10 a 0,25 mm | 0,005 a 0,02 milímetros |
| Rugosidad de la superficie (Ra) | 0,4 a 1,6 µm (bruñido) | 1,6 a 3,2 µm (piel moldeada) | 0,8 a 3,2 µm (marcas de corte) |
| Densidad Interna | 100 por ciento denso; fibra continua | Microporosidad presente (Clase 1 a 4) | 100 por ciento denso; cortar fibra |
| Calidad cosmética anodizada | Acabado uniforme, limpio y brillante. | Parches de silicona turbios y de color gris opaco | Acabado uniforme, limpio y brillante. |
| Inversión en herramientas | 3500 a 15000 USD (Perforar y morir) | 15000 a 65000 USD (molde de acero) | 0 USD (mordazas blandas estándar) |
| Ventana de lote económico | 3000 a 200000+ unidades/año | 10000 a 500000+ unidades/año | 1 a 2500 unidades/año |
Reglas prácticas de DFM para extrusión en frío
Para evitar que los punzones se rompan y el metal se corte durante tiradas de alto tonelaje, fije las impresiones de sus piezas a estas cinco reglas probadas en el taller:
-
Limite las relaciones de extrusión: calcule la reducción de la sección transversal desde el bloque hasta la pared terminada. Mantenga esta métrica entre 3,0 y 8,0 al conformar en frío aleaciones de la serie 6000. Exceder los 10,0 picos perfora cargas superiores a 1800 MPa, rectificando las herramientas en poco tiempo.
-
Haga coincidir las proporciones de la pared con el piso: pasos dimensionales severos, como emparejar un lado de 1,2 mm con un fondo sólido de 18 mm, desencadenan una resistencia al flujo desigual que arruga o rasga el cuerpo de la lata. En su lugar, busque una relación de espesor de pared a base de 0,6:1 a 1,5:1.
-
Radios de entrada fáciles: pasos duros de 90 grados aceleran la extrusión hacia atrás. Dele a las esquinas internas al menos 1,0 mm de radio y abra las transiciones de entrada del troquel a 1,5 mm o más para que el material no se corte a mitad de carrera.
-
Exija un templado y una lubricación adecuados: alimente los espacios en blanco 6061 o 6082 en un templado O completamente suave, preparado con fosfato de zinc o jabón de polímero reactivo. Después del conformado, ejecute un tratamiento térmico de solución y endurecimiento por precipitación (remoje a 530 grados Celsius durante 2 horas, enfríe en agua en menos de 15 segundos y luego envejezca a 175 grados Celsius durante 8 horas) para alcanzar índices de rendimiento y tracción superiores a 310 MPa.
-
Utilice el enfoque híbrido de extrusión + CNC: deje que la extrusión en frío maneje el 90 por ciento de la forma masiva (cavidades, cilindros escalonados, hexágonos de accionamiento inferior) en segundos. Luego pase la cáscara cruda a un torno de alta velocidad para una pasada de limpieza de 30 a 50 segundos a través de las superficies de las roscas y las ranuras de las juntas tóricas.
Estudio de caso de taller: carcasa de sensor automotriz
Un proveedor de sistemas de fluidos de nivel 1 necesitaba una carcasa de sensor de aluminio (diámetro exterior de 48 mm, diámetro interior de 40 mm, profundidad de 85 mm, rosca interna M38×1,5, accionamiento hexagonal inferior).
 Raw Billet Slug (Ø46mm x 32mm)
 │
 ▼ [1. Cold Extrusion Strike - 3.2s]
 Near-Net Cup (Ø48mm x 88mm, Wall 4mm)
 │
 ▼ [2. T6 Heat Treatment]
 Homogenized 6061-T6 Mechanical Matrix
 │
 ▼ [3. Secondary CNC Lathe - 42s]
 Final Product: Thread M38x1.5 + O-Ring Groove + Face Trim
El proceso original (CNC de barra sólida)
El torneado y fresado de barras sólidas 6061-T6 de 55 mm de diámetro por 95 mm consumió 610 gramos de materia prima para producir una carcasa de 138 gramos. El tiempo de husillo fue de 8 minutos y 45 segundos por pieza. El taller convirtió el 77,3 por ciento del stock (472 gramos) en astillas de desecho, lo que elevó los costos unitarios a 6,85 dólares en un programa anual de 45.000 piezas.
La ejecución fallida de la fundición (ADC12 Die Casting)
El cambio a ADC12 fundido redujo el tiempo del ciclo bruto, pero la carcasa tuvo que pasar una prueba de fuga de helio de 3,5 MPa. La turbulencia de la fundición provocó una tasa de desperdicio de fugas del 8,4 por ciento cerca de las raíces de las roscas y los cierres fríos de las paredes laterales. Para empeorar las cosas, la aleación rica en silicio adquirió manchas de color gris oscuro en el tanque de anodizado, sin pasar los controles de calidad cosmética.
The Hybrid Fix (6061 formado en frío + torno CNC)
El equipo de ingeniería cambió a una configuración de supresión 6061 con cabeza fría:
-
Preparación del trozo: las piezas en bruto de aluminio 6061-O se cortan y se achaflanan, con una dimensión de 46 mm de diámetro y 32 mm de longitud, y un peso total de 146 gramos.
-
Extrusión en frío inversa: una prensa de 400 toneladas completa el estampado de una sola vez para dar forma a la parte de la copa. La pieza terminada presenta una pared de 3,8 mm de espesor y una estructura hexagonal inferior integral, y todo el proceso finaliza en 3,2 segundos.
-
Procesamiento térmico: se adopta el tratamiento de solución T6 convencional y el envejecimiento artificial para ajustar el rendimiento del material, lo que proporciona un límite elástico de 275 MPa y una resistencia a la tracción de 310 MPa.
-
Mecanizado posterior al CNC: el proceso de torneado y acabado se logra en una operación de sujeción en 42 segundos. Este procedimiento mecaniza la ranura de la junta tórica, recorta el borde de la cara del extremo y rosca el orificio de la rosca interior M38×1,5.
Cost Breakdown Comparison (Per Part at 45,000 Units/Year)
Pure CNC Machining: ████████████████████ 6.85 USD
Die Casting (w/ scrap):████████████ 4.20 USD (High defect rate)
Cold Extrusion+CNC: ███████ 2.95 USD (0% burst leaks)
Los costos de las piezas finales cayeron a 2,95 USD, una reducción de costos del 56,9 por ciento en comparación con el CNC puro. Los gastos de herramientas ascendieron a 5800 USD para el punzón y el inserto de carburo de tungsteno, totalmente amortizados en las primeras 1500 piezas. Durante toda la producción de 45.000 unidades, la chatarra de fugas de helio se mantuvo en el 0,00 por ciento.
Guía de abastecimiento
Elija CNC multieje puro cuando:
-
La producción anual se mantiene por debajo de las 2000 unidades.
-
La geometría es asimétrica y carece de equilibrio axial o plano.
-
El diseño espera frecuentes revisiones a mitad de ejecución.
-
La posición real y el descentramiento deben mantenerse a más de 0,010 mm en múltiples puntos de referencia.
Elija fundición a presión a alta presión cuando:
-
El volumen anual supera las 15.000 piezas.
-
La geometría contiene soportes de montaje no simétricos, secciones de pared variables de hasta 1,5 mm y aletas de refrigeración profundas.
-
La pieza no retiene fluido presurizado, lo que hace que la microporosidad sea inofensiva.
-
Los acabados exteriores se basan en recubrimientos en polvo o e-coating en lugar de anodizados decorativos brillantes.
Elija Extrusión en frío (o Extrusión en frío + CNC) cuando:
-
El volumen anual supera las 3000 piezas.
-
El componente es tubular, en forma de copa, cilíndrico o equilibrado rotacionalmente.
-
Los requisitos de aplicación exigen una resistencia forjada densa de las series 6000 o 7000 con porosidad sin fugas.
-
La especificación cosmética requiere un anodizado limpio y uniforme.
-
Quiere reducir el desperdicio de virutas de materia prima entre un 50 y un 75 por ciento en comparación con acaparar palanquilla en un molino.
Haga clic aquí para su consulta 👆
Preguntas frecuentes
1. ¿Se pueden extruir en frío las aleaciones de aluminio de la serie 7000 de alta resistencia (como la 7075), o estamos limitados a las series 1000 y 6000?
Sí, 7075 se forma en frío, pero su margen de procesamiento se reduce drásticamente en comparación con 6061 o 1070. La babosa exige un recocido completo con temple O combinado con lubricante de conversión multicapa para evitar la irritación. También necesita radios de esquina gruesos en el punzón para que las tensiones extremas no rompan el acero de la herramienta. El desgaste de punzones y matrices aumenta rápidamente; cuando se procesan geometrías de copa 7075 profundas o complicadas, los talleres elevan las temperaturas de los slug a 200 a 250 grados Celsius (conformado en caliente) para reducir el tonelaje sin alterar la alineación del grano.
2. ¿Cómo se comparan directamente el costo inicial de las herramientas y el tiempo de entrega de la extrusión en frío con la fundición a presión?
Las herramientas de conformado en frío son más económicas y se fabrican más rápido. Insertar un punzón de acero endurecido para herramientas junto con un inserto de carburo suele costar entre 3500 y 15 000 USD y requiere de 3 a 5 semanas desde los dibujos hasta los primeros artículos. Por el contrario, las herramientas HPDC implican correderas complejas, refrigeración interna y pasadores extraíbles: su accionamiento cuesta entre 15 000 y 65 000 USD, mientras que la entrega se prolonga entre 8 y 14 semanas.
3. ¿Por qué la extrusión en frío produce un acabado anodizado más limpio que la fundición a alta presión? Los niveles de silicio y el metal sin huecos explican la diferencia. Los grados de fundición a presión como A380 y ADC12 contienen entre un 9 y un 12 por ciento de silicio para lograr fluidez en la fusión en secciones delgadas. Ese silicio resiste la disolución del baño sulfúrico, enturbiando la pieza con una película gris opaca y con manchas. La extrusión utiliza barras forjadas (como 6061 o 6082) con un mínimo de silicio y cero huecos internos, lo que logra un color anodizado nítido y brillante en cada pasada.
4. ¿Qué pasa si nuestra pieza tiene un soporte lateral asimétrico o un orificio de montaje perpendicular? El conformado en frío depende del flujo radial simétrico, lo que hace que las pestañas descentradas o los orificios transversales sean imposibles durante la carrera descendente. La ruta de acceso es un método híbrido de dos pasos: perforar la lata, el cuerpo o la carcasa simétrica hasta obtener una forma casi neta en 3 segundos, luego colocarlo en una configuración CNC de 4 o 5 ejes para cortar los orificios transversales, las partes planas o las pestañas laterales.
5. ¿Cuánto tiempo duran los punzones de extrusión en frío y las matrices de carburo antes de necesitar reemplazo? Mantenga sus trozos recocidos, aplique jabón de fosfato de zinc y mantenga relaciones de extrusión por debajo de 8,0, y los insertos de carburo sólido alcanzarán entre 200.000 y 500.000 golpes antes de salirse de las especificaciones. Los punzones de acero para herramientas (como CPM-10V o Vanadis 4 Extra) suelen realizar entre 50.000 y 150.000 ciclos antes de que la fatiga o la erosión del perfil fuercen un cambio.
Haga clic aquí para su consulta 👆
Resumen
Elegir la ruta correcta depende de la geometría de la pieza, el tamaño del lote y las especificaciones de destino. El CNC multieje se adapta a tiradas cortas con formas irregulares y libres donde la velocidad de configuración es importante. La fundición a presión a alta presión controla tiradas masivas de piezas intrincadas, siempre que el aire atrapado y los huecos del subsuelo no sean una preocupación. Para gabinetes redondos y profundos que necesitan una sólida resistencia a la explosión, acabados cosméticos anodizados limpios y precios mínimos por piezas, ejecute una extrusión en frío respaldada por limpiezas rápidas de mecanizado secundario.
Información del contacto
Descargo de responsabilidad
Todos los artículos técnicos, especificaciones de materiales, recomendaciones de mecanizado y detalles de tratamiento de superficies publicados en este blog tienen fines informativos y de referencia únicamente. Tenga en cuenta que las ideas generales del blog no reemplazan los acuerdos técnicos firmados. Debido a que las piezas personalizadas varían según los números de calor del material, las calibraciones de la máquina y las tolerancias específicas, las especificaciones de calidad vinculantes se rigen únicamente por sus dibujos CAD aprobados, contratos firmados y planes de calidad formales.
Todos los estudios de casos de clientes que aparecen en este blog han sido completamente anonimizados y desinfectados. Las métricas de rendimiento, los flujos de trabajo de fabricación y las imágenes mostradas sirven únicamente para demostrar nuestras capacidades de mecanizado personalizado y no representan un estándar universal único para todos los pedidos.
Equipo de fabricación de Liqin
Ningbo Liqin Industry, basada en 18 años de experiencia en ingeniería de precisión, fabrica componentes metálicos de alta tolerancia para mercados globales exigentes. Operamos desde un centro de producción de 6.500 m² equipado con más de 150 máquinas de 4 y 5 ejes. Mecanizado CNC , mecanizado por torno, extrusión en frío y fundición a presión bajo un mismo techo. Esta configuración nos permite gestionar proyectos sin problemas, llevando piezas desde los conceptos iniciales de CAD directamente hasta los envíos finales.
Manejamos el control de calidad sin compromiso. Tratamos las tolerancias estrictas con la disciplina de ingeniería que requieren. Respaldados por las certificaciones ISO 9001, ISO 13485 e IATF 16949, nuestros ingenieros de control de calidad realizan controles estrictos de IPQC, FQC y OQC en cada lote de producción. Desde mapeo dimensional de CMM y perfiles ópticos hasta pruebas de dureza y niebla salina, validamos sus especificaciones críticas por adelantado, para que reciba componentes listos para usar sin dolores de cabeza de ensamblaje ni costosas paradas de línea. Además de la fabricación, puede confiar en nosotros para obtener tiempos de respuesta de dos horas en nuevas solicitudes de presupuesto, soporte directo para el muestreo de prototipos y envíos de exportación sin problemas en Europa, América del Norte, Asia y Oceanía.
Bienvenido a sus consultas y muestras. Visita nuestro sitio web o contáctanos directamente ¡Para una cotización competitiva!
