 Español




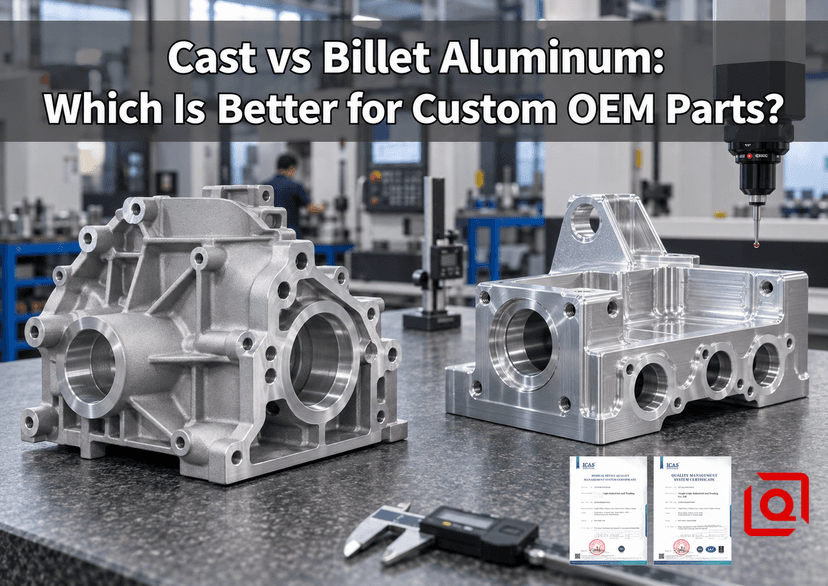
Aquí es donde empiezo: si la impresión aún se mueve, el lote es modesto o varios datos deben coincidir, mantengo el troquel fuera del banco y del tocho de la máquina. El casting comienza a ganarse su sustento una vez que la demanda se estabiliza, especialmente cuando el modelo está lleno de nervaduras, protuberancias y espacios vacíos que de otro modo se convertirían en astillas. Una carcasa con nervaduras fundidas pero superficies de sellado fresadas no es una medida intermedia. En muchos trabajos de producción es la ruta más limpia. Una etiqueta no constituye una pieza premium. La mejor ruta es la que protege la función, el tiempo de entrega y el costo total de entrega.
Una vez, un comprador me hizo una versión de esta pregunta que va directamente al problema real: "Si el tocho es más fuerte, ¿por qué casi todas las carcasas de motores comienzan como una pieza fundida?" Porque la fuerza es sólo una línea en el dibujo. Una carcasa puede necesitar aletas de refrigeración delgadas, conductos internos, piezas de bajo costo y seis interfaces mecanizadas. Tallar todo eso a partir de un bloque sólido puede ser preciso, pero también puede llenar el transportador de virutas mientras la máquina pasa la mayor parte de su ciclo eliminando material que el cliente nunca necesitó.
También ocurre el error inverso. Un equipo aprueba un dado porque el pronóstico de producción parece saludable. Tres revisiones de diseño después, un patrón de pernos se ha movido, la ranura de una junta tórica es más ancha y la protuberancia del conector necesita otros tres milímetros de espacio libre. Ahora el proceso barato está ligado a costosas herramientas de acero. La elección entre aluminio fundido o palanquilla para piezas OEM personalizadas debe realizarse antes de que la cotización se reduzca al precio de una sola pieza.
Esta guía toma la ruta práctica. Compararemos metalurgia, tolerancias, acabado superficial, herramientas, cambios de diseño, inspección y las preguntas que deben aparecer en una RFQ. Si también pesa extrusión, los datos relacionados Comparación de procesos OEM de aluminio coloca el mecanizado CNC, la extrusión y la fundición a presión en el mismo marco de decisión.
Lo que realmente significan "Cast" y "Billet"
Las piezas de aluminio fundido se forman cuando la aleación fundida llena un molde o matriz y se solidifica. Si camina por dos fundiciones, la palabra fundición puede significar trabajos muy diferentes: arena, molde permanente, baja presión o una celda HPDC rápida. Esas rutas no dejan la misma piel ni condición interna. poner solo “ aluminio fundido " en una solicitud de cotización y cinco tiendas pueden ofrecer cinco respuestas diferentes.
En un trabajo de palanquilla, una placa, barra o bloque extruido cortado con sierra entra en el dispositivo y el metal innecesario se desprende en forma de astillas. El marketing ha extendido la palabra palanquilla hasta que le dice muy poco al comprador. No menciona una aleación, un temple, una garantía de propiedad o incluso una forma específica de stock. Es útil “Mecanizado a partir de placa 6061-T651 con certificado de fábrica”. “Hecho de palanquilla aeronáutica” no es suficiente para la compra o la planificación de la calidad.
La distinción es importante porque las aleaciones fundidas y forjadas utilizan familias de designación diferentes. La Asociación del Aluminio mantiene sistemas para productos forjados y fundidos, mientras que ASM International publica referencias de propiedades separadas para aleaciones forjadas y fundiciones de aluminio. No compare un número de tocho genérico con un número de fundición genérico. Compare la aleación exacta, el temple, el proceso, la sección de la pared y los criterios de aceptación.
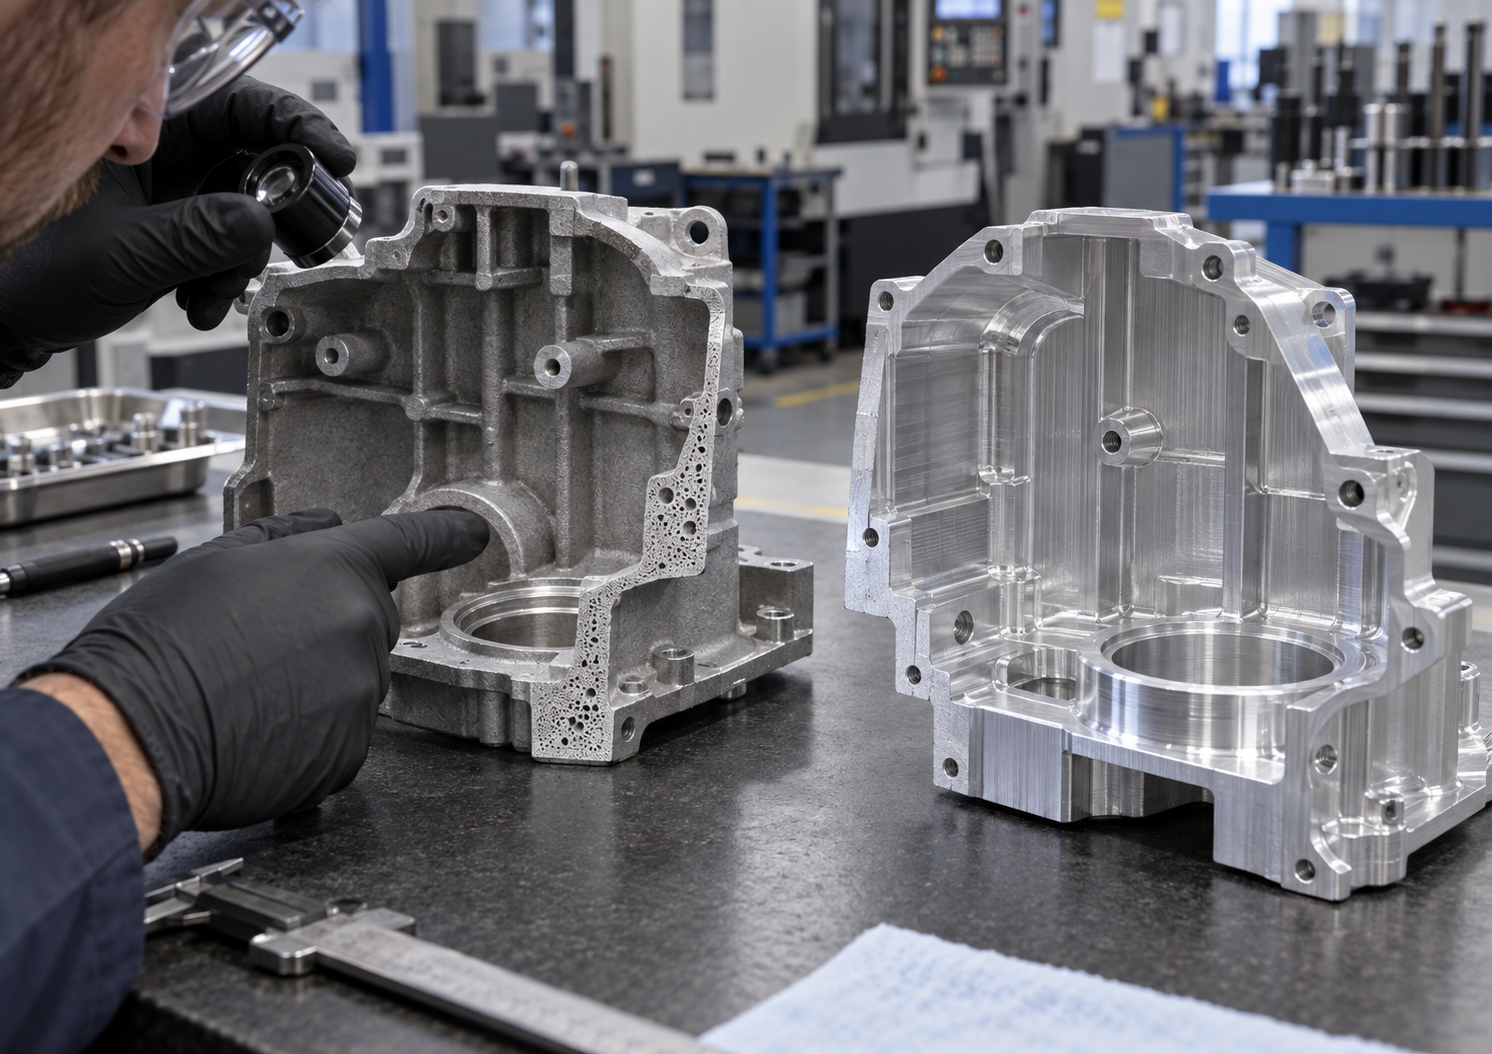
Las rutas de fundición y palanquilla dejan diferentes firmas en el taller; el plan de inspección debe seguir la ruta.
Aluminio fundido versus aluminio billet: tabla de decisiones OEM lado a lado
|
factor de decisión |
Aluminio fundido |
Aluminio mecanizado en palanquilla |
|
Compromiso inicial |
Las herramientas dedicadas pueden dominar los costos iniciales, especialmente para HPDC. |
Sin molde de producción; Aún se requieren accesorios, programación y configuración. |
|
Mejor geometría |
Costillas delgadas, protuberancias, formas exteriores orgánicas y carcasas casi netas. |
Piezas prismáticas, cavidades, orificios, puertos precisos y características revisadas con frecuencia. |
|
Comportamiento del volumen |
La economía de las piezas generalmente mejora a medida que el volumen estable distribuye el costo de las herramientas. |
Rápido para comenzar; el tiempo de ciclo y la eliminación de materia prima permanecen en cada unidad. |
|
Consistencia mecánica |
Depende de la aleación, el relleno, la solidificación, el espesor de la sección, el control de la porosidad y el tratamiento térmico. |
El material forjado es generalmente más uniforme, pero la tensión residual y la dirección de la fibra siguen siendo importantes. |
|
Características apretadas |
Los puntos de referencia y ajustes críticos a menudo necesitan mecanizado secundario. |
El CNC establece características estrictas directamente, siempre que se controlen las configuraciones y la distorsión. |
|
Cambios de diseño |
Los cambios pueden requerir reelaboración o reemplazo del troquel. |
Muchos cambios se pueden manejar mediante CAD, CAM y revisiones de accesorios. |
|
Aspecto superficial |
Textura como fundición; El acabado cosmético depende de la aleación y la ruta del recubrimiento. |
Aspecto mecanizado nítido; Las aleaciones forjadas suelen dar un anodizado decorativo más predecible. |
|
Principales riesgos del proceso |
Porosidad por gas o contracción, cierres en frío, rebabas, desajustes en las líneas de separación, testigos del eyector y distorsión. |
Deformación después de una gran remoción de material, vibración, deflexión de la herramienta, rebabas y desviación de los datos de configuración entre configuraciones. |
|
Uso típico ganador |
Recinto o carcasa estable y de volumen repetido con nervaduras y resaltes. |
Prototipo, componente de precisión de bajo volumen, colector, soporte o diseño en evolución. |
Esta tabla es una herramienta de selección, no un sustituto del dibujo. Un cuerpo estanco a la presión, un brazo cargado por fatiga y una cubierta electrónica pueden aterrizar en diferentes columnas incluso con el mismo volumen anual.
¿Qué es más resistente: el aluminio fundido o el aluminio billet?
Si se coloca una aleación de fundición a presión común junto a un grado forjado adecuado, el material forjado a menudo le dará al diseñador más resistencia, alargamiento y margen de fatiga, con menos sorpresas entre lotes. Ésta es la base de la reputación de billet. La razón no es que el corte CNC agregue fuerza. La ventaja proviene del material de partida y su procesamiento termomecánico previo, además de la ausencia de defectos de fundición en un producto forjado bien suministrado.
Pero “el tocho es más fuerte” no es una decisión de ingeniería completa. La aleación y el temple pueden pesar más que la etiqueta del proceso. Una carcasa nervada fundida puede tener una forma terminada más rígida que una carcasa de palanquilla mal diseñada de la misma masa. Los procesos de fundición de primera calidad, el tratamiento térmico, el control del vacío, el diseño de la sección local y la inspección también pueden mejorar significativamente el rendimiento de la fundición. Las referencias de aluminio de ASM tratan la composición, la microestructura, la ruta de fundición, el tratamiento térmico y el control de calidad como variables conectadas exactamente por esta razón.
Utilice palanquilla cuando el caso de carga deje poco espacio para variaciones ocultas.
La palanquilla es un punto de partida sensato para un prototipo o una pieza de bajo volumen que enfrenta una carga cíclica alta, un impacto, una rosca muy estresada o un límite de presión que se abrirá mediante un mecanizado profundo. La orden de compra puede ser contundente: nombre la aleación forjada y el temple, indique la placa o barra, solicite el registro del molino y marque la dirección de la fibra solo donde el caso de carga lo necesite. Para ver más de cerca el comportamiento del taller entre los grados comunes, consulte la Comparación de mecanizado 6061, 7075 y 5052 .
Utilice la fundición cuando la eficiencia de la forma sea más importante que las propiedades máximas del material.
La fundición puede colocar metal alrededor de protuberancias, esquinas, nervaduras y soportes de cojinetes sin cortar una gran envoltura rectangular hasta convertirla en una carcasa hueca. Para una carcasa protectora, un cuerpo de iluminación, una cubierta de motor o un soporte estructural, esa libertad de forma puede reducir la masa y el costo en conjunto. El trabajo consiste en seleccionar un proceso de fundición adecuado y crear controles de defectos en torno a los modos de fallo reales. NADCA señala que se utilizan variantes de fundición a presión estructural de alta integridad cuando se requiere una porosidad del gas minimizada. El “modelo a presión” por sí solo no define la integridad.
Precisión: el dibujo decide dónde debe entrar el CNC
Una pieza fundida puede repetir formas complejas de manera eficiente, pero la superficie original no es el lugar para asumir un ajuste de rodamiento, una junta plana o una relación de pasador precisa. Se necesita tiro para liberar la pieza del troquel. La línea de separación introduce su propia variación. La expulsión, el enfriamiento y el recorte pueden mover la pieza. Esos hechos no hacen que el casting sea inexacto; le indican qué características deben diseñarse para el mecanizado secundario.
En un plan de referencia híbrido fuerte, la pieza fundida incluye almohadillas de ubicación estables en una mitad del molde. La primera operación del CNC establece un punto de referencia mecanizado primario. Los taladros, caras y agujeros posteriores hacen referencia a ese dato en lugar de a una piel exterior irregular. El margen de stock debe ser suficiente para limpiar la variación normal de la fundición, pero no tan generoso como para que el cortador abra una porosidad más profunda o desperdicie tiempo del ciclo.
El mecanizado de palanquilla elimina las variables del molde, no todas las variables. Un bolsillo profundo puede liberar la tensión residual y convertir un plato plano en un arco poco profundo. Las herramientas largas se mueven bajo presión de corte. Una segunda configuración puede cambiar la relación entre dos orificios. Para trabajos complejos de cinco lados, reduciendo la necesidad de volver a sujetar manualmente fresado CNC multieje puede proteger la posición verdadera mejor que perseguir una tolerancia de máquina más estricta en cada característica aislada.
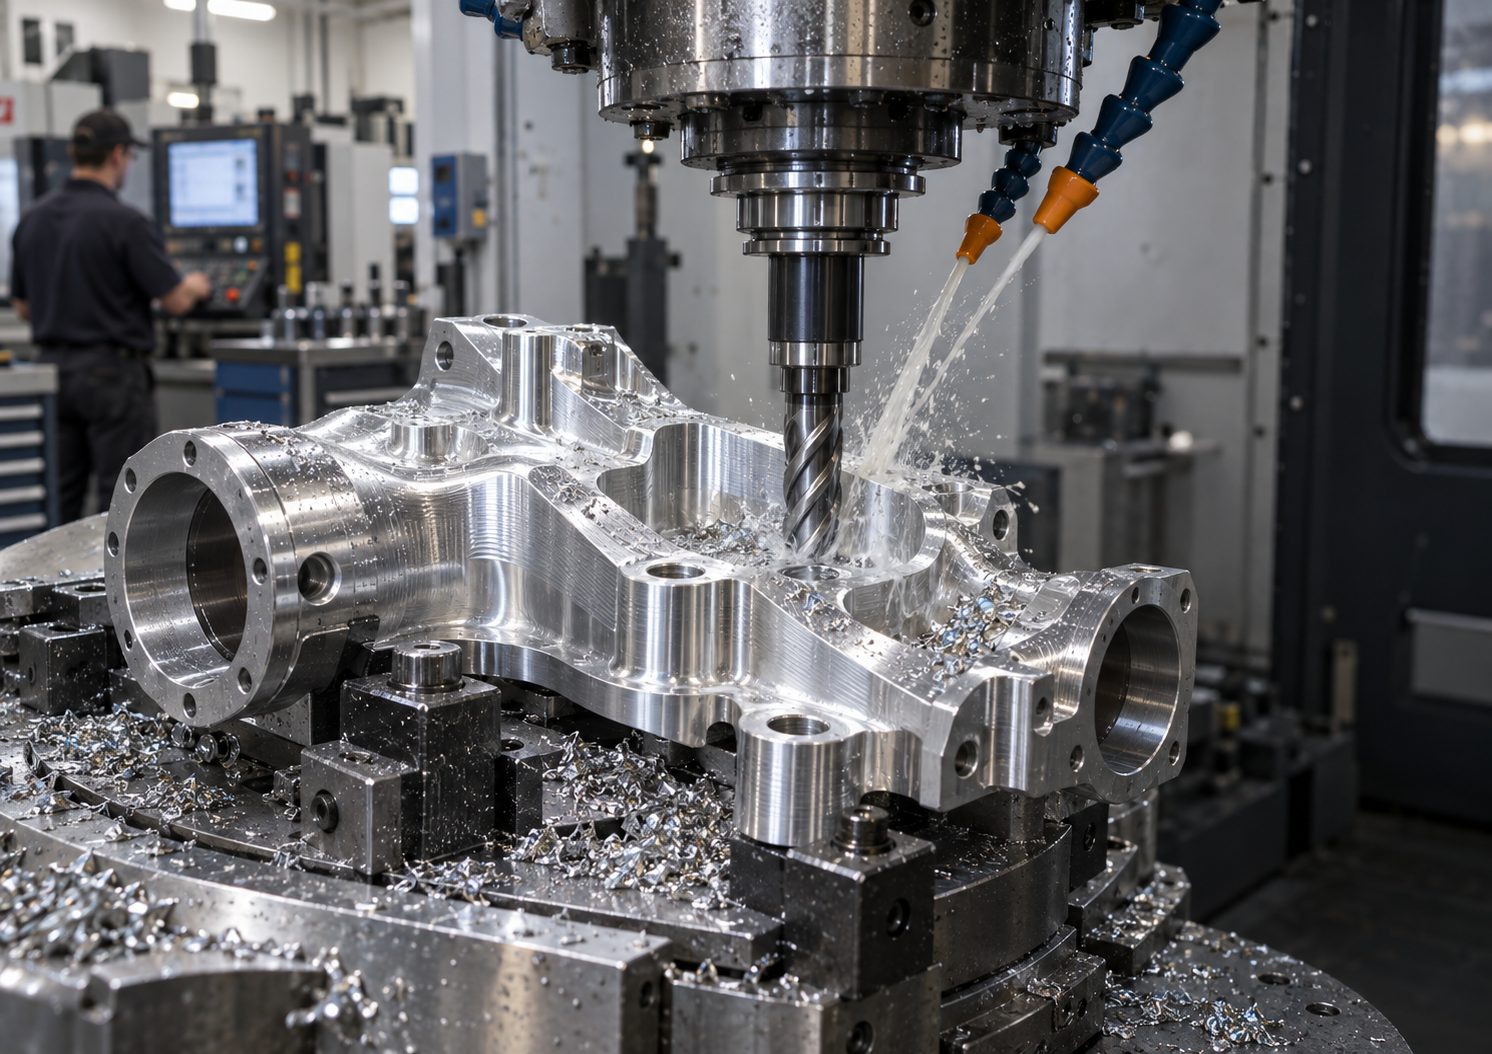
El mecanizado de palanquillas comienza rápidamente y maneja bien las revisiones, pero la sujeción de piezas, la liberación de tensiones y la evacuación de virutas aún controlan el resultado.
Costo: compare el costo del programa, no solo el precio por pieza
La pregunta honesta sobre costos no es "¿Qué proceso es más barato?" Es “¿Qué proceso cuesta menos en este programa, en este nivel de revisión, con esta carga de inspección?” Una cotización útil le permitirá ver adónde va el dinero. Quiero que se desglose el troquel, el stock, la configuración, el tiempo del husillo, el acabado, la inspección y el embalaje, con el mantenimiento de la herramienta indicado en lugar de enterrado. Esto hace visible el punto de equilibrio.
|
Impulsor de costos |
Pregunta a hacer antes de elegir |
|
Patrón de pronóstico y orden |
¿Es estable la demanda anual o el pronóstico sigue siendo una estimación de ventas? ¿Los lanzamientos son mensuales o un lote grande? |
|
Madurez del diseño |
¿Cuántas dimensiones de la interfaz pueden cambiar después de la prueba del prototipo? |
|
Rendimiento material |
¿Qué parte del stock comprado se convierte en pieza y cómo se recuperan las astillas o los corredores? |
|
Operaciones secundarias |
¿Qué caras, orificios, roscas, inserciones, pruebas de fugas, revestimientos y marcas quedan después del conformado? |
|
Costo de calidad |
¿Qué riesgo realmente necesita evidencia: una fuga, un vacío oculto, un dato a la deriva o un hilo defectuoso? Ponga precio al cheque coincidente, no a una lista de prueba general. |
|
Propiedad de la herramienta |
Ponga la propiedad en papel. Nombre la ubicación de almacenamiento, la responsabilidad de mantenimiento y la persona autorizada a aprobar un corte en el acero. |
|
Exposición a fallas |
¿Qué sucede con el costo de ensamblaje si aparece un defecto oculto sólo después del mecanizado o recubrimiento final? |
La palanquilla generalmente gana temprano el argumento del flujo de caja porque un programa puede pasar del CAD aprobado al mecanizado sin esperar a que se produzca una matriz. La fundición generalmente gana solo después de que la geometría y el volumen son lo suficientemente estables como para amortizar las herramientas y reducir el tiempo del ciclo recurrente. No existe una cantidad universal donde se cruzan las líneas. El tamaño de la pieza, la remoción de material, el número de cavidades, la vida útil de la matriz, la aleación, el contenido del mecanizado y la inspección pueden variar la respuesta por un amplio margen. Un proveedor útil debería mostrar los supuestos detrás de su cálculo del punto de equilibrio.
¿Necesita una comparación de procesos, no una suposición de una sola línea? Para una comparación útil, envíe primero a Liqin el dibujo controlado y el modelo STEP. Añade el primer lote, la previsión anual, el acabado y las pocas dimensiones que pueden parar tu montaje. Luego pídanos que valoremos las rutas sensatas una al lado de la otra, incluido un tramo de puente de palanquilla si la matriz de producción no está lista. Las cifras son más fáciles de defender y nadie tiene que explicar después por qué se cortó el acero mientras el conector aún estaba en movimiento.
Aleación y acabado: no copiar y pegar una especificación en ambas rutas
En las solicitudes de cotización diarias veo 6061 y 7075 en material forjado, mientras que A380, ADC12 y A356 aparecen en impresiones de fundición. No cambiaría uno de esos nombres por otro sin reabrir la revisión del diseño. Un cálido recinto exterior, un soporte pulido y un cuerpo de presión llevan la elección de aleación en diferentes direcciones. La carga es sólo una parte de esa conversación. Solicite el registro de materiales y luego dígale al proveedor qué línea le importa a usted. A veces es química; en otros lugares es la dureza, la conductividad o la estela del tratamiento térmico.
El acabado expone otra diferencia práctica. Una aleación forjada mecanizada a menudo brinda una apariencia anodizada limpia y consistente cuando se controlan el lote de material, el pretratamiento, el contacto con la rejilla y el crecimiento del recubrimiento. Las aleaciones de fundición con alto contenido de silicio pueden mostrar una apariencia anodizada más oscura o menos uniforme. Esto puede ser aceptable en una carcasa interna. Para una superficie cosmética orientada al cliente, el recubrimiento en polvo, la pintura, el recubrimiento electrónico u otro sistema aprobado pueden ser más predecibles. Los relacionados Flujo de trabajo de mecanizado y tratamiento de superficies de aluminio. explica por qué el margen de recubrimiento debe incluirse en el dibujo antes del dimensionamiento final.
No olvidar roscas y orificios después del recubrimiento. Decida qué superficies permanecen enmascaradas, cuáles se mecanizan después del recubrimiento y qué dimensiones se aplican antes o después del acabado. Una pieza bellamente recubierta que se pega durante el ensamblaje sigue siendo una pieza rechazada.
Reglas de geometría que empujan una pieza hacia la fundición
Muchas nervaduras finas, aletas de refrigeración y protuberancias se distribuyen alrededor de una carcasa tridimensional.
La envoltura sólida del tocho es mucho más grande que la pieza terminada, lo que genera un bajo rendimiento de material y largos ciclos de desbaste.
La forma exterior incluye curvas y refuerzos locales que son fáciles de moldear pero costosos de alcanzar con cortadores.
La demanda anual es lo suficientemente estable como para respaldar una herramienta de producción y un plan de mantenimiento documentado.
Si la cara de la junta, dos orificios y seis roscas soportan el conjunto, mecanícelos después de la fundición y deje el resto en paz.
Si esos puntos le suenan familiares, revise el Guía OEM de fundición a presión de aluminio personalizada antes de lanzar el modelo. Un diseño listo para la fundición necesita un ángulo de inclinación, filetes, transiciones de pared, estrategia de expulsión, espacio de canal y desbordamiento, y objetivos de mecanizado sensibles. El simple hecho de enviar un modelo CAD en forma de palanquilla a una fundición no produce una pieza fundida económica.
Reglas de geometría que empujan una pieza hacia la palanquilla
El diseño es un prototipo, un puente, una pieza de repuesto o un componente personalizado de menor volumen.
Los patrones de pernos, puertos o interfaces de acoplamiento pueden moverse después de las pruebas funcionales.
El componente soporta cargas cíclicas o de impacto exigentes y la especificación del material favorece el material forjado.
Las estrechas relaciones posicionales cubren varias caras y pueden beneficiarse de una configuración de múltiples ejes.
Los detalles mecanizados cosméticos o el anodizado predecible son parte del valor del producto.
La pieza es lo suficientemente compacta como para que la eliminación de existencias no domine el costo unitario.
Compatible con palanquillas no significa “mecanizar todo agresivamente en una sola pasada”. Una ruta estable puede desbastar simétricamente, liberar la pieza, permitir que se igualen las tensiones y luego terminar con una sujeción más ligera. El acceso a las herramientas, los radios internos, la profundidad de la cavidad y el acceso a la inspección deben revisarse en DFM. El Guía DFM de fresado CNC de aluminio. amplía esos límites prácticos.
La ruta híbrida: moldear la forma, mecanizar la función
Esta es a menudo la respuesta que se pasa por alto en una búsqueda de “molde versus palanquilla”. Muchos componentes OEM serios no se dejan como fundidos ni se cortan completamente del sólido. La fundición crea un cuerpo con un uso eficiente del material. Luego, el mecanizado CNC controla lo que realmente toca el conjunto: pistas de juntas, caras de conectores, orificios de válvulas, asientos de cojinetes, formas de roscas y puntos de referencia.
La secuencia debe planificarse como un proceso, no arrojarse por encima de un muro entre dos proveedores. Los puntos de referencia de fundición deben soportar el mecanizado. El dispositivo de mecanizado debe tolerar la variación normal de la pieza sin deformar una pared delgada. La inspección debe separar la aceptación del producto original de la aceptación final del CTQ. Si el rendimiento de las fugas es importante, el equipo debe acordar cuándo se realizará la prueba de fugas y si el mecanizado puede exponer la porosidad del subsuelo.
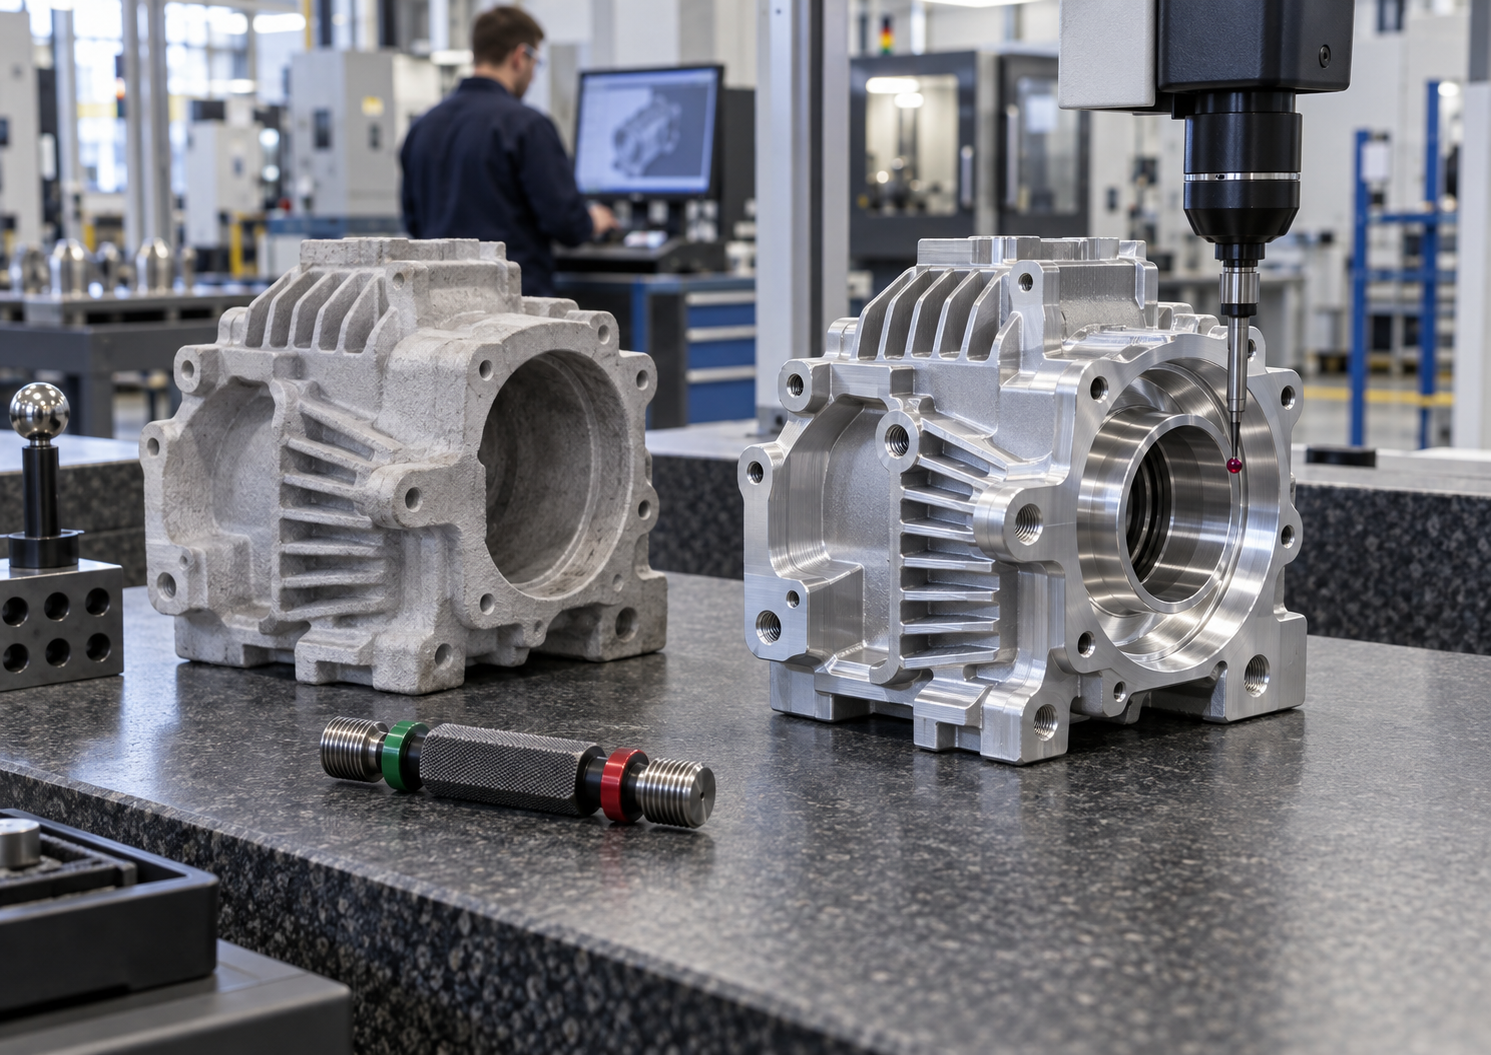
Una ruta híbrida práctica: fundición cercana a la red para obtener forma y velocidad, acabado CNC e inspección de interfaces funcionales.
Caso de producto existente verificado: Carcasa de luz de aluminio fundido a presión
Un producto Liqin publicado proporciona un ejemplo útil y verificable de la ruta híbrida: el Carcasa de luz de aluminio de precisión . La página del producto identifica un cuerpo fundido a alta presión seguido de mecanizado CNC en las caras de sellado críticas, la pista de la junta perimetral y los orificios de montaje roscados. Su exterior utiliza densas aletas de refrigeración, mientras que el interior incluye muchas características de montaje. Esa es la geometría que un espacio en blanco casi neto maneja de manera mucho más natural que un bloque sólido grande.
El desafío de fabricación no es simplemente crear la forma exterior. El caso publicado enumera una carcasa larga con aletas delgadas, una pared nominal de 4,6 mm, una matriz de 104 microagujeros ciegos con profundidades indicadas de 2,75 mm y 2,30 mm y varios tamaños de rosca. La página describe el trabajo de flujo de molde para el diseño de canales, sujeción neumática multipunto durante el mecanizado, un enfoque de planeado de dos etapas, inspección de la MMC del primer artículo, verificaciones periódicas durante el proceso y verificación del 100 % del calibre de la rosca. Esos son los controles que convierten una pieza fundida en un componente OEM listo para ensamblar.
La lección va más allá de la iluminación: moldee la forma estructural, mecanice las interfaces del ensamblaje y especifique una verificación para cada CTQ. Los valores publicados pertenecen a ese producto y su plan de calidad aprobado, no a todos los pedidos futuros.
Un método de selección de nueve preguntas para su próxima solicitud de cotización
¿Qué debe sobrevivir la pieza? Defina carga estática, carga cíclica, choque, temperatura, corrosión, presión y vida esperada.
¿Qué dimensiones hacen que el montaje funcione? Marque CTQ, referencias, ajustes, superficies de sellado, roscas y método de inspección.
¿Qué tan maduro es el diseño? Separe las interfaces congeladas de las funciones que aún pueden cambiar.
¿Cuál es la curva de demanda real? Proporcione la cantidad del prototipo, el primer lote de producción, el volumen anual y el patrón de lanzamiento.
¿Cuánto material eliminaría el mecanizado de palanquillas? Compare el sobre inicial con la masa final y la estimación del ciclo.
¿Se puede moldear la geometría limpiamente? Revise el borrador, la consistencia de la pared, los filetes, la ruta de flujo, la línea de separación, los eyectores y las plataformas de mecanizado.
¿Qué defectos importan funcionalmente? Vincular la porosidad, la planitud, la apariencia, las rebabas y el acabado superficial a una prueba o regla de aceptación.
¿Qué pasa después de formarse? Incluye tratamiento térmico, mecanizado, inserciones, limpieza, recubrimiento, marcado, pruebas de fugas y embalaje.
¿Qué evidencia viaja con el lote? Solicitar certificados, nivel FAI o PPAP si corresponde, plan de control, datos de capacidad e informes finales de inspección.
Esto mantiene la RFQ anclada en su función. Una pieza fundida desnuda y un componente inspeccionado, recubierto y probado contra fugas no son ofertas comparables.
Controles de calidad por ruta de fabricación
|
Escenario |
Enfoque fundido o fundido más CNC |
Enfoque CNC de palanquilla |
|
material entrante |
Registros de química de aleaciones, fusión y tratamiento térmico según sea necesario. |
Aleación, temple, forma del producto, trazabilidad del lote o calor, condición del stock. |
|
Primer artículo |
Línea de partición, calado, sección de pared, distorsión, material de mecanizado, CTQ. |
Estrategia de datos, relaciones de configuración, distorsión después del lanzamiento, CTQ. |
|
En proceso |
Consistencia del disparo, temperatura y condición del troquel, rebaba, recorte, ubicación del accesorio, desgaste de la herramienta. |
Vida útil de la herramienta, descentramiento, resultados de sondeo, control de sujeción, deriva térmica, rebabas. |
|
Detección de defectos |
Comprobaciones visuales y dimensionales más fugas, densidad, rayos X o TAC cuando el riesgo lo justifique. |
Inspección dimensional más requisitos de superficie, materiales y END cuando el diseño los requiera. |
|
Aceptación final |
CTQ mecanizados, roscas, recubrimiento, limpieza, comportamiento de fugas, trazabilidad. |
CTQ mecanizados, espesor de acabado, limpieza, apariencia, trazabilidad. |
La Asociación del Aluminio separa la geometría y el acabado de la fundición de los requisitos metalúrgicos. Un plan de control de OEM debería brindar a ambas partes sus propias pruebas.
Qué enviar para obtener una cotización rápida y útil
Envíe el modelo STEP, dibujo 2D controlado, material, acabado, CTQ, cantidades, fecha de lanzamiento y registros de calidad requeridos. Señale con antelación la estanqueidad a la presión y las superficies cosméticas, y marque la geometría que aún puede moverse durante el DFM.
Para programas confidenciales, solicite un acuerdo de confidencialidad antes de compartir archivos confidenciales. Para la cotización en sí, solicite opciones por separado: prototipo de palanquilla, fundición de producción más CNC y cualquier ruta intermedia que el proveedor considere viable. Liqin categoría de piezas de aluminio personalizadas y categoría de capacidad de fundición a presión mostrar el alcance del material y del proceso ya disponible en el sitio.
¿Listo para comparar el aluminio fundido con el aluminio billet por su parte? Sube el dibujo a través del pagina de contacto . Marque las tres dimensiones en las que no puede comprometerse e incluya su cantidad anual esperada. El equipo de ingeniería de Liqin puede revisar la capacidad de fabricación, identificar las características riesgosas y devolver una cotización basada en el proceso completo en lugar de un precio base optimista.
Haga clic aquí para su consulta 👆
Preguntas frecuentes
1. ¿El aluminio macizo es siempre más resistente que el aluminio fundido?
No. Las piezas mecanizadas con palanquilla a menudo comienzan con aleaciones forjadas que proporcionan propiedades mecánicas más altas y consistentes que las aleaciones de fundición a presión comunes, pero la respuesta exacta depende de la aleación, el temple, la dirección del material, el proceso de fundición, el tratamiento térmico, la geometría y el control de defectos. Compare las propiedades certificadas y el caso de carga real en lugar de tratar la palanquilla como una calidad.
2. ¿A qué volumen de producción la fundición de aluminio se vuelve más barata que el mecanizado CNC de palanquillas?
No existe una cantidad de cruce universal confiable. Una pieza pequeña y sencilla puede resultar económica de mecanizar con un volumen sustancial, mientras que una carcasa hueca grande puede justificar el mecanizado mucho antes. Solicite un modelo de costos que incluya el costo del troquel, la vida útil esperada de la herramienta, el recuento de cavidades, el rendimiento del stock, el ciclo CNC, las operaciones secundarias, la inspección, el acabado y la estabilidad prevista.
3. ¿Pueden las piezas de aluminio fundido mantener tolerancias CNC estrictas?
Sí, cuando las características críticas se mecanizan deliberadamente y el plano de referencia y fijación tiene en cuenta la variación de la fundición. El dibujo debe separar las dimensiones originales de los CTQ mecanizados, proporcionar stock de mecanizado, definir referencias e indicar si las tolerancias se aplican antes o después del recubrimiento. Los valores ajustados deben confirmarse mediante DFM y el plan de calidad firmado.
4. ¿Qué ruta es mejor para las piezas cosméticas anodizadas?
Las aleaciones forjadas mecanizadas a menudo producen una apariencia anodizada decorativa más predecible. Las aleaciones de fundición con alto contenido de silicio pueden anodizarse de manera más oscura o menos uniforme, por lo que puede ser preferible el recubrimiento en polvo, el recubrimiento electrónico o la pintura para las superficies de fundición visibles. Apruebe siempre el acabado con material representativo de la producción en lugar de confiar en una muestra de color genérica.
5. ¿Podemos crear prototipos en palanquilla y pasar a la fundición a presión más adelante?
Sí, y esa ruta por etapas puede reducir el riesgo de las herramientas tempranas, pero el prototipo del tocho no debe copiarse a ciegas en un troquel. Antes de producir las herramientas, rediseñe las necesidades de desbaste, consistencia de la pared, filetes, línea de separación, eyectores, canales y rebosadero, almohadillas de mecanizado y tolerancias de fundición, luego revalide la función porque la aleación y la estructura del material pueden cambiar.
Haga clic aquí para su consulta 👆
Resumen
Elija aluminio billet cuando necesite cambios de diseño rápidos, un menor compromiso inicial, propiedades predecibles del material forjado o un mecanizado estricto de múltiples caras en prototipos y volúmenes controlados; elija la fundición cuando la demanda estable y la geometría compleja cercana a la red justifiquen el uso de herramientas; y elija fundición más CNC cuando una pieza necesite tanto una creación de forma eficiente como interfaces funcionales precisas. La decisión ganadora del OEM proviene de la aleación exacta, el caso de carga, los CTQ, el acabado, la curva de volumen y el plan de inspección, no solo de la palabra palanquilla o fundición.
Información del contacto
Compañía: Ningbo Liqin Industria Co., Ltd.
Mantenimiento diario al cliente y soporte posventa: service@shturl. zhuwanying@cncliq.com
Nueva consulta, cotización y discusión de pedidos: business@shturl. zhouli@chinaliqin.com
Línea directa: +86 18757148656
Descargo de responsabilidad
Todos los artículos técnicos, especificaciones de materiales, recomendaciones de mecanizado y detalles de tratamiento de superficies publicados en este blog tienen fines informativos y de referencia únicamente. Tenga en cuenta que las ideas generales del blog no reemplazan los acuerdos técnicos firmados. Debido a que las piezas personalizadas varían según los números de calor del material, las calibraciones de la máquina y las tolerancias específicas, las especificaciones de calidad vinculantes se rigen únicamente por sus dibujos CAD aprobados, contratos firmados y planes de calidad formales.
Todos los estudios de casos de clientes que aparecen en este blog han sido completamente anonimizados y desinfectados. Las métricas de rendimiento, los flujos de trabajo de fabricación y las imágenes mostradas sirven únicamente para demostrar nuestras capacidades de mecanizado personalizado y no representan un estándar universal único para todos los pedidos.
Equipo de fabricación de Liqin
Ningbo Liqin Industry, basada en 18 años de experiencia en ingeniería de precisión, fabrica componentes metálicos de alta tolerancia para mercados globales exigentes. Operamos desde un centro de producción de 6.500 m² equipado con más de 150 máquinas de 4 y 5 ejes. Mecanizado CNC , mecanizado por torno, extrusión en frío y fundición a presión bajo un mismo techo. Esta configuración nos permite gestionar proyectos sin problemas, llevando piezas desde los conceptos iniciales de CAD directamente hasta los envíos finales.
Manejamos el control de calidad sin compromiso. Tratamos las tolerancias estrictas con la disciplina de ingeniería que requieren. Respaldados por las certificaciones ISO 9001, ISO 13485 e IATF 16949, nuestros ingenieros de control de calidad realizan controles estrictos de IPQC, FQC y OQC en cada lote de producción. Desde mapeo dimensional de CMM y perfiles ópticos hasta pruebas de dureza y niebla salina, validamos sus especificaciones críticas por adelantado, para que reciba componentes listos para usar sin dolores de cabeza de ensamblaje ni costosas paradas de línea. Además de la fabricación, puede confiar en nosotros para obtener tiempos de respuesta de dos horas en nuevas solicitudes de presupuesto, soporte directo para el muestreo de prototipos y envíos de exportación sin problemas en Europa, América del Norte, Asia y Oceanía.
Bienvenido a sus consultas y muestras. Visita nuestro sitio web o contáctanos directamente ¡Para una cotización competitiva!
