 Español




¿Aún no se decide entre una carcasa concéntrica de aluminio para un centro de torneado CNC convencional o una máquina multitarea de torneado y fresado? La elección parece sencilla hasta que un orificio debe ajustarse con precisión a un piloto externo, una ranura frontal debe sellar y varios puertos radiales deben encajar en ángulos exactos. En ese punto, la verdadera pregunta no es qué máquina parece más avanzada, sino qué proceso mantiene intacto el eje funcional desde la materia prima hasta la inspección final.
Esta guía explica la toma de decisiones desde la planta de producción. Comparamos las cadenas de procesos, el control de referencias, el riesgo de distorsión, el esfuerzo de inspección, los factores de costo y la información del plano que ayuda al proveedor a cotizar correctamente. Nos centramos en las carcasas cilíndricas de aluminio utilizadas alrededor de rodamientos, componentes ópticos, sensores, válvulas, motores compactos y otros conjuntos donde la excentricidad y el ajuste son más importantes que la mera apariencia.
Respuesta breve: elija el torneado CNC cuando la mayoría de las superficies críticas sean rotacionales, las características fresadas sean simples o sueltas, y una segunda configuración controlada no rompa la relación de referencia. Elija el torneado-fresado multitarea cuando el orificio, el piloto, la cara de sellado, los puertos radiales, las superficies planas, las ranuras o las características de la parte posterior formen una cadena de tolerancia funcional y deban permanecer vinculadas a un eje común.
1. Empiece por el eje funcional, no por la lista de máquinas.
Una carcasa puede parecer redonda sin ser funcionalmente concéntrica. Un asiento de cojinete, un orificio óptico, un pivote de posicionamiento, una zona de sellado, una punta roscada y una cara final pueden cumplir con sus requisitos de tamaño, aunque el conjunto siga vibrando o presentando fugas. El tamaño responde a la pregunta "¿qué tan grande?". Los controles geométricos responden a la pregunta "¿dónde se encuentra la superficie con respecto al eje de referencia?". Una solicitud de cotización debe identificar la característica que establece la rotación o la alineación, y luego indicar cómo se relacionan las demás características con ella.
La norma ISO 1101:2017 proporciona el lenguaje de símbolos internacional para las tolerancias de forma, orientación, posición y excentricidad. En términos prácticos de compra, no basta con escribir «mantener todo concéntrico» y esperar que todos los proveedores lo interpreten de la misma manera. Defina los elementos de referencia y utilice el control que representa la función: excentricidad circular para cada sección medida, excentricidad total cuando la superficie completa es relevante durante la rotación, posición para un patrón con respecto a un eje de referencia y perpendicularidad para una cara de acoplamiento. La norma se mantiene vigente, por lo que constituye un punto de referencia fiable para los planos de origen internacional.
Esto también evita tolerancias excesivas. Un diámetro exterior estético puede no requerir la misma excentricidad que un alojamiento de cojinete. Un puerto de cable suele admitir una zona de posicionamiento más amplia que una apertura óptica. Aplique la especificación exigente donde la falla afecte el montaje, el sellado, el ruido o la vida útil; permita que las superficies no funcionales utilicen tolerancias generales económicas.
2. Lo que mejor hace el torneado CNC convencional
En un centro de torneado, la pieza gira mientras un filo de corte fijo genera el orificio, el diámetro exterior, las caras, las ranuras, los conos y las roscas. Esta disposición se adapta perfectamente a una carcasa con geometría coaxial. Si el orificio, el piloto, la cara y el diámetro exterior críticos pueden mecanizarse sin soltar el mandril, conservan el mismo eje del husillo. El proceso es directo, rígido, fácil de inspeccionar y, por lo general, requiere menos horas de máquina que un centro multitarea totalmente equipado.
El torneado resulta especialmente atractivo para carcasas de longitud corta y media, mecanizadas a partir de barras, tubos, forjas o piezas en bruto casi definitivas. El ciclo puede incluir mandrinado basto, semiacabado, tiempo de ecualización de tensiones y una pasada de acabado ligera. Un inserto afilado y pulido, junto con una barra de mandrinar estable, ayudan a controlar la acumulación de material en el borde del aluminio. La evacuación de virutas sigue siendo crucial: una viruta larga arrastrada a través de un orificio acabado puede convertir una superficie de sellado de tamaño aceptable en una superficie rayada.
La limitación aparece una vez que la pieza sale del husillo. Los orificios radiales, los círculos de pernos, las ventanas de conexión, las superficies planas para llaves y los conductos angulares se trasladan a otra máquina, a menos que el centro de torneado cuente con herramientas motorizadas adecuadas y control del eje C. Cada liberación y resujeción añade un evento de posicionamiento. La precisión de las mordazas blandas, la contaminación por virutas, la presión de las mordazas, la variación de la pieza en bruto y la técnica del operario pueden influir en la relación entre el eje torneado y las características fresadas.
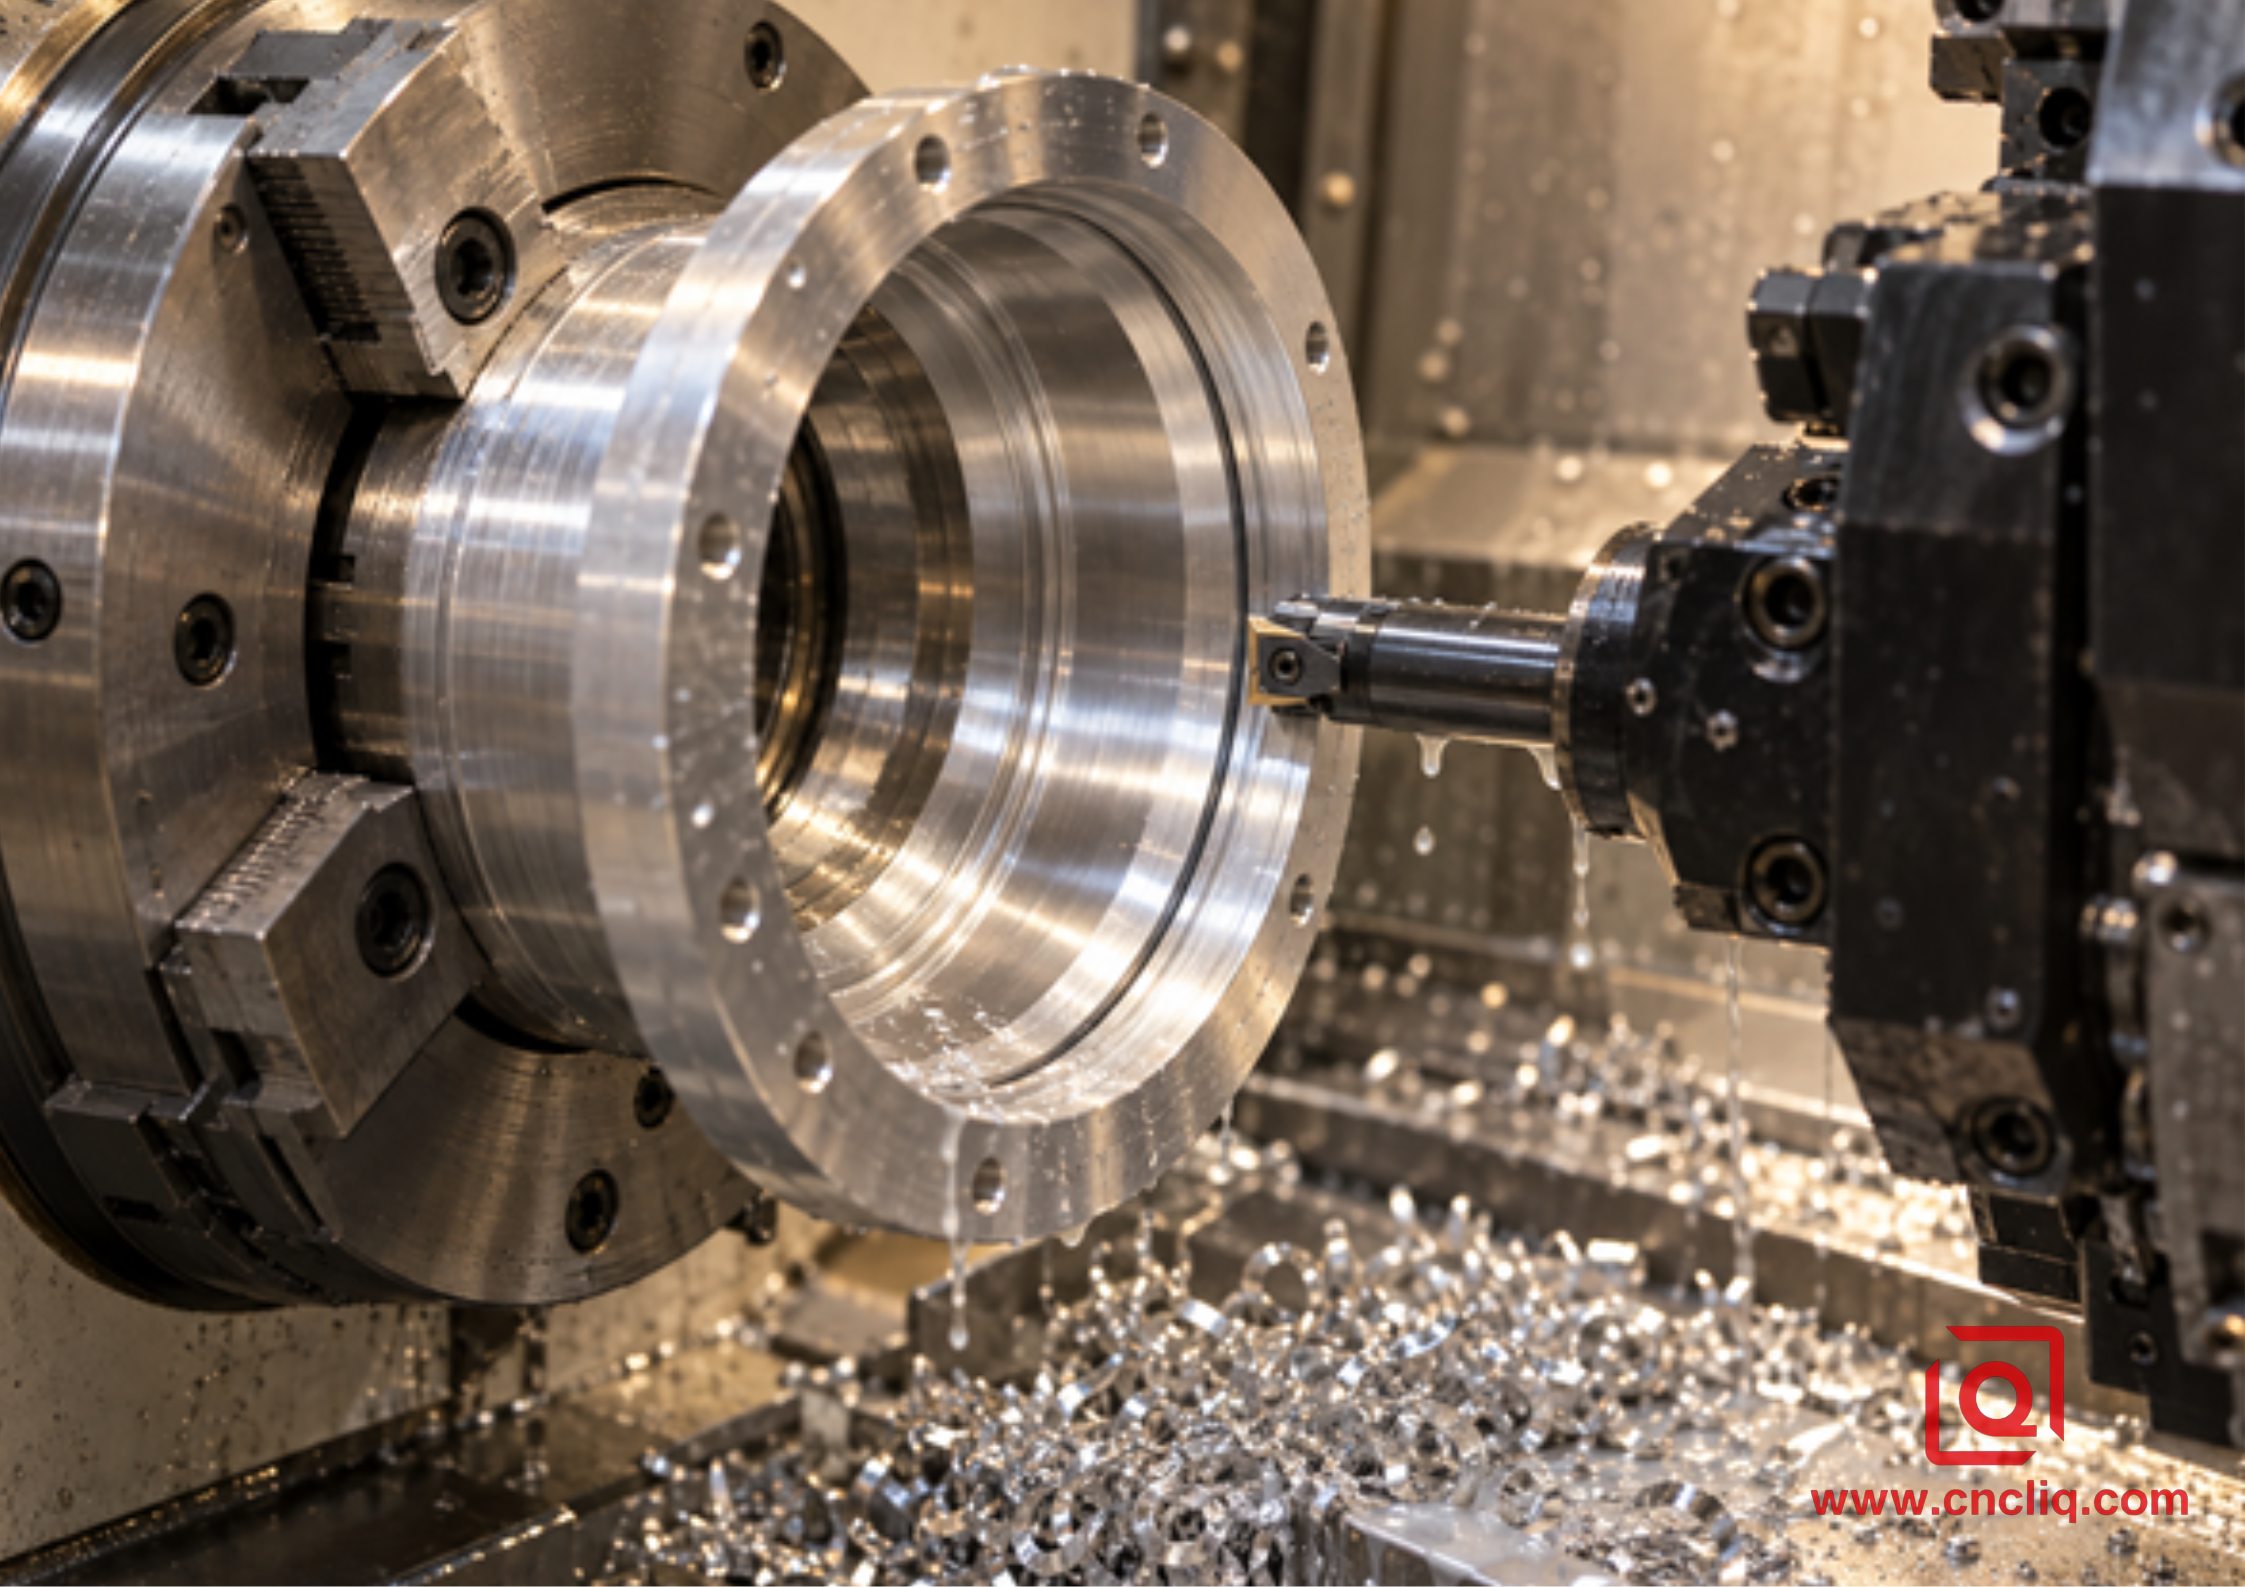
Es difícil superar un método de torneado convencional cuando los requisitos clave siguen siendo rotacionales y accesibles en un solo enganche.
3. Lo que aporta la multitarea de Turn-Mill
Un centro de torneado-fresado combina el torneado con el fresado motorizado, el taladrado, el mandrinado y el roscado. Según la configuración, puede incluir indexación del eje C, movimiento del eje Y, un husillo portaherramientas del eje B, un husillo opuesto o una torreta inferior. La clave no reside en "más ejes", sino en "menos cadenas de referencia rotas". La guía de Okuma para el mecanizado multitarea destaca la reducción de la configuración, la mayor precisión, la disminución del error humano y la reducción de la acumulación de tolerancias. Mazak describe de forma similar la integración en una sola configuración de torneado, fresado, taladrado, roscado y mandrinado. La guía de Brother plantea el concepto como la combinación de trabajos que, de otro modo, requerirían un torno y un centro de mecanizado.
Para una carcasa de aluminio concéntrica, el husillo principal puede establecer el orificio y la cara de referencia; las herramientas motorizadas pueden añadir orificios transversales y superficies planas mientras la pieza permanece alineada con dicho husillo; un husillo opuesto puede recibir la pieza para acceder a la parte posterior. La transferencia no es automáticamente perfecta. La alineación del husillo, la fuerza de transferencia, la limpieza de las mordazas, la longitud de corte y las condiciones térmicas siguen siendo factores importantes. Sin embargo, la transferencia se realiza dentro de un sistema de coordenadas de máquina controlado, en lugar de a través de un carro, otro dispositivo de sujeción y una alineación manual adicional.
El torneado-fresado no es automáticamente más económico. La programación lleva más tiempo, el riesgo de colisión es mayor, la gestión de herramientas es más compleja y el coste por hora suele ser más elevado. Se justifica cuando reemplaza suficientes configuraciones, utillajes especiales, manipulación de piezas en proceso y reinspecciones, o cuando protege un requisito geométrico que, de otro modo, sería frágil.
4. Torneado CNC vs. Torneado-Fresado: Tabla de selección práctica
Factor de decisión | Ruta de torneado CNC convencional | Ruta de trabajo multitarea en torno-molino |
Geometría del núcleo | Resulta más adecuado cuando las características críticas son principalmente orificios, diámetros exteriores, caras, ranuras y roscas. | Funciona mejor cuando las características de rotación interactúan con detalles radiales, descentrados, angulares o de la parte posterior. |
Continuidad de datos | Fuerte dentro de una misma sujeción; más débil después de transferirlo a un molino separado, a menos que el sistema de fijación sea el adecuado. | Se pueden mantener las operaciones de torneado y fresado vinculadas a un mismo sistema de coordenadas de la máquina; la transferencia entre subhusillos aún requiere validación. |
Número de configuraciones | A menudo se requiere una configuración de torneado más una o más configuraciones de fresado. | A menudo se trata de un ciclo integrado, que posiblemente incluya una transferencia de husillo programada. |
Perfil de mejor lote | Geometría simple, volumen de repetición estable o trabajos de bajo volumen donde las características secundarias son fáciles de lograr. | Viviendas complejas de alta variedad, lotes recurrentes o cualquier volumen en el que un fallo geométrico resulte costoso. |
Costo de instalación | Para el torneado puro, puede ser necesario utilizar fijaciones giratorias o de mordazas blandas personalizadas para trabajos secundarios. | Mayor inversión en maquinaria, pero menos accesorios separados y menos manipulación. |
Carga de inspección | Es posible que se necesiten comprobaciones intermedias adicionales después de cada configuración. | Menos transiciones, pero la verificación del primer artículo debe abarcar la transferencia y las relaciones entre características. |
Riesgo típico | Excentricidad en el reajuste, distorsión de las mordazas, desajuste de los puntos de referencia y marcas de manipulación. | Programación compleja, riesgo de colisión, desviación de la herramienta en funcionamiento, deriva térmica y desalineación de la transferencia. |
5. La cadena de tolerancia que suele decidir la ruta.
Imaginemos una carcasa compacta para sensor con un orificio para lente de 52 mm, un piloto de posicionamiento de 60 mm, una ranura para junta tórica en la cara frontal, cuatro orificios radiales para conectores y una tapa trasera roscada. El orificio para lente es el punto de referencia A, ya que posiciona el conjunto óptico. La cara de montaje es el punto de referencia B, ya que aloja el conjunto. Los orificios radiales están posicionados con respecto a A y B para que los pines del conector se alineen. Si el orificio y el piloto se mecanizan simultáneamente, el proceso de torneado es sencillo. La decisión sobre el proceso depende de cómo se relacionan los orificios radiales y la rosca trasera con ese mismo eje.
En un proceso de torneado y fresado, la fijación de la fresadora debe posicionarse a partir del orificio acabado o de una referencia piloto cualificada. Sujetar sobre un diámetro exterior delgado puede deformar el mismo orificio utilizado como referencia. Posicionar sobre una superficie de fundición sin acabado es aún peor. Un manguito partido, un mandril expansible o una mordaza blanda perforada pueden funcionar, pero la fijación y su método de carga se convierten en parte del proceso. Si la posición del orificio es tolerante, esto es razonable. Si la zona de posicionamiento es estrecha y se repite alrededor de la circunferencia, mantener la pieza en un ciclo de torneado y fresado en el eje C puede eliminar el punto más débil.
Para un contexto más amplio, la guía de Liqin sobre mecanizado de 3 ejes, 5 ejes y torneado-fresado para piezas de aluminio a medida explica cómo la geometría influye en la elección de la máquina. Este artículo profundiza en el tema de las carcasas concéntricas, considerando el eje de referencia como la variable clave para la decisión.
6. Problemas específicos del aluminio: calor, paredes delgadas y presión de las mordazas.
El aluminio se corta fácilmente, pero las secciones cilíndricas delgadas también se mueven con facilidad. Un maquinista puede medir un orificio aparentemente redondo mientras está sujeto y luego observar cómo se relaja después de que se abren las mordazas. El contacto de tres mordazas puede crear una sutil deformación trilobulada. Una fuerza insuficiente permite el movimiento; una fuerza excesiva deforma la pieza. La respuesta correcta no es un valor universal de presión de mandril. Depende del espesor de la pared, la longitud sin soporte, el área de contacto de las mordazas, el estado de la aleación, la variación del material y la fuerza de corte.
La temperatura también compite con las tolerancias estrictas. Los datos de referencia publicados para el 6061 indican un coeficiente de dilatación térmica típico cercano a 23,2 × 10⁻⁶ /°C en el rango de 20 a 100 °C. A modo de ejemplo, un diámetro de 100 mm que cambia en 10 °C cambia en aproximadamente 0,023 mm: ΔD = 23,2 × 10⁻⁶ × 100 mm × 10 °C. Esto no significa que cada pieza experimente un aumento uniforme de 10 °C, pero muestra por qué una pieza caliente, un husillo caliente y una sala de inspección fría pueden generar lecturas erróneas cuando la banda de tolerancia es estrecha.
Entre los controles útiles se incluyen mordazas anchas y suaves, soporte cerca del corte, desbaste equilibrado, pausa antes del acabado cuando sea necesario, pasada final ligera, refrigerante controlado e inspección después de la estabilización térmica. Si se procede al anodizado, el plano debe indicar si las dimensiones se aplican antes o después del recubrimiento y qué orificios, roscas o superficies de sellado requieren enmascaramiento. La guía de espesores y tolerancias de anodizado de Liqin aborda este aspecto dimensional posterior con mayor detalle.
7. Planes de proceso que funcionan en el taller
Ruta A: Centro de torneado más fresado secundario
Utilice esta ruta cuando el torneado tenga requisitos estrictos y las características transversales sean moderadas. Corte o prepare la pieza en bruto, desbaste y termine el orificio de referencia y la cara de referencia en una sola sujeción, tornee la geometría del piloto externo y del sello, luego transfiera la pieza a bandejas protegidas. El dispositivo de fresado debe posicionarse a partir de una característica funcional terminada, no de una superficie en bruto conveniente. Califique el dispositivo con una pieza maestra o de prueba indicada; mecanice los orificios, las caras planas y las ventanas; luego verifique la relación con el dato torneado.
Esta ruta puede ser muy eficaz. A menudo es la opción comercial correcta para carcasas con un conector radial, un patrón de pernos poco definido o un volumen considerable que no se ajusta a la fresadora-torneadora disponible. Además, permite aislar el torneado simple y rápido de los detalles fresados más lentos, lo que puede mejorar la utilización de la máquina en la producción en serie.
Ruta B: Torneado-Fresado del husillo principal
Utilice esta ruta cuando las características rotacionales y radiales del lado frontal formen una cadena de tolerancias. Desbaste el orificio y el diámetro exterior, iguale la remoción de material, termine el orificio de referencia y la cara, oriente el eje C, luego taladre, frese y rosque las características laterales antes de soltar la herramienta. El orden de la trayectoria de la herramienta es importante: no termine un orificio frágil y luego aplique un corte de fresado interrumpido agresivo que deforme la pared. Deje un acabado superficial final deliberado donde sea necesario.
Ruta C: Mecanizado completo con doble husillo
Utilice un husillo opuesto cuando ambos extremos presenten características funcionales relacionadas. Complete las características de referencia primarias en el husillo principal, transfiera con fuerza de recogida controlada, separe la pieza y, a continuación, termine el orificio, la cara, la ranura o la rosca trasera. Valide la excentricidad de la transferencia durante la aprobación de la primera pieza y después de cualquier cambio de mordaza o inserto que pudiera alterarla. Una sola máquina no anula las leyes de la física; simplemente facilita el control y el seguimiento del proceso.
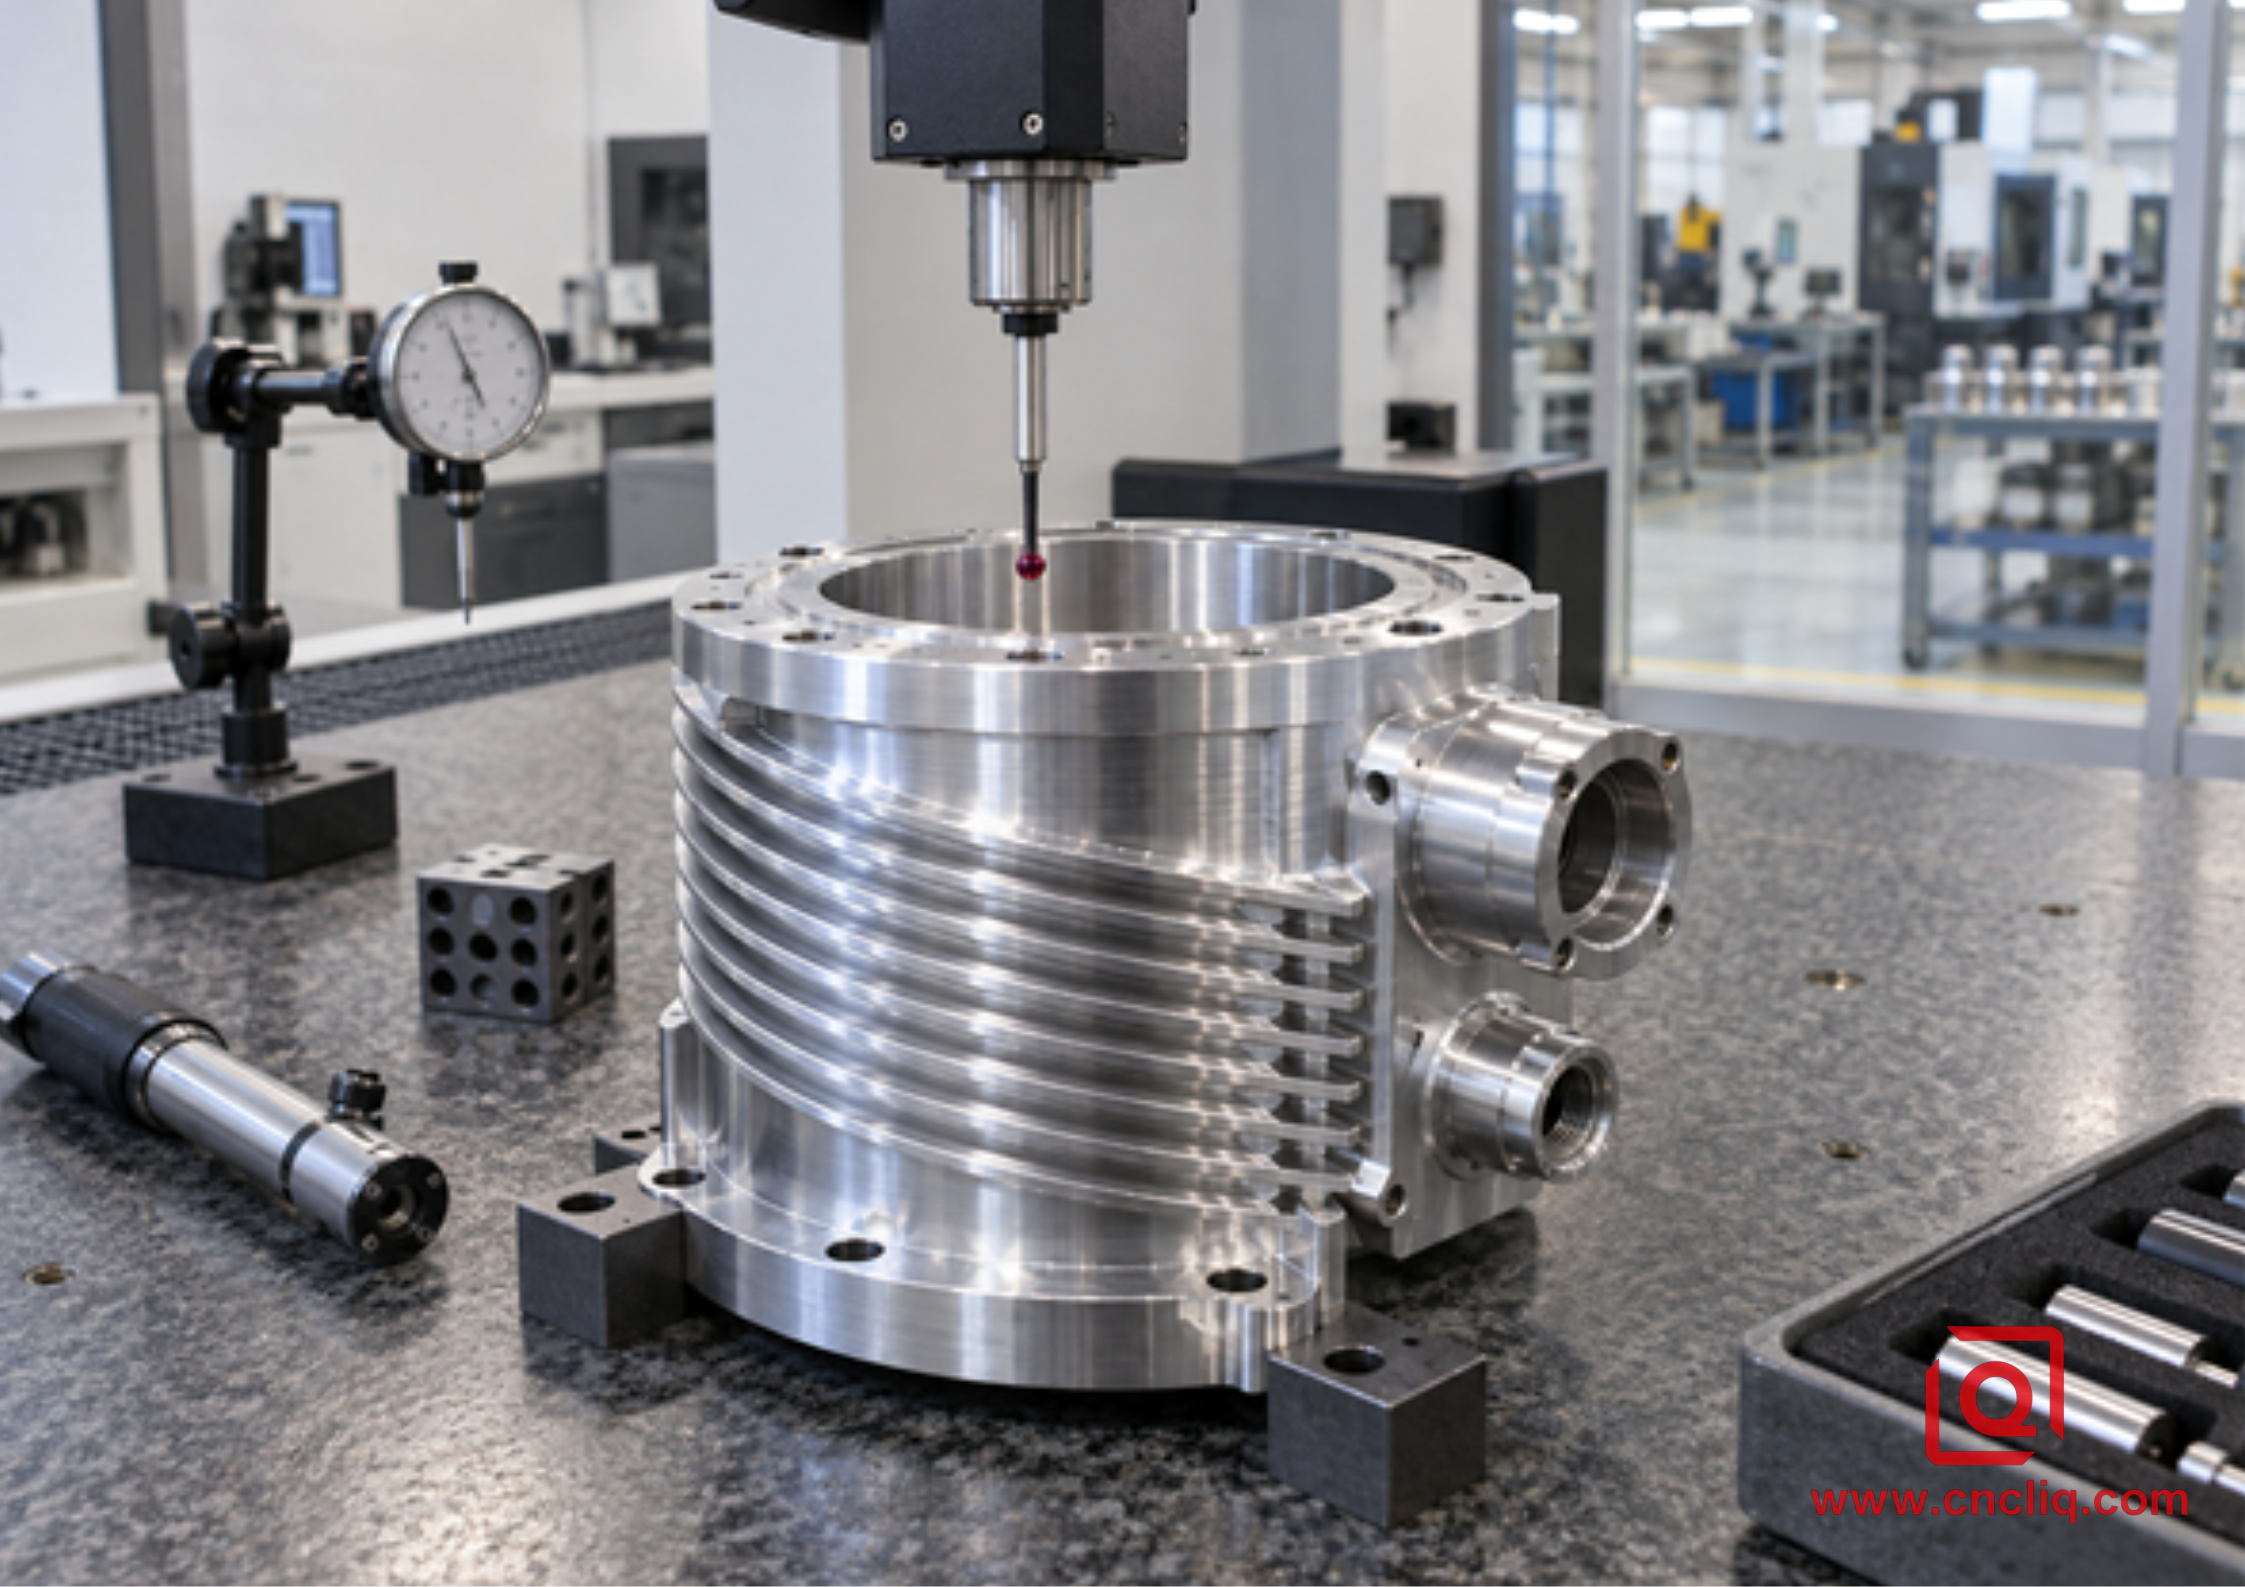
La inspección debe seguir el esquema de referencia funcional: eje del orificio, superficie de acoplamiento y, a continuación, los puntos de referencia, ranuras, puertos y patrones relacionados.
8. Inspección: Mida la función, no solo el diámetro.
Un micrómetro puede confirmar el diámetro exterior (DE). Un calibre de interiores puede confirmar el tamaño y la conicidad. Ninguno de los dos, por sí solo, demuestra que el asiento del rodamiento, el piloto y la cara de sellado comparten el eje y la orientación requeridos. Para una carcasa concéntrica, un plan de inspección puede combinar calibres de interiores, calibres neumáticos para orificios de producción, un instrumento de redondez cuando la forma es crítica, una máquina de medición por coordenadas (MMC) para la posición y orientación relacionadas con el punto de referencia, y un comparador de cuadrante o un dispositivo de medición de excentricidad específico para una verificación funcional rápida.
El sistema de normas ISO/TC 213 incluye la familia ISO 10360 para la aceptación y reverificación de máquinas de medición por coordenadas (MMC), mientras que la ISO 1101 define el lenguaje de especificación geométrica. El método de medición debe coincidir con el dibujo y el caso de uso. Algunos puntos de la MMC pueden pasar por alto un orificio lobulado; en estos casos, podría justificarse un escaneo continuo o una medición de forma específica. Por el contrario, escanear cada diámetro cosmético aumenta el costo sin reducir el riesgo funcional.
Solicite al proveedor que acuerde la simulación de datos, la densidad de puntos, la estrategia de filtrado (cuando corresponda), la temperatura de medición y el formato de informe antes de la producción. Para lotes continuos, identifique las características críticas para la calidad y un plan de muestreo. La brida/tapa frontal del motor de precisión publicada por Liqin es un ejemplo de producto relevante, ya que su orificio de rodamiento, espiga de posicionamiento y cara frontal hacen que la concentricidad y la perpendicularidad sean fundamentales para el comportamiento del motor.
9. Caso anonimizado: Carcasa de codificador de motor compacto
Un cliente europeo de automatización, cuya identidad se mantiene en el anonimato, solicitó una carcasa para codificador de aluminio 6061-T6 con dos asientos de cojinete, un piloto de motor externo, una ranura para sello frontal, tres conexiones radiales para cables y un cierre roscado trasero. Este es un escenario de ingeniería representativo creado para ilustrar el alcance de mecanizado verificado de Liqin; las cifras comerciales se omiten intencionalmente y no se pretende que tenga una capacidad universal.
El concepto inicial empleaba un torno CNC para los orificios, el piloto y la ranura, seguido de una fresadora vertical independiente para las características radiales. Durante la revisión del diseño para la fabricación (DFM), el equipo observó que la delgada pared cilíndrica tendría que sujetarse nuevamente cerca del asiento del cojinete terminado. El dibujo también vinculaba el patrón del cable con el eje del cojinete. La opción de fresado independiente era factible, pero requería un mandril expansible, un tope angular homologado y una segunda secuencia de inspección geométrica.
La ruta seleccionada utilizó un centro de torneado y fresado. El husillo principal estableció el orificio del cojinete primario, el piloto y la cara de sellado. El utillaje motorizado del eje C mecanizó el patrón radial antes del desmoldeo. Un husillo opuesto apoyó el acabado de la parte posterior. El desbaste se equilibró entre las superficies internas y externas; las pasadas finales del cojinete se realizaron después del trabajo más pesado de la característica transversal. La inspección tomó como referencia el eje del orificio primario y la cara de acoplamiento, y luego verificó la excentricidad, la perpendicularidad y el patrón radial. El beneficio clave no fue un aumento drástico en la velocidad de corte, sino la eliminación de un paso de resujeción de alto riesgo y un plan de control más claro.
Si su componente tiene una cadena de tolerancias similar, envíe el modelo 3D, el dibujo 2D, el volumen anual, la aleación y el temple, el acabado y las expectativas de inspección. Liqin puede comparar un proceso de torneado y fresado con un proceso integrado de torneado y fresado, en lugar de proporcionar una etiqueta de máquina aislada.
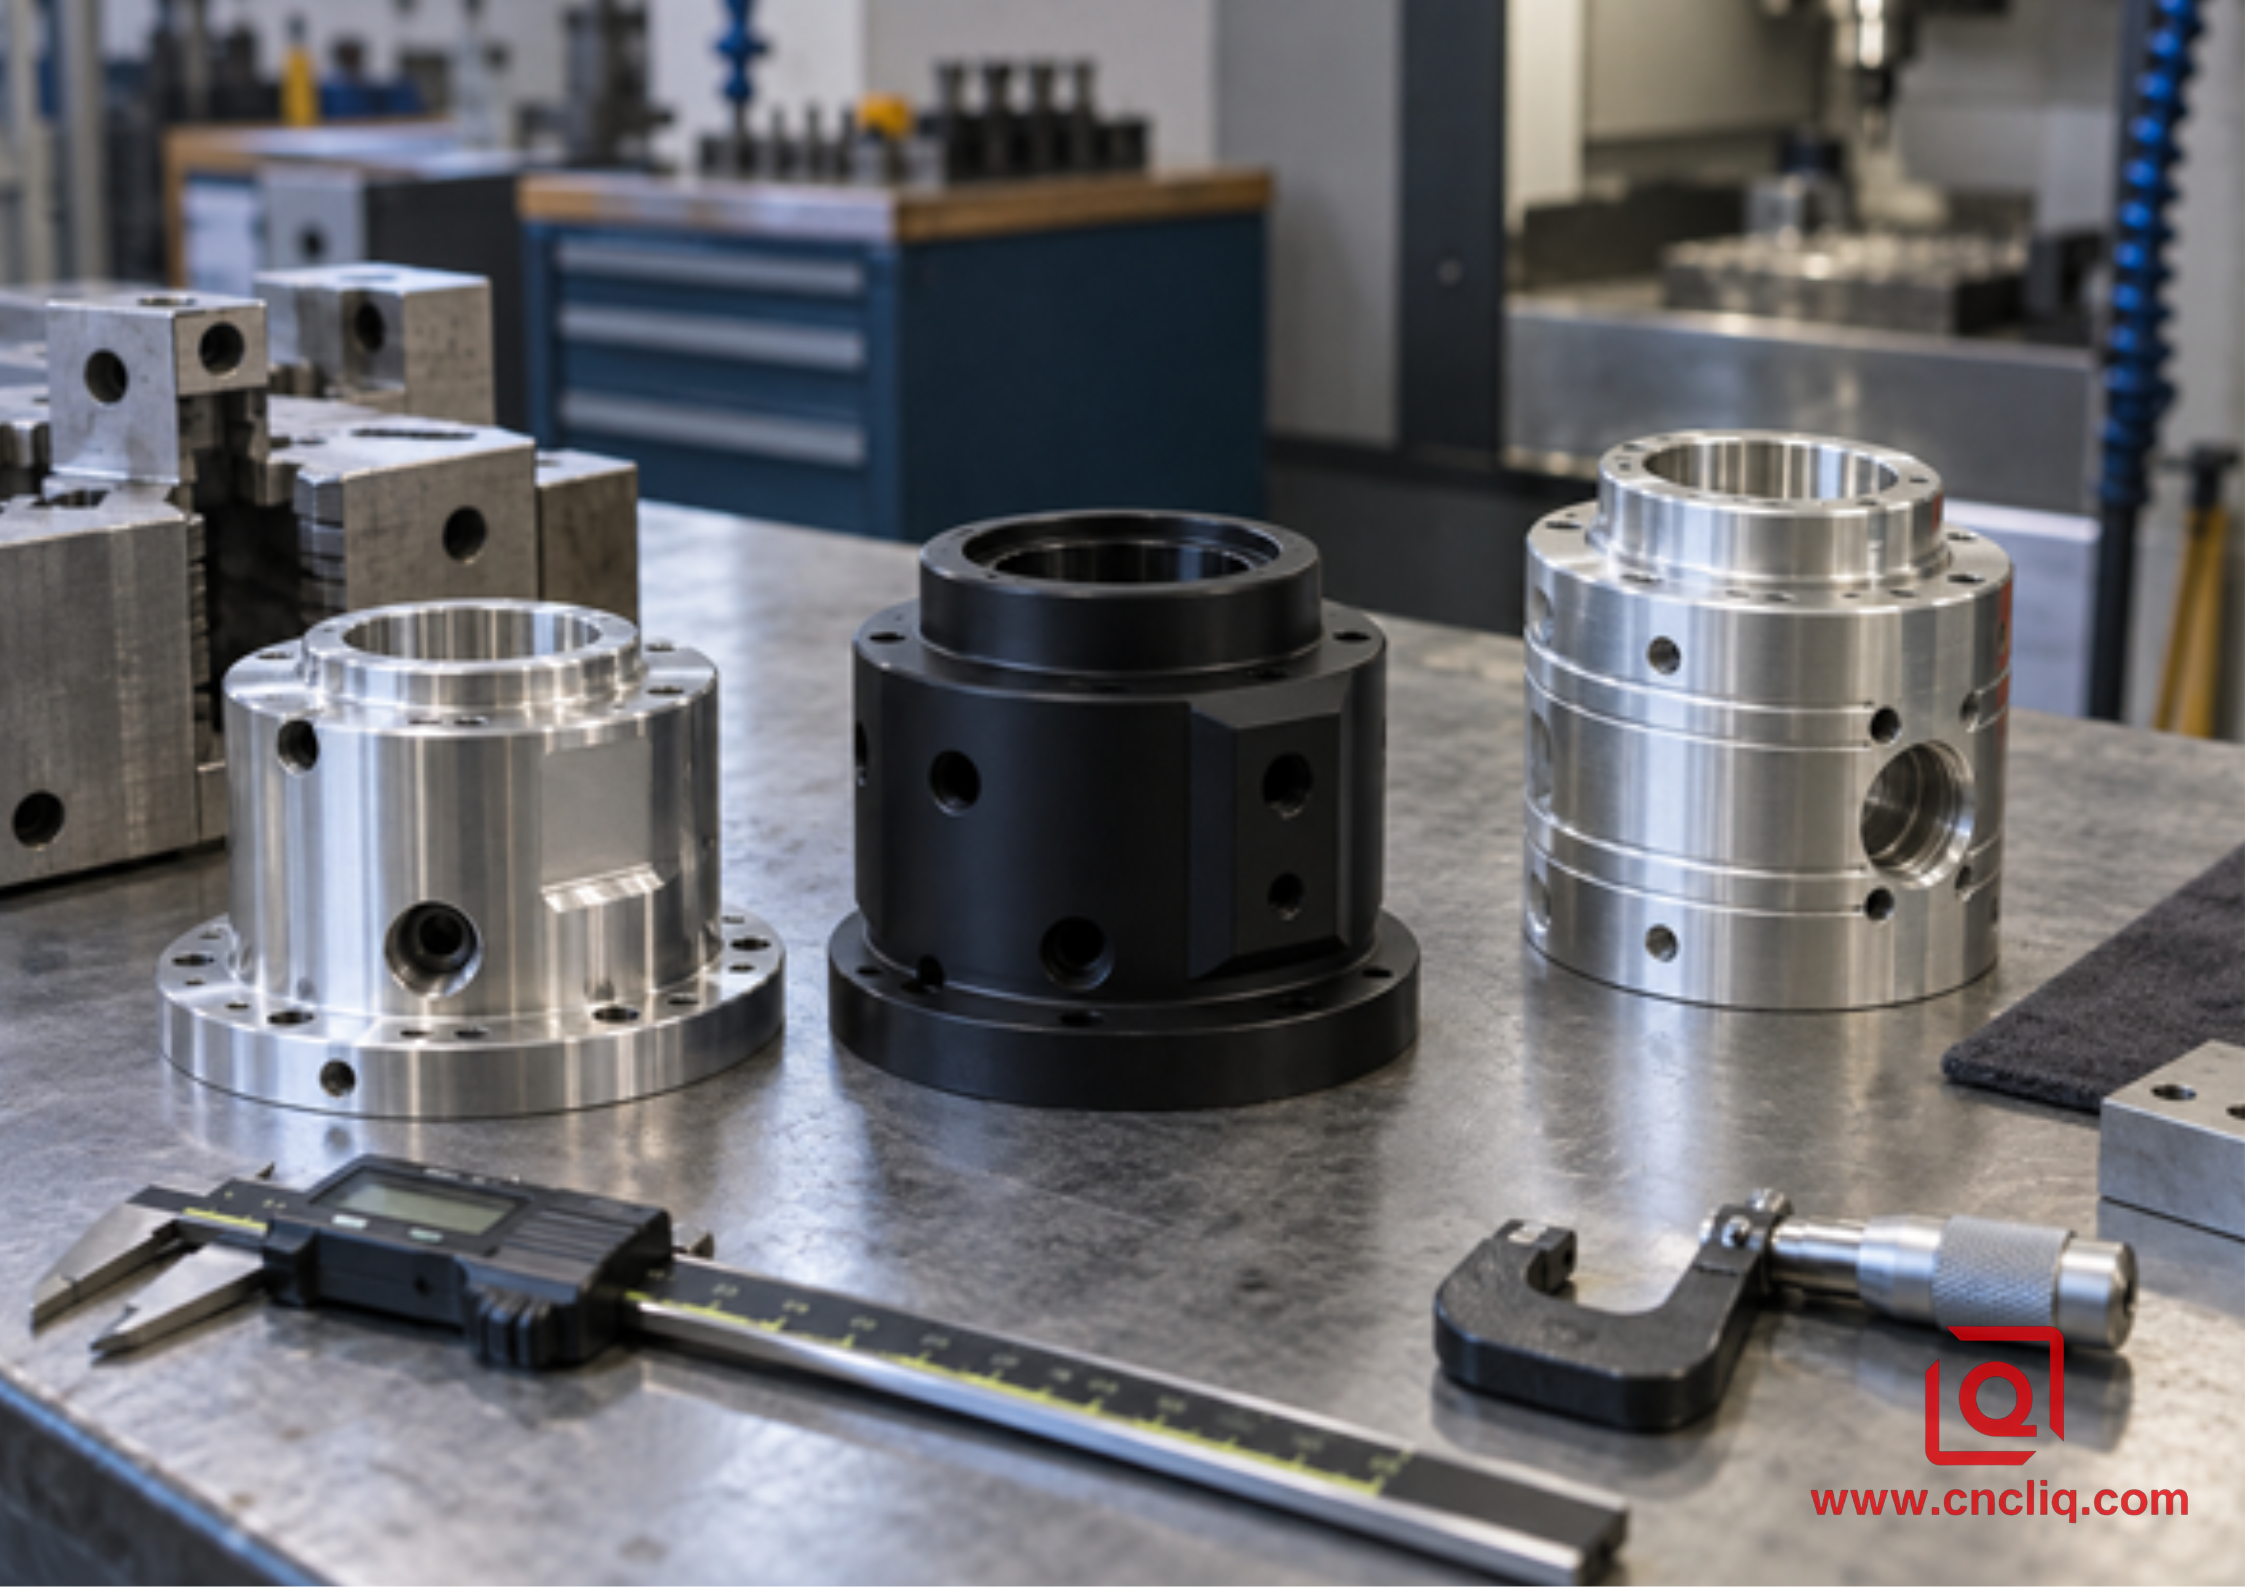
Los diferentes diseños de vivienda pueden favorecer diferentes rutas; la cadena de tolerancia funcional debería ser la que determine la decisión.
10. Cómo reducir costos antes de solicitar un presupuesto
Primero, separe la geometría funcional de la geometría cosmética. Aplique límites estrictos de excentricidad, posición, acabado superficial y tamaño solo donde el ensamblaje lo requiera. Segundo, identifique claramente el eje de referencia principal. Tercero, proporcione archivos STEP y PDF 2D controlados; el modelo comunica la geometría, mientras que el dibujo comunica las tolerancias, los acabados, las notas y los criterios de aceptación.
Indique también el tamaño del lote y la demanda anual. Un prototipo de 5 piezas podría justificar mordazas flexibles y una inspección adicional. Un pedido recurrente podría justificar mordazas dedicadas, paquetes de herramientas preconfigurados, sondeo o un proceso de barras automatizado. Especifique si se necesitan certificados de materiales, informes de recubrimiento, datos de CMM o una muestra completa del primer artículo. La lista de verificación de solicitud de cotización para mecanizado CNC de Liqin proporciona una guía de presentación más amplia, mientras que la guía de aleaciones de aluminio para torneado CNC de fabricantes de equipos originales (OEM) resulta útil cuando aún se está considerando la aleación 6061, 6082 o 7075.
Finalmente, permita que el fabricante proponga la ruta de fabricación. La indicación "Debe fabricarse en torno-fresadora" solo es útil cuando expresa un requisito validado. Si la función del plano se puede cumplir de forma más económica en un centro de torneado con una fijación secundaria cualificada, el resultado —no la etiqueta en la carcasa— es lo que recibe el comprador.
11. Lista de verificación para la decisión de la solicitud de cotización
Pregunta | Si es así, ¿qué sugiere? |
¿Se pueden activar todas las funciones críticas en un solo proceso? | El torneado CNC convencional merece ser considerado en primer lugar. |
¿Los orificios transversales, las superficies planas, las ranuras o los puertos tienen una posición ajustada con respecto al eje del orificio? | El torneado-fresado puede proteger la continuidad del datum. |
¿Ambos extremos incorporan características coaxiales o de control de desviación críticas? | Evaluar el mecanizado completo con doble husillo o una segunda operación cualificada. |
¿Es la pared lo suficientemente delgada como para que volver a sujetarla pueda alterar la forma del orificio? | Reduzca la manipulación y revise el contacto de las mandíbulas, el soporte y la secuencia de corte. |
¿El recubrimiento afectará el ajuste, la rosca o el sellado? | Defina las dimensiones y el enmascaramiento del estado final antes de solicitar un presupuesto. |
¿El volumen anual es lo suficientemente alto como para amortizar la programación y las herramientas? | Una ruta multitarea puede resultar más ventajosa que las configuraciones recurrentes y las transferencias de trabajo en curso. |
Haz clic aquí para tu consulta 👆
Preguntas frecuentes
1. ¿Es el torneado-fresado siempre más preciso que un torno CNC convencional?
No. Un torno CNC rígido puede producir excelentes orificios, diámetros, caras y ranuras coaxiales, a menudo de forma más económica. El torneado-fresado resulta valioso cuando las características fresadas o de la parte posterior deben permanecer estrechamente relacionadas con el eje de referencia del torneado. El estado de la máquina, las herramientas, los dispositivos de sujeción, el control térmico, la programación y la inspección determinan la capacidad real; la categoría de la máquina por sí sola no es una garantía.
2. ¿Cuándo debe permanecer una carcasa en un centro de torneado más una fresadora separada?
Utilice la ruta dividida cuando la cadena de tolerancias críticas sea principalmente rotacional, los orificios o superficies planas secundarias tengan una tolerancia de posición adecuada y la pieza pueda reubicarse sin deformar el orificio. También resulta práctica cuando la carcasa es demasiado grande para la fresadora-torneadora disponible o cuando el volumen de producción permite el uso de fijaciones secundarias dedicadas y repetibles.
3. ¿Qué indicaciones del plano son más importantes para una carcasa de aluminio concéntrica?
Identifique el orificio de referencia funcional o piloto, la superficie de acoplamiento, el tamaño y el ajuste de los elementos de cojinete o sello, y las relaciones geométricas que afectan la rotación o el ensamblaje. Según la función, utilice la excentricidad, la posición, la perpendicularidad, la cilindricidad o el perfil en lugar de una nota general informal. Indique si los requisitos se aplican antes o después del anodizado.
4. ¿Puede un traspaso de subhusillo introducir errores?
Sí. El estado de las mordazas de recogida, la sincronización, la fuerza de transferencia, las virutas atrapadas, la alineación del husillo, la longitud sin soporte y la temperatura pueden afectar al segundo lado. Un proceso adecuado valida la excentricidad de la transferencia durante la configuración, controla la limpieza y la sujeción de las mordazas e incluye la relación pertinente entre la parte posterior y el punto de referencia principal en la inspección del primer artículo.
5. ¿Qué debo enviar para obtener un presupuesto fiable?
Envíe un modelo STEP, un dibujo 2D controlado, la aleación y el temple del material, las especificaciones de acabado, las cantidades de prototipo y producción, la demanda anual, el cronograma previsto, las características críticas para la calidad y los requisitos de informes. Explique la función del orificio, el piloto, el sello y los puertos en el ensamblaje. Este contexto permite al ingeniero de fabricación comparar de forma inteligente los procesos de torneado CNC y torneado-fresado.
Haz clic aquí para tu consulta 👆
Resumen
El torneado CNC es la opción más eficiente para carcasas de aluminio concéntricas cuya geometría clave permanece rotacional y accesible en una sola sujeción. El torneado-fresado multitarea resulta fundamental cuando las características radiales, angulares o de la parte posterior deben permanecer vinculadas al mismo eje de referencia. La mejor opción sigue la cadena de tolerancias, gestiona el comportamiento térmico y de paredes delgadas, y verifica el funcionamiento con un plan de inspección acordado. Comparta los planos completos y el contexto de la aplicación con anticipación para que Liqin pueda proponer el proceso más seguro y económico para su carcasa.
Información del contacto
Empresa: Ningbo Liqin Industry Co., Ltd.
Mantenimiento diario al cliente y soporte postventa : service@shturl.zhuwanying@cncliq.com
Para nuevas consultas, cotizaciones y pedidos : business@shturl.zhouli@chinaliqin.com
Línea directa: +86 18757148656
Descargo de responsabilidad
Todos los artículos técnicos, especificaciones de materiales, recomendaciones de mecanizado y detalles de tratamiento de superficies publicados en este blog tienen fines meramente informativos y de referencia. Tenga en cuenta que las opiniones generales del blog no sustituyen los acuerdos técnicos firmados. Dado que las piezas personalizadas varían según el número de lote del material, la calibración de la máquina y las tolerancias específicas, las especificaciones de calidad vinculantes se rigen exclusivamente por sus planos CAD aprobados, contratos firmados y planes de calidad formales.
Todos los casos de éxito de clientes que aparecen en este blog han sido anonimizados y depurados minuciosamente. Las métricas de rendimiento, los flujos de trabajo de fabricación y las imágenes que se muestran sirven únicamente para demostrar nuestras capacidades de mecanizado a medida y no representan un estándar universal aplicable a todos los pedidos.
Equipo de fabricación de Liqin
Con 18 años de experiencia en ingeniería de precisión, Ningbo Liqin Industry fabrica componentes metálicos de alta tolerancia para exigentes mercados globales. Nuestras instalaciones de producción, de 6500 m², cuentan con más de 150 máquinas que realizan mecanizado CNC de 4 y 5 ejes, torneado-fresado, extrusión en frío y fundición a presión, todo bajo un mismo techo. Esta configuración nos permite gestionar proyectos de forma integral, desde los conceptos iniciales de CAD hasta los envíos finales.
Gestionamos el control de calidad sin concesiones. Tratamos las tolerancias estrictas con la disciplina de ingeniería que requieren. Con el respaldo de las certificaciones ISO 9001, ISO 13485 e IATF 16949, nuestros ingenieros de control de calidad realizan rigurosos controles IPQC, FQC y OQC en cada lote de producción. Desde el mapeo dimensional CMM y el perfilado óptico hasta las pruebas de dureza y niebla salina, validamos sus especificaciones críticas desde el principio, para que reciba componentes listos para su instalación sin complicaciones de ensamblaje ni costosas paradas de línea. Además de la fabricación, puede contar con nosotros para tiempos de respuesta de dos horas a nuevas solicitudes de cotización, soporte directo para el muestreo de prototipos y envíos de exportación sin contratiempos en Europa, Norteamérica, Asia y Oceanía.
Agradecemos sus consultas y muestras. Visite nuestro sitio web o contáctenos directamente para obtener un presupuesto competitivo.
