 Español




¿Todavía estás debatiendo si una delgada carcasa de aluminio debe extruirse o fundirse? Un proveedor puede decir que ambas cosas son posibles, pero el dibujo cuenta una historia más complicada. Una pared de 1,5 mm puede resultar rutinaria en una sección transversal y problemática en otra. Agregue una ruta de flujo larga, una protuberancia aislada, una cavidad profunda o una almohadilla repentina de 5,0 mm y la ventana del proceso cambiará nuevamente. Esta guía explica cómo un ingeniero de taller lee el espesor de la pared antes de recomendar la extrusión de aluminio, la fundición a presión a alta presión (HPDC) o una pieza en bruto formada seguida de Mecanizado CNC .
El mensaje práctico es simple: el espesor nominal por sí solo nunca elige el proceso. Debemos leer el espesor junto con la forma, la continuidad, la distancia de flujo, la aleación, la tolerancia, el requisito de superficie, la demanda anual y las características que aún necesitan mecanizado. Liqin es más amplio Guía de selección de extrusión de aluminio versus fundición. compara las rutas completas del proceso. Aquí nos mantenemos deliberadamente enfocados en el muro mismo: dónde discurre, dónde cambia, cómo se llena y cómo será inspeccionado.
¿Necesita una respuesta rápida sobre viabilidad? Envíe un archivo STEP, un PDF acotado, la aleación objetivo, la cantidad anual, el acabado y las 3 dimensiones más críticas. Marque las zonas cosméticas o estancas a la presión. Nuestros ingenieros pueden identificar transiciones de pared de alto riesgo antes de que se lancen las herramientas y preparar una cotización específica del proceso.
1. El espesor de la pared es un mapa de flujo, no solo una leyenda de dibujo
En un dibujo de extrusión, el espesor de la pared es el espacio a través del cual el metal en bruto caliente debe fluir continuamente a medida que el perfil pasa a través de la matriz. Cada alma, aleta, brida y cámara hueca se repite a lo largo de la dirección de extrusión. Si una región es mucho más delgada que sus vecinas, allí aumenta la resistencia. La región más gruesa quiere moverse más rápido. Luego, el diseñador del troquel tiene que equilibrar las longitudes de los rodamientos y las restricciones locales para que el perfil salga a una velocidad similar en toda la sección.
En un dibujo de fundición a presión, el espesor rige una carrera diferente. La aleación fundida debe viajar desde la compuerta, desplazar el aire a través de respiraderos o canales de vacío, llegar al final del llenado y permanecer alimentable mientras la presión se intensifica, todo antes de que el frente delgado se congele contra la herramienta de acero. Una pared local delgada cerca de la puerta puede llenarse limpiamente. La misma pared al final de un camino largo y bifurcado puede equivocarse. Esta es la razón por la que “nuestra fundición puede fundir 1,2 mm” no es una declaración de viabilidad completa.
Por lo tanto, la pregunta de la fábrica no es "¿Cuál es el muro mínimo?" La pregunta es "¿Puede esta pared en particular llenarse o fluir de manera constante, permanecer inmediatamente después de enfriarse, sobrevivir al recorte y la manipulación, aceptar el acabado especificado y mantener las dimensiones que importan?" Esa pregunta más completa impide que una cifra de capacidad arriesgada sea tratada como una garantía.
2. Matriz de viabilidad rápida para compradores e ingenieros de diseño
|
Condición de dibujo |
Respuesta de extrusión |
Respuesta del HPDC |
direccion de ingenieria |
|
Sección transversal constante a lo largo de un eje. |
Ajuste fuerte; paredes, aletas y canales huecos se repiten a través del troquel |
Posible, pero la herramienta 3D puede agregar costos sin agregar valor |
Comience con la extrusión del perfil, luego corte y mecanice las características locales. |
|
La pared cambia de forma en varias direcciones. |
No se pueden formar cambios a lo largo de la longitud directamente |
Ajuste fuerte cuando la cavidad, las correderas y la expulsión pueden crear la geometría |
Comience con HPDC para una demanda estable de mayor volumen |
|
Redes largas y equilibradas de 1,0 a 1,5 mm |
Potencialmente factible; La envoltura, el apoyo de la lengua y la tolerancia siguen siendo decisivos. |
Requiere revisión de compuerta, ventilación, longitud de flujo y punto caliente |
Compare la ruta completa de llenado o flujo |
|
Pared delgada al lado de un jefe enorme. |
El flujo desigual y el enfriamiento pueden distorsionar la sección. |
El contraste de masa térmica puede crear contracción o porosidad. |
Masa central, use costillas, mezcle la transición. |
|
Cuerpo estanco a presión con sello mecanizado |
Inicio útil si la geometría es lineal. |
La porosidad necesita validación y tolerancia de mecanizado controlada. |
Defina primero la prueba de fugas y las zonas críticas |
|
Orificio crítico o tierra de empaquetadura |
Generalmente acabado a máquina |
Generalmente acabado a máquina |
Reserve una tolerancia estricta para el acabado CNC |
Los rangos de pared indicativos son referencias de selección, no criterios de aceptación. La comparación publicada por Liqin enumera aproximadamente 1,0 mm para extrusión dependiendo de la geometría del troquel y aproximadamente 1,2 mm local/2,0 mm estructural promedio para HPDC. Otra guía Liqin utiliza 1,5–4,0 mm como rango óptimo de HPDC. Confirme el valor correcto con el plano completo, aleación, herramienta, prensa y plan de calidad.
3. Cuando las paredes delgadas favorecen la extrusión de aluminio
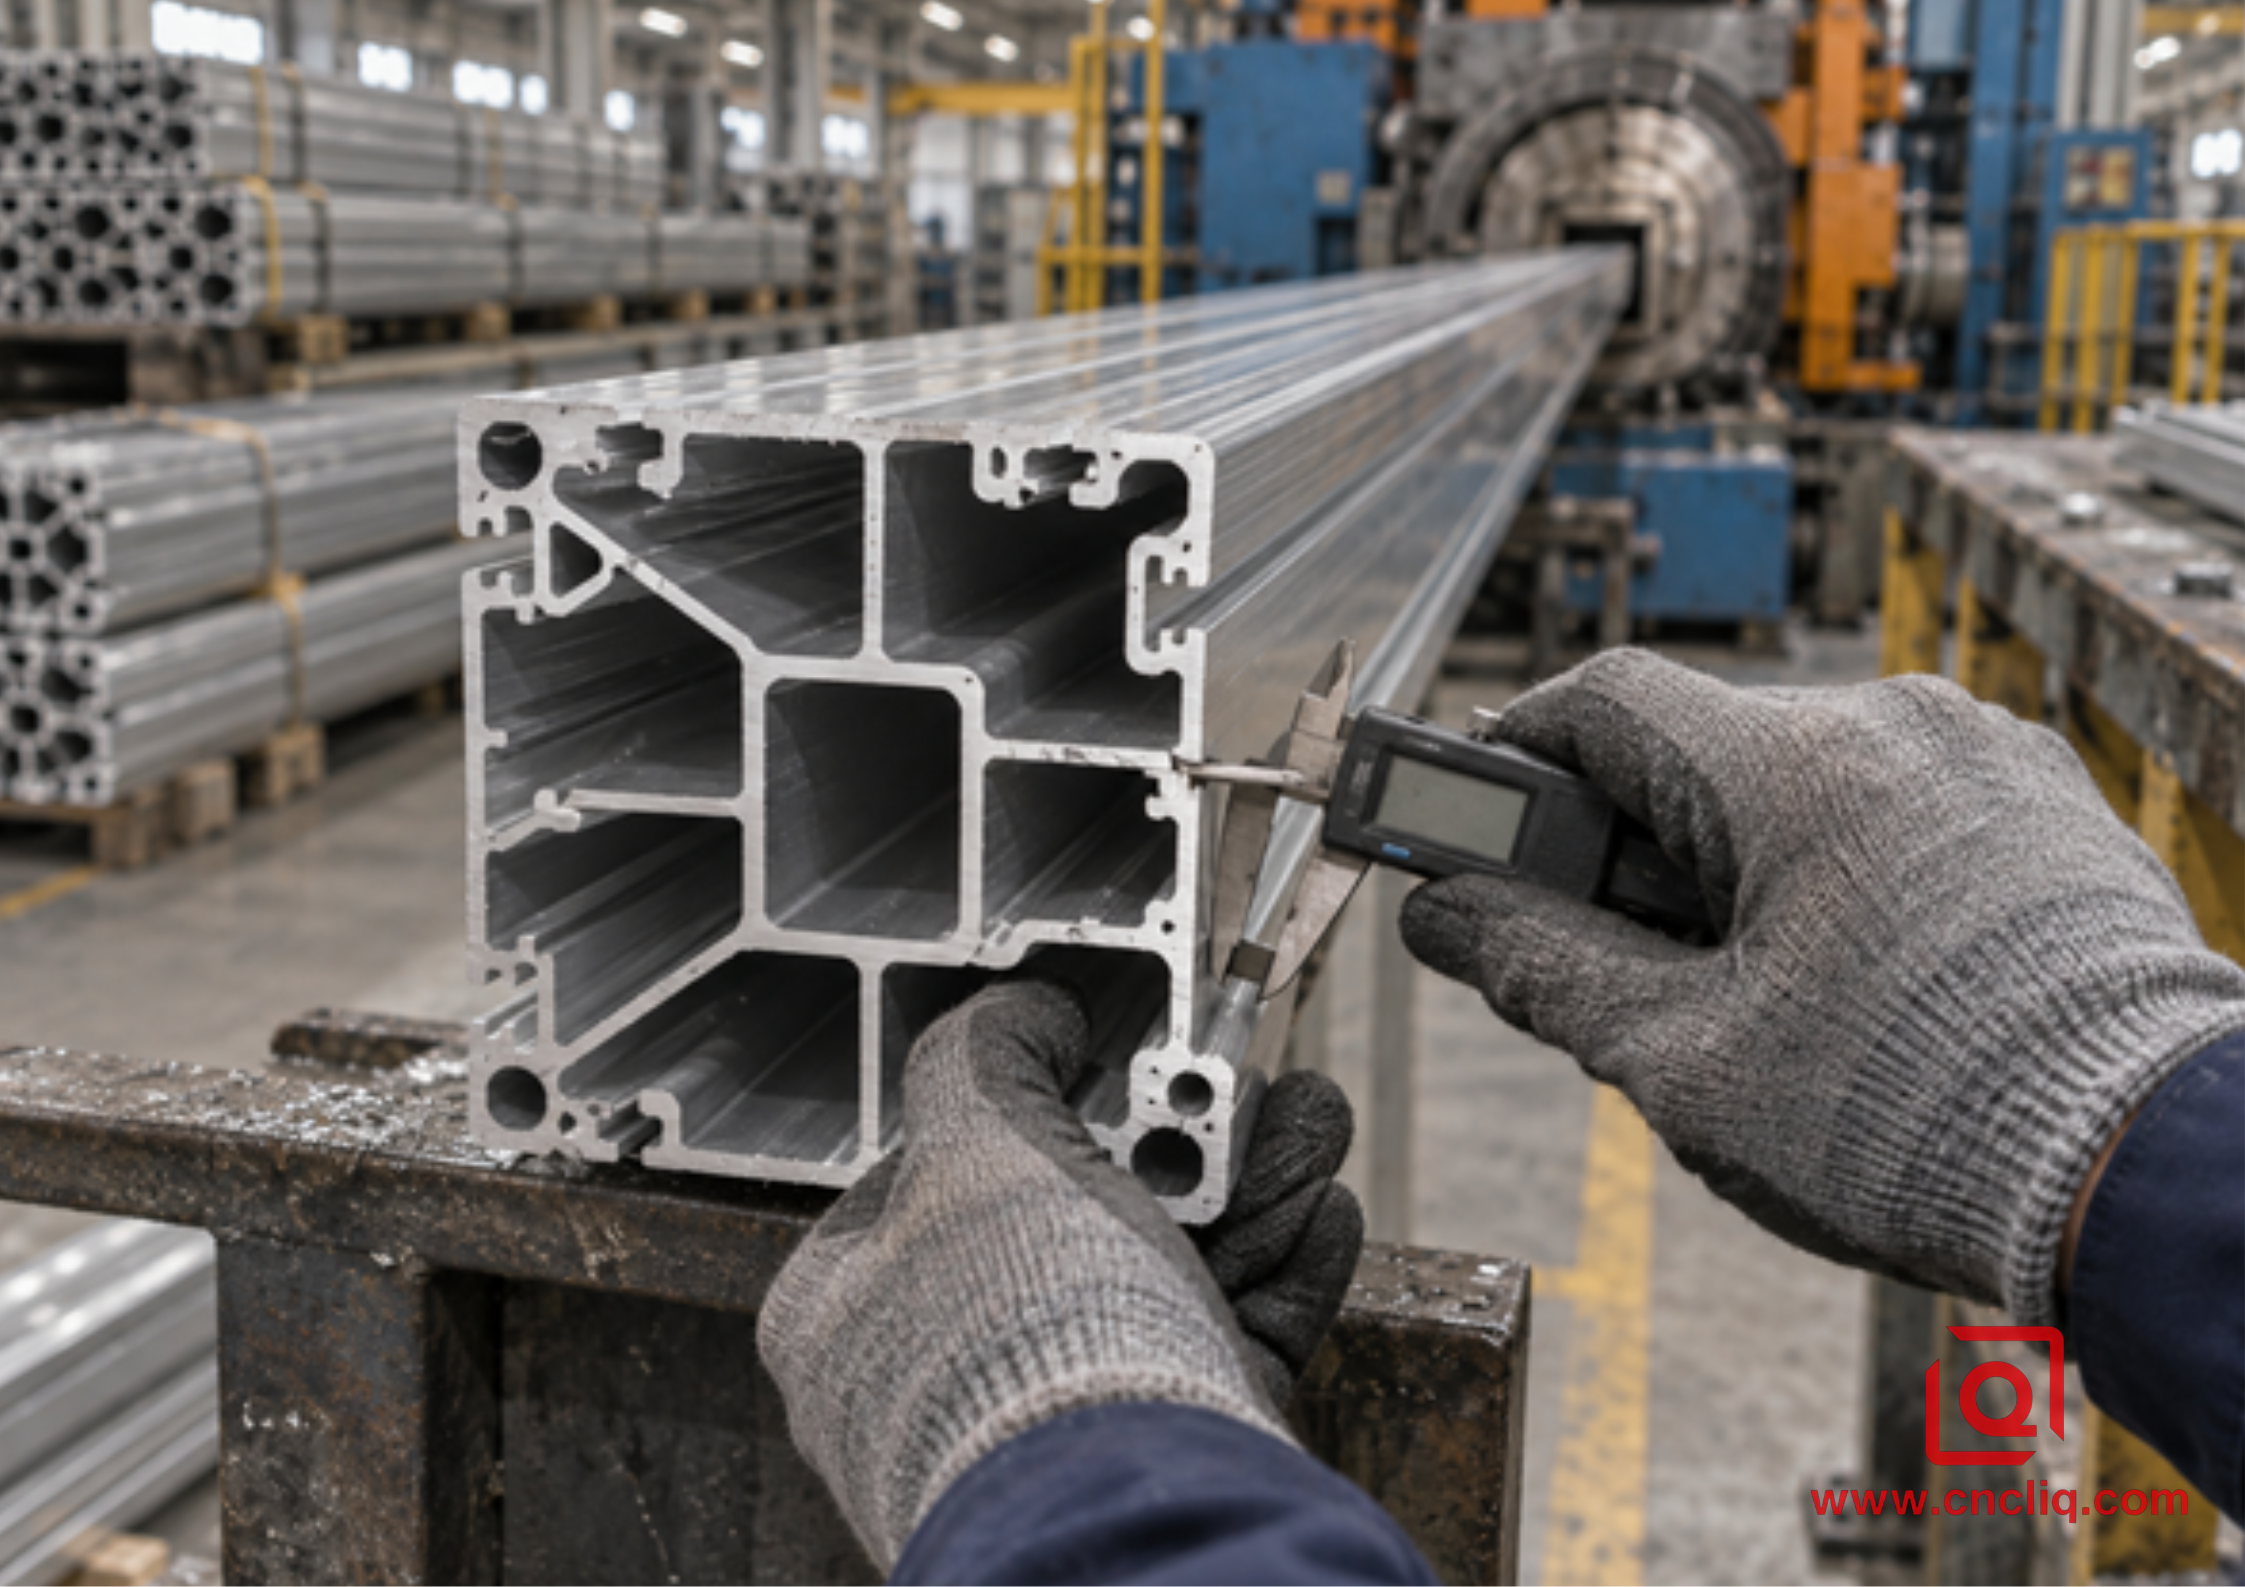
Figura 1. Se revisa un rótulo de pared con todo el perfil hueco, no de forma aislada.
La extrusión gana su lugar cuando la pared delgada pertenece a una sección bidimensional continua. Las aletas del disipador de calor, los rieles del gabinete, las mangas redondas, los canales de alambre, los miembros del marco y los perfiles huecos largos aprovechan esta ventaja. Un solo dado establece la sección; El corte y el mecanizado secundario crean la longitud final, los puertos, las roscas, las cavidades y las caras de los extremos.
El espesor equilibrado hace que el troquel sea más fácil de controlar
Imagine un perfil con una pared exterior de 1,2 mm por un lado y un carril de montaje de 5,0 mm por el otro. El riel pesado ofrece un camino de flujo más fácil. La pared delgada resiste el flujo y puede retrasarse, tirando el perfil hacia un lado a medida que sale. Un fabricante de troqueles experto puede ajustar las superficies de apoyo, pero el diseño comienza con una desventaja. Si el riel se puede ahuecar, dividir en nervaduras o reducir con transiciones graduales, el flujo se vuelve más fácil de equilibrar y el perfil es menos propenso a torcerse.
La simetría también ayuda. No es obligatorio, pero una masa aproximadamente equilibrada alrededor del centro del perfil reduce la corrección requerida en el troquel y durante el estiramiento. Las lenguas muy profundas y sin apoyo son otra advertencia. Una ranura estrecha alrededor de una lengüeta larga puede desviar la característica de acero, creando variación en la pared o desgaste prematuro del troquel. Trate una pared delgada rodeada por un anillo de matriz estable de manera diferente a una pared delgada formada alrededor de una lengüeta saliente frágil.
Esto coincide con el Guía de diseño del Consejo de Extrusoras de Aluminio , que recomienda paredes equilibradas, simetría cuando sea práctica, conos generosos, nervaduras y redes útiles y evitar relaciones elevadas de lengüeta. Su valor no es un número mínimo universal; es un recordatorio de que la sección transversal completa determina la capacidad de extrusión y el costo.
Delgado no significa automáticamente ligero o barato
Reducir una pared de 1,5 mm a 1,0 mm elimina material, pero también puede ralentizar la prensa, aumentar las pruebas de corrección del troquel, reforzar el control de enderezamiento y hacer más probable la manipulación de abolladuras. El ahorro aparente de material puede ser menor que el costo de conversión adicional. Por lo tanto, una solicitud de cotización útil solicita la masa y el rendimiento de la pieza objetivo, no simplemente "el perfil más delgado posible".
La aleación también importa. El sitio de Liqin comúnmente asocia 6063 con extrusión de perfiles de precisión porque fluye y se anodiza bien, mientras que 6061 y 6082 pueden elegirse cuando los requisitos mecánicos justifican una ventana de extrusión menos tolerante. La aleación y el temple deben acordarse antes de finalizar la matriz; una sustitución posterior puede cambiar el comportamiento de la prensa, las propiedades mecánicas, el acabado y la tolerancia.
¿Qué extrusión no puede transportar a lo largo?
Un orificio transversal, un bolsillo detenido, una plataforma local, un saliente perpendicular o una abertura de conector no se repiten a lo largo del eje de la prensa. Debe agregarse después. Eso no es un defecto del proceso; es la ruta híbrida normal. Extruya la sección que ahorra material, córtela y luego mecanice con CNC solo los detalles funcionales. Para orificios críticos y superficies de contacto, esto separa el conformado casi neto económico del acabado de precisión. Ver Liqin Mecanizado CNC, fundición a presión y guía de extrusión. para una tolerancia más amplia y un equilibrio de volumen.
Para las especificaciones de adquisiciones, ASTM B221/B221M Cubre barras, varillas, alambres, perfiles y tubos extruidos de aluminio y aleaciones de aluminio, incluidos los requisitos de composición y propiedades mecánicas. No convierte un perfil difícil en uno fácil, y las aplicaciones de presión pueden necesitar otros estándares y verificación del producto, pero brinda a los compradores una base rastreable para los requisitos de materiales y temperamento.
4. Cuando la geometría de la pared empuja la pieza hacia la fundición a presión
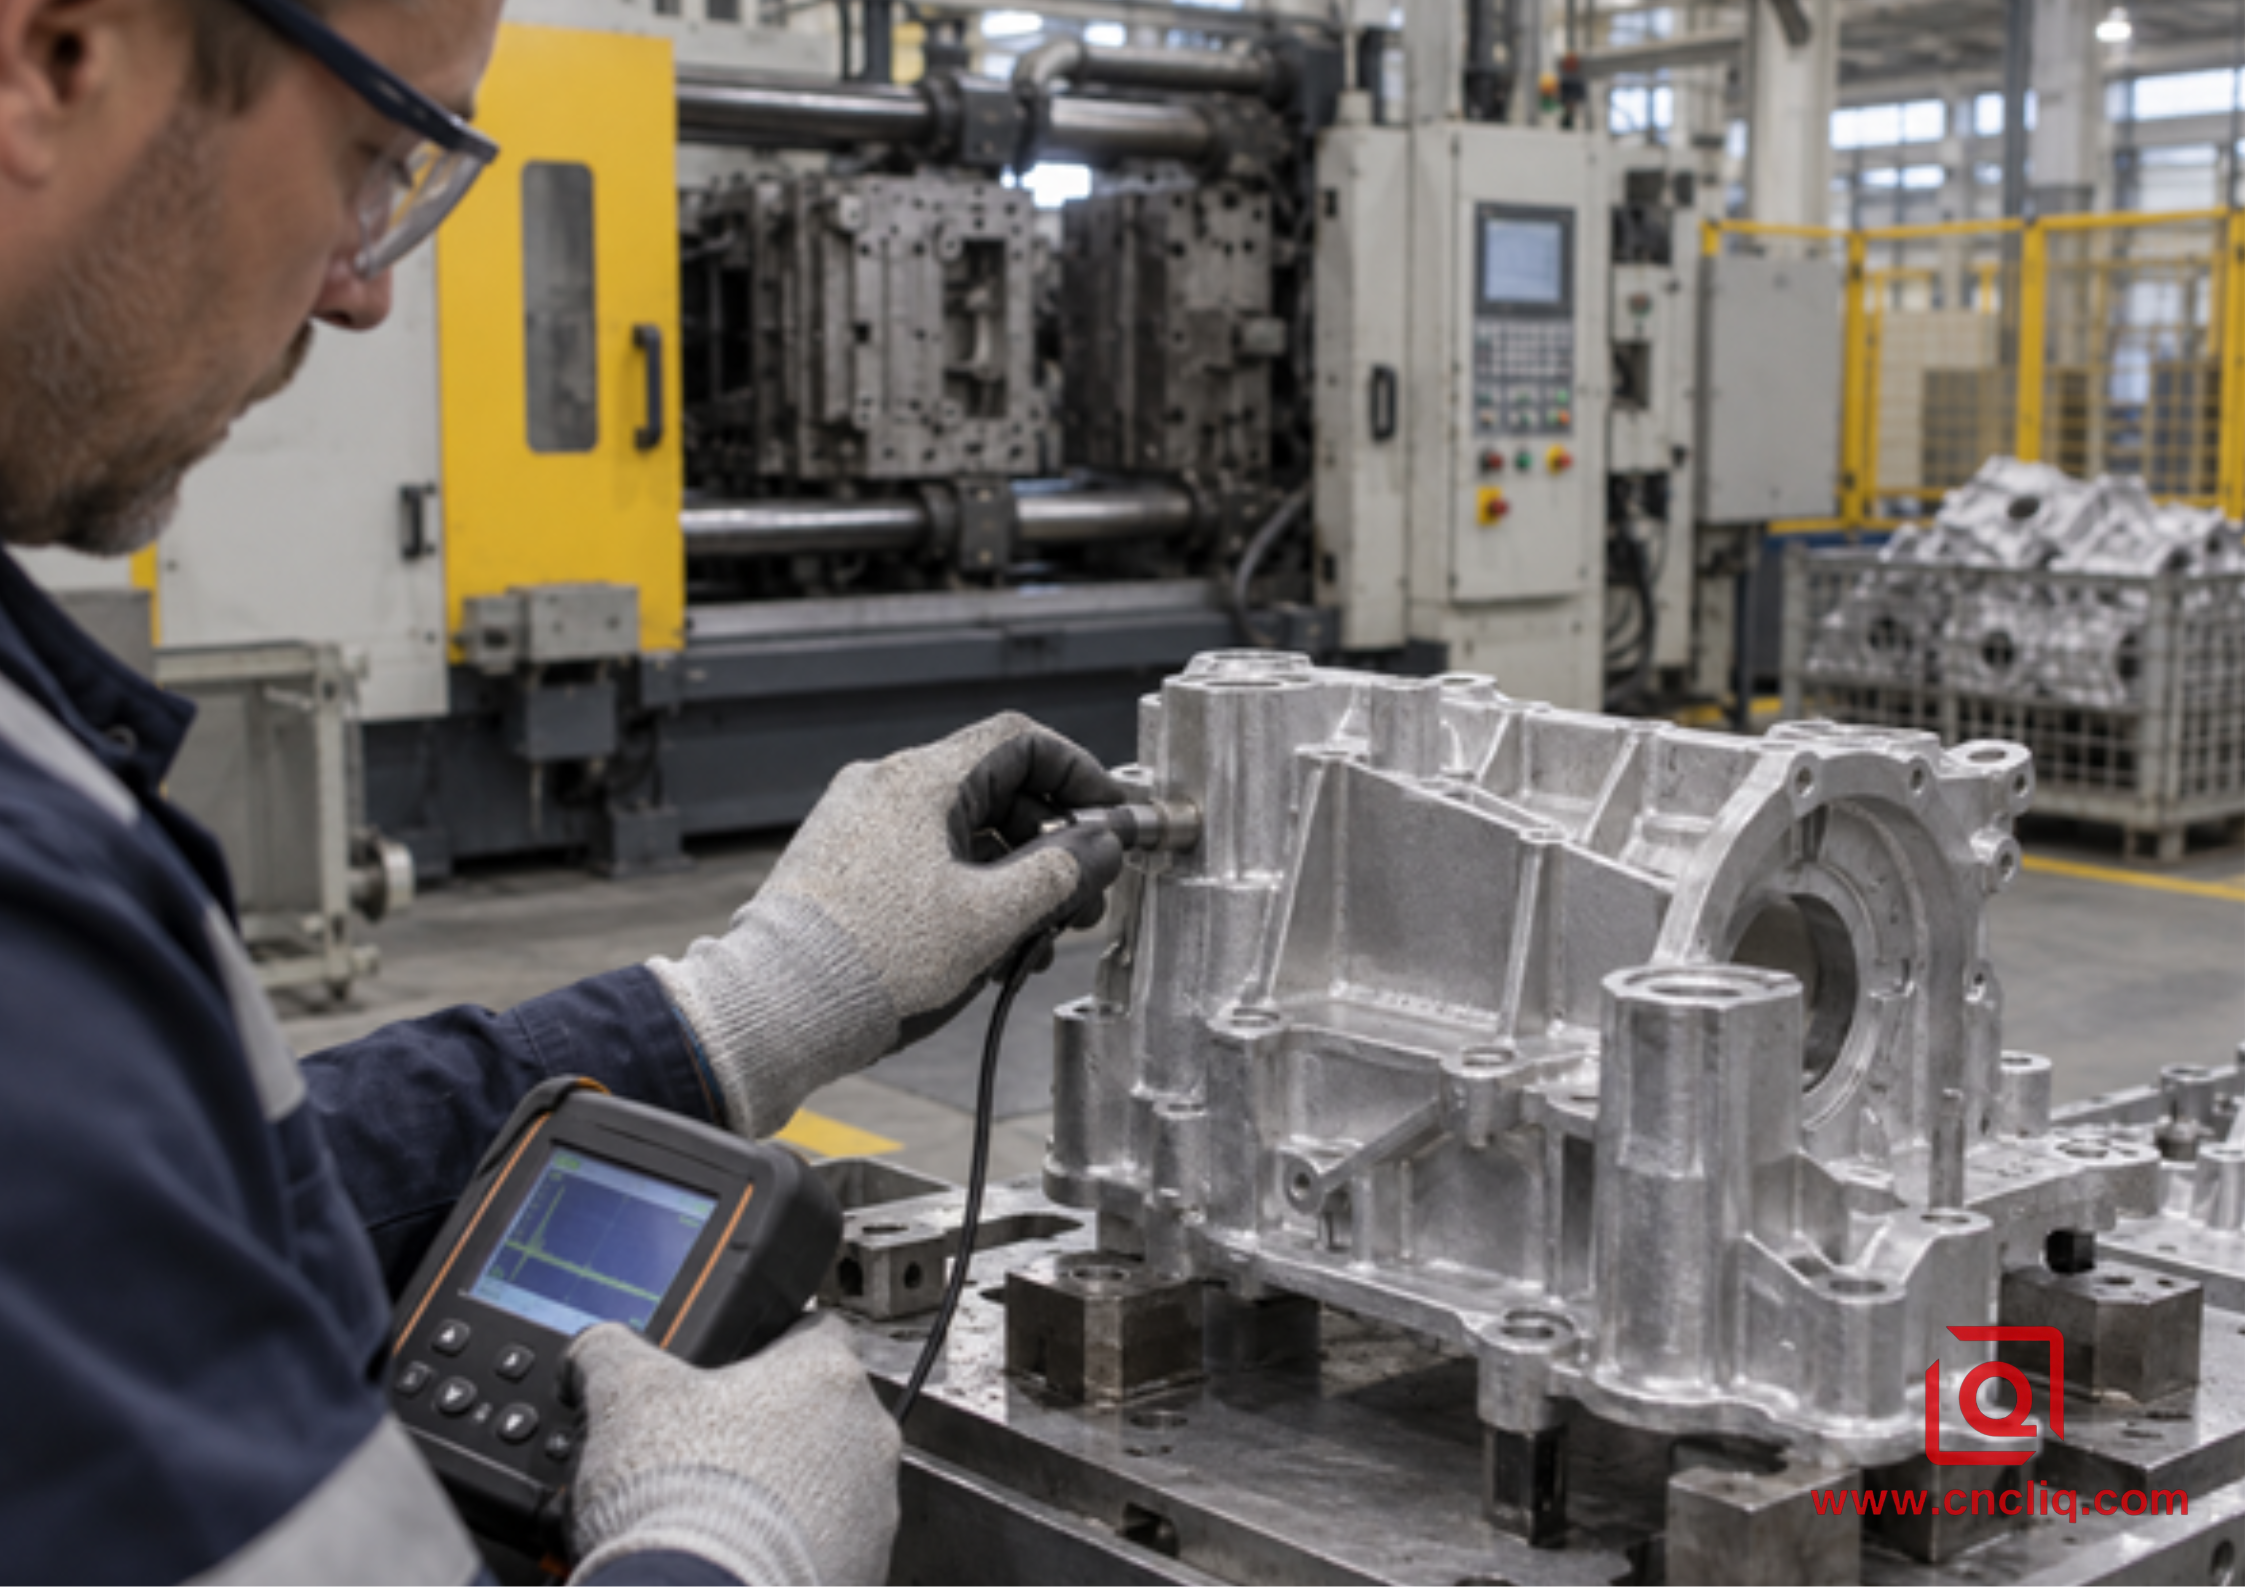
Figura 2. La viabilidad del HPDC depende del espesor de la pared, la distancia de la puerta, la ventilación y la masa térmica local.
HPDC se vuelve atractivo cuando la pieza cambia de sección a lo largo de varios ejes y puede justificar herramientas dedicadas. Un disparo puede formar una cavidad del recinto, una pared exterior curva, nervaduras internas, protuberancias, rutas de cables, pies de montaje y huecos de identificación. La extrusión requeriría un gran desmontaje o montaje para crear el mismo cuerpo tridimensional.
La longitud del flujo hace que la misma pared se comporte de manera diferente
Una sección delgada se congela rápidamente porque la matriz de acero extrae calor rápidamente. A medida que aumenta la distancia desde la compuerta, el frente de fusión pierde temperatura y presión. Los giros estrechos, las corrientes divididas y los cambios abruptos de la sección transversal consumen más ventana de relleno disponible. Por lo tanto, los ingenieros de fundición revisan el espesor de la pared con la ubicación de la compuerta, el área del canal, la posición del respiradero, la ubicación del rebosadero, la fluidez de la aleación, la temperatura del troquel, el perfil de disparo y la estrategia de vacío. Una afirmación de espesor mínimo sin esas variables es sólo una taquigrafía de marketing.
Las paredes uniformes reducen las sorpresas térmicas
HPDC prefiere paredes estructurales relativamente uniformes. Un caparazón de 1,8 mm que de repente se alimenta de un sólido saliente de 8,0 mm crea una isla caliente. La cáscara se solidifica primero mientras que la protuberancia permanece líquida por más tiempo y se contrae más tarde. La unión puede desarrollar contracción o porosidad interna, especialmente si la alimentación y la intensificación son deficientes. La respuesta habitual de DFM es quitarle el núcleo al saliente, atarlo a la pared con nervaduras y agregar un filete suave en lugar de simplemente engrosar el área.
El Asociación norteamericana de fundición a presión de manera similar identifica espesor de pared uniforme, desmoldeo suficiente y filetes o radios como prácticas de diseño centrales. Esas no son preferencias decorativas: apoyan el llenado, el enfriamiento, la expulsión y la repetibilidad. Liqin Manual de estrategias OEM de fundición a presión de aluminio personalizado lleva los mismos principios a las herramientas y a los controles de producción.
Las nervaduras añaden rigidez sin convertir toda la pared en un pesado disipador de calor. Todavía necesitan raíces y espacios sensatos. Una costilla gruesa colocada de forma aguda sobre una piel fina recrea el mismo problema de masas a menor escala. También se debe incluir un borrador para que la pieza pueda soltarse de la herramienta sin raspaduras ni distorsiones.
El mecanizado secundario cambia el presupuesto de la pared
A veces, los diseñadores especifican una pared delgada de fundición y luego colocan sobre ella una cavidad mecanizada profunda o una cara de sellado. El margen de mecanizado es parte de la ecuación final de la pared. Quitar demasiado material puede revelar la porosidad del subsuelo o debilitar una pared que era aceptable en el estado original. El dibujo 2D debe indicar el espesor del acabado requerido e identificar si las dimensiones se aplican antes o después del mecanizado y el recubrimiento.
Norma ISO 8062-3:2023 proporciona un marco reconocido para tolerancias dimensionales y geométricas generales y grados de tolerancia de mecanizado para piezas fundidas que utilizan tolerancias más/menos indicadas. Es un lenguaje contractual útil cuando se hace referencia correctamente en el dibujo, pero las características críticas de sellado, soporte, posición y pared aún deben mencionarse individualmente.
Utilice CNC solo cuando la función lo requiera: bases de juntas, orificios de rodamientos, almohadillas de referencia, puertos roscados e interfaces controladas. Liqin publicado carcasa de luz de aluminio de precisión ilustra esta lógica híbrida: la forma de la carcasa, las aletas de refrigeración y los salientes están fundidos a presión, mientras que las caras de sellado, las pistas de juntas y los orificios roscados reciben mecanizado de precisión.
5. Transiciones de pared: los milímetros más caros del dibujo
La mayoría de las disputas sobre la viabilidad no son causadas por una gran región de muro uniforme. Comienzan en la transición. Observe de cerca dónde una carcasa delgada se une a una brida, dónde una nervadura se une a una protuberancia, dónde una extrusión hueca se cierra alrededor de un puerto o dónde un escariado mecanizado se acerca a una superficie formada.
|
Característica de riesgo |
Modo de falla de extrusión |
Modo de falla HPDC |
respuesta DFM |
|
Paso brusco de fino a grueso |
Velocidad desigual, torsión, desequilibrio dimensional. |
Punto caliente, contracción, porosidad o distorsión |
cambio de cono; secciones pesadas huecas; utilizar costillas apoyadas |
|
Esquina interna afilada |
Flujo difícil y tensión concentrada del troquel |
Pobre llenado y concentración de tensiones. |
Agregue radios prácticos y combine uniones |
|
Aleta larga sin apoyo |
Deflexión, ondulación y daños por manipulación de la lengüeta del troquel. |
Llenado incompleto o doblado durante la expulsión |
Acortar, reforzar, engrosar localmente o cambiar el espaciamiento |
|
Mecanizado profundo junto a paredes delgadas |
Distorsión de sujeción y vibración |
Porosidad disruptiva o expuesta |
Definir la pared mínima terminada |
|
Tolerancia estricta durante un largo período |
Dominan el arco y el giro |
Predominan la deriva térmica, la contracción y la deformación |
Mover precisión a datos locales |
Una útil revisión del diseño colorea el modelo por bandas de pared en lugar de verificar un valor nominal. Marque zonas delgadas, nominales, pesadas, mecanizadas, de sellado, cosméticas y de retención de presión. El mapa resultante hace que las preguntas del fabricante de herramientas sean visibles para el comprador y ayuda a evitar una cotización vaga y cargada de riesgos.
6. Secuencia práctica de decisiones antes de solicitar una cotización
1. Gire el modelo a lo largo de cada eje. Si una sección transversal se repite continuamente, la extrusión merece la primera revisión. Si la geometría cambia en varias caras, HPDC puede eliminar más trabajo secundario.
2. Medida de pared mínima, nominal y máxima. Identifique la longitud y ubicación de la región más delgada y la masa adyacente más grande.
3. Marcar zonas funcionales. Separe las superficies estructurales, estancas a presión, de transferencia de calor, cosméticas, de sellado y de mecanizado.
4. Definir aleación y acabado. Las aleaciones forjadas y fundidas se comportan de manera diferente en cuanto a flujo, resistencia y anodizado. No espere resultados cosméticos idénticos con la extrusión 6063 y la fundición A380 o ADC12 rica en silicio.
5. Agregue tolerancia después de elegir el proceso. Un perfil se puede enderezar y mecanizar localmente; una pieza fundida se puede recortar y mecanizar. Evite forzar toda la parte casi neta para que coincida con un orificio crítico.
6. El estado exige honestamente. Las herramientas HPDC dedicadas necesitan un volumen de repetición estable. Las herramientas de extrusión son generalmente más simples, pero las longitudes de corte cortas y el mecanizado extenso aún afectan la economía.
7. Solicitar pruebas ligadas al riesgo. Solicite un plano de espesor de pared, inspección de perfiles o MMC, seccionamiento o rayos X cuando esté justificado, criterios de prueba de fugas para piezas sometidas a presión y aprobación del primer artículo antes de la producción en masa.
7. Estudio de caso anónimo: Reestructuración de una carcasa de iluminación con aletas
Este escenario de ingeniería anónimo se deriva del conjunto de características publicado en la página del producto de carcasa de luz de aluminio de Liqin; Explica el razonamiento de DFM y no revela a un cliente ni promete resultados universales.
Un comprador extranjero de iluminación industrial presentó una carcasa con una amplia cavidad interna, aletas de refrigeración externas, superficie de sellado perimetral, entradas de cables roscados, salientes de montaje y un denso patrón de orificios ciegos. La primera discusión sobre el abastecimiento trató la pieza como una opción entre “extrusión de pared delgada” y “fundición a presión”. Ese encuadre estaba incompleto.
Visto desde el final, el campo de aletas parecía compatible con la extrusión. Sin embargo, visto desde arriba y desde abajo, el cuerpo cambiaba repetidamente: protuberancias locales se elevaban desde el suelo, las entradas de cables cruzaban el eje principal, la huella de la cavidad variaba y la brida de sellado envolvía una carcasa tridimensional. Producir el cuerpo completo a partir de un perfil largo requeriría eliminar grandes áreas, unir o mecanizar varias características locales y gestionar un largo perímetro de sellado después de múltiples operaciones.
Por lo tanto, la dirección del DFM fue una pieza en bruto híbrida HPDC con acabado CNC. La herramienta de fundición formaría la cavidad, las aletas y los resaltes principales. El mapa de la pared mantendría la capa principal razonablemente uniforme, protuberancias pesadas en el núcleo y combinaría sus raíces con nervaduras y filetes. Luego, las operaciones CNC controlarían la cara de sellado, la pista de la junta, los puertos roscados y las profundidades de los orificios ciegos. El plan de inspección separaría los controles de las paredes recién fundidas de las dimensiones críticas terminadas para que una buena pieza fundida no pueda debilitarse accidentalmente durante el mecanizado.
En este escenario no se adjunta ningún reclamo inventado sobre ahorro de costos, tasa de desperdicio o plazo de entrega. Los elementos de aceptación medibles provendrían del dibujo aprobado y del plan de calidad: ubicaciones de las paredes, dimensiones del acabado, planitud, verificación de roscas, requisitos de recubrimiento y cualquier prueba de fuga o ingreso acordada. Esa transparencia es más útil que un porcentaje dramático sin registros de producción rastreables.
La lección no es que el casting siempre gana en un recinto con aletas. Si el cuerpo fuera un riel disipador de calor de longitud constante con extremos idénticos, la extrusión podría ser más limpia. Aquí, las características tridimensionales locales, no el número mínimo de paredes aisladas, decidieron el proceso. Los compradores que comparen una pieza cilíndrica de cavidad profunda también deben distinguir la extrusión de perfil de extrusión en frío de aluminio versus fundición a presión , porque el movimiento del útil y la geometría factible son diferentes.
8. Inspección: demuestre el muro que citó
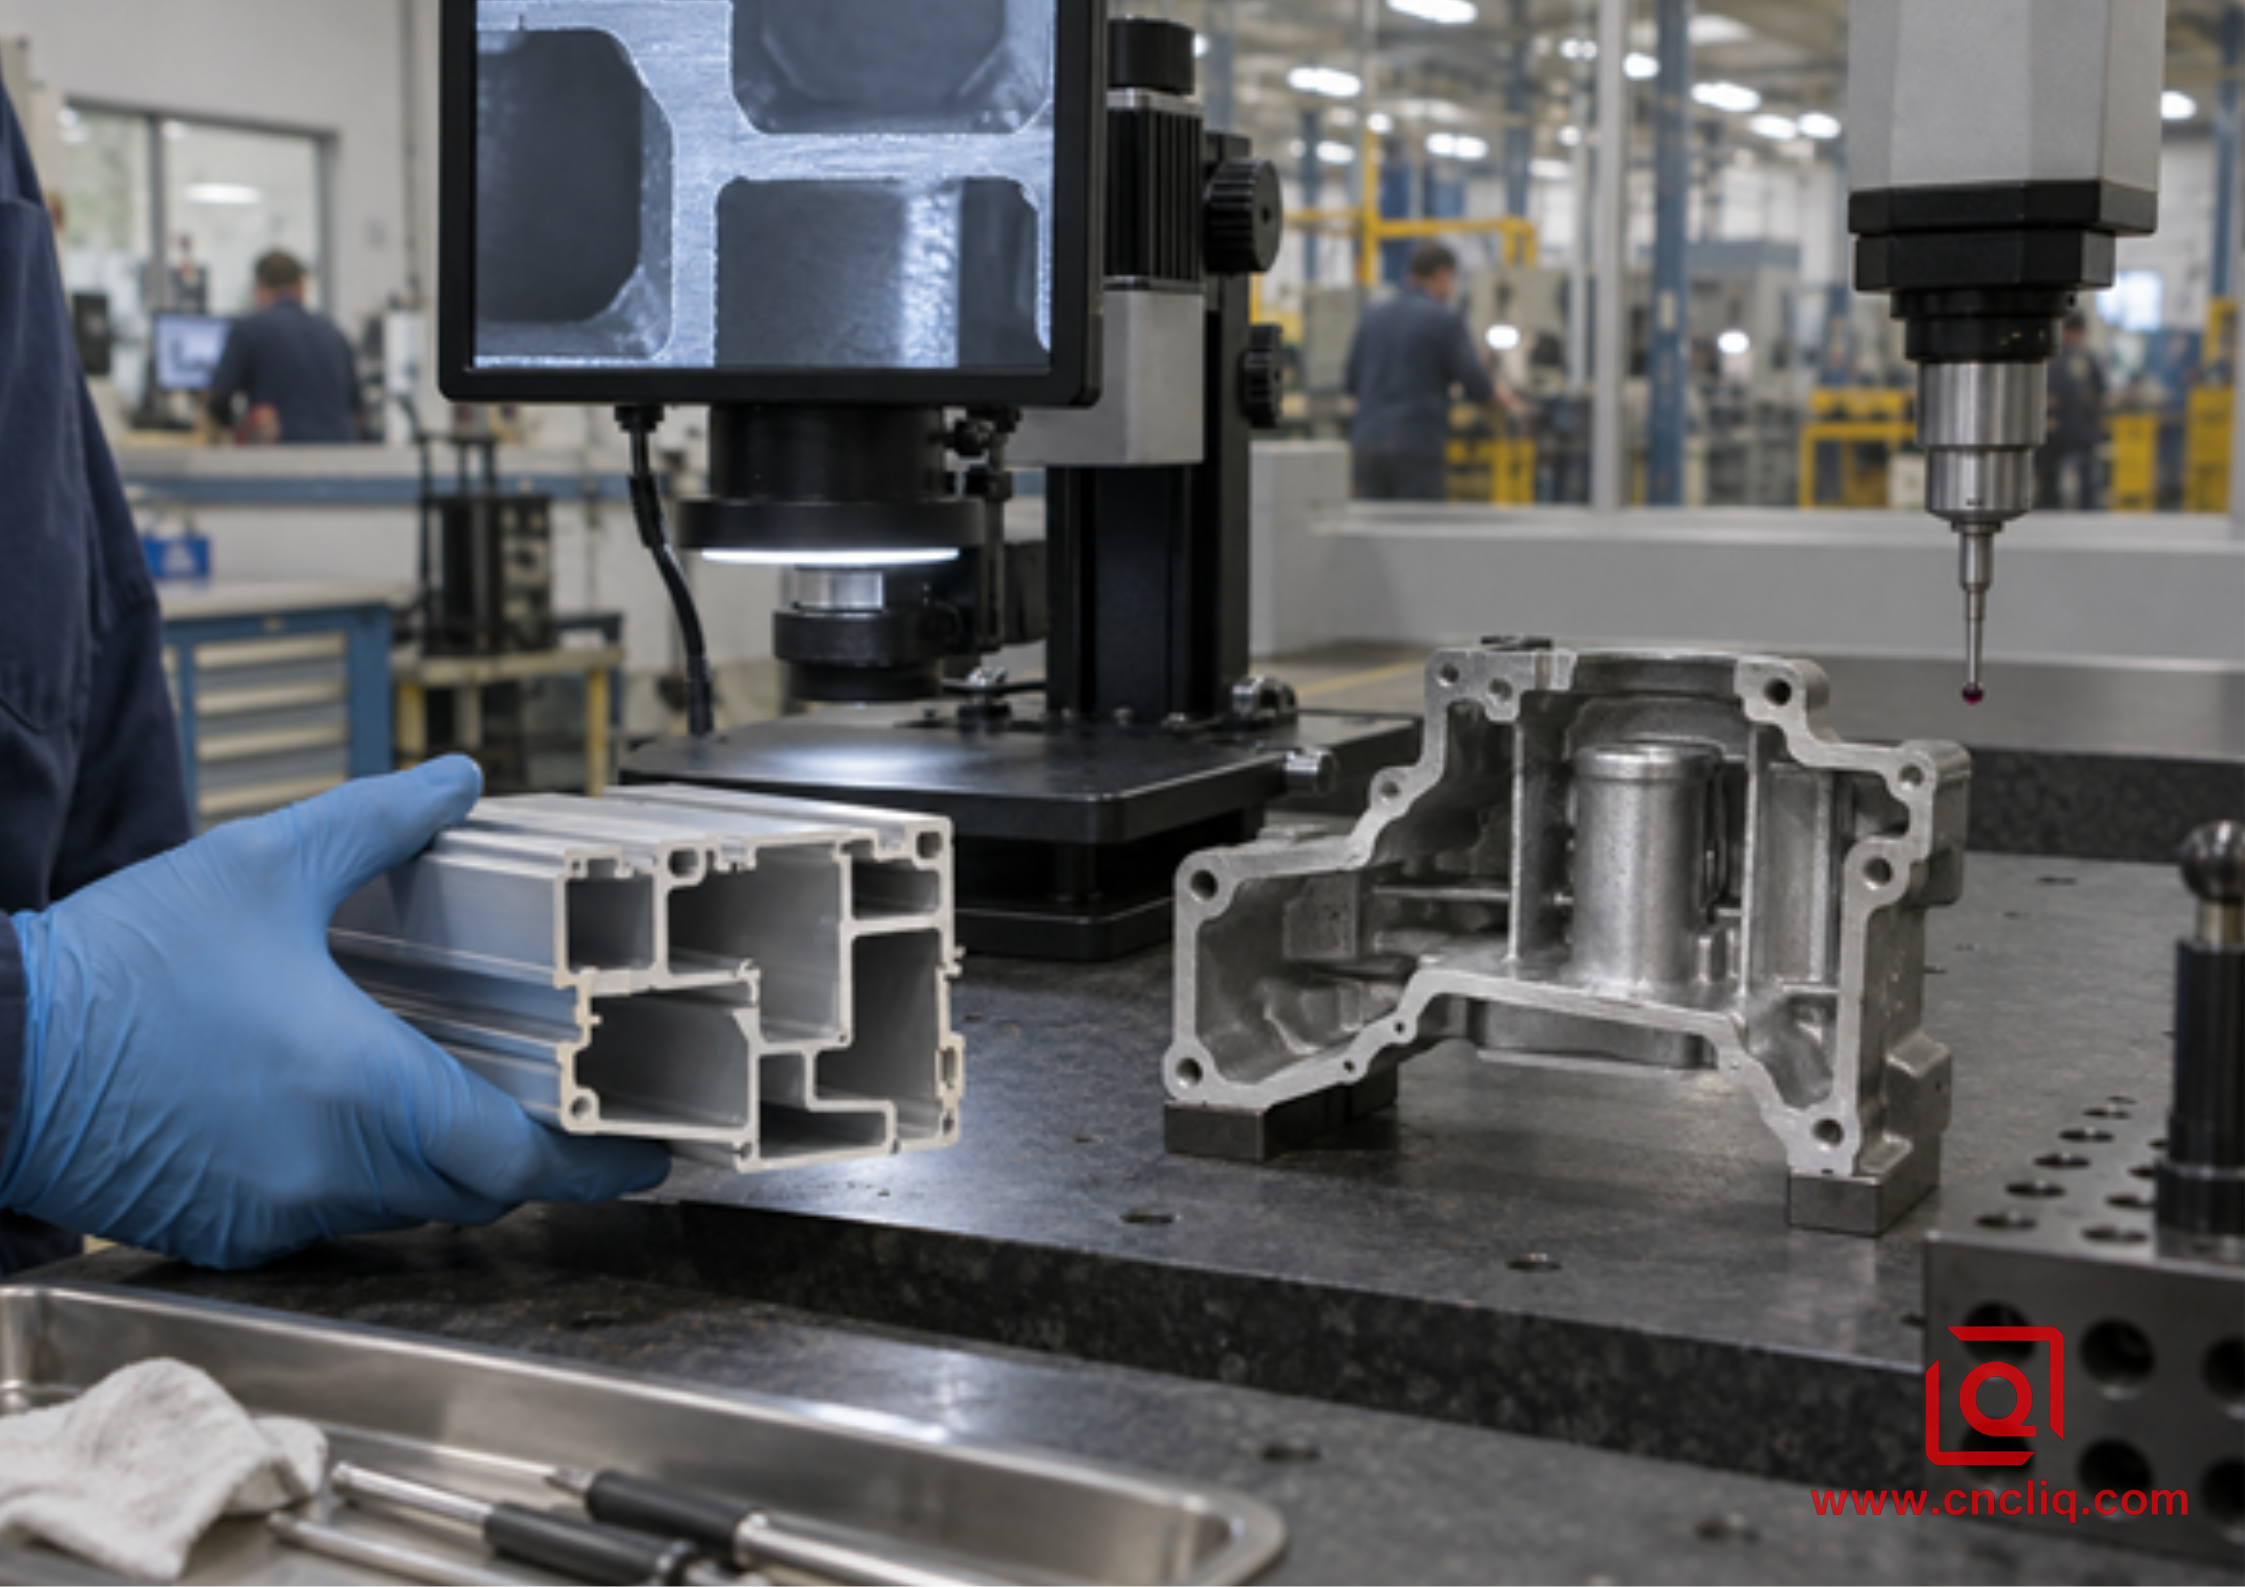
Figura 3. Las mediciones de secciones y la inspección dimensional convierten una promesa sobre el espesor de la pared en evidencia objetiva.
Para un primer artículo de extrusión, mida la sección completa en lugar de una sola pared de fácil acceso. El perfilado óptico o la medición de secciones pueden capturar almas, cámaras internas, radios de esquinas y espesores locales. La rectitud, la torsión y la escuadra de la longitud del corte deben verificarse por separado porque una sección aceptable aún puede crear problemas de ensamblaje en un tramo largo.
Para un primer artículo de fundición, la medición de la pared debe seguir la ruta de relleno y los puntos calientes identificados. El seccionamiento mecánico proporciona evidencia directa sobre muestras de desarrollo. Los métodos no destructivos pueden ser apropiados cuando el plan de calidad los requiera, pero se deben acordar el método y la regla de aceptación. La inspección dimensional, las pruebas de fugas y los controles de integridad interna responden a diferentes preguntas; aprobar uno no prueba automáticamente los demás.
Después del mecanizado secundario, verifique la pared restante en cavidades, puertos y áreas de sellado críticos. Una CMM confirma la geometría accesible, mientras que es posible que se necesiten medidores dedicados u otros métodos validados para secciones ocultas. Vincula cada medida a un globo de dibujo y un criterio de aceptación. “Se ve bien” no es un plan de control de producción.
9. Qué enviar para obtener una cotización confiable de extrusión o fundición
Una cotización es tan confiable como el paquete de ingeniería que la respalda. Envíe el modelo 3D en formato STEP o IGES y un PDF 2D controlado con datos de referencia, tolerancias, material, acabado, revisión e inspección. Agregue el volumen anual, el tamaño del lote del pedido, la vida útil prevista, las cargas de ensamblaje, la temperatura de funcionamiento, las zonas cosméticas, la presión de prueba de fugas, si corresponde, y cualquier documentación reglamentaria requerida por su mercado.
Para la revisión del espesor de la pared, incluya 3 elementos adicionales: la pared mínima terminada después del mecanizado, permisos o restricciones para perforar secciones pesadas y una lista clasificada de dimensiones que no se pueden mover. Esa información permite a la fábrica proponer un intercambio DFM real en lugar de engrosar silenciosamente toda la pieza o citar un proceso innecesariamente costoso.
Convierte el dibujo en un plan de producción. Envíe a Liqin su archivo CAD, volumen objetivo y mapa de muro crítico a través del pagina de contacto . Solicite una comparación de viabilidad de extrusión/HPDC, la ruta de mecanizado secundario propuesta y un plan de inspección con la cotización. Esto brinda a las adquisiciones una base más clara para comparar el costo de las herramientas, el costo unitario y el riesgo de fabricación.
Haga clic aquí para su consulta 👆
Preguntas frecuentes
1. ¿Un espesor de pared de 1,0 mm es automáticamente más adecuado para la extrusión que para la fundición a presión?
No. Una pared de 1,0 mm en una sección transversal compacta, equilibrada y constante puede ser adecuada para una aleación extruible, mientras que el mismo número alrededor de una lengüeta profunda sin soporte puede resultar difícil. En HPDC, una pared corta y delgada cerca de una puerta bien diseñada se comporta de manera diferente a una pared larga y remota después de varias vueltas. Utilice 1,0 mm sólo como entrada de cribado; La viabilidad final depende de la geometría, la aleación, el diseño de la matriz, la prensa, la tolerancia y la inspección.
2. ¿Por qué los proveedores nos piden que hagamos las paredes de fundición más uniformes?
Las paredes uniformes se llenan y enfrían de manera más predecible. Una protuberancia gruesa unida abruptamente a una capa delgada permanece caliente después de que la capa comienza a solidificarse, lo que puede concentrar la contracción o la porosidad en la unión. Quitar el núcleo del saliente, agregar nervaduras proporcionadas y mezclar la raíz reducen el salto de masa térmica sin sacrificar la rigidez local. El diseño aún necesita validación de herramientas específicas cuando el riesgo es alto.
3. ¿Puede la extrusión producir resaltes, orificios y ranuras para juntas?
Puede producir características que se repiten continuamente a lo largo del eje de extrusión, como canales de tornillo, aletas y pasajes huecos. Una protuberancia local, un orificio transversal, una cavidad cerrada o una ranura de junta generalmente requieren mecanizado secundario, punzonado u otra operación. La ruta económica suele ser extruir la sección base eficiente y mecanizar sólo las características locales cuya posición, acabado o tolerancia importan.
4. ¿Qué proceso es más seguro para una carcasa de aluminio estanca a la presión?
No hay un ganador universal. Una extrusión forjada puede proporcionar una estructura continua útil cuando el cuerpo es lineal, pero los cierres de los extremos y el mecanizado aún necesitan validación. HPDC puede formar un recinto complejo de manera eficiente, pero se debe controlar la porosidad interna, la estrategia de entrada y la profundidad de mecanizado. Proporcione al proveedor el medio de presión, la presión de prueba, las fugas permitidas, el ciclo de trabajo y las zonas críticas de sellado.
5. ¿Cuál es la forma más rápida de obtener una recomendación de proceso creíble?
Envíe un modelo STEP, PDF acotado, aleación, acabado, cantidad anual y lista de características críticas. Marque las paredes terminadas mínimas, las caras cosméticas, las zonas de presión, las zonas de sellado y las superficies que se mecanizarán. Luego, un proveedor puede revisar secciones transversales constantes, transiciones de delgado a grueso, acceso a matrices, distancia de llenado, dibujo, operaciones secundarias e inspección. Una captura de pantalla con una dimensión de pared no es suficiente.
Haga clic aquí para su consulta 👆
Resumen
El espesor de la pared dicta la viabilidad de la extrusión frente a la fundición sólo cuando se lee como parte de todo el sistema de fabricación. La extrusión es más fuerte cuando las paredes equilibradas se repiten a través de una sección transversal constante; HPDC es más fuerte cuando se pueden formar geometrías tridimensionales estables, nervaduras y protuberancias en una sola herramienta. En ambos procesos, los cambios bruscos de masa, las características delgadas sin soporte y los márgenes de mecanizado descuidados crean más riesgos que un número nominal por sí solo. Mapee la pared, defina la función y el volumen, reserve tolerancias estrictas para las interfaces críticas y obtenga evidencia DFM específica del proceso antes de liberar las herramientas.
Información del contacto
Compañía: Ningbo Liqin Industry Co., Ltd.
Mantenimiento diario al cliente y soporte posventa: service@shturl. zhuwanying@cncliq.com
Nueva consulta, cotización y discusión de pedidos: business@shturl. zhouli@chinaliqin.com
Línea directa: +86 18757148656
Descargo de responsabilidad
Todos los artículos técnicos, especificaciones de materiales, recomendaciones de mecanizado y detalles de tratamiento de superficies publicados en este blog tienen fines informativos y de referencia únicamente. Tenga en cuenta que las ideas generales del blog no reemplazan los acuerdos técnicos firmados. Debido a que las piezas personalizadas varían según los números de calor del material, las calibraciones de la máquina y las tolerancias específicas, las especificaciones de calidad vinculantes se rigen únicamente por sus dibujos CAD aprobados, contratos firmados y planes de calidad formales.
Todos los estudios de casos de clientes que aparecen en este blog han sido completamente anonimizados y desinfectados. Las métricas de rendimiento, los flujos de trabajo de fabricación y las imágenes mostradas sirven únicamente para demostrar nuestras capacidades de mecanizado personalizado y no representan un estándar universal único para todos los pedidos.
Equipo de fabricación de Liqin
Ningbo Liqin Industry, basada en 18 años de experiencia en ingeniería de precisión, fabrica componentes metálicos de alta tolerancia para mercados globales exigentes. Operamos desde un centro de producción de 6.500 m² equipado con más de 150 máquinas de 4 y 5 ejes. Mecanizado CNC , mecanizado por torno, extrusión en frío y fundición a presión bajo un mismo techo. Esta configuración nos permite gestionar proyectos sin problemas, llevando piezas desde los conceptos iniciales de CAD directamente hasta los envíos finales.
Manejamos el control de calidad sin compromiso. Tratamos las tolerancias estrictas con la disciplina de ingeniería que requieren. Respaldados por las certificaciones ISO 9001, ISO 13485 e IATF 16949, nuestros ingenieros de control de calidad realizan controles estrictos de IPQC, FQC y OQC en cada lote de producción. Desde mapeo dimensional de CMM y perfiles ópticos hasta pruebas de dureza y niebla salina, validamos sus especificaciones críticas por adelantado, para que reciba componentes listos para usar sin dolores de cabeza de ensamblaje ni costosas paradas de línea. Además de la fabricación, puede confiar en nosotros para obtener tiempos de respuesta de dos horas en nuevas solicitudes de presupuesto, soporte directo para el muestreo de prototipos y envíos de exportación sin problemas en Europa, América del Norte, Asia y Oceanía.
Bienvenido a sus consultas y muestras. Visita nuestro sitio web o contáctanos directamente ¡Para una cotización competitiva!
