 Español




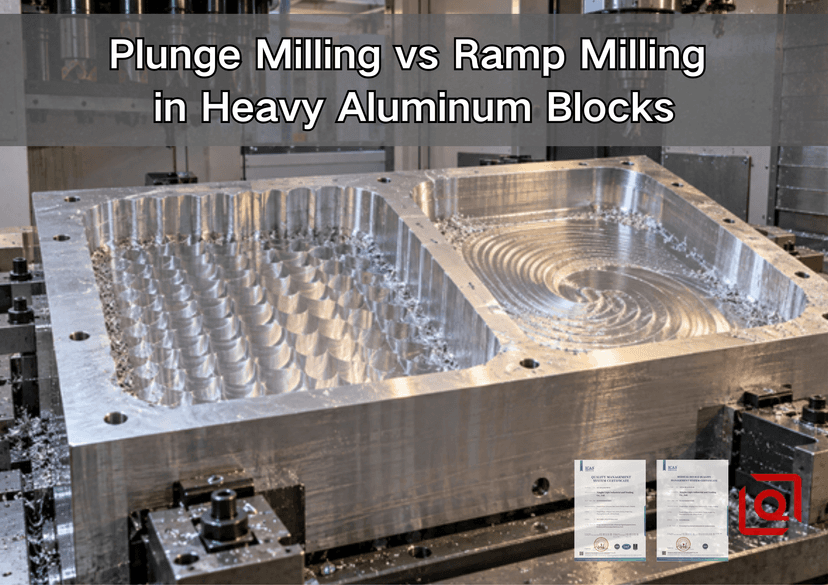
¿Aún no se decide entre abrir una cavidad profunda en un bloque de aluminio pesado mediante penetración vertical o mediante una rampa de avance de la herramienta? Una estrategia de entrada incorrecta puede convertir un ciclo prometedor en virutas compactadas, un filo de corte soldado, una carga excesiva en el husillo o una pieza que se mueve tras soltar la pieza. Esta guía explica la elección desde el taller. Muestra qué implica cada método, cómo la dirección de la fuerza y la evacuación de virutas modifican el resultado y qué información necesita un proveedor de mecanizado antes de cotizar su bloque.
La respuesta corta es práctica. Cuando la cavidad ofrece suficiente espacio, suelo probar primero con una rampa. El filo puede introducirse suavemente en la pieza mientras el control mantiene los ejes moviéndose simultáneamente. La inmersión empieza a tener sentido a medida que la herramienta se alarga o la cavidad se vuelve restrictiva. Su trayectoria de carga reduce la necesidad de desviarse lateralmente en configuraciones marginales. Los bloques pesados suelen utilizar ambos métodos: una entrada adecuada abre espacio de trabajo, las pasadas de inmersión eliminan el material grueso y difícil, y una estrategia de rampa o contorno deja material uniforme para el acabado.
1. Tabla de decisiones rápidas
Estado de la tienda | Mejor estrategia inicial | Por qué suele encajar | Comprobar antes de la publicación |
Bolsillo amplio con suficiente longitud de camino | fresado de rampa | Entrada sin problemas y participación continua | Ángulo de rampa máximo para la fresa exacta |
Cavidad profunda con gran saliente de la herramienta. | Fresado por inmersión | Se dirige más fuerza axialmente y puede producirse una deflexión radial. | La cortadora está aprobada para inmersión y las virutas pueden quedar |
Costillas finas o un suelo flexible cerca de la entrada | Rampa poco profunda o entrada previamente perforada | Evita un impacto axial repentino junto a una característica delicada. | Soporte del accesorio y espesor de pared restante |
Ranura estrecha sin espacio para una hélice | Fresado por penetración o un orificio de acceso perforado | Se adapta a geometrías restringidas | Capacidad para cortar el centro, superar obstáculos y evacuar. |
Bolsillo de aluminio abierto en una máquina rígida de alta velocidad | Entrada en rampa o helicoidal en el desbaste de acoplamiento constante | Mantiene la fresa en movimiento y utiliza la longitud de la ranura. | Alimentación real a través de arcos y esquinas |
Gran capacidad de remoción de material de un lingote grande. | Proceso híbrido | Separa el desbaste estable de la superficie de acabado controlada de paredes y suelos. | Cambios de herramientas, asignación de existencias, etapa de inspección |
Esta tabla sirve como filtro inicial, no como receta de corte. El catálogo de herramientas, los límites de la máquina, la longitud de calibración, el estado de la aleación, el suministro de refrigerante y el plano tienen poder de veto.
2. Qué significan realmente el fresado por penetración y el fresado en rampa
El fresado por penetración elimina material mediante movimientos repetidos, principalmente paralelos al eje del husillo. Tras cada penetración, la herramienta se retrae o se libera según sea necesario, se desplaza lateralmente mediante un paso controlado y realiza el siguiente corte axial. Por lo tanto, el suelo y la pared presentan una hilera de estrías superpuestas hasta que una pasada de semiacabado o acabado posterior las elimina. Se puede utilizar una fresa de penetración indexable diseñada específicamente para este fin o una herramienta de carburo sólido de corte central, pero sus límites de catálogo deben coincidir con el movimiento programado.
El fresado en rampa permite el avance axial mientras la fresa también se desplaza lateralmente. Una rampa lineal desciende siguiendo una trayectoria recta o curva. Una rampa helicoidal desciende en círculo y abre un orificio o cavidad de mayor tamaño que la fresa. Ambas evitan que la herramienta exija a su centro la eliminación de todo el material de una sola vez. Este método solo funciona cuando la herramienta tiene capacidad de corte axial y la trayectoria proporciona la holgura adecuada.
La diferencia importante no radica simplemente en si el corte es vertical o angular, sino en la dirección y la continuidad de la carga de corte. La guía de fresado de Sandvik Coromant explica que un ángulo de entrada pequeño genera una fuerza axial dominante dirigida hacia el husillo, lo que puede estabilizar configuraciones largas o débiles y explica por qué se utilizan avances elevados en el fresado por penetración. Durante el fresado en rampa, el filo entra en contacto con el material progresivamente, en lugar de hacerlo de golpe. Aun así, la fuerza depende de la geometría de la fresa y de la cantidad de material en contacto.
Un detalle que se suele pasar por alto en la publicación "Mecanizado de aluminio y aleaciones de aluminio " del NIST es que una herramienta que se introduce en aluminio macizo necesita suficiente holgura en el extremo para que su talón no roce. En otras palabras, el "corte central" no es algo que se pueda dar por sentado por su apariencia. Verifique la geometría del extremo y los datos de penetración o rampa aprobados por el fabricante.
3. Por qué un bloque de aluminio pesado cambia la decisión
Una placa de 20 mm y un tocho de 160 mm no presentan el mismo problema. Un bloque pesado acumula tensiones residuales y puede rodear la herramienta de corte con un gran volumen de virutas dúctiles. Las cavidades profundas también requieren una mayor proyección de la herramienta, lo que aumenta el apalancamiento en el filo, mientras que las paredes de la cavidad obstruyen el refrigerante y la salida de las virutas.
El estado del material es tan importante como el nombre de la aleación. Las aleaciones 6061-T651 y 7075-T651 son opciones comunes para lingotes o placas cuando se requiere resistencia, maquinabilidad y estabilidad dimensional, pero la denominación "T651" no elimina la distorsión. Eliminar un volumen desequilibrado de un lado aún puede liberar tensiones. Por lo tanto, las cavidades grandes deben planificarse considerando la simetría del desbaste, la secuencia de sujeción, el reajuste y el margen de acabado, en lugar de basarse únicamente en la tasa de remoción de material. Nuestra guía para elegir 6061, 7075 o 5052 para fresado CNC explica las ventajas y desventajas de cada aleación.
El volumen de viruta es la segunda limitación. El aluminio permite altas velocidades de corte con la herramienta adecuada, por lo que una cavidad profunda puede llenarse más rápido de lo que la boquilla la vacía. Las virutas que quedan en la cavidad se vuelven a cortar, se calientan más y son más difíciles de controlar, y pueden soldarse al borde. La guía reciente sobre fresas de dos y tres filos para aluminio analiza en detalle la decisión sobre el espacio para la viruta. Para la presente comparación, recuerde una regla: la trayectoria de entrada no es exitosa si lleva la fresa a una trampa de viruta.

El paso radial controlado y una vía de evacuación abierta son fundamentales para un desbaste por inmersión estable.
4. Fresado por penetración frente a fresado en rampa: las ventajas y desventajas técnicas
Factor de decisión | Fresado por inmersión | fresado de rampa |
Movimiento dominante | Axial, seguido de un índice radial. | Movimiento axial y lateral simultáneo |
Ventaja de rigidez | Útil cuando la longitud dificulta la carga lateral. | Útil cuando la configuración admite una interpolación multieje suave. |
Espacio de entrada | Puede trabajar en un área de planificación restringida. | Necesita longitud de rampa o un diámetro helicoidal válido |
Comportamiento del chip | Las virutas pueden acumularse en el fondo a menos que se planifique la retracción y el lavado. | Los chips pueden seguir el camino abierto, pero una hélice cerrada aún puede recircularlos. |
Requisitos de la herramienta | Geometría de penetración aprobada; muchas fresas indexables no realizan el corte central. | Geometría de corte axial y ángulo de rampa aprobados |
Estado de la pared después del desbaste | Las vieiras repetidas normalmente requieren un acabado por separado. | Marcas más continuas, pero aún no sustituyen el acabado. |
Estado del suelo | Depende en gran medida de la geometría del extremo y del solapamiento. | Las marcas de testigo helicoidales o lineales permanecen a menos que se eliminen. |
movimiento de máquina | Movimientos Z repetidos e índices laterales controlados | Movimiento XYZ coordinado y anticipación adecuada |
Mejor uso en bloques pesados | Desbaste profundo, acceso limitado, voladizo largo, estabilidad radial débil | Entrada, bolsillos abiertos, protección contra impactos constantes, protección de características delgadas |
Modo de fallo principal | Empaquetado de patatas fritas, frotamiento en el centro, paso excesivo | Ángulo de rampa excesivo, alimentación real baja, carga en la esquina, recirculación de virutas. |
La tabla también explica por qué estas estrategias no son incompatibles en todos los programas. El fresado por penetración permite desbastar la masa central profunda, mientras que el fresado en rampa abre la primera cavidad y pasa a una trayectoria de contacto constante. Un posterior fresado de contorno controla el tamaño y el acabado superficial. Esta secuencia híbrida suele ser más robusta que forzar a una sola herramienta a entrar, desbastar y acabar todo.
5. Selección de herramientas: Lea el catálogo antes de cortar.
Para el fresado con rampa, confirme el ángulo máximo de rampa para el cuerpo de la fresa, el inserto, el diámetro y la geometría de la esquina exactos. Los límites publicados pueden variar considerablemente dentro de una misma familia de productos. Los datos de Kennametal para las fresas 1-10, por ejemplo, muestran diferentes ángulos máximos de rampa según el diámetro de la fresa; esto demuestra que no se debe utilizar un ángulo de seguridad universal. Los datos de Sandvik para un cuerpo específico de CoroMill 390 de 66 mm indican un ángulo máximo de rampa de 1,8 grados y una profundidad máxima de penetración de 1,5 mm. Estas cifras corresponden a ese artículo del catálogo, no a todas las fresas de aluminio.
Para el fresado por penetración, pregunte si la herramienta puede cortar en el centro o solo penetrar con un contacto radial parcial. Muchos cuerpos de fresado indexables tienen un centro sin corte. Introducir dicha herramienta directamente en material sólido puede dejar un núcleo, sobrecargar el cuerpo o causar interferencias. La solución práctica puede ser un orificio guía, un inicio descentrado o una fresa diferente.
Para una opción de carburo sólido, primero evalúo el filo, el pulido de la ranura, el espacio para virutas y la cantidad de núcleo restante en el alcance requerido. Siga las recomendaciones del fabricante sobre el recubrimiento. Mantenga la longitud de calibración solo hasta donde sea necesario, limpie el portaherramientas y mida la excentricidad cerca del filo; de lo contrario, un solo diente podría soportar la mayor parte de la carga.
Utilice refrigerante o aire para evacuar las virutas del corte, no solo para humedecer el portaherramientas. Las cavidades profundas suelen requerir una orientación de la boquilla que cambie a medida que se abre la cavidad. Si se dispone de refrigerante a través de la herramienta y está homologado para la fresa, puede mejorar la evacuación en profundidad. De lo contrario, puede ser necesario retraer la herramienta, crear una cavidad con etapas o habilitar un canal de acceso para la evacuación de las virutas.
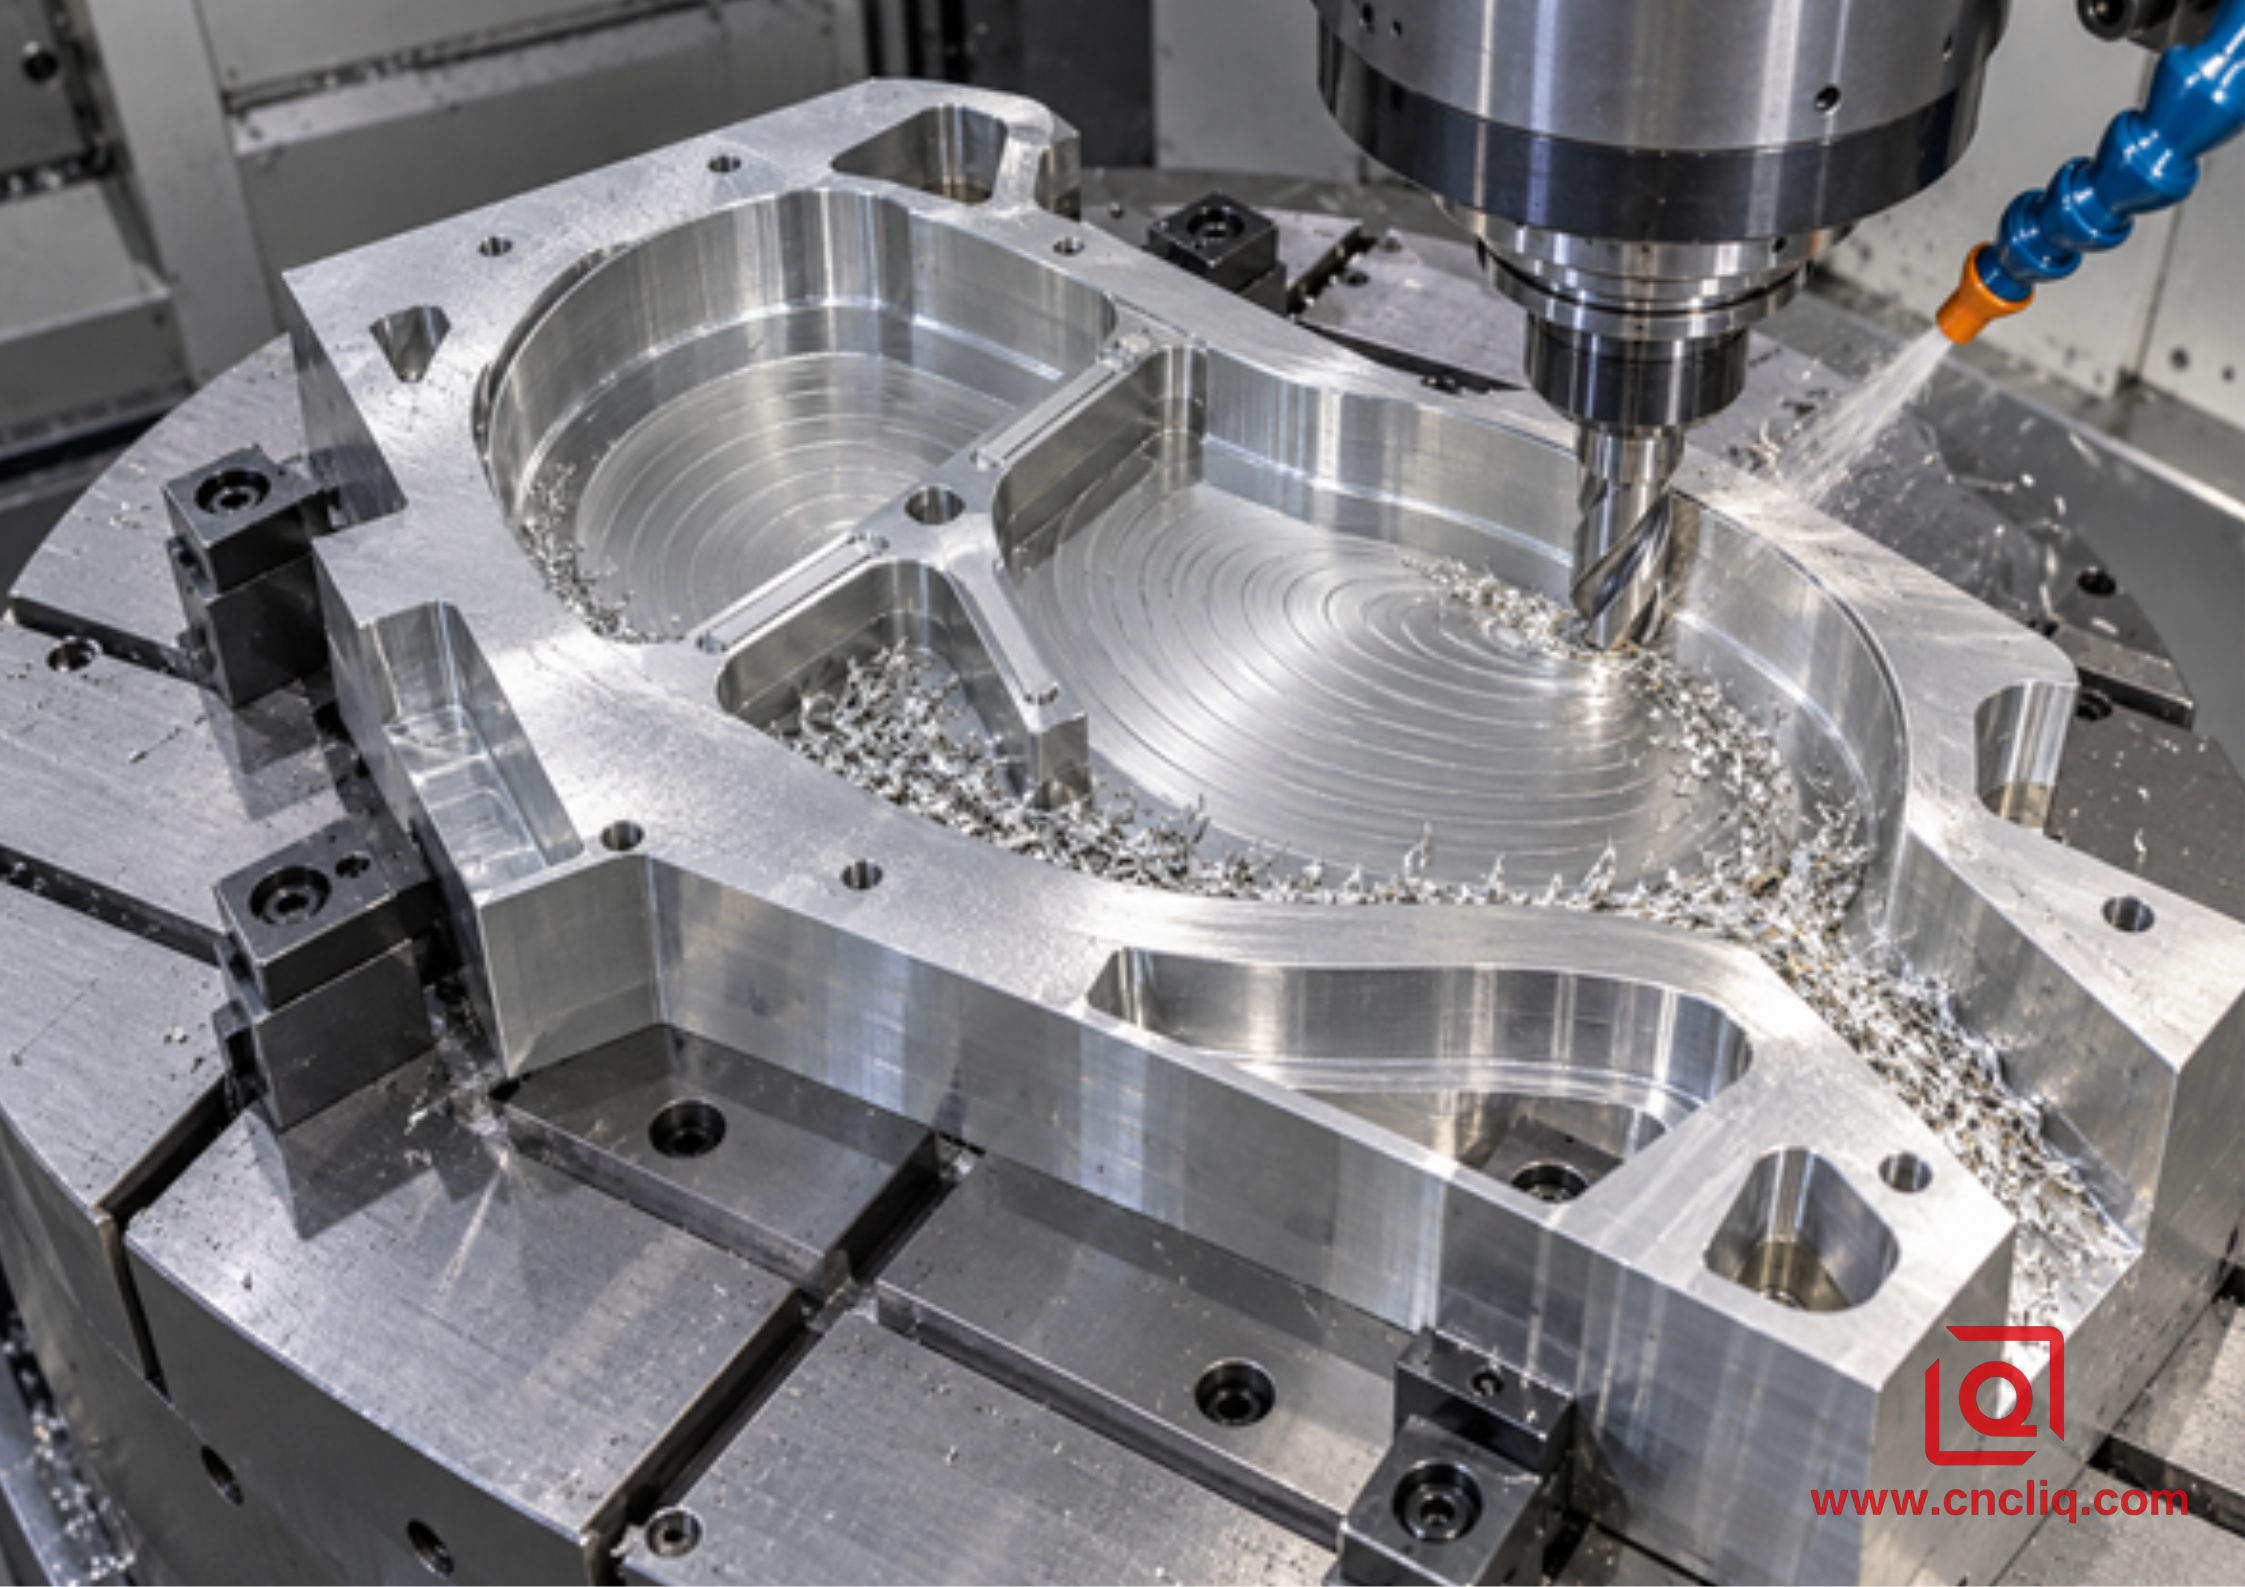
Una hélice visible es solo una parte de la solución; la herramienta debe estar homologada para el ángulo y las virutas aún necesitan una salida.
6. Velocidades, avances, ángulo de rampa y paso por encima sin conjeturas.
Parta de los datos del fabricante de la fresa para la aleación y la operación. Luego, tradúzcalos con las relaciones de fresado estándar utilizadas en toda la industria:
Velocidad del husillo: n = (1000 × Vc) ÷ (π × D)
Alimentación de la tabla: Vf = n × z × fz
Tasa de remoción de material: Q = ap × ae × Vf ÷ 1000
Aquí, Vc es la velocidad de corte en m/min, D es el diámetro efectivo de la fresa en mm, n es la velocidad del husillo en revoluciones por minuto, z es el número de dientes efectivos, fz es el avance por diente en mm, ap es el acoplamiento axial en mm, ae es el acoplamiento radial en mm y Q es la tasa de remoción en cm³/min.
Consideremos un cálculo ilustrativo de corte lateral para una fresa de tres filos de 20 mm a 300 m/min y 0,10 mm/diente. Las ecuaciones dan como resultado aproximadamente 4775 rpm y 1433 mm/min. Este cálculo no verifica el avance por penetración, el ángulo de rampa, la profundidad axial ni el paso radial. Solo comprueba que la velocidad y el avance sean internamente consistentes. Aún debe aplicarse una corrección de avance axial o de rampa específica del catálogo, y la máquina debe ser capaz de mantener el avance programado a lo largo de la trayectoria real.
El ángulo de rampa es una limitación de la herramienta, no un ajuste estilístico de la leva. Un ángulo poco pronunciado alarga la trayectoria; uno demasiado pronunciado puede sobrecargar los bordes o provocar interferencias en el cuerpo de la herramienta. El diámetro helicoidal también es importante, ya que una herramienta que no corta en el centro necesita una órbita suficiente para despejar su centro. El valor máximo del catálogo marca el límite; no es el punto de partida para una prueba exhaustiva.
En un ciclo de penetración, el índice lateral determina tanto el punto de contacto inicial como la viruta que queda. Un desplazamiento lateral excesivo aumenta la carga radial y puede anular la ventaja de estabilidad. Un desplazamiento lateral insuficiente puede generar carreras excesivas, fricción y un tiempo de ciclo prolongado. Ajústelo según la guía de penetración del fabricante de la herramienta y, a continuación, compruebe el corte observando la carga, la forma de la viruta, el sonido, el estado del filo y el patrón de virutas.
Para un flujo de trabajo de cálculo más completo, consulte nuestra guía de velocidades y avances para aluminio 6061. Cuando la alta tasa de remoción de material es el principal objetivo comercial, el artículo sobre el mecanizado de alta velocidad de piezas OEM de aluminio explica por qué la tasa nominal de remoción de material debe sopesarse con el movimiento real de la máquina, la seguridad del soporte y el riesgo de desperdicio.
7. Flujo de trabajo de selección en planta
1. Lea el dibujo antes de elegir la trayectoria de la herramienta. Marque las cavidades profundas, los pisos delgados, las caras de sellado, las relaciones de referencia, los radios de las esquinas internas y las superficies que no pueden tener cúspides de inmersión.
2. Confirme la forma del material, la aleación y el temple. Incluya el requisito del certificado de material en la solicitud de cotización cuando la trazabilidad sea importante.
3. Mapea el acceso a la herramienta. Compara la profundidad del alojamiento, el radio de la esquina, la holgura del soporte y la longitud mínima utilizable del calibre. Si el soporte choca, el diámetro nominal de la fresa es irrelevante.
4. Revise la máquina. Compruebe qué capacidades reales tiene: par motor a velocidad constante, comportamiento del eje Z, control predictivo, alcance del refrigerante, rigidez de la fijación y manejo de virutas.
5. Seleccione una entrada que la herramienta admita explícitamente. Utilice un orificio de acceso perforado cuando sea más seguro y no entre en conflicto con el diseño. No dé por sentado que todas las fresas pueden perforar.
6. Planifica el recorrido de las virutas. Decide adónde irán las virutas después de la primera, la décima y la última pasada de desbaste. Abre un canal con anticipación cuando la geometría lo permita.
7. Separe el desbaste del acabado. Deje una superficie uniforme en paredes y pisos críticos. Utilice un borde nuevo o controlado para la pasada final cuando el tamaño, el sellado o la apariencia sean importantes.
8. Compruebe que la primera pieza sea controlada. Anote la carga del husillo, el tiempo de segmento, el estado de la viruta, el desgaste del borde, el movimiento después de la liberación y los resultados de la inspección. Al comenzar el ajuste, mueva solo una palanca por ensayo.
Este proceso también resulta valioso durante la búsqueda de proveedores. Un proveedor que pregunta sobre zonas de tolerancia, inspección sin defectos, margen de acabado y cantidad anual está evaluando el riesgo del proceso, no retrasando la cotización. Si su bloque presenta características multifacéticas, nuestra guía de fresado CNC multieje para piezas de aluminio complejas muestra cómo interactúan el número de configuraciones y el alcance de la herramienta.
8. Caso de cliente anónimo: Desbaste híbrido para una base de fijación robótica
El siguiente caso compuesto anonimizado es un ejemplo de ingeniería basado en las capacidades de mecanizado de aluminio a medida publicadas por Liqin. No se garantiza que las mismas cifras se apliquen a otro dibujo.
Un integrador de automatización europeo solicitó una base para fijación robótica de aluminio 6061-T651 a partir de un bloque de 620 × 420 × 160 mm. Tres cavidades alcanzaban los 108 mm de profundidad, con conductos de vacío, nervaduras de puente estrechas y orificios para pasadores de referencia. Fue necesario eliminar aproximadamente el 56 % del volumen del material, controlando al mismo tiempo la planitud en estado libre, la posición de los orificios y la limpieza interna.
El primer concepto CAM utilizaba una fresa de largo alcance para la entrada helicoidal y el desbaste de cavidades. La hélice encajaba, pero el corte profundo mantenía la herramienta a una longitud de calibre excesiva, mientras que las virutas circulaban por debajo de las nervaduras. Los movimientos cortos también reducían el avance real y favorecían la fricción.
El proceso revisado empleó un plan híbrido. Una herramienta corta abrió dos amplias zonas de acceso con rampas helicoidales poco profundas. A continuación, una fresa de penetración indexable, aprobada para este fin, eliminó el material central más profundo en filas desplazadas mientras la cavidad aún estaba rígida. El programa abrió un canal de escape de virutas antes de completar la región cerrada. El semiacabado restauró la tolerancia uniforme, se aflojaron las abrazaderas y se volvió a referenciar la pieza; herramientas de acabado independientes completaron el fondo de referencia, las paredes de las nervaduras y los orificios. Los pasos transversales se desbarbaron y limpiaron antes de la inspección.
Durante la prueba piloto ilustrativa, la carga máxima del husillo en el segmento de desbaste profundo pasó de aproximadamente el 82 % al 61 %, y el tiempo de desbaste se redujo de 74 minutos a 58 minutos. Estos resultados se obtuvieron gracias al cambio completo del proceso, no solo al fresado por penetración. El resultado comercial más importante fue una ruta repetible: mejoró la estabilidad del desbaste, la tolerancia de acabado se volvió más uniforme y la inspección pudo centrarse en las características que controlaban el ensamblaje.
Este tipo de pieza está estrechamente relacionado con el mecanizado de colectores de aluminio de precisión publicado por Liqin, donde los puertos multifacéticos, los orificios profundos, el desbarbado, la limpieza y la verificación dimensional deben planificarse como un único sistema de fabricación. Para su solicitud de cotización, envíe el modelo STEP y el plano de control en lugar de solicitar un precio basado únicamente en las dimensiones generales.
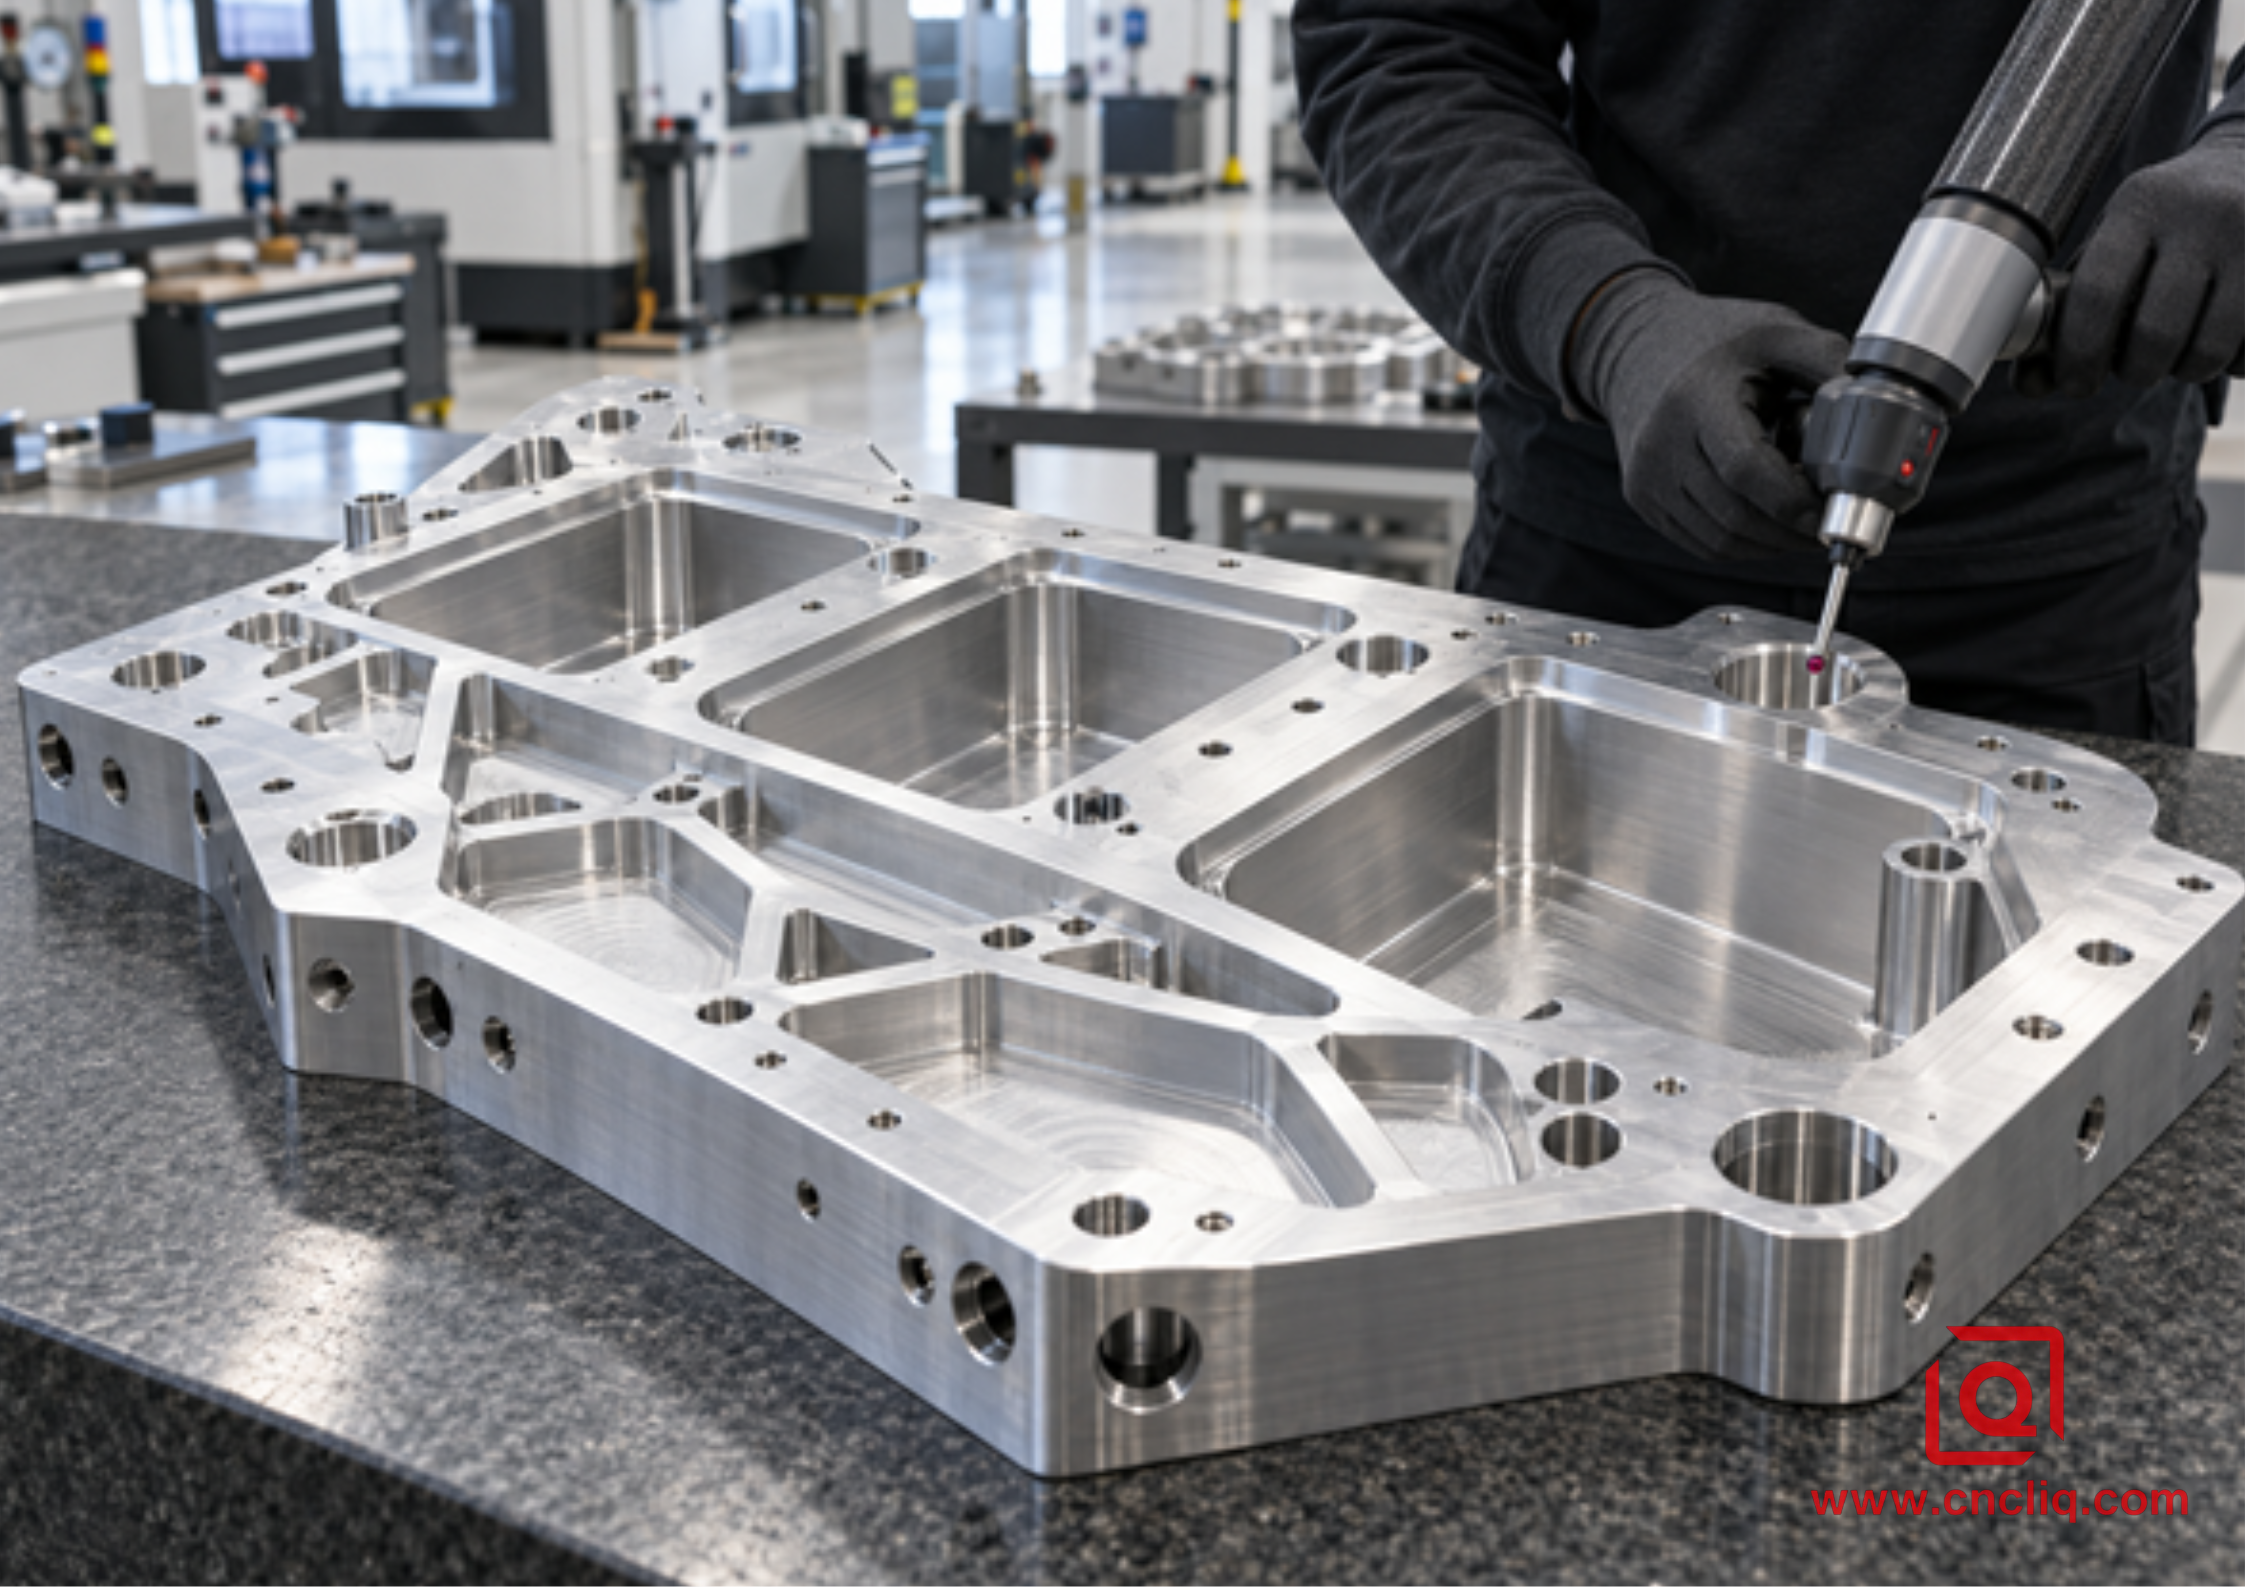
La estrategia de corte solo se considera completa una vez que se han verificado la geometría en estado libre, los orificios críticos y la limpieza interna.
9. Modos de fallo comunes y primeras comprobaciones
Síntoma | Mecanismo probable | Primeros controles |
Aluminio soldado al centro de la herramienta | Geometría sin corte central, fricción o lubricación débil. | Deténgase e inspeccione la geometría final; verifique la capacidad axial y la alimentación real. |
Aumento repentino de la carga durante una rampa | El ángulo de rampa, el contacto con la curva o la interferencia de la carrocería son demasiado altos. | Compare la ruta programada con los límites del catálogo y la interacción con CAM. |
Charla en lo profundo del bolsillo | Longitud de calibre excesiva, carga radial, fijación débil o reprocesamiento de virutas. | Acortar el conjunto, reducir el acoplamiento radial, mejorar la evacuación. |
Hileras de cúspides pesadas después de la caída | El paso por encima es demasiado grande o no se planificó ningún margen de acabado parcial. | Reduzca el paso por encima dentro de la guía de la herramienta y programe una pasada de limpieza. |
Pared gris o manchada | Acumulación de filo, desgaste, filo desafilado o roce en movimientos cortos. | Inspeccione el borde y el soporte; verifique la alimentación real, no solo la alimentación ordenada. |
El bolsillo se llena de patatas fritas | Salida no clara, mala dirección de la boquilla o corte largo e ininterrumpido | Abrir una vía de escape, redirigir la entrega y añadir movimientos de despeje controlados. |
La pieza se dobla después de soltarla. | Liberación de tensiones residuales o eliminación de desequilibrios de stock | Revisa el estado de ánimo, raspa ambos lados donde sea posible, vuelve a armar y luego termina. |
El tamaño de los fallos del piso o del orificio se produce después de un buen ciclo de desbaste. | El material de acabado es irregular o se le está pidiendo a la herramienta de desbaste que termine | Herramientas y pasadas separadas; medir antes de aplicar la compensación. |
No solucione todas las alarmas reduciendo la velocidad de avance. Un avance más lento a las mismas revoluciones por minuto puede provocar que la fresa de aluminio roce y se caliente. Primero, inspeccione la viruta, el filo, el movimiento real y el contacto. Nuestro artículo sobre cómo controlar la acumulación de material en el filo del aluminio analiza el mecanismo de adhesión subyacente, aunque su operación principal sea el torneado.
10. Qué enviar para obtener un presupuesto fiable para un bloque de aluminio de gran tamaño.
· Modelo 3D nativo, preferiblemente STEP, más el dibujo 2D controlado.
• Requisitos de certificación de aleación, temple, forma de stock y material.
• Tolerancias críticas, referencias, GD&T, rugosidad superficial y condición de inspección en estado libre
· Profundidades de las cavidades, radios internos mínimos, características inaccesibles y cualquier superficie sin cúspides.
• Tratamiento de superficies, zonas de enmascaramiento, insertos roscados, limpieza y requisitos de embalaje
• Cantidad de prototipos, volumen anual, tamaño del lote, fecha de entrega prevista y destino
· Contexto funcional como requisitos de sellado, vacío, alineación, fatiga o estéticos.
Estos detalles permiten al ingeniero de fabricación decidir si el mecanizado en rampa, en profundidad, el pretaladrado, el desbaste adaptativo o una ruta híbrida ofrece el mejor coste ajustado al riesgo. Además, evitan que un presupuesto inicial bajo aumente una vez que se hacen evidentes los requisitos de acceso a la herramienta e inspección. Envíe su modelo y dibujo a Liqin para una revisión centrada en el proceso. Podemos identificar zonas de entrada de riesgo, proponer radios o márgenes de material prácticos y ofrecerle un presupuesto ajustado a la geometría que realmente necesita.
Haz clic aquí para tu consulta 👆
Preguntas frecuentes
1. ¿Es el fresado por penetración siempre más rápido que el fresado por rampa en un bloque de aluminio pesado?
No. El fresado por penetración puede estabilizar el desbaste profundo cuando la rigidez radial es baja, pero las retracciones e indexaciones repetidas generan movimiento, y las ondulaciones resultantes requieren limpieza. El fresado en rampa puede ser más rápido en una cavidad abierta en una máquina rígida porque pasa directamente al corte de contacto constante. Compare el ciclo completo, incluyendo la limpieza de virutas, los cambios de herramienta, el acabado y la inspección, en lugar de comparar solo el primer movimiento de entrada.
2. ¿Puede cualquier fresa de corte central penetrar directamente en el aluminio?
No es seguro por suposición. El corte central implica que la geometría del extremo puede cortar transversalmente al centro, pero no define el avance axial aprobado, la profundidad, la evacuación de virutas ni la idoneidad para una cavidad ciega profunda. Verifique los datos exactos del fabricante de la herramienta, la holgura del extremo, la longitud de calibración y el recorrido del refrigerante. Un orificio de acceso perforado o una entrada helicoidal pueden proporcionar un proceso más fiable.
3. ¿Qué ángulo de rampa debo usar para el aluminio?
No existe un ángulo universal. El ángulo máximo de rampa varía según la familia de fresas, el diámetro, la geometría del inserto, el radio de la esquina, el diámetro de la hélice y la holgura del cuerpo. Utilice el valor del catálogo para el conjunto exacto como referencia y, a continuación, seleccione un ajuste de prueba conservador que se ajuste a la máquina y al alojamiento. Si la trayectoria es muy larga, equilibre la menor carga de un ángulo poco pronunciado con el tiempo de ciclo adicional y el posible roce.
4. ¿Qué método proporciona un mejor acabado en el bolsillo?
Ninguno de los dos métodos de desbaste debe considerarse como el acabado final por defecto. El fresado por penetración deja cúspides superpuestas, mientras que el fresado en rampa puede dejar marcas helicoidales o lineales. Las paredes críticas, los pisos de sellado y los orificios para pasadores normalmente requieren un semiacabado y un acabado controlados con tolerancia uniforme, desviación medida, entrada y salida adecuadas y control de viruta verificado.
5. ¿Cómo puede un comprador reducir el riesgo de cotización para un bloque grande de aluminio?
Proporcione el modelo STEP, el dibujo controlado, la aleación y el temple, las características críticas, las condiciones de inspección en estado libre, los informes requeridos, la cantidad de prototipos y el volumen anual. Marque las superficies funcionales en lugar de aplicar tolerancias estrictas en todas partes. Esto permite al proveedor elegir un acceso a la herramienta, una estrategia de desbaste, una nueva configuración, un acabado y una inspección realistas antes de cotizar, lo que resulta mucho más fiable que cotizar basándose en las dimensiones generales y una captura de pantalla.
Haz clic aquí para tu consulta 👆
Resumen
El fresado por penetración y el fresado en rampa resuelven problemas diferentes en bloques de aluminio pesados. El fresado en rampa es una excelente primera opción cuando una fresa adecuada tiene espacio para un descenso suave y la máquina puede mantener un movimiento coordinado; el fresado por penetración resulta valioso cuando predominan la profundidad, el voladizo, el acceso restringido o la baja rigidez radial. La ruta de producción más fiable suele ser híbrida: abrir la cavidad de forma segura, dirigir las fuerzas de desbaste donde la configuración es más resistente, crear una salida de viruta real, dejar material de acabado uniforme y verificar la pieza después de la liberación de tensiones. Las limitaciones del fabricante de herramientas, el plano y una prueba inicial controlada deben regir cada velocidad, ángulo, profundidad y avance.
Información del contacto
Empresa: Ningbo Liqin Industry Co., Ltd. Mantenimiento diario al cliente y soporte posventa : service@shturl.zhuwanying @cncliq.com
Para nuevas consultas, cotizaciones y pedidos : business@shturl.zhouli @chinaliqin.com
Línea directa: +86 18757148656
Descargo de responsabilidad
Todos los artículos técnicos, especificaciones de materiales, recomendaciones de mecanizado y detalles de tratamiento de superficies publicados en este blog tienen fines meramente informativos y de referencia. Tenga en cuenta que las opiniones generales del blog no sustituyen los acuerdos técnicos firmados. Dado que las piezas personalizadas varían según el número de lote del material, la calibración de la máquina y las tolerancias específicas, las especificaciones de calidad vinculantes se rigen exclusivamente por sus planos CAD aprobados, contratos firmados y planes de calidad formales.
Todos los casos de éxito de clientes que aparecen en este blog han sido anonimizados y depurados minuciosamente. Las métricas de rendimiento, los flujos de trabajo de fabricación y las imágenes que se muestran sirven únicamente para demostrar nuestras capacidades de mecanizado a medida y no representan un estándar universal aplicable a todos los pedidos.
Equipo de fabricación de Liqin
Con 18 años de experiencia en ingeniería de precisión, Ningbo Liqin Industry fabrica componentes metálicos de alta tolerancia para exigentes mercados globales. Nuestras instalaciones de producción, de 6500 m², cuentan con más de 150 máquinas que realizan mecanizado CNC de 4 y 5 ejes, torneado-fresado, extrusión en frío y fundición a presión, todo bajo un mismo techo. Esta configuración nos permite gestionar proyectos de forma integral, desde los conceptos iniciales de CAD hasta los envíos finales.
Gestionamos el control de calidad sin concesiones. Tratamos las tolerancias estrictas con la disciplina de ingeniería que requieren. Con el respaldo de las certificaciones ISO 9001, ISO 13485 e IATF 16949, nuestros ingenieros de control de calidad realizan rigurosos controles IPQC, FQC y OQC en cada lote de producción. Desde el mapeo dimensional CMM y el perfilado óptico hasta las pruebas de dureza y niebla salina, validamos sus especificaciones críticas desde el principio, para que reciba componentes listos para su instalación sin complicaciones de ensamblaje ni costosas paradas de línea. Además de la fabricación, puede contar con nosotros para tiempos de respuesta de dos horas a nuevas solicitudes de cotización, soporte directo para el muestreo de prototipos y envíos de exportación sin contratiempos en Europa, Norteamérica, Asia y Oceanía.
Agradecemos sus consultas y muestras. Visite nuestro sitio web o contáctenos directamente para obtener un presupuesto competitivo.
