 Español




¿Sigue perdiendo tiempo con virutas atascadas, flancos de rosca dañados o un calibre que se detiene a medio camino en una pieza de aluminio? La rosca puede parecer un detalle menor en un dibujo, pero puede determinar si una válvula sella correctamente, si una tapa de sensor se ensambla bien o si todo un lote requiere reprocesamiento. Esta guía explica la diferencia entre roscas conformadas y roscas mecanizadas en el taller. Verá dónde encaja cada método, qué cambios se producen en un torno CNC y qué información permite al proveedor cotizar el trabajo sin ocultar el riesgo del proceso en el precio.
Respuesta breve: Utilice el roscado por corte cuando la geometría, la aleación, el tamaño del lote, el estándar de rosca o la baja ductilidad de conformado exijan flexibilidad. Considere el roscado por conformado cuando el aluminio tenga la ductilidad adecuada, la producción sin virutas sea importante, el diámetro piloto se pueda controlar con precisión y la cantidad justifique el uso de herramientas específicas. Ninguno de los dos métodos es la mejor opción para todos los planos. La elección más fiable reside en la cadena completa de tolerancias: estado del material, tamaño de la rosca, espesor de pared, acoplamiento, acabado, inspección y uso en el montaje.
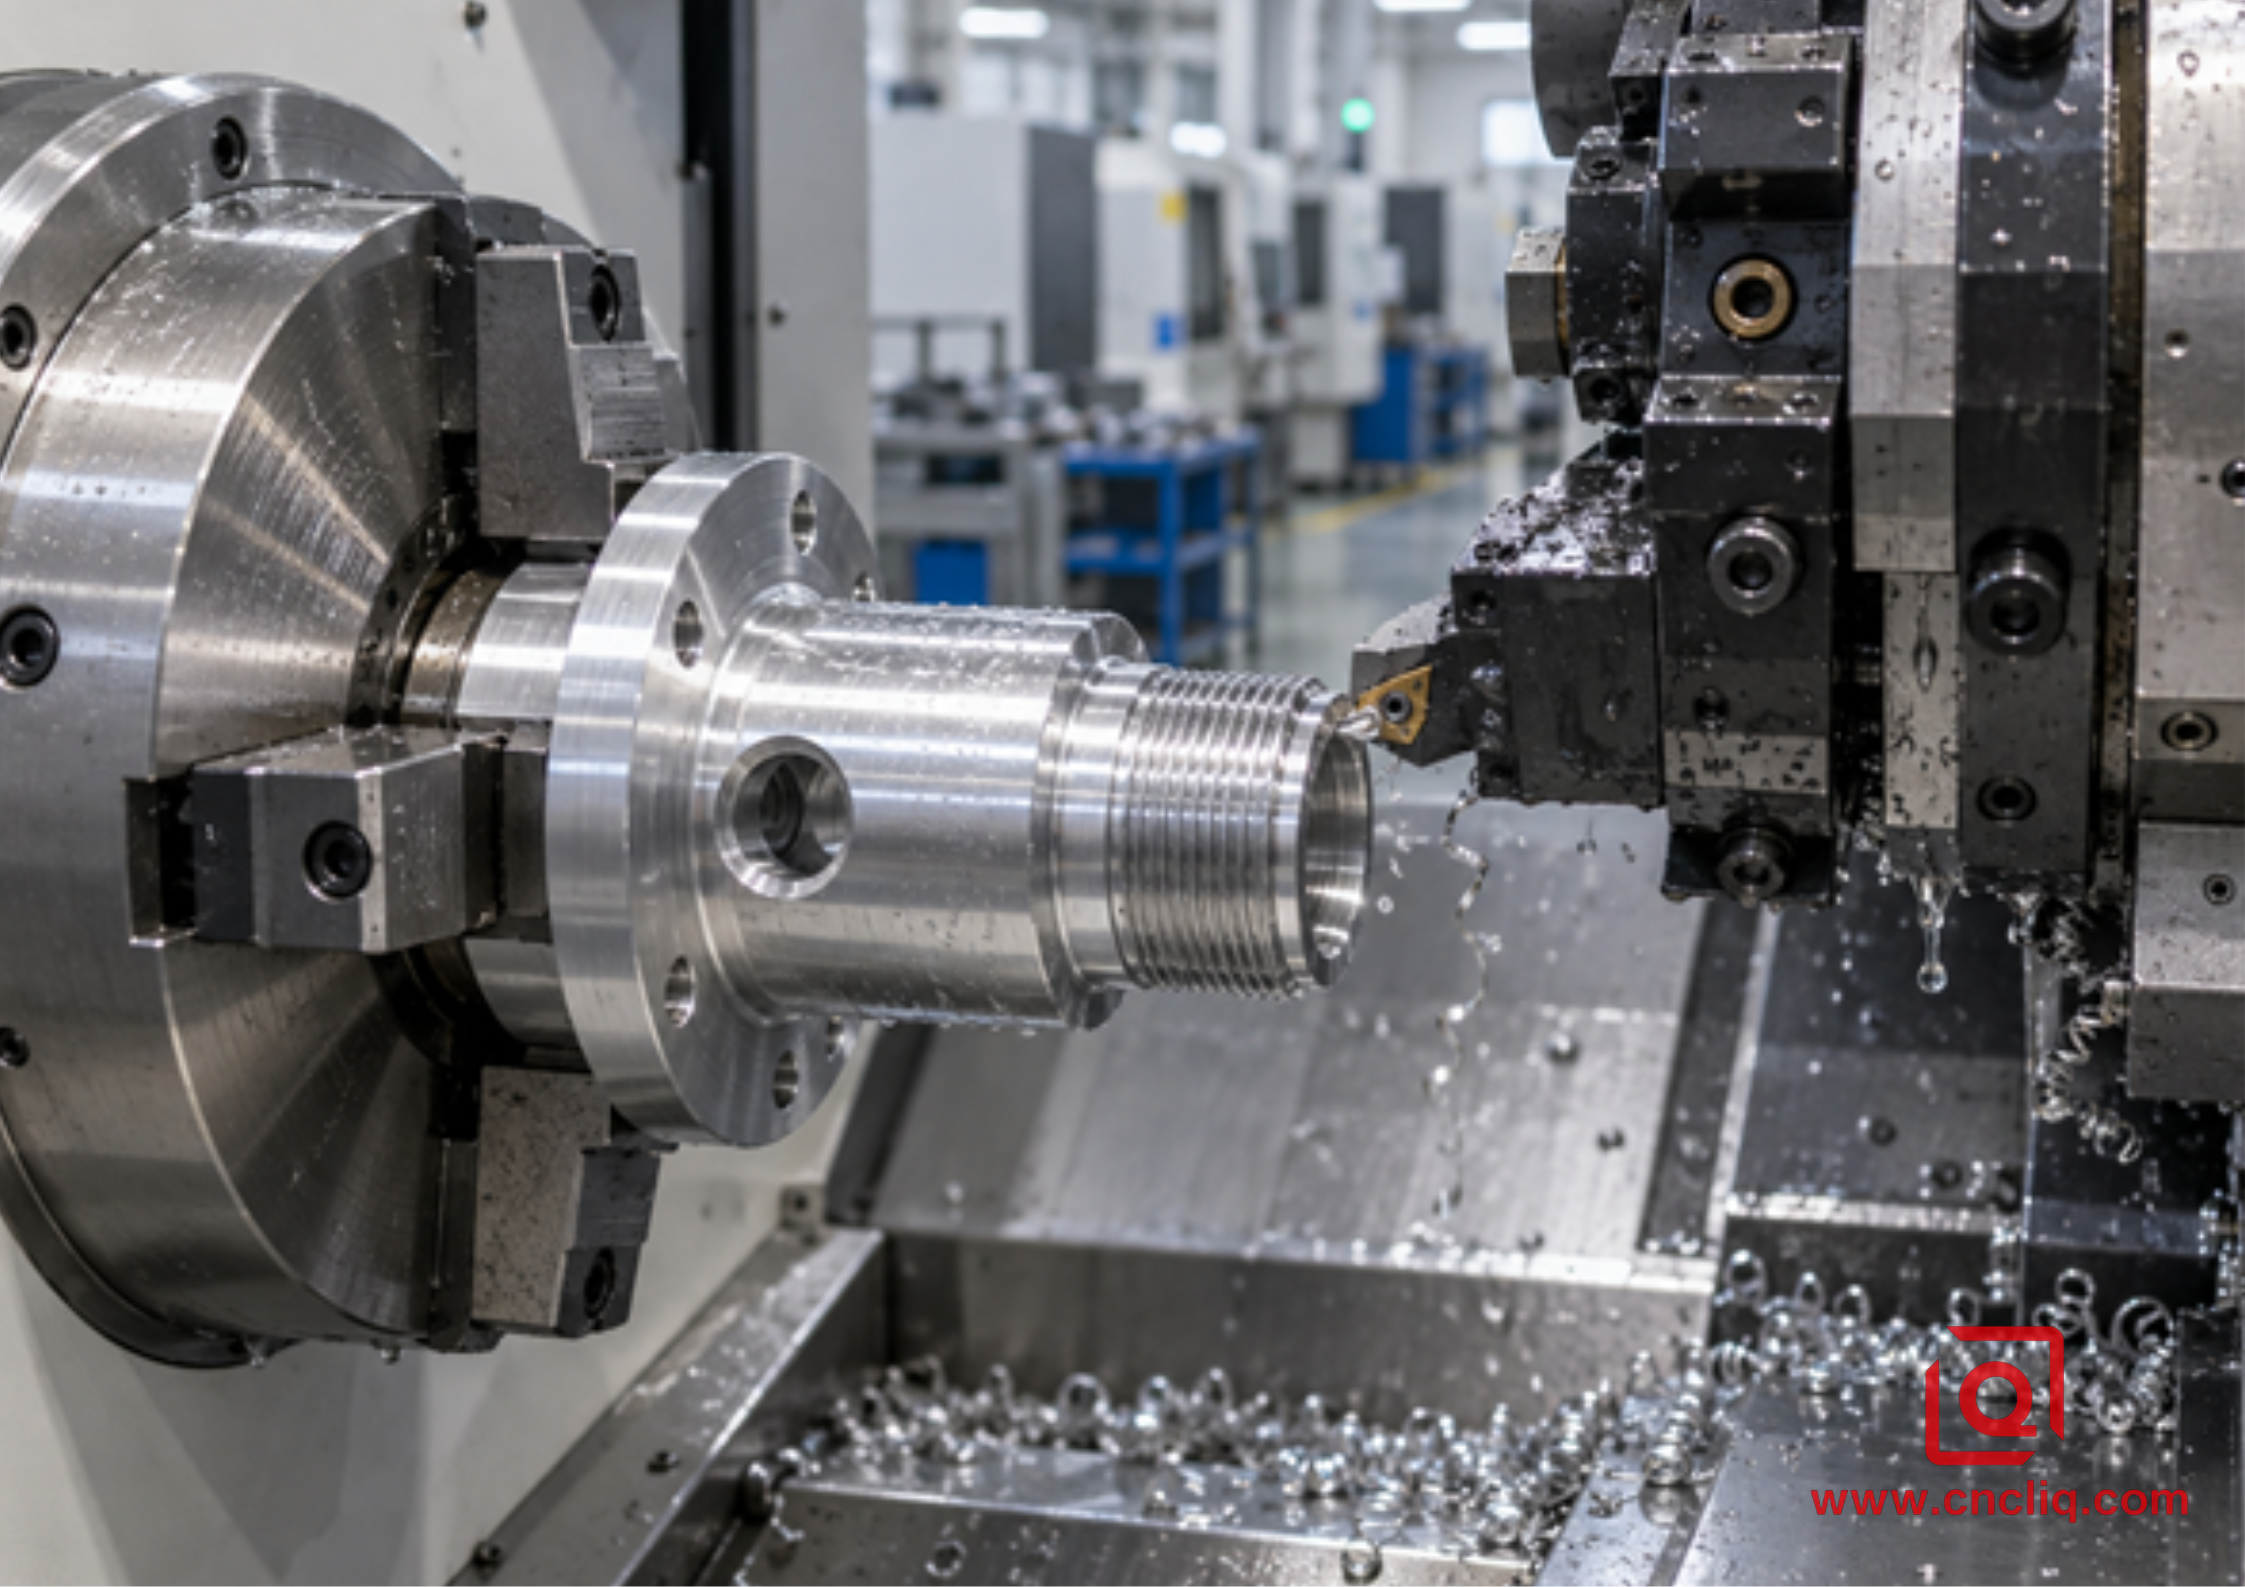
Roscado en torno CNC de una carcasa de sensor de aluminio con brida.
Tabla de decisión rápida: ¿Formar o cortar?
Factor de decisión | Hilo cortado | Hilo del formulario |
Cómo se crea el perfil | El material se elimina mediante un macho de roscar, una terraja, un cabezal de roscar o un inserto de un solo punto. | El material dúctil se desplaza bajo presión; no se generan virutas en la rosca. |
Mejor ajuste de producción | Prototipos, estándares mixtos, perfiles grandes o inusuales, paredes delgadas y volúmenes reducidos. | Producción repetida en aluminio moldeable con orificios estables, alineación rígida y lubricación potente. |
Comportamiento del chip | Los fragmentos deben romperse, dirigirse y evacuarse. | Proceso de roscado sin virutas. |
Flexibilidad de herramientas | Las herramientas de alta gama, de un solo punto y de perfil parcial, cubren una amplia variedad de diámetros o pasos. | Inferior; la herramienta y el orificio previo están estrechamente relacionados con el tamaño y la respuesta del material. |
Diámetro de rosca previa | El brocado de rosca cortada o el torneado de diámetro menor dejan material que debe eliminarse. | Orificio previo más grande y con un control más preciso, ya que el metal debe fluir hacia la cresta. |
Par motor y presión | Depende del filo, la carga de viruta, la fricción y la evacuación. | El par de conformado y la presión radial suelen ser más elevados. |
Principales riesgos | Anidación de pájaros, borde recrecido, inserto astillado, rotura del grifo, desgarro del flanco. | Tamaño incorrecto del piloto, par de torsión elevado, fallo de lubricación, crecimiento de paredes delgadas, solapamientos de crestas. |
Rutas de torno | Torneado de un solo punto, roscado rígido, cabezal de matriz de apertura automática. | Roscado interno; laminado externo con cabezal o accesorio adecuado. |
Inspección | Calibrador pasa/no pasa más comprobaciones específicas del plano. | El mismo sistema de medición, con un control más preciso del par de apriete previo al orificio y del par de conformado. |
1. Primero, defina correctamente “Formulario de hilo”.
La terminología genera confusión porque «forma de rosca» también puede referirse a la forma geométrica de cualquier rosca. En este contexto, una rosca formada se refiere a un perfil creado por desplazamiento plástico en lugar de por remoción de viruta. Un macho de roscar de forma interna tiene lóbulos, pero no estrías de corte. Presiona la pared del orificio previo contra la raíz y la cresta. Un macho de roscar de laminación externa utiliza matrices para desplazar el diámetro exterior y formar la rosca.
El roscado elimina metal. En un torno, esto puede significar un inserto de un solo punto sincronizado con el codificador del husillo, un macho de roscar sujeto al eje central, un cabezal de terraja o un cabezal de roscar de múltiples dientes. Para el trabajo de un solo punto, el avance del eje Z por revolución del husillo es igual al paso de rosca. En una rosca M20 × 2,5 de una sola entrada, el avance programado es de 2,5 mm/rev. Una rosca de múltiples entradas utiliza el paso de rosca, no el paso de rosca, por lo que el programador no debe considerar estos términos como intercambiables.
Esta distinción es importante al solicitar un presupuesto. La indicación "roscado CNC" no revela si el proveedor planea roscar, mecanizar por puntos, laminar o fresar la pieza. Si la función depende de la fatiga, el sellado, el montaje repetido o el ajuste posterior al anodizado, solicite el método propuesto y el plan de inspección.
2. ¿Qué cambia con un torno CNC?
Un centro de torneado CNC mantiene las características de rotación en un solo eje del husillo. Esto es fundamental cuando se requiere que una rosca se ajuste perfectamente a una guía, una zona de sellado, un orificio o una cara. El codificador sincroniza el ángulo del husillo con el movimiento del eje Z en cada pasada de corte. Por lo tanto, las pasadas sucesivas siguen la misma hélice en lugar de trazar una trayectoria diferente.
Para una carcasa concéntrica, el plan de proceso más robusto suele consistir en terminar el orificio de referencia, la superficie de sellado, el diámetro piloto, el alivio y la rosca antes de soltar el mandril. Cuando los puertos radiales o las características de la parte posterior comparten la misma cadena de tolerancias, un proceso de torneado-fresado o de doble husillo puede reducir el error de re-sujeción. Nuestra guía sobre torneado CNC frente a torneado-fresado para carcasas de aluminio concéntricas explica esta decisión con mayor detalle.
El torno no elimina los riesgos básicos. El aluminio puede soldarse a un borde desafilado. Una viruta larga puede enredarse alrededor de un diámetro acabado. Una barra de mandrinar delgada puede vibrar dentro de una rosca interna. Un macho de roscar de perfil puede expandir un saliente delgado. Un buen roscado sigue comenzando con una sujeción rígida de la pieza, una baja excentricidad, un voladizo de la herramienta corto, un suministro limpio de refrigerante y suficiente espacio libre para una entrada y salida seguras.
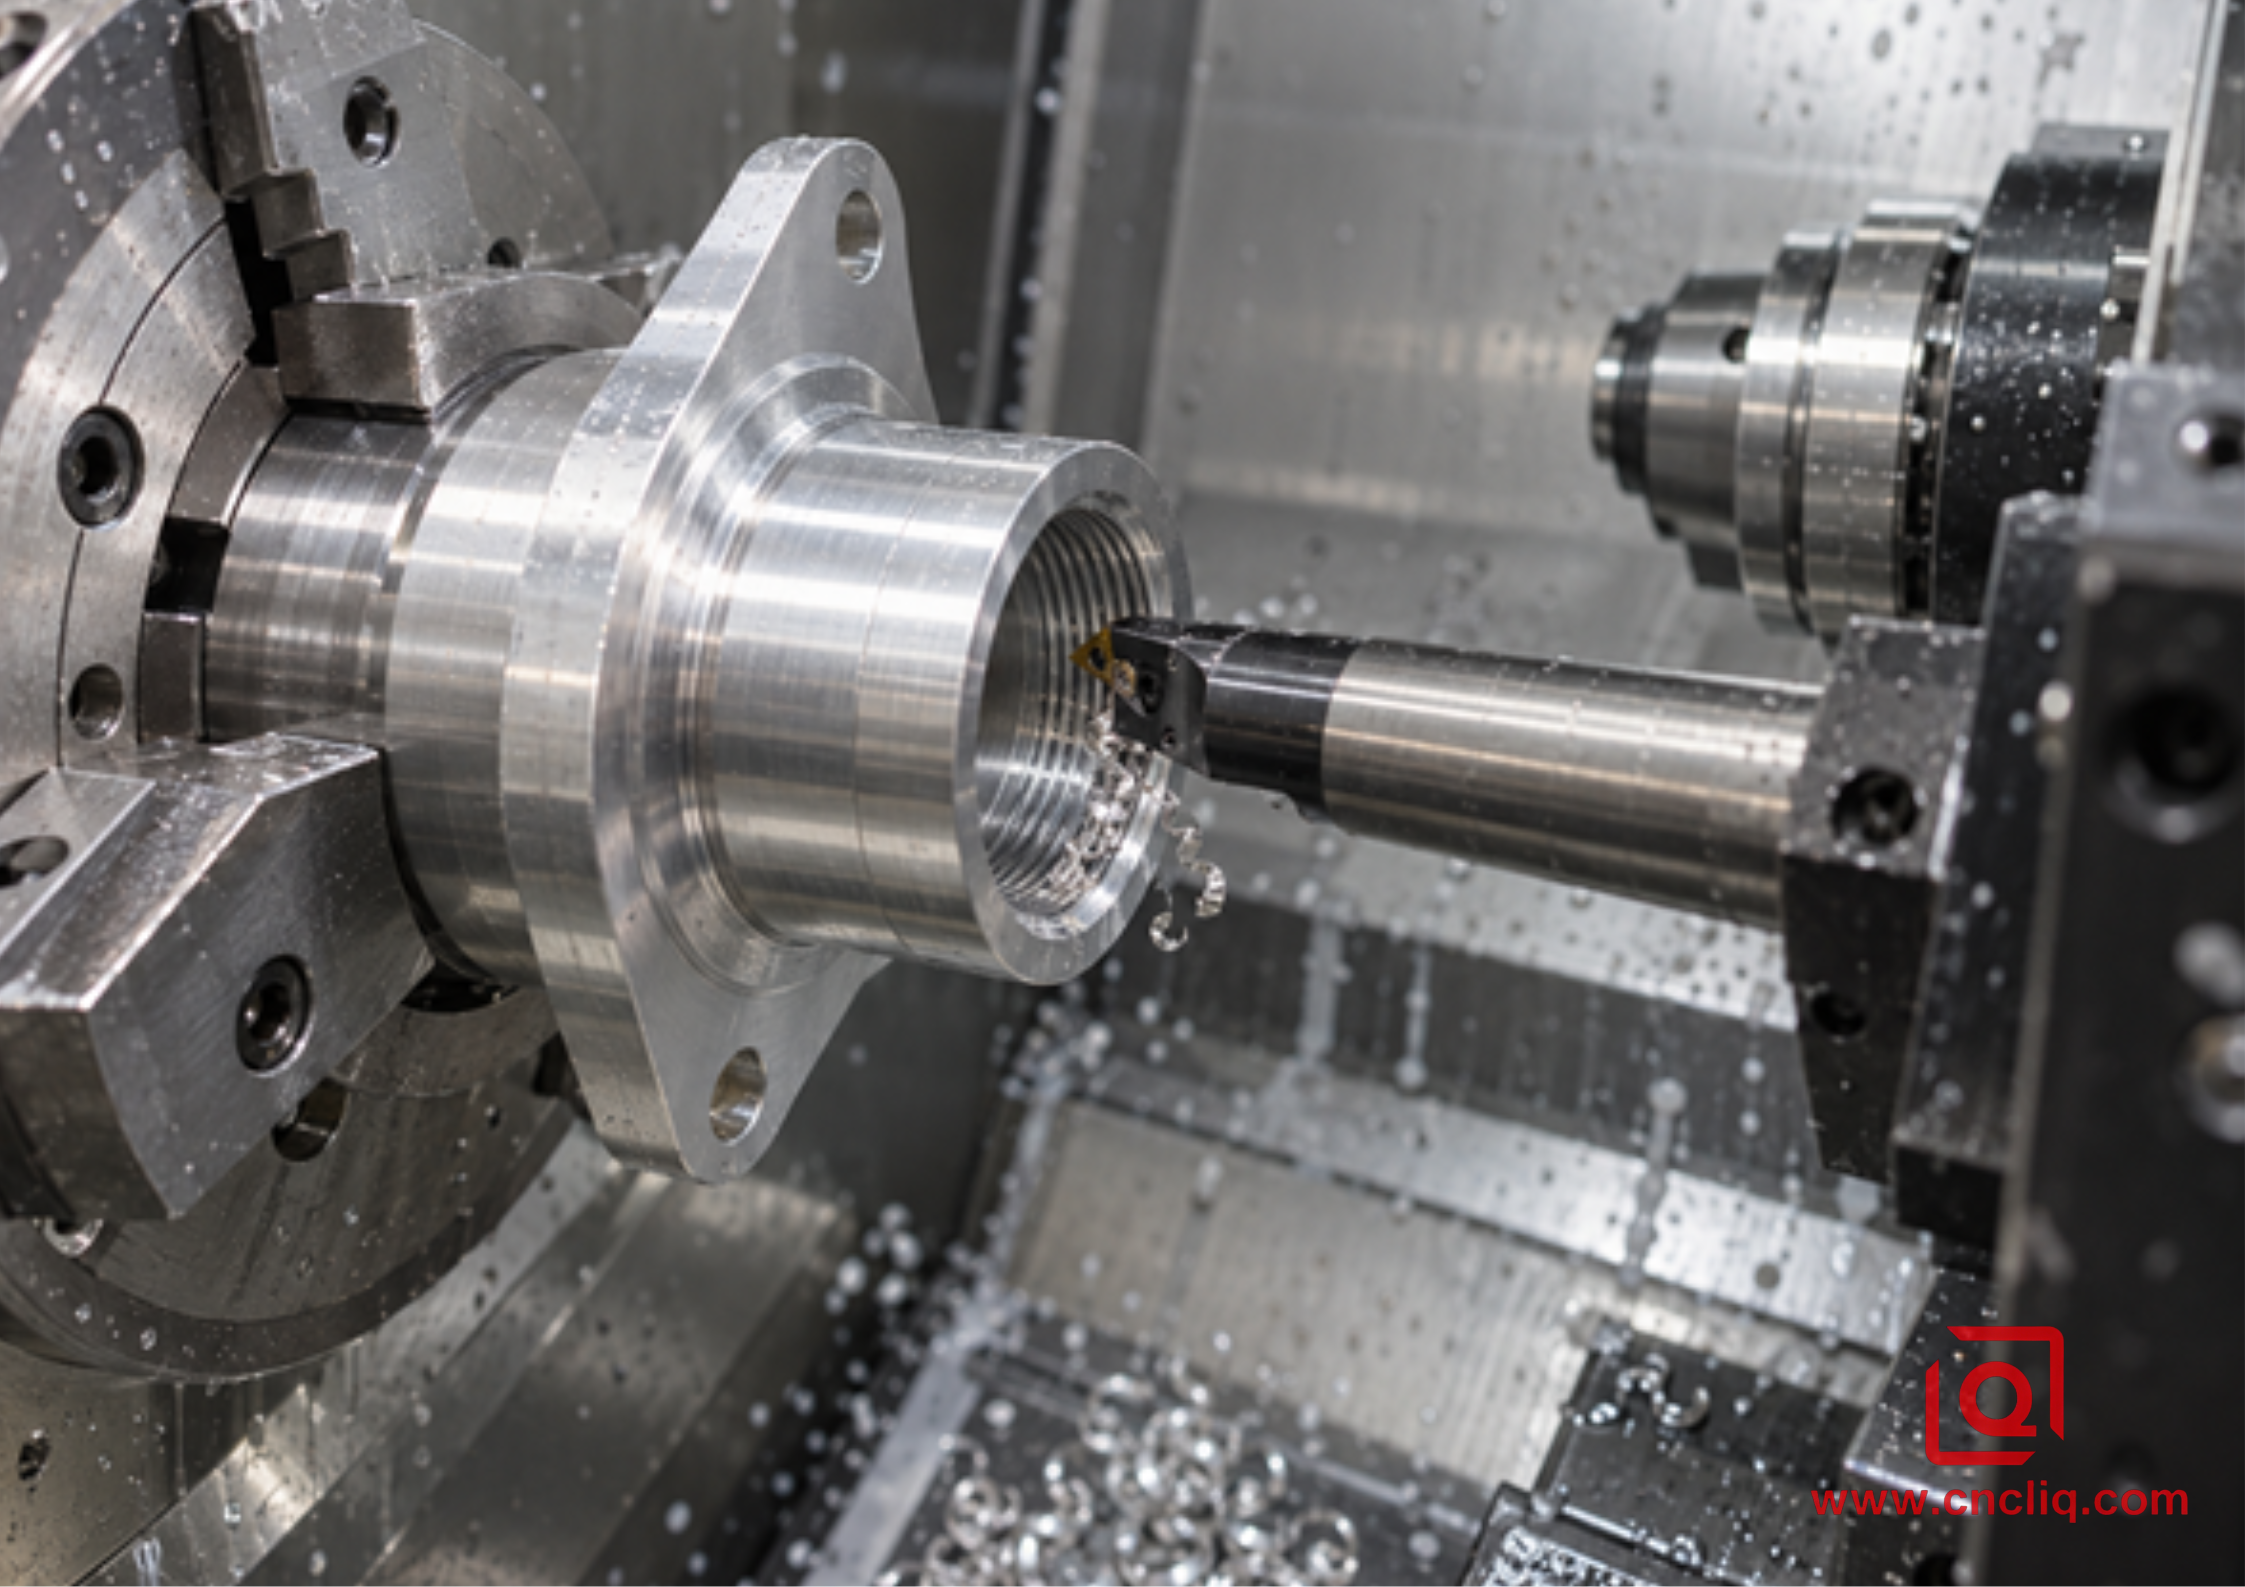
El mecanizado interno de un solo punto mantiene la rosca concéntrica con el orificio y la cara torneados.
3. Cortar hilos: Flexible y honesto sobre la geometría
El mecanizado con un solo punto es la opción más versátil del torno. Un mismo portaherramientas puede utilizar plaquitas de perfil completo para un paso específico o plaquitas de perfil parcial que cubren un rango de pasos. Las plaquitas de perfil completo generan la raíz y la cresta simultáneamente y suelen simplificar el control de la galga. Las plaquitas de perfil parcial son útiles para trabajos mixtos, pero el operario debe controlar el diámetro mayor preparado y evitar dejar una cresta incorrecta.
La secuencia habitual es directa: tornear el diámetro mayor o menor, añadir un chaflán de entrada, mecanizar un alivio de excentricidad si el diseño lo permite, confirmar el perfil del inserto y realizar varias pasadas sincronizadas de profundidad decreciente. Una pasada final sin carga o con poca presión puede corregir la recuperación elástica, pero las pasadas repetidas con presión no deben ocultar vibraciones, deflexión de la herramienta ni una profundidad programada incorrecta.
El enhebrado cortado se gana su lugar en 5 situaciones:
1. Roscas grandes o no estándar. Es más fácil conseguir o personalizar un inserto de un solo punto que una herramienta de conformado específica para diámetros, pasos, conicidades o perfiles inusuales.
2. Paredes delgadas. El corte genera una menor presión de conformado radial, por lo que suele ser más seguro para manguitos y salientes ligeros que podrían dilatarse u ovalarse.
3. Series cortas y prototipos. El utillaje flexible evita la necesidad de un cabezal de laminación o un macho de roscar específico para un diseño que pueda cambiar después de las pruebas.
4. Materiales menos dúctiles. El aluminio fundido con alto contenido de silicio y otros materiales de baja elongación pueden agrietarse, descascarillarse o rellenar mal al ser desplazados.
5. Geometría externa controlada. El torneado de un solo punto permite relacionar de forma práctica el diámetro del paso de rosca, el hombro, la ranura de sellado y el diámetro de referencia en una sola configuración.
Los machos de roscar de corte interno son rápidos, pero el tipo de ranura debe ajustarse al orificio. Un macho de punta helicoidal empuja las virutas hacia adelante y necesita espacio más allá de un orificio pasante. Un macho de ranura helicoidal extrae las virutas de un orificio ciego. La holgura inferior, la profundidad de la punta de la broca, la longitud del chaflán y la longitud útil de la rosca son dimensiones independientes; agruparlas en una sola indicación de profundidad es un error común en los planos. La guía de perforación de orificios profundos y roscado rígido de aluminio contempla esta relación.
4. Roscas de forma: sin astillado, rápidas, pero menos tolerantes a errores.
El roscado por conformación puede eliminar el problema del control de virutas en el roscado interno. Esto representa una gran ventaja en agujeros ciegos, roscas pequeñas y componentes para fluidos limpios, donde una viruta suelta puede obstruir el paso. Debido a que los lóbulos desplazan el metal, el flanco conformado sigue el flujo del material y recibe deformación en frío localizada. Esto puede mejorar la resistencia al desgaste o la fatiga en una aleación adecuada, pero no garantiza que todas las roscas conformadas sean más resistentes. El diámetro piloto, el porcentaje de rosca, el temple de la aleación, el soporte de la pared, la lubricación y el elemento de fijación influyen en el resultado.
El conformado comienza con un orificio previo de mayor diámetro que el roscado por corte. Las fórmulas de roscado publicadas por Guhring expresan claramente la diferencia: una broca de inicio para roscado por corte métrico general tiene aproximadamente el diámetro mayor básico menos el paso, mientras que una broca de inicio para roscado por conformado métrico tiene aproximadamente el diámetro mayor básico menos la mitad del paso. Según estas fórmulas generales, M6 × 1.0 comienza cerca de 5.0 mm para corte y 5.5 mm para conformado. Estos son valores didácticos, no dimensiones de producción. La tabla del fabricante de herramientas seleccionado, la clase de tolerancia, el proceso de perforación real, el lote de material, el recubrimiento y los resultados de las pruebas tienen prioridad.
Ese piloto más grande tiene una función específica: dejar suficiente metal para llenar la cresta sin que el par de apriete supere un límite seguro. Si es demasiado pequeño, el macho deberá desplazar material excesivo, aumentando el par de apriete y con el riesgo de agarrotamiento, fallo de la herramienta o expansión del saliente. Si es demasiado grande, la cresta puede quedar incompleta, reduciendo la eficacia del acoplamiento. Por lo tanto, la excentricidad de la broca y la forma acampanada pueden convertirse en defectos de rosca incluso cuando el macho es perfecto.
El roscado de perfil requiere un lubricante que resista altas presiones de contacto. Una fina película de refrigerante, adecuada para el torneado general, puede no evitar que el aluminio se adhiera a los lóbulos. La alimentación, la concentración y la limpieza del fluido a través de la herramienta deben validarse en la máquina. Un portaherramientas estable debe mantener el macho de roscar centrado y paralelo; una desalineación provoca que un lóbulo soporte más carga y puede generar una rosca sobredimensionada, cónica o rugosa.
El laminado de roscas externas sigue el mismo principio de desplazamiento, pero requiere un cabezal de laminado adecuado, suficiente soporte para la pared o el núcleo, un diámetro de la pieza preparada y espacio libre alrededor de los hombros. Puede ser muy productivo en trabajos repetitivos. No es automáticamente adecuado para un manguito hueco delicado simplemente porque la aleación sea aluminio.
5. La aleación y el temple determinan cómo se comporta el metal.
El término “aluminio” no es una especificación de proceso. Las aleaciones forjadas 6061-T6, 6082-T6 y 7075-T6 se comportan de manera diferente a las piezas fundidas a presión con alto contenido de silicio. Incluso dentro de un mismo grado nominal, la forma del material, el temple, el historial térmico y el estado del lote influyen en la forma y la conformabilidad de la viruta.
La aleación 6061 es un punto de partida común debido a su equilibrio entre disponibilidad, maquinabilidad, resistencia a la corrosión y respuesta al acabado. A menudo admite roscado por corte o conformado cuando la geometría es adecuada. La aleación 6082 se utiliza ampliamente en piezas estructurales y también puede ser una opción, previa validación. La aleación 7075 ofrece mayor resistencia, pero puede requerir una evaluación de conformado más conservadora, especialmente en raíces afiladas o secciones delgadas. Las aleaciones fundidas requieren especial atención: el contenido de silicio y la porosidad pueden hacer que el desplazamiento sea menos predecible, mientras que las partículas duras interrumpidas influyen en el desgaste de la herramienta de corte.
Antes de fijar el método, confirme la aleación exacta, el temple, la ruta de la materia prima y el tratamiento posterior al mecanizado. Si no está seguro del material, consulte la guía de aleaciones para torneado CNC de aluminio del fabricante . Para obtener información específica sobre herramientas y virutas para la aleación 6061, consulte el procedimiento para mecanizar aluminio 6061 .
6. Cree una ventana de proceso, no una velocidad universal.
Resulta tentador solicitar una velocidad de husillo fija y un programa de mecanizado predefinido. Un taller responsable formula primero más preguntas: diámetro y paso, grado y recubrimiento de la herramienta, corte interno o externo, voladizo, ruta del refrigerante, aceleración, rendimiento del codificador, rigidez de la pared y si la rosca termina en un hombro.
· RPM de roscado métrico: RPM = velocidad de corte en m/min × 1000 ÷ (π × diámetro de la herramienta en mm).
· RPM de roscado en pulgadas: RPM = velocidad de corte en sfm × 3,82 ÷ diámetro de la herramienta en pulgadas.
· Alimentación de arranque único: el avance por revolución es igual al paso.
· Ventaja en múltiples salidas: la ventaja es igual al lanzamiento multiplicado por el número de salidas.
La velocidad de corte debe basarse en los datos del fabricante de la herramienta para la aleación y la herramienta específicas. Comience dentro del rango publicado y, a continuación, verifique el par de apriete, la forma de la viruta, el acabado del flanco, el resultado de la medición y la vida útil de la herramienta en la máquina. Un flanco brillante no es suficiente. El aluminio puede mancharse o pulirse si el diámetro primitivo sigue siendo incorrecto.
Para el mecanizado de un solo punto, la estrategia de avance modifica la carga de viruta. El avance radial carga ambos flancos y es sencillo para pasos finos. El avance de flanco modificado puede mejorar la dirección de la viruta en perfiles más gruesos. El ciclo CNC debe reducir la profundidad a medida que se ensancha la ranura, de modo que cada pasada elimine un área manejable. La sintaxis G76 varía según la generación del control; copiar un ejemplo sin consultar el manual de la máquina es una forma evitable de cometer errores. La Guía de Aplicaciones de Roscado de Sandvik Coromant es una referencia autorizada sobre el método, el avance, la selección de herramientas y la lógica de los datos de corte.
7. Detalles de DFM que evitan sorpresas costosas
Proporcione una estrategia de carrera real
Un extremo de rosca que llega hasta una cara necesita espacio para la desaceleración y retracción de la herramienta. Si no se permite una ranura de alivio, el proveedor podría necesitar una extracción más lenta, un inserto más corto, otro ciclo u otro proceso. Muestre la última rosca completa funcional y el socavado permitido en lugar de pedirle al programador que adivine.
Separe la rosca utilizable de la profundidad del orificio.
En una rosca interna ciega, especifique la profundidad útil de la rosca completa, la profundidad del piloto, la tolerancia de la punta de perforación y el requisito de la pared inferior. Un macho de roscar no puede producir un perfil completo a través de su entrada biselada, y las virutas de un macho cortado necesitan una salida. Una mayor profundidad aumenta el alcance, la fricción, el tiempo de ciclo y el riesgo de rotura.
Soporte para paredes delgadas
La presión de conformado puede agrandar un saliente o marcar un tubo delgado. La presión de corte y la fuerza del mandril también pueden deformar la pieza. Siempre que sea posible, mantenga la rosca cerca de una sección con soporte o deje que el proveedor evalúe un mandril, una presión de mordaza más suave y una secuencia que mida la pieza después de su liberación.
Controlar la entrada y la rebaba
Un pequeño chaflán guía la herramienta y elimina la frágil primera cresta. Un chaflán pronunciado puede acortar el contacto. Defina su tamaño, no solo el "borde de ruptura", cuando el sellado o el contacto comience cerca de la cara. El control de rebabas es importante en los orificios transversales: una rosca que se cruza con un puerto radial puede dejar un fragmento en el camino del fluido.
Planifique el anodizado antes de cortar el metal.
El anodizado modifica las superficies, los bordes y el ajuste de las roscas. La solución puede ser el enmascaramiento, la compensación previa al proceso, el repintado posterior al acabado (cuando esté permitido) u otra estrategia de tolerancia. No aplique una compensación de espesor genérica sin un acuerdo entre diseño, mecanizado, acabado e inspección. Nuestra guía DFM sobre anodizado transparente frente a anodizado negro explica por qué el tipo de recubrimiento, el espesor, el color y el enmascaramiento deben incluirse en la solicitud de cotización.
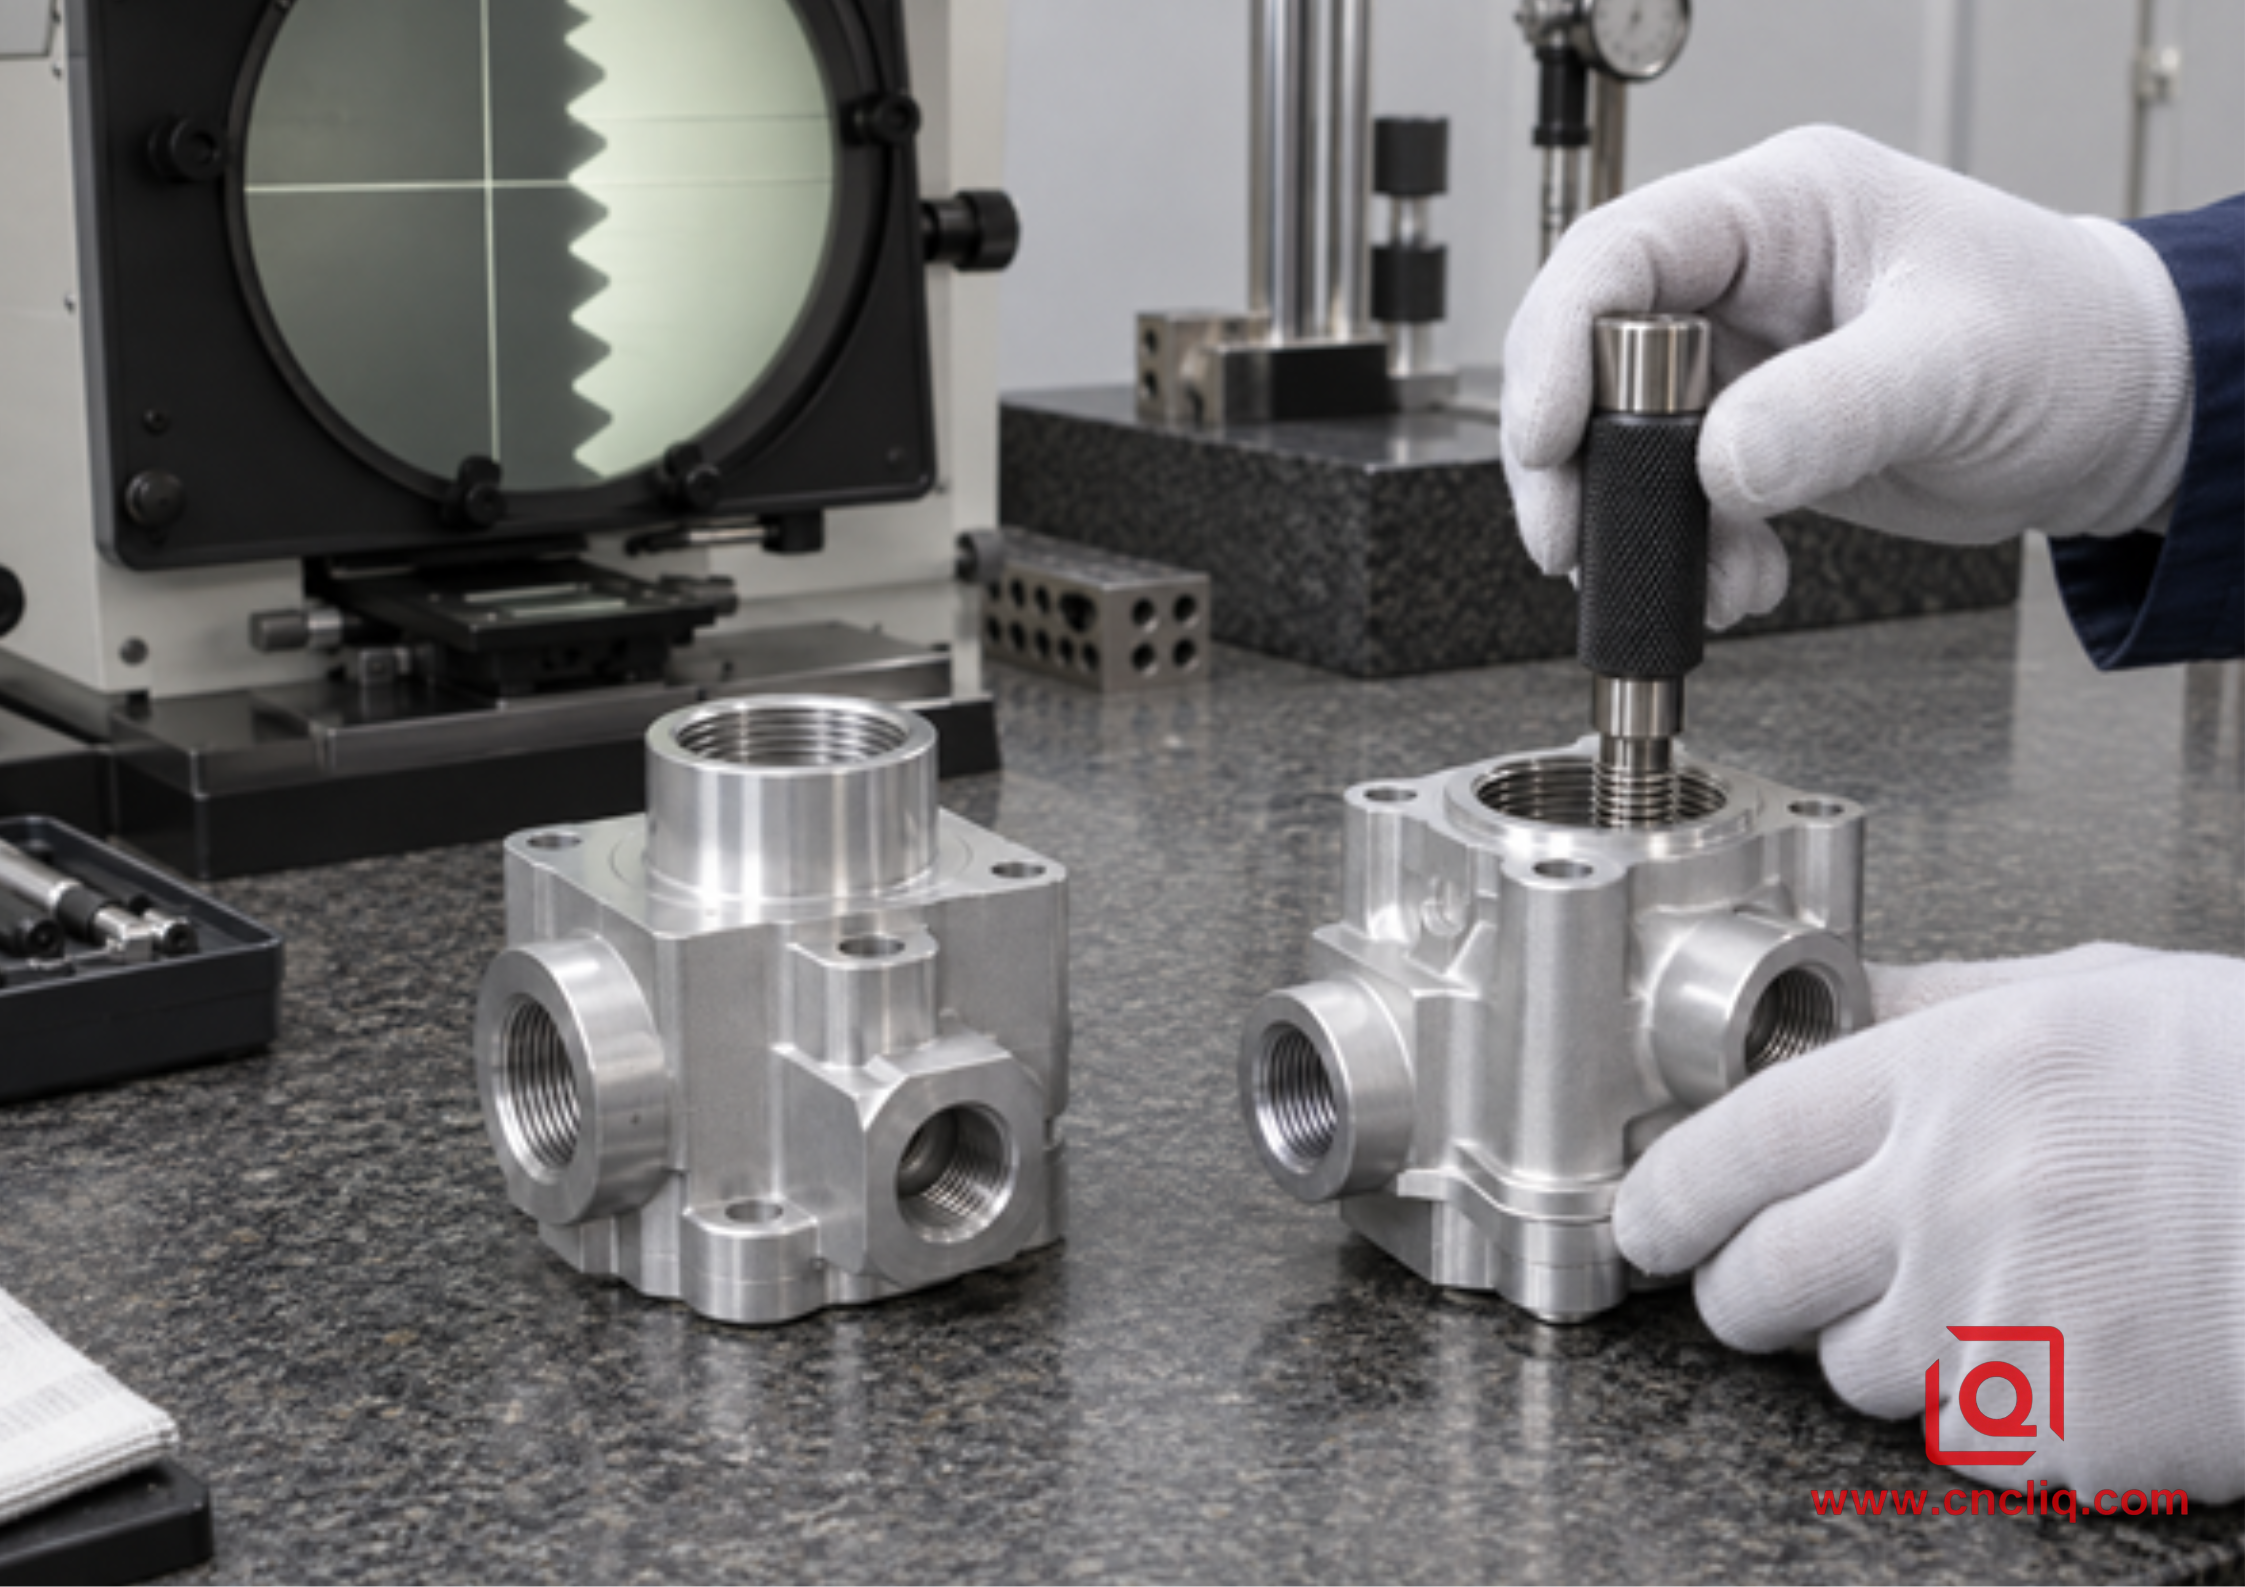
La medición funcional debe ajustarse a las especificaciones del plano y a las condiciones de acabado.
8. Solución de problemas mediante evidencia
Síntoma | Posibles causas | Controles en planta |
El hilo cortado se rompe o se ve gris. | Acumulación de material en el filo, filo desafilado, lubricación deficiente, rozamiento, barra inestable. | Inspeccione el borde; compruebe la velocidad, el voladizo, la excentricidad y la dirección del refrigerante. |
El medidor comienza a funcionar pero se atasca más profundamente. | Agujero previo cónico, desalineación, desgaste, compactación de virutas, deriva térmica. | Mida la profundidad del orificio previo; verifique la alineación, la temperatura del medidor y las virutas. |
El par de conformado y roscado aumenta repentinamente | Agujero previo demasiado pequeño, fallo de lubricación, cambio de lote de material, captación de lóbulos. | Deténgase antes de que se rompa; registre el par de apriete, mida los agujeros, inspeccione la herramienta, confirme la aleación. |
El hilo es demasiado grande después del lanzamiento. | Deformación de pared delgada, alta presión de sujeción, carga de conformado radial. | Estado libre del calibre; comparar la geometría sujeta y liberada; revisar el soporte. |
Conversaciones de hilos externos | Voladizo excesivo, soporte débil, entrada de alimentación incorrecta, mala sincronización. | Acortar la parte que sobresale; comprobar el soporte, las alarmas del codificador, el asiento del inserto y los pases. |
El indicador falla después del anodizado. | Acumulación de recubrimiento o control deficiente del enmascaramiento. | Acordar la medición previa y posterior al acabado, los límites de la máscara y la estrategia de diámetro de paso. |
La resolución de problemas debe vincular un síntoma con una causa medida. Cambiar la velocidad, el refrigerante, el tamaño del orificio y la herramienta a la vez puede hacer que la siguiente pieza pase, pero no establece un proceso repetible.
9. Inspección: Comprobar la función y luego rastrear el proceso.
Un tornillo de acoplamiento es una muestra de ensamblaje, no un calibre de rosca calibrado. Utilice el calibre pasa/no pasa especificado para la aceptación funcional, con la clase de calibre y las condiciones de inspección acordadas previamente. Para roscas críticas, añada las comprobaciones pertinentes según el plano: diámetro primitivo, perfil óptico, paso o conicidad, concentricidad con respecto al plano de referencia y estado de la superficie en las zonas de sellado.
El control de roscado de formación comienza una operación antes. Registre el diámetro del orificio previo y, cuando el riesgo lo justifique, el par de conformado. El control de roscado de corte añade límites de condición de viruta y desgaste de la herramienta. Ambas rutas requieren la aprobación de la primera muestra y un plan de muestreo vinculado al tamaño del lote, los cambios de herramienta y la criticidad. Si se procede al anodizado, defina si la aceptación es antes del acabado, después del acabado o en ambos casos.
El colector de aluminio de precisión de Liqin combina puertos roscados, orificios ciegos, canales transversales, superficies de referencia, limpieza e inspección funcional. La carcasa del pararrayos 6061-T6 muestra otro proceso verificado: una pieza en bruto extruida en frío, seguida de mecanizado de precisión, roscado Whitworth de 5/16-18, desbarbado, limpieza e inspección calibrada. Estas páginas no establecen tolerancias universales; demuestran por qué la producción de roscas debe estar vinculada al material, el esquema de referencia y el uso final.
Caso de cliente anónimo: Una funda para sensor con rosca interna ciega
El siguiente es un caso compuesto simplificado que se utiliza para explicar la selección del proceso; los detalles de identificación y los datos comerciales se omiten intencionalmente.
Un cliente del sector de equipos de automatización solicitó un manguito sensor de aluminio 6061-T6 con un orificio de posicionamiento concéntrico, una superficie para junta tórica, tres ventanas radiales y una rosca trasera ciega M12 × 1.5-6H. La tapa se retiraría durante el mantenimiento programado, mientras que la cavidad interna debía permanecer libre de virutas sueltas.
La revisión de presupuestos consideró el mecanizado de un solo punto, un macho de corte de ranura helicoidal y un macho de roscar de perfil. El mecanizado de un solo punto ofrecía un control excelente, pero requería una pequeña barra interna con holgura cerca del extremo ciego. El macho de corte reducía el tiempo de ciclo, pero aún generaba virutas junto a la cavidad de sellado terminada. El roscado de perfil eliminaba esa fuente de virutas, pero el equipo primero debía verificar el soporte de la pared, la capacidad de perforación previa, la lubricación y el estado después del anodizado negro.
La ruta de prueba consistió en el mecanizado del orificio de referencia, el refrentado, el orificio piloto y el chaflán en una sola operación de sujeción. Tras el desbaste, se realizó un preorificio controlado para minimizar la influencia de la tensión y el calor en las dimensiones. El macho de roscar se utilizó en un soporte sincronizado con lubricación dirigida. Las piezas se limpiaron, se midieron en estado libre, se anodizaron con la rosca protegida según el plan aprobado y se volvieron a medir. Se mantuvo una reserva para roscas cortadas en el caso de prototipos y cualquier cambio futuro de aleación.
La lección comercial fue más importante que la herramienta. La solicitud de cotización solo se pudo cotizar después de que el cliente definiera el acoplamiento útil, la tolerancia del fondo del orificio ciego, la clase de calibre, el estado del anodizado, el ciclo de mantenimiento y la limpieza. Estos detalles permitieron al proveedor comparar el tiempo de ciclo y el riesgo en lugar de agregar un amplio margen de incertidumbre.
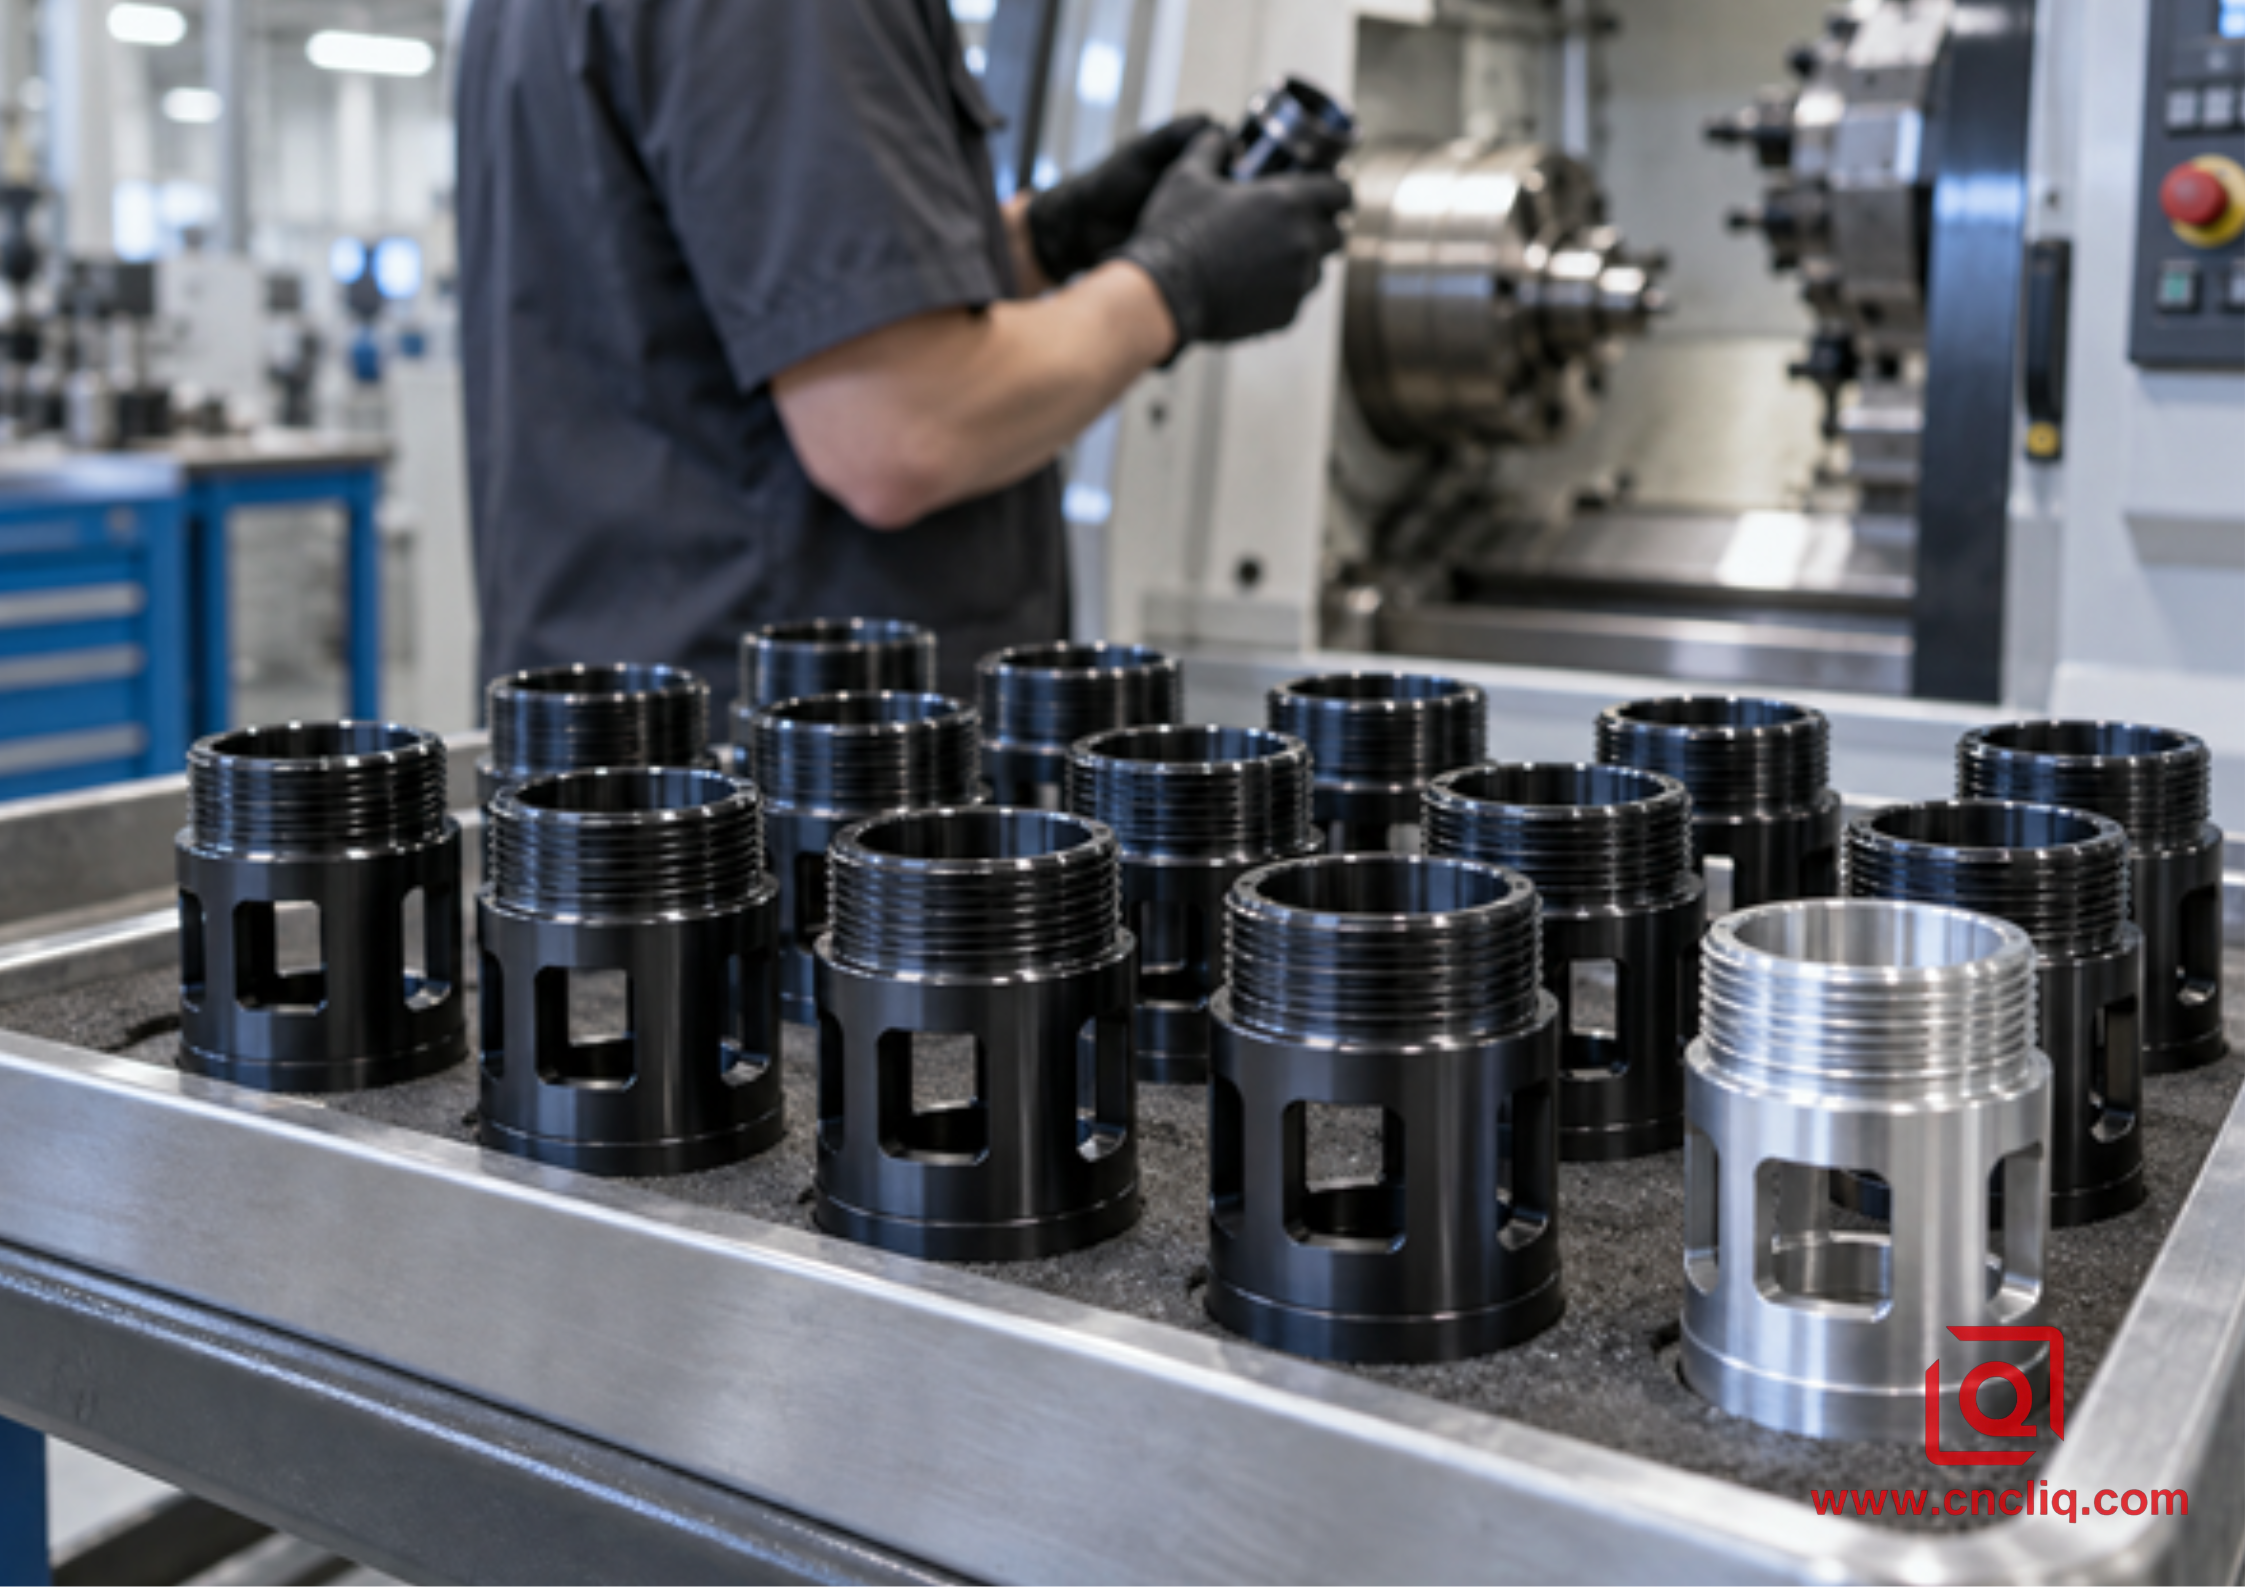
Manguitos de sensor de producción en serie representativos con extremos roscados y ventanas radiales.
Qué enviar para una solicitud de cotización rápida y precisa
Envíe un modelo 3D y un dibujo 2D controlado. Indique la aleación y el temple del aluminio, la preferencia de materia prima (si es importante), el estándar y la designación de la rosca, la clase de ajuste, la mano, el número de entradas, el acoplamiento de rosca completa, la excentricidad o el alivio, la relación de referencia, el acabado superficial y los requisitos de sellado. Indique si las dimensiones se aplican antes o después del anodizado.
Incluya también la demanda anual, el tamaño del lote, la cantidad de prototipos, el material del elemento de fijación, el par o la carga de montaje controlados, los ciclos de montaje previstos, los requisitos de limpieza, la documentación de inspección, el embalaje y la ubicación de entrega. Si tiene dudas entre roscado por conformación o por corte, indíquelo. Un proveedor competente puede evaluar la geometría y ofrecerle el proceso más seguro, en lugar de optar simplemente por la trayectoria de herramienta más económica.
¿Necesitas una revisión de ingeniería? Envía tu archivo STEP y el dibujo a través de la página de contacto de Liqin . Podemos comparar el corte de un solo punto, el roscado de corte, el roscado de forma, el laminado de roscas y el fresado con torno con el mismo dibujo. El resultado será una rosca que mida, ensamble y mantenga su fiabilidad, no solo una que se vea bien en una fotografía.
Haz clic aquí para tu consulta 👆
Preguntas frecuentes
1. ¿Son siempre más resistentes las roscas formadas que las roscas cortadas en aluminio?
No. El conformado preserva el flujo del material alrededor del flanco y añade trabajo en frío localizado, lo que puede mejorar el desmoldeo o la resistencia a la fatiga en una aleación dúctil adecuada. El resultado final depende del diámetro piloto, el porcentaje de rosca, la aleación y el temple, el soporte de la pared, la lubricación, el acoplamiento, el elemento de fijación y la dirección de la carga. Una rosca mal formada puede fallar antes que una correctamente cortada, por lo que la elección debe validarse en la pieza real.
2. ¿Puede un macho de roscar de perfil utilizar el mismo tamaño de broca que un macho de roscar de corte?
No. Un macho de roscar de perfil requiere un orificio previo más grande porque desplaza material hacia el perfil en lugar de eliminarlo. En un ejemplo didáctico de M6 × 1.0, las fórmulas generales sitúan un orificio para roscar de corte cerca de 5,0 mm y un orificio para roscar de perfil cerca de 5,5 mm, pero en producción se debe seguir la tabla del fabricante de herramientas y la clase requerida. Sustituir una broca puede provocar crestas incompletas o un par excesivo.
3. ¿Qué método es mejor para un agujero ciego de aluminio?
El roscado por conformación es atractivo porque no genera virutas, pero solo cuando la aleación es conformable, la pared resiste la presión, el orificio previo es estable y la lubricación es fiable. Un macho de roscar de ranura helicoidal suele ser mejor para volúmenes bajos, materiales inciertos o geometrías que no toleran la carga de conformación. La profundidad del orificio ciego debe incluir el avance de la herramienta, la holgura del fondo y la punta de la broca, no solo la rosca útil.
4. ¿Debe medirse el grosor de una rosca de aluminio anodizado antes o después del acabado?
El plano y el plan de calidad deben especificar la condición de aceptación. Es posible que se requieran comprobaciones de roscas críticas antes y después del anodizado, especialmente cuando se utiliza enmascaramiento o compensación previa al acabado. El anodizado puede alterar el ajuste en los flancos, crestas y bordes, por lo que los equipos de mecanizado, acabado y el cliente deben acordar el tipo de recubrimiento, el espesor, el enmascaramiento, la clase de calibre y cualquier operación posterior al acabado permitida.
5. ¿Cuál es el mejor método para hacer una rosca externa en un torno CNC?
El mecanizado de un solo punto suele ser la opción más flexible para prototipos, diámetros grandes, perfiles especiales y roscas unidas a un hombro o zona de sellado. El laminado externo puede ser más rápido y sin astillamiento en la producción en serie cuando el material, el diámetro de la pieza en bruto, el soporte de la pared, el acceso y el equipo son adecuados. Un cabezal de troquelado autoabrible también puede ser una alternativa. La mejor opción depende del volumen, la geometría, la tolerancia y el acabado final.
Haz clic aquí para tu consulta 👆
Resumen
El roscado por conformado desplaza el aluminio dúctil para crear un perfil sin virutas y trabajado en frío localmente, mientras que el roscado por corte elimina material y ofrece mayor flexibilidad para prototipos, geometrías especiales, paredes delgadas y diversas aleaciones. En un torno CNC, el proceso ganador protege la relación de referencia, controla el diámetro previo a la rosca, gestiona el par y las virutas, considera el anodizado y verifica el funcionamiento con calibres acordados. Comparta el plano completo, la aleación, el acoplamiento, el acabado, las condiciones de inspección y el volumen con anticipación para que el proveedor pueda seleccionar un método estable y cotizar sin riesgos ocultos.
Información del contacto
Empresa: Ningbo Liqin Industry Co., Ltd.
Mantenimiento diario al cliente y soporte postventa: service@shturl.zhuwanying@cncliq.com
Para nuevas consultas, cotizaciones y pedidos: business@shturl.zhouli@chinaliqin.com
Línea directa: +86 18757148656
Descargo de responsabilidad
Todos los artículos técnicos, especificaciones de materiales, recomendaciones de mecanizado y detalles de tratamiento de superficies publicados en este blog tienen fines meramente informativos y de referencia. Tenga en cuenta que las opiniones generales del blog no sustituyen los acuerdos técnicos firmados. Dado que las piezas personalizadas varían según el número de lote del material, la calibración de la máquina y las tolerancias específicas, las especificaciones de calidad vinculantes se rigen exclusivamente por sus planos CAD aprobados, contratos firmados y planes de calidad formales.
Todos los casos de éxito de clientes que aparecen en este blog han sido anonimizados y depurados minuciosamente. Las métricas de rendimiento, los flujos de trabajo de fabricación y las imágenes que se muestran sirven únicamente para demostrar nuestras capacidades de mecanizado a medida y no representan un estándar universal aplicable a todos los pedidos.
Equipo de fabricación de Liqin
Con 18 años de experiencia en ingeniería de precisión, Ningbo Liqin Industry fabrica componentes metálicos de alta tolerancia para exigentes mercados globales. Nuestras instalaciones de producción, de 6500 m², cuentan con más de 150 máquinas que realizan mecanizado CNC de 4 y 5 ejes, torneado-fresado, extrusión en frío y fundición a presión, todo bajo un mismo techo. Esta configuración nos permite gestionar proyectos de forma integral, desde los conceptos iniciales de CAD hasta los envíos finales.
Gestionamos el control de calidad sin concesiones. Tratamos las tolerancias estrictas con la disciplina de ingeniería que requieren. Con el respaldo de las certificaciones ISO 9001, ISO 13485 e IATF 16949, nuestros ingenieros de control de calidad realizan rigurosos controles IPQC, FQC y OQC en cada lote de producción. Desde el mapeo dimensional CMM y el perfilado óptico hasta las pruebas de dureza y niebla salina, validamos sus especificaciones críticas desde el principio, para que reciba componentes listos para su instalación sin complicaciones de ensamblaje ni costosas paradas de línea. Además de la fabricación, puede contar con nosotros para tiempos de respuesta de dos horas a nuevas solicitudes de cotización, soporte directo para el muestreo de prototipos y envíos de exportación sin contratiempos en Europa, Norteamérica, Asia y Oceanía.
Agradecemos sus consultas y muestras. Visite nuestro sitio web o contáctenos directamente para obtener un presupuesto competitivo.
