 Español




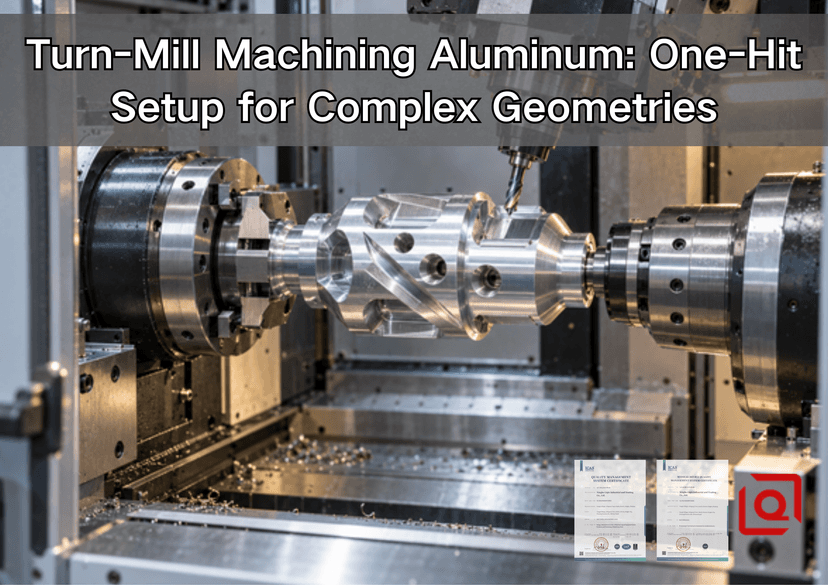
Aquí está la escena en el taller. La carrocería de aluminio luce bien recién salida del torno. Sin embargo, después del fresado, los agujeros perforados no coinciden con el orificio central. La primera reacción es culpar a una sola operación. Quizás ninguna de las dos lo merezca. El torno mantuvo la forma. La fresadora siguió su nueva configuración. ¿Qué desapareció entre ambas? La referencia común.
¿Dónde se destaca el mecanizado de torneado-fresado? Justo en ese punto. ¿El nombre de la máquina resuelve el problema? No. ¿Un eje adicional garantiza una buena pieza? No. Una pregunta más sencilla es más útil. Observe el sistema de referencia de trabajo. Los detalles de orificios, caras, pilotos, puertos, superficies planas y la parte posterior están vinculados a él o no.
¿Dónde deben tocar las mordazas? ¿Qué cortes se realizan mientras el cuerpo está rígido? ¿Cuándo se termina el mecanizado del orificio? ¿Cómo sale una viruta de un orificio transversal? ¿Qué origen utiliza la máquina de medición por coordenadas (MMC)? Son preguntas sencillas, sí. Pero si se responden mal, el mecanizado de un solo golpe se convierte en una simple frase en una cita, nada más.
Respuesta rápida: ¿Esta pieza pertenece a una máquina torno-laminadora?
¿El cuerpo básico es giratorio? ¿También incluye superficies planas, orificios radiales, ranuras descentradas, puertos laterales, chavetero o trabaja en el extremo de corte? ¿Se pueden determinar estos detalles a partir de un orificio, hombro, diámetro o cara torneados? ¿Tres respuestas afirmativas? Añada la fresadora-torneadora a la lista de revisión.
¿Qué ocurre dentro de la máquina? El husillo principal hace girar la pieza redonda. Las herramientas motorizadas taladran y fresan. El movimiento del eje C ajusta el ángulo. El recorrido del eje Y permite alcanzar zonas descentradas. ¿Se necesita un enfoque angular? Si el trabajo lo requiere, se utiliza un eje B. ¿Se necesita acceder a la cara posterior? El subhusillo permite acceder a ese extremo.
¿Qué desaparece de la ruta? El camino a otra máquina. El accesorio borrado. El nuevo origen. La esperanza de que la segunda mordaza repita la primera. ¿Qué permanece? El descentramiento, la fuerza de la mordaza, el calor, las virutas, el error de transferencia y la medición. Menos variables, entonces. Nunca cero.
¿Un eje simple con cuatro orificios de holgura justificaría todo eso? Probablemente no. Un dispositivo de perforación podría ser más rápido. ¿Y qué hay de una carcasa delgada con un asiento de cojinete, tres puertos orientados, una cara para junta tórica y roscas traseras? Ahora la transferencia conlleva un riesgo real. ¿Qué justifica esto? La geometría. No el número de ejes.
Un solo golpe, ¿pero cuántos estados de sujeción?
¿Significa "hecho en uno" que la pieza nunca cambia de manos dentro de la máquina? No siempre. A veces, el mandril principal transfiere la pieza al mandril opuesto. Automático o no, el segundo mandril crea un estado de sujeción diferente. Cuéntalo.
¿Qué debe incluirse en el plan de transferencia? Diámetro de la pastilla. Longitud de la empuñadura. Superficie de asiento. Presión. Tolerancia de corte. Verificación de excentricidad. ¿Falta alguno? La transferencia se ha convertido, sin que nos demos cuenta, en una segunda configuración.
¿El orificio, el piloto y la cara de sellado comparten un eje? Termine ese grupo en el mismo husillo. ¿Qué se puede trasladar al mecanizado posterior? A menudo, una rosca trasera o una cara no crítica se pueden trasladar. ¿Qué sucede si el patrón posterior se ubica muy cerca del orificio? Mantenga esa relación durante la transferencia y el programa de la máquina de medición por coordenadas (CMM).
¿Puede una sonda corregir una sujeción débil? No. Indica la ubicación. No puede impedir que una pared delgada se mueva. ¿Puede la simulación detectar una astilla detrás de una mordaza? No. Puede mostrar la holgura. No puede detectar un mal asentamiento.
¿Por qué empezar con el dibujo? Indica qué elementos deben permanecer relacionados. La norma ISO 1101:2017 es la referencia que sustenta el vocabulario del dibujo. La forma y la orientación se especifican en él, al igual que la ubicación y la excentricidad. ¿Elegirá la norma su mandril? Por supuesto que no. ¿Qué revelará? Las relaciones previstas.
¿Qué geometrías merecen una ruta integrada?
Prueba esto en el dibujo. Empieza con un lápiz en el orificio. Continúa con los diámetros torneados, los hombros y las conicidades; añade ranuras y roscas coaxiales. Con otro lápiz, dibuja los orificios transversales y las superficies planas; los puertos, chaveteros, círculos de pernos, cavidades laterales y ranuras descentradas se unen a este grupo. ¿Hacia dónde apuntan sus dimensiones? ¿Se repiten una y otra vez en el primer grupo? Entonces, protege esa relación.
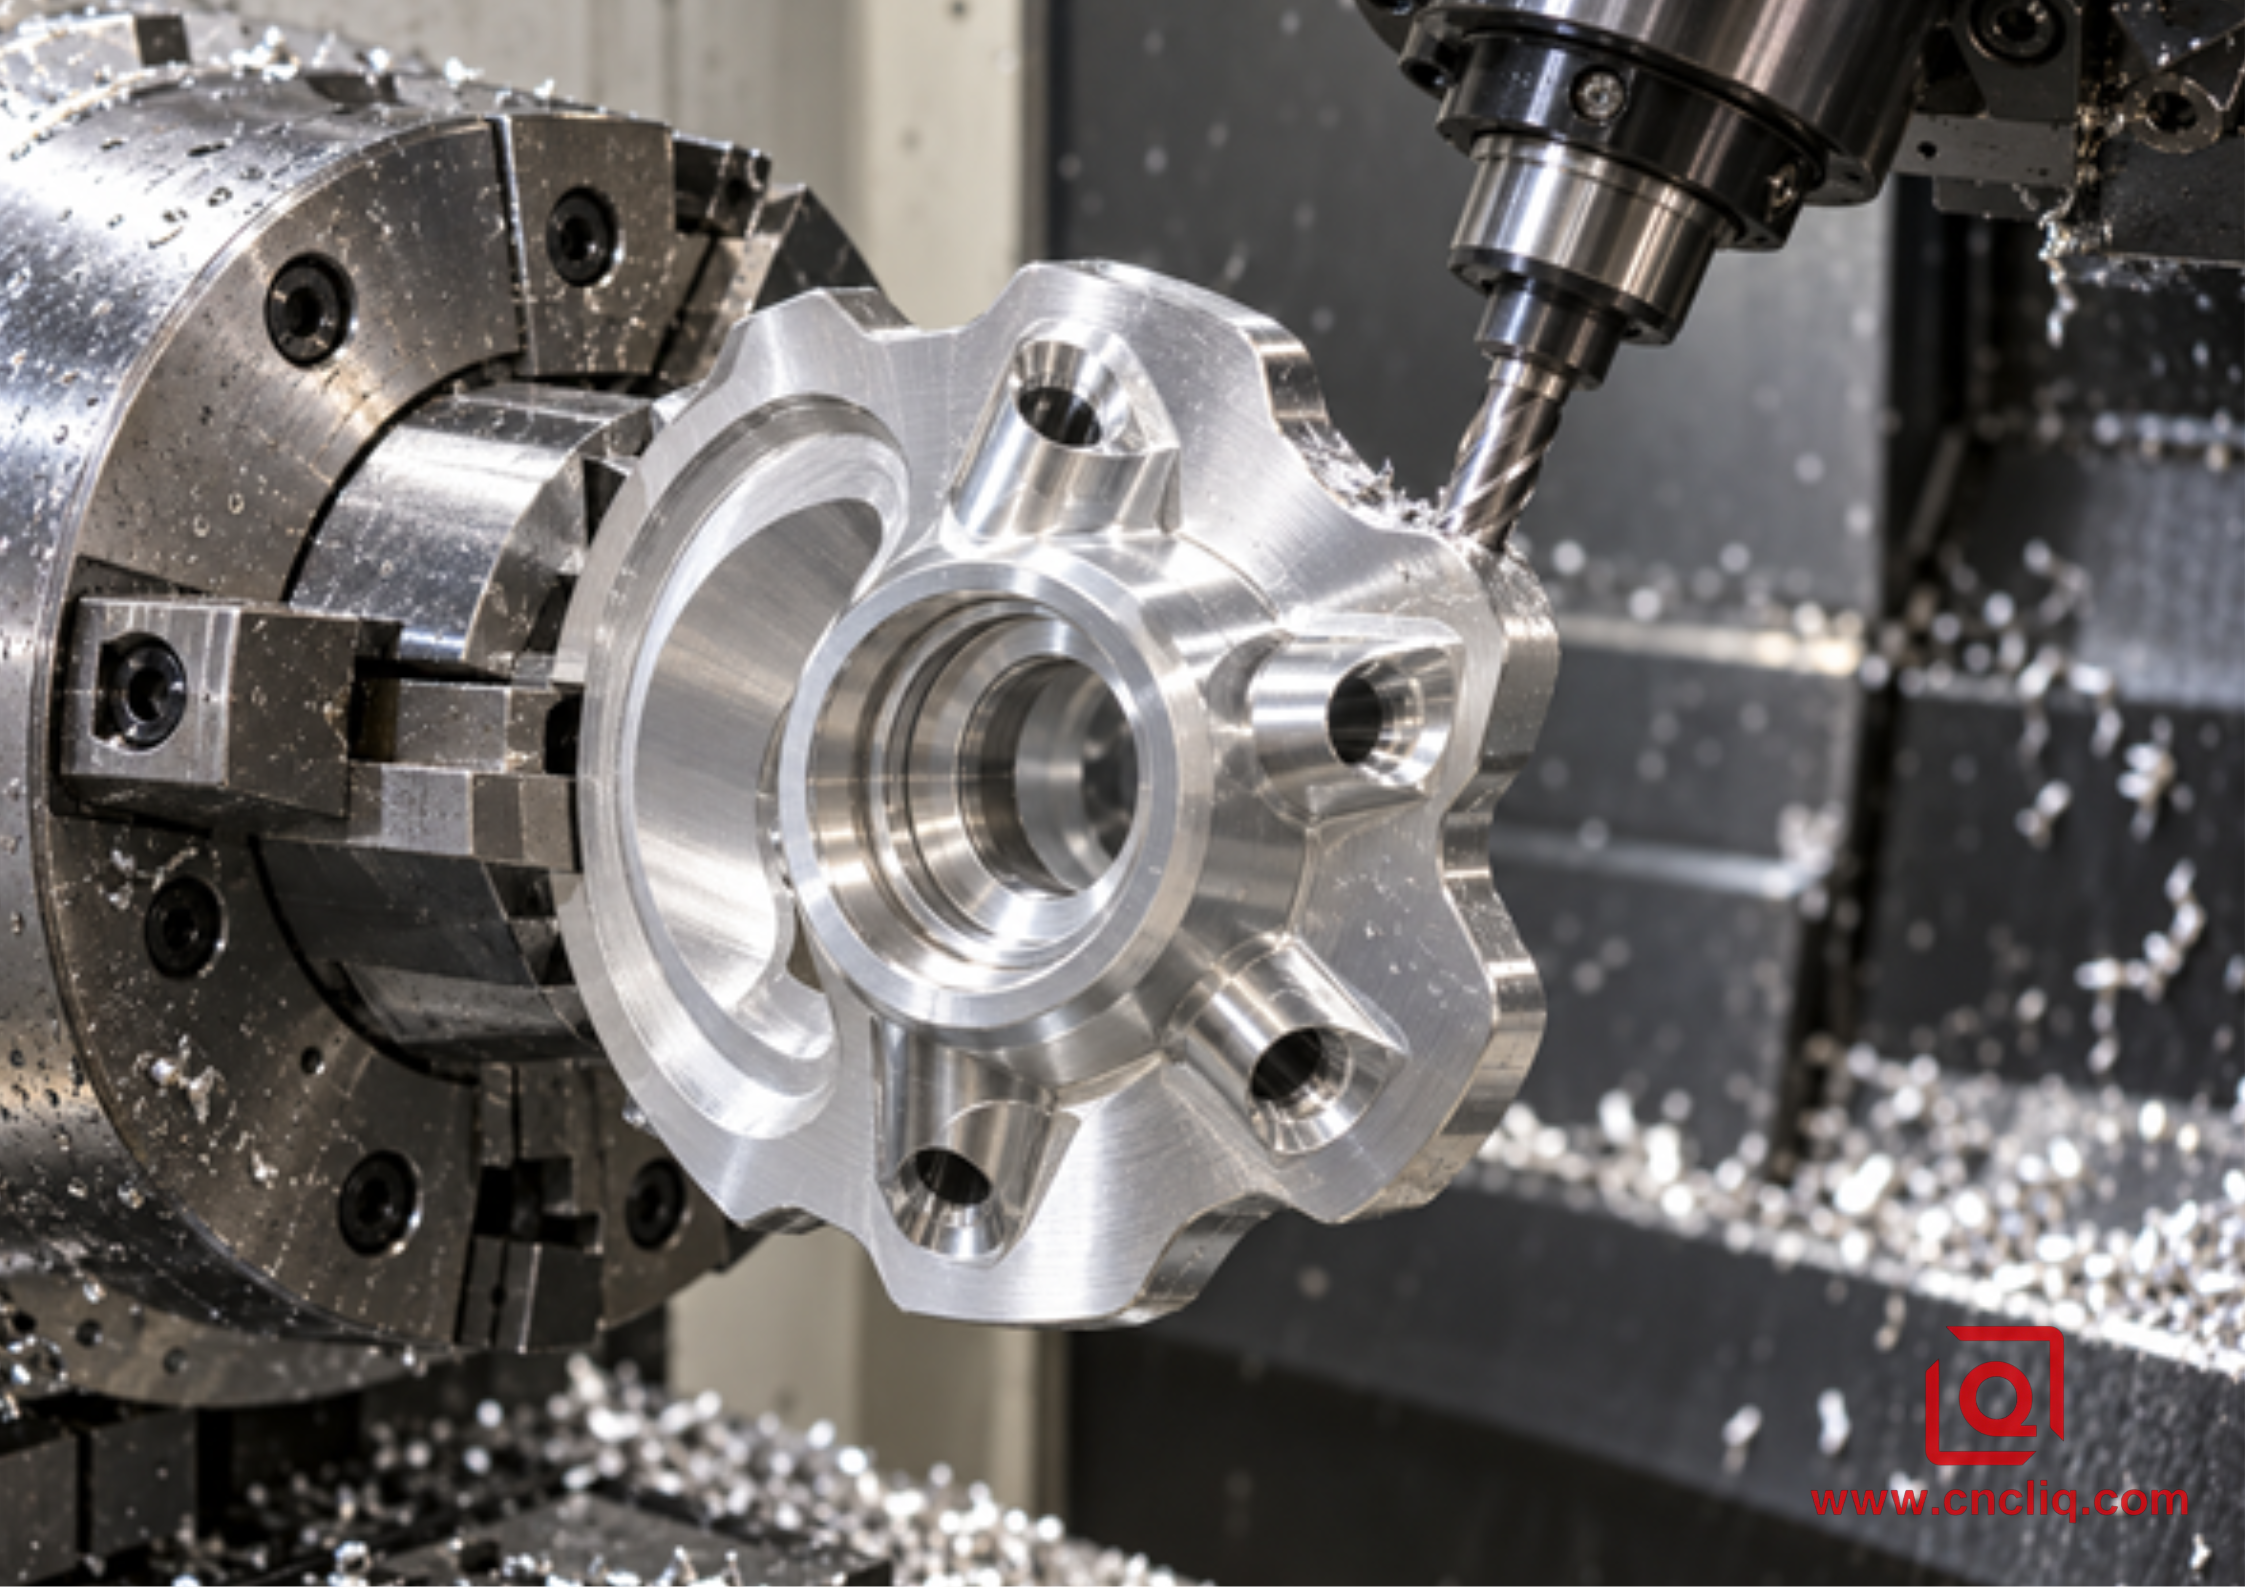
Tomemos como ejemplo la tapa de un motor. ¿Qué regula la rotación? El orificio del cojinete y el pivote de posicionamiento. ¿Qué la detiene axialmente? La superficie de montaje. ¿Y qué crea el segundo grupo de operaciones? Generalmente, el patrón de perforación. ¿Quiere un ejemplo físico? La brida de precisión y la tapa frontal para motores de Liqin incorporan esta combinación.
Ahora tomemos un cuerpo de fluido. ¿El diámetro del puerto lo es todo? No. La orientación importa. También importan las rebabas de intersección, las zonas de sellado, la dirección de la rosca y la distancia al eje del orificio. Si se juzga uno solo, la imagen funcional queda incompleta. Una familia de productos relacionada es el colector hidráulico de aluminio personalizado de Liqin.
¿Qué otros componentes suelen aparecer? Barriles de sensores. Cuerpos ópticos. Acoplamientos robóticos. Adaptadores de eje. Rotores ligeros. Conectores roscados. ¿Influye el nombre del producto? No. Un cuerpo de sensor grande puede ser sencillo. ¿Un conector pequeño con un puerto transversal crítico? A veces, la tarea se complica.
¿Puede el equipo recitar la cadena de datos de una sola vez?
¿Qué determina la posición del componente en el ensamblaje? ¿Qué eje controla la rotación? ¿Qué cara lo detiene axialmente? ¿Dónde se ubican los puertos y las superficies planas? ¿Es posible reconstruir la misma lógica mediante la inspección?
Si esas respuestas son inconsistentes, ¿debería el taller optar por una máquina más sofisticada? Todavía no. Primero hay que corregir el plano de referencia. Una máquina competente no puede corregir un dibujo impreciso.
¿Qué falla durante el reajuste manual? Normalmente, nada grave. Una pequeña astilla queda debajo de una mordaza. Una rebaba obstruye el asiento. Las mordazas blandas se han desgastado un poco. La presión ha cambiado. Alguien indica el diámetro fácil, no el diámetro funcional. Son sucesos comunes en el taller. Por eso son importantes.
¿Qué mejora un ciclo integrado? Reduce las posibilidades de reconstruir la ubicación incorrectamente. ¿Qué permanece en la lista de control? Preparación de la mordaza, excentricidad, estado de la herramienta, asentamiento e inspección de la pieza liberada.
Para una comparación de procesos más detallada, consulte el artículo de Liqin sobre torneado CNC frente a mecanizado torneado-fresado para carcasas de aluminio concéntricas . ¿Qué se desprende de esa comparación? La cadena de orificio, piloto, cara y puerto en carcasas redondas.
¿Es suficiente con el uso de herramientas en tiempo real?
¿Qué puede hacer bien una torreta motorizada? Perforación centrada. Agujeros radiales. Superficies planas. Ranuras pequeñas. Roscado. ¿Cuándo es útil el desplazamiento en Y? Cuando la pieza de trabajo se encuentra alejada del eje central del husillo.
¿Puede la interpolación polar reemplazar cada movimiento en Y? No. ¿Puede un eje B mejorar cualquier trabajo? No. ¿Acaso el ángulo, el alcance o una forma compuesta requieren un eje B? Si no es así, omítalo en la presentación de ventas. Un subhusillo resuelve un problema diferente al abrir el extremo de corte dentro del ciclo.
Pruebe el plan del proveedor con dos preguntas iniciales: ¿qué husillo termina el orificio y cuál es el diámetro de recogida? ¿Cuánto soporte queda antes del ranurado? ¿Qué portaherramientas se acerca a una mordaza? ¿Es útil el par de torsión de la herramienta motorizada a la velocidad programada? ¿Qué verifica exactamente la transferencia?
¿Basta con una lista de máquinas? No. ¿Basta con una captura de pantalla de la simulación? No. ¿Qué debe explicar una cotización útil? La ruta en relación con el dibujo. En una cotización inicial se pueden incluir suposiciones; en cambio, no suposiciones ocultas.
El aluminio es fácil de cortar. El proceso no siempre es fácil.
¿El aluminio se elimina rápidamente? Sí. ¿Siempre se desprende sin dejar residuos? No.
¿Qué sucede cuando un filo supuestamente afilado comienza a rozar? El aluminio puede adherirse a él. El filo ya no es el que se ajustó. El acabado se vuelve opaco. Aparecen rebabas. El diámetro varía. ¿Tiene la tentación de añadir un desplazamiento? Deténgase e inspeccione primero el inserto. Un desplazamiento realizado contra material acumulado se deteriora en el momento en que se introduce un filo nuevo.
¿Dónde más empiezan los problemas? Sigue la viruta. Una cinta se enrosca en un hombro. Un rizo se queda en un hueco y vuelve cuando el eje C se indexa. Otro se engancha en un orificio transversal y raya el ánima. ¿Más velocidad lo soluciona? No.
¿Qué ayuda? Comience con una geometría de aluminio bien definida. Mantenga un espesor de viruta suficiente. Reduzca el voladizo. Controle el contacto. Si el proceso permite el uso de fluido o aire, diríjalo hacia el filo de corte. Y lo más importante: trace una trayectoria de salida para la viruta.
En el lado del torneado,la guía de control de virutas de aluminio de Liqin controla la forma del inserto, el avance, la dirección del refrigerante y los signos de acumulación de material en el filo. El fresado de cavidades presenta un problema de escape diferente; la guía de evacuación de virutas de cavidades profundas sigue esa ruta hasta la abertura.
¿Es un mismo número de blog válido para todos los talleres? No. Los datos del fabricante de herramientas son el punto de partida, no la última palabra. ¿Dónde se finaliza? En la máquina, después de que el portaherramientas, el calor de la aleación, el voladizo, el refrigerante, el acoplamiento y el resultado superficial hayan tenido su efecto.
¿Puede la temperatura modificar una dimensión transitoria?
La primera taza está tibia en tu mano. ¿Ignorarla? Mejor no.
Un dato numérico puede ser útil aquí. Si consultamos la referencia "Propiedades del aluminio forjado y las aleaciones de aluminio" alojada en el NIST (Instituto Nacional de Estándares y Tecnología), se observa que el aluminio forjado común tiene una dureza cercana a los 23 micrómetros por metro-kelvin. Ahora, consideremos una característica de 100 mm sometida a un cambio de temperatura de 10 grados Celsius: aproximadamente 0,023 mm.
¿Usar eso como una corrección general? No. Considere esa cifra como una escala, no como una corrección universal. ¿La lección del taller? Una lectura en caliente y una lectura estable pueden no coincidir. ¿Ajustar la lectura nominal mientras la pieza está caliente? La pieza estabilizada puede desviarse del valor objetivo.
¿Una solicitud de cotización que solo menciona aluminio proporciona suficiente información al taller? No. Es necesario especificar la aleación y el temple. A continuación, se debe indicar el método de fabricación: barra, placa, extrusión, forja o fundición. Las normas de certificación y sustitución deben ir junto a estos pasos. Un plano puede mostrar que la aleación 6061-T6 cambia a la 7075-T651 en una sola línea. En el taller, esa línea merece una revisión exhaustiva.
La Asociación del Aluminio es la fuente de referencia para las designaciones de aleaciones reconocidas. Para el mecanizado diario de la aleación 6061, la guía de herramientas para aluminio 6061 de Liqin resulta una herramienta muy útil.
Una cita necesita una secuencia, no un nombre de máquina.
¿Existe una única solución para todas las situaciones? No. ¿Puede un comprador reconocer la lógica? Sí. Siga las preguntas.
1. Coloque el modelo y el dibujo juntos. Un conflicto de rosca o de referencia requiere una solución antes de programar. Lo mismo ocurre con una discrepancia en la tolerancia, el acabado, el estado de los bordes o las notas de inspección.
2. Agregue la pieza real al boceto de la mordaza. Indique el tamaño de la barra y la longitud de la mordaza, luego marque el margen de corte, la superficie de recogida y el soporte.
3. Mientras el cuerpo aún conserve su rigidez, hay que darle forma, desbastarlo, agrandar el orificio y mantener un equilibrio en la eliminación del material.
4. ¿Qué superficies comparten un eje? Acabado del orificio, el piloto, el hombro, la cara de sellado y la ranura en su agarre común.
5. ¿Cómo se accede a las funciones indexadas? Utilice ensamblajes cortos. Verifique el soporte, la tuerca, la mordaza, la punta del husillo y las estaciones cercanas.
6. ¿Dónde se forma cada rebaba? Mencione un método previo a la producción. Utilice el desbarbado en máquina o un desbarbado secundario validado según sea necesario.
7. ¿Qué cambia durante la transferencia? Defina recogida, fuerza, longitud de contacto, asentamiento, condición de separación y excentricidad.
8. ¿Qué queda en la parte posterior? Finalice únicamente las funciones asignadas a ese estado de sujeción.
9. ¿Qué prueba la ruta? Utilice datos funcionales para el primer artículo y controles en proceso basados en riesgos.
La simulación de colisión es un trabajo preparatorio, no una animación de la fresa. Reconstruye el entorno real alrededor del corte: mordazas y soporte, punta del husillo y torreta, sonda y material, material restante y husillo opuesto. ¿Y qué hay del acercamiento y la retracción? Esos movimientos también se incluyen.
¿Dónde se realiza la prueba final? En el suelo. ¿Está bien asentada la pieza? Compruébelo. ¿Hay excentricidad? Compruébelo. ¿Saliente y alcance del refrigerante? Compruébelos. Vigile la carga, siga las virutas y mida después del desmoldeo.
¿Pertenece Chuck a Thin Wall?
¿Puede un orificio parecer redondo en el mandril y volverse lobulado después de soltarlo? Sí. ¿Por qué? Durante el mecanizado, la pieza, las mordazas y el material actúan como un sistema elástico. Al abrir el mandril, ese sistema desaparece.
¿Qué parámetros importan? Área de la mordaza. Presión. Longitud de agarre. Transición de la pared. Orden de extracción. Presión de la herramienta. Calor. Tensión residual. ¿Un acabado ligero curará todos los casos? No.
¿Qué función deben cumplir las mordazas blandas? Distribuir la carga y proteger la superficie. ¿Qué resistencia debe presentar la mordaza? El par de torsión y la carga lateral de la herramienta motorizada. Si se presiona demasiado el subhusillo, el orificio puede comprimirse. ¿Y si se presiona demasiado poco? La pieza puede moverse.
¿Cómo se demuestra la configuración? Midiendo el componente liberado. El hábito de compra no es evidencia.
¿Y la textura? Una superficie brillante puede no ser plana. Un buen valor Ra puede no ser perpendicular al orificio. ¿Qué superficies importan? Indíquelas. ¿Qué método y dirección de medición? Defínalos. ¿Antes o después del anodizado? Indíquelo. La aceptación estética debe considerarse en un apartado aparte. La función de sellado y posicionamiento debe tratarse en otro.
La inspección debe seguir a la función.
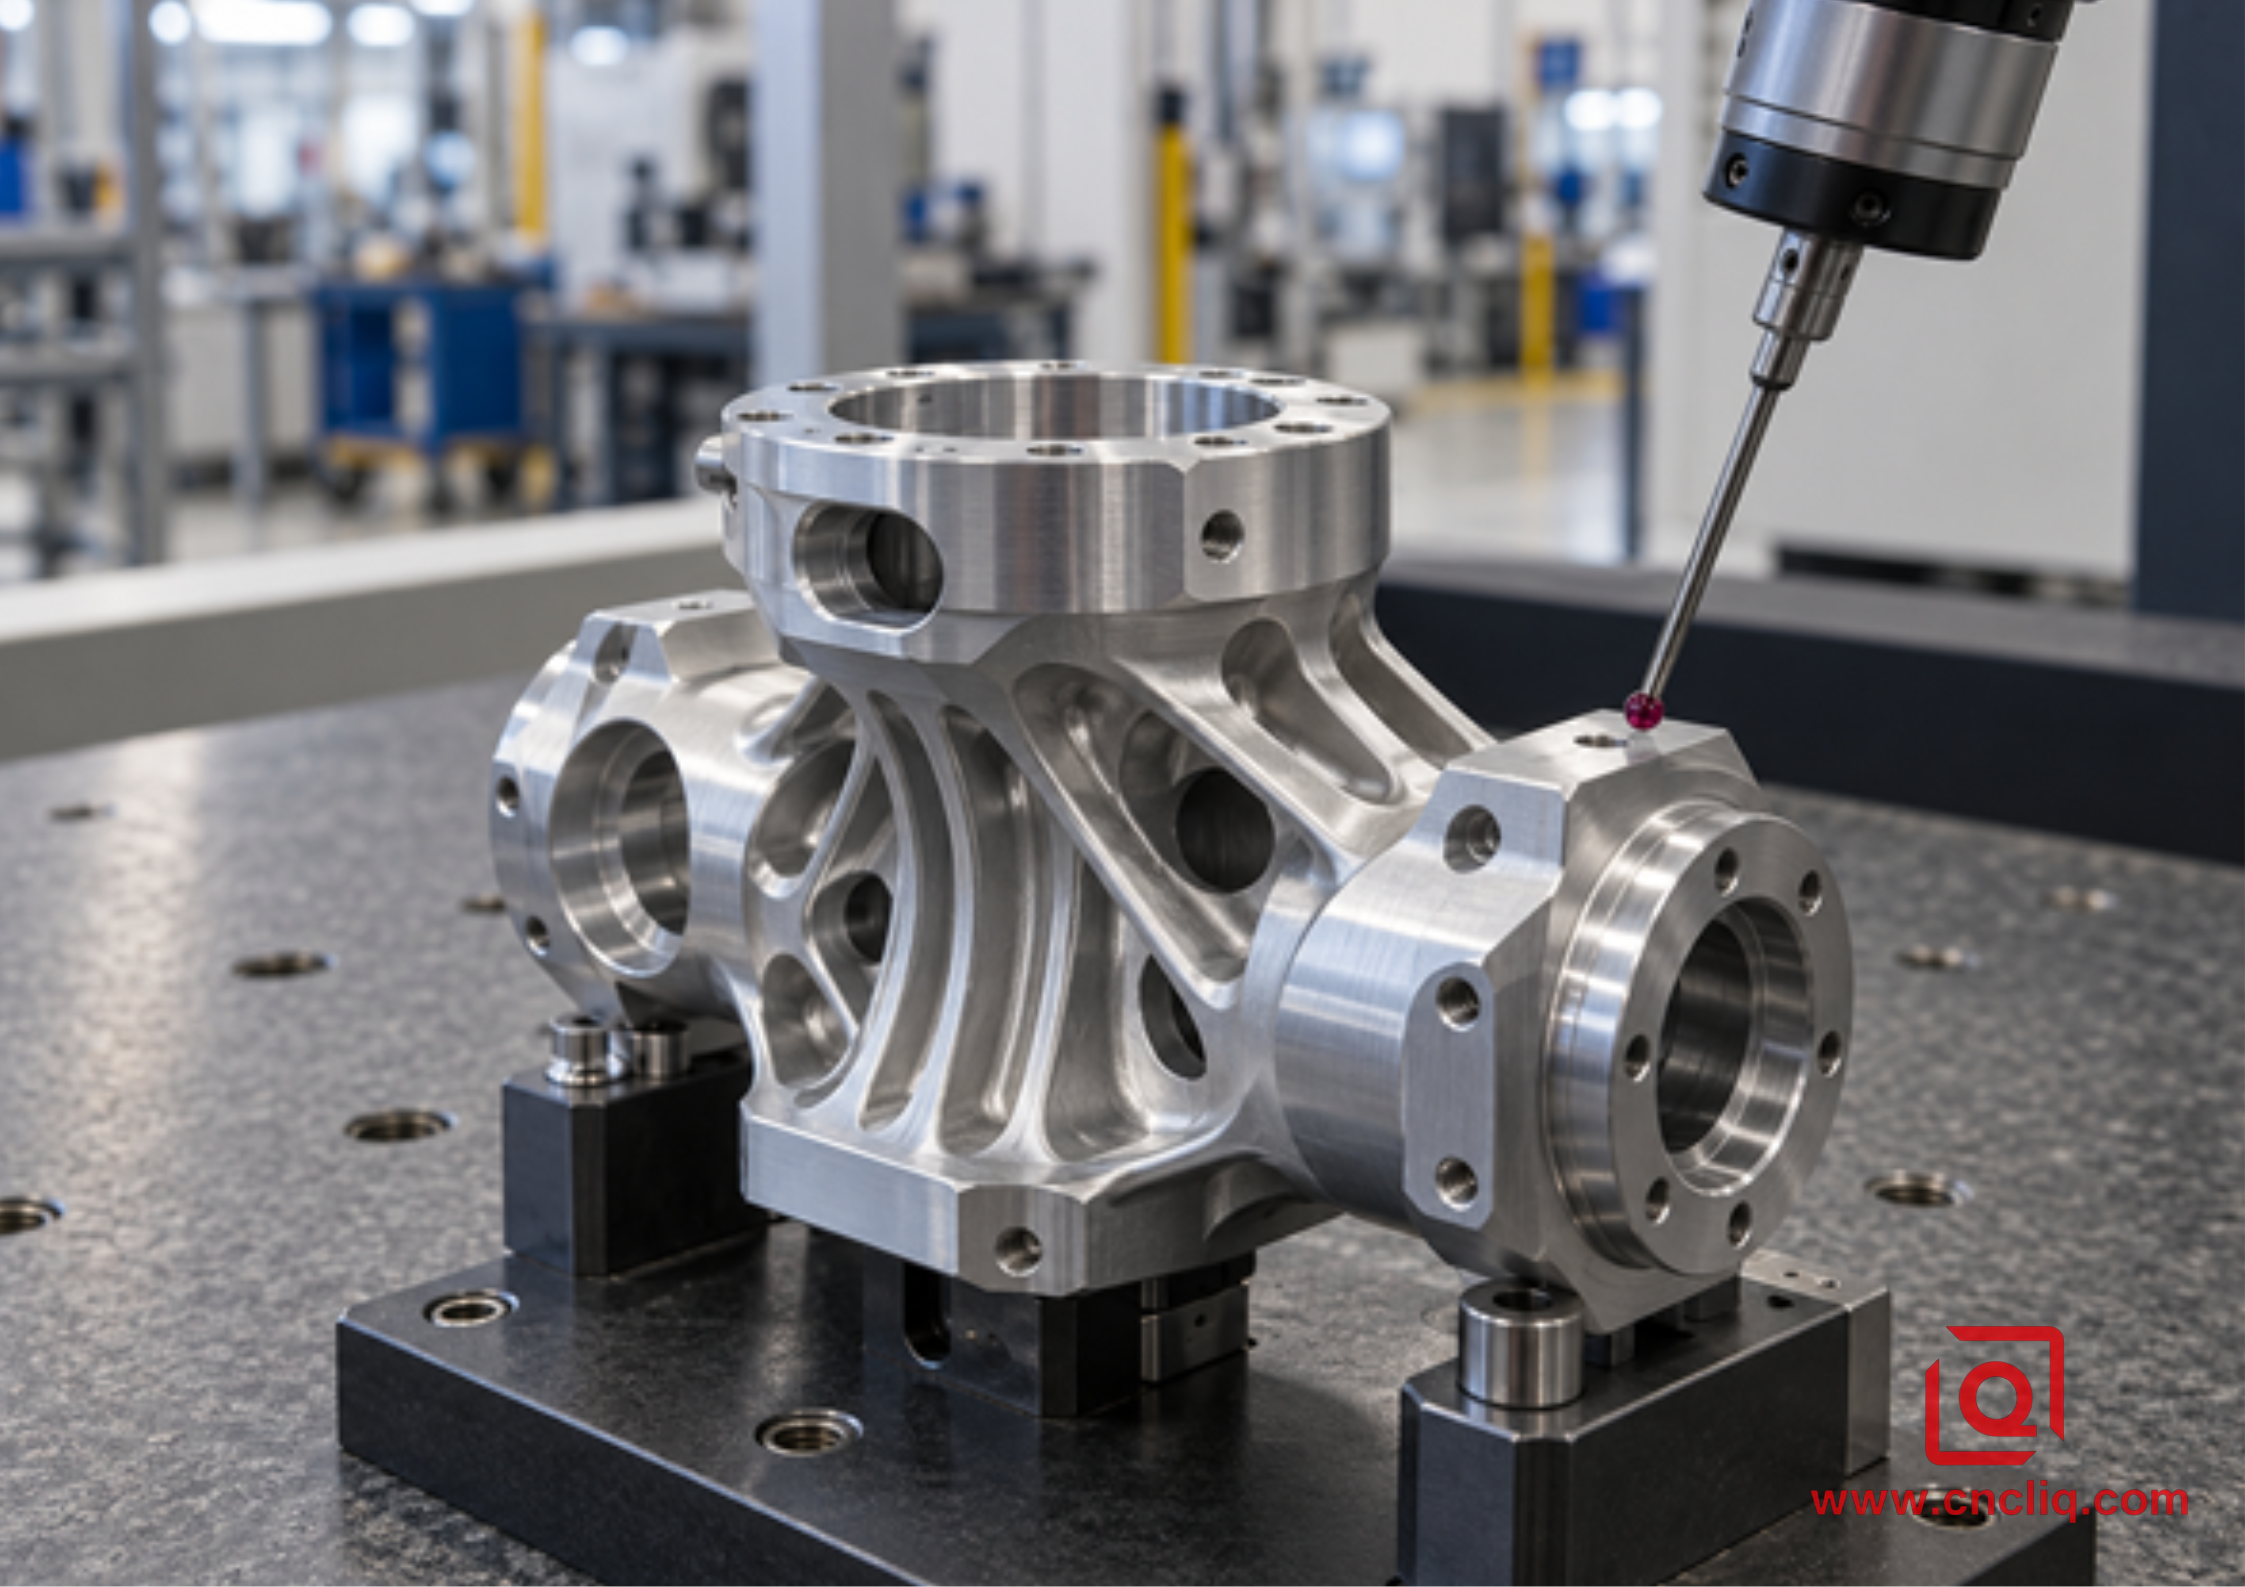
¿Cómo saber si la ruta integrada funcionó? Analicemos desde las mismas referencias funcionales que motivaron los recortes. Cualquier otro enfoque solo nos cuenta una parte de la historia.
Característica | Verificación útil | Atajo débil |
Desviación entre el orificio y el piloto | Gire desde el eje funcional o utilice un método CMM validado. | Mide ambos diámetros por separado. |
Ubicación del puerto radial | Posición real de la CMM desde el eje del orificio y la cara axial | Compruebe únicamente el diámetro del orificio. |
Orientación facial | Evaluar el rostro en relación con el eje funcional. | Compruebe el grosor en un punto |
Sincronización plana a ranura | CMM o un medidor dedicado a partir de una referencia angular | Medir ambos desde un borde arbitrario |
Función de hilo | Calibre correcto pasa/no pasa más ubicación donde es crítico | Inspección visual |
Textura de la superficie | Instrumento calibrado y dirección definida | Juzgue el reflejo a simple vista |
Acuerden la evidencia del primer artículo antes de la producción. ¿Informe completo de CMM? ¿Certificado de material? ¿Informe de recubrimiento? ¿Estudio de capacidad? ¿Trazabilidad especial? Indíquenlo en la solicitud de cotización. Encontrar un documento faltante después de que las cajas estén embaladas no ayuda a nadie.
Caso de cliente anónimo: Adaptador rotatorio de fluido robótico
El siguiente caso se presenta de forma anónima y sin información relevante del ámbito de mecanizado de Liqin. Su propósito es específico: explicar el proceso. Los resultados siguen correspondiendo al plano aprobado para cada pedido.
Un comprador de automatización industrial nos envió un adaptador rotativo compacto 6082-T6. La pantalla parecía modesta. Pero luego analizamos las características: un orificio central acabado, dos diámetros de sellado, superficie para junta tórica, tres puertos a 120 grados, ranura para cable descentrada, superficie plana para llave y roscas en la parte posterior.
La ruta original iba del torno al dispositivo de transferencia y luego a la fresadora vertical. El diámetro del orificio se mantuvo estable. La posición del puerto después del cambio de ubicación no. Peor aún, el desbarbado manual en los orificios transversales se realizaba demasiado cerca del borde de sellado, lo que resultaba incómodo.
¿Qué protegió primero la nueva ruta? El sistema de coordenadas común. El orificio, los pilotos, la cara de la junta tórica, los puertos, la ranura y la superficie plana permanecieron en el husillo principal. El material a granel se retiró mientras el cuerpo aún tenía soporte. Luego vino el orificio y el grupo de sellado. Eje C para los puertos. Desplazamiento en Y para la ranura descentrada. En las intersecciones, un chaflán posterior controlado eliminó la rebaba.
¿Qué se conservó en el lado de corte? El subhusillo sostenía un diámetro de captación preparado y dejaba al descubierto la cara posterior y las roscas de montaje. Para la inspección, el eje del orificio y la cara de la junta tórica servían de referencia. Las comprobaciones con la máquina de medición por coordenadas (CMM) abarcaban la posición del puerto, el espaciado angular, la ubicación plana y el patrón posterior. ¿Y los calibres de tapón y rosca? Cubrían las dimensiones funcionales.
¿Qué fue lo que más cambió? Tres configuraciones manuales de la máquina se convirtieron en un ciclo integrado con transferencia interna del husillo. ¿Fue la mejora en el tiempo de ciclo el gran logro? No. La inestable relación entre los puertos se unificó en un sistema de coordenadas planificado. La aceptación seguía basándose en el plano aprobado, la evidencia del primer prototipo, los controles de lote y el control de herramientas.
¿Cuándo dos máquinas son la mejor opción?
El torneado-fresado es una elección de proceso, no un premio. Una pieza torneada sencilla con orificios poco definidos puede ser más rápida en un torno con una taladradora. Una pieza ancha, mayormente prismática, se mecaniza mejor en un centro de mecanizado. Con un alto volumen de producción, conviene reflexionar. ¿Podrían un torno y una fresadora funcionar simultáneamente y mantener la línea de producción en marcha? Si la respuesta es sí, el elegante ciclo integral podría resultar menos ventajoso.
¿Dónde está el límite? Siga cada dimensión que cruza de una superficie torneada a una fresada. ¿Ninguna es crítica? Un segundo dispositivo de sujeción probado podría ser perfectamente sensato. Si un puerto, una superficie plana o una ranura deben seguir de cerca el orificio terminado, la transferencia genera mucha más sospecha.
La comparación que hace Liqin entre el fresado de aluminio de 3 y 5 ejes ayuda a tomar la decisión sobre el centro de mecanizado. Olvídense de la competencia entre máquinas. ¿Qué opción protege las relaciones necesarias con un menor riesgo total?
La expresión «configuración» puede resultar ambigua. ¿Se requiere volteo manual, desbarbado en banco, rectificado o una visita a la máquina no especificada? Anote cada estado de sujeción. Junto a cada estado, escriba las características críticas que se completaron. Esto facilita enormemente la evaluación del proceso.
¿Qué estás pagando?
Una hora de torneado-fresado puede costar más que una hora de torno básico. Pero la orden de compra paga por las piezas aceptadas, no por las horas de máquina aisladas. Calcule el tiempo de preparación y de espera. Añada el tiempo de sujeción, manipulación, inspección y desbarbado. Luego, hágase la incómoda pregunta: ¿cuánto cuesta un desperdicio después de que casi todas las operaciones se hayan terminado?
Un análisis práctico de costos utiliza tres relojes. Uno funciona mientras se corta el metal. Otro funciona mientras se coloca, mueve, limpia, inspecciona y desbarba la pieza. El tercero es el calendario: cuánto tiempo espera el pedido entre operaciones. Una tasa de producción más baja puede hacer que la comparación se vea afectada por el segundo o tercer reloj.
La presión sobre los costes suele provenir de algunos lugares ya conocidos:
• Programación de ejes simultáneos y revisión exhaustiva de posibles colisiones.
· Una superficie de recogida corta o de difícil acceso en el subhusillo.
• Herramientas de largo alcance, soportes especiales o una herramienta para biselar la parte posterior.
· Una estrecha relación entre un punto de referencia torneado y una característica fresada.
• Rebabas, textura, recubrimiento, limpieza o normas de presentación de informes que requieren un tratamiento adicional.
• Material certificado, lotes pequeños o revisiones frecuentes de los planos.
¿Aflojar todas las tolerancias? No. Marque las dimensiones que permiten que la pieza encaje, selle, se mueva o se ensamble correctamente. Comience la revisión de costos dejando todo sin marcar. La guía de Liqin sobre tolerancias y costos de mecanizado CNC muestra por qué una especificación demasiado estricta aumenta tanto el trabajo de mecanizado como el de inspección.
Nueve preguntas para incluir junto a la solicitud de cotización.
1. ¿El modelo 3D nativo y el dibujo controlado muestran la misma revisión? Si no es así, deténgase aquí.
2. Indique la aleación, el temple y la forma del material. Añada el requisito del certificado y cualquier sustitución permitida.
3. Señale el eje y la cara que posicionan la pieza en el ensamblaje. Marque las zonas de sellado, los ajustes de los cojinetes y los detalles de alineación.
4. ¿Cada dimensión precisa se aplica antes del acabado, después o dos veces?
5. ¿Cantidad de prototipos? ¿Lote normal? ¿Intervalo de repetición? Añadir el volumen anual cuando se conozca.
6. ¿Qué se considera un borde aceptable? Hay que tener en cuenta el límite de rebabas, la necesidad de limpieza, las expectativas estéticas y el método de envasado.
7. ¿Qué estados de sujeción prevé el proveedor? Indique en el presupuesto la disposición de la máquina, la superficie de recogida y la lógica de transferencia.
8. ¿Qué registros se envían con el lote? Mencione solo aquellos que se utilizan en el trabajo: FAI, CMM, material, recubrimiento, capacidad o trazabilidad.
9. ¿Qué componentes se acoplan a este? ¿Cómo puede fallar esa interfaz? Esa simple observación suele mejorar la retroalimentación de DFM más que cualquier otra tolerancia general.
¿Ya tienes una pieza candidata? Envía el archivo STEP y el dibujo técnico a Liqin. Indica el material, la cantidad, el acabado y las dimensiones que determinan el montaje. La revisión previa a la cotización puede incluir el agarre, la cadena de referencia, el acceso a la herramienta, la transferencia, la trayectoria de la viruta, la eliminación de rebabas y el plan de inspección. Solicítala a través de la página de contacto de Liqin .
Haz clic aquí para tu consulta 👆
Preguntas frecuentes
1. ¿El uso de herramientas motorizadas implica siempre la plena capacidad de torneado y fresado?
No por sí solo. Imagínese dos tornos, ambos anunciados con herramientas motorizadas. Uno puede hacer girar una broca en la torreta. El otro también se mueve en el eje Y, cambia el ángulo de la herramienta y transfiere la pieza a un segundo husillo. Se trata de procesos de trabajo diferentes. Verifique los movimientos reales que requiere el plano antes de aceptar la etiqueta de la máquina.
2. ¿El mecanizado en una sola pasada garantiza la precisión del dibujo?
No. Un solo impacto describe la ruta, no la precisión en sí misma. Evita ciertos errores de reajuste manual, lo que ayuda a que un puerto se mantenga alineado con su orificio. Aún quedan por evaluar la deformación del mandril, el calor, la excentricidad, el desgaste, la transferencia y la medición. La verificación se realiza después de la liberación y estabilización, utilizando los puntos de referencia acordados en la primera pieza.
3. ¿Deberían todas las piezas de aluminio torneadas y fresadas utilizar la aleación 6061?
No. Empiece por la carga, el entorno, el peso, el acabado y las propiedades del material requeridas. Esto puede llevar a utilizar 6061 o 6082 para un componente y 7075 para otro. El temple y la forma del material pueden ser tan importantes como el número de aleación. Incluya la designación aprobada en la solicitud de cotización; cualquier sustitución debe ser remitida a la autoridad de diseño.
4. ¿Es demasiado caro el torneado-fresado para un prototipo?
A veces, la ruta del prototipo es la más económica. Imagínese tres accesorios, dos nuevas indicaciones y una entrega de inspección en equipos convencionales. Puede valer la pena pagar por programación adicional si elimina esos pasos. Ahora imagine un collar simple; la respuesta se invierte. Compare la ruta completa y el riesgo de entrega, no una sola tarifa por hora.
5. ¿Qué información ayuda a Liqin a ofrecer un presupuesto fiable más rápidamente?
Entregue al estimador una revisión limpia del modelo y el dibujo. Junto a ella, anote la aleación, el temple, las cantidades del prototipo y del lote, los puntos de referencia, las características de precisión, las roscas, la textura, el acabado, los bordes, la limpieza, los registros y la entrega. Encierre en un círculo cada relación entre piezas torneadas y fresadas. Una breve nota sobre la pieza de acoplamiento y su modo de fallo resulta especialmente útil.
Haz clic aquí para tu consulta 👆
Resumen
La torneadora-fresadora se justifica cuando un sistema de referencia debe conectar el cuerpo torneado con puertos, superficies planas, ranuras o piezas traseras. La insignia de la máquina por sí sola no demuestra nada. Busque un plan de agarre, secuencia, viruta, rebaba, transferencia e inspección fiable, y luego compare la evidencia de piezas aceptadas con el riesgo total.
Información del contacto
Empresa: Ningbo Liqin Industry Co., Ltd.
Mantenimiento diario al cliente y soporte postventa: service@shturl.zhuwanying @cncliq.com
Nuevas consultas, cotizaciones y discusiones sobre pedidos: business@shturl.zhouli@ chinaliqin.com
Línea directa: +86 18757148656
Descargo de responsabilidad
Todos los artículos técnicos, especificaciones de materiales, recomendaciones de mecanizado y detalles de tratamiento de superficies publicados en este blog tienen fines meramente informativos y de referencia. Tenga en cuenta que las opiniones generales del blog no sustituyen los acuerdos técnicos firmados. Dado que las piezas personalizadas varían según el número de lote del material, la calibración de la máquina y las tolerancias específicas, las especificaciones de calidad vinculantes se rigen exclusivamente por sus planos CAD aprobados, contratos firmados y planes de calidad formales.
Todos los casos de éxito de clientes que aparecen en este blog han sido anonimizados y depurados minuciosamente. Las métricas de rendimiento, los flujos de trabajo de fabricación y las imágenes que se muestran sirven únicamente para demostrar nuestras capacidades de mecanizado a medida y no representan un estándar universal aplicable a todos los pedidos.
Equipo de fabricación de Liqin
Con 18 años de experiencia en ingeniería de precisión, Ningbo Liqin Industry fabrica componentes metálicos de alta tolerancia para exigentes mercados globales. Nuestras instalaciones de producción, de 6500 m², cuentan con más de 150 máquinas que realizan mecanizado CNC de 4 y 5 ejes, torneado-fresado, extrusión en frío y fundición a presión, todo bajo un mismo techo. Esta configuración nos permite gestionar proyectos de forma integral, desde los conceptos iniciales de CAD hasta los envíos finales.
Gestionamos el control de calidad sin concesiones. Tratamos las tolerancias estrictas con la disciplina de ingeniería que requieren. Con el respaldo de las certificaciones ISO 9001, ISO 13485 e IATF 16949, nuestros ingenieros de control de calidad realizan rigurosos controles IPQC, FQC y OQC en cada lote de producción. Desde el mapeo dimensional CMM y el perfilado óptico hasta las pruebas de dureza y niebla salina, validamos sus especificaciones críticas desde el principio, para que reciba componentes listos para su instalación sin complicaciones de montaje ni costosas paradas de línea. Además de la fabricación, puede contar con nosotros para tiempos de respuesta de dos horas a nuevas solicitudes de cotización, soporte directo para el muestreo de prototipos y envíos de exportación sin contratiempos en Europa, Norteamérica, Asia y Oceanía.
Agradecemos sus consultas y muestras. Visite nuestro sitio web o contáctenos directamente para obtener un presupuesto competitivo.
