 Français




Êtes-vous toujours confronté à des copeaux soudés, à des fonds de poche rayés ou à un couteau qui semble sain jusqu'à ce qu'il s'enclenche dans une fente profonde en aluminium ? Ce guide explique comment choisir entre des fraises en carbure à 2 et 3 dents du point de vue d'un atelier de production et non d'un titre de catalogue. La réponse courte est simple : choisissez 2 cannelures lorsque l'espace des puces est la première contrainte ; choisissez 3 cannelures lorsque la productivité et la stabilité peuvent être gagnées sans piéger les copeaux. La réponse utile dépend de la largeur de la fente, de l'engagement radial, de la portée de l'outil, des limites de la broche, de l'apport d'air ou de liquide de refroidissement, de l'alliage et de la surface réellement requise par votre dessin.
Cet article s'adresse aux ingénieurs OEM, aux équipes d'approvisionnement et aux machinistes évaluant fraisage CNC en aluminium , pièces en aluminium sur mesure , et sélection de fraises en carbure . Il couvre les informations, les comparaisons et les décisions d'appel d'offres derrière la requête de recherche « Fraise en bout à 2 cannelures ou à 3 cannelures pour l'aluminium ». Si vous avez d'abord besoin d'une base de processus plus large, notre Avances, vitesses et guide d'outillage en aluminium 6061 explique pourquoi chaque numéro publié doit être traité comme un point de départ et vérifié par rapport aux données du fabricant de couteaux.
Réponse de l'atelier en 20 secondes : Commencez avec une fraise à 2 cannelures spécifique à l'aluminium pour les fentes profondes sur toute la largeur, les poches fermées, les copeaux faibles, les toupies à broche modeste ou les matériaux inhabituellement gommeux. Commencez avec une fraise à 3 dents pour le fraisage latéral ouvert, l'ébauche adaptative, le profilage et la finition sur une machine rigide avec une évacuation fiable des copeaux. Ne choisissez pas uniquement en fonction du nombre de flûtes : la netteté des bords, l'inclinaison, le polissage des flûtes, l'hélice, le faux-rond, le dépassement et la direction du liquide de refroidissement peuvent inverser le résultat.
Pourquoi l'évacuation des copeaux d'aluminium décide de la coupe
L’aluminium est souvent décrit comme « facile à usiner », mais cette expression cache le problème qui ruine de nombreuses séries de production. L'aluminium corroyé peut être coupé à une vitesse de surface élevée et avec une charge de copeaux saine, de sorte que la fraise crée très rapidement un grand volume de copeaux ductiles. Ces copeaux doivent partir avant l’arrivée du prochain tranchant. S'ils restent dans une fente, ils sont à nouveau coupés, frottés contre le mur ou enfoncés dans la flûte. La chaleur et la pression favorisent alors la formation de bords rapportés (BUE) : une couche de matériau de travail adhère au bord de coupe et modifie sa géométrie effective.
Une fois que BUE démarre, une arête vive se comporte comme une arête émoussée. La force de coupe augmente, la finition du mur devient trouble ou déchirée, les bavures se développent et l'outil peut s'éloigner de la trajectoire programmée. Dans une poche profonde, la défaillance peut s’accélérer en quelques secondes car les nouveaux chips n’ont nulle part où aller. C'est pourquoi le décompte des flûtes est vraiment une discussion sur section transversale des copeaux, volume de la vallée des cannelures, fréquence des dents et résistance du noyau de l'outil .
Le guide d'usinage de Harvey Performance indique que les fraises en aluminium sont généralement proposées avec 2 ou 3 cannelures car les vallées de copeaux rétrécissent à mesure que le nombre de cannelures augmente, tandis que l'aluminium a tendance à générer des copeaux relativement gros. La même source identifie 35°, 40° et 45° comme angles d'hélice courants spécifiques à l'aluminium, 35° à 40° étant utilisés pour l'ébauche et le rainurage traditionnels et 45° souvent utilisés pour la finition ou les parcours d'outils à haute efficacité. Ce sont des modèles de conception utiles, pas des commandes universelles ; la série exacte d'outils et la fiche d'application régissent toujours la configuration. Haas Tooling décrit également les cannelures à 2 cannelures comme la norme en aluminium de longue date là où le dégagement des copeaux est important, tandis que ses conceptions en aluminium à 3 cannelures utilisent la géométrie et le pas variable pour combiner évacuation, rigidité et réduction des vibrations.
Géométrie à 2 cannelures ou à 3 cannelures : qu'est-ce qui change réellement ?
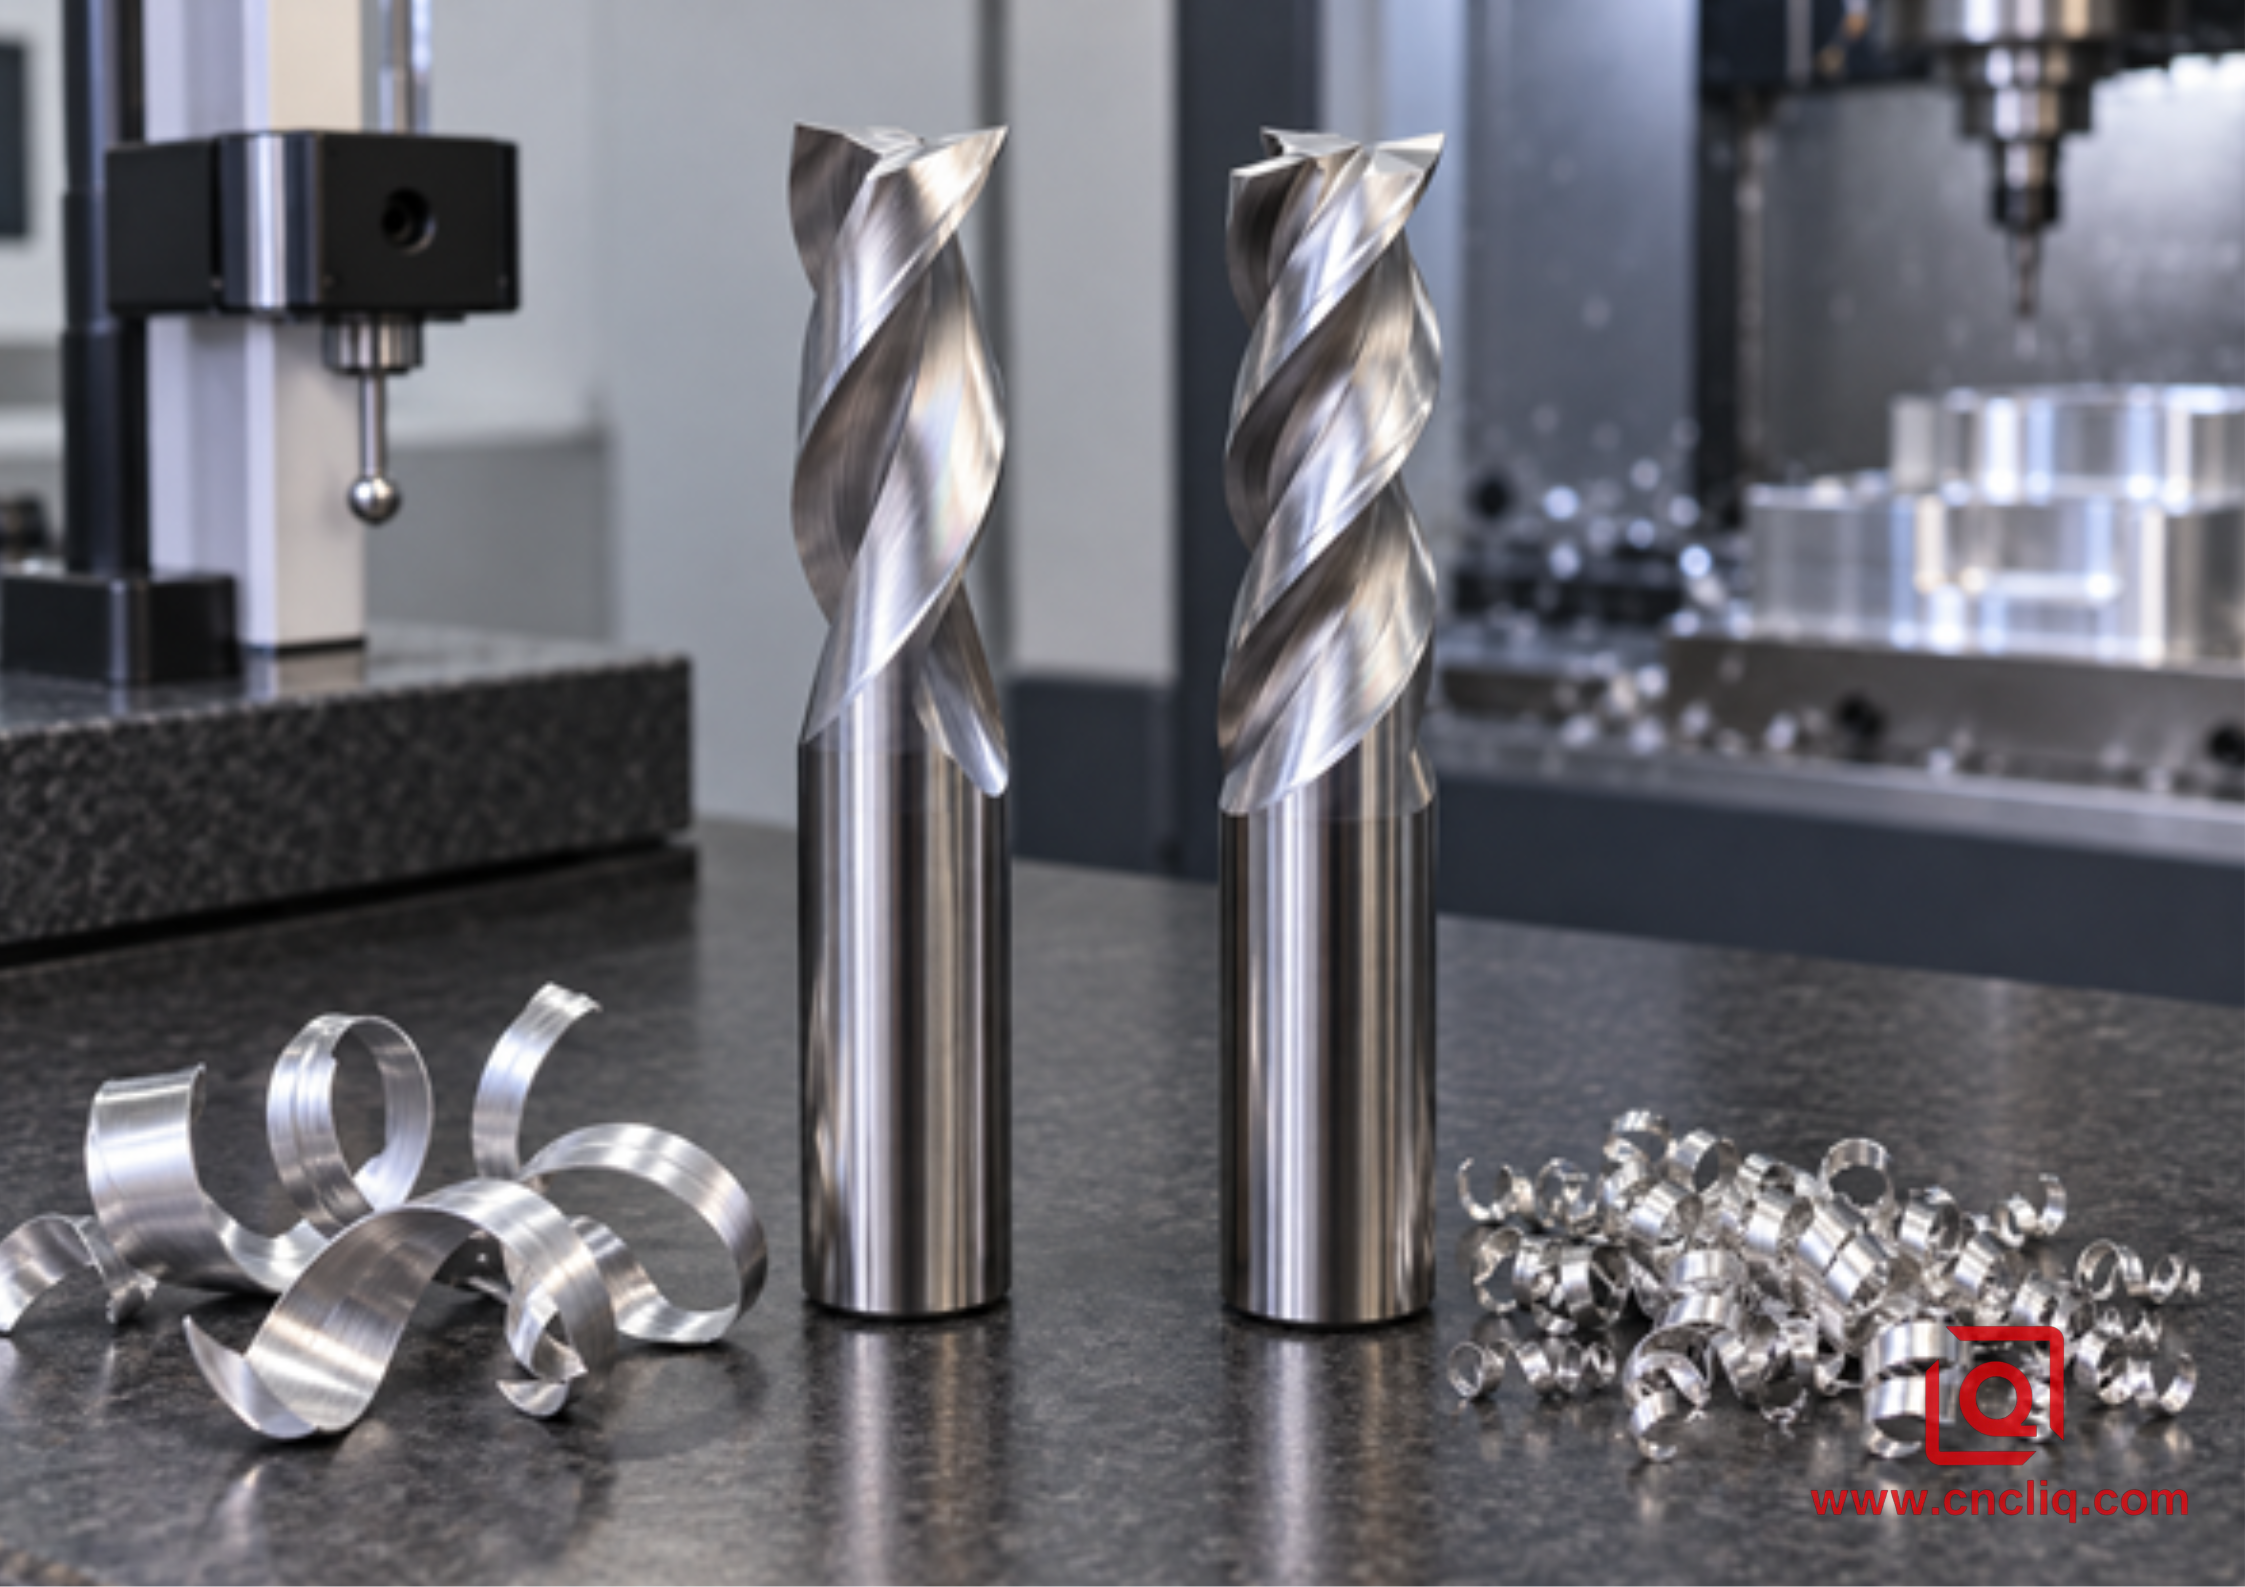
Une comparaison visuelle de l'espace de la flûte et de la forme des copeaux ; La géométrie réelle de la fraise varie selon le fabricant.
Imaginez que vous regardez directement l'extrémité de 2 couteaux du même diamètre. La version à 2 flûtes consacre généralement une plus grande partie de sa circonférence aux vallées ouvertes. La version à 3 cannelures divise cette circonférence entre un autre tranchant, laissant généralement moins de place par vallée mais plus de matériau de base. « Habituellement » compte ici. Une fraise moderne à 3 cannelures avec une cannelure ouverte peut mieux évacuer qu'un outil générique à 2 cannelures avec une mauvaise face de coupe ou une finition de cannelure rugueuse.
|
Facteur de décision |
Fraise en carbure à 2 cannelures |
Fraise en carbure à 3 cannelures |
|
Espace vallée de la flûte |
Le plus grand espace pratique dans un design identique ; marge de sécurité plus large lorsque le volume de copeaux est élevé. |
Moins d'espace par flûte, mais efficace lorsque la géométrie, l'engagement et le rinçage sont contrôlés. |
|
Dents entrant dans la coupe |
2 engagements par tour. |
3 engagements par tour ; 50 % de passages dentaires en plus au même régime. |
|
Rigidité du noyau et de la flexion |
Souvent plus bas dans une conception comparable car une plus grande section transversale est ouverte pour les flûtes. |
Souvent plus élevé, ce qui facilite la position du mur et la résistance au broutage lors de la coupe latérale. |
|
Potentiel alimentaire |
Avance de la table inférieure au même régime et avance par dent. |
Avance théorique de la table plus élevée avec le même régime et la même avance par dent, à condition que les copeaux puissent s'échapper. |
|
Meilleures applications de démarrage |
Fentes profondes, coupes sur toute la largeur, poches fermées, évacuation plus faible, machines moins puissantes ou moins rigides. |
Ebauche adaptative, poches ouvertes, profilage, fraisage latéral, semi-finition et finition. |
|
Risque principal |
Une rigidité moindre et moins d'engagements de dents peuvent limiter l'avance ou la finition des parois. |
L'accumulation de copeaux peut effacer l'avantage de productivité et endommager l'outil ou la pièce. |
Une flûte polie n’est pas cosmétique. Il réduit la friction le long du trajet des copeaux et rend l'adhérence moins probable. Les outils spécifiques à l'aluminium utilisent également un bord tranchant et un râteau positif pour cisailler plutôt que labourer. Des revêtements non revêtus, ZrN, TiB2 ou certains revêtements à faible friction peuvent être proposés pour les applications non ferreuses. Sélectionnez uniquement parmi les recommandations en aluminium du fabricant d'outils ; un nom de revêtement en soi ne prouve pas que la préparation des bords, le substrat et la forme des cannelures conviennent à votre opération.
L'avantage d'avance de 3 cannelures — avec les calculs illustrés
Le nombre de cannelures affecte directement l'avance programmée car l'avance de la table est calculée comme suit :
Avance (Vf) = vitesse de broche (n) × nombre de goujures (z) × avance par dent (fz)
La vitesse de broche peut être calculée à partir de la vitesse de coupe métrique comme suit :
n = (1 000 × vitesse de coupe Vc) ÷ (π × diamètre de l'outil D)
Prenons un exemple de calcul intentionnellement conservateur pour une fraise en carbure de 10 mm en aluminium corroyé. À Vc = 400 m/min, la vitesse de broche calculée est d'environ 12 732 tr/min. Si l'outilleur sélectionné approuve fz = 0,05 mm/dent pour l'engagement réel, un outil à 2 dents calcule environ 1 273 mm/min. Un outil à 3 cannelures calcule jusqu'à environ 1 910 mm/min. Le nombre de 3 cannelures est 50 % plus élevé car il comporte 3 dents au lieu de 2.
Cette arithmétique fait pas promettez un cycle 50% plus court. Une broche peut être limitée en couple ; un contrôleur peut ralentir dans les virages ; l'outil peut nécessiter une charge de copeaux inférieure dans un emplacement plein ; ou l'évacuation peut devenir le goulot d'étranglement. Le but du calcul est d'arrêter une erreur courante : passer de 2 cannelures à 3 mais laisser l'avance de la table inchangée. Au même régime et à la même vitesse d'avance, chaque dent à 3 cannelures reçoit un copeau plus fin. Un amincissement excessif des copeaux peut transformer la coupe en frottement, augmentant la chaleur et favorisant l'adhérence.
Pour une référence publiée, Haas répertorie les données cibles pour une famille d'outils HSAM2 en aluminium forgé à 2 000 SFM, avec une charge de copeaux changeant en fonction du diamètre. Le guide plus large de Harvey donne 800 à 1 500 SFM pour les forgés 2024, 6061 et 7075 comme plage générale. La différence illustre la bonne pratique : commencez par les données exactes de la fraise, puis déclassez en fonction du rainurage, de la portée, de la conformité des fixations, de la puissance de la broche et de la réalité du liquide de refroidissement. Ne collez jamais une vitesse d'un blog dans une machine sans une vérification contrôlée.
Quand une fraise à 2 cannelures est le choix le plus sûr
1. Fentes profondes sur toute la largeur
Dans une fente de largeur radiale à 100 %, la fraise est entourée de matériau selon un grand arc. Les copeaux ne peuvent pas sortir librement sur le côté et doivent traverser la cannelure ou être soufflés hors du canal. Le volume supplémentaire de la vallée d'une fraise à 2 cannelures donne au processus plus de tolérance lorsqu'une buse est légèrement mal alignée ou qu'une fente devient plus profonde. Utilisez une rampe ou une hélice là où la géométrie le permet au lieu d'une plongée droite, et gardez le flux d'évacuation dirigé vers la coupe, et pas seulement vers le porte-outil.
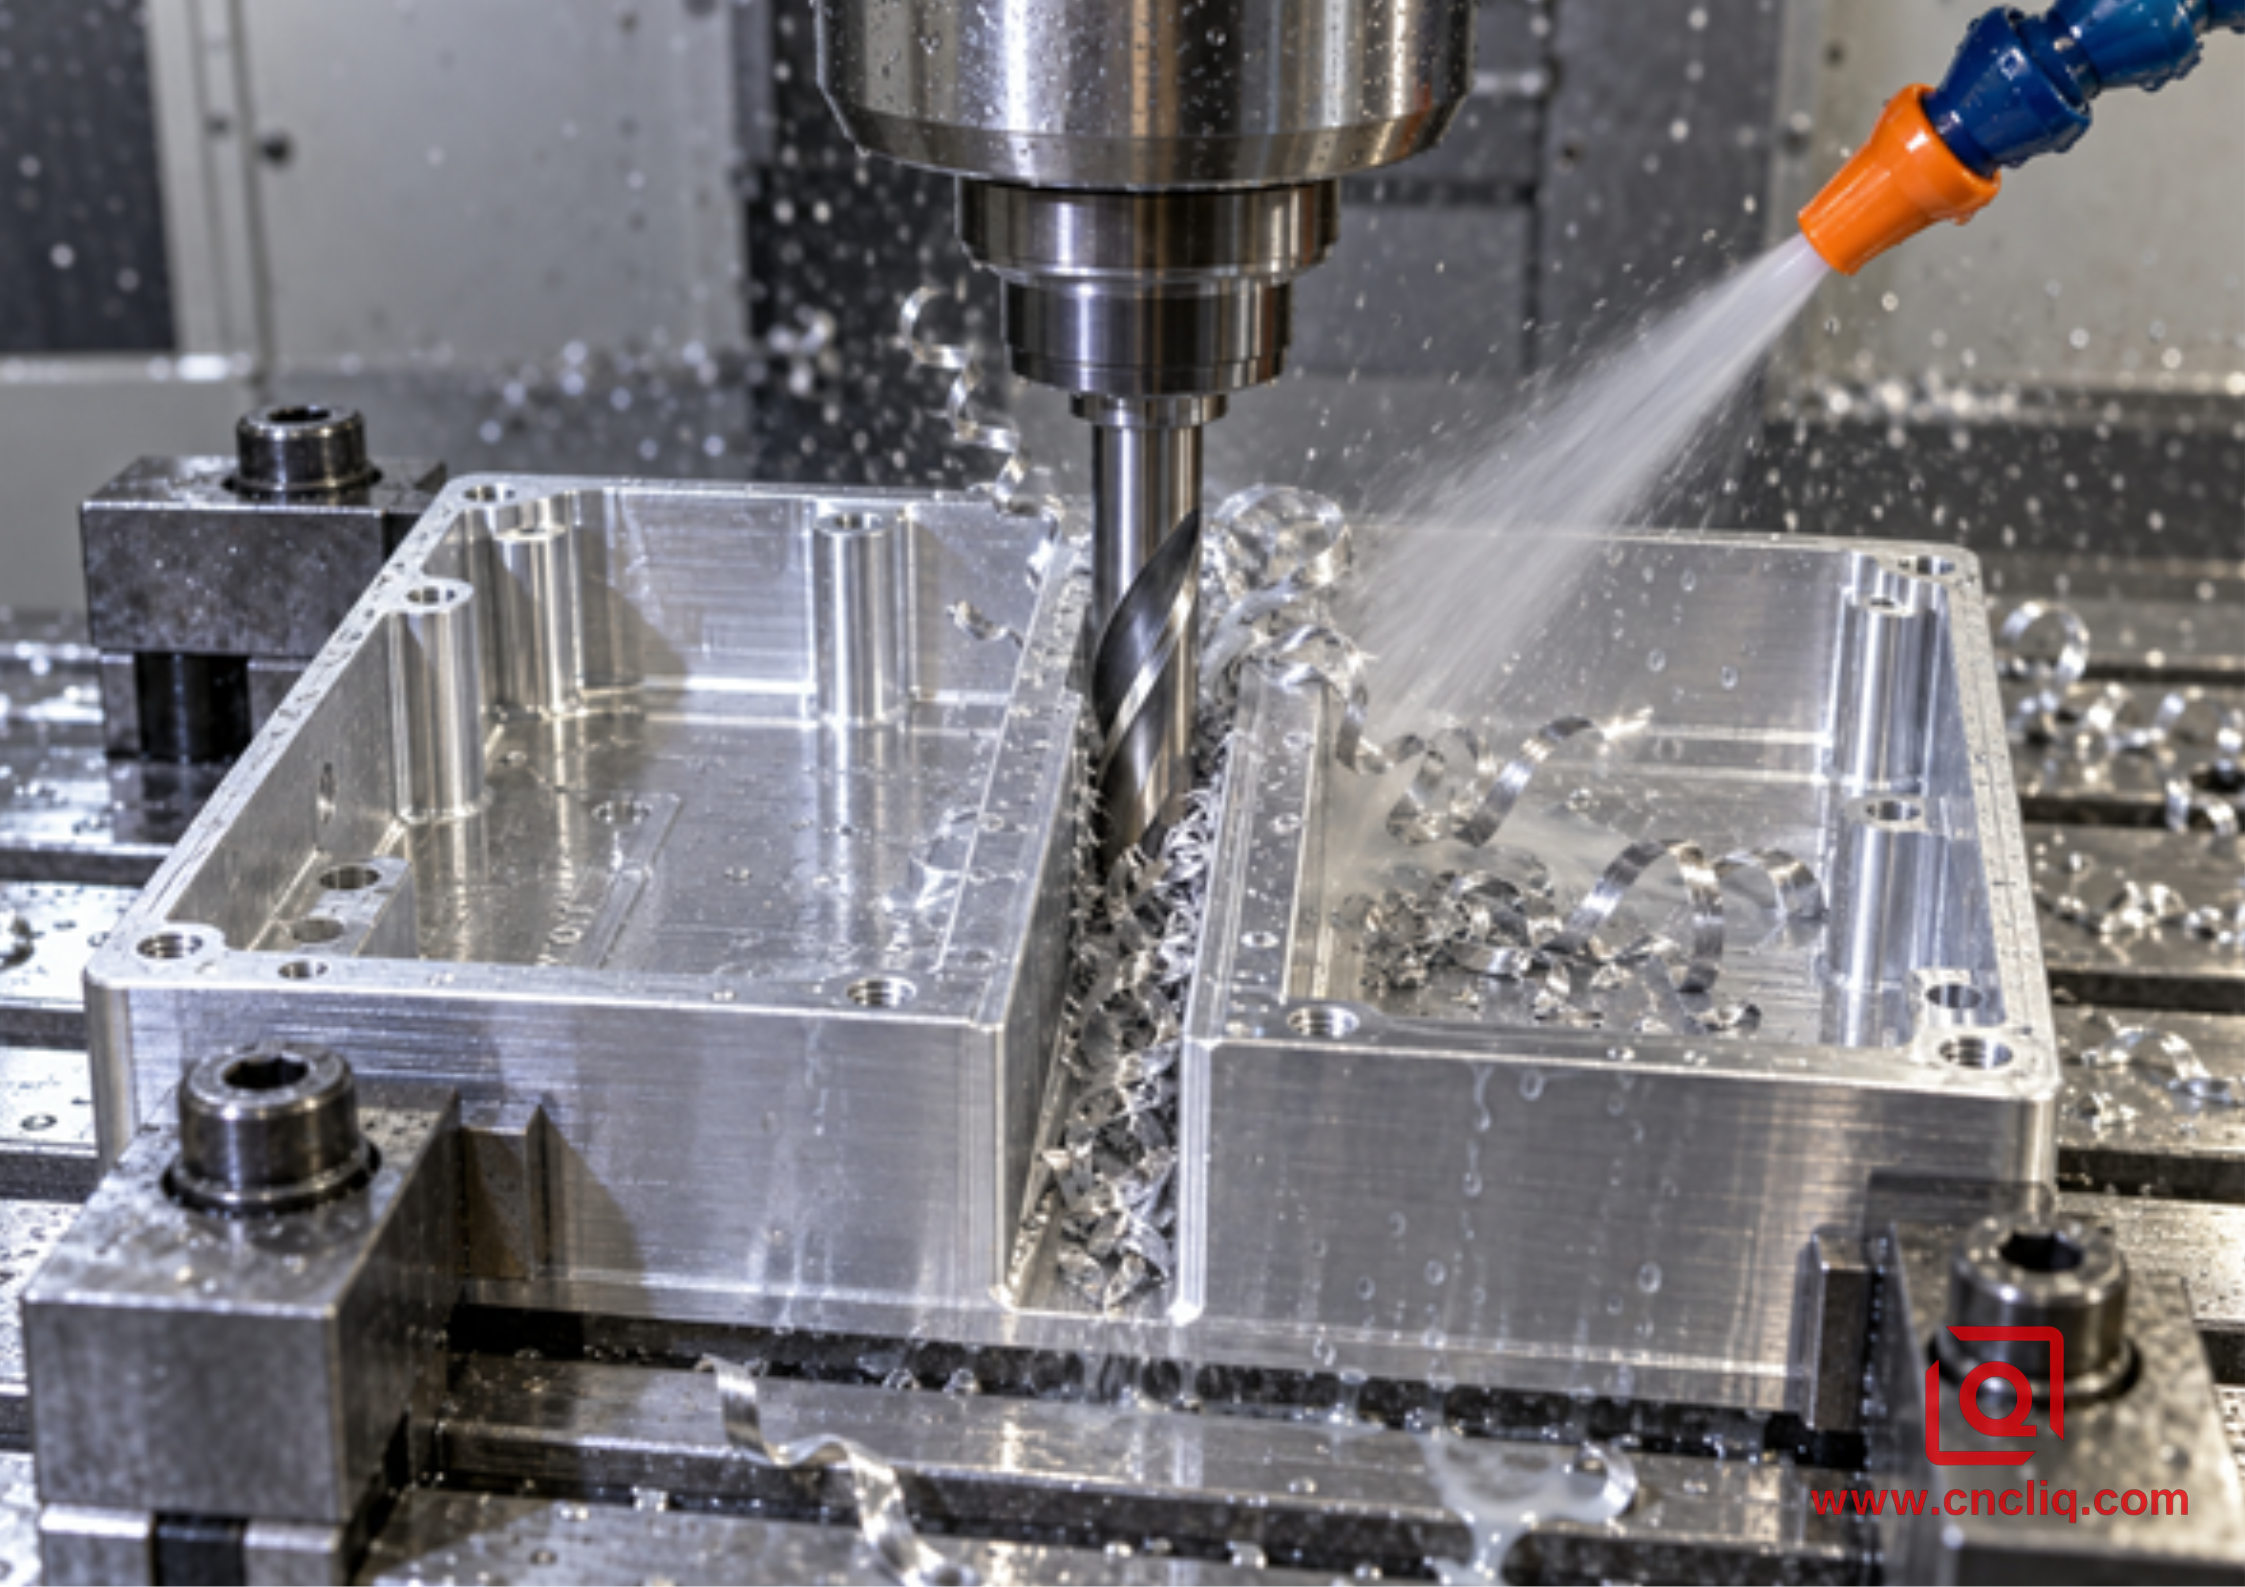
Le rainurage profond concentre le volume des copeaux ; le flux d'évacuation doit atteindre la zone de coupe.
2. Poches fermées avec une mauvaise visibilité
Une poche peut paraître ouverte en CAO mais se comporter comme un piège à copeaux une fois que l'outil descend sous une nervure. Si l'air ou le liquide de refroidissement ne peuvent pas atteindre le fond, les copeaux circulent autour du couteau. Un outil à 2 cannelures ne peut pas réparer un chemin d'évacuation bloqué, mais il offre plus d'espace avant le compactage. Programmez des levées intermédiaires ou un parcours d'outil qui déplace les copeaux vers un côté ouvert et vérifiez le résultat à travers la fenêtre de la machine lors du premier essai en toute sécurité.
Quand une fraise à 3 cannelures gagne sa place
1. Ebauche adaptative ou à haute efficacité
Un faible engagement radial ouvre la coupe et réduit le volume que chaque flûte doit supporter à un instant donné. C'est là qu'une fraise en carbure à 3 dents bien conçue peut combiner une profondeur axiale significative avec plus d'engagements de dents et une avance de table plus élevée. Le parcours d'outil doit contrôler l'engagement dans les coins et les canaux étroits. S'il enterre soudainement le couteau à 100 % de sa largeur, la configuration « adaptative » perd son avantage d'évacuation.
2. Fraisage latéral et profilage externe
Avec un côté de la fraise ouvert, les copeaux peuvent sortir radialement. La flûte supplémentaire et le noyau généralement plus solide peuvent réduire la déflexion et créer un contact plus régulier. Cela aide à maintenir un mur, en particulier lorsque la marge de finition est cohérente et que la saillie est courte. Si la pièce comprend des parois multidirectionnelles complexes, notre guide pour Fraisage CNC multi-axes pour pièces OEM complexes en aluminium explique comment l'accès à la configuration et la portée de l'outil interagissent avec la sélection de la fraise.
3. Semi-finition et finition
Un outil à 3 dents offre souvent un meilleur potentiel de finition, mais il ne garantit pas un indice de rugosité. Le faux-rond fait qu'une flûte porte plus de charge que les autres. Un support usé, une saillie longue, des copeaux recoupés ou une avance insuffisante par dent peuvent encore laisser des bandes verticales ou une surface maculée. Pour une passe de finition sérieuse, mesurez le faux-rond de l'outil près de l'arête de coupe, laissez une matière uniforme, utilisez le fraisage en avalant le cas échéant et empêchez les copeaux de traverser la paroi finie.
Une matrice de sélection d'atelier
|
Fonctionnement ou état |
Choix de départ |
Raison et vérification |
|
Fente pleine largeur plus profonde que 1 × D |
2 flûtes |
Espace maximum pour les puces. Vérifiez que l'air/le liquide de refroidissement atteint le fond de la fente et utilisez les données de rainurage de l'outilleur. |
|
Fente peu profonde avec un fort rinçage |
2 ou 3 flûtes |
Le faux-rond, la puissance de la broche, l'avance souhaitée et la conception exacte de la flûte peuvent décider. |
|
Ebauche adaptative à faible engagement radial |
3 flûtes |
Une fréquence de dent plus élevée peut augmenter l'avance ; vérifiez que l’engagement reste contrôlé dans les virages. |
|
Ebauche à poche ouverte |
3 flûtes |
Bonne productivité lorsque les copeaux ont une voie de sortie ; 2 flûtes restent plus sûres si les copeaux s'accumulent. |
|
Fraisage de parois longue portée |
3 cannelures, dépendant de la géométrie |
Un noyau plus solide peut aider, mais raccourcir la portée ou modifier la configuration est généralement plus puissant. |
|
Finition à paroi mince |
3 flûtes avec engagement léger et constant |
Une entrée dentaire plus douce peut aider ; gérer la déflexion des murs et éviter les passages de ressorts répétés. |
|
Faible souffle d'air ou liquide de refroidissement obstrué |
2 flûtes, puis livraison fixe |
Un espace de flûte plus grand ajoute de la marge mais ne remplace pas un système d'évacuation fonctionnel. |
|
Soudage visible par BUE ou copeaux |
Diagnostiquer avant de changer le décompte |
Inspectez l’usure des bords, la charge de copeaux, la finition des cannelures, le lubrifiant, l’orientation de la buse et la recoupe. |
L'évacuation des copeaux est un système, pas une fonction de coupe
Le meilleur décompte des flûtes échouera si le reste du système est négligé. Exécutez ces contrôles dans l’ordre :
1. Confirmez le matériau et la trempe. Ne citez pas et ne programmez pas « aluminium » comme si chaque nuance se comportait de la même manière. Demandez une spécification du matériau et les exigences du certificat.
2. Sélectionnez une géométrie spécifique à l'aluminium. Recherchez un bord tranchant, une pente positive, des cannelures polies/ouvertes, une hélice appropriée, une portée appropriée et une recommandation du fabricant pour l'alliage et le fonctionnement.
3. Définissez la charge réelle des copeaux. Calculez l'alimentation à partir du régime, du nombre de flûtes et du fz. Si le RPM change, mettez à jour le flux. Corrigez l'amincissement radial des copeaux uniquement avec une méthode approuvée pour le parcours d'outil et la fraise.
4. Limitez l’engagement. Évitez un enterrement inattendu sur toute la largeur lors d’un chemin adaptatif. Lisser les coins, entrer en stock et maintenir l'engagement radial prévisible.
5. Raccourcissez l’ensemble d’outils. La déviation de l'outil augmente rapidement avec le porte-à-faux. Utilisez uniquement la longueur et la portée de flûte requises par la géométrie.
6. Mettre le flux d'évacuation en bordure. Un débit important de liquide de refroidissement dirigé au-dessus de la coupe peut ne pas donner de résultats. Regardez où le jet atterrit à la profondeur de coupe et envisagez plusieurs buses là où les murs bloquent une direction.
7. Inspectez les copeaux et le tranchant. Les copeaux sains devraient partir plutôt que de former un nid compacté. Arrêtez-vous en toute sécurité si le bord acquiert un capuchon en aluminium brillant, si la charge de la broche tend à augmenter ou si le son change brusquement.
8. Séparez l’ébauche de la finition si nécessaire. Un outil de finition dédié évite de transporter une arête rugueuse et des débris incrustés sur le mur critique.
Pour les exigences d’apparence et de corrosion en aval, le choix de la fraise n’est que la première étape. La surface usinée, la rupture des bords, le nettoyage et l'alliage influencent également le post-traitement. Voir notre options de finition pour les pièces en aluminium fraisées CNC avant de corriger les légendes cosmétiques sur une RFQ.
Dépannage : Lisez la coupe avant de changer l'outil
|
Ce que vous observez |
Mécanisme probable |
Première réponse pratique |
|
Chips emballés dans la flûte |
Espace de vallée insuffisant, engagement excessif ou rinçage inefficace. |
Arrêtez-vous en toute sécurité ; effacer l'outil ; améliorer la livraison ; réduire l'engagement ; considérez 2 flûtes. |
|
Aluminium brillant soudé au bord |
Frottement, chaleur, mauvaise lubrification, bord usé ou géométrie inadaptée. |
Restaurez la charge de copeaux, remplacez l'outil endommagé, vérifiez le fluide/la buse, vérifiez la conception spécifique à l'aluminium. |
|
Rayures aléatoires sur le fond de la poche |
Copeaux recoupés traînés sous l'outil. |
Retirez les copeaux de la poche, modifiez la direction du parcours d'outil et inspectez le bord inférieur. |
|
Bandes murales verticales répétitives |
Faux-rond, broutage, déflexion ou déséquilibre de charge dent à dent. |
Mesurez le faux-rond, raccourcissez la projection, inspectez le support, réduisez la charge, puis comparez la finition à 3 cannelures. |
|
L'outil se casse à la profondeur de la rainure |
Emballage de copeaux, engagement soudain, portée excessive ou bord déjà endommagé. |
Passez en revue les dernières secondes de la trajectoire, de la profondeur de la fente, de l'évacuation, de la charge de la broche et de l'état de l'outil. |
|
La finition se détériore après avoir augmenté le régime |
L’avance n’a pas augmenté, donc l’épaisseur des copeaux a diminué et le frottement a augmenté. |
Recalculez l'avance à partir du fz approuvé ou revenez à la paire vitesse/avance validée. |
Boîtier composite anonyme : collecteur de fluide 6082-T6
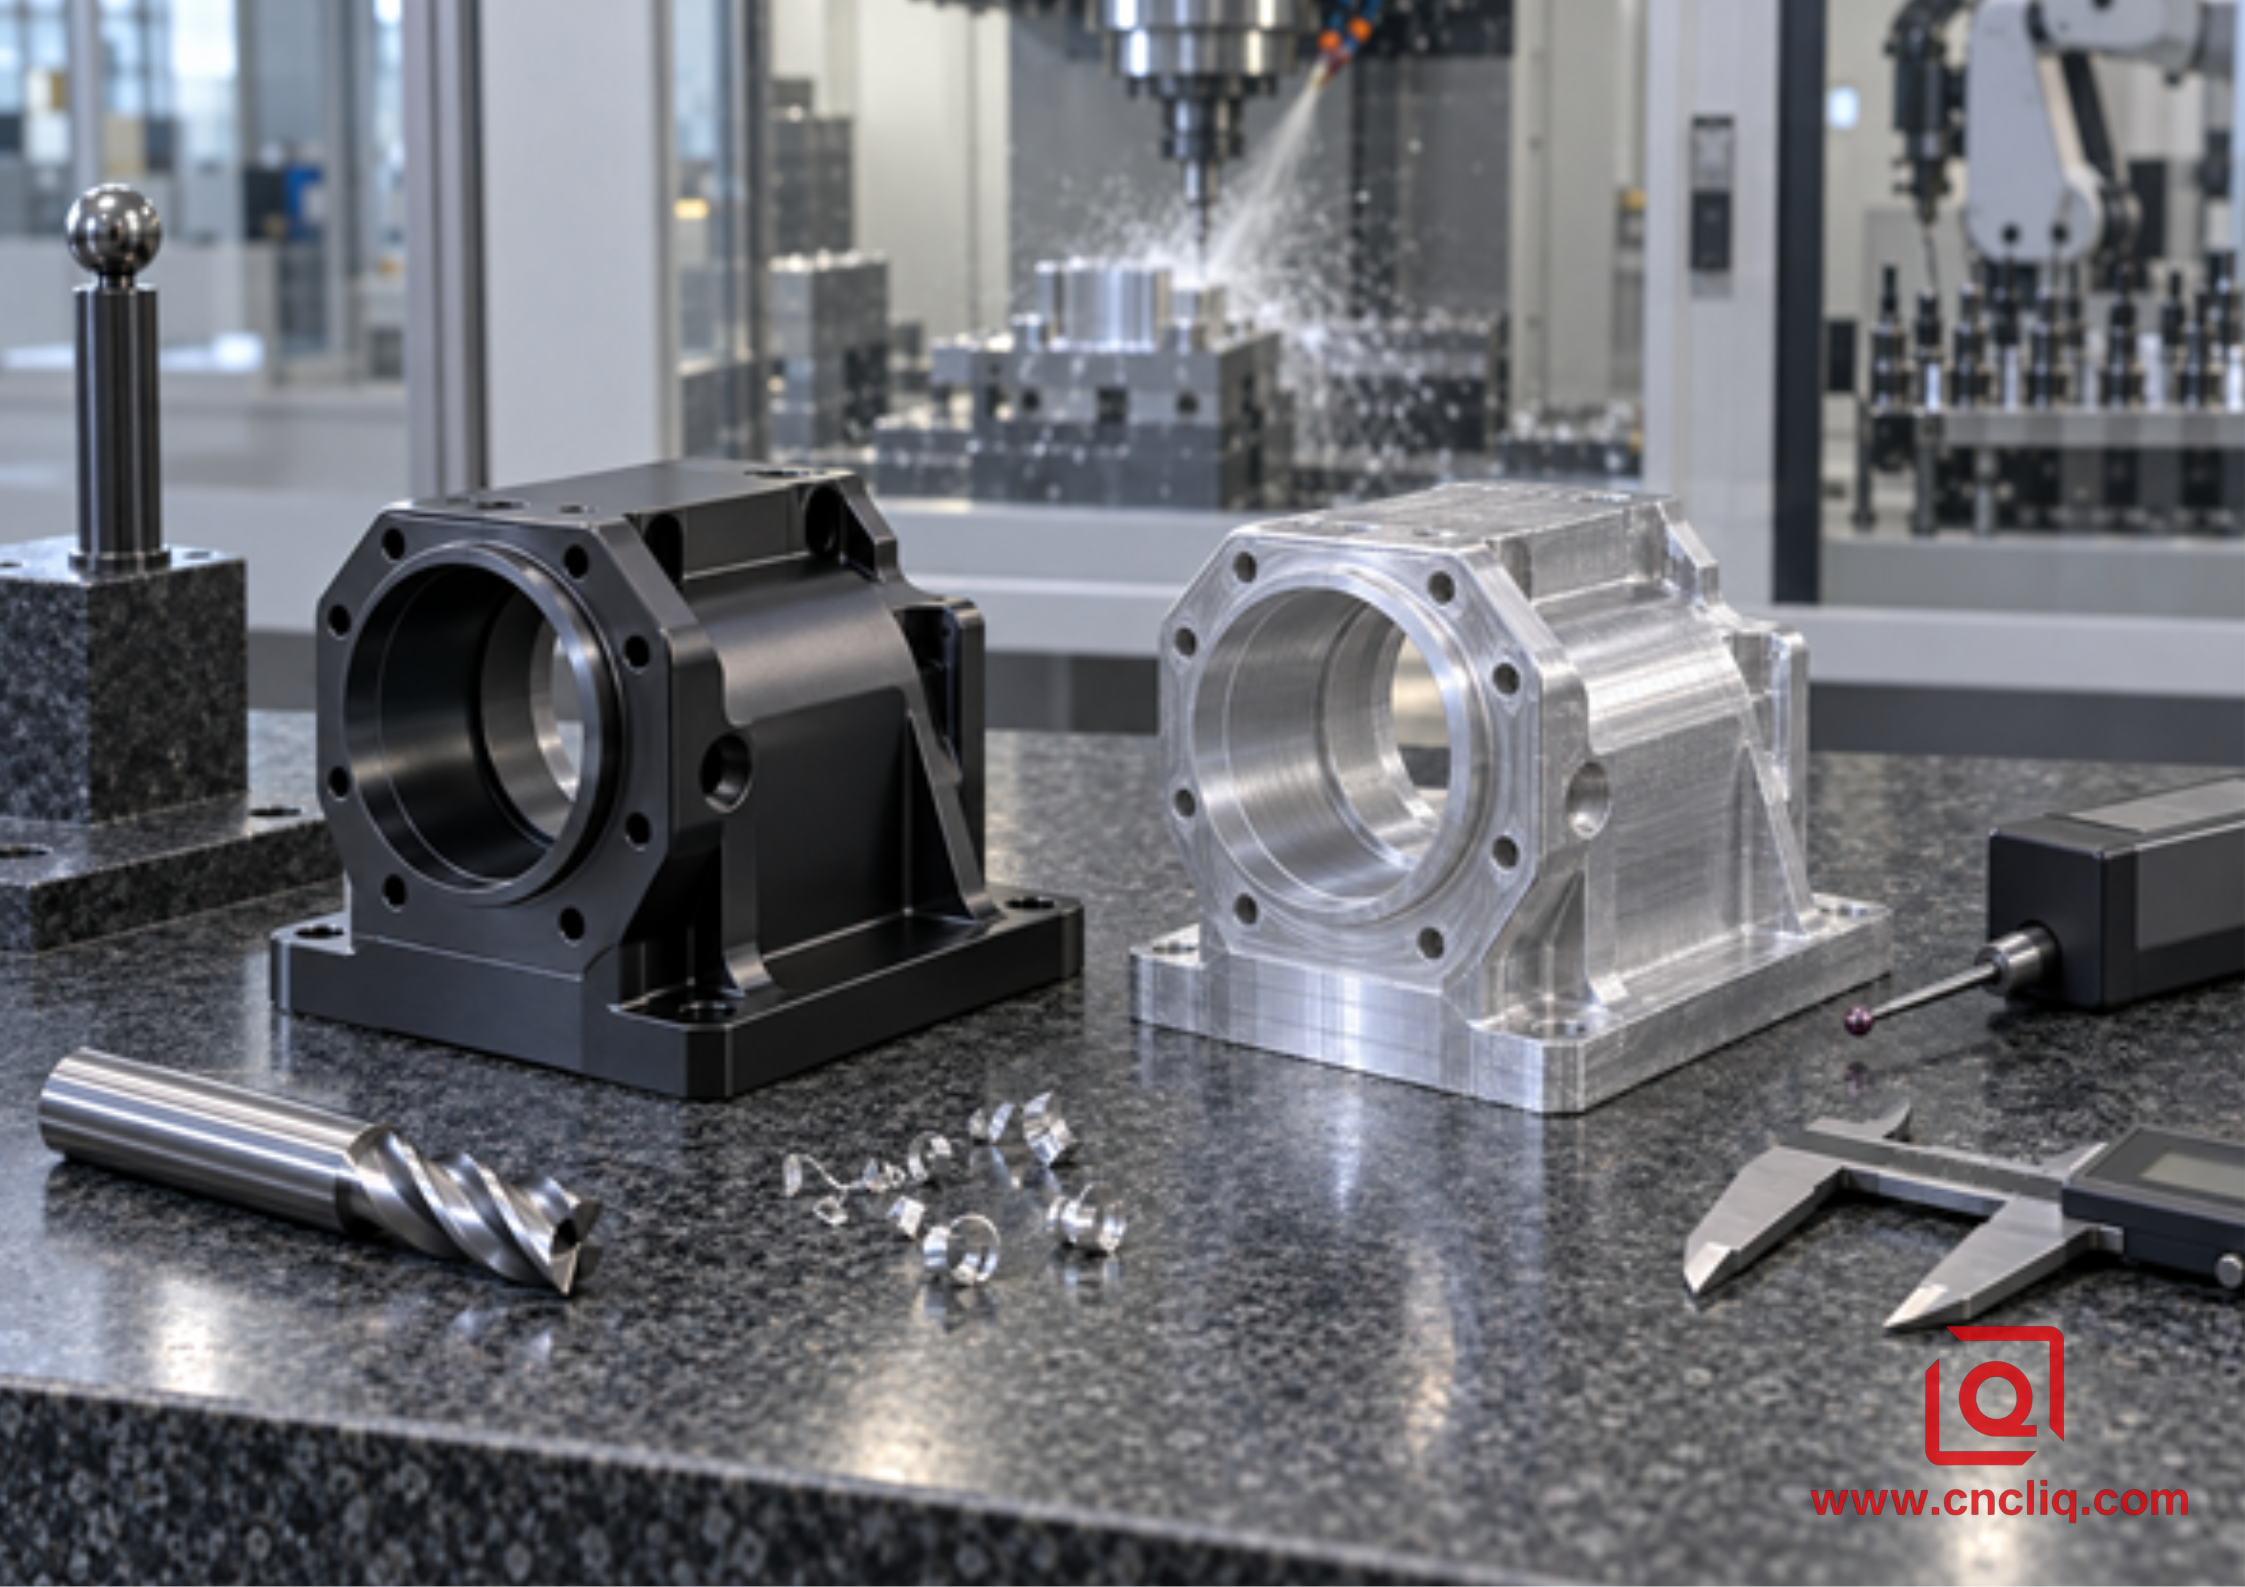
Scène d’inspection illustrative pour un itinéraire de production de boîtiers/collecteurs en aluminium personnalisés.
Un acheteur de composites anonyme avait besoin d'un collecteur pneumatique compact 6082-T6 doté de ports profonds qui se croisent, d'une poche centrale ouverte, de zones de joint et de surfaces externes anodisées. La famille de composants est conforme aux spécifications publiées par Liqin usinage de précision de collecteurs en aluminium capacité, mais l'exemple ci-dessous est aseptisé et ne décrit pas le dessin confidentiel d'un client ou la norme de production universelle.
Le processus initial utilisait un outil à 2 cannelures pour presque tous les travaux de poche. Il a dégagé la fente la plus profonde de manière fiable, mais l'ébauche à poche ouverte a laissé la broche et la capacité d'alimentation inutilisées. L'équipe d'ingénierie a divisé l'opération. Une fraise courte à 3 cannelures en aluminium poli permet d'effectuer une ébauche à faible engagement radial dans la poche centrale ouverte. Le programme maintenait un angle d'engagement contrôlé et dirigeait le liquide de refroidissement vers le côté ouvert. Une fraise à 2 cannelures est restée affectée au canal étroit et profond sur toute la largeur, où les copeaux n'avaient qu'un seul chemin d'évacuation. Les zones de joints critiques ont reçu une passe de finition distincte avec une tolérance uniforme une fois la poche nettoyée.
Dans l'essai composite, la stratégie d'outils mixtes a réduit la partie ébauche du cycle simulé de 11,8 minutes à 9,6 minutes tout en éliminant les nids de copeaux observés lors du premier test à 3 rainures complètes. Ces chiffres sont des mesures de cas illustratives, et non une citation ou un résultat garanti. La leçon transférable est plus précieuse : une pièce peut nécessiter les deux nombres de flûtes, car la sélection d'outil appartient à la fonction, et non au seul nom du matériau.
L'inspection s'est concentrée sur la position de référence, la profondeur de la poche, la planéité du joint, l'emplacement du port, l'état du filetage et les dommages visuels avant l'anodisation. Cette approche reflète une règle plus large dans Fraisage CNC en aluminium pour pièces OEM : les paramètres d'usinage, la stratégie de tolérance et le plan de contrôle doivent être convenus ensemble. Un parcours d'outil rapide n'a aucune valeur commerciale si le composant fini ne s'assemble pas ou ne se scelle pas.
Vous envisagez un boîtier, un collecteur, un support ou un composant robotique en aluminium personnalisé ? Envoyez l'alliage et la trempe, le fichier STEP, le dessin 2D, le volume annuel, la finition, les tolérances critiques et la livraison cible à Liqin. Notre équipe d'ingénieurs peut examiner l'accès aux poches, la portée de la fraise, la stratégie de référence, les besoins d'inspection et si une division 2 cannelures/3 cannelures est judicieuse avant de proposer un devis. Demandez un examen de fabrication et un devis compétitif.
Que faut-il inclure dans une demande de prix pour le fraisage CNC de l'aluminium
Un fournisseur ne peut pas fixer le prix du contrôle des puces à partir d'une capture d'écran. Une demande d'offre utile doit inclure le modèle 3D natif et un dessin 2D contrôlé, avec la qualité et la trempe du matériau, les tolérances générales et critiques, le schéma de référence, la rugosité de la surface uniquement là où elle est fonctionnelle, les normes de filetage, les attentes en matière d'ébavurage, les spécifications de revêtement ou d'anodisation, les zones cosmétiques, les documents d'inspection, la quantité du prototype, les prévisions de production et les besoins d'emballage. Identifiez les fentes profondes ou les parois minces qui pilotent le processus.
Cliquez ici pour votre demande 👆
FAQ
1. Une fraise à 2 ou 3 cannelures est-elle meilleure pour l'aluminium 6061 ?
Un outil à 2 cannelures est le point de départ le plus sûr pour les fentes profondes sur toute la largeur, les poches fermées ou l'élimination faible des copeaux, car il offre normalement plus d'espace pour les cannelures. Une fraise à 3 dents spécifique à l'aluminium est souvent plus productive pour l'ébauche adaptative, les poches ouvertes, le profilage et la finition, car l'arête supplémentaire augmente la fréquence des dents et peut améliorer la rigidité du noyau. La géométrie exacte de la fraise, la saillie, la rigidité de la machine, l'engagement et la distribution du liquide de refroidissement comptent plus qu'une règle générale.
2. Une fraise en carbure à 3 cannelures peut-elle couper une fente complète dans l'aluminium ?
Oui, si le fabricant évalue cet outil pour le rainurage et que la profondeur du slot, la charge de copeaux, l'engagement et le système d'évacuation restent dans ses limites. Les fentes peu profondes avec un fort rinçage peuvent bien fonctionner avec 3 cannelures. À mesure que la fente devient plus profonde ou que les copeaux perdent leur chemin de sortie, une fraise à 2 cannelures offre généralement une fenêtre de traitement plus large. Utilisez toujours les données de rainurage spécifiques du fabricant d'outils et testez la coupe sous surveillance.
3. Pourquoi l'aluminium s'est-il soudé à mon cutter alors que j'ai utilisé 2 cannelures ?
Le nombre de flûtes ne peut pas empêcher l’adhésion à lui seul. Vérifiez si l'avance par dent est devenue trop faible, si l'arête est usée, si la surface de la goujure n'est pas adaptée, si l'outil recoupe les copeaux coincés ou si le liquide de refroidissement et l'air manquent d'arête de coupe. Confirmez également l'alliage et la trempe. Une fois l’aluminium soudé sur un bord, il est souvent nécessaire de remplacer la fraise endommagée une fois la cause sous-jacente corrigée.
4. Une fraise à 3 cannelures donne-t-elle toujours un meilleur état de surface ?
Non. Il offre plus d'engagements par tour et souvent un noyau plus solide, ce qui lui permet d'améliorer le potentiel de finition avec une coupe latérale stable. Cependant, le faux-rond du porte-outil, le chargement irrégulier des dents, la portée excessive, le broutage, les bords usés, les copeaux recoupés et le matériau à finition non uniforme peuvent annuler cet avantage. Mesurez la configuration et nettoyez la zone de coupe avant de traiter une autre flûte comme solution.
5. De quelles informations Liqin a-t-elle besoin pour proposer une pièce personnalisée en aluminium fraisée CNC ?
Fournissez un modèle STEP et un dessin 2D contrôlé, le matériau et l'état, les quantités, les tolérances et données critiques, les exigences de filetage et de rugosité, la finition de surface, les zones cosmétiques, les besoins d'inspection ou de certification et l'objectif de livraison. Pour les poches difficiles, la profondeur des notes, le rayon interne minimum, les régions à paroi mince et tout problème antérieur de copeaux ou de durée de vie de l'outil. Ces informations soutiennent l'examen DFM, la sélection du processus, un délai d'exécution réaliste et un devis avec moins d'hypothèses.
Cliquez ici pour votre demande 👆
Résumé
Choisissez une fraise en carbure à 2 cannelures lorsque le volume de copeaux d'aluminium, les rainures profondes, la géométrie fermée ou le faible rinçage font de l'évacuation le principal risque ; choisissez une fraise à 3 cannelures lorsque l'engagement ouvert, la rigidité de la machine et l'évacuation contrôlée des copeaux permettent à sa dent supplémentaire et à son noyau plus solide d'améliorer le potentiel d'avance, la stabilité des parois ou la finition. Calculez l'avance à partir de RPM × cannelures × avance par dent, utilisez les données exactes de l'outilleur, gardez la longueur courte, dirigez le liquide de refroidissement ou l'air vers l'arête de coupe et jugez le processus en fonction des copeaux, de la charge, du bruit, de l'état de l'outil et des pièces inspectées. Pour le travail OEM personnalisé, la meilleure réponse peut utiliser les deux nombres de flûtes sur différentes fonctionnalités du même composant.
Coordonnées
Entreprise: Ningbo Liqin Industrie Co., Ltd.
Maintenance client quotidienne et support après-vente : service@shturl. zhuwanying@cncliq.com
Nouvelle demande, devis et discussion de commande : entreprise@shturl. zhouli@chinaliqin.com
Ligne d'assistance : +86 18757148656
Clause de non-responsabilité
Tous les articles techniques, spécifications des matériaux, recommandations d'usinage et détails de traitement de surface publiés sur ce blog sont uniquement à des fins d'information et de référence. Veuillez noter que les informations générales sur le blog ne remplacent pas les accords techniques signés. Étant donné que les pièces personnalisées varient en fonction des indices thermiques des matériaux, des étalonnages des machines et des tolérances spécifiques, les spécifications de qualité contraignantes sont régies uniquement par vos dessins CAO approuvés, vos contrats signés et vos plans qualité formels.
Toutes les études de cas clients présentées sur ce blog ont été entièrement anonymisées et nettoyées. Les mesures de performance, les flux de fabrication et les images affichées servent uniquement à démontrer nos capacités d'usinage personnalisé et ne représentent pas une norme universelle unique pour toutes les commandes.
Équipe de fabrication Liqin
S'appuyant sur 18 ans d'expérience en ingénierie de précision, Ningbo Liqin Industry fabrique des composants métalliques à haute tolérance pour les marchés mondiaux exigeants. Nous opérons à partir d'un pôle de production de 6 500 m² équipé de plus de 150 machines, fonctionnant en 4 axes et 5 axes. Usinage CNC , usinage fraisage-tournage, extrusion à froid et moulage sous pression sous un même toit. Cette configuration nous permet de gérer les projets de manière transparente, en prenant les pièces depuis les concepts CAO initiaux directement jusqu'aux expéditions finalisées.
Nous gérons le contrôle qualité sans compromis. Nous traitons les tolérances serrées avec la discipline d’ingénierie dont elles ont besoin. Soutenus par les certifications ISO 9001, ISO 13485 et IATF 16949, nos ingénieurs QA effectuent des contrôles IPQC, FQC et OQC stricts sur chaque lot de production. De la cartographie dimensionnelle sur MMT au profilage optique en passant par les tests de dureté et de brouillard salin, nous validons vos spécifications critiques à l'avance. Vous recevez ainsi des composants prêts à l'emploi sans problèmes d'assemblage ni arrêts de ligne coûteux. En plus de la fabrication, vous pouvez compter sur nous pour des délais de réponse de deux heures sur les nouveaux appels d'offres, une assistance directe pour l'échantillonnage des prototypes et une expédition fluide à l'exportation vers l'Europe, l'Amérique du Nord, l'Asie et l'Océanie.
Faites bon accueil à vos demandes et échantillons. Visitez notre site Web ou contactez-nous directement pour un devis compétitif !
