 Français




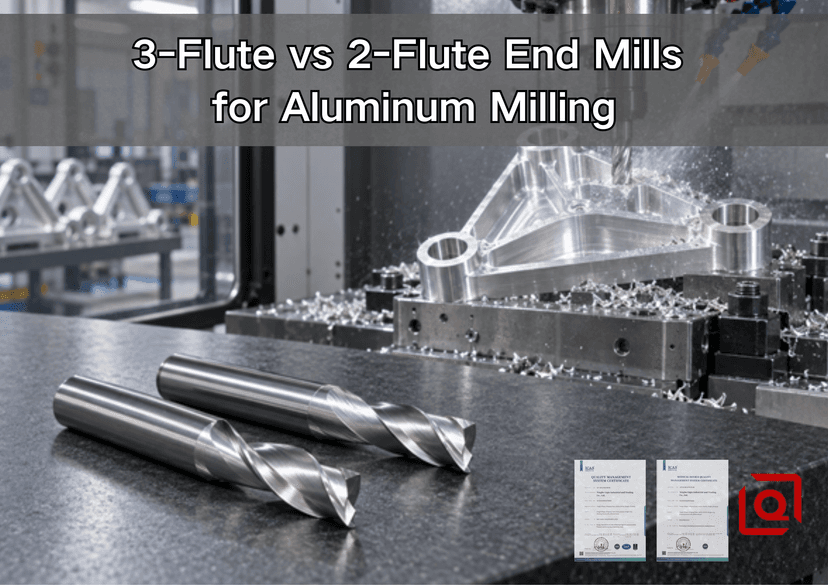
Vous vous demandez encore si une fraise à 3 dents permettra de réduire le temps de cycle ou d'usiner plus rapidement une cavité profonde en aluminium ? Ce guide d'atelier vous aide à choisir la fraise adaptée à la caractéristique, à la machine, à la trajectoire des copeaux et aux exigences du dessin, afin de garantir la qualité et le respect du devis.
Réponse rapide : Choisissez la caractéristique, pas seulement le matériau.
Pour une rainure profonde sur toute la largeur, une poche fermée, un accès limité au liquide de refroidissement ou une machine moins rigide, une fraise à deux dents spécialement conçue pour l'aluminium est généralement le choix le plus sûr pour un premier essai, car chaque dent offre un espace d'évacuation des copeaux plus important. Pour le fraisage latéral ouvert, l'ébauche à prise constante, le profilage et la semi-finition sur une machine rigide, une fraise à trois dents bien conçue peut tirer parti de la dent supplémentaire pour augmenter l'avance et la stabilité.
Comparez la conception complète de l'outil, et non sa référence. Une fraise à trois dents polie conçue pour l'aluminium évacuera mieux les copeaux qu'une fraise à deux dents émoussée à usage général. La forme des dents, le tranchant, le dépassement, le faux-rond, l'engagement, l'alliage et l'arrosage sont autant d'éléments à prendre en compte.
Question de production | Commencez avec 2 flûtes | Commencez avec 3 flûtes |
Où peut aller la puce ? | Uniquement vers le haut à travers une fente profonde ou une poche obstruée | Latéralement à partir d'un profil ouvert ou d'une trajectoire d'engagement contrôlé |
Quels sont les facteurs qui limitent le processus ? | Volume des copeaux, puissance de la broche, évacuation ou configuration fragile | Opportunité d'avance de la table, déviation de l'outil, stabilité de la paroi ou temps de cycle |
Première application typique | Rainurage sur toute la largeur, travail sur petits diamètres, comportement de l'alliage collant | Dégagement adaptatif, fraisage latéral, poches ouvertes, semi-finition, finition |
Principaux risques à surveiller | Déviation, avance plus lente, finition irrégulière dues à un nombre réduit de contacts entre les dents | Cannelures serrées, rectification, chauffage et frottement si l'avance n'est pas recalculée |
Implications d'achat | Une marge de manœuvre plus large peut valoir plus qu'une vitesse théorique. | Une productivité accrue n'est précieuse que si la machine peut la supporter. |
Notre précédent guide comparait les fraises en carbure à 2 et 3 dents pour l'usinage de l'aluminium . Cet article porte sur l'allocation des fonctionnalités, les essais en atelier et les décisions des équipementiers en matière de devis.
1. Pourquoi une pièce en aluminium peut nécessiter les deux nombres de cannelures
Une fraise ne travaille jamais une pièce en aluminium de manière abstraite. Elle usine une rainure, une paroi, un fond, un angle, une nervure ou un bord interrompu, et chaque forme impose un chemin d'évacuation différent aux copeaux. Sur un composant, un profil ouvert peut évacuer les copeaux latéralement, tandis qu'une goulotte de câble peut former un piège sur toute la largeur. Utiliser une seule fraise pour l'ensemble du modèle est pratique, mais cela peut compromettre la qualité de l'usinage.
Un plan fiable pose 5 questions par zone : quel est le diamètre engagé ; si l’engagement présente des pics dans les coins ; si l’air ou le liquide de refroidissement atteint la profondeur maximale ; si l’outil est en phase d’ébauche, de maintien d’une paroi ou de finition ; et si un copeau recoupé provoque une marque, une dérive dimensionnelle ou une défaillance.
Cette méthode permet également d'établir des devis plus réalistes. Une rainure profonde nécessitant un outil spécifique et une évacuation des copeaux supervisée ne doit pas être facturée comme une rainure à profil ouvert ; une poche ouverte ne doit pas hériter d'une avance de rainurage conservatrice lorsqu'une fraise à trois dents peut être usinée de manière répétable.
2. Les mécanismes sous-jacents au choix
Vallée de la flûte, volume des copeaux et résistance du noyau
L'ajout d'une goujure divise la circonférence de l'outil en un plus grand nombre d'arêtes de coupe et de creux. Dans une conception comparable, deux goujures laissent généralement des creux plus larges pour l'évacuation des copeaux. Un outil à trois goujures conserve souvent une section transversale du noyau plus importante et ajoute une arête de coupe supplémentaire, ce qui permet une fréquence de passage des dents plus élevée et une meilleure résistance à la flexion. Les termes « normalement » et « souvent » sont choisis intentionnellement : la géométrie des goujures est un secret industriel, si bien que le nombre de goujures seul ne permet pas de déterminer la surface réelle des creux ni le diamètre du noyau.
Harvey Performance indique que l'aluminium produit de gros copeaux et que le creux des cannelures se rétrécit à mesure que le nombre de cannelures augmente ; l'entreprise cite 35°, 40° et 45° comme des angles d'hélice spécialisés courants. Haas Tooling décrit les outils à 2 cannelures comme un choix éprouvé en termes de dégagement, tandis que les outils à 3 cannelures, conçus spécifiquement pour cet usage, combinent polissage, rigidité et évacuation des copeaux. Ces informations doivent être considérées comme des principes généraux et non comme des substituts aux données techniques précises de l'outil.
La vitesse d'avance change lorsque le nombre de cannelures change.
L'avance programmée est calculée à partir de la vitesse de broche, du nombre de dents et de l'avance par dent :
Vitesse d'avance = tr/min × nombre de cannelures × avance par dent
Supposons qu'une fraise de 8 mm, spécifique à l'aluminium, soit approuvée par son fabricant pour un essai supervisé à 16 000 tr/min et une avance de 0,04 mm/dent, selon le profil d'engagement prévu. Un outil à deux dents atteint une vitesse de 1 280 mm/min, tandis qu'un outil à trois dents atteint 1 920 mm/min. La différence de 50 % est purement mathématique et ne garantit pas une augmentation de rendement de 50 %.
Si vous installez une fraise à 3 dents tout en conservant l'avance de 1 280 mm/min de l'ancienne fraise à 2 dents, l'épaisseur du copeau passe de 0,04 mm/dent à environ 0,027 mm/dent. Le cisaillement risque alors de se transformer en frottement. Le rendement réel dépend également de l'accélération, de l'engagement en angle, de la puissance de la broche et de l'évacuation des gaz. À chaque modification du nombre de dents ou de la vitesse de rotation, recalculez l'avance et validez-la.
Pour une méthode de calcul plus complète, notre guide des vitesses et avances pour l'aluminium 6061 explique comment la vitesse de coupe, la charge de copeaux et l'engagement interagissent. Utilisez la fiche technique du fabricant d'outils comme référence.
3. Adapter la fraise à la fonction de fraisage.
Caractéristique ou condition | premier essai pratique | Que faut-il vérifier sur la machine ? |
Fente profonde sur toute la largeur | Géométrie en aluminium à 2 cannelures | Approbation du rainurage, limite de profondeur, sortie des copeaux, orientation de la buse, tendance de la charge de la broche |
Fente peu profonde avec une ligne de vue dégagée | 2 ou 3 flûtes | Données du fabricant concernant l'emplacement, état du bord inférieur, rectification de la puce |
poche adaptative ouverte | 3 flûtes | Engagement constant dans les virages, accélération suffisante, trajectoire de sortie propre |
Profil externe | 3 flûtes | Faux-rond, déviation de la paroi, jeu du porte-support, tolérance de finition uniforme |
Mur intérieur à longue portée | Spécifique à la géométrie ; ne vous basez pas uniquement sur le nombre de cannelures. | Porte-à-faux de l'outil, diamètre du noyau, vibrations, accès au réglage, force radiale |
Finition à parois minces | Souvent 3 flûtes avec un engagement léger et régulier | Redressement des parois, direction d'entrée, équilibrage des dents, contrôle dimensionnel |
Poche fermée en alliage souple | Souvent 2 cannelures plus un rinçage amélioré | Bordure accumulée, accumulation de copeaux, lubrification, intervalle d'inspection sécuritaire |
petite défonceuse ou broche modeste | Souvent 2 flûtes | Charge minimale stable de copeaux, accélération, faux-rond, débit d'air, rigidité du dispositif de fixation |
4. Lorsqu'une fraise à 2 dents protège le processus
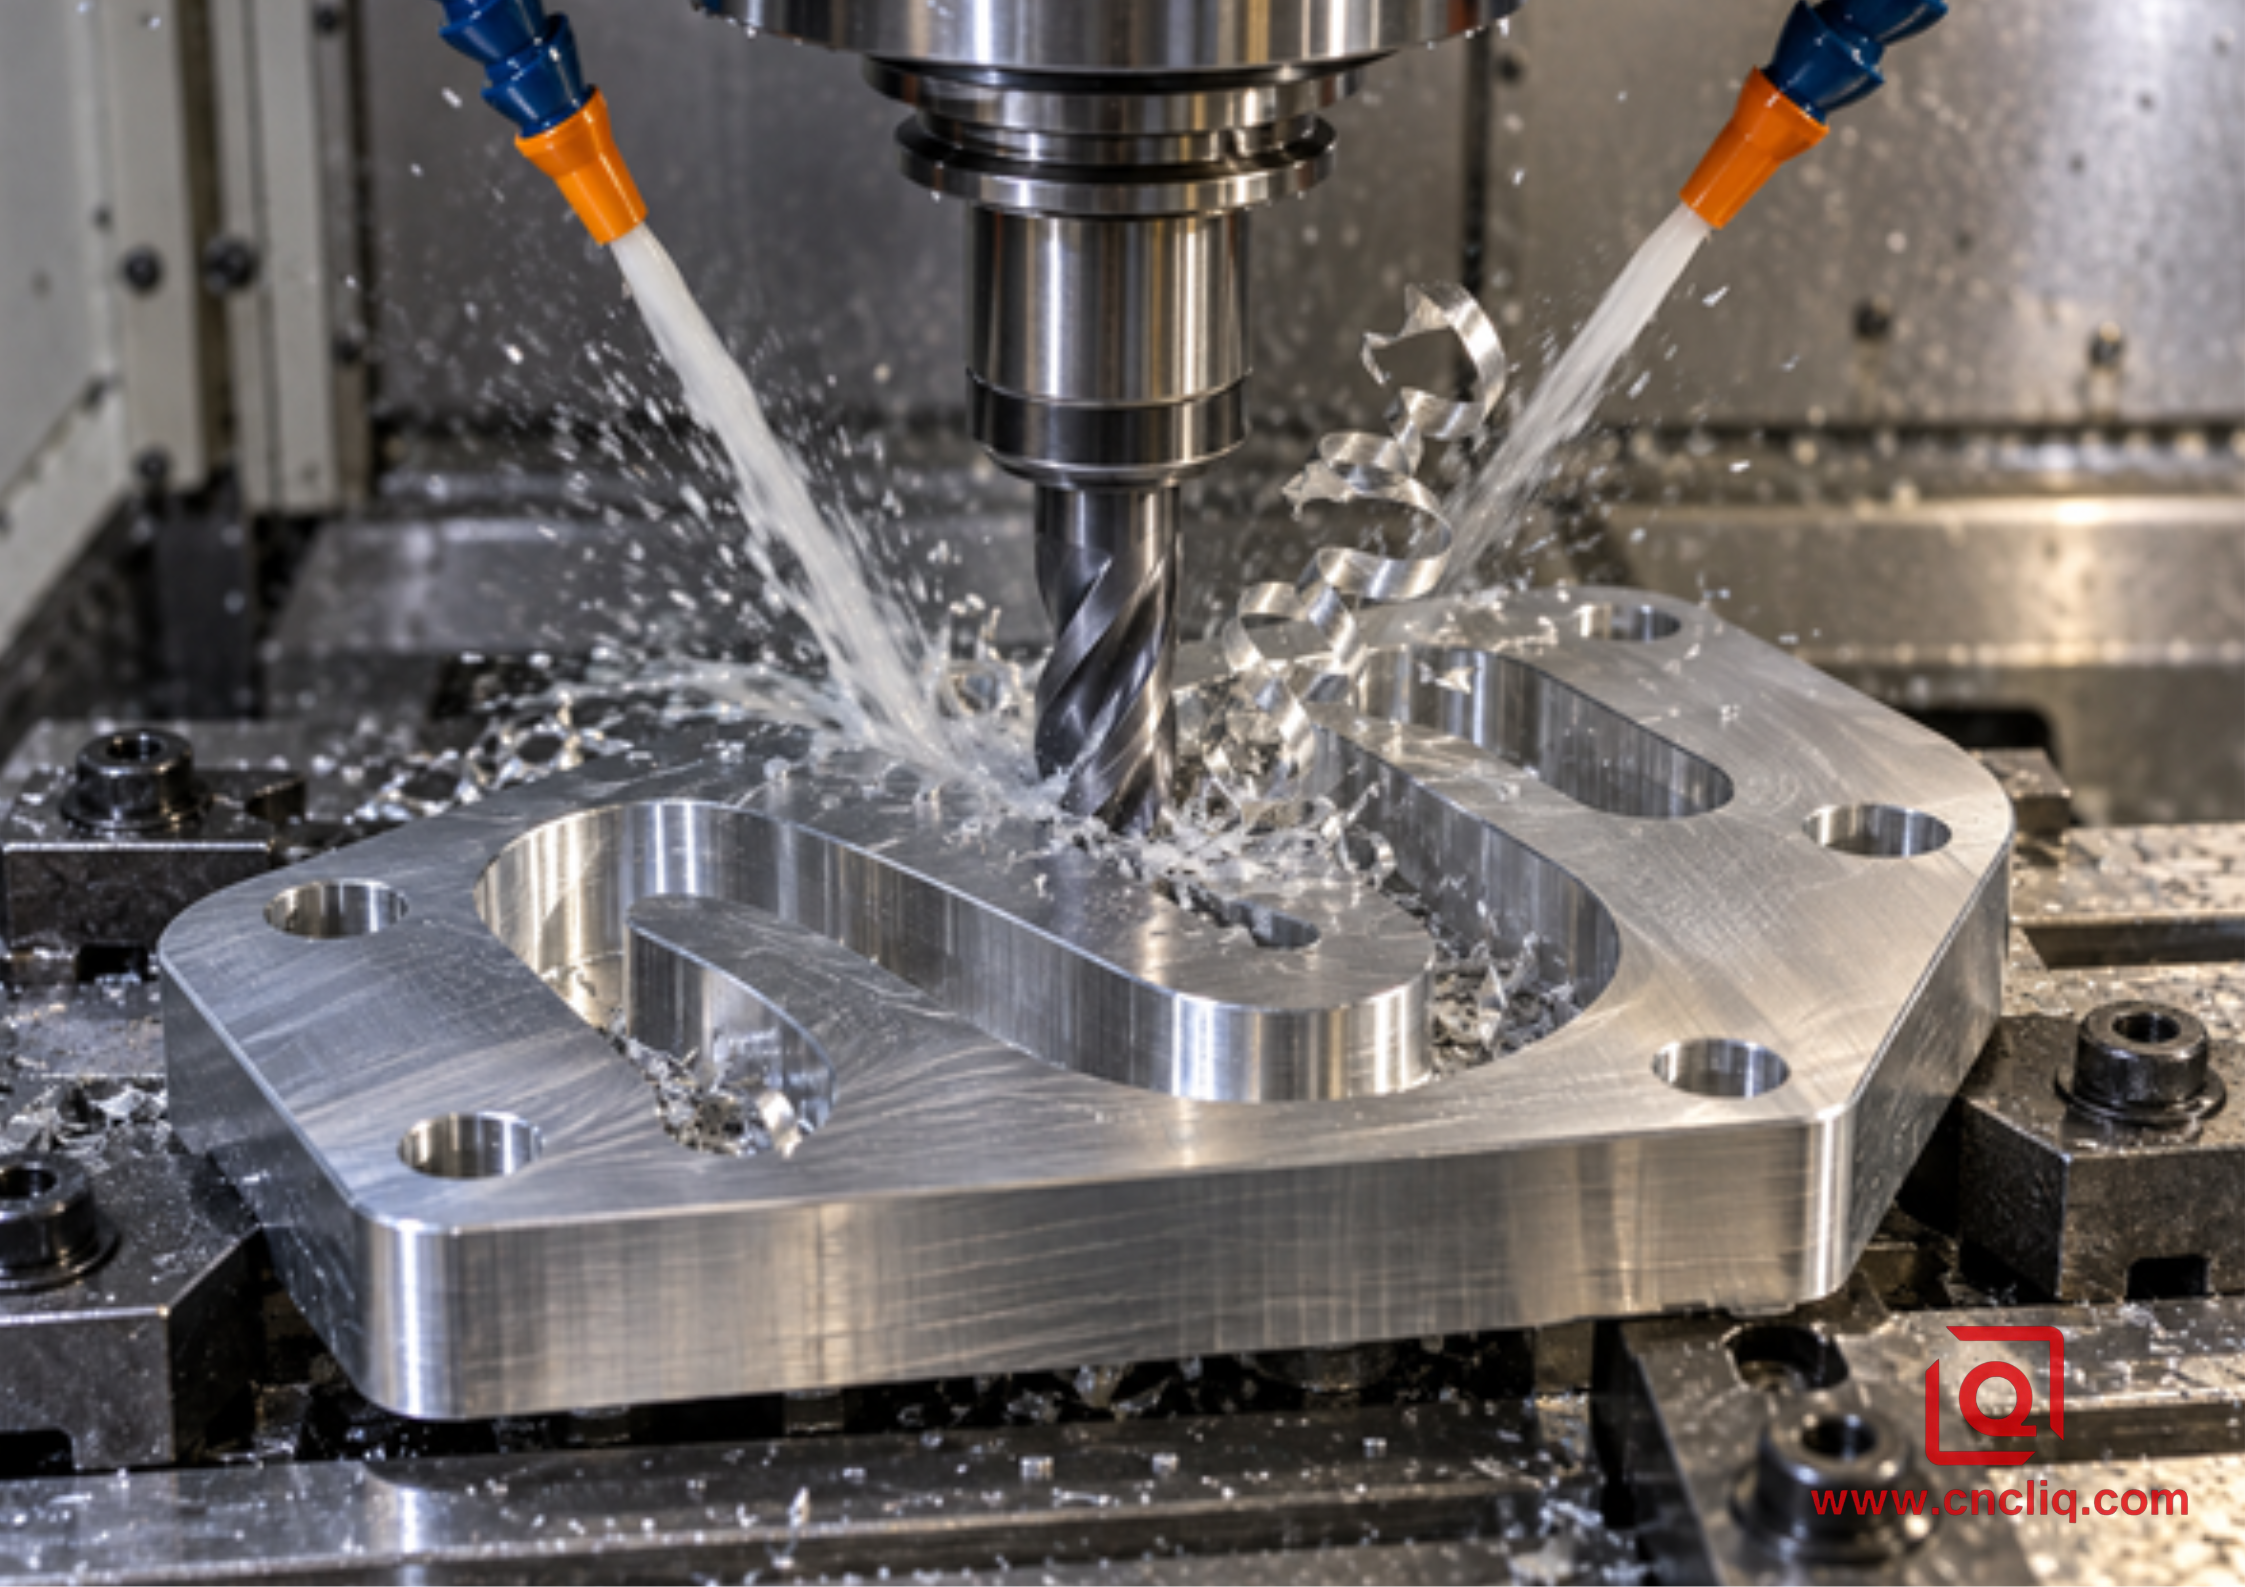
L'outil à deux goujures s'avère indispensable lorsque l'évacuation des copeaux est la priorité absolue. Dans une rainure à largeur radiale de 100 %, la fraise est enrobée de matière et les copeaux ne peuvent s'évacuer latéralement. Plus la profondeur augmente, plus les copeaux doivent parcourir une grande distance dans la goujure, tandis que le liquide de refroidissement ou l'air comprimé doivent lutter contre le même passage étroit. Des creux plus larges offrent une marge de sécurité appréciable avant que la goujure ne se tasse.
Cette marge est cruciale dans les espaces confinés. Une buse qui semble bien positionnée en surface peut heurter la paroi en profondeur, tandis que les copeaux circulent en dessous. Lors des essais, vérifiez le point d'impact du jet. L'utilisation d'une deuxième buse, d'une alimentation par l'outil, d'une approche différente ou d'une technique d'évacuation des copeaux peut s'avérer plus efficace qu'un changement de marque.
Les fraises à deux dents conviennent également aux petits outils et aux machines modestes, mais le faux-rond reste important. Si une arête de coupe dépasse, elle supporte la majeure partie de la charge et la fraise à deux dents nominale se comporte comme une fraise à une seule dent mal équilibrée.
Choisissez d'abord une fraise à deux dents pour une coupe profonde sur toute la largeur, une évacuation obstruée, des copeaux volumineux ou adhérents, une machine ne pouvant supporter trois dents, ou sur recommandation expresse de l'outilleur. L'espacement des dents augmente la marge ; il ne corrige pas un bord endommagé, un dispositif de fixation fragile ou une buse obstruée.
5. Lorsqu'une fraise à 3 dents transforme la rigidité en rendement
Une fraise à trois dents devient intéressante lorsque l'évacuation des copeaux est possible et que la machine est suffisamment rigide pour exploiter l'arête supplémentaire. Dans les trajectoires d'outil à engagement constant, un faible engagement radial expose la dent, tandis qu'une profondeur axiale plus importante exploite sa longueur de coupe. Si le logiciel FAO gère l'engagement en angle, la dent supplémentaire permet d'augmenter l'avance de la table sans sous-dimensionner chaque arête.
Le fraisage à face ouverte convient également aux fraises à 3 dents : les copeaux quittent la paroi, de nombreuses conceptions offrent un noyau plus résistant et un plus grand nombre de contacts entre les dents peut améliorer la finition. Un faible faux-rond est essentiel ; une autre dent ne peut pas compenser un porte-outil instable ou des vibrations de la paroi.
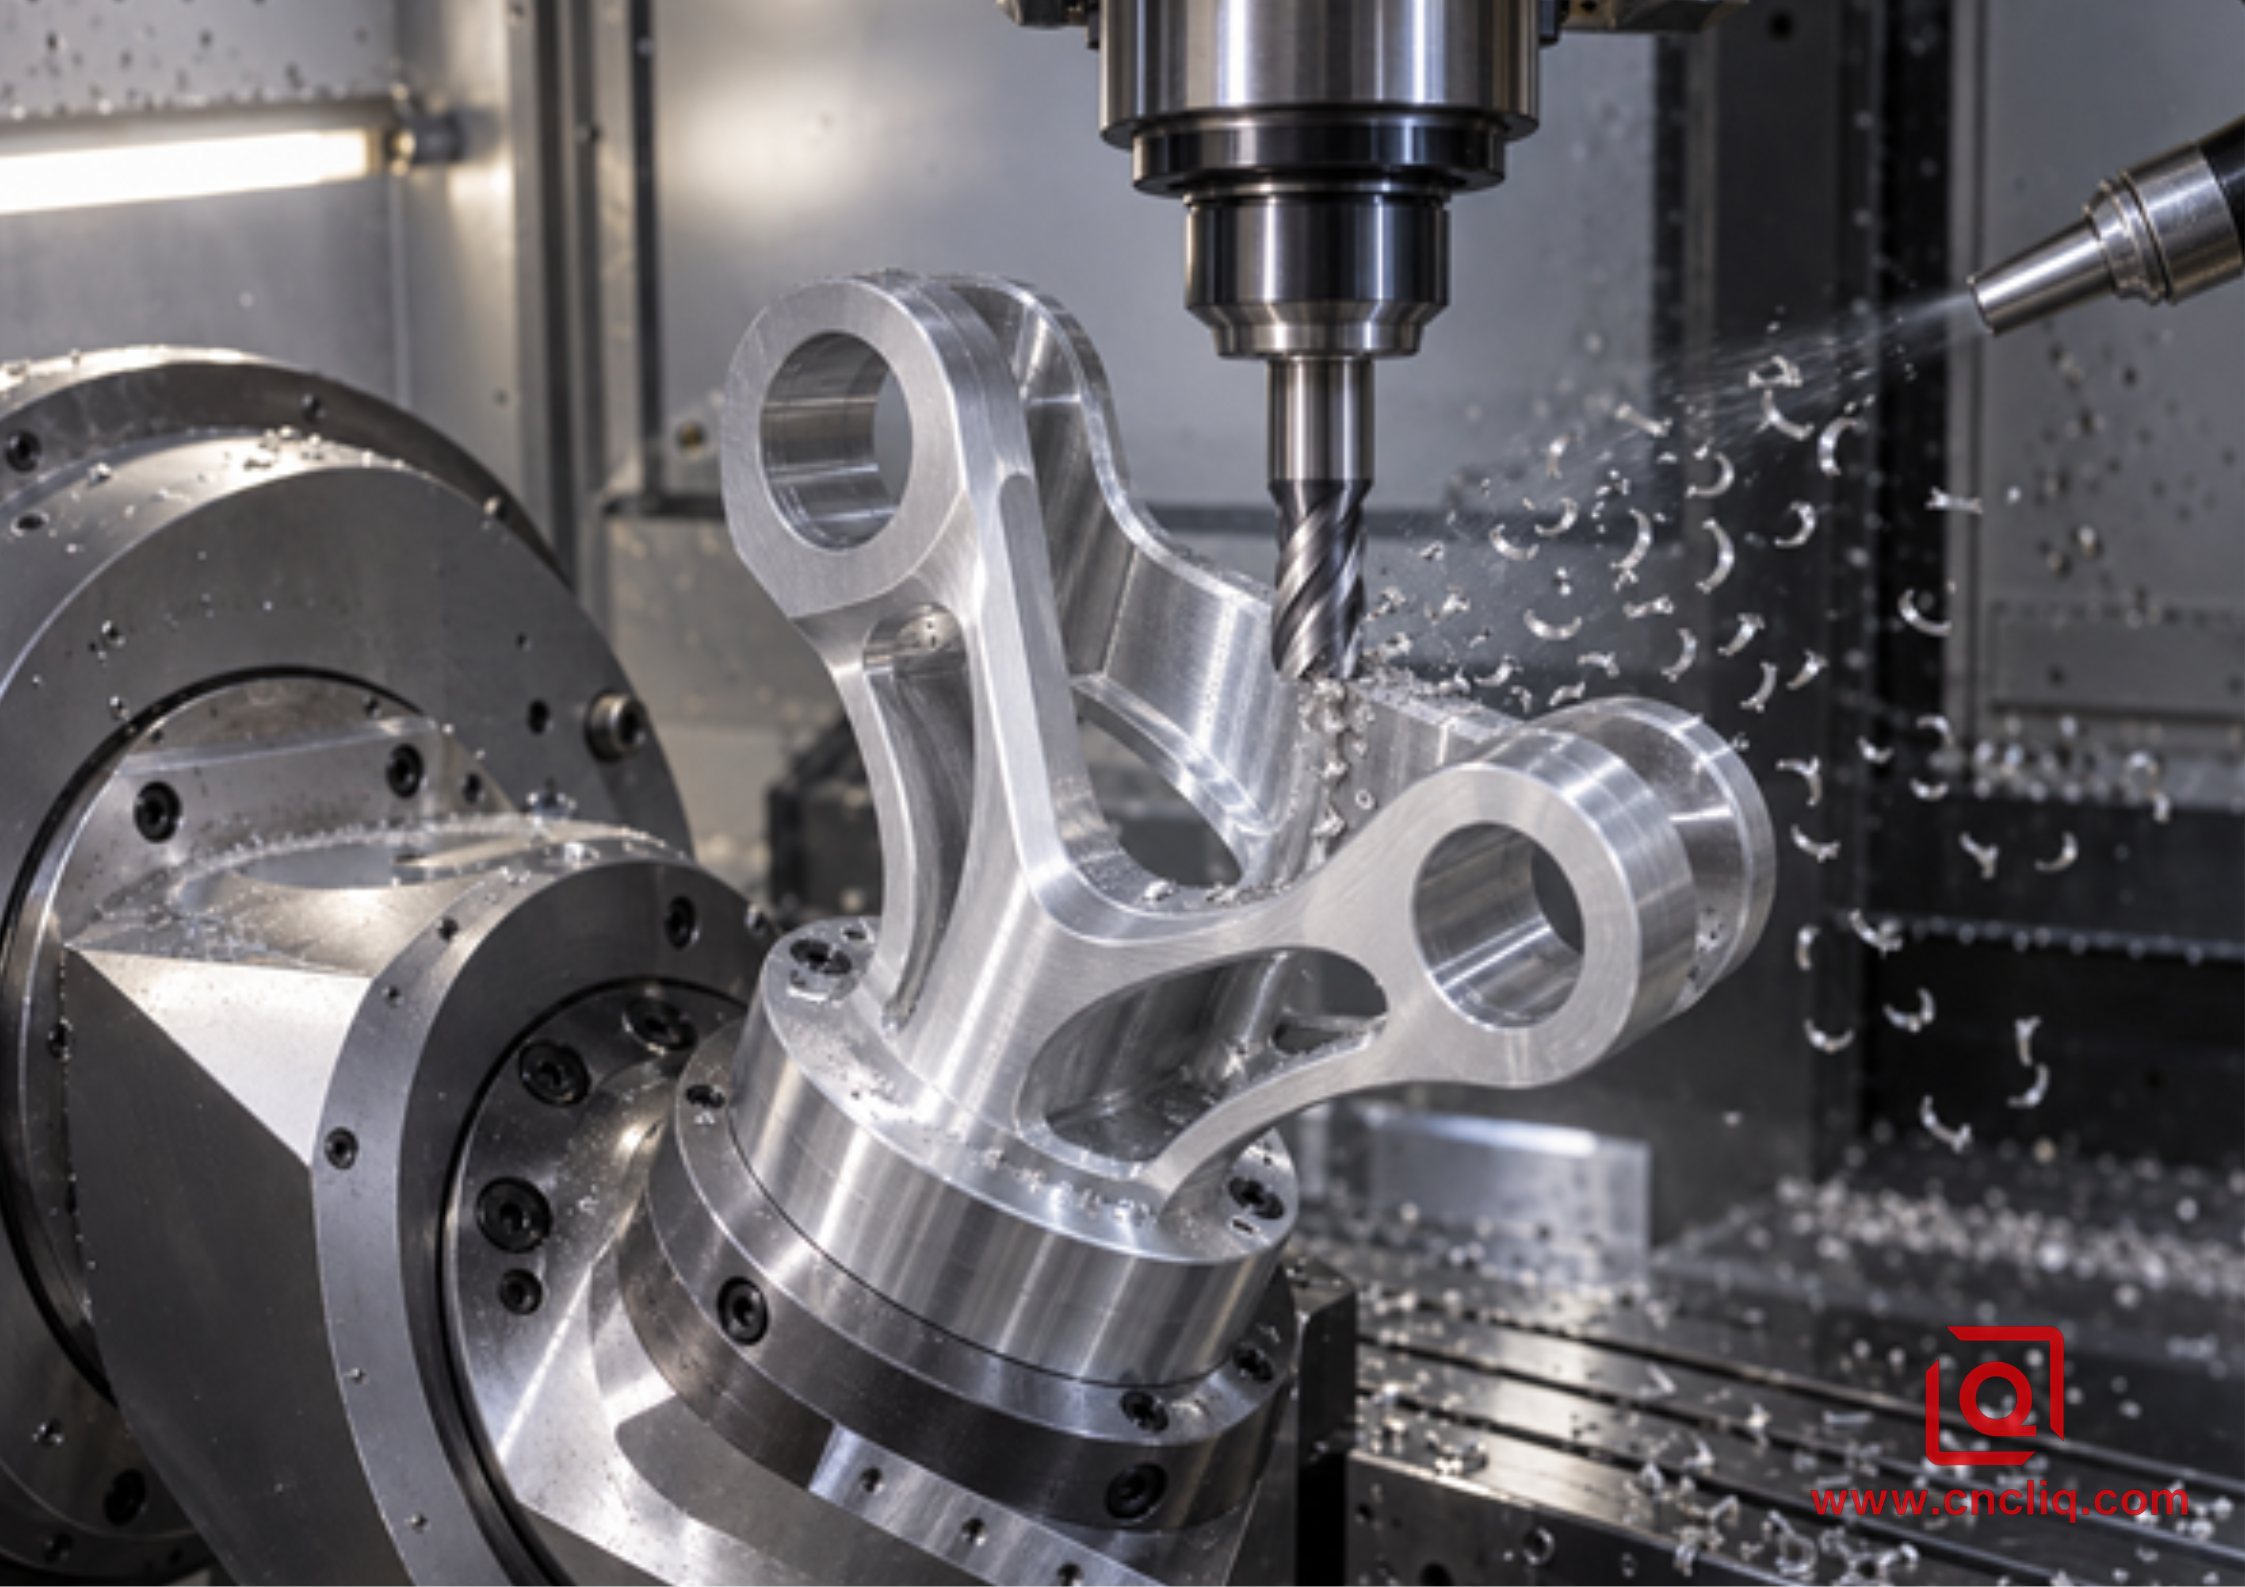
Choisissez d'abord 3 cannelures lorsque l'engagement radial est contrôlé, que les copeaux ont une sortie ouverte, que l'avance de la table limite le cycle, qu'un outil rigide court atteint la caractéristique et que la broche, le contrôleur et le dispositif de maintien peuvent supporter la charge calculée.
Un accès complexe peut modifier le choix de l'usinage. Incliner la pièce peut raccourcir l'outil et exposer une paroi enterrée. Consultez notre guide sur le fraisage CNC multiaxes pour les géométries complexes en aluminium afin de comprendre le lien entre l'accès et le contrôle du point de référence.
6. L'alliage et la trempe modifient encore la réponse
N'envoyez pas de demande de devis mentionnant uniquement « aluminium ». La nuance, le traitement thermique et la forme de la matière première influent sur le comportement des copeaux et la stabilité des pièces. L' aluminium 6061-T6 ou T651 constitue une base courante et fiable, mais une charge de copeaux insuffisante ou une réusinage peuvent engendrer des bavures. L'aluminium 7075-T6 ou T651 produit généralement des copeaux plus nets, mais exige une arête stable et un réglage précis. L'aluminium ductile 5052-H32 peut être plus sujet aux bavures ou à l'adhérence ; une géométrie précise et une lubrification fiable sont donc essentielles. Les alliages moulés présentent des caractéristiques différentes en termes de silicium, d'usure et de porosité ; vérifiez le groupe de matériaux du fabricant d'outils de coupe avant de soumettre un plan d'alliage corroyé.
Si le choix du matériau est libre, comparez les aciers 6061, 7075 et 5052 pour le fraisage CNC . Toute substitution doit être approuvée en fonction des exigences de résistance, de corrosion, de finition et de certification, et non uniquement de l'usinabilité.
7. Détails géométriques pouvant primer sur le nombre de cannelures
Ne vous limitez pas à la comparaison entre les lames 2 et 3. L'aluminium nécessite généralement un tranchant affûté à angle de coupe positif qui cisaille plutôt qu'il ne laboure, ainsi qu'une goujure lisse qui limite l'adhérence des copeaux tendres. L'hélice et le pas variable influent sur l'évacuation des copeaux, la force axiale, la résistance du tranchant et les vibrations ; respectez le mode de fonctionnement prévu pour la série concernée.
N'achetez que la longueur de fraise nécessaire. Un porte-à-faux excessif augmente l'effet de levier qu'une autre fraise ne peut compenser ; il est donc conseillé de revoir l'orientation du montage ou de l'outil avant d'accepter des vibrations. Vérifiez que le rayon d'angle ou le chanfrein est autorisé par le logiciel de CAO et le dessin technique. Des finitions en carbure poli brillant et des revêtements à faible coefficient de frottement sont disponibles pour l'usinage des métaux non ferreux, mais leur adéquation dépend du substrat, de la préparation des arêtes, de l'alliage, du liquide de refroidissement et de la conception globale de l'outil, et non pas uniquement du nom du revêtement.
8. Air, brouillard et liquide de refroidissement : le point de distribution est primordial.
Le soufflage d'air convient à de nombreuses coupes ouvertes ; la brumisation peut améliorer la lubrification lorsque l'équipement et les règles de l'atelier le permettent ; l'arrosage par aspersion ou par injection directe peut refroidir et évacuer les copeaux. Aucun de ces procédés n'est efficace s'il n'atteint pas le tranchant. Contrôlez le débit à la profondeur réelle et observez la trajectoire des copeaux. Respectez les recommandations du fournisseur de fluide en matière de concentration et d'entretien, et assurez-vous de sa compatibilité avec l'alliage et la finition souhaitée.
L'accumulation de matière sur l'arête de coupe peut être due à une géométrie usée, une faible épaisseur de copeau, un recoupage, un mauvais engagement, une lubrification insuffisante ou la chaleur. Arrêtez-vous en toute sécurité, corrigez le problème et remplacez la fraise endommagée ; une réduction de l'avance peut accentuer le frottement.
9. Un essai en atelier en 9 étapes avant la mise en production
Cette méthode en 9 étapes transforme une préférence de coupe en une décision de fabrication documentée.
1. Figez les données d'entrée. Confirmez la révision du dessin, le modèle CAO, l'alliage, la trempe, la forme du stock, la quantité du lot, les zones cosmétiques et les caractéristiques critiques.
2. Cartographiez les caractéristiques du terrain en fonction de la sortie des puces. Marquez les emplacements pleins, les contours ouverts, les poches protégées, les parois minces, les sols profonds et les changements d'engagement abrupts.
3. Sélectionnez les outils candidats précis. Indiquez le fabricant, la série, le diamètre, le nombre de cannelures, la longueur des cannelures, la portée, le type d'angle, le porte-outil et le groupe de matériaux recommandé.
4. Calculez, ne devinez pas. Relevez la vitesse de coupe et l'avance par dent fournies par l'outilleur, calculez le régime de rotation et l'avance, et réduisez les valeurs en fonction de la portée, du rainurage, d'une faible rigidité ou d'un débit de liquide de refroidissement limité, conformément aux instructions.
5. Vérifiez l'assemblage. Mesurez le faux-rond près du tranchant, minimisez le dépassement, vérifiez l'état du porte-broche et simulez le jeu entre le porte-broche et la broche.
6. Orienter l'évacuation vers la profondeur. Vérifier que l'air ou le liquide de refroidissement atteignent la zone de coupe tout au long du parcours et que les copeaux sont évacués en toute sécurité.
7. Effectuez un essai contrôlé. Observez l'avance réelle, la charge sur la broche, le bruit, la forme des copeaux, les bavures, l'évolution de la température et tout signe d'adhérence. Modifiez une variable à la fois.
8. Inspectez la pièce et l'outil. Mesurez les caractéristiques définies sur le dessin et l'état de surface ; vérifiez la fraise à l'aide d'un grossissement approprié afin de détecter la présence d'arêtes rapportées, d'écaillage et d'une charge irrégulière sur la cannelure.
9. Définir une fenêtre de processus. Documenter l'outil approuvé, les décalages, les paramètres, la durée de vie de l'outil, la fréquence d'inspection, le plan de réaction et les conditions nécessitant une revue technique.
Le résultat n'est pas simplement « trois cannelures gagnées ». Il s'agit d'un processus maîtrisé, associé à une caractéristique, une série d'outils et un plan de contrôle. Cette distinction est cruciale lorsque la commande est répétée six mois plus tard, avec un matériau ou une machine différents.
10. Boîtier composite anonyme : support de capteur optique 7075-T651
Un client anonyme a demandé des supports de capteurs optiques en aluminium 7075-T651 avec deux alésages de roulement, une fente profonde pour le câble, des nervures ouvertes, une paroi de référence mince et des faces adaptées à une configuration 3+2. Cet exemple anonymisé illustre les services d'usinage CNC de Liqin ; il ne reproduit aucun dessin confidentiel et ne garantit aucun résultat universel.
Les nervures et profils ouverts ont été usinés à l'aide d'un outil court à trois dents avec un engagement contrôlé. La rainure pleine largeur, usinée en profondeur, a été réalisée avec un outil à deux dents spécifique à l'aluminium, l'orientation de la buse étant vérifiée à la profondeur finale. Un outil distinct a fini les portées de palier, et l'orientation du montage a permis d'exposer la paroi mince à un outil de coupe plus court.
Dans l'enregistrement d'essai anonymisé, la fraise à 3 dents a réduit le temps d'ébauche à poche ouverte de 8,4 minutes à 6,7 minutes, tandis que la fraise à 2 dents a éliminé l'accumulation récurrente de copeaux. Ces chiffres sont donnés à titre indicatif et ne constituent pas une garantie. Le résultat le plus significatif a été la répétabilité de l'usinage sans contraindre un outil de coupe à compromettre la productivité ou le dégagement.
Le plan de contrôle vérifiait le diamètre et la position de l'alésage du palier, le profil de la paroi, la profondeur du logement, la propreté de la rainure, l'absence de bavures et la conformité aux références. Les capacités d'assurance qualité de Liqin décrivent le contexte d'inspection global. Un processus plus rapide n'a d'importance que si la pièce est ajustée et fonctionnelle.
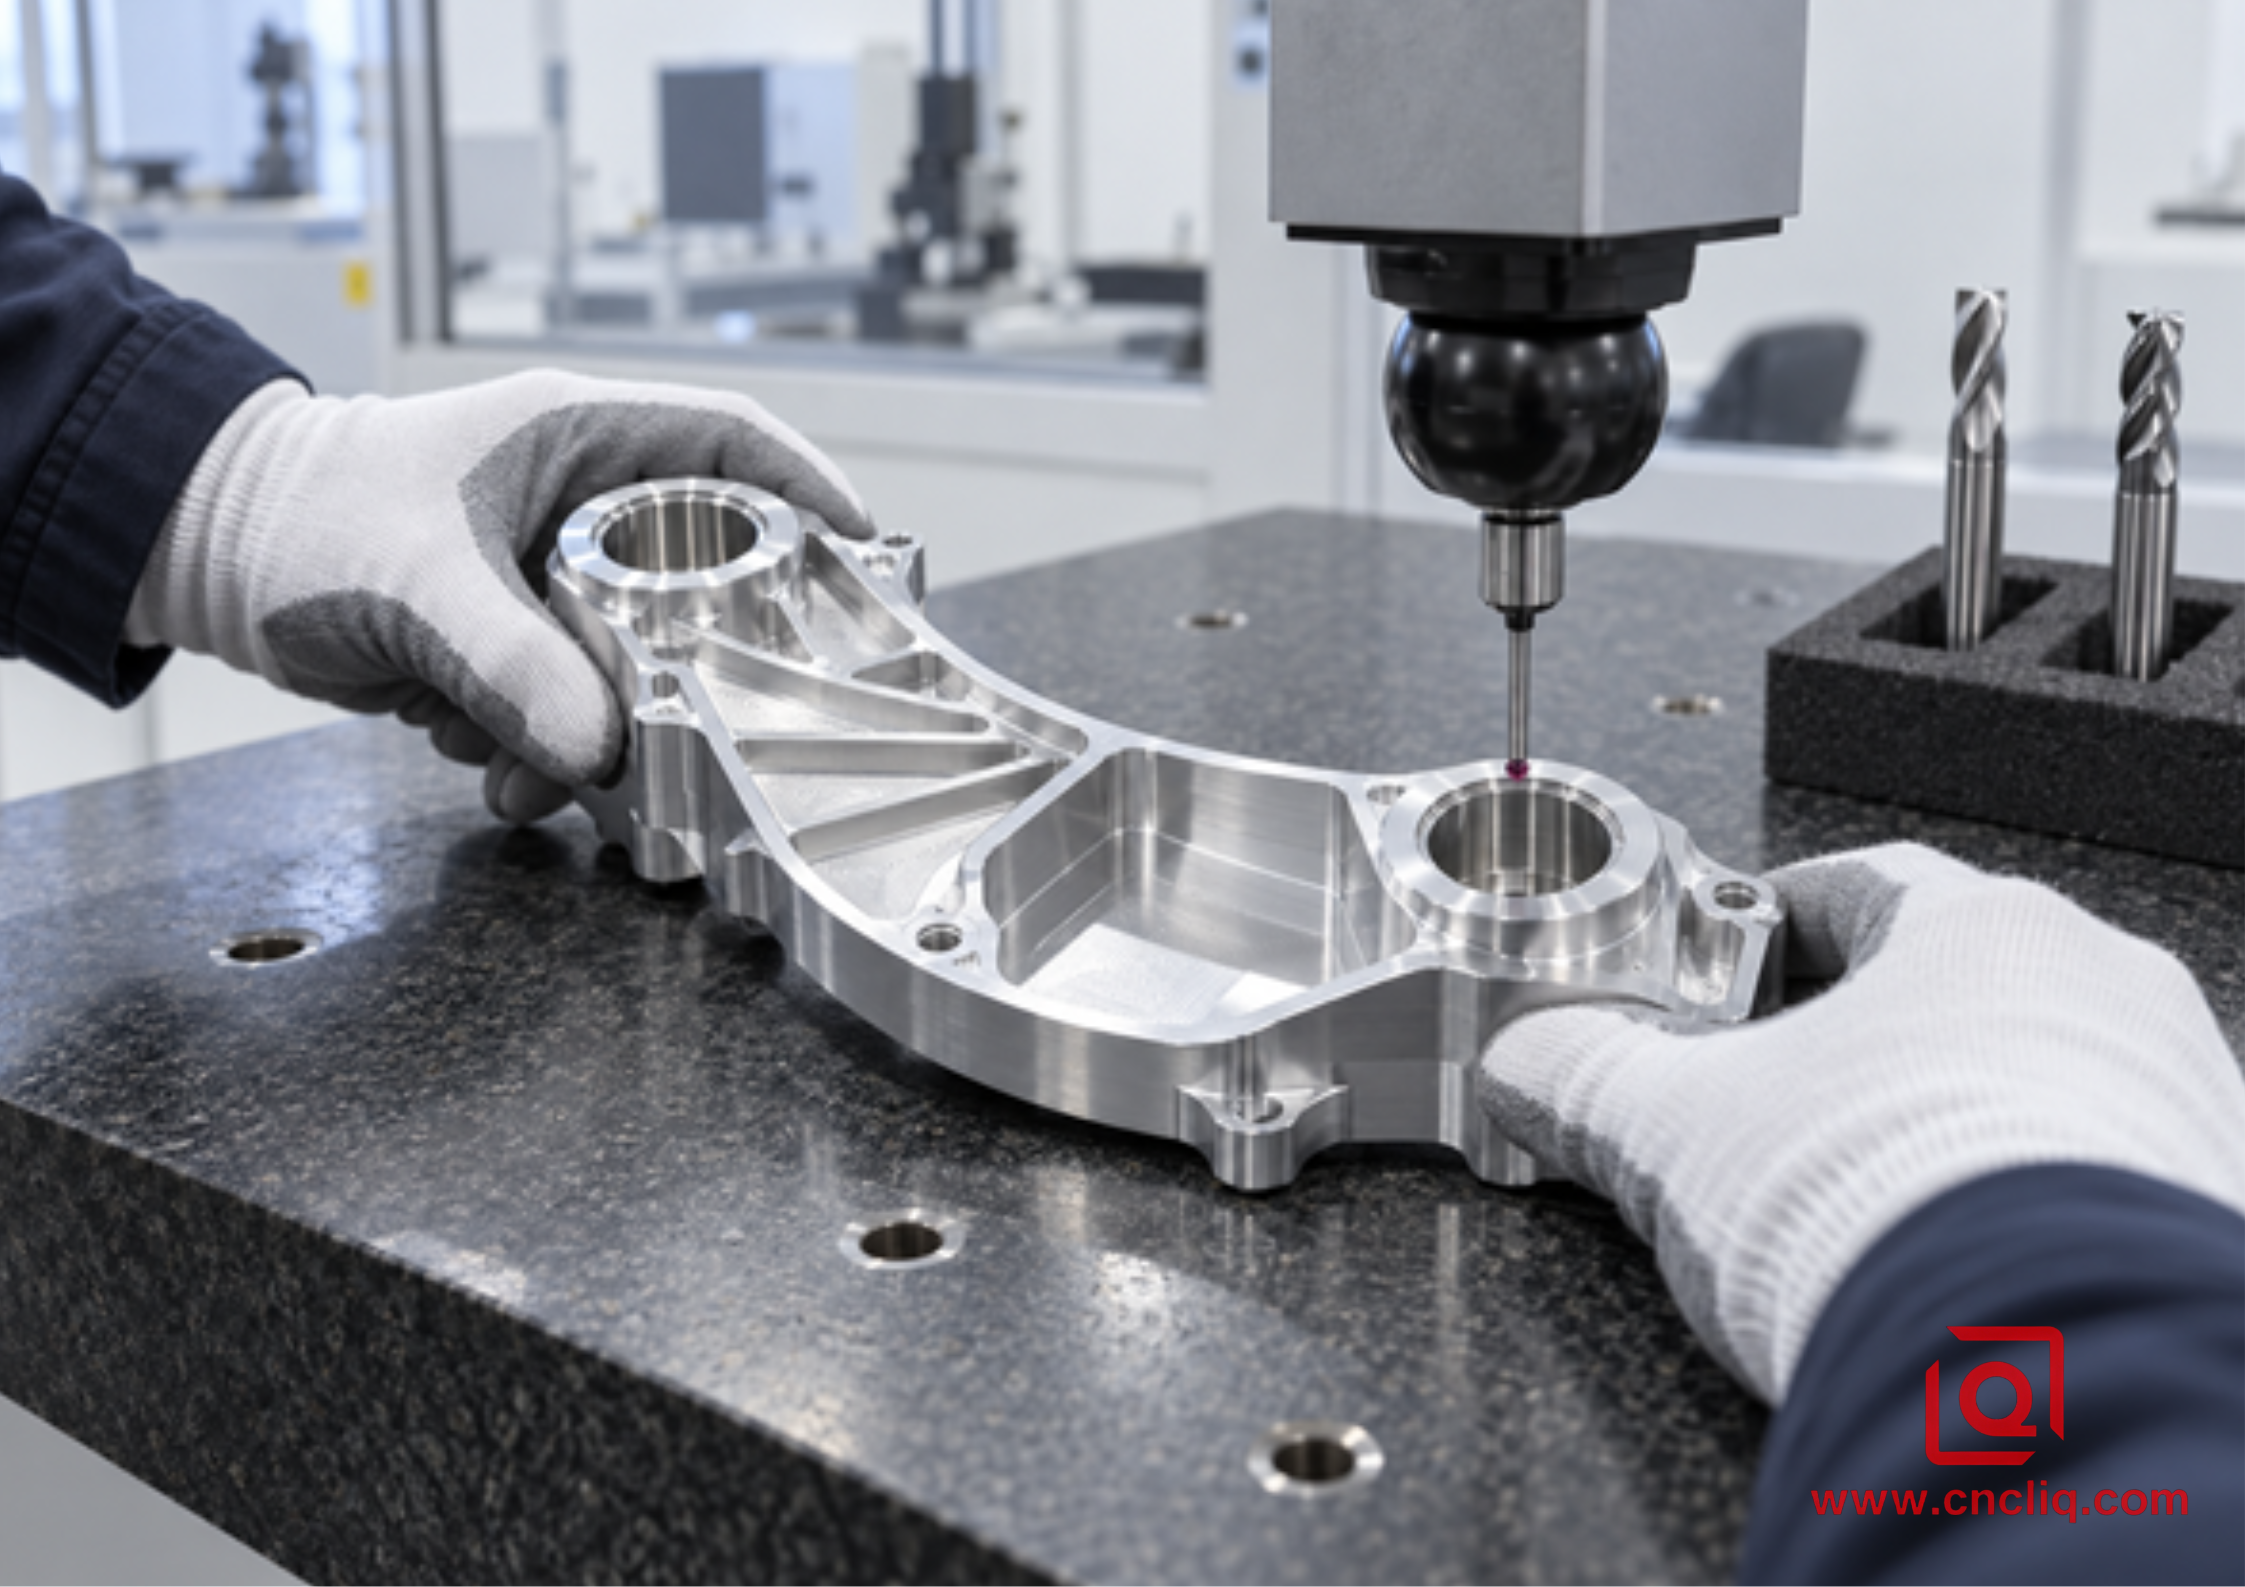
Le collecteur en aluminium usiné CNC sur mesure de Liqin présente une autre géométrie où les passages, les poches, les surfaces d'étanchéité et les multiples références exigent une planification au niveau des fonctionnalités.
11. Dépannage sans modification aléatoire des paramètres
Symptôme d'atelier | Mécanisme de processus probable | Première réponse contrôlée |
flûte garnie ou nid compacté | Volume de cannelure insuffisant, chemin de copeaux obstrué ou engagement excessif | Arrêt en toute sécurité ; dégagement et inspection ; amélioration de l'évacuation ; réduction de l'engagement ; essai de 2 cannelures si approuvé |
Capuchon en aluminium brillant sur le bord | Adhérence causée par le frottement, la chaleur, un bord usé, une lubrification insuffisante ou une nouvelle coupe | Remplacer l'outil endommagé après avoir corrigé le chargement des copeaux, leur acheminement et l'adéquation du tranchant. |
Bandes murales répétitives | Faux-rond, déséquilibre de la charge des dents, broutage, déviation ou irrégularité de la matière | Mesurer le faux-rond ; réduire la portée ; vérifier le porte-outil et le jeu ; puis comparer avec un outil de finition rigide à 3 cannelures |
rayures aléatoires sur le sol | Des copeaux détachés traînaient sous le bord inférieur | Rediriger les copeaux, modifier le sens de la trajectoire, inspecter le bord inférieur et nettoyer avant la finition |
Pic de charge aux angles | L'engagement de la trajectoire d'outil dépasse la condition de coupe droite | Adoucissez les angles morts, réduisez l'engagement local ou utilisez une optimisation de flux vérifiée |
La qualité de la finition se détériore après le passage à 3 flûtes. | L'ancienne avance de table réduisait l'épaisseur des copeaux par dent | Recalculez l'avance à partir de la charge de copeaux approuvée ; vérifiez l'avance et l'accélération réelles de la machine |
L'outil ne se casse que près de la profondeur finale. | Tassement des copeaux, profondeur de pénétration insuffisante, longue portée ou dommages cumulatifs sur les bords | Vérifiez le dernier segment de trajectoire, l'orientation de la buse, l'état de la cannelure et la profondeur de coupe autorisée. |
Modifiez une variable à la fois. Modifier simultanément le régime moteur, l'avance, l'engagement, la profondeur et le liquide de refroidissement peut améliorer la pièce suivante sans révéler quelle modification a résolu le problème.
12. Optimisez votre demande de devis pour le fraisage CNC en fonction du choix de l'outil de coupe.
Un fournisseur ne peut pas planifier l'utilisation des outils de coupe à partir d'un simple rendu. Il est impératif de fournir un fichier CAO 3D natif et un dessin 2D précis incluant l'alliage, la trempe, le type de matière première, les quantités, la demande annuelle, les dimensions critiques, les références GD&T, les filetages, la rugosité fonctionnelle, les ruptures d'arêtes, la finition, les zones d'aspect, les documents de contrôle, l'emballage et la destination. Il convient de mettre en évidence les rainures profondes, les parois fines, les rayons de courbure, les cavités inaccessibles, les surfaces d'étanchéité, ainsi que les problèmes antérieurs d'ébavurage, de vibrations, de soudage des copeaux ou de durée de vie des outils. Ces détails permettent aux ingénieurs d'établir un devis pour l'outillage, les montages, les essais, le contrôle et l'évaluation des risques en minimisant les hypothèses.
Si votre dessin comporte un mélange de profils ouverts et de canaux d'évacuation des copeaux, demandez au fournisseur comment il prévoit de répartir les outils d'ébauche, de rainurage et de finition. La réponse doit établir un lien entre la géométrie de l'outil et l'engagement, l'évacuation et le contrôle ; il ne s'agit pas simplement d'affirmer « nous utilisons 3 goujons pour l'aluminium ».
Besoin d'une analyse de processus pour un boîtier, un support, un collecteur, un composant robotique ou un porte-pièce de précision en aluminium sur mesure ? Envoyez à Liqin votre fichier STEP, votre dessin technique, les informations relatives à l'état du matériau, la quantité, la finition et les caractéristiques critiques via la page de contact . Notre équipe d'ingénieurs examinera l'accessibilité des éléments, la portée des outils, la stratégie de référence, les exigences d'inspection et déterminera si un usinage mixte (2 et 3 dents) permet d'obtenir un devis fiable.
Cliquez ici pour toute demande 👆
FAQ
1. Une fraise à 3 dents est-elle toujours plus rapide qu'une fraise à 2 dents dans l'aluminium ?
Non. À régime de rotation et avance par dent identiques, un outil à 3 dents permet une avance de table plus importante, mais le temps de cycle réel dépend également de l'évacuation des copeaux, de l'engagement, de l'accélération machine, de la puissance de la broche, de la longueur de la trajectoire d'outil et des interruptions. Un outil à 3 dents conçu pour usiner une rainure profonde n'est pas productif. Il est surtout utile lorsqu'une passe à engagement ouvert ou contrôlé permet à la machine d'utiliser l'arête supplémentaire sans avoir à refaire les copeaux.
2. Dois-je utiliser 2 ou 3 cannelures pour une rainure en aluminium sur toute la largeur ?
Une fraise à deux dents spécifique à l'aluminium est généralement le choix le plus sûr pour commencer, car ses gorges plus larges offrent un meilleur espace d'évacuation des copeaux, notamment lorsque la rainure est profonde ou que l'accès au liquide de refroidissement est difficile. Un outil à trois dents peut convenir pour une rainure peu profonde si son fabricant le prévoit et si l'évacuation des copeaux est efficace. Vérifiez les limites de rainurage exactes de l'outil et effectuez un essai de coupe sous supervision.
3. Pourquoi l'outil à 3 cannelures a-t-il laissé une finition moins bonne même s'il possède plus d'arêtes de coupe ?
Un plus grand nombre d'arêtes améliore le potentiel de finition, mais pas sa précision. Conserver une avance de table à 2 dents après être passé à 3 dents réduit l'avance par dent et peut provoquer des frottements. Le faux-rond peut également contraindre une seule dent à effectuer la majeure partie de la coupe. Avant d'incriminer le nombre de dents, vérifiez le calcul de l'avance, l'état du porte-outil, le faux-rond près du bord, la projection de l'outil, la déflexion de la paroi, le recoupement des copeaux et l'uniformité de la surépaisseur de finition.
4. Quel outil de coupe est le meilleur pour l'aluminium 6061, 7075 ou 5052 ?
Les trois alliages peuvent être usinés avec des outils à deux ou trois dents adaptés ; le choix de l’outil et sa conception précise restent donc déterminants. L’alliage 6061 constitue une base pratique, mais peut néanmoins former des arêtes rapportées. L’alliage 7075 produit généralement des copeaux plus nets, mais exige une installation stable. L’alliage 5052, ductile, peut être sujet aux bavures ou à l’adhérence. Utilisez une géométrie de coupe spécifique à l’aluminium, respectez les données du fabricant d’outils et assurez-vous de la maîtrise des copeaux en fonction de l’état de trempe et de la forme de la pièce brute.
5. Que dois-je envoyer à Liqin pour obtenir un devis fiable pour le fraisage CNC de l'aluminium ?
Fournissez un modèle STEP et un dessin 2D avec contrôle de version, l'alliage et le revenu, la quantité et les prévisions, les tolérances et références critiques, les filetages, la rugosité fonctionnelle, le traitement de surface, les zones d'aspect, les exigences d'inspection ou de certification, l'emballage et le délai de livraison. Mettez en évidence les rainures profondes, les parois minces, les petits rayons internes, les difficultés d'accès aux outils, les faces d'étanchéité et les défauts d'usinage antérieurs afin que l'outillage, les montages, les essais et le contrôle qualité puissent être chiffrés avec moins d'hypothèses.
Cliquez ici pour toute demande 👆
Résumé
Choisissez une fraise à deux dents pour aluminium lorsque l'espace et l'évacuation des copeaux sont primordiaux, et une fraise à trois dents lorsque l'engagement, la rigidité et les capacités de la machine permettent d'optimiser l'avance ou la stabilité. Considérez le nombre de dents comme un élément du système d'outillage, recalculez l'avance à chaque modification du nombre de dents, attribuez les fraises en fonction de leurs caractéristiques et ne lancez la production qu'après un essai documenté en neuf étapes vérifiant les copeaux, la charge, l'état de l'outil, les dimensions et la qualité de surface.
Coordonnées
Société : Ningbo Liqin Industry Co., Ltd.
Maintenance quotidienne et assistance après-vente : service@shturl.zhuwanying @cncliq.com
Nouvelle demande de renseignements, devis et discussion de commande : business@shturl.zhouli @chinaliqin.com
Assistance téléphonique : +86 18757148656
Clause de non-responsabilité
Tous les articles techniques, spécifications de matériaux, recommandations d'usinage et détails de traitement de surface publiés sur ce blog sont fournis à titre informatif et de référence uniquement. Veuillez noter que les informations générales présentées sur ce blog ne sauraient se substituer aux accords techniques signés. Les pièces sur mesure étant soumises à des variations liées aux numéros de coulée des matériaux, aux étalonnages des machines et aux tolérances spécifiques, les spécifications de qualité contractuelles sont exclusivement régies par vos plans CAO approuvés, vos contrats signés et vos plans qualité formalisés.
Toutes les études de cas clients présentées sur ce blog ont été intégralement anonymisées et nettoyées. Les indicateurs de performance, les processus de fabrication et les images affichés servent uniquement à illustrer nos capacités d'usinage sur mesure et ne constituent en aucun cas une norme universelle applicable à toutes les commandes.
Équipe de fabrication Liqin
Forte de 18 ans d'expérience en ingénierie de précision, Ningbo Liqin Industry fabrique des composants métalliques de haute précision pour les marchés internationaux les plus exigeants. Notre site de production de 6 500 m² est équipé de plus de 150 machines, intégrant l'usinage CNC 4 et 5 axes, le tournage-fraisage, l'extrusion à froid et le moulage sous pression. Cette organisation nous permet de gérer les projets de manière fluide, depuis la conception CAO initiale jusqu'à l'expédition des pièces finales.
Nous assurons un contrôle qualité sans compromis. Nous traitons les tolérances serrées avec la rigueur d'ingénierie qu'elles exigent. Certifiés ISO 9001, ISO 13485 et IATF 16949, nos ingénieurs QA effectuent des contrôles IPQC, FQC et OQC stricts sur chaque lot de production. De la cartographie dimensionnelle CMM et du profilage optique aux tests de dureté et de brouillard salin, nous validons vos spécifications critiques en amont, vous garantissant ainsi des composants prêts à l'emploi, sans difficultés d'assemblage ni arrêts de ligne coûteux. Outre la fabrication, vous pouvez compter sur nous pour des réponses sous deux heures à vos demandes de devis, un accompagnement direct pour l'échantillonnage de prototypes et une expédition fluide à l'export en Europe, en Amérique du Nord, en Asie et en Océanie.
N'hésitez pas à nous faire part de vos demandes de renseignements et à nous envoyer des échantillons. Visitez notre site web ou contactez-nous directement pour obtenir un devis compétitif !
