 Français




Vous rencontrez toujours des problèmes avec un arbre en aluminium dont les dimensions sont correctes à la sortie de la machine, mais qui se déforme après refroidissement ? Ou encore avec un manchon fin qui se trilobe légèrement dès l'ouverture du mandrin ? Ce guide explique comment une équipe de production peut transformer un diamètre précis, exigence d'impression risquée, en un processus maîtrisé et mesurable. Il s'adresse aux ingénieurs, aux acheteurs et aux équipes qualité qui souhaitent obtenir des réponses concrètes avant d'envoyer une demande de devis, d'approuver un échantillon ou de lancer un lot.
L'aluminium est souvent décrit comme facile à usiner. Il se coupe rapidement, mais le maintien d'un diamètre précis n'est pas toujours aisé. Ce matériau se dilate davantage avec la température que l'acier, son module d'élasticité relativement faible le rend sensible à la force de serrage, et de nombreuses nuances favorisent la formation d'arêtes rapportées en cas de mauvais choix de l'outil, de la vitesse de coupe ou de la lubrification. Ajoutez un long porte-à-faux, une paroi mince, une rainure interrompue ou un revêtement après usinage, et une simple pièce de Ø25 000 mm peut devenir l'élément le plus complexe à réaliser sur le dessin.
En pratique, un diamètre de tournage précis ne résulte pas uniquement de la dernière passe d'outil. Il est le fruit d'un processus complexe prenant en compte le dessin, l'état de la barre, l'état de la machine, le bridage, l'arête de coupe, la température, la méthode de mesure et le plan d'action.
1. Commencez par la fonction, et non par une tolérance générale.
Avant de parler de microns, il convient de se demander à quoi sert le diamètre. S'agit-il d'un logement de palier, d'une zone d'étanchéité, d'un guide de glissement, d'un tenon à ajustement serré, d'un repère esthétique ou simplement d'une surface de dégagement ? Un acheteur qui marque chaque diamètre à ±0,005 mm près peut penser que le dessin est plus sûr. En pratique, ce choix peut engendrer des passes de finition supplémentaires, des contrôles rigoureux, des changements d'inserts plus fréquents, un échantillonnage plus lent et une marge de rebut plus importante, sans pour autant améliorer l'assemblage.
Une analyse fonctionnelle doit relier chaque diamètre critique à sa pièce d'accouplement, à l'état d'ajustement, à la texture de surface, aux contrôles géométriques et à l'état d'inspection. Le diamètre seul ne peut pas répondre à toutes les exigences. Un arbre peut être conforme à ses deux limites dimensionnelles et pourtant présenter un défaut de circularité, de cylindricité, de conicité ou de faux-rond. Inversement, un fournisseur ne doit pas substituer implicitement une hypothèse de concentricité à une exigence de faux-rond spécifiée. Indiquez la structure de référence et les relations entre les éléments sur le dessin.
Question de dessin | Pourquoi cela modifie le plan de virage | Que faut-il joindre à la demande de devis ? |
Quels sont les partenaires compatibles avec ce diamètre ? | Les ajustements avec jeu, transition et interférence nécessitent des marges de processus différentes. | Dimensions nominales d'accouplement, intention d'ajustement et méthode d'assemblage. |
La dimension est-elle requise avant ou après le revêtement ? | L'anodisation ou le plaquage modifient la surface finale et peuvent nécessiter un masquage ou une marge convenue. | Spécifications de finition et phase d'inspection. |
Le diamètre partage-t-il une référence avec un alésage ou une face ? | L'usinage en une seule étape permet de garantir la coaxialité et le faux-rond. | Système de référence et indications GD&T applicables. |
Comment le client va-t-il le vérifier ? | Un micromètre, un comparateur à air comprimé, un comparateur d'alésage, une machine de mesure de circularité et une machine à mesurer tridimensionnelle (MMT) n'effectuent pas d'échantillonnage de la même manière. | Type de jauge, emplacements de mesure et règle d'acceptation. |
Quel volume est prévu ? | Un prototype peut utiliser une correction directe ; la production nécessite des limites d’usure et un contrôle statistique des procédés (SPC). | Prototype, volume annuel, taille du lot et objectif de capacité. |
Si le choix de l'alliage n'est pas encore arrêté, il convient d'examiner d'abord les compromis liés à l'usinage et à la finition. Le guide de Liqin sur le choix des alliages d'aluminium pour le tournage CNC fournit des informations utiles, tandis que la comparaison des alliages 6061 et 7075 pour l'usinage OEM aide les équipes à distinguer les exigences de résistance de celles de fabricabilité et de finition.
2. Établir un budget d'erreur de diamètre réel
Un processus est plus facile à maîtriser lorsque la tolérance est décomposée en causes plutôt que considérée comme une valeur unique et obscure. La répartition exacte doit être déterminée à partir de l'étude de la pièce, de la machine et de l'instrument de mesure, mais cette structure est généralement applicable : la répétabilité machine, les déformations du bridage, les variations d'arête de l'outil, les variations thermiques, la relaxation du matériau et l'incertitude de mesure contribuent toutes à la plage de tolérance.
Pour une caractéristique présentant une tolérance totale de 0,020 mm, il serait imprudent de laisser l'usinage exploiter la quasi-totalité de cette tolérance en espérant que le contrôle qualité corrige le reste. L'atelier a besoin d'une marge de contrôle interne plus étroite que la tolérance du plan, ainsi que d'un seuil de réaction déclenchant une correction ou un changement d'outil avant la production de pièces non conformes. La marge choisie doit être validée par des preuves issues de l'analyse du premier article et, pour la production en série, par des données de processus réelles.
Source de variation | Symptôme typique en atelier | Méthode de contrôle |
croissance thermique | Les pièces ont tendance à se rétrécir après refroidissement, ou deux jauges indiquent des valeurs différentes à des températures différentes. | Stabiliser la machine et le liquide de refroidissement ; enregistrer la température de la pièce et de la pièce ; effectuer une inspection dans des conditions de référence convenues. |
force du mandrin ou de la pince | Ronde dans la fixation, lobée ou ovale après libération. | Utiliser des mors doux alésés, une pince de serrage ou un mandrin à enroulement complet ; qualifier la pression ; mesurer la géométrie à l’état libre. |
Bord renforcé | Le diamètre augmente brusquement, la finition devient trouble et le bord présente des traces d'aluminium. | Utilisez une géométrie positive et précise, une qualité ou un revêtement approprié, une vitesse correcte et une lubrification ou une alimentation en liquide de refroidissement fiable. |
Déflexion de l'outil ou de la barre d'alésage | Un rétrécissement se développe sur toute la longueur ; les passages du ressort changent de taille de manière inattendue. | Réduisez le porte-à-faux, améliorez le support, utilisez une surépaisseur de matière répétable et évitez une passe de polissage inefficace. |
relâchement des contraintes du matériau | Les anneaux fins changent de taille après usinage ou après repos de la pièce. | Séparez les opérations d'ébauche et de finition, laissez une matière brute équilibrée et vérifiez après desserrage et stabilisation. |
Variation de jauge | Les opérateurs obtiennent des résultats différents sur le même composant. | Définir la force de contact, l'orientation, les emplacements, le réglage principal et une étude R&R de l'instrument de mesure le cas échéant. |
3. La température peut utiliser la tolérance avant que l'outil ne le fasse.
Le document de référence du NIST intitulé « Usinage de l'aluminium et des alliages d'aluminium » indique un coefficient de dilatation thermique d'environ 18 à 25 µm/m·K pour les alliages d'aluminium et précise que les pièces finies doivent être maintenues à basse température pour garantir leur précision dimensionnelle. La norme ISO 1:2022 spécifie 20 °C comme température de référence standard pour les propriétés dimensionnelles et géométriques. Ces deux éléments expliquent pourquoi une pièce chaude contrôlée à proximité d'un tour peut présenter des différences avec la même pièce contrôlée ultérieurement dans une zone d'inspection à température contrôlée.
Utilisez la relation du premier ordre ΔD = α × D × ΔT. Pour un diamètre de 100 mm en aluminium, avec α = 23 µm/m·K comme exemple, une différence de température de 5 °C correspond à une variation de diamètre d'environ 0,0115 mm. Ce résultat ne garantit pas un comportement identique pour tous les alliages ou géométries ; il indique simplement que la température peut représenter plus de la moitié d'une tolérance de 0,020 mm. Utilisez les données certifiées de l'alliage et la température mesurée lorsqu'une correction est nécessaire.
Une procédure fiable est simple. Préchauffez la machine à une température constante. Maintenez la température et la concentration du liquide de refroidissement conformément aux instructions du fabricant et du fournisseur. Ne posez pas de pièces de précision sur un établi exposé au soleil ou sur un chariot en acier froid. Laissez le composant et l'étalon atteindre un état convenu avant la réception finale. Consignez cet état dans le rapport d'inspection lorsque le diamètre est parfaitement ajusté.
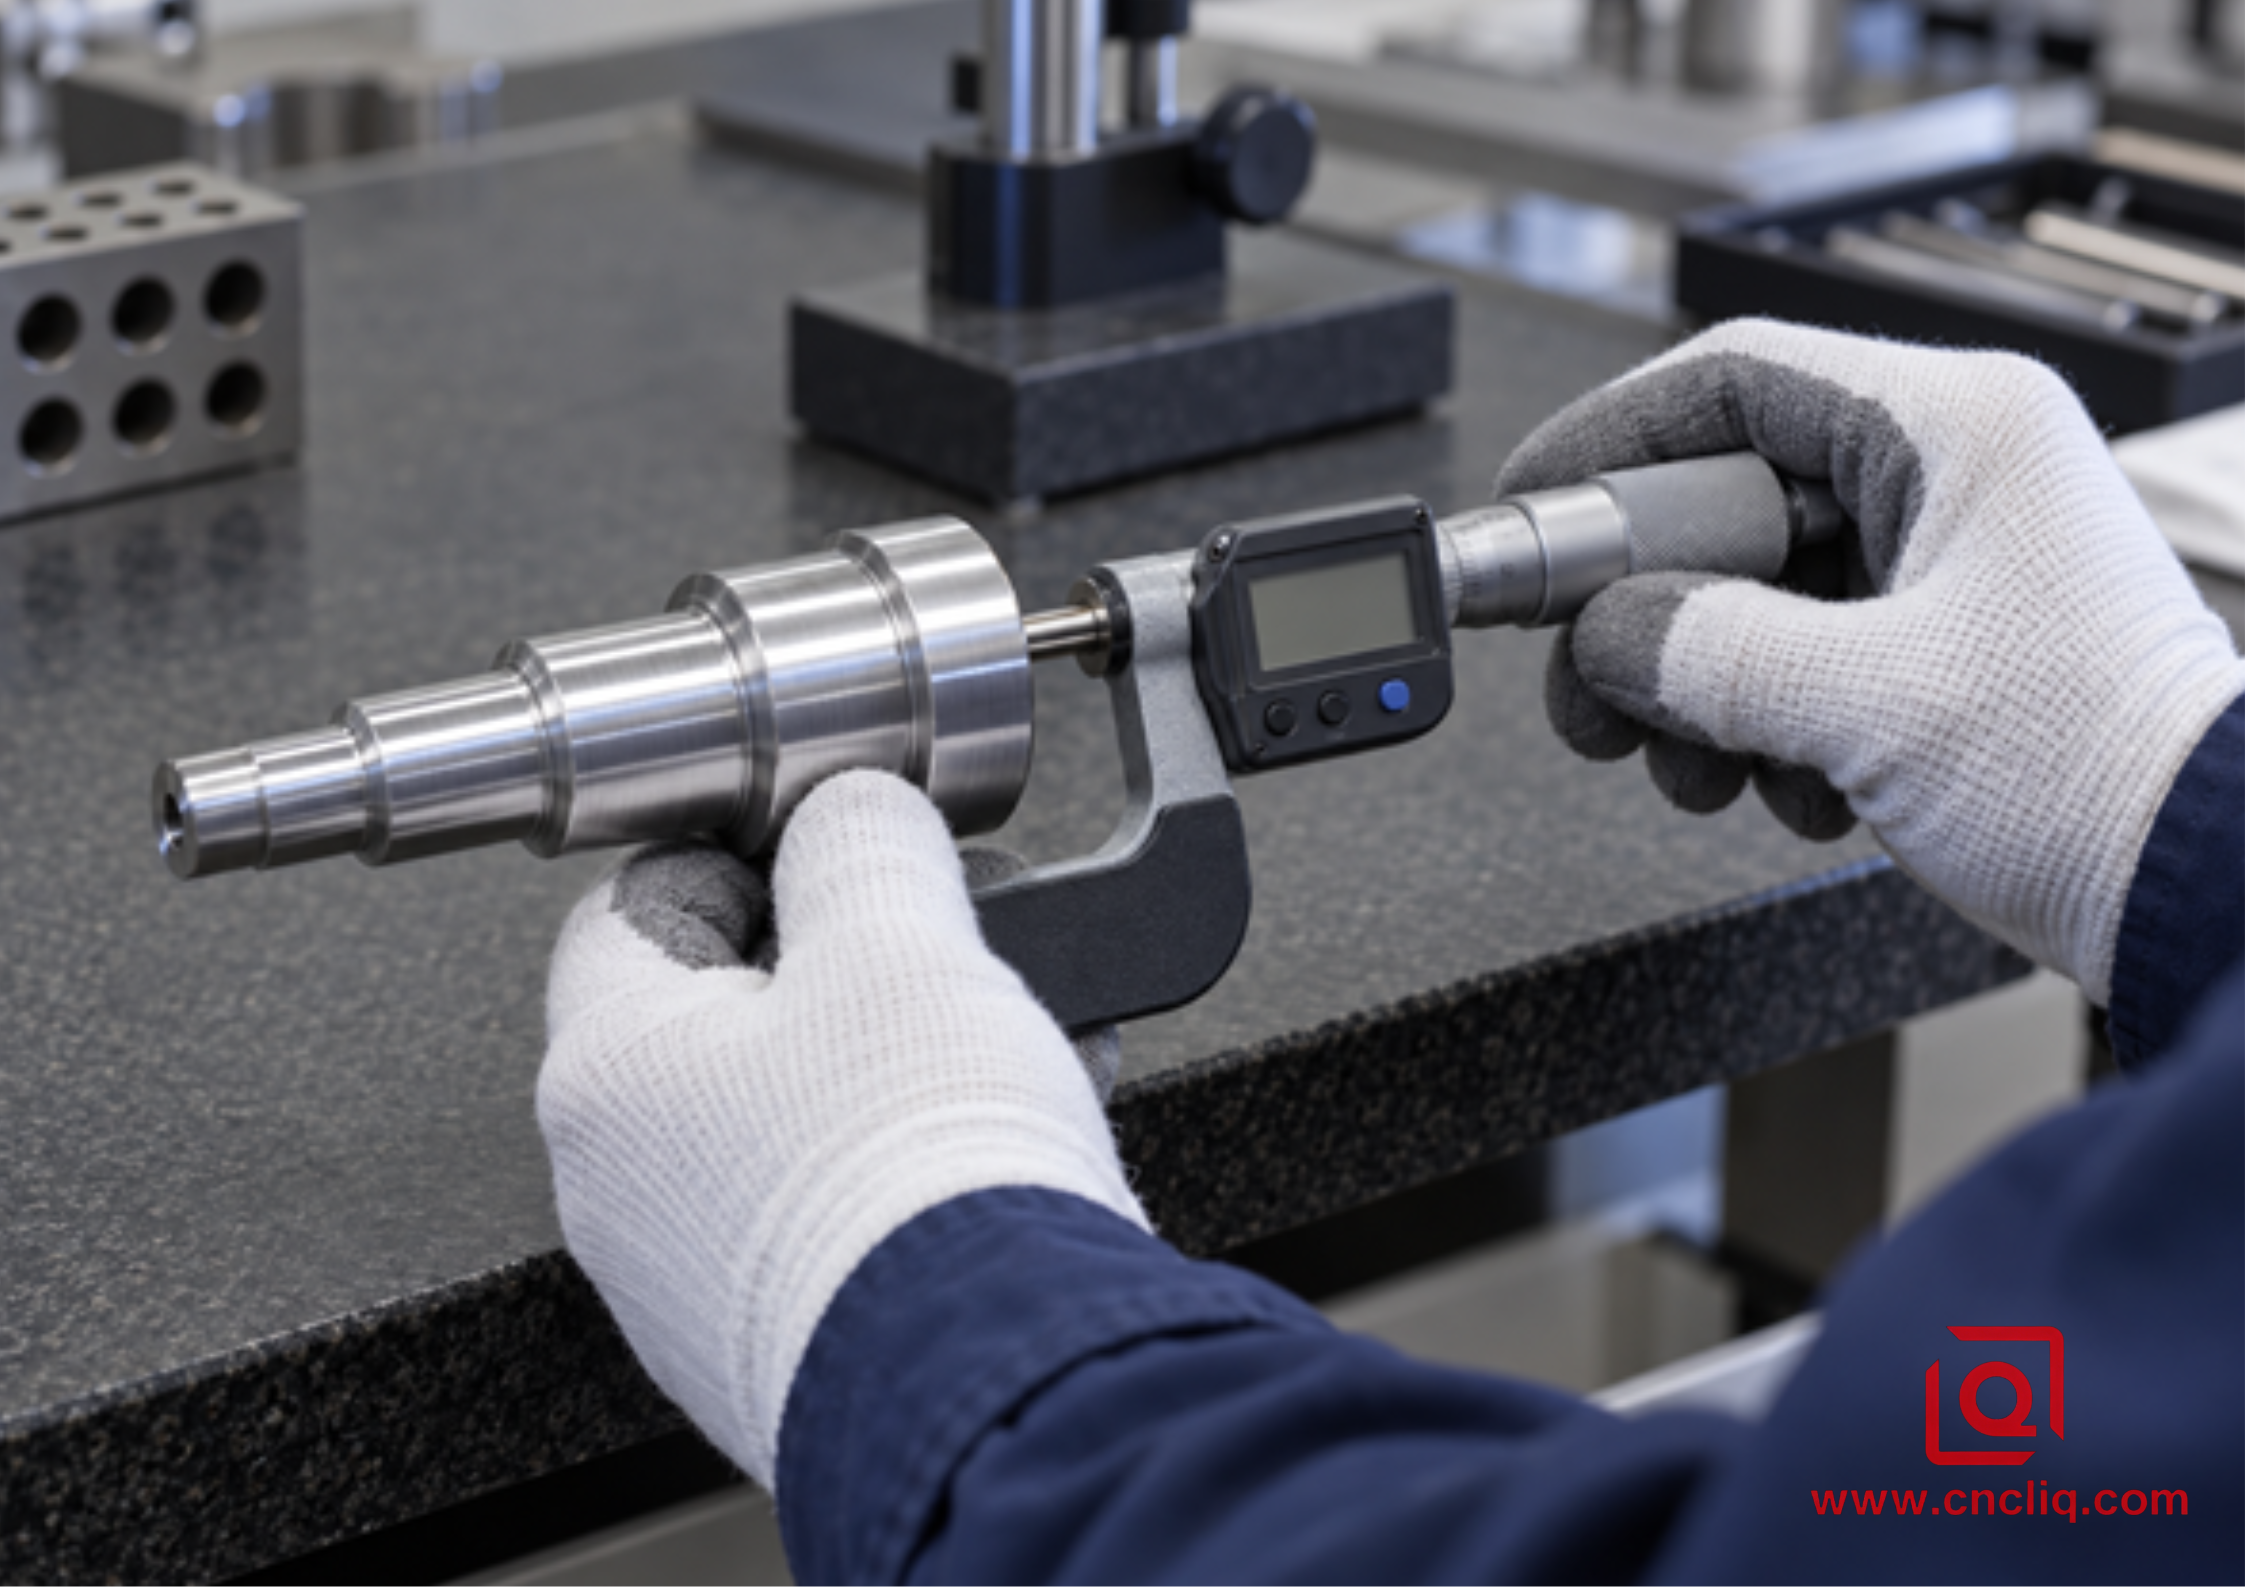
Contrôle micrométrique d'un arbre en aluminium tourné
Image 1 — Vérification au micromètre externe après stabilisation de la pièce et de l'instrument de mesure
4. Maintien de la pièce : Maintenir la pièce sans introduire d'erreur d'usinage dans le dispositif de serrage.
Le module d'élasticité de l'aluminium est d'environ 70 GPa, et le guide d'usinage du NIST indique que l'aluminium se déforme davantage que de nombreux métaux sous une force de serrage donnée. Une pression plus élevée n'est donc pas automatiquement synonyme de sécurité accrue. Sur un anneau mince, trois mors rigides peuvent temporairement lui donner une forme trilobée. L'outil effectue une coupe circulaire pendant que l'anneau est maintenu ; lorsque les mors s'ouvrent, la pièce reprend sa forme initiale et le diamètre d'alésage ou extérieur se modifie.
Utilisez la plus grande surface de contact possible. Les mors doux alésés doivent correspondre au diamètre de serrage et s'appuyer près d'une zone structurellement rigide. Les pinces fendues répartissent la force plus uniformément que les petits contacts entre les mors. Les mandrins expansibles peuvent supporter un alésage fini pendant le tournage d'un diamètre extérieur, mais leur expansion doit être contrôlée. Pour les manchons très fragiles, l'utilisation d'un support sacrificiel ou d'un arbre spécialement conçu peut se justifier. Quelle que soit la méthode, validez-la à la pression minimale empêchant tout glissement sous la charge de coupe prévue.
N'acceptez pas un diamètre trop petit uniquement lorsque la pièce est encore serrée. Inspectez-la après desserrage, puis faites-la tourner et vérifiez plusieurs angles. Si la paroi est mince, répétez le contrôle après une période de stabilisation définie. C'est la différence entre la mesure sur le montage de fabrication et la mesure sur la pièce du client.
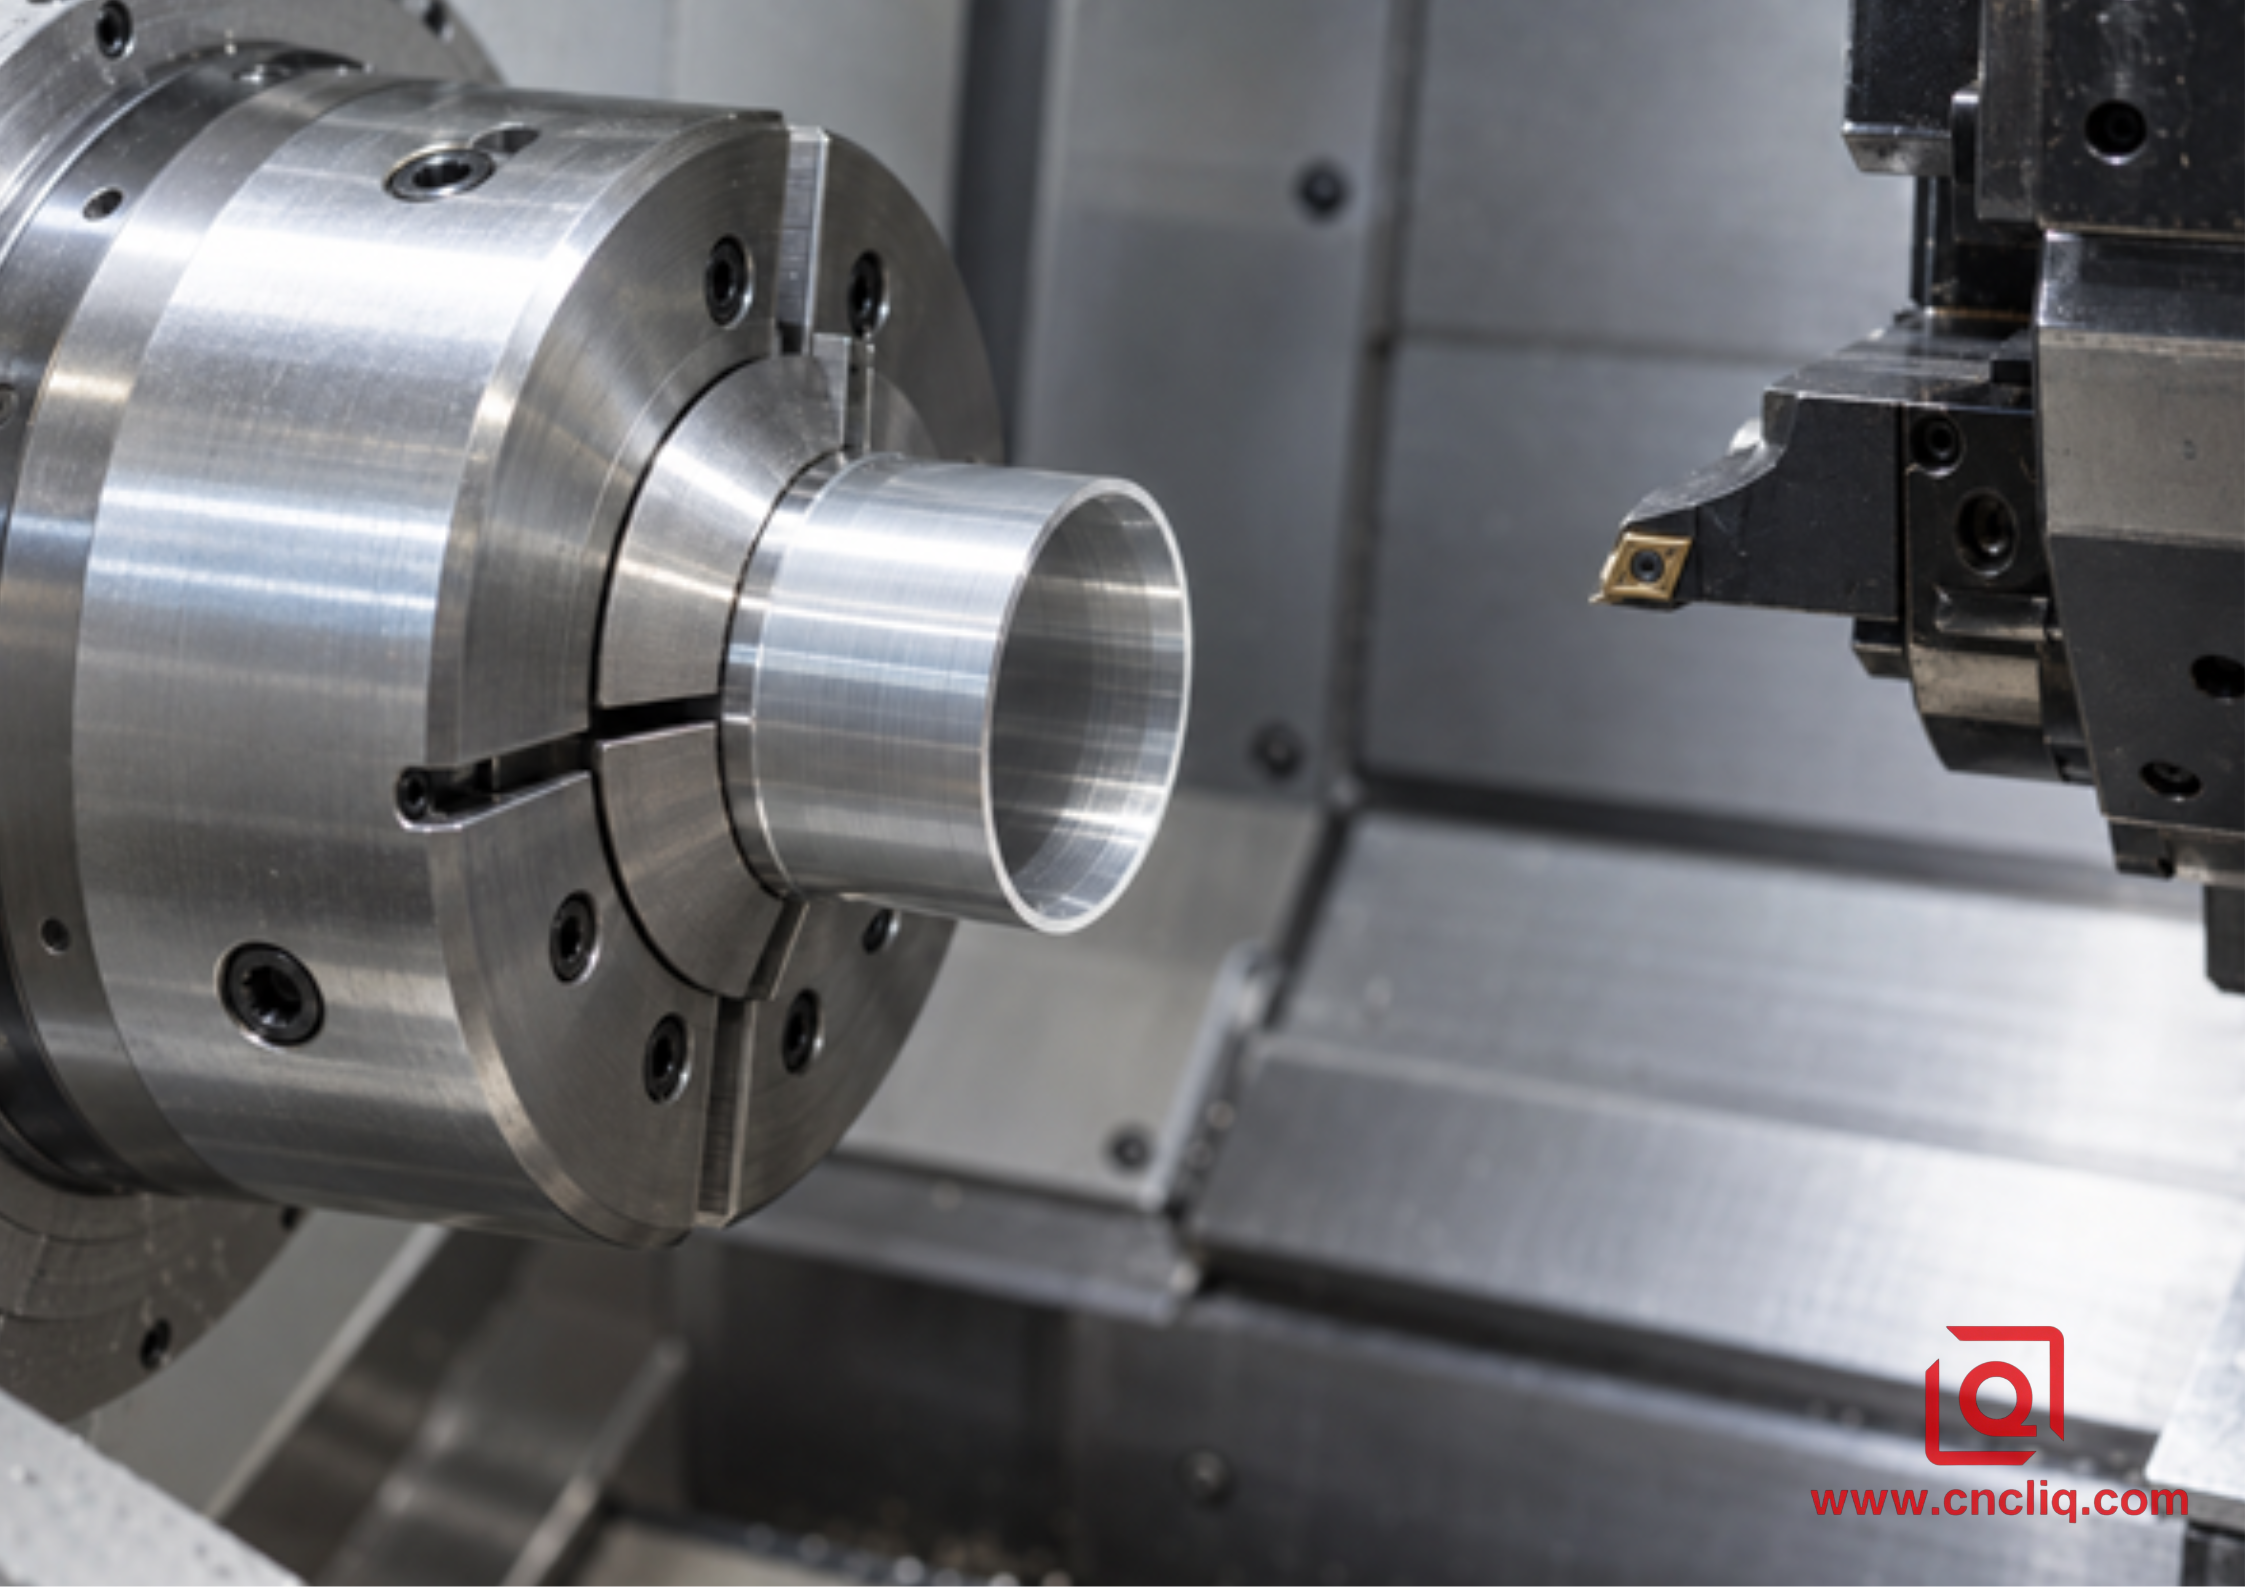
Manchon mince en aluminium maintenu par des mâchoires souples à enroulement complet
Image 2 — Le bridage par contact total réduit la distorsion locale sur les composants tournés à parois minces
5. Séparer l'ébauche, la semi-finition et la finition
Tenter d'atteindre la taille voulue en une seule passe rend le dépannage difficile. Un usinage contrôlé crée une surface stable et une quantité de matière prévisible à enlever pour la finition.
1. Dégrossir de façon uniforme. Enlever la majeure partie du matériau à l'aide d'un outil et selon une géométrie adaptés à la charge. Conserver suffisamment de matière radiale pour corriger le faux-rond, les surfaces endommagées et les déformations dues à la première opération.
2. Relâchez et réévaluez la position lorsque la géométrie l'exige. Une douille fine ou une forme fortement dégagée peuvent se déplacer après l'ébauche. Il peut être plus judicieux de desserrer, de laisser reposer la pièce et de rétablir la référence qu'une correction finale effectuée sur une pièce sous contrainte.
3. Semi-finition avec tolérance répétable. Définissez la forme que l'outil de finition rencontrera. Des épaisseurs de matière irrégulières engendrent des forces de coupe inégales et peuvent transformer une correction de diamètre en conicité.
4. Utilisez le tranchant approprié pour la finition. Le guide de tournage Sandvik Coromant distingue les géométries de finition affûtées pour les passes légères des géométries d'ébauche plus prononcées. Un tranchant d'ébauche fortement affûté, utilisé pour une faible surépaisseur de finition, risque de frotter, de générer de la chaleur et de laisser une surface de mauvaise qualité au lieu d'une coupe nette.
5. Vérifiez avant que le lot ne s'emballe. Mesurez le premier composant à l'état stable, corrigez uniquement l'erreur constatée et verrouillez le plan de réaction pour les contrôles ultérieurs.
La dernière passe doit être suffisamment large pour permettre la coupe, mais pas au point de déformer la pièce. Il n'existe pas de valeur universelle d'avance, de vitesse ou de profondeur de passe qui convienne à tous les alliages, plaquettes, diamètres et machines. Commencez par consulter les données du fabricant d'outils pour la plaquette et l'alliage utilisés, puis validez le réglage sur votre machine. Un bon fournisseur saura expliquer le raisonnement et présenter le résultat obtenu sur un premier exemplaire, plutôt que de se contenter d'une valeur unique.
6. Gardez le tranchant propre et prévisible
L'accumulation de matière est une cause fréquente de variation brutale du diamètre de l'aluminium ductile. La matière adhère à la face de coupe et modifie temporairement l'arête de coupe effective. La pièce peut se déformer, la finition peut présenter des défauts et une pièce ultérieure peut se déplacer à nouveau lorsque le dépôt se détache. Une géométrie d'outil polie, affûtée et à angle de coupe positif, conçue pour l'aluminium, réduit l'effort de coupe et limite l'adhérence. Le liquide de refroidissement ou une lubrification minimale doit atteindre l'interface outil-copeau de manière constante, conformément aux recommandations du fabricant de la machine et du fluide.
Le contrôle des copeaux protège également la surface usinée. Les copeaux longs et rubanés peuvent s'enrouler autour d'un arbre, rayer une zone d'étanchéité ou perturber l'arrosage. Le brise-copeaux doit être adapté à l'avance et à la profondeur de passe réelles ; le choisir uniquement en fonction de la forme de l'insert ne suffit pas. Surveillez attentivement les copeaux, la surface, la charge sur la broche et l'insert à la loupe. Ce sont des signes avant-coureurs de problèmes, et non des détails d'entretien.
Pour les arbres longs et fins ou les alésages profonds, réduisez l'effet de levier avant de modifier les décalages. Diminuez le porte-à-faux de l'outil, soutenez la pièce lorsque cela est possible et veillez à ce que le sens de coupe et la surépaisseur soient constants. Un décalage ne peut corriger un processus dont le comportement varie d'une pièce à l'autre.
7. Mesurer le diamètre comme un système
Un micromètre numérique ne constitue pas automatiquement un système de contrôle complet. Il convient de définir la zone de mesure, le nombre de positions angulaires échantillonnées, la distance entre les points de mesure et les épaulements, ainsi que la nature du résultat (dimension, ovalisation ou conicité). Utilisez un étalon calibré adapté à la plage de mesure, maintenez les surfaces de contact propres et évitez de chauffer une petite pièce en aluminium à mains nues.
Pour les diamètres extérieurs de grande série, un comparateur à mâchoires ou un comparateur électronique permet une mesure comparative rapide après étalonnage à l'aide d'étalons traçables. Le contrôle pneumatique est particulièrement utile pour les alésages, mais la disposition des buses, l'état de surface et la qualité de l'étalon sont des facteurs importants. Une machine à mesurer tridimensionnelle (MMT) est précieuse pour établir les relations de référence et obtenir un relevé dimensionnel documenté ; cependant, elle n'est pas toujours l'outil le plus rapide ni le plus informatif pour tous les diamètres usinés simples. Lorsque la forme est un critère essentiel, un instrument de contrôle de la circularité ou un balayage multisectionnel défini peut s'avérer nécessaire.
L'article de Liqin sur le contrôle par machine à mesurer tridimensionnelle (MMT) pour la vérification des tolérances de l'aluminium explique comment le reporting dimensionnel s'intègre dans la démarche qualité globale. Pour une pièce usinée, le plan de mesure doit rester adapté au besoin fonctionnel et ne pas se limiter à l'instrument le plus coûteux.
Risque lié aux caractéristiques | Approche d'inspection utile | Attention importante |
diamètre extérieur court rigide | micromètre extérieur ou calibre à ressort comparatif | Prélever l'échantillon sous plus d'un angle si le lobage est possible. |
Manchon à paroi mince, diamètre extérieur ou intérieur | Jauge comparative à faible force plus vérification de la forme de l'état libre | La force appliquée et le support de fixation peuvent déformer la pièce. |
Palier long | Mesurer plusieurs sections axiales et positions angulaires | Une seule mesure de longueur moyenne ne révélera pas la conicité ou la forme du tonneau. |
Alésage lié à un pilote externe | Alésoir ou comparateur à air comprimé pour la dimension ; machine à mesurer tridimensionnelle ou dispositif de contrôle du faux-rond pour la relation | La taille seule ne prouve pas la coaxialité. |
Lot de production | Échantillonnage défini et contrôle statistique des procédés (CSP) sur la caractéristique critique | Ne pas ajuster à partir d'une seule lecture erronée ; utiliser une règle de réaction. |
8. Utilisez le SPC pour corriger la dérive avant que le véhicule ne devienne inutilisable.
L'usure des outils et la dérive thermique ont tendance à se déplacer ; le bruit aléatoire des instruments de mesure a tendance à se disperser. Le suivi séquentiel du diamètre critique aide l'équipe à distinguer les différences. Ne commencez que lorsque le système de mesure est acceptable. Ensuite, définissez le centre de contrôle du processus à partir de pièces validées, établissez des règles d'alerte et d'action, et documentez les personnes autorisées à modifier un décalage.
Un processus performant ne se résume pas à une machine ayant produit une seule pièce conforme. Les indices de capabilité, tels que Cp et Cpk, synthétisent la variation par rapport aux spécifications, mais ils ne sont pertinents que si le processus est stable et que la distribution des données et le plan d'échantillonnage sont appropriés. Avant de demander un indice de capabilité sans contexte, les acheteurs doivent exiger le rapport du premier article, la fréquence du plan de contrôle, l'identification des instruments de mesure et le plan de réaction.
Pour les commandes répétées, notez le lot de barres, l'identifiant de l'insert, l'historique des décalages, le réglage de la pression du mandrin, l'état du liquide de refroidissement, la machine, l'opérateur et l'instrument de mesure. Cet enregistrement permet de réaliser la prochaine configuration en toute sécurité, sans avoir à recommencer une nouvelle expérience.
9. Tenir compte des opérations secondaires et des relations à configuration unique
Si un diamètre doit être anodisé, plaqué, traité thermiquement ou assemblé avec un insert, précisez si les limites d'impression s'appliquent avant ou après cette opération. L'épaisseur du revêtement et son impact dimensionnel dépendent du procédé spécifié et du fournisseur. N'utilisez pas de tolérance générique provenant d'un autre projet. Convenez du masquage, de la cible de pré-revêtement, des échantillons si nécessaire et de la vérification finale.
Lorsqu'un pilote extérieur, un alésage de palier et une surface d'étanchéité doivent partager un axe, leur usinage en une seule opération permet de réduire les erreurs de resserrage. Les équipements de tournage-fraisage sont particulièrement utiles lorsqu'une pièce principalement rotative nécessite également des perçages transversaux, des méplats ou des opérations de fraisage ; la logique de conception est abordée dans la section « Usinage CNC traditionnel versus tournage-fraisage » . Le choix du procédé doit se faire en fonction des relations de référence et des besoins de production, et non en fonction de la marque de la machine.
Boîtier composite anonyme : interface moteur en aluminium
L'exemple suivant, anonymisé et présenté à titre illustratif, est une réalisation composite basée sur les pratiques courantes de tournage et les capacités de Liqin en matière de composants moteurs, telles que décrites publiquement. Il ne constitue ni un compte rendu d'une commande client particulière, ni une garantie de résultat.
Un client du secteur de l'automatisation industrielle avait besoin d'un composant d'extrémité en aluminium comportant un alésage de palier central, un pilote de positionnement externe et une surface de contrôle du faux-rond d'assemblage. Les premiers échantillons issus d'une procédure de fabrication en plusieurs étapes ont révélé un problème récurrent : l'alésage respectait la limite dimensionnelle en deux points, mais le rapport entre le pilote et l'alésage se décalait après le resserrage. La faible épaisseur de la paroi environnante réagissait également à la forte pression des mâchoires, de sorte que les mesures prises avant le desserrage ne reflétaient pas l'état final de l'assemblage.
L'équipe en charge du processus a modifié le plan de fabrication plutôt que de corriger les décalages. L'alésage du palier, le pilote de positionnement et la face critique ont été usinés à partir d'une seule référence en une seule opération de tournage. Les mors doux à contact total ont été alésés au diamètre de serrage réel, et la pression de serrage admissible a été enregistrée. L'ébauche et la finition ont été réalisées avec des outils distincts. Après usinage, la pièce a été libérée, stabilisée, puis contrôlée sous différents angles et sections ; la relation de référence a été vérifiée à l'aide d'une méthode de mesure de faux-rond ou de coordonnées appropriée.
Ce raisonnement correspond parfaitement à la logique de fabrication publiée pour la bride/le capuchon avant de moteur de précision Liqin, dont l'alésage du palier, le tenon de positionnement et la face exigent une concentricité et une perpendicularité contrôlées. Un couvercle avant de servomoteur similaire illustre également pourquoi les interfaces circulaires et les références d'assemblage nécessitent un usinage et un contrôle précis. La leçon commerciale est simple : si votre dessin identifie la fonction d'accouplement et la relation de référence dès la phase de devis, le fournisseur peut concevoir l'ensemble en conséquence au lieu de découvrir le problème lors de l'assemblage.
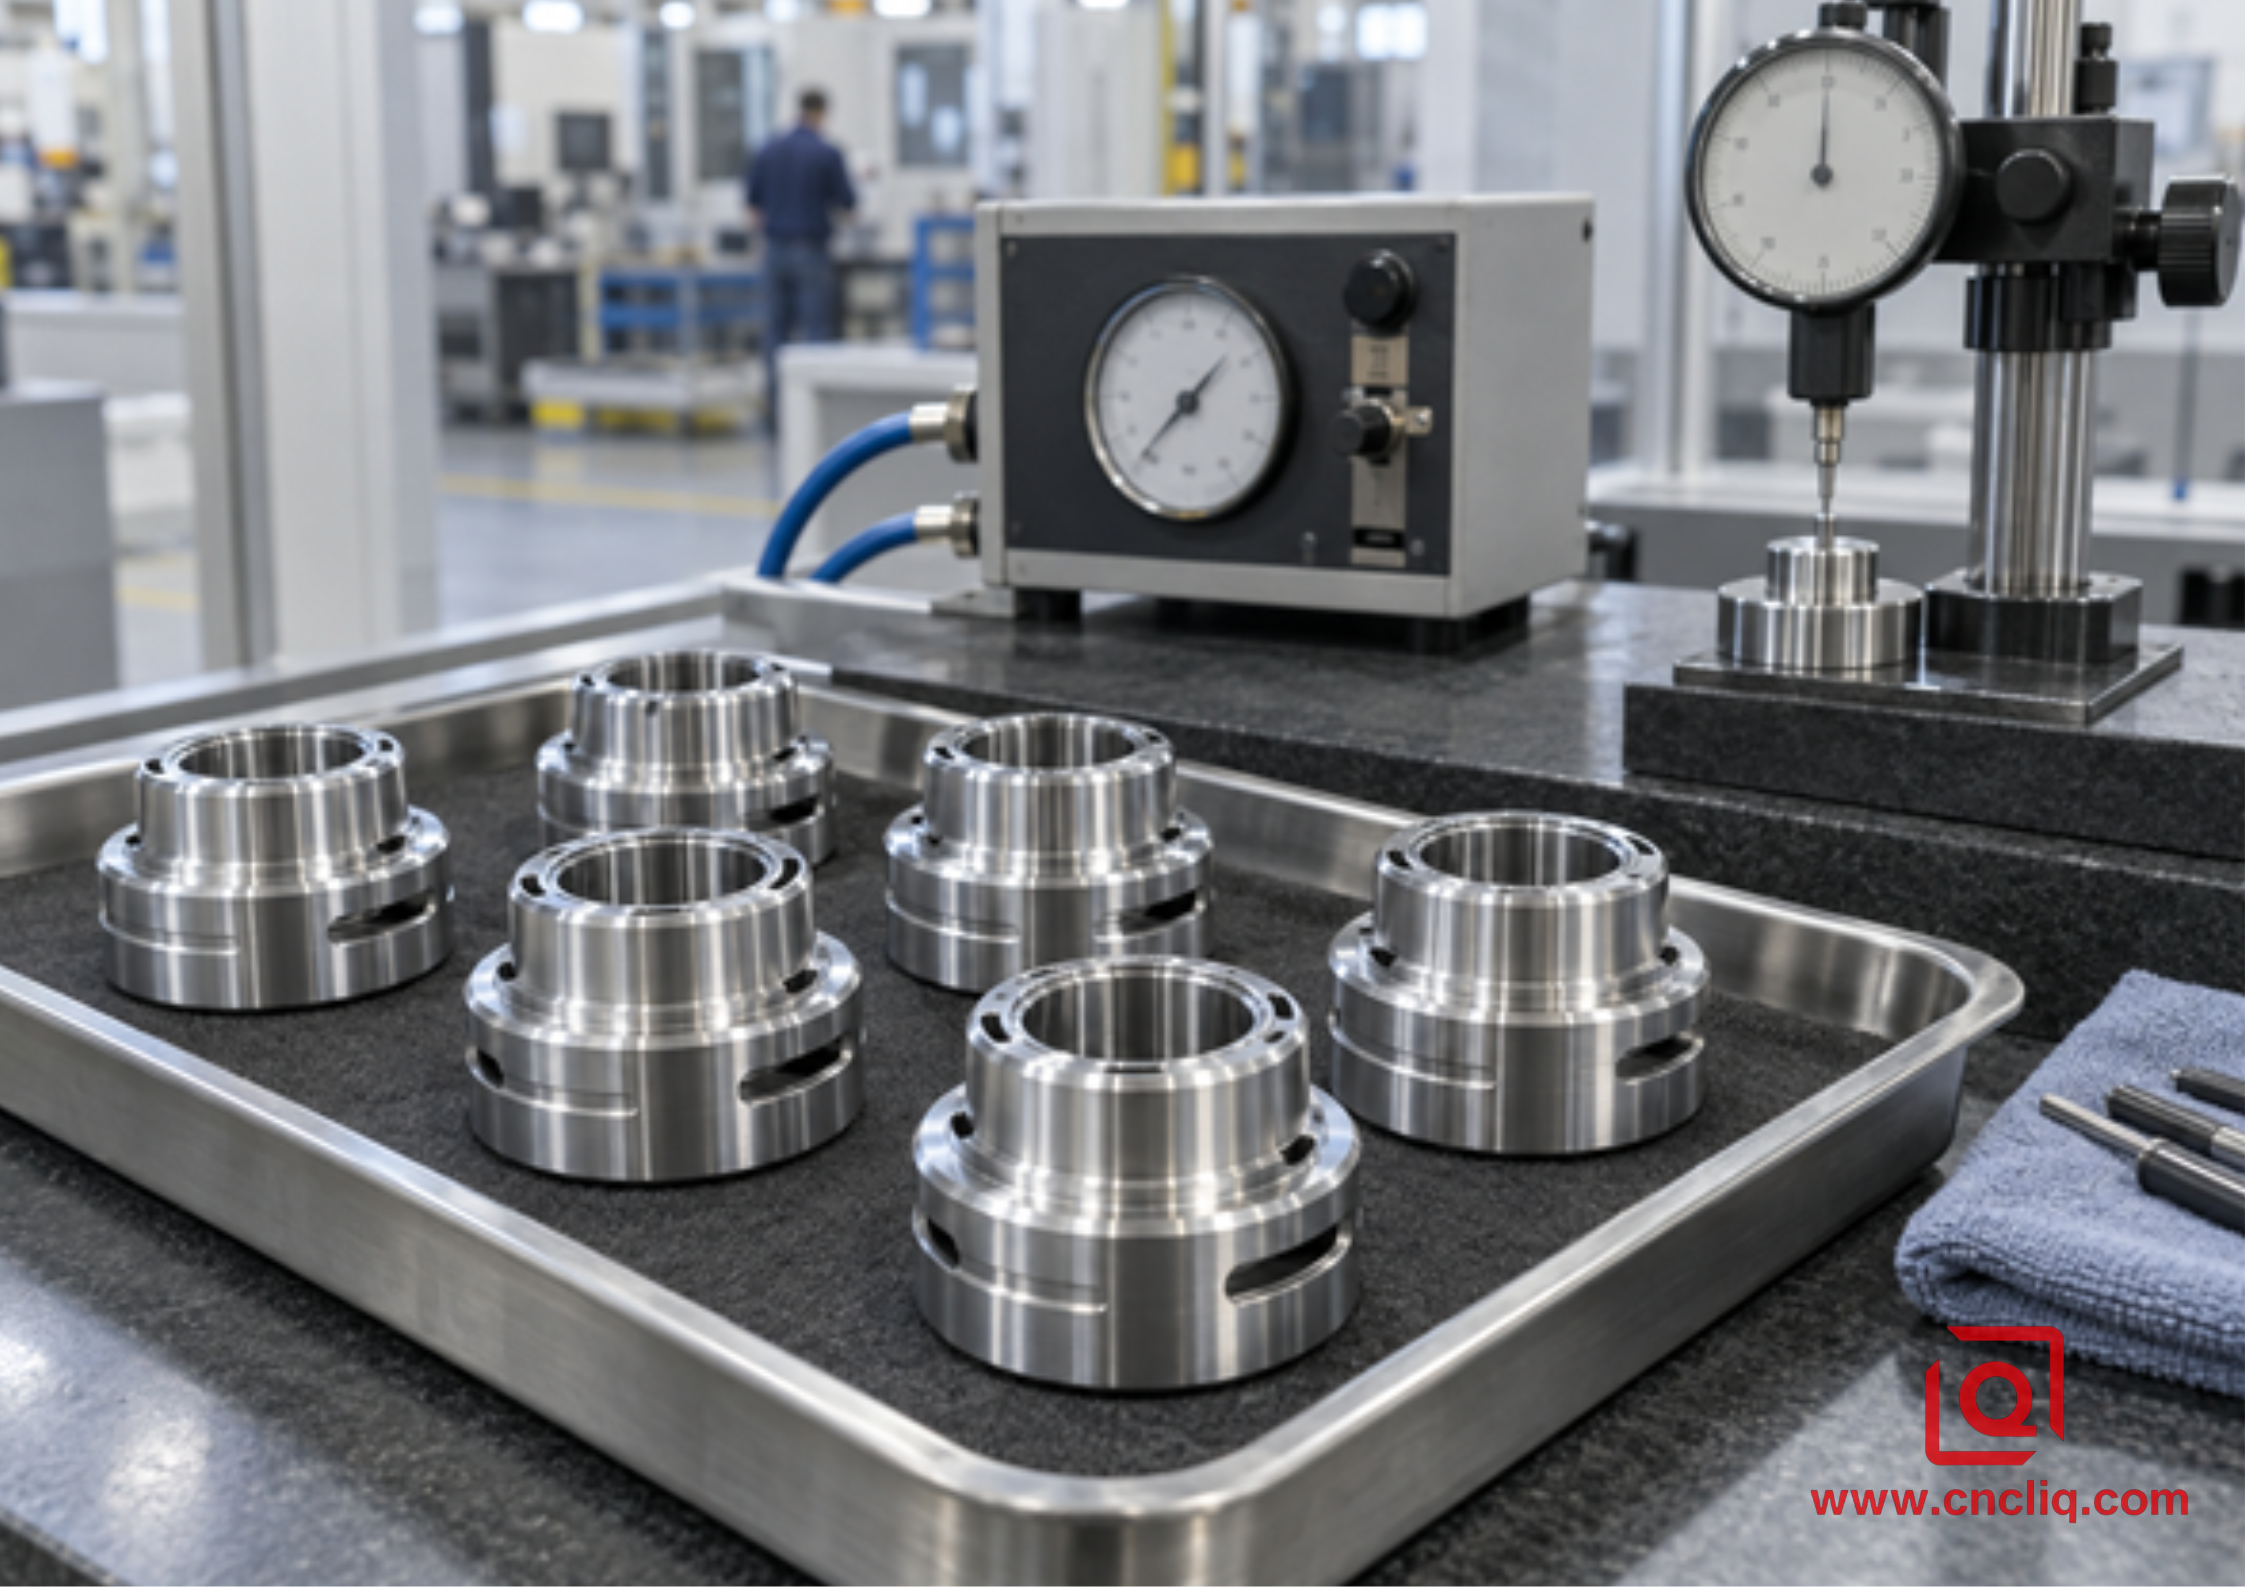
Lot de composants en aluminium usinés avec précision en cours d'inspection
Image 3 — Le contrôle par lots associe un tournage répétable à une inspection comparative et géométrique appropriée
Liste de contrôle pour demande de devis concernant le tournage d'aluminium à tolérances serrées
Fournissez suffisamment d'informations pour que l'usine puisse établir un devis, et pas seulement la forme. Un dossier utile comprend :
· Modèle 3D natif et dessin 2D contrôlé avec niveau de révision.
· Alliage et trempe complets, ainsi que toute exigence de certification des matériaux.
· Limites de diamètre critique, fonction d'ajustement, structure de référence, GD&T et texture de surface.
· Que les dimensions s'appliquent avant ou après anodisation, placage, traitement thermique ou assemblage.
· Informations sur les pièces d'accouplement où l'ajustement ou l'empilement détermine la tolérance.
· Quantité de prototypes, taille du lot, demande annuelle et horizon prévu des commandes répétées.
· Exigences en matière de documentation relatives au premier article, à la CMM, aux matériaux, aux capacités, au PPAP ou à d'autres sujets.
· Exigences en matière de propreté, d'ébavurage, d'emballage et d'acceptation cosmétique.
Vous prévoyez la fabrication d'un arbre, d'un manchon, d'un palier, d'un pilote de moteur ou d'un alésage serré en aluminium ? Envoyez-nous le plan, l'alliage ou le traitement thermique, les dimensions d'ajustement, l'état du revêtement et la quantité prévue. L'équipe d'ingénierie de Liqin analysera la chaîne de tolérances et vous proposera une méthode de production mesurable. Demandez une analyse de fabricabilité (DFM) et un devis.
Cliquez ici pour toute demande 👆
FAQ
1. Quelle est une tolérance de diamètre serrée réaliste pour l'aluminium tourné CNC ?
Il n'existe pas de valeur universelle fiable, car la capacité dépend du diamètre, de la longueur, de l'épaisseur de paroi, de l'alliage et de la trempe, de la rigidité de l'installation, de la portée de l'outil, de la température, de l'état de surface, de la taille du lot et de la méthode de mesure. Un tourillon rigide court est différent d'un manchon mince ou d'un alésage profond. Indiquez la limite fonctionnelle sur le dessin, puis demandez au fournisseur de confirmer le parcours, la méthode d'inspection et le résultat du premier article pour cette géométrie précise.
2. Pourquoi les dimensions d'une pièce en aluminium changent-elles après refroidissement ?
Les alliages d'aluminium présentent un coefficient de dilatation thermique relativement élevé (environ 18 à 25 µm/m·K selon la norme d'usinage NIST), ce qui signifie qu'une pièce chaude peut être sensiblement plus grande que la même pièce à la température de référence ISO 1 de 20 °C. Les températures de la machine, du fluide de refroidissement, de la pièce, de l'étalon et de la salle de contrôle sont toutes importantes ; l'acceptation doit être conforme à des conditions de mesure convenues et consignées.
3. Une machine à mesurer tridimensionnelle (MMT) peut-elle remplacer les micromètres, les jauges pneumatiques et les tests de circularité ?
Pas dans tous les cas. Une machine à mesurer tridimensionnelle (MMT) est idéale pour les relations de référence, le positionnement et la géométrie documentée, tandis qu'un micromètre ou un comparateur peut être plus rapide et plus direct pour les contrôles de diamètre en production. Les comparateurs à air sont utiles pour les alésages, et un instrument de mesure de la circularité peut révéler des défauts de forme que les points de mesure limités d'une MMT ne permettent pas de déceler. Le système approprié est celui qui correspond à la fonction et aux exigences de précision de la mesure.
4. Comment empêcher un fin manchon en aluminium de devenir ovale ?
Réduisez la force de serrage localisée, augmentez la surface de contact avec une pince adaptée, une mâchoire souple à enroulement complet ou un mandrin approprié, soutenez la paroi lorsque cela est possible, séparez l'ébauche de la finition et inspectez la pièce après son desserrage. Mesurez sous plusieurs angles et à différents points axiaux, car une seule mesure peut masquer des lobes, une conicité ou une déformation locale.
5. Quelles informations nous permettent d'obtenir un devis fiable dans les meilleurs délais ?
Fournissez le modèle 3D, le dessin 2D contrôlé, l'alliage et la trempe, les dimensions et références critiques, l'état de surface, l'état du revêtement, l'ajustement prévu, la quantité, la demande annuelle et les documents de contrôle requis. Indiquez les caractéristiques véritablement critiques au lieu d'appliquer une tolérance unique et stricte. Cela permet au fournisseur de choisir le bridage, l'outillage, le parcours d'usinage et le niveau d'effort de contrôle sans incertitude inutile sur les prix.
Cliquez ici pour toute demande 👆
Résumé
Le contrôle précis du diamètre en tournage de précision sur aluminium repose sur un processus maîtrisé, et non sur une simple passe finale : il est essentiel de définir la fonction, de gérer les effets thermiques et de serrage, d’utiliser un usinage par étapes et une arête de coupe adaptée à l’aluminium, de mesurer la pièce brute avec l’instrument approprié et d’anticiper les variations avant qu’elles n’atteignent les limites d’emboutissage. Communiquez rapidement à votre fournisseur les conditions d’assemblage, l’état du revêtement, le système de référence et le volume de production ; il pourra ainsi intégrer la précision et la répétabilité dans son devis.
Coordonnées
Société : Ningbo Liqin Industry Co., Ltd.
Maintenance quotidienne et assistance après-vente : service@shturl.zhuwanying@cncliq.com
Nouvelle demande de renseignements, devis et discussion de commande : business@shturl.zhouli@chinaliqin.com
Assistance téléphonique : +86 18757148656
Clause de non-responsabilité
Tous les articles techniques, spécifications de matériaux, recommandations d'usinage et détails de traitement de surface publiés sur ce blog sont fournis à titre informatif et de référence uniquement. Veuillez noter que les informations générales présentées sur ce blog ne sauraient se substituer aux accords techniques signés. Les pièces sur mesure étant soumises à des variations liées aux numéros de coulée des matériaux, aux étalonnages des machines et aux tolérances spécifiques, les spécifications de qualité contractuelles sont exclusivement régies par vos plans CAO approuvés, vos contrats signés et vos plans qualité formalisés.
Toutes les études de cas clients présentées sur ce blog ont été intégralement anonymisées et nettoyées. Les indicateurs de performance, les processus de fabrication et les images affichés servent uniquement à illustrer nos capacités d'usinage sur mesure et ne constituent en aucun cas une norme universelle applicable à toutes les commandes.
Équipe de fabrication Liqin
Forte de 18 ans d'expérience en ingénierie de précision, Ningbo Liqin Industry fabrique des composants métalliques de haute précision pour les marchés internationaux les plus exigeants. Notre site de production de 6 500 m² est équipé de plus de 150 machines, intégrant l'usinage CNC 4 et 5 axes, le tournage-fraisage, l'extrusion à froid et le moulage sous pression. Cette organisation nous permet de gérer les projets de manière fluide, depuis la conception CAO initiale jusqu'à l'expédition des pièces finales.
Nous assurons un contrôle qualité sans compromis. Nous traitons les tolérances serrées avec la rigueur d'ingénierie qu'elles exigent. Certifiés ISO 9001, ISO 13485 et IATF 16949, nos ingénieurs QA effectuent des contrôles IPQC, FQC et OQC stricts sur chaque lot de production. De la cartographie dimensionnelle CMM et du profilage optique aux tests de dureté et de brouillard salin, nous validons vos spécifications critiques en amont, vous garantissant ainsi des composants prêts à l'emploi, sans difficultés d'assemblage ni arrêts de ligne coûteux. Outre la fabrication, vous pouvez compter sur nous pour des réponses sous 2 heures à vos demandes de devis, un accompagnement direct pour l'échantillonnage de prototypes et une expédition fluide à l'export en Europe, en Amérique du Nord, en Asie et en Océanie.
N'hésitez pas à nous faire part de vos demandes de renseignements et à nous envoyer des échantillons. Visitez notre site web ou contactez-nous directement pour obtenir un devis compétitif !
