 Français




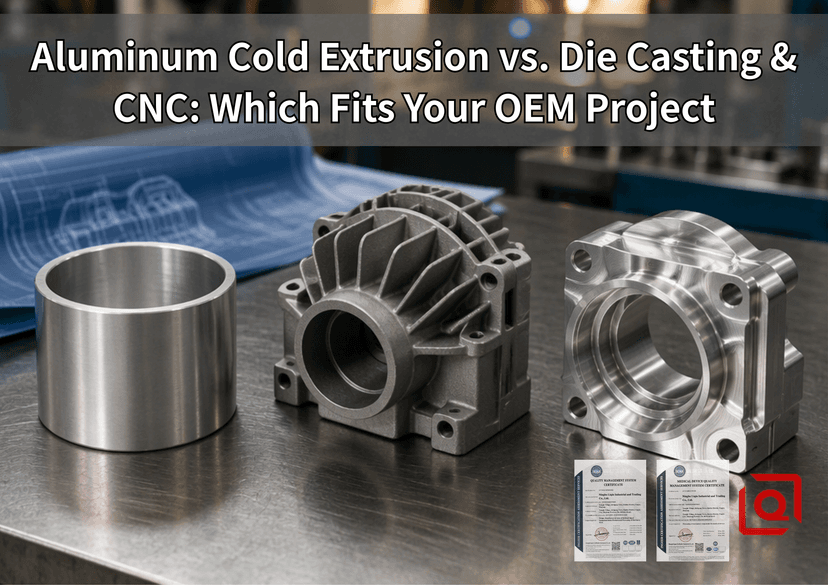
Chaque version matérielle se heurte au même goulot d’étranglement. Le modèle CAO est verrouillé, les tolérances sont vérifiées et l'approvisionnement est désormais confronté à un compromis difficile : comment faire évoluer ce boîtier en aluminium sans détruire les coûts à la pièce ni lutter contre les défaillances sur le terrain ?
La plupart des équipes d'ingénierie s'en tiennent à la CNC multi-axes lors du prototypage. Une fois les commandes de lancement augmentées, ils se tournent par réflexe vers le moulage sous pression à haute pression (HPDC), ignorant complètement l'extrusion à froid. Ce saut se retourne souvent contre vous. Pour les coques à cavité profonde, symétriques ou cylindriques, le passage direct de la barre au moulage sous pression introduit une porosité cachée, des pics de ferraille lors des tests de décroissance de pression et une anodisation tachetée.
Examinons comment l'extrusion à froid, le moulage sous pression et la CNC de billettes se comportent dans des conditions de production réelles en usine.
Ce qui se passe réellement à l'intérieur de l'outillage
Une visionneuse CAO 3D ne vous montrera pas comment le métal se déforme sous le tonnage. Choisir le bon itinéraire nécessite de suivre le déplacement du métal, la déformation et l’historique thermique au cours du cycle.
Extrusion à froid d'aluminium (forgeage par impact / formage à froid)
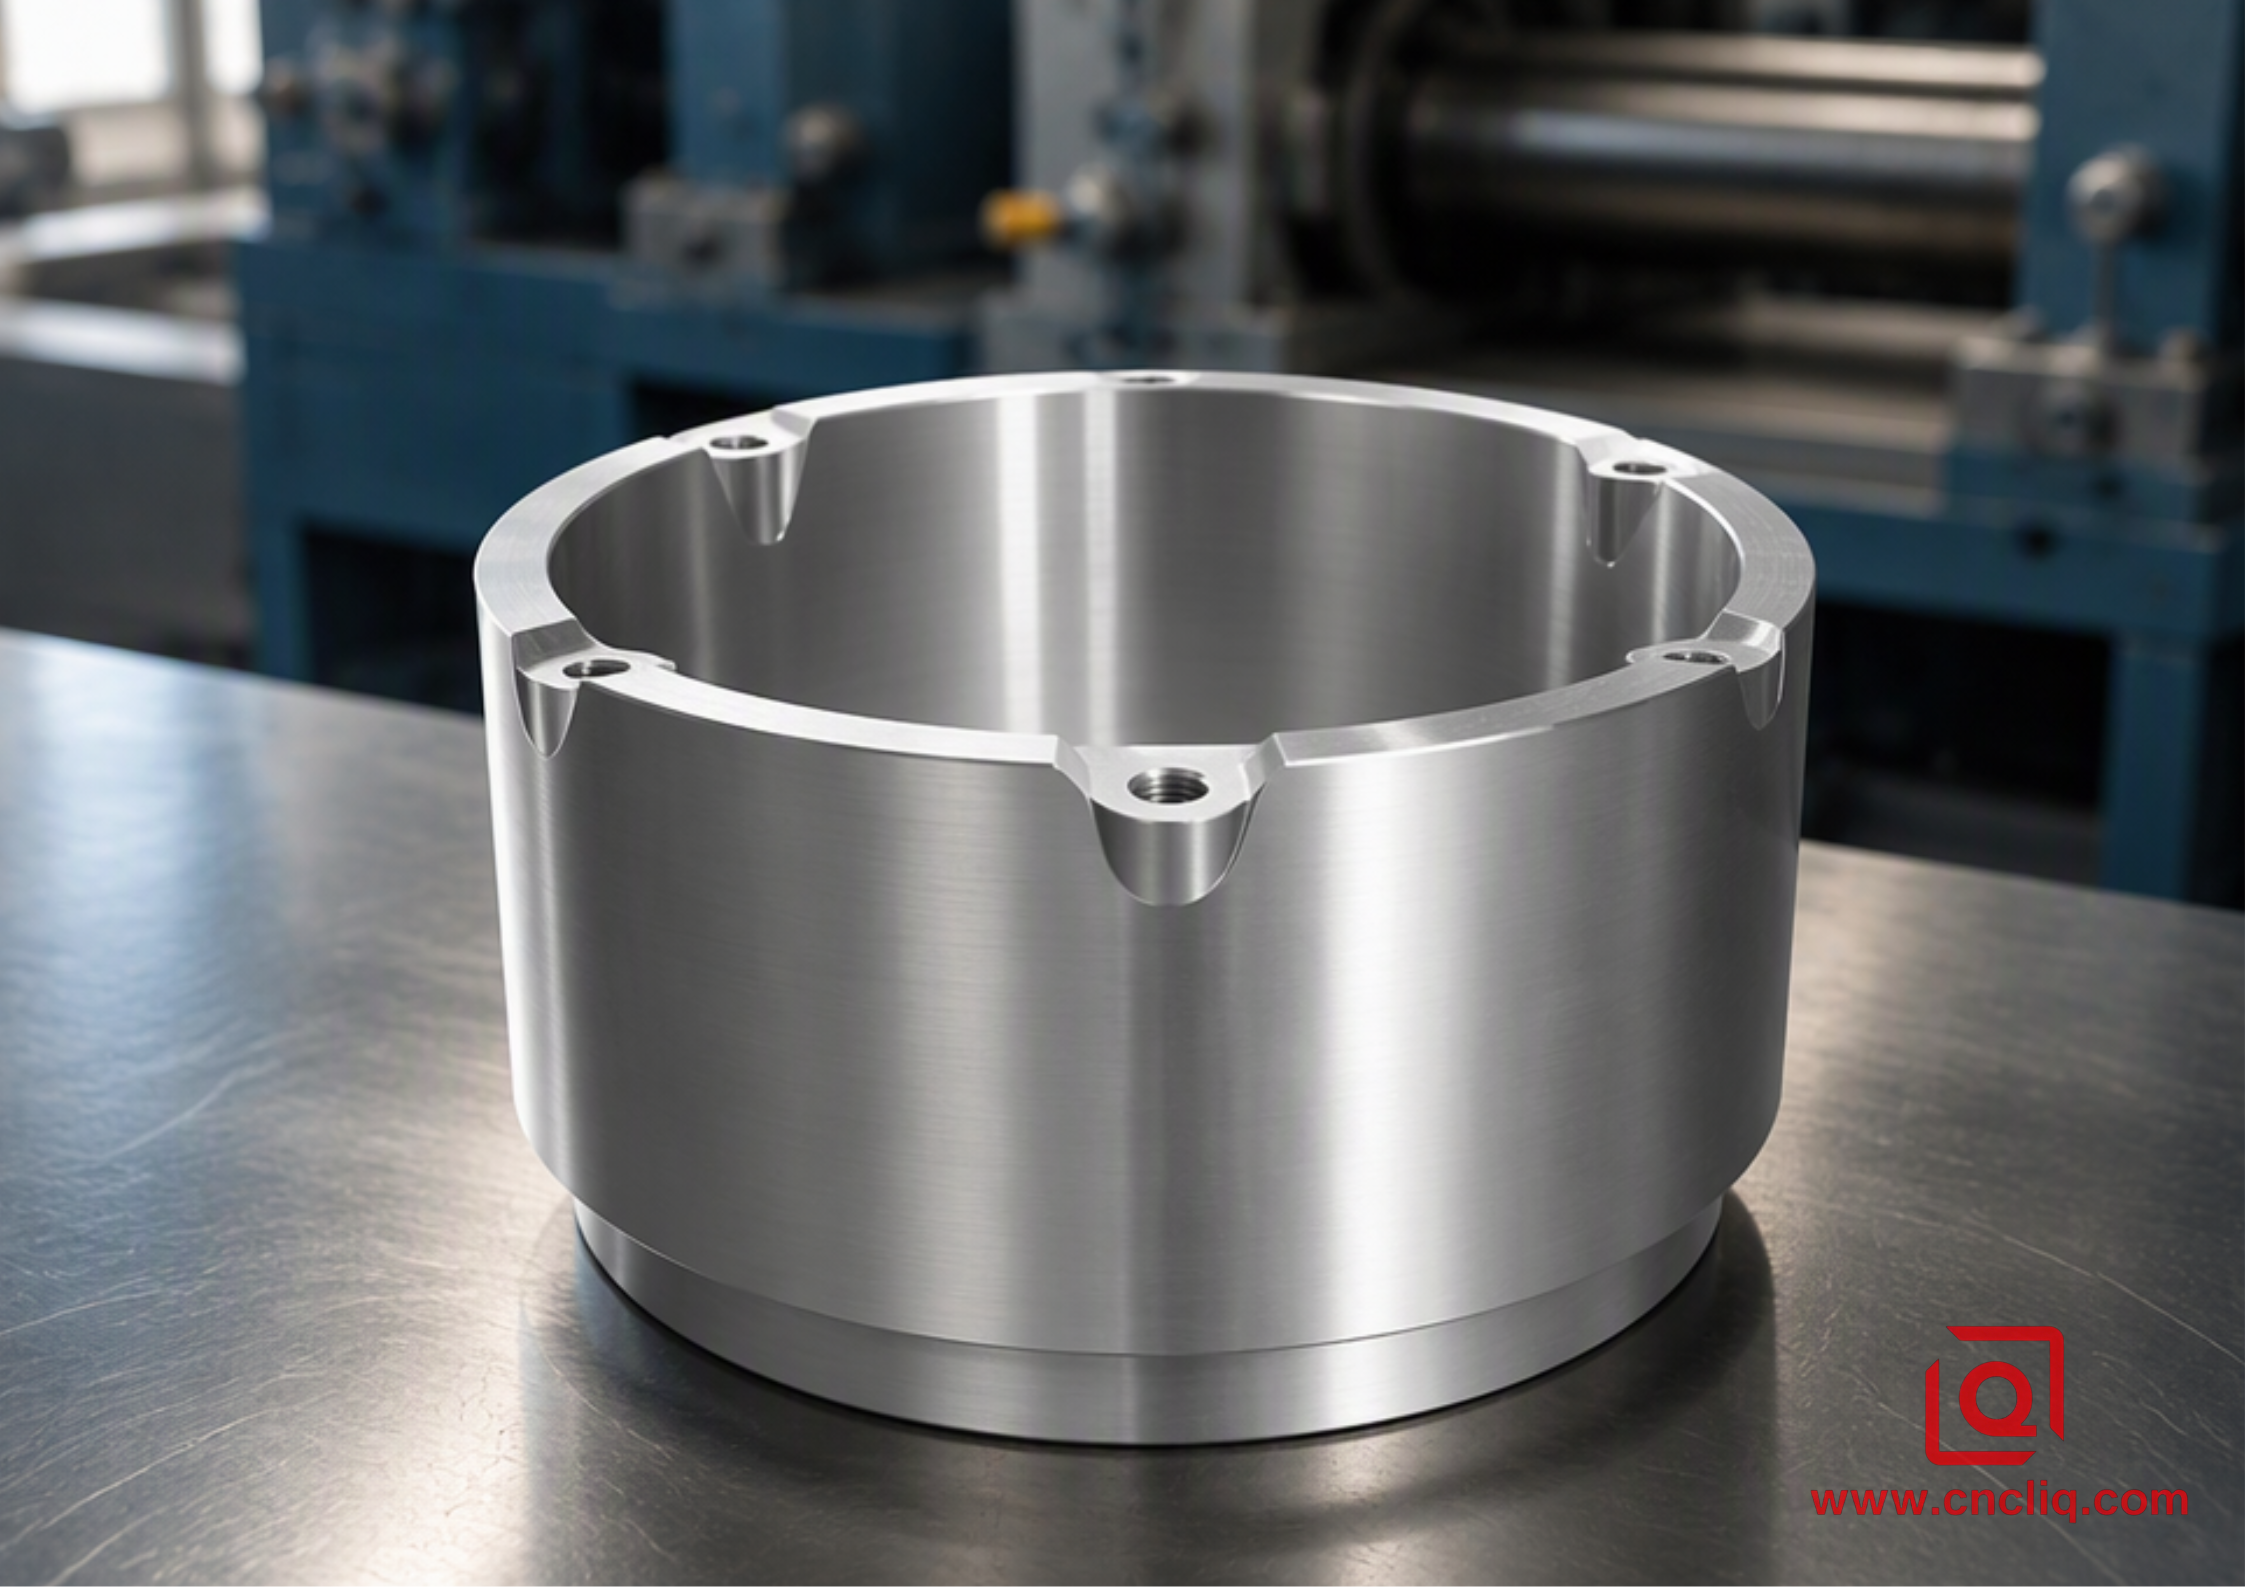
La production commence avec une pièce cylindrique recuite et revêtue, découpée à partir d'une tige de coulée continue. Chargée dans une matrice en carbure de tungstène à température ambiante, la balle subit l'impact d'un poinçon en acier à outils entraîné par une presse mécanique de 250 à 1 200 tonnes.
La balle cède instantanément au-delà de sa limite plastique, bondissant vers l'arrière sur la pointe du poinçon, poussant vers l'avant à travers la gorge de la matrice ou remplissant les caractéristiques de la cavité inférieure. La mise en forme se produisant bien en dessous du seuil de recristallisation, le procédé induit un écrouissage important.
-
Le résultat : les lignes d'écoulement longitudinales des grains se plient et s'enroulent continuellement le long de la géométrie de la pièce, sans cisaillement.
-
Vitesse du cycle : un coup de presse forme le corps creux presque net en 2 à 4 secondes avant que la goupille défonçable ne le dégage.
-
Opérations secondaires : un passage de tour à serrage unique coupe la bouche, coupe les rainures du joint torique et les filetages à un seul point au pas.
Moulage sous pression haute pression (HPDC)
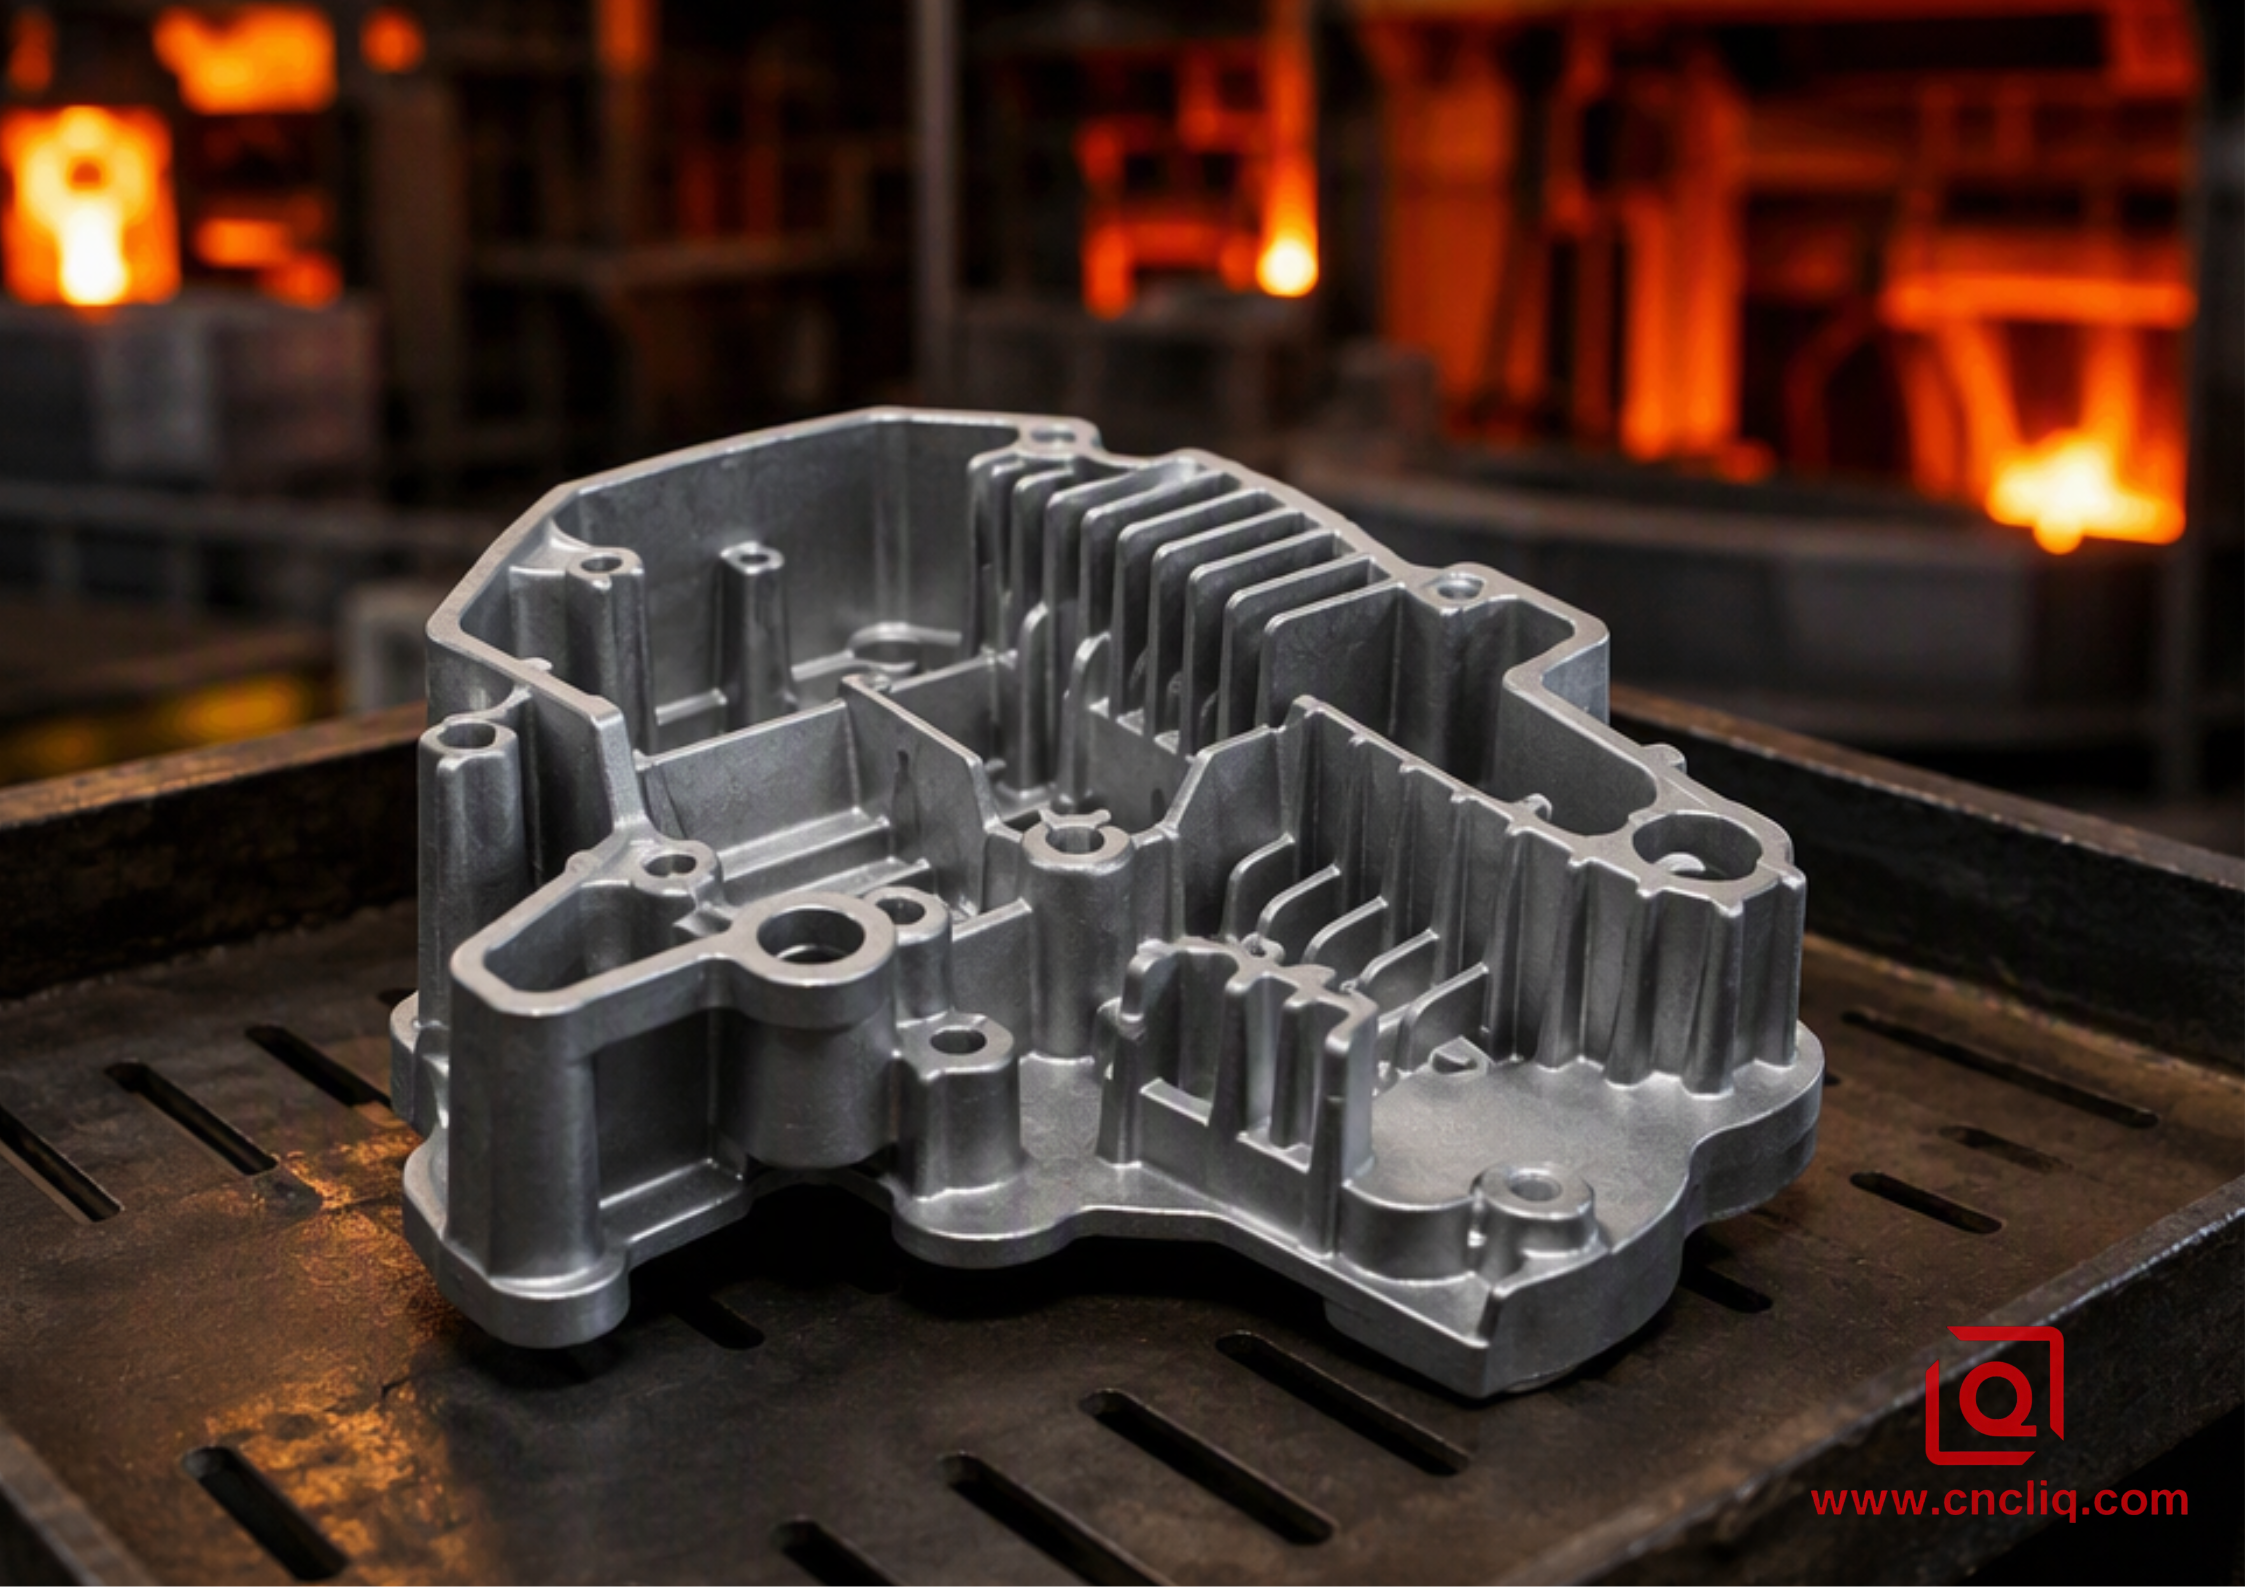
Les fonderies font fondre les lingots d'aluminium secondaire (mélanges riches en silicium comme l'A380 ou l'ADC12) à environ 660 à 700 degrés Celsius. Un manchon de grenaille hydraulique force l'alliage liquide dans un outil en acier H13 à une vitesse de 40 à 60 mètres par seconde sous une pression d'intensification de 30 à 100 MPa.
-
Le résultat : une excellente liberté pour les sangles irrégulières, les ailettes thermiques internes, les bossages et les parois minces jusqu'à 1,5 mm.
-
Le problème : le remplissage turbulent emprisonne l'air du manchon de projection et les agents de démoulage brûlés dans la masse fondue. Sous des impulsions de pression hydraulique ou des vibrations continues, ces bulles internes créent des chemins de fuite et des déchirures de fatigue précoces.
Usinage CNC soustractif
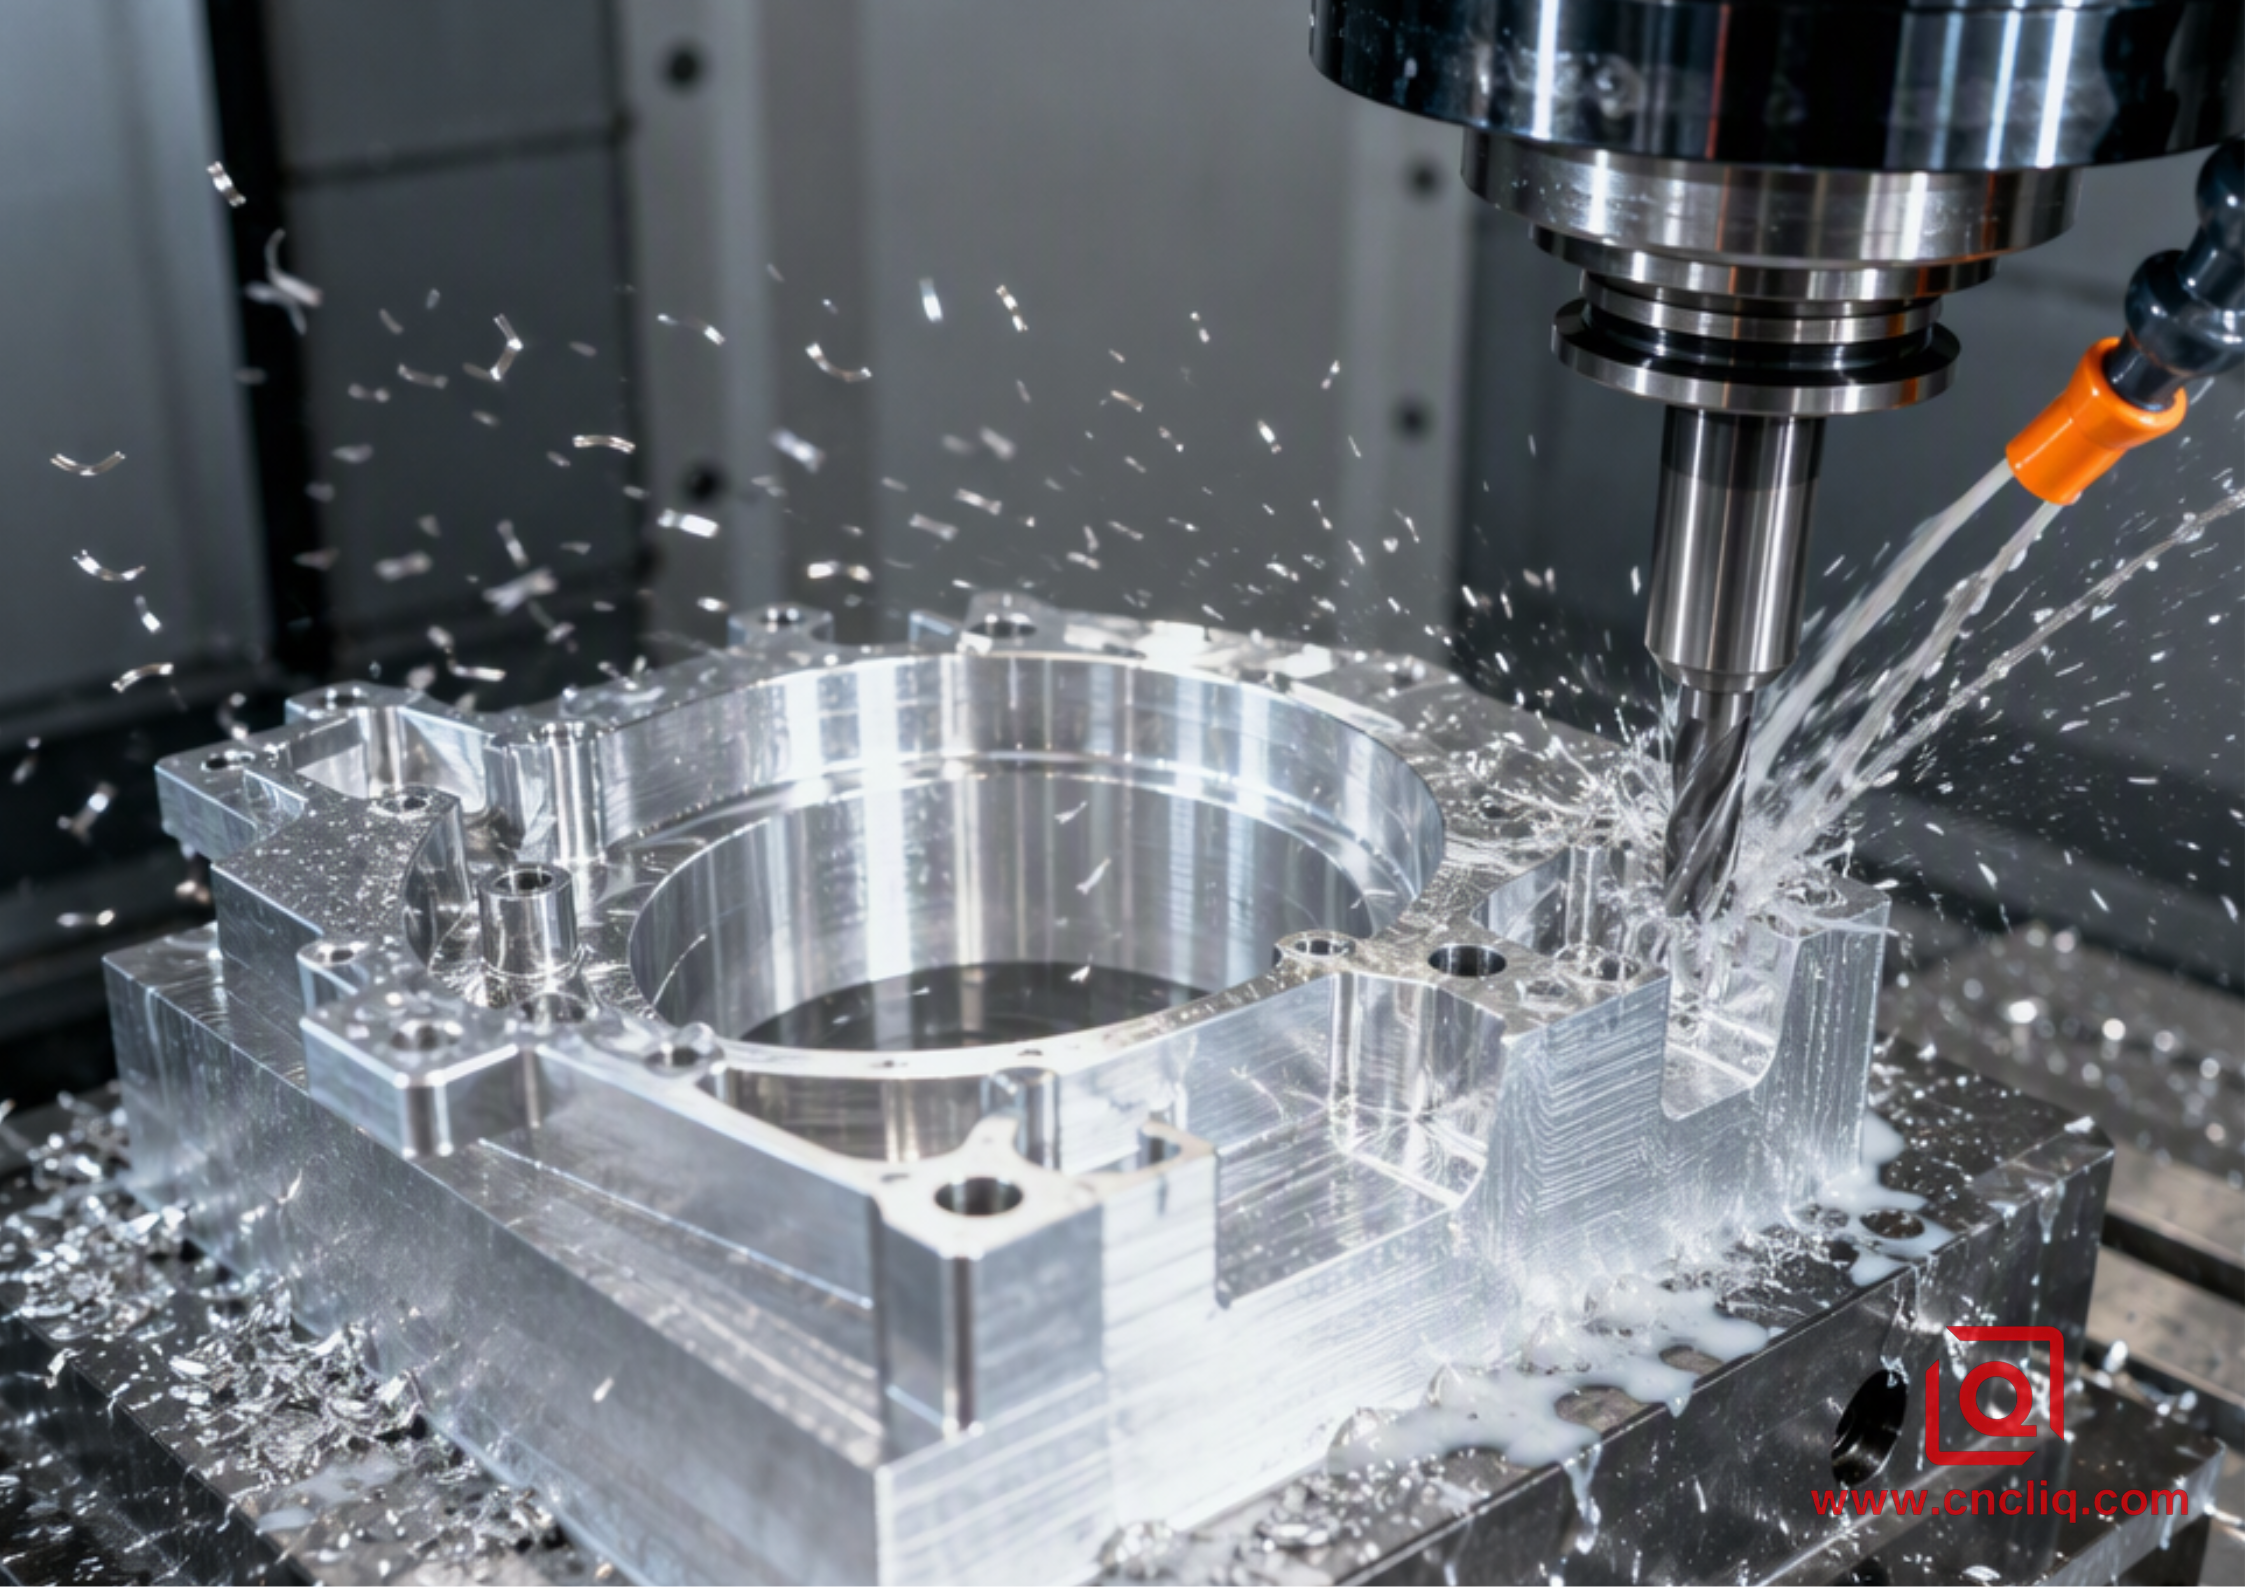
Les opérateurs montent la barre forgée extrudée 6061-T6511 dans des mandrins personnalisés sur un centre de tournage. Les fraises en carbure tournent entre 8 000 et 18 000 tr/min, éliminant le matériau brut jusqu'à ce que la géométrie finie émerge.
-
Le résultat : des alésages serrés avec des tolérances de 0,005 mm, des bords nets et un délai de livraison d'outillage à chargement frontal nul.
-
Le problème : les profils creux profonds transforment 65 à 80 % des barres coûteuses directement en copeaux, étirant ainsi les temps de cycle de broche à 6 à 15 minutes par pièce.
Fiabilité structurelle : fibres de grains, porosité et résistance à l'éclatement
Les chiffres de traction de la fiche technique signifient très peu une fois qu'un boîtier contient du fluide hydraulique ou des cycles sous des charges thermiques EV. La fiabilité à long terme dépend de la microstructure interne.
Cold Extrusion (Continuous Flow) Die Cast (Dendritic + Pores) CNC Solid Billet (Cut Flow)
┌──────────────────────────────┐ ┌───────────────────────────┐ ┌───────────────────────────┐
│ ══════════════════════════ │ │ · · ○ · · · · │ │ ───────────────────────── │
│ ══════════════════════════ │ │ · · · · ○ · · │ │ ──────────── [Cut] ────── │
│ ═══════╗ ╔═════════ │ │ · ○ · · · · · │ │ ═══════╗ ╔════════ │
│ ║ Flow ║ │ │ [Micro-porosity] │ │ ║ Cut ║ │
│ ║ Lines ║ │ │ │ │ ║ Lines ║ │
└────────╨────────╨──────────┘ └─────────────────────────────┘ └────────╨────────╨─────────┘
Le formage à froid 6061 ou 6082 préserve le flux continu des grains de métal le long des parois latérales des composants. Cela permet à la pièce de résister aux coups de bélier brusques et aux charges de choc cycliques. La HPDC fonctionne selon des mécanismes distincts : une solidification rapide crée des formations dendritiques sujettes au piégeage de gaz et à des vides de micro-retrait. Les pièces entièrement traitées par usinage CNC proviennent de barres présentant un grain uniforme. Les cavités profondes et les géométries étagées perturbent plutôt l’orientation des grains, formant des zones de contraintes élevées près des rayons internes.
Matrice de comparaison des processus
| Paramètre | Extrusion à froid d'aluminium | Moulage sous pression haute pression (HPDC) | CNC de précision (à partir de billettes) |
| Qualités des matériaux | 1070, 6061, 6082, 7075 | A380, A383, ADC12, AlSi10Mg | 6061-T6, 7075-T6, 2024, 5083 |
| Utilisation des matériaux | 88 à 96 pour cent (Near-net) | 82 à 90 pour cent (coureurs refondus) | 20 à 45 pour cent (perte de copeaux élevée) |
| Temps de cycle primaire | 2 à 6 secondes par coup | 25 à 60 secondes par tir | 4 à 20 minutes par pièce |
| Tolérance telle que formée | 0,03 à 0,08 mm | 0,10 à 0,25 mm | 0,005 à 0,02 mm |
| Rugosité de surface (Ra) | 0,4 à 1,6 µm (bruni) | 1,6 à 3,2 µm (Peau moulée) | 0,8 à 3,2 µm (Marques de coupe) |
| Densité interne | 100 pour cent dense; fibre continue | Micro-porosité présente (Classe 1 à 4) | 100 pour cent dense; couper la fibre |
| Anodisation Qualité Cosmétique | Finition uniforme, propre et brillante | Taches de silicone gris terne et troubles | Finition uniforme, propre et brillante |
| Investissement en outillage | 3 500 à 15 000 USD (Punch and Die) | 15 000 à 65 000 USD (Moule en acier) | 0 USD (mâchoires souples standard) |
| Fenêtre de lot économique | 3000 à 200000+ pièces/an | 10 000 à 500 000+ pièces/an | 1 à 2500 pièces/an |
Règles DFM pratiques pour l'extrusion à froid
Pour empêcher les poinçons de se casser et le métal de se cisailler lors des tirages à fort tonnage, ancrez vos impressions de pièces à ces cinq règles testées en atelier :
-
Limiter les taux d'extrusion : calculez votre réduction transversale du lingot au mur fini. Maintenez cette métrique entre 3,0 et 8,0 lors du formage à froid des alliages de la série 6000. Des charges de poinçonnage supérieures à 10,0 pointes dépassent 1 800 MPa, rectifiant ainsi l'outillage en peu de temps.
-
Faites correspondre les proportions mur-sol : des étapes dimensionnelles sévères, telles que l'association d'un côté de 1,2 mm avec un fond solide de 18 mm, déclenchent une résistance à l'écoulement inégale qui plisse ou déchire le corps de la boîte. Visez plutôt un rapport d’épaisseur mur/base de 0,6:1 à 1,5:1.
-
Rayons d'entrée faciles : des pas durs de 90 degrés ralentissent l'extrusion vers l'arrière. Donnez aux coins internes un rayon d'au moins 1,0 mm et ouvrez les transitions d'entrée de la matrice à 1,5 mm ou plus afin que le matériau ne se cisaille pas à mi-course.
-
Exigez une trempe et une lubrification appropriées : Alimentez les flans 6061 ou 6082 dans une trempe O entièrement douce, préparée avec du phosphate de zinc ou du savon polymère réactif. Après le formage, effectuez un traitement thermique en solution et un durcissement par précipitation (trempage à 530 degrés Celsius pendant 2 heures, trempe dans l'eau en moins de 15 secondes, puis vieillissement à 175 degrés Celsius pendant 8 heures) pour atteindre des indices de rendement et de traction supérieurs à 310 MPa.
-
Utilisez l'approche hybride extrusion + CNC : laissez l'extrusion à froid traiter 90 % de la forme en vrac (cavités, barillets étagés, hexagones d'entraînement inférieurs) en quelques secondes. Passez ensuite la coque brute dans un tour à grande vitesse pour un passage de nettoyage de 30 à 50 secondes sur les surfaces filetées et les rainures des joints toriques.
Étude de cas en atelier : boîtier de capteur automobile
Un fournisseur de systèmes fluidiques de niveau 1 avait besoin d'un boîtier de capteur en aluminium (diamètre extérieur de 48 mm, alésage de 40 mm, profondeur de 85 mm, filetage interne M38×1,5, entraînement externe inférieur hexagonal).
 Raw Billet Slug (Ø46mm x 32mm)
 │
 ▼ [1. Cold Extrusion Strike - 3.2s]
 Near-Net Cup (Ø48mm x 88mm, Wall 4mm)
 │
 ▼ [2. T6 Heat Treatment]
 Homogenized 6061-T6 Mechanical Matrix
 │
 ▼ [3. Secondary CNC Lathe - 42s]
 Final Product: Thread M38x1.5 + O-Ring Groove + Face Trim
Le processus original (CNC à barres solides)
Le tournage et le fraisage à partir de barres solides 6061-T6 de 55 mm de diamètre sur 95 mm ont consommé 610 grammes de matière première pour produire un boîtier de 138 grammes. Le temps de broche était de 8 minutes et 45 secondes par pièce. L'atelier a converti 77,3 pour cent du stock (472 grammes) en copeaux de ferraille, ce qui a porté les coûts unitaires à 6,85 USD sur un programme annuel de 45 000 pièces.
L'échec de la fonderie (coulée sous pression ADC12)
Le passage à l'ADC12 moulé a réduit le temps de cycle brut, mais le boîtier a dû passer un test de fuite à l'hélium de 3,5 MPa. Les turbulences de coulée ont provoqué un taux de fuite de 8,4 % près des racines de filetage et des fermetures à froid des parois latérales. Pour aggraver les choses, l’alliage riche en silicium est devenu gris foncé dans le réservoir d’anodisation, échouant ainsi aux contrôles de qualité cosmétique.
Le correctif hybride (formé à froid 6061 + tour CNC)
L'équipe d'ingénierie est passée à une configuration de suppression 6061 à tête froide :
-
Préparation des limaces : les flans d'aluminium 6061-O sont cisaillés et chanfreinés sur les bords, avec une dimension de 46 mm de diamètre et 32 mm de longueur, et un poids total de 146 grammes.
-
Extrusion à froid inversée : une presse de 400 tonnes réalise un estampage en une seule fois pour façonner la partie de la coupelle. La pièce finie présente une paroi de 3,8 mm d'épaisseur et une structure hexagonale inférieure intégrale, l'ensemble du processus étant terminé en 3,2 secondes.
-
Traitement thermique : un traitement conventionnel avec solution T6 et un vieillissement artificiel sont adoptés pour ajuster les performances du matériau, offrant une limite d'élasticité de 275 MPa et une résistance à la traction de 310 MPa.
-
Post-usinage CNC : le processus de tournage de finition est réalisé en une seule opération de serrage en 42 secondes. Cette procédure usine la rainure du joint torique, coupe le bord de la face d'extrémité et taraude le trou fileté intérieur M38 × 1,5.
Cost Breakdown Comparison (Per Part at 45,000 Units/Year)
Pure CNC Machining: ████████████████████ 6.85 USD
Die Casting (w/ scrap):████████████ 4.20 USD (High defect rate)
Cold Extrusion+CNC: ███████ 2.95 USD (0% burst leaks)
Le coût final de la pièce est tombé à 2,95 USD, soit une réduction de 56,9 % par rapport à la CNC pure. Les frais d'outillage se sont élevés à 5 800 USD pour le poinçon et l'insert de matrice en carbure de tungstène, entièrement amortis sur les 1 500 premières pièces. Sur l'ensemble de l'exploitation de 45 000 unités, les déchets de fuite d'hélium sont restés à 0,00 %.
Guide d'approvisionnement
Choisissez une CNC multi-axes pure lorsque :
-
La production annuelle reste inférieure à 2 000 unités.
-
La géométrie est asymétrique et manque d'équilibre axial ou planaire.
-
La conception s’attend à de fréquentes révisions à mi-parcours.
-
La position réelle et le faux-rond doivent être inférieurs à 0,010 mm sur plusieurs références de référence.
Choisissez le moulage sous pression haute pression lorsque :
-
Le volume annuel dépasse 15 000 pièces.
-
La géométrie contient des supports de montage non symétriques, des sections de paroi variables jusqu'à 1,5 mm et des ailettes de refroidissement profondes.
-
La pièce ne retient pas le fluide sous pression, rendant la microporosité inoffensive.
-
Les finitions extérieures reposent sur un revêtement en poudre ou un revêtement électronique plutôt que sur une anodisation décorative brillante.
Choisissez l'Extrusion à Froid (ou Extrusion à Froid + CNC) Quand :
-
Le volume annuel est supérieur à 3000 pièces.
-
Le composant est tubulaire, en forme de coupe, cylindrique ou équilibré en rotation.
-
Les exigences d’application nécessitent une résistance corroyée dense des séries 6000 ou 7000 avec une porosité nulle en cas de fuite.
-
La spécification cosmétique exige une anodisation propre et uniforme.
-
Vous souhaitez réduire les déchets de copeaux de matières premières de 50 à 75 pour cent par rapport à la monopolisation des billettes dans une usine.
Cliquez ici pour votre demande 👆
FAQ
1. Les alliages d'aluminium à haute résistance de la série 7000 (comme le 7075) peuvent-ils être extrudés à froid, ou sommes-nous limités aux séries 1000 et 6000 ?
Oui, le 7075 se forme à froid, mais votre marge de traitement diminue considérablement par rapport au 6061 ou au 1070. La limace exige un recuit complet à la température O associé à un lubrifiant de conversion multicouche pour éviter le grippage. Vous avez également besoin de rayons d'angle importants sur le poinçon afin que les contraintes extrêmes ne cassent pas l'acier à outils. L'usure des poinçons et des matrices augmente rapidement ; lors de l'utilisation de géométries de 7075 tasses profondes ou délicates, les magasins augmentent la température des limaces à 200 à 250 degrés Celsius (formage à chaud) pour réduire le tonnage sans détruire l'alignement des grains.
2. Comment le coût initial de l'outillage et le délai de livraison de l'extrusion à froid se comparent-ils directement à ceux du moulage sous pression ?
L’outillage de formage à froid est plus léger sur le budget et tourne plus rapidement. L'enfoncement d'un poinçon en acier à outils trempé à côté d'un insert en carbure coûte généralement entre 3 500 et 15 000 USD, ce qui nécessite 3 à 5 semaines entre les dessins et les premiers articles. À l’inverse, l’outillage HPDC implique des glissières complexes, un refroidissement interne et des broches défonçables, ce qui entraîne des coûts allant jusqu’à 15 000 à 65 000 USD tandis que la livraison s’étend sur 8 à 14 semaines.
3. Pourquoi l'extrusion à froid donne-t-elle une finition anodisée plus propre que le moulage sous pression à haute pression ? Les niveaux de silicium et de métal sans vide expliquent la différence. Les qualités moulées sous pression comme l'A380 et l'ADC12 contiennent 9 à 12 % de silicium pour une fluidité de fusion dans les sections minces. Ce silicium résiste à la dissolution du bain sulfurique, brouillé la pièce avec un film gris terne et tacheté. L'extrusion utilise des barres forgées (comme 6061 ou 6082) avec un minimum de silicium et aucun vide interne, atteignant une couleur anodisée nette et brillante à chaque passage.
4. Que se passe-t-il si notre pièce a un support latéral asymétrique ou un trou de montage perpendiculaire ? Le formage à froid dépend d'un flux radial symétrique, ce qui rend impossibles les languettes décentrées ou les trous transversaux pendant la course descendante. La voie à suivre est une méthode hybride en deux étapes : perforez la boîte, le corps ou la coque symétrique pour lui donner une forme proche du filet en 3 secondes, puis déposez-la dans une configuration CNC à 4 ou 5 axes pour découper les trous transversaux, les plats ou les languettes latérales.
5. Combien de temps durent les poinçons d’extrusion à froid et les matrices en carbure avant de devoir être remplacés ? Gardez vos limaces recuites, appliquez du savon au phosphate de zinc et maintenez les taux d'extrusion inférieurs à 8,0, et les inserts en carbure monobloc atteignent 200 000 à 500 000 coups avant de sortir des spécifications. Les poinçons en acier à outils (comme le CPM-10V ou le Vanadis 4 Extra) subissent généralement 50 000 à 150 000 cycles avant que la fatigue ou l'érosion du profil n'obligent un échange.
Cliquez ici pour votre demande 👆
Résumé
Le choix du bon chemin dépend de la géométrie de la pièce, de la taille du lot et des spécifications cibles. La CNC multi-axes s'adapte aux petites séries avec des formes irrégulières et libres où la vitesse de configuration est importante. Le moulage sous pression à haute pression règle les séries massives de pièces complexes, à condition que l'air emprisonné et les vides souterrains ne soient pas un problème. Pour les boîtiers ronds et profonds nécessitant une solide résistance à l'éclatement, des finitions cosmétiques anodisées propres et un prix par pièce très bas, effectuez une extrusion à froid soutenue par des nettoyages d'usinage secondaire rapides.
Coordonnées
Clause de non-responsabilité
Tous les articles techniques, spécifications des matériaux, recommandations d'usinage et détails de traitement de surface publiés sur ce blog sont uniquement à des fins d'information et de référence. Veuillez noter que les informations générales sur le blog ne remplacent pas les accords techniques signés. Étant donné que les pièces personnalisées varient en fonction des indices thermiques des matériaux, des étalonnages des machines et des tolérances spécifiques, les spécifications de qualité contraignantes sont régies uniquement par vos dessins CAO approuvés, vos contrats signés et vos plans qualité formels.
Toutes les études de cas clients présentées sur ce blog ont été entièrement anonymisées et nettoyées. Les mesures de performance, les flux de fabrication et les images affichées servent uniquement à démontrer nos capacités d'usinage personnalisé et ne représentent pas une norme universelle unique pour toutes les commandes.
Équipe de fabrication Liqin
S'appuyant sur 18 ans d'expérience en ingénierie de précision, Ningbo Liqin Industry fabrique des composants métalliques à haute tolérance pour les marchés mondiaux exigeants. Nous opérons à partir d'un pôle de production de 6 500 m² équipé de plus de 150 machines, fonctionnant en 4 axes et 5 axes. Usinage CNC , usinage fraisage-tournage, extrusion à froid et moulage sous pression sous un même toit. Cette configuration nous permet de gérer les projets de manière transparente, en prenant les pièces depuis les concepts CAO initiaux directement jusqu'aux expéditions finalisées.
Nous gérons le contrôle qualité sans compromis. Nous traitons les tolérances serrées avec la discipline d’ingénierie dont elles ont besoin. Soutenus par les certifications ISO 9001, ISO 13485 et IATF 16949, nos ingénieurs QA effectuent des contrôles IPQC, FQC et OQC stricts sur chaque lot de production. De la cartographie dimensionnelle sur MMT au profilage optique en passant par les tests de dureté et de brouillard salin, nous validons vos spécifications critiques à l'avance. Vous recevez ainsi des composants prêts à l'emploi sans problèmes d'assemblage ni arrêts de ligne coûteux. En plus de la fabrication, vous pouvez compter sur nous pour des délais de réponse de deux heures sur les nouveaux appels d'offres, une assistance directe pour l'échantillonnage des prototypes et une expédition fluide à l'exportation vers l'Europe, l'Amérique du Nord, l'Asie et l'Océanie.
Faites bon accueil à vos demandes et échantillons. Visitez notre site Web ou contactez-nous directement pour un devis compétitif !
