 Français




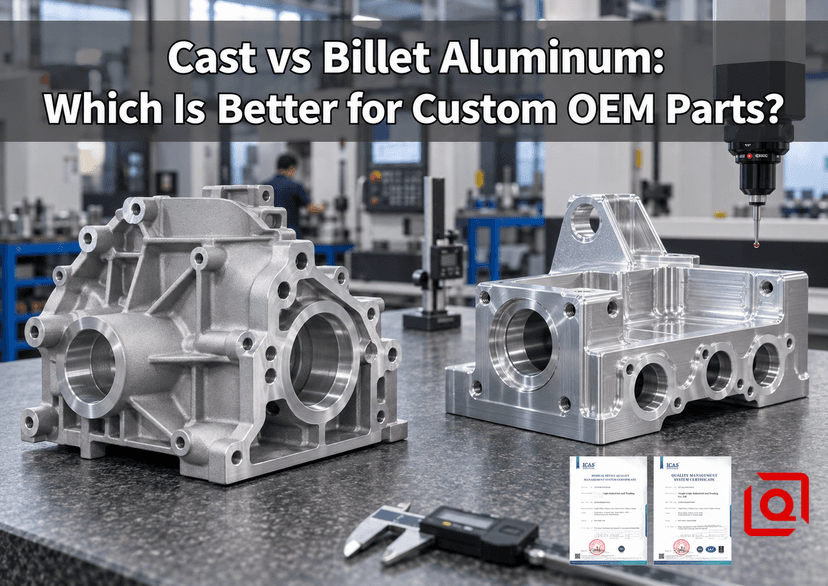
Voici par où commencer : si l'impression est toujours en mouvement, si le lot est modeste ou si plusieurs données doivent correspondre, je garde la matrice hors du banc et je billette la machine. Le casting commence à gagner sa place une fois que la demande s'est stabilisée, en particulier lorsque le modèle est encombré de nervures, de bossages et d'espaces vides qui autrement deviendraient des puces. Un boîtier avec des nervures moulées mais des faces d'étanchéité fraisées n'est pas une solution intermédiaire. Dans de nombreux travaux de production, c'est la voie la plus propre. Un label ne fait pas une pièce premium. Le meilleur itinéraire est celui qui protège la fonction, les délais de livraison et le coût total au débarquement.
Un acheteur m'a posé un jour une version de cette question qui va droit au but : « Si la billette est plus résistante, pourquoi presque tous les carters de moteur commencent-ils par une pièce moulée ? » Parce que la force n’est qu’une ligne sur le dessin. Un boîtier peut nécessiter de fines ailettes de refroidissement, des passages internes, un faible coût à la pièce et six interfaces usinées. Sculpter tout cela à partir d'un bloc solide peut être précis, mais cela peut également remplir le convoyeur de copeaux pendant que la machine passe la majeure partie de son cycle à éliminer les matériaux dont le client n'a jamais eu besoin.
L’erreur inverse se produit également. Une équipe approuve une matrice parce que les prévisions de production semblent saines. Trois révisions de conception plus tard, un modèle de boulon a bougé, une rainure de joint torique est plus large et un bossage de connecteur a besoin de trois millimètres supplémentaires de jeu. Désormais, le processus bon marché est lié à des outils en acier coûteux. Le choix entre l'aluminium moulé ou l'aluminium usiné pour les pièces OEM personnalisées doit être fait avant que le devis ne soit réduit au prix d'une pièce.
Ce guide emprunte la voie pratique. Nous comparerons la métallurgie, les tolérances, l'état de surface, l'outillage, les modifications de conception, l'inspection et les questions qui devraient apparaître dans une demande de prix. Si vous pesez également l'extrusion, le comparaison des processus OEM en aluminium place l'usinage CNC, l'extrusion et le moulage sous pression dans le même cadre de décision.
Que signifient réellement « Cast » et « Billet »
Les pièces en fonte d'aluminium se forment lorsqu'un alliage fondu remplit un moule ou une matrice et se solidifie. Parcourez deux fonderies et le mot coulée peut signifier un travail très différent : sable, moule permanent, basse pression ou cellule HPDC rapide. Ces itinéraires ne laissent pas le même état cutané ou interne. Mettre seulement " fonte d'aluminium » sur une demande d'offre et cinq magasins peuvent proposer cinq réponses différentes.
Lors d'un travail de billette, une plaque, une barre ou un bloc extrudé découpé à la scie entre dans le luminaire et le métal inutile se détache sous forme de copeaux. Le marketing a étendu le mot billet jusqu'à ce qu'il en dise très peu à l'acheteur. Il ne mentionne pas d'alliage, d'état, de garantie de propriété, ni même de forme de stock spécifique. « Usiné à partir d'une plaque 6061-T651 avec certificat d'usine » est utile. « Fabriqué à partir de billettes de qualité aéronautique » ne suffit pas pour les achats ou la planification de la qualité.
La distinction est importante car les alliages coulés et corroyés utilisent des familles de désignations différentes. L'Aluminium Association gère des systèmes pour les produits corroyés et moulés, tandis qu'ASM International publie des références de propriétés distinctes pour les alliages corroyés et les pièces moulées en aluminium. Ne comparez pas un numéro de billette générique avec un numéro de fonte générique. Comparez l'alliage exact, l'état, le processus, la section de paroi et les critères d'acceptation.
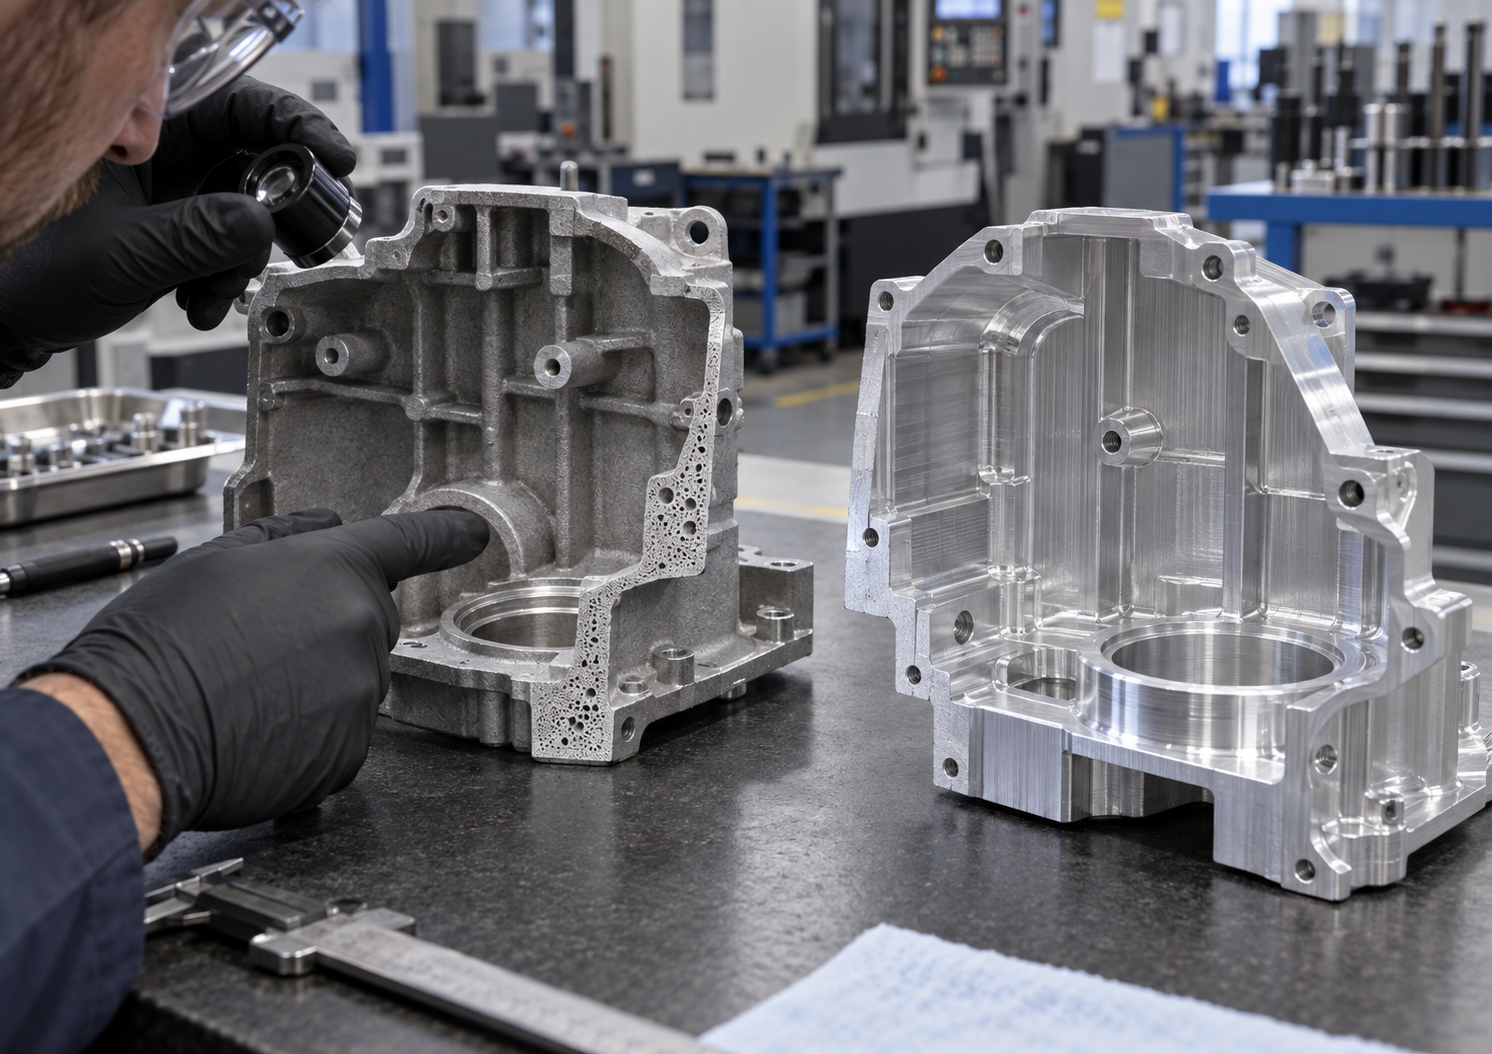
Les itinéraires de coulée et de billette laissent des signatures différentes dans l'atelier ; le plan d'inspection doit suivre le parcours.
Aluminium moulé ou billette : tableau de décision OEM côte à côte
|
Facteur de décision |
Fonte d'aluminium |
Aluminium usiné dans des billettes |
|
Engagement initial |
Les outils dédiés peuvent dominer les coûts initiaux, en particulier pour le HPDC. |
Aucun moule de production ; les luminaires, la programmation et la configuration sont toujours nécessaires. |
|
Meilleure géométrie |
Nervures fines, bossages, formes extérieures organiques et boîtiers proches du filet. |
Pièces prismatiques, poches précises, alésages, ports et fonctionnalités fréquemment révisées. |
|
Comportement des volumes |
La rentabilité des pièces s’améliore généralement à mesure que le volume stable répartit les coûts d’outillage. |
Rapide à démarrer ; le temps de cycle et l'enlèvement de matière brute restent dans chaque unité. |
|
Cohérence mécanique |
Dépend de l'alliage, du remplissage, de la solidification, de l'épaisseur de la section, du contrôle de la porosité et du traitement thermique. |
Le brut corroyé est généralement plus uniforme, mais les contraintes résiduelles et la direction du grain comptent toujours. |
|
Fonctionnalités serrées |
Les références et ajustements critiques nécessitent souvent un usinage secondaire. |
La CNC établit directement des fonctionnalités précises, à condition que les configurations et la distorsion soient contrôlées. |
|
Modifications de conception |
Les modifications peuvent nécessiter une refonte ou un remplacement de la matrice. |
De nombreux changements peuvent être gérés via des révisions de CAO, de FAO et de luminaires. |
|
Aspect des surfaces |
Texture telle que moulée ; la finition cosmétique dépend de l’alliage et de la voie de revêtement. |
Aspect usiné net ; les alliages corroyés donnent généralement une anodisation décorative plus prévisible. |
|
Principaux risques liés aux processus |
Porosité due au gaz ou au retrait, fermetures à froid, flash, non-concordance des lignes de joint, témoin d'éjecteur et distorsion. |
Déformation après un enlèvement de matière important, un broutage, une déviation de l'outil, des bavures et une dérive des références d'une configuration à l'autre. |
|
Utilisation gagnante typique |
Boîtier ou boîtier stable à volume répétitif avec nervures et bossages. |
Prototype, composant de précision à faible volume, collecteur, support ou conception évolutive. |
Ce tableau est un outil de sélection et ne remplace pas le dessin. Un corps résistant à la pression, un bras chargé en fatigue et un capot électronique peuvent atterrir dans différentes colonnes même avec le même volume annuel.
Qu'est-ce qui est le plus résistant : l'aluminium moulé ou l'aluminium billette ?
Placez un alliage de moulage sous pression courant à côté d'une qualité corroyée appropriée et le brut corroyé donnera souvent au concepteur plus de résistance, d'allongement et de marge de fatigue, avec moins de surprises d'un lot à l'autre. C'est la base de la réputation de Billet. La raison n’est pas que la découpe CNC ajoute de la force. L'avantage vient du matériau de départ et de son traitement thermomécanique préalable, ainsi que de l'absence de défauts de coulée dans un produit corroyé bien fourni.
Mais « la billette est plus solide » n'est pas une décision d'ingénierie complète. L'alliage et l'état peuvent l'emporter sur l'étiquette du processus. Un boîtier nervuré moulé peut être plus rigide en tant que forme finie qu'une coque en billette mal conçue de même masse. Les processus de coulée haut de gamme, le traitement thermique, le contrôle du vide, la conception de sections locales et l'inspection peuvent également améliorer considérablement les performances de coulée. Les références en aluminium d'ASM traitent la composition, la microstructure, le mode de coulée, le traitement thermique et l'assurance qualité comme des variables connectées précisément pour cette raison.
Utiliser des billettes lorsque le cas de charge laisse peu de place à des variations cachées
La billette est un point de départ judicieux pour un prototype ou une pièce de faible volume confrontée à une charge cyclique élevée, à un impact, à un filetage très sollicité ou à une limite de pression qui sera ouverte par un usinage profond. Le bon de commande peut être direct : nommez l'alliage corroyé et l'état, indiquez la plaque ou la barre, demandez le dossier de l'usine et signalez la direction du grain uniquement lorsque le cas de charge l'exige. Pour un examen plus approfondi du comportement en magasin parmi les catégories courantes, consultez le Comparaison d'usinage 6061, 7075 et 5052 .
Utilisez le moulage lorsque l'efficacité de la forme compte plus que les propriétés maximales du matériau
Le moulage peut placer du métal autour des bossages, des coins, des nervures et des supports de roulement sans réduire une grande enveloppe rectangulaire à une coque creuse. Pour un boîtier de protection, un corps d'éclairage, un capot de moteur ou un support structurel, cette liberté de forme peut réduire simultanément la masse et le coût. Le travail consiste à sélectionner un processus de coulée approprié et à créer des contrôles de défauts autour des modes de défaillance réels. NADCA note que des variantes de moulage sous pression structurelles à haute intégrité sont utilisées lorsqu'une porosité minimisée au gaz est requise. Le « moulage sous pression » à lui seul ne définit pas l’intégrité.
Précision : le dessin décide où la CNC doit entrer
Un moulage peut reproduire efficacement une forme complexe, mais la surface telle que coulée n'est pas l'endroit idéal pour supposer un ajustement de roulement, un joint plat ou une relation de cheville précise. Une dépouille est nécessaire pour libérer la pièce de la matrice. La ligne de séparation introduit sa propre variation. L'éjection, le refroidissement et le détourage peuvent déplacer la pièce. Ces faits ne rendent pas le casting inexact ; ils vous indiquent quelles fonctionnalités doivent être conçues pour l'usinage secondaire.
Dans un plan de référence hybride solide, la pièce moulée comprend des plots de positionnement stables dans une moitié de matrice. La première opération CNC établit une référence usinée primaire. Les alésages, faces et trous ultérieurs font référence à cette référence plutôt qu'à une peau extérieure irrégulière. La marge de surépaisseur doit être suffisante pour nettoyer les variations normales de coulée, mais pas si généreuse que la fraise ouvre une porosité plus profonde ou gaspille du temps de cycle.
L'usinage des billettes supprime les variables du moule, pas toutes les variables. Une poche profonde peut libérer les contraintes résiduelles et transformer une plaque plate en un arc peu profond. Les outils longs se déplacent sous la pression de coupe. Une deuxième configuration peut modifier la relation entre deux alésages. Pour les travaux complexes sur cinq côtés, réduisant le besoin de serrage manuel grâce à fraisage CNC multi-axes peut mieux protéger la position réelle que rechercher une tolérance machine plus stricte sur chaque élément isolé.
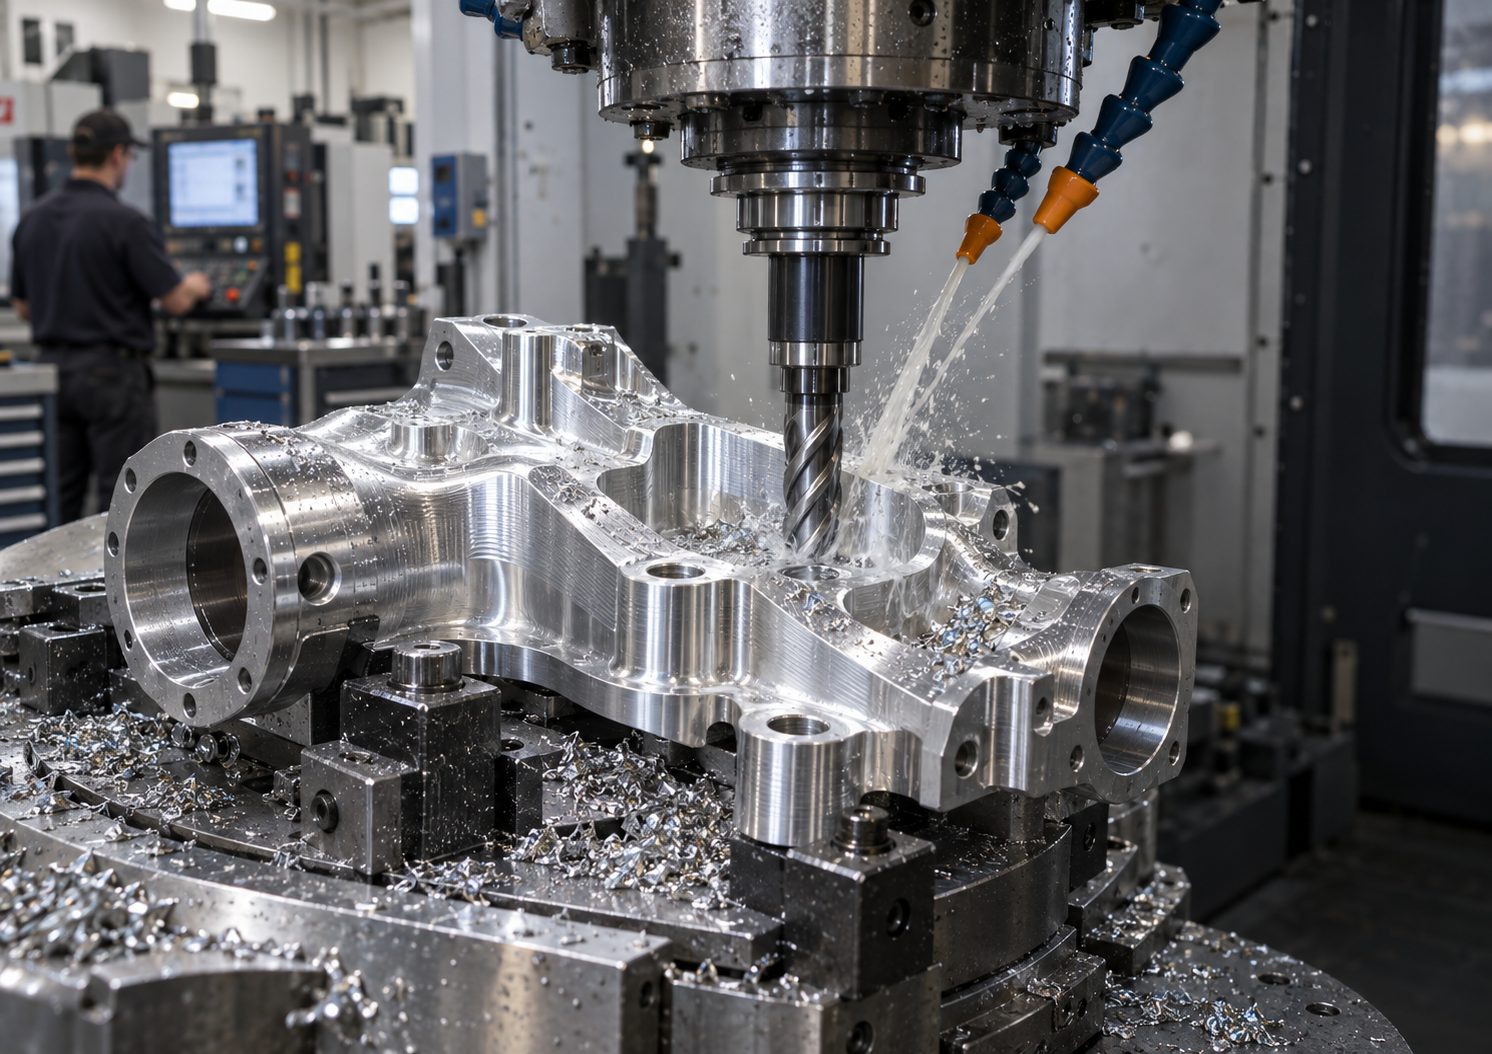
L'usinage des billettes démarre rapidement et gère bien les révisions, mais le maintien de la pièce, la libération des contraintes et l'évacuation des copeaux contrôlent toujours le résultat.
Coût : comparez le coût du programme, pas seulement le prix à la pièce
La question honnête du coût n’est pas « Quel processus est le moins cher ? » Il s’agit de « Quel processus coûte le moins cher dans l’ensemble de ce programme, à ce niveau de révision, avec ce fardeau d’inspection ? » Une citation utile vous permet de voir où va l’argent. Je veux que la matrice, le stock, la configuration, le temps de broche, la finition, l'inspection et l'emballage soient éclatés, avec un entretien des outils indiqué plutôt qu'enfoui. Cela rend le seuil de rentabilité visible.
|
Inducteur de coûts |
Question à poser avant de choisir |
|
Modèle de prévision et de commande |
La demande annuelle est-elle stable ou la prévision est-elle toujours une estimation des ventes ? Les versions sont-elles mensuelles ou en un seul gros lot ? |
|
Maturité de conception |
Combien de dimensions d’interface peuvent changer après les tests du prototype ? |
|
Rendement matière |
Quelle part du stock acheté devient la pièce et comment les copeaux ou les canaux sont-ils récupérés ? |
|
Opérations secondaires |
Quelles faces, alésages, filetages, inserts, tests d'étanchéité, revêtements et marquages restent après le formage ? |
|
Coût de qualité |
Quel risque a réellement besoin d’être prouvé : une fuite, un vide caché, une donnée dérivée ou un mauvais fil ? Évaluez le chèque correspondant, pas une liste de tests générale. |
|
Propriété des outils |
Mettez la propriété sur papier. Nommez le lieu de stockage, la responsabilité de l'entretien et la personne autorisée à approuver une coupe de l'acier. |
|
Exposition aux échecs |
Qu’arrive-t-il au coût d’assemblage si un vice caché apparaît seulement après l’usinage final ou le revêtement ? |
Billet remporte généralement rapidement l'argument des flux de trésorerie, car un programme peut passer de la CAO approuvée à l'usinage sans attendre une matrice de production. Le moulage ne gagne généralement qu'une fois que la géométrie et le volume sont suffisamment stables pour amortir l'outillage et réduire le temps de cycle récurrent. Il n’existe pas de quantité universelle là où les lignes se croisent. La taille des pièces, l'enlèvement de matière, le nombre d'empreintes, la durée de vie des matrices, l'alliage, le contenu de l'usinage et l'inspection peuvent faire évoluer la réponse dans une large mesure. Un fournisseur utile doit montrer les hypothèses qui sous-tendent son calcul du seuil de rentabilité.
Besoin d’une comparaison de processus, pas d’une estimation sur une seule ligne ? Pour une comparaison utile, envoyez d'abord à Liqin le dessin contrôlé et le modèle STEP. Ajoutez le premier lot, la prévision annuelle, la finition, et les quelques dimensions qui peuvent arrêter votre assemblage. Demandez-nous ensuite de fixer le prix des itinéraires judicieux les uns à côté des autres, y compris un passage de billettes si l'outil de production n'est pas prêt. Les chiffres sont plus faciles à défendre, et personne n’a à expliquer plus tard pourquoi l’acier a été coupé alors que le connecteur était encore en mouvement.
Alliage et finition : ne copiez pas et collez une spécification sur les deux itinéraires
Dans les appels d'offres quotidiens, je vois 6061 et 7075 sur du brut, tandis que A380, ADC12 et A356 apparaissent sur des tirages moulés. Je n'échangerais pas l'un de ces noms contre un autre sans rouvrir la revue de conception. Un boîtier extérieur chaleureux, un support poli et un corps sous pression tirent le choix de l’alliage dans différentes directions. La charge n'est qu'une partie de cette conversation. Demandez le dossier matériel, puis indiquez au fournisseur quelle ligne est importante pour vous. Parfois, c'est de la chimie ; ailleurs, c'est la dureté, la conductivité ou la trace du traitement thermique.
La finition expose une autre différence pratique. Un alliage forgé usiné donne souvent un aspect anodisé propre et cohérent lorsque le lot de matériaux, le prétraitement, le contact avec la crémaillère et la croissance du revêtement sont contrôlés. Les alliages de coulée à haute teneur en silicium peuvent présenter un aspect anodisé plus foncé ou moins uniforme. Cela peut être acceptable sur un boîtier interne. Pour une surface cosmétique destinée au client, le revêtement en poudre, la peinture, le revêtement électronique ou tout autre système approuvé peuvent être plus prévisibles. Le connexe Flux de travail d'usinage et de traitement de surface de l'aluminium explique pourquoi la marge de revêtement doit être indiquée sur le dessin avant le dimensionnement final.
Ne pas oublier les filetages et alésages après revêtement. Décidez quelles surfaces restent masquées, lesquelles sont usinées après le revêtement et quelles dimensions s'appliquent avant ou après la finition. Une pièce joliment revêtue qui se lie lors de l’assemblage reste une pièce rejetée.
Règles de géométrie qui poussent une pièce vers le moulage
De nombreuses nervures fines, ailettes de refroidissement et bossages sont répartis autour d'une coque tridimensionnelle.
L'enveloppe de la billette solide est beaucoup plus grande que la pièce finie, ce qui crée un faible rendement en matière et de longs cycles d'ébauche.
La forme extérieure comprend des courbes et des renforts locaux faciles à mouler mais coûteux à atteindre avec des couteaux.
La demande annuelle est suffisamment stable pour supporter un outil de production et un plan de maintenance documenté.
Si la face du joint, deux alésages et six filetages supportent l'assemblage, usinez-les après le moulage et laissez le reste tranquille.
Si ces points vous semblent familiers, consultez le Guide OEM de moulage sous pression en aluminium personnalisé avant de publier le modèle. Une conception prête à être coulée nécessite une dépouille, des congés, des transitions de paroi, une stratégie d'éjection, un espace de canal et de trop-plein raisonnables et des cibles d'usinage. Le simple fait d’envoyer un modèle CAO en forme de billette à une fonderie ne produit pas une pièce moulée économique.
Règles de géométrie qui poussent une pièce vers la billette
La conception est un prototype, un pont, une pièce de rechange ou un composant personnalisé de faible volume.
Les modèles de boulons, les ports ou les interfaces de raccordement peuvent bouger après les tests fonctionnels.
Le composant supporte des charges cycliques ou d'impact exigeantes et les spécifications du matériau privilégient le brut corroyé.
Des relations de position étroites couvrent plusieurs faces et peuvent bénéficier d'une configuration multi-axes.
Les détails usinés cosmétiques ou l'anodisation prévisible font partie de la valeur du produit.
La pièce est suffisamment compacte pour que l'enlèvement de matière ne domine pas le coût unitaire.
Respectueux des billettes ne signifie pas « tout usiner de manière agressive en un seul passage ». Un tracé stable peut ébaucher symétriquement, libérer la pièce, permettre aux contraintes de s'égaliser, puis terminer par un serrage plus léger. L'accès aux outils, les rayons internes, la profondeur de la poche et l'accès pour l'inspection doivent être examinés chez DFM. Le Guide DFM de fraisage CNC en aluminium développe ces limites pratiques.
La voie hybride : créer la forme, usiner la fonction
C’est souvent la réponse qui passe inaperçue dans une recherche « casting versus billet ». De nombreux composants OEM sérieux ne sont ni laissés tels quels ni entièrement découpés dans le solide. Le moulage crée un corps économe en matériaux. L'usinage CNC contrôle ensuite ce que l'assemblage touche réellement : les pistes de joint, les faces de connecteur, les alésages de valve, les sièges de roulement, les formes de filetage et les références.
La séquence doit être planifiée comme un seul processus et non comme un mur entre deux fournisseurs. Les références de coulée doivent prendre en charge l'usinage. Le dispositif d'usinage doit tolérer les variations normales de l'ébauche sans déformer une fine paroi. L'inspection doit séparer l'acceptation telle que coulée de l'acceptation finale du CTQ. Si les performances en matière de fuite sont importantes, l'équipe doit se mettre d'accord sur le moment où le test de fuite aura lieu et si l'usinage peut exposer la porosité souterraine.
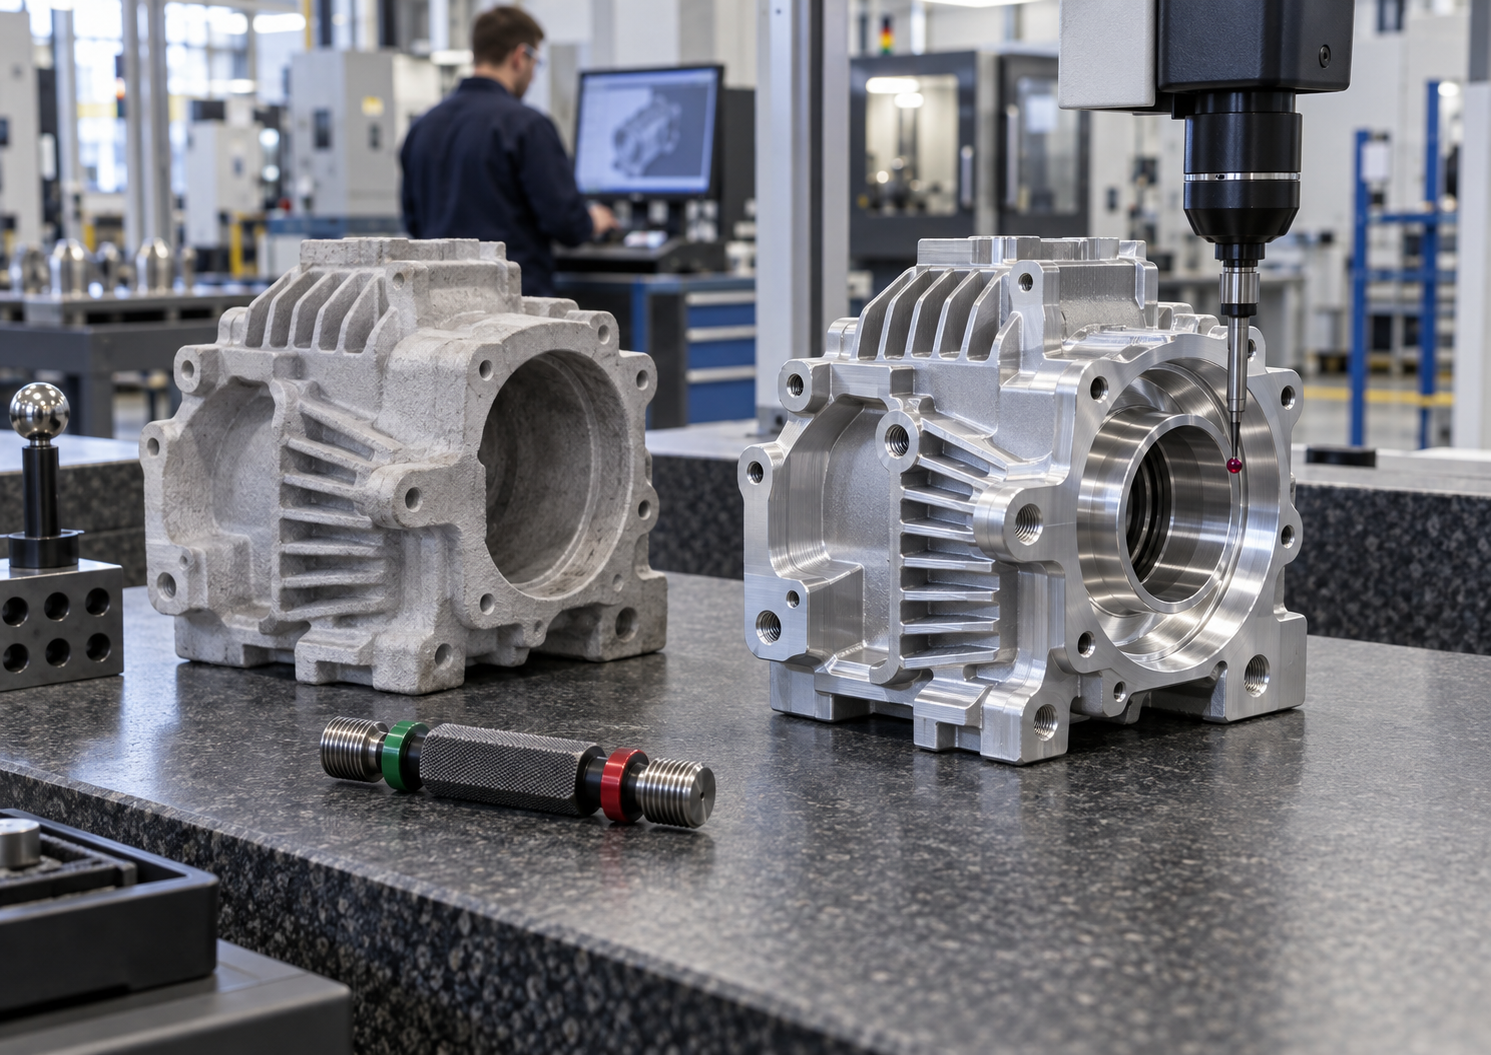
Une voie hybride pratique : coulée quasi nette pour la forme et la vitesse, finition CNC et inspection pour les interfaces fonctionnelles.
Cas de produit existant vérifié : boîtier de lampe en aluminium moulé sous pression
Un produit Liqin publié fournit un exemple utile et vérifiable de la voie hybride : le Boîtier de lumière en aluminium de précision . La page produit identifie un corps moulé sous haute pression suivi d'un usinage CNC sur les faces d'étanchéité critiques, la piste de joint périmétrique et les trous de montage filetés. Son extérieur utilise des ailettes de refroidissement denses, tandis que l'intérieur comporte de nombreuses fonctionnalités de montage. C'est la géométrie qu'un flan proche du filet gère beaucoup plus naturellement qu'un gros bloc solide.
Le défi de fabrication ne consiste pas simplement à créer la forme extérieure. Le cas publié répertorie un boîtier long à ailettes fines, une paroi nominale de 4,6 mm, une matrice de 104 micro-trous borgnes avec des profondeurs déclarées de 2,75 mm et 2,30 mm et plusieurs tailles de filetage. La page décrit le travail de flux de moule pour la conception des canaux, le serrage pneumatique multipoint pendant l'usinage, une approche de surfaçage en deux étapes, l'inspection CMM du premier article, les contrôles périodiques en cours de processus et la vérification à 100 % du calibre du filetage. Ce sont les contrôles qui transforment une pièce moulée en un composant OEM prêt à être assemblé.
La leçon va au-delà de l'éclairage : coulez la forme structurelle, usinez les interfaces d'assemblage et spécifiez une vérification pour chaque CTQ. Les valeurs publiées appartiennent à ce produit et à son plan qualité approuvé, et non à chaque commande future.
Une méthode de sélection en neuf questions pour votre prochaine demande de prix
À quoi la pièce doit-elle survivre ? Définissez la charge statique, la charge cyclique, les chocs, la température, la corrosion, la pression et la durée de vie prévue.
Quelles dimensions font fonctionner l’assemblage ? Marquez les CTQ, les références, les ajustements, les zones d'étanchéité, les filetages et la méthode d'inspection.
Quelle est la maturité du design ? Séparez les interfaces gelées des fonctionnalités encore susceptibles de changer.
Quelle est la véritable courbe de demande ? Fournissez la quantité du prototype, le premier lot de production, le volume annuel et le modèle de sortie.
Quelle quantité de stock l’usinage des billettes supprimerait-il ? Comparez l'enveloppe de départ avec la masse finie et l'estimation du cycle.
La géométrie peut-elle être coulée proprement ? Examinez la dépouille, la cohérence des parois, les congés, le chemin d'écoulement, la ligne de joint, les éjecteurs et les tampons d'usinage.
Quels défauts sont importants sur le plan fonctionnel ? Liez la porosité, la planéité, l'apparence, les bavures et la finition de surface à une règle de test ou d'acceptation.
Que se passe-t-il après la formation ? Inclut le traitement thermique, l'usinage, les inserts, le nettoyage, le revêtement, le marquage, les tests d'étanchéité et l'emballage.
Quelles preuves voyagent avec le lot ? Demandez des certificats, niveau FAI ou PPAP le cas échéant, un plan de contrôle, des données de capacité et des rapports d'inspection finaux.
Cela maintient la RFQ ancrée dans la fonction. Une pièce moulée nue et un composant inspecté, revêtu et testé contre les fuites ne sont pas des offres comparables.
Contrôles de qualité par voie de fabrication
|
Scène |
Mise au point coulée ou coulée plus CNC |
Focus CNC sur billettes |
|
Matériel entrant |
Dossiers sur la chimie des alliages, la fusion et le traitement thermique, selon les besoins. |
Alliage, état, forme du produit, traçabilité de la chaleur ou du lot, état des stocks. |
|
Premier article |
Plan de joint, dépouille, section de mur, déformation, surépaisseur d'usinage, CTQ. |
Stratégie de référence, relations de configuration, distorsion après relâchement, CTQ. |
|
En cours |
Cohérence du tir, température et état de la matrice, flash, garniture, emplacement des fixations, usure des outils. |
Durée de vie de l'outil, faux-rond, résultats de palpage, contrôle du serrage, dérive thermique, bavures. |
|
Détection des défauts |
Contrôles visuels et dimensionnels ainsi que fuite, densité, radiographie ou tomodensitométrie lorsque le risque le justifie. |
Inspection dimensionnelle ainsi que les exigences en matière de surface, de matériaux et de CND lorsque la conception l'exige. |
|
Acceptation définitive |
CTQ usinés, filetages, revêtement, propreté, performance fuite, traçabilité. |
CTQ usinés, épaisseur de finition, propreté, aspect, traçabilité. |
L'Aluminum Association sépare la géométrie et la finition du moulage des exigences métallurgiques. Un plan de contrôle OEM doit fournir aux deux parties leurs propres preuves.
Quoi envoyer pour un devis rapide et utile
Envoyez le modèle STEP, le dessin 2D contrôlé, le matériau, la finition, les CTQ, les quantités, la date de lancement et les enregistrements de qualité requis. Signalez dès le début l'étanchéité à la pression et les surfaces cosmétiques, et marquez la géométrie qui peut encore bouger pendant le DFM.
Pour les programmes confidentiels, demandez un NDA avant de partager des fichiers sensibles. Pour le devis lui-même, demandez des options distinctes : prototype de billette, moulage de production plus CNC et toute voie intermédiaire que le fournisseur juge viable. Liqin catégorie de pièces en aluminium sur mesure et catégorie de capacité de moulage sous pression montrer l'étendue des matériaux et des processus déjà disponibles sur le site.
Prêt à comparer l'aluminium moulé et l'aluminium usiné pour votre pièce ? Téléchargez le dessin via le page de contact . Marquez les trois dimensions sur lesquelles vous ne pouvez pas faire de compromis et incluez votre quantité annuelle prévue. L'équipe d'ingénierie de Liqin peut examiner la fabricabilité, identifier les caractéristiques à risque et renvoyer un devis basé sur l'ensemble du processus plutôt qu'un prix de base optimiste.
Cliquez ici pour votre demande 👆
FAQ
1. L’aluminium usiné est-il toujours plus résistant que l’aluminium moulé ?
Les pièces usinées en billettes commencent souvent par des alliages corroyés qui offrent des propriétés mécaniques plus élevées et plus constantes que les alliages de moulage sous pression courants, mais la réponse exacte dépend de l'alliage, de l'état, de la direction du brut, du processus de coulée, du traitement thermique, de la géométrie et du contrôle des défauts. Comparez les propriétés certifiées et le cas de charge réel au lieu de traiter les billettes comme une qualité.
2. À quel volume de production le moulage d'aluminium devient-il moins cher que l'usinage CNC de billettes ?
Il n’existe pas de quantité de croisement universelle fiable. Une petite pièce simple peut rester économique à usiner dans un volume important, tandis qu'un grand boîtier creux peut justifier un outillage beaucoup plus tôt. Demandez un modèle de coût comprenant le coût des matrices, la durée de vie prévue de l'outil, le nombre d'empreintes, le rendement du stock, le cycle CNC, les opérations secondaires, l'inspection, la finition et la stabilité des prévisions.
3. Les pièces en fonte d'aluminium peuvent-elles respecter des tolérances CNC strictes ?
Oui, lorsque les caractéristiques critiques sont délibérément usinées en finition et que le plan de référence et de montage tient compte des variations de coulée. Le dessin doit séparer les dimensions brutes de coulée des CTQ usinés, fournir le stock d'usinage, définir les références et indiquer si les tolérances s'appliquent avant ou après le revêtement. Des valeurs strictes doivent être confirmées par le DFM et le plan qualité signé.
4. Quelle voie est la meilleure pour les pièces cosmétiques anodisées ?
Les alliages forgés usinés produisent souvent un aspect anodisé décoratif plus prévisible. Les alliages de coulée à haute teneur en silicium peuvent être anodisés plus foncés ou moins uniformément, de sorte qu'un revêtement en poudre, un revêtement électronique ou une peinture peuvent être préférables pour les surfaces coulées visibles. Approuvez toujours la finition sur un matériau représentatif de la production plutôt que de vous fier à une pastille de couleur générique.
5. Pouvons-nous réaliser un prototype en billette et passer au moulage sous pression plus tard ?
Oui, et cet itinéraire par étapes peut réduire les risques liés à l'outillage précoce, mais le prototype de billette ne doit pas être copié aveuglément dans une matrice. Avant l'outillage de production, repensez l'ébauche, la cohérence des parois, les congés, la ligne de joint, les éjecteurs, les besoins en canaux et en trop-plein, les tampons d'usinage et les tolérances de coulée, puis revalidez la fonction car la structure de l'alliage et du matériau peut changer.
Cliquez ici pour votre demande 👆
Résumé
Choisissez l'aluminium usiné lorsque vous avez besoin de modifications de conception rapides, d'un engagement initial réduit, de propriétés prévisibles du brut ou d'un usinage multiface serré dans des prototypes et des volumes contrôlés ; choisir le moulage lorsqu'une demande stable et une géométrie proche du filet complexe justifient l'outillage ; et choisissez le moulage plus CNC lorsqu'une pièce nécessite à la fois une création de forme efficace et des interfaces fonctionnelles précises. La décision OEM gagnante vient de l'alliage exact, du cas de charge, des CTQ, de la finition, de la courbe de volume et du plan d'inspection, et non du seul mot billette ou fonte.
Coordonnées
Entreprise: Ningbo Liqin Industrie Co., Ltd.
Maintenance client quotidienne et support après-vente : service@shturl. zhuwanying@cncliq.com
Nouvelle demande, devis et discussion de commande:business@shturl. zhouli@chinaliqin.com
Ligne d'assistance : +86 18757148656
Clause de non-responsabilité
Tous les articles techniques, spécifications des matériaux, recommandations d'usinage et détails de traitement de surface publiés sur ce blog sont uniquement à des fins d'information et de référence. Veuillez noter que les informations générales sur le blog ne remplacent pas les accords techniques signés. Étant donné que les pièces personnalisées varient en fonction des indices thermiques des matériaux, des étalonnages des machines et des tolérances spécifiques, les spécifications de qualité contraignantes sont régies uniquement par vos dessins CAO approuvés, vos contrats signés et vos plans qualité formels.
Toutes les études de cas clients présentées sur ce blog ont été entièrement anonymisées et nettoyées. Les mesures de performance, les flux de fabrication et les images affichées servent uniquement à démontrer nos capacités d'usinage personnalisé et ne représentent pas une norme universelle unique pour toutes les commandes.
Équipe de fabrication Liqin
S'appuyant sur 18 ans d'expérience en ingénierie de précision, Ningbo Liqin Industry fabrique des composants métalliques à haute tolérance pour les marchés mondiaux exigeants. Nous opérons à partir d'un pôle de production de 6 500 m² équipé de plus de 150 machines, fonctionnant en 4 axes et 5 axes. Usinage CNC , usinage fraisage-tournage, extrusion à froid et moulage sous pression sous un même toit. Cette configuration nous permet de gérer les projets de manière transparente, en prenant les pièces depuis les concepts CAO initiaux directement jusqu'aux expéditions finalisées.
Nous gérons le contrôle qualité sans compromis. Nous traitons les tolérances serrées avec la discipline d’ingénierie dont elles ont besoin. Soutenus par les certifications ISO 9001, ISO 13485 et IATF 16949, nos ingénieurs QA effectuent des contrôles IPQC, FQC et OQC stricts sur chaque lot de production. De la cartographie dimensionnelle sur MMT au profilage optique en passant par les tests de dureté et de brouillard salin, nous validons vos spécifications critiques à l'avance. Vous recevez ainsi des composants prêts à l'emploi sans problèmes d'assemblage ni arrêts de ligne coûteux. En plus de la fabrication, vous pouvez compter sur nous pour des délais de réponse de deux heures sur les nouveaux appels d'offres, une assistance directe pour l'échantillonnage des prototypes et une expédition fluide à l'exportation vers l'Europe, l'Amérique du Nord, l'Asie et l'Océanie.
Faites bon accueil à vos demandes et échantillons. Visitez notre site Web ou contactez-nous directement pour un devis compétitif !
