 Français




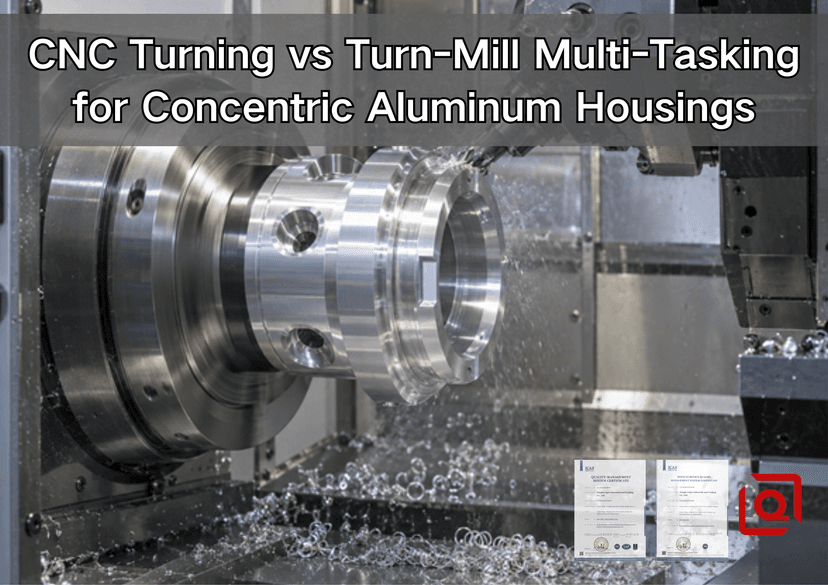
Vous hésitez encore entre un centre de tournage CNC conventionnel et une machine multitâches tournage-fraisage pour la fabrication d'un carter concentrique en aluminium ? Le choix paraît simple jusqu'à ce qu'un alésage doive être parfaitement aligné avec un pilote externe, qu'une rainure frontale doive être étanche et que plusieurs ports radiaux doivent être positionnés selon des angles précis. Dès lors, la véritable question n'est plus de savoir quelle machine semble la plus performante, mais plutôt quel procédé permet de garantir l'intégrité de l'axe fonctionnel, de la matière première au contrôle final.
Ce guide explique cette décision du point de vue de l'atelier. Nous comparons les chaînes de production, le contrôle des données de référence, le risque de déformation, l'effort d'inspection, les facteurs de coûts et les informations des plans qui permettent à un fournisseur d'établir un devis précis. L'accent est mis sur les boîtiers cylindriques en aluminium utilisés autour des roulements, des composants optiques, des capteurs, des vannes, des moteurs compacts et autres assemblages où le faux-rond et l'ajustement sont plus importants que l'aspect esthétique.
En résumé : privilégiez le tournage CNC lorsque la plupart des surfaces critiques sont de rotation, que les éléments fraisés sont simples ou peu usinés, et qu’un second réglage contrôlé ne perturbe pas la relation de référence. Optez pour une opération combinée tournage-fraisage lorsque l’alésage, le pilote, la face d’étanchéité, les ports radiaux, les méplats, les rainures ou les éléments de la face arrière forment une chaîne de tolérances fonctionnelle et doivent rester alignés sur un axe commun.
1. Commencez par l'axe fonctionnel, et non par la liste des machines.
Un logement peut paraître rond sans être fonctionnellement concentrique. Un siège de palier, un alésage optique, un tenon de positionnement, une portée d'étanchéité, un nez fileté et une face d'extrémité peuvent chacun satisfaire aux exigences dimensionnelles alors que l'assemblage vibre ou présente des fuites. La dimension répond à la question « quelle est la taille ? ». Les contrôles géométriques répondent à la question « où se situe la surface par rapport à l'axe de référence ? ». Une demande de devis doit identifier l'élément qui détermine la rotation ou l'alignement, puis préciser comment les autres éléments s'y rapportent.
La norme ISO 1101:2017 définit le langage symbolique international des tolérances de forme, d'orientation, de position et de faux-rond. En pratique, lors des achats, il est déconseillé d'écrire « concentration » en espérant que tous les fournisseurs l'interprètent de la même manière. Il convient de définir les éléments de référence et d'utiliser le contrôle correspondant à la fonction : faux-rond circulaire pour chaque section mesurée, faux-rond total lorsque la surface entière est pertinente lors de la rotation, position d'un motif par rapport à un axe de référence et perpendicularité d'une face d'accouplement. Cette norme étant toujours en vigueur, elle constitue un point de référence fiable pour les dessins provenant de sources internationales.
Cela évite également le surdimensionnement des tolérances. Un diamètre extérieur d'aspect esthétique peut ne pas nécessiter le même faux-rond qu'un logement de roulement. Un passage de câble peut souvent tolérer une zone de positionnement plus large qu'une ouverture optique. Appliquez les spécifications les plus exigeantes aux zones où une défaillance affecte l'assemblage, l'étanchéité, le bruit ou la durée de vie ; pour les surfaces non fonctionnelles, utilisez des tolérances générales économiques.
2. Les points forts du tournage CNC conventionnel
Sur un centre de tournage, la pièce tourne tandis qu'une arête de coupe fixe réalise l'alésage, le diamètre extérieur, les faces, les rainures, les cônes et les filetages. Cette configuration convient parfaitement à un carter à géométrie coaxiale dominante. Si l'alésage, le pilote, la face et le diamètre extérieur critiques peuvent être usinés avec précision sans desserrer le mandrin, ils partagent le même axe de broche. Le procédé est direct, rigide, facile à contrôler et son coût horaire est généralement inférieur à celui d'un centre d'usinage multitâches entièrement équipé.
Le tournage est particulièrement avantageux pour les carters de longueur courte et moyenne usinés à partir de barres, de tubes, de pièces forgées ou d'ébauches quasi-finies. Le cycle peut comprendre un ébauchage, une semi-finition, un temps d'égalisation des contraintes et une passe de finition légère. Un insert affûté et poli ainsi qu'une barre d'alésage stable permettent de limiter la formation d'arêtes rapportées sur l'aluminium. L'évacuation des copeaux reste cruciale : un copeau long entraîné dans un alésage fini peut transformer une dimension acceptable en une surface d'étanchéité rayée.
La limitation apparaît une fois la pièce sortie de la broche. Les perçages radiaux, les cercles de boulonnage, les fenêtres de connexion, les méplats pour clés et les passages angulaires sont transférés vers une autre machine, sauf si le centre de tournage dispose d'outils motorisés adaptés et d'une commande d'axe C. Chaque opération de desserrage et de resserrement ajoute un positionnement. La précision des mors doux, la contamination par les copeaux, la pression des mors, les variations de l'ébauche et la technique de l'opérateur peuvent alors influencer la relation entre l'axe de tournage et les éléments fraisés.
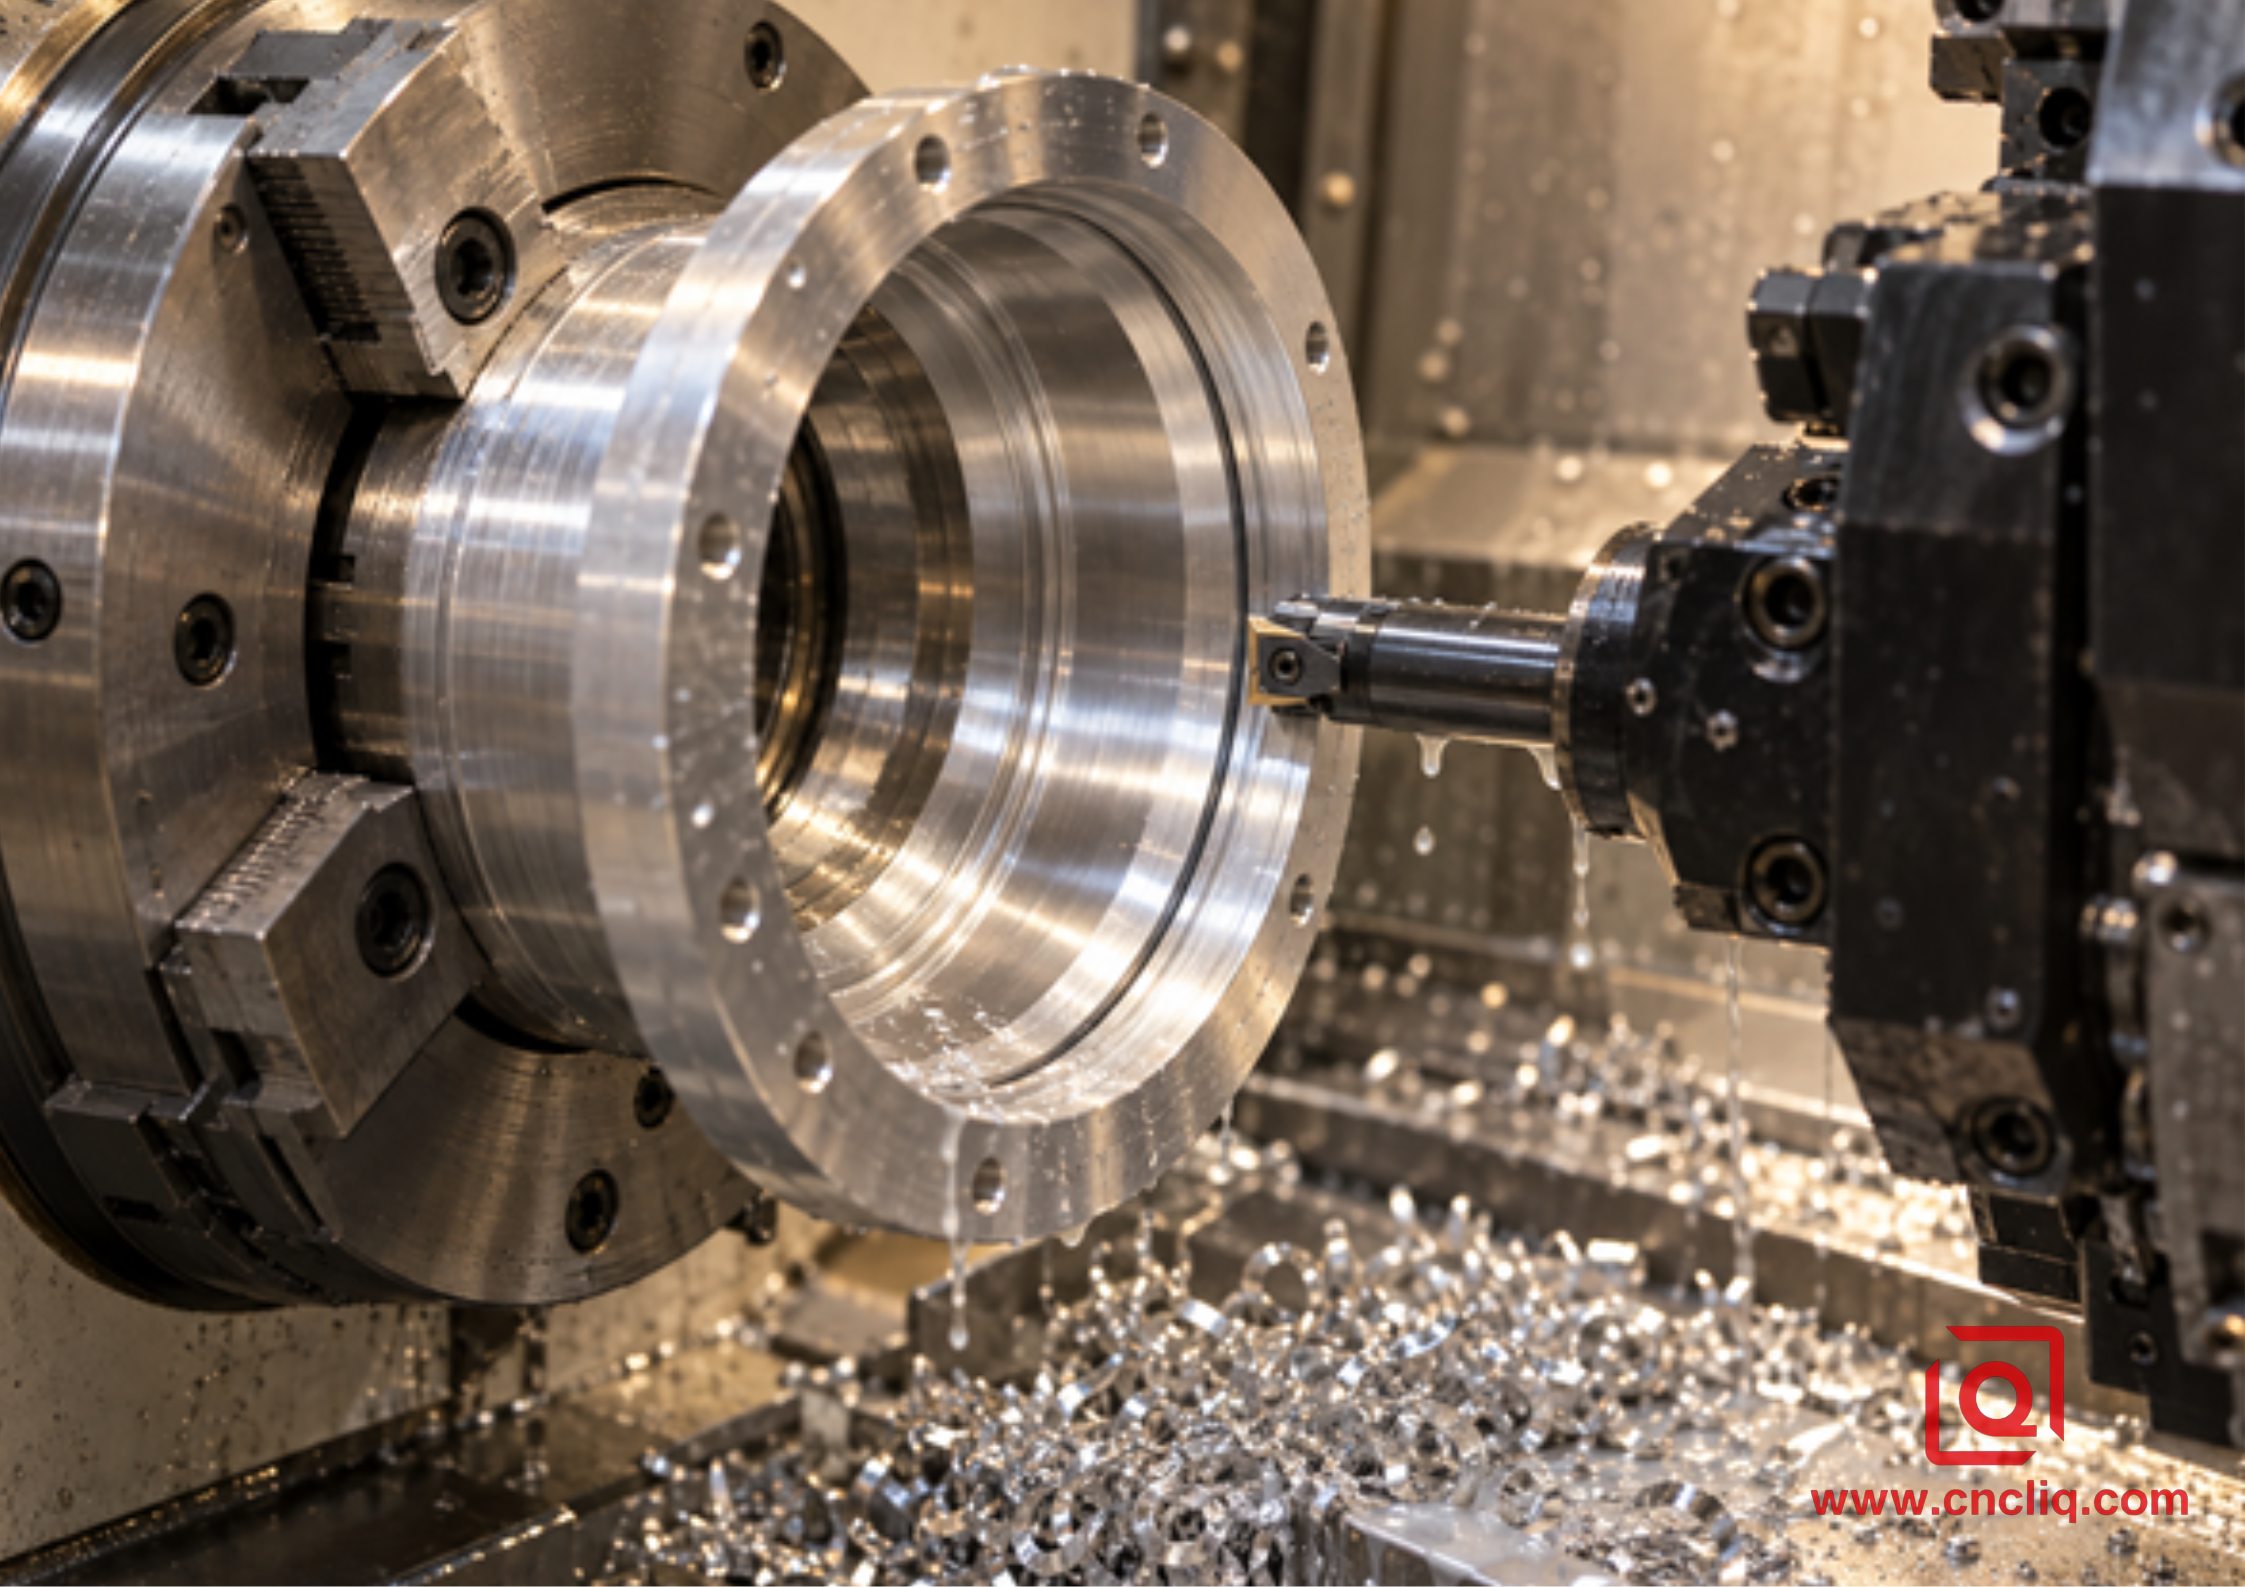
Il est difficile de faire mieux qu'une méthode de tournage classique lorsque les exigences clés restent rotationnelles et accessibles en une seule opération.
3. Qu'apporte le multitâche tour-fraisage ?
Un centre de tournage-fraisage combine le tournage avec le fraisage motorisé, le perçage, l'alésage et le taraudage. Selon sa configuration, il peut inclure un indexage sur l'axe C, un mouvement sur l'axe Y, une broche porte-outil sur l'axe B, une broche opposée ou une tourelle inférieure. L'expression pertinente n'est pas « plus d'axes », mais plutôt « moins de ruptures dans la chaîne de référence ». Le guide multitâches d'Okuma met en avant la réduction des temps de réglage, l'amélioration de la précision, la diminution des erreurs humaines et la réduction de l'accumulation des tolérances. Mazak décrit de même l'intégration en une seule opération de tournage, de fraisage, de perçage, de taraudage et d'alésage. Le guide de Brother présente le concept comme combinant des opérations qui nécessiteraient autrement un tour et un centre d'usinage.
Pour un boîtier concentrique en aluminium, la broche principale réalise l'alésage et la face de référence ; des outils motorisés permettent de réaliser des trous transversaux et des méplats, la pièce restant alignée sur cette broche ; une broche opposée peut recevoir la pièce pour un accès par l'arrière. Le transfert n'est pas automatiquement parfait. L'alignement de la broche, la force de transfert, la propreté des mors, la longueur de la pièce usinée et les conditions thermiques restent des facteurs importants. Cependant, le transfert s'effectue au sein d'un système de coordonnées machine contrôlé, et non par l'intermédiaire d'un chariot, d'un autre dispositif de fixation et d'un nouvel alignement manuel.
Le tournage-fraisage n'est pas systématiquement moins cher. La programmation est plus longue, le risque de collision est plus élevé, la gestion des outils est plus complexe et le coût horaire est généralement plus important. Il se justifie lorsqu'il permet de réduire significativement le nombre de réglages, de montages spéciaux, de manipulations en cours d'usinage et de contrôles, ou lorsqu'il garantit le respect d'une exigence géométrique qui serait autrement difficile à atteindre.
4. Tournage CNC vs Tour-Fraisage : Tableau de sélection pratique
facteur de décision | Parcours de tournage CNC conventionnel | Parcours multitâches de tournage-fraisage |
Géométrie de base | Idéal lorsque les caractéristiques critiques sont principalement des alésages, des diamètres extérieurs, des faces, des rainures et des filetages. | Le résultat est optimal lorsque les éléments rotatifs interagissent avec des détails radiaux, excentrés, angulaires ou situés au verso. |
continuité des données | Solide à l'intérieur d'un mandrin ; plus faible après transfert vers un autre broyeur, sauf si le dispositif de fixation est qualifié. | Il est possible de conserver le tournage et le fraisage liés à un seul système de coordonnées machine ; le transfert de la sous-broche nécessite toujours une validation. |
Nombre de configurations | Souvent, 1 configuration de tournage plus 1 ou plusieurs configurations de fraisage. | Souvent un cycle intégré, incluant éventuellement un transfert de broche programmé. |
Profil de lot optimal | Géométrie simple, volume de répétition stable ou travail à faible volume où les caractéristiques secondaires sont faciles. | Logements complexes à forte mixité, lots récurrents ou tout volume où une défaillance géométrique est coûteuse. |
coût de l'équipement | Pour le tournage pur, une vitesse inférieure est requise ; des dispositifs rotatifs ou à mors souples sur mesure peuvent être nécessaires pour les travaux secondaires. | Investissement plus important dans les machines, mais moins d'outillages séparés et moins de manutention. |
Charge d'inspection | Des vérifications intermédiaires supplémentaires peuvent être nécessaires après chaque configuration. | Moins de transitions, mais la vérification du premier article doit couvrir le transfert et les relations entre les fonctionnalités. |
Risque typique | Excentricité du resserrage, distorsion des mâchoires, inadéquation des données de référence et marques de manipulation. | Programmation complexe, exposition aux collisions, faux-rond de l'outil en fonctionnement, dérive thermique et défaut d'alignement du transfert. |
5. La chaîne de tolérance qui détermine généralement l'itinéraire
Imaginez un boîtier de capteur compact avec un alésage de lentille de 52 mm, un axe de positionnement de 60 mm, une gorge pour joint torique en face avant, quatre trous de connexion radiaux et un capuchon fileté à l'arrière. L'alésage de lentille constitue la référence A car il positionne le bloc optique. La face de montage constitue la référence B car elle assure la fixation de l'ensemble. Les trous radiaux sont positionnés par rapport à A et B de manière à aligner les broches des connecteurs. Si l'alésage et l'axe de positionnement sont usinés simultanément, l'usinage est simple. Le choix du procédé dépend de la position des trous radiaux et du filetage arrière par rapport à ce même axe.
Dans un processus de tournage-fraisage, le dispositif de fraisage doit être positionné à partir de l'alésage fini ou d'un pilote qualifié. Le serrage sur un diamètre extérieur mince risque de déformer l'alésage servant de référence. Le positionnement sur une surface de fonderie non finie est pire encore. Un manchon fendu, un mandrin expansible ou une morsure douce alésée peuvent convenir, mais le dispositif et son mode de chargement deviennent alors partie intégrante du processus. Si la position du trou est tolérante, cette solution est acceptable. Si la zone de positionnement est étroite et se répète sur la circonférence, l'utilisation d'un cycle tournage-fraisage selon l'axe C peut éliminer le point faible.
Pour une mise en contexte plus large, le guide de Liqin sur l' usinage 3 axes, 5 axes et le tournage-fraisage de pièces en aluminium sur mesure explique comment la géométrie influence le choix de la machine. Cet article approfondit la question des logements concentriques en considérant l'axe de référence comme principal critère de décision.
6. Problèmes spécifiques à l'aluminium : chaleur, parois minces et pression des mâchoires
L'aluminium se coupe facilement, mais les sections cylindriques minces se déforment également facilement. Un usineur peut mesurer un alésage apparemment rond lorsqu'il est serré, puis observer sa déformation une fois les mors ouverts. Le contact entre les trois mors peut créer un léger défaut trilobé. Une force trop faible permet le mouvement ; une force trop importante déforme la pièce. La solution optimale ne réside pas dans une valeur universelle de pression de serrage. Elle dépend de l'épaisseur de paroi, de la longueur libre, de la surface de contact des mors, de l'état de l'alliage, des variations de la matière première et de la force de coupe.
La température constitue également un facteur limitant les tolérances serrées. Les données de référence publiées pour l'acier inoxydable 6061 indiquent un coefficient de dilatation thermique typique proche de 23,2 × 10⁻⁶ /°C sur la plage de températures de 20 à 100 °C. À titre d'exemple, un diamètre de 100 mm subit une variation de 10 °C d'environ 0,023 mm : ΔD = 23,2 × 10⁻⁶ × 100 mm × 10 °C. Cela ne signifie pas que chaque pièce subit une élévation de température uniforme de 10 °C, mais cela illustre pourquoi une pièce chaude, une broche tiède et une salle de contrôle froide peuvent fausser les mesures lorsque la plage de tolérance est étroite.
Les contrôles utiles comprennent des mors souples et larges, un support proche de la coupe, un ébauche équilibrée, une pause avant la finition si nécessaire, une passe finale légère, un arrosage contrôlé et une inspection après stabilisation thermique. Si une anodisation est effectuée ultérieurement, le dessin doit préciser si les cotes s'appliquent avant ou après revêtement et quels alésages, filetages ou surfaces d'étanchéité nécessitent un masquage. Le guide de Liqin sur l'épaisseur et les tolérances d'anodisation traite plus en détail de cette question dimensionnelle.
7. Plans de processus efficaces en atelier
Itinéraire A : Centre de tournage et fraisage secondaire
Utilisez cette méthode lorsque le tournage présente des exigences strictes et que les caractéristiques transversales sont modérées. Sciez ou préparez l'ébauche, ébauchez et finissez l'alésage de référence et la face de base en une seule opération de serrage, tournez le pilote externe et la géométrie du joint, puis transférez la pièce dans des plateaux de protection. Le montage d'usinage doit être positionné à partir d'une caractéristique fonctionnelle finie, et non d'une surface brute. Qualifiez le montage avec une pièce maîtresse ou une première pièce usinée ; usinez les trous, les méplats et les fenêtres ; puis vérifiez la correspondance avec la référence usinée.
Cette solution peut s'avérer très performante. Elle constitue souvent le choix commercial idéal pour un carter avec un seul connecteur radial, un entraxe de boulonnage important ou un volume conséquent incompatible avec la machine de tournage-fraisage disponible. Elle permet également d'isoler les opérations de tournage simples et rapides des opérations de fraisage plus lentes, ce qui peut optimiser l'utilisation de la machine en production de série.
Itinéraire B : Tournage-fraisage de la broche principale
Utilisez cette méthode lorsque les tolérances rotationnelles et radiales de la face avant forment une seule chaîne. Ébauchez l'alésage et le diamètre extérieur, égalisez l'enlèvement de matière, finissez l'alésage et la face de référence, orientez l'axe C, puis percez, fraisez et taraudez les éléments latéraux avant de desserrer la pièce. L'ordre des passes d'outil est important : évitez de finir un alésage fragile puis d'effectuer une passe de fraisage interrompue agressive qui risque d'endommager la paroi. Réalisez une finition soignée si nécessaire.
Voie C : Usinage complet à double broche
Utilisez une broche opposée lorsque les deux extrémités présentent des caractéristiques fonctionnelles similaires. Réalisez les opérations de référence principales sur la broche principale, effectuez le transfert avec une force d'entraînement contrôlée, procédez à l'enlèvement de la pièce, puis terminez l'alésage, la face, la rainure ou le filetage arrière. Contrôlez le faux-rond de transfert lors de l'approbation du premier article et après tout changement de mors ou d'insert susceptible de le perturber. Une machine unique ne supprime pas les lois de la physique ; elle simplifie le contrôle et la traçabilité du processus.
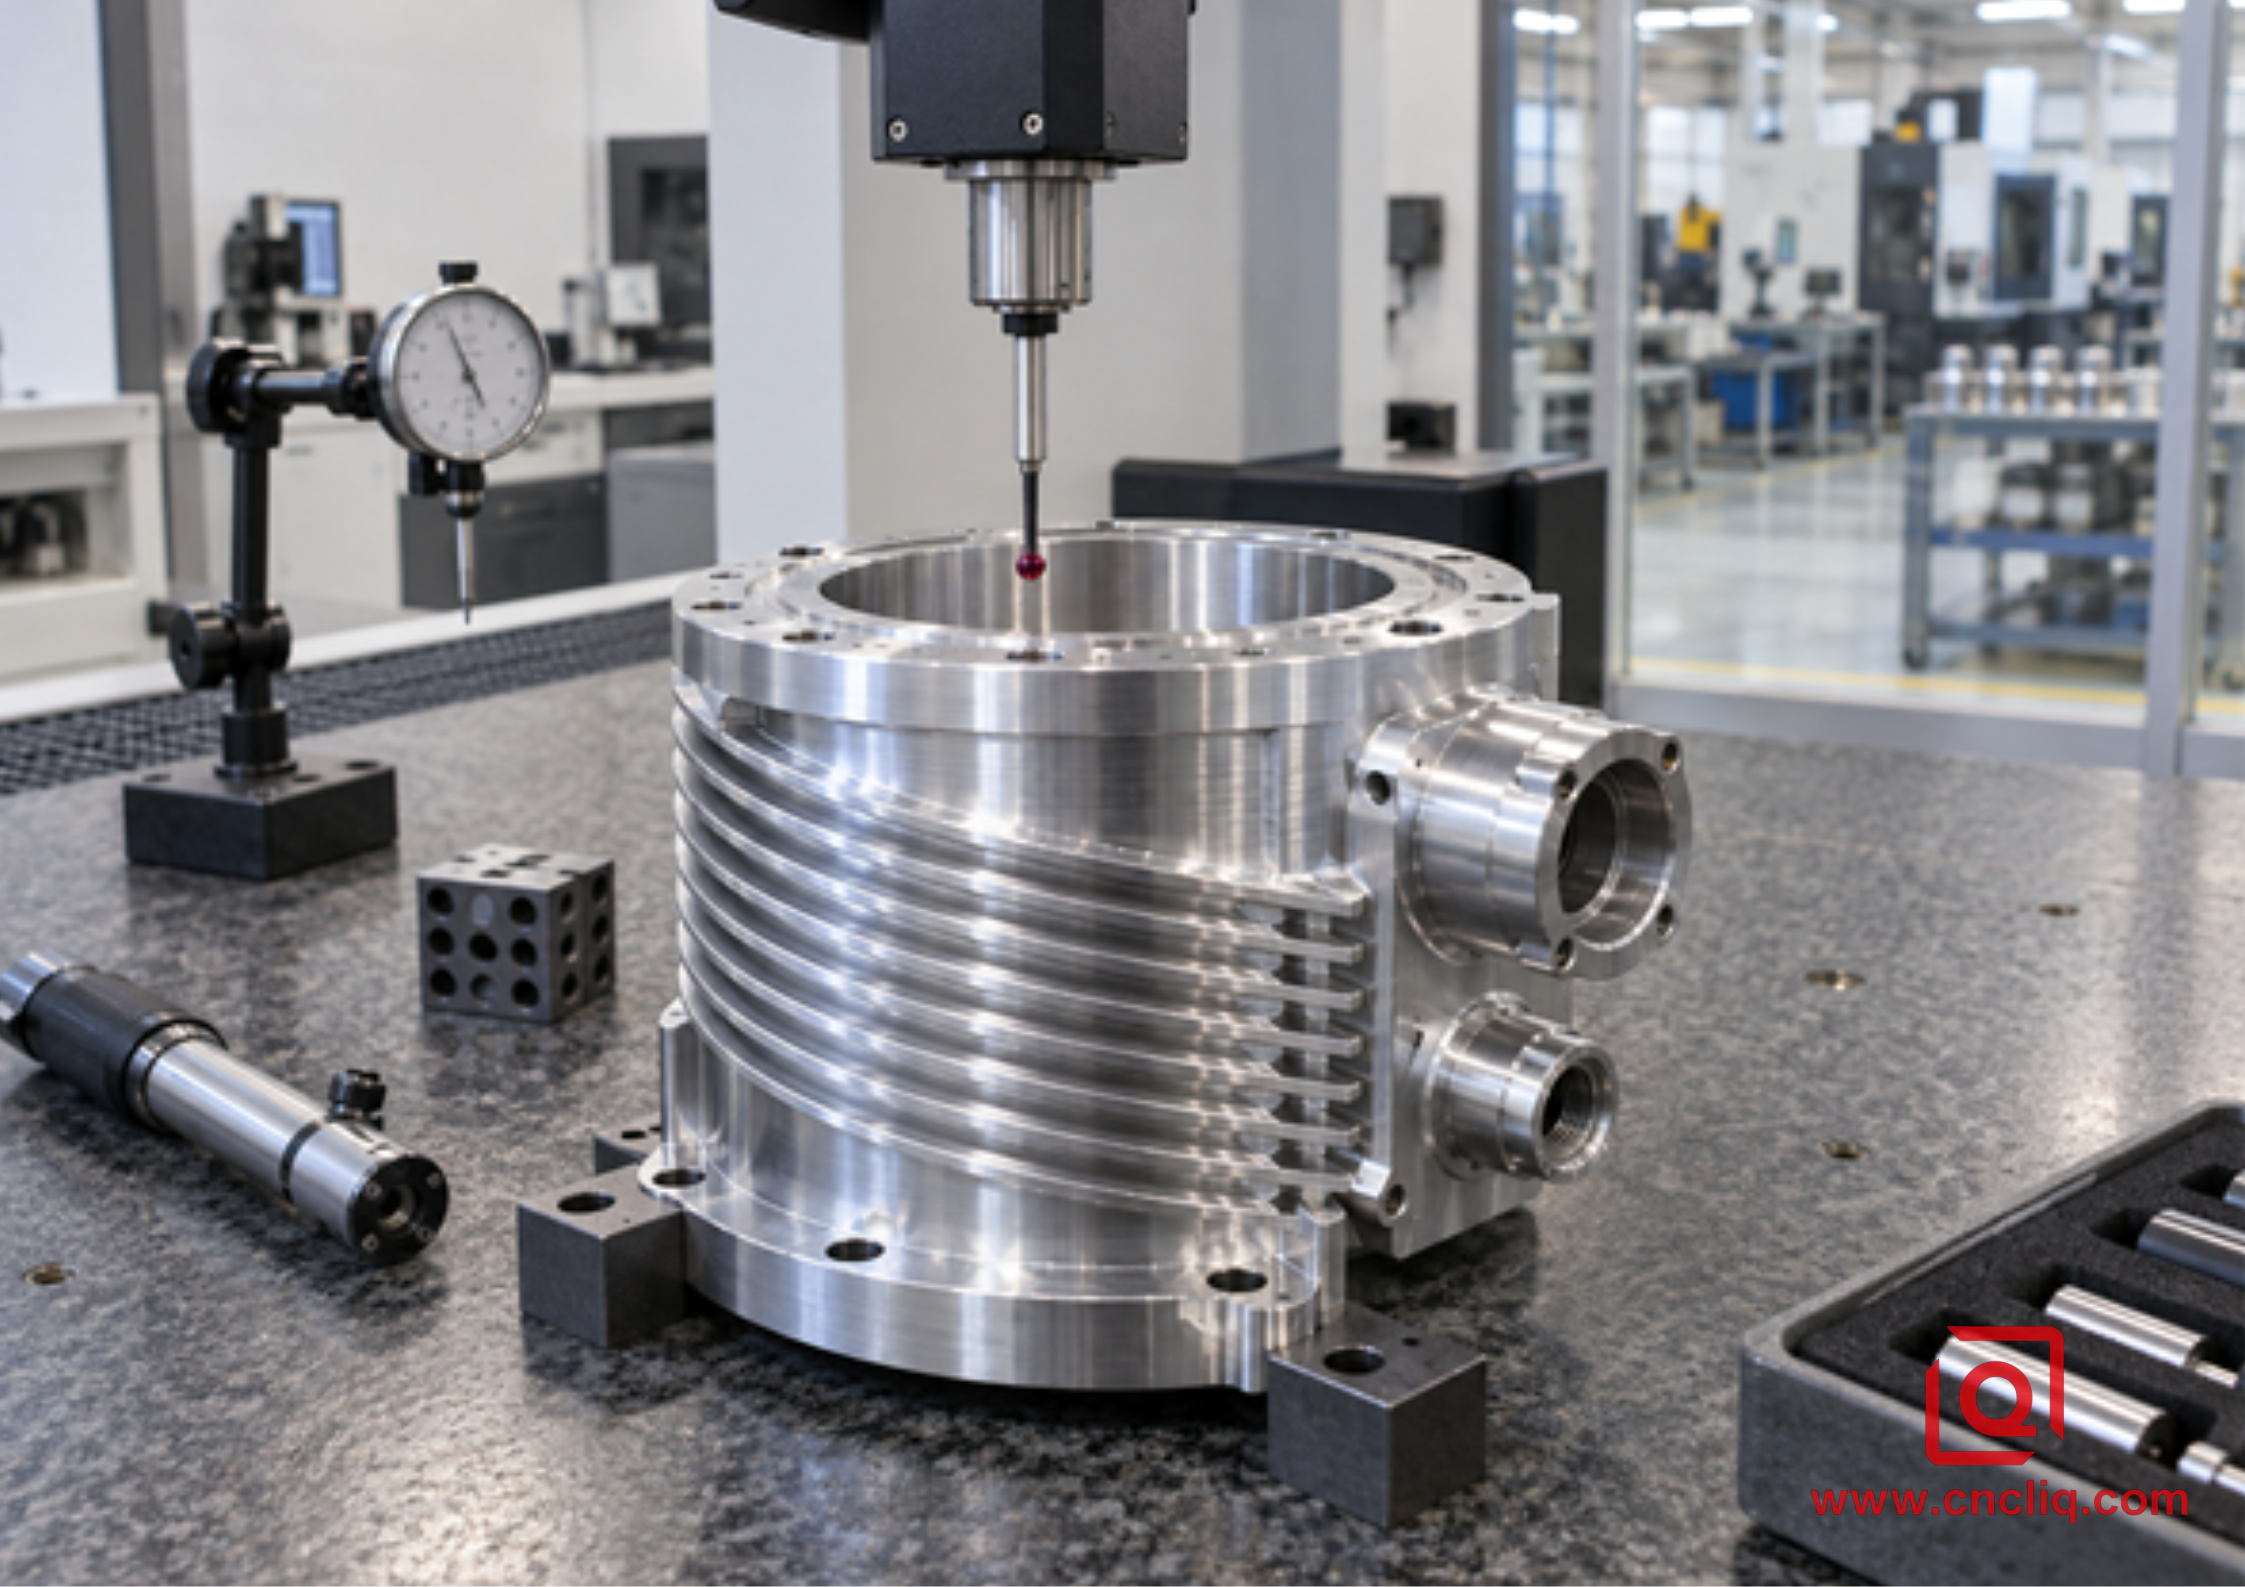
L'inspection doit suivre le schéma de référence fonctionnel : axe d'alésage, face d'accouplement, puis pilotes, rainures, orifices et motifs associés.
8. Inspection : Mesurer la fonction, pas seulement le diamètre
Un micromètre permet de vérifier le diamètre extérieur. Un comparateur d'alésage permet de vérifier la dimension et la conicité. Cependant, aucun de ces instruments ne garantit à lui seul que le siège de palier, le pilote et la face d'étanchéité partagent l'axe et l'orientation requis. Pour un logement concentrique, un plan de contrôle peut combiner comparateurs d'alésage, comparateurs pneumatiques pour les alésages de production, un instrument de contrôle de circularité lorsque la forme est critique, une machine à mesurer tridimensionnelle (MMT) pour la vérification de la position et de l'orientation par rapport à la référence, et un comparateur à cadran ou un dispositif de contrôle de faux-rond dédié pour un contrôle fonctionnel rapide.
Le système de normes ISO/TC 213 comprend la famille de normes ISO 10360 pour l'acceptation et la revérification des mesures tridimensionnelles (MMT), tandis que la norme ISO 1101 définit le langage de spécification géométrique. La méthode de mesure doit être adaptée au dessin et à l'application. Si quelques points de mesure de la MMT ne détectent pas un alésage lobé, un balayage continu ou une mesure de forme dédiée peut s'avérer nécessaire. À l'inverse, le balayage systématique de chaque diamètre d'aspect engendre des coûts supplémentaires sans pour autant réduire les risques fonctionnels.
Avant la production, demandez au fournisseur de convenir de la simulation des données de référence, de la densité de points, de la stratégie de filtrage (le cas échéant), de la température de mesure et du format de rapport. Pour les lots en cours, identifiez les caractéristiques critiques pour la qualité et établissez un plan d'échantillonnage. La bride/capuchon avant de moteur de précision Liqin, telle que publiée, constitue un exemple pertinent : son alésage de palier, son tenon de positionnement et sa face d'extrémité rendent la concentricité et la perpendicularité essentielles au fonctionnement du moteur.
9. Boîtier anonymisé : Boîtier d’encodeur de moteur compact
Un client européen anonyme du secteur de l'automatisation a commandé un boîtier d'encodeur en aluminium 6061-T6 doté de deux paliers, d'un pilote moteur externe, d'une gorge d'étanchéité frontale, de trois points de passage de câble radiaux et d'une fermeture filetée arrière. Ce scénario d'ingénierie, présenté à titre d'exemple, vise à illustrer les capacités d'usinage vérifiées de Liqin ; les données commerciales sont volontairement omises et ce scénario ne prétend pas à une capacité universelle.
Le concept initial prévoyait un tour CNC pour les alésages, le pilote et la rainure, suivi d'un centre d'usinage vertical (VMC) distinct pour les caractéristiques radiales. Lors de l'analyse de fabricabilité (DFM), l'équipe a constaté que la paroi cylindrique mince devrait être de nouveau serrée près du logement de palier fini. Le dessin liait également le câblage à l'axe du palier. L'usinage sur fraiseuse séparée était réalisable, mais nécessitait un mandrin expansible, une butée angulaire qualifiée et une seconde séquence d'inspection géométrique.
L'usinage choisi utilisait un centre de tournage-fraisage. La broche principale réalisait l'alésage du palier principal, le pilote et la face d'étanchéité. L'outil motorisé de l'axe C usinait le profil radial avant le dégagement. Une broche opposée assurait la finition de la face arrière. L'ébauche était équilibrée entre les surfaces intérieure et extérieure ; les passes de finition du palier intervenaient après l'usinage plus important du profil transversal. Le contrôle qualité s'effectuait par rapport à l'axe de l'alésage principal et à la face d'appui, puis vérifiait le faux-rond, la perpendicularité et le profil radial. Le principal avantage ne résidait pas dans une augmentation spectaculaire de la vitesse de coupe, mais dans la suppression d'une étape de resserrage à haut risque et dans un plan de contrôle plus clair.
Si votre composant présente une chaîne de tolérances similaire, veuillez envoyer le modèle 3D, le dessin 2D, le volume de production annuel, l'alliage et le traitement thermique, la finition et les exigences en matière de contrôle. Liqin peut ainsi comparer un processus de tournage-fraisage à une machine intégrée tournage-fraisage, au lieu de se baser uniquement sur le nom de la machine.
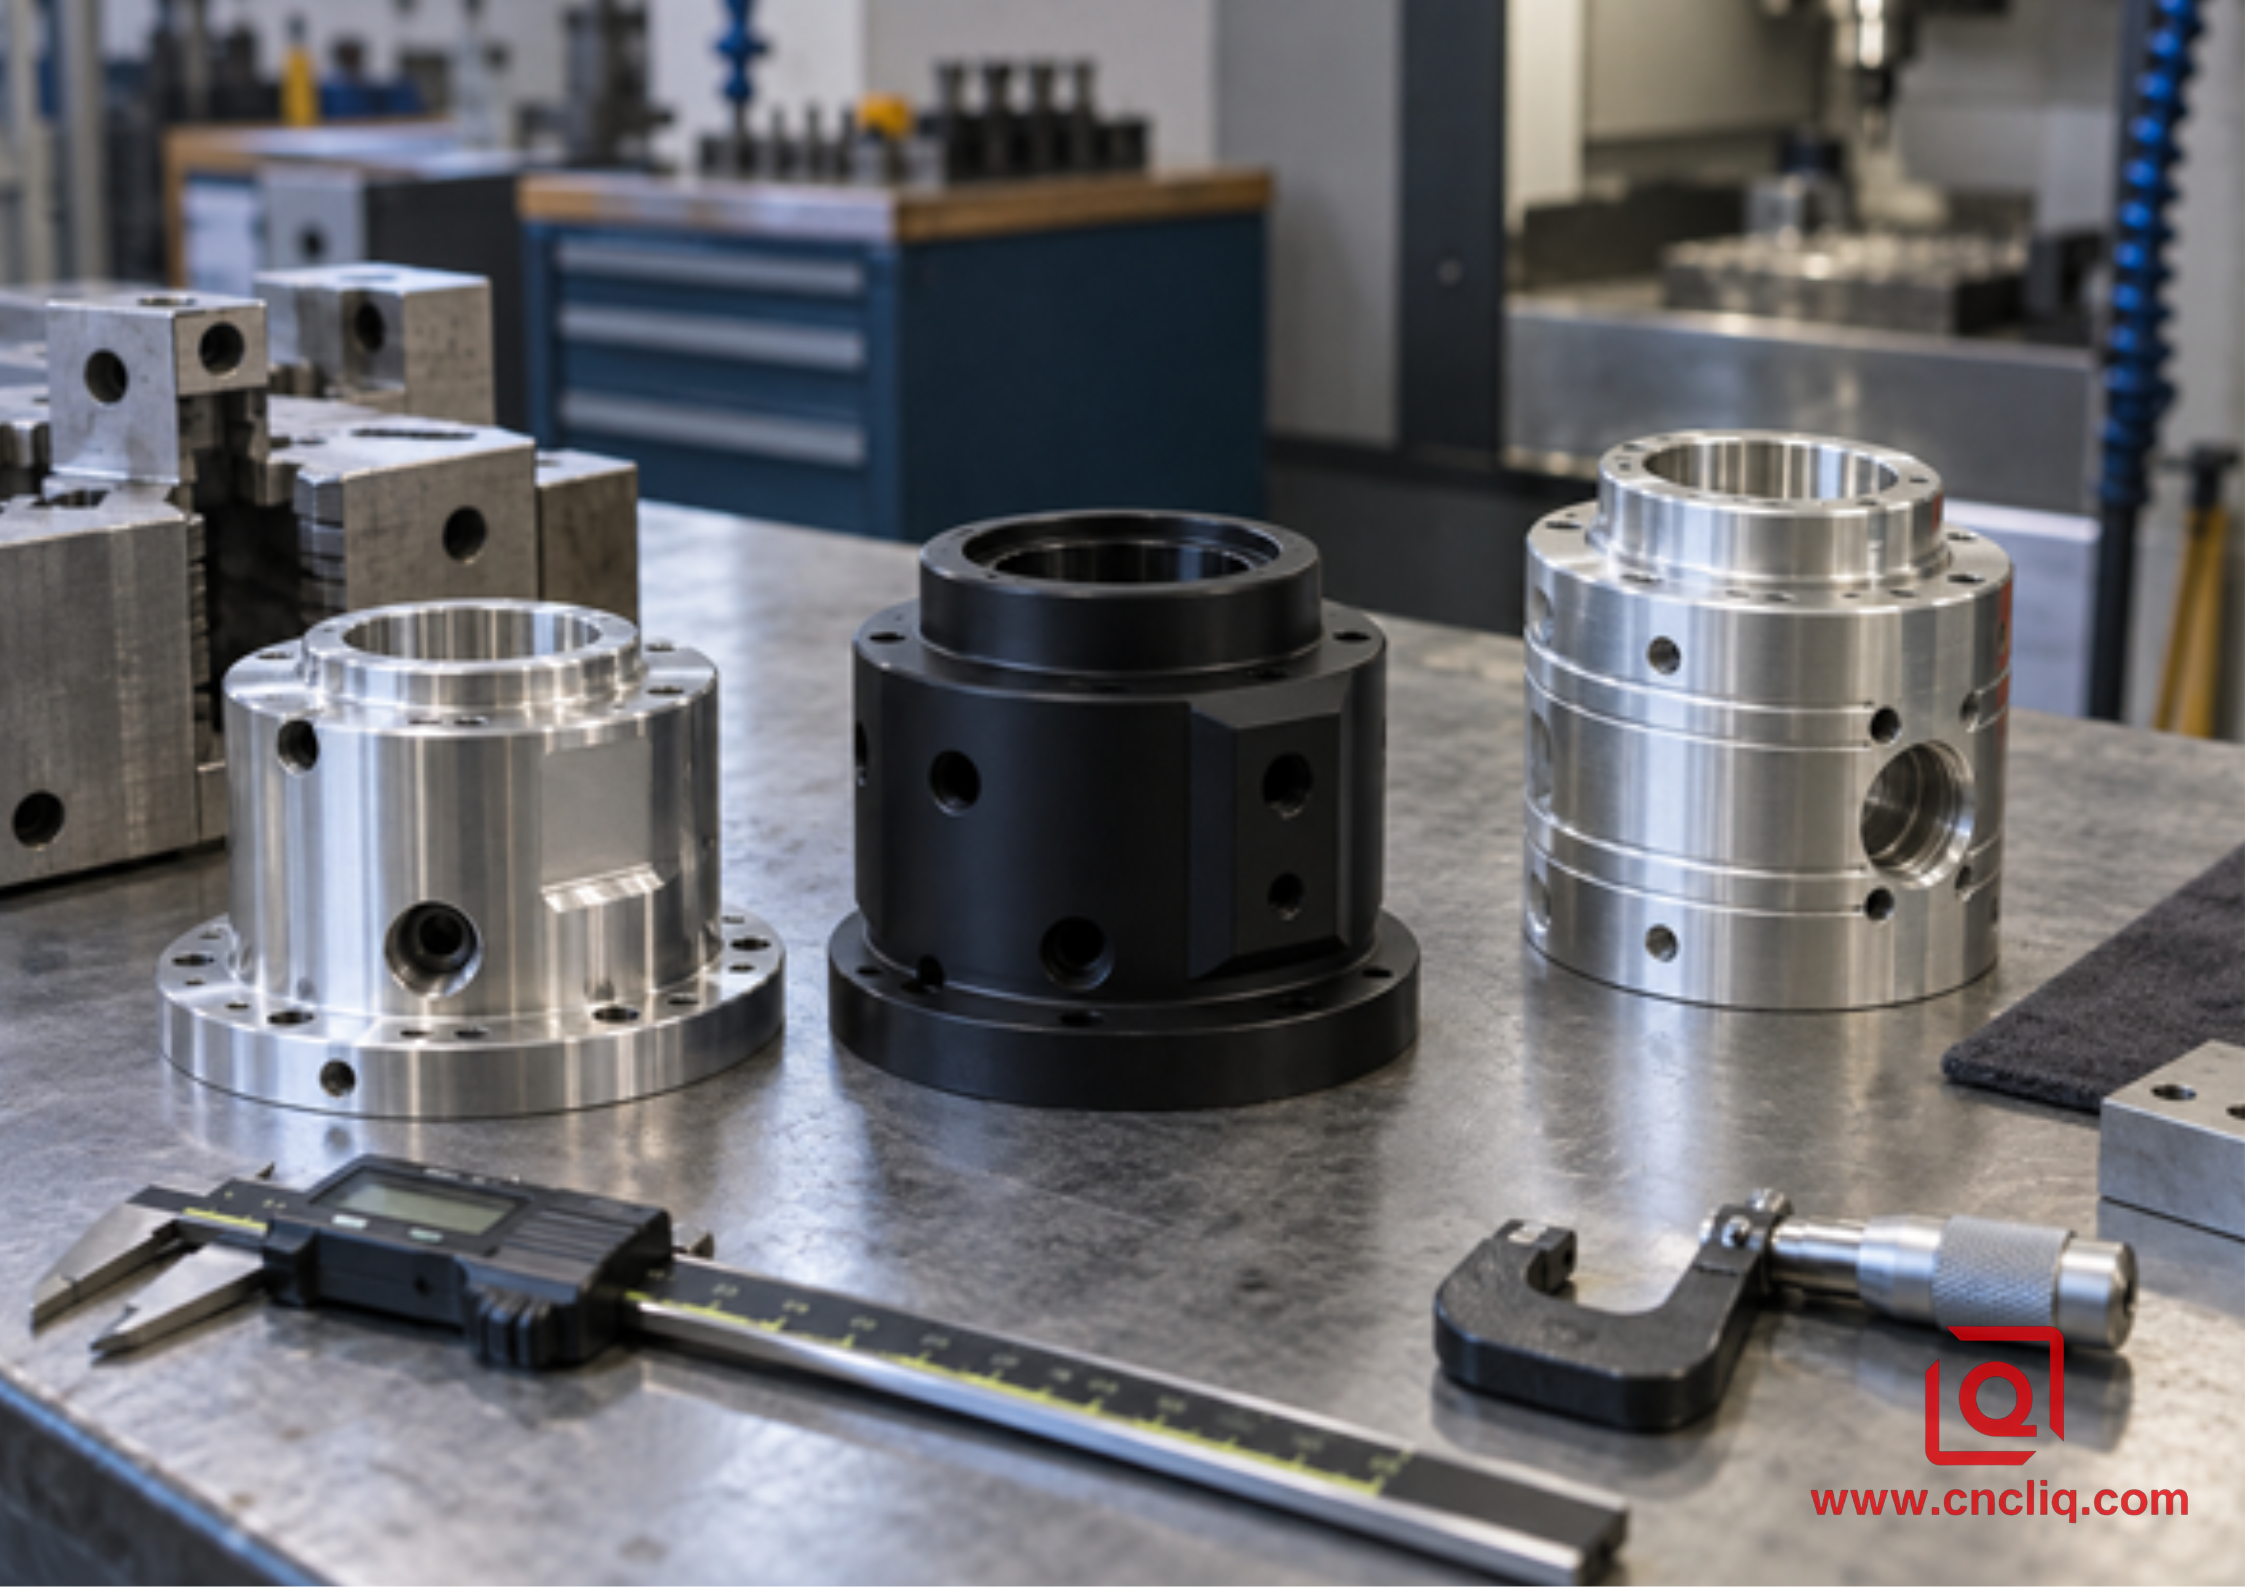
Différents types de logements peuvent privilégier différents itinéraires ; c’est la chaîne de tolérance fonctionnelle qui devrait prendre la décision.
10. Comment réduire les coûts avant de demander un devis
Premièrement, distinguez la géométrie fonctionnelle de la géométrie esthétique. N'appliquez des tolérances strictes de faux-rond, de position, de finition de surface et de dimensions que lorsque l'assemblage l'exige. Deuxièmement, identifiez clairement l'axe de référence principal. Troisièmement, fournissez les fichiers STEP et PDF 2D ; le modèle décrit la géométrie, tandis que le dessin décrit les tolérances, les finitions, les notes et les critères d'acceptation.
Veuillez également indiquer la taille du lot et la demande annuelle. Un prototype de 5 pièces peut justifier l'utilisation de mors souples et flexibles, ainsi qu'un contrôle supplémentaire. Une commande régulière peut justifier l'utilisation de mors dédiés, d'outils prédéfinis, d'un palpage ou d'un processus automatisé de fabrication de barres. Précisez si des certificats de matériaux, des rapports de revêtement, des données CMM ou un premier article complet sont nécessaires. La liste de contrôle des demandes de devis pour l'usinage CNC de Liqin fournit un guide de soumission plus complet, tandis que le guide sur les alliages d'aluminium pour le tournage CNC OEM est utile lorsque les alliages 6061, 6082 ou 7075 sont encore en discussion.
Enfin, laissez le fabricant proposer la solution. L'exigence « à réaliser sur tour-fraisage » n'est pertinente que si elle exprime une nécessité validée. Si la fonction du dessin peut être remplie plus économiquement sur un centre de tournage équipé d'un dispositif secondaire adapté, c'est le résultat final, et non le label apposé sur le boîtier, qui est ce que l'acheteur reçoit.
11. Liste de contrôle pour la décision relative à la demande de prix
Question | Si oui, qu'est-ce que cela suggère ? |
Est-il possible de réaliser toutes les opérations critiques en une seule étape ? | Le tournage CNC conventionnel mérite d'être considéré en premier lieu. |
Les trous transversaux, les méplats, les fentes ou les orifices sont-ils positionnés de manière précise par rapport à l'axe de l'alésage ? | Le tournage-fraisage peut assurer la continuité des données de référence. |
Les deux extrémités comportent-elles des caractéristiques coaxiales critiques ou des dispositifs de contrôle du faux-rond ? | Évaluer l'usinage complet à double broche ou une seconde opération qualifiée. |
La paroi est-elle suffisamment mince pour que le resserrage puisse modifier la forme du perçage ? | Réduisez la manipulation et examinez le contact des mâchoires, le support et la séquence de coupe. |
Le revêtement modifiera-t-il l'ajustement, le filetage ou la surface d'étanchéité ? | Définir les dimensions et le masquage des conditions finales avant d'établir le devis. |
Le volume annuel est-il suffisamment élevé pour amortir les coûts de programmation et d'outillage ? | Une approche multitâche peut s'avérer plus avantageuse que les configurations récurrentes et les transferts de travaux en cours. |
Cliquez ici pour toute demande 👆
FAQ
1. Un tour-fraisage est-il toujours plus précis qu'un tour CNC conventionnel ?
Non. Un tour CNC rigide permet de réaliser d'excellents alésages coaxiaux, diamètres, faces et rainures, souvent à moindre coût. Le tournage-fraisage s'avère précieux lorsque les caractéristiques fraisées ou usinées sur la face arrière doivent rester étroitement alignées avec l'axe de référence tourné. L'état de la machine, l'outillage, le montage, la régulation thermique, la programmation et le contrôle qualité déterminent ses capacités réelles ; la catégorie de la machine à elle seule n'est pas une garantie.
2. Quand un carter doit-il rester sur un centre de tournage et sur une fraiseuse séparée ?
Utilisez la méthode de coupe fractionnée lorsque la chaîne de tolérance critique est principalement rotationnelle, que les alésages ou méplats secondaires présentent une tolérance de position acceptable et que la pièce peut être repositionnée sans déformer l'alésage. Elle est également pratique lorsque le logement est trop volumineux pour le tour-fraiseuse disponible ou lorsque le volume de production justifie l'utilisation de montages secondaires dédiés et répétables.
3. Quelles sont les indications de dessin les plus importantes pour un boîtier concentrique en aluminium ?
Identifiez l'alésage ou le pilote de référence fonctionnel, la face d'appui, les dimensions et l'ajustement des éléments de palier ou d'étanchéité, ainsi que les relations géométriques influant sur la rotation ou l'assemblage. Selon la fonction, utilisez des termes précis tels que le faux-rond, la position, la perpendicularité, la cylindricité ou le profil, plutôt qu'une note générale. Précisez si ces exigences s'appliquent avant ou après anodisation.
4. Un transfert de sous-broche peut-il introduire une erreur ?
Oui. L'état des mâchoires de préhension, la synchronisation, la force de transfert, les copeaux coincés, l'alignement de la broche, la longueur non supportée et la température peuvent affecter la seconde face. Un processus efficace valide le faux-rond lors de la mise en place, contrôle la propreté et le serrage des mâchoires et intègre la relation pertinente entre la face arrière et la référence primaire lors du contrôle du premier article.
5. Que dois-je envoyer pour obtenir un devis fiable ?
Veuillez fournir un modèle STEP, un dessin 2D contrôlé, les spécifications de l'alliage et de la trempe du matériau, la spécification de finition, les quantités de prototypes et de production, la demande annuelle, le calendrier cible, les caractéristiques critiques pour la qualité et les exigences en matière de rapports. Expliquez le rôle de l'alésage, du pilote, du joint et des ports dans l'assemblage. Ce contexte permettra à l'ingénieur de production de comparer efficacement les parcours d'usinage par tournage CNC et par tournage-fraisage.
Cliquez ici pour toute demande 👆
Résumé
Le tournage CNC est la solution idéale pour la fabrication d'un boîtier concentrique en aluminium dont la géométrie essentielle reste accessible en rotation en une seule opération. L'utilisation combinée tournage-fraisage s'avère particulièrement pertinente lorsque des éléments radiaux, angulaires ou situés sur la face arrière doivent être alignés sur le même axe de référence. La méthode optimale respecte la chaîne de tolérances, prend en compte les contraintes liées à l'épaisseur des parois et au comportement thermique, et vérifie le bon fonctionnement grâce à un plan d'inspection convenu. Il est essentiel de fournir rapidement à Liqin l'ensemble des plans et le contexte de l'application afin qu'elle puisse vous proposer le procédé le plus sûr et le plus économique pour votre boîtier.
Coordonnées
Société : Ningbo Liqin Industry Co., Ltd.
Maintenance quotidienne et assistance après-vente : service@shturl.zhuwanying@cncliq.com
Nouvelle demande de renseignements, devis et discussion de commande : business@shturl.zhouli@chinaliqin.com
Assistance téléphonique : +86 18757148656
Clause de non-responsabilité
Tous les articles techniques, spécifications de matériaux, recommandations d'usinage et détails de traitement de surface publiés sur ce blog sont fournis à titre informatif et de référence uniquement. Veuillez noter que les informations générales présentées sur ce blog ne sauraient se substituer aux accords techniques signés. Les pièces sur mesure étant soumises à des variations liées aux numéros de coulée des matériaux, aux étalonnages des machines et aux tolérances spécifiques, les spécifications de qualité contractuelles sont exclusivement régies par vos plans CAO approuvés, vos contrats signés et vos plans qualité formalisés.
Toutes les études de cas clients présentées sur ce blog ont été intégralement anonymisées et nettoyées. Les indicateurs de performance, les processus de fabrication et les images affichés servent uniquement à illustrer nos capacités d'usinage sur mesure et ne constituent en aucun cas une norme universelle applicable à toutes les commandes.
Équipe de fabrication Liqin
Forte de 18 ans d'expérience en ingénierie de précision, Ningbo Liqin Industry fabrique des composants métalliques de haute précision pour les marchés internationaux les plus exigeants. Notre site de production de 6 500 m² est équipé de plus de 150 machines, intégrant l'usinage CNC 4 et 5 axes, le tournage-fraisage, l'extrusion à froid et le moulage sous pression. Cette organisation nous permet de gérer les projets de manière fluide, depuis la conception CAO initiale jusqu'à l'expédition des pièces finales.
Nous assurons un contrôle qualité sans compromis. Nous traitons les tolérances serrées avec la rigueur d'ingénierie qu'elles exigent. Certifiés ISO 9001, ISO 13485 et IATF 16949, nos ingénieurs QA effectuent des contrôles IPQC, FQC et OQC stricts sur chaque lot de production. De la cartographie dimensionnelle CMM et du profilage optique aux tests de dureté et de brouillard salin, nous validons vos spécifications critiques en amont, vous garantissant ainsi des composants prêts à l'emploi, sans difficultés d'assemblage ni arrêts de ligne coûteux. Outre la fabrication, vous pouvez compter sur nous pour des réponses sous deux heures à vos demandes de devis, un accompagnement direct pour l'échantillonnage de prototypes et une expédition fluide à l'export en Europe, en Amérique du Nord, en Asie et en Océanie.
N'hésitez pas à nous faire part de vos demandes de renseignements et à nous envoyer des échantillons. Visitez notre site web ou contactez-nous directement pour obtenir un devis compétitif !
