 Français




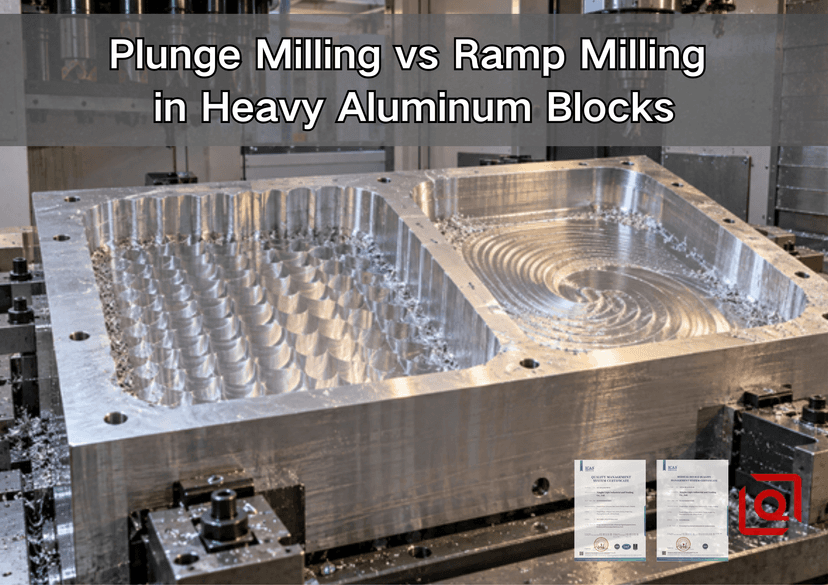
Vous hésitez encore entre l'usinage d'une cavité profonde dans un bloc d'aluminium massif par plongée verticale ou par avancement de la fraise le long d'une rampe ? Une mauvaise stratégie d'entrée peut compromettre un cycle prometteur et entraîner un empilement de copeaux, une soudure de l'arête de coupe, un bruit excessif sur la broche ou un déplacement de la pièce après desserrage. Ce guide vous explique les avantages et les inconvénients de chaque méthode, notamment en atelier. Il détaille le fonctionnement de chaque méthode, l'influence de la direction de la force et de l'évacuation des copeaux sur le résultat, et les informations nécessaires à un fournisseur d'usinage pour établir un devis.
En résumé, c'est une question de pragmatisme. Lorsque la cavité offre suffisamment d'espace, je privilégie généralement une passe en rampe. L'outil peut ainsi pénétrer en douceur dans la pièce, tandis que la commande assure la synchronisation des axes. La passe en plongée devient pertinente lorsque l'outil est plus long ou que la cavité devient étroite. Son chemin de charge réduit les risques de déviation latérale, même avec un réglage limite. Pour les blocs lourds, on utilise souvent les deux techniques : une entrée adaptée ouvre l'espace de travail, les passes en plongée enlèvent la matière épaisse et difficile à usiner, et une passe en rampe ou de contour laisse une matière homogène pour la finition.
1. Tableau de décision rapide
État du magasin | Meilleure stratégie de départ | Pourquoi cela convient généralement | Vérifier avant la mise en circulation |
Poche large avec une longueur de chemin suffisante | fraisage de rampe | Entrée en douceur et engagement continu | Angle de rampe maximal pour la fraise exacte |
Cavité profonde avec long porte-à-faux d'outil | fraisage en plongée | La force est davantage dirigée axialement et la déviation radiale peut diminuer. | Le cutter est homologué pour le plongeon et les copeaux peuvent s'échapper. |
Des nervures fines ou un plancher flexible près de l'entrée | Rampe peu profonde ou entrée pré-percée | Évite un choc axial soudain à proximité d'une caractéristique délicate | support de fixation et épaisseur de paroi restante |
Fente étroite ne laissant pas de place pour une hélice | Fraisage en plongée ou trou d'accès percé | Convient à une géométrie restreinte | Capacité de coupe centrale, enjambement et évacuation |
poche en aluminium ouverte sur une machine rigide à grande vitesse | Entrée en rampe ou hélicoïdale dans le dégrossissage à engagement constant | Maintient le mouvement de la fraise et utilise la longueur de la cannelure | Alimentation réelle à travers les arcs et les coins |
Enlèvement de matière très important à partir d'une grosse billette | procédé hybride | Sépare le dégrossissage stable du fini contrôlé des murs et des sols | Changements d'outils, allocation de stock, étape d'inspection |
Ce tableau sert de filtre initial, et non de recette de coupe. Le catalogue d'outillage, les limites de la machine, la longueur de la jauge, l'état de l'alliage, le débit de liquide de refroidissement et le dessin technique peuvent tous interférer.
2. Que signifient réellement le fraisage en plongée et le fraisage en rampe ?
Le fraisage en plongée enlève de la matière par des mouvements répétés principalement parallèles à l'axe de la broche. Après chaque plongée, l'outil se rétracte ou se dégage selon les besoins, se déplace latéralement par un pas horizontal contrôlé, puis effectue la passe axiale suivante. Le fond et la paroi de la pièce présentent ainsi une série de festons superposés jusqu'à ce qu'une passe de semi-finition ou de finition ultérieure les élimine. On peut utiliser une fraise à plongée indexable spécialement conçue à cet effet ou un outil de centrage en carbure monobloc, mais ses dimensions doivent correspondre au mouvement programmé.
Le fraisage en rampe permet une progression axiale tandis que l'outil se déplace également latéralement. Une rampe linéaire descend le long d'une trajectoire rectiligne ou courbe. Une rampe hélicoïdale descend en suivant un cercle et crée un trou ou une poche plus large que l'outil. Ces deux types de rampes évitent que l'outil ne sollicite son centre pour enlever toute la matière en une seule fois. Cette méthode n'est applicable que si l'outil possède une capacité de coupe axiale et que la trajectoire offre un dégagement suffisant.
La différence essentielle ne réside pas simplement dans l'orientation de la coupe (verticale ou oblique). Elle concerne la direction et la continuité de la force de coupe. Les instructions de fraisage de Sandvik Coromant expliquent qu'un faible angle d'entrée génère une force axiale dominante dirigée vers la broche, ce qui permet de stabiliser les configurations longues ou fragiles et explique l'utilisation de vitesses d'avance élevées en fraisage en plongée. Lors d'une rampe, l'arête de coupe entre en contact avec la pièce progressivement, et non simultanément. Néanmoins, la force dépend toujours de la géométrie de l'outil et de la quantité de matière en contact.
Un détail important du document « Usinage de l'aluminium et des alliages d'aluminium » du NIST est souvent négligé : un outil enfoncé dans de l'aluminium massif doit avoir un jeu axial suffisant pour éviter tout frottement de son talon. En clair, la notion de « coupe au centre » ne se limite pas à une simple géométrie. Il est essentiel de vérifier la géométrie de l'extrémité et les données de profondeur de coupe approuvées par le fabricant.
3. Pourquoi un bloc d'aluminium lourd change la décision
Une plaque de 20 mm et une billette de 160 mm ne présentent pas le même problème. Un bloc massif accumule des contraintes résiduelles et peut projeter un grand volume de copeaux ductiles autour de l'outil de coupe. Les cavités profondes nécessitent également une plus grande projection de l'outil, ce qui augmente l'effet de levier au niveau du tranchant, tandis que les parois de la cavité entravent l'évacuation du liquide de refroidissement et des copeaux.
L'état du matériau est aussi important que la désignation de l'alliage. Les alliages 6061-T651 et 7075-T651 sont couramment utilisés pour les billettes ou les plaques lorsque la résistance, l'usinabilité et la stabilité dimensionnelle sont essentielles, mais la désignation « T651 » ne garantit pas l'absence de déformation. L'enlèvement d'un volume déséquilibré d'un seul côté peut toujours libérer des contraintes. Par conséquent, la conception de grandes cavités doit tenir compte de la symétrie de l'ébauche, de la séquence de serrage, du réalignement et de la surépaisseur de finition, plutôt que du seul taux d'enlèvement de matière. Notre guide de choix des alliages 6061, 7075 ou 5052 pour le fraisage CNC explique en détail les compromis liés à chaque alliage.
Le volume des copeaux est la seconde contrainte. L'aluminium permet des vitesses de coupe productives élevées avec l'outil approprié ; une cavité profonde peut donc se remplir plus vite que la buse ne la vide. Les copeaux qui restent dans la cavité sont recoupés, chauffent et deviennent plus difficiles à contrôler, et peuvent se souder au bord. Le guide récent comparant les fraises à 2 et 3 dents pour l'aluminium traite en détail du choix du volume des copeaux. Pour cette comparaison, retenez une règle : la trajectoire d'entrée est inefficace si elle amène la fraise dans un piège à copeaux.

Un pas de côté radial contrôlé et une voie d'évacuation ouverte sont essentiels à un dégrossissage stable par plongée.
4. Fraisage en plongée vs fraisage en rampe : les compromis d’ingénierie
facteur de décision | fraisage en plongée | fraisage de rampe |
Mouvement dominant | Axial, suivi d'un indice radial | Mouvement axial et latéral simultané |
Avantage de rigidité | Utile lorsque la longue portée rend le chargement latéral difficile. | Utile lorsque la configuration prend en charge l'interpolation multi-axes fluide. |
Espace d'entrée | Peut travailler dans une zone à accès restreint | Nécessite une longueur de rampe ou un diamètre hélicoïdal valide |
Comportement de la puce | Les copeaux peuvent s'accumuler au fond si aucun système de rétraction et de rinçage n'est prévu. | Les puces peuvent suivre le chemin ouvert, mais une hélice fermée peut toujours les faire recirculer. |
Exigences en matière d'outils | Géométrie de plongée approuvée ; de nombreuses fraises à plaquettes indexables ne sont pas à coupe centrale. | Angle de rampe et géométrie de coupe axiale approuvés |
État des murs après dégrossissage | Les coquilles Saint-Jacques répétées nécessitent généralement une passe de finition séparée. | Des marques plus continues, mais toujours pas un substitut à la finition |
État du sol | Cela dépend fortement de la géométrie des extrémités et du chevauchement. | Des marques de témoins hélicoïdales ou linéaires restent visibles tant qu'elles ne sont pas nettoyées. |
mouvement de la machine | Mouvements Z répétés et index latéraux contrôlés | Mouvements coordonnés XYZ et anticipation adéquate |
Utilisation optimale dans les blocs lourds | Dégrossissage profond, accès limité, long porte-à-faux, faible stabilité radiale | Entrée, poches ouvertes, usure régulière, protection des détails fins |
Mode de défaillance principal | Tassement des copeaux, frottement au centre, enjambement excessif | Angle de rampe excessif, avance réelle faible, charge en coin, recirculation des copeaux |
Le tableau explique également pourquoi ces stratégies ne sont pas systématiquement concurrentes. Le fraisage en plongée permet d'ébaucher la partie centrale profonde, tandis que le fraisage en rampe ouvre la première cavité et assure une transition vers un mouvement à engagement constant. Une passe de contour ultérieure permet ensuite de contrôler les dimensions et l'état de surface. Cette séquence hybride est souvent plus performante que l'utilisation d'un seul outil pour l'ébauche et la finition de l'ensemble de la pièce.
5. Choix des outils : Consultez le catalogue avant de commencer la découpe.
Pour le fraisage en rampe, vérifiez l'angle de rampe maximal pour le corps de fraise, l'insert, le diamètre et la géométrie des angles précis. Les limites publiées peuvent varier considérablement au sein d'une même gamme de produits. Par exemple, les données de Kennametal pour la fraise Mill 1-10 indiquent différents angles de rampe maximaux en fonction du diamètre de la fraise ; cela réfute l'utilisation d'un angle « de sécurité » universel. Les données de Sandvik pour un corps de fraise CoroMill 390 de 66 mm indiquent un angle de rampe maximal de 1,8° et une profondeur de plongée maximale de 1,5 mm. Ces valeurs concernent ce produit et ne s'appliquent pas à toutes les fraises pour aluminium.
Pour le fraisage en plongée, vérifiez si l'outil peut usiner au centre ou s'il ne peut plonger qu'avec un engagement radial partiel. De nombreux porte-fraises à plaquettes indexables possèdent une zone de coupe centrale. L'utilisation directe d'un tel outil dans une pièce pleine peut engendrer un noyau, surcharger le porte-fraises ou provoquer des interférences. La solution pratique peut consister en un avant-trou, un démarrage excentré ou l'utilisation d'une fraise différente.
Pour une lame en carbure monobloc, je vérifie d'abord l'affûtage, le polissage des goujures, l'espace pour les copeaux et la quantité de noyau restante à la profondeur requise. Je suis les recommandations du fabricant concernant le revêtement. Je ne dois utiliser que la longueur de la jauge nécessaire à l'accès, je nettoie le porte-outil et je mesure le faux-rond près du tranchant ; sinon, une seule dent risque de supporter la majeure partie de la charge.
Utilisez un liquide de refroidissement ou de l'air comprimé pour évacuer les copeaux de la zone de coupe, et non pas seulement pour lubrifier le porte-outil. Les cavités profondes nécessitent souvent une orientation de buse qui s'adapte à l'ouverture de la cavité. Si un système d'arrosage par l'outil est disponible et compatible avec la fraise, il peut améliorer l'évacuation des copeaux en profondeur. Dans le cas contraire, le programme peut nécessiter des dispositifs de retrait, une cavité étagée ou un canal d'accès pour l'évacuation des copeaux.
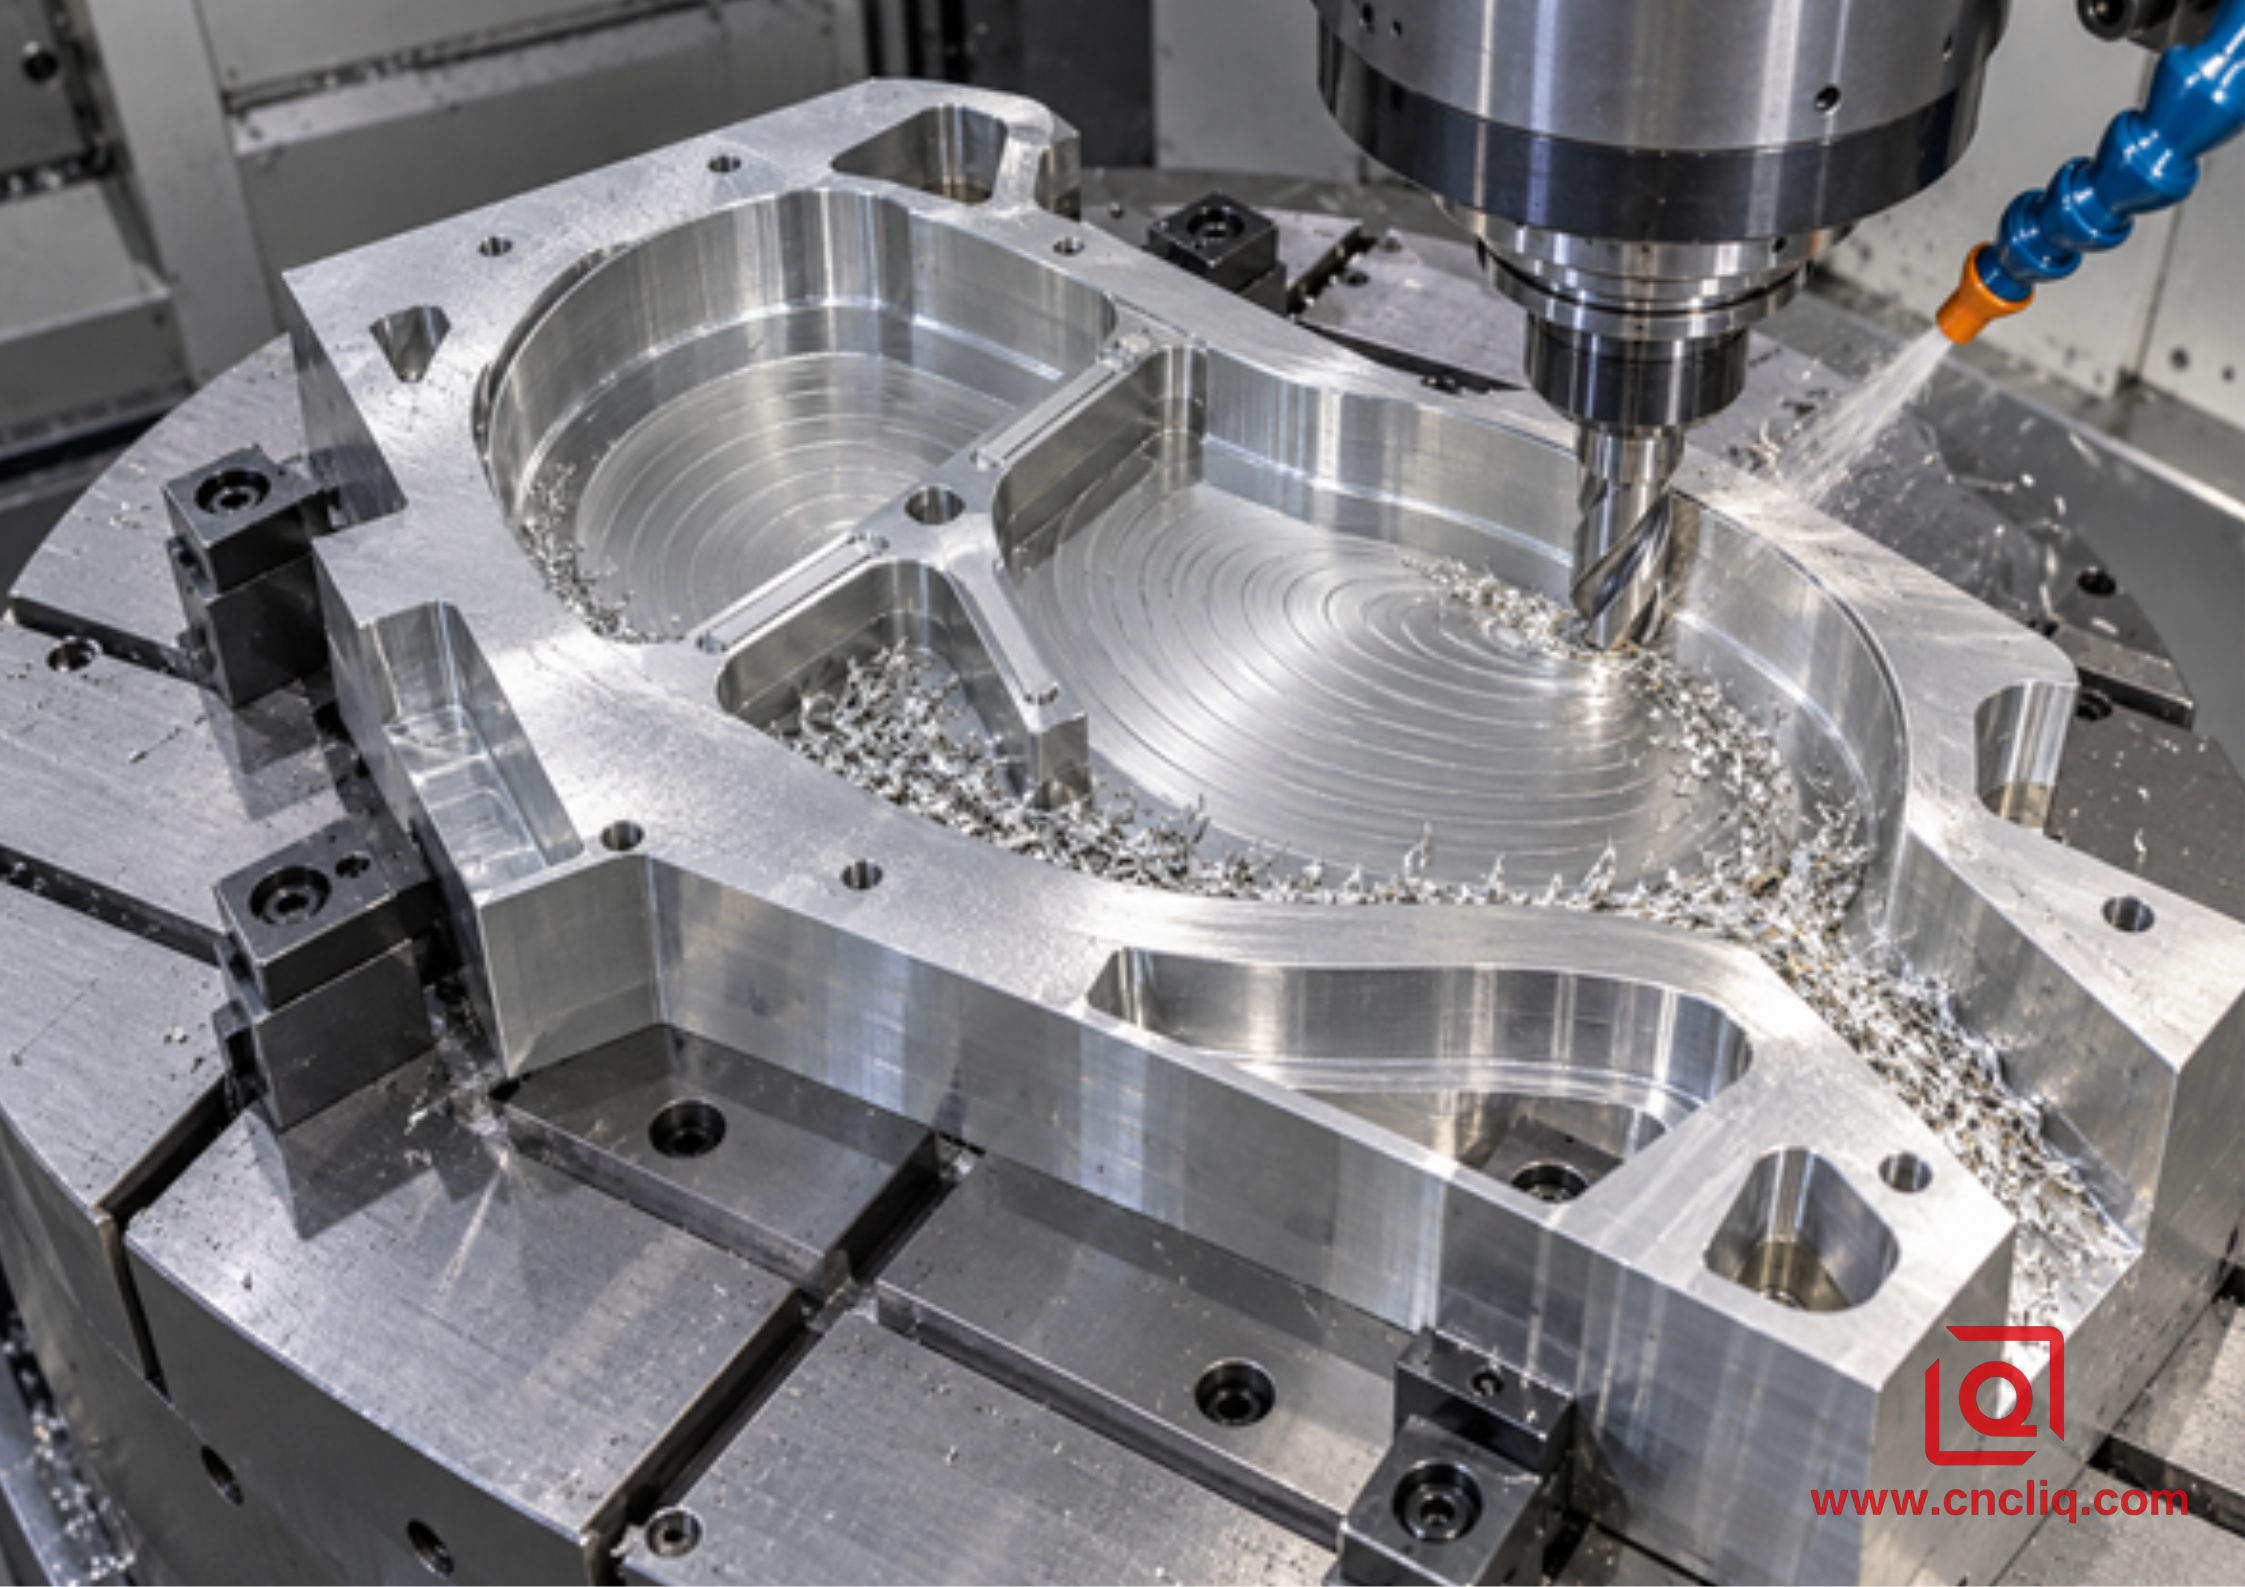
Une hélice visible ne constitue qu'une partie de la solution ; l'outil doit être homologué pour l'angle et les copeaux doivent encore pouvoir être évacués.
6. Vitesses, avances, angle de rampe et enjambement sans approximations
Commencez par les données du fabricant de l'outil de coupe concernant l'alliage et l'opération. Ensuite, traduisez-les à l'aide des relations de fraisage standard utilisées dans l'ensemble du secteur :
Vitesse de broche : n = (1 000 × Vc) ÷ (π × D)
Alimentation de la table : Vf = n × z × fz
Taux d'enlèvement de matière : Q = ap × ae × Vf ÷ 1 000
Ici, Vc est la vitesse de coupe en m/min, D est le diamètre effectif de la fraise en mm, n est la vitesse de la broche en tours par minute, z est le nombre de dents effectives, fz est l'avance par dent en mm, ap est l'engagement axial en mm, ae est l'engagement radial en mm et Q est le taux d'enlèvement de matière en cm³/min.
Prenons l'exemple d'un calcul de fraisage latéral pour une fraise à trois dents de 20 mm, à une vitesse de 300 m/min et une avance de 0,10 mm/dent. Les équations donnent environ 4 775 tr/min et 1 433 mm/min. Ce calcul ne tient pas compte de l'avance plongeante, de l'angle de rampe, de la profondeur de passe axiale ni du pas latéral. Il vérifie uniquement la cohérence interne de la vitesse et de l'avance. Une correction d'avance axiale ou de rampe spécifique au catalogue doit être appliquée, et la machine doit être capable de maintenir l'avance programmée tout au long de la trajectoire réelle.
L'angle de rampe est une limite de l'outillage, et non un réglage stylistique de la FAO. Un angle faible allonge la course ; un angle important peut surcharger les arêtes de coupe ou provoquer des interférences avec le corps de l'outil. Le diamètre de l'hélice est également important, car un outil ne coupant pas au centre doit avoir une orbite suffisante pour dégager son centre. La valeur maximale du catalogue marque la limite ; ce n'est pas à partir de là qu'il faut commencer un essai prudent.
Lors d'un cycle de plongée, l'index latéral détermine la zone de prise initiale et la profondeur de coupe. Un pas latéral trop important augmente la charge radiale et peut compromettre la stabilité. Un pas latéral insuffisant peut engendrer des passes excessives, des frottements et un temps de cycle long. Réglez l'index latéral selon les instructions de plongée du fabricant, puis contrôlez la coupe en observant la charge, la forme du copeau, le bruit, l'état du tranchant et le profil de coupe.
Pour un flux de calcul plus complet, consultez notre guide sur les vitesses et avances de l'aluminium 6061. Lorsque l'objectif principal est un taux d'enlèvement de matière élevé, l'article sur l'usinage à grande vitesse des pièces OEM en aluminium explique pourquoi le taux d'enlèvement de matière nominal doit être mis en balance avec les mouvements réels de la machine, la sécurité du porte-pièce et le risque de rebut.
7. Un flux de travail de sélection en magasin
1. Lisez attentivement le dessin avant de choisir une trajectoire d'outil. Repérez les cavités profondes, les fonds minces, les faces d'étanchéité, les relations de référence, les rayons d'angles internes et les surfaces ne pouvant supporter de cuspides plongeantes.
2. Veuillez confirmer la forme du matériau, l'alliage et l'état de trempe. Si la traçabilité est importante, veuillez inclure le certificat de matériau dans la demande de prix.
3. Évaluer l'accès à l'outil. Comparer la profondeur de la poche, le rayon d'angle, le dégagement du porte-outil et la longueur minimale de jauge utilisable. En cas de contact avec le porte-outil, le diamètre nominal de la fraise n'a plus d'importance.
4. Vérifiez la machine. Vérifiez ce que la machine peut réellement supporter : couple à vitesse élevée, comportement selon l’axe Z, anticipation des commandes, portée du liquide de refroidissement, rigidité du dispositif de fixation et gestion des copeaux.
5. Choisissez une entrée explicitement prise en charge par l'outil. Utilisez un trou d'accès percé lorsque cela est plus sûr et compatible avec la conception. Ne présumez pas que toutes les fraises peuvent percer.
6. Planifiez le parcours des copeaux. Déterminez leur destination après la première, la dixième et la dernière passe d'ébauche. Ouvrez un canal dès que la géométrie le permet.
7. Séparez l'ébauche de la finition. Conservez une épaisseur uniforme sur les parois et les sols critiques. Utilisez une arête neuve ou contrôlée pour la passe finale lorsque la taille, l'étanchéité ou l'aspect sont importants.
8. Vérifiez la conformité de la première pièce. Notez la charge sur la broche, le temps de segment, l'état des copeaux, l'usure des bords, le mouvement après relâchement et les résultats d'inspection. Lors du réglage, actionnez un seul levier par essai.
Ce processus est également précieux lors de l'approvisionnement. Un fournisseur qui s'informe sur les zones de tolérance, le contrôle qualité, la tolérance de finition et la quantité annuelle évalue les risques liés au processus, sans retarder l'établissement du devis. Si votre bloc présente des caractéristiques à plusieurs faces, notre guide d'usinage CNC multiaxes pour pièces complexes en aluminium illustre l'interaction entre le nombre de réglages et la portée de l'outil.
8. Cas client anonyme : Ébauche hybride pour un bâti de montage robotique
L'exemple composite anonymisé ci-dessous illustre les capacités d'usinage sur mesure de l'aluminium proposées par Liqin. Il ne s'agit pas d'une garantie que les mêmes valeurs s'appliquent à d'autres dessins.
Un intégrateur européen de systèmes d'automatisation a commandé un socle de montage robotique en aluminium 6061-T651, usiné à partir d'un bloc de 620 × 420 × 160 mm. Ce socle comportait trois cavités de 108 mm de profondeur, avec des passages d'aspiration, des nervures de pont étroites et des alésages de goujons de référence. Environ 56 % du volume brut a dû être enlevé, tout en contrôlant la planéité à l'état brut, la position des alésages et la propreté interne.
Le premier concept de FAO utilisait une fraise à longue portée pour l'entrée hélicoïdale et l'usinage des poches. L'hélice s'ajustait correctement, mais la profondeur de coupe excessive maintenait l'outil à une longueur de jauge trop importante, tandis que les copeaux circulaient sous les nervures. Les passes courtes réduisaient également l'avance réelle et favorisaient le frottement.
Le procédé révisé utilisait un plan hybride. Un outil court ouvrait deux larges zones d'accès avec des rampes hélicoïdales peu profondes. Une fraise à plongée indexable, spécialement conçue à cet effet, éliminait ensuite la matière centrale la plus profonde par rangées décalées, tandis que la poche était encore rigide. Le programme ouvrait un canal d'évacuation des copeaux avant de terminer la zone fermée. Une semi-finition rétablissait l'uniformité du jeu, les brides étaient desserrées et la pièce recalibrée. Des outils de finition distincts achevaient le fond de référence, les parois des nervures et les alésages. Les passages transversaux étaient ébavurés et nettoyés avant inspection.
Lors de la comparaison pilote, la charge maximale sur la broche pendant l'ébauche profonde est passée d'environ 82 % à 61 %, et le temps d'ébauche de 74 à 58 minutes. Ces résultats sont dus à la modification complète du processus, et non à la seule fraisage en plongée. Le principal avantage commercial réside dans la reproductibilité du procédé : la stabilité de l'ébauche s'est améliorée, la surépaisseur de finition est devenue plus uniforme et le contrôle qualité a pu se concentrer sur les caractéristiques essentielles à l'assemblage.
Ce type de pièce est étroitement lié à l'usinage de précision des collecteurs en aluminium publié par Liqin, où les ports multifaces, les trous profonds, l'ébavurage, le nettoyage et la vérification dimensionnelle doivent être planifiés comme un système de fabrication unique. Pour votre demande de devis, veuillez envoyer le modèle STEP et le dessin assisté par ordinateur plutôt que de demander un prix basé uniquement sur les dimensions globales.
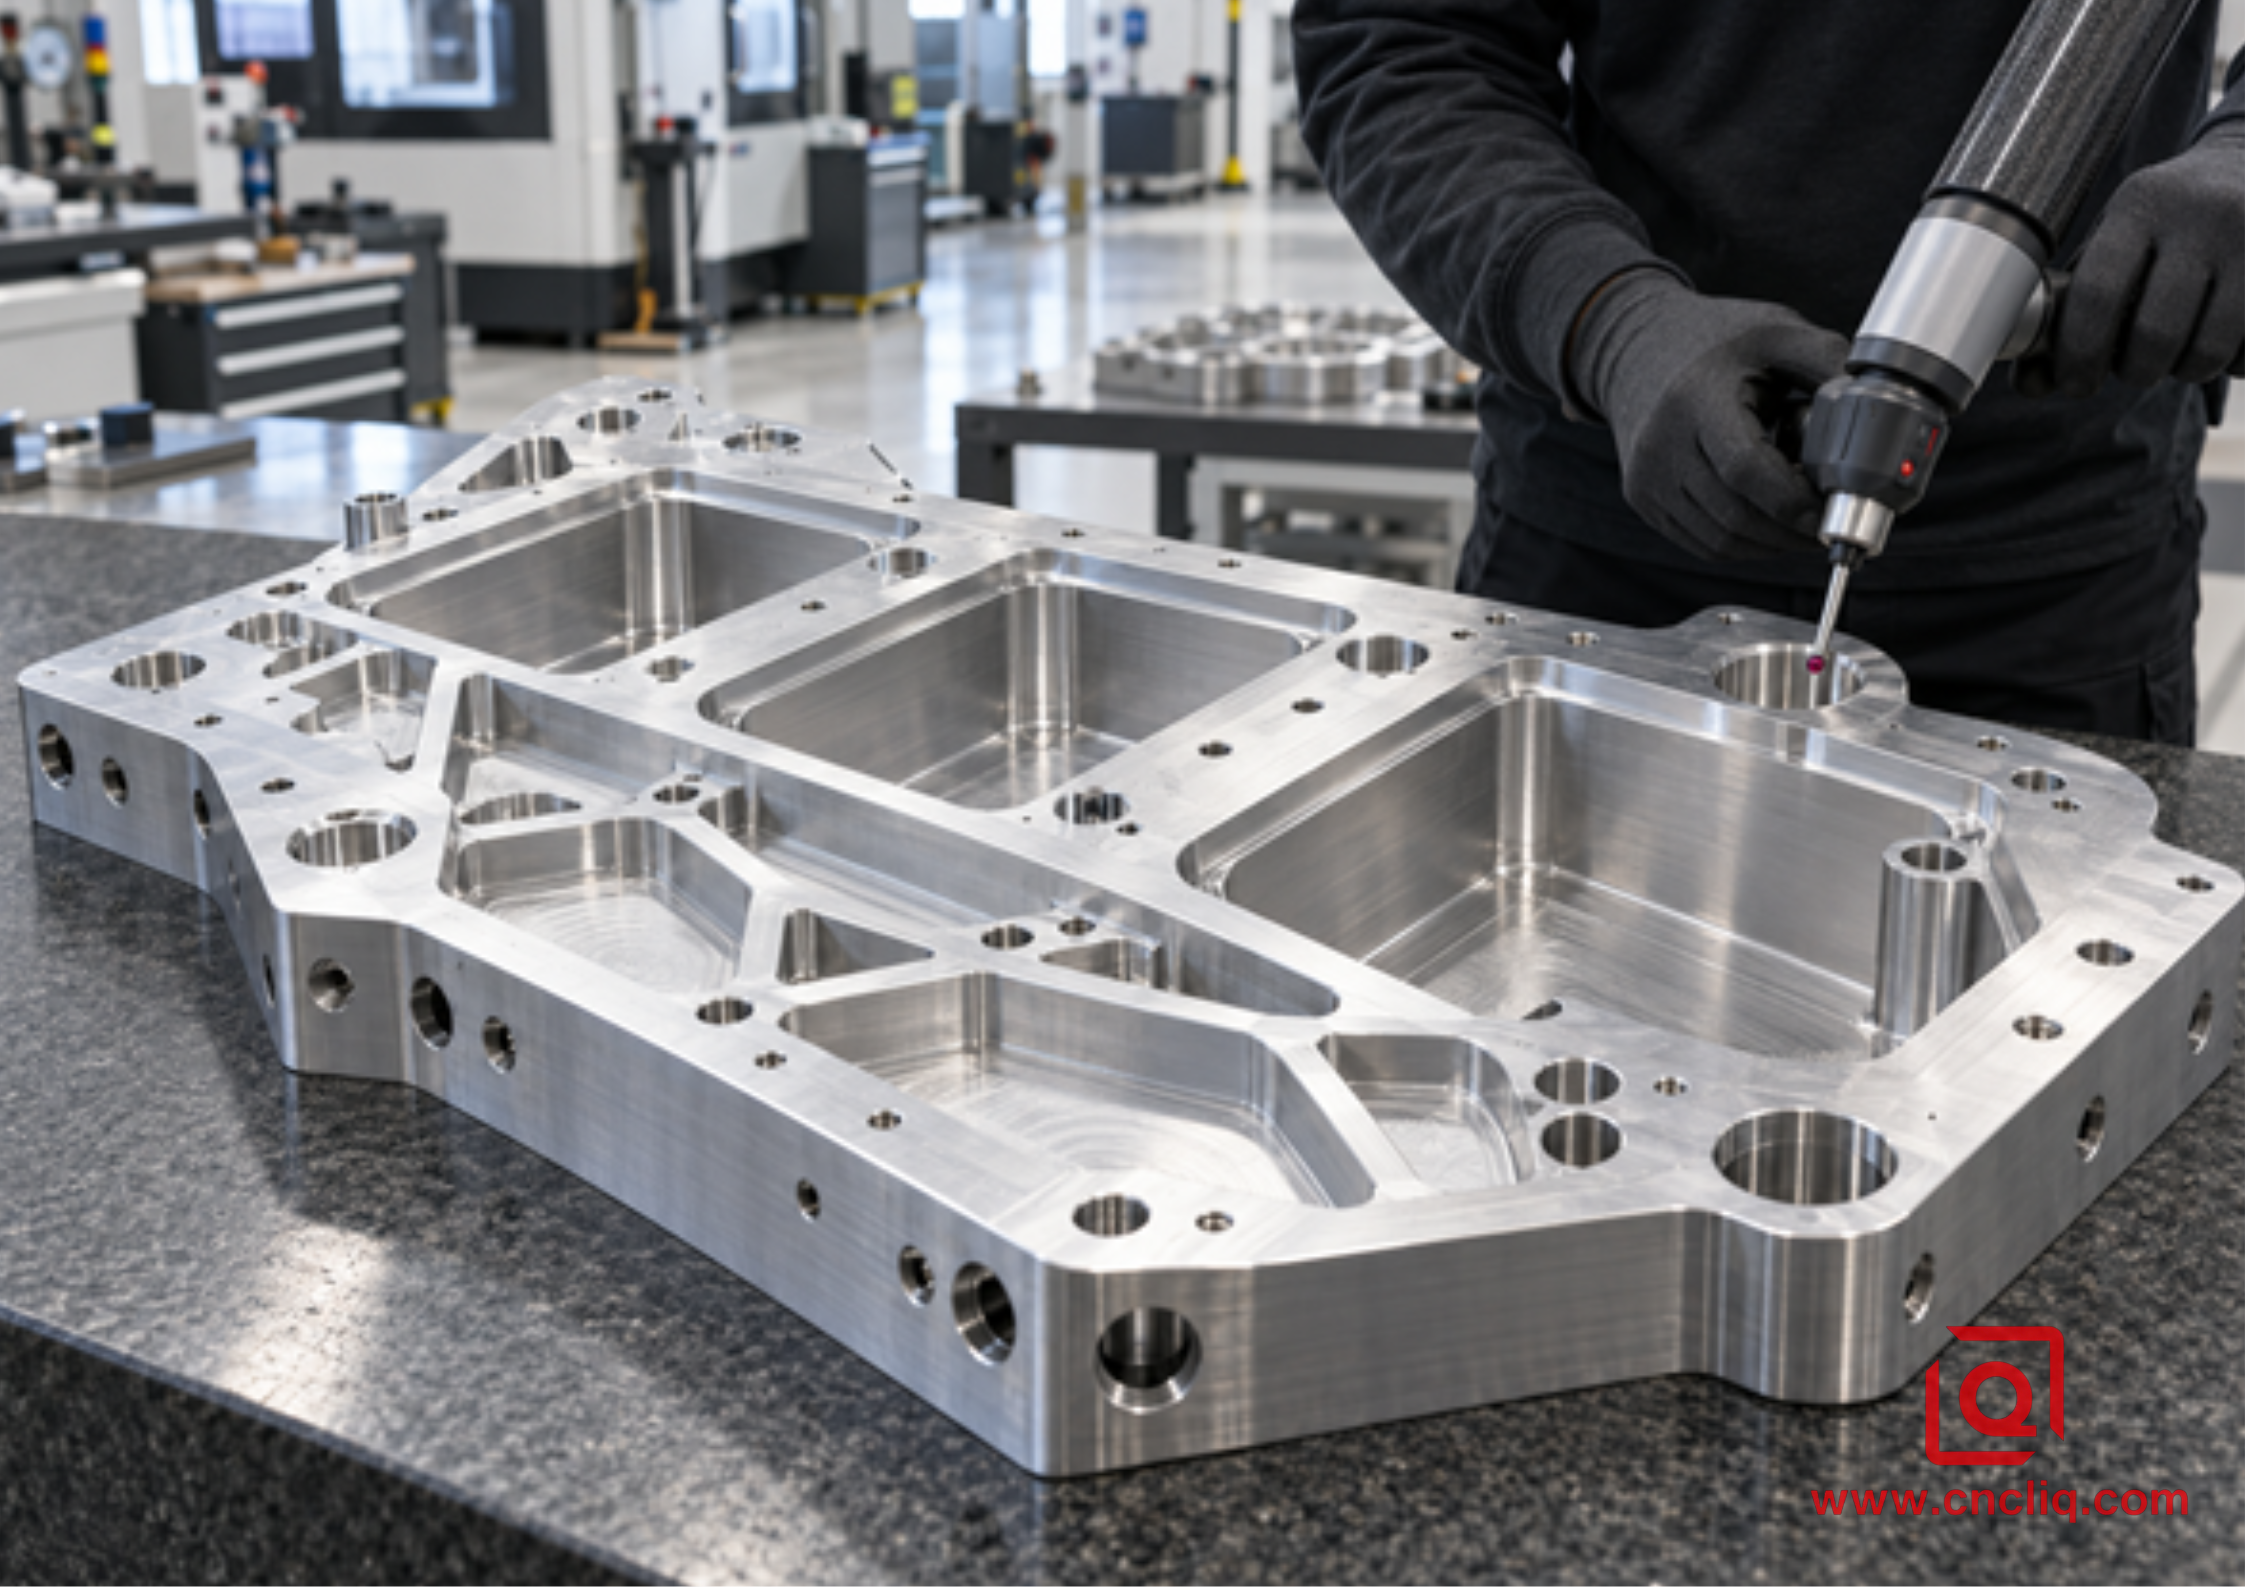
La stratégie de découpe n'est complète qu'après vérification de la géométrie à l'état libre, des alésages critiques et de la propreté interne.
9. Modes de défaillance courants et premiers contrôles
Symptôme | Mécanisme probable | Premiers contrôles |
Aluminium soudé au centre de l'outil | Géométrie non centrale, frottement ou lubrification insuffisante | Arrêtez-vous et inspectez la géométrie d'extrémité ; vérifiez la capacité axiale et l'avance réelle. |
Pic de charge soudain pendant une montée en puissance | L'angle de rampe, l'engagement en virage ou l'interférence de la carrosserie sont trop élevés. | Comparez le parcours programmé avec les limites du catalogue et l'engagement de la CAM |
Bavardages au fond de la poche | Longueur de jauge excessive, charge radiale, dispositif de fixation faible ou recoupe des copeaux | Raccourcir l'assemblage, réduire l'engagement radial, améliorer l'évacuation |
Rangées de cuspides épaisses après la plongée | Le décalage horizontal est trop important ou aucune marge de semi-finition n'a été prévue. | Réduisez les déplacements latéraux dans les guides d'outils et planifiez un passage de nettoyage. |
Mur gris ou maculé | Carre accumulée, déport, carre émoussée ou frottement sur les mouvements courts | Inspectez le bord et le porte-outil ; vérifiez l’avance réelle, et non seulement l’avance commandée. |
La poche se remplit de chips | Absence de sortie claire, mauvaise orientation de la buse ou longue coupe ininterrompue | Ouvrez une voie d'évacuation, redirigez la livraison et ajoutez des mouvements de dégagement contrôlés. |
Partiellement courbé après le dévissage | Élimination des contraintes résiduelles ou des stocks déséquilibrés | Vérifiez la trempe, grattez les deux faces si possible, refaites la cuisson, puis terminez. |
Le plancher ou l'alésage présente des dimensions incorrectes après un bon cycle d'ébauche. | La finition du matériau est irrégulière ou l'outil d'ébauche est sollicité pour la finition. | Outils et passes séparés ; mesurer avant d’appliquer la compensation |
Ne réduisez pas l'avance pour corriger systématiquement les alarmes. À vitesse de rotation égale, une avance plus lente peut entraîner le frottement de la fraise en aluminium et une surchauffe. Examinez d'abord le copeau, l'arête de coupe, le mouvement et l'engagement. Notre article sur la maîtrise des arêtes rapportées dans l'aluminium aborde le mécanisme d'adhérence sous-jacent, même si l'opération principale est le tournage.
10. Que faut-il inclure dans un devis fiable pour un bloc d'aluminium lourd ?
• Modèle 3D natif, de préférence au format STEP, plus le dessin 2D contrôlé
Exigences en matière de certification de l'alliage, de la trempe, de la forme de la matière première et des matériaux
• Tolérances critiques, références, GD&T, rugosité de surface et état d'inspection à l'état libre
• Profondeur des poches, rayons internes minimaux, éléments inaccessibles et surfaces sans cuspide
• Exigences relatives au traitement de surface, aux zones de masquage, aux inserts filetés, au nettoyage et à l'emballage
• Quantité de prototypes, volume annuel, taille du lot, date de livraison prévue et destination
• Contexte fonctionnel, notamment exigences en matière d'étanchéité, de vide, d'alignement, de fatigue ou d'esthétique
Ces détails permettent à l'ingénieur de production de déterminer si le fraisage par rampe, par plongée, par pré-perçage, par ébauche adaptative ou par une méthode hybride offre le meilleur rapport coût-efficacité. Ils permettent également d'éviter que le devis initial, initialement bas, n'augmente une fois les exigences d'accès aux outils et de contrôle identifiées. Transmettez votre modèle et votre dessin à Liqin pour une analyse adaptée à votre processus. Nous pouvons identifier les zones d'entrée à risque, proposer des rayons de courbure ou des surépaisseurs adaptés et vous fournir un devis précis, en tenant compte de la géométrie dont vous avez réellement besoin.
Cliquez ici pour toute demande 👆
FAQ
1. Le fraisage en plongée est-il toujours plus rapide que le fraisage en rampe dans un bloc d'aluminium lourd ?
Non. Le fraisage en plongée permet de stabiliser l'ébauche profonde lorsque la rigidité radiale est faible, mais les retraits et indexages répétés ajoutent du mouvement et les bavures qui en résultent nécessitent un ébavurage. Le fraisage en rampe peut être plus rapide dans une poche ouverte sur une machine rigide car il permet une transition directe vers une coupe à engagement constant. Il convient de comparer le cycle complet, incluant l'évacuation des copeaux, les changements d'outils, la finition et le contrôle, plutôt que de comparer uniquement le premier mouvement d'entrée.
2. Une fraise à coupe centrale peut-elle plonger directement dans l'aluminium ?
Il est risqué de se fier aux suppositions. Le terme « usinage centré » signifie que la géométrie d'extrémité permet une coupe transversale, mais il ne définit ni l'avance axiale, ni la profondeur de coupe, ni l'évacuation des copeaux, ni l'adéquation à une cavité borgne profonde. Consultez les données précises du fabricant d'outils, notamment le jeu axial, la longueur de référence et le circuit de refroidissement. Un trou d'accès percé ou une entrée hélicoïdale peuvent offrir une solution plus fiable.
3. Quel angle de rampe dois-je utiliser pour l'aluminium ?
Il n'existe pas d'angle universel. L'angle de rampe maximal varie selon la famille de fraises, leur diamètre, la géométrie de l'insert, le rayon d'angle, le diamètre de l'hélice et le jeu du corps. Utilisez la valeur du catalogue correspondant à l'assemblage précis comme limite supérieure, puis sélectionnez un réglage de coupe d'essai prudent adapté à la machine et à la poche. Si la course est très longue, il convient de comparer la charge réduite d'un angle faible avec le temps de cycle supplémentaire et les risques de frottement.
4. Quelle méthode donne la meilleure finition de poche ?
Aucune de ces méthodes d'ébauche ne doit être considérée comme la finition finale par défaut. Le fraisage en plongée laisse des marques de chevauchement, tandis que le fraisage en rampe peut laisser des traces hélicoïdales ou linéaires. Les parois critiques, les fonds étanches et les alésages de goujons nécessitent généralement une passe de semi-finition et de finition contrôlée, avec une tolérance uniforme, un faux-rond mesuré, des angles d'entrée et de sortie appropriés et une maîtrise des copeaux vérifiée.
5. Comment un acheteur peut-il réduire le risque lié au devis pour un gros bloc d'aluminium ?
Fournissez le modèle STEP, le dessin contrôlé, l'alliage et le revenu, les caractéristiques critiques, les conditions d'inspection à l'état brut, les rapports requis, la quantité de prototypes et le volume annuel. Indiquez les surfaces fonctionnelles plutôt que d'appliquer des tolérances strictes partout. Cela permet au fournisseur de choisir l'accès aux outils, la stratégie d'ébauche, le réusinage, la finition et l'inspection de manière réaliste avant l'établissement du prix, ce qui est beaucoup plus fiable qu'un devis basé sur les dimensions globales et une capture d'écran.
Cliquez ici pour toute demande 👆
Résumé
Le fraisage en plongée et le fraisage en rampe permettent de résoudre différents problèmes lors de l'usinage de blocs d'aluminium massifs. Le fraisage en rampe est une excellente option de premier choix lorsqu'une fraise adaptée dispose d'un espace suffisant pour une descente en douceur et que la machine peut maintenir un mouvement coordonné ; le fraisage en plongée devient précieux lorsque la profondeur, le porte-à-faux, l'accès restreint ou une faible rigidité radiale sont des contraintes majeures. Le procédé de fabrication le plus fiable est souvent hybride : ouvrir la cavité en toute sécurité, diriger les forces d'ébauche là où le montage est le plus robuste, créer une véritable sortie de copeaux, obtenir une finition uniforme et contrôler la pièce après relaxation des contraintes. Les limites de l'outilleur, le plan et un premier essai contrôlé doivent guider chaque paramètre de vitesse, d'angle, de profondeur et de pas latéral.
Coordonnées
Société : Ningbo Liqin Industry Co., Ltd. Assistance clientèle quotidienne et support après-vente : service@shturl.zhuwanying @cncliq.com
Nouvelle demande de renseignements, devis et discussion de commande : business@shturl.zhouli @chinaliqin.com
Assistance téléphonique : +86 18757148656
Clause de non-responsabilité
Tous les articles techniques, spécifications de matériaux, recommandations d'usinage et détails de traitement de surface publiés sur ce blog sont fournis à titre informatif et de référence uniquement. Veuillez noter que les informations générales présentées sur ce blog ne sauraient se substituer aux accords techniques signés. Les pièces sur mesure étant soumises à des variations liées aux numéros de coulée des matériaux, aux étalonnages des machines et aux tolérances spécifiques, les spécifications de qualité contractuelles sont exclusivement régies par vos plans CAO approuvés, vos contrats signés et vos plans qualité formalisés.
Toutes les études de cas clients présentées sur ce blog ont été intégralement anonymisées et nettoyées. Les indicateurs de performance, les processus de fabrication et les images affichés servent uniquement à illustrer nos capacités d'usinage sur mesure et ne constituent en aucun cas une norme universelle applicable à toutes les commandes.
Équipe de fabrication Liqin
Forte de 18 ans d'expérience en ingénierie de précision, Ningbo Liqin Industry fabrique des composants métalliques de haute précision pour les marchés internationaux les plus exigeants. Notre site de production de 6 500 m² est équipé de plus de 150 machines, intégrant l'usinage CNC 4 et 5 axes, le tournage-fraisage, l'extrusion à froid et le moulage sous pression. Cette organisation nous permet de gérer les projets de manière fluide, depuis la conception CAO initiale jusqu'à l'expédition des pièces finales.
Nous assurons un contrôle qualité sans compromis. Nous traitons les tolérances serrées avec la rigueur d'ingénierie qu'elles exigent. Certifiés ISO 9001, ISO 13485 et IATF 16949, nos ingénieurs QA effectuent des contrôles IPQC, FQC et OQC stricts sur chaque lot de production. De la cartographie dimensionnelle CMM et du profilage optique aux tests de dureté et de brouillard salin, nous validons vos spécifications critiques en amont, vous garantissant ainsi des composants prêts à l'emploi, sans difficultés d'assemblage ni arrêts de ligne coûteux. Outre la fabrication, vous pouvez compter sur nous pour des réponses sous deux heures à vos demandes de devis, un accompagnement direct pour l'échantillonnage de prototypes et une expédition fluide à l'export en Europe, en Amérique du Nord, en Asie et en Océanie.
N'hésitez pas à nous faire part de vos demandes de renseignements et à nous envoyer des échantillons. Visitez notre site web ou contactez-nous directement pour obtenir un devis compétitif !
