 Français




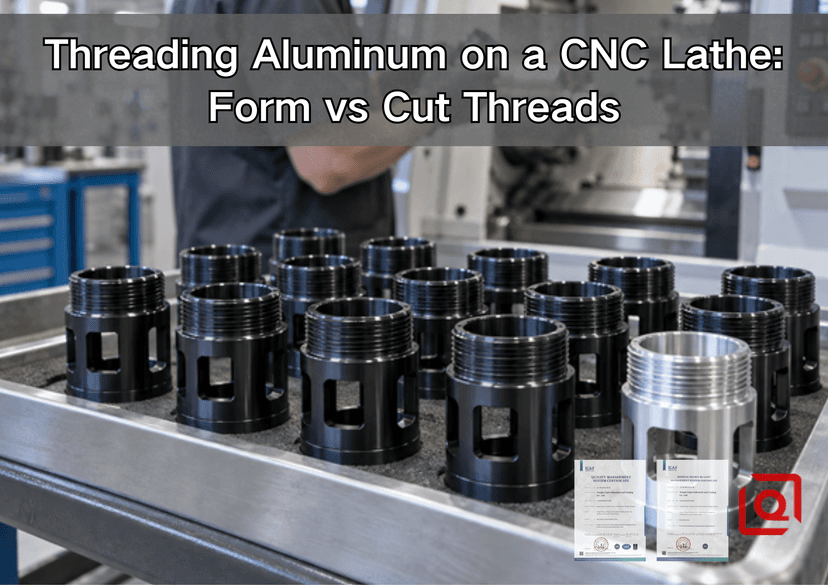
Vous perdez encore du temps à cause de copeaux accumulés, de filetages abîmés ou d'un calibre qui s'arrête à mi-chemin dans une pièce en aluminium ? Le filetage peut sembler un simple détail de dessin, mais il peut déterminer si une vanne est étanche, si un capuchon de capteur s'assemble correctement ou si toute une série doit être retravaillée. Ce guide explique la différence entre les filetages formés et les filetages usinés. Vous découvrirez les avantages de chaque méthode, les modifications apportées sur un tour CNC et les informations permettant à un fournisseur d'établir un devis sans dissimuler les risques liés au processus dans le prix.
En résumé : privilégiez le filetage par coupe lorsque la géométrie, l’alliage, la taille du lot, la norme de filetage ou la faible ductilité de formage exigent de la flexibilité. Envisagez le filetage par formage lorsque l’aluminium présente une ductilité suffisante, que la production sans copeaux est essentielle, que le diamètre du pilote peut être contrôlé avec précision et que la quantité justifie un outillage dédié. Aucune de ces méthodes n’est universellement applicable. Le choix le plus fiable repose sur la maîtrise de l’ensemble de la chaîne de tolérances : état du matériau, dimension du filetage, épaisseur de paroi, engagement, finition, contrôle et assemblage.
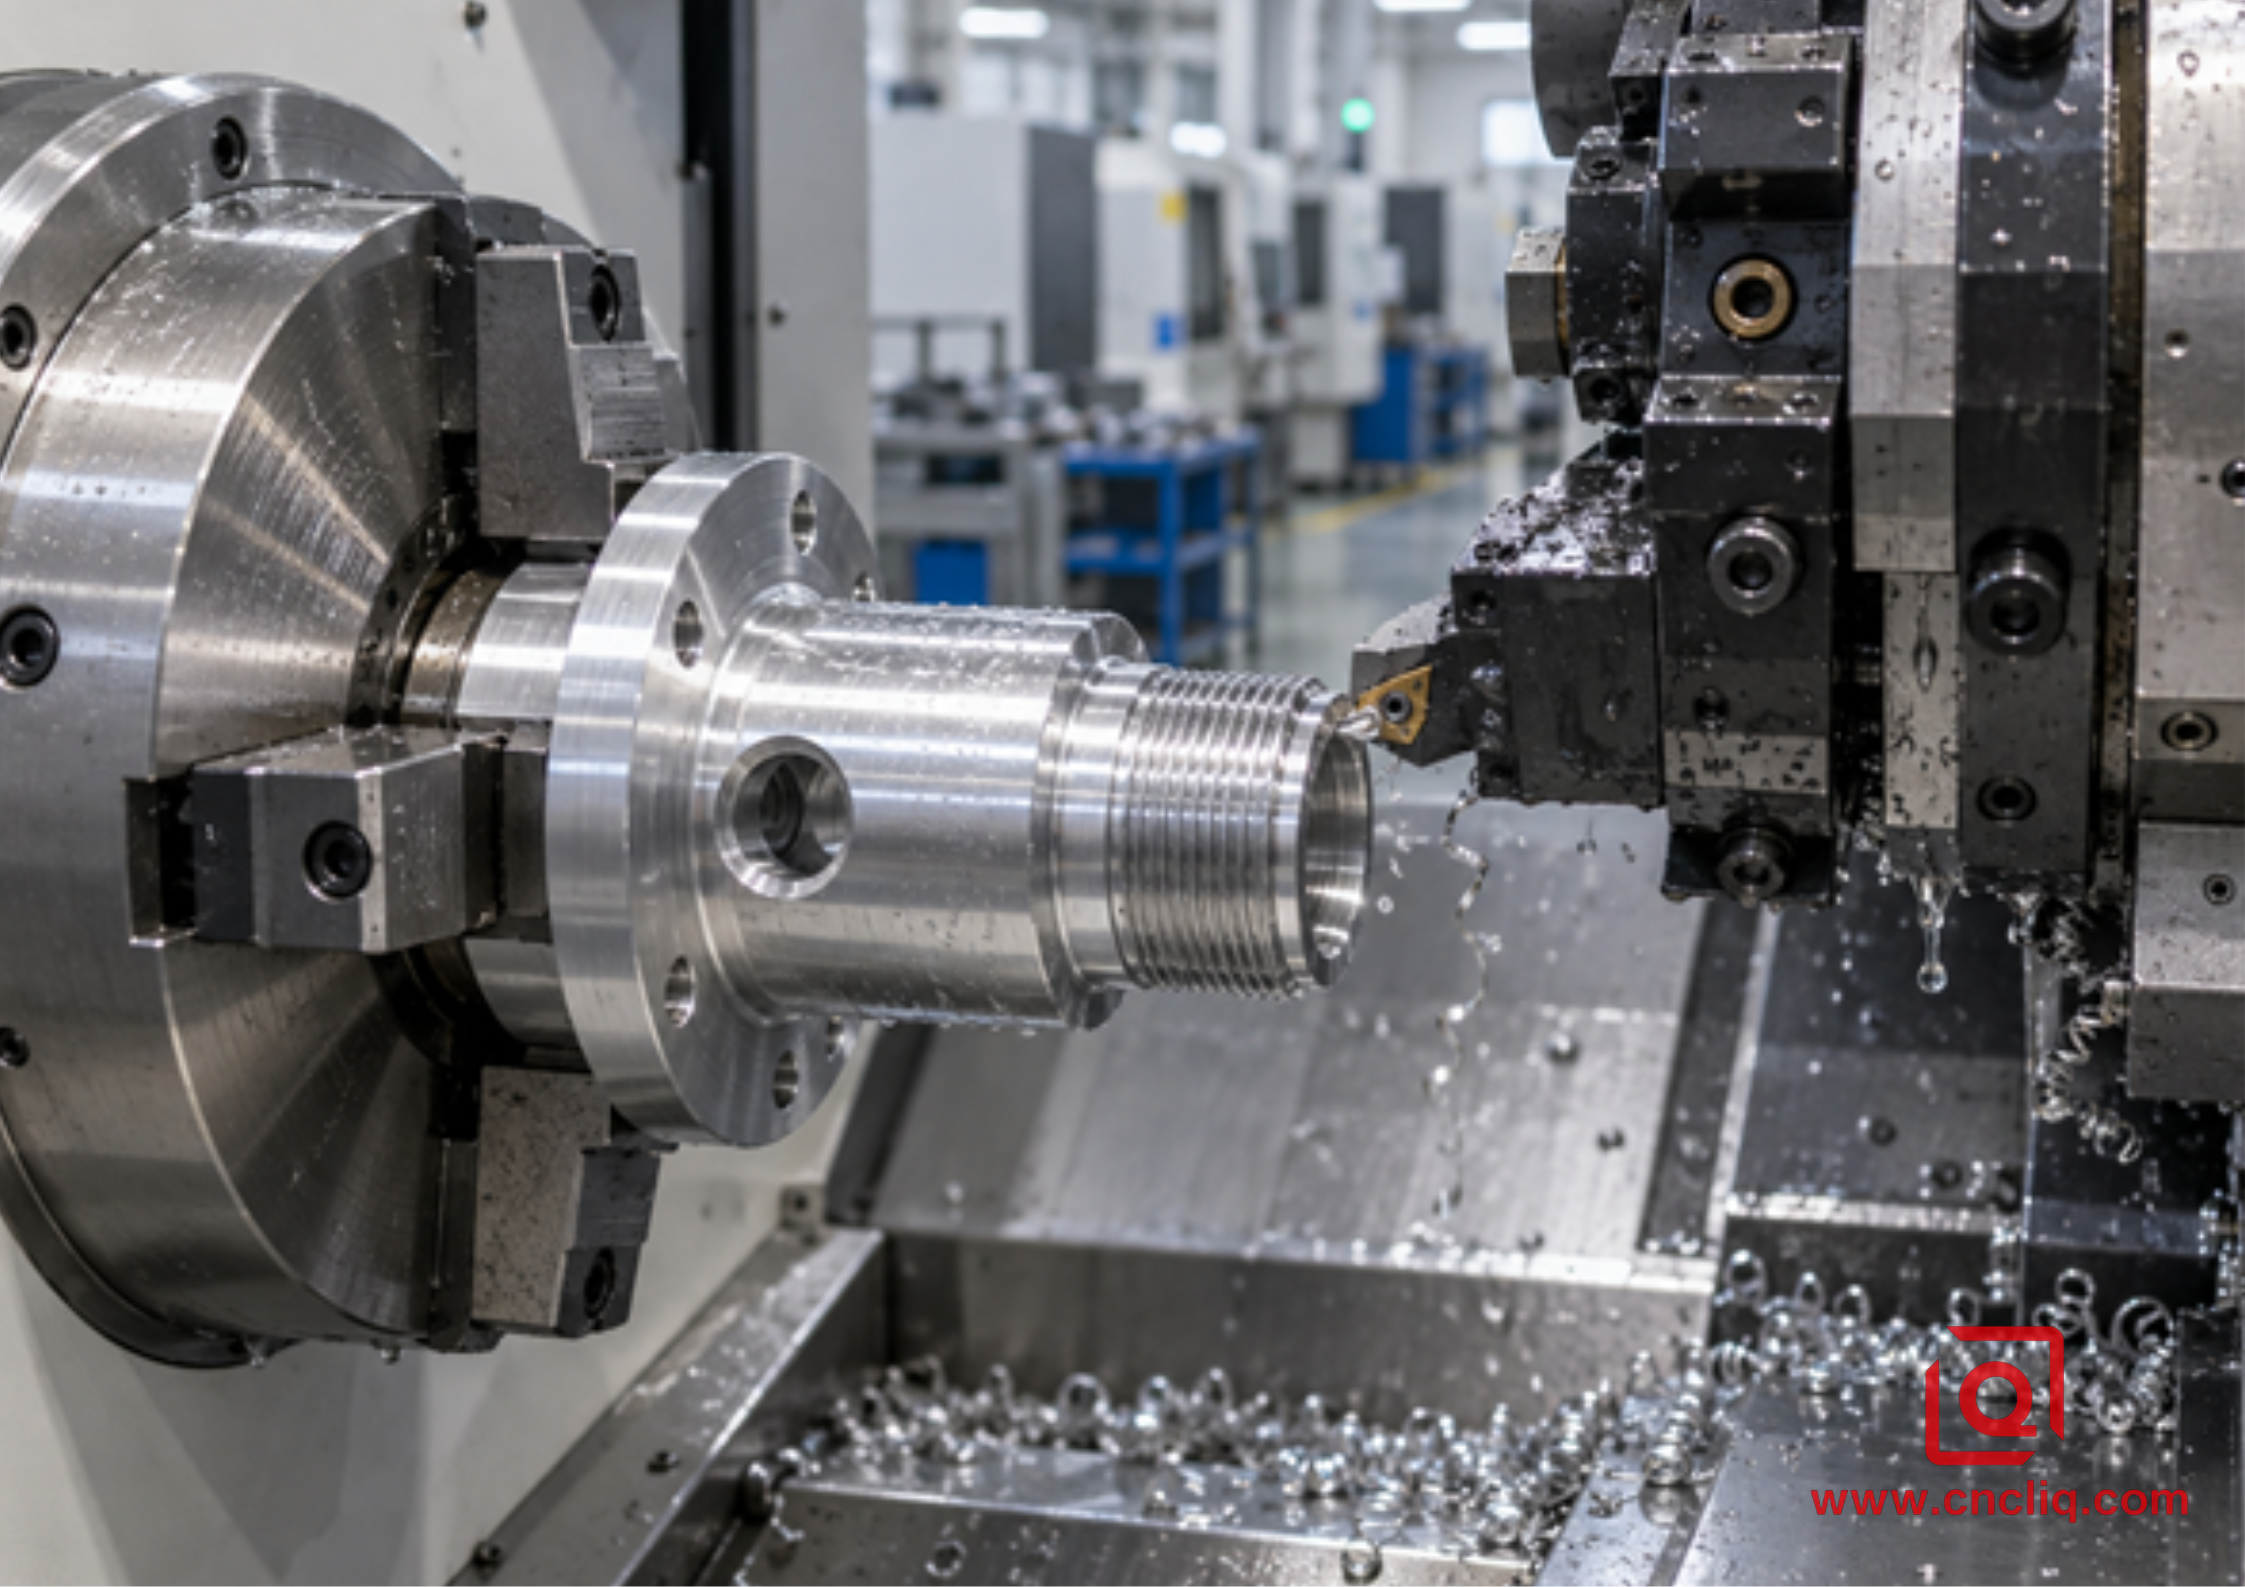
Filetage sur tour CNC d'un boîtier de capteur en aluminium à bride.
Tableau de décision rapide : Formez ou découpez ?
facteur de décision | Fil coupé | Fil de fer |
Comment le profil est créé | La matière est enlevée par un taraud, une filière, un outil de traçage ou un insert à point unique. | Le matériau ductile se déplace sous la pression ; aucun copeau de filetage n'est créé. |
Meilleure adaptation à la production | Prototypes, normes mixtes, profils larges ou inhabituels, parois minces et volumes réduits. | Production en série en aluminium formable avec des trous stables, un alignement rigide et une lubrification efficace. |
Comportement de la puce | Les copeaux doivent être concassés, dirigés et évacués. | Sans copeaux lors de l'opération de filetage. |
Flexibilité de l'outillage | Les outils de haute précision, à point unique ou à profil partiel, couvrent de nombreux diamètres ou pas. | Inférieur ; l'outil et le pré-trou sont étroitement liés à la taille et à la réponse du matériau. |
Diamètre du pré-filetage | Le foret à tarauder ou le foret à petit diamètre tourné laisse de la matière à enlever. | Pré-perçage plus large et plus précis car le métal doit s'écouler dans la crête. |
Couple et pression | Cela dépend du tranchant, de la quantité de copeaux, du frottement et de l'évacuation. | Le couple de formage et la pression radiale sont généralement plus élevés. |
Principaux risques | Nidification d'oiseaux, bord accumulé, insert ébréché, robinet cassé, déchirure du flanc. | Dimension pilote incorrecte, couple élevé, défaillance de la lubrification, épaississement des parois, chevauchements de crête. |
itinéraires de tour | Tête de filière à ouverture automatique, taraudage rigide et tournage monopoint. | Taraudage de forme interne ; roulage externe avec une tête ou un accessoire approprié. |
Inspection | Jauge GO/NO-GO plus vérifications spécifiques au dessin. | Le même calibrage, avec un contrôle plus précis du pré-perçage et du couple de formage. |
1. Tout d'abord, définissez correctement « fil de formulaire ».
La formulation prête à confusion car « profil de filetage » peut aussi désigner la forme géométrique d'un filetage. Ici, un filetage formé désigne un profil obtenu par déformation plastique et non par enlèvement de copeaux. Un taraud à profil interne possède des lobes mais pas de goujures de coupe. Il presse la paroi du pré-trou contre le fond et la crête. Une tête de laminage externe utilise des matrices pour transformer le diamètre extérieur en filetage.
Un filetage par coupe enlève du métal. Sur un tour, cela peut se faire avec un outil à un seul point synchronisé avec le codeur de la broche, un taraud maintenu sur l'axe, une filière ou un outil à plusieurs dents. Pour un filetage à un seul point, l'avance sur l'axe Z par tour de broche correspond au pas de filetage. Pour un filetage M20 × 2,5 à un seul départ, l'avance programmée est de 2,5 mm/tr. Un filetage à plusieurs départs utilise le pas, et non le nombre de filets ; le programmeur ne doit donc pas considérer ces termes comme interchangeables.
Cette distinction est importante lors de l'établissement du devis. L'appellation « filetage CNC » ne précise pas si le fournisseur prévoit de tarauder, de réaliser un usinage monopoint, de rouler ou de fraiser l'élément. Si la fonctionnalité dépend de la résistance à la fatigue, de l'étanchéité, du montage répété ou de l'ajustement après anodisation, demandez la méthode proposée et le plan de contrôle.
2. Ce que change un tour CNC
Un centre de tournage CNC maintient les éléments de rotation sur un seul axe de broche. Ceci est essentiel lorsqu'un filetage doit être parfaitement aligné avec un pilote, une gorge de joint, un alésage ou une face. L'encodeur synchronise l'angle de broche avec le mouvement Z à chaque passe de coupe. Les passes successives suivent ainsi la même hélice au lieu de tracer une seconde trajectoire.
Pour un carter concentrique, la méthode la plus efficace consiste souvent à réaliser l'alésage de référence, la face d'étanchéité, le diamètre pilote, le dégagement et le filetage avant de desserrer le mandrin. Lorsque les ports radiaux ou les caractéristiques de la face arrière partagent la même chaîne de tolérances, un usinage par tournage-fraisage ou par tour à double broche peut réduire les erreurs de resserrage. Notre guide comparant le tournage CNC et l'usinage par tournage-fraisage pour les carters concentriques en aluminium explique ce choix plus en détail.
Le tour ne supprime pas les risques fondamentaux. L'aluminium peut se souder sur une arête émoussée. Un copeau long peut s'enrouler autour d'un diamètre fini. Une barre d'alésage fine peut vibrer à l'intérieur d'un filetage. Un taraud de forme peut élargir un bossage fin. Un filetage de qualité repose toujours sur un maintien rigide de la pièce, un faible faux-rond, un porte-à-faux d'outil réduit, une alimentation en liquide de refroidissement propre et un dégagement suffisant pour une entrée et une sortie en toute sécurité.
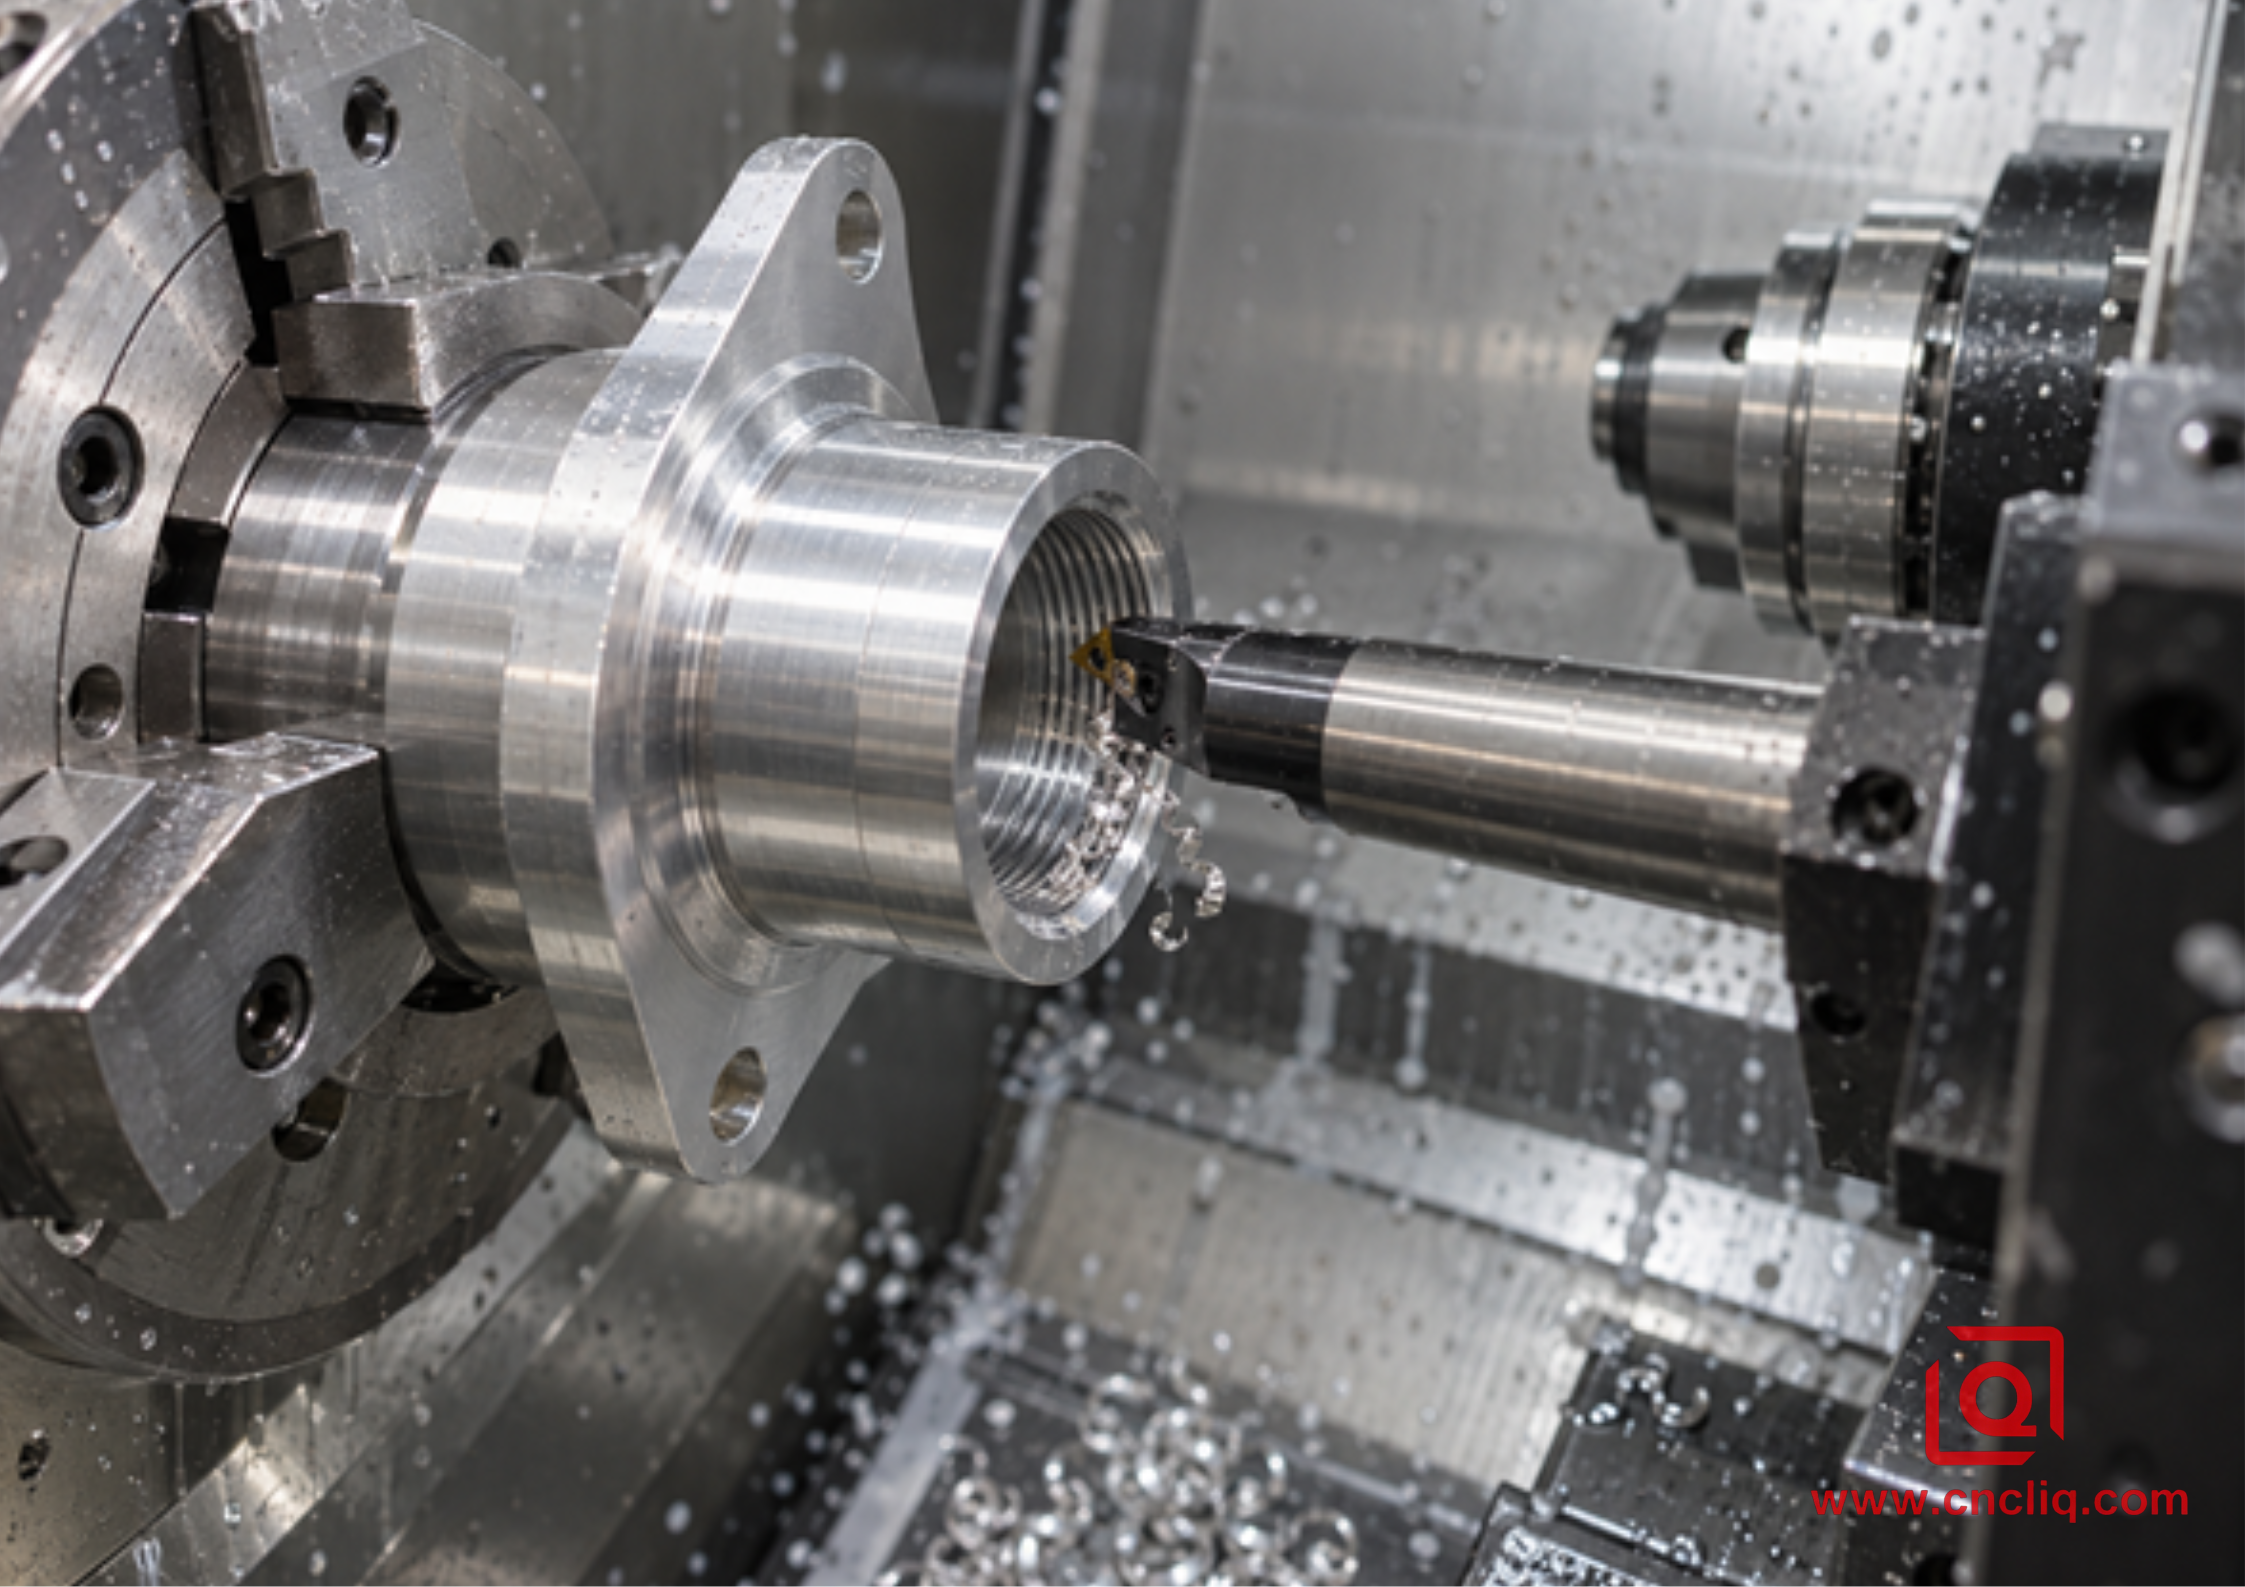
La coupe interne à un seul point assure la concentricité du filetage avec l'alésage et la face usinés.
3. Fils coupés : Flexibles et honnêtes en matière de géométrie
L'usinage monopoint est la méthode la plus polyvalente sur un tour. Un seul porte-outil peut recevoir des plaquettes à profil complet pour un pas spécifique ou des plaquettes à profil partiel couvrant une plage de pas. Les plaquettes à profil complet réalisent simultanément le fond et la crête et simplifient généralement le contrôle de la profondeur de passe. Les plaquettes à profil partiel sont utiles pour les opérations mixtes, mais l'opérateur doit contrôler le diamètre extérieur usiné et veiller à ne pas laisser une crête incorrecte.
La procédure habituelle est directe : usiner le diamètre extérieur ou intérieur, réaliser un chanfrein d’entrée, usiner un dégagement de faux-rond si la conception le permet, vérifier le profil de la plaquette et effectuer plusieurs passes synchronisées de profondeur décroissante. Une dernière passe à vide ou avec un léger ressort peut éliminer le retour élastique, mais des passes répétées avec un ressort ne doivent pas masquer les vibrations, la déformation de l’outil ou une profondeur programmée incorrecte.
Le filetage coupé trouve sa place dans 5 situations :
1. Filetages de grand diamètre ou non standard. Un insert monopoint est plus facile à trouver ou à personnaliser qu'un outil de formage dédié pour un diamètre, un pas, une conicité ou un profil inhabituel.
2. Parois minces. La découpe crée une pression de formage radiale plus faible, elle est donc souvent plus sûre pour les manchons et les bossages légers qui pourraient se dilater ou s'ovaliser.
3. Petites séries et prototypes. L'outillage flexible évite l'utilisation d'une tête de laminage ou d'un taraud de formage dédié pour une conception susceptible d'évoluer après les essais.
4. Matériaux moins ductiles. L'aluminium moulé à haute teneur en silicium et d'autres matériaux à faible allongement peuvent se fissurer, s'écailler ou mal se remplir lorsqu'ils sont déplacés.
5. Géométrie externe contrôlée. Le tournage monopoint permet de réaliser en une seule opération la géométrie du filetage primitif, de l'épaulement, de la gorge d'étanchéité et du diamètre de référence.
Les tarauds à coupe intérieure sont rapides, mais le profil des goujures doit être adapté au trou. Un taraud à pointe hélicoïdale évacue les copeaux vers l'avant et nécessite un espace au-delà d'un trou débouchant. Un taraud à goujures hélicoïdales aspire les copeaux d'un trou borgne. Le dégagement au fond, la profondeur de perçage, la longueur du chanfrein et la longueur utile du filetage sont des dimensions distinctes ; les regrouper en une seule indication de profondeur est une erreur fréquente sur les dessins techniques. Le guide de perçage profond et de taraudage rigide pour aluminium traite de cette relation.
4. Filetage par formage : sans ébréchure, rapide, mais moins tolérant aux erreurs.
Le taraudage par formage permet de résoudre les problèmes de contrôle des copeaux lors du filetage intérieur. C'est un avantage majeur pour les trous borgnes, les filetages de petit diamètre et les composants en contact avec un fluide propre, où un seul copeau peut obstruer un passage. Les lobes déplaçant le métal, le flanc formé suit le flux de matière et subit un écrouissage local. Ceci peut améliorer la résistance à l'arrachement ou à la fatigue dans un alliage approprié, mais ne garantit pas systématiquement une résistance accrue pour tous les filetages formés. Le diamètre du pilote, le pourcentage de filetage, l'état de trempe de l'alliage, le support de paroi, la lubrification et la fixation en contact sont autant d'éléments qui influencent le résultat.
Le formage nécessite un pré-perçage plus large que le taraudage par coupe. Les formules de taraudage publiées par Guhring illustrent clairement cette différence : le diamètre de départ d'un taraudage par coupe métrique standard est approximativement égal au diamètre nominal moins le pas, tandis que celui d'un taraudage par formage métrique est approximativement égal au diamètre nominal moins la moitié du pas. D'après ces formules générales, un taraud M6 × 1,0 nécessite un pré-perçage d'environ 5,0 mm pour la coupe et de 5,5 mm pour le formage. Ces valeurs sont données à titre indicatif et ne correspondent pas aux dimensions de production. Il est primordial de se référer au tableau de l'outilleur sélectionné, à la classe de tolérance, au processus de perçage, au lot de matériau, au revêtement et aux résultats des essais.
Ce pilote plus large a une fonction précise : laisser suffisamment de métal pour remplir la crête sans dépasser un couple de serrage acceptable. S'il est trop petit, le taraud devra déplacer une quantité excessive de matière, augmentant ainsi le couple et risquant le grippage, la casse de l'outil ou l'élargissement du bossage. S'il est trop grand, la crête risque d'être incomplète, réduisant l'engagement effectif. Le faux-rond du foret et l'évasement de l'entrée du filetage peuvent donc devenir des défauts, même avec un taraudage parfait.
Le taraudage de forme nécessite un lubrifiant résistant à une pression de contact élevée. Un film de liquide de refroidissement mince, suffisant pour le tournage général, peut ne pas empêcher l'entraînement d'aluminium sur les cames. L'alimentation, la concentration et la propreté de l'outil doivent être validées sur la machine. Un porte-taraud stable doit maintenir le taraud centré et parallèle ; un défaut d'alignement entraîne une surcharge sur une came et peut produire un filetage surdimensionné, conique ou rugueux.
Le roulage de filetage extérieur suit le même principe de déplacement, mais exige une tête de roulage adaptée, un support de paroi ou de noyau suffisant, un diamètre d'ébauche préparé et un dégagement autour des épaulements. Il peut être très productif pour les travaux en série. Il n'est pas automatiquement adapté à un manchon creux délicat du seul fait que l'alliage soit en aluminium.
5. L'alliage et la trempe déterminent le comportement du métal.
« Aluminium » ne correspond pas à une spécification de procédé. Les alliages 6061-T6, 6082-T6 et 7075-T6 forgés présentent un comportement différent de celui d'un alliage moulé sous pression à haute teneur en silicium. Même au sein d'une même nuance nominale, la forme de la matière première, le revenu, l'historique thermique et l'état du lot influent sur la forme et la formabilité des copeaux.
L'alliage 6061 est souvent un choix de départ car il offre un bon compromis entre disponibilité, usinabilité, résistance à la corrosion et aptitude à la finition. Il permet généralement le filetage par coupe ou par formage lorsque la géométrie est adéquate. L'alliage 6082 est largement utilisé pour les pièces structurelles et peut également être envisagé, sous réserve de validation. L'alliage 7075 offre une résistance supérieure mais peut nécessiter une évaluation de formage plus prudente, notamment au niveau des racines vives ou des sections minces. Les alliages moulés requièrent une attention particulière : leur teneur en silicium et leur porosité peuvent rendre le déplacement moins prévisible, tandis que les particules dures interrompues influencent l'usure des outils de coupe.
Avant de valider la méthode, vérifiez la composition exacte de l'alliage, son état de trempe, la provenance de la matière première et le traitement après usinage. En cas d'incertitude sur le matériau, consultez le guide d'usinage CNC pour l'aluminium du fabricant . Pour les spécificités liées aux outils et aux copeaux de l'aluminium 6061, reportez-vous à la section « Usinage de l'aluminium 6061 » .
6. Établissez une fenêtre de processus, et non une vitesse universelle
Il est tentant de demander une seule vitesse de broche et un seul programme de passes. Un atelier responsable pose d'abord d'autres questions : diamètre et pas, nuance et revêtement de l'outil, coupe interne ou externe, porte-à-faux, circuit de refroidissement, accélération, performances de l'encodeur, rigidité de la paroi et présence d'un épaulement au niveau du filetage.
· Vitesse de taraudage métrique RPM : RPM = vitesse de coupe en m/min × 1000 ÷ (π × diamètre de l'outil en mm).
· Vitesse de taraudage en pouces (RPM) : RPM = vitesse de coupe en sfm × 3,82 ÷ diamètre de l'outil en pouces.
· Avance à un seul départ : l'avance par tour est égale au pas.
· Avance sur plusieurs départs : l’avance est égale au nombre de lancers multiplié par le nombre de départs.
La vitesse de coupe doit être déterminée selon les données du fabricant d'outils, spécifiques à l'alliage et à l'outil utilisés. Commencez dans les limites indiquées, puis vérifiez le couple, la forme des copeaux, l'état de la face de dépouille, le résultat du contrôle et la durée de vie de l'outil sur la machine. Une face de dépouille brillante ne suffit pas. L'aluminium peut se tacher ou se polir si le diamètre primitif est incorrect.
Pour la coupe monopoint, la stratégie d'avance influe sur la charge de copeaux. L'avance radiale charge les deux flancs et convient aux pas fins. Une avance latérale modifiée peut améliorer la direction des copeaux sur les profils plus grossiers. Le cycle CNC doit réduire la profondeur à mesure que la rainure s'élargit, afin que chaque passe enlève une zone gérable. La syntaxe G76 varie selon la génération de commande ; copier un exemple sans consulter le manuel machine est un moyen sûr d'éviter les problèmes. Le guide d'application de filetage de Sandvik Coromant est une référence incontournable pour la méthode, l'avance, le choix de l'outil et la logique des données de coupe.
7. Détails DFM qui évitent les mauvaises surprises
Fournir une véritable stratégie de fin de course
Un filetage s'arrêtant contre une face nécessite un espace pour la décélération et le retrait de l'outil. En l'absence de gorge de dégagement, le fournisseur peut exiger une vitesse de retrait plus lente, une plaquette plus courte, un cycle supplémentaire ou un autre procédé. Indiquez le filetage complet fonctionnel et la contre-dépouille admissible plutôt que de laisser le programmeur deviner.
Séparer le filetage utilisable de la profondeur du trou
Pour un filetage intérieur borgne, spécifiez la profondeur utile du filetage, la profondeur du pilote, la tolérance de perçage et l'épaisseur de fond requise. Un taraud ne peut pas réaliser un profil complet à travers son chanfrein, et les copeaux d'un taraud coupé doivent être évacués. Une profondeur excessive augmente la portée, le frottement, le temps de cycle et le risque de casse.
murs de soutien minces
La pression de formage peut agrandir un bossage ou imposer une marque à travers un tube fin. La pression de coupe et la force de serrage peuvent également déformer la pièce. Dans la mesure du possible, maintenez le filetage près d'une zone d'appui, ou demandez au fournisseur d'évaluer un mandrin, une pression de mâchoire plus douce et une séquence de mesure de la pièce après relâchement.
Contrôler l'entrée et le bavure
Un léger chanfrein guide l'outil et élimine la première arête fragile. Un chanfrein trop prononcé peut réduire la durée d'engagement. Il est important de définir sa dimension, et non pas simplement de « casser l'arête », lorsque l'étanchéité ou l'engagement commence près de la face. La maîtrise des bavures est essentielle au niveau des trous transversaux : un filetage croisant un orifice radial peut laisser un fragment obstruant le passage du fluide.
Prévoyez l'anodisation avant la découpe du métal.
L'anodisation modifie les surfaces, les arêtes et l'ajustement du filetage. La solution peut consister en un masquage, une compensation avant traitement, un ébavurage après finition (lorsque cela est autorisé) ou une autre stratégie de tolérancement. N'appliquez pas de correction d'épaisseur générique sans accord préalable entre les services de conception, d'usinage, de finition et de contrôle. Notre guide DFM comparant l'anodisation transparente et noire explique pourquoi le type de revêtement, son épaisseur, sa couleur et le masquage doivent figurer dans la demande de devis.
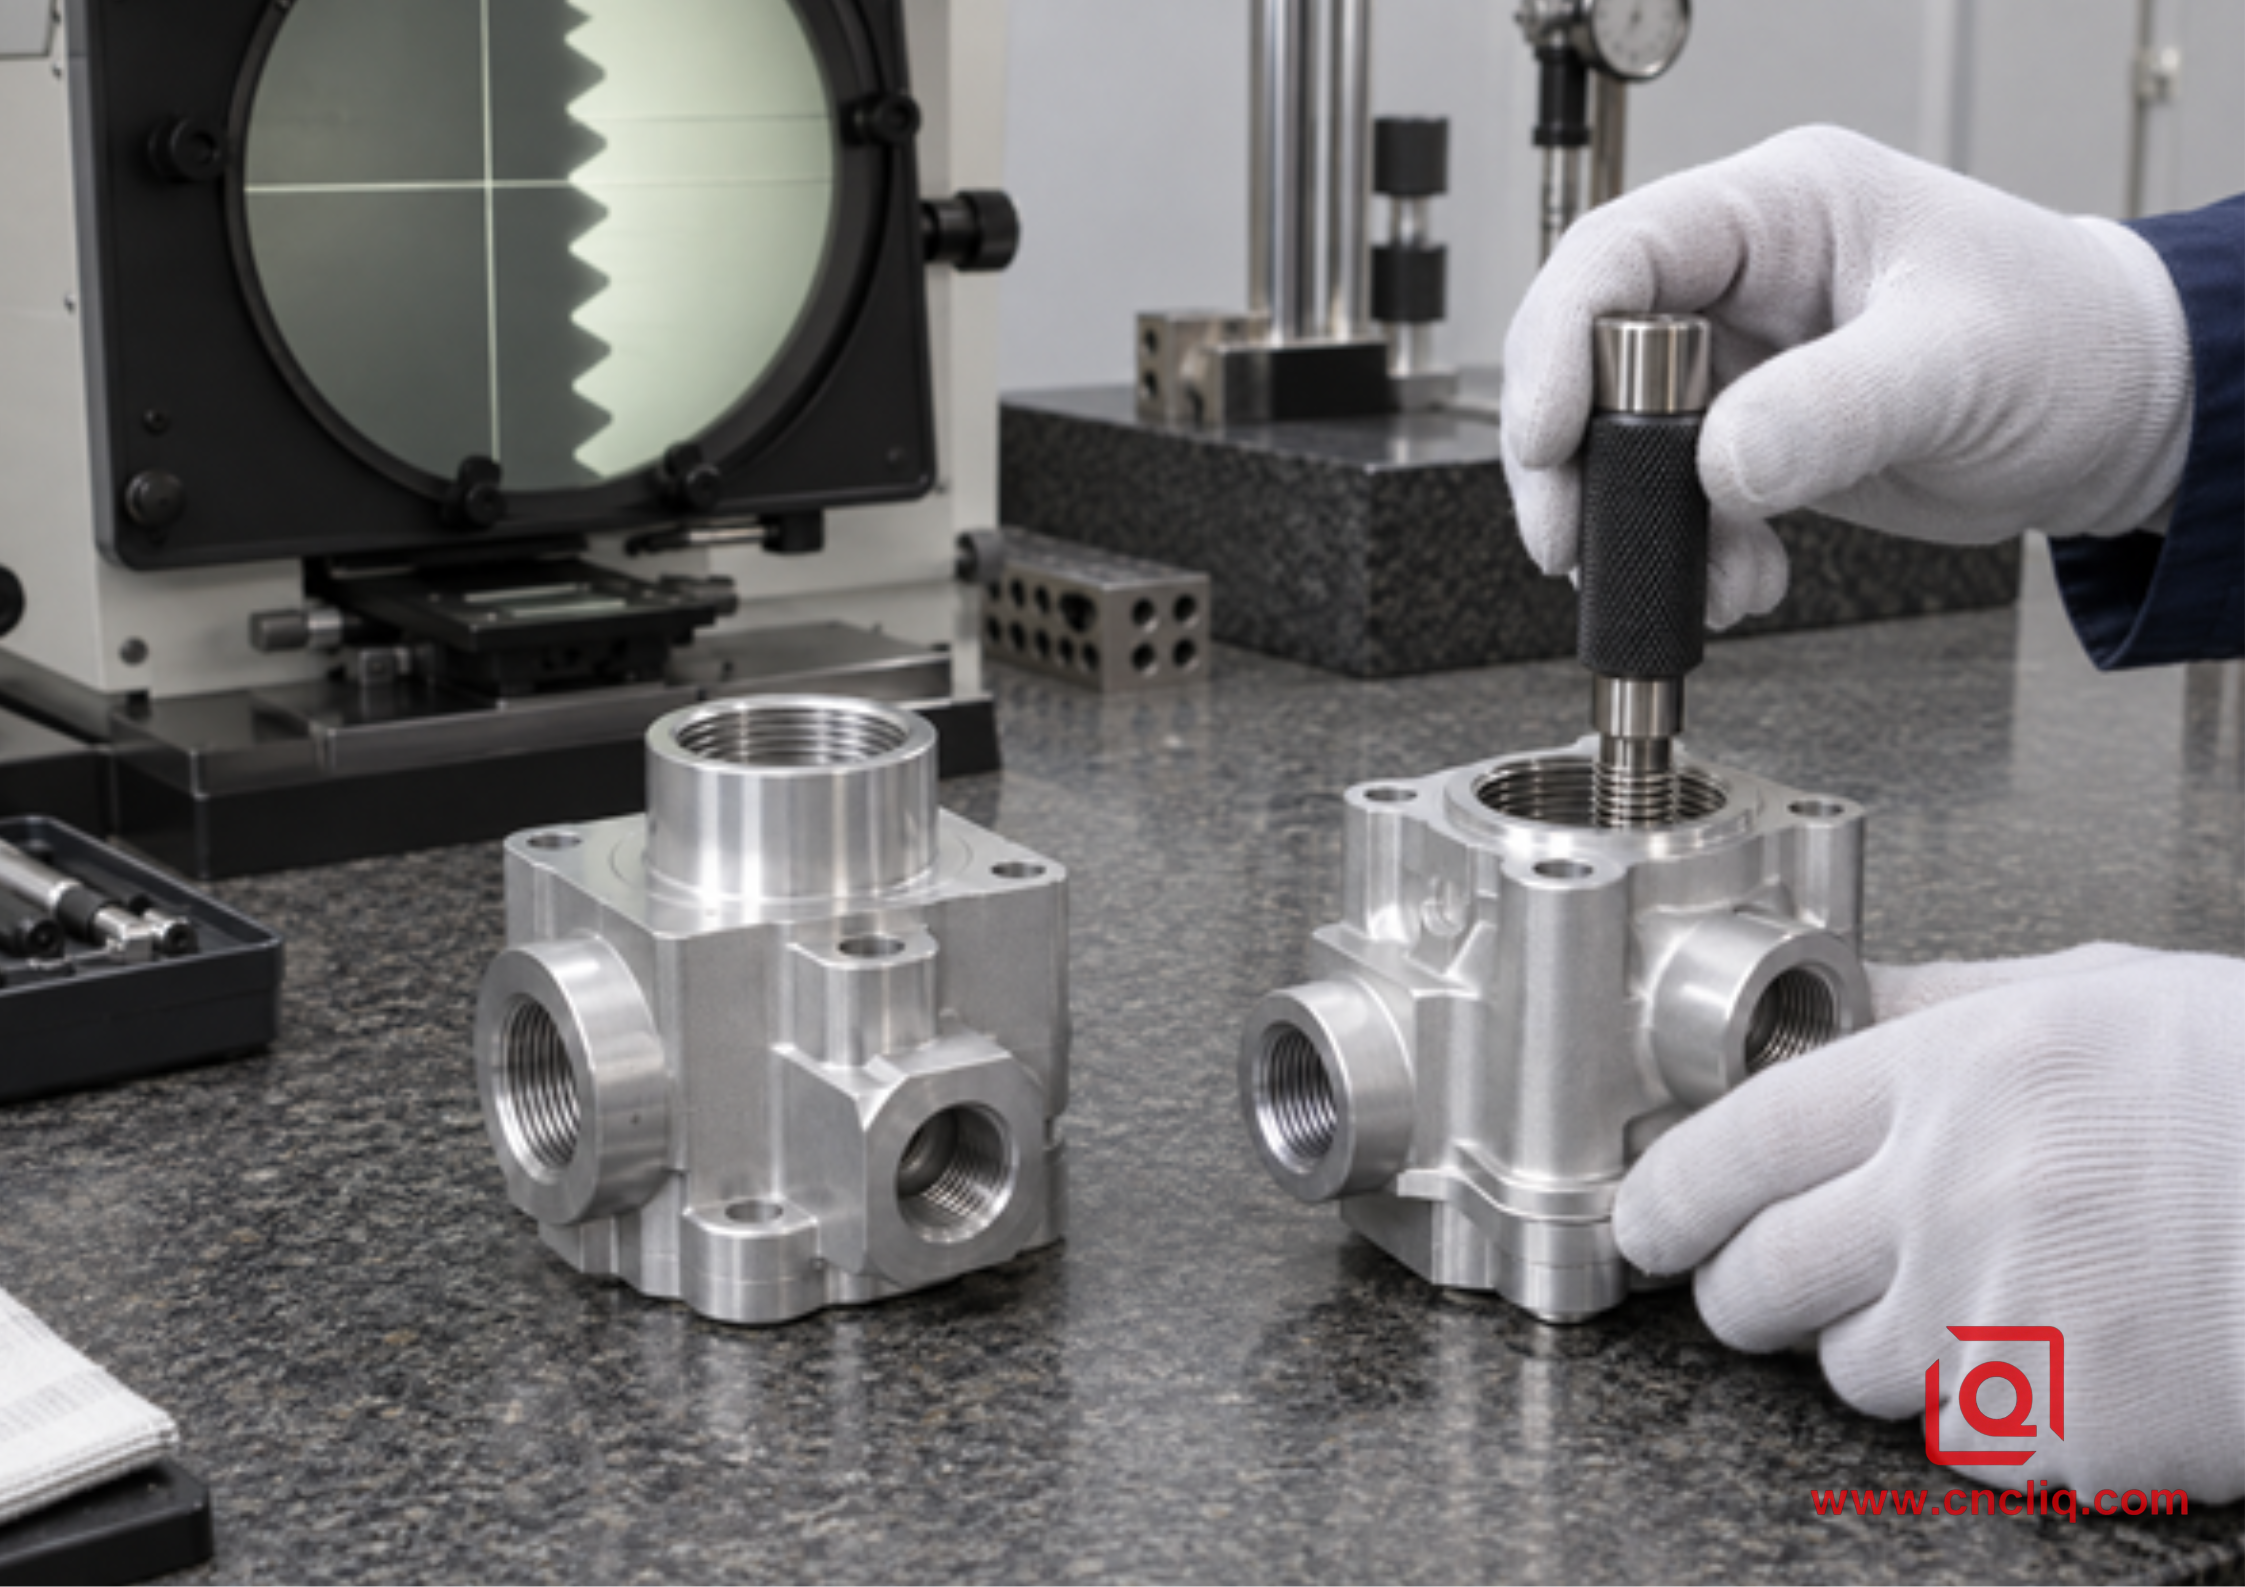
Le contrôle fonctionnel doit respecter les données de référence du dessin et l'état de finition.
8. Dépannage par les preuves
Symptôme | Causes probables | Contrôles en atelier |
Le fil coupé se déchire ou paraît grisâtre. | Arête accumulée, arête émoussée, lubrification insuffisante, frottement, barre instable. | Inspectez le bord ; vérifiez la vitesse, le porte-à-faux, le faux-rond et l'orientation du liquide de refroidissement. |
Le calibre démarre mais se bloque plus profondément. | Pré-perçage conique, défaut d'alignement, usure, tassement des copeaux, dérive thermique. | Mesurer la profondeur du pré-trou ; vérifier l'alignement, la température et les copeaux. |
Le couple de formage augmente soudainement | Pré-perçage trop petit, défaillance de la lubrification, changement de lot de matériau, accrochage du lobe. | Arrêtez-vous avant la rupture ; enregistrez le couple de serrage, mesurez les trous, inspectez l'outil, vérifiez l'alliage. |
Le fil de discussion est surdimensionné après la publication | Déformation des parois minces, pression élevée du mandrin, charge de formage radiale. | État libre de jauge ; comparer la géométrie serrée et relâchée ; examiner le support. |
Chatte de fil externe | Surplomb excessif, support insuffisant, alimentation incorrecte, mauvaise synchronisation. | Réduire le dépassement ; vérifier le support, les alarmes de l'encodeur, insérer le siège et les passes. |
La jauge tombe en panne après anodisation | Accumulation de revêtement ou contrôle de masquage insuffisant. | Convenir des mesures avant/après finition, des limites de masquage et de la stratégie de diamètre primitif. |
Le dépannage doit associer un symptôme à une cause mesurable. Modifier simultanément la vitesse, le liquide de refroidissement, le diamètre du trou et l'outil peut permettre l'usinage de la pièce suivante, mais ne garantit pas la reproductibilité du processus.
9. Inspection : Vérifier la fonction, puis retracer le processus
Une vis d'accouplement est un échantillon d'assemblage, et non un calibre de filetage étalonné. Utilisez le calibre de contrôle GO/NO-GO spécifié pour l'acceptation fonctionnelle, la classe de calibre et les conditions d'inspection étant convenues au préalable. Pour les filetages critiques, ajoutez des contrôles appropriés au dessin : diamètre primitif, profil optique, pas ou conicité, concentricité par rapport à la référence et état de surface dans les zones d'étanchéité.
Le contrôle du filetage par formage débute une opération plus tôt. Il convient d'enregistrer le diamètre du pré-perçage et, si le risque le justifie, le couple de formage. Le contrôle du filetage par coupe ajoute des critères d'état des copeaux et de limites d'usure de l'outil. Les deux méthodes nécessitent une validation du premier article et un plan d'échantillonnage adapté à la taille du lot, aux changements d'outils et à la criticité. Si une anodisation est réalisée ultérieurement, il faut préciser si l'acceptation se fait avant, après ou les deux étapes de la finition.
Le collecteur en aluminium de précision de Liqin combine des ports filetés, des trous borgnes, des canaux transversaux, des faces de référence, un nettoyage et un contrôle fonctionnel. Le boîtier de parafoudre en aluminium 6061-T6 illustre une autre méthode éprouvée : une ébauche extrudée à froid, suivie d’un usinage de précision, d’un filetage Whitworth 5/16-18, d’un ébavurage, d’un nettoyage et d’un contrôle dimensionnel. Ces pages ne définissent pas de tolérances universelles ; elles démontrent pourquoi la production de filetages doit être adaptée au matériau, au système de référence et à l’utilisation finale.
Cas client anonymisé : Manchon de capteur avec filetage interne borgne
L'exemple suivant, expurgé de toute information confidentielle, sert à expliquer le choix du processus ; les détails d'identification et les données commerciales sont intentionnellement omis.
Un client du secteur de l'automatisation a demandé un manchon de capteur en aluminium 6061-T6 doté d'un alésage de positionnement concentrique, d'une face pour joint torique, de trois fenêtres radiales et d'un filetage arrière borgne M12 × 1,5-6H. Le capuchon serait retiré lors des opérations de maintenance programmées, et la cavité interne devrait rester exempte de copeaux.
L'étude de devis a porté sur la découpe monopoint, le taraudage à goujures hélicoïdales et le taraudage de forme. La découpe monopoint offrait un excellent contrôle, mais nécessitait une petite barre interne avec un dégagement près de l'extrémité borgne. Le taraudage à goujures hélicoïdales réduisait le temps de cycle, mais générait toujours des copeaux à proximité de la cavité d'étanchéité finie. Le taraudage de forme éliminait cette source de copeaux, mais l'équipe devait au préalable vérifier le support de la paroi, la capacité de pré-perçage, la lubrification et l'état après anodisation noire.
L'usinage d'essai a permis de réaliser l'alésage de référence, le dressage, le trou pilote et le chanfrein en une seule opération. Un pré-perçage contrôlé a été réalisé après l'ébauche afin de minimiser l'influence des contraintes et de la chaleur de serrage sur les dimensions. Le taraud de forme a fonctionné dans un porte-pièce synchronisé avec lubrification dirigée. Les pièces ont été nettoyées, mesurées à l'état brut, anodisées avec protection du filetage conformément au plan approuvé, puis mesurées à nouveau. Une marge de sécurité a été prévue pour le filetage coupé, en vue de la réalisation de prototypes et d'éventuels changements d'alliage ultérieurs.
L'enseignement commercial primait sur l'outil lui-même. La demande de devis n'est devenue chiffrable qu'après que le client a défini l'engagement utile, la tolérance au fond du trou borgne, la classe d'épaisseur, l'état d'anodisation, le cycle de maintenance et la propreté. Ces détails ont permis au fournisseur de comparer le temps de cycle et le risque au lieu d'ajouter une large marge d'incertitude.
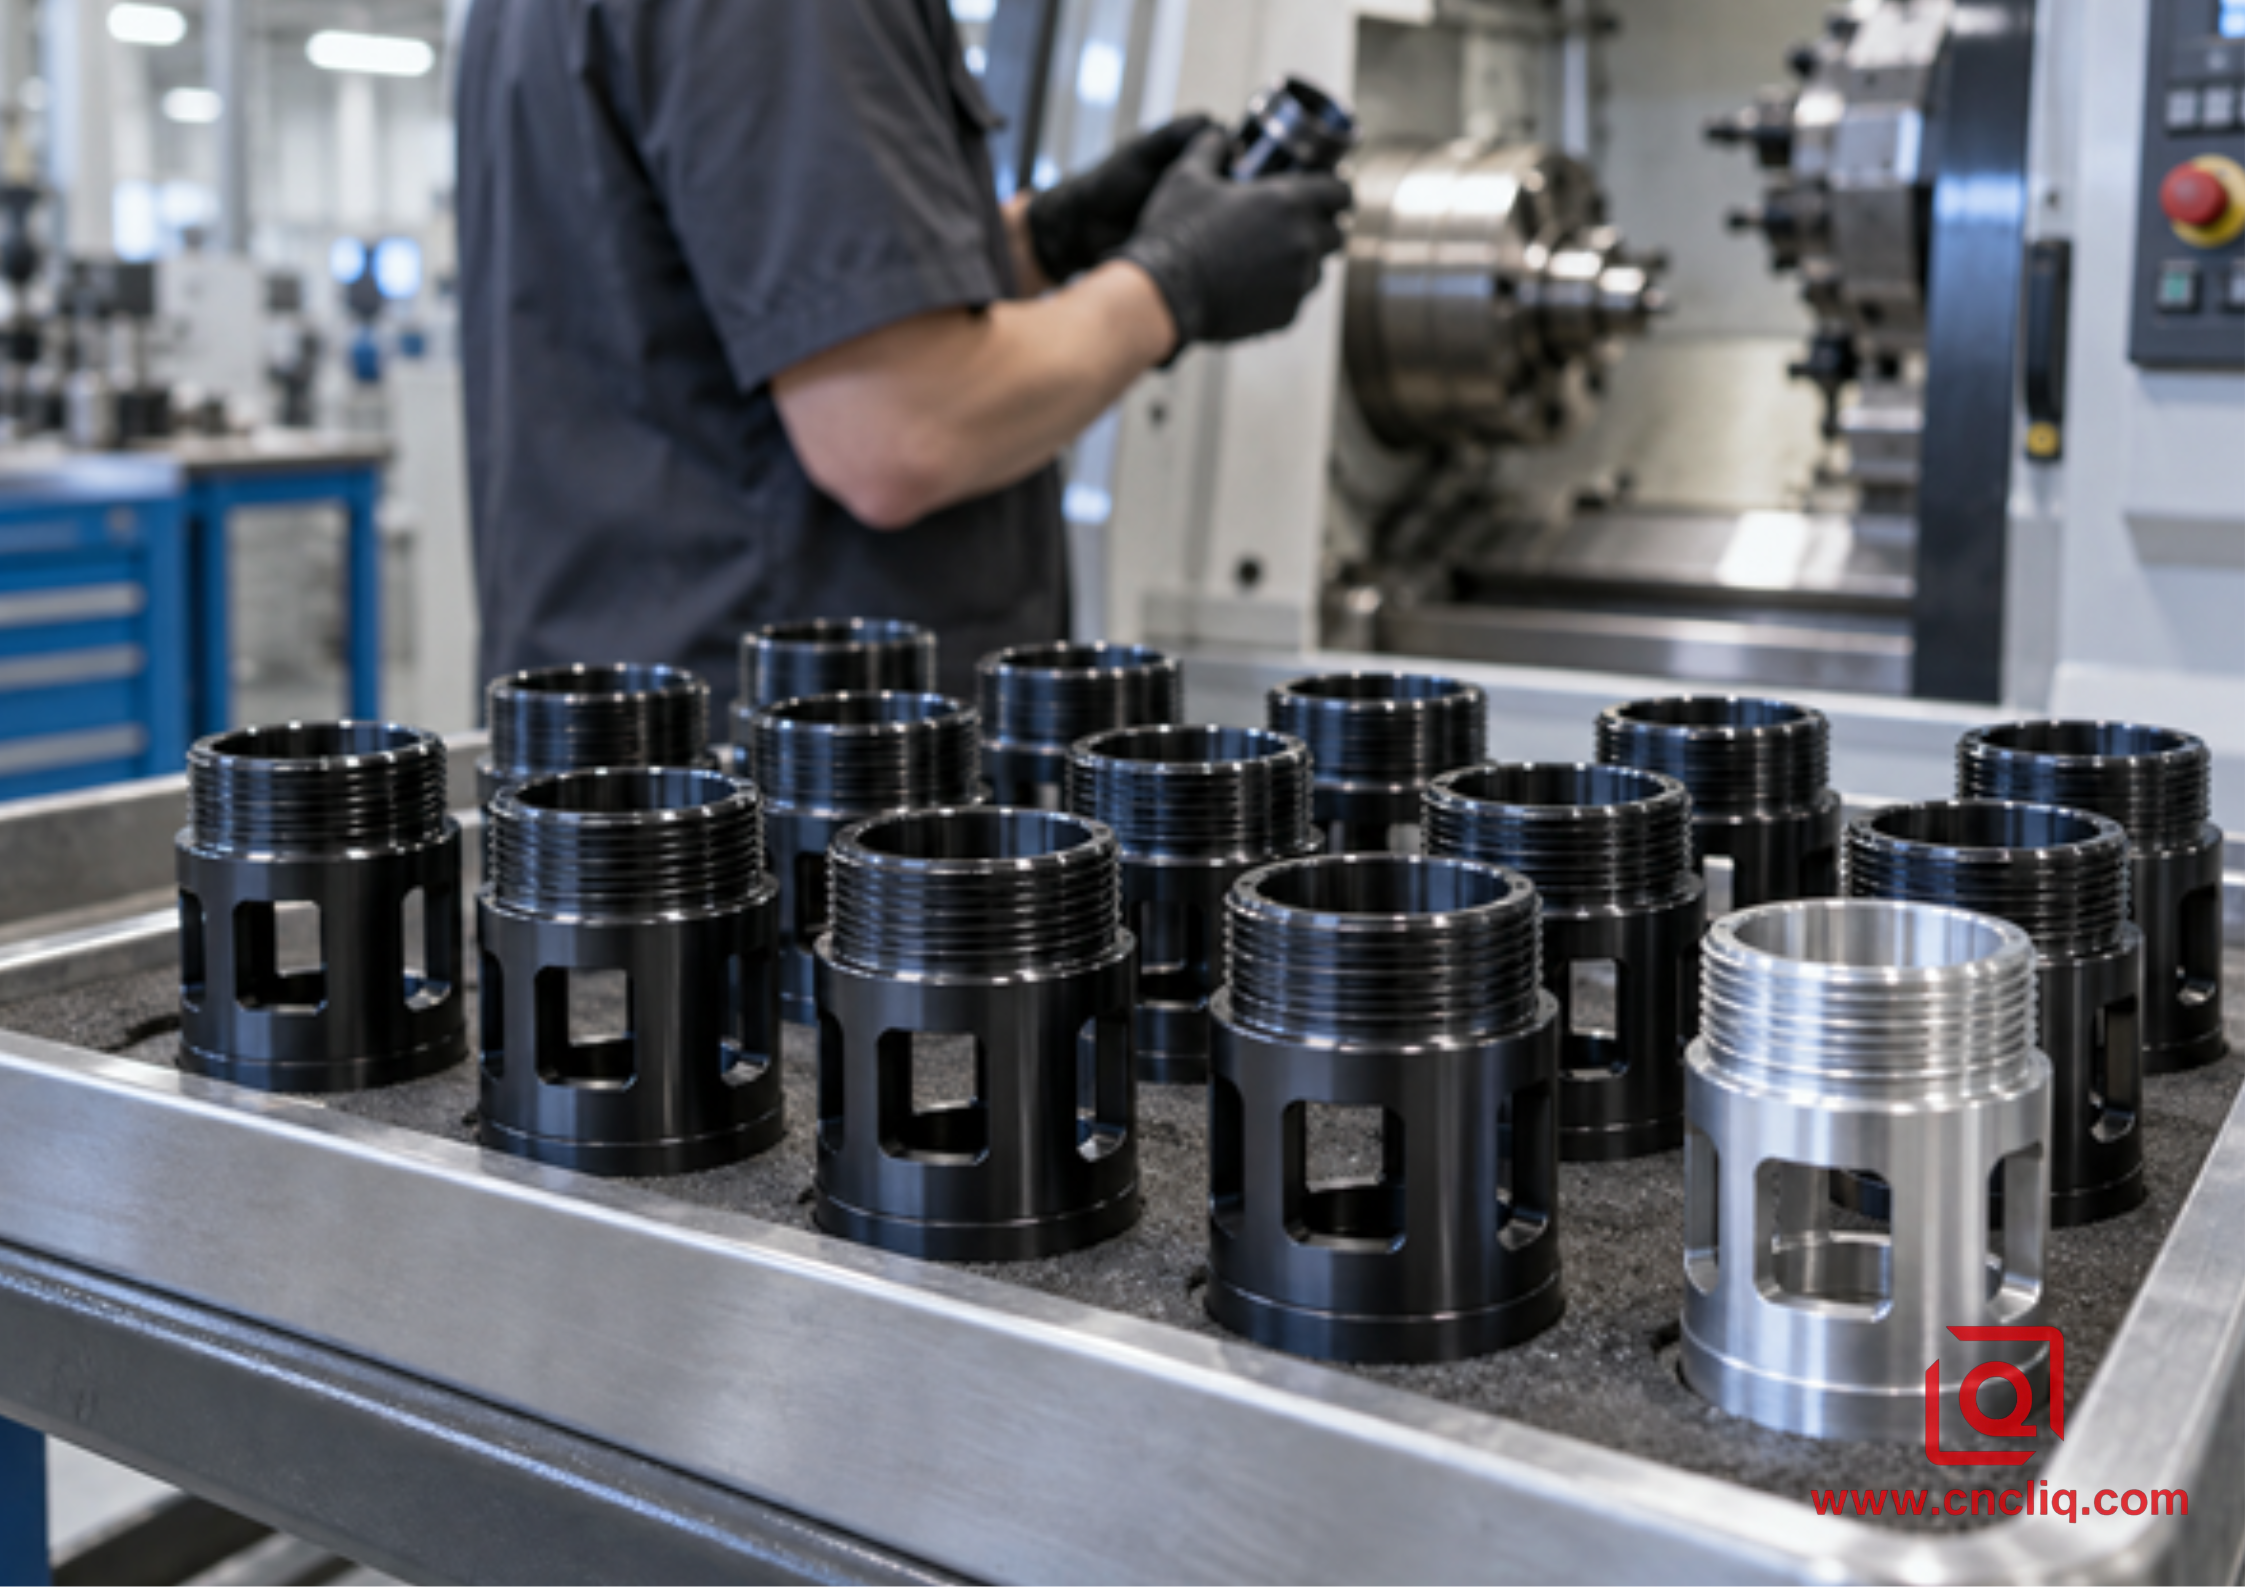
Manchons de capteur représentatifs, produits en série, avec nez filetés et fenêtres radiales.
Éléments à inclure pour une demande de devis rapide et précise
Veuillez fournir un modèle 3D ainsi qu'un dessin 2D précis. Indiquez l'alliage d'aluminium et son état de trempe, la nature de la matière première (le cas échéant), la norme et la désignation du filetage, la classe d'ajustement, le sens de rotation, le nombre de filets, la profondeur de filetage, le faux-rond ou le dégagement, le rapport de référence, l'état de surface et les exigences d'étanchéité. Précisez si les dimensions s'appliquent avant ou après anodisation.
Veuillez également inclure la demande annuelle, la taille du lot, la quantité de prototypes, le matériau des fixations, le couple ou la charge d'assemblage contrôlés, le nombre de cycles d'assemblage prévus, les exigences de propreté, les documents d'inspection, l'emballage et le lieu de livraison. Si vous hésitez entre le filetage par formage et par coupe, veuillez le préciser. Un fournisseur compétent pourra évaluer la géométrie et vous proposer le procédé le plus sûr, au lieu de choisir discrètement l'option la moins coûteuse.
Besoin d'une analyse technique ? Envoyez votre fichier STEP et votre dessin via la page de contact de Liqin . Nous pouvons comparer les différentes techniques de filetage (usinage monopoint, taraudage, taraudage de forme, roulage et tournage-fraisage) sur le même dessin. Le résultat : un filetage conforme aux normes, facile à assembler et fiable, et non pas un filetage esthétiquement parfait.
Cliquez ici pour toute demande 👆
FAQ
1. Les filetages formés sont-ils toujours plus résistants que les filetages coupés dans l'aluminium ?
Non. Le formage préserve le flux de matière autour du flanc et induit un écrouissage local, ce qui peut améliorer la résistance au décollement ou à la fatigue d'un alliage ductile approprié. Le résultat final dépend toutefois du diamètre du pilote, du pourcentage de filetage, de l'alliage et de l'état de trempe, du support de paroi, de la lubrification, de l'engagement, de la fixation associée et du sens de la charge. Un filetage mal formé peut se rompre plus rapidement qu'un filetage correctement usiné ; le choix doit donc être validé sur la pièce réelle.
2. Un taraud de forme peut-il utiliser le même diamètre de foret qu'un taraud de coupe ?
Non. Un taraud de forme nécessite un pré-perçage plus large car il déplace la matière dans le profil au lieu de l'enlever. À titre d'exemple pour un taraud M6 × 1,0, les formules générales prévoient un alésage de taraudage par coupe d'environ 5,0 mm et un alésage de taraudage par forme d'environ 5,5 mm, mais la production doit respecter le tableau du fabricant d'outils sélectionné et la classe requise. Le remplacement d'un foret peut entraîner des crêtes incomplètes ou un couple excessif.
3. Quelle méthode est la meilleure pour un trou borgne en aluminium ?
Le taraudage par formage est avantageux car il ne produit pas de copeaux, mais uniquement si l'alliage est formable, si la paroi résiste à la pression, si le pré-trou est stable et si la lubrification est fiable. Un taraud à goujures hélicoïdales est souvent préférable pour les petites séries, les matériaux incertains ou les géométries ne supportant pas les contraintes de formage. La profondeur du trou borgne doit inclure l'avance de l'outil, le jeu au fond et la profondeur de la pointe du foret, et non pas seulement la longueur du filetage utilisable.
4. Un filetage en aluminium anodisé doit-il être mesuré avant ou après la finition ?
Le plan de dessin et le plan qualité doivent préciser les conditions d'acceptation. Les filetages critiques peuvent nécessiter des contrôles avant et après anodisation, notamment en cas de masquage ou de compensation avant finition. L'anodisation pouvant modifier l'ajustement sur les flancs, les crêtes et les arêtes, les équipes d'usinage, de finition et le client doivent s'accorder sur le type de revêtement, son épaisseur, le masquage, la classe de calibre et toute opération de finition autorisée.
5. Quelle est la meilleure méthode pour réaliser un filetage extérieur sur un tour CNC ?
L'usinage monopoint est généralement la solution la plus flexible pour les prototypes, les grands diamètres, les profils spéciaux et les filetages liés à un épaulement ou à une zone d'étanchéité. Le roulage externe peut s'avérer plus rapide et sans copeaux en production en série lorsque le matériau, le diamètre de l'ébauche, le support de paroi, l'accès et l'équipement sont adaptés. Une tête de filière à ouverture automatique peut également être envisagée. Le choix de la meilleure option dépend du volume, de la géométrie, des tolérances et de la finition souhaitée.
Cliquez ici pour toute demande 👆
Résumé
Le filetage par formage déplace l'aluminium ductile pour créer un profil sans copeaux et écroui localement, tandis que le filetage par coupe enlève de la matière et offre une plus grande flexibilité pour les prototypes, les géométries spéciales, les parois minces et les alliages variés. Sur un tour CNC, le procédé retenu préserve la relation de référence, contrôle le diamètre du pré-filetage, gère le couple et les copeaux, prend en compte l'anodisation et valide le fonctionnement à l'aide de calibres convenus. Communiquez rapidement au fournisseur le plan complet, l'alliage, l'engagement, la finition, les conditions d'inspection et le volume afin qu'il puisse choisir une méthode fiable et établir un devis sans risque caché.
Coordonnées
Société : Ningbo Liqin Industry Co., Ltd.
Maintenance quotidienne et assistance après-vente : service@shturl.zhuwanying@cncliq.com
Nouvelle demande de renseignements, devis et discussion de commande : business@shturl.zhouli@chinaliqin.com
Assistance téléphonique : +86 18757148656
Clause de non-responsabilité
Tous les articles techniques, spécifications de matériaux, recommandations d'usinage et détails de traitement de surface publiés sur ce blog sont fournis à titre informatif et de référence uniquement. Veuillez noter que les informations générales présentées sur ce blog ne sauraient se substituer aux accords techniques signés. Les pièces sur mesure étant soumises à des variations liées aux numéros de coulée des matériaux, aux étalonnages des machines et aux tolérances spécifiques, les spécifications de qualité contractuelles sont exclusivement régies par vos plans CAO approuvés, vos contrats signés et vos plans qualité formalisés.
Toutes les études de cas clients présentées sur ce blog ont été intégralement anonymisées et nettoyées. Les indicateurs de performance, les processus de fabrication et les images affichés servent uniquement à illustrer nos capacités d'usinage sur mesure et ne constituent en aucun cas une norme universelle applicable à toutes les commandes.
Équipe de fabrication Liqin
Forte de 18 ans d'expérience en ingénierie de précision, Ningbo Liqin Industry fabrique des composants métalliques de haute précision pour les marchés internationaux les plus exigeants. Notre site de production de 6 500 m² est équipé de plus de 150 machines, intégrant l'usinage CNC 4 et 5 axes, le tournage-fraisage, l'extrusion à froid et le moulage sous pression. Cette organisation nous permet de gérer les projets de manière fluide, depuis la conception CAO initiale jusqu'à l'expédition des pièces finales.
Nous assurons un contrôle qualité sans compromis. Nous traitons les tolérances serrées avec la rigueur d'ingénierie qu'elles exigent. Certifiés ISO 9001, ISO 13485 et IATF 16949, nos ingénieurs QA effectuent des contrôles IPQC, FQC et OQC stricts sur chaque lot de production. De la cartographie dimensionnelle CMM et du profilage optique aux tests de dureté et de brouillard salin, nous validons vos spécifications critiques en amont, vous garantissant ainsi des composants prêts à l'emploi, sans difficultés d'assemblage ni arrêts de ligne coûteux. Outre la fabrication, vous pouvez compter sur nous pour des réponses sous deux heures à vos demandes de devis, un accompagnement direct pour l'échantillonnage de prototypes et une expédition fluide à l'export en Europe, en Amérique du Nord, en Asie et en Océanie.
N'hésitez pas à nous faire part de vos demandes de renseignements et à nous envoyer des échantillons. Visitez notre site web ou contactez-nous directement pour obtenir un devis compétitif !
