 Français




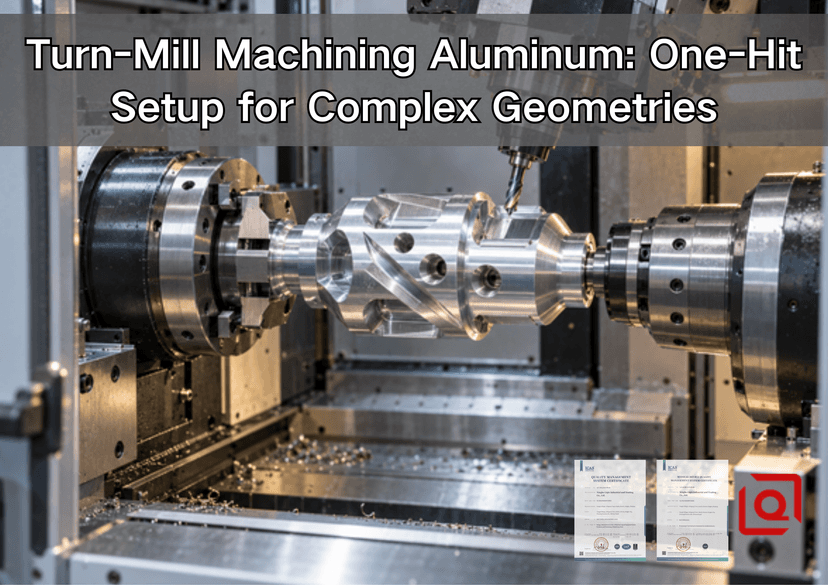
Voici la situation à l'atelier. Le corps en aluminium semble correct à la sortie du tour. Après fraisage, cependant, les trous percés ne correspondent pas à l'alésage. Le premier réflexe serait d'incriminer une seule opération. Peut-être qu'aucune ne le mérite. Le tour a conservé les dimensions. La fraiseuse a suivi son nouveau dispositif de fixation. Qu'est-ce qui a disparu entre les deux ? La référence commune.
En quoi l'usinage tournage-fraisage se distingue-t-il ? Précisément dans cet espace. Le nom de la machine suffit-il à trancher ? Non. Un axe supplémentaire garantit-il une pièce de qualité ? Non plus. Une question plus simple est plus pertinente : le système de références de travail. Alésage, dressage, pilote, ports, méplats et détails arrière y sont soit liés, soit non.
Où les mâchoires doivent-elles se toucher ? Quelles passes sont effectuées lorsque la pièce est rigide ? Quand termine-t-on l’alésage ? Comment un copeau s’évacue-t-il d’un trou transversal ? Quelle est l’origine utilisée par la machine à mesurer tridimensionnelle ? Des questions simples, certes. Mais si l’on y répond mal, l’usinage en une seule opération se réduit à une simple ligne sur un devis, rien de plus.
Réponse rapide : Cette pièce a-t-elle sa place sur un tourne-fraiseuse ?
Le corps de base est-il rotatif ? Comporte-t-il également des méplats, des trous radiaux, des rainures décalées, des ports latéraux, une rainure de clavette ou travaille-t-il sur l'extrémité coupée ? Ces détails sont-ils positionnés par rapport à un alésage, un épaulement, un diamètre ou une face usinés ? Trois réponses positives ? Ajoutez le tournage-fraisage à la liste d'examen.
Que se passe-t-il à l'intérieur de la machine ? La broche principale fait tourner la pièce ronde. Des outils motorisés percent et fraisent. Le mouvement de l'axe C permet de régler l'angle. La course Y permet d'effectuer des opérations hors axe. Besoin d'une approche angulaire ? Utilisez l'axe B, si la tâche le justifie. Besoin d'accéder à la face arrière ? Laissez la contre-broche dégager cette extrémité.
Qu'est-ce qui disparaît du parcours ? Le déplacement jusqu'à une autre machine. Le dispositif nettoyé. Le nouveau point de départ. L'espoir que la deuxième prise reproduise la première. Qu'est-ce qui demeure ? Le faux-rond, la force de serrage, la chaleur, les copeaux, l'erreur de transfert et la mesure. Moins de variables, donc. Jamais zéro.
Un simple arbre avec quatre trous de dégagement justifierait-il tout cela ? Probablement pas. Un gabarit de perçage serait peut-être plus rapide. Qu'en est-il d'un logement mince avec un siège de roulement, trois ports orientés, une face pour joint torique et un filetage arrière ? Là, la transition comporte un risque réel. Qu'est-ce qui justifie ce choix ? La géométrie. Pas le nombre d'axes.
Un seul coup dur, mais combien d'États imposent des restrictions ?
L'expression « usinage en une seule étape » signifie-t-elle que la pièce ne change jamais de manipulation à l'intérieur de la machine ? Pas toujours. Il arrive que le mandrin principal transfère la pièce au mandrin opposé. Automatique ou non, ce second mandrin crée un autre état de serrage. Il faut le compter.
Que doit contenir le plan de transfert ? Diamètre de la prise. Longueur de la poignée. Surface d'appui. Pression. Tolérance de coupe. Contrôle du faux-rond. Un seul élément oublié ? Le transfert se transforme alors discrètement en une seconde opération.
L'alésage, le pilote et la face d'étanchéité partagent un axe ? Réalisez l'usinage de ce groupe sur la même broche. Quelles pièces peuvent être usinées en retour ? Un filetage arrière ou une face non critique, souvent. Que se passe-t-il si le motif arrière est positionné avec précision par rapport à l'alésage ? Conservez cette relation lors du transfert et dans le programme de la machine à mesurer tridimensionnelle (MMT).
Une sonde peut-elle compenser un serrage insuffisant ? Non. Elle indique la position, mais ne peut empêcher le mouvement d'une paroi mince. Une simulation peut-elle détecter un copeau derrière une mâchoire ? Non. Elle peut indiquer le jeu, mais ne peut pas détecter un mauvais positionnement.
Pourquoi commencer par le dessin ? Il indique les relations qui doivent être conservées. La norme ISO 1101:2017 est la référence en matière de vocabulaire graphique. La forme et l’orientation y sont définies, tout comme la position et le faux-rond. La norme choisira-t-elle votre mandrin ? Bien sûr que non. Que révélera-t-elle ? Les relations voulues.
Quelles géométries méritent un itinéraire intégré ?
Essayez ceci sur le dessin. Commencez par tracer au crayon l'alésage. Continuez ensuite sur les diamètres usinés, les épaulements et les cônes ; ajoutez les rainures et les filetages coaxiaux. Avec un autre crayon, tracez les trous transversaux et les méplats ; ajoutez ensuite les orifices, les rainures de clavette, les cercles de boulonnage, les poches latérales et les fentes décalées. Où pointent leurs dimensions ? Pointent-elles systématiquement vers le premier groupe ? Dans ce cas, préservez cette relation.
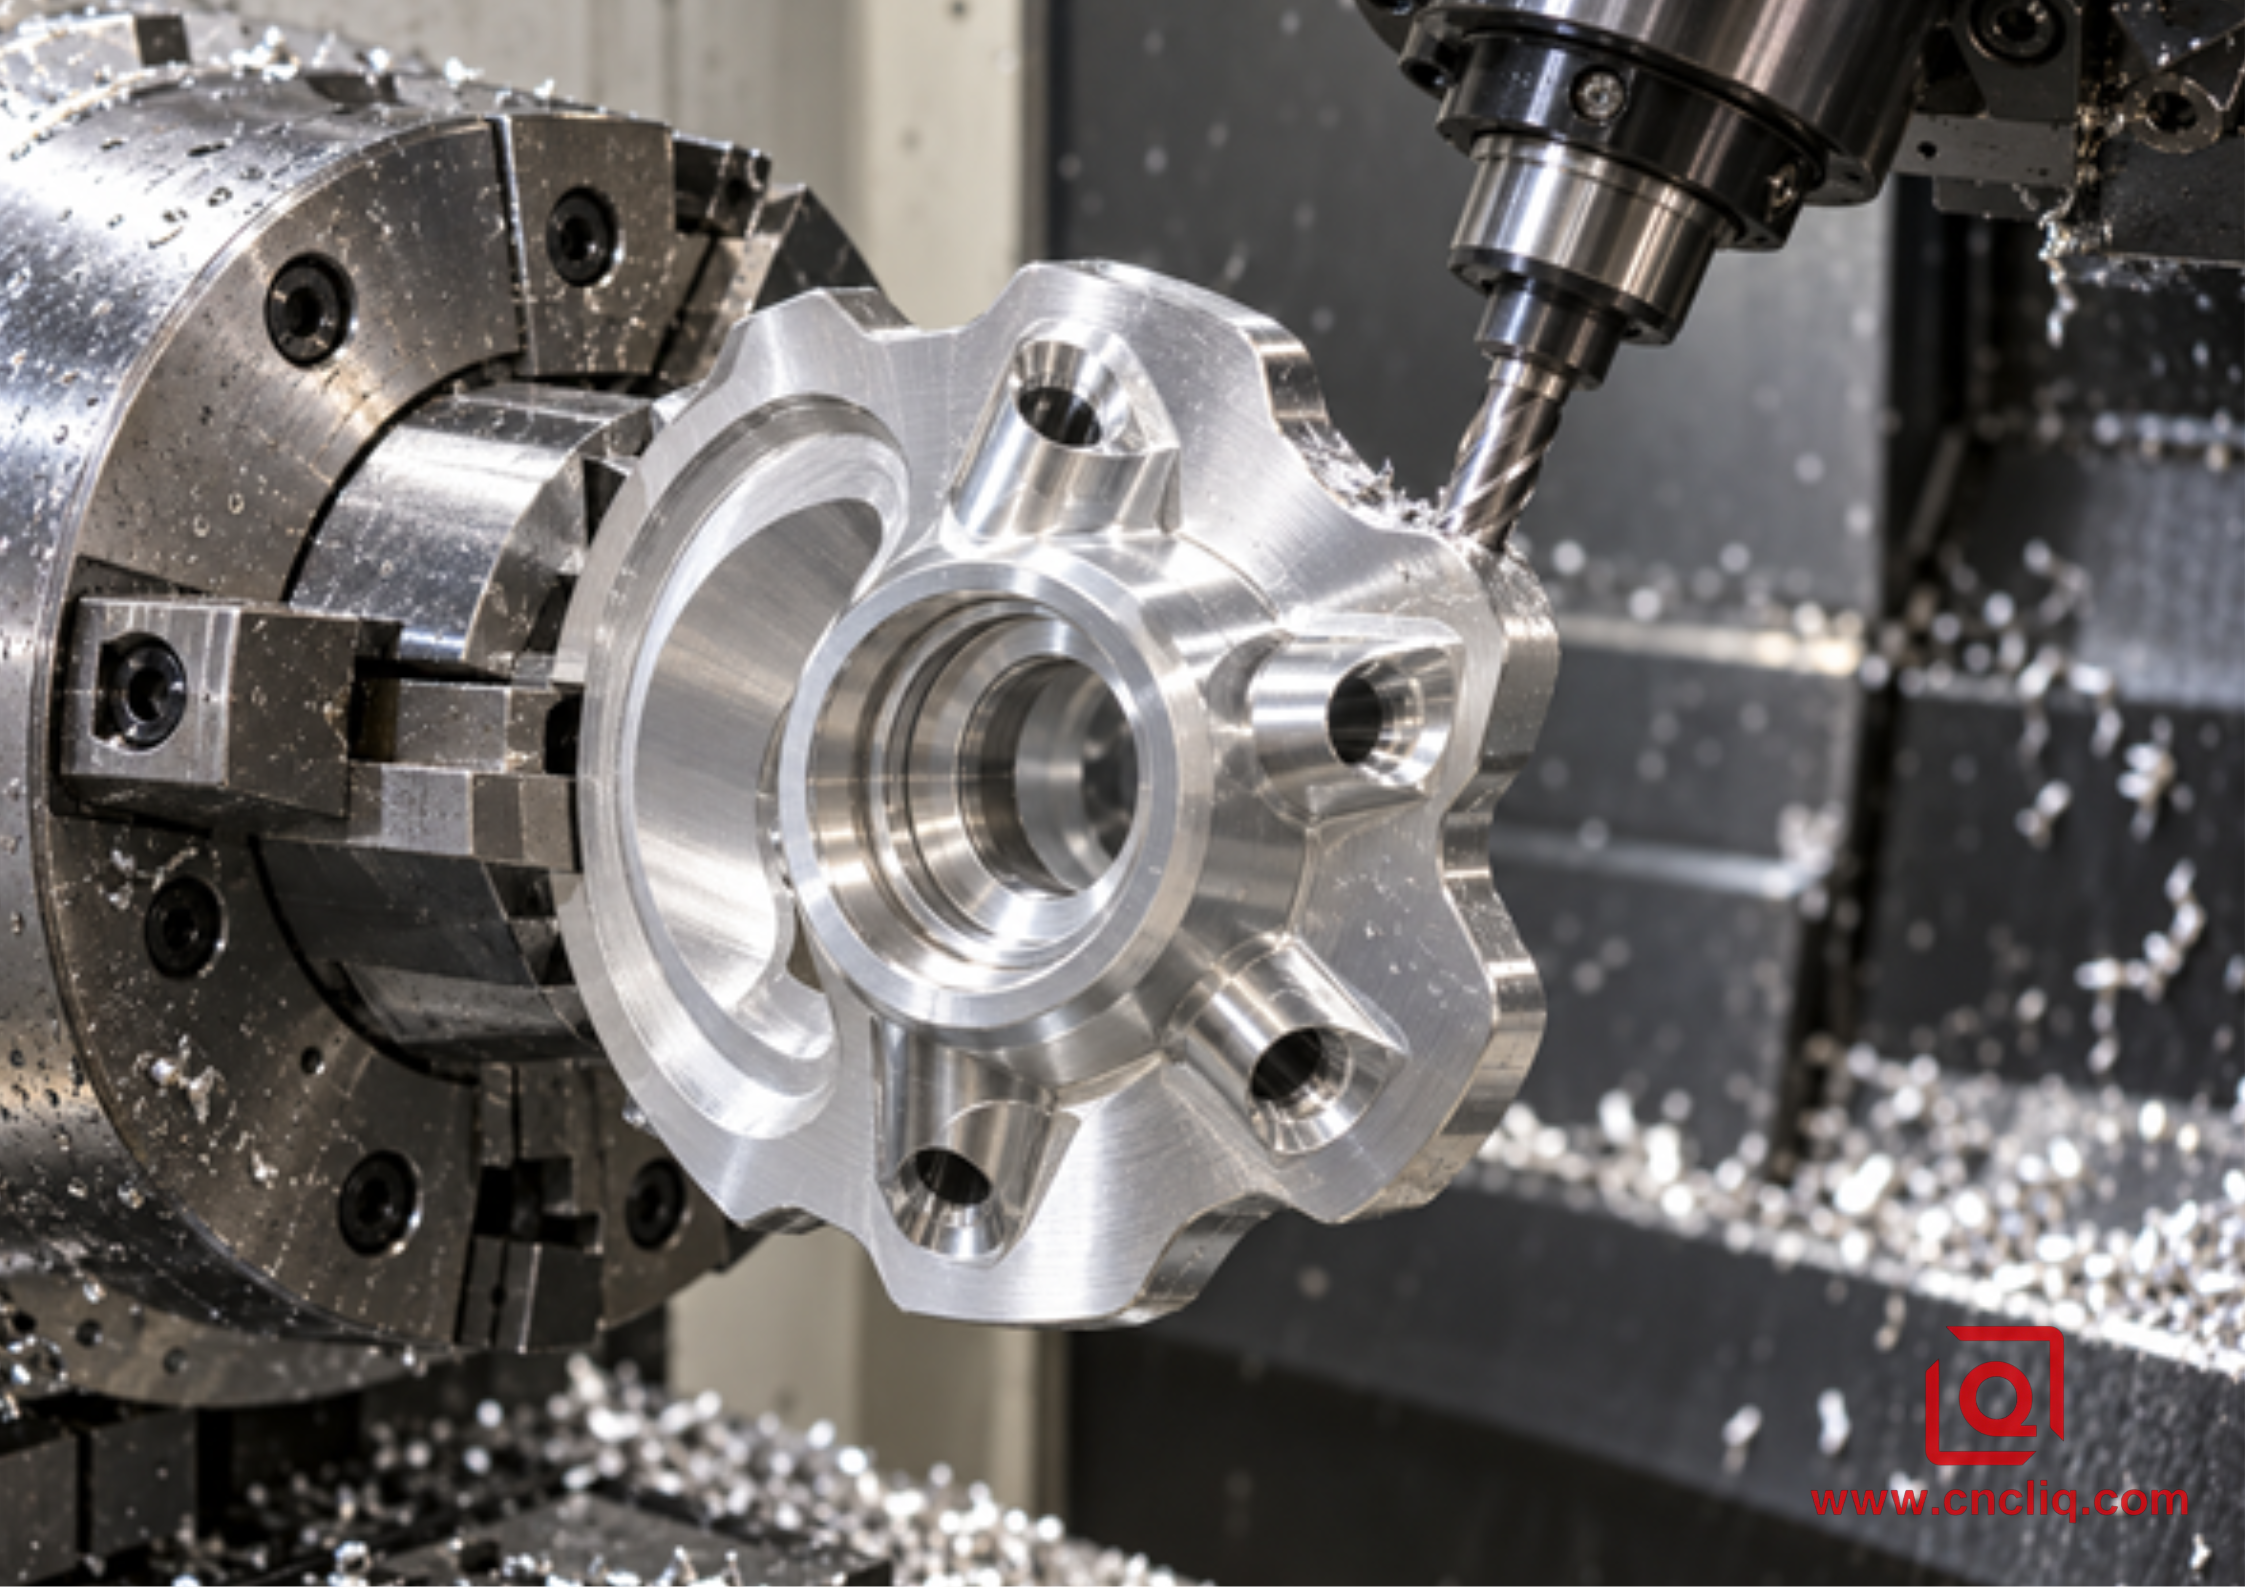
Prenons l'exemple d'un flasque de moteur. Qu'est-ce qui détermine la rotation ? L'alésage du palier et le tenon de centrage. Qu'est-ce qui l'arrête axialement ? La face de montage. Et qu'est-ce qui crée le second mode de fonctionnement ? Généralement, le perçage. Besoin d'un exemple concret ? La bride de moteur de précision et le flasque avant de Liqin présentent cette configuration.
Prenons maintenant un corps hydraulique. Le diamètre de l'orifice suffit-il à tout déterminer ? Non. L'orientation est également importante. De même que les bavures d'intersection, les surfaces d'étanchéité, le sens du filetage et la distance par rapport à l'axe de l'alésage. Se baser uniquement sur un seul élément ne permet pas d'appréhender pleinement son fonctionnement. La gamme de produits Liqin comprend notamment le collecteur hydraulique en aluminium sur mesure .
Quels autres composants sont fréquemment utilisés ? Les corps de capteurs, les boîtiers optiques, les accouplements robotiques, les adaptateurs d’arbre, les rotors légers et les raccords filetés. Le nom du produit est-il déterminant ? Non. Un grand corps de capteur peut être simple. Un petit raccord avec un seul orifice critique ? C’est parfois plus complexe.
L'équipe peut-elle réciter la chaîne de données en une seule respiration ?
Comment positionne-t-on le composant lors de l'assemblage ? Quel axe contrôle la rotation ? Quelle face l'arrête axialement ? Où se situent les ports et les méplats ? L'inspection permet-elle de reproduire cette logique ?
Si ces réponses sont incertaines, l'atelier devrait-il opter pour une machine plus sophistiquée ? Pas encore. Il faut d'abord corriger le schéma de référence. Une machine performante ne peut pas corriger un dessin imprécis.
Que se passe-t-il lors d'un resserrage manuel ? Généralement, rien de dramatique. Un copeau se coince sous une mâchoire. Une bavure bloque le siège. Les mâchoires tendres sont légèrement usées. La pression a varié. Quelqu'un indique le diamètre de passage au lieu du diamètre fonctionnel. Des incidents courants en atelier. C'est pourquoi ils sont importants.
Qu'apporte un cycle intégré ? Il réduit les risques d'erreurs de positionnement. Quels sont les points à contrôler ? La préparation des mors, le faux-rond, l'état de l'outil, le positionnement et le contrôle de la pièce assemblée.
Pour une comparaison plus détaillée des procédés, consultez l'article de Liqin sur le tournage CNC et l'usinage par tournage-fraisage pour les carters concentriques en aluminium . Que porte cette comparaison sur l'alésage, le pilote, la face et la chaîne de ports dans les carters ronds.
L'outillage en direct est-il suffisant ?
Quelles sont les performances d'une tourelle motorisée ? Perçage centré. Perçage radial. Usinage méplat. Rainures modestes. Taraudage. Quand le déplacement axial est-il utile ? Lorsque la pièce est éloignée de l'axe de la broche.
L'interpolation polaire peut-elle remplacer tous les déplacements selon l'axe Y ? Non. Un axe B peut-il améliorer toutes les opérations ? Non. Les opérations d'angle, de portée ou de forme composée nécessitent-elles un axe B ? Si ce n'est pas le cas, inutile de le mentionner dans votre argumentaire de vente. Une contre-broche résout un problème différent en ouvrant la zone de coupe à l'intérieur du cycle.
Vérifiez le plan du fournisseur en posant deux questions préliminaires : quelle broche effectue la finition de l’alésage et quel est le diamètre de prise ? Quel est le support restant avant le rainurage ? Quel porte-outil s’approche le plus d’une morsure ? Le couple de l’outil motorisé est-il adapté à la vitesse programmée ? Qu’est-ce qui, précisément, vérifie le transfert ?
Une liste de machines est-elle suffisante ? Non. Une capture d’écran de simulation est-elle suffisante ? Non. Que doit expliquer un devis utile ? Le tracé par rapport au plan. Les hypothèses peuvent figurer dans un devis préliminaire. Les hypothèses implicites, en revanche, sont inacceptables.
L'aluminium se coupe facilement. Le processus n'est pas toujours simple.
L'aluminium s'enlève-t-il facilement ? Oui. Est-ce qu'il se détache toujours proprement ? Non.
Que se passe-t-il lorsqu'un tranchant censé être affûté commence à frotter ? L'aluminium peut y adhérer. Le tranchant n'est plus celui que vous aviez défini. La finition devient opaque. Des bavures se forment. Le diamètre se déforme. Tenté par l'ajout d'un décalage ? Prenez le temps d'examiner d'abord l'insert. Un décalage réalisé contre une accumulation de matière se déforme dès qu'un nouveau tranchant est appliqué.
Où les problèmes commencent-ils ? Suivez la trace de la puce. Un ruban s'enroule autour d'un épaulement. Une boucle reste coincée dans une poche et revient à sa place lorsque l'axe C s'indexe. Une autre s'accroche à un trou transversal et raye l'alésage. Augmenter la vitesse résout-il le problème ? Non.
Que faire ? Commencez par une géométrie en aluminium bien nette. Veillez à conserver une épaisseur de copeaux suffisante. Réduisez le porte-à-faux. Maîtrisez l’engagement. Si le procédé le permet, dirigez le fluide ou l’air vers le tranchant. Plus important encore : tracez une trajectoire d’évacuation pour les copeaux.
Pour le tournage,le guide d'évacuation des copeaux en aluminium de Liqin gère la forme de l'insert, l'avance, le sens du liquide de refroidissement et les traces d'arête rapportée. Le fraisage de poches présente un problème d'évacuation différent ; le guide d'évacuation des copeaux pour poches profondes suit leur parcours jusqu'à l'ouverture.
Un seul numéro de blog peut-il convenir à tous les ateliers ? Non. Les données de l'outilleur constituent un premier point de départ, et non une solution définitive. Où s'arrête-t-on ? À la machine, après que le porte-outil, la chaleur de l'alliage, le porte-à-faux, le liquide de refroidissement, l'engagement et l'état de surface aient été pris en compte.
La température peut-elle déplacer une dimension qui passe ?
La première sensation est encore chaude dans votre main. L'ignorer ? Surtout pas.
Un chiffre peut s'avérer utile. Consultez le document de référence ASM hébergé par le NIST intitulé « Propriétés de l'aluminium forgé et des alliages d'aluminium ». On y trouve une valeur d'environ 23 micromètres par mètre-kelvin pour l'aluminium forgé courant. Prenons maintenant une dimension de 100 mm soumise à une variation de température de 10 degrés Celsius : la valeur est d'environ 0,023 mm.
Faut-il appliquer cette correction de manière générale ? Non. Considérez cette valeur comme une échelle, et non comme une correction universelle. Leçon à retenir ? Une mesure à chaud et une mesure stabilisée peuvent différer. Faut-il viser la valeur nominale lorsque la pièce est chaude ? La pièce stabilisée risque de s'écarter de la valeur cible.
Une demande de devis mentionnant uniquement l'aluminium est-elle suffisante pour l'atelier ? Non. Il faut préciser l'alliage et la trempe. Indiquez ensuite le mode de fabrication : barre, plaque, extrusion, forgeage ou fonderie. Les normes de certification et de substitution doivent être fournies à côté. Un dessin peut montrer la mention « 6061-T6 » remplacée par « 7075-T651 » sur une seule ligne. En atelier, cette simple mention mérite une vérification approfondie.
L' Association de l'aluminium est la source des désignations d'alliages reconnues. Pour les opérations d'usinage courantes de l'aluminium 6061, le guide d'outillage de Liqin pour l'aluminium 6061 est un outil précieux.
Une citation nécessite une séquence, pas un nom de machine.
Existe-t-il une solution unique pour chaque situation ? Non. L’acheteur est-il capable de discerner une logique imparfaite ? Oui. Suivez les questions.
1. Superposez le modèle et le dessin. Tout conflit de filetage ou de référence doit être résolu avant la programmation. Il en va de même pour tout désaccord concernant la tolérance, la finition, l'état des bords ou les notes d'inspection.
2. Ajoutez la barre réelle à un croquis de la mâchoire. Indiquez la taille de la barre et la longueur de la mâchoire, puis marquez la course de scie, la surface de prise et le support.
3. Tant que le corps conserve sa rigidité, dressez-le, dégrossissez-le, agrandissez l'alésage et veillez à ce que l'enlèvement de matière soit équilibré.
4. Quelles surfaces partagent un axe ? L’alésage de finition, le pilote, l’épaulement, la face d’étanchéité et la gorge ont un point commun.
5. Comment accéder aux éléments indexés ? Utilisez des ensembles courts. Vérifiez le porte-pièce, l’écrou, la mâchoire, le nez de broche et les stations voisines.
6. Où se forme chaque bavure ? Indiquez une méthode d’ébavurage avant production. Utilisez un ébavurage secondaire intégré ou validé, selon les besoins.
7. Quels sont les changements lors du transfert ? Définissez la prise, la force, la longueur de contact, le positionnement, l’état de la pièce détachée et le faux-rond.
8. Que reste-t-il à l'arrière ? Terminez uniquement les fonctions associées à cet état de serrage.
9. Comment valider le parcours ? Utilisez des données fonctionnelles pour le premier article et des contrôles en cours de processus basés sur les risques.
La simulation de collision est un travail préparatoire, pas une animation de l'outil de coupe. Il faut reconstituer l'espace réel autour de la zone de coupe : mors et porte-outil, nez de broche et tourelle, palpeur et matière brute, matériau restant et broche opposée. Qu'en est-il des mouvements d'approche et de retrait ? Ils doivent également être pris en compte.
Où se fait la vérification finale ? Au sol. La pièce est-elle bien en place ? Vérifiez-le. Le faux-rond est-il correct ? Vérifiez-le. Le dépassement et la portée du liquide de refroidissement sont-ils corrects ? Vérifiez les deux. Surveillez la charge, suivez les copeaux et mesurez après la libération.
Un mur mince appartient-il au mandrin ?
Un alésage peut-il rester rond dans le mandrin et se déformer après le desserrage ? Oui. Pourquoi ? Pendant la coupe, la pièce, les mors et la matière brute se comportent comme un seul système élastique. Ouvrez le mandrin et ce système disparaît.
Quels sont les paramètres importants ? La surface de la mâchoire. La pression. La longueur de la prise. La transition avec la paroi. L’ordre d’enlèvement de matière. La pression de l’outil. La chaleur. Les contraintes résiduelles. Une passe de finition légère permettra-t-elle de résoudre tous les problèmes ? Non.
Quel est le rôle des mors souples ? Répartir la charge et protéger la surface. À quoi doivent résister les mors ? Au couple de rotation et à la force latérale de l’outil. Une pression trop forte sur la contre-broche peut endommager l’alésage. Une pression trop faible ? La pièce peut se déplacer.
Comment prouver le paramétrage ? Mesurer le composant libéré. Les habitudes d’achat ne constituent pas une preuve.
Qu'en est-il de la texture ? Une surface brillante peut ne pas être plane. Une bonne valeur Ra peut ne pas correspondre à la perpendicularité de l'alésage. Quelles surfaces sont importantes ? Indiquez-les. Quelle méthode et quelle direction de mesure ? Précisez-les. Avant ou après anodisation ? Précisez-le. L'acceptabilité esthétique relève d'une autre catégorie. Les fonctions d'étanchéité et de positionnement relèvent d'une autre catégorie.
L'inspection doit suivre la fonction
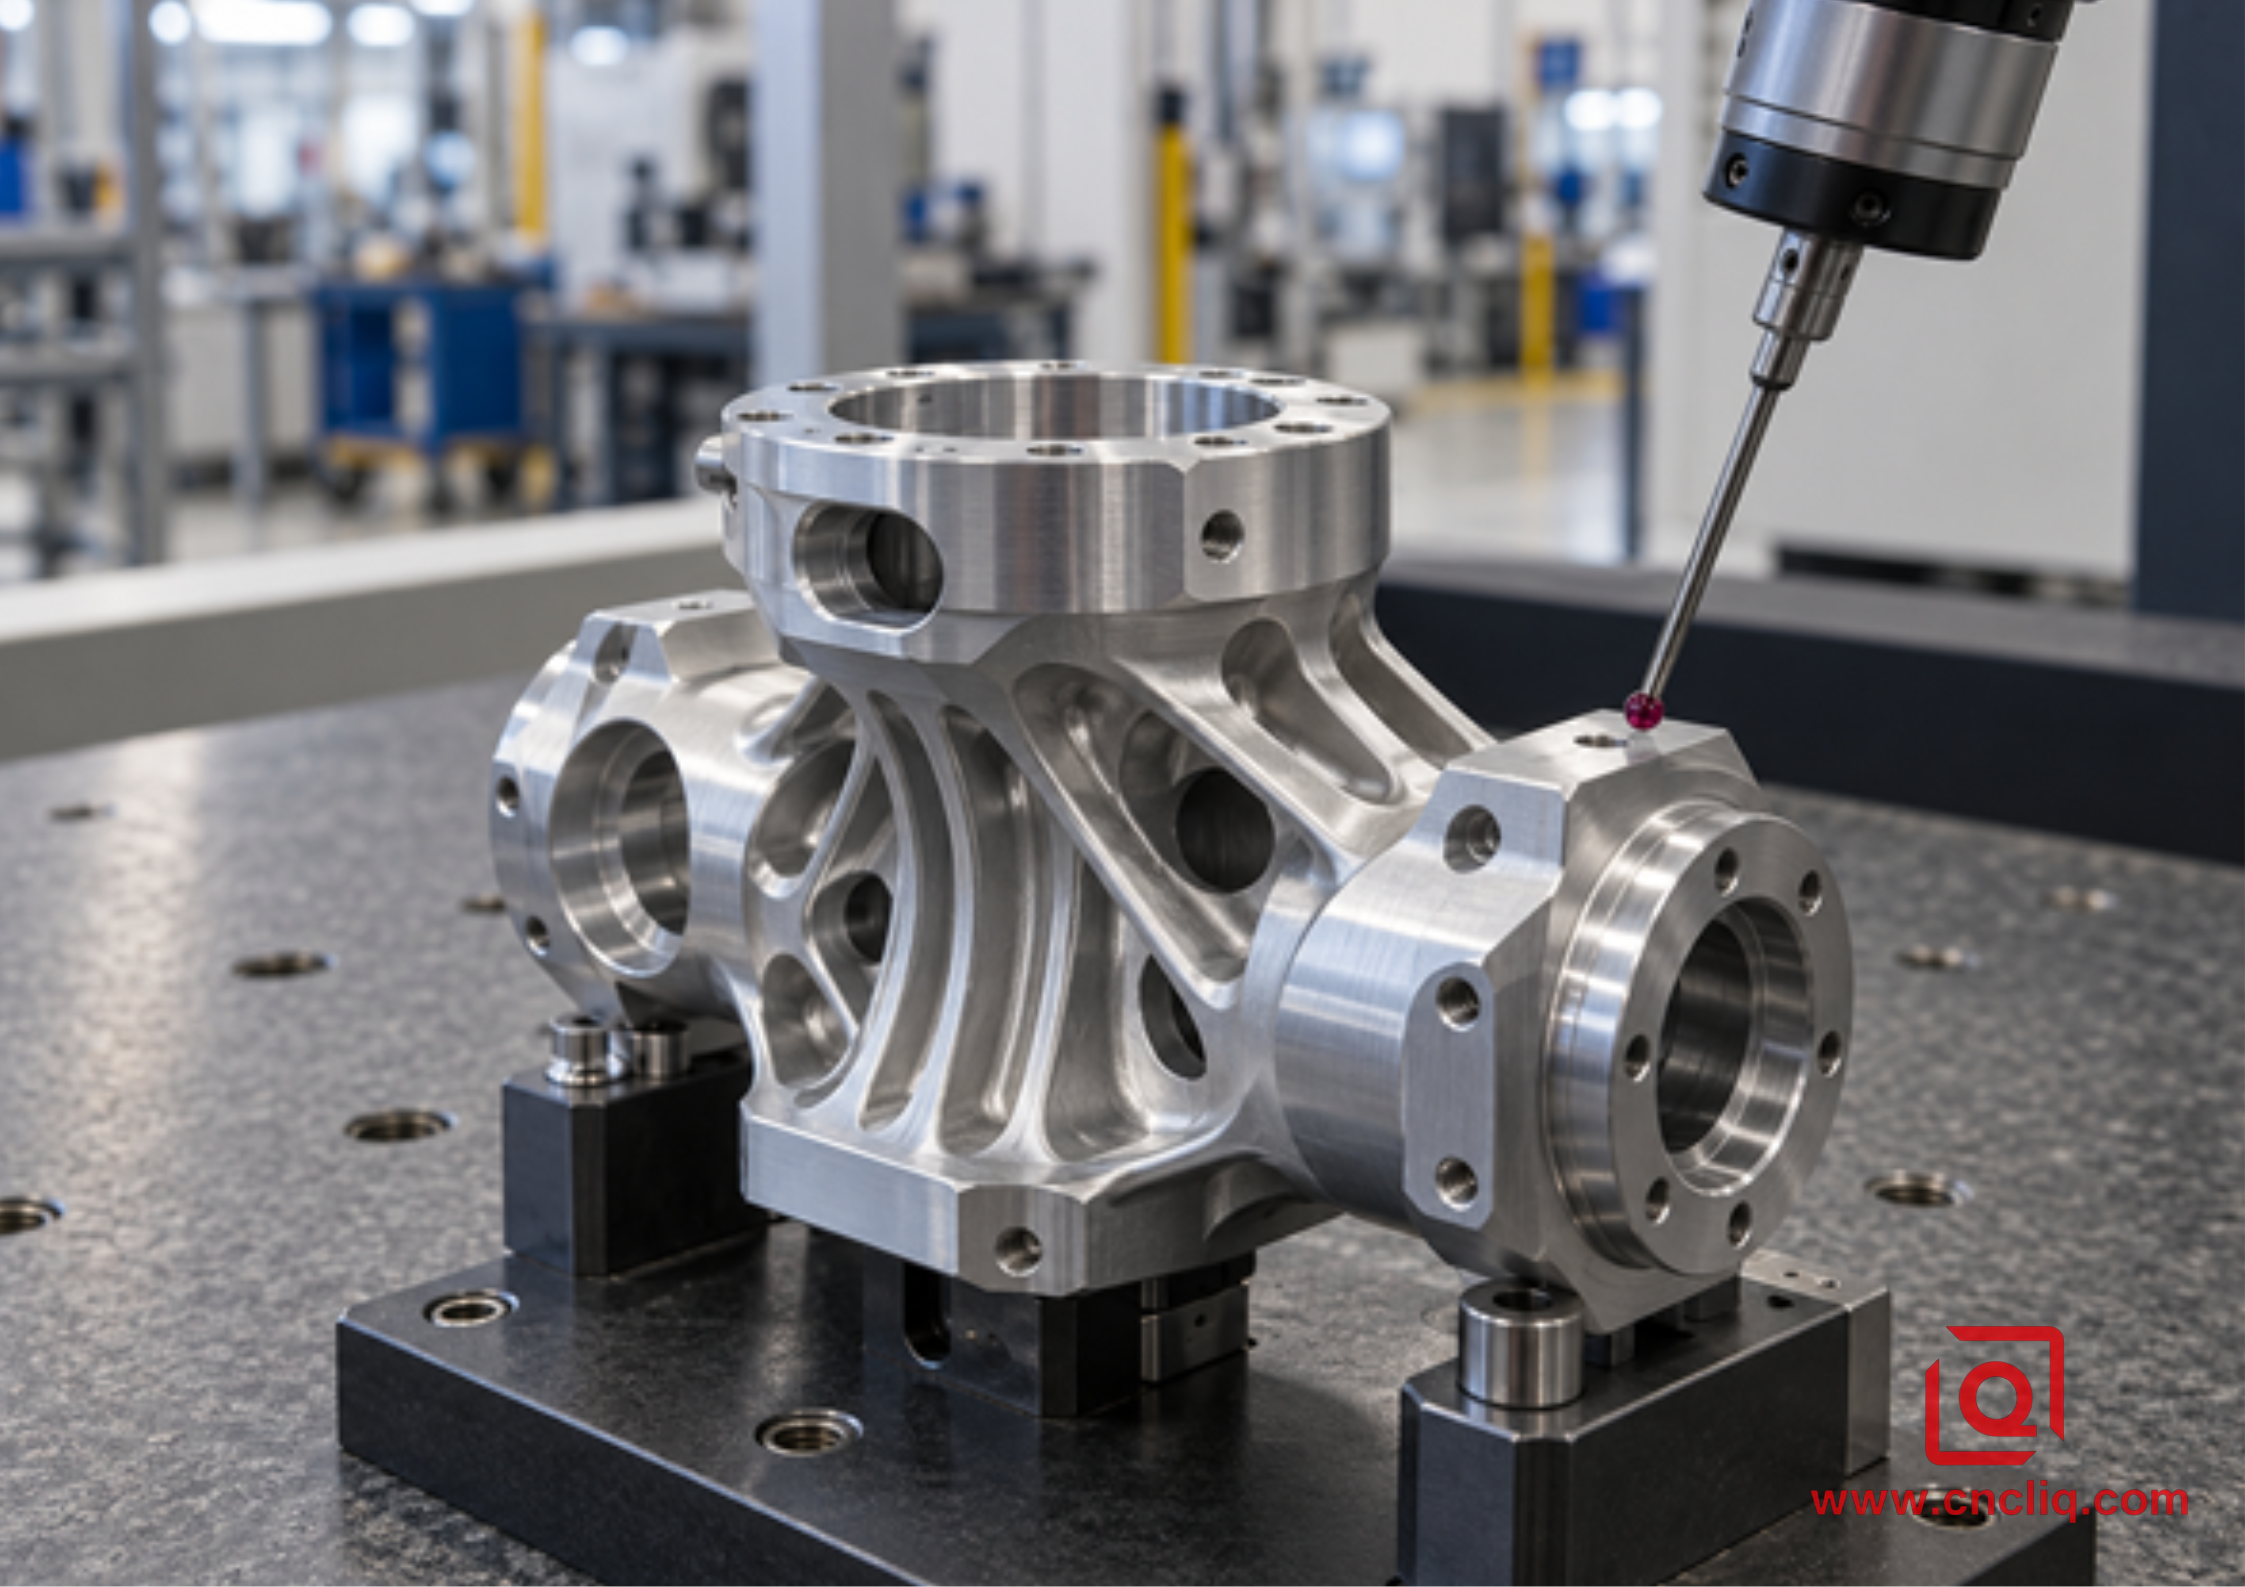
Comment savoir si la voie intégrée a fonctionné ? Il faut examiner les mêmes critères fonctionnels qui ont motivé les réductions. Toute autre approche ne donne qu’une vision partielle de la situation.
Caractéristiques | Vérification utile | raccourci faible |
Extrémité de l'alésage au pilote | Rotation à partir de l'axe fonctionnel ou utilisation d'une méthode CMM validée | Mesurez les deux diamètres séparément. |
Emplacement du port radial | Position réelle de la MMT par rapport à l'axe d'alésage et à la face axiale | Vérifier uniquement le diamètre du trou |
Orientation du visage | Évaluer le visage par rapport à l'axe fonctionnel | Vérifier l'épaisseur à un endroit |
Horloge plate à fente | CMM ou un calibre dédié à partir d'une référence angulaire | Mesurez les deux à partir d'un bord arbitraire |
Fonction Thread | Jauge de conformité/non-conformité correcte et emplacement critique | inspection visuelle |
texture de surface | Instrument calibré et direction définie | Juger le reflet par l'œil |
Convenir des preuves relatives au premier article avant la production. Rapport CMM complet ? Certificat de matériau ? Rapport de revêtement ? Étude de capabilité ? Traçabilité spécifique ? Indiquez-le dans la demande de devis. Découvrir un document manquant après l’emballage des cartons n’est utile à personne.
Cas client anonyme : Adaptateur rotatif pour fluides robotisés
Le cas suivant est anonymisé et expurgé des données d'usinage de Liqin. Son objectif est précis : expliquer le processus. Les résultats restent conformes au plan approuvé pour chaque commande.
Un acheteur d'une entreprise d'automatisation industrielle nous a envoyé un adaptateur rotatif compact 6082-T6. L'aspect visuel était modeste. Puis, nous avons examiné les détails : un alésage central usiné, deux diamètres d'étanchéité, une face pour joint torique, trois ports à 120 degrés, une fente de câble décalée, un méplat pour clé et un filetage à l'arrière.
Le procédé initial consistait à usiner le tour, puis le dispositif de transfert, et enfin la fraiseuse verticale. Le diamètre d'alésage est resté stable. En revanche, la position des orifices après repositionnement a varié. Pire encore, l'ébavurage manuel des trous transversaux s'effectuait trop près du bord d'étanchéité pour être pratique.
Qu’est-ce que le nouveau procédé a protégé en premier ? Le système de coordonnées commun. L’alésage, les pilotes, la face du joint torique, les orifices, la rainure et le méplat sont restés sur la broche principale. La matière première a été usinée tant que le corps était encore soutenu. Ensuite, l’alésage et le système d’étanchéité ont été réalisés. L’axe C servait aux orifices. Le déplacement Y permettait de réaliser la rainure décalée. Aux intersections, un chanfrein arrière contrôlé éliminait les bavures.
Qu'est-ce qui restait du côté usiné ? La contre-broche comportait un diamètre de prise préparé et laissait apparaître la face arrière ainsi que le filetage de fixation. Pour le contrôle, l'axe de l'alésage et la face du joint torique servaient de références. Les contrôles par machine à mesurer tridimensionnelle (MMT) portaient sur la position des orifices, l'espacement angulaire, l'emplacement des méplats et le profil arrière. Les calibres à bouchon et à filetage ? Ils permettaient de vérifier les dimensions fonctionnelles.
Qu'est-ce qui a le plus changé ? Trois réglages manuels de machines ont été remplacés par un cycle intégré avec transfert de broche interne. Le gain en temps de cycle était-il significatif ? Non. L'organisation instable des ports a été remplacée par un système de coordonnées unique et planifié. La validation repose toujours sur le plan approuvé, la preuve du premier article, les contrôles de lots et le contrôle des outils.
Quand deux machines constituent-elles la meilleure solution ?
Le tournage-fraisage est un choix de procédé, pas une question de performance. Une pièce simple, avec un positionnement approximatif des trous, sera plus rapide à usiner sur un tour et avec un gabarit de perçage. Une pièce large, majoritairement prismatique, sera plus adaptée à un centre d'usinage. En production de masse, il convient de se poser la question suivante : un tour et une fraiseuse fonctionnant côte à côte permettraient-ils d'optimiser la chaîne de production ? Si oui, le cycle tout-en-un, pourtant si performant, pourrait s'avérer moins avantageux.
Où se situe la limite ? Suivez chaque dimension qui passe d'une surface tournée à une surface fraisée. Aucune n'est critique ? Un second gabarit éprouvé peut s'avérer judicieux. Si un orifice, une surface plane ou une rainure doit épouser de près l'alésage fini, la transition mérite une attention accrue.
La comparaison de Liqin entre le fraisage de l'aluminium à 3 et 5 axes est utile pour le choix du centre d'usinage. Oubliez la compétition entre machines. Quelle option préserve les relations nécessaires tout en minimisant les risques ?
L'expression « une seule étape » peut être trompeuse. Comprend-elle un retournement manuel, un ébavurage sur établi, un meulage ou un passage sur une machine non mentionnée ? Notez chaque étape de serrage. À côté de chaque étape, indiquez les opérations critiques réalisées. Le processus devient ainsi beaucoup plus facile à suivre.
Qu'est-ce que vous payez ?
Une heure de tournage-fraisage peut coûter plus cher qu'une heure de tournage classique. Cependant, le bon de commande couvre les pièces acceptées, et non les heures machine isolées. Il faut prendre en compte le temps de préparation et d'attente. Ajoutez le montage, la manutention, le contrôle et l'ébavurage. Enfin, il faut se poser la question délicate : quel est le coût d'une rebut une fois que presque toutes les caractéristiques sont réalisées ?
Une analyse pratique des coûts utilise trois temps de mesure. Le premier correspond au temps de découpe du métal. Le deuxième, au temps de préparation, de déplacement, de nettoyage, d'inspection et d'ébavurage de la pièce. Le troisième, le temps d'attente entre les opérations, est mesuré par le calendrier. Une cadence machine plus faible peut fausser la comparaison lors de la mesure du deuxième ou du troisième temps.
La pression sur les coûts provient généralement de quelques sources bien connues :
• Programmation simultanée des axes et analyse approfondie des risques de collision.
• Une surface de captage courte ou mal adaptée au niveau de la sous-broche.
• Longue portée pour les outils d'entraînement, porte-outils spéciaux ou outil de chanfreinage arrière.
• Une relation étroite entre une référence tournée et une caractéristique fraisée.
• Bavures, texture, revêtement, propreté ou règles de rapport nécessitant un traitement supplémentaire.
• Matériaux certifiés, petits lots ou révisions fréquentes des plans.
Faut-il assouplir toutes les tolérances ? Non. Marquez les dimensions qui garantissent l’ajustement, l’étanchéité, le mouvement et l’assemblage de la pièce. Commencez l’analyse des coûts en laissant toutes les dimensions non marquées. Le guide de Liqin sur les tolérances et les coûts d’usinage CNC explique pourquoi des tolérances trop strictes engendrent des coûts supplémentaires d’usinage et de contrôle.
Neuf questions à poser en plus de la demande de devis
1. Le modèle 3D natif et le dessin contrôlé affichent-ils la même révision ? Si ce n’est pas le cas, arrêtez-vous là.
2. Indiquez l'alliage, l'état de trempe et la forme de la matière première. Précisez les exigences en matière de certificat et toute substitution autorisée.
3. Indiquez l'axe et la face qui positionnent la pièce lors de l'assemblage. Marquez les surfaces d'étanchéité, les ajustements des paliers et les détails d'orientation.
4. Chaque dimension précise s'applique-t-elle avant la finition, après celle-ci, ou deux fois ?
5. Nombre de prototypes ? Lot normal ? Intervalle de répétition ? Ajouter le volume annuel lorsqu’il est connu.
6. Qu’est-ce qui constitue un bord acceptable ? Il faut prendre en compte la limite de bavure, le besoin de nettoyage, les exigences esthétiques et la méthode d’emballage.
7. Quels sont les modes de serrage prévus par le fournisseur ? Le devis doit mentionner la configuration de la machine, la surface de prise et la logique de transfert.
8. Quels enregistrements sont livrés avec le lot ? Indiquez uniquement ceux utilisés pour la tâche : FAI, CMM, matériau, revêtement, capacité ou traçabilité.
9. Quels sont les composants compatibles avec celui-ci ? Comment cette interface peut-elle présenter une défaillance ? Cette simple remarque permet souvent d’améliorer le retour d’information sur la fabrication (DFM) plus qu’une tolérance générale.
Vous avez une pièce candidate ? Envoyez le fichier STEP et le dessin technique à Liqin. Précisez le matériau, la quantité, la finition et les dimensions nécessaires à l’assemblage. L’analyse préalable du devis pourra alors porter sur la préhension, la chaîne de référence, l’accès aux outils, le transfert, l’évacuation des copeaux, les bavures et le plan de contrôle. Faites votre demande via la page de contact de Liqin .
Cliquez ici pour toute demande 👆
FAQ
1. L'outillage motorisé signifie-t-il toujours une capacité de tournage-fraisage complète ?
Pas à lui seul. Prenons l'exemple de deux tours, tous deux présentés comme équipés d'outils motorisés. L'un peut faire tourner un foret dans la tourelle. L'autre effectue également un déplacement en Y, change l'angle de l'outil et transfère la pièce sur une seconde broche. Leurs domaines de fonctionnement sont différents. Vérifiez les mouvements réels requis par le schéma avant d'accepter l'étiquette de la machine.
2. L'usinage en une seule étape garantit-il le dessin ?
Non. Un seul essai décrit la trajectoire, et non la précision en soi. Cela évite certaines erreurs de resserrage manuel, ce qui permet à un port de rester aligné avec son alésage. Il reste à vérifier la déformation du mandrin, la chaleur, le faux-rond, l'usure, le transfert et la mesure. La validation intervient après le desserrage et la stabilisation, en utilisant les références convenues dans le premier article.
3. Toutes les pièces en aluminium usinées par tournage-fraisage doivent-elles utiliser du 6061 ?
Non. Commencez par examiner la charge, l'environnement, le poids, la finition et les propriétés requises du matériau. Cela peut mener à l'utilisation d'un alliage 6061 ou 6082 pour un composant et d'un alliage 7075 pour un autre. L'état de trempe et la forme de la matière première peuvent être tout aussi importants que la désignation habituelle de l'alliage. Indiquez la désignation approuvée sur la demande de devis ; toute substitution doit être renvoyée au concepteur.
4. Le tournage-fraisage est-il trop cher pour un prototype ?
Parfois, l'option du prototype, moins coûteuse, est la plus simple. Imaginez trois fixations, deux nouvelles indications et une inspection sur un équipement classique. Un développement supplémentaire peut s'avérer judicieux s'il permet d'éviter ces étapes. Imaginez maintenant un simple collier : la donne change. Il faut comparer le coût total du trajet et les risques liés à la livraison, et non un simple tarif horaire.
5. Quelles informations permettent à Liqin de fournir un devis fiable plus rapidement ?
Fournissez au métreur une version propre du modèle et du dessin. À côté, indiquez l'alliage, la trempe, les quantités du prototype et du lot, les références, les contraintes, les filetages, la texture, la finition, les arêtes, le nettoyage, les enregistrements et la livraison. Encerclez chaque correspondance entre les pièces tournées et fraisées. Une brève note sur la pièce d'accouplement et son mode de défaillance est particulièrement utile.
Cliquez ici pour toute demande 👆
Résumé
Le tournage-fraisage se justifie lorsqu'une donnée de référence unique doit relier la pièce usinée à des ports, des méplats, des rainures ou des pièces arrière. La marque de la machine, à elle seule, ne prouve rien. Il faut rechercher un système de fixation fiable, une séquence d'usinage, un système d'élimination des copeaux et des bavures, un système de transfert et un plan d'inspection, puis comparer les résultats obtenus avec les pièces acceptées et le risque global.
Coordonnées
Société : Ningbo Liqin Industry Co., Ltd.
Maintenance quotidienne et assistance après-vente : service@shturl.zhuwanying @cncliq.com
Nouvelle demande de renseignements, devis et discussion de commande : business@shturl.zhouli @chinaliqin.com
Assistance téléphonique : +86 18757148656
Clause de non-responsabilité
Tous les articles techniques, spécifications de matériaux, recommandations d'usinage et détails de traitement de surface publiés sur ce blog sont fournis à titre informatif et de référence uniquement. Veuillez noter que les informations générales présentées sur ce blog ne sauraient se substituer aux accords techniques signés. Les pièces sur mesure étant soumises à des variations liées aux numéros de coulée des matériaux, aux étalonnages des machines et aux tolérances spécifiques, les spécifications de qualité contractuelles sont exclusivement régies par vos plans CAO approuvés, vos contrats signés et vos plans qualité formalisés.
Toutes les études de cas clients présentées sur ce blog ont été intégralement anonymisées et nettoyées. Les indicateurs de performance, les processus de fabrication et les images affichés servent uniquement à illustrer nos capacités d'usinage sur mesure et ne constituent en aucun cas une norme universelle applicable à toutes les commandes.
Équipe de fabrication Liqin
Forte de 18 ans d'expérience en ingénierie de précision, Ningbo Liqin Industry fabrique des composants métalliques de haute précision pour les marchés internationaux les plus exigeants. Notre site de production de 6 500 m² est équipé de plus de 150 machines, intégrant l'usinage CNC 4 et 5 axes, le tournage-fraisage, l'extrusion à froid et le moulage sous pression. Cette organisation nous permet de gérer les projets de manière fluide, depuis la conception CAO initiale jusqu'à l'expédition des pièces finales.
Nous assurons un contrôle qualité sans compromis. Nous traitons les tolérances serrées avec la rigueur d'ingénierie qu'elles exigent. Certifiés ISO 9001, ISO 13485 et IATF 16949, nos ingénieurs QA effectuent des contrôles IPQC, FQC et OQC stricts sur chaque lot de production. De la cartographie dimensionnelle CMM et du profilage optique aux tests de dureté et de brouillard salin, nous validons vos spécifications critiques en amont, vous garantissant ainsi des composants prêts à l'emploi, sans difficultés d'assemblage ni arrêts de ligne coûteux. Outre la fabrication, vous pouvez compter sur nous pour des réponses sous deux heures à vos demandes de devis, un accompagnement direct pour l'échantillonnage de prototypes et une expédition fluide à l'export en Europe, en Amérique du Nord, en Asie et en Océanie.
N'hésitez pas à nous faire part de vos demandes de renseignements et à nous envoyer des échantillons. Visitez notre site web ou contactez-nous directement pour obtenir un devis compétitif !
