Français



Description du produit
| chose | décrire |
|---|---|
| Conception/Dimensions | D'après les dessins ou échantillons du client |
| Matériel | Aluminium : 6061, 6063, 6082, 7075, 5052, A380, etc. Acier inoxydable : SS201, SS301, SS303, SS304 (SS304 de qualité alimentaire), SS316, SS316L, SUS430, SS416 Acier : acier à faible teneur en carbone, acier au carbone, 4140, 4340, Q235, Q345B, 20#, 45#, etc. Acier allié (15Cr, 20Cr, 42CrMo), etc. Laiton : HPb63, HPb62, HPb61, HPb59, H59, H68, H80, H90, etc. Cuivre, bronze, cuivre, etc. Titane : TC4 (TiAl6v4, Grade f5) Plastiques : ABS, PC, PE, POM, Delrin, Nylon, PP, PEI, Peek, etc. |
| processus | Usinage CNC, tournage, fraisage, estampage, découpe, etc. |
| Délai de livraison | Les échantillons sont généralement préparés sous 3 à 7 jours ouvrables, et la production en série sera effectuée en fonction de la quantité précise après approbation de l'échantillon. |
| Traitement de surface | Anodisation transparente, anodisation colorée, revêtement chimique, brossage, passivation, polissage, chromage, sablage, gravure laser, zingage, oxydation noire, nickelage, cémentation, traitement thermique, peinture |
| Équipement de test | Machine à mesurer tridimensionnelle (MMT), instrument de mesure 2D, projecteur, altimètre, micromètre, jauge de filetage, testeur de dureté, pied à coulisse, jauge à broches, testeur de brouillard salin, instrument de mesure de concentricité, spectromètre. |
| Système de gestion de la qualité | ISO 9001:2015 IATF 16949:2016 ISO 13485:2016 |
| application | Pièces automobiles, pièces de machines, pièces informatiques, pièces médicales, pièces d'appareils électroménagers, pièces électriques, pièces de produits électroniques, pièces électroniques, pièces de générateurs, pièces d'alternateurs, articles de papeterie, interrupteurs de puissance, micro-interrupteurs, matériel de construction, marchandises et équipements audiovisuels. |
| Format de fichier | Solidworks, Pro/Engineer, CAO, PDF, JPG, DXF, IGS |
| Emballer | Sac intérieur en plastique, carton extérieur standard, ou selon les exigences du client |
| Expédition | Fret maritime, fret aérien, transport express international (DHL, FedEx, TNT, UPS). |
| Servir | L'équipe professionnelle de commerce extérieur offre des services réactifs et dynamiques. Rapport de contrôle dimensionnel / Certificat de matière première / Rapport de traitement de surface / Plan technique Rapport RoHS / Rapport de test au brouillard salin / Rapport de test de dureté |
Aperçu technique et analyse de l'application cible
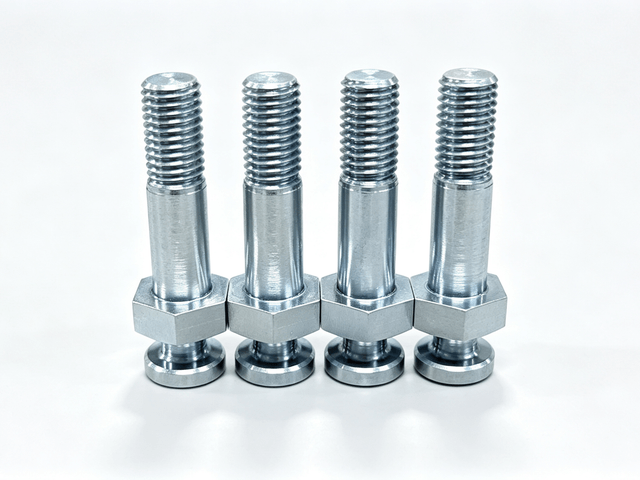
De par sa géométrie structurelle et ses spécifications techniques — spécifiquement désignées comme une vis de support de fourche dotée d'une bague d'entraînement hexagonale intégrée , de tiges de guidage de haute précision , de deux surfaces sphériques convexes avec un grand rayon de courbure et d'une rainure de bobine de retenue à col étroit —, ce composant est conçu pour les transmissions de véhicules lourds, les actionneurs de groupes motopropulseurs hors route et les tringleries de vannes hydrauliques mobiles.
Dans les transmissions manuelles automatisées modernes, les boîtes de vitesses à double embrayage et les systèmes de changement de vitesse électrohydrauliques utilisés en agriculture ou en construction, les fourchettes de sélection et les étriers de sélection doivent convertir la force linéaire hydraulique ou électromécanique en passages de vitesses rapides et fluides. Les fixations filetées standard ne peuvent satisfaire ces exigences, car les mécanismes de changement de vitesse sont soumis à un cisaillement cyclique intense, à des vibrations moteur continues, à l'immersion dans un fluide et à des défauts d'alignement dynamiques. Cette fixation spéciale remplit simultanément les fonctions d'ancrage structurel haute résistance, d'interface de pivot sphérique auto-alignante et de goupille de guidage axiale de précision. La tête sphérique et le col profilé offrent un appui à faible friction pour les patins de fourchette de sélection ou les tiges de poussée des vérins récepteurs pneumatiques et hydrauliques, permettant une micro-déflexion angulaire sans concentration de contraintes localisées ni blocage.
Science des matériaux et intégrité métallurgique
Le composant est usiné à partir d'acier allié structurel standard européen 36CrNiMo4, conforme aux normes EN 10083 et DIN 1.6511 , une nuance de nickel-chrome-molybdène à trempe à cœur de premier choix largement reconnue pour les composants critiques de groupes motopropulseurs.
La sélection métallurgique offre une trempabilité à cœur exceptionnelle, une endurance à la fatigue et une ténacité aux chocs remarquables :
-
Synergie du chrome et du molybdène : L’ajout combiné de chrome et de molybdène offre une trempabilité profonde, une limite d’élasticité élevée et une résistance au revenu remarquable, garantissant ainsi que le boulon conserve sa stabilité dimensionnelle sous des températures de fonctionnement soutenues allant jusqu’à 200 degrés Celsius dans des environnements de fluides de transmission chauds.
-
Contribution du nickel à la ténacité : La présence de nickel favorise une ténacité élevée à l’entaille et une résistance à la rupture, ce qui empêche une rupture fragile soudaine sous l’effet de changements de direction brusques ou de chocs de couple agressifs.
-
Homogénéité microstructurale : Fournie sous forme de barres rondes laminées à chaud et pelées d'un diamètre initial de 20 mm , la matière première subit un contrôle ultrasonique rigoureux afin de garantir une densité interne, une microporosité nulle et un contrôle strict des inclusions.
-
Caractéristiques du traitement thermique après trempe : trempé et revenu avant ou après l’ébauche de précision, l’alliage atteint une matrice martensitique revenue homogène avec une résistance à la traction du noyau équilibrée supérieure à 1000 MPa, un taux d’allongement supérieur à 11 % et une résistance à la fatigue dynamique élevée.
Processus de fabrication et ingénierie de précision
La fabrication de ce composant complexe nécessite un protocole d'usinage CNC en plusieurs étapes, de tournage, de génération de filetage et de finition conçu pour obtenir une concentricité précise sur plusieurs diamètres fonctionnels tout en préservant l'orientation des fibres de la matière première :
-
Tournage CNC multiaxes à double broche de précision : des barres d’alliage brutes sont usinées sur des centres de tournage multiaxes équipés d’outils motorisés. La pièce nécessite un tournage axial continu pour obtenir la tige de guidage de 10,2 mm , le diamètre de tête de 14,5 mm et le profil critique de la bobine à collet dans un montage synchronisé , éliminant ainsi les défauts de concentricité entre l’axe du pas de filetage et les contours de la tête.
-
Fraisage hexagonal de précision (Chapitre 16) : La bague d’entraînement hexagonale intégrée de 16 mm est réalisée par fraisage polygonal synchronisé ou par fraisage dynamique à tête tournante . Ce procédé élimine les fragilités structurelles liées aux assemblages soudés ou emmanchés à force, garantissant ainsi la résistance de la fixation à un couple élevé sans risque d’arrondissement ou de cisaillement lors de l’assemblage robotisé.
-
Profilage sphérique de haute précision et superfinition : Les deux surfaces sphériques spécialisées, caractérisées par un rayon convexe important de 300 mm et un congé de transition de 2,5 mm, sont interpolées à l’aide d’inserts de profilage spécifiques. Les faces de contact convexes nécessitent une finition ultra-lisse avec une rugosité de surface Ra 2,0 ou inférieure, exempte de lignes de contrôle, de bavures centrales ou de marques de décalage, garantissant une répartition uniforme de la pression de contact hydraulique et prévenant l’usure des joints dans les cuvettes de fourche accouplées.
-
Contrôle du laminage et des rayons de transition du filetage : Le filetage M10 est laminé à froid et non coupé , ce qui garantit la continuité du flux de grains métalliques le long des profils de fond et de crête. Les contre-dépouilles critiques à la racine du filetage et les congés de transition de R0,5 mm sont soigneusement formés afin de réduire les concentrations de contraintes mécaniques lors de vibrations cycliques élevées .
-
Traitement de surface et résistance à la corrosion : La pièce est revêtue d’une couche de zinc galvanisée blanche de haute qualité, d’une épaisseur minimale de 0,012 mm (12 microns) . Le revêtement subit immédiatement une cuisson de dégazage pour éliminer la fragilisation par l’hydrogène, suivie d’une couche de passivation. La surface traitée résiste avec succès à 72 heures de test au brouillard salin neutre, conformément aux normes ASTM B117 et ISO 9227, sans formation de rouille rouge .
Contrôle qualité rigoureux et métrologie dimensionnelle
L'assurance qualité suit une méthodologie rigoureuse de niveau automobile, intégrant un contrôle statistique des processus en temps réel à intervalles réguliers de 2,5 heures, une validation initiale du premier article et un contrôle dimensionnel complet de l'expédition finale :
-
Diamètre critique de la tige : Le diamètre extérieur de 10,2 mm avec une tolérance de moins 0,02 mm est vérifié à l'aide de micromètres numériques de haute précision pour garantir un engagement de glissement en douceur avec les douilles de guidage linéaire correspondantes .
-
Épaisseur du col profilé : La dimension centrale du col de 3,92 mm avec une tolérance de moins 0,10 mm à moins 0,15 mm et des profils R300 symétriques sont mesurés à l'aide de projecteurs de profils numériques et de machines de test de contour optique pour assurer un engagement sans faille avec les clips de retenue et les crans de fourche .
-
Tolérancement du filetage : Le filetage extérieur M10 est inspecté à l'aide de calibres annulaires 6g pas et pas calibrés avant et après électroplacage , assurant un assemblage rapide de l'outil tout en maintenant la sécurité du cisaillement du filetage sous couple.
-
Tolérances générales et propreté : Les dimensions non tolérancées sont conformes aux normes ISO 2768-m (usinage moyen) et ISO 2768-H . Les pièces finies subissent un dégraissage industriel par ultrasons afin d’éliminer toute bavure métallique, tout copeau et tout résidu de sels de placage.
Principaux avantages et supériorité technique du produit
-
Intégration fonctionnelle double : combine un épaulement de guidage axial, un entraînement de serrage hexagonal à couple élevé, un filetage de fixation externe et une tête d'engagement sphérique auto-centrante dans un seul composant compact .
-
Endurance à la fatigue cyclique élevée : L'acier 36CrNiMo4 trempé à cœur, associé à des racines de filetage laminées à froid, offre une endurance à la charge dynamique supérieure par rapport aux fixations en acier au carbone standard .
-
Cinématique auto-alignante : Le profil sphérique de précision R300 s'adapte aux micro-désalignements angulaires inhérents à la déflexion de la liaison automobile, réduisant considérablement la charge latérale et l'usure par frottement sur les composants de l'actionneur .
-
Résistance aux fluides et à l'environnement : Un revêtement galvanique blanc avancé de 12 microns offre une protection fiable contre l'humidité, les huiles de transmission synthétiques, les lubrifiants pour engrenages à pression extrême et les environnements de lavage .
Valeur commerciale et impact industriel
Le déploiement de cette vis de support de fourche de précision offre des retours opérationnels et économiques quantifiables aux fabricants d'équipements automobiles et industriels de premier rang :
-
Fiabilité accrue du groupe motopropulseur : en atténuant les concentrations de contraintes et en empêchant le blocage du point de pivot, ce composant prolonge la durée de vie des mécanismes de changement de vitesse internes au-delà de 500 000 cycles d’engagement continus, réduisant considérablement les demandes de garantie et les taux de défaillance sur le terrain.
-
Efficacité de la chaîne d'assemblage rationalisée : la bride hexagonale intégrée et le guide pilote facilitent l'alignement robotisé rapide et le serrage automatisé au couple limiteur, raccourcissant ainsi les temps de cycle des stations d'assemblage de véhicules .
-
Réduction du coût total de possession : le regroupement des ensembles de bagues, de goupilles et de boulons en plusieurs pièces dans une seule pièce monobloc de précision élimine les opérations d'assemblage secondaires, simplifie la gestion de la nomenclature et minimise la complexité de la chaîne d'approvisionnement.
FAQ
Q1 : Quelle est la fonction mécanique de la face sphérique convexe expansive R300 mm et de la rainure de rétention rétrécie ?
A : Cette géométrie spécifique offre une interface de pivot auto-alignante à faible friction, conçue pour compenser les micro-déformations angulaires lors du passage des vitesses. La large courbure de 300 mm de rayon permet une articulation fluide des patins de fourchette de sélection ou des tiges de poussée hydrauliques, sans pincement localisé des bords, concentration de contraintes ni blocage mécanique. La rainure de col de 3,92 mm, usinée avec précision, sert de logement pour les circlips, les clips de retenue ou les ressorts de rappel, assurant un maintien axial précis tout en préservant la liberté de rotation dynamique. L'usinage de ces deux éléments en une seule opération CNC garantit une concentricité élevée et un état de surface lisse inférieur à Ra 2,0 microns.
Q2 : Pourquoi l'acier allié 36CrNiMo4 est-il sélectionné pour ce composant, et comment le processus de fabrication assure-t-il la résistance à la fatigue du filetage ?
L'acier 36CrNiMo4 (EN 10083 / DIN 1.6511) offre un équilibre optimal entre trempabilité à cœur, résistance à la traction à cœur supérieure à 1 000 MPa et résilience élevée, prévenant ainsi la rupture fragile et les défaillances par micro-fatigue dans les environnements de transmission les plus exigeants. Afin d'optimiser la durée de vie en fatigue, le filetage extérieur M10 est réalisé par laminage à froid de précision plutôt que par usinage monopoint. Le formage à froid préserve la continuité du flux de grains métalliques sur les flancs et le fond du filetage, induisant des contraintes résiduelles de compression bénéfiques qui, associées au rayon de courbure de 0,5 mm à l'extrémité du filetage (R0,5 mm), empêchent l'amorçage des fissures de fatigue et garantissent une durée de vie supérieure à 500 000 cycles dynamiques.
Q3 : Quel est l'impact du revêtement galvanisé blanc minimum de 0,012 mm (12 microns) sur les tolérances serrées de la tige de guidage de 10,2 mm et du filetage M10 ?
A : La précision dimensionnelle est maintenue grâce à une compensation des tolérances avant placage lors des opérations de tournage CNC et de roulage de filetage. Le diamètre extérieur de 10,2 mm (toléré à -0,02 mm) et le diamètre primitif du filetage extérieur sont usinés avec précision selon des valeurs de référence ajustées afin que l'épaisseur du dépôt reste conforme aux spécifications après placage. Des calibres de filetage 6G (passage/non-passage) sont utilisés pour vérifier l'ajustement avant et après la finition de surface. De plus, un traitement de défragilisation après placage est appliqué pour prévenir la fragilisation par l'hydrogène, garantissant ainsi une résistance à la corrosion par brouillard salin neutre de 72 heures sans compromettre les jeux d'assemblage ni la régularité du couple de serrage.
TÉL. : +86 187 5714 8656
Courriel : zhouli@chinaliqin.com
WhatsApp : +86 187 5714 8656
Site web : https://www.cncliq.com/