 Русский




Вы все еще боретесь со сколами, поцарапанными полами карманов или фрезой, которая звучит исправно, пока не защелкивается в глубокой алюминиевой прорези? В этом руководстве объясняется, как выбрать между 2-х и 3-х зубыми твердосплавными концевыми фрезами с точки зрения производственного цеха, а не из заголовка каталога. Краткий ответ прост: выберите 2 канавки, когда пространство для стружки является первым ограничением; выберите 3 канавки, если производительность и стабильность могут быть достигнуты без застревания стружки. Полезный ответ зависит от ширины паза, радиального зацепления, досягаемости инструмента, пределов шпинделя, подачи воздуха или охлаждающей жидкости, сплава и поверхности, которую фактически требует ваш чертеж.
Эта статья предназначена для инженеров OEM, групп поставщиков и машинистов, оценивающих фрезерование алюминия с ЧПУ , изготовленные на заказ алюминиевые детали , и выбор твердосплавной концевой фрезы . Он охватывает информацию, сравнение и решения по запросам цен по поисковому запросу «концевая фреза с 2 и 3 канавками для алюминия». Если вам сначала нужна более широкая базовая линия процесса, наш Алюминиевые подачи 6061, скорости и руководство по инструментам объясняет, почему каждое опубликованное число следует рассматривать как отправную точку и сверять с данными производителя огранки.
Ответ мастер-класса за 20 секунд: Начните с двухзубой фрезы, специально предназначенной для алюминия, для глубоких пазов на всю ширину, закрытых карманов, слабой промывки стружки, фрезерных станков с скромным шпинделем или необычно липких материалов. Начните с трехзубой фрезы для фрезерования открытых сторон, адаптивной черновой, профильной и чистовой обработки на жестком станке с надежным удалением стружки. Не делайте выбор только по количеству канавок: острота кромки, передняя грань, полировка канавок, спираль, биение, вылет и направление охлаждающей жидкости могут изменить результат.
Почему удаление алюминиевой стружки решает резку
Алюминий часто описывают как «легкий в обработке», однако за этой фразой скрывается проблема, которая портит многие производственные циклы. Кованый алюминий можно резать на высокой скорости резания и со значительным количеством стружки, поэтому фреза очень быстро создает большой объем пластичной стружки. Эти стружки должны уйти до того, как появится следующая режущая кромка. Если они остаются в прорези, их снова разрезают, трут о стену или вдавливают в канавку. Затем тепло и давление способствуют образованию наростов на кромке (BUE): слой рабочего материала прилипает к режущей кромке и изменяет ее эффективную геометрию.
После запуска BUE острый край ведет себя как тупой. Сила резания возрастает, поверхность стенки мутнеет или рвется, растут заусенцы, и инструмент может отклониться от запрограммированной траектории. В глубоком кармане неудача может ускориться за считанные секунды, потому что свежим фишкам некуда деваться. Вот почему счет флейты на самом деле является дискуссией о поперечное сечение стружки, объем впадины канавки, частота зубьев и прочность сердцевины инструмента. .
В руководстве по обработке Harvey Performance отмечается, что алюминиевые концевые фрезы обычно предлагаются с 2 или 3 канавками, поскольку впадины для стружки уменьшаются по мере увеличения количества канавок, в то время как алюминий имеет тенденцию образовывать относительно большую стружку. Тот же источник определяет 35°, 40° и 45° как общие углы спирали, характерные для алюминия, причем 35°–40° используются для традиционной черновой обработки и прорезывания пазов, а 45° часто используются для чистовой обработки или высокопроизводительных траекторий инструмента. Это полезные шаблоны проектирования, а не универсальные команды; точная серия инструмента и инструкция по применению по-прежнему определяют настройку. Haas Tooling также называет 2-зубую канавку давним алюминиевым стандартом, где зазор стружки имеет большое значение, а в ее алюминиевых конструкциях с 3-зубыми канавками используется геометрия и переменный шаг, чтобы сочетать вакуумирование, жесткость и снижение вибрации.
Геометрия с 2 канавками и 3 канавками: что на самом деле меняется?
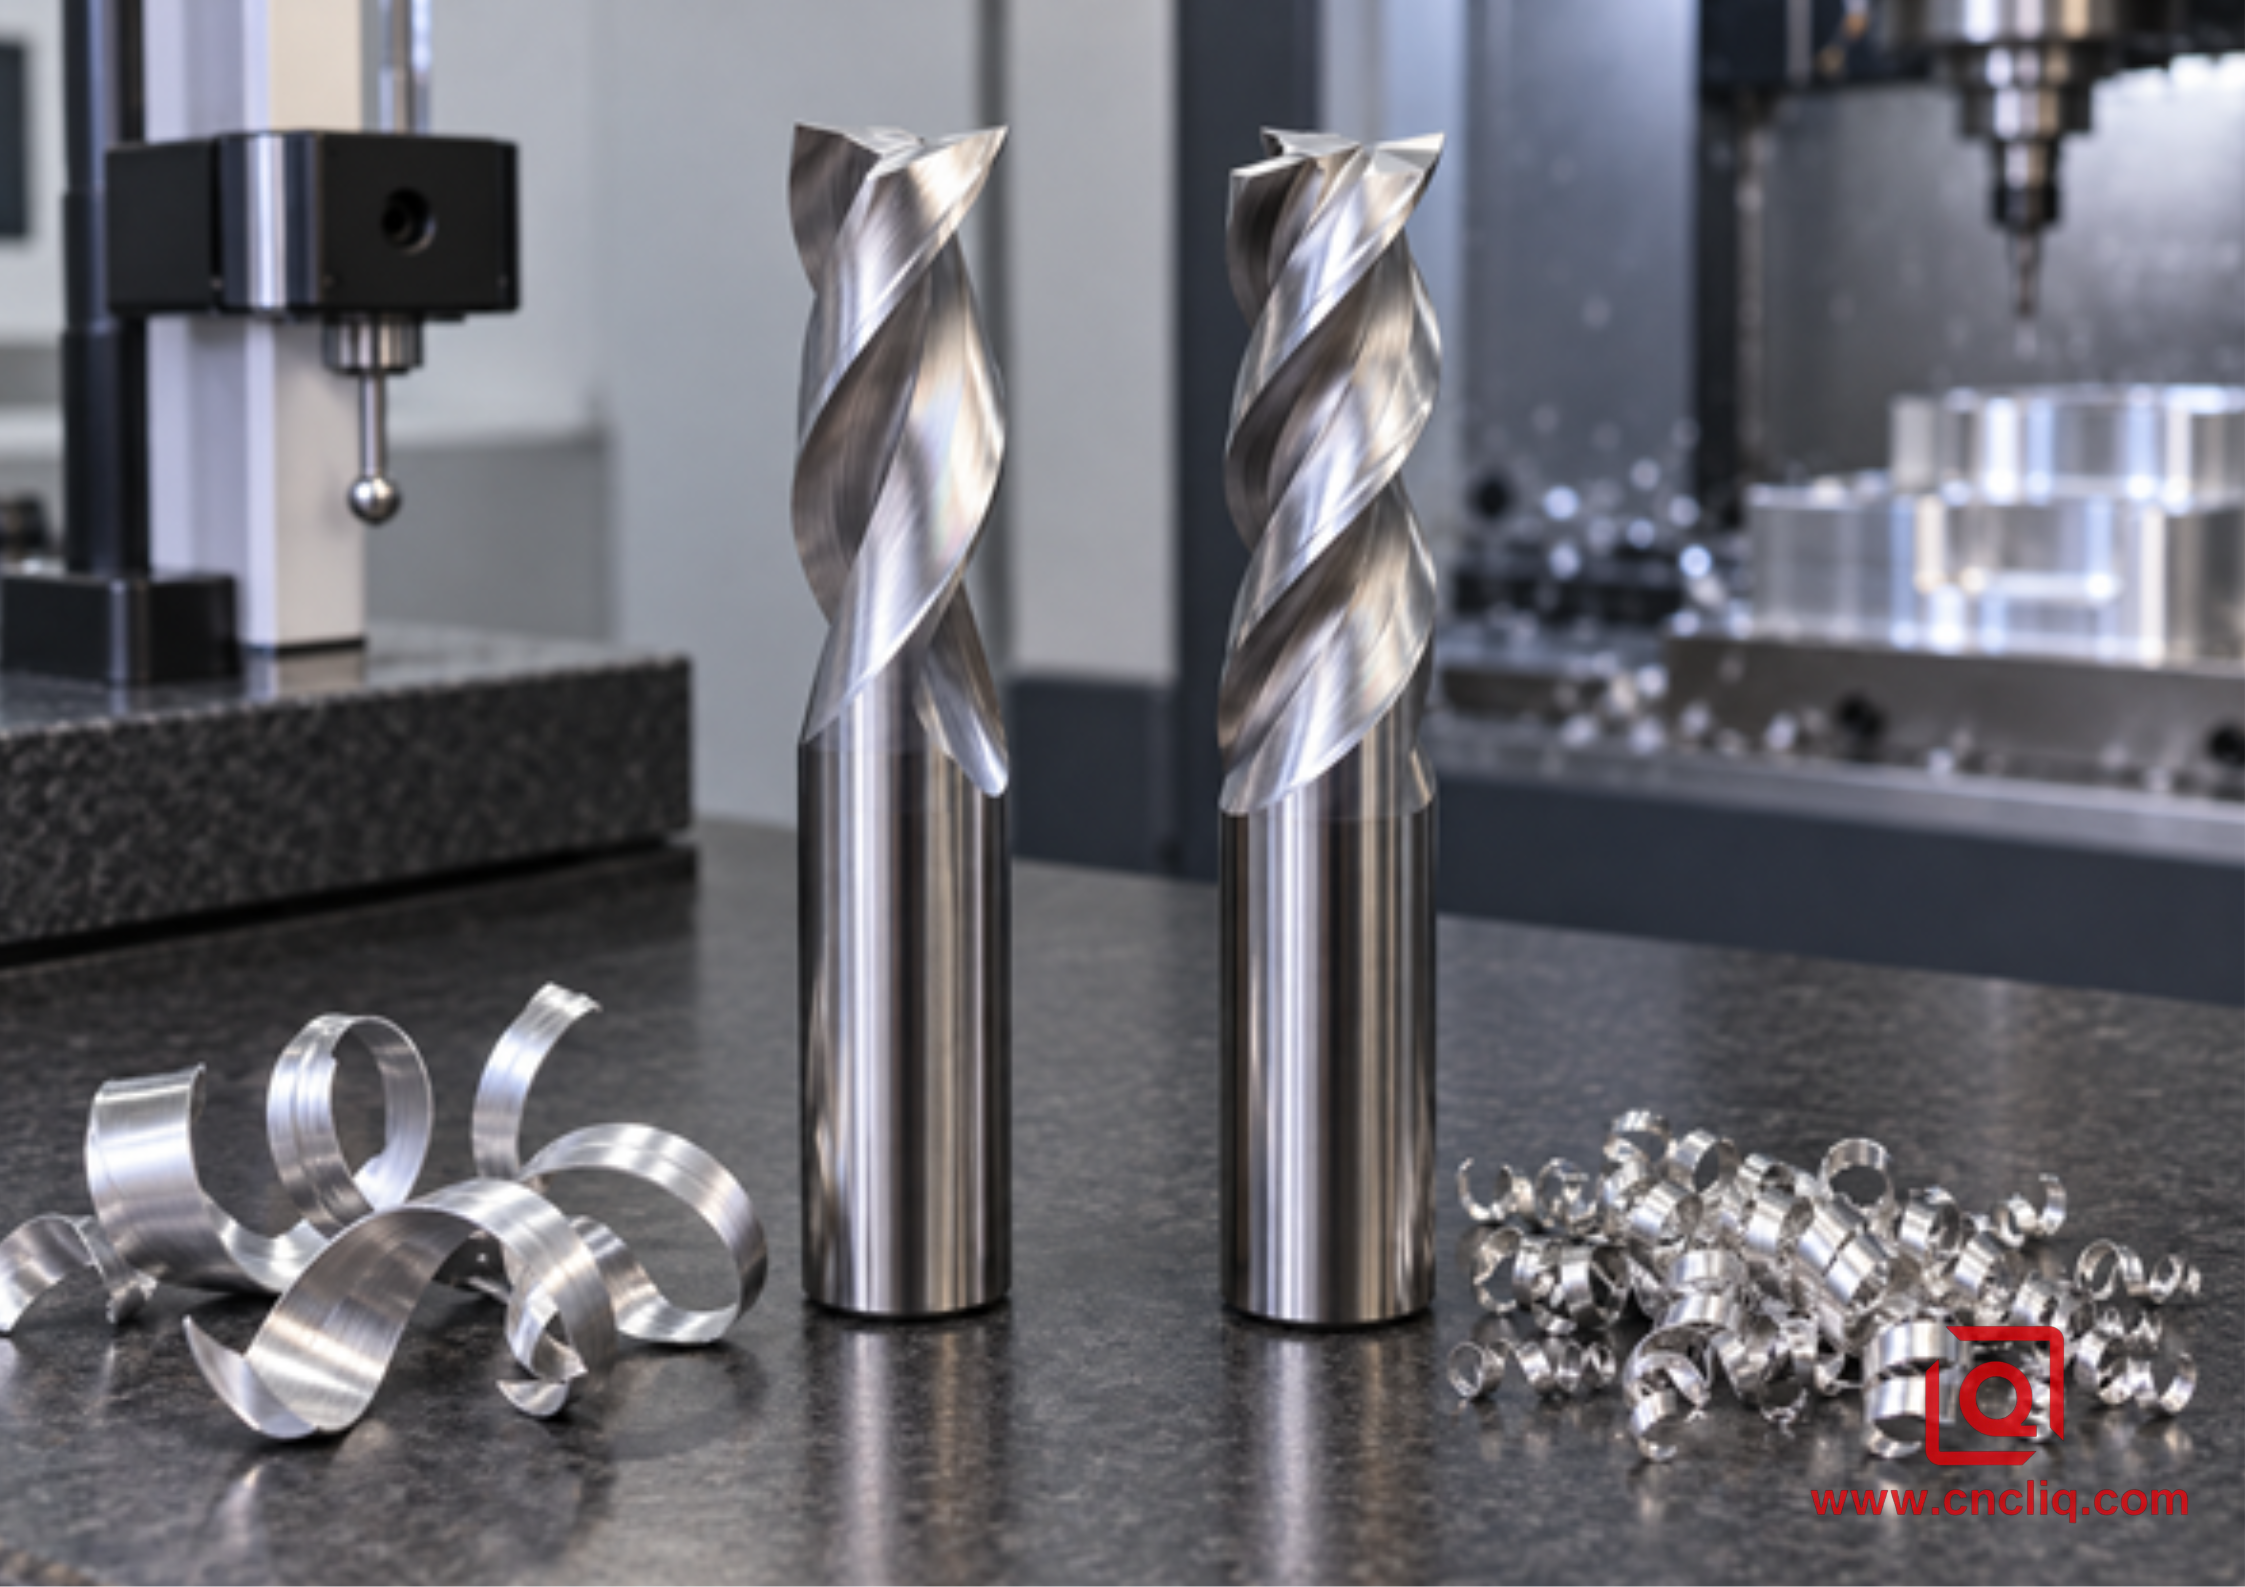
Визуальное сравнение пространства канавок и формы стружки; фактическая геометрия фрезы зависит от производителя.
Представьте себе, что вы смотрите прямо на концы двух фрез одинакового диаметра. Версия с двумя канавками обычно отводит большую часть своей окружности открытым впадинам. Версия с 3 канавками разделяет эту окружность между другой режущей кромкой, обычно оставляя меньше места на каждую впадину, но больше материала сердцевины. «Обычно» здесь имеет значение. Современная трехзубая фреза с открытой канавкой может выполнять вакуумирование лучше, чем обычный двухзубый инструмент с плохой передней поверхностью или грубой отделкой канавки.
|
Фактор принятия решения |
2-зубая твердосплавная концевая фреза |
3-зубая твердосплавная концевая фреза |
|
Пространство долины флейты |
Самое большое практичное пространство в одинаковом дизайне; более широкий запас прочности при большом объеме чипов. |
Меньше места на канавку, но эффективно, когда геометрия, зацепление и промывка контролируются. |
|
Зубы входят в разрез |
2 боя за оборот. |
3 боя за оборот; На 50 % больше проходов между зубами при той же частоте вращения. |
|
Сердечник и жесткость на изгиб |
Часто ниже в сопоставимой конструкции, потому что для канавок открывается большее поперечное сечение. |
Часто выше, что помогает расположить стену и предотвратить вибрацию во время боковой резки. |
|
Кормовой потенциал |
Подача нижнего стола с той же частотой вращения и подачей на зуб. |
Более высокая теоретическая подача стола при той же частоте вращения и подаче на зуб при условии, что стружка может уйти. |
|
Лучшие стартовые приложения |
Глубокие пазы, разрезы на всю ширину, закрытые карманы, более слабая эвакуация, машины меньшей мощности или менее жесткие. |
Адаптивная черновая обработка, открытые карманы, профилирование, боковое фрезерование, получистовая и чистовая обработка. |
|
Основной риск |
Меньшая жесткость и меньшее количество зацеплений зубьев могут ограничить подачу или качество обработки стенки. |
Налипание стружки может свести на нет преимущество в производительности и повредить инструмент или деталь. |
Полированная флейта не является косметическим средством. Это уменьшает трение на пути стружки и снижает вероятность прилипания. Инструменты, предназначенные для алюминия, также используют острую кромку и положительный передний угол для срезания, а не для вспашки. Для обработки цветных металлов могут быть предложены покрытия без покрытия, ZrN, TiB2 или некоторые покрытия с низким коэффициентом трения. Выбирайте только алюминий, рекомендованный производителем инструментов; название покрытия само по себе не доказывает, что подготовка кромки, подложка и форма канавок подходят для вашей работы.
Преимущество трехзубых канавок в скорости подачи — с математическими расчетами
Количество канавок напрямую влияет на запрограммированную подачу, поскольку подача стола рассчитывается как:
Скорость подачи (Vf) = скорость шпинделя (n) × количество канавок (z) × подача на зуб (fz)
Скорость шпинделя можно рассчитать на основе метрической скорости резания как:
n = (1000 × скорость резания Vc) ÷ (π × диаметр инструмента D)
Рассмотрим намеренно консервативный пример расчета твердосплавной концевой фрезы диаметром 10 мм из кованого алюминия. При Vc = 400 м/мин расчетная скорость шпинделя составляет примерно 12732 об/мин. Если выбранный изготовитель инструмента утверждает фактическое зацепление fz = 0,05 мм/зуб, то для инструмента с 2 канавками расчетная скорость составит около 1273 мм/мин. Инструмент с 3 канавками имеет скорость около 1910 мм/мин. Трехзубая модель на 50% выше, поскольку у нее 3 зубца вместо 2.
Эта арифметика делает нет обещают цикл на 50% короче. Шпиндель может иметь ограничение по крутящему моменту; контроллер может замедляться на поворотах; инструменту может потребоваться меньшая загрузка стружки в полном пазе; или эвакуация может стать узким местом. Цель расчета - предотвратить распространенную ошибку: изменить 2 канавки на 3, но оставить подачу стола неизменной. При одинаковой частоте вращения и скорости подачи каждый трехзубый зуб получает более тонкую стружку. Чрезмерное утончение стружки может превратить резку в трение, что приведет к повышению температуры и усилению адгезии.
Для опубликованной справки компания Haas приводит целевые данные для одного семейства инструментов HSAM2 из деформируемого алюминия при скорости 2000 SFM, при этом нагрузка стружки меняется в зависимости от диаметра. В более широком руководстве Харви в качестве общего диапазона указаны 800–1500 SFM для обработанных 2024, 6061 и 7075. Разница иллюстрирует правильную практику: начните с точных данных фрезы, затем уменьшите номинальные параметры для прорези, досягаемости, соответствия приспособления, мощности шпинделя и реальности охлаждающей жидкости. Никогда не вставляйте скорость из блога в машину без контролируемой проверки.
Когда концевая фреза с 2 зубьями является более безопасным выбором
1. Глубокие прорези на всю ширину.
В пазе радиальной ширины 100% фреза окружена материалом по большой дуге. Стружка не может свободно выходить в сторону и должна проходить через канавку или выдуваться из канала. Дополнительный объем впадины двухзубой фрезы обеспечивает большую устойчивость процесса, когда сопло немного смещено или паз становится глубже. Используйте уклон или спираль, если позволяет геометрия, вместо прямого погружения и направляйте откачивающий поток в разрез, а не только на державку инструмента.
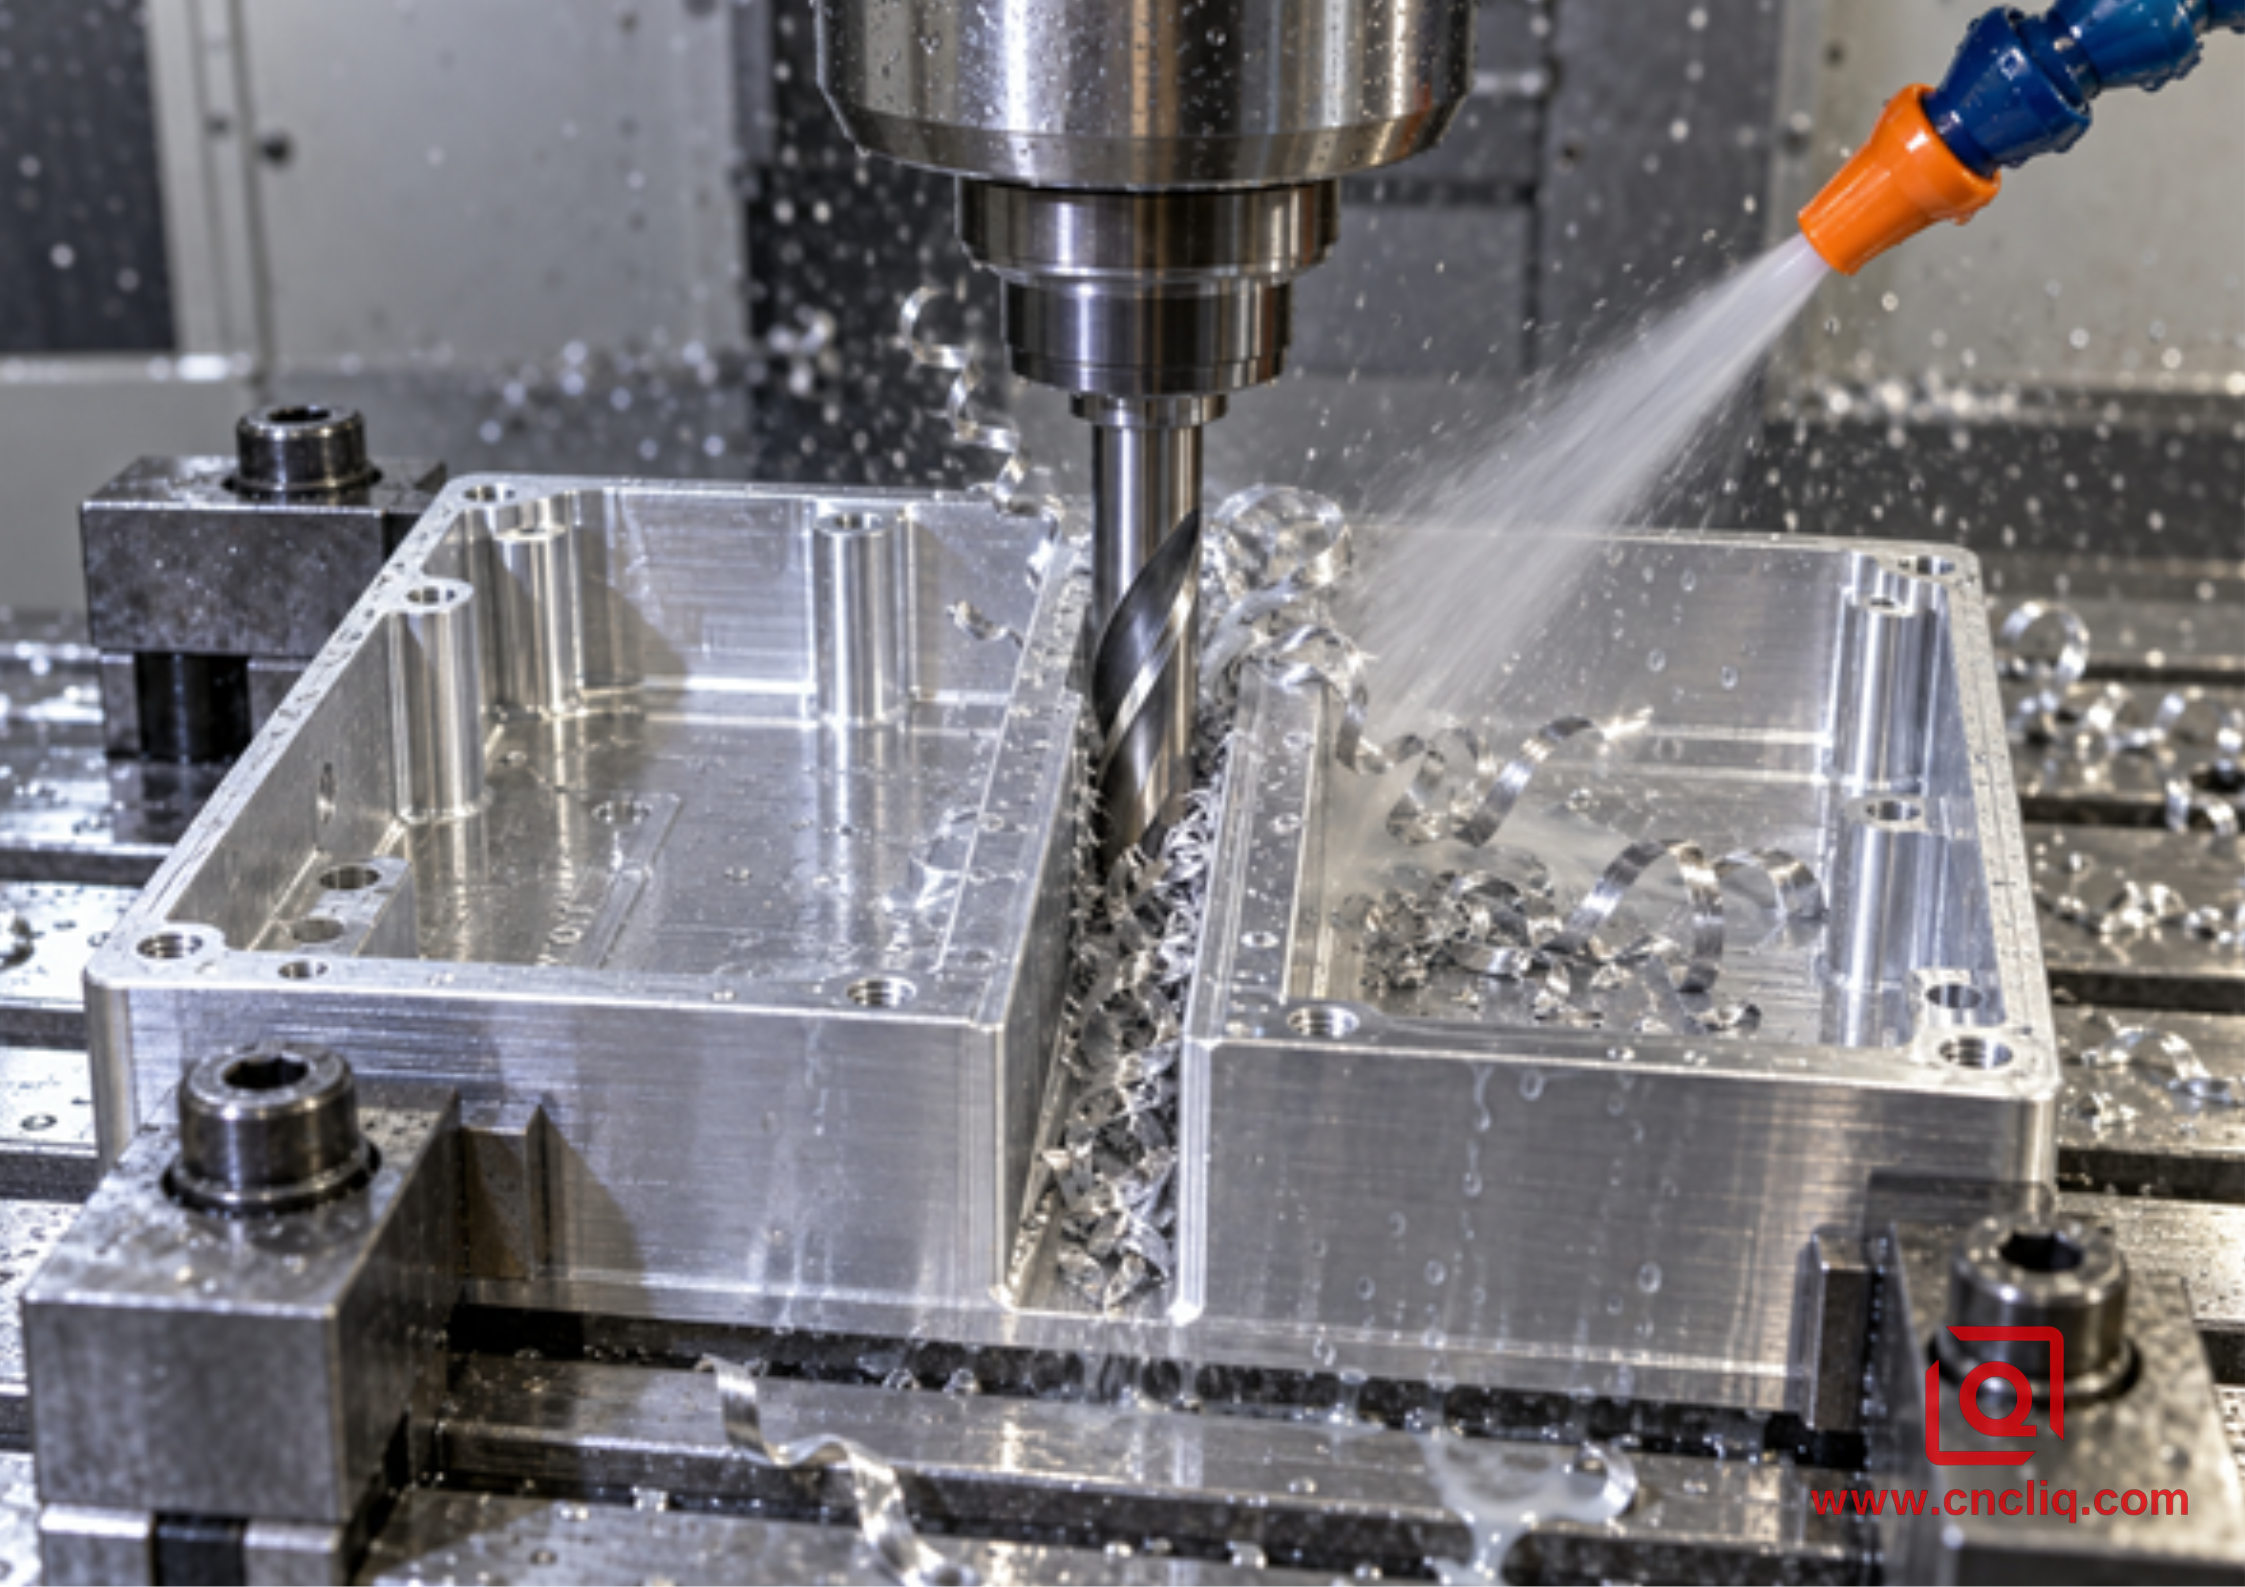
Глубокие прорези концентрируют объем стружки; эвакуационный поток должен достигать зоны резания.
2. Закрытые карманы с плохой обзорностью.
В САПР карман может выглядеть открытым, но вести себя как ловушка для стружки, когда инструмент опускается ниже ребра. Если воздух или охлаждающая жидкость не могут достичь дна, стружка циркулирует вокруг фрезы. Инструмент с двумя канавками не может исправить заблокированный путь эвакуации, но он обеспечивает больше места до того, как произойдет упаковка. Запрограммируйте промежуточные подъемы или траекторию инструмента, которая перемещает стружку к открытой стороне, и проверьте результат через окно станка во время первой безопасной проверки.
Когда трехзубая концевая фреза занимает свое место
1. Адаптивная или высокоэффективная черновая обработка.
Низкое радиальное зацепление открывает рез и уменьшает объем, который каждая канавка должна нести в один момент. Именно здесь хорошо спроектированная трехзубая твердосплавная концевая фреза может сочетать значительную осевую глубину с большим количеством зацеплений зубьев и более высокой подачей стола. Траектория инструмента должна контролировать зацепление через углы и узкие каналы. Если он внезапно закопает фрезу на 100% ширины, «адаптивная» установка потеряет свое преимущество в эвакуации.
2. Боковое фрезерование и наружное профилирование.
Если одна сторона фрезы открыта, стружка может отходить радиально. Дополнительная канавка и, как правило, более прочный сердечник могут уменьшить отклонение и создать более равномерный контакт. Это помогает удерживать стену, особенно если припуск на отделку постоянный, а вылет небольшой. Если деталь включает в себя сложные разнонаправленные стены, наше руководство по многоосевое фрезерование с ЧПУ для сложных алюминиевых OEM-деталей объясняет, как доступ к настройке и досягаемость инструмента влияют на выбор фрезы.
3. Получистовая и чистовая обработка.
Инструмент с 3 канавками часто обеспечивает лучший потенциал чистовой обработки, но он не гарантирует уровень шероховатости. Из-за биения одна канавка выдерживает большую нагрузку, чем другие. Изношенный держатель, длинный выступ, повторное нарезание стружки или слишком малая подача на зуб могут по-прежнему оставлять вертикальные полосы или размазанную поверхность. Для серьезного чистового прохода измерьте биение инструмента вблизи режущей кромки, оставьте равномерный припуск, используйте попутное фрезерование, где это необходимо, и не допускайте попадания стружки через готовую стенку.
Матрица выбора цеха
|
Эксплуатация или состояние |
Стартовый выбор |
Причина и проверка |
|
Полноразмерный слот глубже 1×D |
2 флейты |
Максимальное пространство для чипа. Убедитесь, что воздух/хладагент достигает дна паза, и используйте данные изготовителя инструмента. |
|
Неглубокая щель с сильным смыванием |
2 или 3 флейты |
Решающее значение могут иметь биение, мощность шпинделя, желаемая подача и точная конструкция канавки. |
|
Адаптивная черновая обработка с малым радиальным зацеплением |
3 флейты |
Более высокая частота зубьев может увеличить подачу; убедитесь, что взаимодействие остается контролируемым при прохождении поворотов. |
|
Черновая обработка с открытым карманом |
3 флейты |
Хорошая производительность, когда у щепы есть путь эвакуации; 2 флейты остаются в большей безопасности, если скапливается стружка. |
|
Фрезерование стен с большим вылетом |
3 канавки, в зависимости от геометрии |
Более сильное ядро может помочь, но сокращение охвата или изменение настроек обычно более эффективны. |
|
Тонкостенная отделка |
3 флейты с легким, равномерным взаимодействием |
Может помочь более плавное вхождение зубов; контролировать прогиб стены и избегать повторных проходов пружины. |
|
Слабая струя воздуха или закупорка охлаждающей жидкости |
2 флейты, потом исправлю доставку |
Больше места для канавок добавляет запас прочности, но не заменяет работающую систему эвакуации. |
|
Видимая сварка BUE или стружки |
Прежде чем менять счетчик, проведите диагностику |
Проверьте износ кромки, стружку, качество канавки, смазку, направление сопла и повторную резку. |
Эвакуация стружки — это система, а не особенность фрезы
Наилучший подсчет флейт не удастся, если пренебречь остальной частью системы. Работайте с этими элементами управления по порядку:
1. Подтвердите материал и закалку. Не указывайте и не программируйте «алюминий», как будто все марки ведут себя одинаково. Запросите спецификацию материала и требования к сертификату.
2. Выберите геометрию, специфичную для алюминия. Обратите внимание на острую кромку, положительный передний угол, полированные/открытые канавки, подходящую спираль, подходящий вылет и рекомендации производителя по сплаву и эксплуатации.
3. Установите реальную загрузку чипа. Рассчитайте подачу, исходя из числа оборотов в минуту, количества канавок и fz. Если RPM изменится, обновите фид. Корректируйте радиальное утонение стружки только с помощью метода, одобренного для данной траектории и фрезы.
4. Ограничьте взаимодействие. Избегайте неожиданного заглубления во всю ширину во время адаптивного маршрута. Сглаживайте углы, плавно вводите в запас и сохраняйте предсказуемость радиального зацепления.
5. Укоротите инструмент в сборе. Отклонение инструмента быстро увеличивается с увеличением вылета. Используйте только ту длину и вылет канавки, которые соответствуют геометрии.
6. Поместите эвакуационный поток на краю. Большой поток охлаждающей жидкости, направленный выше разреза, мало что даст. Посмотрите, куда приземляется струя на глубине резания, и рассмотрите несколько сопел, стенки которых блокируют одно направление.
7. Осмотрите стружку и режущую кромку. Здоровые щепки должны уйти, а не образовать уплотненное гнездо. Остановитесь безопасно, если кромка приобрела блестящий алюминиевый колпачок, нагрузка на шпиндель увеличилась или звук резко изменился.
8. При необходимости отделяйте черновую обработку от чистовой. Специальный инструмент для финишной обработки позволяет избежать попадания черновой кромки и мусора на критическую стену.
Что касается внешнего вида и требований к коррозии, выбор фрезы — это только первый этап. Обработанная поверхность, излом кромки, очистка и сплав также влияют на постобработку. Посмотрите наш варианты отделки алюминиевых деталей, фрезерованных на станке с ЧПУ прежде чем исправлять косметические уточнения в запросе предложений.
Устранение неполадок: прочтите разрез перед заменой инструмента
|
Что вы наблюдаете |
Вероятный механизм |
Первый практический ответ |
|
Чипсы упакованы во флейту |
Недостаточное пространство впадины, чрезмерное зацепление или неэффективная промывка. |
Остановитесь безопасно; очистить инструмент; улучшить доставку; уменьшить вовлеченность; рассмотрим 2 флейты. |
|
Яркий алюминий, приваренный к краю |
Трение, нагрев, плохая смазка, изношенная кромка или неподходящая геометрия. |
Восстановите стружку, замените поврежденный инструмент, проверьте жидкость/сопло, проверьте конструкцию, предназначенную для алюминия. |
|
Случайные царапины на полу кармана |
Перерезанную стружку затащили под инструмент. |
Вытащите стружку из кармана, измените направление траектории инструмента и осмотрите нижний край. |
|
Повторяющиеся вертикальные настенные полосы |
Биение, вибрация, прогиб или дисбаланс нагрузки между зубьями. |
Измерьте биение, укоротите выступ, проверьте держатель, уменьшите нагрузку, затем сравните обработку с 3 канавками. |
|
Инструмент ломается на глубине паза |
Налипание стружки, внезапное зацепление, чрезмерный вылет или уже поврежденная кромка. |
Просмотрите последние секунды пути, глубину паза, эвакуацию, нагрузку на шпиндель и состояние инструмента. |
|
Финиш ухудшается после увеличения оборотов в минуту. |
Подача не была увеличена, поэтому толщина стружки уменьшилась, а трение увеличилось. |
Пересчитайте подачу из утвержденного fz или вернитесь к проверенной паре скорость/подача. |
Анонимный составной случай: жидкостный коллектор 6082-T6
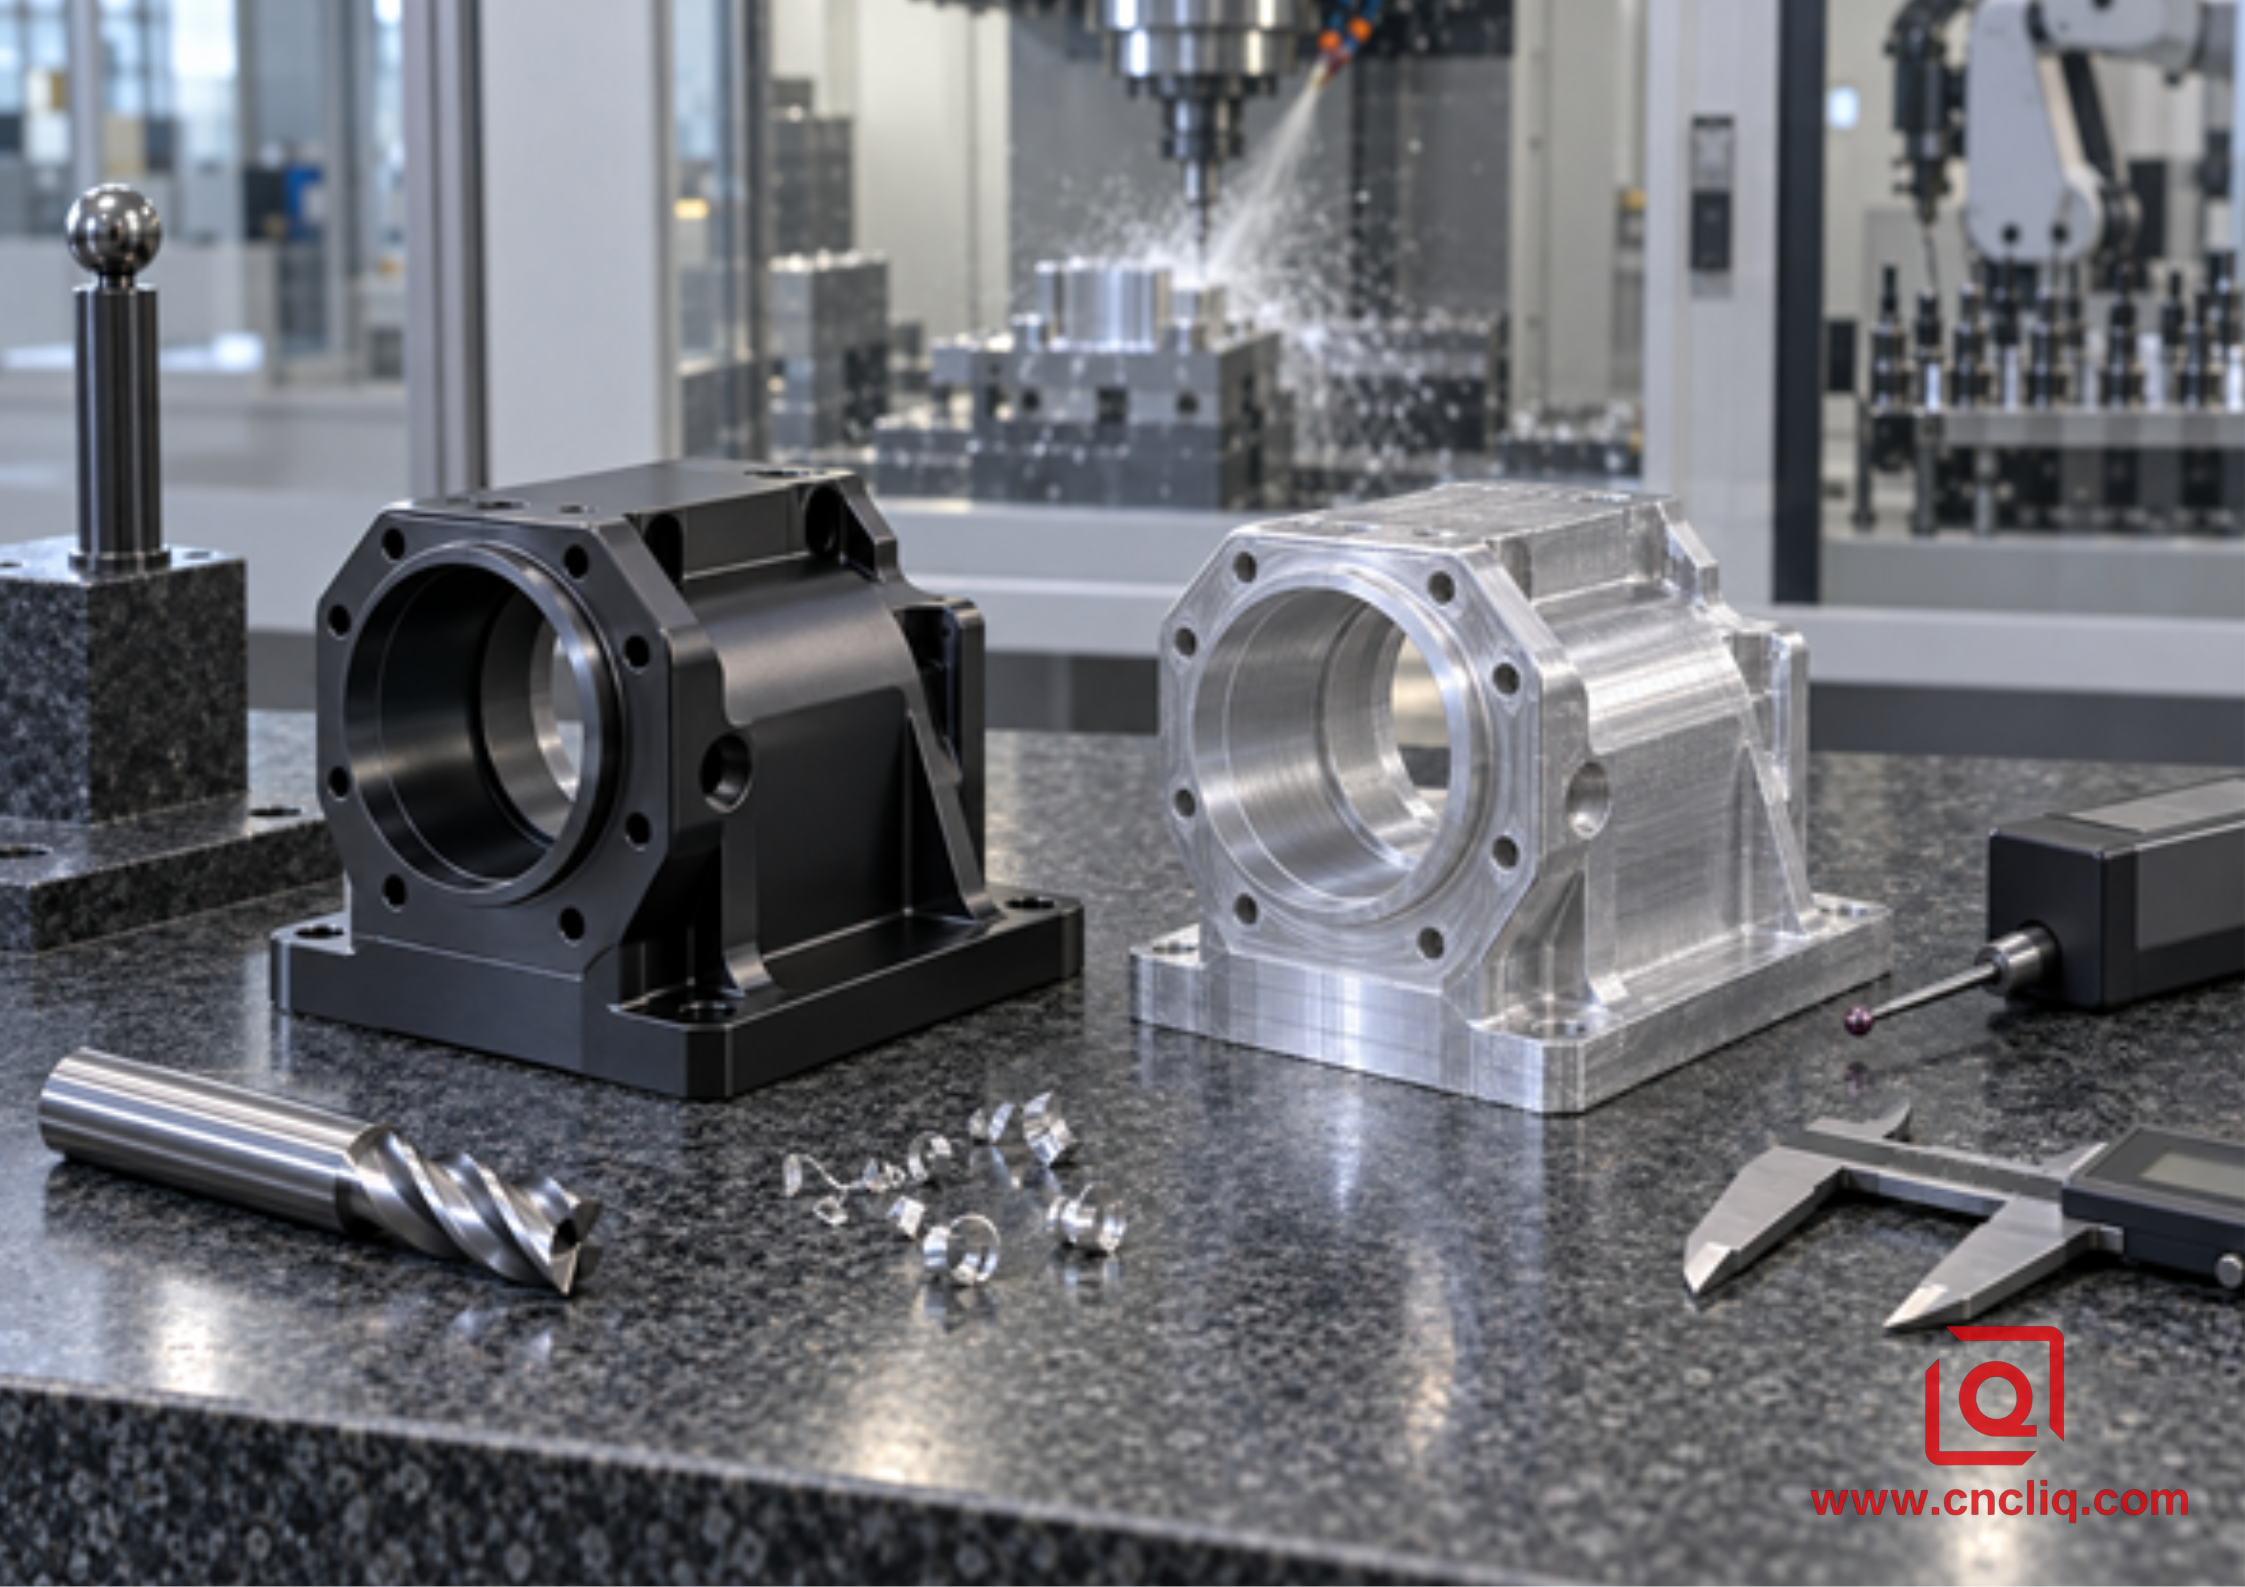
Иллюстративная сцена проверки индивидуального маршрута производства алюминиевого корпуса/коллектора.
Анонимному покупателю композитных материалов требовался компактный пневматический коллектор 6082-T6 с глубокими пересекающимися портами, открытым центральным карманом, уплотнительными площадками и анодированными внешними поверхностями. Семейство компонентов соответствует опубликованному Лицину. прецизионная обработка алюминиевых коллекторов возможности, но приведенный ниже пример очищен и не описывает конфиденциальный чертеж одного клиента или универсальный производственный стандарт.
В первоначальном процессе почти для всех карманных работ использовался один инструмент с двумя канавками. Он надежно очищал самую глубокую канавку, но при черновой обработке с открытым карманом шпиндель и мощность подачи оставались неиспользованными. Инженерная группа разделила операцию. Короткая трехзубая фреза из полированного алюминия предназначена для черновой обработки с малым радиальным зацеплением в открытом центральном кармане. Программа поддерживала контролируемый угол зацепления и направляла охлаждающую жидкость в сторону открытой стороны. Фреза с двумя канавками осталась закрепленной за узким и глубоким каналом на всю ширину, где у стружки был только один путь выхода. Критические места прокладки прошли отдельную чистовую обработку с равномерным припуском после очистки кармана.
В составном испытании стратегия использования смешанного инструмента сократила черновую часть моделируемого цикла с 11,8 минут до 9,6 минут, одновременно устранив гнезда стружки, наблюдавшиеся во время первого испытания с 3 канавками и полным пазом. Эти цифры являются иллюстративными показателями конкретного случая, а не котировкой или гарантированным результатом. Переносимый урок более ценен: для одной детали могут потребоваться оба числа канавок, поскольку выбор инструмента зависит от элемента, а не только от названия материала.
Перед анодированием основное внимание уделялось положению исходной точки, глубине кармана, плоскостности уплотняющей площадки, расположению портов, состоянию резьбы и визуальным повреждениям. Этот подход отражает более широкое правило в Фрезерование алюминия с ЧПУ для OEM-запчастей : параметры обработки, стратегия допуска и план контроля должны быть согласованы вместе. Быстрая траектория не имеет коммерческой ценности, если готовый компонент не собирается и не уплотняется.
Планируете индивидуальный алюминиевый корпус, коллектор, кронштейн или компонент робототехники? Отправьте в Liqin сплав и состояние, файл STEP, 2D-чертеж, годовой объем, отделку, критические допуски и целевую доставку. Наша команда инженеров может проверить доступ к гнезду, радиус действия фрезы, стратегию базирования, потребности в проверке, а также целесообразность разделения на 2/3 канавки перед предложением предложения. Запросите обзор производства и конкурентоспособное предложение.
Что включить в запрос цен на фрезерную обработку алюминия с ЧПУ
Поставщик не может оценить управление чипами по скриншоту. Полезный запрос предложения должен включать исходную 3D-модель и контролируемый 2D-чертеж с указанием марки и состояния материала, общих и критических допусков, базовой схемы, шероховатости поверхности только там, где это функционально, стандартов резьбы, ожидаемого удаления заусенцев, спецификации покрытия или анодирования, косметических зон, документов проверки, количества прототипов, прогноза производства и потребностей в упаковке. Определите любые глубокие щели или тонкие стенки, которые способствуют этому процессу.
Нажмите здесь для вашего запроса 👆
Часто задаваемые вопросы
1. Какая концевая фреза с 2 или 3 канавками лучше подходит для алюминия 6061?
Инструмент с двумя канавками является более безопасной отправной точкой для обработки глубоких пазов на всю ширину, закрытых карманов или слабого удаления стружки, поскольку обычно он обеспечивает больше места для канавки. Трехзубая фреза, предназначенная для алюминия, часто более продуктивна для адаптивной черновой обработки, открытых карманов, профилирования и чистовой обработки, поскольку дополнительная кромка увеличивает частоту зубьев и может улучшить жесткость сердцевины. Точная геометрия фрезы, вылет, жесткость станка, зацепление и подача СОЖ имеют большее значение, чем простое правило.
2. Может ли трехзубая твердосплавная концевая фреза нарезать полный паз в алюминии?
Да, если производитель оценивает этот инструмент по прорезям и глубине паза, нагрузка на стружку, зацепление и система эвакуации остаются в пределах допустимых значений. Неглубокие пазы с сильным промывом могут хорошо работать с 3 канавками. По мере того, как паз становится глубже или стружка теряет путь выхода, двухзубая фреза обычно обеспечивает более широкое окно обработки. Всегда используйте данные по прорезям конкретного производителя инструментов и проверяйте рез под наблюдением.
3. Почему к моей фрезе приварился алюминий, хотя я использовал 2 канавки?
Количество канавок само по себе не может предотвратить прилипание. Проверьте, не стала ли подача на зуб слишком маленькой, не изношена ли кромка, не подходит ли поверхность канавки, не перерезает ли инструмент застрявшую стружку или не хватает охлаждающей жидкости и воздуха на режущей кромке. Также подтвердите сплав и отпуск. После того, как алюминий приварился к кромке, часто требуется замена поврежденной фрезы после устранения основной причины.
4. Всегда ли трехзубая концевая фреза обеспечивает лучшее качество поверхности?
Нет. Он обеспечивает больше зацеплений за один оборот и зачастую более прочный стержень, поэтому может улучшить потенциал финишной обработки при стабильном боковом резе. Однако биение державки, неравномерная нагрузка на зубья, чрезмерный вылет, вибрация, изношенные кромки, повторная обработка стружки и неравномерность чистовой обработки могут свести на нет это преимущество. Измерьте установку и очистите зону резания, прежде чем использовать другую канавку в качестве решения.
5. Какая информация необходима Liqin для предложения индивидуальной алюминиевой детали, фрезерованной на станке с ЧПУ?
Предоставьте модель STEP и контролируемый 2D-чертеж, материал и состояние, количества, критические допуски и исходные данные, требования к резьбе и шероховатости, чистоту поверхности, косметические зоны, потребности в проверке или сертификации, а также цель поставки. Для сложных карманов обратите внимание на глубину, минимальный внутренний радиус, тонкостенные области и любые предшествующие проблемы со стружкой или сроком службы инструмента. Эта информация поддерживает анализ DFM, выбор процесса, реалистичное время выполнения заказа и ценовое предложение с меньшим количеством предположений.
Нажмите здесь для вашего запроса 👆
Краткое содержание
Выбирайте двухзубую твердосплавную концевую фрезу, когда объем алюминиевой стружки, глубокие пазы, закрытая геометрия или слабая промывка делают эвакуацию основным риском; выбирайте фрезу с 3 канавками, когда открытое зацепление, жесткость станка и контролируемое удаление стружки позволяют ее дополнительному зубу и более прочному сердечнику улучшить потенциал подачи, стабильность стенки или качество отделки. Рассчитайте подачу, исходя из числа оборотов в минуту × канавок × подачи на зуб, используйте точные данные производителя инструмента, следите за малым вылетом, направляйте охлаждающую жидкость или воздух на режущую кромку и оценивайте процесс по стружке, нагрузке, звуку, состоянию инструмента и проверенным деталям. Для индивидуальных OEM-работ лучшим ответом может быть использование обоих количеств канавок для разных функций одного и того же компонента.
Контактная информация
Компания: Нинбо Лицинь Промышленность Лтд.
Ежедневное обслуживание клиентов и послепродажная поддержка: сервис@shturl. zhuwanying@cncliq.com
Новый запрос, предложение и обсуждение заказа: бизнес@shturl. zhouli@chinaliqin.com
Горячая линия: +86 18757148656
Отказ от ответственности
Все технические статьи, спецификации материалов, рекомендации по обработке и сведения об обработке поверхности, опубликованные в этом блоге, предназначены только для информационных и справочных целей. Обратите внимание, что общие сведения из блога не заменяют подписанные технические соглашения. Поскольку нестандартные детали различаются в зависимости от плавкости материала, калибровки станка и конкретных допусков, характеристики качества переплета регулируются исключительно утвержденными вами чертежами САПР, подписанными контрактами и официальными планами качества.
Все тематические исследования клиентов, представленные в этом блоге, были полностью анонимизированы и обработаны. Показатели производительности, рабочие процессы производства и отображаемые изображения служат исключительно для демонстрации наших возможностей индивидуальной обработки и не представляют собой единого универсального стандарта для всех заказов.
Производственная группа Лицинь
Основываясь на 18-летнем опыте точного машиностроения, компания Ningbo Liqin Industry производит металлические компоненты с высокими допусками для требовательных мировых рынков. Мы работаем на базе производственного центра площадью 6500 м², оснащенного более чем 150 станками, работающими с 4 и 5 осями. обработка с ЧПУ , токарно-фрезерная обработка, холодная экструзия и литье под давлением под одной крышей. Такая настройка позволяет нам беспрепятственно управлять проектами, переходя от первоначальных концепций САПР непосредственно к завершенным поставкам.
Мы осуществляем контроль качества без каких-либо компромиссов. Мы относимся к жестким допускам с учетом необходимой им инженерной дисциплины. Опираясь на сертификаты ISO 9001, ISO 13485 и IATF 16949, наши инженеры по обеспечению качества проводят строгие проверки IPQC, FQC и OQC для каждой отдельной производственной партии. От картографирования размеров и оптического профилирования КИМ до испытаний на твердость и солевого тумана — мы заранее проверяем ваши критически важные характеристики, поэтому вы получаете готовые компоненты без головной боли при сборке или дорогостоящих остановок линии. Помимо производства, вы можете рассчитывать на нас в двухчасовом ответе на новые запросы предложений, прямой поддержке при отборе образцов прототипов и бесперебойной экспортной доставке по Европе, Северной Америке, Азии и Океании.
Приветствуем ваши запросы и образцы. Посетите наш сайт или свяжитесь с нами напрямую за конкурентоспособное предложение!
