 Русский




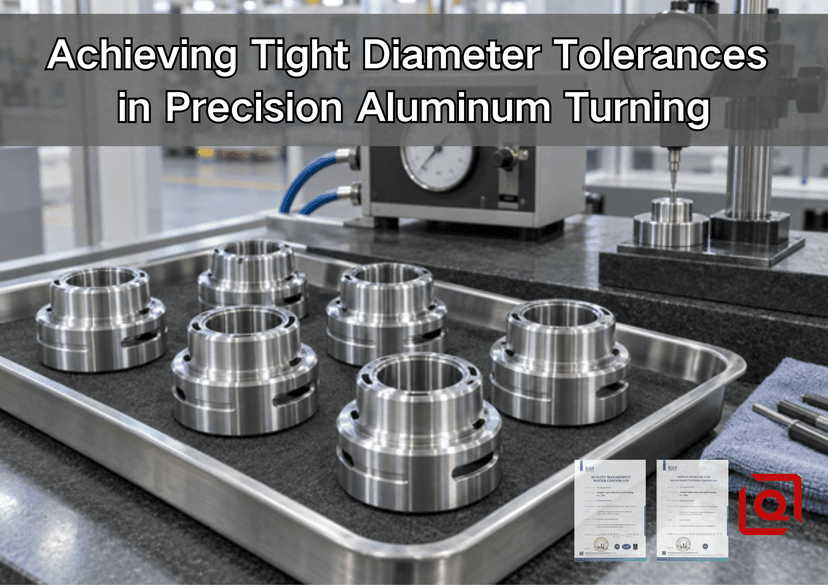
Вы все еще боретесь с алюминиевым валом, который правильно измеряется на станке, но не соответствует размеру после охлаждения, или с тонкой втулкой, которая становится слегка трехлепестковой, как только патрон открывается? В этом руководстве объясняется, как производственная команда превращает точный диаметр из рискованного требования к чертежу в контролируемый, измеримый процесс. Оно написано для инженеров, закупщиков и специалистов по контролю качества, которые хотят получить полезные ответы, прежде чем отправить запрос на коммерческое предложение, утвердить образец или выпустить партию.
Алюминий часто описывают как легко поддающийся обработке материал. Он быстро режется, но его не всегда легко удерживать в узкой полосе. Этот материал расширяется с повышением температуры сильнее, чем сталь, его относительно низкий модуль упругости делает его чувствительным к усилию зажима, а многие марки способствуют образованию нароста на кромке при неправильном выборе пластины, скорости или смазки. Добавьте длинный вылет, тонкую стенку, прерывистую канавку или покрытие после обработки, и простая деталь диаметром 25 000 мм может стать самым сложным элементом на чертеже.
Практическое правило: малый диаметр обработки достигается не только последним проходом инструмента. Это результат замкнутого цикла, связывающего параметры чертежа, состояние прутка, состояние станка, зажим заготовки, режущую кромку, температуру, метод измерения и план действий.
1. Начните с функциональности, а не с универсального допуска.
Прежде чем обсуждать микроны, спросите, для чего предназначен этот диаметр. Это посадочное место подшипника, уплотнительная площадка, направляющая скольжения, запрессованный штифт, декоративная регулировка или просто поверхность зазора? Покупатель, который указывает каждый диаметр с точностью ±0,005 мм, может считать, что чертеж более безопасен. На практике такой выбор может потребовать дополнительных проходов чистовой обработки, контролируемого контроля, более частой замены вставок, более медленного отбора проб и большего количества брака без улучшения качества сборки.
Функциональный анализ должен связать каждый критический диаметр с соответствующей сопрягаемой деталью, состоянием посадки, текстурой поверхности, геометрическими параметрами и состоянием контроля. Диаметр не может соответствовать всем требованиям. Вал может находиться в пределах двухточечных размерных ограничений, но при этом выйти из строя из-за округлости, цилиндричности, конусности или биения. И наоборот, поставщик не должен молчаливо подменять заявленное требование к биению предположением о концентричности. Укажите на чертеже базовую структуру и взаимосвязь элементов.
Вопрос по рисованию | Почему это меняет схему поворота | Что следует отправить вместе с запросом предложений (RFQ) |
Что подходит к этому диаметру? | Для зазоров, переходов и посадок с натягом требуются разные технологические допуски. | Соответствие номинальным размерам, назначению посадки и способу сборки. |
Требуемый размер гранул должен быть до или после нанесения покрытия? | Анодирование или гальваническое покрытие изменяет конечную поверхность и может потребовать использования маскирующего материала или согласованного запаса материала. | Технические характеристики и этап проверки. |
Соответствует ли диаметр диаметру диаметру отверстия или торца? | Одноэтапная обработка позволяет сохранить соосность и предотвратить биение. | Схема базовых элементов и соответствующие обозначения геометрических допусков и размеров. |
Как клиент сможет это проверить? | Микрометр, пневматический манометр, нутромер, измеритель округлости и координатно-измерительная машина используют разные методы отбора проб. | Тип измерительного прибора, места измерения и правила приемки. |
Какой объем ожидается? | В прототипе может использоваться прямая коррекция; для серийного производства необходимы пределы износа и статистический контроль процессов. | Прототип, годовой объем производства, размер партии и целевые показатели производственных возможностей. |
Если выбор сплава еще не определен, сначала следует рассмотреть компромиссы в отношении обработки и чистовой обработки. Руководство Лицина по выбору алюминиевых сплавов для токарной обработки на станках с ЧПУ предоставляет полезную информацию, а сравнение сплавов 6061 и 7075 для обработки в OEM-производстве помогает командам отделить требования к прочности от требований к технологичности и качеству обработки.
2. Составьте бюджет погрешности реального диаметра.
Контролировать процесс проще, когда допуск разделяют на отдельные факторы, а не рассматривают как одно загадочное число. Точное распределение должно определяться на основе анализа детали, станка и измерительных приборов, но такая структура в целом полезна: повторяемость обработки на станке, деформация зажимного приспособления, изменение кромки инструмента, термическое смещение, релаксация материала и неопределенность измерений — все это входит в диапазон допуска.
Для элемента с общим допуском 0,020 мм было бы неосторожно позволить процессу обработки использовать почти все 0,020 мм и надеяться, что контроль качества исправит остальное. Предприятию необходим внутренний контрольный диапазон уже, чем допуск, указанный на чертеже, а также пороговое значение реакции, которое запускает смещение или смену инструмента до начала производства несоответствующих деталей. Выбранный диапазон должен быть подтвержден результатами изготовления первого образца, а для текущего производства — фактическими данными процесса.
Источник вариаций | Типичный симптом, проявляющийся в цеху. | Метод контроля |
Тепловой рост | Детали имеют тенденцию уменьшаться в размерах после охлаждения, или показания двух измерительных приборов расходятся при разных температурах. | Стабилизировать работу оборудования и охлаждающей жидкости; зафиксировать температуру детали и в помещении; провести осмотр в согласованных эталонных условиях. |
Сила патрона или цанги | Круглая форма в приспособлении, лопастная или овальная после выпуска. | Используйте мягкие зажимные губки с отверстием, цангу или полноповоротный дорн; проверьте давление; измерьте геометрию в свободном состоянии. |
Накладная кромка | Диаметр резко увеличивается, покрытие мутнеет, а на кромке остаются следы размазанного алюминия. | Используйте четкую геометрию, подходящий сорт или покрытие, правильную скорость и надежную подачу смазки или охлаждающей жидкости. |
Отклонение инструмента или расточной оправки | Конусность формируется по всей длине; пружинные участки неожиданно меняют свои размеры. | Уменьшите свес, улучшите опору, используйте повторяемый припуск на заготовку и избегайте неэффективного шлифовального прохода. |
Снятие материальных напряжений | Тонкие кольца меняют свой размер после снятия детали или после того, как деталь находится в состоянии покоя. | Разделите черновую и чистовую обработку, оставьте сбалансированный заготовочный материал и проверьте его состояние после снятия зажима и стабилизации. |
Изменение толщины | Операторы получают разные результаты при работе с одним и тем же компонентом. | Определите силу контакта, ориентацию, местоположение, основные настройки и, при необходимости, проведите исследование воспроизводимости и повторяемости измерений. |
3. Температура может повлиять на точность измерения раньше, чем сам инструмент.
В опубликованном на сайте NIST справочнике «Обработка алюминия и алюминиевых сплавов» указан диапазон коэффициента теплового расширения алюминиевых сплавов приблизительно 18–25 мкм/м·К, а также отмечается, что готовые детали необходимо охлаждать для обеспечения точности размеров. ISO 1:2022 устанавливает 20 °C в качестве стандартной эталонной температуры для определения размеров и геометрических свойств. Эти два факта объясняют, почему результаты проверки горячей детали рядом с токарным станком могут отличаться от результатов проверки той же детали позже в контролируемой зоне контроля.
Используйте соотношение первого порядка ΔD = α × D × ΔT. Для алюминиевого диаметра 100 мм, используя α = 23 мкм/м·К в качестве инженерного примера, разница температур в 5 °C соответствует изменению диаметра примерно на 0,0115 мм. Это не гарантирует точного поведения для каждого сплава или геометрии; это предупреждение о том, что температура может охватить более половины диапазона допуска в 0,020 мм. Используйте сертифицированные данные по сплаву и фактическую измеренную температуру, когда требуется корректировка.
Надежная процедура проста. Прогрейте станок до состояния, позволяющего получать повторяемые результаты. Поддерживайте температуру и концентрацию охлаждающей жидкости в соответствии с рекомендациями поставщика оборудования и жидкости. Не кладите прецизионные детали на освещенный солнцем стол или холодную стальную тележку. Дождитесь, пока деталь и эталонное изделие достигнут согласованного состояния перед окончательной приемкой. Зафиксируйте состояние в протоколе проверки, если диаметр действительно слишком мал.
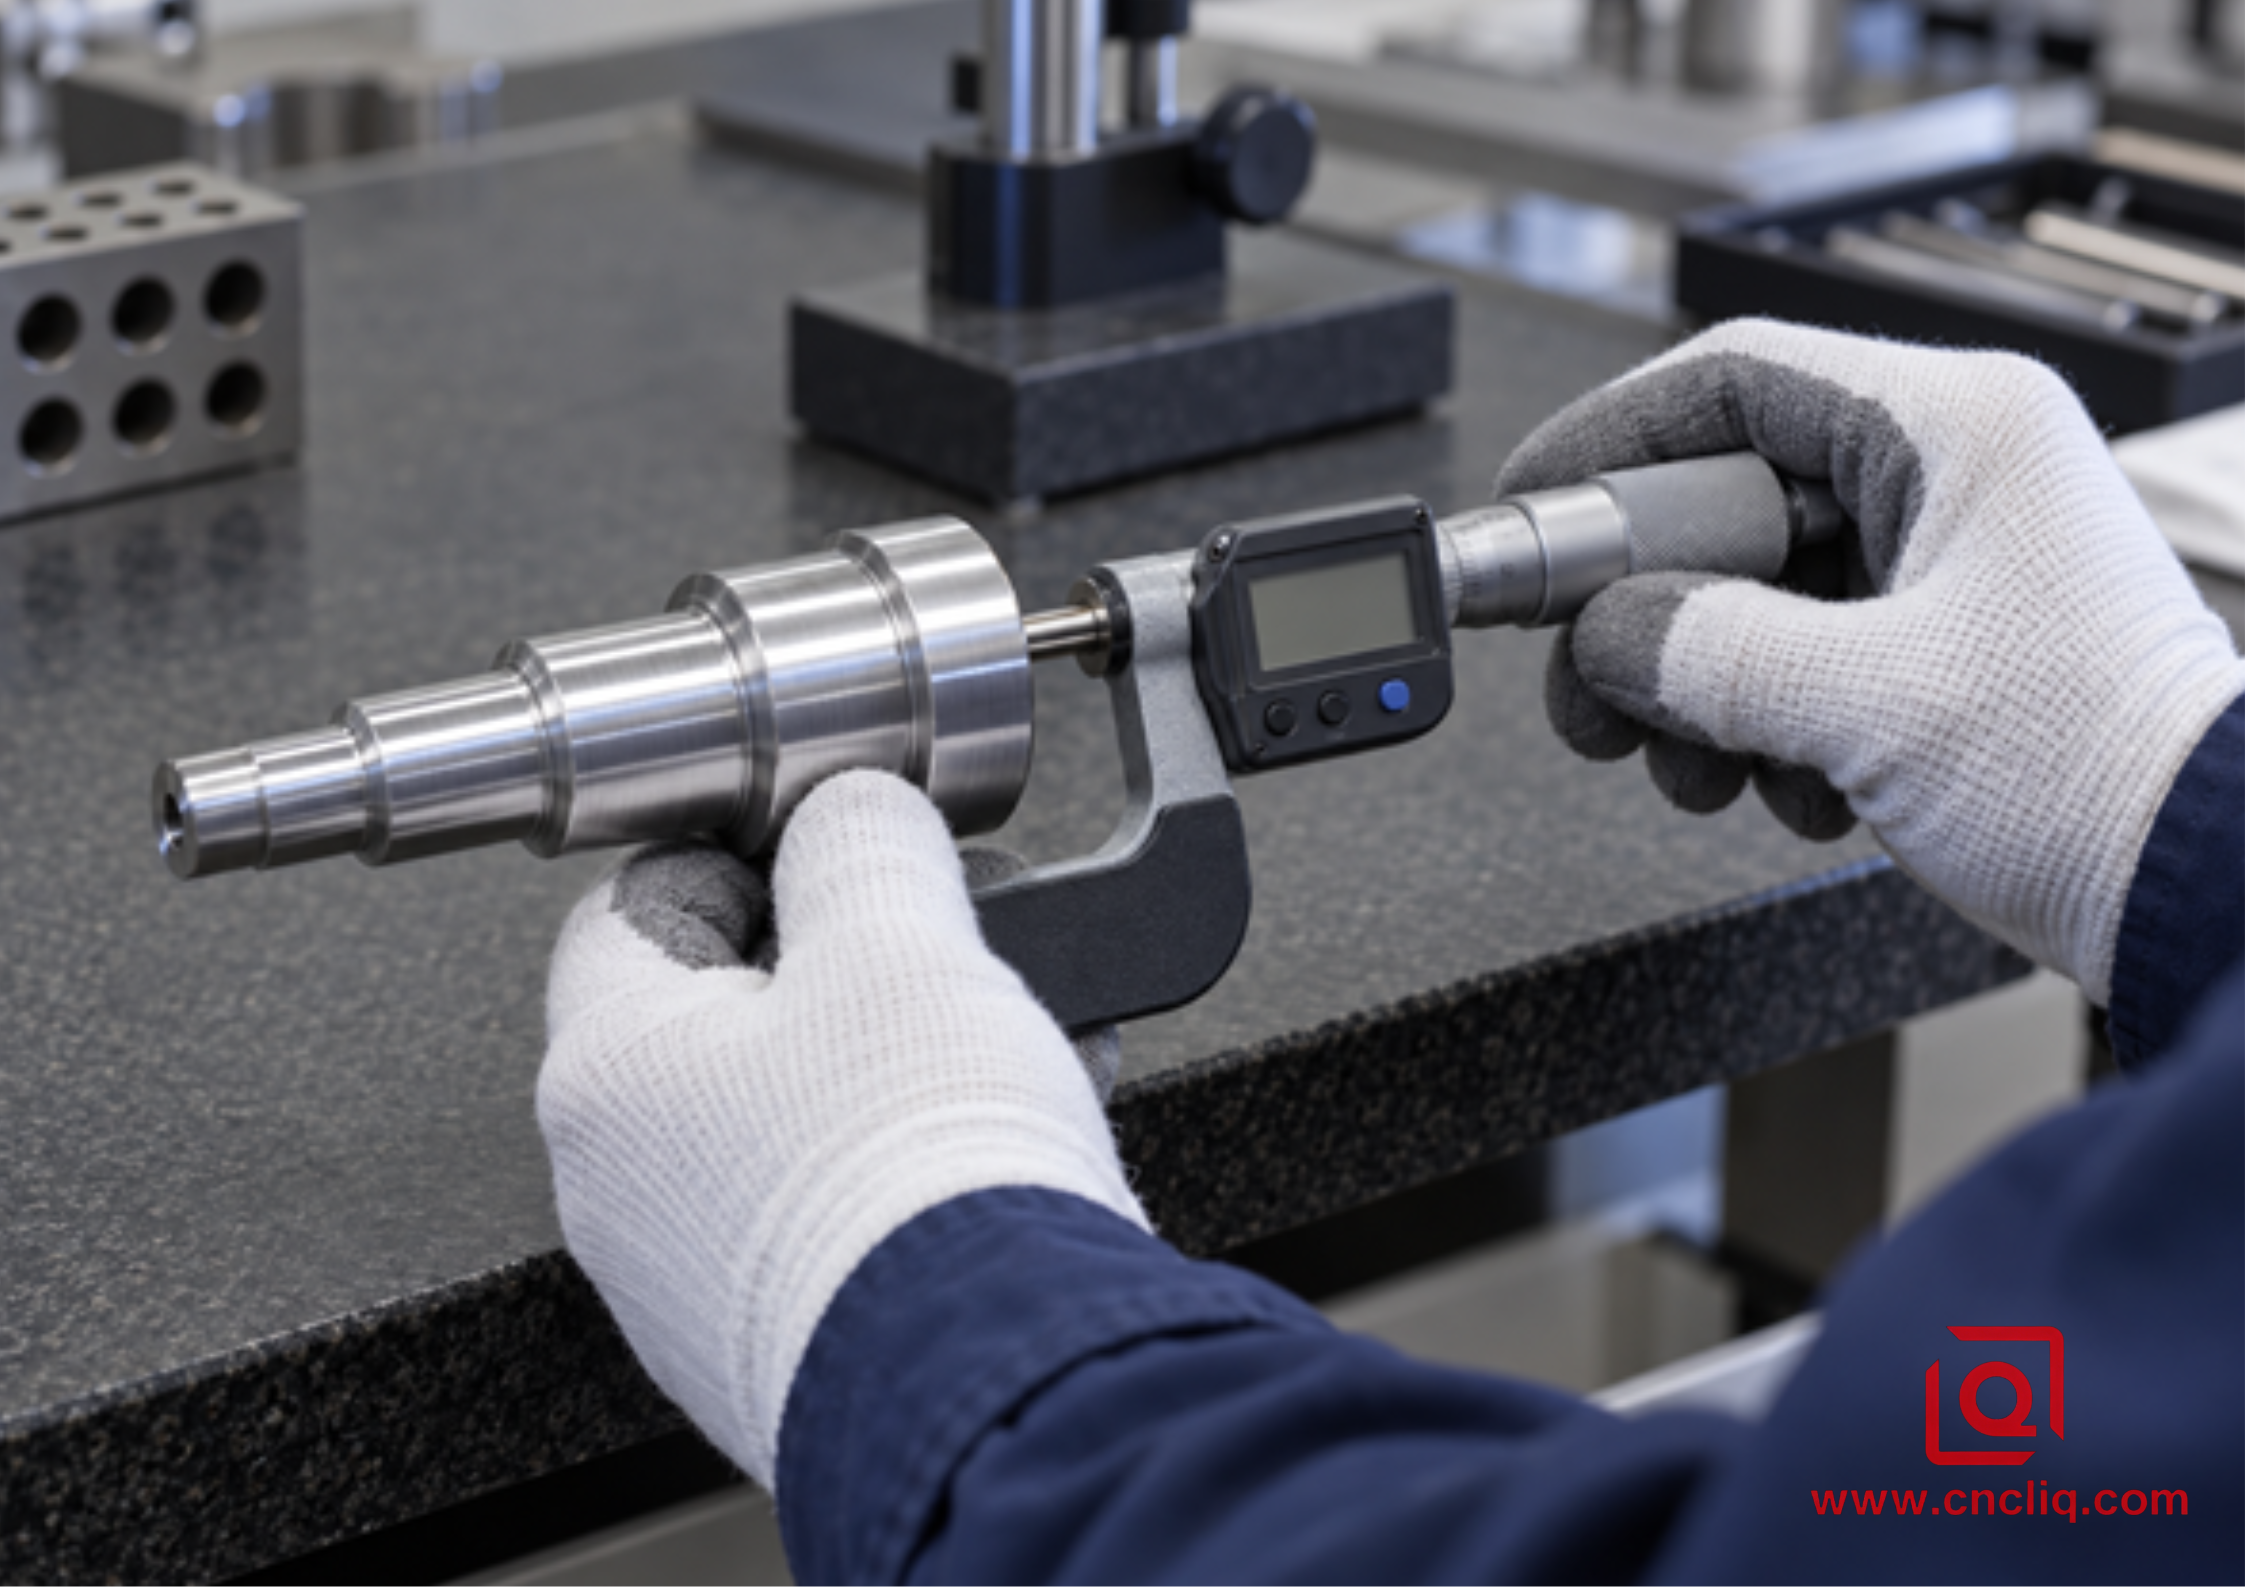
Микрометрический контроль точеного алюминиевого вала
Изображение 1 — внешняя микрометрическая проверка после стабилизации детали и измерительного прибора.
4. Закрепление заготовки: удержание детали без образования дефектов зажима в процессе обработки.
Модуль упругости алюминия составляет около 70 ГПа, и в справочнике NIST по механической обработке предупреждается, что алюминий деформируется сильнее многих металлов при заданной силе зажима. Поэтому большее давление не означает автоматически большую безопасность. На тонком кольце три жестких зажимных губки могут временно создать трехлепестковую форму. Инструмент вырезает круговую траекторию, пока кольцо зафиксировано; когда губки открываются, деталь возвращается к своей первоначальной форме, и внутренний диаметр изменяется.
Используйте максимально возможную площадь контакта. Расточенные мягкие зажимные губки должны соответствовать диаметру захвата и удерживать деталь вблизи структурно жесткой области. Разъемные цанги распределяют усилие более равномерно, чем малые контакты губок. Расширяющиеся оправки могут поддерживать обработанное отверстие во время обработки наружного диаметра, но их расширение также должно контролироваться. Для очень деликатных втулок может быть оправдано использование жертвенной опорной пробки или специально изготовленной оправки. Независимо от метода, проверьте его при минимальном давлении, которое предотвращает проскальзывание при запланированной нагрузке резания.
Не принимайте слишком маленький диаметр только пока деталь остается зажатой. Проверьте ее после освобождения, затем поверните и протестируйте в нескольких угловых положениях. Если стенка тонкая, повторите проверку после определенного периода стабилизации. В этом разница между измерением производственного приспособления и измерением детали заказчика.
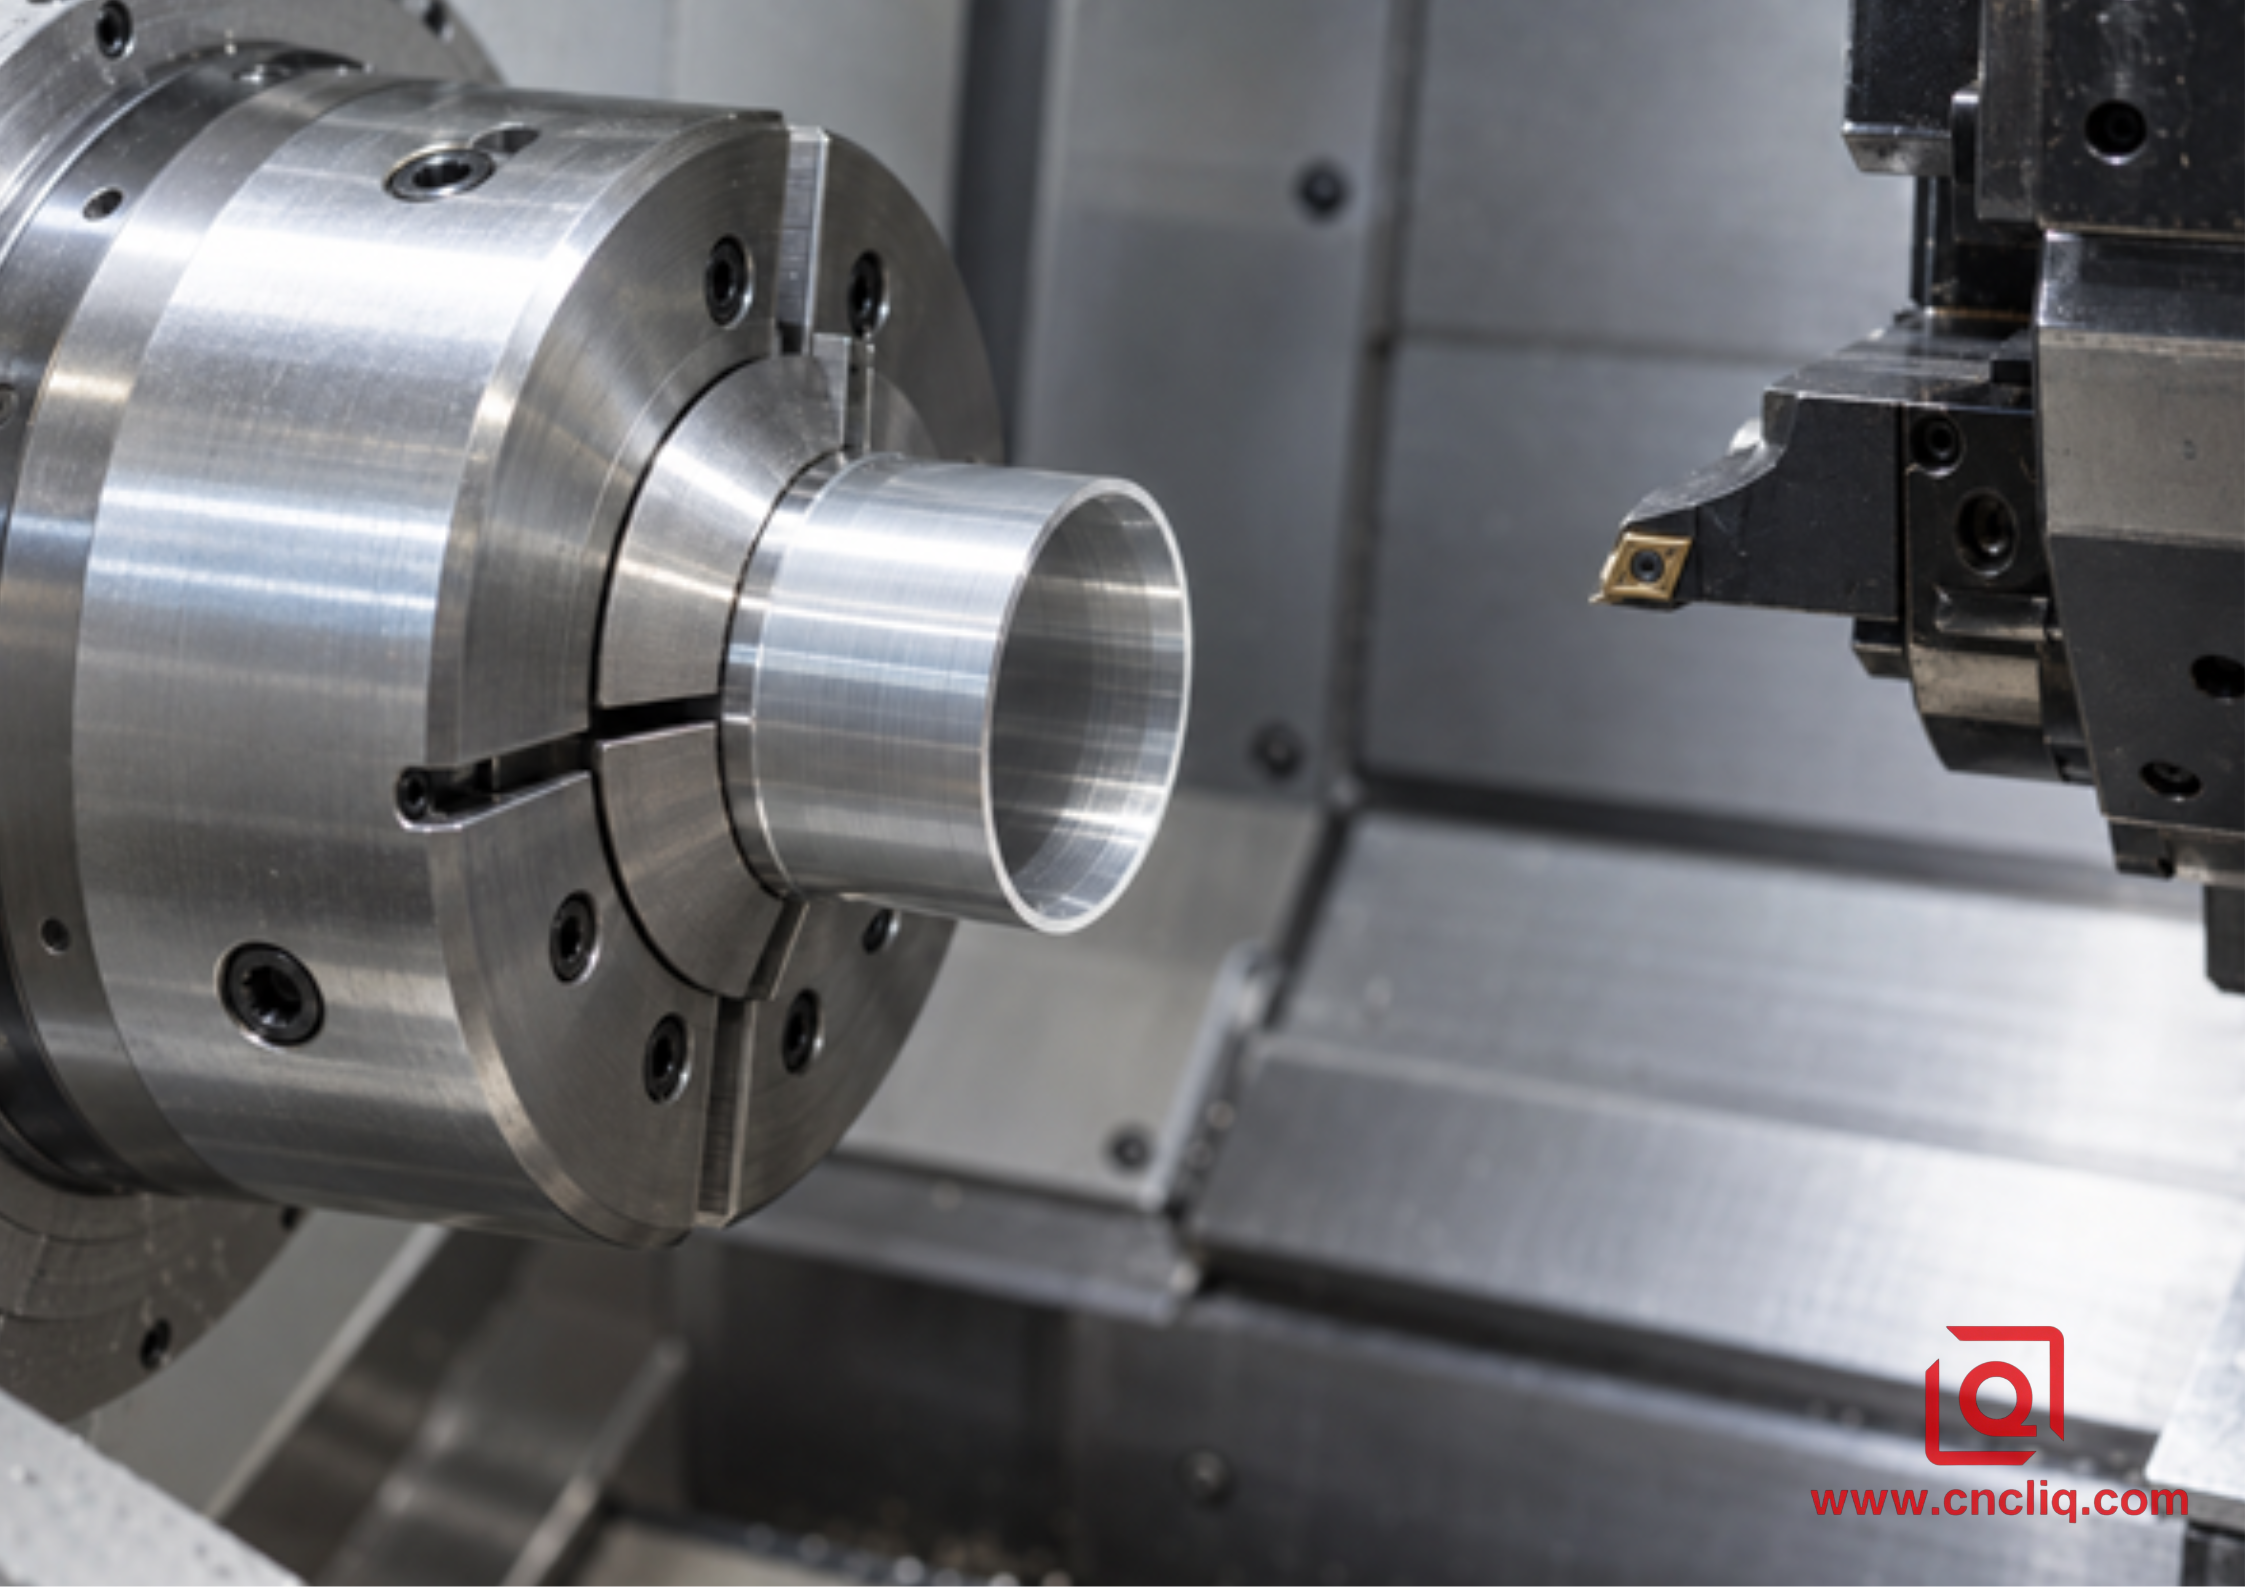
Тонкая алюминиевая втулка, удерживаемая в мягких зажимах, охватывающих всю поверхность.
Изображение 2 — полноконтактное зажимание заготовки уменьшает локальные деформации на тонкостенных токарных деталях.
5. Раздельная обработка: черновая, получистовая и чистовая.
Попытка добиться нужного размера за один героический проход затрудняет поиск и устранение неисправностей. Контролируемая обработка обеспечивает стабильную поверхность и предсказуемое количество материала, которое необходимо удалить с чистовой кромки.
1. Грубая обработка должна быть равномерной. Удалите основной объем материала инструментом, соответствующим заданной нагрузке. Оставьте достаточно радиального припуска для устранения биения, поврежденных поверхностей припуска и деформаций, возникших в результате первой операции.
2. Снимайте зажим и переоценивайте ситуацию, когда этого требует геометрия. Тонкая втулка или сильно деформированная форма могут сместиться после черновой обработки. Снятие зажима, отдых и восстановление базовой точки могут быть более эффективными, чем окончательная коррекция, произведенная для детали, находящейся под напряжением.
3. Получистовая обработка с повторяемым припуском. Определите форму, с которой будет работать чистовой инструмент. Неравномерность заготовки приводит к неравномерной силе резания и может превратить коррекцию диаметра в конусность.
4. Завершите обработку правильной кромкой. В руководстве по токарной обработке Sandvik Coromant указано, что острые чистовые кромки предназначены для легкой обработки, а более прочные – для черновой. Сильно заточенная черновая кромка, используемая для обработки небольшого припуска, может тереть, выделять тепло и оставлять некачественную поверхность вместо чистого резания.
5. Проведите проверку до того, как партия выйдет из-под контроля. Измерьте первый компонент в стабильном состоянии, исправьте только выявленную ошибку и заблокируйте план реакции для последующих проверок.
Последний проход должен быть достаточно большим, чтобы кромка могла обработать деталь, но не настолько большим, чтобы сила резания деформировала деталь. Не существует универсального значения подачи, скорости или глубины резания, подходящего для каждого сплава, пластины, диаметра и станка. Начните с данных, предоставленных производителем инструмента для конкретной пластины и группы сплавов, а затем проверьте настройки на реальном оборудовании. Хороший поставщик сможет объяснить логику и показать результат первого образца, вместо того чтобы цитировать одно магическое число.
6. Поддерживайте чистоту и предсказуемость режущей кромки.
Нарост на режущей кромке является распространенной причиной резкого изменения диаметра при обработке высокопрочного алюминия. Материал прилипает к передней поверхности и временно изменяет эффективную режущую кромку. Деталь может увеличиваться в размерах, покрытие может выглядеть порванным, а последующая деталь может снова сместиться, когда налет отслоится. Полированная, острая геометрия с положительным углом заточки, разработанная для алюминия, снижает усилие резания и препятствует прилипанию материала. Охлаждающая жидкость или минимальное количество смазки должны постоянно попадать в зону контакта инструмента и стружки в соответствии с рекомендациями производителя оборудования и поставщика жидкости.
Контроль стружки также защищает обрабатываемую поверхность. Длинные ленточные стружки могут наматываться на вал, царапать уплотнительную площадку или нарушать подачу охлаждающей жидкости. Стружколом должен соответствовать фактической подаче и глубине резания; выбор стружколома только по форме пластины недостаточен. Следите за стружкой, поверхностью, нагрузкой на шпиндель и пластиной под микроскопом. Это ранние предупреждения, а не технические детали.
Для длинных тонких валов или глубоких отверстий уменьшите рычаг перед изменением смещения. Сократите вылет инструмента, по возможности поддерживайте заготовку и сохраняйте постоянное направление резания и припуск на заготовку. Смещение не может исправить процесс, при котором изгиб детали происходит по-разному.
7. Измерение диаметра как системы.
Цифровой микрометр не является автоматически полной системой приемки. Необходимо определить, где оператор производит измерения, сколько угловых положений отбирается, насколько близко точки находятся к выступам, и является ли заявленный результат размером, овальностью или конусностью. Используйте калиброванный эталон, соответствующий диапазону измерений, поддерживайте чистоту контактных поверхностей и избегайте нагревания небольшой алюминиевой детали голой рукой.
Для больших объемов наружных диаметров быстрое сравнительное измерение после установки на эталонные образцы может быть выполнено с помощью калибровочного пробника или электронного компаратора. Пневматический калибр особенно полезен для отверстий, но расположение сопла, качество поверхности и качество эталонного образца имеют значение. Координатно-измерительная машина (КИМ) полезна для определения базовых соотношений и создания документированной карты размеров; однако она не всегда является самым быстрым или информативным инструментом для каждого простого диаметра, полученного токарным способом. В случаях, когда форма имеет решающее значение, может потребоваться измеритель округлости или сканирование нескольких сечений.
В статье Лициня о контрольно-измерительных машинах для проверки допусков алюминия объясняется, как составление отчетов о размерах вписывается в более широкий цикл контроля качества. Для токарных деталей план измерений должен по-прежнему соответствовать функциональному требованию, а не основываться на использовании самого дорогого инструмента.
Риск, связанный с функциями | Полезный подход к проверке | Важное предостережение |
Короткий жесткий наружный диаметр | Внешний микрометр или сравнительный калибр | Если возможно получение лепестков, проводите отбор проб под несколькими углами. |
Тонкостенная втулка, наружный или внутренний диаметр. | Сравнительный измеритель при малой силе плюс проверка формы в свободном состоянии | Измерительное усилие и поддержка зажимного приспособления могут деформировать деталь. |
Длинная подшипниковая шейка | Измерьте несколько осевых сечений и угловых положений. | Однократное измерение средней длины не выявит конусность или форму ствола. |
Скважина, связанная с внешним пилотом | Измерьте диаметр отверстия или с помощью пневматического калибра; используйте координатно-измерительную машину или измеритель биений для определения соосности. | Размер сам по себе не доказывает соосность. |
Производственная партия | Выборочный контроль с заданными параметрами плюс статистический контроль процессов (SPC) по критической характеристике | Не следует корректировать показания, основываясь на одном нечетком показании; используйте правило реакции. |
8. Используйте SPC для коррекции отклонений до того, как материал станет бракованным.
Износ инструмента и температурный дрейф имеют тенденцию к смещению; случайные шумы измерительного прибора имеют тенденцию к рассеиванию. Последовательное построение графика критического диаметра помогает команде определить разницу. Начинайте только после того, как измерительная система станет приемлемой. Затем определите центр процесса на основе проверенных деталей, установите правила предупреждения и действий и задокументируйте, кто может изменять смещение.
Эффективный процесс — это не то же самое, что машина, которая когда-то произвела одну качественную деталь. Показатели эффективности, такие как Cp и Cpk, суммируют отклонения относительно спецификации, но они имеют смысл только тогда, когда процесс стабилен, а распределение данных и план выборки являются адекватными. Покупателям следует запрашивать отчет о первом образце, частоту плана контроля, идентификацию измерительного прибора и план реагирования, прежде чем запрашивать показатель эффективности без контекста.
При повторных заказах запишите номер партии прутка, идентификатор вставки, историю смещения, настройку давления в патроне, состояние охлаждающей жидкости, станок, оператора и манометр. Эта запись превратит следующую настройку в контролируемый перезапуск, а не в новый эксперимент.
9. Учитывайте вторичные операции и взаимосвязи типа «одна установка».
Если деталь будет подвергнута анодированию, гальваническому покрытию, термообработке или сборке с использованием вставки, определите, применяются ли ограничения печати до или после этих операций. Толщина покрытия и влияние на размеры зависят от указанного процесса и поставщика. Не копируйте стандартные допуски из другого заказа. Согласуйте маскировку, мишень перед нанесением покрытия, образцы (при необходимости) и окончательную проверку.
Когда наружный направляющий элемент, отверстие подшипника и уплотнительная поверхность должны иметь общую ось, их обработка за одну установку может уменьшить погрешность повторной фиксации. Фрезерно-токарный станок полезен, когда деталь, в основном вращающаяся, также нуждается в поперечных отверстиях, плоских поверхностях или фрезерованных элементах; логика проектирования рассматривается в сравнении традиционной обработки на станках с ЧПУ и фрезерно-токарной обработки . Выбор процесса следует основывать на базовых параметрах и производственных потребностях, а не на бренде станка.
Анонимный композитный корпус: алюминиевый интерфейс для крепления двигателя.
Ниже представлен иллюстративный, анонимизированный составной пример, созданный на основе распространенной практики токарной обработки и возможностей компании Liqin по производству компонентов для электродвигателей, котирующихся на бирже. Он не представлен как запись об одном заказе клиента или как гарантированный результат.
Заказчику из сферы промышленной автоматизации требовался алюминиевый концевой компонент с центральным подшипниковым отверстием, внешним направляющим направляющим элементом и торцевой поверхностью, контролирующей биение сборки. Первые образцы, полученные в ходе многоэтапного процесса изготовления, показали знакомую картину: отверстие соответствовало предельному размеру, заданному двумя точками, но соотношение направляющего элемента и отверстия изменялось после повторного зажима. Тонкая окружающая стенка также реагировала на высокое давление зажимных губок, поэтому показания, снятые до отпускания, не отражали состояние в собранном виде.
Вместо того чтобы искать отклонения, группа специалистов изменила план. Отверстие под подшипник, центрирующий направляющий элемент и критическая поверхность были обработаны с одной базовой точки за одну токарную установку. Мягкие зажимные губки с полным контактом были расточены до фактического диаметра захвата, и было зафиксировано допустимое давление зажима. Черновая и чистовая обработка выполнялись с использованием отдельных кромок. После обработки деталь освобождалась, стабилизировалась, а затем проверялась в нескольких сечениях и под разными углами; соответствие базовых точек проверялось с помощью соответствующего метода измерения биения или координат.
Это рассуждение точно соответствует опубликованной логике производства прецизионного фланца двигателя/передней торцевой крышки Liqin, отверстие для подшипника, установочный штифт и поверхность которого требуют контролируемой концентричности и перпендикулярности. Аналогичная передняя крышка серводвигателя также демонстрирует, почему круглые интерфейсы и базовые элементы сборки заслуживают целенаправленной обработки и контроля. Коммерческий вывод прост: если на этапе составления коммерческого предложения на чертеже указана функция сопряжения и соотношение базовых элементов, поставщик может спроектировать установку с учетом этого, вместо того чтобы обнаруживать проблему во время сборки.
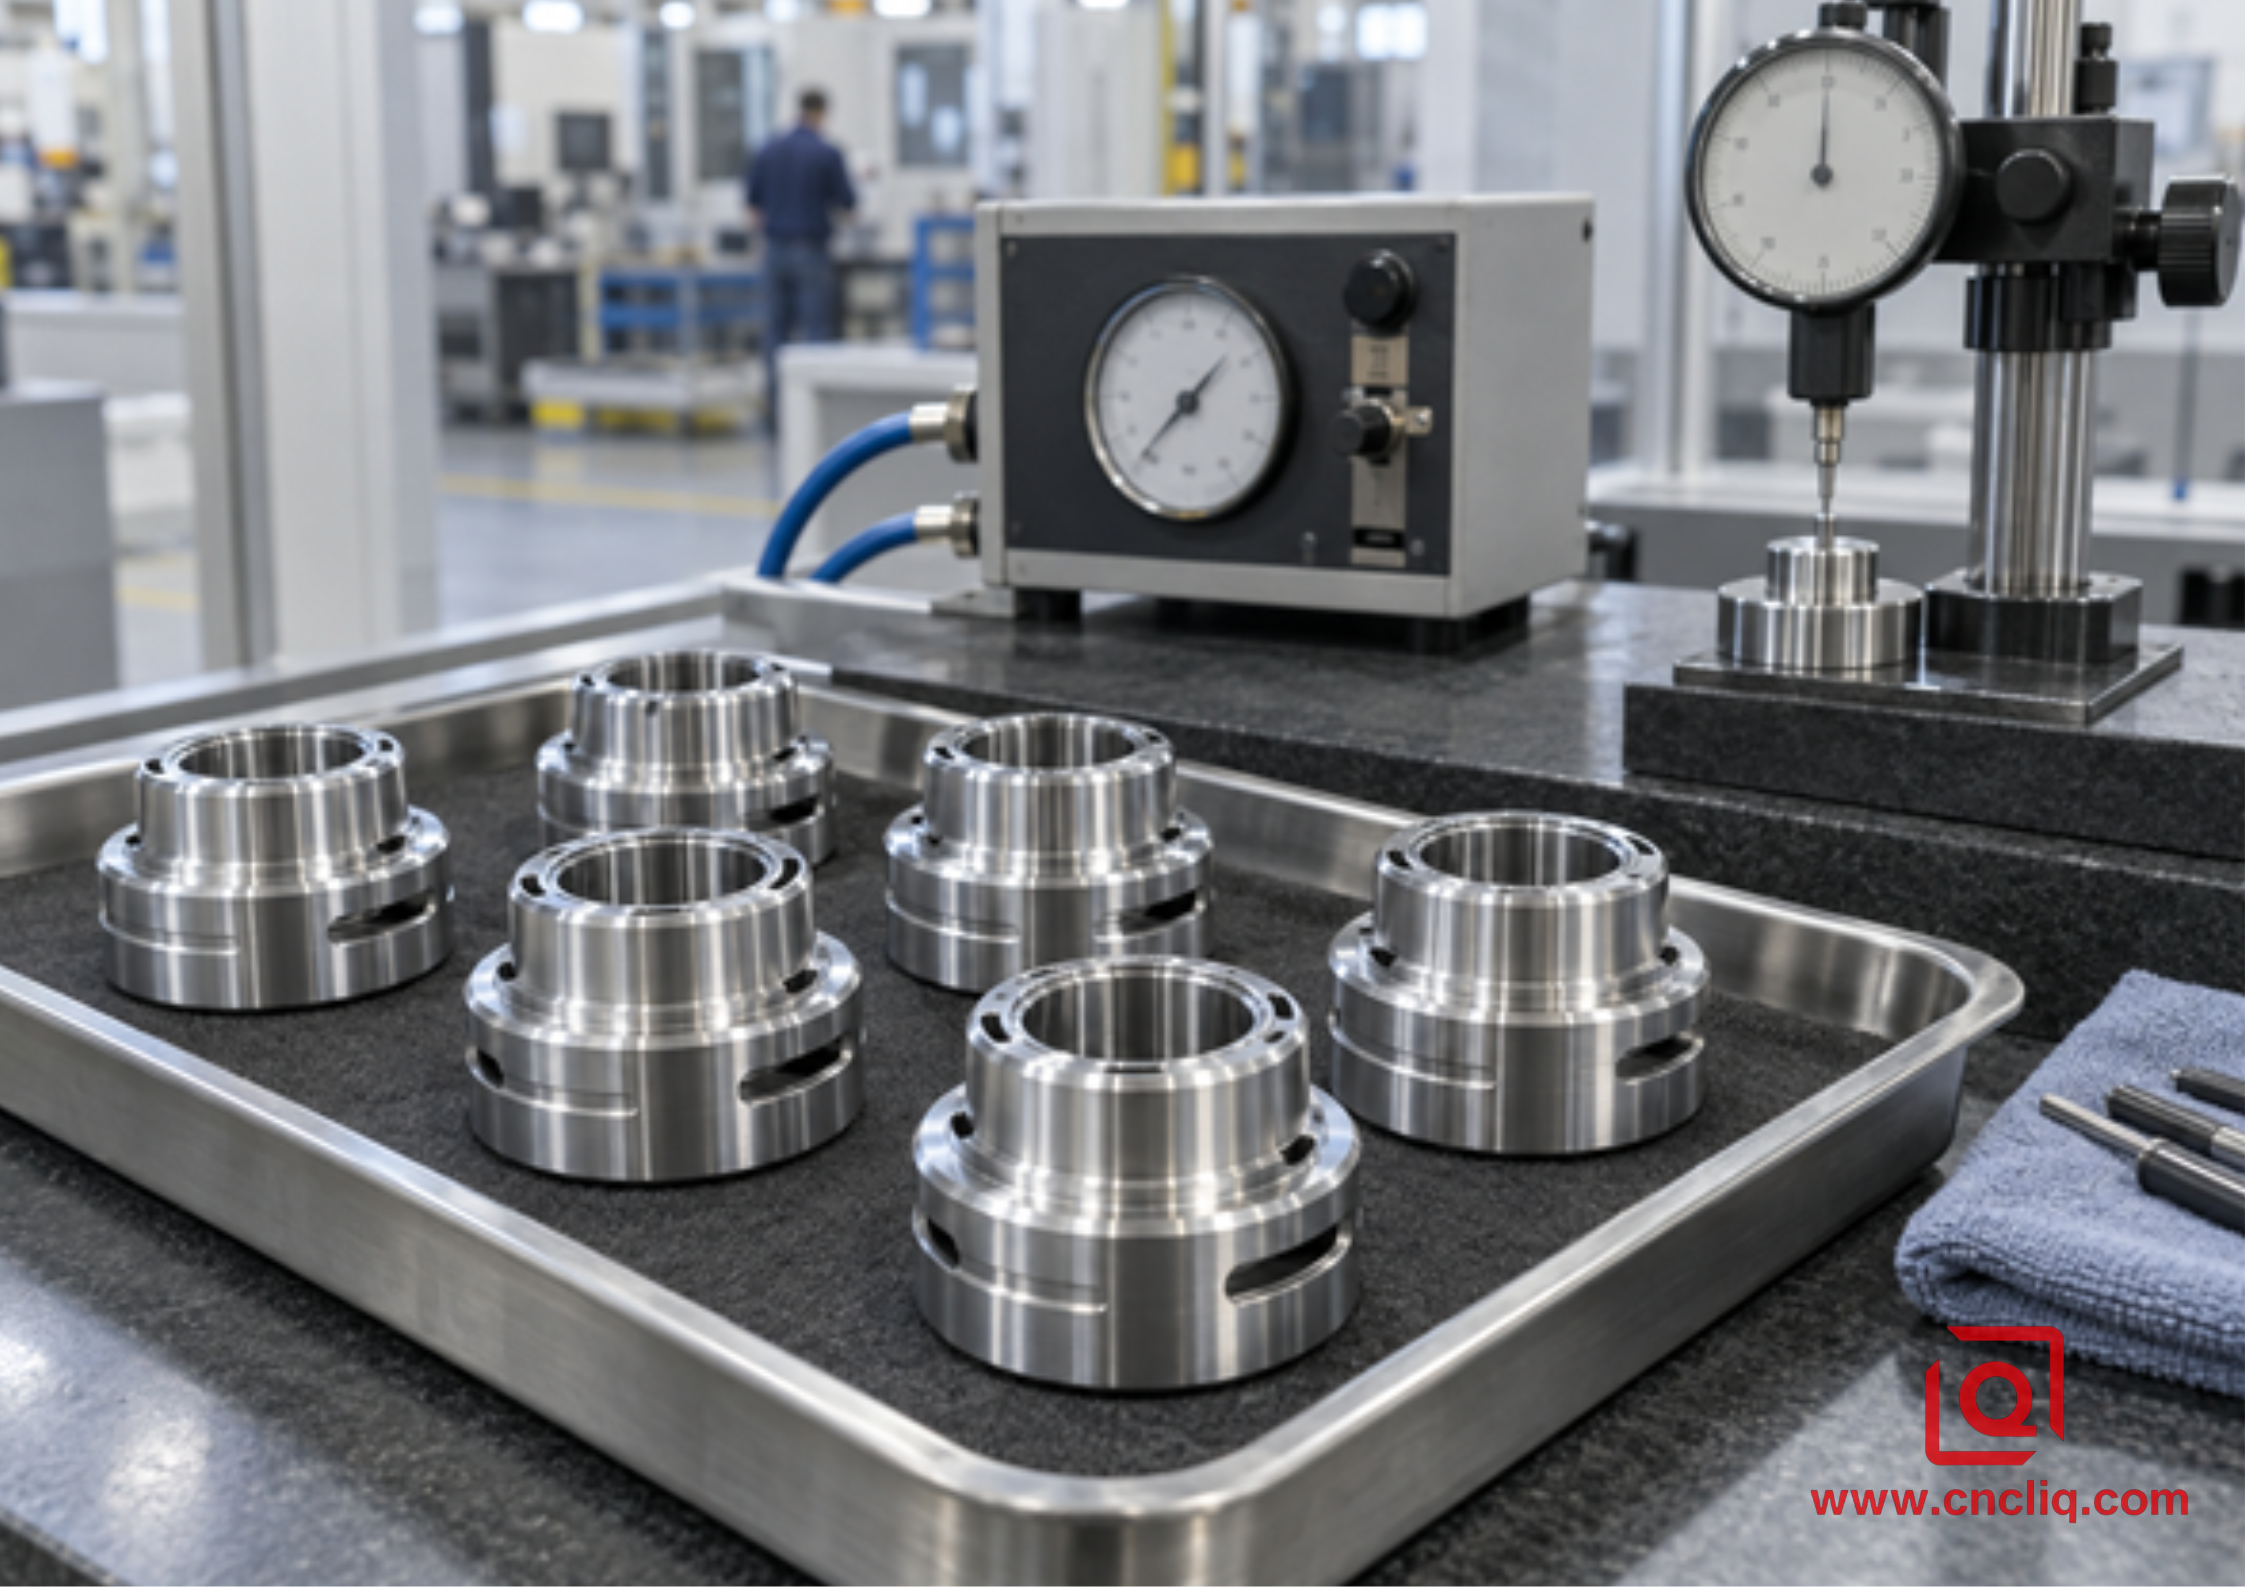
Партия прецизионных токарных алюминиевых деталей на проверке.
Изображение 3 — пакетное управление связывает повторяющуюся токарную обработку с соответствующим сравнительным и геометрическим контролем.
Контрольный список для запроса коммерческого предложения на токарную обработку алюминия с жесткими допусками
Предоставьте заводу достаточно информации, чтобы он мог рассчитать стоимость процесса, а не только форму. Полезный пакет включает в себя:
· Исходная 3D-модель и управляемый 2D-чертеж с указанием уровня правок.
· Полный комплект сплавов и материалов для термообработки, а также все необходимые сертификаты на материалы.
· Предельные значения критического диаметра, функция посадки, базовая структура, геометрические допуски и текстура поверхности.
· Учитываются ли размеры до или после анодирования, нанесения покрытия, термообработки или сборки.
· Информация о сопрягаемых деталях, где допуск определяется посадкой или плотностью соединения.
· Количество прототипов, размер партии, годовой спрос и ожидаемый горизонт повторных заказов.
· Требования к документации для первого образца, КИМ, материала, возможностей, PPAP или другой документации.
· Требования к чистоте, зачистке, упаковке и внешнему виду изделия.
Планируете изготовление вала, втулки, подшипникового узла, пилотного вала двигателя или узкого алюминиевого отверстия? Отправьте чертеж, информацию о сплаве или состоянии, типе сопряжения, состоянии покрытия и прогнозируемом объеме. Инженерная команда Liqin может проанализировать цепочку допусков и предложить измеримый производственный маршрут. Запросите анализ DFM и коммерческое предложение.
Нажмите здесь для отправки запроса 👆
Часто задаваемые вопросы
1. Каков реалистичный допуск на жесткий диаметр для алюминия, обработанного на станке с ЧПУ?
Не существует универсального, достоверного показателя, поскольку возможности зависят от диаметра, длины, толщины стенки, сплава и состояния металла, жесткости установки, вылета инструмента, температуры, качества поверхности, размера партии и метода измерения. Короткая жесткая шейка вала отличается от тонкой втулки или глубокого отверстия. Укажите функциональный предел на чертеже, затем попросите поставщика подтвердить маршрут, метод контроля и результаты испытаний первого образца для данной конкретной геометрии.
2. Почему размеры алюминиевой детали меняются после охлаждения?
Алюминиевые сплавы имеют сравнительно высокий коэффициент теплового расширения — приблизительно 18–25 мкм/м·К в эталонном стандарте обработки материалов, размещенном на сайте NIST, — поэтому нагретая заготовка может быть заметно больше, чем та же заготовка при эталонной температуре ISO 1 20°C. Температура станка, охлаждающей жидкости, детали, эталонного образца и контрольно-измерительной камеры имеют значение; приемка должна осуществляться в соответствии с согласованными и зафиксированными условиями измерения.
3. Может ли координатно-измерительная машина заменить микрометры, пневматические манометры и контроль округлости?
Не во всех случаях. Координатно-измерительная машина (КИМ) отлично подходит для определения базовых соотношений, положения и документированной геометрии, в то время как микрометр или сравнительный калибр могут быть быстрее и эффективнее для проверки диаметра в процессе производства. Пневматические калибры полезны для измерения отверстий, а прибор для измерения округлости может выявить форму, которую ограниченное количество точек КИМ не может определить. Правильная система — это та, которая соответствует функции элемента и требованиям к неопределенности.
4. Как предотвратить деформацию тонкой алюминиевой втулки в овальную форму?
Уменьшите локальное усилие зажима, увеличьте площадь контакта с помощью подходящей цанги, полностью обхватывающей мягкой губки или подходящей оправки, поддерживайте стенку там, где это возможно, разделяйте черновую и чистовую обработку и проверяйте деталь после ее освобождения. Измеряйте под разными углами и в разных осевых точках, поскольку одно измерение может скрыть лепестки, конусность или локальные деформации.
5. Какая информация позволяет нам получить наиболее быстрое и надежное ценовое предложение?
Предоставьте 3D-модель, управляемый 2D-чертеж, информацию о сплаве и состоянии, критические размеры и базовые элементы, качество поверхности, состояние покрытия, предполагаемое соответствие размеров, количество, годовой спрос и необходимые документы по контролю качества. Отметьте действительно критически важные элементы, вместо того чтобы применять жесткие допуски по всей поверхности. Это позволит поставщику выбрать зажимное приспособление, оснастку, трассу обработки и объем работ по контролю качества без излишней неопределенности в ценообразовании.
Нажмите здесь для отправки запроса 👆
Краткое содержание
Точное регулирование диаметра при прецизионной токарной обработке алюминия достигается за счет замкнутого процесса, а не с помощью трюка на заключительном этапе: определите функцию, управляйте термическими и зажимными эффектами, используйте поэтапную обработку и острую кромку, подходящую для алюминия, измеряйте деталь в свободном состоянии с помощью соответствующего калибра и реагируйте на изменения до того, как они достигнут предела чертежа. Заранее сообщите поставщику об условиях сопряжения, состоянии покрытия, базовой схеме и объеме производства, и он сможет учесть точность и повторяемость в коммерческом предложении.
Контактная информация
Компания: Ningbo Liqin Industry Co., Ltd.
Ежедневное обслуживание клиентов и послепродажная поддержка : service@shturl.zhuwanying@cncliq.com
Для новых запросов, обсуждения цен и заказов : business@shturl.zhouli@chinaliqin.com
Горячая линия: +86 18757148656
Отказ от ответственности
Все технические статьи, спецификации материалов, рекомендации по обработке и сведения об обработке поверхности, опубликованные в этом блоге, носят исключительно информационный и справочный характер. Обратите внимание, что общие сведения из блога не заменяют подписанные технические соглашения. Поскольку характеристики деталей, изготовленных на заказ, различаются в зависимости от номеров партий материала, калибровки оборудования и конкретных допусков, обязательные спецификации качества регулируются исключительно утвержденными вами чертежами САПР, подписанными контрактами и официальными планами качества.
Все примеры успешных заказов, представленные в этом блоге, были тщательно анонимизированы и отредактированы. Показатели производительности, производственные процессы и изображения служат исключительно для демонстрации наших возможностей в области обработки деталей на заказ и не представляют собой единый универсальный стандарт для всех заказов.
Производственная команда Лицинь
Компания Ningbo Liqin Industry, опираясь на 18-летний опыт в области высокоточной машиностроения, производит высокоточные металлические компоненты для требовательных мировых рынков. Наш производственный комплекс площадью 6500 м² оснащен более чем 150 станками, включая 4-осевую и 5-осевую обработку на станках с ЧПУ , фрезерно-токарную обработку, холодную экструзию и литье под давлением. Такая организация производства позволяет нам бесперебойно управлять проектами, от первоначальных CAD-концепций до отгрузки готовых изделий.
Мы обеспечиваем бескомпромиссный контроль качества. Мы подходим к жестким допускам с той инженерной дисциплиной, которая необходима. Наши инженеры по контролю качества, имеющие сертификаты ISO 9001, ISO 13485 и IATF 16949, проводят строгие проверки IPQC, FQC и OQC каждой производственной партии. От измерения размеров на координатно-измерительных машинах и оптического профилирования до испытаний на твердость и солевое распыление, мы проверяем ваши критически важные характеристики заранее — поэтому вы получаете готовые к установке компоненты без проблем со сборкой или дорогостоящих остановок линии. Помимо производства, вы можете рассчитывать на нас в течение 2 часов на новые запросы предложений, прямую поддержку при изготовлении опытных образцов и бесперебойную экспортную доставку по Европе, Северной Америке, Азии и Океании.
Мы будем рады вашим запросам и образцам. Посетите наш веб-сайт или свяжитесь с нами напрямую, чтобы получить выгодное предложение!
