 Русский




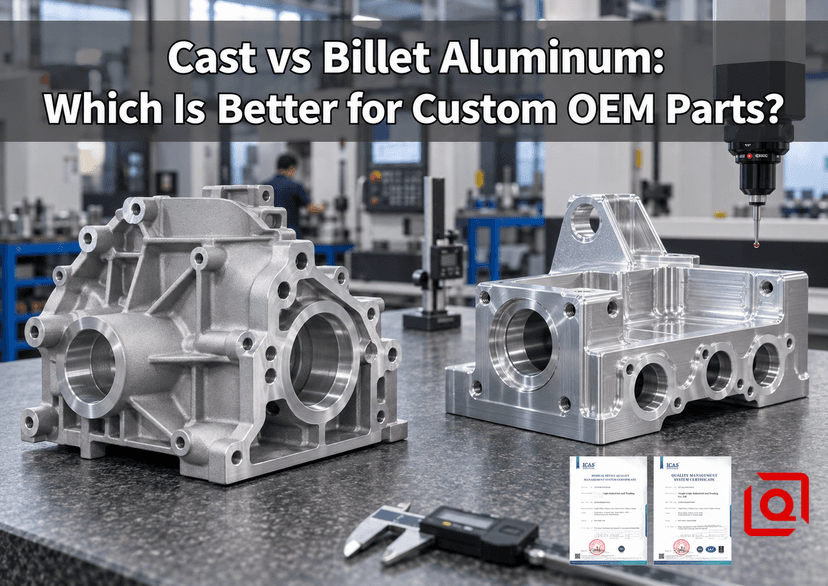
Вот с чего я начинаю: если отпечаток все еще движется, партия скромная или несколько базовых данных должны совпадать, я держу матрицу на верстаке и машинную заготовку. Литье начинает приносить прибыль после того, как спрос стабилизируется, особенно когда модель переполнена ребрами, выступами и пустым пространством, которые в противном случае превратились бы в сколы. Корпус с литыми ребрами, но с фрезерованными уплотнительными поверхностями – это не промежуточный вариант. Для многих производственных работ это самый чистый путь. Этикетка не является премиальной деталью. Лучшим маршрутом является тот, который защищает функциональность, время выполнения заказа и общую стоимость доставки.
Однажды покупатель задал мне версию этого вопроса, которая сразу переходит к реальной проблеме: «Если заготовка прочнее, почему почти каждый корпус двигателя начинается отливкой?» Потому что сила – это всего лишь одна линия на рисунке. Корпусу могут потребоваться тонкие охлаждающие ребра, внутренние каналы, низкая стоимость изделия и шесть обработанных интерфейсов. Вырезание всего этого из цельного блока может быть точным, но оно также может заполнить конвейер стружки, в то время как станок проводит большую часть своего цикла, удаляя материал, который никогда не был нужен клиенту.
Бывает и обратная ошибка. Команда одобряет ставку, потому что прогноз производства выглядит разумным. Спустя три изменения конструкции расположение болтов изменилось, канавка под уплотнительное кольцо стала шире, а для бобышки разъема требуется еще зазор в три миллиметра. Теперь дешевый процесс связан с использованием дорогих стальных инструментов. Выбор между литым алюминием и заготовкой из алюминия для изготовленных на заказ OEM-деталей должен произойти до того, как предложение будет снижено до цены за одну штуку.
Это руководство идет практическим путем. Мы сравним металлургию, допуски, качество поверхности, оснастку, изменения в конструкции, проверку и вопросы, которые должны появиться в запросе цен. Если вы также взвешиваете экструзию, соответствующие Сравнение OEM-процессов алюминия помещает обработку на станках с ЧПУ, экструзию и литье под давлением в одну систему принятия решений.
Что на самом деле означают слова «Литой состав» и «Заготовка»
Детали из литого алюминия образуются, когда расплавленный сплав заполняет форму или умирает и затвердевает. Пройдитесь по двум литейным заводам, и слово «литье» может означать совершенно разную работу: песок, постоянная форма, низкое давление или быстрая ячейка HPDC. Эти маршруты не оставляют прежнего состояния кожи или внутреннего состояния. Ставьте только « литой алюминий » в запросе цен, и пять магазинов могут предложить пять разных ответов.
При изготовлении заготовки распиленная пластина, пруток или экструдированный блок попадает в приспособление, а ненужный металл отделяется в виде стружки. Маркетинг расширил понятие «заготовка» до такой степени, что оно мало что говорит покупателю. В нем не упоминаются сплав, закалка, гарантия качества или даже какая-то конкретная форма заготовки. «Изготовлено из пластины 6061-T651 с сертификатом прокатного стана». «Сделано из авиационной заготовки» недостаточно для закупок или планирования качества.
Это различие имеет значение, поскольку литые и деформируемые сплавы имеют разные группы обозначений. Ассоциация алюминия поддерживает системы как для деформируемых, так и для литых изделий, а ASM International публикует отдельные справочники свойств деформируемых сплавов и алюминиевых отливок. Не сравнивайте общий номер заготовки с общим номером отливки. Сравните точный сплав, состояние, процесс, сечение стенки и критерии приемки.
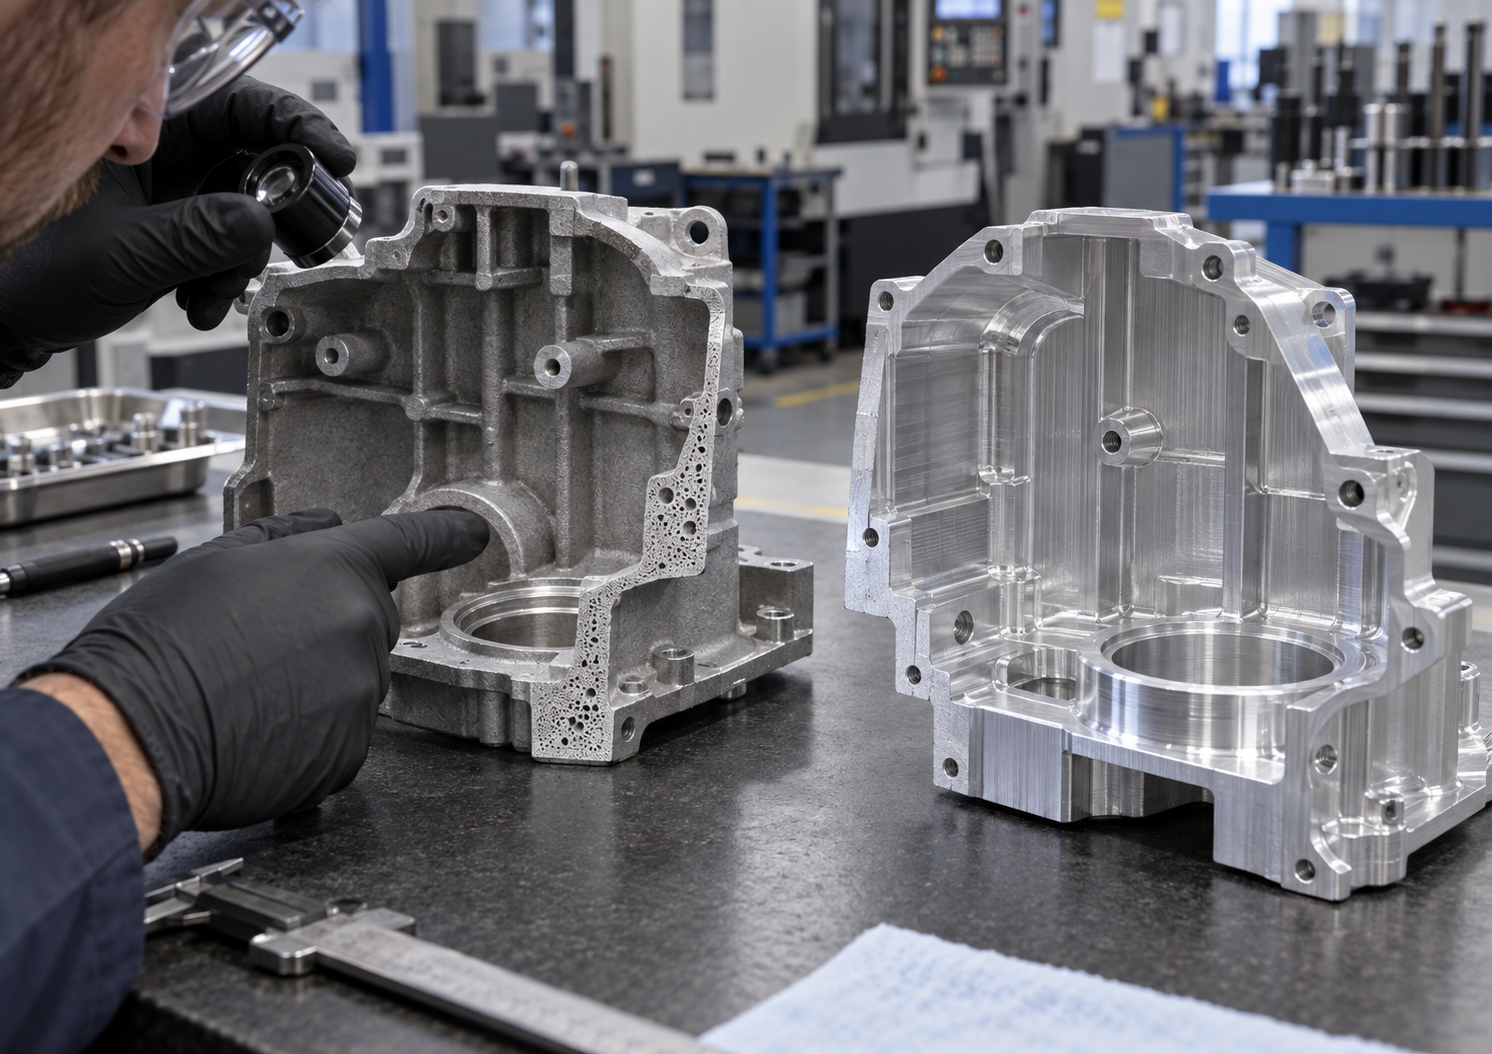
Маршруты отливки и заготовки оставляют разные следы цеха; план проверки должен соответствовать маршруту.
Литой и алюминиевый заготовки: таблица решений OEM-производителей
|
Фактор принятия решения |
Литой алюминий |
Алюминий, обработанный на станке |
|
Первоначальные обязательства |
Специальные инструменты могут доминировать в первоначальных затратах, особенно для HPDC. |
Нет производственной формы; все еще требуются приспособления, программирование и настройка. |
|
Лучшая геометрия |
Тонкие ребра, выступы, органичные внешние формы и почти сетчатый корпус. |
Призматические детали, точные карманы, отверстия, порты и часто пересматриваемые элементы. |
|
Поведение громкости |
Экономика штучных изделий обычно улучшается, поскольку стабильный объем распределяет стоимость инструментов. |
Быстрый старт; время цикла и удаление сырья сохраняются в каждой единице. |
|
Механическая консистенция |
Зависит от сплава, заполнения, затвердевания, толщины сечения, контроля пористости и термообработки. |
Кованая заготовка, как правило, более однородна, но остаточные напряжения и направление волокон по-прежнему имеют значение. |
|
Плотные функции |
Критические опорные точки и посадки часто требуют вторичной обработки. |
ЧПУ напрямую устанавливает точные характеристики при условии контроля настроек и искажений. |
|
Изменения дизайна |
Изменения могут потребовать доработки или замены матрицы. |
Многие изменения можно внести с помощью CAD, CAM и доработок приспособлений. |
|
Внешний вид поверхности |
Литая текстура; косметическая отделка зависит от сплава и способа нанесения покрытия. |
Четкий обработанный внешний вид; деформируемые сплавы обычно дают более предсказуемое декоративное анодирование. |
|
Основные технологические риски |
Газовая или усадочная пористость, холодное закрытие, заусенец, несоответствие линий разъема, сбой эжектора и деформация. |
Деформация после интенсивного удаления заготовки, вибрация, отклонение инструмента, заусенцы и смещение исходной точки от наладки к наладке. |
|
Типичное выигрышное использование |
Стабильный корпус повторяющегося объема или корпус с ребрами и выступами. |
Прототип, мелкосерийный прецизионный компонент, коллектор, кронштейн или развивающаяся конструкция. |
Эта таблица является инструментом проверки, а не заменой рисунка. Герметичный корпус, усталостная рука и крышка электроники могут оказаться в разных колоннах даже при одном и том же годовом объеме.
Что прочнее: литой алюминий или заготовка?
Поместите обычный сплав для литья под давлением рядом с подходящим деформируемым сплавом, и деформируемая заготовка часто дает разработчику большую прочность, удлинение и запас усталости с меньшими неожиданностями от партии к партии. Это основа репутации Billet. Причина не в том, что резка на станке с ЧПУ добавляет прочности. Преимущество заключается в исходном материале и предварительной его термомеханической обработке, а также в отсутствии литейных дефектов в хорошо поставленном кованом изделии.
Но «заготовка прочнее» — это не законченное инженерное решение. Сплав и состояние могут перевесить технологическую этикетку. Литой ребристый корпус в готовом виде может оказаться более жестким, чем плохо спроектированная заготовка той же массы. Премиальные процессы литья, термообработка, контроль вакуума, проектирование локальных сечений и контроль также могут значительно повысить производительность литья. Именно по этой причине в справочниках ASM по алюминию состав, микроструктура, способ литья, термообработка и обеспечение качества рассматриваются как взаимосвязанные переменные.
Используйте заготовку, когда вариант нагрузки не оставляет места для скрытых изменений.
Заготовка является разумной отправной точкой для прототипа или мелкосерийной детали, подвергающейся высокой циклической нагрузке, ударам, сильно нагруженной резьбе или границе давления, которая будет нарушена при глубокой механической обработке. Заказ на поставку может быть простым: назовите деформируемый сплав и его состояние, укажите пластину или стержень, запросите данные о заводе и укажите направление зерна только там, где этого требует случай нагрузки. Для более подробного изучения поведения в магазине среди распространенных сортов см. Сравнение обработки 6061, 7075 и 5052 .
Используйте литье, когда эффективность формы важнее максимальных свойств материала.
Литье позволяет разместить металл вокруг выступов, углов, ребер и опор подшипников, не разрезая большую прямоугольную оболочку до полой оболочки. Для защитного корпуса, корпуса освещения, кожуха двигателя или несущей конструкции такая свобода формы может одновременно снизить массу и стоимость. Задача состоит в том, чтобы выбрать подходящий процесс литья и построить систему контроля дефектов с учетом реальных видов отказов. NADCA отмечает, что варианты структурного литья под давлением с высокой целостностью используются там, где требуется минимальная газовая пористость. «Отливка под давлением» сама по себе не определяет целостность.
Точность: чертеж решает, куда должен войти ЧПУ
Отливка может эффективно повторять сложную форму, однако отлитая поверхность не является тем местом, где можно предположить посадку подшипника, плоскую площадку для прокладки или точное расположение дюбелей. Тяга необходима для освобождения детали от штампа. Линия разделения представляет свой вариант. Выброс, охлаждение и обрезка могут привести к перемещению детали. Эти факты не делают кастинг неточным; они говорят вам, какие функции следует разработать для вторичной обработки.
В сильном гибридном плане отливка включает в себя устойчивые установочные площадки в одной половине матрицы. Первая операция ЧПУ устанавливает первичную исходную точку обработки. Более поздние отверстия, грани и отверстия относятся к этой исходной точке, а не к неправильной внешней оболочке. Припуск должен быть достаточным для устранения обычных отклонений отливки, но не настолько большим, чтобы фреза открывала более глубокие поры или тратила время цикла.
При обработке заготовок удаляются переменные формы, а не все переменные. Глубокий карман может снять остаточное напряжение и превратить плоскую пластину в неглубокий лук. Длинные инструменты перемещаются под давлением резания. Вторая установка может изменить соотношение между двумя отверстиями. Для сложной пятисторонней работы, сокращая необходимость ручного повторного зажима за счет многокоординатное фрезерование с ЧПУ может лучше защитить истинное положение, чем стремление к более жестким допускам станка для каждой изолированной детали.
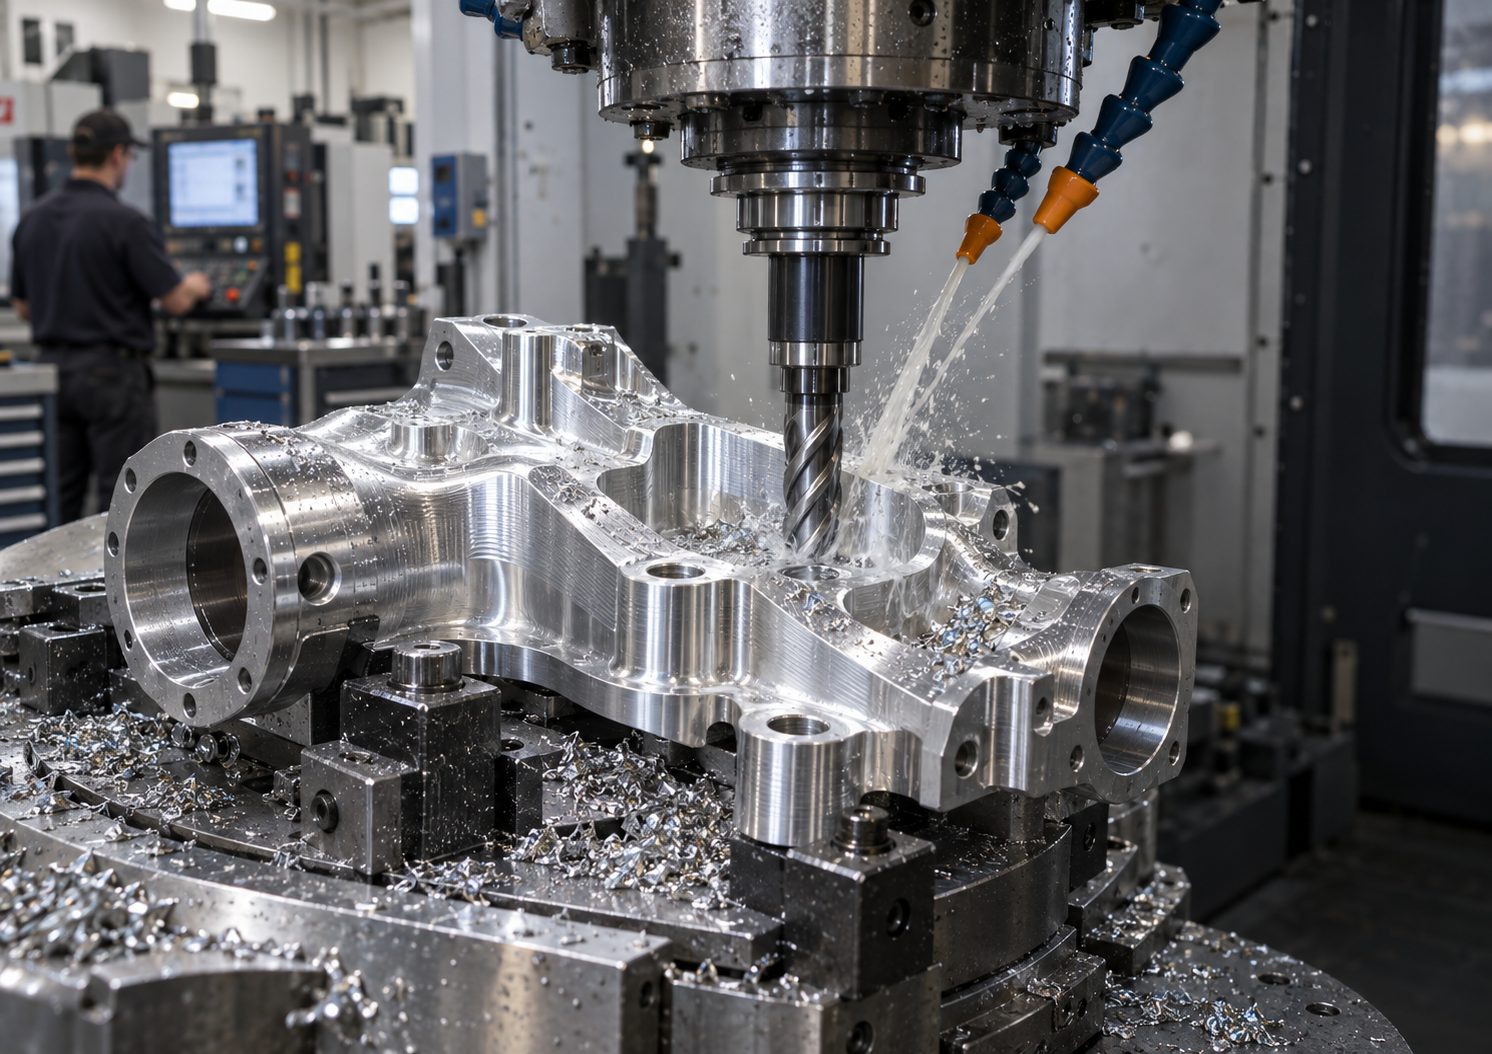
Обработка заготовок начинается быстро и хорошо справляется с доработками, но фиксация заготовки, снятие напряжений и эвакуация стружки по-прежнему влияют на результат.
Стоимость: сравните стоимость программы, а не просто цену за штуку
Честный вопрос стоимости заключается не в том, «Какой процесс дешевле?» Это вопрос: «Какой процесс обходится дешевле в рамках этой программы, на этом уровне редакции, с такой нагрузкой проверок?» Полезное предложение позволяет увидеть, куда идут деньги. Я хочу, чтобы матрица, заготовка, настройка, время шпинделя, отделка, проверка и упаковка были разобраны, а уход за инструментом был указан, а не спрятан. Это делает точку безубыточности видимой.
|
Драйвер затрат |
Вопрос, который следует задать перед выбором |
|
Прогноз и схема заказа |
Стабилен ли годовой спрос или прогноз все еще является оценкой продаж? Выпуски производятся ежемесячно или одной большой партией? |
|
Зрелость дизайна |
Сколько размеров интерфейса может измениться после тестирования прототипа? |
|
Выход материала |
Какая часть купленного товара становится частью и как восстанавливаются чипы или бегунки? |
|
Вторичные операции |
Какие грани, отверстия, резьбы, вставки, тесты на герметичность, покрытия и маркировки остаются после формовки? |
|
Стоимость качества |
Какой риск действительно нуждается в доказательствах: утечка, скрытая пустота, дрейфующие данные или плохая нить? Оцените соответствующий чек, а не общий список тестов. |
|
Владение инструментом |
Запишите право владения кубиком на бумаге. Назовите место хранения, ответственного за техническое обслуживание и лицо, которому разрешено одобрить резку стали. |
|
Воздействие отказов |
Что произойдет со стоимостью сборки, если скрытый дефект проявится только после окончательной обработки или нанесения покрытия? |
Заготовка, как правило, рано выигрывает в споре о движении денежных средств, поскольку программа может перейти от утвержденного САПР к механической обработке, не дожидаясь изготовления штампа. Литье обычно выигрывает только после того, как геометрия и объем станут достаточно стабильными, чтобы амортизировать инструмент и сократить время повторяющегося цикла. Не существует универсальной величины, где линии пересекаются. Размер детали, съем припуска, количество полостей, срок службы штампа, сплав, содержание обработки и контроль могут значительно изменить ответ. Полезный поставщик должен продемонстрировать допущения, лежащие в основе расчета безубыточности.
Вам нужно сравнение процессов, а не однострочные предположения? Для полезного сравнения сначала отправьте Лицину контролируемый чертеж и модель STEP. Добавьте первую партию, годовой прогноз, окончание и несколько размеров, которые могут остановить вашу сборку. Затем попросите нас оценить разумные маршруты рядом друг с другом, включая прокладку моста для заготовок, если производственный штамп не готов. Цифры легче защищать, и никому не придется потом объяснять, почему сталь была разрезана, пока соединитель еще двигался.
Сплав и отделка: не копируйте и вставляйте одну спецификацию в оба маршрута.
В ежедневных запросах цен я вижу 6061 и 7075 по кованым заготовкам, а A380, ADC12 и A356 — по отливкам. Я бы не стал менять одно из этих имен на другое, не открывая заново обзор дизайна. Теплый внешний корпус, полированный кронштейн и прочный корпус раздвигают выбор сплава в разные стороны. Нагрузка — это только одна часть этого разговора. Попросите запись о материале, а затем сообщите поставщику, какая строка в ней важна для вас. Иногда это химия; в других случаях это твердость, проводимость или след термообработки.
Отделка раскрывает еще одно практическое отличие. Обработанный деформируемый сплав часто сохраняет чистый, стабильный анодированный внешний вид, если контролировать партию материала, предварительную обработку, контакт со стойкой и рост покрытия. Литейные сплавы с высоким содержанием кремния могут иметь более темный или менее однородный анодированный вид. Это может быть приемлемо для внутреннего корпуса. Для косметической поверхности, обращенной к клиенту, более предсказуемыми могут быть порошковое покрытие, покраска, электронное покрытие или другая одобренная система. Соответствующие Рабочий процесс обработки алюминия и обработки поверхности объясняет, почему припуск на покрытие указывается на чертеже перед окончательным определением размеров.
Не забудьте про резьбу и отверстия после нанесения покрытия. Решите, какие поверхности остаются замаскированными, какие обрабатываются после нанесения покрытия и какие размеры применяются до или после отделки. Деталь с красивым покрытием, которая застревает при сборке, все равно остается бракованной деталью.
Правила геометрии, которые подталкивают деталь к отливке
Множество тонких ребер, ребер охлаждения и выступов распределены по трехмерной оболочке.
Оболочка твердой заготовки намного больше готовой детали, что приводит к низкому выходу материала и длительным циклам черновой обработки.
Внешняя форма включает в себя изгибы и локальное усиление, которые легко формовать, но добывать их с помощью фрезы дорого.
Годовой спрос достаточно стабилен, чтобы поддерживать производственный инструмент и документированный план обслуживания.
Если поверхность прокладки, два отверстия и шесть резьб несут узел, обработайте их после отливки, а остальное оставьте в покое.
Если эти пункты кажутся вам знакомыми, просмотрите руководство OEM для литья под давлением алюминия по индивидуальному заказу перед выпуском модели. Готовая к отливке конструкция требует разумного уклона, скруглений, переходов между стенками, стратегии эжектора, желоба и пространства для перелива, а также целей обработки. Простая отправка CAD-модели в форме заготовки в литейный цех не приведет к получению экономичной отливки.
Правила геометрии, которые подталкивают деталь к заготовке
Проект представляет собой прототип, пролет моста, запасную часть или индивидуальный компонент меньшего объема.
Расположение болтов, порты или сопряженные интерфейсы могут сместиться после функционального тестирования.
Компонент выдерживает значительные циклические или ударные нагрузки, а характеристики материала отдают предпочтение кованому материалу.
Тесные позиционные связи охватывают несколько граней и могут выиграть от одной многоосной установки.
Косметическая обработка деталей или предсказуемое анодирование являются частью стоимости продукта.
Деталь достаточно компактна, поэтому удаление припуска не влияет на стоимость единицы продукции.
Удобство заготовок не означает «агрессивную обработку всего за один проход». Стабильная трасса может выполнять симметричную черновую обработку, освобождать деталь, позволять напряжению выравниваться, а затем заканчивать более легким зажимом. Доступ к инструменту, внутренние радиусы, глубина кармана и доступ для проверки должны быть проверены в DFM. направляющая DFM для фрезерования алюминия с ЧПУ расширяет эти практические пределы.
Гибридный маршрут: отлейте форму, обработайте функцию
Это часто тот ответ, который упускают из виду при поиске «отливка или заготовка». Многие серьезные OEM-компоненты не оставляются в отлитом виде и не вырезаются полностью из цельного металла. Литье создает корпус с эффективным использованием материалов. Затем обработка на станке с ЧПУ контролирует то, с чем на самом деле соприкасается узел: дорожки прокладок, поверхности разъемов, отверстия клапанов, седла подшипников, формы резьбы и опорные точки.
Последовательность действий следует планировать как один процесс, а не перекидывать через стену между двумя поставщиками. Базы отливки должны поддерживать механическую обработку. Приспособление для обработки должно выдерживать нормальные изменения заготовки, не деформируя тонкую стенку. При проверке необходимо отделить приемку отлитого изделия от окончательной приемки CTQ. Если характеристики утечки имеют значение, команда должна договориться о том, когда будет проводиться испытание на утечку и может ли механическая обработка обнажить подповерхностную пористость.
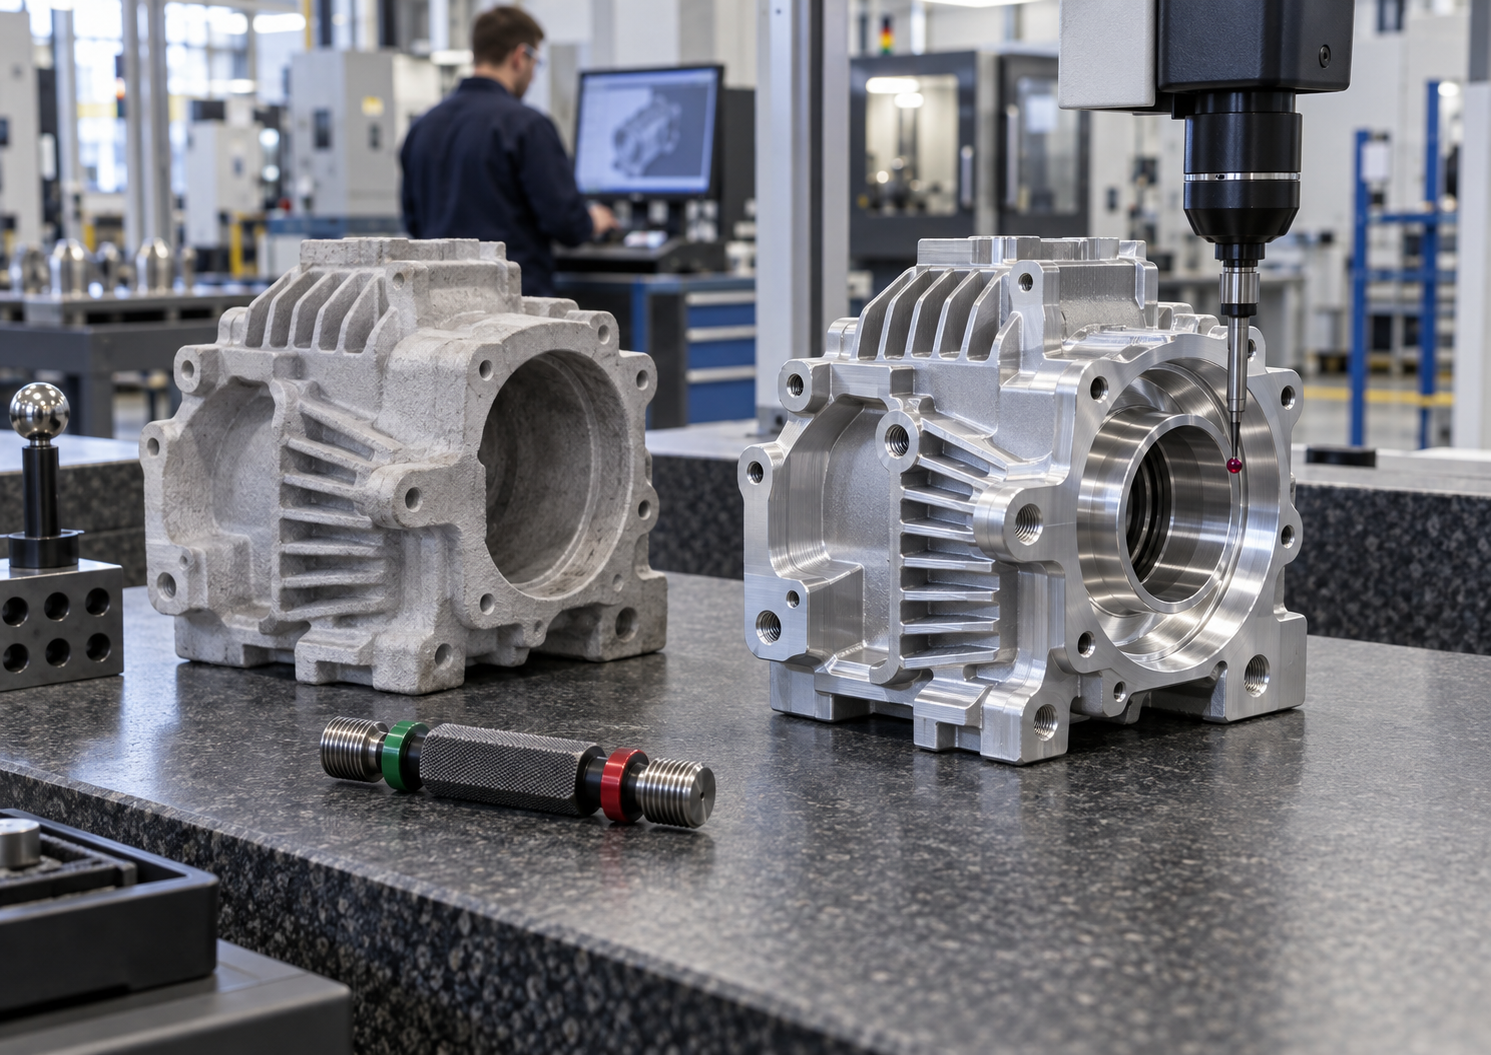
Практичный гибридный маршрут: почти сетчатое литье для определения формы и скорости, обработка на станке с ЧПУ и проверка функциональных интерфейсов.
Подтвержденный существующий продукт: корпус светильника из литого под давлением алюминия
Опубликованный продукт Liqin представляет собой полезный и поддающийся проверке пример гибридного маршрута: Прецизионный алюминиевый светильник . На странице продукта указан корпус, отлитый под высоким давлением, с последующей обработкой на станке с ЧПУ критических уплотнительных поверхностей, дорожки для прокладок по периметру и резьбовых монтажных отверстий. Его внешняя часть оснащена плотными охлаждающими ребрами, а внутренняя часть имеет множество монтажных элементов. С этой геометрией бланк, близкий к сетке, обрабатывается гораздо более естественно, чем большой цельный блок.
Производственная задача заключается не просто в создании внешней формы. В опубликованном корпусе указан длинный корпус с тонкими ребрами, номинальная толщина стенки 4,6 мм, матрица из 104 микроглухих отверстий с заявленной глубиной 2,75 мм и 2,30 мм, а также несколько размеров резьбы. На странице описаны работы с пресс-формой для проектирования направляющих, многоточечный пневматический зажим во время обработки, двухэтапный подход торцевого фрезерования, проверка КИМ первого изделия, периодические проверки в процессе процесса и 100% проверка калибра резьбы. Это элементы управления, которые превращают отливку в готовый к сборке OEM-компонент.
Урок выходит за рамки освещения: отлейте структурную форму, обработайте интерфейсы сборки и определите проверку для каждого CTQ. Опубликованные значения относятся к этому продукту и его утвержденному плану качества, а не к каждому будущему заказу.
Метод выбора из девяти вопросов для вашего следующего запроса предложений
Что должна пережить эта деталь? Определите статическую нагрузку, циклическую нагрузку, удар, температуру, коррозию, давление и ожидаемый срок службы.
Какие размеры обеспечивают работоспособность сборки? Отметьте CTQ, исходные данные, посадки, уплотнительные площадки, резьбу и метод проверки.
Насколько зрелый дизайн? Отделите замороженные интерфейсы от функций, которые могут измениться.
Какова реальная кривая спроса? Укажите количество прототипов, первую производственную партию, годовой объем и схему выпуска.
Сколько припуска уменьшится при обработке заготовок? Сравните начальный диапазон с конечной массой и оценкой цикла.
Можно ли отлить геометрию чисто? Проверьте уклон, консистенцию стенок, скругления, путь потока, линию разъема, эжекторы и рабочие площадки.
Какие дефекты имеют функциональное значение? Привяжите пористость, плоскостность, внешний вид, наличие заусенцев и качество поверхности к правилам испытаний или приемки.
Что происходит после формирования? Включает термическую обработку, механическую обработку, вставки, очистку, нанесение покрытия, маркировку, проверку на герметичность и упаковку.
Какие доказательства путешествуют с партией? Запросите сертификаты, уровень FAI или PPAP, если применимо, план контроля, данные о возможностях и отчеты об итоговых проверках.
Это сохраняет функцию запроса предложения. Отливка без покрытия и проверенная деталь с покрытием и проверка на герметичность не являются сопоставимыми предложениями.
Проверка качества по производственному маршруту
|
Этап |
Фокус на литье или литье плюс ЧПУ |
Заготовка с ЧПУ |
|
Входящий материал |
Записи о химическом составе сплавов, плавке и термообработке по мере необходимости. |
Сплав, закал, форма изделия, отслеживаемость плавки или партии, состояние склада. |
|
Первая статья |
Линия разъема, уклон, сечение стенки, деформация, обрабатываемый материал, CTQ. |
Стратегия данных, отношения настройки, искажение после выпуска, CTQ. |
|
В процессе |
Консистенция дроби, температура и состояние матрицы, заусенец, обрезка, расположение крепления, износ инструмента. |
Стойкость инструмента, биение, результаты зондирования, контроль зажима, температурный дрейф, заусенцы. |
|
Обнаружение дефектов |
Визуальные проверки и проверки размеров, а также проверка герметичности, плотности, рентгенография или компьютерная томография, если это оправдано. |
Проверка размеров, а также требования к поверхности, материалу и неразрушающему контролю, если этого требует проект. |
|
Окончательное принятие |
Обработанные CTQ, резьба, покрытие, чистота, герметичность, отслеживаемость. |
CTQ обработанной обработки, толщина отделки, чистота, внешний вид, отслеживаемость. |
Алюминиевая ассоциация отделяет геометрию и отделку отливки от металлургических требований. План контроля OEM должен предоставить обеим сторонам собственные доказательства.
Что отправить, чтобы получить быстрое и полезное предложение
Отправьте модель STEP, контролируемый 2D-чертеж, материал, отделку, CTQ, количества, дату запуска и необходимые записи о качестве. Заранее определите герметичность и косметические поверхности и отметьте геометрию, которая все еще может перемещаться во время DFM.
Для конфиденциальных программ запросите соглашение о неразглашении, прежде чем делиться конфиденциальными файлами. Для самой расценки запросите отдельные варианты: прототип заготовки, производственное литье плюс станок с ЧПУ и любой промежуточный маршрут, который, по мнению поставщика, является жизнеспособным. Лицинь категория нестандартных алюминиевых деталей и категория возможностей литья под давлением показать материалы и объемы процессов, уже имеющиеся на сайте.
Готовы со своей стороны сравнить литой алюминий с заготовкой? Загрузите чертеж через страница контактов . Отметьте три аспекта, по которым вы не можете пойти на компромисс, и укажите ожидаемый годовой объем. Команда инженеров Liqin может проверить технологичность, выявить рискованные функции и предоставить ценовое предложение, основанное на полном процессе, а не на оптимистичной базовой цене.
Нажмите здесь для вашего запроса 👆
Часто задаваемые вопросы
1. Всегда ли алюминиевые заготовки прочнее литого алюминия?
Нет. Детали, обработанные заготовками, часто начинаются с деформируемых сплавов, которые обеспечивают более высокие и стабильные механические свойства, чем обычные сплавы для литья под давлением, но точный ответ зависит от сплава, отпуска, направления заготовки, процесса литья, термообработки, геометрии и контроля дефектов. Сравните сертифицированные свойства и фактический вариант нагрузки вместо того, чтобы рассматривать заготовку как сорт.
2. При каком объеме производства литье алюминия становится дешевле обработки заготовок на станках с ЧПУ?
Надежного универсального количества кроссоверов не существует. Небольшая простая деталь может оставаться экономичной для обработки в больших объемах, в то время как большой полый корпус может оправдать использование оснастки гораздо раньше. Запросите модель затрат, включающую стоимость штампа, ожидаемый срок службы инструмента, количество гнезд, выход материала, цикл ЧПУ, вторичные операции, проверку, чистовую обработку и стабильность прогноза.
3. Могут ли литые алюминиевые детали выдерживать жесткие допуски на станках с ЧПУ?
Да, когда критически важные детали намеренно обработаны на чистовой обработке, а базовый план и план крепления учитывают вариации отливки. Чертеж должен отделять литые размеры от обработанных CTQ, указывать обрабатываемый материал, определять исходные данные и указывать, применяются ли допуски до или после нанесения покрытия. Жесткие значения должны быть подтверждены посредством DFM и подписанного плана качества.
4. Какой маршрут лучше для анодированных косметических деталей?
Обработанные деформируемые сплавы часто создают более предсказуемый внешний вид декоративного анодирования. Литейные сплавы с высоким содержанием кремния могут анодироваться более темным или менее равномерным образом, поэтому порошковое покрытие, электронное покрытие или покраска могут быть предпочтительнее для видимых литых поверхностей. Всегда согласовывайте отделку с типичным для производства материалом, а не полагайтесь на стандартный цветовой шаблон.
5. Можем ли мы создать прототип из заготовки и позже перейти к литью под давлением?
Да, и этот поэтапный маршрут может снизить риск оснастки на ранних этапах, но прототип заготовки не следует слепо копировать в штамп. Перед изготовлением оснастки измените проектирование с учетом уклона, однородности стенок, скруглений, линий разъема, эжекторов, направляющих и переливов, обрабатываемых подушек и допусков литья, а затем повторно проверьте функцию, поскольку структура сплава и материала может измениться.
Нажмите здесь для вашего запроса 👆
Краткое содержание
Выбирайте алюминиевые заготовки, когда вам нужны быстрые изменения конструкции, меньшие первоначальные затраты, предсказуемые свойства обрабатываемой заготовки или точная многосторонняя обработка прототипов и контролируемых объемов; выбирайте литье, когда стабильный спрос и сложная геометрия, близкая к чистой, оправдывают использование инструментов; и выбирайте литье плюс ЧПУ, когда деталь требует как эффективного создания формы, так и точных функциональных интерфейсов. Победившее OEM-решение зависит от точного сплава, варианта нагрузки, CTQ, отделки, кривой объема и плана контроля, а не от слов «заготовка» или «отливка».
Контактная информация
Компания: Нинбо Лицинь Промышленность Лтд.
Ежедневное обслуживание клиентов и послепродажная поддержка:service@shturl. zhuwanying@cncliq.com
Новый запрос, предложение и обсуждение заказа: business@shturl. zhouli@chinaliqin.com
Горячая линия: +86 18757148656
Отказ от ответственности
Все технические статьи, спецификации материалов, рекомендации по обработке и сведения об обработке поверхности, опубликованные в этом блоге, предназначены только для информационных и справочных целей. Обратите внимание, что общие сведения из блога не заменяют подписанные технические соглашения. Поскольку нестандартные детали различаются в зависимости от плавкости материала, калибровки станка и конкретных допусков, характеристики качества переплета регулируются исключительно утвержденными вами чертежами САПР, подписанными контрактами и официальными планами качества.
Все тематические исследования клиентов, представленные в этом блоге, были полностью анонимизированы и обработаны. Показатели производительности, рабочие процессы производства и отображаемые изображения служат исключительно для демонстрации наших возможностей индивидуальной обработки и не представляют собой единого универсального стандарта для всех заказов.
Производственная группа Лицинь
Основываясь на 18-летнем опыте точного машиностроения, компания Ningbo Liqin Industry производит металлические компоненты с высокими допусками для требовательных мировых рынков. Мы работаем на базе производственного центра площадью 6500 м², оснащенного более чем 150 станками, работающими с 4 и 5 осями. обработка с ЧПУ , токарно-фрезерная обработка, холодная экструзия и литье под давлением под одной крышей. Такая настройка позволяет нам беспрепятственно управлять проектами, переходя от первоначальных концепций САПР непосредственно к завершенным поставкам.
Мы осуществляем контроль качества без каких-либо компромиссов. Мы относимся к жестким допускам с учетом необходимой им инженерной дисциплины. Опираясь на сертификаты ISO 9001, ISO 13485 и IATF 16949, наши инженеры по обеспечению качества проводят строгие проверки IPQC, FQC и OQC для каждой отдельной производственной партии. От картографирования размеров и оптического профилирования КИМ до испытаний на твердость и солевого тумана — мы заранее проверяем ваши критически важные характеристики, поэтому вы получаете готовые компоненты без головной боли при сборке или дорогостоящих остановок линии. Помимо производства, вы можете рассчитывать на нас в двухчасовом ответе на новые запросы предложений, прямой поддержке при отборе образцов прототипов и бесперебойной экспортной доставке по Европе, Северной Америке, Азии и Океании.
Приветствуем ваши запросы и образцы. Посетите наш сайт или свяжитесь с нами напрямую за конкурентоспособное предложение!
