 Русский




Вы все еще решаете, для чего предназначен концентрический алюминиевый корпус: для обычного токарного станка с ЧПУ или для многофункционального токарно-фрезерного станка? Выбор кажется простым, пока не возникает необходимость точно выровнять отверстие по внешнему направляющему центру, герметизировать торцевую канавку и расположить несколько радиальных отверстий под точными углами. В этот момент вопрос уже не в том, какой станок кажется более совершенным, а в том, какой процесс обеспечивает целостность функциональной оси от заготовки до окончательной проверки.
В этом руководстве объясняется, как принимать решения непосредственно на производстве. Мы сравниваем технологические цепочки, контроль базовых параметров, риск деформации, трудозатраты на контроль качества, факторы, влияющие на стоимость, и информацию из чертежей, которая помогает поставщику правильно составить ценовое предложение. Основное внимание уделяется цилиндрическим алюминиевым корпусам, используемым для подшипников, оптики, датчиков, клапанов, компактных двигателей и других узлов, где биение и посадка имеют большее значение, чем просто внешний вид.
Краткий ответ: выбирайте токарную обработку с ЧПУ, когда наиболее важные поверхности являются вращательными, фрезеруемые элементы простые или нестрогие, а контролируемая вторая настройка не нарушит базовую связь. Выбирайте многозадачную токарно-фрезерную обработку, когда отверстие, направляющая поверхность, уплотнительная поверхность, радиальные каналы, плоские поверхности, пазы или элементы задней стороны образуют единую функциональную цепочку допусков и должны оставаться привязанными к общей оси.
1. Начните с функционального направления, а не со списка станков.
Корпус может выглядеть круглым, но при этом быть функционально концентричным. Подшипниковое седло, оптическое отверстие, установочный штифт, уплотнительная площадка, резьбовой наконечник и торцевая поверхность могут пройти проверку размеров, в то время как узел всё ещё вибрирует или протекает. Размер отвечает на вопрос «насколько велик?». Геометрические параметры отвечают на вопрос «где находится поверхность относительно базовой оси?». В запросе на коммерческое предложение следует указать элемент, определяющий вращение или выравнивание, а затем указать, как остальные элементы связаны с ним.
Стандарт ISO 1101:2017 предоставляет международный язык символов для допусков формы, ориентации, расположения и биения. На практике, в контексте закупок, не следует писать «все должно быть концентричным» и ожидать, что каждый поставщик будет интерпретировать это одинаково. Определите базовые элементы и используйте контроль, представляющий функцию: круговое биение для каждого измеренного участка, общее биение, когда вся поверхность имеет значение при вращении, положение шаблона относительно базовой оси и перпендикулярность для сопрягаемой поверхности. Стандарт остается подтвержденным, поэтому он является надежным ориентиром для чертежей, полученных из разных источников.
Это также предотвращает избыточные допуски. Для декоративного наружного диаметра может не потребоваться такой же размер биения, как для подшипникового гнезда. Кабельный порт часто может принимать более широкую зону позиционирования, чем оптическая апертура. Указатели с жесткими требованиями следует размещать там, где отказ влияет на сборку, герметичность, шум или срок службы; для нефункциональных поверхностей следует использовать экономичные общие допуски.
2. Что лучше всего удается при традиционной токарной обработке на станках с ЧПУ?
На токарном станке заготовка вращается, в то время как неподвижная режущая кромка формирует отверстие, наружный диаметр, торцы, канавки, конусность и резьбу. Такая компоновка идеально подходит для корпусов с преимущественно соосной геометрией. Если критически важные отверстие, направляющая, торц и наружный диаметр могут быть обработаны чистовым способом без ослабления патрона, они наследуют одну и ту же ось шпинделя. Этот процесс является прямым, жестким, легко контролируемым и обычно имеет более низкую почасовую ставку, чем полностью оборудованный многофункциональный центр.
Токарная обработка особенно привлекательна для изготовления корпусов короткой и средней длины из прутков, труб, поковок или заготовок, близких к окончательной обработке. Цикл может включать черновую расточку, получистовую обработку, время выравнивания напряжений и легкий чистовой проход. Острая полированная пластина и устойчивая расточная штанга помогают контролировать образование нароста на алюминиевой кромке. Удаление стружки по-прежнему имеет значение: длинная стружка, протянутая через обработанное отверстие, может превратить приемлемый размер в поцарапанную уплотнительную поверхность.
Ограничение проявляется после того, как деталь покидает шпиндель. Радиальные отверстия, окружности расположения болтов, окна разъемов, грани для гаечного ключа и угловые каналы перемещаются на другой станок, если токарный центр не имеет подходящего приводного инструмента и управления по оси C. Каждое снятие и повторное зажимание добавляет событие позиционирования. Точность мягких зажимов, загрязнение стружкой, давление зажимов, отклонения заготовки и техника оператора могут затем влиять на взаимосвязь между точеной осью и фрезерованными элементами.
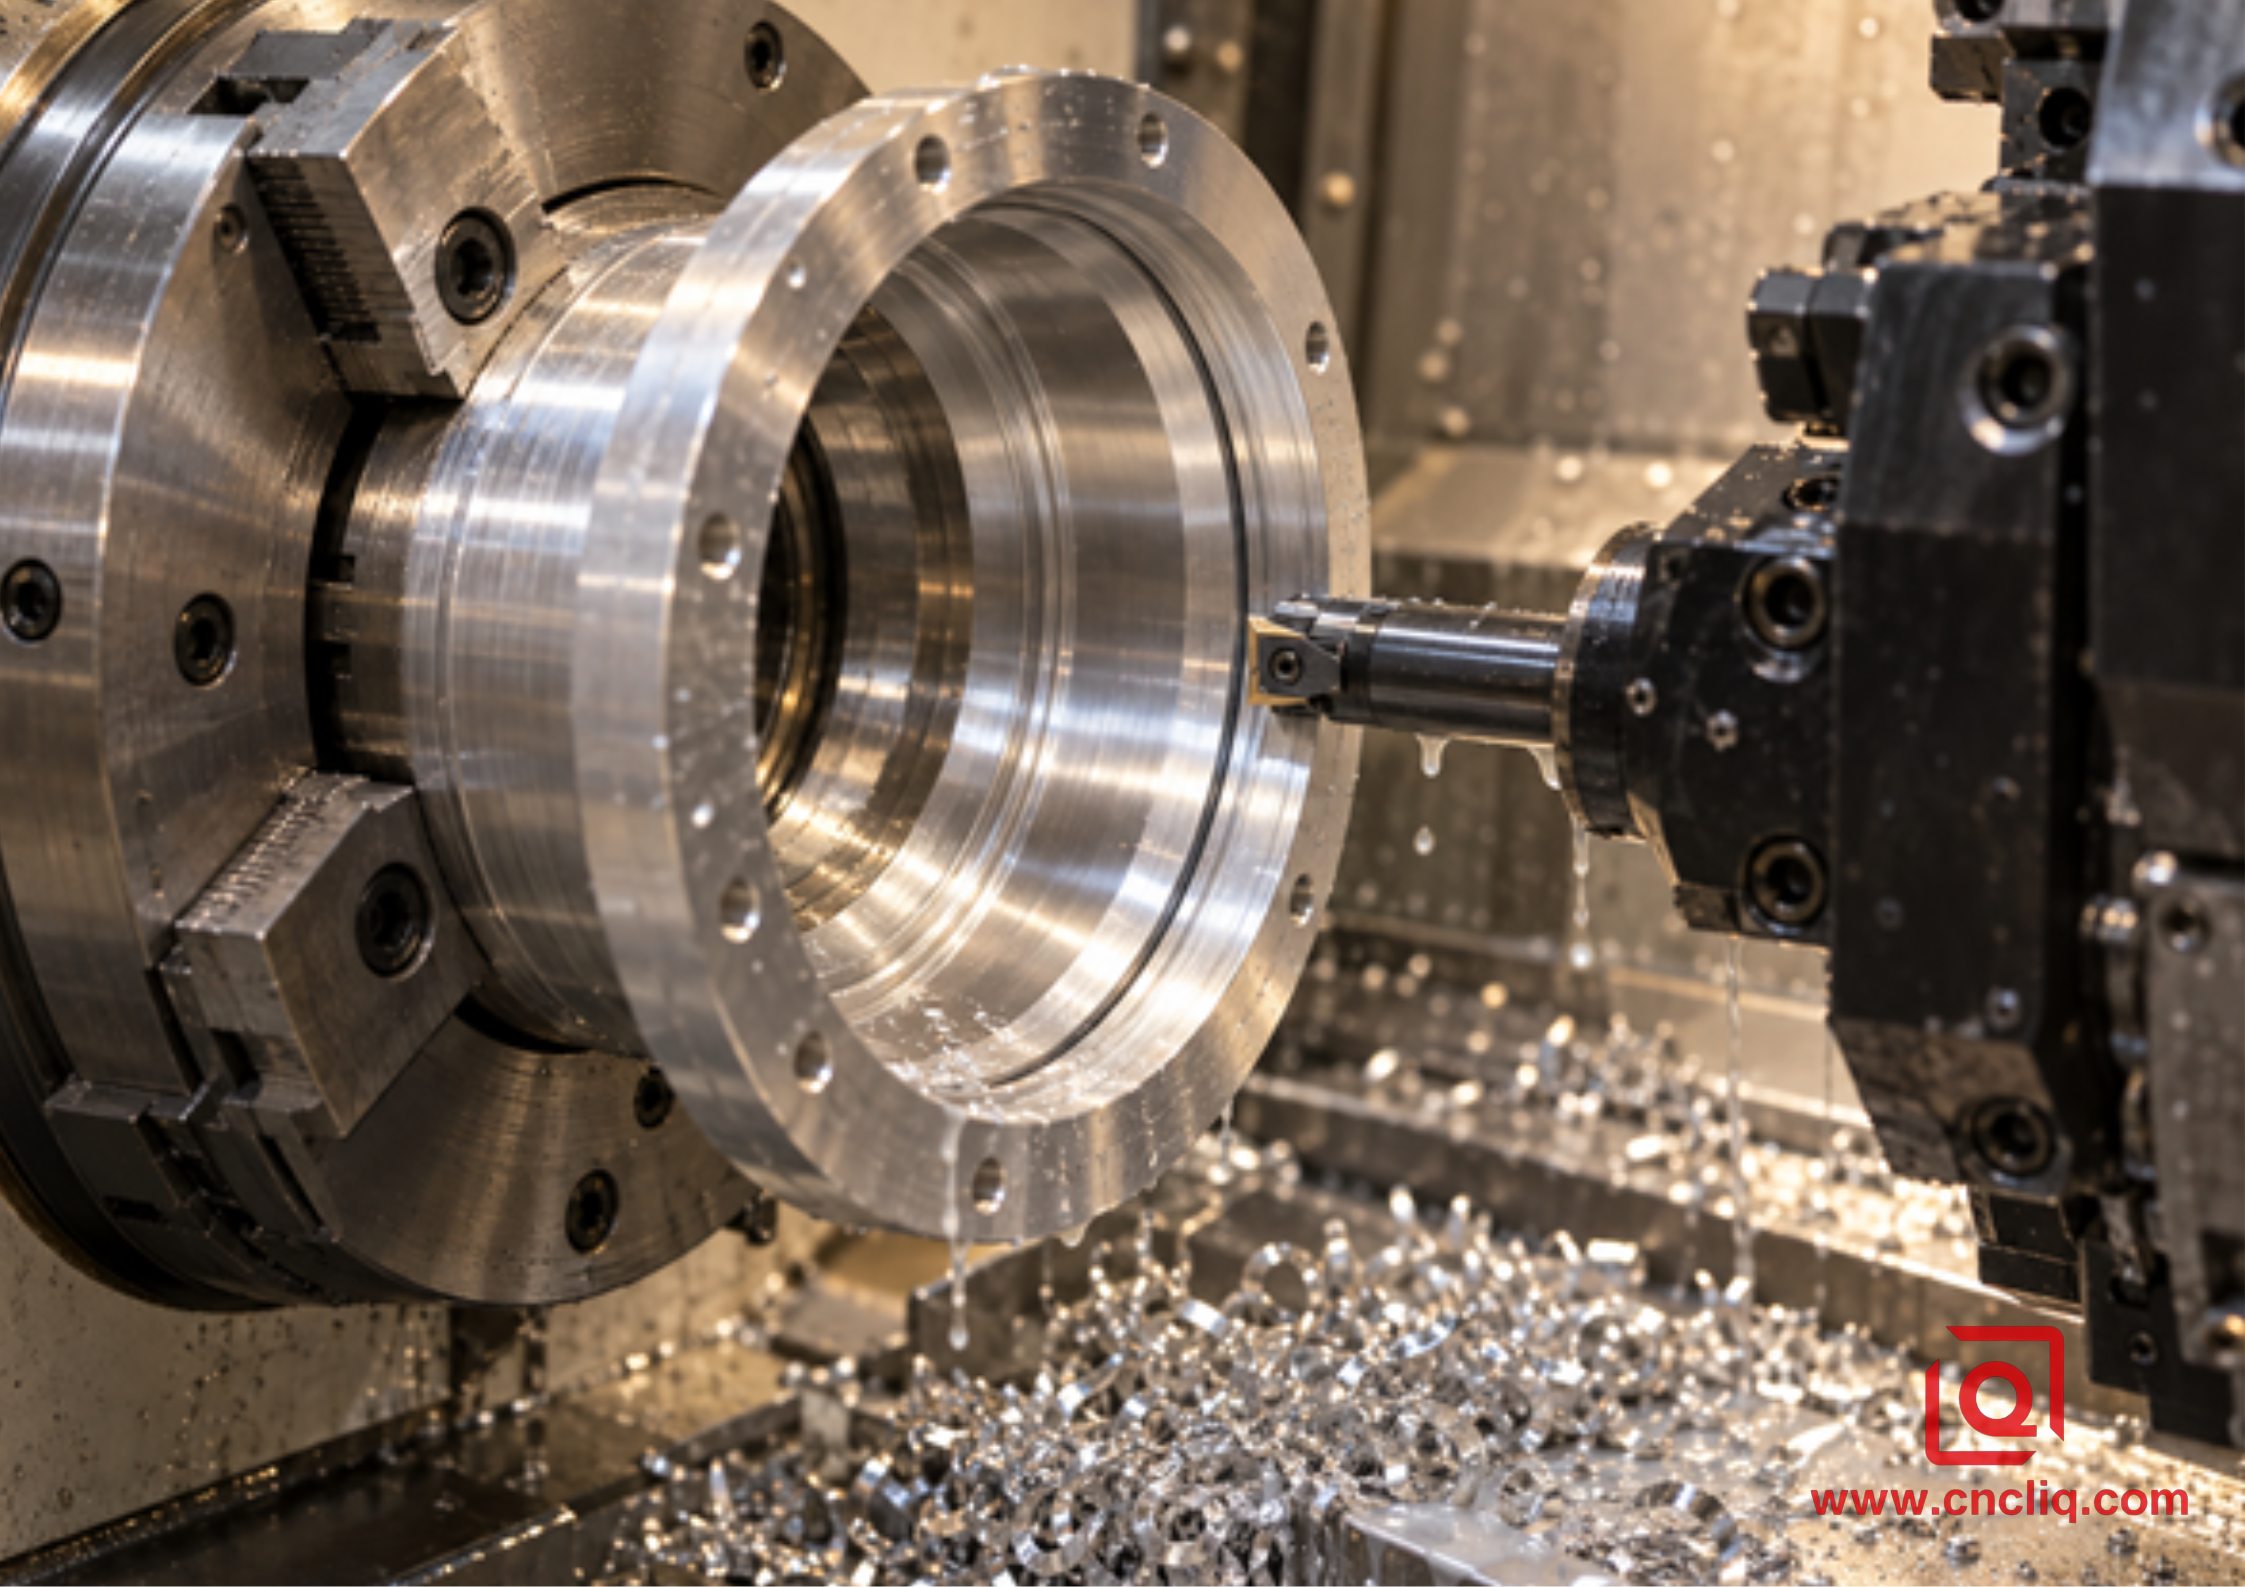
Традиционный маршрут поворота трудно превзойти, когда ключевые требования остаются в пределах вращения и доступны за один проход.
3. Что дает многозадачность при обработке на токарном станке?
Токарно-фрезерный центр сочетает в себе токарную обработку с фрезерованием, сверлением, расточкой и нарезанием резьбы с помощью электропривода. В зависимости от конфигурации, он может быть дополнительно оснащен индексацией по оси C, перемещением по оси Y, шпинделем инструмента по оси B, противоположным шпинделем или нижней револьверной головкой. Полезная фраза здесь не «больше осей», а «меньше обрывов базовых цепей». Руководство Okuma по многозадачности подчеркивает сокращение времени наладки, повышение точности, уменьшение человеческих ошибок и снижение накопления допусков. Компания Mazak аналогично описывает интеграцию токарной обработки, фрезерования, сверления, нарезания резьбы и расточки за одну наладку. Руководство Brother описывает эту концепцию как объединение работ, которые в противном случае потребовали бы использования токарного станка и обрабатывающего центра.
Для концентрического алюминиевого корпуса главный шпиндель может задавать отверстие и опорную поверхность; приводной инструмент может добавлять поперечные отверстия и плоские грани, в то время как деталь остается зафиксированной относительно этого шпинделя; противоположный шпиндель может принимать заготовку для доступа с обратной стороны. Передача детали не является автоматически идеальной. Выравнивание шпинделя, усилие передачи, чистота зажимных губок, длина обрабатываемой детали и температурный режим по-прежнему имеют значение. Тем не менее, передача происходит в рамках контролируемой системы координат станка, а не через тележку, другое приспособление и еще одно ручное выравнивание.
Токарно-фрезерный станок не обязательно дешевле. Программирование занимает больше времени, риск столкновений выше, управление инструментом более трудоемкое, а почасовая стоимость обычно выше. Он оправдывает себя, когда заменяет достаточное количество настроек, специальных приспособлений, операций по обработке незавершенной продукции и повторного контроля — или когда защищает геометрические требования, которые в противном случае были бы уязвимы.
4. Токарная обработка на станках с ЧПУ против токарно-фрезерной обработки: таблица практического выбора.
Фактор принятия решения | Трасса токарной обработки на станке с ЧПУ (традиционная) | Маршрут многозадачной обработки на токарно-фрезерном станке |
Геометрия ядра | Наилучший результат достигается, когда к критически важным характеристикам относятся в первую очередь отверстия, наружные диаметры, торцы, канавки и резьба. | Наилучшие результаты достигаются при взаимодействии вращательных элементов с радиальными, смещенными от центра, угловыми или задними деталями. |
Непрерывность опорных точек | Прочность при использовании одного зажимного устройства; снижается после переноса на отдельный стан, если не обеспечено надлежащее крепление. | Можно сохранить привязку токарной и фрезерной обработки к одной системе координат станка; передача данных на субшпиндель по-прежнему требует проверки. |
Количество настроек | Часто используется одна токарная установка плюс одна или несколько фрезерных установок. | Часто это 1 интегрированный цикл, возможно, включающий запрограммированную передачу управления шпинделем. |
Лучший профиль партии | Простая геометрия, стабильный повторяющийся объем или мелкосерийная работа, где легко создавать второстепенные элементы. | Сложные корпуса с большим разнообразием продукции, серийные партии или любые объемы, где геометрические дефекты приводят к значительным затратам. |
Стоимость оборудования | Для токарной обработки требуется меньшая глубина сверления; для второстепенных работ могут потребоваться специальные поворотные или зажимные приспособления. | Более высокие инвестиции в оборудование, но меньшее количество отдельных приспособлений и упрощенная обработка. |
Нагрузка на инспекцию | После каждой настройки может потребоваться дополнительная промежуточная проверка. | Меньше переходов, но проверка первой статьи должна охватывать передачу данных и взаимосвязи между различными характеристиками. |
Типичный риск | Эксцентриситет зажима, деформация губок, несоответствие базовых параметров и следы от манипуляций. | Сложное программирование, подверженность столкновениям, биение инструмента в рабочем состоянии, тепловой дрейф и смещение при передаче. |
5. Цепочка допусков, которая обычно определяет маршрут.
Представьте себе компактный корпус датчика с отверстием для линзы диаметром 52 мм, направляющей диаметром 60 мм, канавкой для уплотнительного кольца на лицевой стороне, четырьмя радиальными отверстиями для разъемов и задней резьбовой крышкой. Отверстие для линзы является базовой точкой А, поскольку оно фиксирует оптический блок. Монтажная поверхность является базовой точкой В, поскольку она обеспечивает установку узла. Радиальные отверстия расположены относительно точек А и В таким образом, чтобы контакты разъема совпадали. Если отверстие и направляющая обрабатываются одновременно, то обработка на токарном станке не представляет сложности. Решение о технологическом процессе зависит от того, как радиальные отверстия и задняя резьба соотносятся с этой же осью.
При использовании комбинированного токарного и фрезерного станка, фиксация фрезерного приспособления должна производиться относительно готового отверстия или квалифицированного направляющего инструмента. Зажим на тонком наружном диаметре может деформировать само отверстие, используемое в качестве базовой точки. Фиксация на необработанной поверхности отливки еще хуже. Разъемная втулка, расширяющаяся оправка или расточенные мягкие зажимные губки могут подойти, но приспособление и способ его установки становятся частью процесса. Если положение отверстия допускает отклонения, это разумно. Если зона позиционирования узкая и повторяется по окружности, поддержание детали в цикле токарно-фрезерного станка с осью С может устранить самое слабое звено.
Для более широкого контекста, руководство Лициня по 3-осевой, 5-осевой и токарно-фрезерной обработке алюминиевых деталей на заказ объясняет, как геометрия влияет на выбор станка. В этой статье более подробно рассматриваются концентрические корпуса, где базовая ось рассматривается как центральная переменная решения.
6. Специфические проблемы алюминия: высокая температура, тонкие стенки и давление на челюсть.
Алюминий легко режется, но тонкие цилиндрические секции также легко деформируются. Токарь может измерить кажущееся круглым отверстие, когда оно зажато, а затем наблюдать, как оно принимает нужную форму после раскрытия губок. Контакт трех губок может создать едва заметное трехлепестковое образование. Слишком малая сила допускает движение; слишком большая сила деформирует оболочку. Правильный ответ не является универсальным значением давления патрона. Он зависит от толщины стенки, длины без опоры, площади контакта губок, состояния сплава, вариаций заготовки и силы резания.
Температура также играет важную роль в обеспечении жестких допусков. Опубликованные справочные данные для сплава 6061 указывают на типичный коэффициент теплового расширения около 23,2 × 10⁻⁶ /°C в диапазоне температур 20–100°C. В качестве иллюстрации, изменение диаметра на 100 мм на 10°C составляет примерно 0,023 мм: ΔD = 23,2 × 10⁻⁶ × 100 мм × 10°C. Это не означает, что каждая деталь испытывает равномерное повышение температуры на 10°C, но это показывает, почему нагретая деталь, нагретый шпиндель и более холодная камера контроля могут приводить к ошибочным показаниям при узком диапазоне допусков.
К полезным средствам контроля относятся широкие мягкие зажимные губки, опора вблизи режущей кромки, сбалансированная черновая обработка, пауза перед чистовой обработкой при необходимости, легкий заключительный проход, контролируемое охлаждение и контроль после термостабилизации. Если последует анодирование, на чертеже следует указать, относятся ли размеры к этапу до или после нанесения покрытия, а также какие отверстия, резьбы или уплотнительные площадки требуют маскирования. Руководство Liqin по толщине и допускам анодирования более подробно рассматривает этот последующий вопрос размеров.
7. Технологические планы, эффективные в цеху.
Маршрут А: Токарный центр плюс вторичное фрезерование
Этот маршрут следует использовать при токарной обработке деталей с жесткими требованиями и умеренными поперечными элементами. Распилите или подготовьте заготовку, выполните черновую и чистовую обработку базового отверстия и опорной поверхности за один зажим, обработайте на токарном станке наружный направляющий элемент и геометрию уплотнения, затем перенесите деталь в защищенные лотки. Фрезерное приспособление должно располагаться относительно готового функционального элемента, а не удобной необработанной поверхности. Проверьте приспособление с помощью указанной эталонной или первой изготовленной детали; обработайте отверстия, плоские поверхности и окна; затем проверьте соответствие относительно обточенной базовой поверхности.
Этот метод может быть очень эффективным. Зачастую он является правильным коммерческим выбором для корпуса с одним радиальным соединителем, неплотным расположением болтов или большой габаритной частью, которая не подходит для имеющегося токарно-фрезерного станка. Он также позволяет изолировать простые, быстро обрабатываемые детали от более медленных фрезерных деталей, что может повысить эффективность использования станка при серийном производстве.
Маршрут B: Токарно-фрезерный стан с главным шпинделем
Этот маршрут следует использовать, когда элементы, вращающиеся и радиальные на передней стороне, образуют единую цепочку допусков. Черновая обработка отверстия и наружного диаметра, равномерное удаление материала, чистовая обработка базового отверстия и торца, ориентация оси С, затем сверление, фрезерование и нарезание резьбы на боковых элементах перед снятием зажима. Порядок обработки имеет значение: не следует сначала обрабатывать хрупкое отверстие, а затем применять агрессивное прерывистое фрезерование, которое деформирует стенку. При необходимости следует оставить преднамеренный окончательный срез.
Маршрут C: Комплексная двухшпиндельная обработка
Используйте противоположный шпиндель, если оба конца несут связанные функциональные элементы. Завершите обработку основных базовых элементов на главном шпинделе, перенесите деталь с контролируемым усилием захвата, снимите деталь, затем обработайте заднее отверстие, торцевую поверхность, канавку или резьбу. Проверьте биение при передаче детали во время утверждения первого образца и после любой замены зажимных губок или вставок, которые могут на него повлиять. Использование одного станка не отменяет законы физики; это упрощает контроль и отслеживание процесса.
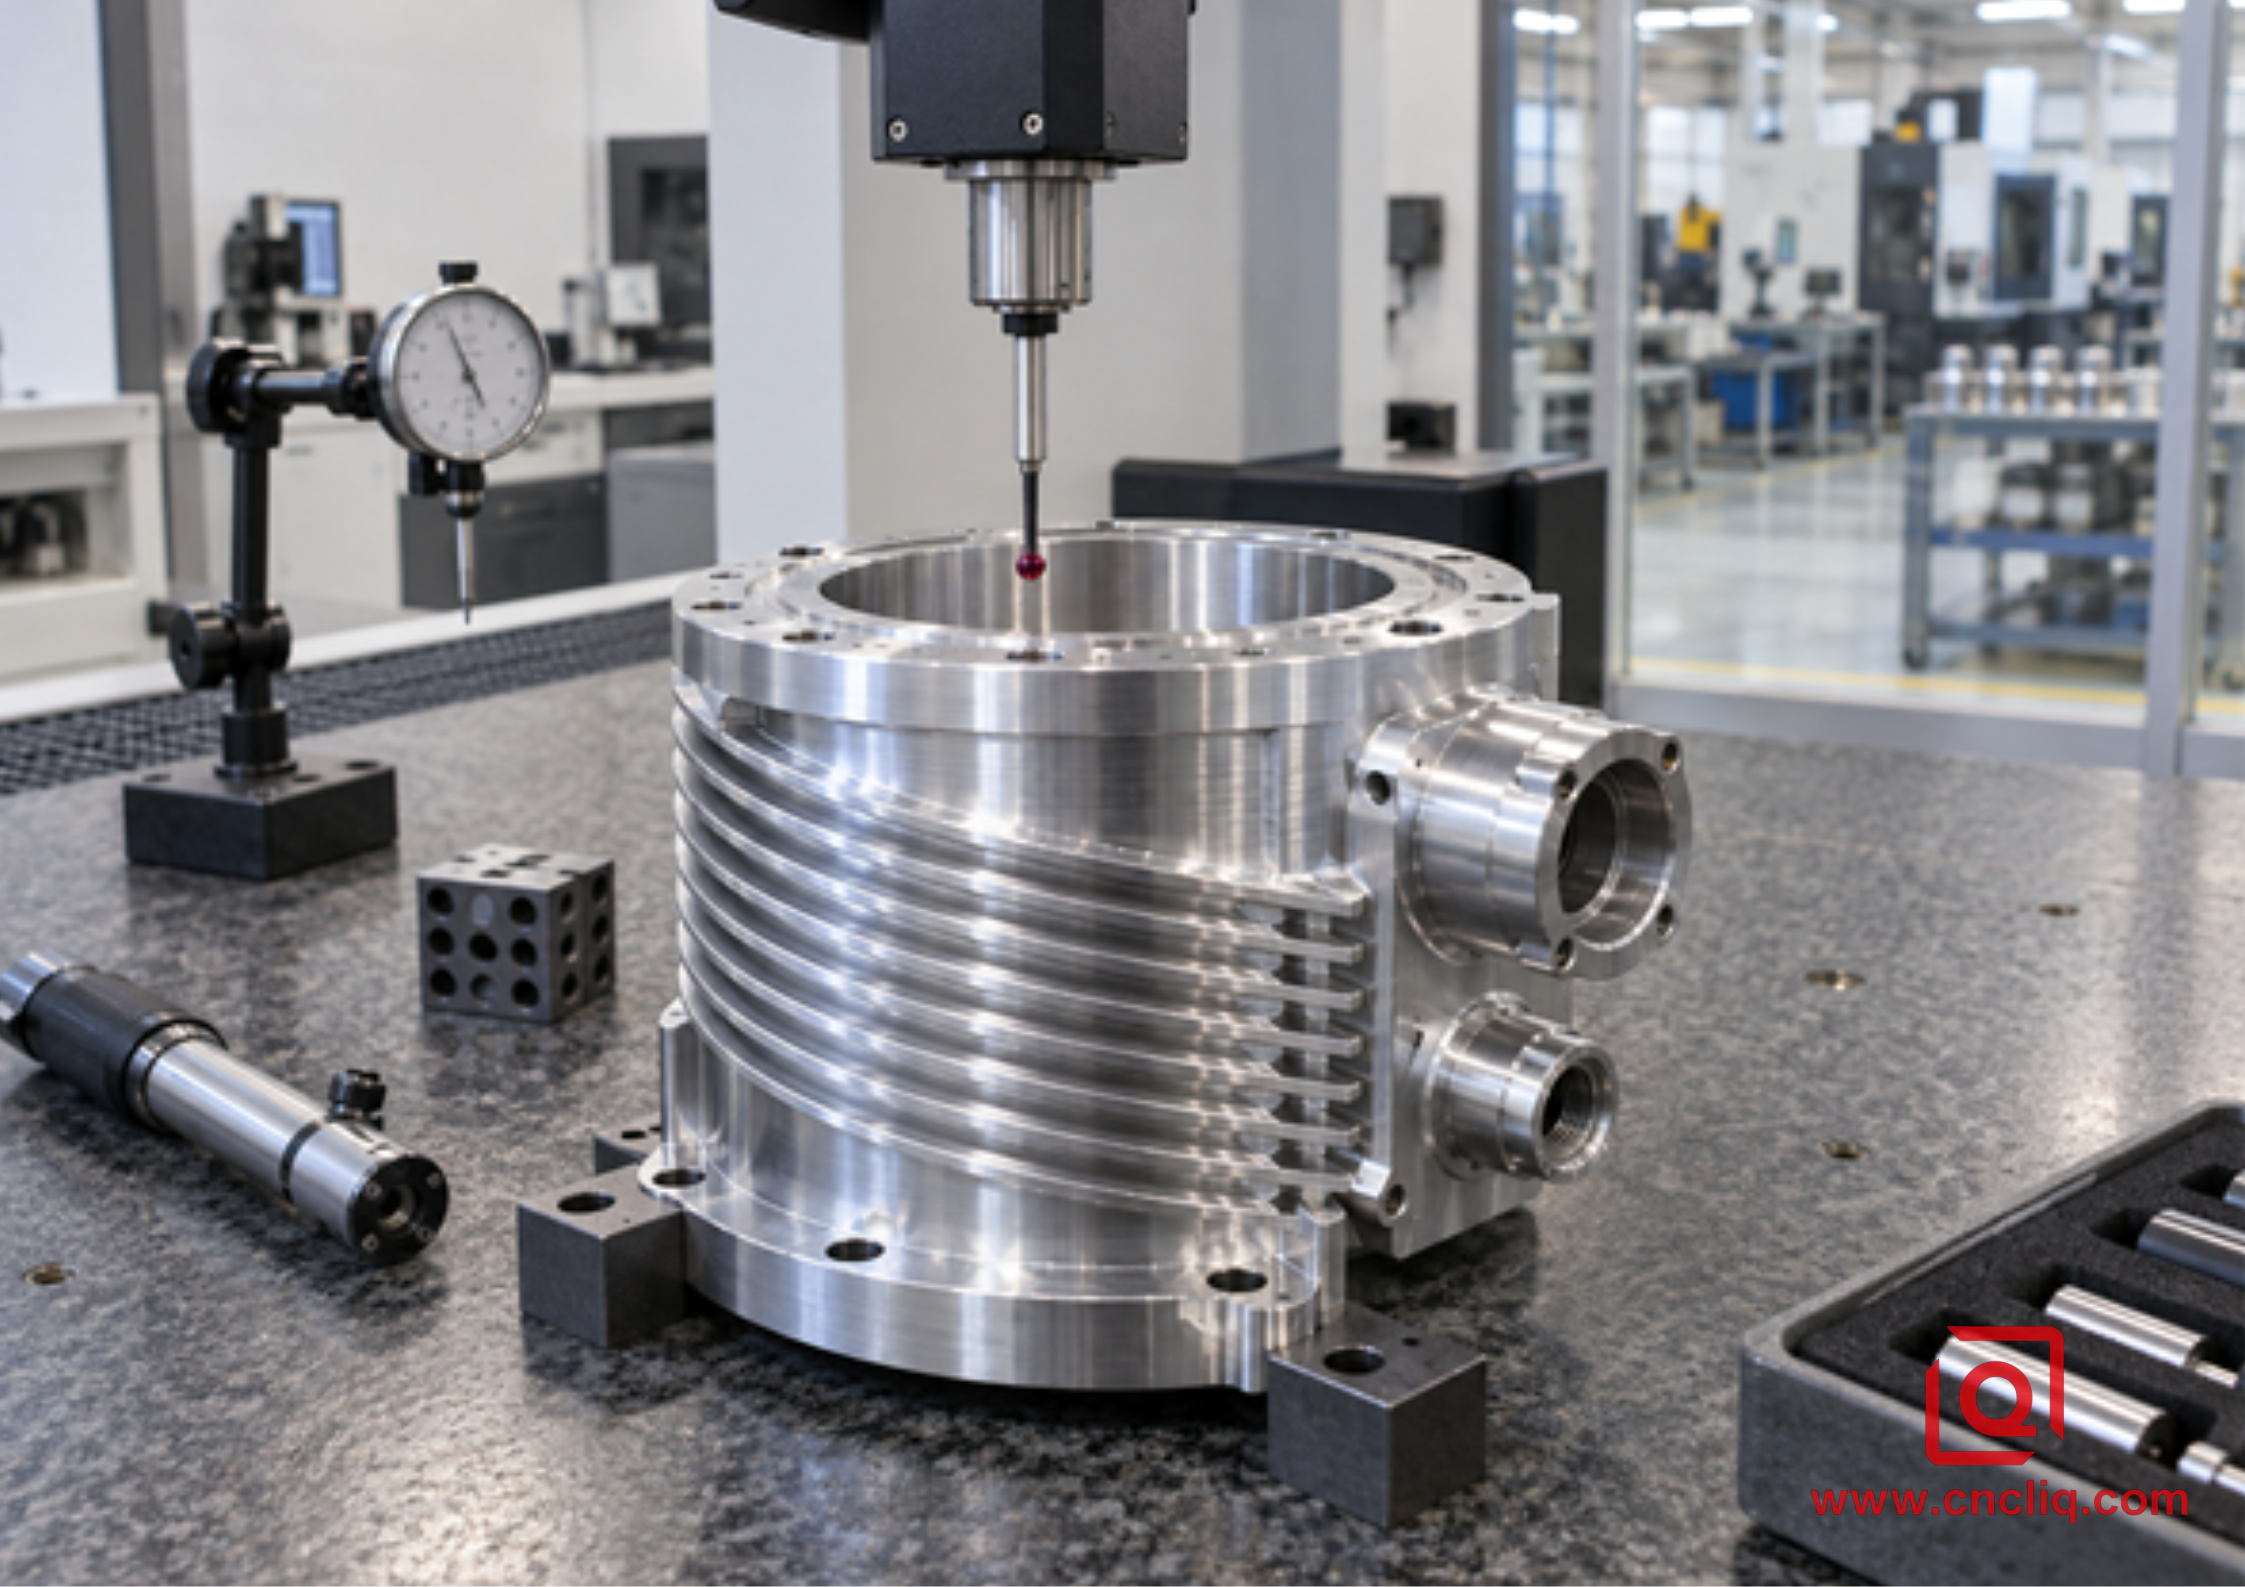
Контроль должен проводиться в соответствии с функциональной базовой схемой: ось отверстия, сопрягаемая поверхность, затем соответствующие направляющие, канавки, отверстия и шаблоны.
8. Контроль качества: измеряйте функциональность, а не только диаметр.
Микрометр может подтвердить внешний диаметр. Измерительный прибор для отверстий может подтвердить размер и конусность. Ни один из них сам по себе не доказывает, что посадочное место подшипника, направляющая и уплотнительная поверхность имеют необходимую ось и ориентацию. Для концентрического корпуса план контроля может включать в себя измерительные приборы для отверстий, пневматические манометры для производственных отверстий, прибор для проверки округлости, где форма имеет решающее значение, координатно-измерительную машину для определения положения и ориентации относительно базовой точки, а также индикатор часового типа или специальное приспособление для проверки биения для быстрой функциональной проверки.
Система стандартов ISO/TC 213 включает семейство стандартов ISO 10360 для приемки и повторной проверки КИМ, а стандарт ISO 1101 определяет язык геометрических спецификаций. Метод измерения должен соответствовать чертежу и сценарию использования. Несколько точек КИМ могут пропустить отверстие с выступами; в этом случае может быть оправдано непрерывное сканирование или специальное измерение формы. И наоборот, сканирование каждого декоративного диаметра увеличивает стоимость без снижения функционального риска.
Перед началом производства попросите поставщика согласовать параметры моделирования базовой точки, плотность точек, стратегию фильтрации (где это применимо), температуру измерения и формат отчетности. Для текущих партий определите критически важные для качества характеристики и план выборочного контроля. Опубликованный компанией Liqin прецизионный фланец/передняя торцевая крышка двигателя является показательным примером, поскольку его отверстие для подшипника, установочный штифт и торцевая поверхность обеспечивают концентричность и перпендикулярность, что имеет решающее значение для работы двигателя.
9. Анонимизированный корпус: Компактный корпус энкодера двигателя
Анонимный европейский заказчик, специализирующийся на автоматизации, запросил корпус энкодера из сплава 6061-T6 с двумя опорами подшипников, внешним направляющим для двигателя, канавкой для торцевого уплотнения, тремя радиальными кабельными выводами и задней резьбовой крышкой. Это типичный инженерный сценарий, созданный для иллюстрации подтвержденной области применения продукции Liqin; коммерческие показатели намеренно опущены, и это не претендует на универсальность.
Первоначальная концепция предполагала использование токарного станка с ЧПУ для обработки отверстий, направляющей и канавки, а затем отдельного вертикально-фрезерного станка для радиальных элементов. В ходе анализа технологичности изготовления команда заметила, что тонкую цилиндрическую стенку необходимо будет дополнительно закрепить вблизи готового посадочного места подшипника. Чертеж также связывал схему расположения кабелей с осью подшипника. Отдельный фрезерный станок оказался осуществимым, но потребовал использования расширяющейся оправки, качественного углового упора и второй последовательности геометрического контроля.
Для обработки был выбран токарно-фрезерный центр. Главный шпиндель формировал основное отверстие для подшипника, направляющую и уплотнительную поверхность. Инструмент с С-образной осью обрабатывал радиальный рисунок перед выпуском. Противоположный шпиндель поддерживал обработку задней стороны. Черновая обработка была сбалансирована между внутренними и наружными поверхностями; окончательная обработка подшипника производилась после более интенсивной обработки поперечных элементов. Контроль осуществлялся относительно оси основного отверстия и сопрягаемой поверхности, затем проверялись биение, перпендикулярность и радиальный рисунок. Ключевым преимуществом было не заявленное значительное увеличение скорости резания, а устранение рискованного этапа повторного зажима и более четкий план контроля.
Если для вашей детали используется аналогичная цепочка допусков, пришлите 3D-модель, 2D-чертеж, годовой объем производства, сплав и состояние, качество обработки и ожидаемые показатели контроля. Компания Liqin сможет сравнить технологию токарной и фрезерной обработки с интегрированной токарно-фрезерной обработкой, вместо того чтобы указывать конкретную маркировку станка отдельно.
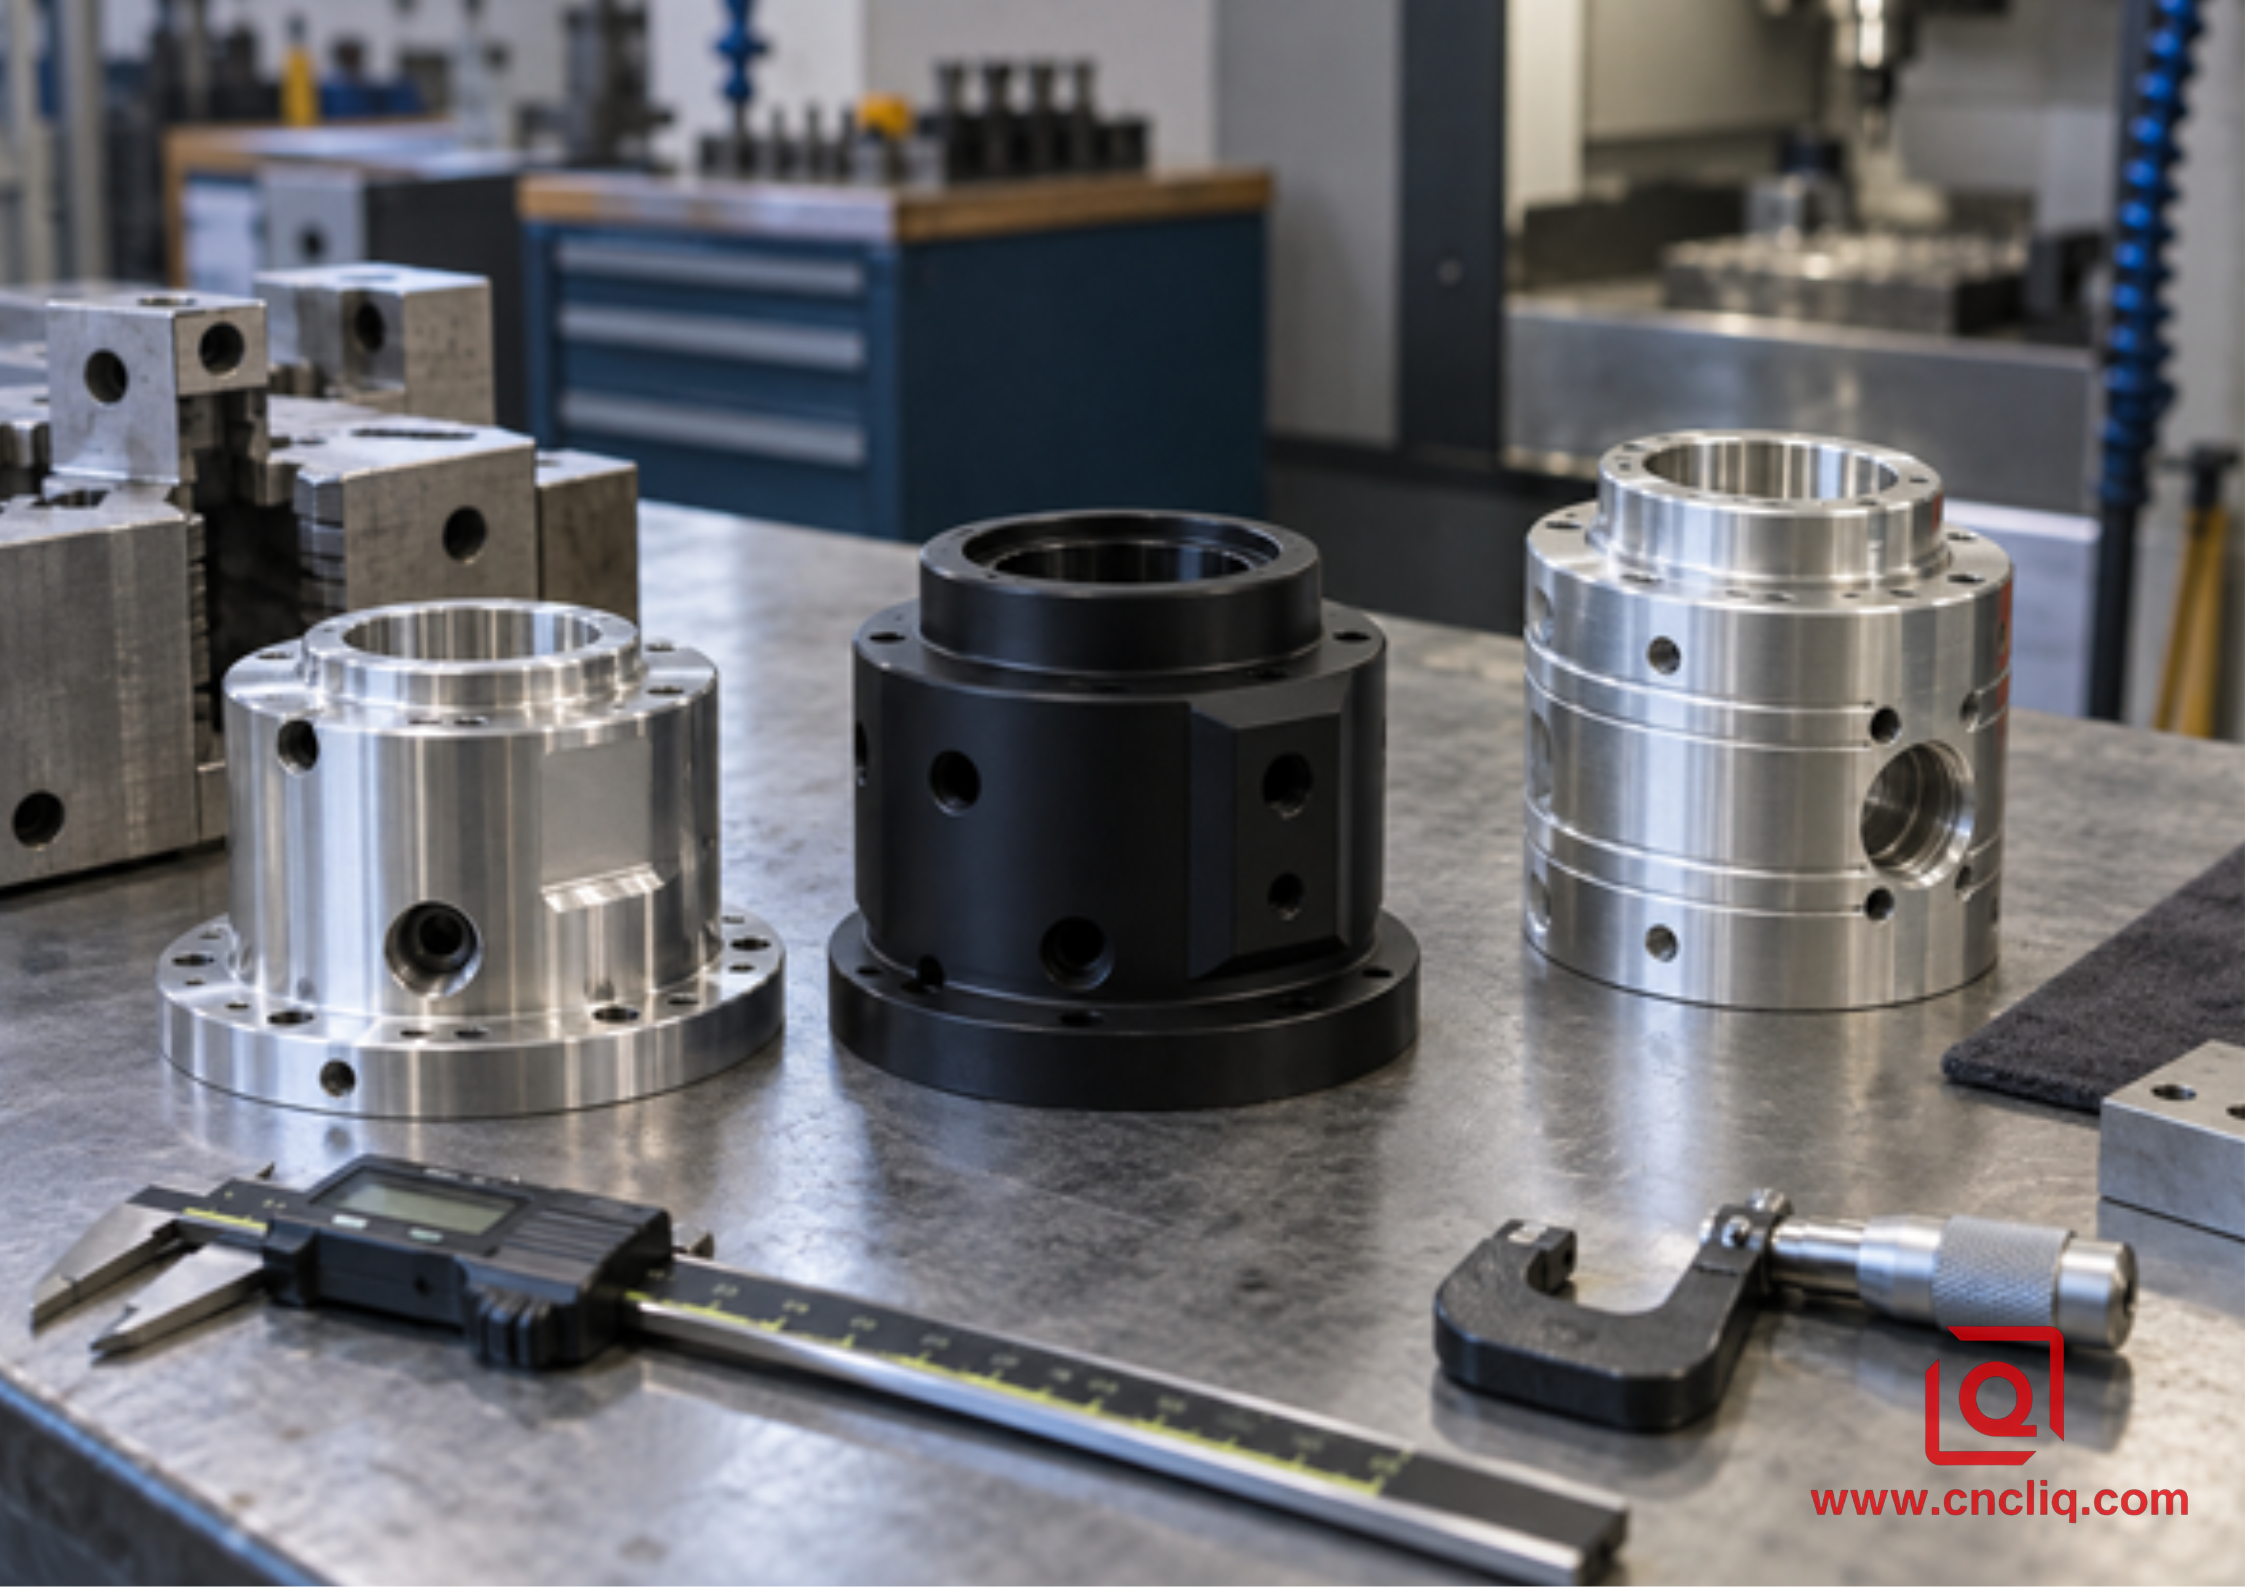
Различные конструкции жилых помещений могут отдавать предпочтение разным вариантам; решение должно приниматься на основе цепочки функциональных допусков.
10. Как снизить затраты до запроса коммерческого предложения.
Во-первых, разделите функциональную геометрию от декоративной. Применяйте узкие ограничения по биению, положению, чистоте поверхности и размерам только там, где это необходимо для сборки. Во-вторых, четко обозначьте основную базовую ось. В-третьих, предоставьте как STEP-файлы, так и управляемые 2D PDF-файлы; модель передает геометрию, а чертеж — допуски, чистоту поверхности, примечания и критерии приемки.
Также укажите размер партии и годовой спрос. Для прототипа из 5 деталей может быть оправдано использование гибких мягких зажимных губок и дополнительный контроль качества. Для повторяющихся заказов может быть оправдано использование специальных зажимных губок, предварительно настроенных наборов инструментов, зондирования или автоматизированной обработки прутка. Укажите, требуются ли сертификаты на материалы, отчеты о покрытии, данные КИМ или полный первый образец. Контрольный список запроса предложений на обработку на станках с ЧПУ от Liqin предоставляет более широкое руководство по подаче заявок, а руководство по алюминиевым сплавам для токарной обработки на станках с ЧПУ от OEM-производителей поможет, если сплавы 6061, 6082 или 7075 все еще находятся на стадии обсуждения.
Наконец, позвольте производителю предложить маршрут. Фраза «Должно быть изготовлено на токарно-фрезерном станке» полезна только тогда, когда она выражает подтвержденное требование. Если функцию чертежа можно экономичнее выполнить на токарном станке с использованием квалифицированного дополнительного приспособления, то покупатель получит результат, а не маркировку на корпусе.
11. Контрольный список для принятия решения по запросу предложений.
Вопрос | Если да, то что это подразумевает? |
Можно ли реализовать все критически важные функции одним махом? | В первую очередь следует рассмотреть традиционные методы токарной обработки на станках с ЧПУ. |
Имеют ли поперечные отверстия, плоские грани, щели или порты плотное прилегание относительно оси канала? | Токарно-фрезерная обработка может обеспечить целостность базовой плоскости. |
Обе стороны имеют важные коаксиальные или управляемые по длине элементы? | Оцените качество полной обработки на двухшпиндельном станке или качество второй операции, выполненной надлежащим образом. |
Достаточно ли тонкая стенка, чтобы повторная затяжка зажима могла изменить форму отверстия? | Сократите количество манипуляций и пересмотрите контакт губок с материалом, их опору и последовательность резки. |
Изменит ли покрытие посадку, резьбу или уплотнение? | Перед составлением коммерческого предложения определите габариты и параметры маскирования в конечном состоянии. |
Достаточен ли годовой объем производства для амортизации затрат на программирование и инструменты? | Многозадачный подход может оказаться более выгодным, чем повторяющиеся настройки и переводы незавершенной работы. |
Нажмите здесь для отправки запроса 👆
Часто задаваемые вопросы
1. Всегда ли токарно-фрезерный станок точнее обычного токарного станка с ЧПУ?
Нет. Жесткий токарный станок с ЧПУ может производить превосходные соосные отверстия, диаметры, поверхности и канавки, зачастую более экономично. Токарно-фрезерный станок становится ценным инструментом, когда фрезеруемые или тыльные элементы должны оставаться тесно связанными с базовой осью токарной обработки. Фактическая производительность определяется состоянием станка, инструментом, оснасткой, терморегулированием, программированием и контролем качества; категория станка сама по себе не является гарантией.
2. В каких случаях корпус следует оставлять на токарном стане, совмещенном с отдельным прокатным станом?
Раздельный фрезерный станок следует использовать в тех случаях, когда критическая цепь допусков в основном связана с вращением, вторичные отверстия или плоские поверхности имеют приемлемый допуск по положению, а деталь можно перемещать без деформации отверстия. Он также практичен, когда корпус слишком велик для имеющегося токарно-фрезерного станка или когда объемы производства позволяют использовать специализированные, повторяемые вторичные приспособления.
3. Какие обозначения на чертеже наиболее важны для концентрического алюминиевого корпуса?
Укажите функциональную базовую площадку или направляющую, сопрягаемую поверхность, размер и посадку подшипниковых или уплотнительных элементов, а также геометрические соотношения, влияющие на вращение или сборку. В зависимости от функции используйте биение, положение, перпендикулярность, цилиндричность или профиль, а не неформальное общее описание. Укажите, применяются ли требования до или после анодирования.
4. Может ли передача обработки на субшпиндель привести к ошибке?
Да. Состояние зажимных губок, синхронизация, усилие передачи, застрявшая стружка, выравнивание шпинделя, длина без опоры и температура могут влиять на вторую сторону. Качественный процесс проверяет биение при передаче во время настройки, контролирует чистоту губок и зажим, а также включает соответствующее соотношение задней стороны и основной базовой точки при проверке первого образца.
5. Что мне нужно отправить, чтобы получить достоверное ценовое предложение?
Отправьте STEP-модель, управляемый 2D-чертеж, информацию о сплаве материала и состоянии, спецификацию отделки, объемы производства прототипа и серийного производства, годовой спрос, целевой график, критически важные для качества характеристики и требования к отчетности. Объясните, для чего нужны отверстие, направляющая, уплотнение и порты в сборке. Этот контекст позволит инженеру-технологу разумно сравнить маршруты токарной и фрезерной обработки на станках с ЧПУ.
Нажмите здесь для отправки запроса 👆
Краткое содержание
Токарная обработка на станках с ЧПУ — эффективный и предпочтительный вариант для концентрических алюминиевых корпусов, важная геометрия которых остается вращательной и доступной в одном патроне; многозадачность токарно-фрезерной обработки становится особенно актуальной, когда радиальные, угловые или тыльные элементы должны оставаться привязанными к одной и той же базовой оси. Оптимальный маршрут соответствует цепочке допусков, учитывает поведение тонких стенок и термические характеристики, а также проверяет функциональность с помощью согласованного плана контроля. Предоставьте полные чертежи и информацию о контексте применения на раннем этапе, чтобы компания Liqin могла предложить наиболее безопасный и экономичный процесс для вашего корпуса.
Контактная информация
Компания: Ningbo Liqin Industry Co., Ltd.
Ежедневное обслуживание клиентов и послепродажная поддержка : service@shturl.zhuwanying@cncliq.com
Для новых запросов, обсуждения цен и заказов : business@shturl.zhouli@chinaliqin.com
Горячая линия: +86 18757148656
Отказ от ответственности
Все технические статьи, спецификации материалов, рекомендации по обработке и сведения об обработке поверхности, опубликованные в этом блоге, носят исключительно информационный и справочный характер. Обратите внимание, что общие сведения из блога не заменяют подписанные технические соглашения. Поскольку характеристики деталей, изготовленных на заказ, различаются в зависимости от номеров партий материала, калибровки оборудования и конкретных допусков, обязательные спецификации качества регулируются исключительно утвержденными вами чертежами САПР, подписанными контрактами и официальными планами качества.
Все примеры успешных заказов, представленные в этом блоге, были тщательно анонимизированы и отредактированы. Показатели производительности, производственные процессы и изображения служат исключительно для демонстрации наших возможностей в области обработки деталей на заказ и не представляют собой единый универсальный стандарт для всех заказов.
Производственная команда Лицинь
Компания Ningbo Liqin Industry, опираясь на 18-летний опыт в области высокоточной машиностроения, производит высокоточные металлические компоненты для требовательных мировых рынков. Наш производственный комплекс площадью 6500 м² оснащен более чем 150 станками, включая 4-осевую и 5-осевую обработку на станках с ЧПУ , фрезерно-токарную обработку, холодную экструзию и литье под давлением. Такая организация производства позволяет нам бесперебойно управлять проектами, от первоначальных CAD-концепций до отгрузки готовых изделий.
Мы обеспечиваем бескомпромиссный контроль качества. Мы подходим к жестким допускам с той инженерной дисциплиной, которая необходима. Наши инженеры по контролю качества, имеющие сертификаты ISO 9001, ISO 13485 и IATF 16949, проводят строгие проверки IPQC, FQC и OQC каждой производственной партии. От измерения размеров на координатно-измерительных машинах и оптического профилирования до испытаний на твердость и солевое распыление, мы проверяем ваши критически важные характеристики заранее — поэтому вы получаете готовые к установке компоненты без проблем со сборкой или дорогостоящих остановок линии. Помимо производства, вы можете рассчитывать на двухчасовое время ответа на новые запросы предложений, прямую поддержку при изготовлении опытных образцов и бесперебойную экспортную доставку по Европе, Северной Америке, Азии и Океании.
Мы будем рады вашим запросам и образцам. Посетите наш веб-сайт или свяжитесь с нами напрямую, чтобы получить выгодное предложение!
