 Русский




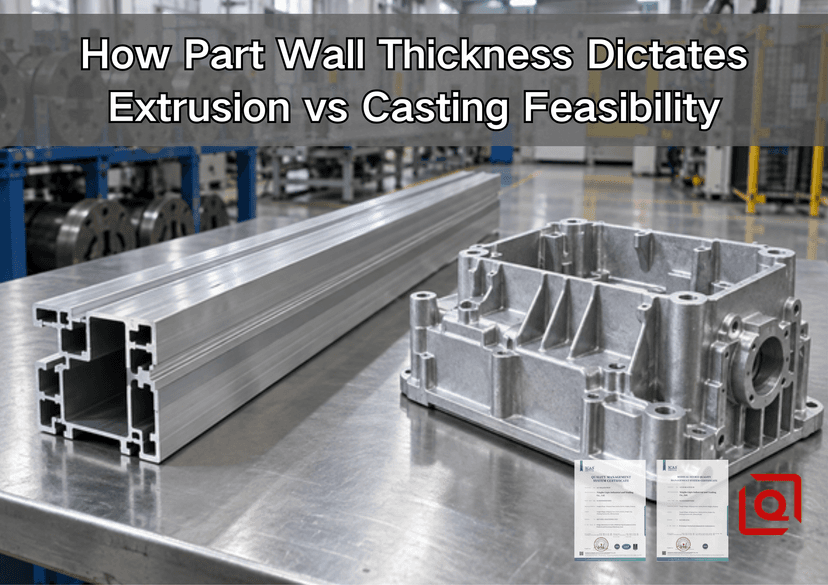
Вы все еще спорите о том, следует ли изготавливать тонкий алюминиевый корпус методом экструзии или литья? Поставщик может сказать, что возможно и то, и другое, однако рисунок рассказывает более сложную историю. Стенка толщиной 1,5 мм может быть рутинной в одном сечении и хлопотной в другом. Добавьте длинный путь потока, изолированную бобышку, глубокий карман или внезапную площадку толщиной 5,0 мм, и окно процесса снова изменится. В этом руководстве объясняется, как инженер цеха определяет толщину стенок, прежде чем рекомендовать экструзию алюминия, литье под высоким давлением (HPDC) или формованную заготовку, а затем обработка с ЧПУ .
Практическая идея проста: сама по себе номинальная толщина никогда не решает процесс. Мы должны учитывать толщину вместе с формой, непрерывностью, расстоянием потока, сплавом, допуском, требованиями к поверхности, годовой потребностью и элементами, которые все еще требуют обработки. Лицинь в более широком смысле Руководство по выбору экструзии алюминия и литья сравнивает полные маршруты процессов. Здесь мы намеренно сосредоточиваемся на самой стене: где она проходит, где меняется, как заполняется и как ее будут проверять.
Нужен быстрый ответ на технико-экономическое обоснование? Отправьте файл STEP, PDF-файл с размерами, целевой сплав, годовое количество, отделку и 3 наиболее важных размера. Отметьте герметичные или косметические зоны. Наши инженеры могут определить переходы в стенках с высоким риском еще до выпуска инструментов и подготовить ценовое предложение для конкретного процесса.
1. Толщина стенки — это карта потока, а не просто выноска на чертеже
На чертеже экструзии толщина стенки — это зазор, через который должен непрерывно течь горячий металл заготовки при прохождении профиля через матрицу. Каждая перемычка, ребро, фланец и полая камера повторяются в направлении экструзии. Если один регион намного тоньше, чем его соседи, там возрастает сопротивление. Более толстая область хочет двигаться быстрее. Затем разработчик штампа должен сбалансировать длину подшипников и местные ограничения, чтобы профиль выходил с одинаковой скоростью по всему сечению.
На чертеже для литья под давлением толщина определяет другую расу. Расплавленный сплав должен выйти из литника, вытеснить воздух через вентиляционные отверстия или вакуумные каналы, достичь конца заливки и оставаться пригодным для подачи, пока давление усиливается - и все это до того, как тонкий фронт примерзнет к стальному инструменту. Тонкая местная стена возле ворот может полностью заполниться. Та же самая стена в дальнем конце длинного разветвляющегося пути может пойти не так. Вот почему фраза «наш литейный цех может отливать толщиной 1,2 мм» — это не полное технико-экономическое обоснование.
Таким образом, фабричный вопрос заключается не в том, «Какова минимальная стена?» Это вопрос: «Может ли эта конкретная стена равномерно заполняться или течь, оставаться прямой после охлаждения, выдерживать обрезку и обработку, соответствовать указанной отделке и сохранять важные размеры?» Этот более полный вопрос не позволяет рассматривать число рискованных возможностей как гарантию.
2. Краткая матрица технико-экономического обоснования для покупателей и инженеров-проектировщиков
|
Состояние чертежа |
Реакция экструзии |
Ответ HPDC |
Инженерное направление |
|
Постоянное сечение по одной оси |
Сильная посадка; стенки, ребра и полые каналы повторяются через матрицу |
Возможно, но 3D-инструмент может увеличить стоимость, но не добавить ценности. |
Начните с экструзии профиля, затем распилите и обработайте местные элементы. |
|
Стена меняет форму в нескольких направлениях |
Невозможно формировать изменения по длине напрямую |
Прочная посадка, когда полость, салазки и выброс могут создавать геометрию. |
Начните с HPDC для обеспечения стабильного спроса в больших объемах |
|
Длинные, сбалансированные полотна толщиной 1,0–1,5 мм. |
Потенциально осуществимо; конверт, поддержка языка и толерантность остаются решающими |
Требуется проверка ворот, вентиляционного отверстия, длины потока и горячих точек. |
Сравните полный путь заполнения или потока |
|
Тонкая стена рядом с массивным боссом |
Неравный поток и охлаждение могут деформировать секцию. |
Контраст термомассы может привести к усадке или пористости. |
Основная масса, используйте ребра, растушуйте переход |
|
Герметичный корпус с механически обработанным уплотнением |
Полезное начало, если геометрия линейна |
Пористость требует проверки и контролируемого припуска на механическую обработку. |
Сначала определите тест на утечку и критические зоны |
|
Критическое отверстие или площадка для прокладки |
Обычно финишная машина |
Обычно финишная машина |
Оставьте жесткий допуск для чистовой обработки с ЧПУ. |
Ориентировочные диапазоны стен являются эталонами проверки, а не критериями приемки. В опубликованных сравнительных данных Liqin указано примерно 1,0 мм для экструзии в зависимости от геометрии матрицы и примерно 1,2 мм локально / 2,0 мм в среднем по структуре для HPDC. В другом руководстве Liqin в качестве оптимального диапазона HPDC используется 1,5–4,0 мм. Подтвердите правильное значение по полному чертежу, сплаву, инструменту, прессу и плану качества.
3. Когда тонкие стены предпочитают алюминиевую экструзию
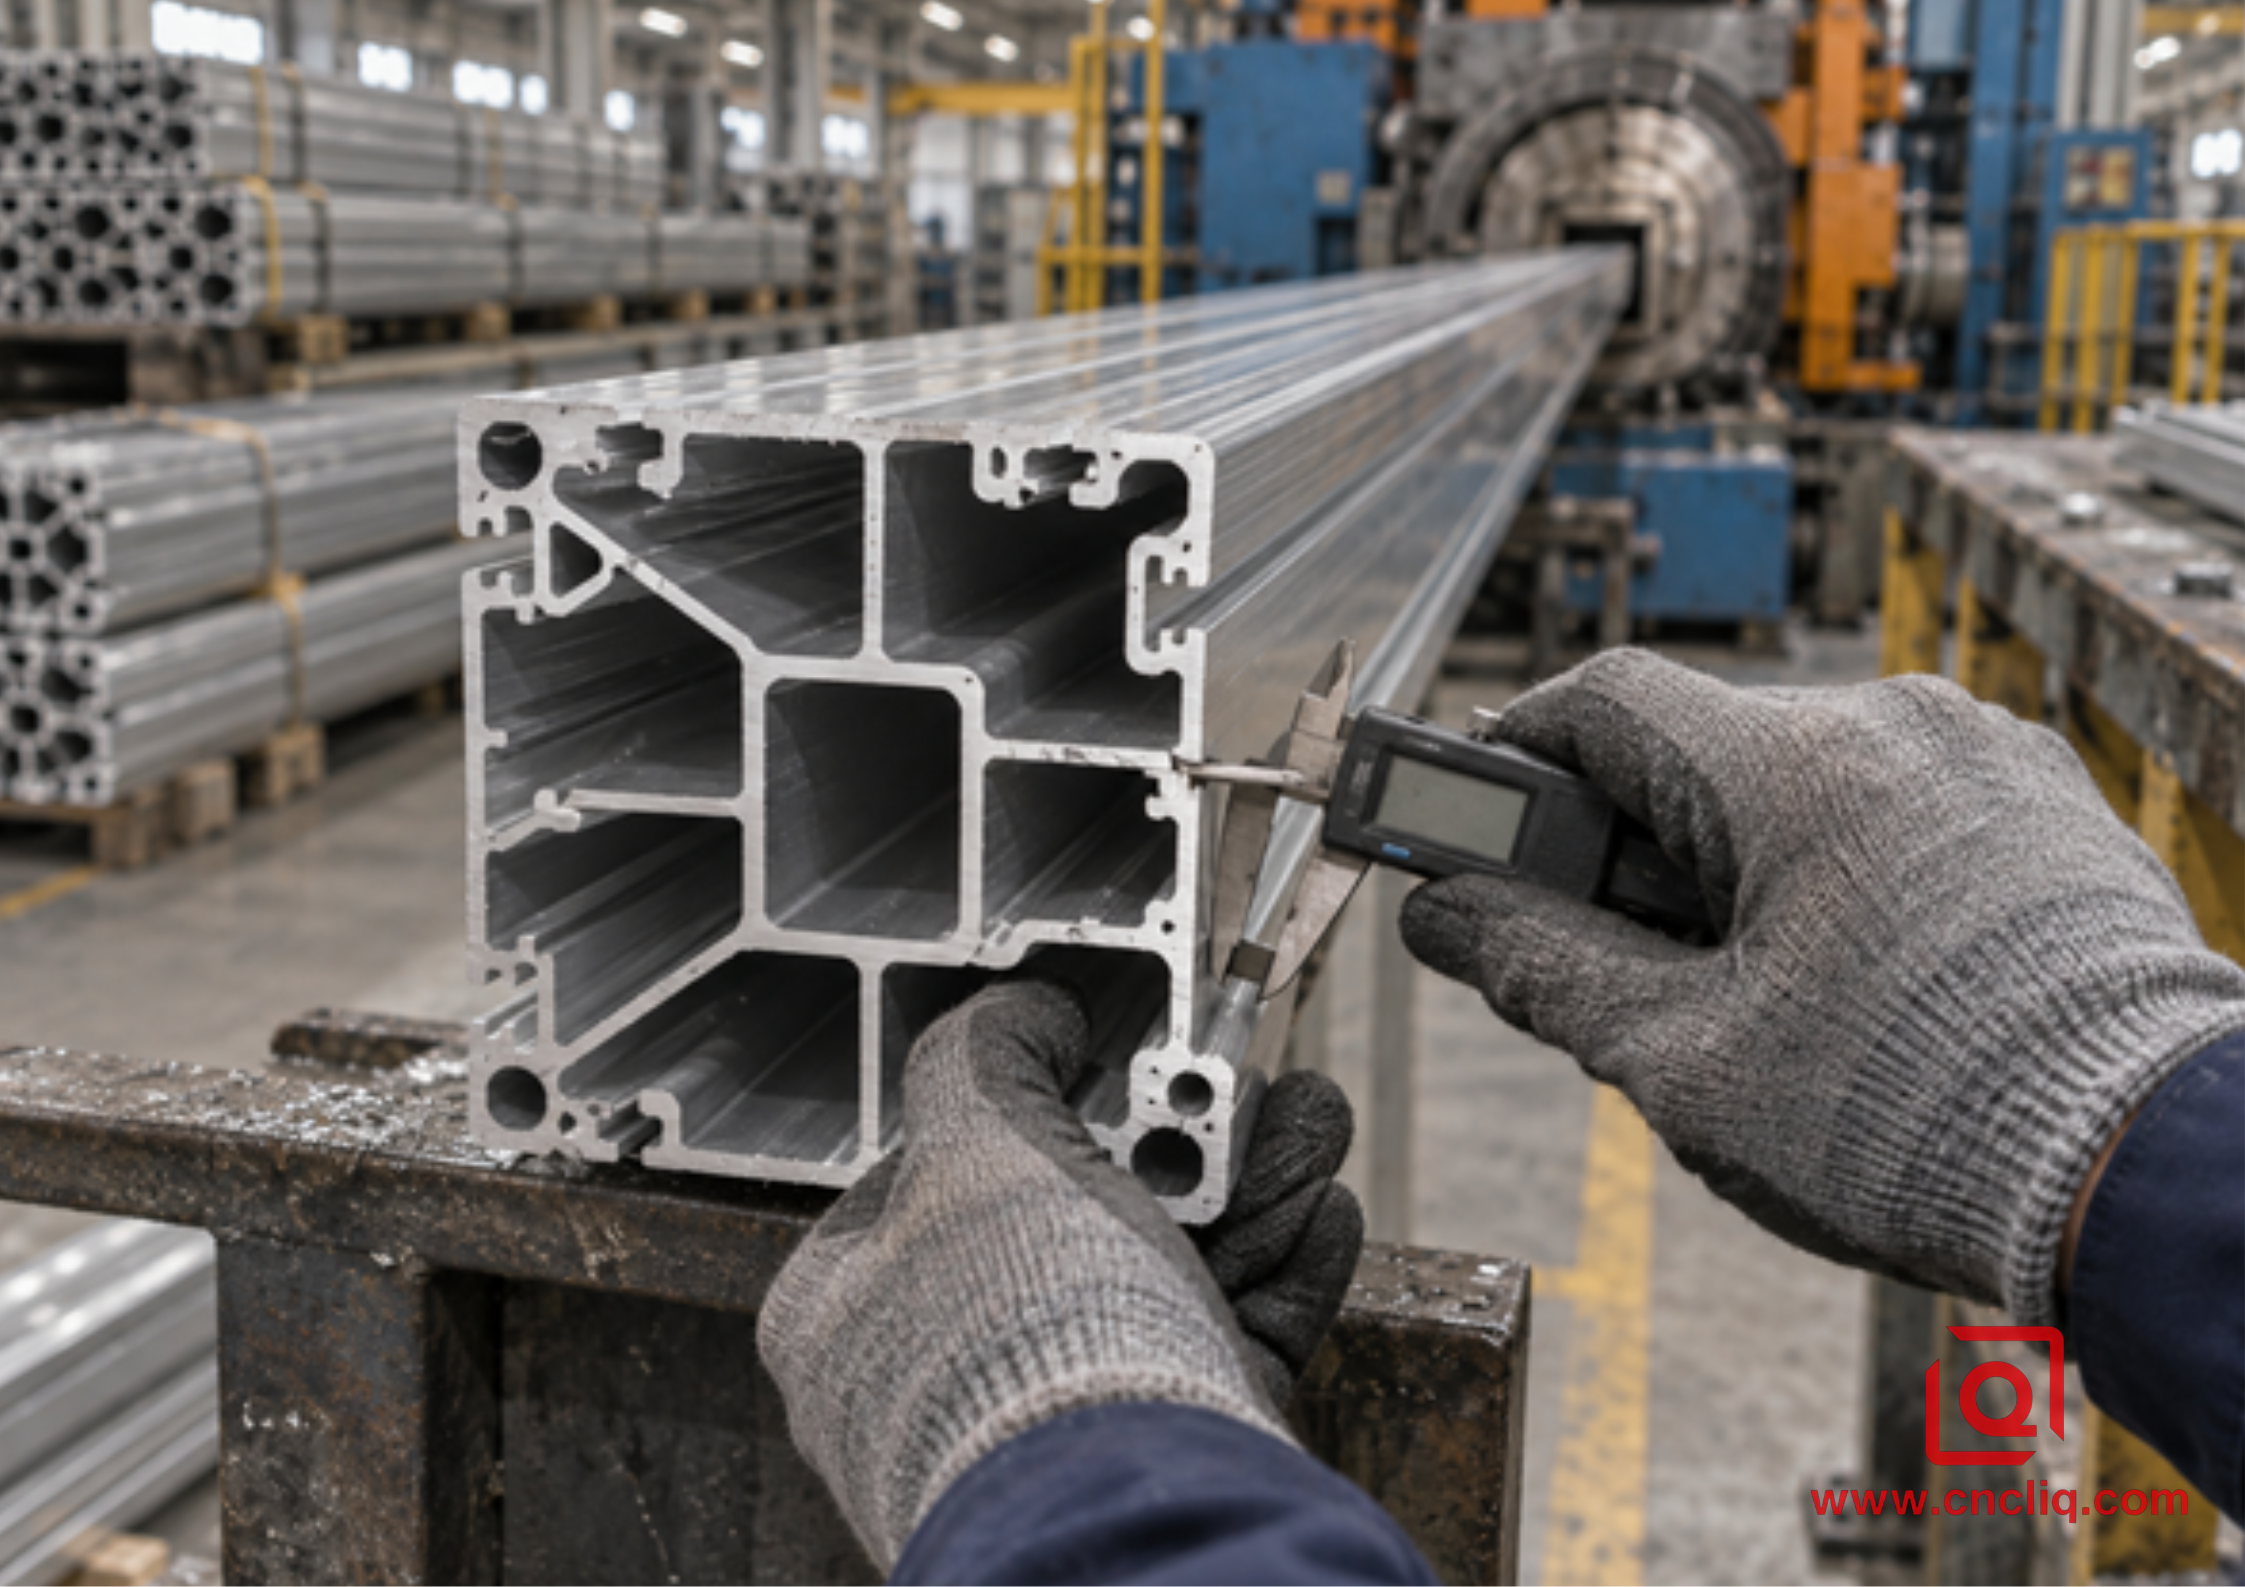
Рисунок 1. Выноска стены рассматривается со всем полым профилем, а не изолированно.
Экструзия занимает свое место, когда тонкая стенка принадлежит непрерывному двумерному сечению. Ребра радиатора, направляющие корпуса, круглые втулки, проволочные каналы, элементы рамы и длинные полые профили — все это использует это преимущество. Секция образует один кубик; резка и вторичная обработка создают окончательную длину, порты, резьбу, карманы и торцевые поверхности.
Сбалансированная толщина облегчает управление матрицей
Представьте себе профиль с наружной стенкой толщиной 1,2 мм с одной стороны и монтажной рейкой толщиной 5,0 мм с другой. Тяжелый рельс обеспечивает более легкий путь потока. Тонкая стенка сопротивляется течению и может отставать, стягивая профиль в одну сторону при выходе. Квалифицированный изготовитель штампов может отрегулировать площадки подшипника, но проектирование начинается с недостатков. Если рельс можно сделать полым, разделить на ребра или уменьшить с постепенными переходами, поток становится легче сбалансировать, и профиль менее склонен к скручиванию.
Симметрия также помогает. Это не обязательно, но примерно сбалансированная масса вокруг центра профиля снижает необходимую коррекцию на штампе и во время растяжения. Еще одним предупреждением являются очень глубокие, неподдерживаемые язычки матрицы. Узкая прорезь вокруг длинного язычка может отклонить стальной элемент, что приведет к изменению стенок или преждевременному износу штампа. Относитесь к тонкой стенке, окруженной стабильным штамповочным кольцом, иначе, чем к тонкой стенке, образованной вокруг хрупкого выступающего язычка.
Это соответствует Руководство по проектированию Совета алюминиевых экструдеров , который рекомендует сбалансированные стены, симметрию там, где это практично, большие конусы, полезные ребра и перемычки, а также избегание большого соотношения гребней. Его значение не является универсальным числом минимальной стены; это напоминание о том, что полное поперечное сечение определяет экструдируемость и стоимость.
Тонкий не означает автоматически легкий или дешевый
Уменьшение стенки с 1,5 мм до 1,0 мм приводит к удалению материала, но это также может замедлить работу пресса, увеличить количество попыток корректировки матрицы, ужесточить контроль за выпрямлением и повысить вероятность появления вмятин. Очевидная экономия материала может быть меньше дополнительных затрат на преобразование. Поэтому в полезном запросе цен требуется указать целевую массу и производительность детали, а не просто «самый тонкий возможный профиль».
Сплав тоже имеет значение. На сайте Liqin 6063 обычно ассоциируется с прецизионной экструзией профиля, поскольку он хорошо течет и анодируется, тогда как 6061 и 6082 могут быть выбраны, когда механические требования оправдывают менее щадящее окно экструзии. Сплав и закал должны быть согласованы до того, как штамп будет окончательно изготовлен; более поздняя замена может изменить поведение пресса, механические свойства, отделку и допуски.
Что выдавливание не может переносить по длине
Поперечное отверстие, упорный карман, локальная площадка, перпендикулярная бобышка или отверстие соединителя не повторяются вдоль оси пресса. Его необходимо добавить позже. Это не дефект процесса; это обычный гибридный маршрут. Выдавите секцию с эффективным использованием материала, вырежьте ее, а затем обработайте на станке с ЧПУ только функциональные детали. Для критических отверстий и сопрягаемых поверхностей это позволяет отделить экономичную формовку почти чистой от точной чистовой обработки. См. Лицинь Обработка на станке с ЧПУ, литье под давлением и руководство по экструзии для более широкой толерантности и компромисса по объему.
Для спецификаций закупок, АСТМ Б221/Б221М охватывает экструдированные стержни, стержни, проволоку, профили и трубы из алюминия и алюминиевых сплавов, включая требования к составу и механическим свойствам. Это не превращает сложный профиль в простой, а для применения под давлением могут потребоваться другие стандарты продукции и проверки, но он дает покупателям прослеживаемую основу для требований к материалам и закалке.
4. Когда геометрия стенок подталкивает деталь к литью под давлением
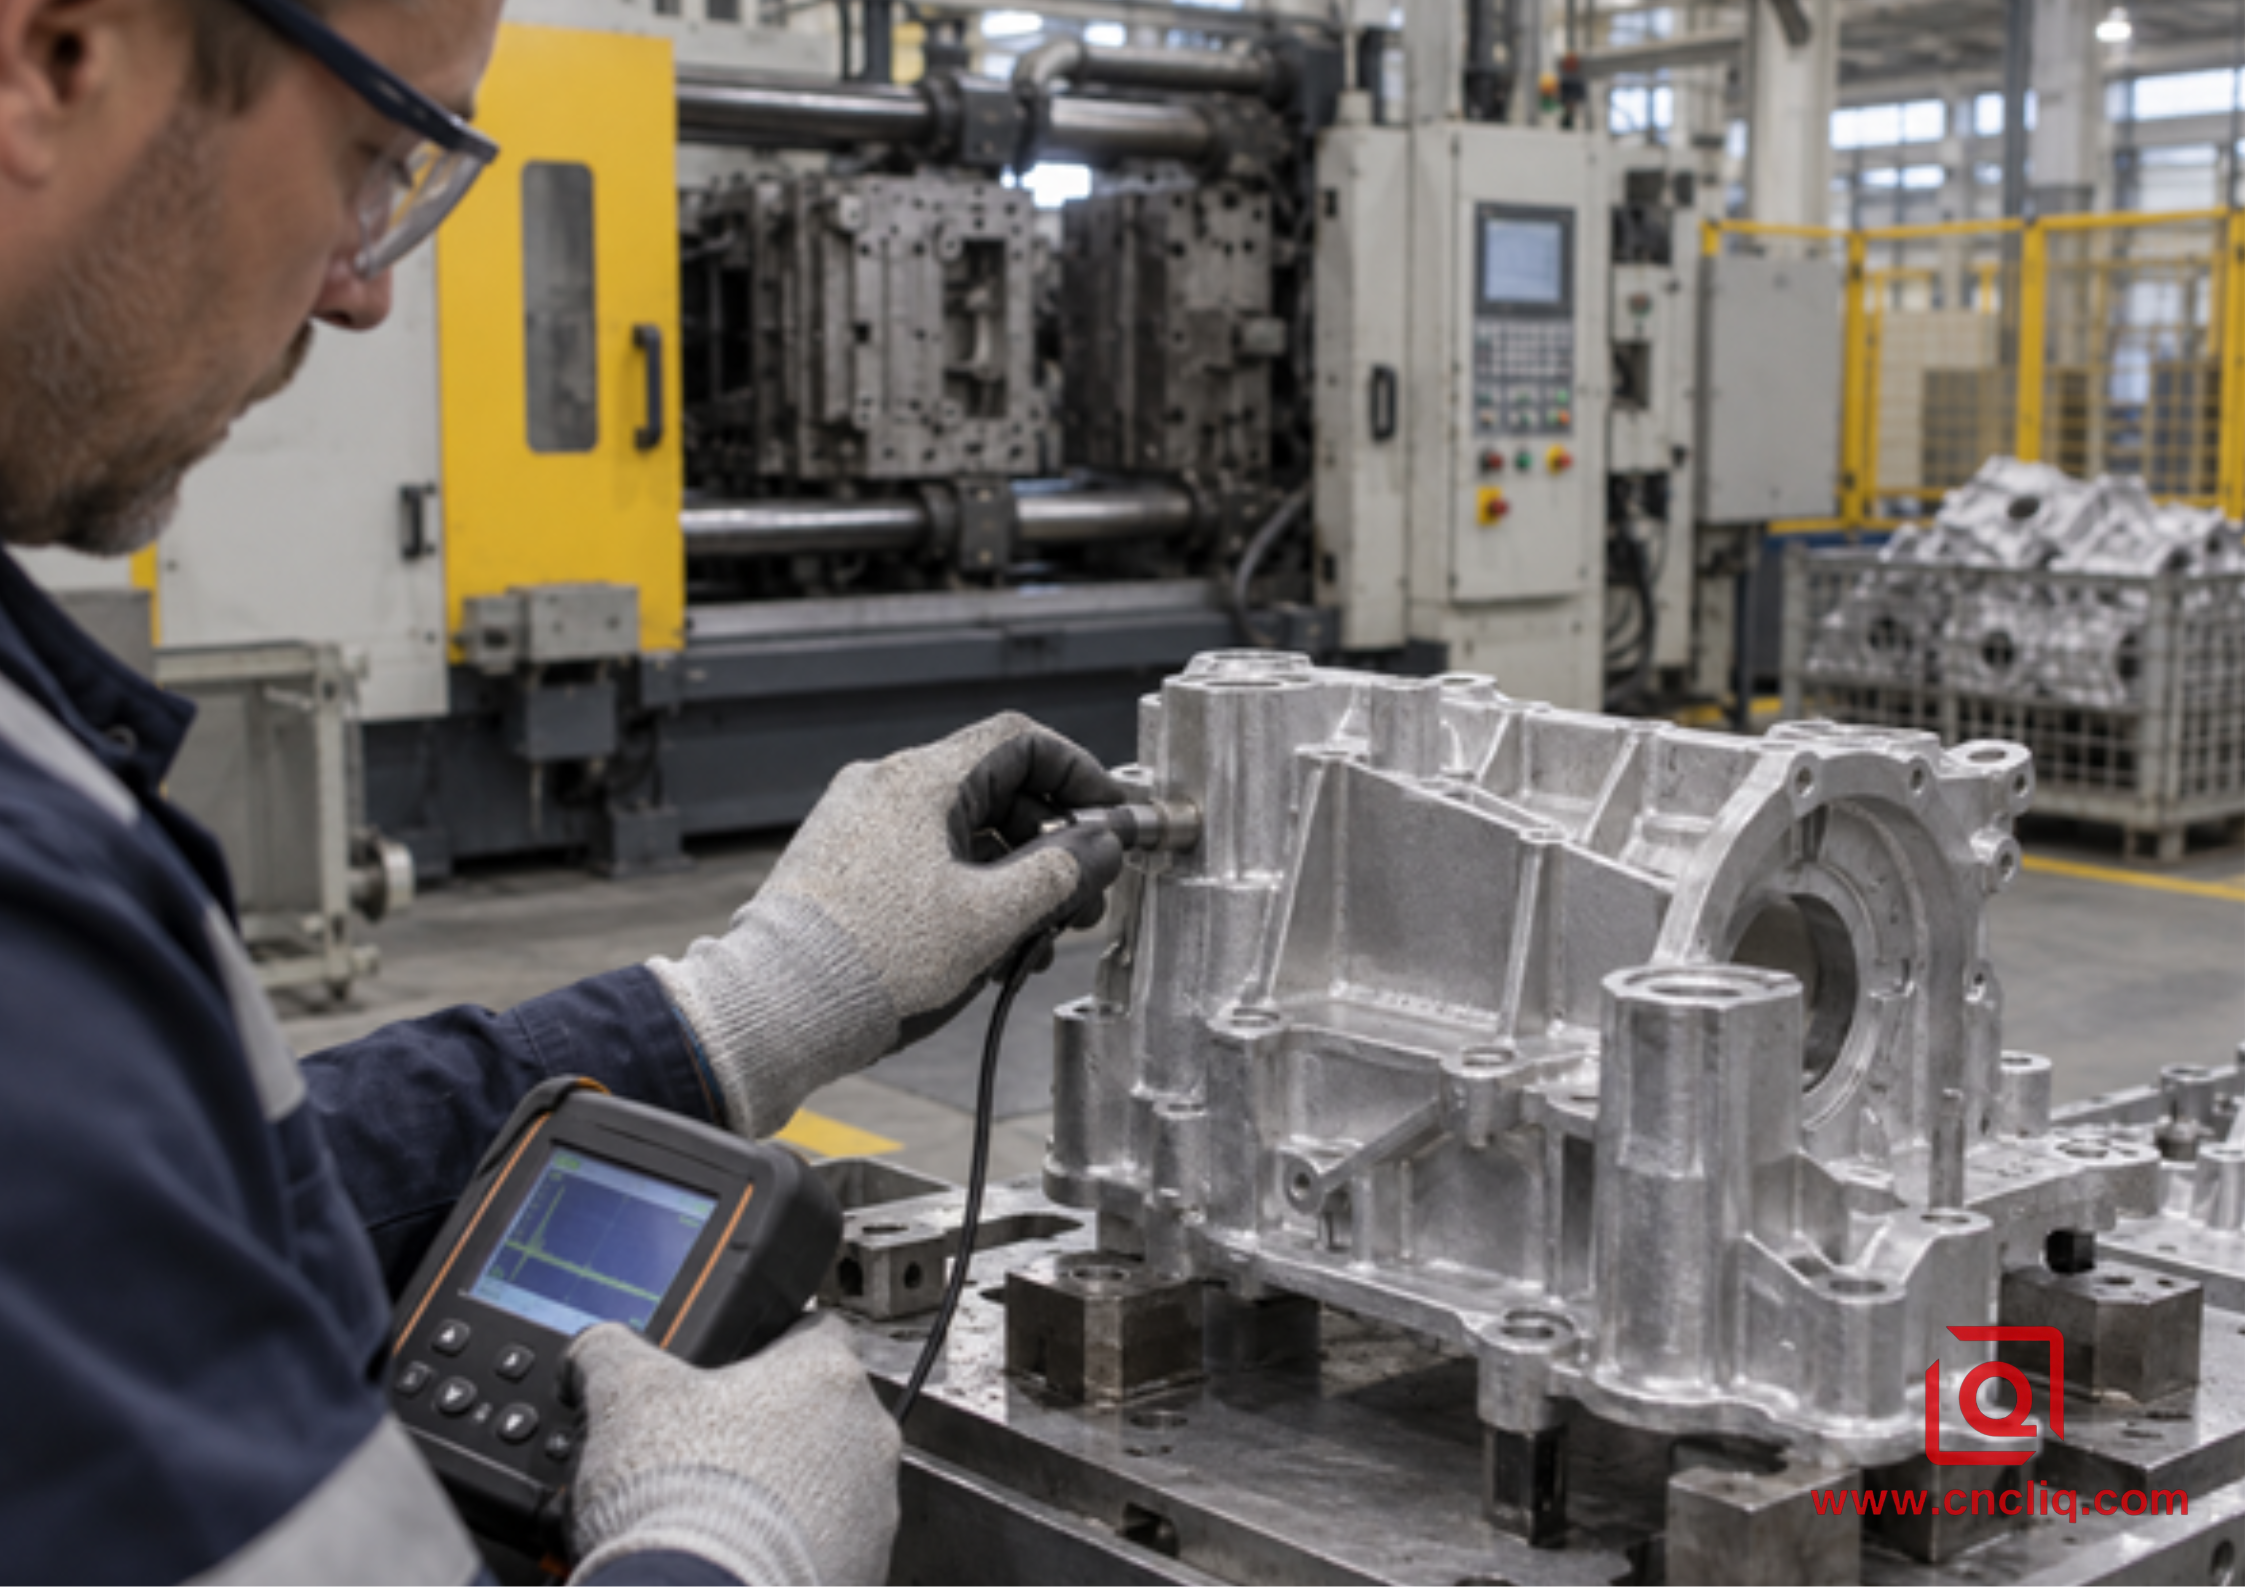
Рисунок 2. Возможность использования HPDC зависит от толщины стенки, расстояния до ворот, вентиляции и местной тепловой массы.
HPDC становится привлекательным, когда деталь меняет сечение по нескольким осям, и может оправдать использование специального инструмента. Один выстрел может образовать полость корпуса, изогнутую внешнюю стенку, внутренние ребра, бобышки, кабельные трассы, монтажные ножки и идентификационные углубления. Экструзия потребует значительного удаления или сборки для создания того же трехмерного тела.
Длина потока заставляет одну и ту же стенку вести себя по-разному
Тонкий срез быстро замерзает, поскольку стальная матрица быстро отводит тепло. По мере удаления от литника фронт расплава теряет температуру и давление. Узкие повороты, разделенные потоки и резкие изменения поперечного сечения занимают большую часть доступного окна заполнения. Поэтому инженеры-литейщики проверяют толщину стенок с учетом расположения литников, площади направляющих, положения вентиляционных отверстий, размещения перелива, текучести сплава, температуры матрицы, профиля впрыска и стратегии создания вакуума. Заявление о минимальной толщине без этих переменных — всего лишь маркетинговое сокращение.
Однородные стены уменьшают тепловые сюрпризы
HPDC предпочитает относительно однородные структурные стены. Оболочка толщиной 1,8 мм, внезапно врезающаяся в твердую бобышку диаметром 8,0 мм, создает горячий остров. Оболочка затвердевает первой, а бобышка дольше остается жидкой и позже сжимается. В месте соединения может развиться усадка или внутренняя пористость, особенно если питание и интенсификация неудовлетворительны. Обычный ответ DFM — вырезать сердечник из бобышки, привязать его к стене ребрами и добавить гладкое скругление вместо простого утолщения области.
Североамериканская ассоциация литья под давлением аналогичным образом определяет равномерную толщину стенок, достаточную осадку, а также скругления или радиусы в качестве методов проектирования сердцевины. Это не декоративные предпочтения: они поддерживают заполнение, охлаждение, выброс и повторяемость. Лицинь OEM-сборник по индивидуальному заказу для литья под давлением алюминия применяет те же принципы при проверке оснастки и производства.
Ребра добавляют жесткости, не превращая всю стену в тяжелый радиатор. Им все еще нужны разумные корни и пространство. Толстое ребро, резко посаженное на тонкую кожу, воссоздает ту же проблему массы в меньшем масштабе. Также необходимо учитывать уклон, чтобы деталь могла отделиться от инструмента без задиров и деформаций.
Вторичная обработка меняет бюджет стены
Конструкторы иногда задают тонкую отлитую стенку, а затем размещают на ней глубокий механически обработанный карман или уплотнительную поверхность. Припуск на обработку является частью окончательного уравнения стенки. Удаление слишком большого количества материала может открыть подповерхностную пористость или ослабить стенку, которая была приемлемой в литом состоянии. На 2D-чертеже должна быть указана требуемая конечная толщина и указано, применяются ли размеры до или после механической обработки и нанесения покрытия.
ИСО 8062-3:2023 предоставляет общепризнанную основу для общих размерных и геометрических допусков, а также классов припусков на механическую обработку для отливок с использованием указанных допусков плюс/минус. Это полезный контрактный язык, если он правильно указан на чертеже, но критические характеристики уплотнения, опоры, положения и стены все равно следует указывать индивидуально.
Используйте ЧПУ только там, где этого требует функция: уплотнительные площадки, отверстия подшипников, опорные площадки, резьбовые порты и управляемые интерфейсы. Лицинь опубликовал прецизионный алюминиевый корпус светильника иллюстрирует эту гибридную логику: форма корпуса, охлаждающие ребра и бобышки отлиты под давлением, а уплотнительные поверхности, дорожки прокладок и резьбовые отверстия подвергаются прецизионной механической обработке.
5. Переходы между стенами: самые дорогие миллиметры на чертеже
Большинство споров о технико-экономическом обосновании не вызваны большой областью однородной стены. Они начинаются с перехода. Посмотрите внимательно, где тонкая оболочка встречается с фланцем, где ребро соединяется с выступом, где полый выступ замыкается вокруг порта или где обработанная цековка приближается к сформированной поверхности.
|
Функция риска |
Режим отказа экструзии |
Режим отказа HPDC |
Ответ ДФМ |
|
Резкий шаг от тонкого к толстому |
Неравная скорость, поворот, размерный дисбаланс |
Горячая точка, усадка, пористость или деформация |
Изменение конуса; полые тяжелые профили; использовать поддерживаемые ребра |
|
Острый внутренний угол |
Сложный поток и концентрированное напряжение штампа |
Плохое заполнение и концентрация напряжений |
Добавьте практичные радиусы и смешайте стыки. |
|
Длинный плавник без опоры |
Отклонение язычка штампа, волнистость, повреждения при обращении |
Неполное заполнение или изгиб во время выброса |
Укоротите, скрепите, утолщайте локально или измените интервал. |
|
Глубокая обработка у тонких стенок |
Искажение зажима и дребезжание |
Прорыв или открытая пористость |
Определите готовую минимальную стену |
|
Жесткая толерантность в течение длительного периода времени |
Лук и поворот доминируют |
Преобладают термический дрейф, усадка и коробление. |
Переместить точность к локальным датумам |
Полезный обзор конструкции раскрашивает модель по настенным полосам, а не проверяет одно номинальное значение. Отметьте тонкие, номинальные, тяжелые, обработанные, уплотнительные, косметические и зоны, удерживающие давление. Полученная карта делает вопросы производителя инструментов видимыми для покупателя и помогает избежать расплывчатых предложений, наполненных риском.
6. Последовательность практических решений перед запросом ценового предложения
1. Вращайте модель по каждой оси. Если одно сечение повторяется постоянно, экструзия заслуживает первого рассмотрения. Если геометрия изменится на нескольких гранях, HPDC может удалить больше второстепенных работ.
2. Измерьте минимальную, номинальную и максимальную стену. Определите длину и расположение самой тонкой области и самой большой прилегающей массы.
3. Обозначьте функциональные зоны. Отдельные конструкционные, герметичные, теплообменные, косметические, уплотнительные и обрабатывающие поверхности.
4. Определите сплав и отделку. Деформируемые и литейные сплавы по-разному ведут себя по текучести, прочности и анодированию. Не ждите идентичных косметических результатов от экструзии 6063 и литья A380 или ADC12 с высоким содержанием кремния.
5. Добавьте толерантность после выбора процесса. Профиль можно выпрямить и локально обработать; отливку можно обрезать и подвергнуть чистовой обработке. Избегайте принудительного совмещения всей ближней части с одним критическим отверстием.
6. Государство требуйте честно. Специальному инструменту HPDC требуется стабильный объем повторений. Экструзионная оснастка, как правило, проще, но короткая длина резки и обширная механическая обработка по-прежнему влияют на экономику.
7. Запросите доказательства, связанные с риском. Попросите план толщины стенок, проверку на КИМ или профиле, разрезы или рентгеновские снимки, если это оправдано, критерии проверки на герметичность для деталей, работающих под давлением, а также одобрение первого изделия перед массовым производством.
7. Анонимный практический пример: переосмысление ребристого осветительного корпуса
Этот анонимный инженерный сценарий основан на наборе функций, опубликованном на странице продукта Liqin для алюминиевых фонарей; он объясняет рассуждения DFM и не раскрывает информацию о клиенте и не обещает универсальных результатов.
Зарубежный покупатель промышленного освещения представил корпус с широкой внутренней полостью, внешними ребрами охлаждения, уплотняющей поверхностью по периметру, резьбовыми кабельными вводами, монтажными выступами и плотным расположением глухих отверстий. Первое обсуждение выбора поставщиков рассматривало эту деталь как выбор между «тонкостенной экструзией» и «литьем под давлением». Эта структура была неполной.
Если смотреть с торца, поле плавников выглядело совместимым с экструзией. Однако при взгляде сверху и снизу корпус неоднократно менялся: локальные выступы возвышались над полом, кабельные вводы пересекали главную ось, площадь расположения полостей менялась, а уплотнительный фланец обхватывал трехмерный корпус. Изготовление всего корпуса из длинного профиля потребует удаления больших площадей, прикрепления или обработки нескольких локальных элементов, а также управления длинным периметром уплотнения после нескольких операций.
Таким образом, направление DFM представляло собой гибридную заготовку HPDC с чистовой обработкой на станке с ЧПУ. Инструмент для литья будет формировать полость, ребра и основные бобышки. Настенная карта позволит сохранить основную оболочку достаточно однородной, сердцевину с тяжелыми бобышками и смешать их корни с ребрами и филе. Затем операции с ЧПУ будут контролировать поверхность уплотнения, направляющую прокладки, резьбовые отверстия и глубину глухих отверстий. План проверки должен был отделить проверки стенок отливки от критических размеров готовой отливки, чтобы хорошая отливка не могла быть случайно ослаблена во время механической обработки.
К этому сценарию не прилагается никакая придуманная экономия затрат, процент брака или претензии по срокам поставки. Измеримые элементы приемки будут взяты из утвержденного чертежа и плана качества: расположение стен, готовые размеры, плоскостность, проверка резьбы, требования к покрытию и любые согласованные испытания на утечку или проникновение. Эта прозрачность более полезна, чем резкий процент без отслеживаемых записей о производстве.
Урок не в том, что для вольера с ребрами всегда выигрывает кастинг. Если бы корпус представлял собой радиаторную рейку постоянной длины с одинаковыми концами, экструзия была бы более чистой. Здесь решающую роль сыграли локальные трехмерные особенности, а не изолированное минимальное число стенок. Покупатели, сравнивающие цилиндрическую деталь с глубокими полостями, также должны отличать экструзию профиля от Холодная экструзия алюминия по сравнению с литьем под давлением , потому что движение инструмента и возможная геометрия различны.
8. Инспекция: докажите, что вы указали стену
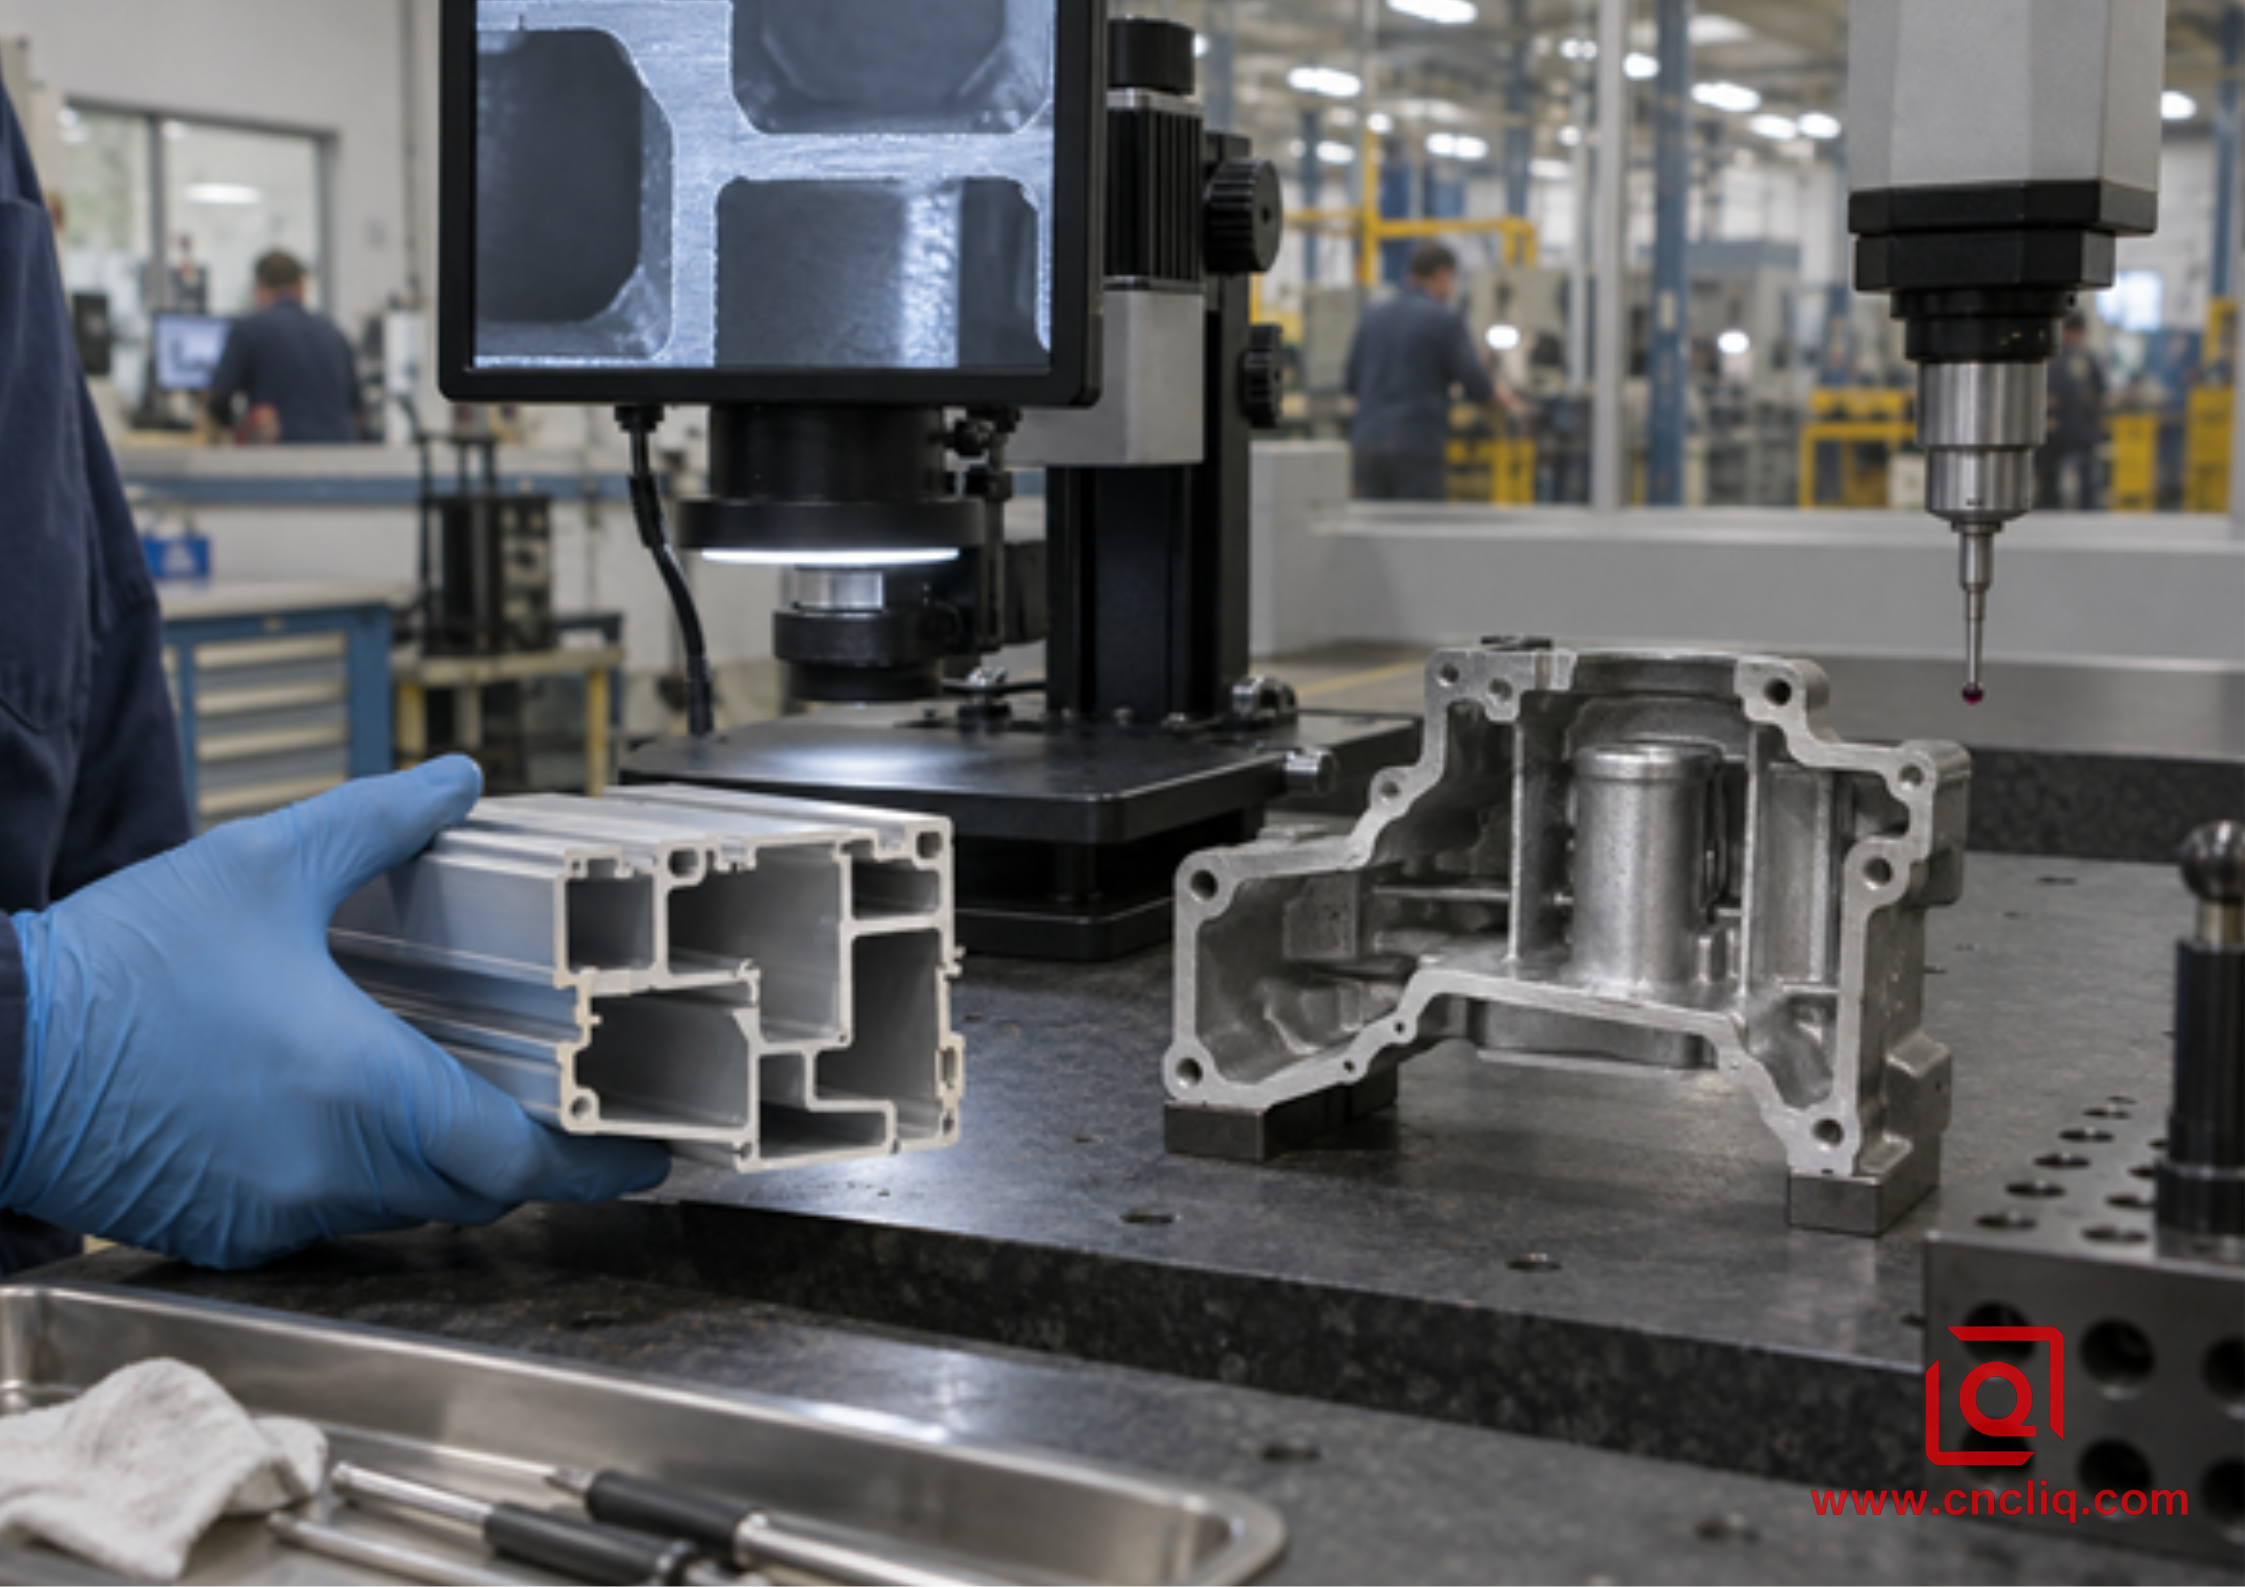
Рисунок 3. Измерения сечений и проверка размеров превращают обещание относительно толщины стенки в объективное свидетельство.
Для первого изделия, изготовленного методом экструзии, измерьте всю секцию, а не одну легкодоступную стену. Оптическое профилирование или измерение сечения могут фиксировать стенки, внутренние камеры, угловые радиусы и локальную толщину. Прямолинейность, скручивание и прямоугольность отрезка следует проверять отдельно, поскольку приемлемый участок может по-прежнему создавать проблемы при сборке на большом пролете.
Для отливки первого изделия измерение стенки должно соответствовать траектории заливки и выявленным горячим точкам. Механическое разрезание дает прямое свидетельство о разработке образцов. Неразрушающие методы могут быть применимы, если этого требует план качества, но метод и правила приемки должны быть согласованы. Проверка размеров, проверка герметичности и проверка внутренней целостности отвечают на разные вопросы; прохождение одного из них не означает автоматического подтверждения других.
После вторичной обработки проверьте оставшуюся стенку в критических карманах, портах и зонах уплотнения. КИМ подтверждает доступную геометрию, тогда как для скрытых участков могут потребоваться специальные датчики или другие проверенные методы. Свяжите каждое измерение с выноской рисунка и критерием приемки. «Выглядит хорошо» — это не план производственного контроля.
9. Что отправить, чтобы получить надежное ценовое предложение по экструзии или литью?
Предложение настолько надежно, насколько надежен стоящий за ним инженерный пакет. Отправьте 3D-модель в формате STEP или IGES и контролируемый 2D PDF-файл с базами данных, допусками, материалами, отделкой, редакциями и примечаниями по проверке. Добавьте годовой объем, размер партии заказа, целевой срок службы, нагрузки при сборке, рабочую температуру, косметические зоны, давление испытания на утечку, если применимо, а также любую нормативную документацию, требуемую вашим рынком.
Для проверки толщины стенки включите 3 дополнительных пункта: минимальную готовую стену после механической обработки, разрешение или ограничения на вырезание керна из тяжелых секций и ранжированный список размеров, которые не могут перемещаться. Эта информация позволяет фабрике предложить настоящую сделку DFM, а не молча утолщать всю деталь или указывать неоправданно дорогой процесс.
Превратите чертеж в производственный план. Отправьте Лицину свой файл САПР, целевой объем и карту критической стены через страница контактов . Запросите сравнение осуществимости экструзии/HPDC, предлагаемый маршрут вторичной обработки и план проверки вместе с ценовым предложением. Это дает закупкам более четкую основу для сравнения стоимости оснастки, себестоимости единицы продукции и производственных рисков.
Нажмите здесь для вашего запроса 👆
Часто задаваемые вопросы
1. Является ли толщина стенки 1,0 мм автоматически более подходящей для экструзии, чем для литья под давлением?
Нет. Стенка толщиной 1,0 мм в компактном, сбалансированном, постоянном поперечном сечении может подойти для экструдируемого сплава, тогда как такое же количество стенок вокруг глубокого неподдерживаемого шпунта может оказаться затруднительным. В HPDC короткая тонкая стена возле хорошо спроектированных ворот после нескольких поворотов ведет себя иначе, чем длинная удаленная стена. Используйте 1,0 мм только в качестве входного сигнала; Окончательная осуществимость зависит от геометрии, сплава, конструкции штампа, пресса, допуска и проверки.
2. Почему поставщики просят нас сделать стенки отливки более однородными?
Однородные стены заполняются и охлаждаются более предсказуемо. Толстая бобышка, резко прикрепленная к тонкой оболочке, остается горячей после того, как оболочка начинает затвердевать, что может привести к концентрации усадки или пористости в месте соединения. Удаление сердцевины из бобышки, добавление пропорциональных ребер и сглаживание основания уменьшают скачок температурной массы, не жертвуя при этом местной жесткостью. Проект по-прежнему требует проверки с учетом конкретного инструмента, где риск высок.
3. Может ли экструзия образовывать выступы, отверстия и канавки для прокладок?
Он может создавать элементы, которые непрерывно повторяются вдоль оси экструзии, такие как винтовые каналы, ребра и полые каналы. Местный выступ, поперечное отверстие, упорный карман или канавка под прокладку обычно требуют вторичной механической обработки, штамповки или другой операции. Экономичным решением часто является выдавливание эффективной базовой секции и обработка только локальных элементов, положение, отделка или допуск которых имеют значение.
4. Какой процесс безопаснее для герметичного алюминиевого корпуса?
Универсального победителя не существует. Деформируемая экструзия может обеспечить полезную непрерывную структуру, когда тело линейное, но торцевые затворы и механическая обработка все еще требуют проверки. HPDC может эффективно формировать сложный корпус, однако необходимо контролировать внутреннюю пористость, стратегию литника и глубину обработки. Укажите поставщику рабочую среду, испытательное давление, допустимую утечку, рабочий цикл и критические зоны уплотнения.
5. Каков самый быстрый способ получить заслуживающую доверия рекомендацию по процессу?
Отправьте модель STEP, PDF-файл с размерами, сплав, отделку, годовое количество и список важнейших функций. Отметьте стены с минимальной отделкой, косметические поверхности, зоны давления, уплотнительные площадки и поверхности, которые будут обработаны. Затем поставщик может проверить постоянные поперечные сечения, переходы от тонкой к толстой, доступ к штампу, расстояние заполнения, тягу, вторичные операции и проверку. Скриншота с одним размером стены недостаточно.
Нажмите здесь для вашего запроса 👆
Краткое содержание
Толщина стенок определяет целесообразность экструзии по сравнению с литьем только тогда, когда она рассматривается как часть всей производственной системы. Экструзия наиболее эффективна, когда сбалансированные стены повторяются через постоянное поперечное сечение; HPDC наиболее эффективен, когда стабильная трехмерная геометрия, ребра и выступы могут быть сформированы с помощью одного инструмента. В обоих процессах резкие изменения массы, неподдерживаемые тонкие детали и небрежные припуски на обработку создают больший риск, чем просто номинальное число. Нанесите на карту стену, определите функцию и объем, оставьте жесткие допуски для критических интерфейсов и получите данные DFM для конкретного процесса, прежде чем выпускать инструменты.
Контактная информация
Компания: Нинбо Лицинь Промышленность Лтд.
Ежедневное обслуживание клиентов и послепродажная поддержка: service@shturl. zhuwanying@cncliq.com
Новый запрос, предложение и обсуждение заказа: business@shturl. zhouli@chinaliqin.com
Горячая линия: +86 18757148656
Отказ от ответственности
Все технические статьи, спецификации материалов, рекомендации по обработке и сведения об обработке поверхности, опубликованные в этом блоге, предназначены только для информационных и справочных целей. Обратите внимание, что общие сведения из блога не заменяют подписанные технические соглашения. Поскольку нестандартные детали различаются в зависимости от плавкости материала, калибровки станка и конкретных допусков, характеристики качества переплета регулируются исключительно утвержденными вами чертежами САПР, подписанными контрактами и официальными планами качества.
Все тематические исследования клиентов, представленные в этом блоге, были полностью анонимизированы и обработаны. Показатели производительности, рабочие процессы производства и отображаемые изображения служат исключительно для демонстрации наших возможностей индивидуальной обработки и не представляют собой единого универсального стандарта для всех заказов.
Производственная группа Лицинь
Основываясь на 18-летнем опыте точного машиностроения, компания Ningbo Liqin Industry производит металлические компоненты с высокими допусками для требовательных мировых рынков. Мы работаем на базе производственного центра площадью 6500 м², оснащенного более чем 150 станками, работающими с 4 и 5 осями. обработка с ЧПУ , токарно-фрезерная обработка, холодная экструзия и литье под давлением под одной крышей. Такая настройка позволяет нам беспрепятственно управлять проектами, переходя от первоначальных концепций САПР непосредственно к завершенным поставкам.
Мы осуществляем контроль качества без каких-либо компромиссов. Мы относимся к жестким допускам с учетом необходимой им инженерной дисциплины. Опираясь на сертификаты ISO 9001, ISO 13485 и IATF 16949, наши инженеры по обеспечению качества проводят строгие проверки IPQC, FQC и OQC для каждой отдельной производственной партии. От картографирования размеров и оптического профилирования КИМ до испытаний на твердость и солевого тумана — мы заранее проверяем ваши критически важные характеристики, поэтому вы получаете готовые компоненты без головной боли при сборке или дорогостоящих остановок линии. Помимо производства, вы можете рассчитывать на нас в двухчасовом ответе на новые запросы предложений, прямой поддержке при отборе образцов прототипов и бесперебойной экспортной доставке по Европе, Северной Америке, Азии и Океании.
Приветствуем ваши запросы и образцы. Посетите наш сайт или свяжитесь с нами напрямую за конкурентоспособное предложение!
