 Русский




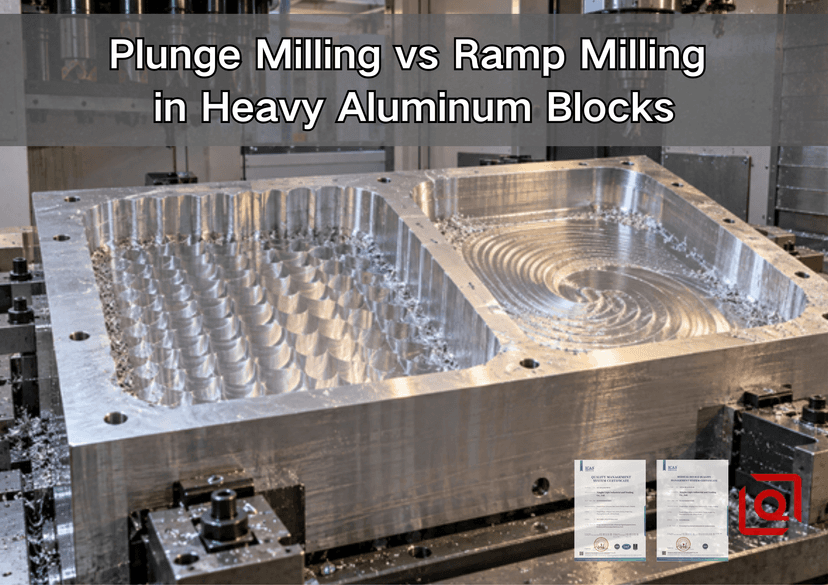
Вы все еще решаете, следует ли обрабатывать глубокую полость в тяжелом алюминиевом блоке, резко опуская фрезу прямо вниз или подавая ее вдоль наклонной плоскости? Неправильная стратегия ввода может превратить многообещающий цикл в плотную стружку, сварной шов, шумную нагрузку на шпиндель или деталь, которая смещается после снятия зажима. Это руководство объяснит выбор с точки зрения цеха. В нем показано, что на самом деле делает каждый метод, как направление силы и выход стружки влияют на результат, и какая информация необходима поставщику оборудования для механической обработки, прежде чем он предложит вам цену на ваш блок.
Короткий ответ практичен. Когда полость обеспечивает достаточное пространство для маневра, я обычно сначала пробую использовать наклонную траекторию. Кромка может плавно входить в заготовку, в то время как управляющий механизм обеспечивает согласованное движение осей. Врезание становится целесообразным по мере увеличения длины инструмента или ограничения пространства в полости. Траектория нагрузки уменьшает необходимость бокового изгиба при настройке, даже при работе с тяжелыми блоками. Часто используются оба метода: одобренный вход расширяет рабочее пространство, проходы врезания удаляют труднообрабатываемый материал, а наклонная траектория или контурная стратегия оставляют однородный материал для финишной обработки.
1. Таблица для быстрого принятия решений
Состояние магазина | Лучшая стратегия начала | Почему это обычно подходит | Проверьте перед выпуском. |
Широкий карман с достаточной длиной пути. | Фрезерование на наклонной плоскости | Плавный вход и непрерывное взаимодействие | Максимальный угол наклона для точного режущего инструмента. |
Глубокая полость с длинным выступом инструмента. | Врезное фрезерование | Большая сила направлена вдоль оси, и радиальное отклонение может уменьшиться. | Резак одобрен для врезного метода, и стружка может оставлять следы. |
Тонкие ребра или гибкий пол возле входа. | Неглубокий пандус или предварительно просверленный въезд | Предотвращает внезапное осевое столкновение вблизи хрупкого элемента. | Опора крепления и остаточная толщина стенки |
Узкий прорезь, в которой нет места для спирали. | Фрезерование в погруженном положении или просверленное технологическое отверстие | Подходит для ограниченной геометрии. | Возможность прорезания центральной части ствола, перешагивание и эвакуация. |
Открытый алюминиевый карман на жестком высокоскоростном станке | Наклонная или винтовая вставка в зону черновой обработки с постоянным зацеплением | Обеспечивает постоянное движение режущего инструмента и использует длину канавки. | Фактическая подача данных через дуги и углы. |
Очень высокая скорость съема материала из крупной заготовки. | Гибридный процесс | Разделяет стабильную черновую обработку и контролируемую отделку стен и полов. | Смена инструментов, складские запасы, этап проверки. |
Эта таблица — начальный фильтр, а не рецепт резки. Каталог инструментов, ограничения станка, длина калибра, состояние сплава, подача охлаждающей жидкости и чертеж имеют право вето.
2. Что на самом деле означают погружное и наклонное фрезерование?
Врезное фрезерование удаляет материал путем многократных перемещений, в основном параллельных оси шпинделя. После каждого врезания инструмент отводится или удаляется по мере необходимости, смещается вбок контролируемым шагом и выполняет следующий осевой проход. Таким образом, на полу и стене образуется ряд перекрывающихся выемок, которые удаляются на более позднем этапе получистовой или чистовой обработки. Может использоваться специально разработанная сменная врезная фреза или твердосплавный инструмент с центрирующим резцом, но его параметры, указанные в каталоге, должны соответствовать запрограммированному перемещению.
Фрезерование с наклонной рампой обеспечивает осевое продвижение, при этом режущий инструмент также перемещается в поперечном направлении. Линейная наклонная рампа опускается по прямой или криволинейной траектории. Спиральная наклонная рампа опускается по окружности и открывает отверстие или углубление большего размера, чем режущий инструмент. Оба метода предотвращают необходимость одновременного удаления всего материала центром инструмента. Этот метод работает только в том случае, если инструмент обладает возможностью осевого резания, а траектория обеспечивает достаточный зазор.
Важное различие заключается не просто в «вертикальном или угловом» направлении, а в направлении и непрерывности режущей нагрузки. В руководстве по фрезерованию Sandvik Coromant объясняется, что малый угол входа создает преобладающую осевую силу, направленную к шпинделю, что может стабилизировать длинные или слабые установки, и именно поэтому для врезного фрезерования используются концепции высокой подачи. При наклоне кромка постепенно соприкасается с заготовкой, а не сразу. Тем не менее, сила зависит от геометрии фрезы и количества обрабатываемого материала.
В руководстве NIST по обработке алюминия и алюминиевых сплавов легко упустить из виду одну деталь: инструмент, ввинчиваемый в цельный алюминий, должен иметь достаточный зазор на конце, чтобы его пятка не терлась. Проще говоря, «центровая резка» — это не просто условная фраза, которую следует принимать за истину. Проверьте геометрию конца и утвержденные производителем данные о врезании или наклоне.
3. Почему тяжелый алюминиевый блок меняет решение
Для пластины толщиной 20 мм и заготовки толщиной 160 мм проблема не одинакова. Тяжелый блок накапливает остаточные напряжения и может окружать режущую кромку большим объемом пластичной стружки. Для глубоких элементов также требуется больший выступ инструмента, увеличивающий рычаг на кромке, в то время как стенки полости препятствуют отводу охлаждающей жидкости и стружки.
Состояние материала имеет такое же значение, как и название сплава. 6061-T651 и 7075-T651 — распространенные варианты заготовок или листов, когда требуются прочность, обрабатываемость и стабильность размеров, но обозначение «T651» не устраняет деформацию. Удаление несбалансированного объема с одной стороны все еще может снять напряжение. Поэтому при проектировании больших полостей следует учитывать симметрию черновой обработки, последовательность зажима, переналадку и припуск на чистовую обработку, а не только скорость съема металла. В нашем руководстве по выбору сплавов 6061, 7075 или 5052 для фрезерования на станках с ЧПУ объясняются более широкие компромиссы между сплавами.
Второй ограничивающий фактор — объем стружки. При работе с алюминием можно использовать высокопроизводительные скорости резания с помощью подходящего инструмента, поэтому глубокая полость может заполняться быстрее, чем сопло ее очищает. Стружка, остающаяся в полости, срезается повторно, нагревается и становится труднее контролировать, а также может привариться к кромке. В недавнем руководстве по сравнению двух- и трехлезвийных концевых фрез для алюминия подробно рассматривается вопрос о пространстве для стружки. Для данного сравнения следует помнить одно правило: путь входа не считается успешным, если он приводит режущий инструмент в стружколомную ловушку.

Контролируемый радиальный шаг и открытый путь отвода являются ключевыми факторами для стабильной черновой обработки методом погружения.
4. Врезное фрезерование против фрезерования с наклонной кромкой: инженерные компромиссы.
Фактор принятия решения | Врезное фрезерование | Фрезерование на наклонной плоскости |
Преобладающее движение | Осевой, а затем радиальный индекс | Одновременное осевое и боковое движение |
Преимущество жесткости | Полезно, когда из-за большой длины руки возникают проблемы с боковой загрузкой. | Полезно, когда система поддерживает плавную многоосевую интерполяцию. |
Входная зона | Может работать в условиях ограниченного пространства для планирования. | Требуется указание длины наклонной плоскости или допустимого диаметра спирали. |
Поведение чипа | Если не предусмотрены отвод и промывка, стружка может скапливаться внизу. | Чипы могут следовать по открытому пути, но замкнутая спираль все равно может обеспечивать их рециркуляцию. |
Требования к инструменту | Утвержденная геометрия врезания; многие сменные фрезы не обеспечивают центрирование при резке. | Утвержденный угол наклона и геометрия осевой резки. |
Состояние стены после черновой обработки | Для обработки нескольких гребешков обычно требуется отдельный этап финишной обработки. | Более ровные линии, но все же не заменяют финишную обработку. |
Состояние пола | В значительной степени зависит от геометрии концов и перекрытия. | Спиральные или линейные следы остаются, если их не очистить. |
Движение машины | Повторяющиеся Z-образные перемещения и контролируемые боковые индексы | Скоординированное движение по осям XYZ и адекватный прогноз. |
Наилучшее применение при работе с тяжелыми блоками. | Глубокая черновая обработка, ограниченный доступ, большой свес, слабая радиальная устойчивость. | Вход, открытые карманы, надежная защита от грубой обработки, тонкие защитные элементы. |
Основной режим отказа | Сколы, трение в центре, чрезмерный перепад высоты. | Чрезмерный угол наклона пандуса, низкая фактическая подача, угловая нагрузка, рециркуляция стружки. |
В таблице также объясняется, почему эти стратегии не являются конкурирующими в каждой программе. Фрезерование в погружении позволяет выполнить черновую обработку глубокой центральной массы, в то время как фрезерование с наклоном открывает первую полость и переходит в траекторию с постоянным зацеплением. Затем последующий контурный проход контролирует размер и качество поверхности. Эта гибридная последовательность часто оказывается более надежной, чем принудительное использование одного инструмента для входа, черновой и чистовой обработки всего.
5. Выбор инструмента: Ознакомьтесь с каталогом перед началом работы.
При фрезеровании с наклонной кромкой необходимо подтвердить максимальный угол наклона для конкретного корпуса фрезы, пластины, диаметра и геометрии угла. Опубликованные пределы могут резко различаться в рамках одного семейства продуктов. Например, в данных Kennametal для фрезы Mill 1-10 указаны разные максимальные углы наклона в зависимости от диаметра фрезы; это свидетельствует против использования универсального «безопасного» угла. В данных Sandvik для одного конкретного корпуса фрезы CoroMill 390 диаметром 66 мм указан максимальный угол наклона 1,8 градуса и максимальная глубина погружения 1,5 мм. Эти цифры относятся к данному товару в каталоге, а не ко всем фрезам для обработки алюминия.
При фрезеровании с врезкой следует уточнить, может ли инструмент резать в центре или только с частичным радиальным зацеплением. Многие фрезы со сменными пластинами имеют нережущий центр. Врезание такого инструмента непосредственно в цельную заготовку может оставить стержень, перегрузить корпус или вызвать помехи. Практическим решением может быть направляющее отверстие, смещение центра начала фрезерования или использование другой фрезы.
При выборе твердосплавного инструмента я в первую очередь обращаю внимание на остроту кромки, полировку канавок, зазор между зубьями и стружкой, а также на количество оставшегося стержня на необходимом расстоянии. Следуйте рекомендациям производителя по покрытию. Держите измерительную длину только на уровне, необходимом для доступа, очистите держатель и измерьте биение вблизи кромки; в противном случае большую часть нагрузки может нести один зуб.
Для удаления стружки из зоны резания используйте охлаждающую жидкость или воздух, а не просто смачивайте держатель инструмента. При обработке глубоких полостей часто требуется изменение ориентации сопла по мере раскрытия полости. Если доступна и одобрена для использования с режущим инструментом охлаждающая жидкость, поступающая через инструмент, это может улучшить подачу на глубину. В противном случае может потребоваться использование отводов, ступенчатой полости или канала доступа для удаления стружки.
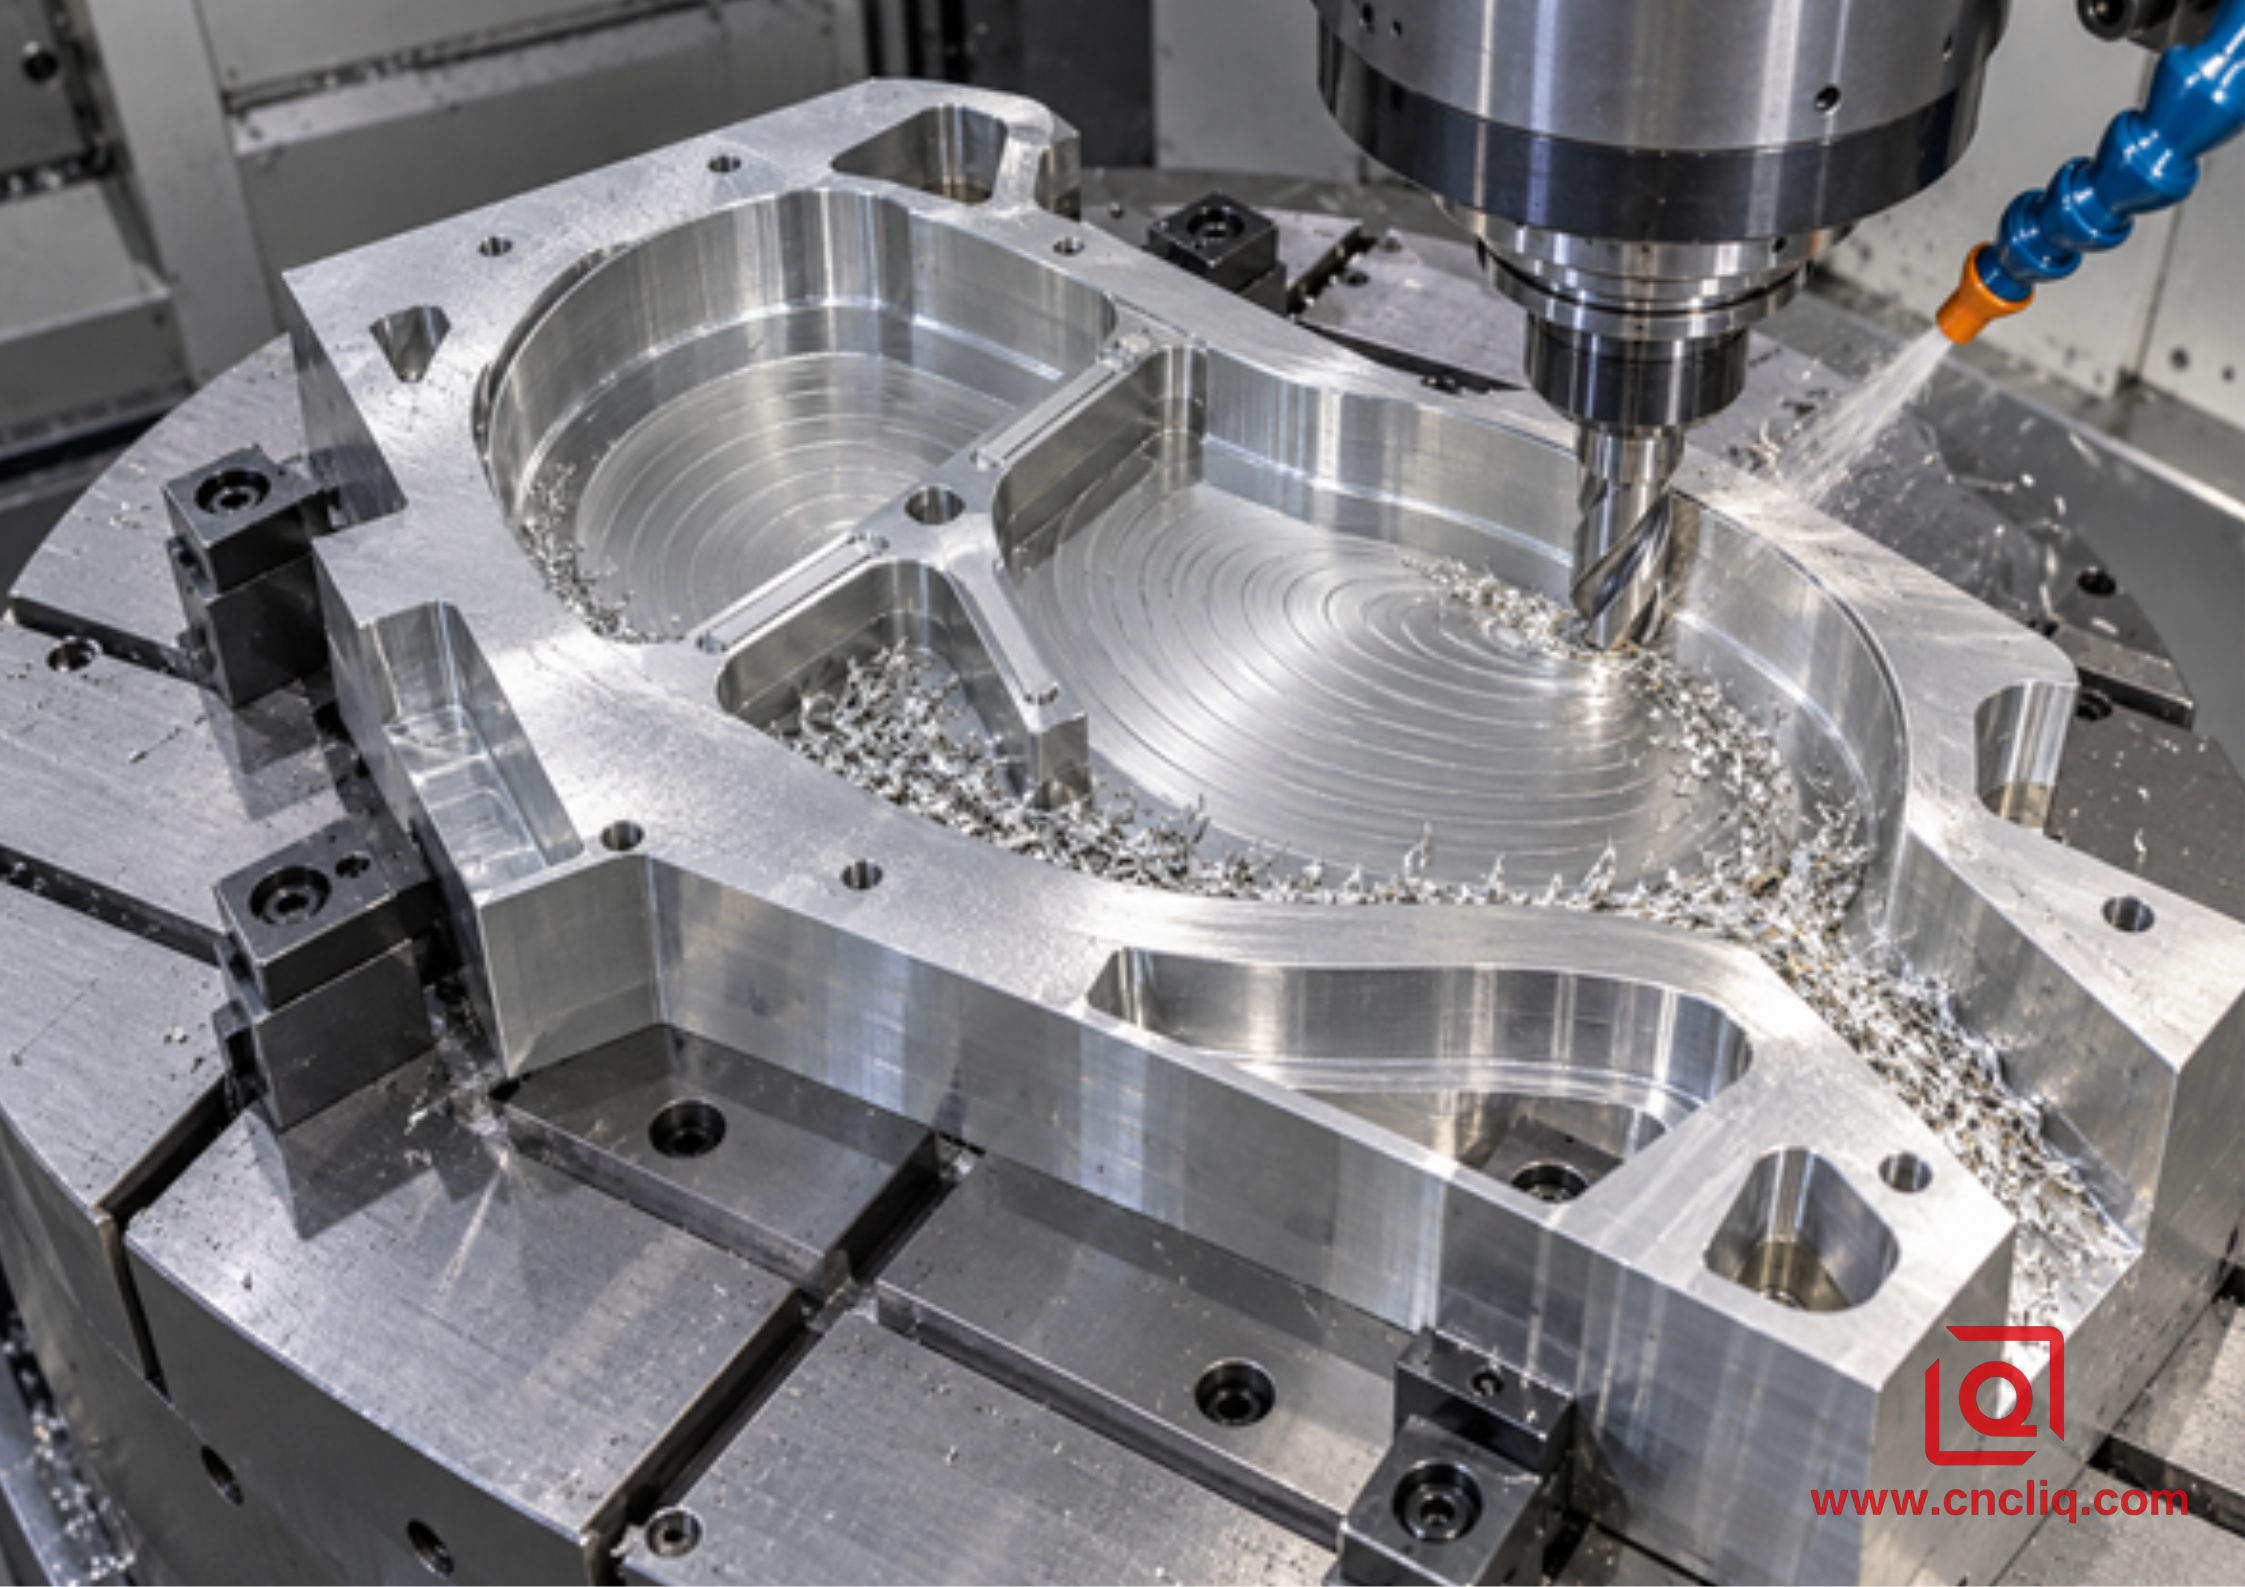
Видимая спираль — это лишь часть решения; инструмент должен соответствовать требуемому углу, и стружка все еще должна иметь выход.
6. Скорость, подача, угол наклона рампы и шаг перехода без догадок.
Начните с данных производителя фрезы о сплаве и режиме работы. Затем переведите их в соответствие со стандартными параметрами фрезерования, используемыми в отрасли:
Скорость вращения шпинделя: n = (1000 × Vc) ÷ (π × D)
Подача стола: Vf = n × z × fz
Скорость удаления материала: Q = ap × ae × Vf ÷ 1000
Здесь Vc — скорость резания в м/мин, D — эффективный диаметр фрезы в мм, n — скорость вращения шпинделя в оборотах в минуту, z — количество эффективных зубьев, fz — подача на зуб в мм, ap — осевое зацепление в мм, ae — радиальное зацепление в мм, и Q — скорость съема материала в см³/мин.
Рассмотрим показательный расчет боковой резки для трехзубчатой фрезы диаметром 20 мм при скорости 300 м/мин и шаге резания 0,10 мм/зуб. Уравнения дают приблизительно 4775 об/мин и 1433 мм/мин. Эти вычисления не учитывают подачу при погружении, угол наклона, осевую глубину или радиальный шаг. Они лишь проверяют внутреннюю согласованность скорости и подачи. Необходимо все равно применять коррекцию осевой подачи или наклона, специфичную для каталога, и станок должен поддерживать запрограммированную подачу на протяжении всего процесса обработки.
Угол наклона — это ограничение инструмента, а не стилистическая настройка CAM-системы. Небольшой угол удлиняет траекторию; большой может перегрузить торцевые кромки или вызвать зацепление с корпусом. Диаметр спиральной головки также имеет значение, поскольку инструменту, не предназначенному для центрирования, необходима достаточная орбита, чтобы пройти через свой центр. Максимальное значение, указанное в каталоге, обозначает границу; это не то место, с которого следует начинать осторожную проверку.
При цикле врезания боковой индекс определяет как объем нового зацепа, так и оставшийся заготовочный выступ. Слишком большой шаг увеличивает радиальную нагрузку и может свести на нет преимущество стабильности. Слишком малый шаг может привести к чрезмерным ходам, трению и увеличению времени цикла. Установите его по направляющей врезания, предоставленной производителем инструмента, затем проверьте резку, наблюдая за нагрузкой, формой стружки, звуком, состоянием кромки и рисунком зубцов.
Для более подробного описания процесса расчетов см. наше руководство по скоростям и подачам обработки алюминия марки 6061. Если основной коммерческой целью является высокая скорость съема материала, в статье о высокоскоростной обработке алюминиевых деталей OEM-производителей объясняется, почему номинальная скорость съема материала должна быть сбалансирована с реальным движением станка, надежностью крепления и риском брака.
7. Процесс выбора комплектующих непосредственно в цехе.
1. Перед выбором траектории движения инструмента внимательно изучите чертеж. Отметьте глубокие пазы, тонкие днища, уплотнительные поверхности, базовые точки, внутренние радиусы скругления углов и поверхности, на которых нельзя разместить выступы при врезании.
2. Подтвердите форму заготовки, сплав и состояние. Включите требование о наличии сертификата на материал в запрос предложений, если важна прослеживаемость.
3. Картируйте доступ к инструменту. Сравните глубину кармана, радиус скругления углов, зазор держателя и кратчайшую рабочую длину шаблона. Если держатель сталкивается с инструментом, номинальный диаметр режущей кромки не имеет значения.
4. Проверьте станок. Проверьте, на что станок действительно способен: крутящий момент на скорости, поведение по оси Z, прогнозирование параметров управления, доступность охлаждающей жидкости, жесткость зажимного приспособления и обработка стружки.
5. Выберите вариант, который явно поддерживается данным инструментом. Используйте просверленное технологическое отверстие, если это безопаснее и не противоречит конструкции. Не следует предполагать, что любая концевая фреза может сверлить.
6. Спланируйте перемещение стружки. Определите, куда будет направляться стружка после первого, десятого и последнего чернового прохода. Откройте канал заранее, если это позволяет геометрия.
7. Разделяйте черновую и чистовую обработку. Оставляйте ровный заготовочный материал на важных стенах и полах. Используйте чистую или обработанную кромку для окончательной обработки, когда важны размер, герметизирующие свойства или внешний вид.
8. Проведите контрольную проверку первой изготовленной детали. Запишите нагрузку на шпиндель, время сегментации, состояние стружки, износ кромок, перемещение после отпускания и результаты проверки. При начале настройки перемещайте только один рычаг за одно испытание.
Этот процесс также ценен на этапе поиска поставщиков. Поставщик, запрашивающий информацию о зонах допуска, контроле в свободном состоянии, допуске на чистовую обработку и годовом объеме, оценивает риски процесса, а не задерживает предоставление коммерческого предложения. Если ваш блок имеет многогранные элементы, наша многоосевая направляющая для фрезерования сложных алюминиевых деталей с ЧПУ покажет, как взаимодействуют количество переналадок и вылет инструмента.
8. Анонимный пример из практики клиента: гибридная черновая обработка для основания роботизированного зажимного устройства.
Приведенный ниже анонимизированный пример составного случая представляет собой инженерный образец, основанный на опубликованных компанией Liqin данных о возможностях обработки алюминия на заказ. Это не гарантирует, что те же самые данные применимы к другому чертежу.
Европейский интегратор систем автоматизации запросил основание для роботизированного зажимного приспособления из сплава 6061-T651, изготовленное из блока размером 620 × 420 × 160 мм. Три углубления достигали глубины 108 мм и имели вакуумные каналы, узкие ребра перемычки и отверстия для штифтов, соответствующие базовой точке. Необходимо было удалить около 56% заготовочного объема, контролируя при этом плоскостность в свободном состоянии, положение отверстий и внутреннюю чистоту.
Первая концепция CAM использовала одну длинноходную концевую фрезу для спирального ввода и очистки карманов. Спираль подходила, но глубокое резание удерживало инструмент на чрезмерной длине, в то время как стружка циркулировала под ребрами. Короткие перемещения также уменьшали фактическую подачу и способствовали трению.
В пересмотренном процессе использовался гибридный план. Короткий инструмент открывал две широкие зоны доступа с неглубокими винтовыми направляющими. Затем специально одобренная сменная врезная фреза удаляла самый глубокий центральный припой в смещенных рядах, пока карман еще был жестким. Программа открывала канал для отвода стружки перед завершением обработки замкнутой области. Получистовая обработка восстанавливала равномерный припуск, зажимы ослаблялись, деталь перенастраивалась, а отдельные чистовые инструменты завершали обработку базовой поверхности, стенок ребер и отверстий. Поперечные каналы зачищались и очищались перед проверкой.
В ходе пилотного сравнительного исследования пиковая нагрузка на шпиндель в сегменте глубокой черновой обработки снизилась примерно с 82% до 61%, а время черновой обработки — с 74 минут до 58 минут. Эти результаты были достигнуты за счет полного изменения технологического процесса, а не только за счет фрезерования врезным методом. Важным коммерческим результатом стало получение воспроизводимого процесса: улучшилась стабильность черновой обработки, припуск на чистовую обработку стал более равномерным, а контроль качества смог сосредоточиться на элементах, определяющих сборку.
Данный тип детали тесно связан с описанной Лицином прецизионной обработкой алюминиевых коллекторов , где многогранные отверстия, глубокие отверстия, снятие заусенцев, очистка и проверка размеров должны планироваться как единая производственная система. Для собственного запроса коммерческого предложения отправьте модель STEP и управляемый чертеж, а не запрашивайте цену только на основе габаритных размеров.
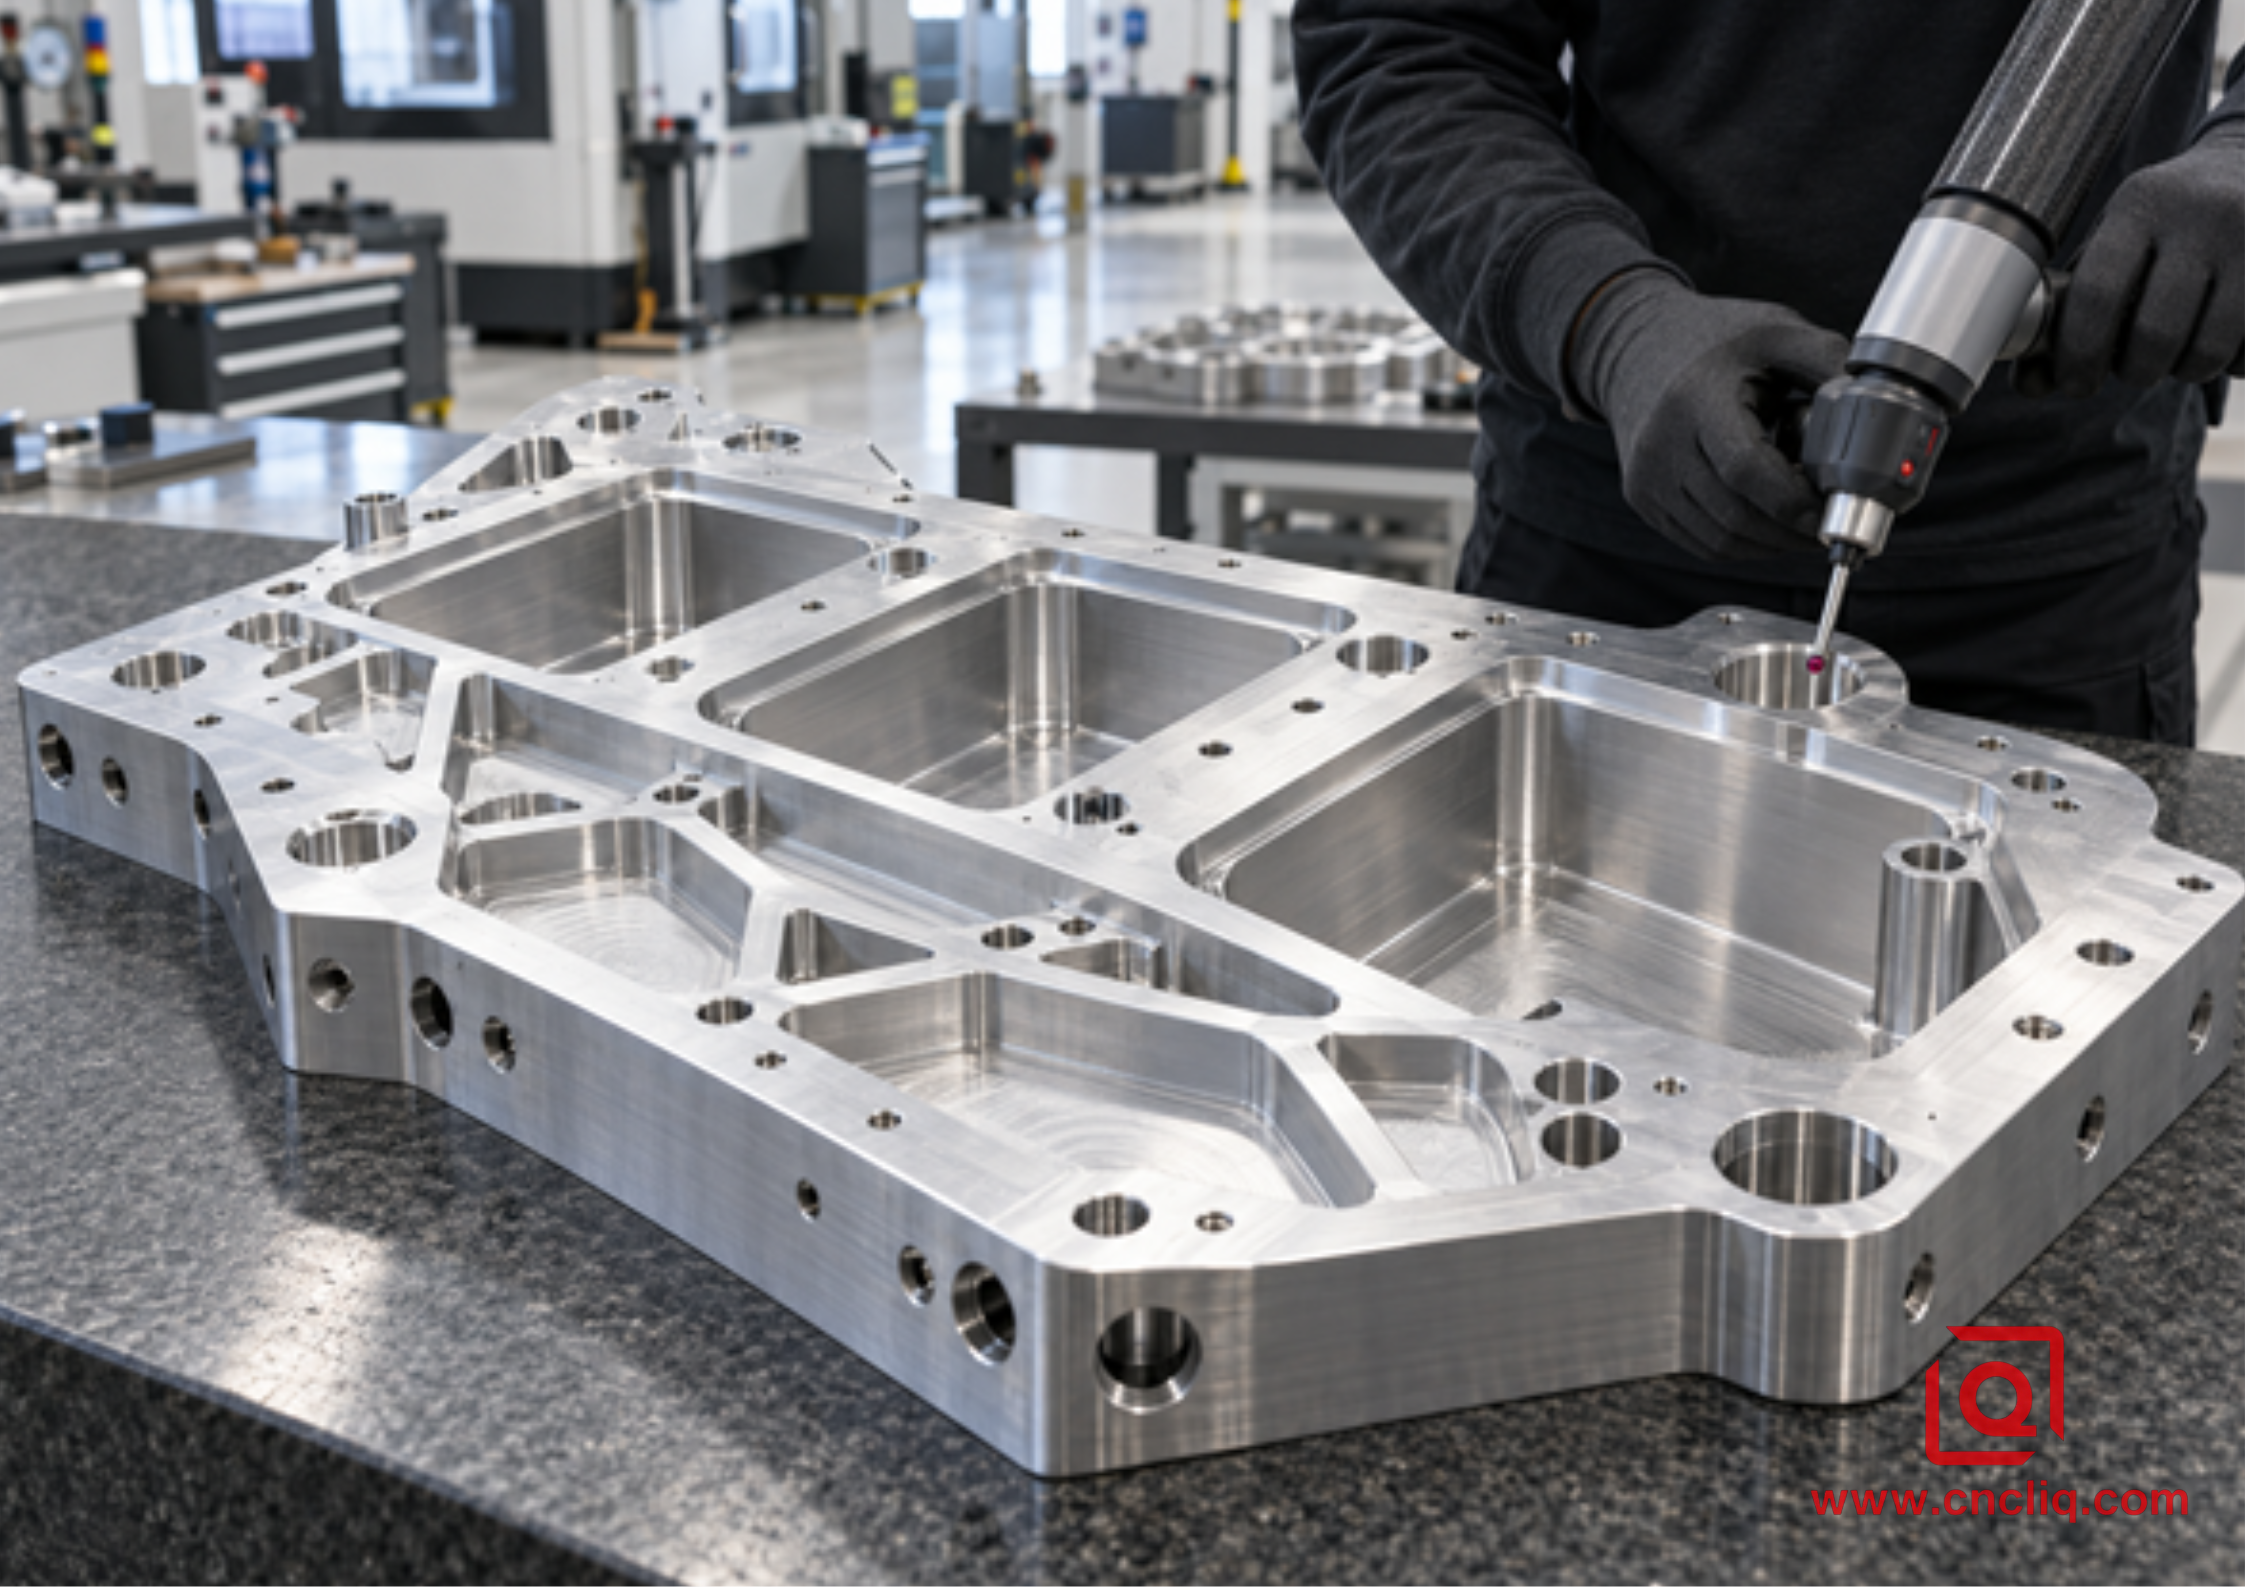
Стратегия резки считается завершенной только после проверки геометрии в свободном состоянии, критически важных отверстий и внутренней чистоты.
9. Типичные виды отказов и первые проверки
Симптом | Вероятный механизм | Первые проверки |
Алюминиевый профиль приварен к центру инструмента. | Геометрия, не обеспечивающая центральную резку, трение или слабая смазка. | Остановите и осмотрите геометрию торца; проверьте осевую возможность и реальную подачу. |
Внезапный скачок нагрузки во время подъема. | Угол наклона, угол зацепления с поворотом или контакт кузова слишком велики. | Сравните запрограммированный путь с ограничениями каталога и уровнем активности CAM. |
Разговоры затаились в кармане | Чрезмерная длина калибра, радиальная нагрузка, слабая оснастка или повторное образование стружки. | Укоротить узел, уменьшить радиальное зацепление, улучшить отвод воздуха. |
Ряды массивных острых выступов после погружения | Перепад высоты слишком велик или не был предусмотрен запас на полуфабрикаты. | Уменьшите шаг при направлении инструмента и запланируйте проход для очистки. |
Серая или испачканная стена | Нарастание кромки, выцветание, затупление кромки или трение при коротких движениях. | Осмотрите кромку и держатель; проверьте фактическую подачу, а не только заданную. |
Карман наполняется чипсами | Отсутствие четкого выхода, неправильное направление сопла или длинный непрерывный срез | Создайте путь для отступления, перенаправьте доставку и добавьте контролируемые маневры по расчистке территории. |
Деталь прогибается после снятия зажима. | Снятие остаточного напряжения или несбалансированное удаление материала | Проверьте закалку, по возможности обработайте обе стороны, повторите подготовку, затем завершите отделку. |
После качественного чернового цикла диаметр поршня или отверстия не соответствует требуемому размеру. | Чистовая заготовка имеет неравномерность, или же от чернового инструмента требуется чистовая обработка. | Разделяйте инструменты и проходы; производите замеры перед применением компенсации. |
Не следует устранять все сигналы тревоги уменьшением подачи. Более медленная подача при той же частоте вращения может привести к трению алюминиевой фрезы и перегреву. В первую очередь проверьте стружку, кромку, фактическое движение и зацепление. В нашей статье о контроле образования нароста на кромке при обработке алюминия обсуждается основной механизм адгезии, несмотря на то, что основной операцией является токарная обработка.
10. Что нужно отправить для получения надежного предложения по продаже тяжелых алюминиевых блоков?
• Исходная 3D-модель, предпочтительно в формате STEP, плюс управляемый 2D-чертеж.
• Требования к сертификации сплава, состояния, формы заготовки и материала.
• Критические допуски, базовые параметры, геометрические допуски и размеры, шероховатость поверхности и условия контроля в свободном состоянии.
• Глубина карманов, минимальные внутренние радиусы, недоступные элементы и любые поверхности без острых выступов.
• Обработка поверхности, зоны маскирования, резьбовые вставки, требования к очистке и упаковке.
• Количество прототипов, годовой объем, размер партии, целевая поставка и место назначения.
• Функциональный контекст, такой как герметичность, вакуум, выравнивание, усталость материала или эстетические требования.
Эти детали позволяют инженеру-технологу решить, какой метод обработки — нагрев, погружение, предварительное сверление, адаптивная черновая обработка или гибридный — обеспечит наилучшую стоимость с учетом рисков. Они также предотвращают рост первоначальной низкой сметы после того, как станут очевидны требования к доступу к инструменту и контролю качества. Отправьте Liqin вашу модель и чертеж для анализа с учетом технологического процесса. Мы можем определить зоны с повышенным риском, предложить практичные радиусы или допуски по заготовке и предоставить вам смету, соответствующую необходимой вам геометрии.
Нажмите здесь для отправки запроса 👆
Часто задаваемые вопросы
1. Всегда ли фрезерование врезным методом быстрее, чем фрезерование наклонным методом, при обработке тяжелого алюминиевого блока?
Нет. Врезное фрезерование может стабилизировать глубокую черновую обработку при низкой радиальной жесткости, но многократные отводы и индексации добавляют движение, а образующиеся выемки требуют зачистки. Наклонное фрезерование может быть быстрее в открытом кармане на жестком станке, поскольку оно напрямую переходит в резание с постоянным зацеплением. Сравнивайте полный цикл, включая удаление стружки, смену инструмента, чистовую обработку и контроль качества, а не только первое движение при входе инструмента.
2. Может ли любая фреза с центрирующим резцом проникать прямо в алюминий?
Небезопасно полагаться на догадки. Центровая резка означает, что геометрия торца позволяет резать по центру, но это не определяет утвержденную осевую подачу, глубину, отвод стружки или пригодность для глубокой глухой полости. Проверьте точные данные производителя инструмента, зазор на торце, длину калибра и путь подачи охлаждающей жидкости. Просверленное технологическое отверстие или спиральный вход могут обеспечить более надежный процесс.
3. Какой угол наклона пандуса следует использовать для алюминия?
Универсального угла не существует. Максимальный угол наклона изменяется в зависимости от типа фрезы, диаметра, геометрии пластины, радиуса скругления углов, диаметра спирали и зазора корпуса. Используйте значение из каталога для конкретной сборки в качестве максимального, затем выберите консервативную настройку для пробной резки, подходящую для станка и паза. Если траектория очень длинная, сбалансируйте меньшую нагрузку при малом угле с дополнительным временем цикла и возможным трением.
4. Какой метод обеспечивает более качественную обработку кармана?
Ни один из методов черновой обработки не следует по умолчанию рассматривать как окончательную чистовую обработку. Фрезерование с погружением оставляет перекрывающиеся выступы, в то время как фрезерование с наклоном может оставлять спиральные или линейные следы. Для критически важных стенок, герметизирующих полов и отверстий под штифты обычно требуется контролируемая получистовая и чистовая обработка с равномерным припуском, измеренным биением, соответствующим входом и выходом, а также проверенным контролем стружки.
5. Как покупатель может снизить риск, связанный с ценообразованием, при закупке крупного алюминиевого блока?
Предоставьте модель STEP, управляемый чертеж, сплав и состояние, критически важные характеристики, условия контроля в свободном состоянии, необходимые отчеты, количество прототипов и годовой объем производства. Размечайте функциональные поверхности вместо того, чтобы применять жесткие допуски повсюду. Это позволит поставщику выбрать реалистичный доступ инструмента, стратегию черновой обработки, повторной обработки, чистовой обработки и контроля до определения цены, что гораздо надежнее, чем составление предложения на основе габаритных размеров и скриншота.
Нажмите здесь для отправки запроса 👆
Краткое содержание
Врезное и наклонное фрезерование решают разные задачи при обработке тяжелых алюминиевых блоков. Наклонное фрезерование является предпочтительным вариантом, когда подходящий резец имеет достаточно места для плавного спуска, а станок может поддерживать скоординированное движение; врезное фрезерование становится ценным, когда преобладают глубина, вылет, ограниченный доступ или слабая радиальная жесткость. Наиболее надежный производственный процесс часто является гибридным: безопасное открытие полости, направление черновых усилий туда, где настройка наиболее сильна, создание реального выхода стружки, обеспечение равномерного припуска на чистовую обработку и проверка детали после снятия напряжений. Ограничения инструментальщика, чертеж и контролируемая первая пробная обработка должны определять каждую скорость, угол, глубину и шаг обработки.
Контактная информация
Компания: Ningbo Liqin Industry Co., Ltd. Ежедневное обслуживание клиентов и послепродажная поддержка : service@shturl.zhuwanying @cncliq.com
Для новых запросов, обсуждения цен и заказов : business@shturl.zhouli @chinaliqin.com
Горячая линия: +86 18757148656
Отказ от ответственности
Все технические статьи, спецификации материалов, рекомендации по обработке и сведения об обработке поверхности, опубликованные в этом блоге, носят исключительно информационный и справочный характер. Обратите внимание, что общие сведения из блога не заменяют подписанные технические соглашения. Поскольку характеристики деталей, изготовленных на заказ, различаются в зависимости от номеров партий материала, калибровки оборудования и конкретных допусков, обязательные спецификации качества регулируются исключительно утвержденными вами чертежами САПР, подписанными контрактами и официальными планами качества.
Все примеры успешных заказов, представленные в этом блоге, были тщательно анонимизированы и отредактированы. Показатели производительности, производственные процессы и изображения служат исключительно для демонстрации наших возможностей в области обработки деталей на заказ и не представляют собой единый универсальный стандарт для всех заказов.
Производственная команда Лицинь
Компания Ningbo Liqin Industry, опираясь на 18-летний опыт в области высокоточной машиностроения, производит высокоточные металлические компоненты для требовательных мировых рынков. Наш производственный комплекс площадью 6500 м² оснащен более чем 150 станками, включая 4-осевую и 5-осевую обработку на станках с ЧПУ , фрезерно-токарную обработку, холодную экструзию и литье под давлением. Такая организация производства позволяет нам бесперебойно управлять проектами, от первоначальных CAD-концепций до отгрузки готовых изделий.
Мы обеспечиваем бескомпромиссный контроль качества. Мы подходим к жестким допускам с той инженерной дисциплиной, которая необходима. Наши инженеры по контролю качества, имеющие сертификаты ISO 9001, ISO 13485 и IATF 16949, проводят строгие проверки IPQC, FQC и OQC каждой производственной партии. От измерения размеров на координатно-измерительных машинах и оптического профилирования до испытаний на твердость и солевое распыление, мы проверяем ваши критически важные характеристики заранее — поэтому вы получаете готовые к установке компоненты без проблем со сборкой или дорогостоящих остановок линии. Помимо производства, вы можете рассчитывать на двухчасовое время ответа на новые запросы предложений, прямую поддержку при изготовлении опытных образцов и бесперебойную экспортную доставку по Европе, Северной Америке, Азии и Океании.
Мы будем рады вашим запросам и образцам. Посетите наш веб-сайт или свяжитесь с нами напрямую, чтобы получить выгодное предложение!
