 Русский




Вы по-прежнему теряете время из-за забитой стружки, оборванных боковых поверхностей резьбы или пробного калибра, который застревает на полпути в алюминиевой детали? Резьба может выглядеть как небольшой элемент чертежа, но именно от нее зависит, будет ли клапан герметичным, крышка датчика собрана или вся партия будет нуждаться в доработке. В этом руководстве объясняется разница между фасонной и нарезанной резьбой, используемой в цеху. Вы увидите, где применяется каждый метод, какие изменения происходят на токарном станке с ЧПУ и какая информация позволяет поставщику рассчитать стоимость работы, не скрывая производственные риски в цене.
Краткий ответ: нарезание резьбы нарезным способом следует использовать, когда геометрия, сплав, размер партии, стандарт резьбы или низкая пластичность при формовке требуют гибкости. Нарезание резьбы формовочным способом следует рассматривать, когда алюминий обладает достаточной пластичностью, важна бесстружечная обработка, диаметр направляющего стержня можно точно контролировать, а объем производства оправдывает использование специальной оснастки. Ни один из методов не подходит для всех чертежей. Надежный выбор обеспечивается полной цепочкой допусков: состояние материала, размер резьбы, толщина стенки, зацепление, чистовая обработка, контроль качества и условия сборки.
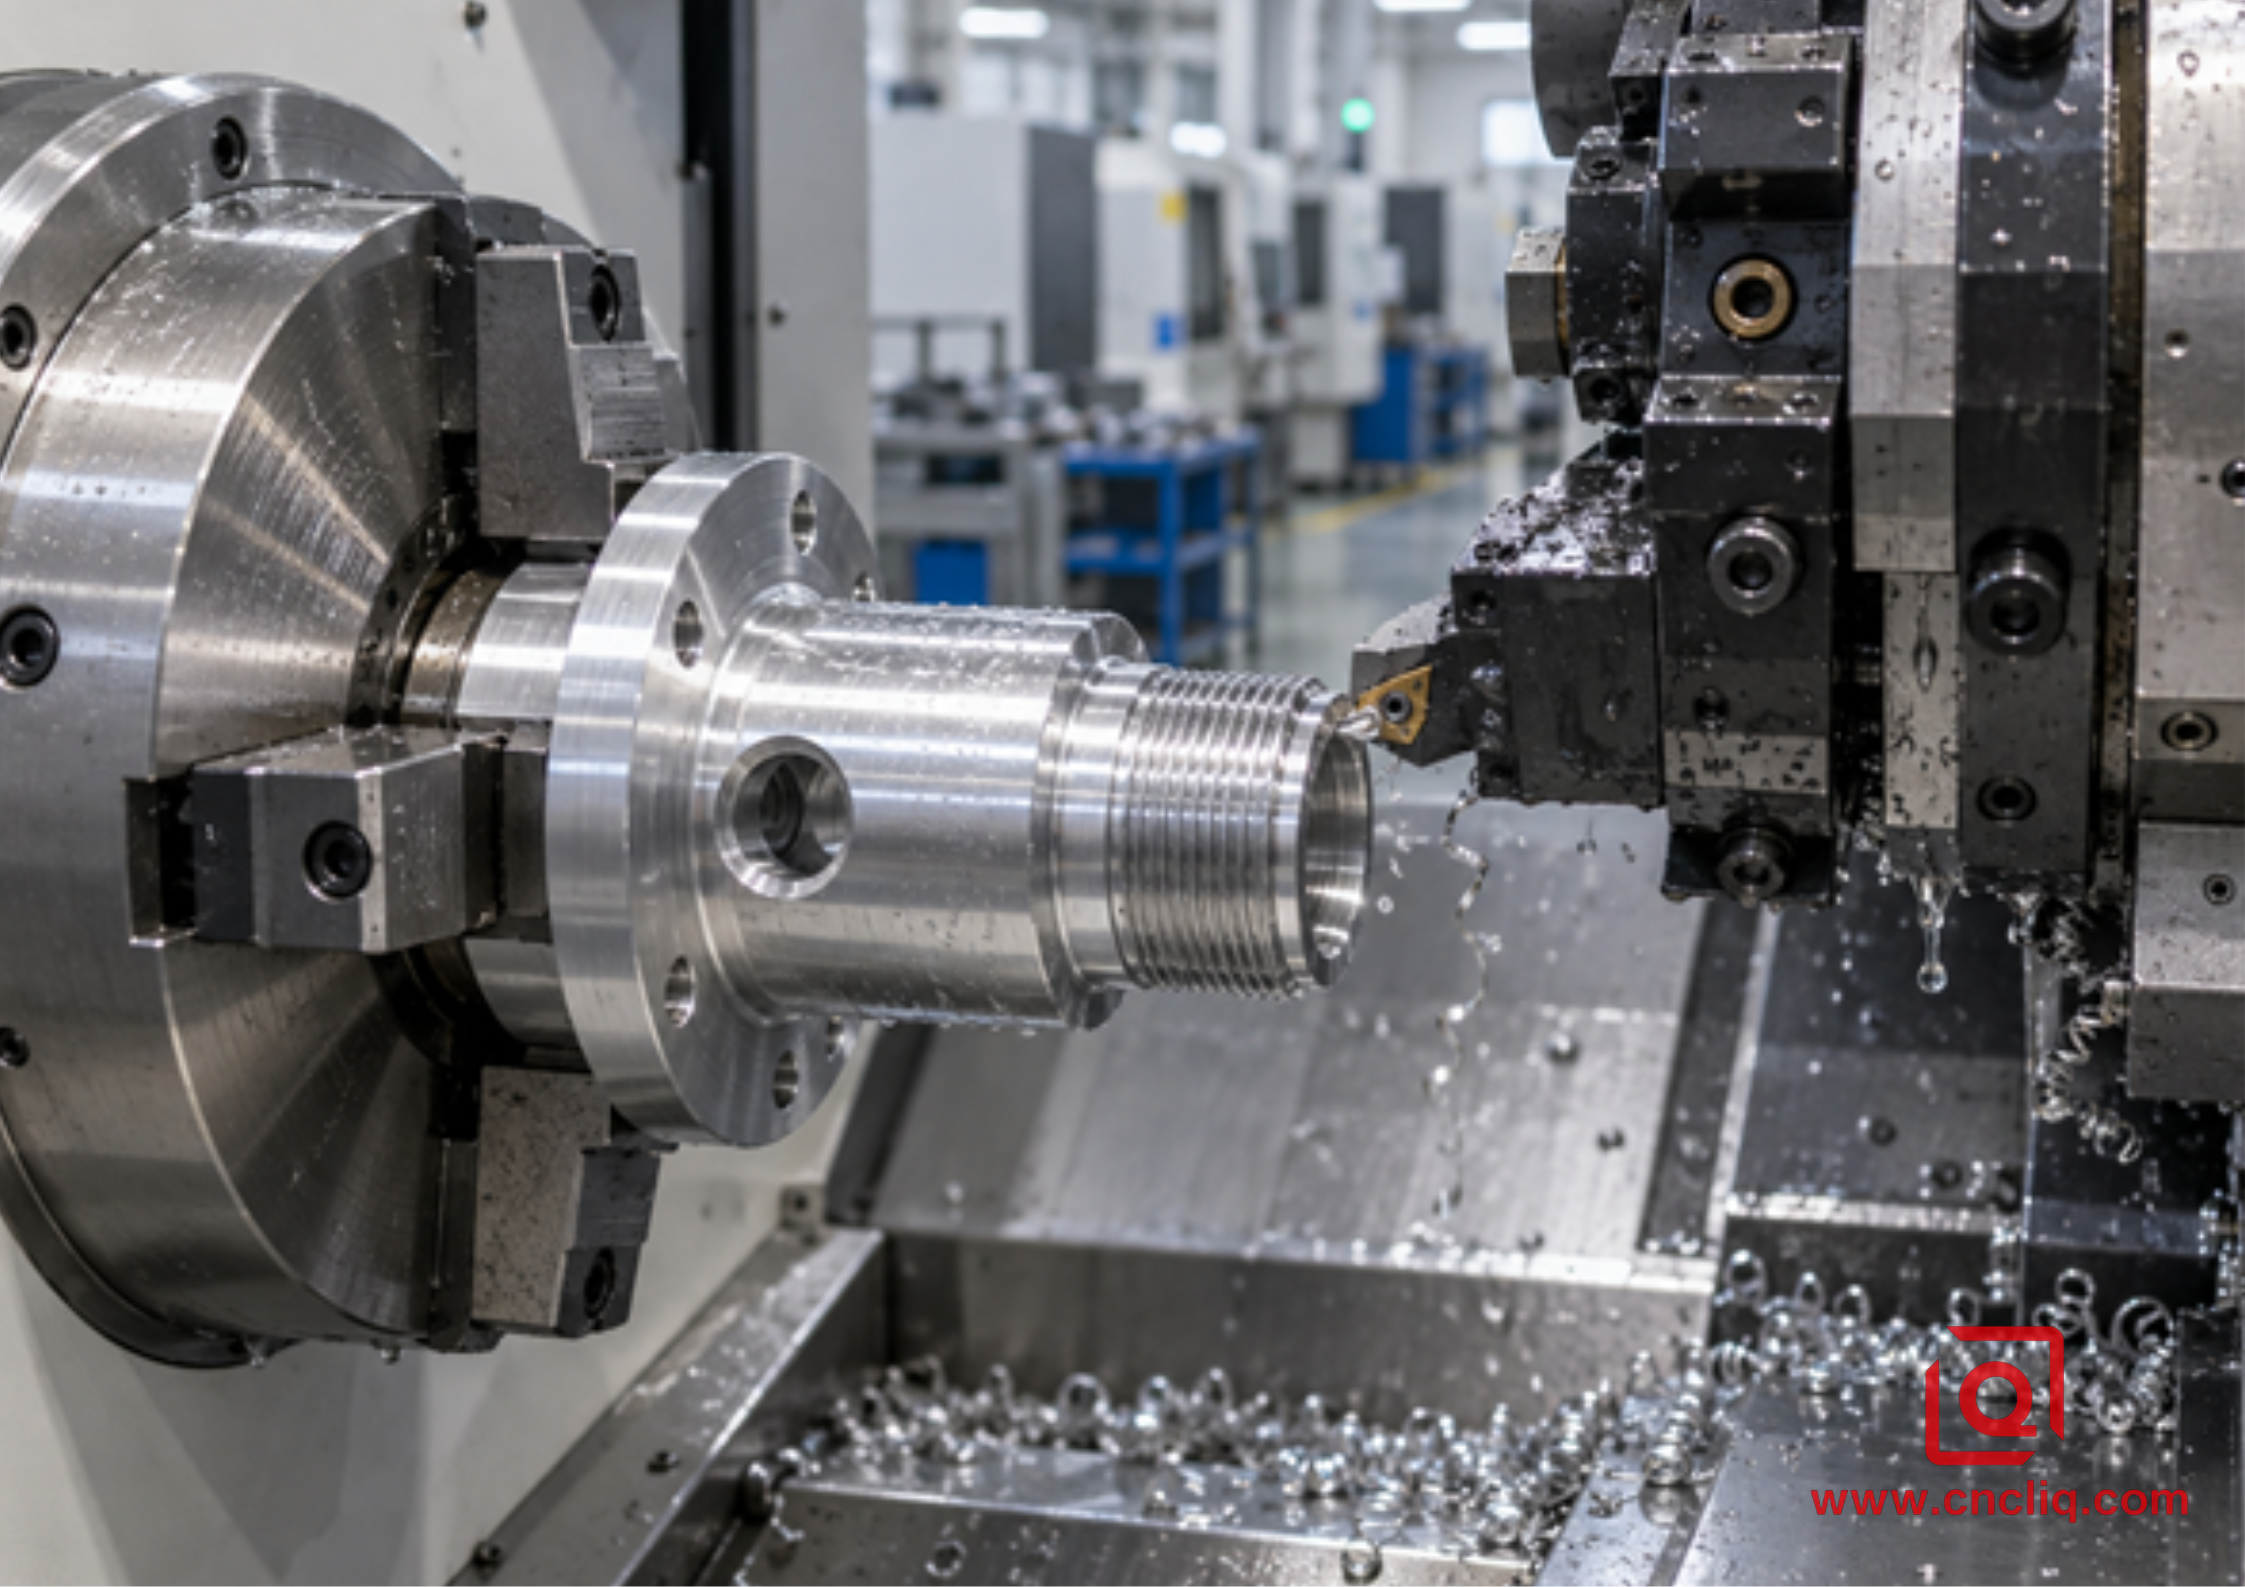
Нарезание резьбы на токарном станке с ЧПУ для фланцевого алюминиевого корпуса датчика.
Стол для быстрого принятия решения: формовка или резка?
Фактор принятия решения | Обрезать нить | Формирование потока |
Как создаётся профиль | Удаление материала осуществляется с помощью метчика, плашки, штамповочного инструмента или одноточечной вставки. | Пластичный материал вытесняется под давлением; стружка при этом не образуется. |
Наилучшее соответствие производственным требованиям | Прототипы, смешанные стандарты, большие или необычные профили, тонкие стенки и меньшие объемы. | Повторное производство из формуемого алюминия со стабильными отверстиями, жесткой центровкой и надежной смазкой. |
Поведение чипа | Стружку необходимо разбить, направить и удалить. | Без образования стружки в процессе нарезания резьбы. |
Гибкость инструментов | Высокопрофильные одноточечные и частичнопрофильные инструменты охватывают множество диаметров или шагов резьбы. | Нижний инструмент и предварительное отверстие тесно связаны с размером и реакцией материала. |
Диаметр предварительной резьбы | Сверление с нарезанием резьбы или токарная обработка остатков малого диаметра, подлежащих удалению. | Более крупное и точно контролируемое предварительное отверстие, поскольку металл должен заполнить гребень. |
Крутящий момент и давление | Зависит от остроты лезвия, количества стружки, трения и процесса удаления стружки. | Крутящий момент при формовке и радиальное давление, как правило, выше. |
Основные риски | Гнездование птиц, утолщение кромки, скол вставки, поломка метчика, разрыв боковой поверхности. | Неправильный размер пилотного шва, высокий крутящий момент, отказ смазки, разрастание тонкостенной части, перекрытие гребней. |
Токарные станки | Одноточечная токарная обработка, жесткое нарезание резьбы, самораскрывающаяся штамповочная головка. | Нарезание резьбы внутри формы; наружная прокатка с использованием подходящей головки или приспособления. |
Проверка | Калибровочный инструмент «ГОДНО/НЕГОДНО», а также проверки, специфичные для чертежа. | Аналогичные методы измерения, но с более точным контролем предварительного сверления отверстия и момента формования. |
1. Во-первых, правильно определите понятие «поток сообщений в форме».
Формулировка вызывает путаницу, поскольку «форма резьбы» может также означать геометрическую форму любой резьбы. В данном случае сформированная резьба означает профиль, созданный методом пластического вытеснения, а не методом удаления стружки. Внутренний формовочный метчик имеет выступы, но не имеет режущих канавок. Он вдавливает стенку предварительного отверстия в основание и вершину. Внешняя прокатная головка использует матрицы для вытеснения наружного диаметра и формирования резьбы.
Резьба нарезается для удаления металла. На токарном станке это может означать использование одноточечной пластины, синхронизированной с энкодером шпинделя, метчика, удерживаемого по центральной линии, плашечной головки или многозубчатого резца. Для одноточечной обработки подача по оси Z за один оборот шпинделя равна шагу резьбы. Для однозаходной резьбы M20 × 2,5 запрограммированная подача составляет 2,5 мм/об. Для многозаходной резьбы используется шаг, а не шаг резьбы, поэтому программист не должен рассматривать эти термины как взаимозаменяемые.
Это различие имеет значение при составлении коммерческого предложения. Надпись «резьба на станке с ЧПУ» не указывает на то, планирует ли поставщик нарезать резьбу вручную, в одну точку, методом прокатки или фрезерования. Если функциональность зависит от усталости металла, герметичности, многократной сборки или посадки после анодирования, запросите предлагаемый метод и план контроля качества.
2. Что меняет работа на токарном станке с ЧПУ
Токарный центр с ЧПУ удерживает вращающиеся элементы на одной оси шпинделя. Это особенно важно, когда резьба должна точно соответствовать направляющей, уплотнительной площадке, отверстию или торцу. Энкодер синхронизирует угол наклона шпинделя с перемещением по оси Z при каждом проходе резки. Таким образом, последующие проходы следуют по одной и той же спирали, а не прокладывают второй путь.
Для концентрических корпусов наиболее эффективным технологическим планом часто является окончательная обработка базового отверстия, уплотнительной поверхности, диаметра направляющего отверстия, зазора и резьбы перед снятием патрона. Когда радиальные отверстия или элементы на задней стороне имеют одинаковые допуски, токарно-фрезерная или двухшпиндельная обработка может уменьшить погрешность повторного зажима. В нашем руководстве по сравнению токарно-фрезерной обработки на станках с ЧПУ для концентрических алюминиевых корпусов это решение объясняется более подробно.
Токарный станок не устраняет основных рисков. Алюминий может привариться к затупившейся кромке. Длинная стружка может налететь на обработанный диаметр. Тонкий расточный стержень может вибрировать внутри внутренней резьбы. Метчик может расширить тонкую выступку. Качественная нарезка резьбы по-прежнему начинается с жесткой фиксации заготовки, малого биения, короткого вылета инструмента, чистой подачи охлаждающей жидкости и достаточного зазора для безопасного входа и выхода.
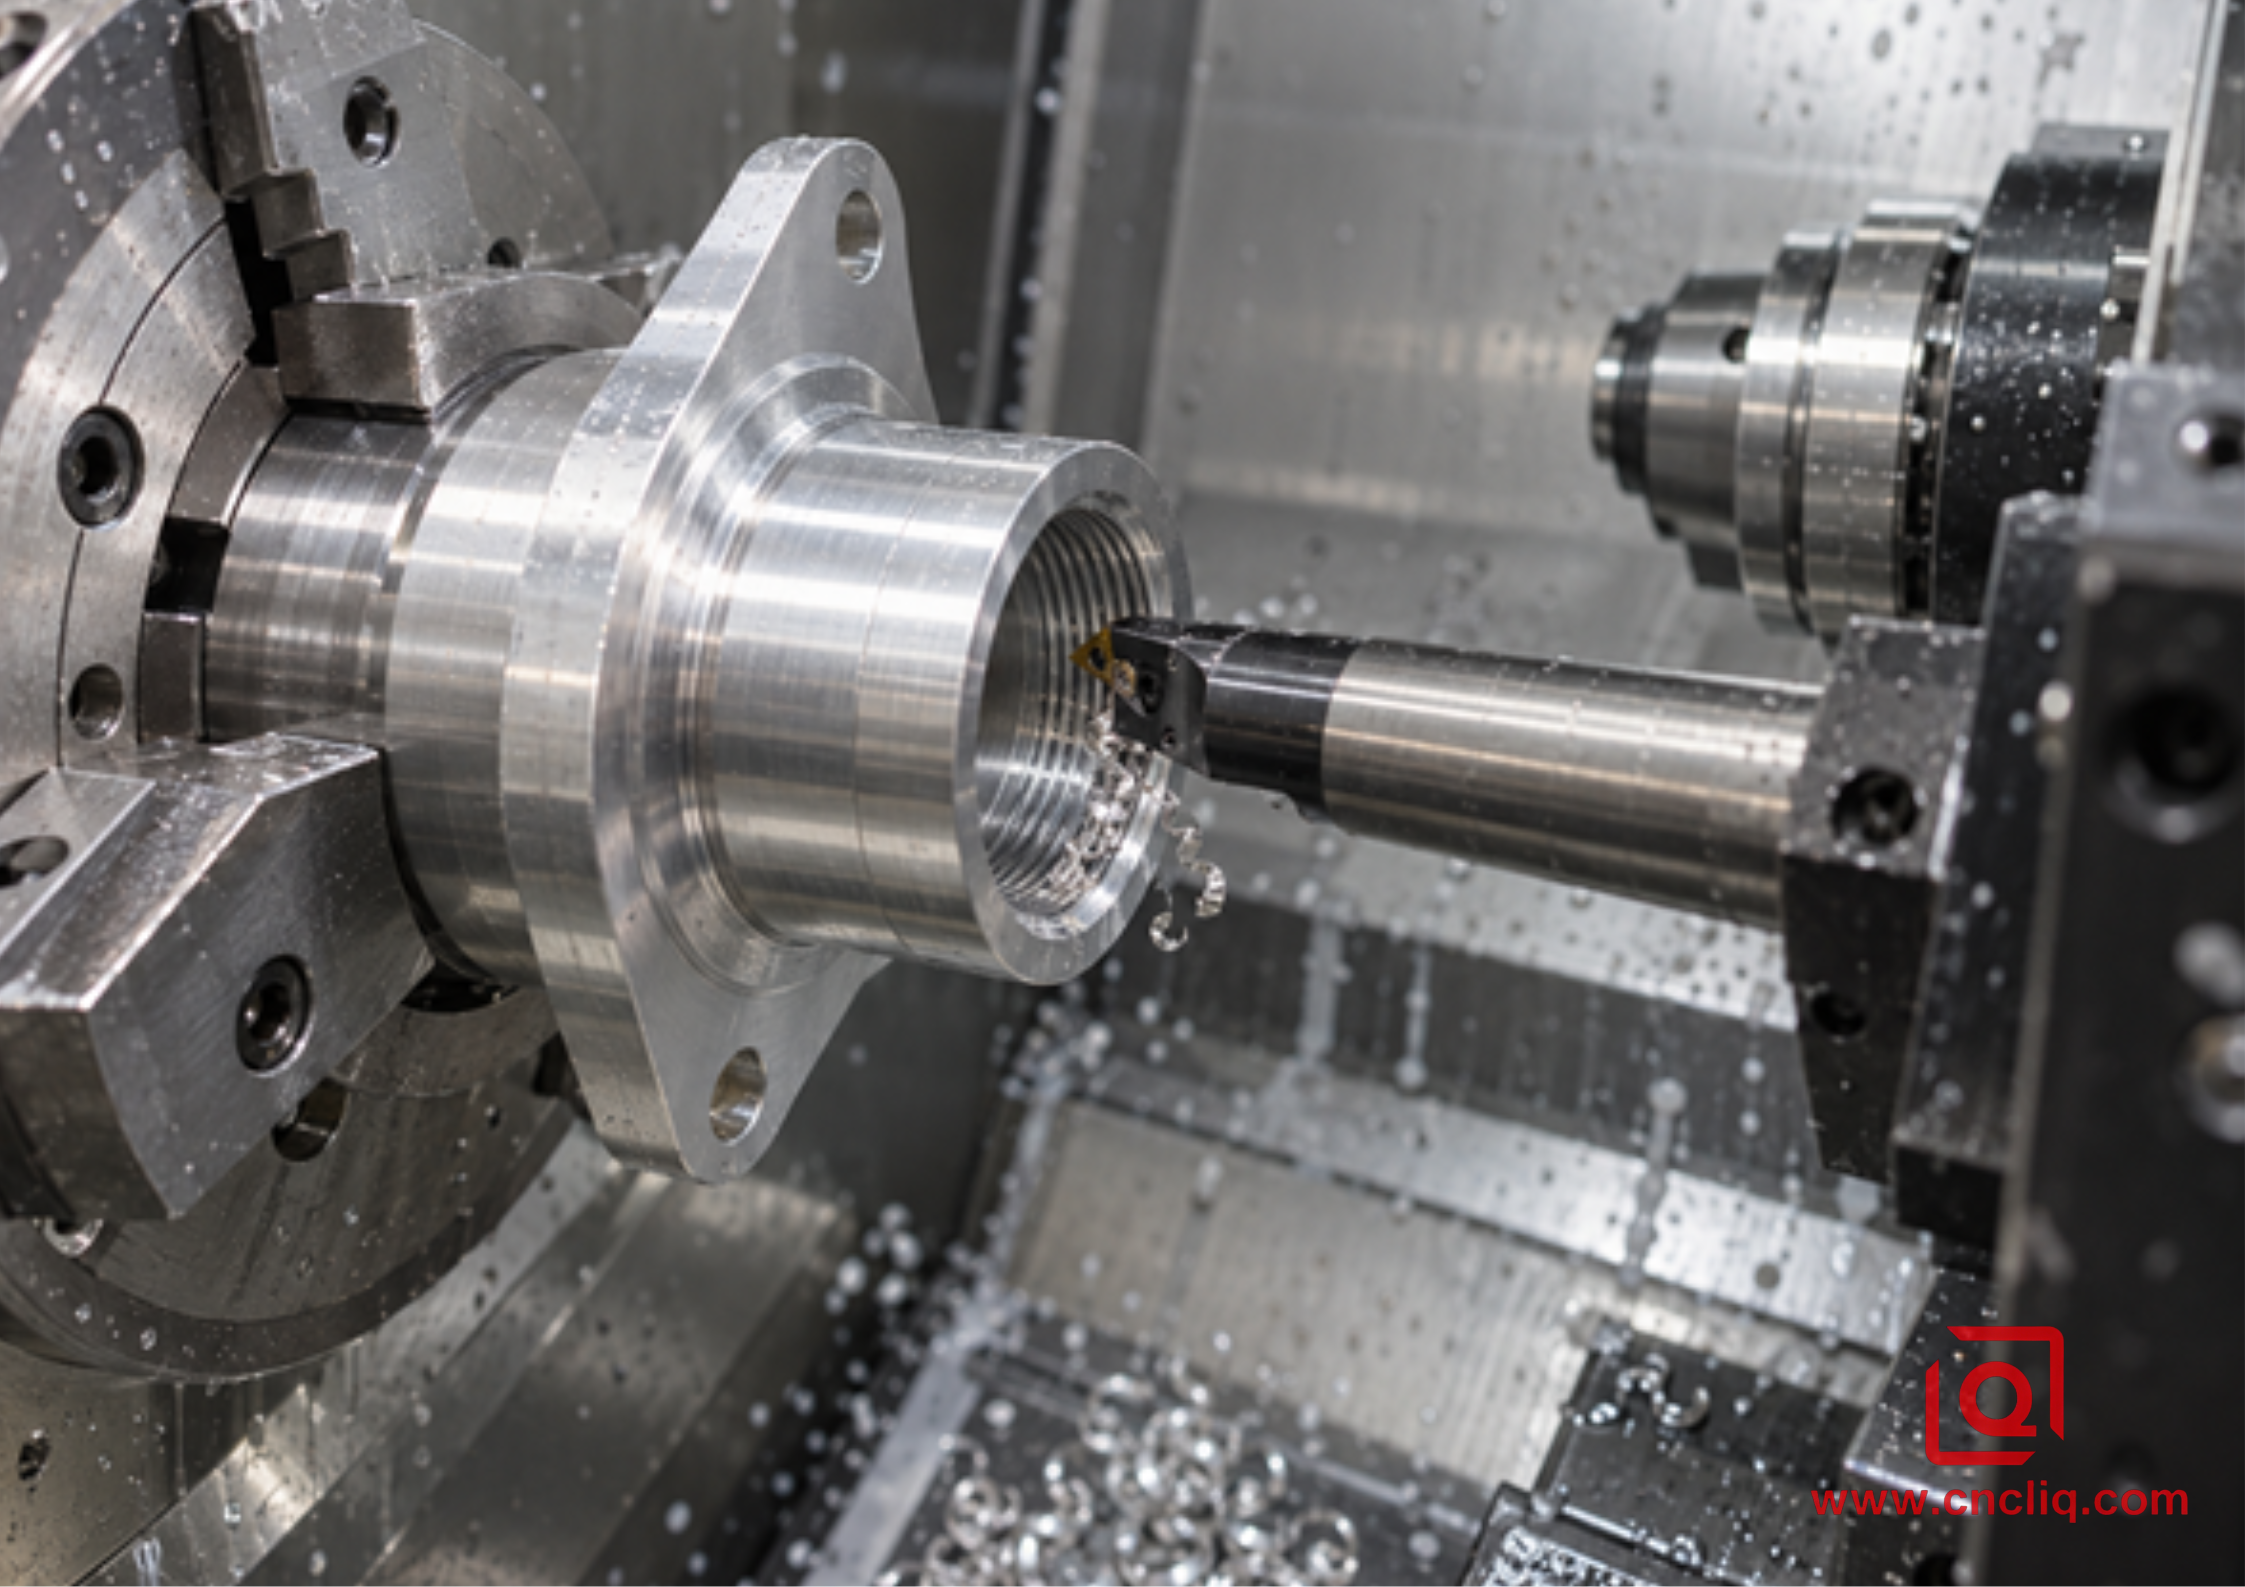
Внутренняя одноточечная резка обеспечивает соосность резьбы с обработанным отверстием и поверхностью.
3. Резка резьбы: гибкость и честность в отношении геометрии.
Одноточечная резка — наиболее универсальный способ обработки на токарном станке. Один держатель может принимать пластины с полным профилем для определенного шага или пластины с частичным профилем, охватывающие диапазон шага. Пластины с полным профилем формируют основание и гребень одновременно и обычно упрощают контроль за точностью обработки. Пластины с частичным профилем полезны для смешанных работ, но токарь должен контролировать подготовленный основной диаметр и избегать образования неправильного гребня.
Обычно последовательность действий проста: токарная обработка основного или второстепенного диаметра, добавление входной фаски, обработка для устранения биения, если это позволяет конструкция, подтверждение профиля пластины и выполнение нескольких синхронизированных проходов с уменьшающейся глубиной. Заключительный проход без нагрузки или с небольшим натяжением пружины может устранить упругое восстановление, но повторные проходы с натяжением пружины не должны скрывать вибрацию, отклонение инструмента или неправильно заданную глубину.
Резка ниткой с обрезанным концом находит применение в 5 ситуациях:
1. Крупные или нестандартные резьбы. Одноточечную вставку проще найти или изготовить на заказ, чем специальный формовочный инструмент для нестандартного диаметра, шага, конусности или профиля.
2. Тонкие стенки. Резка создает меньшее радиальное давление формования, поэтому она часто безопаснее для легких втулок и выступов, которые могут увеличиваться в размерах или приобретать овальную форму.
3. Небольшие партии и прототипы. Гибкая оснастка позволяет избежать использования отдельной прокатной головки или штамповочного пресса для конструкции, которая может измениться после тестирования.
4. Менее пластичный материал. Высококремниевый литой алюминий и другие материалы с низкой пластичностью могут трескаться, отслаиваться или плохо заполняться при смещении.
5. Контролируемая внешняя геометрия. Одноточечная токарная обработка позволяет удобно сопоставлять диаметр шага резьбы, буртик, уплотнительную канавку и базовый диаметр за одну настройку.
Метчики для внутренней нарезки работают быстро, но тип канавки должен соответствовать отверстию. Метчик со спиральным наконечником проталкивает стружку вперед и требует пространства за сквозным отверстием. Метчик со спиральной канавкой отводит стружку назад из глухого отверстия. Зазор между дном, глубина сверления, длина фаски и полезная длина резьбы — это отдельные размеры; объединение их в одну глубину — распространенная ошибка на чертеже. Алюминиевая направляющая для глубокого сверления и жесткой нарезки резьбы описывает эту взаимосвязь.
4. Резьба формовочной формы: без сколов, быстро, но менее щадящая.
Нарезание резьбы методом формовки позволяет устранить проблему контроля стружки при внутренней резьбе. Это существенное преимущество при работе с глухими отверстиями, резьбой малого диаметра и компонентами, работающими с чистыми жидкостями, где одна незакрепленная стружка может заблокировать проход. Поскольку выступы вытесняют металл, сформированная боковая поверхность следует за потоком материала и подвергается локальной холодной обработке. Это может улучшить сопротивление срыву резьбы или усталости в подходящем сплаве, но это не гарантирует, что каждая сформированная резьба будет прочнее. На результат влияют диаметр направляющего элемента, процентное содержание резьбы, состояние сплава, поддержка стенки, смазка и соответствующий крепежный элемент.
Формирование начинается с большего предварительного отверстия, чем нарезание резьбы. Опубликованные Гурингом формулы для нарезания резьбы четко показывают разницу: начальный диаметр сверла для нарезания резьбы составляет приблизительно основной диаметр минус шаг резьбы, тогда как начальный диаметр сверла для формования составляет приблизительно основной диаметр минус половина шага резьбы. Используя эти общие формулы, начальный диаметр сверла M6 × 1,0 составляет около 5,0 мм для нарезания резьбы и 5,5 мм для формования. Это учебные значения, а не производственные размеры. Приоритет отдается таблице производителя инструмента, классу допуска, фактическому процессу сверления отверстия, партии материала, покрытию и результатам испытаний.
У такого большого направляющего инструмента узкая задача: оставить достаточно металла, чтобы заполнить гребень резьбы, не превышая безопасный диапазон крутящего момента. Слишком маленький размер приведет к тому, что метчик будет вынужден вытеснять избыточный материал, увеличивая крутящий момент и повышая риск заедания, поломки инструмента или расширения ступицы. Слишком большой размер может привести к неполному заполнению гребня резьбы, снижая эффективность зацепления. Поэтому биение сверла и расширение горловины могут стать дефектами резьбы, даже если метчик установлен идеально.
Для нарезания резьбы по форме необходима смазка, выдерживающая высокое контактное давление. Тонкая пленка охлаждающей жидкости, подходящая для обычной токарной обработки, может не предотвратить попадание алюминия на лопасти. Подача, концентрация и чистота охлаждающей жидкости через инструмент должны быть проверены на реальном станке. Надежный держатель должен удерживать метчик по центру и параллельно; смещение приводит к тому, что одна лопасть несет большую нагрузку, и может привести к получению резьбы большего диаметра, конической или шероховатой.
Накатка наружной резьбы осуществляется по тому же принципу перемещения, но требует подходящей прокатной головки, достаточной опоры стенок или сердечника, подготовленного диаметра заготовки и зазора вокруг плечиков. При многократном изготовлении она может быть очень производительной. Однако она не обязательно подходит для изготовления деликатных полых втулок только потому, что сплав — алюминий.
5. Сплав и закалка определяют поведение металла.
«Алюминий» — это не технологическая спецификация. Кованые сплавы 6061-T6, 6082-T6 и 7075-T6 ведут себя иначе, чем высококремниевые сплавы, полученные методом литья под давлением. Даже в пределах одной номинальной марки форма заготовки, состояние, история термической обработки и состояние партии влияют на форму стружки и формуемость.
Сплав 6061 часто используется в качестве отправной точки, поскольку он обеспечивает баланс между доступностью, обрабатываемостью, коррозионной стойкостью и качеством финишной обработки. Он часто позволяет нарезать резьбу методом резания или формовки при наличии подходящей геометрии. Сплав 6082 широко используется для конструкционных деталей и также может быть подходящим вариантом, при условии подтверждения его пригодности. Сплав 7075 обладает более высокой прочностью, но может потребовать более консервативной оценки формовки, особенно в острых концах или тонких участках. Литые сплавы требуют особого внимания: содержание кремния и пористость могут сделать смещение менее предсказуемым, а прерывистые твердые частицы влияют на износ режущего инструмента.
Перед окончательным выбором метода убедитесь в точном сплаве, состоянии, способе обработки заготовки и последующей обработке. Если материал не определен, воспользуйтесь руководством по обработке алюминия на станках с ЧПУ от производителя . Информацию о специфике инструмента и стружки для алюминия 6061 см. в разделе «Обработка алюминия 6061» .
6. Создайте технологический диапазон, а не универсальную скорость.
Заманчиво задать одну скорость вращения шпинделя и один режим прохода. Однако ответственное предприятие сначала задаст больше вопросов: диаметр и шаг резьбы, марка и покрытие инструмента, внутренняя или внешняя резка, вылет инструмента, схема подачи охлаждающей жидкости, ускорение, характеристики энкодера, жесткость стенки и наличие упора для резьбы.
· Частота вращения при нарезании резьбы в метрической системе: RPM = скорость резания в м/мин × 1000 ÷ (π × диаметр инструмента в мм).
· Частота вращения при нарезании резьбы в дюймах: RPM = скорость резания в фут-см × 3,82 ÷ диаметр инструмента в дюймах.
· Однократная подача: подача за один оборот равна шагу спирали.
· Ускорение на несколько стартов: ускорение равно количеству подач, умноженному на количество стартов.
Скорость резания должна определяться на основе данных производителя инструмента для конкретного сплава и инструмента. Начните с указанных параметров, затем проверьте крутящий момент, форму стружки, чистоту боковой поверхности, результаты измерений и срок службы инструмента на станке. Гладкой боковой поверхности недостаточно. Алюминий может размазываться или полироваться, в то время как диаметр шага резьбы останется неправильным.
При одноточечной резке стратегия подачи изменяет нагрузку на стружку. Радиальная подача загружает обе боковые поверхности и проста для мелких шагов. Модифицированная подача с боковых сторон может улучшить направление стружки на более крупных профилях. Цикл ЧПУ должен уменьшать глубину по мере расширения канавки, чтобы каждый проход удалял управляемую площадь. Синтаксис G76 различается в зависимости от поколения управления; копирование примера без проверки руководства по станку — это предотвратимый способ столкнуться с уступом. Руководство по применению резьбонарезного станка Sandvik Coromant является авторитетным справочником по методу, подаче, выбору инструмента и логике данных резки.
7. Детали проектирования с учетом технологичности производства (DFM), предотвращающие дорогостоящие неожиданности.
Разработайте реальную стратегию выхода из опасной зоны.
Резьба, уходящая вплотную к торцу, требует места для замедления и отвода инструмента. Если канавка для снятия резьбы не допускается, поставщику может потребоваться более медленное вытягивание, более короткая пластина, дополнительный цикл или другой процесс. Покажите функциональную последнюю полную резьбу и допустимый подрез, вместо того чтобы просить программиста гадать.
Отделите пригодную для использования резьбу от глубины отверстия.
При внутренней глухой резьбе укажите полезную глубину полной резьбы, глубину направляющего инструмента, допуск на сверление и требования к нижней стенке. Метчик не может создать полный профиль через свой скошенный ход, а стружке от нарезанного метчика нужно куда-то деваться. Дополнительная глубина увеличивает вылет, трение, время цикла и риск поломки.
Опорные тонкие стены
Давление при формовке может увеличить диаметр выступа или пропечатать его на тонкой трубке. Давление при резке и усилие зажима также могут деформировать деталь. По возможности располагайте резьбу вблизи поддерживаемого участка или попросите поставщика оценить оправку, более мягкое давление зажима и последовательность измерений детали после отпускания.
Контролируйте входное отверстие и заусенцы.
Небольшая фаска направляет инструмент и удаляет хрупкий первый гребень. Более агрессивная фаска может сократить время зацепления. Определите её размер, а не просто «кромку среза», когда герметизация или зацепление начинаются вблизи торца. Контроль заусенцев важен в поперечных отверстиях: резьба, пересекающая радиальный канал, может оставить фрагмент в потоке жидкости.
Перед резкой металла спланируйте процедуру анодирования.
Анодирование изменяет поверхности, кромки и посадку резьбы. В ответ на это может потребоваться маскирование, предварительная компенсация, последующая обработка (где это допустимо) или другая стратегия обеспечения допусков. Не следует применять стандартное отклонение толщины без согласования между проектировщиками, обработчиками, отделочниками и контрольно-измерительными службами. В нашем руководстве по проектированию и изготовлению с использованием прозрачного и черного анодирования объясняется, почему тип покрытия, толщина, цвет и маскирование должны быть указаны в запросе на коммерческое предложение.
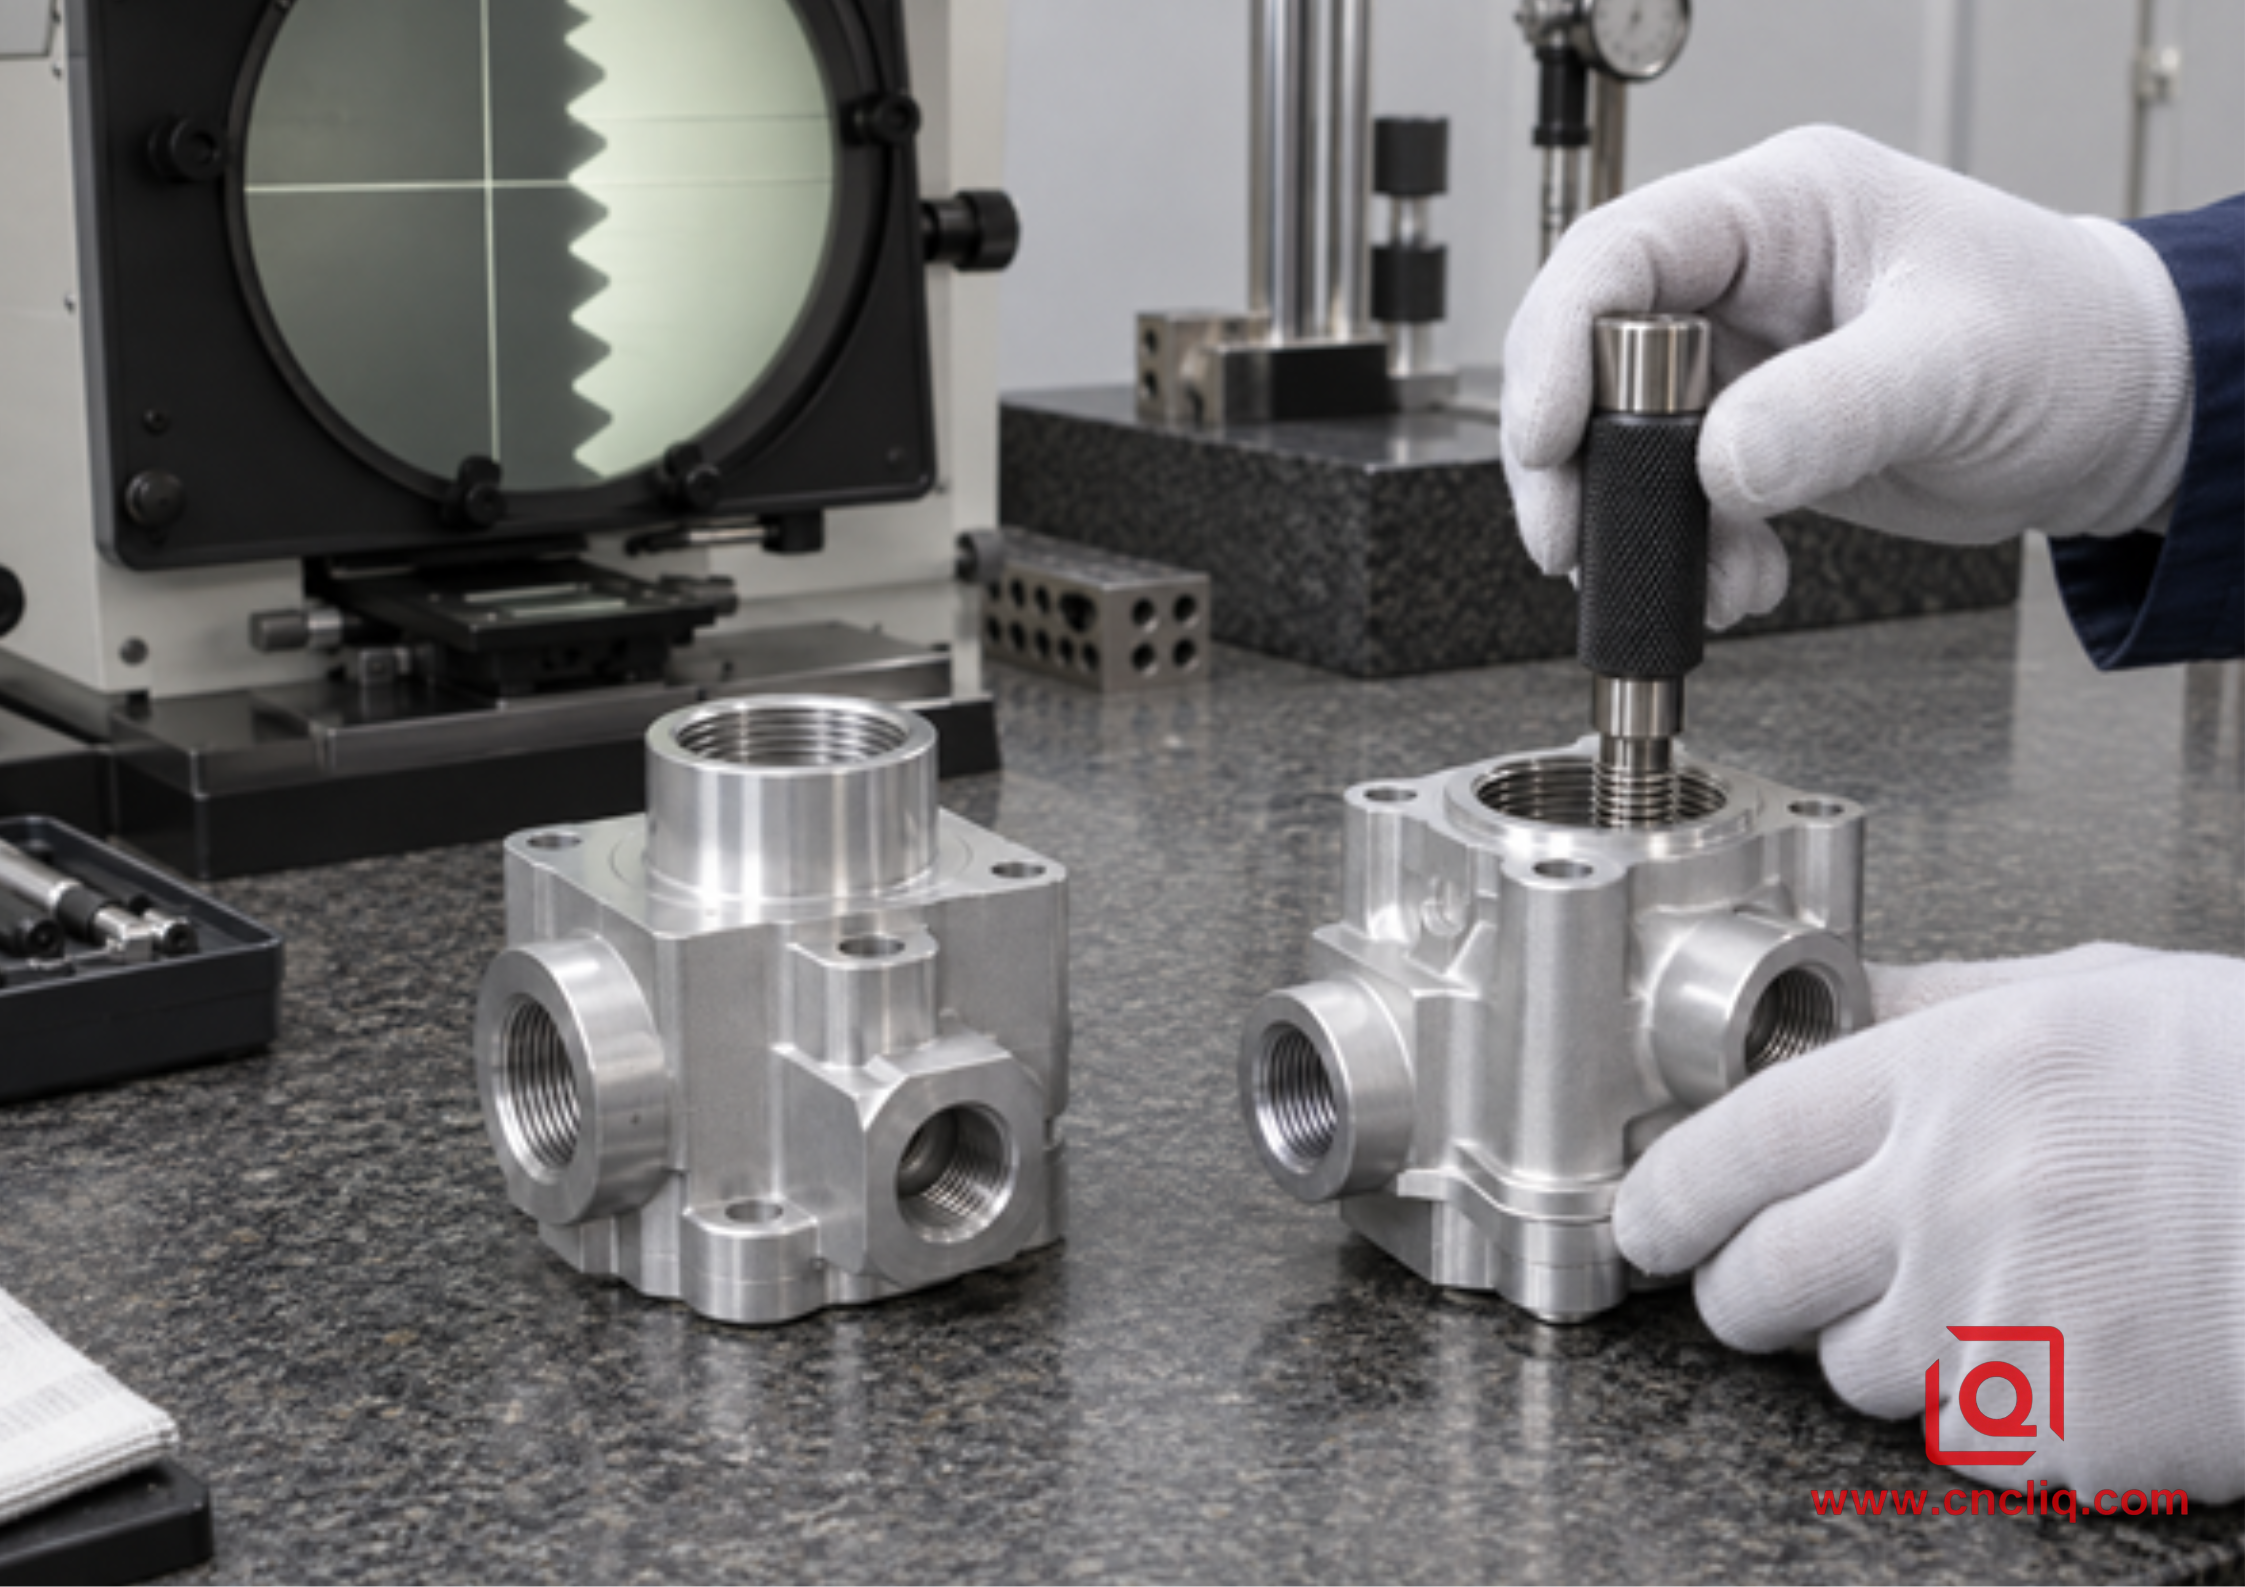
Функциональные измерения должны соответствовать исходным параметрам чертежа и условиям отделки.
8. Устранение неполадок на основе доказательств
Симптом | Вероятные причины | Проверки на производственной площадке |
Обрезанная нить рвётся или выглядит серой. | Износ кромки, затупление кромки, плохая смазка, трение, неустойчивость стержня. | Осмотрите кромку; проверьте скорость, свес, биение и направление потока охлаждающей жидкости. |
Калибр начинается, но заклинивает глубже. | Коническое предварительное отверстие, смещение, износ, скопление стружки, термический дрейф. | Измерьте глубину предварительного отверстия; проверьте соосность, измерьте температуру и удалите стружку. |
Крутящий момент при заточке резко возрастает. | Слишком маленькое предварительное отверстие, неисправность смазки, изменение партии материала, заедание кулачка. | Остановитесь до поломки; зафиксируйте момент затяжки, измерьте отверстия, осмотрите инструмент, подтвердите сплав. |
После публикации поток данных стал слишком большим. | Деформация тонких стенок, высокое давление в патроне, радиальная нагрузка при формовании. | Состояние без измерительных приборов; сравнение геометрии в зажатом и разжатом состоянии; проверка опоры. |
Внешние обсуждения в потоке | Нависание, слабая опора, неправильная подача, плохая синхронизация. | Укоротите выступающую часть; проверьте опору, сигналы тревоги энкодера, вставьте сиденья и пропуска. |
Измерительный прибор выходит из строя после анодирования. | Накопление покрытия или плохой контроль маскировки. | Согласовать измерения до и после финиша, пределы маскировки и стратегию использования диаметра шага спирали. |
При поиске неисправностей необходимо связать один симптом с одной измеренной причиной. Одновременная смена скорости, охлаждающей жидкости, размера отверстия и инструмента может привести к тому, что следующая деталь пройдет проверку, но это не позволит установить воспроизводимый процесс.
9. Проверка: подтверждение работоспособности, затем отслеживание процесса.
Сопрягаемый винт представляет собой сборочный образец, а не калиброванный резьбовой калибр. Для функциональной приемки используйте указанный проходной/непроходной пробный или кольцевой калибр, при этом класс калибра и условия контроля должны быть согласованы заранее. Для ответственных резьб добавьте проверки, соответствующие чертежу: шаг резьбы, оптический профиль, шаг или конусность, соосность с базовой точкой и состояние поверхности в зонах уплотнения.
Контроль формовки резьбы начинается на одну операцию раньше. Зафиксируйте диаметр предварительного отверстия и, если это оправдано риском, момент формовки. Контроль нарезки резьбы добавляет контроль состояния стружки и пределов износа инструмента. Оба варианта требуют утверждения первого образца и плана выборочного контроля, привязанного к размеру партии, смене инструмента и критичности. Если последует анодирование, определите, будет ли приемка производиться до финишной обработки, после финишной обработки или и до, и после.
Высокоточный алюминиевый коллектор Liqin сочетает в себе резьбовые отверстия, глухие отверстия, поперечные каналы, базовые поверхности, очистку и функциональный контроль. Корпус грозозащитного устройства из сплава 6061-T6 демонстрирует еще один проверенный способ изготовления: заготовка, полученная методом холодной экструзии, с последующей прецизионной обработкой, резьбой 5/16-18 Whitworth, снятием заусенцев, очисткой и проверкой калибровкой. На этих страницах не устанавливаются универсальные допуски; они показывают, почему производство резьбы должно оставаться связанным с материалом, базовой схемой и конечным назначением.
Анонимизированный случай из практики клиента: чехол для датчика с внутренней глухой резьбой.
Ниже представлен отредактированный сводной пример, используемый для объяснения выбора процесса; идентифицирующие детали и коммерческие данные намеренно опущены.
Заказчик, специализирующийся на автоматизированном оборудовании, запросил втулку для датчика из сплава 6061-T6 с концентрическим установочным отверстием, уплотнительным кольцом, тремя радиальными окнами и глухой задней резьбой M12 × 1,5-6H. Крышка должна была сниматься во время планового технического обслуживания, а внутренняя полость должна была оставаться свободной от стружки.
При рассмотрении сметы учитывались одноточечная резка, нарезание резьбы спиральным резцом и нарезание резьбы формовочным метчиком. Одноточечная резка обеспечивала превосходный контроль, но требовала небольшого внутреннего стержня с зазором вблизи глухого конца. Нарезание резьбы резцом сокращало время цикла, но все же создавало стружку рядом с готовой уплотнительной полостью. Нарезание резьбы формовочным метчиком устраняло этот источник стружки, но команде сначала нужно было проверить прочность стенок, возможность предварительного сверления отверстий, смазку и состояние после черного анодирования.
В ходе пробного процесса за один цикл токарная обработка выполнялась для получения базового отверстия, торца, направляющего отверстия и фаски. После черновой обработки было выполнено предварительное отверстие с контролируемым диаметром, чтобы уменьшить влияние напряжения и нагрева при токарном обработке на размер. Метчик вращался в синхронизированном держателе с направленной смазкой. Детали очищались, измерялись в свободном состоянии, анодировались с защитой резьбы в соответствии с утвержденным планом и снова измерялись. Предусматривался запас на случай повреждения резьбы для прототипов и любых будущих изменений сплава.
Коммерческий опыт оказался важнее самого инструмента. Запрос предложений становился доступным только после того, как заказчик определял допустимую зазорность, допуск на дно глухого отверстия, класс толщины, состояние анодирования, цикл технического обслуживания и чистоту. Эти детали позволяли поставщику сравнивать время цикла и риски, вместо того чтобы добавлять большой запас неопределенности.
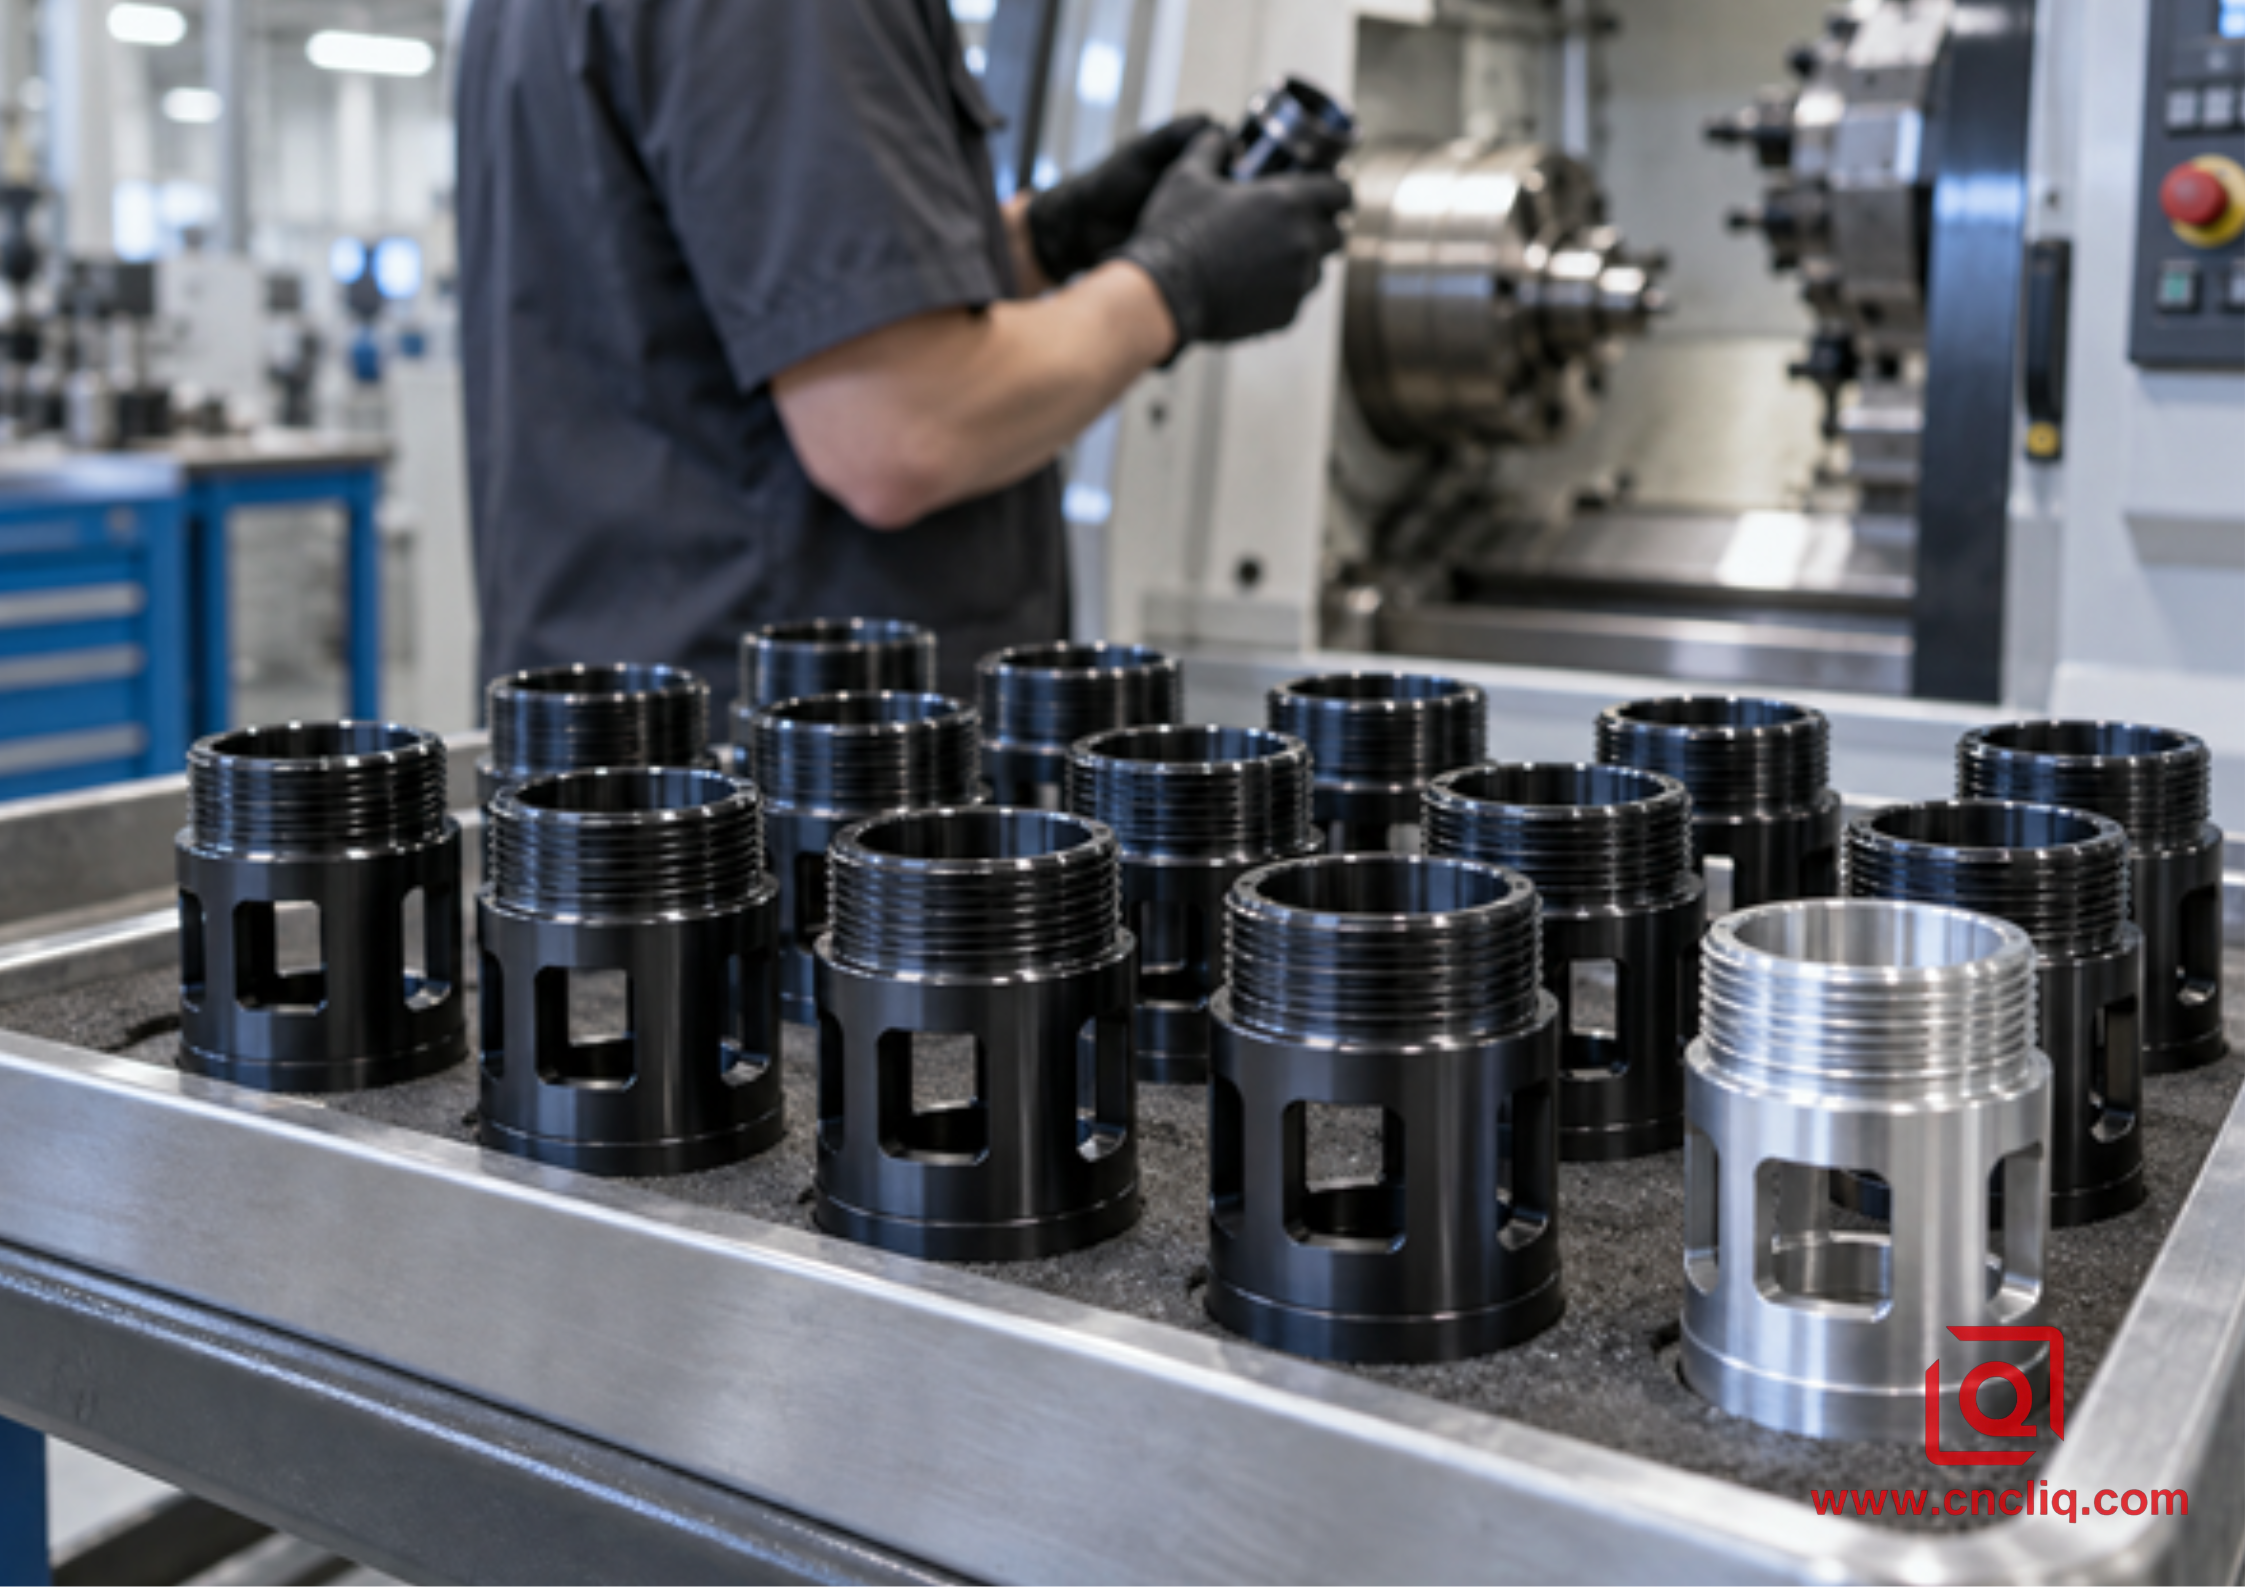
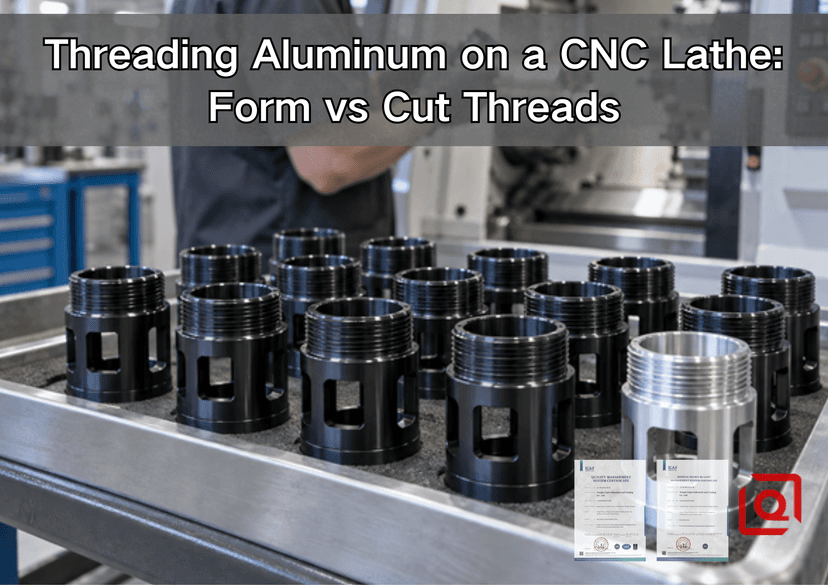
Типичные образцы корпусов датчиков для серийного производства с резьбовыми наконечниками и радиальными окнами.
Что отправить для быстрого и точного запроса коммерческого предложения (RFQ)
Пришлите 3D-модель и управляемый 2D-чертеж. Укажите тип алюминиевого сплава и степень закалки, предпочтительный тип сырья (если важно), стандарт и обозначение резьбы, класс посадки, направление нарезки, количество витков, полное зацепление резьбы, биение или зазор, базовое положение, качество поверхности и требования к герметизации. Укажите, относятся ли размеры к состоянию до или после анодирования.
Также укажите годовой спрос, размер партии, количество прототипов, материал крепежных элементов, контролируемый момент затяжки или нагрузку при сборке, ожидаемые циклы сборки, требования к чистоте, документы по контролю качества, упаковку и место доставки. Если вы не можете определиться между фасонной и нарезной резьбой, сообщите об этом. Квалифицированный поставщик сможет оценить геометрию и предложить наиболее безопасный процесс, вместо того чтобы молча выбирать самый дешевый на вид способ обработки.
Нужна инженерная экспертиза? Отправьте свой STEP-файл и чертеж через страницу контактов Liqin . Мы можем сравнить одноточечную резку, нарезание резьбы, фасонное нарезание резьбы, накатку резьбы и токарно-фрезерную обработку по одному и тому же чертежу. В результате должна получиться резьба, которая соответствует размерам, собирается и остается надежной, а не просто выглядит аккуратно на фотографии.
Нажмите здесь для отправки запроса 👆
Часто задаваемые вопросы
1. Всегда ли сформированная резьба прочнее нарезанной резьбы в алюминии?
Нет. Формирование сохраняет поток материала вокруг боковой поверхности и добавляет локальную холодную деформацию, что может улучшить сопротивление снятию резьбы или усталостную прочность в подходящем пластичном сплаве. Реальный результат по-прежнему зависит от диаметра направляющей, процентного содержания резьбы, сплава и состояния, опоры стенки, смазки, зацепления, сопрягаемого крепежа и направления нагрузки. Плохо сформированная резьба может выйти из строя раньше, чем правильно нарезанная, поэтому выбор необходимо подтвердить на реальной детали.
2. Можно ли использовать метчик для формовки с тем же диаметром сверла, что и метчик для нарезки?
Нет. Для нарезания резьбы метчиком нужно большее предварительное отверстие, потому что он вытесняет материал в профиль, а не удаляет его. В качестве учебного примера для M6 × 1.0 общие формулы предполагают диаметр отверстия для нарезания резьбы около 5,0 мм, а для нарезания резьбы метчиком — около 5,5 мм, но производство должно соответствовать таблице выбранного инструментальщика и требуемому классу. Замена одного сверла может привести к неполным гребням или чрезмерному крутящему моменту.
3. Какой метод лучше подходит для глухого отверстия в алюминии?
Нарезание резьбы по форме привлекательно тем, что не образует стружки, но только если сплав формуемый, стенка выдерживает давление, предварительное отверстие стабильно и смазка надежна. Спирально-канавочный метчик часто лучше подходит для небольших объемов производства, неопределенных материалов или геометрии, которая не выдерживает нагрузок при формовке. Глубина глухого отверстия должна включать шаг инструмента, зазор до дна и острие сверла, а не только пригодную для резьбы часть.
4. Следует ли измерять толщину анодированной алюминиевой резьбы до или после финишной обработки?
В чертеже и плане контроля качества должны быть указаны условия приемки. Критические резьбы могут потребовать проверки до и после анодирования, особенно при использовании маскирования или предварительной компенсации. Анодирование может изменить посадку на боковых поверхностях, вершинах и кромках, поэтому группы обработки, чистовой обработки и заказчик должны согласовать тип покрытия, толщину, маскирование, класс толщины и любые разрешенные операции после чистовой обработки.
5. Какой метод нарезания наружной резьбы на токарном станке с ЧПУ является наилучшим?
Одноточечная резка обычно является наиболее гибким вариантом для прототипов, больших диаметров, специальных профилей и резьбы, связанной с упором или уплотнительной площадкой. Внешняя прокатка может быть быстрее и бесстружечной при серийном производстве, если материал, диаметр заготовки, поддержка стенок, доступ и оборудование соответствуют требованиям задачи. Самораскрывающаяся штамповочная головка также может быть конкурентоспособной. Наилучший вариант определяется объемом, геометрией, допусками и качеством обработки на последующих этапах.
Нажмите здесь для отправки запроса 👆
Краткое содержание
Нарезание резьбы по форме вытесняет пластичный алюминий, создавая профиль без стружки, обработанный локально методом холодной деформации, в то время как нарезание резьбы удаляет материал и обеспечивает большую гибкость при изготовлении прототипов, деталей специальной геометрии, тонкостенных изделий и различных сплавов. На токарном станке с ЧПУ наиболее эффективный процесс обеспечивает сохранение базовой точки, контроль диаметра предварительной резьбы, управление крутящим моментом или стружкой, учет анодирования и подтверждение работоспособности с помощью согласованных измерительных приборов. Необходимо заблаговременно предоставить поставщику полный чертеж, информацию о сплаве, способе соединения, качестве обработки, условиях контроля и объеме производства, чтобы он мог выбрать надежный метод и составить ценовое предложение без скрытых рисков.
Контактная информация
Компания: Ningbo Liqin Industry Co., Ltd.
Ежедневная поддержка клиентов и послепродажное обслуживание: service@shturl.zhuwanying@cncliq.com
Для новых запросов, обсуждения цен и заказов: business@shturl.zhouli@chinaliqin.com
Горячая линия: +86 18757148656
Отказ от ответственности
Все технические статьи, спецификации материалов, рекомендации по обработке и сведения об обработке поверхности, опубликованные в этом блоге, носят исключительно информационный и справочный характер. Обратите внимание, что общие сведения из блога не заменяют подписанные технические соглашения. Поскольку характеристики деталей, изготовленных на заказ, различаются в зависимости от номеров партий материала, калибровки оборудования и конкретных допусков, обязательные спецификации качества регулируются исключительно утвержденными вами чертежами САПР, подписанными контрактами и официальными планами качества.
Все примеры успешных заказов, представленные в этом блоге, были тщательно анонимизированы и отредактированы. Показатели производительности, производственные процессы и изображения служат исключительно для демонстрации наших возможностей в области обработки деталей на заказ и не представляют собой единый универсальный стандарт для всех заказов.
Производственная команда Лицинь
Компания Ningbo Liqin Industry, опираясь на 18-летний опыт в области высокоточной машиностроения, производит высокоточные металлические компоненты для требовательных мировых рынков. Наш производственный комплекс площадью 6500 м² оснащен более чем 150 станками, включая 4-осевую и 5-осевую обработку на станках с ЧПУ , фрезерно-токарную обработку, холодную экструзию и литье под давлением. Такая организация производства позволяет нам бесперебойно управлять проектами, от первоначальных CAD-концепций до отгрузки готовых изделий.
Мы обеспечиваем бескомпромиссный контроль качества. Мы подходим к жестким допускам с той инженерной дисциплиной, которая необходима. Наши инженеры по контролю качества, имеющие сертификаты ISO 9001, ISO 13485 и IATF 16949, проводят строгие проверки IPQC, FQC и OQC каждой производственной партии. От измерения размеров на координатно-измерительных машинах и оптического профилирования до испытаний на твердость и солевое распыление, мы проверяем ваши критически важные характеристики заранее — поэтому вы получаете готовые к установке компоненты без проблем со сборкой или дорогостоящих остановок линии. Помимо производства, вы можете рассчитывать на двухчасовое время ответа на новые запросы предложений, прямую поддержку при изготовлении опытных образцов и бесперебойную экспортную доставку по Европе, Северной Америке, Азии и Океании.
Мы будем рады вашим запросам и образцам. Посетите наш веб-сайт или свяжитесь с нами напрямую, чтобы получить выгодное предложение!
