 Русский




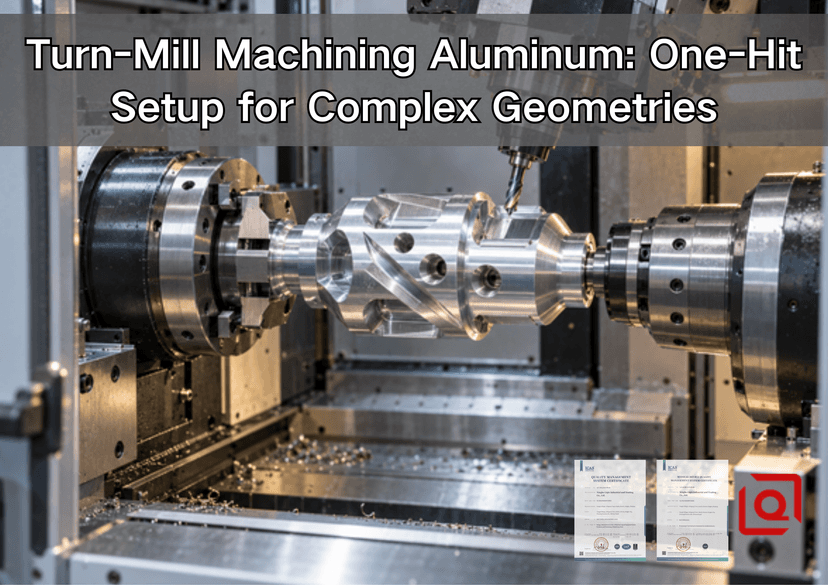
Вот как выглядит цех. Алюминиевый корпус после токарного станка выглядит отлично. Однако после фрезеровки просверленные отверстия не попадают в центральную часть заготовки. Первое, что приходит в голову, — обвинить одну операцию. Возможно, ни одна из них этого не заслуживает. Токарный станок сохранил заданный размер. Фрезерный станок следовал новой оснастке. Что же исчезло между ними? Общая точка отсчета.
Где же следует обратить внимание на токарно-фрезерную обработку? Именно в этом пробеле. Решает ли вопрос само название станка? Нет. Гарантирует ли одна дополнительная ось получение качественной детали? Нет. Более полезным будет более простой вопрос. Посмотрите на рабочую базовую систему. Отверстия, торцы, направляющие, отверстия, плоские поверхности и задние детали либо остаются привязанными к ней, либо нет.
Где должны соприкасаться губки? Какие резы выполняются, когда корпус затвердел? Когда завершается обработка отверстия? Как стружка выходит из поперечного отверстия? Какую точку отсчета использует координатно-измерительная машина? Мелкие вопросы, да. Но если ответить на них неправильно, то однократная обработка превратится в строчку в смете, не более того.
Краткий ответ: Подходит ли эта деталь для токарно-фрезерного станка?
Является ли основная часть корпуса вращающейся? Имеет ли она также плоские поверхности, радиальные отверстия, смещенные пазы, боковые отверстия, шпоночный паз или обработку на отрезном конце? Эти детали определяются точеным отверстием, уступом, диаметром или торцом? Три утвердительных ответа? Добавьте токарно-фрезерную обработку в список для проверки.
Что происходит внутри станка? Главный шпиндель вращает круглую заготовку. Инструменты сверлят и фрезеруют. Перемещение по оси C задает угол. Перемещение по оси Y осуществляется вне центра. Нужен угловой подход? Используйте ось B, если этого требует задача. Нужно обработать заднюю поверхность? Пусть вспомогательный шпиндель откроет эту сторону.
Что исчезает с маршрута? Путь к другому станку. Протертое приспособление. Новая точка отсчета. Надежда на то, что второй захват повторит первый. Что остается? Биение, усилие зажима, нагрев, стружка, погрешность переноса и измерение. Меньше переменных, следовательно. Никогда не ноль.
Оправдал бы такой подход простой вал с четырьмя отверстиями для обеспечения зазора? Вероятно, нет. Сверлильный зажим может оказаться быстрее. А как насчет тонкого корпуса с посадочным местом подшипника, тремя расположенными по часовой стрелке отверстиями, поверхностью для уплотнительного кольца и обратной резьбой? Теперь передача готового изделия сопряжена с реальным риском. Что же является решающим фактором? Геометрия. А не количество осей.
Один удар, но сколько состояний ограничения?
Означает ли принцип "все делается за один раз", что деталь никогда не переходит из рук в руки внутри станка? Не всегда. Иногда основной патрон передает заготовку на другой патрон. Автоматически это происходит или нет, второй патрон создает еще одно состояние зажима. Посчитайте.
Что должно быть включено в план передачи? Диаметр захвата. Длина рукояти. Площадь посадки. Давление. Допуск на частичный отрыв. Проверка биения. Пропустили что-то одно? Передача незаметно превратилась во вторую настройку.
Отверстие, направляющая и уплотнительная поверхность имеют общую ось? Завершите обработку этой группы на одном шпинделе. Что можно перенести на обратную обработку? Часто это можно сделать с задней резьбой или некритичной поверхностью. Что, если задний шаблон плотно прилегает к отверстию? Сохраните это соотношение на протяжении всего процесса переноса и программы КИМ.
Может ли зонд исправить слабую фиксацию заготовки? Нет. Он сообщает местоположение. Он не может остановить движение тонкой стенки. Может ли моделирование обнаружить стружку за зажимным устройством? Нет. Оно может показать зазор. Оно не может определить плохую посадку.
Почему начинать с чертежа? Он показывает, что должно оставаться взаимосвязанным. ISO 1101:2017 — это эталон, лежащий в основе терминологии чертежей. Там находятся форма и ориентация, а также расположение и биение. Выберет ли стандарт ваш патрон? Конечно, нет. Что же он выявит? Предполагаемые взаимосвязи.
Какие типы местности заслуживают интегрированного маршрута?
Попробуйте это на чертеже. Начните с карандаша, намечая отверстие. Продолжайте, обводя точеные диаметры, плечики и конические поверхности; добавьте канавки и соосную резьбу. Другой карандаш обозначает поперечные отверстия и плоские поверхности; к этой группе присоединяются отверстия, шпоночные пазы, окружности расположения болтов, боковые карманы и смещенные прорези. Куда указывают их размеры? Снова и снова ли они указывают на первую группу? Тогда сохраните эту взаимосвязь.
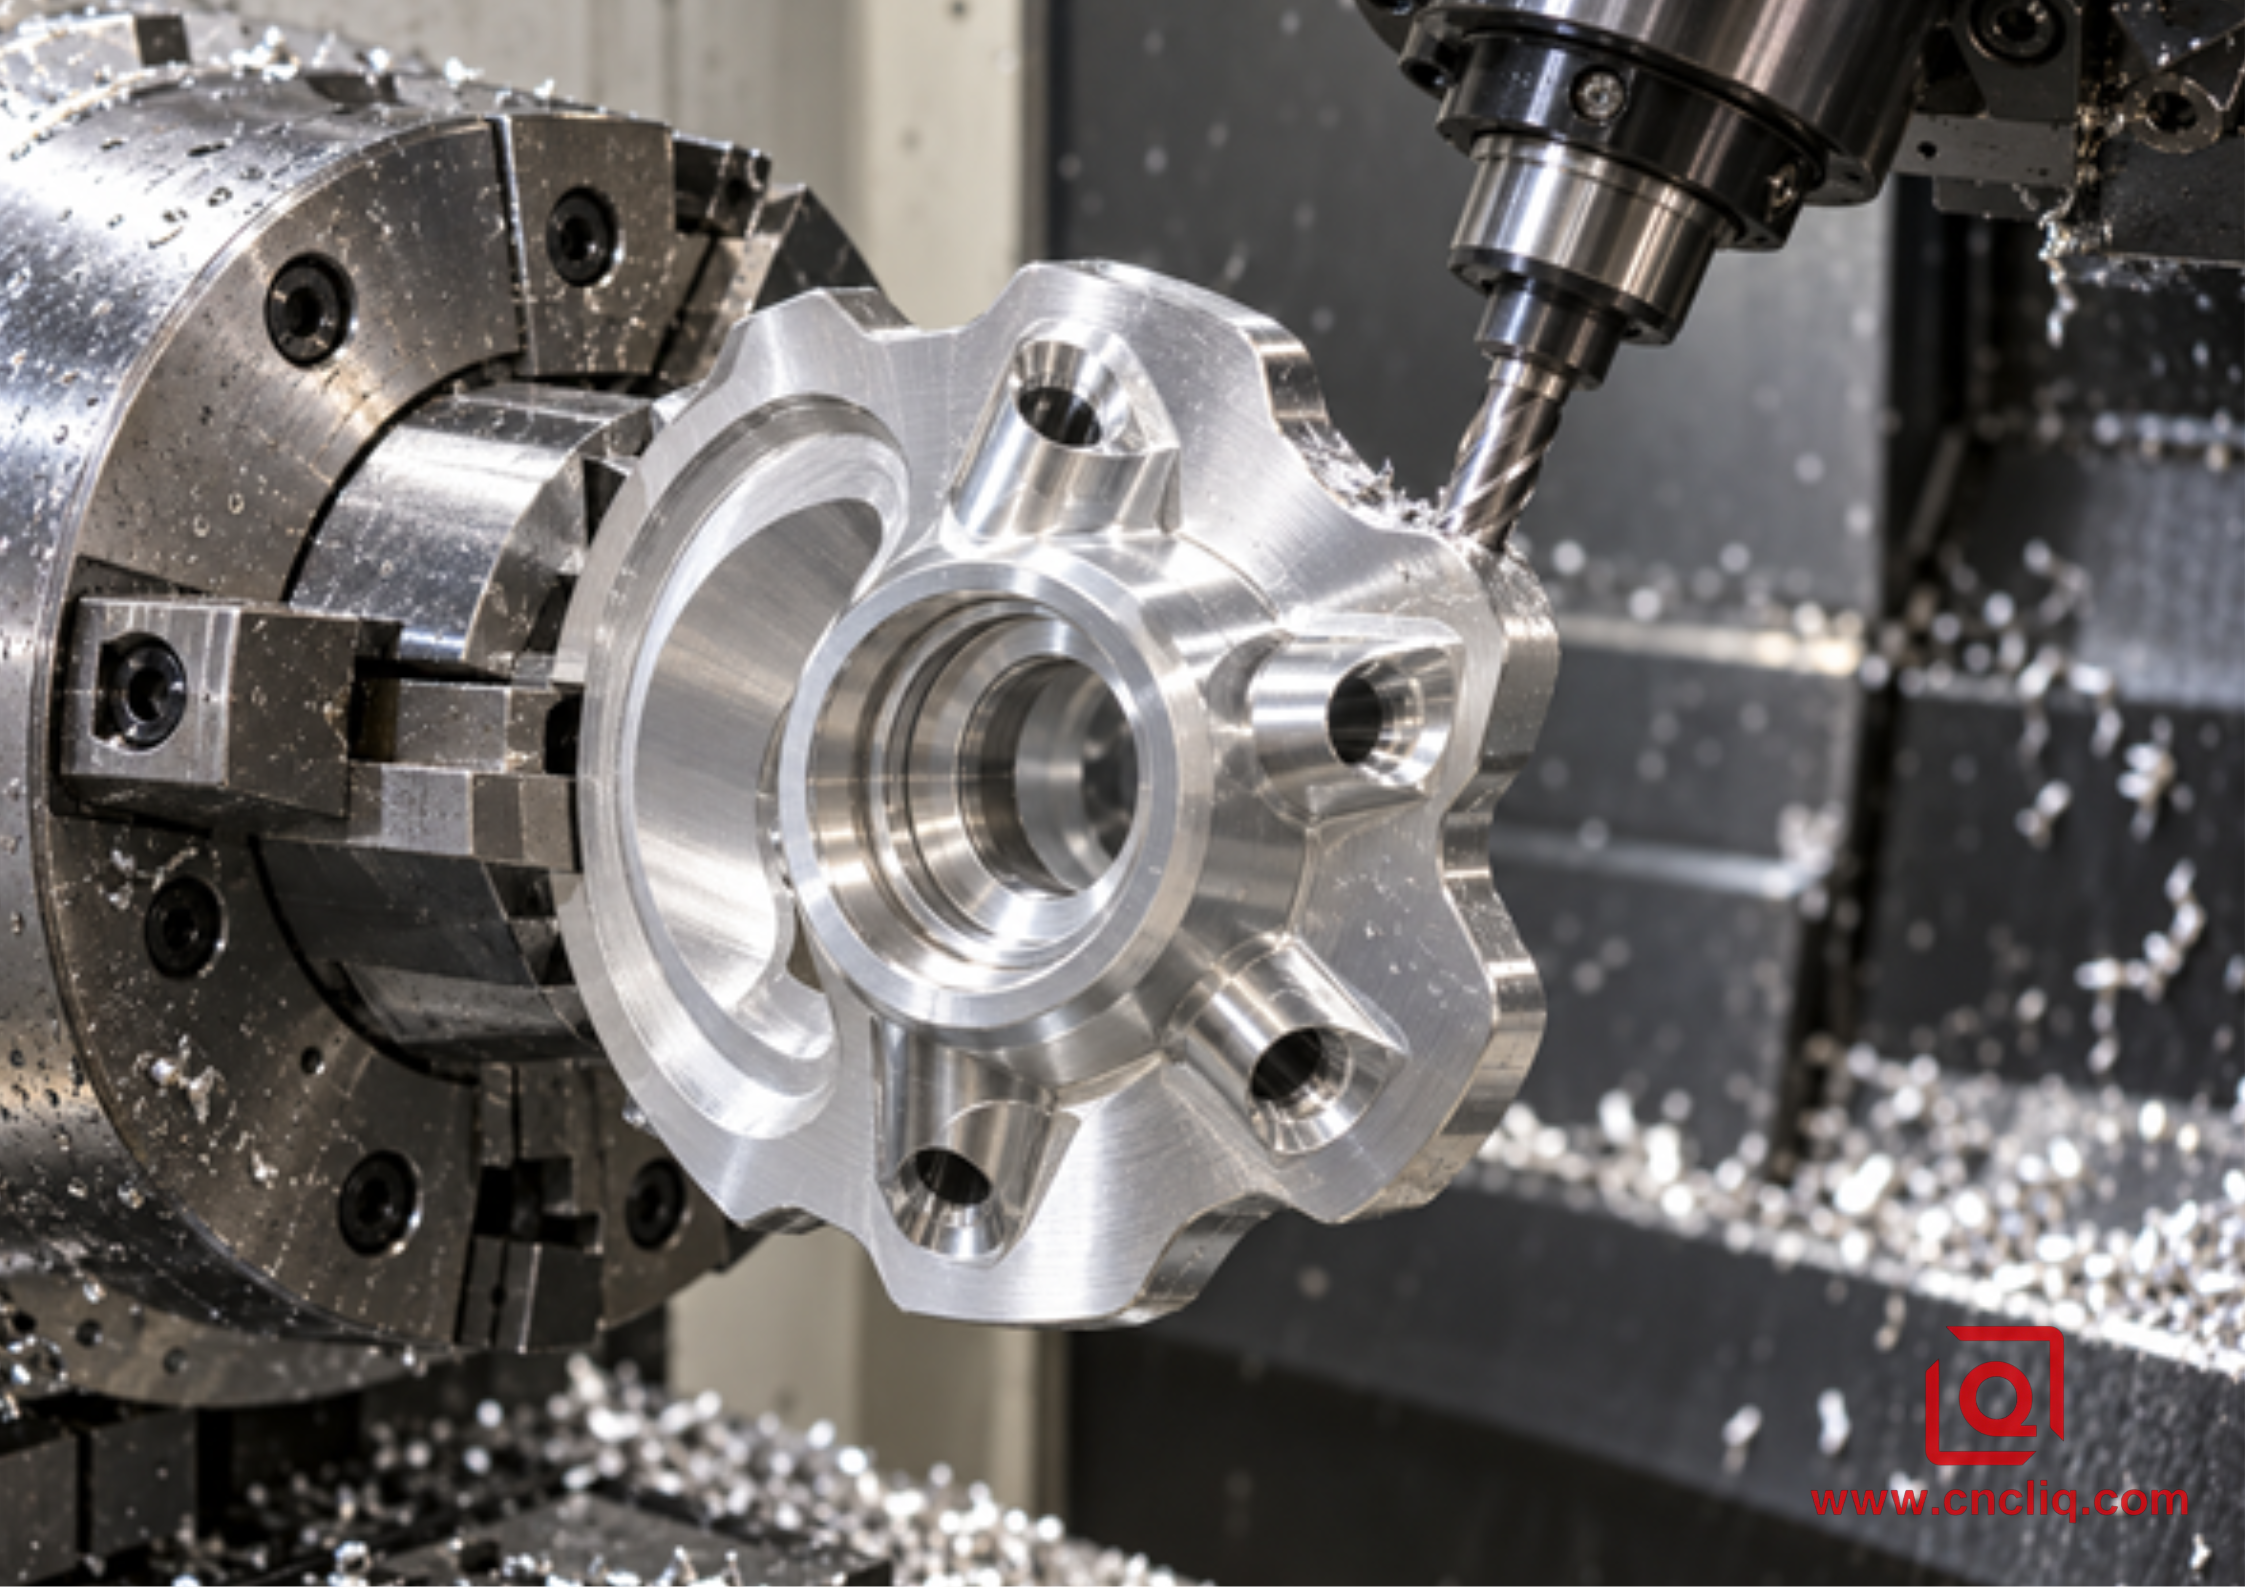
Возьмем торцевую крышку двигателя. Что определяет вращение? Отверстие под подшипник и установочный штифт. Что останавливает его в осевом направлении? Монтажная поверхность. А что создает вторую группу операций? Обычно это схема сверления. Хотите наглядный пример? Прецизионный фланец двигателя и передняя торцевая крышка от Liqin содержат все эти элементы.
Теперь возьмём в руки какой-нибудь гидравлический элемент. Является ли диаметр отверстия единственным критерием? Нет. Важна ориентация. Также важны заусенцы в местах соединения, уплотнительные канавки, направление резьбы и расстояние от оси отверстия. Если оценивать только один параметр, функциональная картина будет неполной. К смежным продуктам относится изготовленный на заказ алюминиевый гидравлический коллектор от компании Liqin.
Какие еще варианты встречаются чаще всего? Корпуса датчиков. Оптические блоки. Роботизированные муфты. Переходники валов. Легкие роторы. Резьбовые фитинги. Определяет ли название продукта? Нет. Большой корпус датчика может быть простым. А вот небольшой фитинг с одним важным поперечным отверстием? Иногда это более сложная задача.
Сможет ли команда произнести цепочку данных на одном дыхании?
Что определяет положение компонента в сборке? Какая ось контролирует вращение? Какая поверхность ограничивает его осевое вращение? Где расположены отверстия и плоские поверхности? Можно ли восстановить ту же логику контроля качества?
Если ответы на эти вопросы неясны, следует ли цеху выбрать более сложный станок? Пока нет. Сначала нужно исправить исходные данные. Мощный станок не сможет исправить нечеткий чертеж.
Что может пойти не так при ручной перезажимке? Обычно ничего критического. Одна стружка попадает под губку. Заусенец блокирует посадочное место. Мягкие губки немного износились. Изменилось давление. Кто-то указывает диаметр, который легко закрепить, а не рабочий диаметр отверстия. Обычные события в цеху. Вот почему они важны.
Что улучшает интегрированный цикл? Он исключает несколько возможностей для неправильной перенастройки. Что остается в списке контроля? Подготовка губок, биение, состояние инструмента, посадка и проверка готовой детали.
Для более детального сравнения процессов откройте статью Лициня о токарной обработке на станках с ЧПУ и токарно-фрезерной обработке концентрических алюминиевых корпусов . Что следует из этого сравнения? Цепь отверстий, направляющих, торцов и портов в круглых корпусах.
Достаточно ли "живого инструмента"?
Что хорошо получается у приводной револьверной головки? Сверление по центру. Радиальные отверстия. Плоские поверхности. Небольшие пазы. Нарезание резьбы. Когда помогает перемещение по оси Y? Когда заготовка находится вдали от осевой линии шпинделя.
Может ли полярная интерполяция заменить каждое перемещение по оси Y? Нет. Может ли ось B улучшить любую работу? Нет. Требуют ли угол, вылет или сложная форма оси B? Если нет, не упоминайте об этом в презентации. Вспомогательный шпиндель решает другую проблему, открывая отрезной конец внутри цикла.
Проверьте план поставщика, задав два вводных вопроса: какой шпиндель обрабатывает отверстие и где находится диаметр захвата? Какая опора остается до прорезки паза? Какой держатель находится ближе к зажиму? Полезен ли крутящий момент вращающегося инструмента при запрограммированной скорости? Что именно обеспечивает передачу?
Достаточно ли списка оборудования? Нет. Достаточно ли скриншота симуляции? Нет. Что должно объяснять полезное коммерческое предложение? Маршрут относительно чертежа. Предположения могут оставаться в первоначальном предложении. Скрытые предположения — нет.
Алюминий легко режется. Но сам процесс не всегда прост.
Быстро ли удаляется алюминий? Да. Всегда ли он остается чистым? Нет.
Что происходит, когда якобы острая кромка начинает тереться? К ней может прилипать алюминий. Кромка перестает быть той, которую вы задали. Покрытие мутнеет. Образуются заусенцы. Диаметр меняется. Хотите добавить смещение? Остановитесь и сначала осмотрите вставку. Смещение, созданное с учетом накопленного материала, становится неправильным в тот момент, когда устанавливается новая кромка.
Где еще могут начаться проблемы? Следуйте за стружкой. Лента обвивает плечо. Один завиток остается в углублении и возвращается, когда ось C перемещается. Другой цепляется за поперечное отверстие и царапает канал ствола. Увеличение скорости это исправит? Нет.
Что помогает? Начните с четкой геометрии алюминиевого профиля. Обеспечьте достаточную толщину стружки. Сократите свес. Контролируйте зацепление. Если процесс допускает наличие жидкости или воздуха, направьте их на режущую кромку. Что еще важнее: проложите путь для выхода стружки.
Длятокарной обработки алюминиевая направляющая для стружки от Liqin учитывает форму пластины, подачу, направление охлаждающей жидкости и признаки нароста на кромке. При фрезеровании пазов проблема отвода стружки иная; направляющая для удаления стружки из глубоких пазов отслеживает этот путь до отверстия.
Может ли один номер блога быть надежным для каждой мастерской? Нет. Данные инструментальщика — это лишь первая проверка, а не последнее слово. Чем всё заканчивается? На станке, после того, как были учтены такие факторы, как тип держателя, нагрев сплава, вылет заготовки, охлаждающая жидкость, зацепление и качество поверхности.
Может ли температура изменить проходящее измерение?
Во-первых, она теплая в руке. Не обращать на это внимания? Лучше не надо.
Здесь помогут цифры. Откройте справочник ASM «Свойства кованого алюминия и алюминиевых сплавов», размещенный на сайте NIST, и вы увидите, что для обычного кованого алюминия значение составляет около 23 микрометров на метр-кельвин. Теперь возьмем элемент размером 100 мм, изменяющийся на 10 градусов Цельсия: примерно 0,023 мм.
Использовать это как универсальную поправку? Нет. Рассматривайте это значение как масштаб, а не как универсальную поправку. Какой вывод из практики? Показания в прогретом состоянии и в стабильном состоянии могут не совпадать. Пытаться установить номинальное значение, пока деталь прогрета? Деталь в установившемся состоянии может отклониться от целевого значения.
Достаточно ли информации для цеха, если в запросе предложений указано только «алюминий»? Нет. Укажите сплав и степень закалки. Затем укажите способ изготовления: пруток, лист, экструзия, ковка или литье. Правила сертификации и замены должны быть указаны рядом. На чертеже может быть показано, что сплав 6061-T6 переходит в 7075-T651 в одну строку. В цеху эта одна строка заслуживает повторного рассмотрения.
Источником общепризнанных обозначений сплавов является Ассоциация производителей алюминия . Для повседневной обработки сплава 6061 полезным дополнением станет руководство по инструментам из алюминия 6061 от компании Liqin.
Для цитаты нужна последовательность, а не машинное имя.
Подойдет ли один универсальный маршрут для всех случаев? Нет. Может ли покупатель распознать здравый смысл? Да. Следуйте за вопросами.
1. Модель и чертеж сопоставляются. Конфликт резьбы или базовых элементов требует решения до начала программирования. То же самое касается несоответствия допусков, качества обработки, состояния кромок или контрольных записок.
2. Добавьте реальный заготовочный материал к эскизу зажимных губок. Укажите размер прутка и длину губок, затем отметьте припуск на пилу, поверхность захвата и опору.
3. Пока корпус ещё достаточно жёсткий, обработайте его, сделайте черновую обработку, откройте канал ствола и следите за сбалансированным снятием материала.
4. Какие поверхности имеют общую ось? Чистовое отверстие, направляющая, плечо, уплотнительная поверхность и канавка — они обеспечивают общее сцепление.
5. Как осуществляется доступ к индексированным элементам? Используйте короткие узлы. Проверьте держатель, гайку, зажим, шпиндель и близлежащие станции.
6. Где образуется каждый заусенец? Укажите метод, применяемый до начала производства. При необходимости используйте внутримашинную или проверенную вторичную зачистку.
7. Какие изменения происходят при передаче? Дайте определение понятиям: усилие захвата, длина контакта, посадка, состояние отрыва детали и биение.
8. Что остаётся на обратной стороне? Завершите только те функции, которые назначены данному состоянию зажима.
9. Что доказывает правильность выбранного пути? Используйте функциональные данные для первого образца и проверки на основе оценки рисков в процессе производства.
Моделирование столкновений — это подготовительная работа, а не анимация режущего инструмента. Восстановите фактическую зону резания: зажимы и держатель, носик шпинделя и револьверная головка, щуп и прижимная пластина, оставшийся материал и противоположный шпиндель. А как насчет приближения и отвода? Эти движения тоже должны быть там.
Где проводится окончательная проверка? На полу. Заготовка правильно установлена? Проверьте. Биение? Проверьте. Выступ заготовок и доступ охлаждающей жидкости? Проверьте и то, и другое. Следите за навеской, отслеживайте стружку и проводите измерения после выпуска пули.
Тонкостенная конструкция относится к патрону?
Может ли заготовка, зажатая в патроне, повернуться лопастью после освобождения? Да. Почему? Во время резки деталь, губки и заготовка действуют как единая упругая система. Откройте патрон, и эта система исчезнет.
Какие параметры имеют значение? Площадь губок. Давление. Длина захвата. Переход между стенками. Порядок удаления. Давление инструмента. Нагрев. Остаточные напряжения. Поможет ли легкая финишная обработка решить проблему в каждом случае? Нет.
Что должны делать мягкие зажимные губки? Распределять нагрузку и защищать поверхность. Чему должен противостоять зажим? Крутящему моменту вращения плюс боковой нагрузке от вращающегося инструмента. Слишком сильное нажатие на вспомогательный шпиндель может привести к сжатию отверстия. Слишком слабое? Деталь может сместиться.
Как подтверждается правильность настройки? Измерьте выпущенный компонент. Покупательские привычки не являются доказательством.
А как насчет текстуры? Яркая поверхность может быть неровной. Хорошее значение Ra может быть не перпендикулярно отверстию. Какие поверхности важны? Укажите их. Какой метод измерения и направление? Дайте им определение. До или после анодирования? Укажите это. Внешний вид следует рассматривать в отдельном разделе. Функции герметизации и позиционирования относятся к другому разделу.
Проверка должна соответствовать назначению.
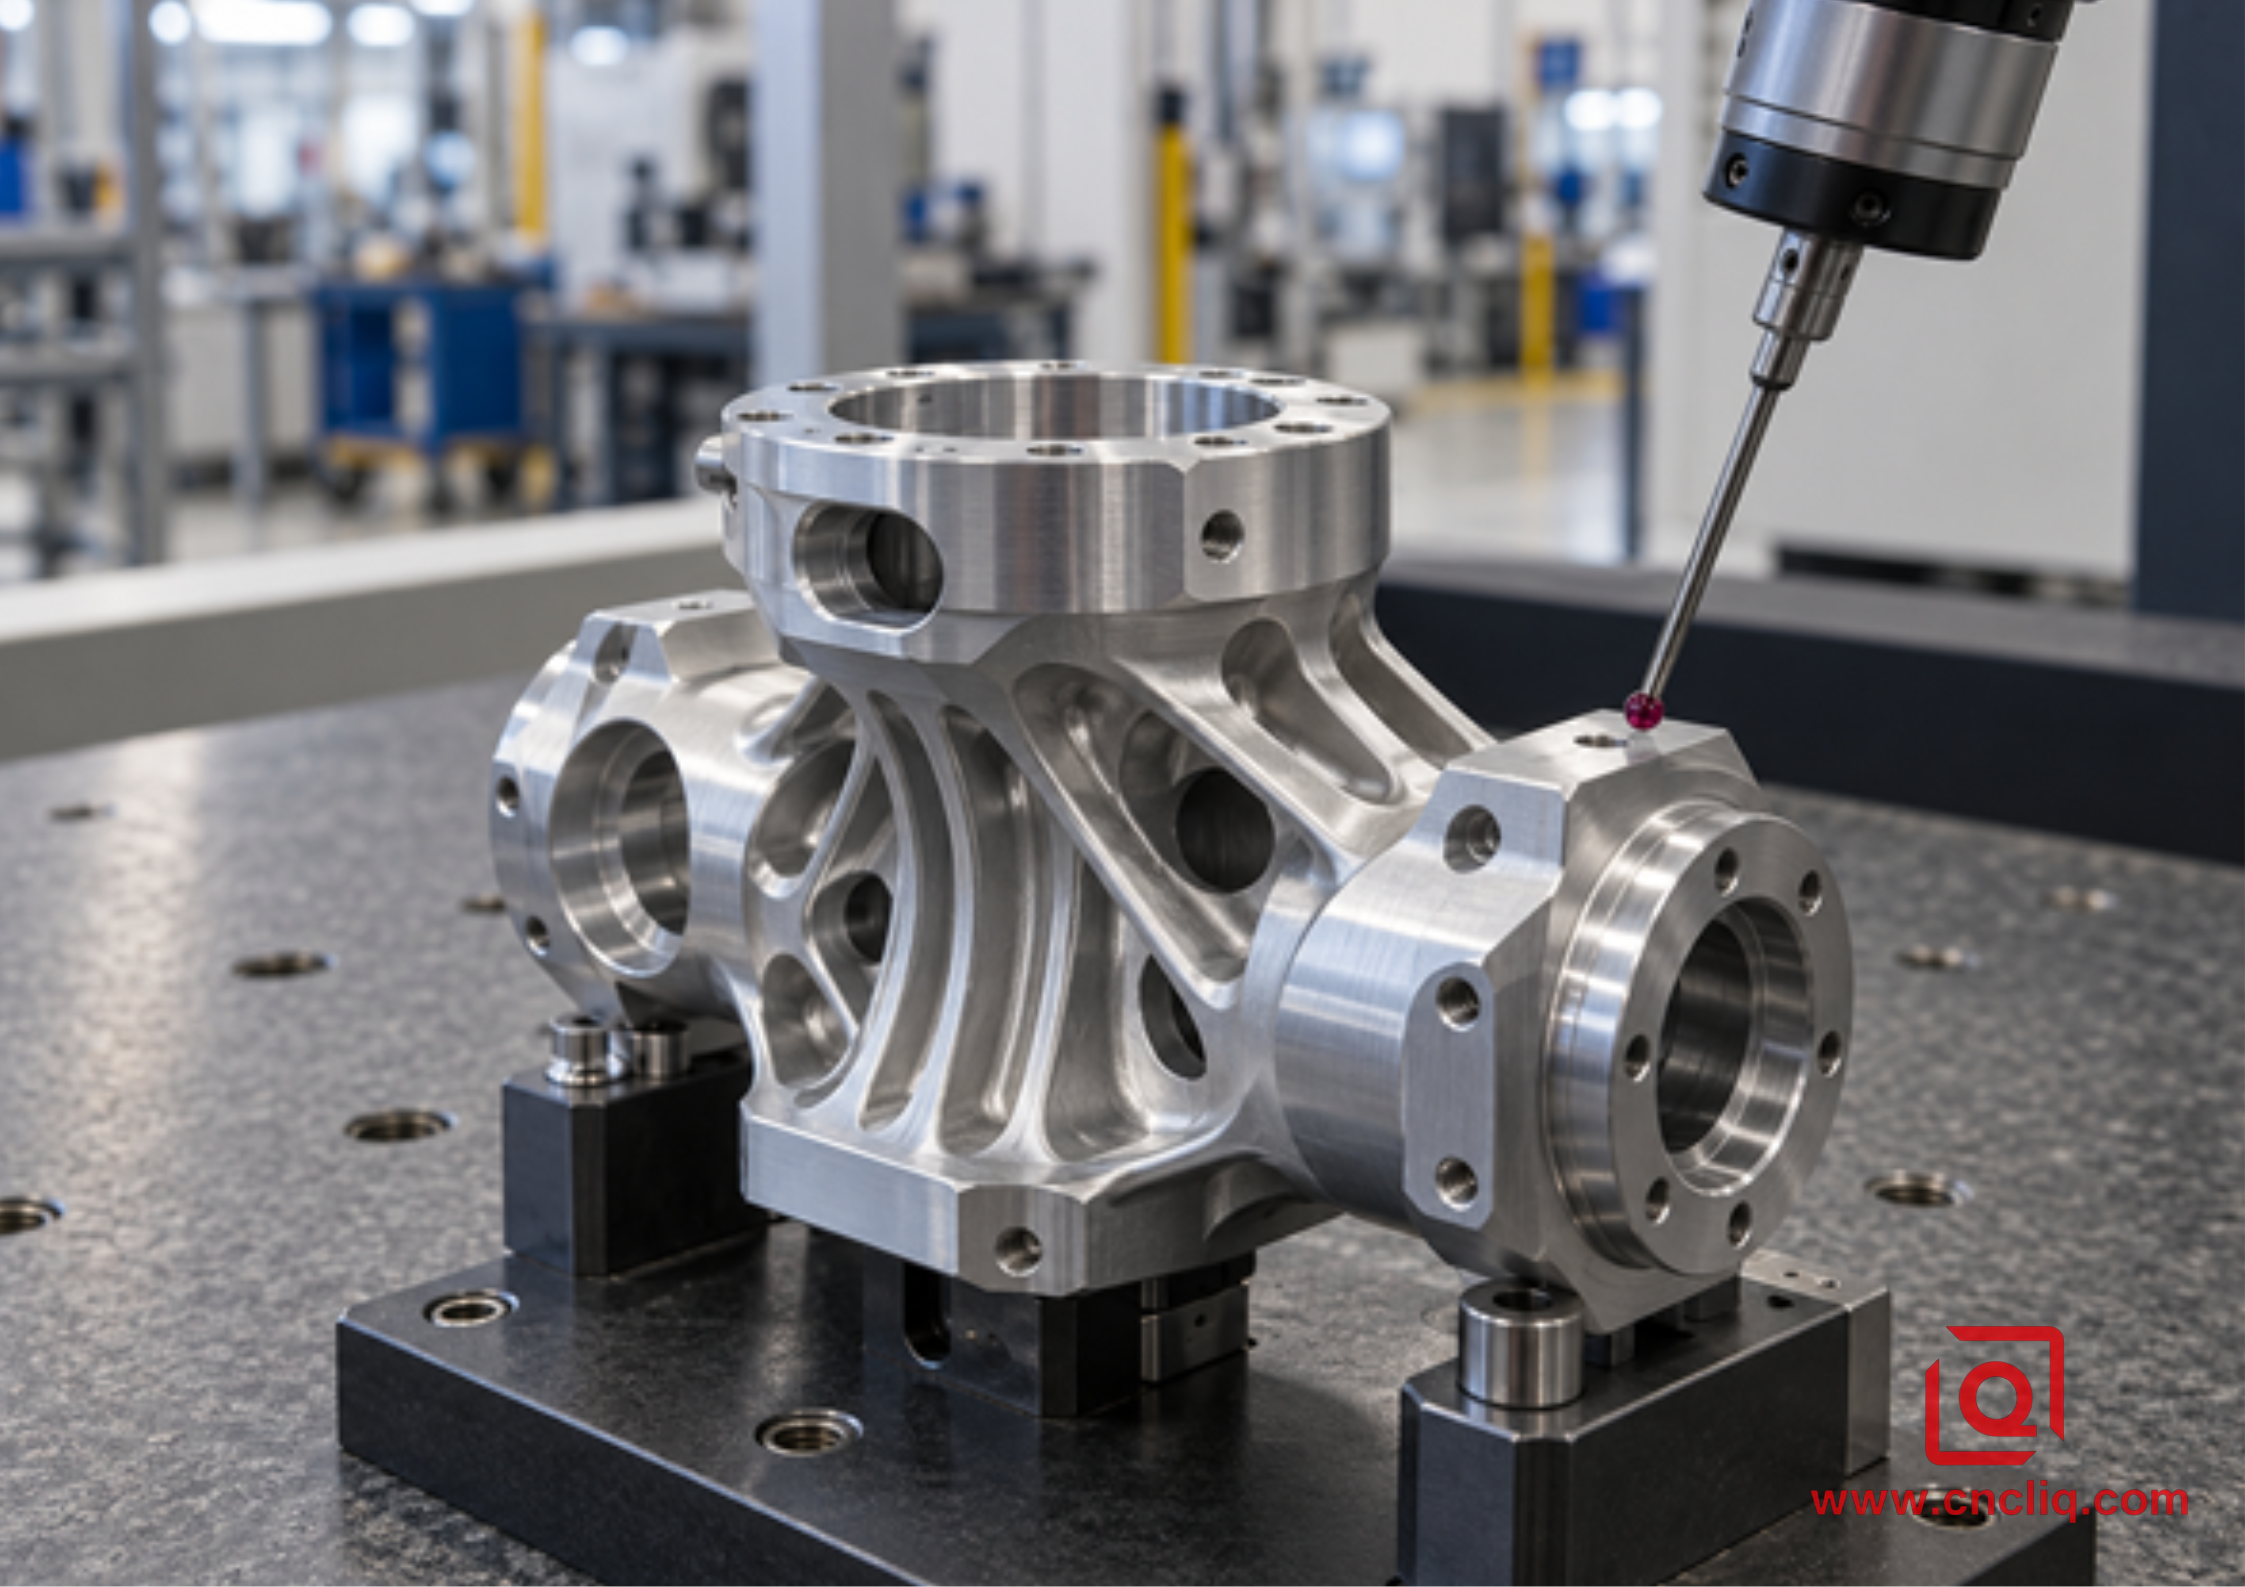
Как определить, сработал ли комплексный подход? Проведите анализ с тех же функциональных точек зрения, которые легли в основу сокращений. Всё остальное — лишь половина истории.
Характерный | Полезная проверка | Слабый короткий путь |
Биение от скважины до пилотного отверстия | Поворот относительно функциональной оси или использование проверенного метода КИМ. | Измерьте оба диаметра отдельно. |
расположение радиального порта | Точное положение координатно-измерительной машины относительно оси отверстия и осевой поверхности. | Проверьте только диаметр отверстия. |
Ориентация лица | Оцените лицо относительно функциональной оси. | Проверьте толщину в одной точке. |
Тактирование плоской поверхности относительно слота | КИМ или специализированный измерительный прибор с одним угловым ориентиром | Измерьте оба параметра от произвольного края. |
Функция потока | Правильный индикатор "проходной/непроходной" и его местоположение в критически важных местах. | Визуальный осмотр |
Текстура поверхности | Откалиброванный прибор и заданное направление. | Оценивайте отражение глазами. |
Согласуйте данные по первому образцу до начала производства. Полный отчет CMM? Сертификат на материал? Отчет о покрытии? Исследование возможностей? Специальная прослеживаемость? Укажите это в запросе предложений. Обнаружение недостающего документа после упаковки коробок никому не поможет.
Анонимный клиентский случай: Роботизированный жидкостной поворотный адаптер
Приведенный ниже пример анонимизирован и исключен из сферы деятельности компании Liqin в области механической обработки. Его цель узка: объяснить маршрут. Результаты по-прежнему относятся к утвержденному чертежу для каждого заказа.
Заказчик оборудования для автоматизации производства прислал компактный поворотный адаптер из сплава 6082-T6. На экране он выглядел скромно. Затем мы подсчитали объем работы: обработанное центральное отверстие, два диаметра уплотнения, поверхность для уплотнительного кольца, три порта под углом 120 градусов, смещенный кабельный паз, плоская грань для ключа и резьба на задней стороне.
Первоначальный маршрут пролегал от токарного станка к передаточному приспособлению, а затем к вертикальному фрезерному станку. Диаметр отверстия оставался стабильным. Положение отверстия после его перемещения изменилось. Хуже того, ручная зачистка поперечных отверстий происходила слишком близко к уплотнительной кромке, что создавало неудобства.
Что в первую очередь защищал новый маршрут? Общую систему координат. Отверстия, направляющие, поверхность уплотнительного кольца, порты, паз и плоская поверхность оставались на главном шпинделе. Основная масса заготовки снималась, пока корпус еще имел опору. Затем следовала группа отверстий и уплотнений. Ось C для портов. Перемещение по оси Y для смещенного паза. В местах пересечения контролируемая обратная фаска обрабатывала заусенцы.
Что оставалось на стороне отреза? Вспомогательный шпиндель имел подготовленный диаметр захвата и открывал заднюю поверхность, а также резьбу для крепления. Для контроля в качестве ориентиров использовались ось отверстия и поверхность уплотнительного кольца. Контроль с помощью координатно-измерительной машины (КИМ) проверял положение отверстий, угловое расстояние, плоскость и форму задней поверхности. Калибровочные пробки и резьбовые шаблоны? Они охватывали функциональные размеры.
Что изменилось больше всего? Три ручные настройки станка объединились в один интегрированный цикл с внутренней передачей шпинделя. Было ли сокращение времени цикла главным достижением? Нет. Нестабильное соотношение портов было переведено в единую запланированную систему координат. Приемка по-прежнему основывалась на утвержденном чертеже, результатах изготовления первого образца, контроле партии и контроле инструмента.
Когда использование двух машин является лучшим решением?
Токарно-фрезерный станок — это выбор технологического процесса, а не награда. Простая точеная деталь с неплотным расположением отверстий может быстрее обрабатываться на токарном станке и сверлильном приспособлении. Широкая, преимущественно призматическая деталь может лучше подходить для обработки на обрабатывающем центре. При больших объемах производства стоит снова задуматься. Могут ли токарный и фрезерный станки работать параллельно и обеспечивать более эффективную работу линии? Если да, то элегантный универсальный цикл может оказаться неэффективным.
Где проходит граница? Проследите за каждым измерением, пересекающим поверхность, обработанную на токарном станке, и поверхность, обработанную фрезером. Нет критических параметров? Вполне разумно использовать проверенное второе приспособление. Если отверстие, плоская поверхность или паз должны точно повторять форму обработанного отверстия, то перенос заслуживает гораздо большего внимания.
Сравнение 3-осевого и 5-осевого фрезерования алюминия, проведенное Лицином, помогает в выборе обрабатывающего центра. Забудьте о сравнении станков. Какой вариант обеспечит необходимые взаимосвязи с меньшим общим риском?
Один из этапов подготовки может быть довольно расплывчатым понятием. Включает ли он ручную обработку, зачистку на верстаке, шлифовку или какой-либо незамеченный этап обработки на станке? Запишите каждый этап зажима. Рядом с каждым этапом укажите критически важные элементы, выполненные на этом этапе. Так маршрут станет намного проще оценивать.
За что вы платите?
Один час работы на токарно-фрезерном станке может стоить дороже, чем один час работы на обычном токарном станке. Но в заказе на закупку оплачиваются принятые детали, а не отдельные часы работы станка. Учтите время на настройку и время в очереди. Добавьте время на изготовление приспособления, обработку, проверку и снятие заусенцев. Затем задайте себе неудобный вопрос: во сколько обходится брак после того, как почти все элементы обработаны?
Для практического анализа затрат используются три временных интервала. Один интервал работает во время резки металла. Другой — во время установки, перемещения, очистки, осмотра и удаления заусенцев деталей. Третий — это календарный интервал: время ожидания заказа между операциями. Более низкая производительность станка может привести к тому, что сравнение по второму или третьему интервалу окажется неэффективным.
Обычно ценовое давление исходит из нескольких хорошо известных источников:
• Программирование с одновременным управлением по осям и анализ серьезных столкновений.
• Короткая или неудобная поверхность для захвата материала на вспомогательном шпинделе.
• Большая длина приводного инструмента, специальные держатели или инструмент для снятия фаски с обратной стороны.
• Тесная взаимосвязь между базовой деталью, полученной токарным станком, и деталью, полученной фрезерным станком.
• Заусенцы, текстура, покрытие, чистота или правила отчетности, требующие дополнительной обработки.
• Сертифицированные материалы, небольшие партии или частые изменения чертежей.
Снижать допуски? Нет. Отметьте размеры, которые обеспечивают посадку, герметизацию, перемещение или сборку детали. Начните анализ затрат, не отмечая ничего лишнего. Руководство Лицина по допускам и стоимости обработки на станках с ЧПУ показывает, почему излишняя жесткость в указании размеров увеличивает как объем механической обработки, так и объем работ по контролю качества.
Девять вопросов, которые следует задать рядом с запросом предложений.
1. Отображается ли одна и та же версия в исходной 3D-модели и в управляемом чертеже? Если нет, остановитесь на этом.
2. Укажите сплав, состояние и форму заготовки. Добавьте требования к сертификату и любые допустимые замены.
3. Укажите ось и поверхность, которые определяют положение детали в сборке. Отметьте уплотнительные площадки, посадки подшипников и детали, расположенные по часовой стрелке.
4. Каждый из этих жестких параметров применяется до завершения, после него или дважды?
5. Количество прототипов? Обычная партия? Интервал повторения? Добавьте годовой объем, если он известен.
6. Что считается приемлемым качеством кромки? Добавьте к этому предел заусенцев, необходимость очистки, ожидаемый внешний вид и способ упаковки.
7. Какие состояния зажима планирует поставщик? Укажите в коммерческом предложении компоновку станка, поверхность захвата и логику перемещения.
8. Какие документы поставляются вместе с партией? Укажите только те, которые используются в работе: FAI, CMM, материал, покрытие, производственные возможности или отслеживаемость.
9. Что соединяется с этим компонентом? Как может произойти сбой в этом соединении? Эта единственная заметка часто улучшает обратную связь по проектированию для производства больше, чем еще один общий допуск.
У вас есть подходящая деталь? Отправьте STEP-файл и управляемый чертеж в Liqin. Укажите материал, количество, отделку и размеры, определяющие сборку. Затем можно провести предварительную проверку, учитывая захват, базовую цепь, доступ к инструменту, передачу, траекторию стружки, заусенцы и план контроля качества. Запросите его через страницу контактов Liqin .
Нажмите здесь для отправки запроса 👆
Часто задаваемые вопросы
1. Всегда ли использование приводного инструмента означает полную возможность токарной обработки на фрезерном станке?
Не само по себе. Представьте себе два токарных станка, оба рекламируются как оснащенные приводным инструментом. Один может вращать сверло в револьверной головке. Другой также перемещается по оси Y, изменяет угол наклона инструмента и передает заготовку на второй шпиндель. Это разные технологические зоны. Перед тем как принять обозначение станка, проверьте фактические перемещения, необходимые согласно чертежу.
2. Гарантирует ли однократная обработка чертеж?
Нет. Один удар описывает траекторию, а не саму точность. Это позволяет избежать некоторых ошибок при ручной повторной фиксации, что помогает сохранить связь порта с его диаметром. На стенде по-прежнему изучаются деформация патрона, нагрев, биение, износ, перенос и измерения. Подтверждение производится после освобождения и стабилизации с использованием согласованных базовых точек, указанных в первом исследовании.
3. Следует ли использовать алюминиевый сплав 6061 для всех деталей, обрабатываемых токарно-фрезерным станком?
Нет. Начните с нагрузки, условий окружающей среды, веса, отделки и требуемых свойств материала. Это может привести к выбору сплава 6061 или 6082 для одного компонента и 7075 для другого. Температура закалки и форма заготовки могут иметь такое же значение, как и привычный номер сплава. Укажите утвержденное обозначение в запросе предложений; любые альтернативные варианты направляйте обратно в проектную организацию.
4. Слишком ли дорого использовать токарно-фрезерный станок для прототипа?
Иногда это более дешевый вариант, чем использование прототипа. Представьте три приспособления, две новые индикации и передачу результатов осмотра на обычном оборудовании. Дополнительное программирование может быть оправдано, если оно исключает эти перемещения. Теперь представьте простой ошейник; ответ меняется. Сравнивайте весь маршрут и риски доставки, а не одну почасовую ставку.
5. Какая информация помогает Лицину быстрее предоставить надежное ценовое предложение?
Предоставьте оценщику одну чистую версию модели и чертежа. Рядом укажите сплав, состояние, количество опытных образцов и партий, базовые элементы, труднодоступные места, резьбу, текстуру, качество обработки, кромки, очистку, записи и доставку. Обведите кружком все соединения точеной и фрезерованной деталей. Краткий комментарий о сопрягаемой детали и характере ее отказа будет особенно полезен.
Нажмите здесь для отправки запроса 👆
Краткое содержание
Токарно-фрезерный станок заслуживает своего места, когда одна базовая линия должна соединять обработанный корпус с отверстиями, плоскими поверхностями, пазами или задней частью заготовки. Маркировка станка сама по себе ничего не доказывает. Ищите достоверный план обработки, последовательности, стружки, заусенцев, переноса и контроля, а затем сравните данные о принятых деталях и общий риск.
Контактная информация
Компания: Ningbo Liqin Industry Co., Ltd.
Ежедневная техническая поддержка клиентов и послепродажное обслуживание: service@shturl.zhuwanying @cncliq.com
Для новых запросов, обсуждения цен и заказов: business@shturl.zhouli @chinaliqin.com
Горячая линия: +86 18757148656
Отказ от ответственности
Все технические статьи, спецификации материалов, рекомендации по обработке и сведения об обработке поверхности, опубликованные в этом блоге, носят исключительно информационный и справочный характер. Обратите внимание, что общие сведения из блога не заменяют подписанные технические соглашения. Поскольку характеристики деталей, изготовленных на заказ, различаются в зависимости от номеров партий материала, калибровки оборудования и конкретных допусков, обязательные спецификации качества регулируются исключительно утвержденными вами чертежами САПР, подписанными контрактами и официальными планами качества.
Все примеры успешных заказов, представленные в этом блоге, были тщательно анонимизированы и отредактированы. Показатели производительности, производственные процессы и изображения служат исключительно для демонстрации наших возможностей в области обработки деталей на заказ и не представляют собой единый универсальный стандарт для всех заказов.
Производственная команда Лицинь
Компания Ningbo Liqin Industry, опираясь на 18-летний опыт в области высокоточной машиностроения, производит высокоточные металлические компоненты для требовательных мировых рынков. Наш производственный комплекс площадью 6500 м² оснащен более чем 150 станками, включая 4-осевую и 5-осевую обработку на станках с ЧПУ , фрезерно-токарную обработку, холодную экструзию и литье под давлением. Такая организация производства позволяет нам бесперебойно управлять проектами, от первоначальных CAD-концепций до отгрузки готовых изделий.
Мы обеспечиваем бескомпромиссный контроль качества. Мы подходим к жестким допускам с той инженерной дисциплиной, которая необходима. Наши инженеры по контролю качества, имеющие сертификаты ISO 9001, ISO 13485 и IATF 16949, проводят строгие проверки IPQC, FQC и OQC каждой производственной партии. От измерения размеров на координатно-измерительных машинах и оптического профилирования до испытаний на твердость и солевое распыление, мы проверяем ваши критически важные характеристики заранее, чтобы вы получали готовые к установке компоненты без проблем со сборкой или дорогостоящих остановок линии. Помимо производства, вы можете рассчитывать на двухчасовое время ответа на новые запросы предложений, прямую поддержку при изготовлении опытных образцов и бесперебойную экспортную доставку по Европе, Северной Америке, Азии и Океании.
Мы будем рады вашим запросам и образцам. Посетите наш веб-сайт или свяжитесь с нами напрямую, чтобы получить выгодное предложение!
