 中文 (简体)




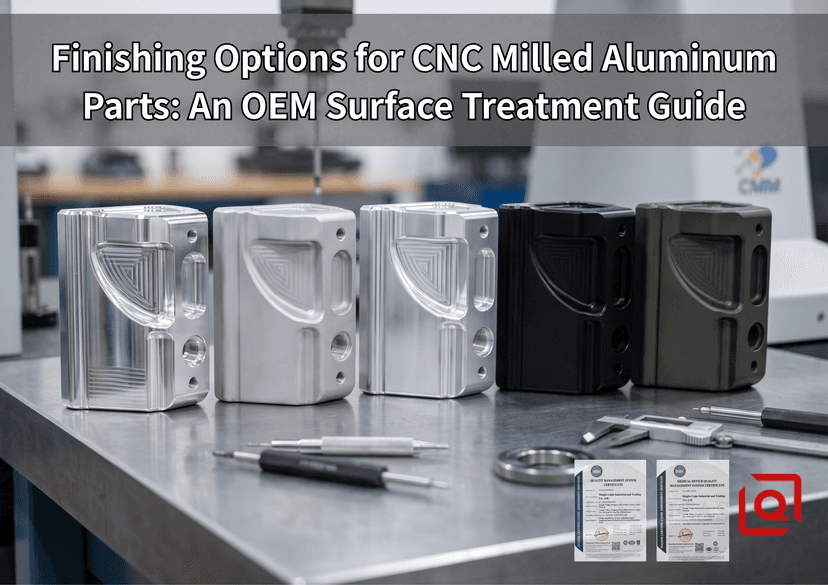
刚从加工台钳中取出的五轴加工件,轮廓分明,表面光洁如新。沿着雕刻般的6061-T6坯料延伸的清晰衍射图案,证实了主轴零跳动、CAM进给精准,以及铣刀在铝材上切削时无颤动。
然后,当这块裸坯被放到装配台上时——真正的问题就出现了。
裸露的6061铝合金质地较软,化学性质活泼,而且很容易被划伤。
将未加保护的零件掉落在潮湿的桌面上过夜,或者用汗津津的裸手触摸,第二天早上就会出现粉状的白色腐蚀斑块。将普通的钢螺栓直接拧入干燥的盲孔丝锥中,螺纹会在螺栓达到规定扭矩之前就牢牢咬死。机械加工定义了几何形状,而表面处理则将原始几何形状转化为可运行的产品。我们经常会收到设计图纸,上面匆匆写着“黑色阳极氧化”之类的通用说明,随意地放在标题栏中。如果不考虑材料生长、导电性或遮蔽边界,装配就会变成一场赌博。
以下是工程师关于后处理CNC铣削铝零件的现场指南——重点关注实际的权衡、尺寸细微差别以及弥合数字CAD模型和可靠物理硬件之间差距的生产步骤。
工程对比:铣削铝材的常用表面处理
| 表面处理类型 | 主要规格 | 典型尺寸偏差 | 表面处理手感 | 主要工程用途 |
| 加工后 | ISO 2768-m / ISO 1302 | 基准标称值(零变化) | 光滑表面,可见微刀具路径 | 功能原型、内部支架、快速装配检查。 |
| 喷砂 | 特定介质(8 至 12 号玻璃) | 轻微边缘软化(微侵蚀) | 天鹅绒般柔软的缎面质感 | 去除切割线,消除眩光,阳极氧化预处理。 |
| II 型阳极氧化 | MIL-A-8625 II 型 | 适度向外生长(约 0.008 毫米/侧) | 光滑、坚硬、均匀的光泽 | 电子外壳、装饰外壳、标准括号。 |
| III 型硬涂层 | MIL-A-8625 III 型 | 厚涂层(每侧约 0.025 毫米) | 哑光、致密、高度耐刮擦 | 高摩擦滑块、液压体、极端磨损表面。 |
| 化学薄膜(Alodine) | 符合 MIL-DTL-5541 II 型标准 | 基本无变化 | 保留原始金属质感 | 射频/电磁干扰接地面、内部空腔、粉末涂层底漆。 |
| 化学镀镍 | 符合 ASTM B733 / AMS 2404 标准 | 均匀镀层(每侧约 0.015 毫米) | 光滑、坚硬的金属光泽 | 适用于深盲孔、歧管和腐蚀性化学品环境环境。 |
步骤 0:基线 — 读取加工后表面
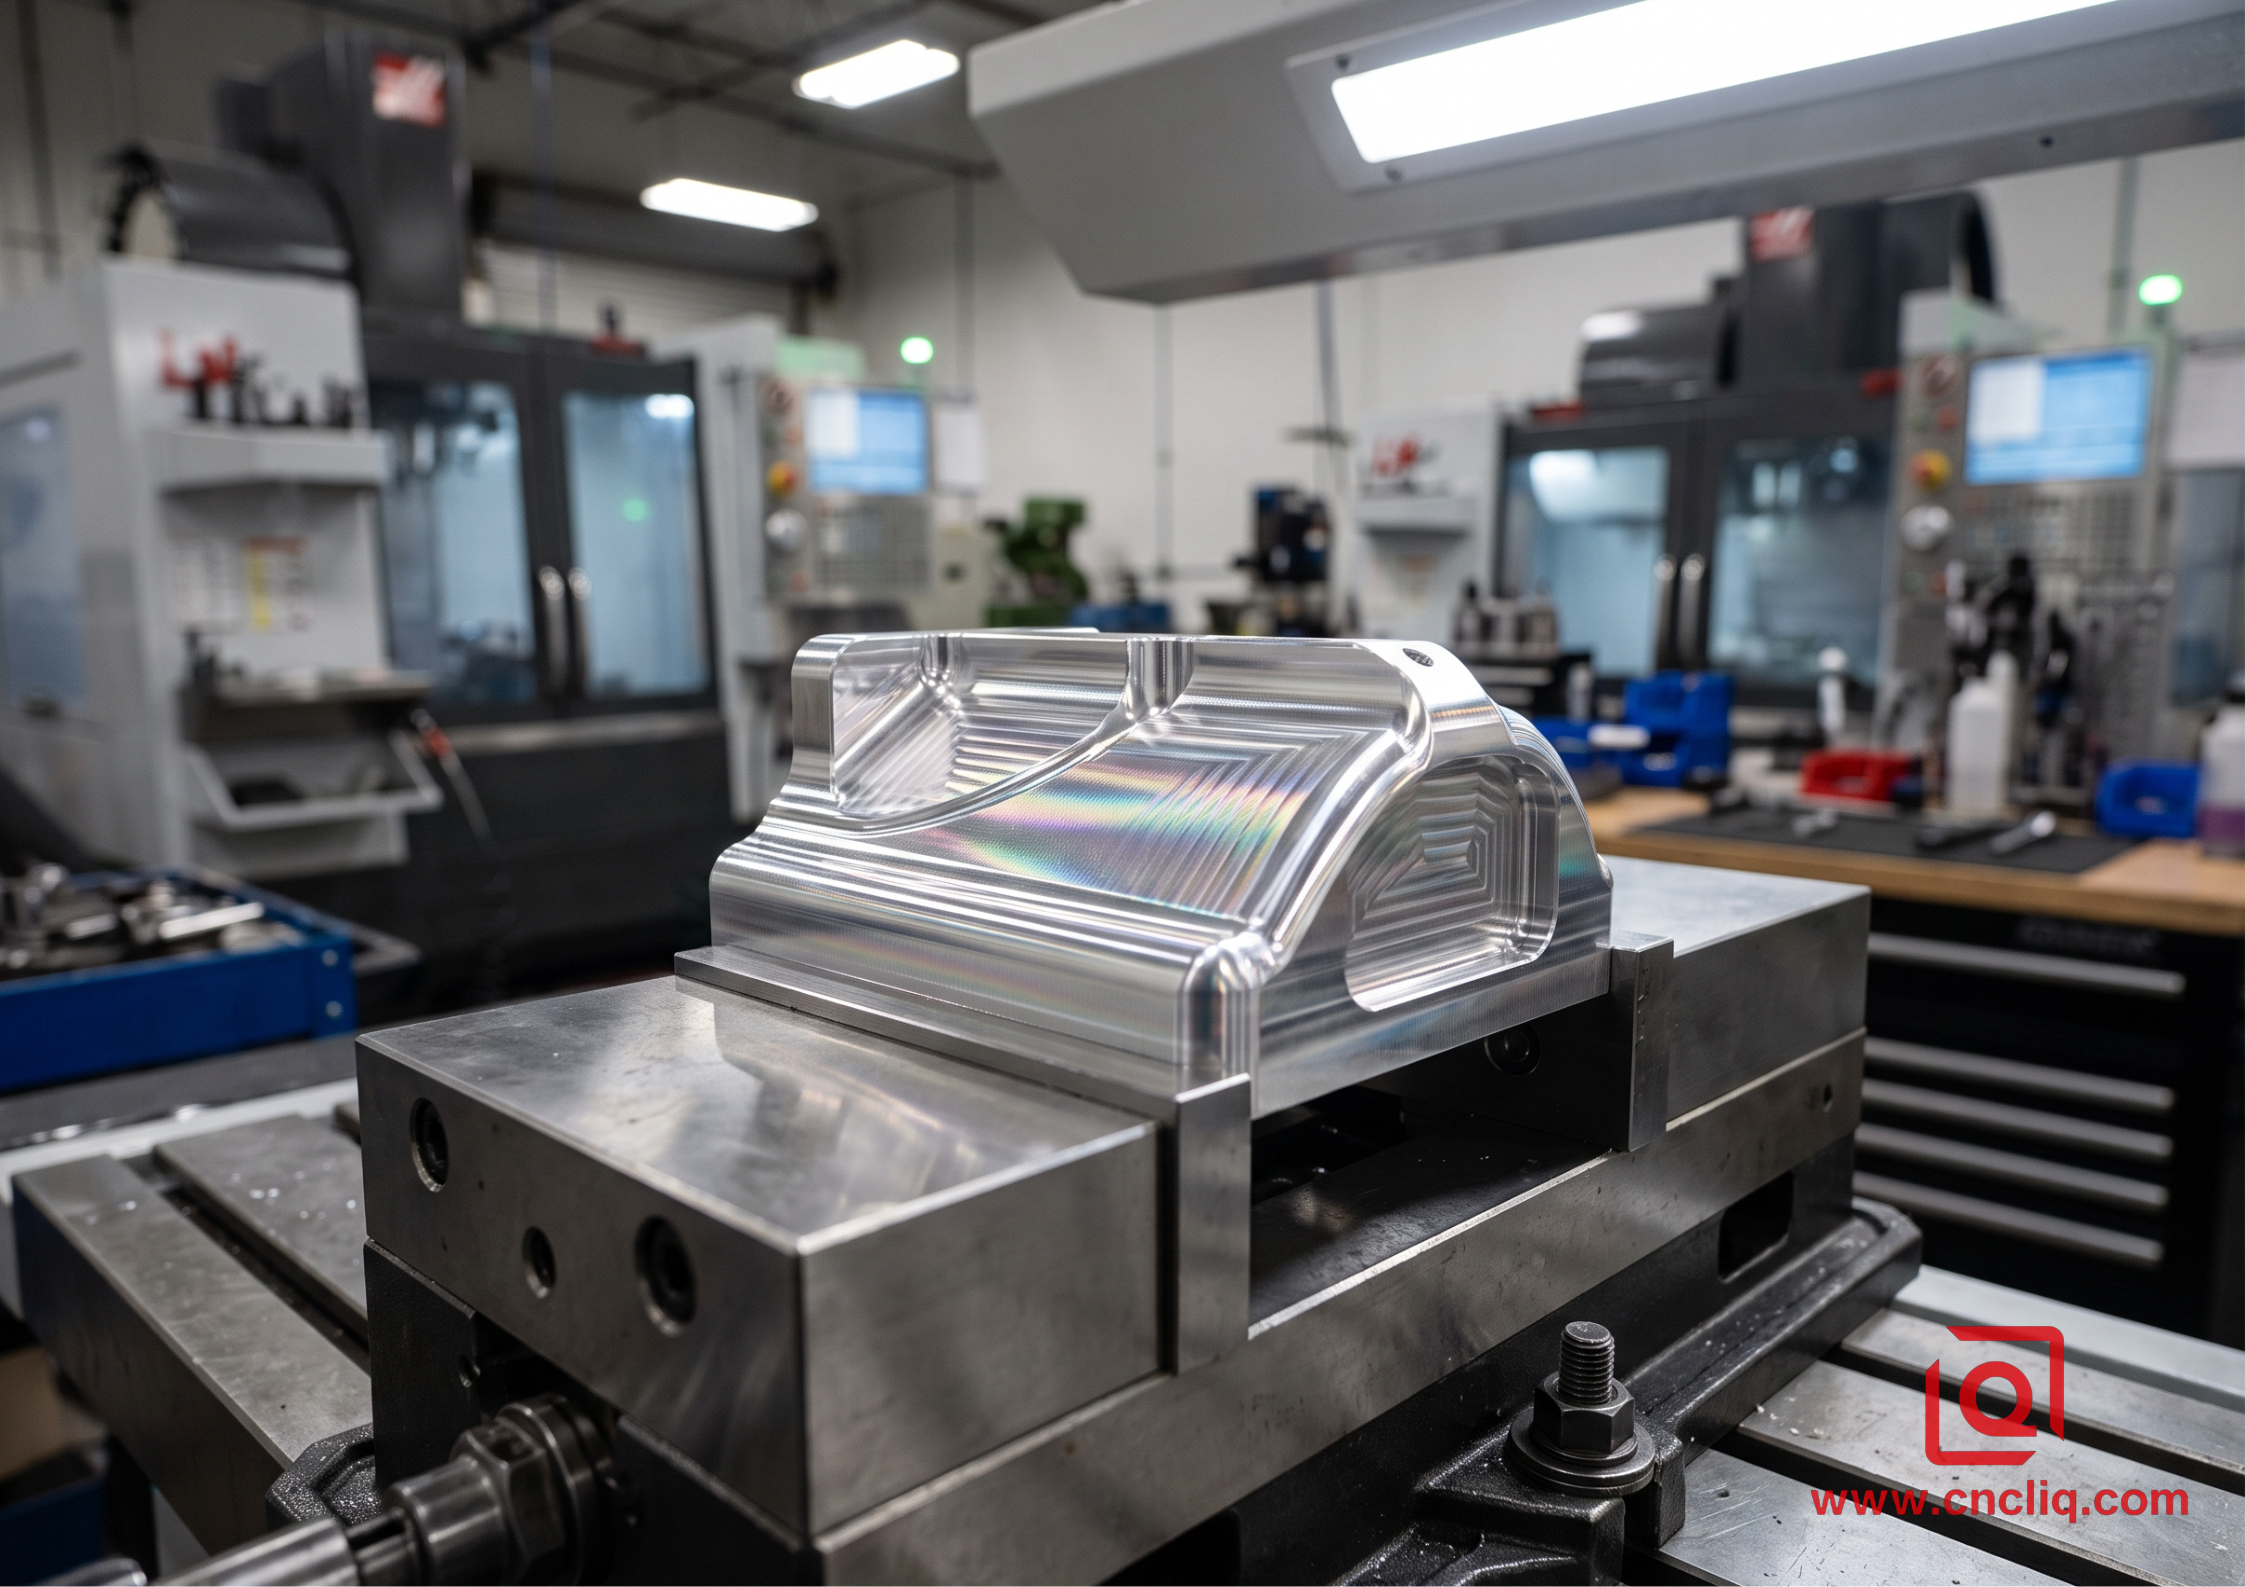
每一种表面处理都会直接影响切削刀具留下的微观形貌。您不能简单地用化学浸泡来掩盖不良的加工工艺。
 [ 单点飞铣刀 ] [ 标准球头立铣刀 ]

~~~~~~~~~~~~~~~~~~~~~~~~~~~ /\/\/\/\/\/\/\/\/\/\/\/\

平面镜面纹理 扇形脊和微尖

(低摩擦,无需喷砂)(需要喷砂以使纹路融合)
当铝制外壳离开铣床时,其表面会反映出所使用的特定刀具路径。使用 80 毫米壳铣刀进行轻扫铣削,可形成光滑、反光的表面,刀具啮合痕迹几乎难以用指尖察觉。相比之下,使用较小尺寸的立铣刀铣削深内腔时,通常会留下明显的刀具凹槽和细微的步距痕迹。
未经加工的零件,如用于隐藏的内部结构或保持完全干燥的测试夹具,则完全适用。但如果对铜或锌含量高的材料(例如 2024 和 7075)不进行涂层处理,它们会在户外或盐雾环境中快速腐蚀。
即使是可靠的 6061 铝合金也会受到损伤——从工作台上取下后,如果上面残留有水溶性冷却液,就会迅速出现点蚀。喷砂处理:打造均匀的缎面效果
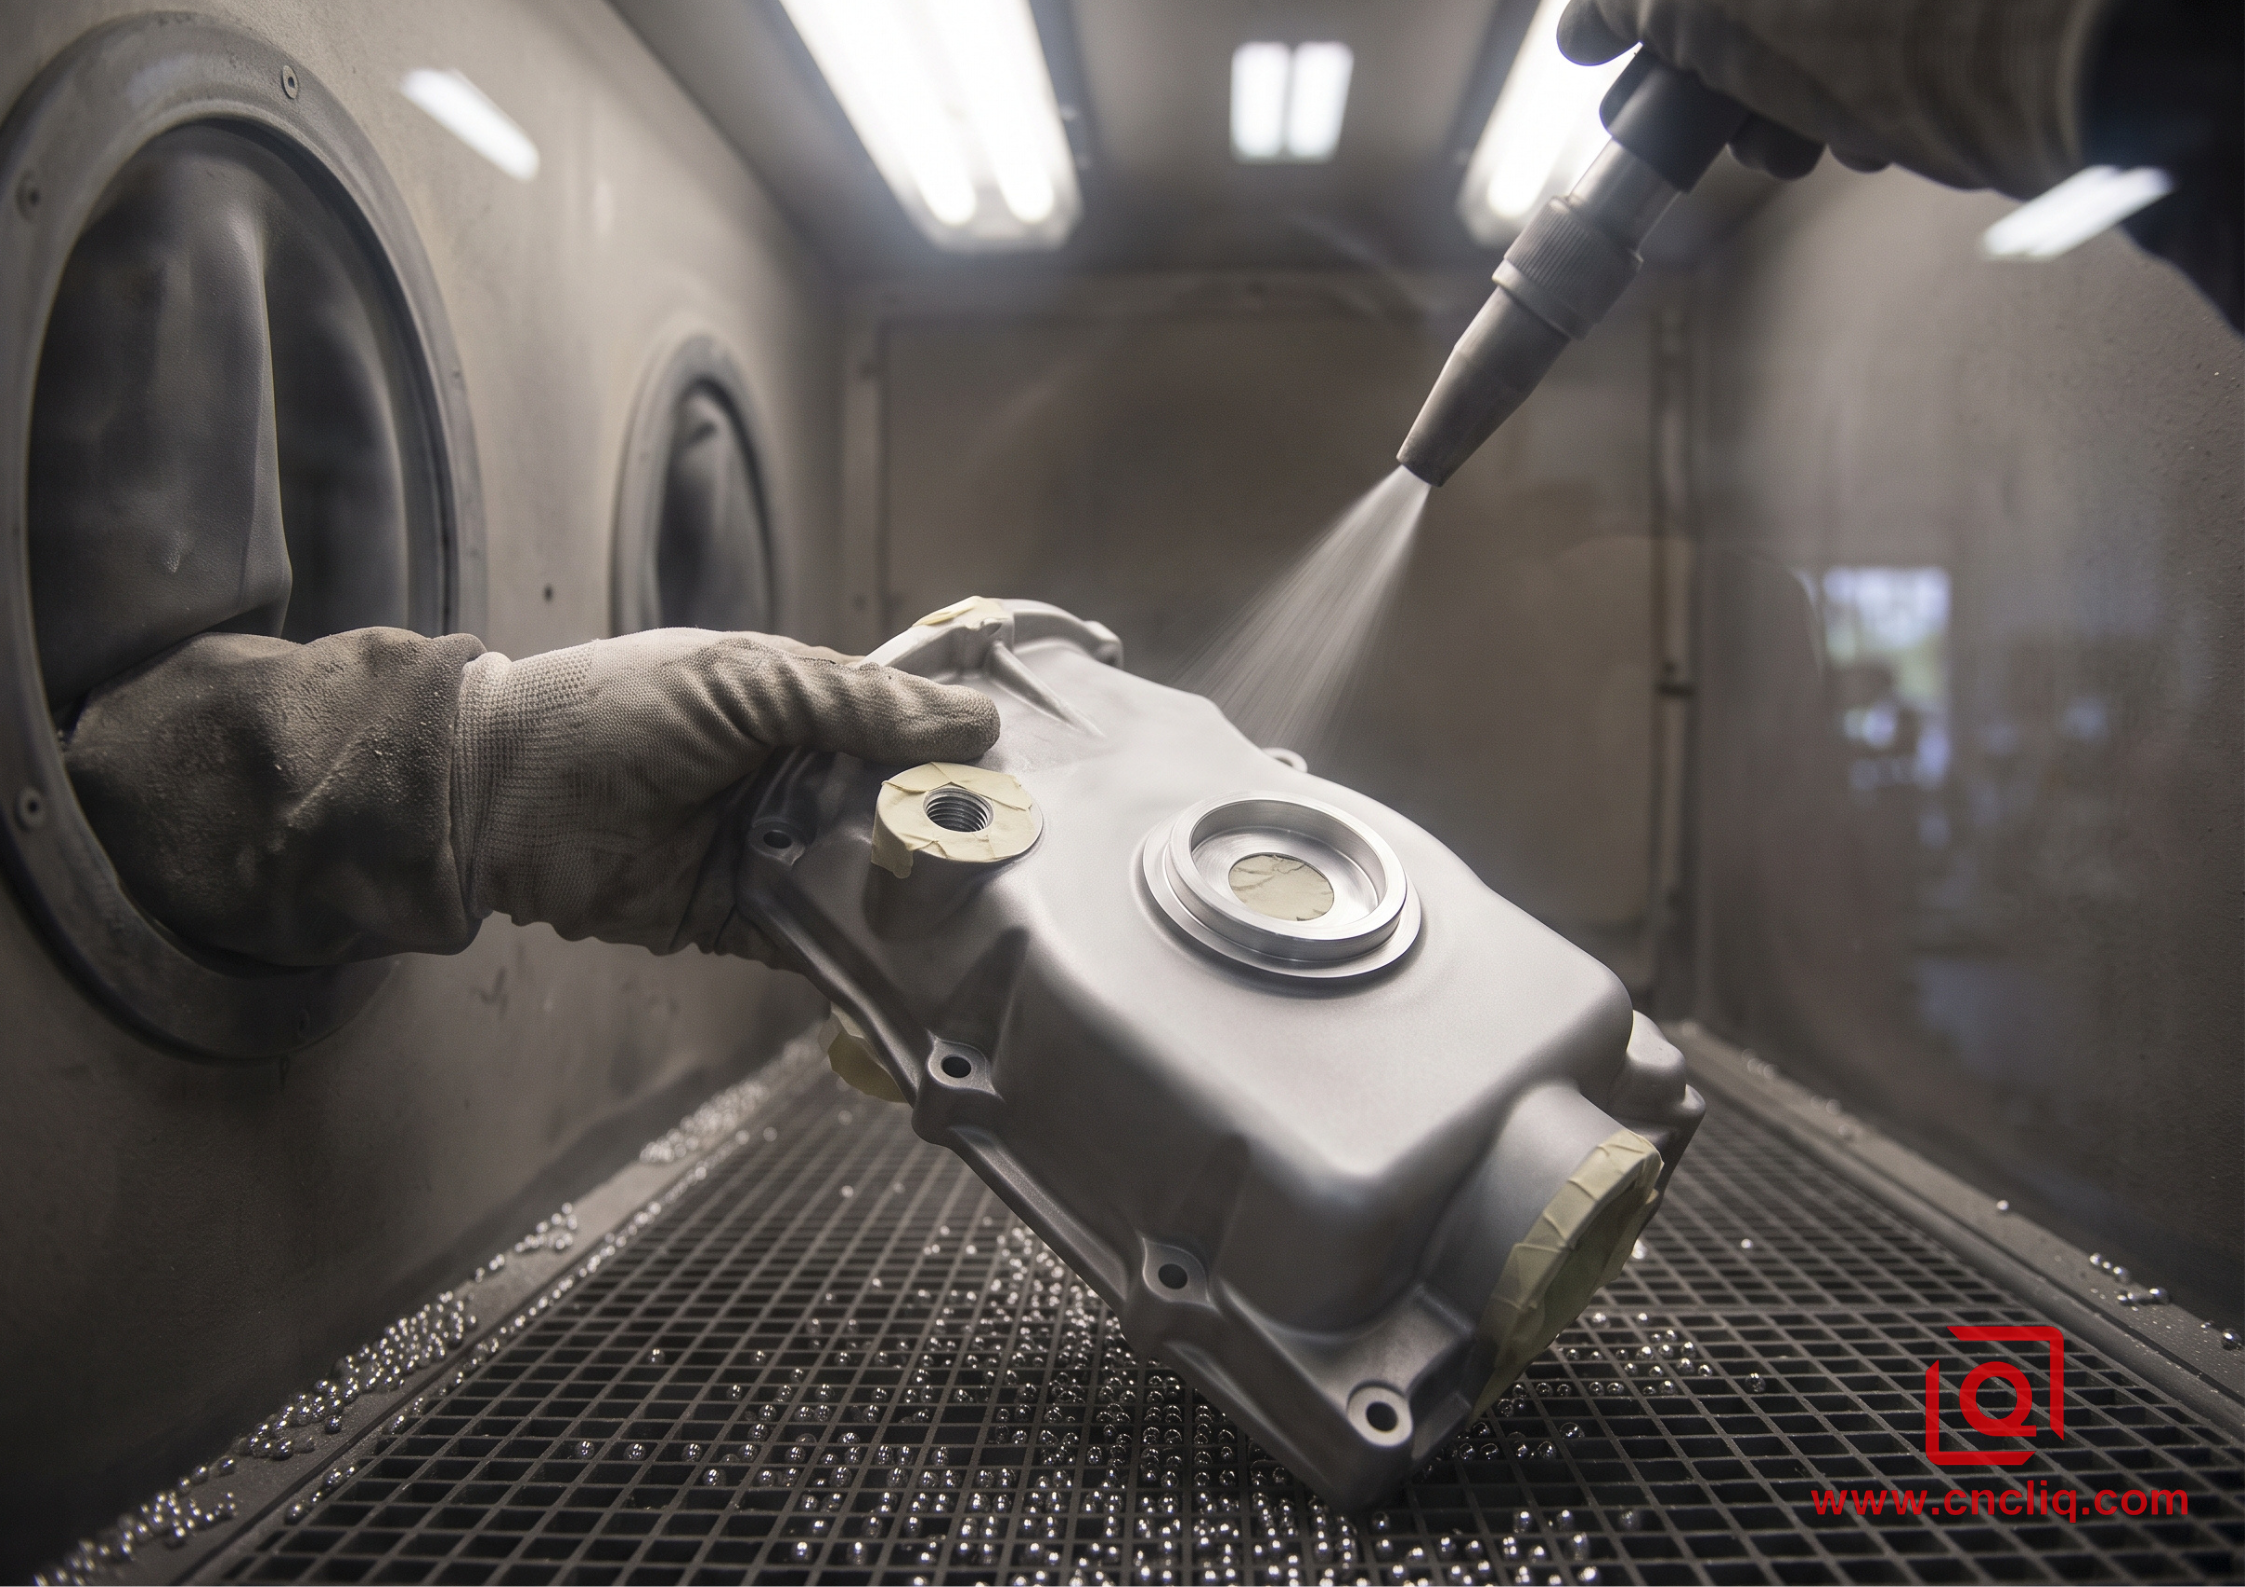
如果您需要一个外观干净、均匀且能掩盖细微刀痕的外壳,喷砂处理是化学表面处理之前的标准预处理步骤。
物理冲击:

压缩空气 + 球形玻璃珠 ===> 锤击表面并压平刀具脊

===> 留下浅的微凹坑(哑光效果)
球形玻璃介质不会腐蚀铝;可以把爆破想象成数百万个微小的锤子进行敲击。干燥车间的空气将珠粒吹入柜内,压平毛刺,并使每个面上的阶梯状刀具路径融合均匀。零件最终呈现出暗淡均匀的哑光效果,有效减少了刺眼的顶光。
车间实践:
无论你是否愿意,喷砂都会去除金属。粗大的砂粒会冲刷掉刀刃状的几何形状,使细小的倒角变圆,并将细小的砂粒直接堵塞在盲孔中。遇到紧密的销钉孔或浅螺距螺纹时,该怎么办?先遮盖住这些部位,或者至少让喷嘴远离这些关键点。
II 型阳极氧化:兼顾日常防护与色彩
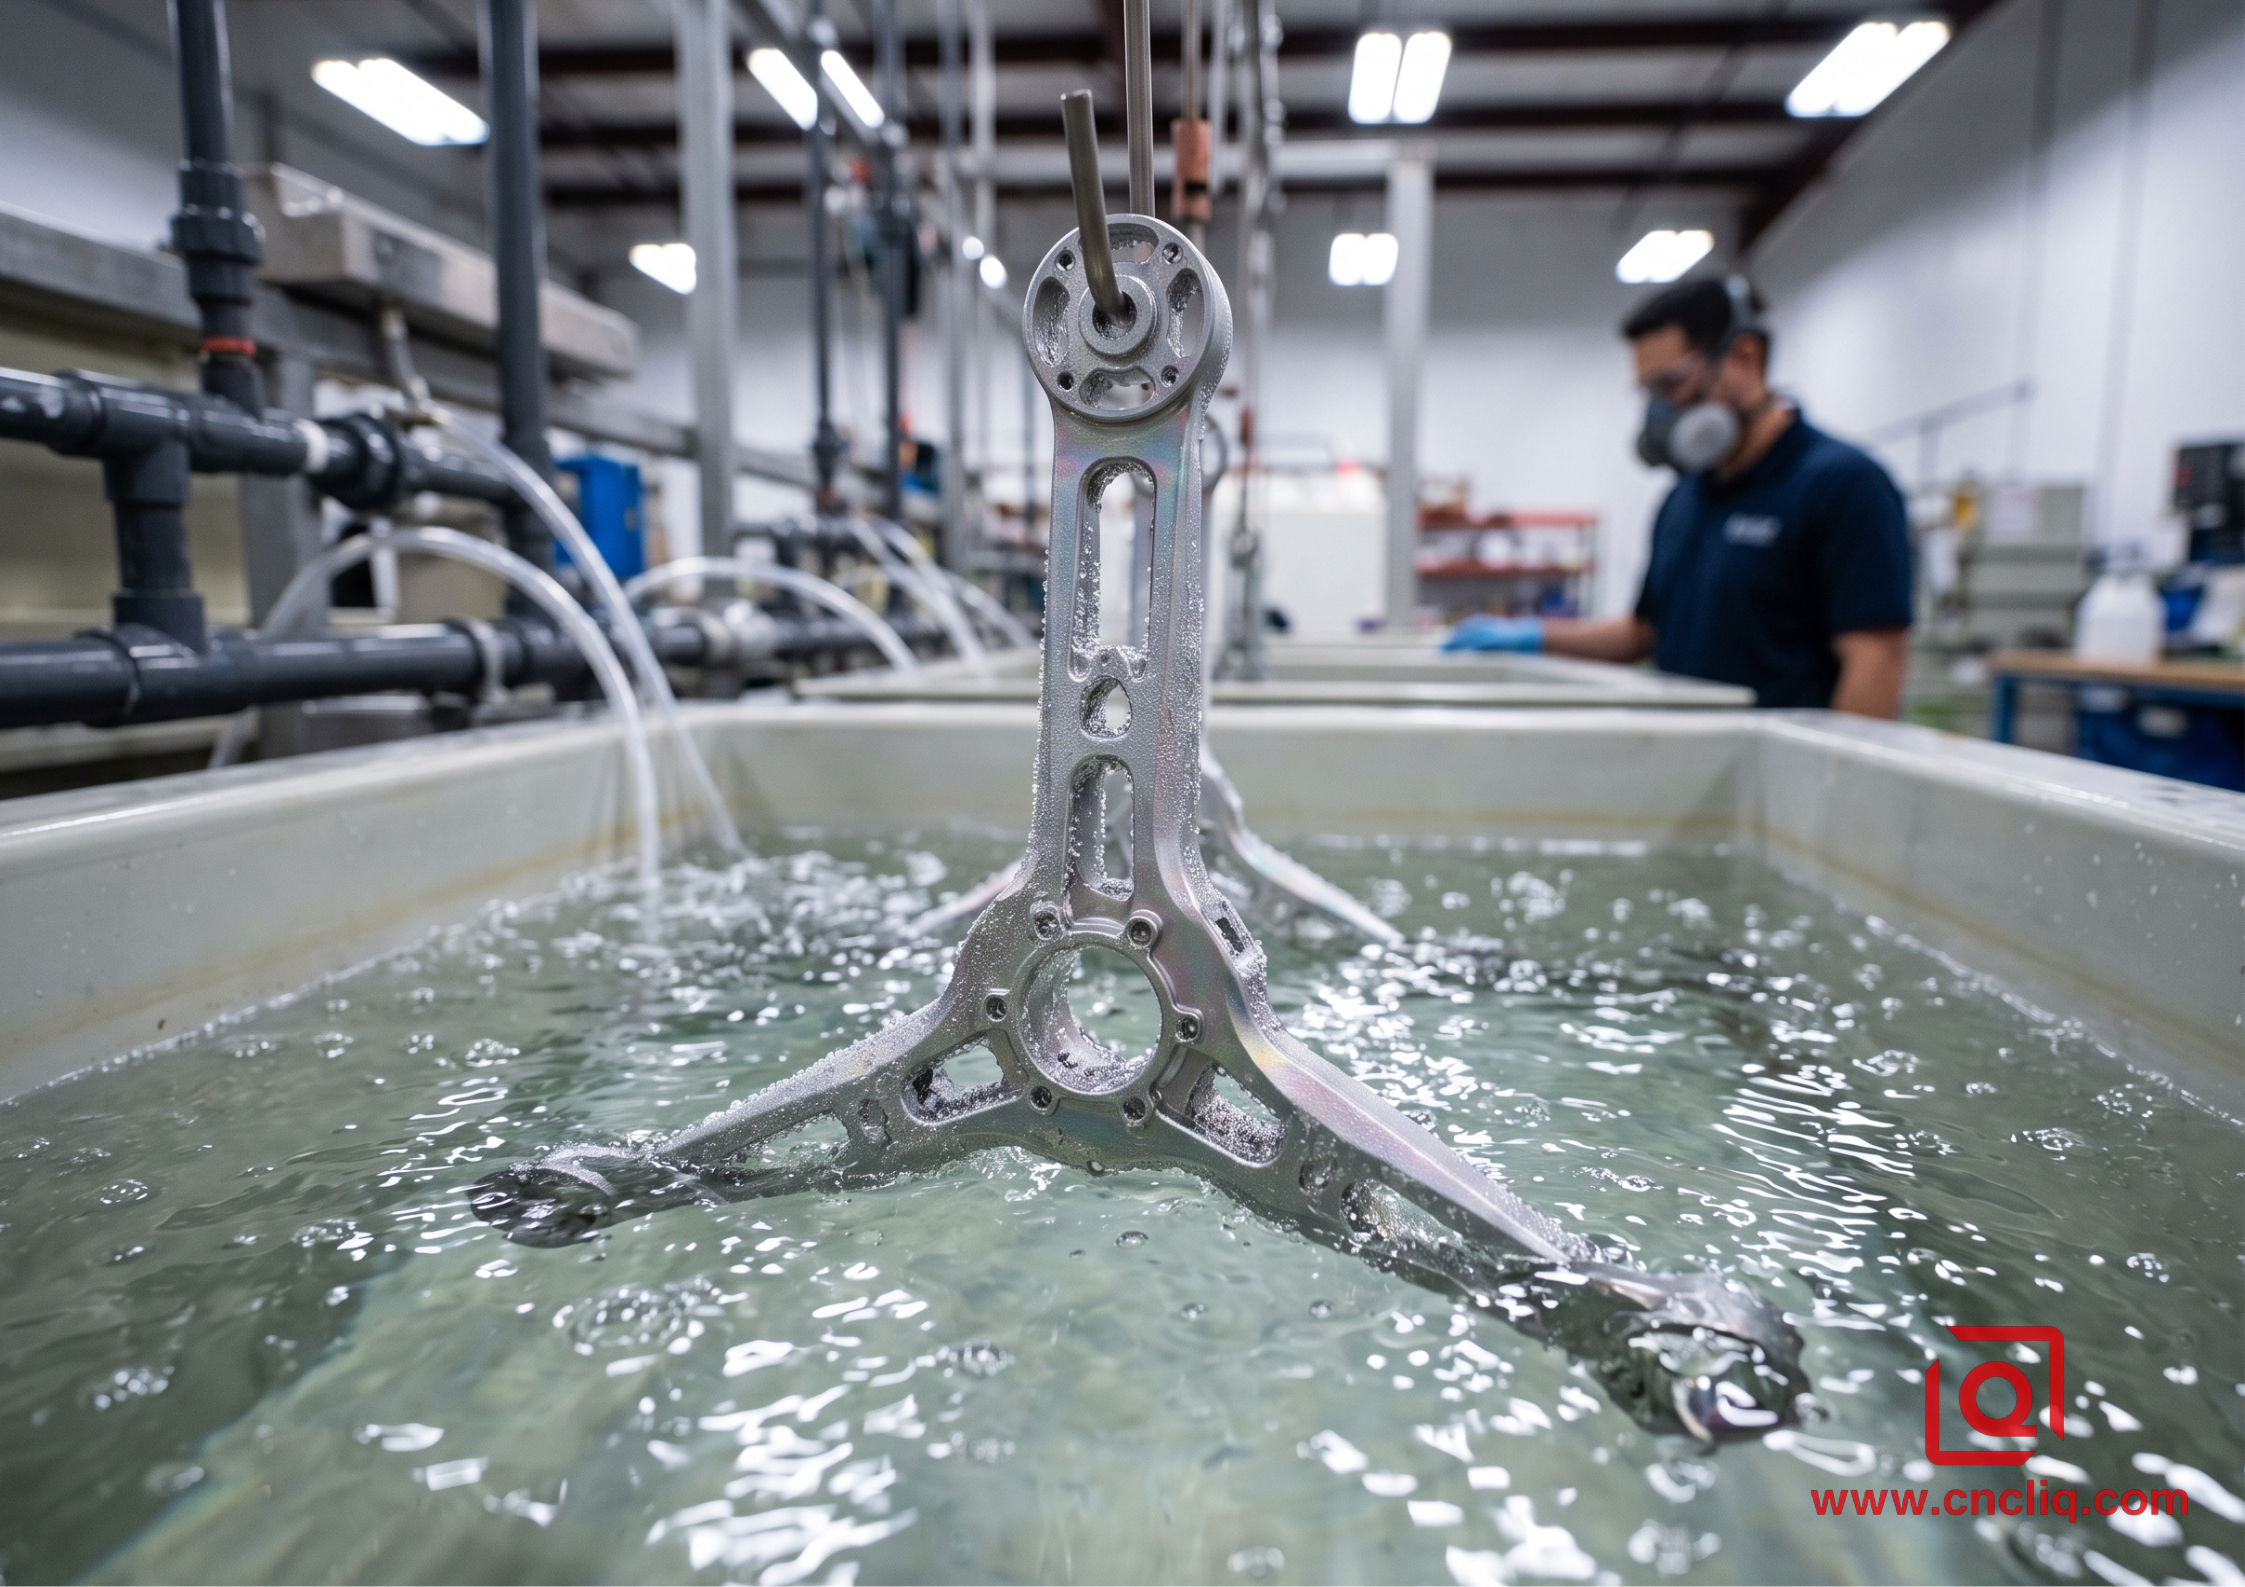
硫酸阳极氧化仍然是CNC切割零件、无人机机臂和测试齿轮箱的默认表面处理工艺。油漆、粉末涂层或电镀只是像一层松散的涂层一样包裹在裸露的金属表面。阳极氧化则不同。电流通过酸槽后,基材铝本身会直接转化为一层坚韧的、牢固结合的氧化铝外壳。
50/50 增长动态:

+--------------------------+

| 外层构建:+50% 薄膜 | <--- 向外扩展(增加外径/缩小内径)

+==========================+ <--- 原始零件边界

| 内层渗透:-50% 薄膜| <--- 消耗铝基材料

+--------------------------+
由于这种陶瓷状薄膜一半向外生长,一半渗入基材,因此每个阳极氧化表面在空间中都会略微移动。如果表面处理规范要求形成 0.016 毫米厚的氧化层:
-
外部凸台和整体厚度每侧大约增加 0.008 毫米。
-
内铰孔的半径方向会收缩约 0.008 毫米,使总直径缩小 0.016 毫米。
如果工程师设计一个用于容纳间隙很小的压入式滚珠轴承的孔,但忽略了这层氧化层,则轴承在装配过程中会卡死。
经验丰富的数控编程人员会在精加工阶段预先将孔径略微扩大,以弥补这一误差,从而使化学槽能够将孔径缩小至标准尺寸。染色与水合密封
新形成的氧化层类似于一系列垂直的微小蜂窝状孔隙。在二级阳极氧化中,这些空隙会吸收有机染料——深黑色、透明银色、浓郁蓝色和金色。
染色后,工件立即浸入接近沸腾的去离子水中。这种热冲击会使新形成的氧化层水合,使微孔壁膨胀闭合,从而将着色剂锁在孔内。
如果在这个密封件上偷工减料,那么一旦有人触摸它,敞开的毛孔就会像干抹布一样迅速吸收冷却液污泥或脏指纹。III型硬质阳极氧化:应对严苛磨损的盔甲
当铝制部件需要承受持续的机械滑动、磨蚀性粉尘或高压液压油的侵蚀时,标准的II型阳极氧化层磨损过快。此时,III型硬质阳极氧化层才是最佳选择。
流程差异:
* II型:室温浴(~20℃),中等电流,装饰性颜色。

* III 型:接近冰点的浴温(约 4°C),高电流密度,致密的结构氧化层。
冷却酸液槽可以防止高温酸蚀掉新形成的胶片,而高电流则会迫使氧化层深入胶片内部。您将获得玻璃般坚硬的装甲——其抗刮擦性能可与渗碳工具钢媲美,同时又丝毫不减铝材的轻量化优势。
由于硬质涂层比普通阳极氧化层厚得多,因此每个表面的向外凸出非常明显。典型的 0.050 毫米硬质涂层会使每个外表面向外凸出 0.025 毫米。除非您的 CAD 模型为这层厚厚的涂层预留了足够的间隙,否则滑动燕尾槽、动态活塞杆和精密安装肩部都可能受到阻碍。
外观特征:
天然未染色的硬质涂层颜色会因底层合金的不同而变化很大。在标准的 6061 铝合金上,它会呈现出漂亮的深炭灰色或橄榄色。
7075铝合金由于锌含量较高,呈现出青铜绿色。如果您的项目要求多个配合部件外观一致,请使用同一批次的原材料进行加工。化学转化膜(Alodine):保持接地和尺寸精度
有时您需要保护铝免受腐蚀,但零件不能承受任何尺寸变化或导电性损失。这时,化学转化膜(通常称为 Chem-Film 或 Alodine)就非常适用。
 [ 阳极氧化膜 ] [ 化学转化膜

* 陶瓷状,不导电 * 极薄,凝胶状反应

* 尺寸增长明显 * 尺寸变化为零

* 适用于摩擦和磨损环境 * 保持电气接地通路
无需阳极氧化槽和电流;化学薄膜只需快速浸入即可形成超薄保护层。涂层堆积量为绝对零。这意味着您可以将其清洗到射频波导法兰、微间距螺纹和紧密铰孔上,而不会影响后续的滑动配合。
由于这种转换层允许电子自由通过,因此在需要为电路板和内部屏蔽层提供接地连续性的电子外壳中,通常会指定使用化学薄膜。
化学镀镍:深入内部结构
阳极氧化严重依赖于视线电流。高电流往往集中在锋利的外部边缘,有时会造成局部烧蚀,而深的内部角落和狭窄凹槽的底部几乎没有电流,导致保护层很薄甚至没有保护层。
电流与化学浸渍:

阳极氧化(电场):外角堆积严重;深腔内部堆积较弱。化学镀镍(液态):在所有潮湿区域流动;形成完全一致的壁厚。
化学镀镍通过自催化化学反应解决了这个问题。镀槽内无需通电。只要化学镀液能够流入空腔并润湿金属,镍磷合金就能以稳定均匀的速率沉积在各处。
深液压端口、交叉的内部通道和凹槽螺纹的镀层厚度与外表面完全相同,从而形成均匀、耐用且耐腐蚀的金属保护层。
战略性遮蔽:保护关键几何形状
复杂的定制零件很少能在每个平方毫米上都获得均匀的表面处理。通常情况下,您需要在外框上涂覆一层坚固的硬质涂层以抵抗刮擦,在内部凸台上涂覆一层未经阳极氧化处理的导电接地面,并在精密定位销孔内保留裸露的金属。
要实现这一点,需要在零件进入化学处理线之前进行刻意的掩蔽处理。
 +----------------------------+

| III 型硬质涂层外层 |

| ========================== |

| [ 6061-T6 铝合金本体 ] |

| |

| ( ) 扩孔销孔 |

| | (硅胶塞) |

| | [ 已遮盖 ] |

+---+-------------------------+
必备遮蔽工具:

* 锥形硅胶塞:手工压入螺纹盲孔和铰孔中,以密封加工液。

* 耐高温胶带:整齐地贴在平面配合焊盘上,以保护裸露的铝材用于电气接地。

* 可剥离液体阻隔剂:手工涂抹在不规则台阶、曲面边界和复杂的内部过渡区域。
设计清洁断裂:
毛细作用力将罐内化学物质带入微小裂缝中。
让某人在平坦、开放的表面正中心用胶带贴出边界,酸液必然会渗到边界下方,留下参差不齐、渗色的油漆线。给它们一些可以粘住的东西:铣出一个台阶,切出一个倒角,或者在分界线上开一个 O 形圈槽。这个凸缘可以作为胶带边缘的硬止点,从而留下笔直、干净利落的分界线。
实际应用案例:沿海激光雷达扫描仪外壳
一家自动化客户委托我们为港口码头起重机上的旋转激光雷达齿轮定制一个 6061-T6 传感器外壳。工作环境极其恶劣:持续不断的海盐喷雾、炙烤般的紫外线以及发动机剧烈的振动,日夜不停地冲击着组件。
设计难题:

* 外壳:需承受持续的盐雾腐蚀和搬运磨损。

* 轴承座:两个孔需要采用 H7 滑动配合来安装精密主轴轴承。

* 内部安装架:需要洁净的金属对金属接触,以实现散热和电气接地。

* 镜头面:需要 O 形圈密封以防止雨水侵蚀。
制造流程的执行方式:
-
加工设置:
主壳体在五轴加工中心上加工。
双轴承孔在粗加工时特意加工得比实际尺寸小 0.015 毫米,然后在精加工时加工到预先计算的中间尺寸,以便为后续精加工步骤留出精确的间隙。 -
密封槽的准备:
使用专用成型刀具切割端面密封 O 形圈槽,以获得光滑、洁净的底面。严禁在槽内进行喷砂处理,以保持刀具表面的光滑度,从而确保软橡胶密封件能够可靠地安装到位,不会渗漏。
-
多阶段掩蔽和化学处理:
-
首先,将整个裸壳体浸入透明化学转化膜中,使所有内部空腔获得基本的耐腐蚀性,且不改变任何尺寸。
-
接下来,将定制切割的硅胶塞插入所有螺纹孔中,并将精密模切的胶带圆盘紧紧压在轴承孔和内部散热垫上。
-
然后将零件装架并转移到冷酸槽中进行 III 型硬质阳极氧化处理,在其外表面形成致密、耐磨的橄榄炭黑色外层。
-
-
拆卸和最终检验:
-
零件冲洗干燥后,技术人员撕掉遮蔽胶带并拔出硅胶塞。
-
内部接地搁板和轴承孔完全清洁,呈现出导电化学膜淡淡的虹彩光泽,同时保持了裸金属的导电性。
-
坐标测量机 (CMM) 验证证实,轴承孔的尺寸完全符合 H7 公差范围,确保主轴轴承在最终装配过程中能够顺利滑入到位。
-
OEM图纸实用经验法则
-
明确标明基体合金:并非所有铝材在酸洗槽中的表现都相同。6061铝合金可形成均匀、可预测的表面;7075铝合金则会自然氧化成较深的绿色色调;铸造合金可能会出现斑驳或变灰。
-
定义后处理尺寸: 为避免误解,请在图纸上明确标注:“尺寸适用于所有表面处理和电镀之后。” 这可以告知加工人员调整其偏移量以适应膜的生长。
-
避免对微型内螺纹进行阳极氧化: 除非您使用特殊的超大丝锥加工微型内螺纹(例如 M3 或更小),否则请明确说明它们在阳极氧化过程中可能会被堵塞。细螺纹内部的硬氧化物堆积经常会导致不锈钢螺钉在组装过程中卡住。
-
去除尖锐的外边缘:阳极氧化层从金属表面垂直生长。在锋利的棱角处,脆性氧化层会剥落,形成易碎的边缘。所有外边缘的设计都应至少带有一个小的倒角或圆角。
-
确认拉拔接触点:阳极氧化需要电接触,这意味着小型弹簧夹或螺纹钛棒必须接触工件。请指定一个非关键面、内壁或现有螺纹孔,以确保微小的拉拔接触痕迹不会影响功能或外观。
常见问题解答
问题1:喷砂处理能否完全掩盖粗加工造成的严重刀痕或凹痕?
喷砂处理可以磨圆尖锐的台阶,并消除轻微的刀迹,但它无法弥补加工缺陷。深凹痕、颤纹和不均匀的步距在喷砂介质的作用下只会变成凹陷。它们仍然会反射光线,并且非常显眼。
追求真正的哑光效果始于主轴。首先要确保工件干净;圆形玻璃介质的作用是冷加工均匀的纹理,而不是修补粗糙的铣削痕迹。问题2:为什么用同一铝合金不同批次加工的零件在阳极氧化后有时会出现色差?
阳极氧化层直接从基体金属中生长出来,而不是在其表面形成层状结构。这意味着氧化层反映了特定钢坯内部的化学成分。硅、铜和铁的含量在每次铸造过程中都会发生变化,而轧制温度和淬火循环也会影响内部晶粒的分布。将不同批次的零件浸入相同的阳极氧化槽中,酸的腐蚀作用也会有所不同。最终会导致零件在螺栓连接处出现光泽不匹配和明显的颜色差异。
问题3:能否在III型硬质阳极氧化层上应用鲜艳的装饰色?
硬质阳极氧化会在冻结线周围形成一层厚厚的致密氧化层,根据合金的不同,氧化层会自然变成炭黑色、深青铜色或暗橄榄色。由于底色如此之深,使用浅色染料(例如透明银色、鲜红色或皇家蓝色)是不可能的。只有纯黑色染料才能在硬质阳极氧化层上稳定着色。如果您想要鲜艳的企业颜色,则必须进行普通的II型阳极氧化。
问题4:化学转化膜在粉末涂层或湿漆下是如何工作的?
裸露的铝会氧化成一层粉状硬壳,使湿漆或粉末涂层失去附着力。
如果保持裸露状态,表层会剥落,锈迹会随着时间的推移在下方蔓延。将预处理过的零件浸入化学薄膜浴中,会在金属表面形成一层紧密的被动保护层,阻挡湿气,并使底漆表面具有粗糙的附着力。这层薄膜能够牢固地固定整个涂层,即使偶尔有划痕穿透面漆,室外的潮气也不会使油漆起泡。问题5:如果工程师忘记在阳极氧化处理的外观零件上指定安装位置,会发生什么情况?
每个铝制零件都必须牢牢地咬合在导电的钛或铝制夹具上,才能承受高电流槽的电流。电流无法在空气中流动,因此,无论夹具的夹爪抓住零件的哪个部分,都会保持完全裸露和无色。
把这个决定交给电镀供应商,他们可能会直接夹住前框或外倒角——在客户第一眼看到的地方留下两个粗糙的银色接触痕迹。摘要
精加工将未经处理的CNC金属变成可靠的硬件。玻璃珠喷砂处理去除台阶,2 型阳极氧化处理可实现高精度色牢度和耐磨损性,3 型硬质涂层可为重型装甲提供保护,而薄化学膜则可保护接地路径。每次槽处理都会在零件尺寸、导电性和耐候性之间做出不同的权衡。要达到 OEM 组件的精度,就需要提前规划:考虑压入配合孔内的镀层厚度,切割用于胶带遮蔽的减压槽,并消除金属间的干摩擦。做到这些,零件就能直接放入设备中,而不会卡滞或在运行中失效。
联系方式
免责声明
本博客发布的所有技术文章、材料规格、加工建议和表面处理详情仅供参考。请注意,博客文章中的一般性见解不能替代已签署的技术协议。由于定制零件会因材料炉号、机器校准和具体公差而异,因此具有约束力的质量规范仅以您批准的CAD图纸、已签署的合同和正式的质量计划为准。
本博客中展示的所有客户案例研究均已彻底匿名化和脱敏处理。所展示的性能指标、制造流程和图像仅用于说明我们的定制加工能力,并不代表所有订单的统一标准。
力勤制造团队
宁波力勤实业拥有18年的精密工程经验,为全球高要求市场生产高精度金属零部件。我们的生产基地占地6,500平方米。生产中心配备超过 150 台机床,集 4 轴和 5 轴数控加工、车铣复合加工、冷挤压和压铸于一体。这种配置使我们能够无缝管理项目,将零件从最初的 CAD 设计概念直接转化为最终交付。 我们严格把控质量,绝不妥协。我们以严谨的工程态度对待每一个严格的公差要求。凭借 ISO 9001、ISO 13485 和 IATF 16949 认证,我们的质量保证工程师对每个生产批次都进行严格的 IPQC、FQC 和 OQC 检查。从 CMM 尺寸映射和光学轮廓分析到硬度和盐雾测试,我们预先验证您的关键规格,以便您获得可直接安装的组件,无需担心组装难题或代价高昂的生产线停工。除了生产制造,我们还能保证在两小时内响应新的询价请求,直接支持原型打样,并提供覆盖欧洲、北美、亚洲和大洋洲的顺畅出口运输服务。
欢迎垂询和样品。访问我们的网站或直接联系我们获取极具竞争力的报价!
