 العربية




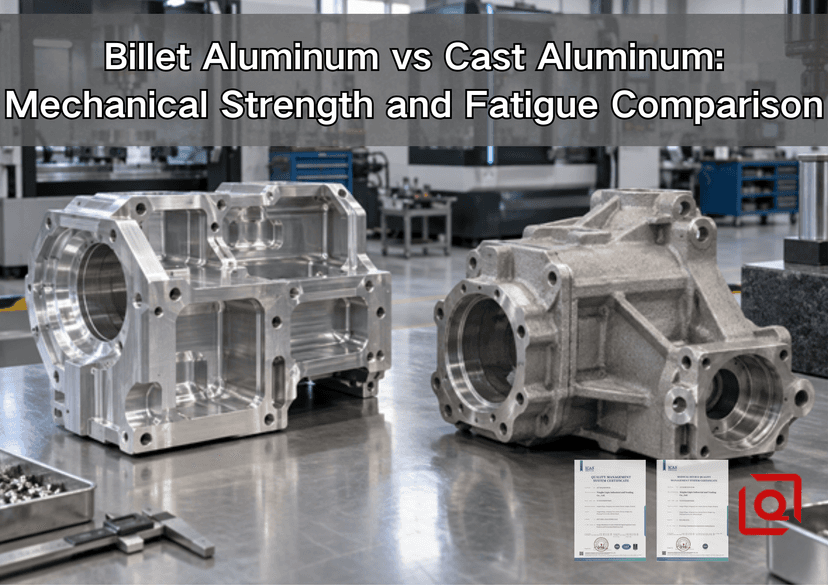
هل تُفاضل بين استخدام الألمنيوم الخام والألمنيوم المصبوب لصنع دعامة أو غلاف أو مشعب أو جزء دوار سيتعرض لأحمال متكررة؟ هذا السؤال يتردد كثيرًا في قسم عروض الأسعار لدينا، وغالبًا ما يكون مصحوبًا بافتراض مسبق: أن الألمنيوم الخام أقوى. هذه الإجابة مُبسطة للغاية. في ورشتنا، نبدأ بدراسة السبيكة ودرجة حرارتها. ثم نسأل عن مسار الحمل، وكيفية تصنيع القطعة الخام، وكيف سيبدو السطح بعد التشغيل، وأين قد يبدأ الشق. قد يكون صبّ الألمنيوم A356-T6 السليم مناسبًا جدًا لغلاف إنتاجي. مع ذلك، قد يتعرض جزء من الألمنيوم 7075 للتلف المبكر إذا كان اتجاه حبيباته أو نصف قطره أو تشطيب أداة القطع غير مناسب.
سنفصل الحمل الزائد لمرة واحدة عن ملايين الدورات الأصغر، وسنفحص المسام وآثار القطع، ونختتم بالمعلومات التي يجب أن يتضمنها طلب عرض الأسعار. المسار المفيد هو المسار الذي يمكنك التحقق من نقاط ضعفه.
باختصار: إذا كان الجزء مُحمّلاً بحمل كبير والكميات لا تزال قليلة، فإنّ استخدام المعدن المطروق غالبًا ما يكون الخيار الأسهل. فخصائصه عادةً ما تكون أكثر استقرارًا، كما أنّ العيوب الداخلية فيه أقل إشكالية. أما الصب، فيُفضّل استخدامه عندما يصعب تشكيل الشكل، أو يكون فقد المواد كبيرًا، أو عندما يكون حجم الإنتاج مُبررًا لاستخدام الأدوات. في المشاريع الدورية أو تلك المتعلقة بالسلامة، لا يُثبت ملصق الشراء الكثير؛ بل تُثبت الشهادات وسجلات العمليات وفحص المناطق الحرجة واختبار الأجزاء ذلك.
1. ما هو المعنى الحقيقي لكلمتي "Billet" و "Cast"؟
أولًا، دعونا نوضح خطأً في المصطلحات. إنّ المعدن المشغول ليس معدنًا خرج من عملية الصب. تبدأ عملية التصنيع بالمعدن المصبوب، ثم تُشكّله بالدرفلة أو البثق أو السحب أو التشكيل. عندما يطلب منا المشتري "قطعة من سبيكة معدنية"، فإنّ المقصود عادةً هو قطعة نهائية مقطوعة من قضيب أو صفيحة أو من سبيكة مبثوقة. في طلبات عروض الأسعار الفعلية، يكون هذا المعدن عادةً من نوع 6061-T6/T651 أو 6082-T6 أو 2024-T351 أو 7075-T6/T651.
تسلك عملية الصب النهائية مسارًا معدنيًا أقصر: حيث تتجمد السبيكة في قالب يشبه القطعة المطلوبة. ومع ذلك، فإن كلمة "صب" ليست وصفًا كاملاً. فقوالب الرمل، وقوالب الجاذبية، وأنظمة الضغط المنخفض، وقوالب الضغط العالي، تملأ وتبرد بطرق مختلفة. وتنتج هذه الطرق حدودًا جدارية مختلفة وأنماط عيوب متباينة. إن اعتبار سبيكة A356-T6 المصبوبة بالجاذبية وسبيكة A380 المصبوبة بالقالب مادة واحدة يشبه اعتبار جميع أنواع الفولاذ من نفس الدرجة.
يُعدّ هذا التمييز مهمًا لأنّ الشكل والتركيب المعدني يتحدان معًا. تُمكّن عملية تشكيل القوالب المُبرمج من تعديل التجاويف والثقوب والبيانات المرجعية دون الحاجة إلى شراء قالب جديد. تُنتج عملية الصب أضلاعًا منحنية وممرات مغلقة ونتوءات وجدرانًا رقيقة بكفاءة، ولكنّ الأدوات والبوابات والتهوية وسُمك المقطع الموضعي والمعالجة الحرارية تؤثر على النتيجة. يشرح دليل ليكين لعمليات تشكيل الألومنيوم كيف تُشكّل عمليات الطحن والخراطة والبثق خطة الإنتاج، بينما يركز دليل الصب بالقوالب مقابل التصنيع باستخدام الحاسوب على الحجم والتكلفة. أما هذه المقالة، فتُركّز عمدًا على جانبٍ أضيق: القوة والإجهاد.
2. القوة الميكانيكية: قارن بين السبائك، وليس بين الملصقات.
تصف المقاومة الساكنة ما يحدث عند زيادة الحمل مرة واحدة. أما مقاومة الخضوع فتشير إلى النقطة التي يبدأ عندها التشوه الدائم. وتُعرف مقاومة الشد القصوى بأنها أقصى إجهاد هندسي يتم الوصول إليه في اختبار الشد. ويشير الاستطالة إلى مدى تمدد العينة قبل الكسر، مما يعطي نظرة مفيدة، وإن كانت غير مكتملة، على المطيلية. كما يهتم المصممون بمقاومة الكسر، وقوة التحمل، ومقاومة القص، ودرجة الحرارة، وبيئة التآكل.
القيم المذكورة أدناه هي قيم مرجعية تمثيلية، وليست قيماً تصميمية مسموح بها. يؤثر شكل المنتج، وسماكته، واتجاهه، ومعالجته الحرارية، ومصدر العينة، ومعيار الاختبار، جميعها على النتائج. قد لا تتطابق الخصائص المقاسة من قضبان مصبوبة بشكل منفصل مع العينات المقطوعة من مسبوكات إنتاجية سميكة أو ذات تغذية رديئة. تُحدد جمعية أمريكا الشمالية لصب القوالب القيم النموذجية لسبائك الصب بالقوالب كمعلومات مرجعية وليست حدوداً دنيا مضمونة للتصميم في معايير مواصفات منتجاتها .
المادة / المسار | قوة الخضوع النموذجية | قوة الشد القصوى النموذجية | استطالة نموذجية | الترجمة العملية |
قضيب أو صفيحة مطروقة من 6061-T6 | حوالي 276 ميجا باسكال | حوالي 310 ميجا باسكال | حوالي 8%–12%، حسب الشكل والسمك | قوة متوازنة، ومقاومة للتآكل، وقابلية للتشغيل الآلي، وتوافر؛ أساس مشترك للأجزاء المصنعة باستخدام البليت. |
منتج مطروق من سبيكة 7075-T6 | حوالي 500 ميجا باسكال | حوالي 570 ميجا باسكال | حوالي 7%–11%، حسب الاتجاه والسمك | قوة ثابتة أعلى بكثير، ولكن حساسية أكبر لبيئة التآكل والاتجاه العرضي القصير؛ يجب أن تحدد المواصفات شكل المنتج ودرجة صلابته. |
صب القوالب الدائمة A356-T6 | غالباً ما تتراوح بين 170 و210 ميجا باسكال | غالباً ما تتراوح بين 230 و290 ميجا باسكال | غالباً ما تتراوح النسبة بين 3% و8% | مفيد للمسبوكات الهيكلية عندما تكون جودة الصهر والتصلب والمعالجة الحرارية والتحكم في العيوب مؤهلة. |
صب القوالب عالي الضغط A380 | حوالي 159 ميجا باسكال في البيانات النموذجية لـ NADCA | حوالي 324 ميجا باسكال في البيانات النموذجية لـ NADCA | حوالي 3.5% في العينات المصبوبة بشكل منفصل | قابلية صب ممتازة واقتصاديات عالية الحجم؛ تختلف خصائص الجزء الحقيقي باختلاف سمك الجدار والمسامية والطبقة الخارجية وظروف العملية. |
لاحظ لماذا يُعدّ الادعاء بنسبة مئوية واحدة "أقوى" مُضللاً. قد يُظهر الفولاذ A380 قيمة شدّ قصوى جيدة، لكن قيمة خضوعه وليونته أقل بكثير من الفولاذ 6061-T6. في المقابل، يتفوق الفولاذ 7075-T6 على كليهما في القوة الساكنة، ولكنه قد يكون غير ضروري، ويصعب حمايته في بعض البيئات المُسببة للتآكل، وأقل مرونة في اتجاهات الحبيبات غير المواتية. تكمن مهمة المهندس في مقارنة الخاصية التي تتحكم في نمط الفشل.
لماذا يكون المخزون المطروق عادةً أكثر اتساقًا
ضع حافة صفيحة مقطوعة بجانب قطعة مصبوبة، وستلاحظ الفرق غالبًا قبل استخدام المجهر. فالدرفلة أو البثق يضغطان على البنية المتصلبة ويمددانها. تصبح الحبيبات موجهة، وتتكسر الجزيئات أو يُعاد توزيعها، وتُغلق بعض الفراغات الأصلية. يتميز المنتج النهائي عمومًا بكثافته العالية وثباته من دفعة إلى أخرى. وهذا ما يجعله خيارًا عمليًا لقوس نموذجي، أو مشعب ذي حجم إنتاج منخفض، أو أي مشروع قد يؤدي فيه وجود مسام مخفية واحدة إلى الإخلال بسطح الإحكام.
هناك مشكلة، ومن السهل إغفالها في شهادة المواد. للحديد المشغول اتجاه محدد. يُطلق المصنع على هذه الاتجاهات اسم: الطولي، والعرضي الطويل، والعرضي القصير. لا ينمو الشق بنفس المعدل في الاتجاهات الثلاثة. عندما ينسحب التجميع عبر الاتجاه الأقل ملاءمة، قد لا يؤدي استخدام سبيكة أقوى في طلب الشراء إلى حل مشكلة التخطيط الأساسية.
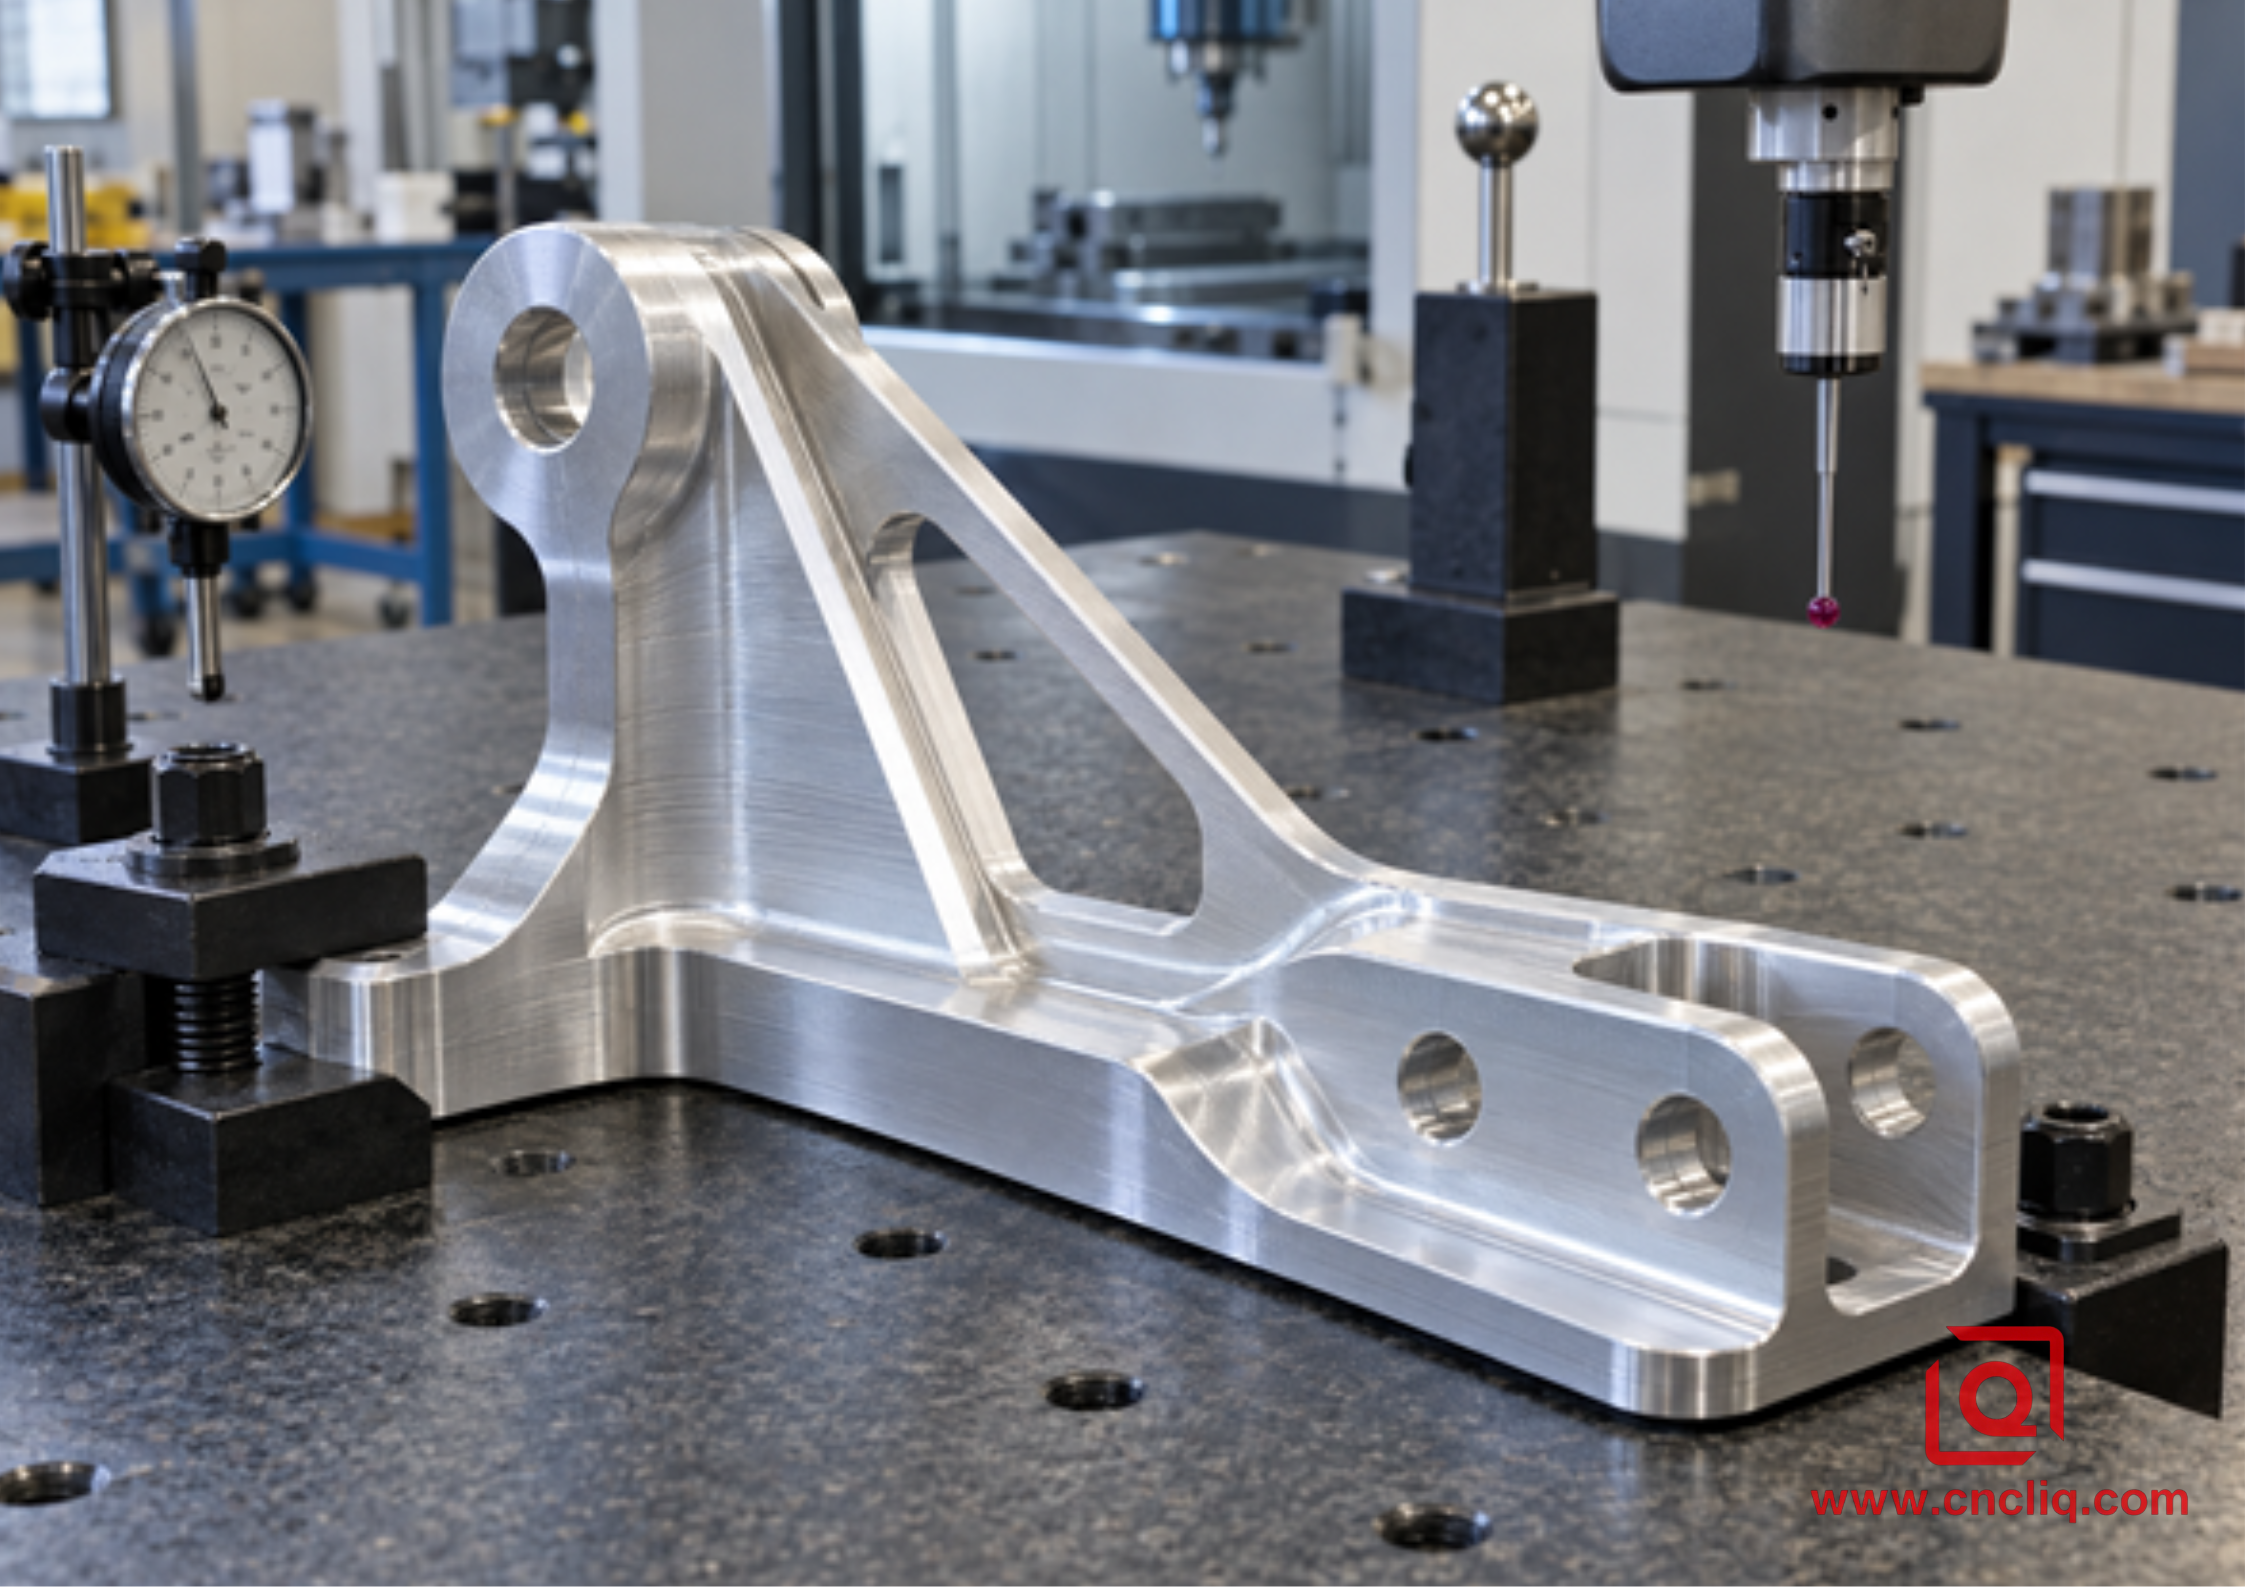
بدأ هذا القوس بمادة خام نظيفة، لكن الرسم والقطع لا يزالان مهمين: نصف القطر الداخلي، واتجاه الخامة، ومرحلة التشطيب الأخيرة، وحمل التثبيت كلها تترك أثراً في أداء الإجهاد.
لماذا أصبح أداء الممثلين أكثر انتشارًا؟
يُظهر المسبوك صورةً مختلفةً عند فتحه. فقد يُخلّف الغاز مساماتٍ مستديرة. وقد ينكمش الجزء السميك غير المُغذّى جيدًا من الداخل. كما قد توجد طبقات أكسيد مطوية، أو شوائب، أو لحامات باردة، أو بنية خشنة موضعية. لا تُؤدي أيٌّ من هذه العوامل إلى رفض القطعة تلقائيًا، فالموقع هو العامل الحاسم. تُعدّ المسامات الصغيرة المدفونة في جدار سميك هادئ مشكلةً، بينما تُشكّل المسامات نفسها التي يُحدثها القاطع عند جذر ضلع مُحمّل مشكلةً أخرى.
يؤثر معدل التبريد أيضًا على الخصائص. قد يبرد جدار مصبوب رقيق بالقرب من سطح الأداة بسرعة، مكونًا طبقة خارجية كثيفة نسبيًا، بينما يبرد نتوء سميك ببطء أكبر. إذا أزالت عملية التشغيل الطبقة الخارجية أو تقاطعت مع مجموعة مسامات، فقد تتغير نتيجة الإجهاد الموضعي. لذلك، ينبغي أن تحدد رسومات الصب المناطق الحرجة بدلًا من إجراء فحص مكلف لكل ملليمتر مربع.
3. الإرهاق: ما لا يُظهره الاختبار الثابت
قد يبدو جزء ما سليمًا بعد اختبار التحميل الأول، ثم يتشقق بعد أشهر. يُعرف هذا التراكم البطيء للتلف تحت الضغط المتكرر بالإجهاد. يمكن أن يتشقق المكون حتى عندما تبقى كل دورة أقل من حد المرونة الساكنة. لا تُظهر سبائك الألومنيوم عمومًا مستوى التحمل الواضح المرتبط ببعض أنواع الفولاذ، لذا يجب تحديد مقاومة الإجهاد عند عدد محدد من الدورات وتحت نسبة إجهاد معينة. القيمة بدون شروط اختبار تكون ناقصة.
يغطي معيار ASTM E466 اختبار الإجهاد المحوري ذي السعة الثابتة والمتحكم فيه بالقوة للعينات المعدنية في الهواء عند درجة حرارة الغرفة. كما يوضح المعيار نقطة هامة: أن هذا الإجراء مخصص للعينات، وليس للمنتجات الكاملة. يُعد وصف معيار ASTM E466 مفيدًا عند تحديد كيفية توليد بيانات منحنى الإجهاد-عدد الدورات (S-N) المقارنة. مع ذلك، لا تزال الأجزاء الحقيقية بحاجة إلى عوامل أمان مناسبة، وأطياف أحمال، ومراعاة الظروف البيئية، والتحقق من صحة النتائج.
اقرأ مخطط S-N بعناية: يُمثل المحور الرأسي سعة الإجهاد، بينما يُمثل المحور الأفقي العمر الافتراضي. بالنسبة لسبائك 6061-T6، تقع العديد من المراجع المُستخدمة في اختبار الشعاع الدوار في نطاق منتصف التسعينيات ميجا باسكال عند حوالي 100 مليون دورة، وذلك في ظل ظروف المختبر المُحددة. أما بالنسبة لسبائك A356-T6، فيُلاحظ تباين واسع في قيم الإجهاد نظرًا لاختلاف طريقة الصب وكثافة العيوب. تُشير إحدى مجموعات بيانات القوالب الدائمة إلى قيم تتراوح بين 81 و99 ميجا باسكال عند 10 ملايين دورة لنموذجها عند R = -1؛ بينما قد تكون قيم الإجهاد في المراجع المُستخدمة في الصب الرملي أقل من ذلك. قد تتداخل هذه النطاقات، لذا فإن اسم السبيكة وحده لا يُعد دليلًا قاطعًا على أن المُكوّن النهائي سيصل إلى عمره الافتراضي المُستهدف.
متغير التعب | لماذا يغير ذلك النتيجة | ما يجب تضمينه في الرسم أو طلب عرض الأسعار |
نسبة الإجهاد، R | إن الشد والضغط المعكوسين تمامًا أكثر ضررًا من التذبذب الصغير حول متوسط الإجهاد الموجب. | الحد الأدنى والحد الأقصى للحمل، والحمل المسبق، والضغط، أو عزم الدوران؛ لا توفر فقط "دورات". |
هدف الدورة | قد لا يتحمل الإجهاد المقبول لـ 100,000 دورة 10,000,000 دورة. | العمر الافتراضي المطلوب، دورة التشغيل، عمليات البدء/الإيقاف، الأحمال الزائدة، وفترة الفحص. |
حالة السطح | قد يتحول الخدش الذي يبدو سطحياً إلى أول خدش عميق. وينطبق الأمر نفسه على خطوط القطع الخشنة، والزوائد، وحفر التآكل. | قم بالإنهاء فقط عند الحاجة؛ حدد أنصاف الأقطار والحواف المحمية. |
الهندسة وعامل الشق | تؤدي الحواف الصغيرة، وانحرافات الخيوط، ومجاري المفاتيح، والتغيرات المفاجئة في الجدار إلى زيادة الإجهاد. | نصف القطر الحرج، وتخفيف الخيط، ونظام المرجع، واتجاه الحمل. |
العيوب | يمكن أن تتصرف المسام أو طبقات الأكسيد القريبة من السطح مثل الشقوق الموجودة مسبقًا. | التصوير الشعاعي للمنطقة الحرجة، أو التصوير المقطعي المحوسب، أو اختبار اختراق الصبغة، أو اختبار الضغط، أو خطة التقطيع. |
بيئة | يمكن أن يؤدي التآكل ودرجة الحرارة والاحتكاك إلى تقصير عمر الإجهاد. | السائل، ونطاق درجة الحرارة، والتعرض للملح، والطلاء، ومادة التزاوج، وظروف الصيانة. |
تبدأ الشقوق عادةً من التفاصيل، وليس في جدول الخصائص العادي.
عندما يعود جزء تالف إلى طاولة العمل، نادرًا ما يبقى سبب الشق غامضًا لفترة طويلة. غالبًا ما نجده في زاوية داخلية حادة لتسهيل الوصول إلى الأدوات، أو في آخر سن لولبي بجوار الكتف، أو في خط اهتزاز في وصلة مشطوفة، أو في علامة إزالة نتوءات متسرعة. في أعمال الصب، قد يكشف التشطيب عن مسام في المكان الخطأ تمامًا. قد يكون متوسط الإجهاد الذي يُظهره النموذج مناسبًا، بينما تقوم الرقعة الصغيرة في تلك التفاصيل بجهد أكبر بكثير.
بالنسبة للأجزاء المصنعة من سبائك معدنية، استخدم أنصاف أقطار قابلة للتشكيل واسعة، ووجه المعدن بحيث لا يعتمد مسار الإجهاد الحرج على اتجاه المادة الأضعف. تحكم في تعشيق أداة القطع وحالتها في الزوايا الحرجة. تجنب المزج اليدوي التجميلي إلا إذا تم تحديد الطريقة والاتجاه وحدود القبول. بالنسبة للأجزاء المصبوبة، انقل البوابات، وفتحات الفائض، وميزات القذف، والانتقالات من السماكة العالية إلى السماكة المنخفضة بعيدًا عن نقاط الإجهاد العالية. شغّل نقاط المرجعية وأسطح منع التسرب بدعم كافٍ لتجنب كشف العيوب أو تضخيمها.
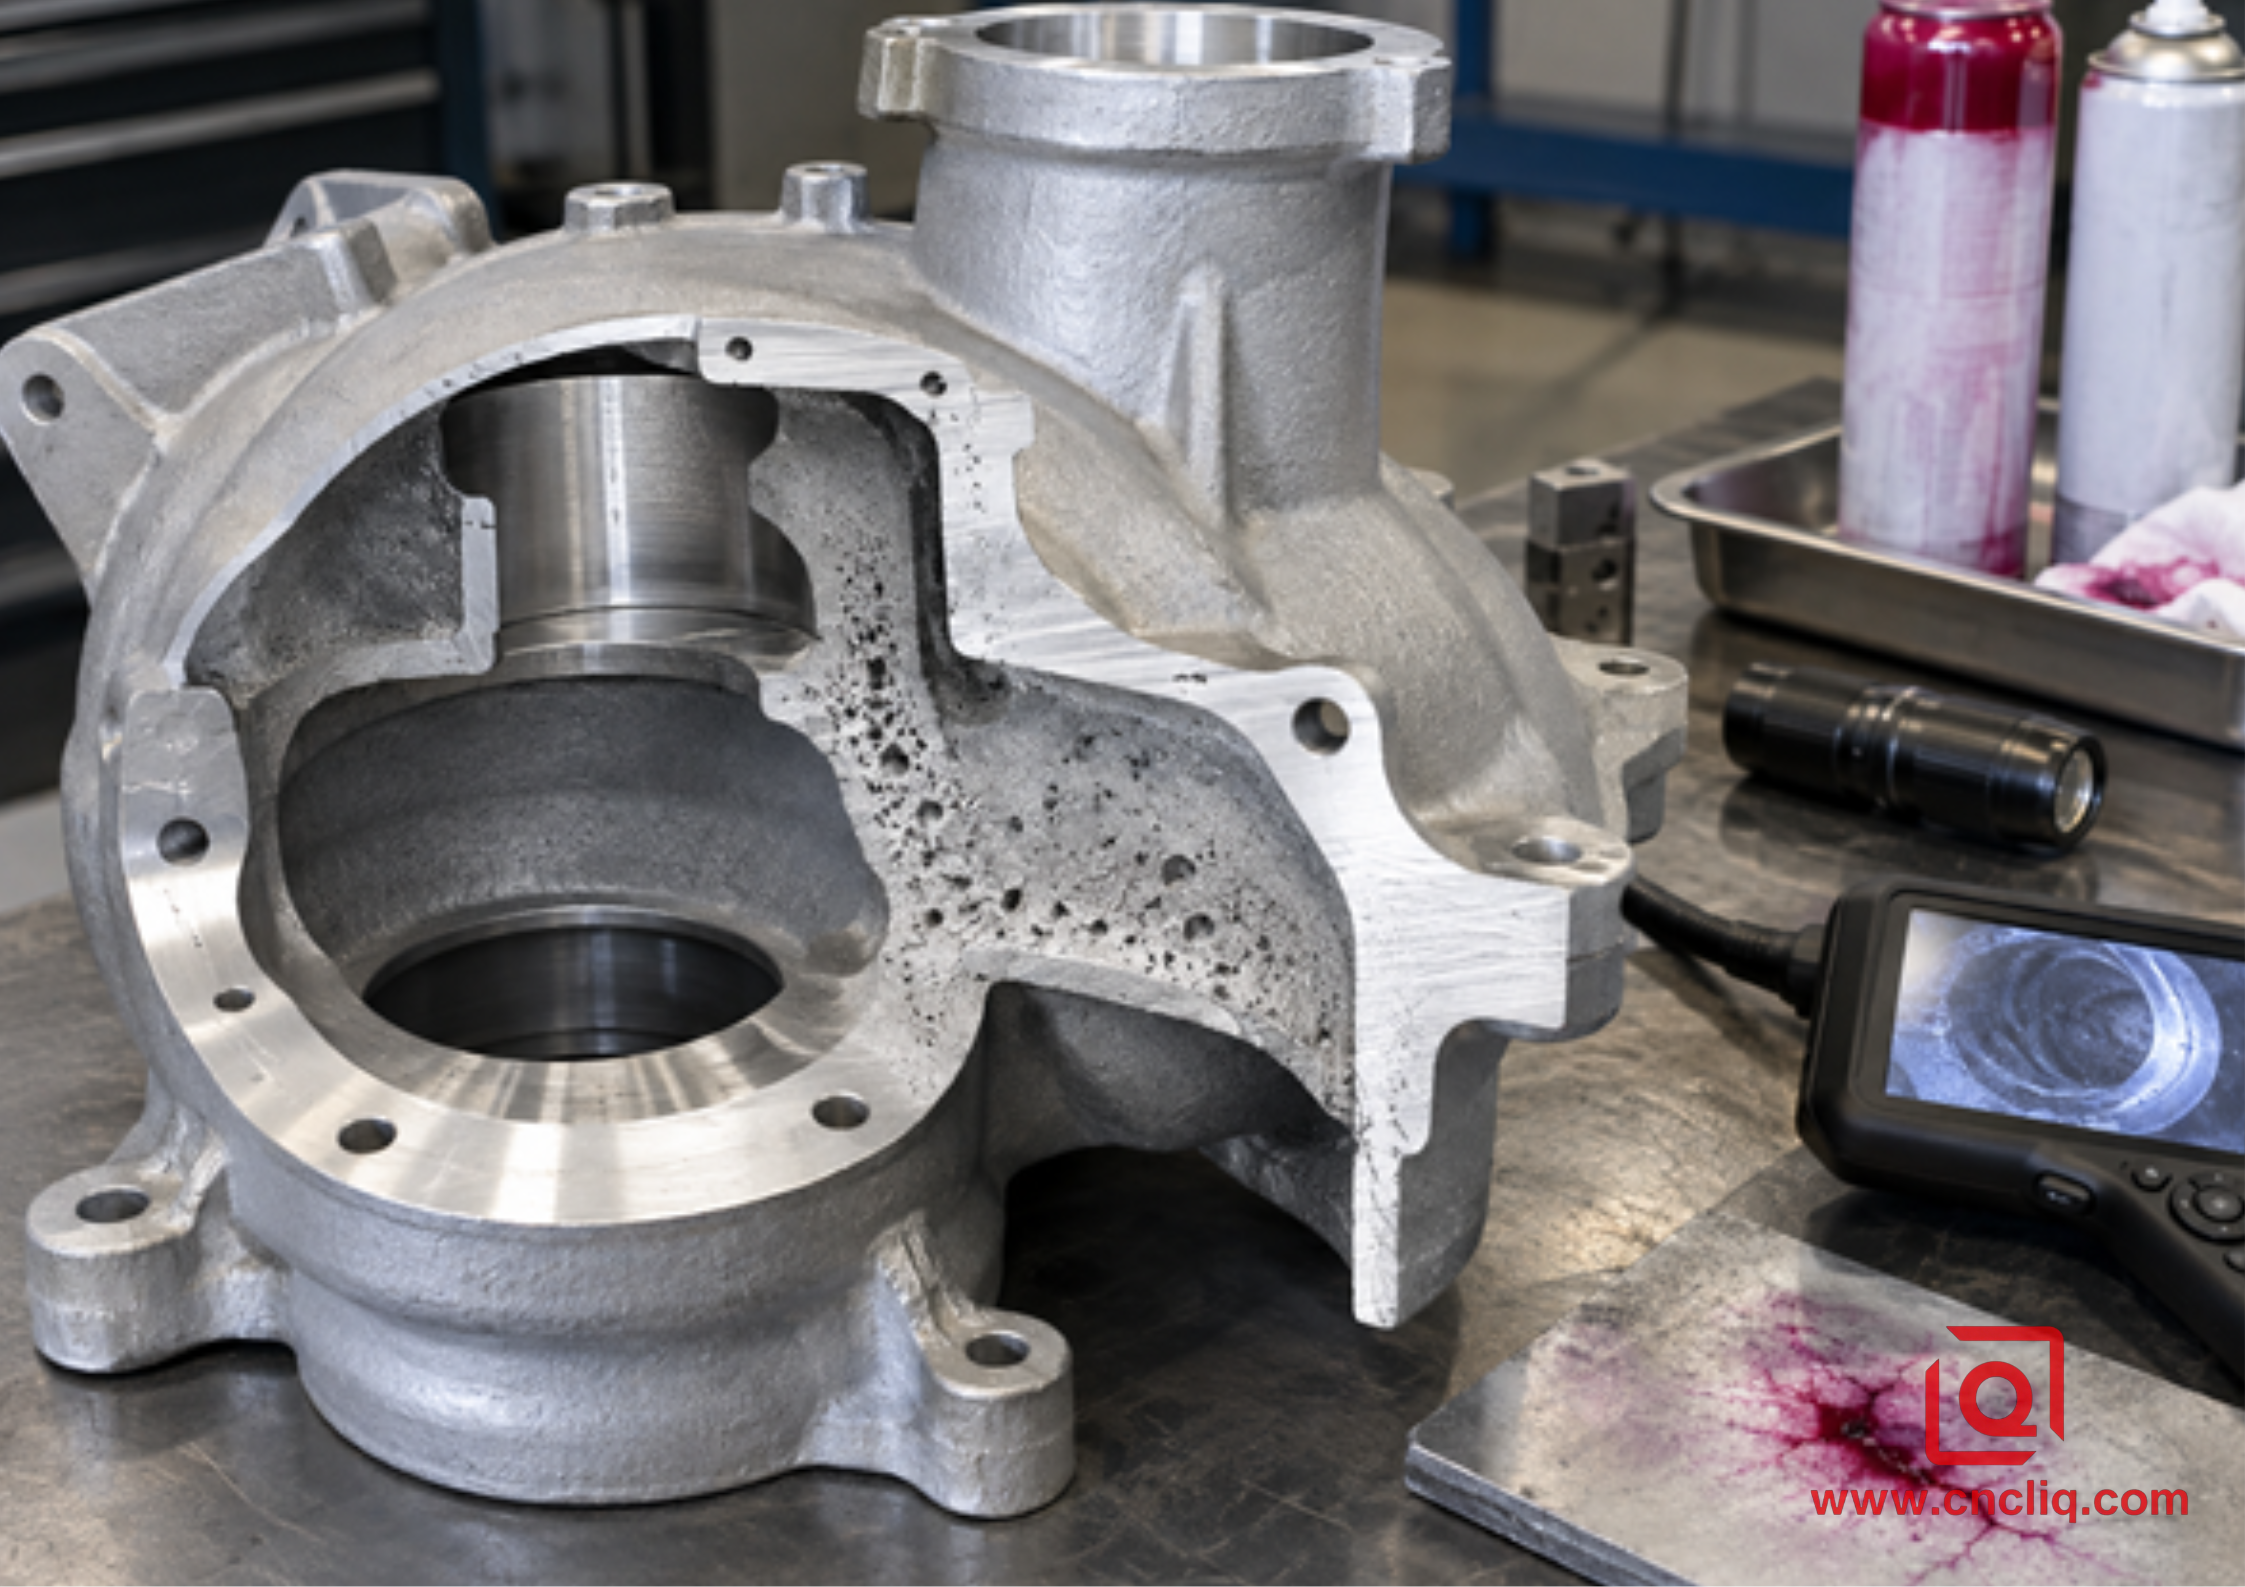
لا يُعدّ الثقب في جدار هادئ مماثلاً للثقب في سنّ لولبي مُحمّل. يجب فحص المواضع التي يُؤدي فيها الإجهاد أو منع التسرب أو وجود رباط رقيق إلى إحداث عيب ذي عواقب وخيمة.
4. الألمنيوم الخام مقابل الألمنيوم المصبوب: مصفوفة قرار عملية
شروط المشروع | يفضل عادة تشكيل البليت | يفضل عادة الصب بالإضافة إلى التشغيل النهائي |
النموذج الأولي أو تغييرات التصميم المتكررة | عادةً ما تبقى التعديلات في برامج التصميم بمساعدة الحاسوب (CAD) والتصنيع بمساعدة الحاسوب (CAM) وخطة التثبيت. | حتى الأدوات اللينة يجب تعديلها أو استبدالها عندما يتغير شكلها. |
حمل دوري عالٍ مع مسار حمل غير مؤكد | يقلل المخزون المطروق القابل للتنبؤ والتحكم الأبسط في العيوب من مخاطر التطوير. | ممكن بعد تأهيل العملية، وفحص المنطقة الحرجة، واختبار المكونات. |
شكل مجوف معقد أو ممر داخلي | محدود بسبب إمكانية الوصول إلى القاطع، أو تقاطعات الحفر، أو السدادات، أو التجميع متعدد القطع. | يمكن للقوالب والتشكيل شبه النهائي أن تخلق أشكالاً هندسية لا يمكن الوصول إليها اقتصادياً عن طريق التشغيل الآلي. |
حجم سنوي مرتفع | يمكن أن يؤثر وقت الدورة وهدر الرقائق بشكل كبير على سعر القطعة. | يمكن استهلاك تكلفة الأدوات؛ وتقتصر عمليات التشغيل الآلي على الواجهات والثقوب والخيوط والأختام. |
علاقات بيانات وثيقة للغاية | يمكن لآلة التصنيع متعددة المحاور ذات الإعداد الواحد أن تحمل الميزات ذات الصلة مباشرة. | يجب تحديد التباين في الصب ودعمه؛ وتؤدي عملية التشغيل النهائية إلى استعادة الدقة. |
الأنودة التجميلية | غالباً ما يمنح الفولاذ المطروق 6061 مظهراً أكثر تجانساً مع التحكم في التركيب الكيميائي والتحضير. | يمكن أن تظهر سبائك الصب عالية السيليكون تباينًا في اللون؛ لذا فإن عينات المظهر والحدود مهمة. |
حدود الضغط أو الفراغ | يقلل المخزون الكثيف من مخاطر التسرب المرتبطة بالمسامية؛ ولا تزال التقاطعات المحفورة بحاجة إلى التحقق. | تعتبر الممرات القريبة من الشبكة جذابة، ولكن يجب التخطيط للمسامية وقواعد التشريب واختبار الضغط. |
في حالة مشعبات الهيدروليك المصممة حسب الطلب، يُعدّ استخدام القوالب المعدنية خيارًا مناسبًا في مرحلة التطوير نظرًا لتغير مواقع المنافذ وضرورة تقليل مخاطر التسريب. ويُعدّ حلّ Liqin لتصنيع مشعبات الألومنيوم بدقة عالية مثالًا عمليًا على ذلك: حيث تُصنّع القنوات متعددة الأوجه، وميزات منع التسرب، والثقوب وفقًا لخطة مرجعية محددة. أما بالنسبة لأغلفة الإلكترونيات ذات الأضلاع الرقيقة التي تُنتج منها آلاف الوحدات سنويًا، فقد يكون استخدام الصب مع التشطيب الموضعي باستخدام الحاسوب (CNC) أكثر اقتصادية وكفاءة من الناحية الميكانيكية.
5. حالة عملية في ورشة العمل: تحويل دعامة مشغل يتم تحميلها بشكل متكرر
تواصل أحد عملاء أنظمة الأتمتة الصناعية، الذي فضّل عدم الكشف عن هويته، مع شركة Liqin لعرض دعامة مشغل صغيرة الحجم تُستخدم في وحدة التقاط ووضع. كانت الفكرة الأصلية عبارة عن قالب ألومنيوم رقيق الجدران مزود بفتحتين للمحامل، وأربع وسادات تثبيت، وضلع يربط محور الدوران بالقاعدة. وقد خضعت الدعامة لتسارع عكسي خلال كل دورة تشغيل للآلة. وكانت هناك حاجة إلى نماذج أولية مبكرة قبل استقرار حجم الإنتاج السنوي.
لم تبدأ المراجعة الأولى بسؤال "هل هي مصبوبة أم مُشكّلة من قطعة واحدة؟"، بل بدأت بمسار التحميل. كان أعلى إجهاد متناوب يمر عبر نصف القطر الداخلي حيث يلتقي الضلع العمودي بمحور الارتكاز. تقع هذه المنطقة أيضًا بالقرب من منطقة انتقال من السماكة إلى الرقة في عملية الصب، مما يجعل التحكم في الانكماش والفحص أمرًا بالغ الأهمية. ولأن العميل كان لا يزال يُغيّر موضع محور الارتكاز، فإن استخدام أدوات صلبة كان سيُجمّد الشكل الهندسي في وقت مبكر جدًا.
للتحقق من صحة النتائج، اختار الفريق صفيحة من الألومنيوم 6061-T651 واستخدم إعدادين. في مرحلة التشغيل الخشن، تُركت كمية من المعدن حول الثقوب والضلع؛ ثم فُكّت الدعامة وأُعيد تثبيتها في فكوك ناعمة قبل التشطيب. أدى استخدام نصف قطر أكبر، يسهل على أداة القطع، ومسار تشطيب متواصل إلى إزالة علامة التوقف عند النقطة الساخنة. شمل فحص آلة قياس الإحداثيات ثلاثية الأبعاد (CMM) موضع الثقب، والتعامد، واستواء السطح في الحالة الحرة.
بعد أن أثبتت الاختبارات صحة الشكل الهندسي وزادت من حجم القطعة، أضافت المراجعة قالبًا دائمًا من سبيكة A356-T6 مع تشطيب دقيق للفتحتين والوسادات. وحدد المقترح أنصاف الأقطار المحلية، والتغذية عند محور الارتكاز، وبدل التشغيل، والتصوير الإشعاعي للقطعة الأولى عند نقطة الالتقاء، والتحقق من إجهاد المكون. وبذلك، أصبح بإمكان العميل مقارنة التكلفة النهائية بمخاطر التأهيل.
تُوضح هذه الحالة الحل الأمثل: يُمكن للسبائك الخام تقليل مخاطر التطوير، بينما يُمكن للصبّ المُتقن تقليل المواد المُعاد تدويرها ووقت تشغيل المغزل. وتسمح الخطة المرحلية للاختبار - وليس للشعارات - بتحديد وقت التغيير.
6. المسار الهجين: صب الشكل، وصنع الوظيفة
لا ينبغي حصر العديد من أجزاء الإنتاج في خيارٍ واحدٍ بين التشكيل بالقطع المعدنية أو الصب. يستخدم المسار الهجين الصب للهندسة العامة والتصنيع باستخدام الحاسوب (CNC) للميزات التي تتحكم في التجميع. عمليًا، نترك الأضلاع والنتوءات والغطاء الخارجي والممرات التي يصعب الوصول إليها للقالب. ثم يركز المغزل على ما يشعر به التجميع: مقاعد المحامل، وفتحات المسامير، وأخاديد حلقات منع التسرب، والمنافذ، وأسطح الحشيات، ووسادات البيانات.
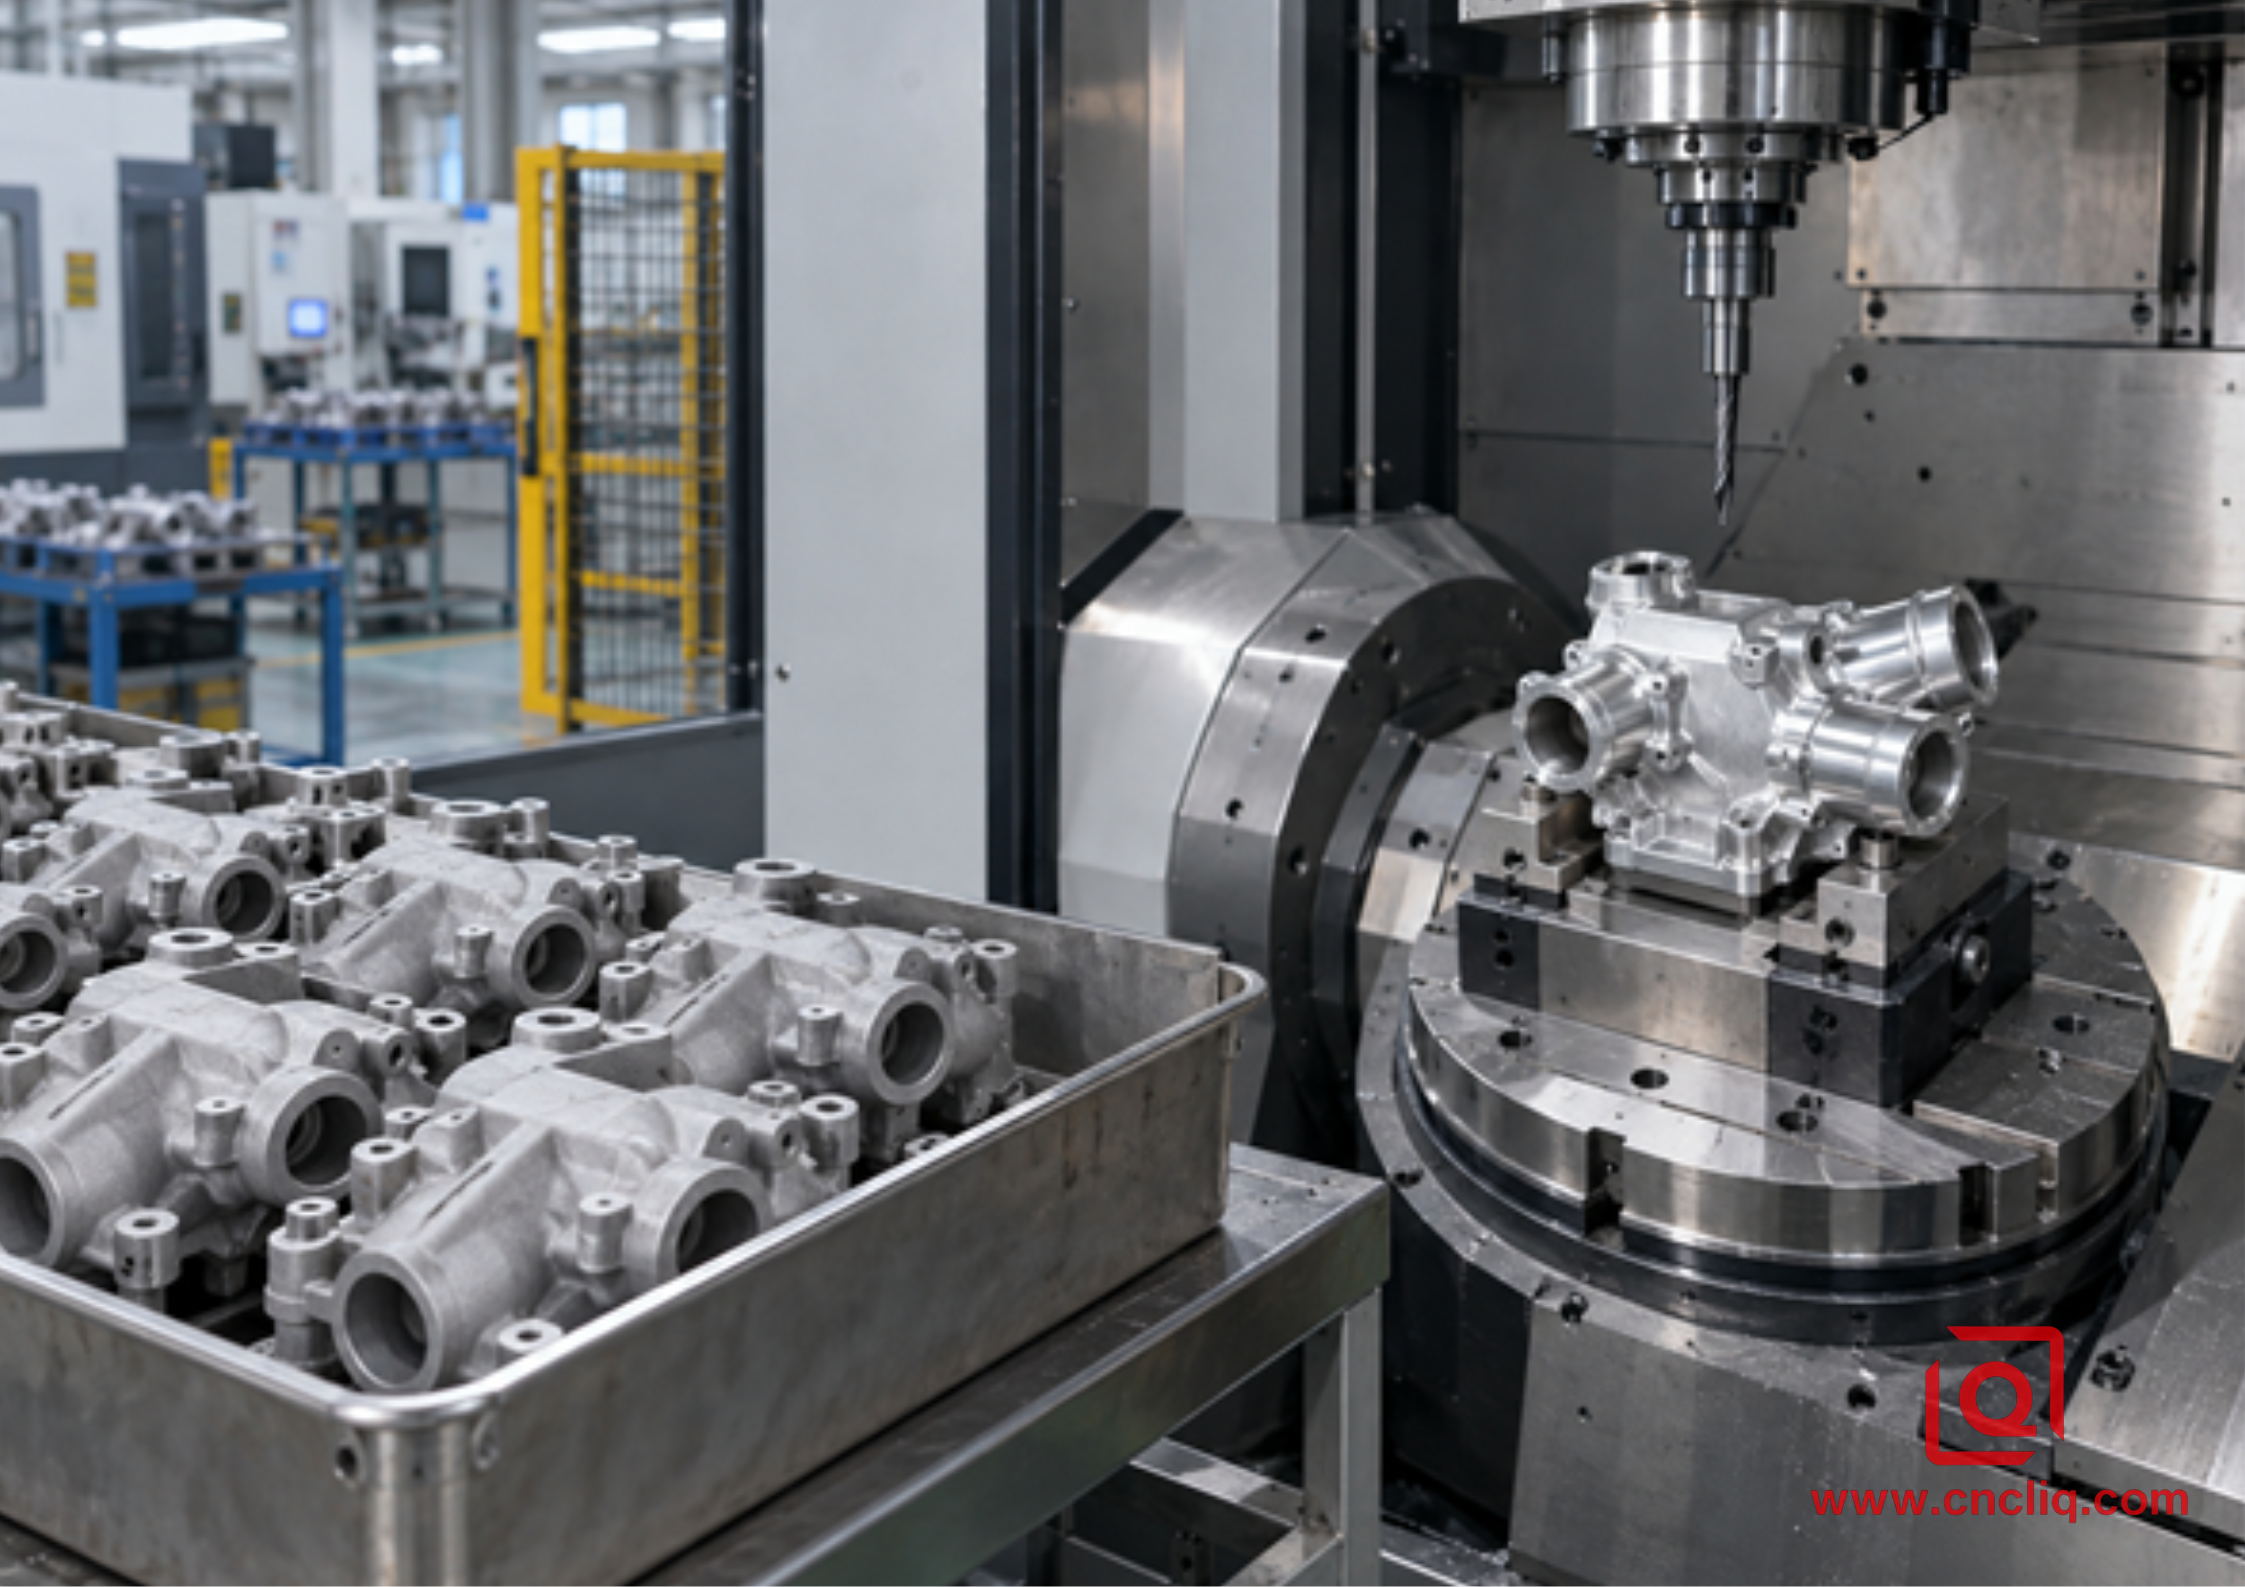
يُخصص المسار الهجين وقت التحكم الرقمي بالحاسوب للواجهات الحرجة بينما يقوم الصب بإنشاء الهيكل شبه النهائي.
تُعدّ استراتيجية تحديد المرجع أساسية. لا تعتمد على تحديد موقع قطعة مصبوبة رقيقة من سطح ذي مظهر غير منتظم وتتوقع أن يكون التجويف المُشَكَّل آليًا دقيقًا تمامًا بالنسبة لكل ضلع. حدد نقاط مرجع ثابتة للصب، وافحص القطعة الخام عند الحاجة، وادعمها دون تشويه جدارها. يجب أن تحمي خطة العملية أيضًا المناطق المعرضة للإجهاد من علامات الطرد، وأضرار التجليخ، وإزالة كميات زائدة من المعدن.
إذا كنت تفكر في استخدام سبيكة الألومنيوم A380، فراجع دليل الموقع المخصص لصب الألومنيوم A380 بالقوالب وإمكانية تشغيله . أما إذا كانت القطعة عبارة عن سبيكة مُشَكَّلة بشكل أساسي، فيشرح دليل تشغيل سبيكة 6061 تأثير إزالة الرايش، وحالة حافة أداة القطع، والإجهاد المتبقي على اتساق الأبعاد. تدعم هذه الصفحات قرار العملية دون تكرار المقارنة الميكانيكية هنا.
7. فحص وتدقيق الأجزاء المعرضة للإجهاد
يؤكد جهاز قياس الإحداثيات ثلاثية الأبعاد (CMM) صحة القياسات الهندسية، لكنه لا يثبت عمر الإجهاد ولا يكشف عن جميع العيوب الداخلية. لذا، يجب بناء خطة الجودة بناءً على نمط الفشل.
- تحديد هوية المادة: اطلب شهادة توضح السبيكة، والصلابة، وشكل المنتج، ورقم الدفعة أو رقم الدُفعة. بالنسبة للمواد المشغولة، أدرج المواصفات المعتمدة والاتجاه عند الاقتضاء.
- التحكم في الأبعاد: تحديد نقاط مرجعية وظيفية وفحص القطعة في حالتها الحرة، حيث أن التثبيت قد يخفي التشوه. استخدم آلة قياس الإحداثيات ثلاثية الأبعاد، ومقاييس الثقوب، وقياسات التضاريس، ومقاييس الخيوط وفقًا للمخاطر.
- سلامة السطح: افحص أنصاف الأقطار تحت الحمل بعد القطع الأخير، ثم افحصها مرة أخرى بعد إزالة النتوءات. يُعد اختبار الاختراق بالصبغة مفيدًا للكشف عن وجود معدن مكشوف على السطح، ولكنه لا يُقدم أي دليل قاطع على وجود معدن مخفي تحته.
- جودة الصب الداخلي: استخدم التصوير الشعاعي أو التصوير المقطعي المحوسب للمناطق الحرجة المؤهلة عندما يؤثر حجم المسام وموقعها على الأداء. اتفق على معايير القبول قبل الإنتاج.
- سلامة الضغط: يُستخدم اختبار التسرب أو اختبار منع التسرب للتحقق من سلامة حدود السوائل في ظل ظروف محددة. وهو لا يُغني عن اختبار الإجهاد عندما تكون دورات الضغط هي العامل الحاسم.
- اختبار المكونات: إعادة إنتاج السعة التمثيلية، ومتوسط الحمل، ودرجة الحرارة، والبيئة، وصلابة التثبيت، وعدد الدورات المستهدفة. تسجيل موقع العطل، وليس فقط نتيجة النجاح/الفشل.
لا تكفي عينة أولية جيدة لإثبات استقرار العملية. يجب الاتفاق على فحوصات أولية، وفحوصات أثناء العملية، وفحوصات نهائية، بالإضافة إلى خطة استجابة لأي انحراف. تحتاج الأجزاء المشغّلة آليًا إلى مراقبة عمر الأدوات ونصف القطر الحرج. أما المسبوكات، فتحتاج إلى ضوابط قابلة للتتبع بدءًا من معالجة المصهور وتهويته، مرورًا بملف الحقن، ودرجة حرارة القالب، والمعالجة الحرارية.
٨. ما يجب إرساله للحصول على عرض أسعار سريع ومفيد
يُظهر ملف STEP الشكل، لكنه لا يُوضح لمهندس التسعير كيفية عمل القطعة. إذا كنت ترغب في مقارنة عادلة بين عملية التشكيل بالقطع الخام، والصب، والطريقة الهجينة، فأضف تفاصيل التشغيل. تُوفر هذه التفاصيل عناء تبادل الرسائل الإلكترونية، وتمنع إخفاء خطة اختبار مكلفة في طريقة تبدو رخيصة.
1. أرسل النموذج ثلاثي الأبعاد مع النسخة المطبوعة ثنائية الأبعاد. يجب أن تتضمن النسخة المطبوعة بيانات مرجعية، وتفاوتات، وخيوط، والأسطح القليلة التي تُعدّ تشطيباتها مهمة للغاية.
2. كمية النماذج الأولية، والحجم السنوي، وحجم الدفعة، والفترة الزمنية المحتملة لتغيير التصميم.
3. السبيكة والصلابة المفضلتان، أو الإذن ببديل هندسي.
4. صف الحمل بالأرقام والاتجاهات: الحمل الثابت، النطاق المتناوب، القيمة المتوسطة، الدورات المتوقعة، الأحمال الزائدة غير العادية، ومعامل الأمان الذي يستخدمه فريق التصميم الخاص بك.
5. أخبرنا بما يحيط بالجزء - حدود درجة الحرارة، والملح أو المواد الكيميائية، والمعادن المتزاوجة، ومواد التشحيم، ونظام الطلاء المفترض بالفعل في التجميع.
6. حدد المناطق الصغيرة التي لا يُسمح فيها بوجود تشققات أو تسريبات. هذا يسمح بتتبع المخاطر أثناء الفحص بدلاً من فحص المسبوكة بأكملها.
7. قم بإدراج السجلات التي تتوقعها مع الشحنة وافصلها عن التحقق الخاص: تتبع الدفعة، تقرير الفحص، الاختبارات غير المدمرة، اختبار الضغط، وأي اختبار على جهاز الاختبار للمكون الكامل.
بالنسبة للهندسة المعقدة، راجع ما إذا كانت عملية التصنيع ثلاثية المحاور أو خماسية المحاور أو عملية الخراطة والطحن تقلل من عمليات الإعداد ونقل البيانات. إذا كانت حالة التحميل غير مؤكدة، فشارك سياق التجميع وفقًا لإجراءات السرية المتبعة. يمكن لشركة Liqin مراجعة إمكانية التصنيع وإعداد خيارات المسار بناءً على الرسم. عند تجهيز هذه الملفات، استخدم صفحة الاتصال . يمكن أن يتضمن عرض السعر حينها استجابة مفيدة للتصميم من أجل التصنيع (DFM) بدلاً من سعر مبني على التخمينات.
التعليمات
1. هل الألمنيوم الخام أقوى دائماً من الألمنيوم المصبوب؟
لا. مصطلحي "القضيب" و"المصبوب" يصفان طرق التصنيع، وليسا درجة قوة مضمونة. يتميز سبيكة 7075-T6 المشغولة بقوة شد ثابتة أعلى بكثير من العديد من سبائك الصب، بينما قد تتشابه سبيكة 6061-T6 مع المسبوكات عالية الجودة المعالجة حرارياً في بعض الخصائص. قارن بين السبيكة، والصلابة، وشكل المنتج، والاتجاه، وعملية الصب، ومصدر العينة، والخاصية التي تتحكم في تصميمك.
2. أيهما أفضل لجزء يتعرض لملايين دورات التحميل؟
غالبًا ما تكون بداية تصنيع القطع المشكلة بالتشكيل الآلي أقل مخاطرة نظرًا لصغر حجم العيوب الداخلية فيها وإمكانية التنبؤ بخصائصها بشكل أفضل، إلا أن هندسة السطح وجودته قد تُفقد هذه الميزة. بالنسبة للمسبوكات، يجب تحديد حدود العيوب في مناطق الإجهاد العالي واختبار مكونات نموذجية تحت ظروف التحميل والبيئة والتركيب الفعلية.
3. هل يمكن للتصنيع باستخدام الحاسوب (CNC) إزالة المسامية من المسبوكات؟
لا تستطيع عمليات التصنيع باستخدام الحاسوب (CNC) إصلاح المسامية الداخلية، وقد تكشف عن مسام مخفية تحت طبقة سميكة من الصب. لا يمكن تحديد كمية الخام بشكل منفصل عن مخطط الصب. يجب أن تتوافق عمق القطع، والبوابات، وسماكة الجدار، ومنطقة الفحص، وإلا فقد تكشف الأداة عن العيب الذي صُممت العملية لتجنبه. يمكن للتشريب أن يسد مسار التسرب المعتمد، لكنه لا يُصلح مسامًا مرفوضًا هيكليًا.
4. متى يصبح الألمنيوم المصبوب أكثر اقتصادية؟
يبدأ الصب في تبرير تكلفة أدواته عندما يكون الطلب مستقرًا ويحل القالب محل كمية كبيرة من الرقائق وساعات تشغيل المغزل. لا توجد كمية فاصلة موحدة. نقوم بتسعير الأداة، والخردة المتوقعة، ودورة الإنتاج، والفحص، والتشطيب النهائي، ومعالجة السطح، والتغييرات الهندسية المحتملة في نفس الجدول. اطلب عروض أسعار لنفس الرسم التخطيطي المعتمد وخطة التحقق.
5. ما هي البيانات التي يجب أن أستخدمها لحساب الإجهاد؟
استخدم بيانات منحنى الإجهاد-عدد الدورات (S-N) أو بيانات نمو الشقوق التي تتطابق قدر الإمكان مع السبيكة، والصلابة، وشكل المنتج، والاتجاه، وحالة السطح، والبيئة، ونسبة الإجهاد، ونطاق الدورات. طبّق عوامل مناسبة للشق، والحجم، والسطح، والموثوقية، والبيئة، ثم تحقق من صحة الجزء بالكامل عندما يكون الفشل مهمًا. إن استخدام "حد إجهاد" عام من الإنترنت دون شروط ليس تصميمًا مقبولًا.
ملخص
عادةً ما يوفر الألمنيوم المُشكّل أداءً أكثر قابلية للتنبؤ في ظروف الثبات والإجهاد، وإمكانية إجراء تغييرات سريعة في التصميم، وسهولة في التشغيل الدقيق؛ بينما يتميز الألمنيوم المصبوب بانخفاض تعقيده، وتقليل هدر المواد، وفعاليته الاقتصادية عند الإنتاج بكميات كبيرة. ويتحقق الاختيار الأمثل من خلال مطابقة السبيكة، وعملية التصنيع، والتحكم في العيوب، واتجاه الحمل، وحالة السطح، والتحقق من صحة نمط الفشل الفعلي. بالنسبة للنماذج الأولية أو الأحمال الدورية غير المؤكدة، غالبًا ما يكون استخدام الألمنيوم المُشكّل هو الخيار الأنسب للبدء. أما بالنسبة للتصاميم الهندسية الناضجة ذات الإنتاج بكميات كبيرة، فقد يكون استخدام مصبوبات عالية الجودة ذات واجهات مصقولة باستخدام الحاسوب (CNC) هو الحل الأمثل للإنتاج.
معلومات الاتصال
الشركة: شركة نينغبو ليكين للصناعات المحدودة.
الصيانة اليومية للعملاء ودعم ما بعد البيع: service@shturl. zhuwanying@cncliq.com
للاستفسارات الجديدة، وطلبات الأسعار، ومناقشة الطلبات: business@shturl.zhouli@chinaliqin.com
الخط الساخن: +86 18757148656
تنصل
جميع المقالات التقنية، ومواصفات المواد، وتوصيات التشغيل، وتفاصيل معالجة الأسطح المنشورة في هذه المدونة هي لأغراض إعلامية ومرجعية فقط. يُرجى العلم بأن المعلومات العامة الواردة في المدونة لا تُغني عن الاتفاقيات الفنية الموقعة. ونظرًا لاختلاف القطع المُخصصة باختلاف درجات حرارة المواد، ومعايرة الآلات، والتفاوتات المحددة، فإن مواصفات الجودة الملزمة تخضع فقط لرسومات التصميم بمساعدة الحاسوب (CAD) المعتمدة، والعقود الموقعة، وخطط الجودة الرسمية.
جميع دراسات حالة العملاء المنشورة في هذه المدونة خضعت لعملية إخفاء هوية كاملة وتنقيح شامل. تُستخدم مقاييس الأداء، وسير عمليات التصنيع، والصور المعروضة فقط لتوضيح قدراتنا في مجال التصنيع حسب الطلب، ولا تمثل معيارًا موحدًا لجميع الطلبات.
فريق تصنيع ليكين
انطلاقاً من خبرة تمتد لثمانية عشر عاماً في مجال الهندسة الدقيقة، تُصنّع شركة نينغبو ليكين للصناعات مكونات معدنية عالية الدقة لتلبية متطلبات الأسواق العالمية. يقع مقرّنا في مركز إنتاجي تبلغ مساحته 6500 متر مربع، مُجهّز بأكثر من 150 آلة، تشمل عمليات التصنيع باستخدام الحاسوب (CNC) رباعية وخماسية المحاور، والتصنيع بالخراطة والطحن، والبثق على البارد، والصب بالضغط، كل ذلك تحت سقف واحد. يُمكّننا هذا النظام من إدارة المشاريع بسلاسة، بدءاً من تصميمات CAD الأولية وصولاً إلى الشحنات النهائية.
نُولي اهتمامًا بالغًا لمراقبة الجودة دون أي تنازلات. نتعامل مع أدقّ التفاصيل بدقة هندسية متناهية. وبفضل شهادات ISO 9001 وISO 13485 وIATF 16949، يُجري مهندسو ضمان الجودة لدينا فحوصات صارمة لمراقبة الجودة أثناء الإنتاج (IPQC) ومراقبة الجودة النهائية (FQC) ومراقبة الجودة الخارجية (OQC) على كل دفعة إنتاج. بدءًا من رسم الخرائط ثلاثية الأبعاد باستخدام آلة قياس الإحداثيات (CMM) والتحليل البصري، وصولًا إلى اختبارات الصلابة ورذاذ الملح، نتحقق من صحة مواصفاتك الأساسية مسبقًا، لتستلم مكونات جاهزة للاستخدام دون أي مشاكل في التجميع أو توقفات مكلفة لخطوط الإنتاج. إضافةً إلى التصنيع، يمكنك الاعتماد علينا في الاستجابة لطلبات عروض الأسعار الجديدة خلال ساعتين، وتقديم دعم مباشر لأخذ عينات النماذج الأولية، وشحن سلس للتصدير إلى جميع أنحاء أوروبا وأمريكا الشمالية وآسيا وأوقيانوسيا.
نرحب باستفساراتكم وعيناتكم. تفضلوا بزيارة موقعنا الإلكتروني أو تواصلوا معنا مباشرةً للحصول على عرض أسعار تنافسي!
