 العربية




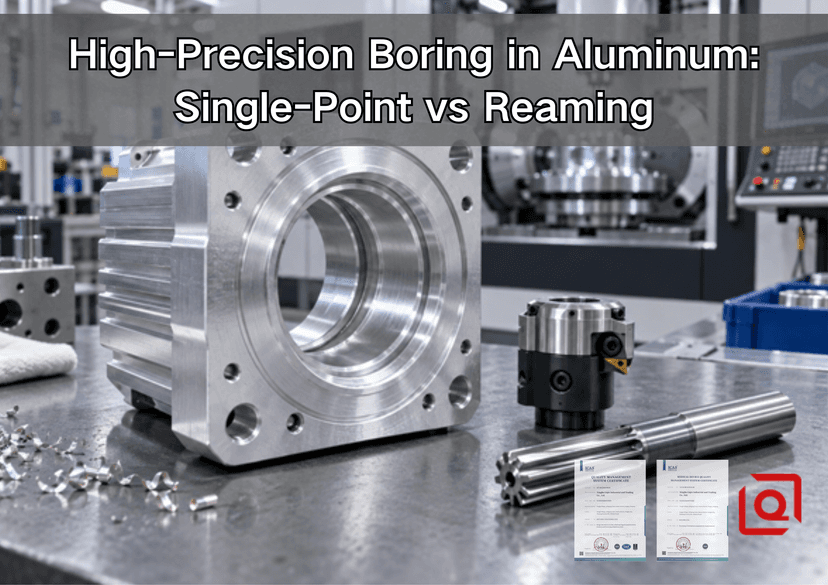
هل ما زلت مترددًا بشأن ما إذا كان ينبغي حفر تجويف ألومنيوم ضيق بنقطة واحدة أم توسيعه؟ قد يبدو النموذج الأولي جيدًا. ولكن عند وصول دفعة الإنتاج إلى مرحلة القياس، قد يحدث انحراف في المقاس، أو ظهور علامة حلزونية، أو عدم استقامة التجويف بعد فك التثبيت. فيما يلي شرح عملي لهذا الخيار في ورشة الإنتاج - ما يمكن لكل أداة التحكم فيه، وعلامات الفشل التي نراقبها، وتفاصيل الرسم اللازمة لتقديم عرض سعر مُقنع.
إليك الإجابة المختصرة. نميل عادةً إلى استخدام الحفر أحادي النقطة لتحديد الموقع، أو الشكل، أو التعديل، أو القطر غير القياسي. مع وجود ثقب مسبق سليم والعديد من الأجزاء المتكررة، غالبًا ما يكون التوسيع بالدرز خيارًا أفضل للإنتاج. تتطلب بعض الرسومات استخدام كلا الأداتين: الحفر أو التوسيع الأولي، ثم ملامسة المحور بثقب نصف دائري، وترك التوسيع بالدرز يقوم بالقطع النهائي المتحكم فيه. يعتمد اختيار الطريقة المناسبة للإنتاج على الرسم، ونوع السبيكة المستخدمة، ونسبة الطول إلى القطر، وكمية الطلب، وكيفية التحقق من الثقب.
قاعدة الاختيار السريع: يتبع الموسع الثقب الذي يُجهز له. يمكن لأداة التثقيب تصحيح هذا الثقب بدقة. إذا كان محور الثقب الأولي خاطئًا، فقد يُحسّن الموسع القطر والتشطيب دون إصلاح الوضع أو الاستقامة بشكل كامل.
مقارنة سريعة بين التخريم أحادي النقطة والتوسيع
عامل القرار | حفر نقطة واحدة | التوسيع |
عملية قطع | حافة قطع قابلة للتعديل تعمل على توسيع فتحة موجودة | تزيل حواف القطع المتعددة كمية صغيرة ومتحكم بها |
أفضل سبب لاختياره | المحور الصحيح، أو الاستدارة، أو التناقص، أو القطر الخاص | كرر الحجم النهائي القياسي بسرعة عبر مجموعة من المنتجات |
الاعتماد على الحفرة المسبقة | يمكن تصحيح خطأ ما قبل الثقب المتوسط عندما تسمح بذلك الصلابة والمخزون | يعتمد ذلك بشكل كبير على حجم الثقب المسبق واستقامته ومحاذاته والسماحية |
مرونة القطر | ارتفاع؛ إزاحات أو رأس قابل للتعديل لتغيير الحجم النهائي | منخفض؛ الأداة مرتبطة ارتباطًا وثيقًا بقطرها الاسمي |
زمن الدورة | عادةً ما تستغرق وقتاً أطول لأن عملية الإعداد والتحكم في الإزاحة أكثر تعقيداً. | عادة ما تكون أقصر بعد إثبات العملية |
ملاءمة الإنتاج النموذجية | نموذج أولي، أحجام مختلطة، تجاويف كبيرة، تجاويف متدرجة، تحكم هندسي دقيق | ثقوب متطابقة متوسطة أو عالية الحجم ذات هندسة دخول مستقرة |
مخاطر الألومنيوم الرئيسية | انحراف القضيب، والاهتزاز، والحافة المتراكمة، والانحراف الحراري في الحجم | التقاط المواد، والقطع كبير الحجم، وتعبئة الرقائق، وفتحة الجرس، والوضع غير الطبيعي الموروث |
اقتصاديات الأدوات | يتطلب الأمر مهارة أكبر في الإعداد، ولكن يمكن لأداة واحدة أن تغطي نطاقًا من الأقطار | تكلفة الأدوات المخصصة، ولكن انخفاض وقت الدورة يمكن أن يقلل من التكلفة لكل ثقب |
ما الذي يجب أن تعنيه الدقة العالية في الرسم؟
لا يُعدّ هامش التفاوت في القطر وحده شرطًا أساسيًا لدقة التجويف. فقد رأينا ثقوبًا تجتاز فحصًا ثنائي النقاط للحجم، ومع ذلك تُعاني من مشكلة الالتصاق أثناء التجميع. إذ يُمكن أن يُخفي القطر الجيد عيوبًا مثل التناقص التدريجي، والتفرّع، والميل، وسوء التموضع، أو خشونة مسار التحميل. لذا، قبل اختيار الأداة، قسّم المتطلبات إلى خمسة أسئلة منفصلة: الحجم؟ الاستدارة؟ الأسطوانية؟ موقع المحور أو الموضع الحقيقي؟ ملمس السطح؟ إذا كان أحد الأوجه، أو قطر آخر، أو خاصية الدوران يُحدّد الوظيفة، فقد تحتاج الطباعة أيضًا إلى تعامد، أو انحراف، أو تحكم مناسب في الموقع.
يُستمد نظام الترميز المألوف للتفاوتات والتوافقات الخطية من معيار ISO 286-1 . لا يُمثل رمز H7 رقمًا عالميًا واحدًا، بل يتغير نطاق تفاوته بتغير القطر الاسمي. على سبيل المثال، تُحدد جداول ISO 286 المنشورة ثقبًا من نوع H7 فوق 30 مم وحتى 50 مم بانحراف سفلي 0 مم وانحراف علوي +0.025 مم. يتحكم هذا في الحجم، ولا يُؤثر تلقائيًا على الاستدارة أو الموضع الصحيح. يُوفر معيارASME Y14.5 لغة GD&T المشتركة لتحديد العلاقات الهندسية التي لا يُمكن تحديدها بناءً على الحجم وحده.
ابدأ من طاولة التجميع، لا من خزانة الأدوات. ما وظيفة الثقب؟ هل هو لحمل محمل، أو توجيه صمام، أو تحديد موضع وتد، أو منع تسرب سائل، أو محاذاة بصريات، أو ببساطة إفساح المجال لبرغي؟ قد يهتم غلاف المحمل بمحاذاة المحور واستدارته. وقد يُعطى الأولوية في ثقب الوتد للموضع الدقيق. وقد يجمع تجويف بكرة هيدروليكية بين الحجم والاستقامة وملمس السطح وخطر التسرب. يجب أن تتبع طريقة التصنيع الوظيفة، لا العادة.
لماذا يُغيّر الألومنيوم قرار تشطيب الثقوب؟
يسهل إزالة الألومنيوم، لكن ليس من السهل الحفاظ على دقته العالية على مستوى الميكرون. تُقطع العديد من أنواع الألومنيوم المطروق بسرعة عالية، ومع ذلك، قد تتسبب الحافة غير الحادة أو سيئة التشحيم في تلطيخ الأداة بالمادة. يؤدي تراكم المادة على الحافة إلى تغيير هندسة القطع الفعالة، وبالتالي ترك علامات على التجويف أو تغيير حجمه. يتعمق دليلنا العملي لتشغيل الألومنيوم 6061 في هذه المشكلة. في عمليات القطع اليومية، تُعد الحافة الحادة، والرقاقة ذات السماكة الكافية، ومسار الخروج الواضح أهم من سرعة الدوران الشائعة.
يمكن أن تؤثر درجة الحرارة على القراءة بسرعة مذهلة. فإذا تم قياس جزء ساخن فورًا، ثم تم تصحيح قطر التجويف إلى القيمة الاسمية، فقد يتقلص بعد معادلة درجة الحرارة. وتضيف الهياكل الرقيقة تشوهًا مرنًا: إذ يمكن أن يجعل ضغط المشبك التجويف يبدو دائريًا في المثبت، ثم غير دائري بعد فكه. ويُضيف الألمنيوم المصبوب متغيرًا آخر. فالصب الغني بالسيليكون يزيد من التآكل؛ وقد تتآكل الأدوات التي تعمل بشكل جيد مع سبائك 6061-T6 أو 7075-T651 بشكل مختلف تمامًا عند استخدامها مع هذه السبائك.
لذا، لا ينبغي لأي مورد مسؤول أن يعد بتغذية أو سرعة أو كمية مخزون أو دقة قياسية بناءً على اسم السبيكة فقط. فجودة القاطع، وإعداد الحافة، والانحراف، وسائل التبريد، وعمق الثقب، والخصائص المتقطعة، وصلابة الماكينة، وحمل التثبيت، وحرارة المادة الفعلية، كلها عوامل تؤثر على النتيجة. بيانات الشركة المصنعة هي نقطة البداية، أما الأدلة من أول عينة فهي نقطة القرار.
كيف تعمل تقنية الحفر أحادي النقطة في الإنتاج الفعلي
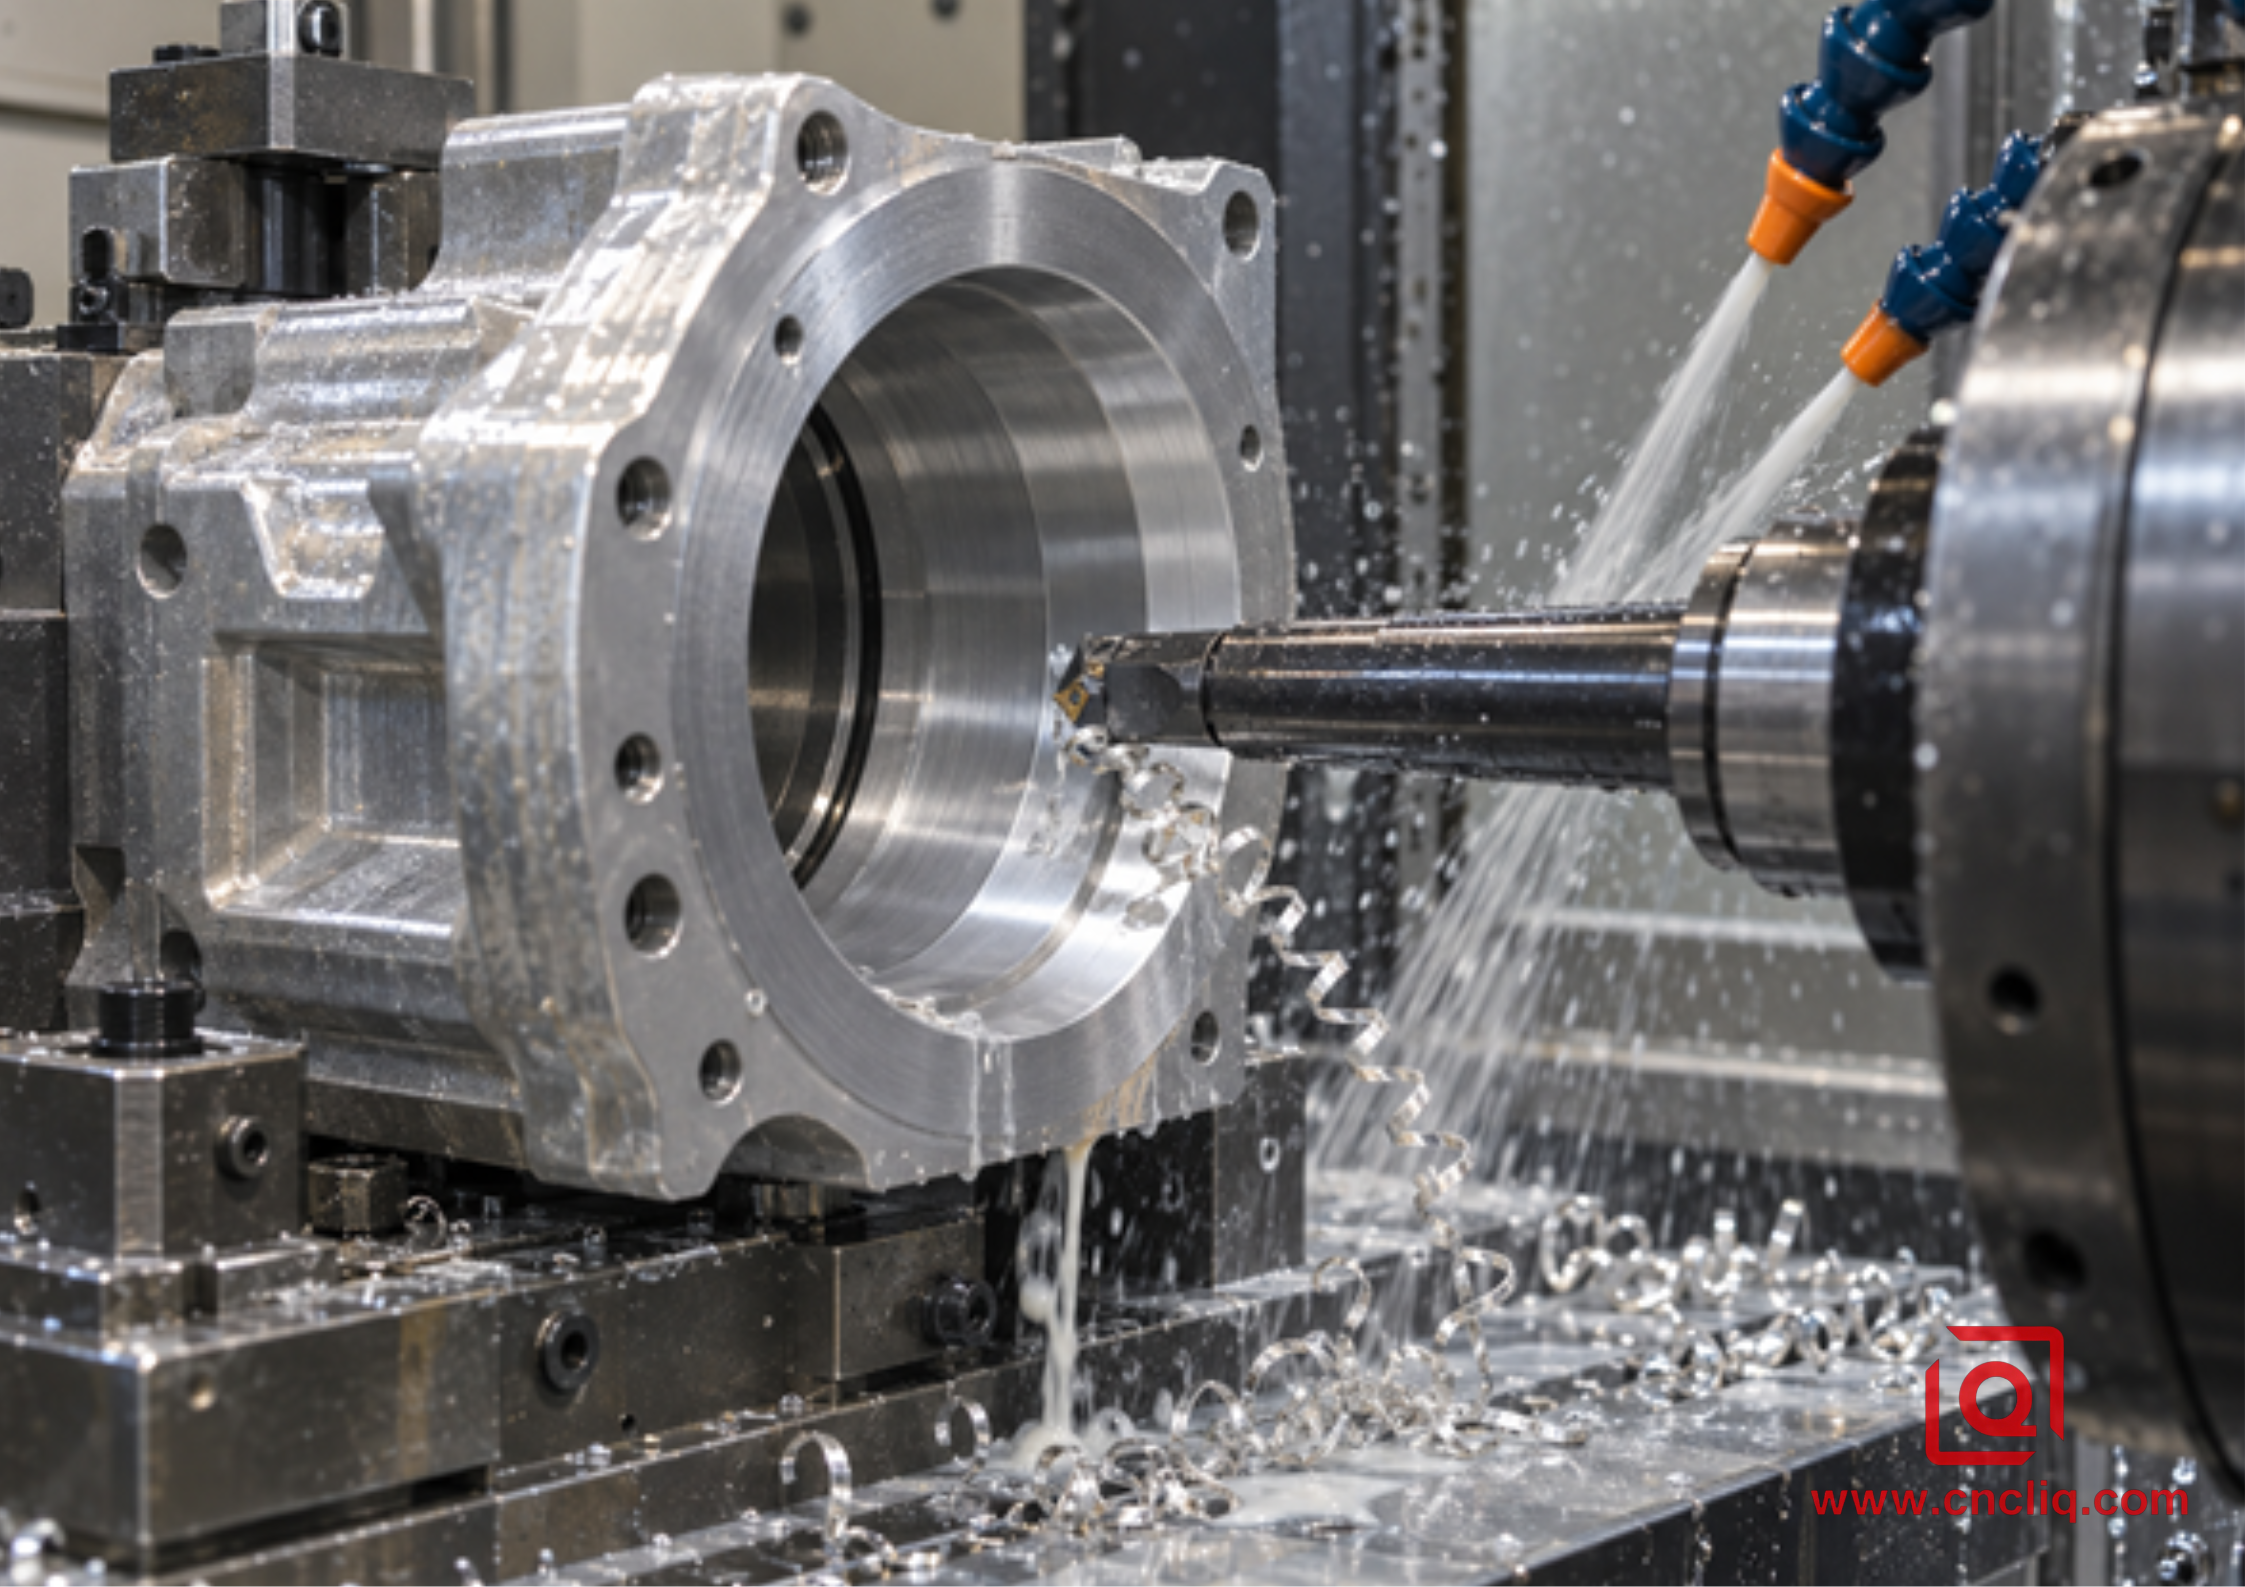
يمكن لعملية الحفر أحادية النقطة أن تحدد محورًا محكومًا للثقب وتسمح بتصحيح القطر المقاس من خلال إزاحات الأداة.
تزيل أداة الحفر أحادية النقطة المادة بحافة قطع واحدة. في مركز التشغيل، يدور الرأس أو القضيب بينما يبقى الجزء المثبت في مكانه. أما في المخرطة، فعادةً ما تنعكس هذه الحركة: إذ تدور قطعة العمل حول القضيب. يوفر كلا الترتيبين للمشغل ميزة قيّمة، حيث يمكن لمسار القطع أن يُنشئ دائرة نهائية جديدة بدلاً من تتبع كل خطأ خلفه المثقاب.
حيث يكون الملل أقوى
نلجأ إلى التخريم في الأقطار غير القياسية، والثقوب الكبيرة، والدرجات، والميزات ذات التجويف الخلفي، والكميات الصغيرة حيث يستغرق استخدام موسع الثقوب المخصص وقتًا أطول في عملية الشراء منه في عملية التدوير. كما أنه مفيد عندما يجب أن يرتبط محور التجويف ارتباطًا وثيقًا ببيانات التشغيل الآلي في نفس الإعداد. بالنسبة للهياكل المعقدة، توضح مقالتنا حول طحن CNC متعدد المحاور للأشكال الهندسية المصنوعة من الألومنيوم كيف يساعد تقليل إعادة التثبيت في الحفاظ على علاقات الميزات.
حيث يفشل الملل
قضيب الحفر عبارة عن ذراع ناتئ. زيادة البروز تعني صلابة أقل، وقضيب صغير في عمق التجويف يكون عرضة للانحراف والاهتزاز. الأعراض مألوفة: نمط موجي متكرر، فتحة واسعة عند المدخل، تضيق تدريجي مع العمق، قطع صاخب، أو عدم استقرار في الحجم. عادةً ما تكون الخطوة الأولى الأكثر أمانًا ميكانيكيًا هي استخدام أكبر قضيب يتجاوز الثقب والرقائق، وتقصير البروز، وتحسين تلامس الحامل، وتقوية التثبيت قبل إجراء تغييرات عشوائية في السرعة.
كيف تعمل عملية التوسيع في الإنتاج الحقيقي
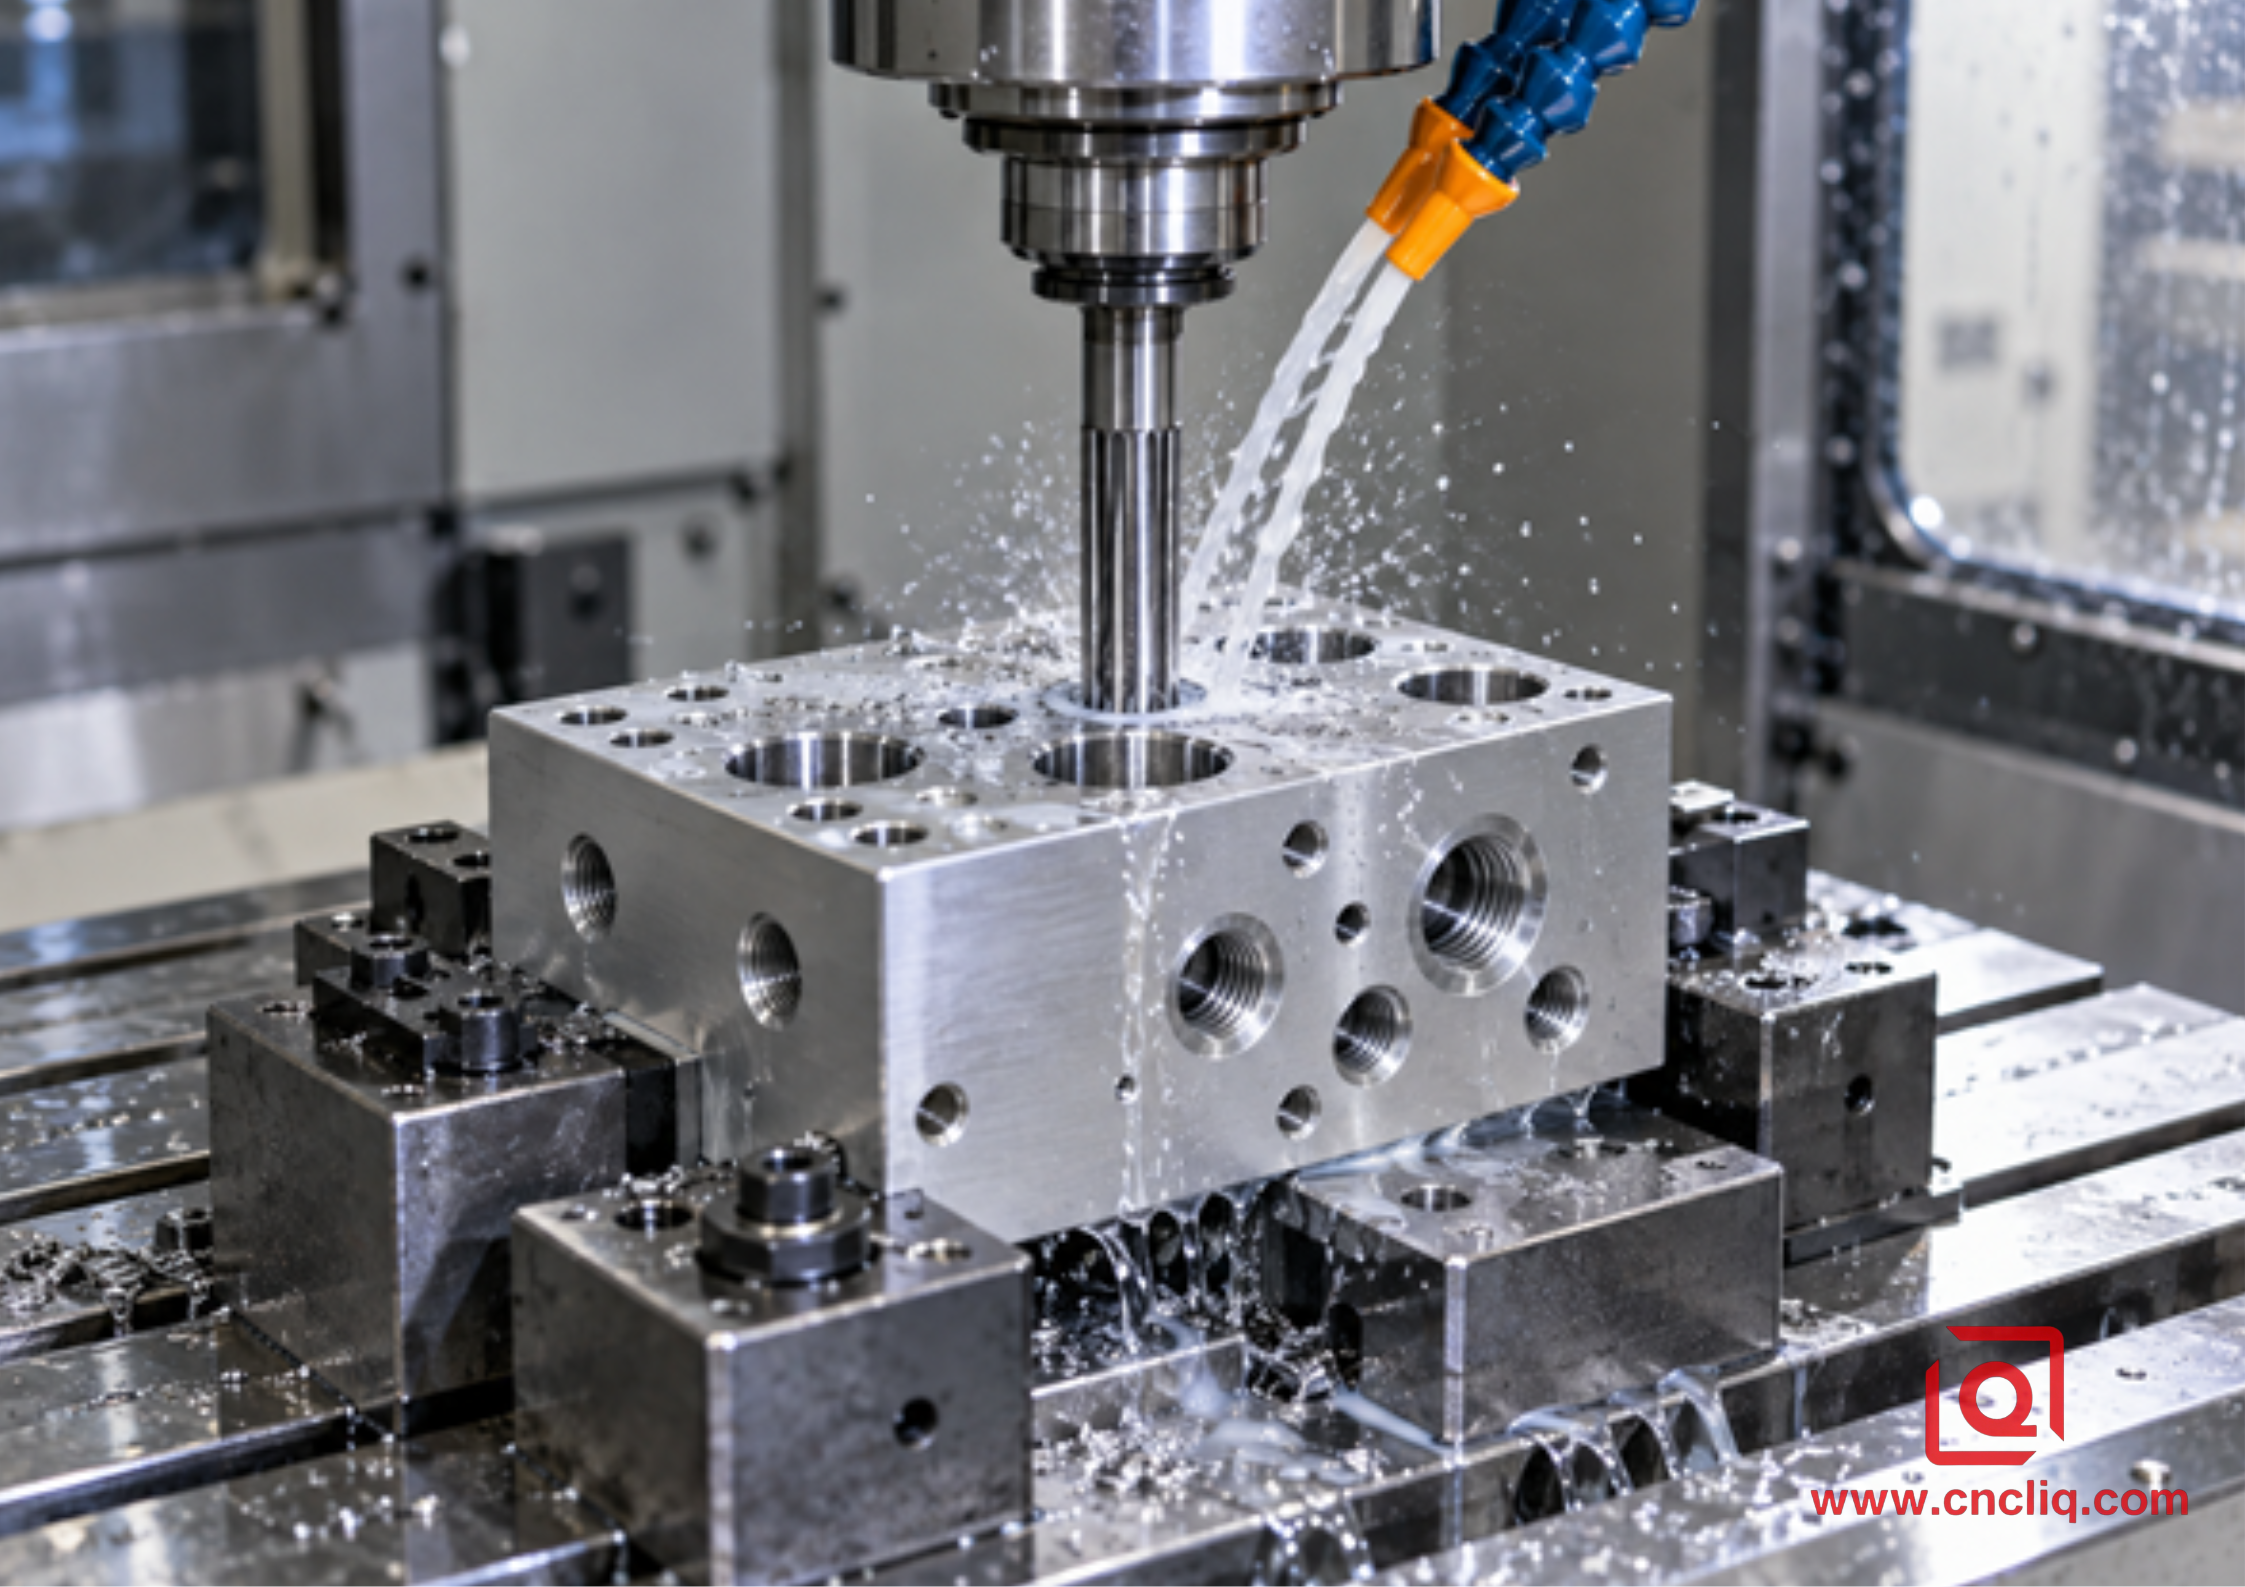
تكون عملية التوسيع فعالة عندما يكون للثقب المسبق سماحية موحدة، ومحاذاة سليمة، ومساحة كافية للأخاديد لرقائق الألومنيوم.
تستخدم آلة التوسيع حواف قطع متعددة لإزالة هامش صغير من ثقب موجود. وهي أداة تشطيب، وليست بديلاً عن إنتاج ثقب أولي سليم. بمجرد ضبط هندسة الثقب الأولي، وانحراف حامل الثقب، وسائل التبريد، وحالة الأداة، يمكن لعملية التوسيع أن توفر قطرًا وتشطيبًا سريعًا ومتكررًا للعديد من الأجزاء المتطابقة.
يُركز دليل التوسيع من Kennametals على ثلاث نقاط عملية: ترك كمية كافية من المادة ليقوم الموسع بقطعها بدلاً من احتكاكها، والحفاظ على ثبات التركيب مع تقليل البروز، وعدم استخدام الموسع بشكل متقطع كما هو الحال مع المثقاب. كما يُشير الدليل إلى أن معدلات تغذية التوسيع غالباً ما تكون أعلى من معدلات تغذية الحفر، بينما تكون سرعة القطع أقل، ولكن يجب الحصول على بيانات البداية الدقيقة من الشركة المصنعة للأداة والسبائك المختارة.
حيث يكون التوسيع أقوى
تُعدّ عملية التوسيع فعّالة للغاية مع الأقطار القياسية الصغيرة والمتوسطة، خاصةً عند تكرار نفس الثقب في دفعة إنتاجية واحدة. تتشارك عدة حواف قاطعة في العمل، ويمكن لأداة مُجرّبة أن تتحرك مباشرةً عبر الثقب في تمريرة واحدة متواصلة. يسهل أتمتة هذه العملية، كما يسهل تحديد وقتها في عرض الأسعار مقارنةً بالقياسات المتكررة وتعديل الإزاحة.
اختر الأداة المناسبة للثقب. يؤثر اتجاه اللف الحلزوني، والمسافة بين أخاديد الأداة، وسائل التبريد المتدفق عبرها، ومادة الحافة، جميعها على سلوك الرايش. كمثال عملي، توثق دراسة حالة شركة سيكو للألمنيوم عملية تشطيب H7 باستخدام موسع ثقوب PCD بقطر 26 مم.
حيث تفشل عملية التوسيع
يميل الموسع إلى اتباع المسار المحدد. قد يكون الثقب المحفور أو المُضاف غير دقيق، أو مقوسًا، أو مخروطيًا؛ بعد التوسيع، قد يبدو القطر مناسبًا بينما لا يزال المحور غير دقيق. إذا لم تترك مساحة كافية، ستحتك الحواف. وإذا تركت مساحة كبيرة، سيزداد عزم الدوران، وتمتلئ الأخاديد، وقد يتسع الثقب النهائي. يؤدي الانحراف المفرط إلى زيادة جهد أحد الأخاديد عن البقية. قد يؤدي عكس اتجاه الموسع في التجويف إلى سحب الحواف عبر السطح الجديد. قد تتسبب الثقوب العرضية المتقطعة في صدمة حواف القطع وإنتاج علامات موضعية ما لم تكن الأداة والعملية مصممتين خصيصًا لذلك.
مصفوفة القرار: ما هي العملية المناسبة لقطعة الألومنيوم الخاصة بك؟
حالة القطعة | المسار المفضل | سبب |
نموذج أولي ذو حجم تجويف خاص | ثقب أحادي النقطة | يُغني القطر القابل للتعديل عن الحاجة إلى موسع مخصص، ويدعم التغييرات الهندسية السريعة. |
تجويف محمل كبير مرتبط بإحكام بسطح مصقول | ثقب أحادي النقطة في نفس الإعداد | فرصة أفضل لتحديد المحور والعلاقة الهندسية مع المرجع |
1000 ثقب متطابق بحجم H7 مع ثقوب مسبقة ثابتة | ريم بعد التحقق من صحة العملية | يمكن أن تؤدي دورة التشغيل القصيرة والتكرار المتوقع إلى خفض تكلفة القطعة الواحدة |
ثقب صغير وعميق في الألمنيوم المطروق اللزج | قم بالتوسيع فقط باستخدام حلزون مناسب، وسائل تبريد، ومسار رقائق مناسب؛ وإلا فقم بالمراجعة | يمكن أن تؤثر عوامل مثل كثافة رقائق السيليكون، وانحرافها، والحرارة بشكل كبير على النتيجة. |
يوجد خطأ في تحديد موقع أو استقامة الحفرة المسبقة | قم بتوسيع التجويف جزئيًا، ثم قم بتوسيعه مرة أخرى إذا كان التشطيب والحجم يبرران ذلك. | يُحدد التثقيب المحور؛ بينما يوفر التوسيع تحديد الحجم النهائي بكفاءة. |
هندسة داخلية متدرجة أو مدببة أو متقطعة | عادةً ما تكون أداة ثقب أحادية النقطة أو أداة هندسية خاصة | لا يتمتع الموسع القياسي بالمرونة بطبيعته عند تغيير الشكل الهندسي. |
غلاف رقيق الجدران مشوه بسبب التثبيت | قم بتثبيت قطعة العمل أولاً، ثم حدد أداة التشطيب. | لا يمكن لأي من العمليتين ضمان هندسة الحالة الحرة إذا تم تشكيل الجزء وهو مشوه. |
المسار الهجين: ابدأ بالحفر، ثم أعد التوسيع.
لا يُعدّ اختيار التخريم أو التوسيع دائمًا خيارًا بين أمرين فقط. غالبًا ما يكون المسار الهجين هو الأنسب لعمليات التخريم الإنتاجية التي يجب أن تجمع بين التحكم في المحور والقياس النهائي السريع.
1. قم بإنشاء الثقب التجريبي عن طريق الحفر أو الاستيفاء الدائري.
2. نصف تجويف بعمق كافٍ لتحديد خط المنتصف المقصود وإزالة التناقص أو التفرع الرئيسي.
3. اترك هامشًا نهائيًا موحدًا موصى به للموسع الفعلي والقطر والمادة.
4. التوسيع في تمريرة واحدة متواصلة ومزيتة جيداً مع تحكم في الانحراف وتدفق الرقائق.
5. قم بقياس الحجم والشكل الهندسي بعد تحرير الجزء واستقرار درجة الحرارة.
تُضيف هذه الطريقة أداةً وخطوةً، لذا فهي ليست بالضرورة أرخص. تبرز أهميتها عندما يُؤدي التوسيع وحده إلى أخطاء كبيرة في الثقوب الأولية، بينما يستغرق حفر كل قطعة إنتاجية إلى الحجم النهائي وقتًا طويلًا أو يتطلب تعديلات كثيرة من المشغل. بالنسبة للثقوب العميقة، يُرجى مراجعة دليل تشغيل الثقوب العميقة المصنوع من الألومنيوم ذي الصلة قبل اعتماد الرسم.
حالة عميل مجهول: غطاء أمامي لمحرك سيرفو
طلب أحد عملاء معدات الأتمتة غطاءً أماميًا لمحرك سيرفو مصنوعًا من الألومنيوم، مزودًا بمقعد محمل مركزي، ومحور تثبيت، ونمط براغي يتناسب مع سطح التثبيت. تم إخفاء هوية العميل عمدًا، وتوضح الأشكال أدناه حالة تطوير عملية محتملة وليست ادعاءً بقدرة عامة. يتشابه التصميم الهندسي بشكل كبير مع منتج غطاء محرك السيرفو الأمامي المنشور من شركة Liqin، والذي يستخدم ألومنيوم ADC12 وتشطيب CNC للأجزاء الدائرية الداخلية والخارجية.
المشكلة الأولية
تضمنت العملية الأولى حفر وتوسيع تجويف مقعد المحمل بعد عملية طحن سطحية منفصلة. كانت نتائج القطر قابلة للتكرار بالقرب من النصف العلوي لنطاق التفاوت المسموح به، لكن فحص جهاز قياس الإحداثيات ثلاثية الأبعاد (CMM) أظهر أن محور التجويف لم يكن متعامدًا بشكل ثابت مع سطح التثبيت بعد فك التثبيت. لم يُجدِ تغيير حجم الموسع نفعًا في تصحيح علاقة المرجع. كما وجد الفريق أن ضغط التثبيت بالقرب من الحافة الرقيقة يؤثر على استدارة التجويف في الحالة الحرة.
العملية المعدلة
تم دمج سطح المرجع والثقب في إعداد تشغيل واحد. تم تحريك نقطة تلامس الفك المرن باتجاه الأضلاع الأكثر صلابة، وخُفِّض حمل التثبيت إلى الحد الأدنى الذي أثبتته تجارب القطع، وتم تقليل حجم الثقب المسبق. ثم تم تحديد محور تجويف المحمل باستخدام أداة حفر قصيرة وصلبة أحادية النقطة. بالنسبة للدفعة المخطط لها، اعتمد الاختيار النهائي على حجم الإنتاج: دعم الحفر النهائي النماذج الأولية المبكرة وتغييرات القطر؛ بعد اعتماد التصميم، تم تجربة موسع مخصص كخطوة نهائية لتقليل وقت الدورة. تم استخدام فحص الجزء المُصدَر - وليس القياس داخل المثبت - للموافقة.
النتيجة والدرس المستفاد
لم يأتِ التحسين الحاسم من مجرد الادعاء بأن أداة واحدة أكثر دقة، بل من مواءمة العملية مع المتطلبات الوظيفية: حيث تحكمت استراتيجية المرجع وتثبيت قطعة العمل في المحور، وصحح التثقيب المسار، ولم يُنظر في التوسيع إلا بعد استقرار الشكل الهندسي الناتج. وهذا هو المنطق نفسه الذي ينبغي على المشترين تطبيقه على أغلفة المحركات، وأغطية المضخات، وحوامل المحامل، والثقوب الدقيقة الموجودة في كتلة مشعب الألمنيوم المصممة خصيصًا .
الفحص: إثبات أكثر من مجرد القطر
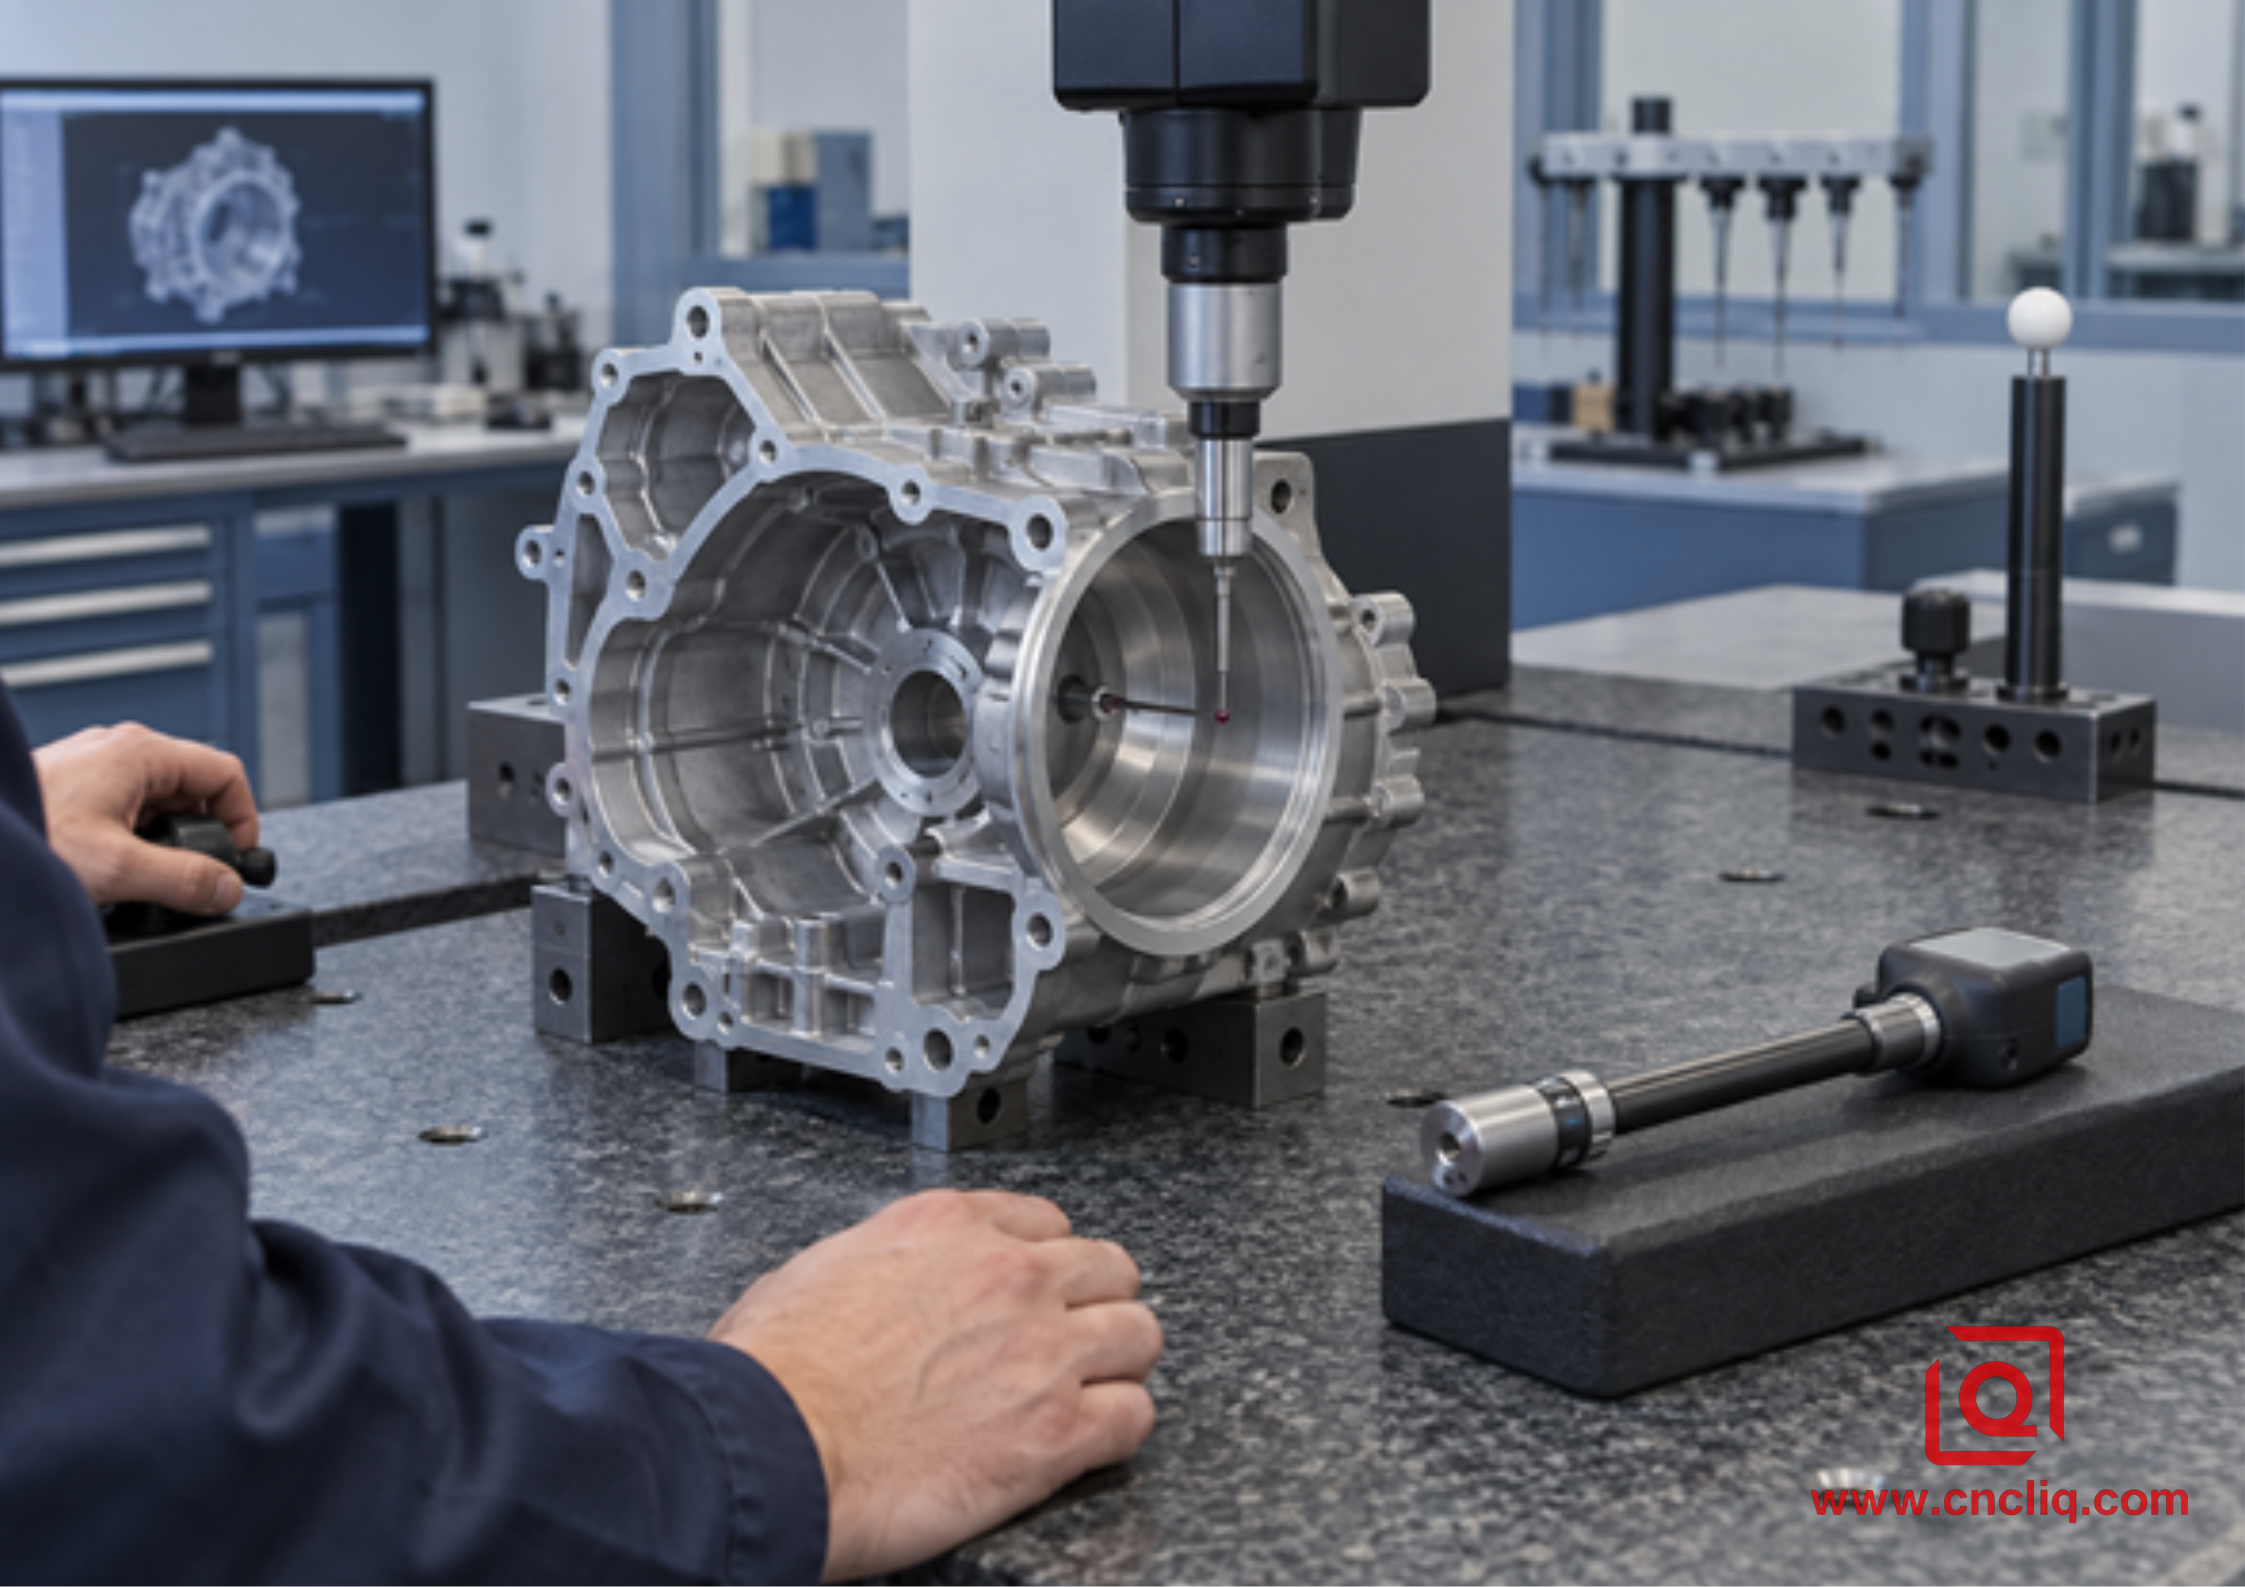
تفصل خطة الفحص الفعالة بين الحجم والاستدارة والأسطوانية والموقع المرتبط بالبيانات.
ينبغي أن تتناسب خطة فحص الإنتاج مع مستوى المخاطر. يُعدّ مقياس القطر الداخلي المُعاير فعالاً لإجراء فحوصات مقارنة الأحجام بعد إتقانه وفقًا لمعيار مناسب. يمكن أن يوفر القياس الهوائي نتائج مقارنة دقيقة للميزات الأسطوانية ذات الحجم الكبير. يساعد جهاز قياس الإحداثيات ثلاثية الأبعاد (CMM) في تقييم موقع المحور واتجاهه وعلاقته بالبيانات المرجعية، بينما يُعدّ جهاز قياس الاستدارة أو الشكل الخيار الأمثل عندما يتطلب الرسم تقييمًا تفصيليًا للاستدارة أو الأسطوانية. يلزم استخدام جهاز قياس خشونة السطح عند تحديد قيمة Ra أو أي مُعامل نسيجي آخر؛ فالمظهر وحده لا يُعدّ دليلاً كافيًا.
لا تجمع كل هذه العناصر في عبارة غامضة واحدة عن دقة 0.01 مم. حدد الخاصية، وطريقة القياس، وتواتر أخذ العينات، وظروف درجة الحرارة، وقاعدة القبول. توفر مقالة لي تشين حول فحص آلة القياس ثلاثية الأبعاد (CMM) لتصنيع الألمنيوم حسب الطلب سياقًا أوسع حول التحقق القائم على البيانات والتحكم الحراري.
تربط خطة الجودة الفعّالة كل متطلبات الرسم الأساسية بطريقة فحص محددة، وحدود قبول، ونتائج مُسجلة. يقلل هذا النهج القابل للتتبع من الغموض بين المشتري، وفني التشغيل، ومهندس الجودة، مع دعم تحليل أسرع للأسباب الجذرية في حال انحراف أي بُعد. بالنسبة لأوامر الإنتاج، يجب أن تُحدد خطة التحكم أيضًا فحوصات العينة الأولى، وأخذ العينات أثناء العملية، والفحص النهائي، وحالة معايرة المقاييس، وخطة الاستجابة لأي نتيجة غير مطابقة. لا تقتصر أهمية السجلات الواضحة على إثبات الامتثال فحسب، بل إنها تحمي أداء التجميع، وتُقصر دورات الموافقة، وتمنح فرق الشراء ثقة أكبر عند توسيع نطاق إنتاج نموذج أولي مُعتمد إلى إنتاج متكرر.
السمة | طريقة فحص مفيدة | خطأ شائع |
حجم التجويف | مقياس قطر داخلي مُتقن، أو مقياس هواء، أو ميكرومتر داخلي مناسب | الاعتماد على الفرجار للحصول على تجويف وظيفي ضيق |
الوضع الحقيقي أو التعامد | آلة قياس الإحداثيات ثلاثية الأبعاد أو مقياس وظيفي مخصص مصمم وفقًا للرسم | بافتراض أن القطر الصحيح يثبت المحور الصحيح |
الاستدارة أو الأسطوانية | أداة قياس الشكل أو طريقة متعددة الأقسام معتمدة | التحقق من قسم واحد فقط في نقطتين |
ملمس السطح | جهاز قياس خشونة معاير ذو حد قطع واتجاه محددين | الحكم على سطح لامع بالعين |
استقرار الدفعة | الموافقة المبدئية بالإضافة إلى مراقبة العمليات الإحصائية الجارية على الميزة الأساسية | فحص الدفعة النهائية المعبأة فقط |
قائمة التحقق من التصميم للتصنيع وطلب عروض الأسعار للحصول على عرض سعر ذي معنى
لا يمكن لمورّد خدمات التشغيل الآلي اتخاذ قرار مسؤول بناءً على لقطة شاشة أو قطر اسمي فقط. أرسل النموذج ثلاثي الأبعاد الأصلي ورسمًا ثنائي الأبعاد مُحكمًا، ثم حدد وظيفة الثقوب. قبل إعداد عرض سعر مفيد، يتطلب طلب عرض الأسعار بعض التفاصيل المحددة:
· حدد نوع السبيكة وحالتها: 6061-T6، 7075-T651، أو درجة الصب الفعلية، وليس مجرد الألومنيوم.
· حدد الحجم الاسمي والحدين. وضح بوضوح ما إذا كانت هذه الحدود تنطبق على المعدن الخام، أو بعد الطلاء، أو في كلتا المرحلتين.
· أظهر الفتحة الكاملة: العمق، سواء كانت مغلقة أو نافذة، شطفة الدخول، الخلوص السفلي، الأخاديد، بالإضافة إلى أي ثقب عرضي يقطع القطع.
· قم بإنشاء إطار مرجعي قابل للاستخدام وقم بإرفاق عناصر التحكم في الموضع أو الاتجاه أو الانحراف أو الاستدارة أو الأسطوانية التي تحتاجها الوظيفة بالفعل.
· حدد ملمس السطح حيثما يكون ذلك مهمًا، وأخبرنا بالسبب: فملاءمة المحمل، ومسار مانع التسرب، والصمام المنزلق، أو المحاذاة البصرية كلها تؤدي إلى قرارات مختلفة.
· الكميات النموذجية والسنوية، وحجم الدفعة المتوقع، والمدة الزمنية المستهدفة، وما إذا كان من الممكن استهلاك تكلفة الأدوات.
· اذكر السجلات التي تتوقعها عملية الموافقة الخاصة بك - ربما تقرير فحص أولي، أو تقرير نمذجة ميكانيكا المواد، أو شهادة المواد، أو دراسة القدرات، أو حزمة PPAP.
· لا تترك تفاصيل التشطيب للتخمين. حدد عمليات التنظيف، وإزالة النتوءات، والأنودة، والتغطية، والتعبئة.
تستحق معالجة السطح اهتمامًا خاصًا. تُغير عملية الأنودة السطح وقد تؤثر على الثقوب الضيقة، لذا يجب أن يوضح الرسم التخطيطي عملية التغطية، والقياسات بعد المعالجة، ومرحلة الفحص. يشرح دليل التفاوتات والتفاوتات الأوسع نطاقًا في تصنيع الألمنيوم باستخدام الحاسوب (CNC) سبب زيادة التفاوتات الضيقة الشاملة للتكلفة دون تحسين الأداء.
هل تحتاج إلى توصية بشأن العملية، وليس مجرد سعر الوحدة؟ أرسل إلى شركة Liqin ملف STEP الخاص بك، ورسمًا ثنائي الأبعاد، ونوع السبيكة، والكمية، وتفاصيل التجويف الحرجة. سيقوم فريقنا الهندسي بمراجعة ما إذا كان التجويف النهائي، أو التوسيع، أو عملية هجينة هي الأنسب لحماية عملية التجميع من المخاطر. اطلب مراجعة التصميم للتصنيع (DFM) وعرض سعر.
عندما يقول المقياس "لا": جدول استكشاف الأخطاء وإصلاحها في أرضية المصنع
الأعراض | من المحتمل أن تكون هذه المنطقة مناسبة للتحقيق | الفحوصات الأولية |
يتناقص قطر الثقب المحفور مع ازدياد عمقه | انحراف القضيب، تآكل الحشوة، الانحراف الحراري، ضعف تثبيت القطعة المشغولة | قلل من البروز، وزد قطر القضيب، وافحص الحافة، وتحقق من درجة حرارة القطعة وحالة التحرير. |
الثقب الموسع أكبر من الحجم المطلوب | انحراف الحامل، حافة متراكمة، عدم محاذاة، سرعة زائدة، شطف تالف | حدد الأداة، وافحص الهوامش، وتحقق من الحامل وسائل التبريد، وراجع الثقوب المسبقة |
تظهر اللمسات النهائية حلقات اهتزاز | انخفاض الصلابة، أو عدم التعشيق الصحيح، أو سوء حالة الأداة، أو عدم استقرار التغذية أو السرعة | قم بضبط الصلابة الميكانيكية أولاً؛ ثم استخدم إرشادات مُصنِّع الأدوات. |
يمر القطر لكن التجميع يعلق | الاستدارة، والتناقص التدريجي، والموضع، وتراكم الطلاء، والنتوءات عند الثقب المتقاطع | قم بقياس الهندسة وحالة الطلاء، وليس فقط حجم نقطتين. |
تمر الأجزاء الأولى، ثم تنحرف الأجزاء اللاحقة | تآكل الأداة، ووحدة التقاط الألومنيوم، ودرجة حرارة سائل التبريد، وطريقة القياس | تتبع الحجم حسب تسلسل الأجزاء، وتنظيف الحافة وفحصها، والتحقق من قابلية تكرار القياس. |
انقر هنا للاستفسار 👆
التعليمات
1. هل عملية التثقيب دائمًا أكثر دقة من عملية التوسيع في الألومنيوم؟
لا. الأداتان تحلان مشكلتين مختلفتين. رأس التثقيب يسمح للمشغل بتصحيح المحور وتعديل الحجم بدقة؛ بينما يمكن للموسع المُجرَّب تشغيل نفس الثقب المسبق بدقة وسرعة، قطعة تلو الأخرى. أولًا، حدد المقصود بالدقة. الحجم ليس هو الموضع، والموضع ليس هو الاستدارة، ولا أي منهما محمي إذا كانت الآلة أو الحامل أو أداة التثبيت أو درجة الحرارة أو المقياس غير مستقرة.
2. الثقب الذي حفرته ليس في المنتصف. هل يمكن استخدام موسع الثقوب لتصحيحه؟
إلى حد محدود وغير متوقع فقط. عادةً ما يتبع الموسع المسار والشكل الهندسي للثقب الأولي. إذا كان تحديد الموضع بدقة أو استقامة الثقب أمرًا بالغ الأهمية، فاستخدم الاستيفاء أو الحفر الجزئي لتحديد المحور قبل التوسيع، وتحقق من العلاقة النهائية مع بيانات الرسم.
3. ما مقدار المخزون الذي يجب تركه قبل توسيع الألومنيوم؟
لا يوجد حد أقصى آمن عالميًا. فهو يتغير باختلاف القطر النهائي، وتصميم الموسع، ومادة الأداة، والسبائك، والعمق، وسائل التبريد، وجودة الثقب الأولي. قد يؤدي الحد الأدنى إلى احتكاك الأداة، بينما قد يؤدي الحد الأقصى إلى تحميل زائد على الحواف وتراكم الرايش. استخدم بيانات الشركات المصنعة للموسع المختار، ثم تأكد من ذلك بتجربة أولية مضبوطة.
4. ما هي العملية الأرخص لتصنيع قطع الألمنيوم حسب الطلب؟
في النماذج الأولية والتصاميم المتغيرة، عادةً ما يغني استخدام عملية التثقيب عن طلب موسع جديد في كل مرة يتغير فيها القطر. بمجرد استقرار التصميم والثقب الأولي، يمكن عكس الحسابات. قد يُقصر التوسيع كل دورة بما يكفي لتحقيق الربح في الإنتاج المتوسط أو الطويل. قارن العملية برمتها: شراء الأدوات، والإعداد، ووقت القياس، والعمر الافتراضي المتوقع للأدوات، ونسبة الهدر، وتكلفة فشل التجميع. دقائق دوران المغزل لا تُظهر سوى جزء من الصورة.
5. ما الذي يجب أن أرسله للحصول على عرض أسعار موثوق به؟
أرسل النموذج ثلاثي الأبعاد، والرسم ثنائي الأبعاد المُتحكم به، ونوعية الألومنيوم ودرجة صلابته، وحدود الثقوب، وبيانات التفاوت الهندسي، وملمس السطح، والعمق، والانقطاعات، وحالة الطلاء، والكميات، ووثائق الفحص، ووظيفة التجميع. بالنسبة للتصاميم الحساسة، يجب توقيع اتفاقية عدم الإفصاح أولاً، ثم نقل مجموعة البيانات الكاملة عبر القناة المتفق عليها.
ملخص
لا يوجد حلٌّ مثاليٌّ لجميع الحالات. يُصبح التثقيب ضروريًّا عندما يكون الحجم قابلًا للتعديل، أو عندما يحتاج المحور إلى تصحيح، أو عندما يكون الشكل الهندسي غير مألوف، أو عندما يكون التصميم لا يزال قيد التطوير. أما التوسيع، فيُصبح ضروريًّا بعد استقرار الثقب الأولي وبدء أهمية وقت الدورة المتكررة. في المهام الصعبة، قد نستخدم كلا الطريقتين. أمسك المكوّن برفق دون الضغط عليه، واتركه حتى يستقرّ، ثمّ تحقّق من الحجم والشكل والموقع والملمس مقارنةً بالرسم، وليس مقارنةً بسطحٍ ذي مظهرٍ جيّد. أرسل المواصفات الوظيفية مع طلب عرض الأسعار الخاص بك حتى يتمّ تصميم العملية مع مراعاة مخاطر التجميع بدلًا من التخمين.
معلومات الاتصال
الشركة: شركة نينغبو ليكين للصناعات المحدودة.
الصيانة اليومية للعملاء ودعم ما بعد البيع: service@shturl. zhuwanying@cncliq.com
للاستفسارات الجديدة، وطلبات الأسعار، ومناقشة الطلبات: business@shturl.zhouli@chinaliqin.com
الخط الساخن: +86 18757148656
تنصل
جميع المقالات التقنية، ومواصفات المواد، وتوصيات التشغيل، وتفاصيل معالجة الأسطح المنشورة في هذه المدونة هي لأغراض إعلامية ومرجعية فقط. يُرجى العلم بأن المعلومات العامة الواردة في المدونة لا تُغني عن الاتفاقيات الفنية الموقعة. ونظرًا لاختلاف القطع المُخصصة باختلاف درجات حرارة المواد، ومعايرة الآلات، والتفاوتات المحددة، فإن مواصفات الجودة الملزمة تخضع فقط لرسومات التصميم بمساعدة الحاسوب (CAD) المعتمدة، والعقود الموقعة، وخطط الجودة الرسمية.
جميع دراسات حالة العملاء المنشورة في هذه المدونة خضعت لعملية إخفاء هوية كاملة وتنقيح شامل. تُستخدم مقاييس الأداء، وسير عمليات التصنيع، والصور المعروضة فقط لتوضيح قدراتنا في مجال التصنيع حسب الطلب، ولا تمثل معيارًا موحدًا لجميع الطلبات.
فريق تصنيع ليكين
انطلاقاً من خبرة تمتد لثمانية عشر عاماً في مجال الهندسة الدقيقة، تُصنّع شركة نينغبو ليكين للصناعات مكونات معدنية عالية الدقة لتلبية متطلبات الأسواق العالمية. يقع مقرّنا في مركز إنتاجي تبلغ مساحته 6500 متر مربع، مُجهّز بأكثر من 150 آلة، تشمل عمليات التصنيع باستخدام الحاسوب (CNC) رباعية وخماسية المحاور، والتصنيع بالخراطة والطحن، والبثق على البارد، والصب بالضغط، كل ذلك تحت سقف واحد. يُمكّننا هذا النظام من إدارة المشاريع بسلاسة، بدءاً من تصميمات CAD الأولية وصولاً إلى الشحنات النهائية.
نُولي اهتمامًا بالغًا لمراقبة الجودة دون أي تنازلات. نتعامل مع أدقّ التفاصيل بدقة هندسية متناهية. وبفضل شهادات ISO 9001 وISO 13485 وIATF 16949، يُجري مهندسو ضمان الجودة لدينا فحوصات صارمة لمراقبة الجودة أثناء الإنتاج (IPQC) ومراقبة الجودة النهائية (FQC) ومراقبة الجودة الخارجية (OQC) على كل دفعة إنتاج. بدءًا من رسم الخرائط ثلاثية الأبعاد باستخدام آلة قياس الإحداثيات (CMM) والتحليل البصري، وصولًا إلى اختبارات الصلابة ورذاذ الملح، نتحقق من صحة مواصفاتك الأساسية مسبقًا لضمان حصولك على مكونات جاهزة للاستخدام دون أي مشاكل في التجميع أو توقفات مكلفة لخطوط الإنتاج. إضافةً إلى التصنيع، يمكنك الاعتماد علينا في الاستجابة لطلبات عروض الأسعار الجديدة خلال ساعتين، وتقديم دعم مباشر لأخذ عينات النماذج الأولية، وشحن سلس للتصدير إلى جميع أنحاء أوروبا وأمريكا الشمالية وآسيا وأوقيانوسيا.
نرحب باستفساراتكم وعيناتكم. تفضلوا بزيارة موقعنا الإلكتروني أو تواصلوا معنا مباشرةً للحصول على عرض أسعار تنافسي!
