 العربية




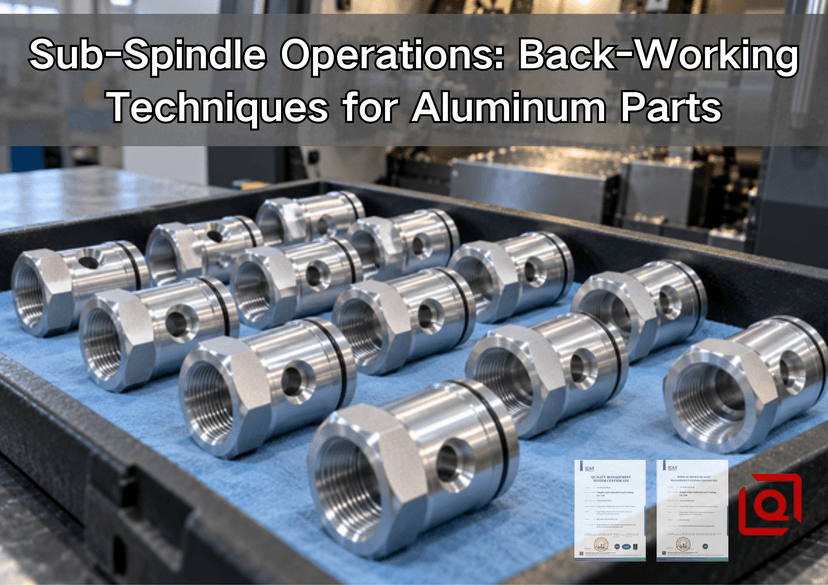
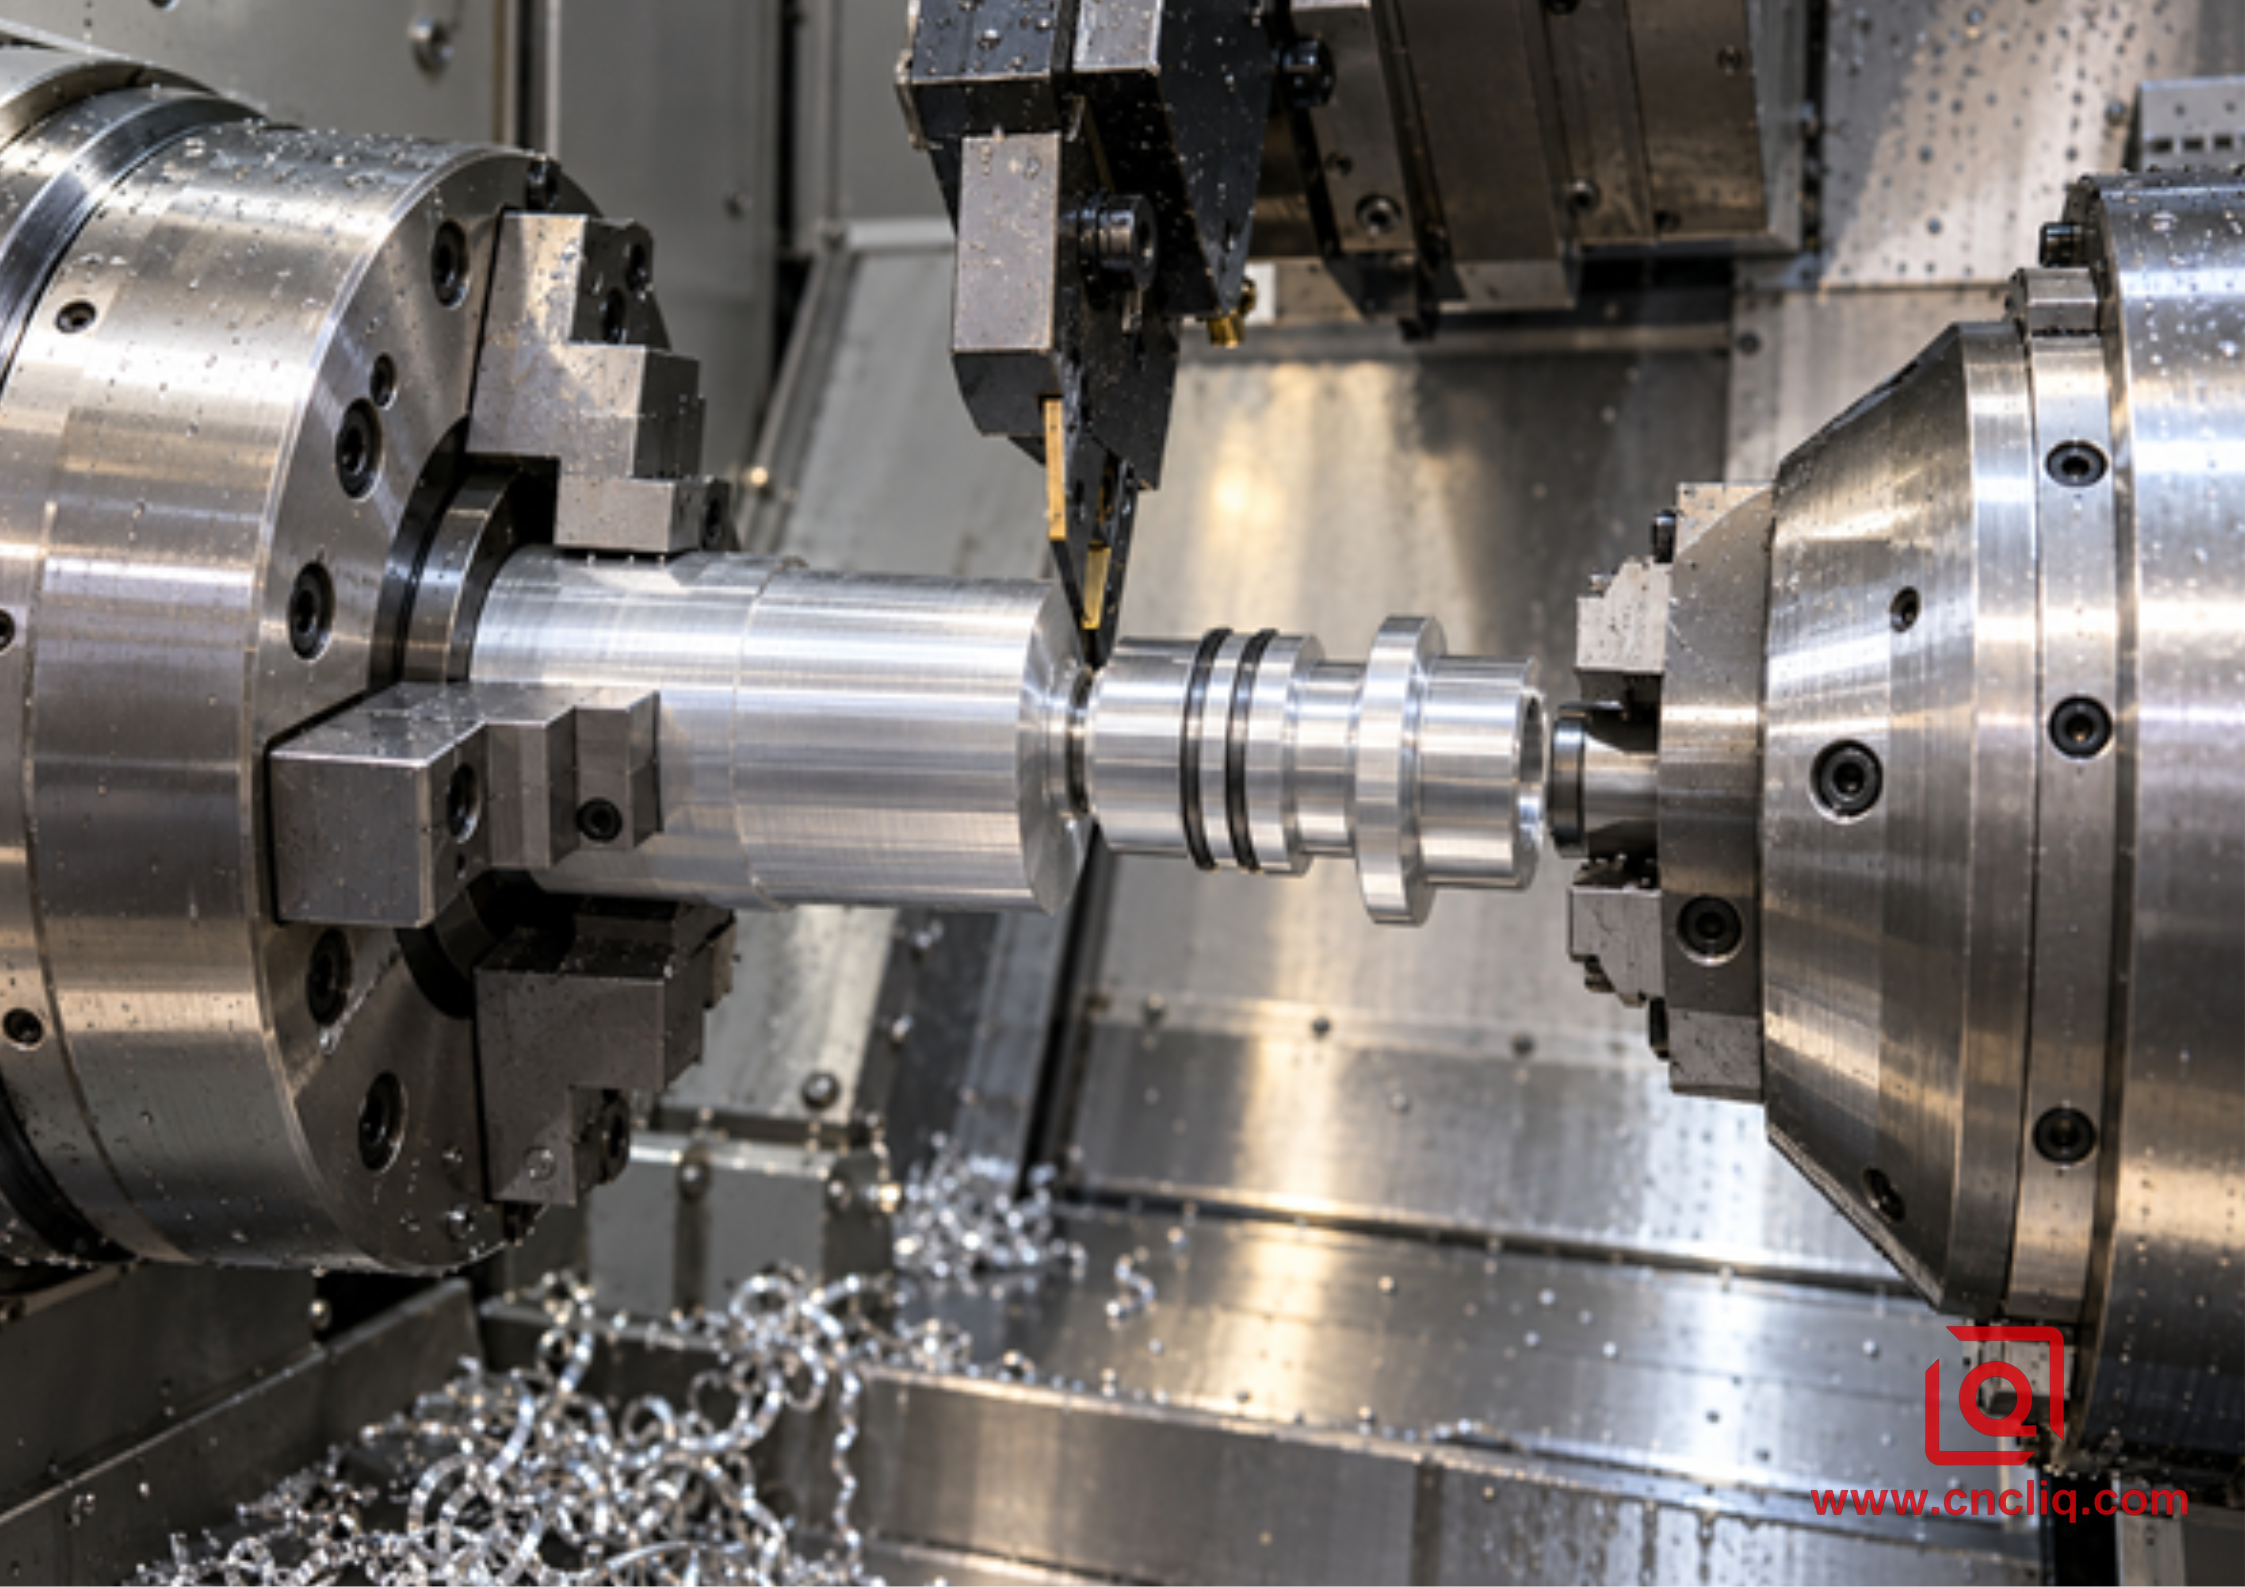
اقلب الطباعة. أصبح الغلاف الذي يبدو سهلاً الآن يحتوي على تجويف خلفي، وخيط، وسطح مانع للتسرب لا يزال متوافقًا مع التجويف المصنوع من الأمام.
يُعدّ سقوط الأجزاء الكاملة من دورة واحدة مفيدًا، لكن استمرارية البيانات هي السبب الأقوى. فهي ليست زرًا للدقة. يجب أن تتوافق نقطة الالتقاط، والفكوك، ومادة القطع، ومدى وصول الأداة، ومسار الرايش، وإجراءات الفحص.
للاطلاع على القرار الأوسع نطاقاً بشأن الآلات، يُرجى مراجعة مقارنة ليكين بين الخراطة باستخدام الحاسوب (CNC) والتشغيل بالخراطة والطحن لهياكل الألمنيوم متحدة المركز . يقتصر هذا المقال على عملية التسليم نفسها.
1. داخل عملية التسليم
تُهيئ العملية رقم 10 الشكل الهندسي الأمامي المتاح وتُهيئ موضع هبوط مُحدد. يتحرك ظرف التثبيت المقابل فوقه؛ وتنتهي عملية القطع؛ عندها فقط يسحب حامل القطعة الجديد للخلف لإجراء العمل الخلفي. ثلاث حركات عادية، ولا مجال يُذكر للافتراضات العشوائية.
يُطلق البعض على هذه العملية اسم "إنجاز من خطوة واحدة". وهذا صحيح، مع أن عملية النقل لا تزال تحدث. قد يؤدي وجود شق صغير عند الفك أو تلامس سطحي إلى إفساد هذه العلاقة قبل أن تبدأ الأداة الخلفية بالقطع.
تختلف تفاصيل التحكم باختلاف الماكينة. تتناول وثائق المغزل الثانوي من Haas Automation التحكم المتزامن في المغزل ووظائف تبديل المغزل في أنظمة تحكم Haas. بينما يُظهر دليل نقل المواد من Autodesk مراحل جانب CAM. ولا يُعد أيٌّ منهما برنامجًا عامًا لأي مخرطة أخرى. يبقى دليل المُصنِّع، والمنشورات المُجرَّبة، وتصميم الأدوات الفعلي هي المرجع الأساسي.
تُعدّ مراجعة عملية النقل أسهل ما يكون عند اتباع مسار القطعة. افحص طول منطقة الالتقاط للتأكد من إمكانية استخدامها وتلامس الفكين بشكل صحيح. حدد كيفية منع حركة المغزل النسبية عند الإغلاق. تتبع مسار المادة المقطوعة إلى مرحلة التسوية الخلفية، وحدد الوجه الذي يمتلك الطول النهائي. لا تُنهِ المراجعة عند آخر أداة. راقب هبوط أول قطعة مُنجزة؛ فقد يتسبب وجود قطعة فولاذية مكشوفة في حدوث انبعاج في قطعة سليمة.
2. الألومنيوم يغير مشكلة النقل
يُضيف الجدار الرقيق ميزة أخرى: فقد يتقبل ضغط الظرف، ثم يتغير شكله عند تحريره. وقد يقيس بطريقة معينة أثناء تثبيته وبطريقة أخرى بعد تحريره.
يجب أن تتطابق الرسومات والطلبات والشهادات. عندما لا يزال الجدل قائماً حول سبائك 6061-T6 أو 6082-T6 أو 7075-T6، يُعد دليل ليكين لتشكيل السبائك مرجعاً مفيداً.
يُضيّق معيار ISO N نطاق البحث عن الأداة، لكنه لا يُنهيه. تستجيب العديد من أنواع المعادن المطروقة بشكل جيد لحافة حادة وسطح قطع مصقول، ومع ذلك، لا يزال الكسارة بحاجة إلى تغذية وعمق كافيين للعمل. اختبر السرعة، والتغذية لكل دورة، وتوجيه سائل التبريد، والحد الأقصى لعدد الدورات في الدقيقة على قطعة المعدن الحقيقية. بعد القطعة الأولى، انظر إلى الحافة وكذلك التشطيب. وجود مادة فضية عالقة بالفعل على سطح القطع يُعدّ مؤشرًا مبكرًا، مهما بدا القطر لامعًا.
3. حدد نقطة التثبيت قبل كتابة مسار الأداة
أثناء عملية التصميم للتصنيع، حدد المحور الوظيفي أولاً. قد يكون هذا المحور تجويف محمل، أو دليل تحديد موقع، أو قطر مانع تسرب، أو لولب. بعد ذلك، حدد السطح الذي يتحكم في طول التجميع. عندها فقط قسّم الميزات بين المغازل واحتفظ بوحدة الالتقاط.
1. حدد المرجع المستخدم في التجميع. لا تسمح باستبداله بقطر خارجي خام مناسب.
2. احجز مساحة أرض مستقيمة للالتقاط بعد خصم تكاليف الشطف، وشفرة القطع، ومساحات الاقتراب.
3. أبقِ مناطق الختم والمناطق التجميلية خارج منطقة الإمساك قدر الإمكان. إذا تعذر تجنب التلامس، فضع الشريط المسموح به وقاعدة المظهر على الرسم.
4. اترك المخزون المواجه للخلف عمداً. إن شاهد القطع هو حالة بداية، وليس مرجعاً نهائياً.
5. تتبّع آخر رقاقة قبل استلامها. تلك الرقاقة أهم من نظافة صينية الرقائق بعد انتهاء الدفعة.
6. قم بمحاكاة كلا الظرفين، وكل فك، والبرج، وأجسام الحامل الكاملة، والقضيب المتبقي، وشفرة القطع، والجزء النهائي، والملتقط.
7. حدد كيفية التحقق من عملية النقل. لا يُعتبر الجلوس أثناء النقل طريقة فحص.
تمنع هذه الخريطة خطأً شائعًا في الاقتباس. تعالج أدوات التشغيل المباشر، والتحكم في المحور C، وحركة المحور Y، والمغزل الثانوي مشاكل هندسية مختلفة. يشرحدليل Liqin لأدوات التشغيل المباشر على مخارط CNC هذا الفرق. اطلب التكوين الفعلي بدلاً من عبارة "الطحن والخرط".
4. تمسك بالأرض، لا بالملل
تضمن عملية الالتقاط الجيدة عدم وجود ثلاثة أمور: الانزلاق، وبصمة الفك، وتغير قطر التجويف بعد فك التثبيت. في الأكمام الرقيقة، يوفر التلامس الواسع عادةً مساحة أكبر لمهندس العملية مقارنةً بثلاث نقاط ضغط ضيقة. يمكن للفكوك اللينة المثقوبة أن تتبع قطر الالتقاط؛ ويمكن لظرف تثبيت مناسب أن يدعم جزءًا كبيرًا من المحيط. ستفشل أي من الطريقتين إذا كان التلامس متسخًا أو مدببًا أو قصيرًا جدًا.
لا يوجد رقم ضغط ثابت عالمي لظرف التثبيت في الألومنيوم. يُعد ضبط الأسطوانة أحد العوامل المؤثرة فقط. تؤثر عوامل أخرى، مثل كتلة الفك، ومساحة التلامس، وسرعة دوران المغزل، والتشحيم، وصلابة الجدار، وحمل الأداة التالية، جميعها. تبدأ عملية التحقق المنطقية بضغط منخفض، وتتحقق من الانزلاق أثناء القطع المطلوب، وتسجل الإعداد المقبول، وتقيس الجزء المُحرر. إن نسخ الضغط من عمود فولاذي لا يُعد تحكمًا في العملية.
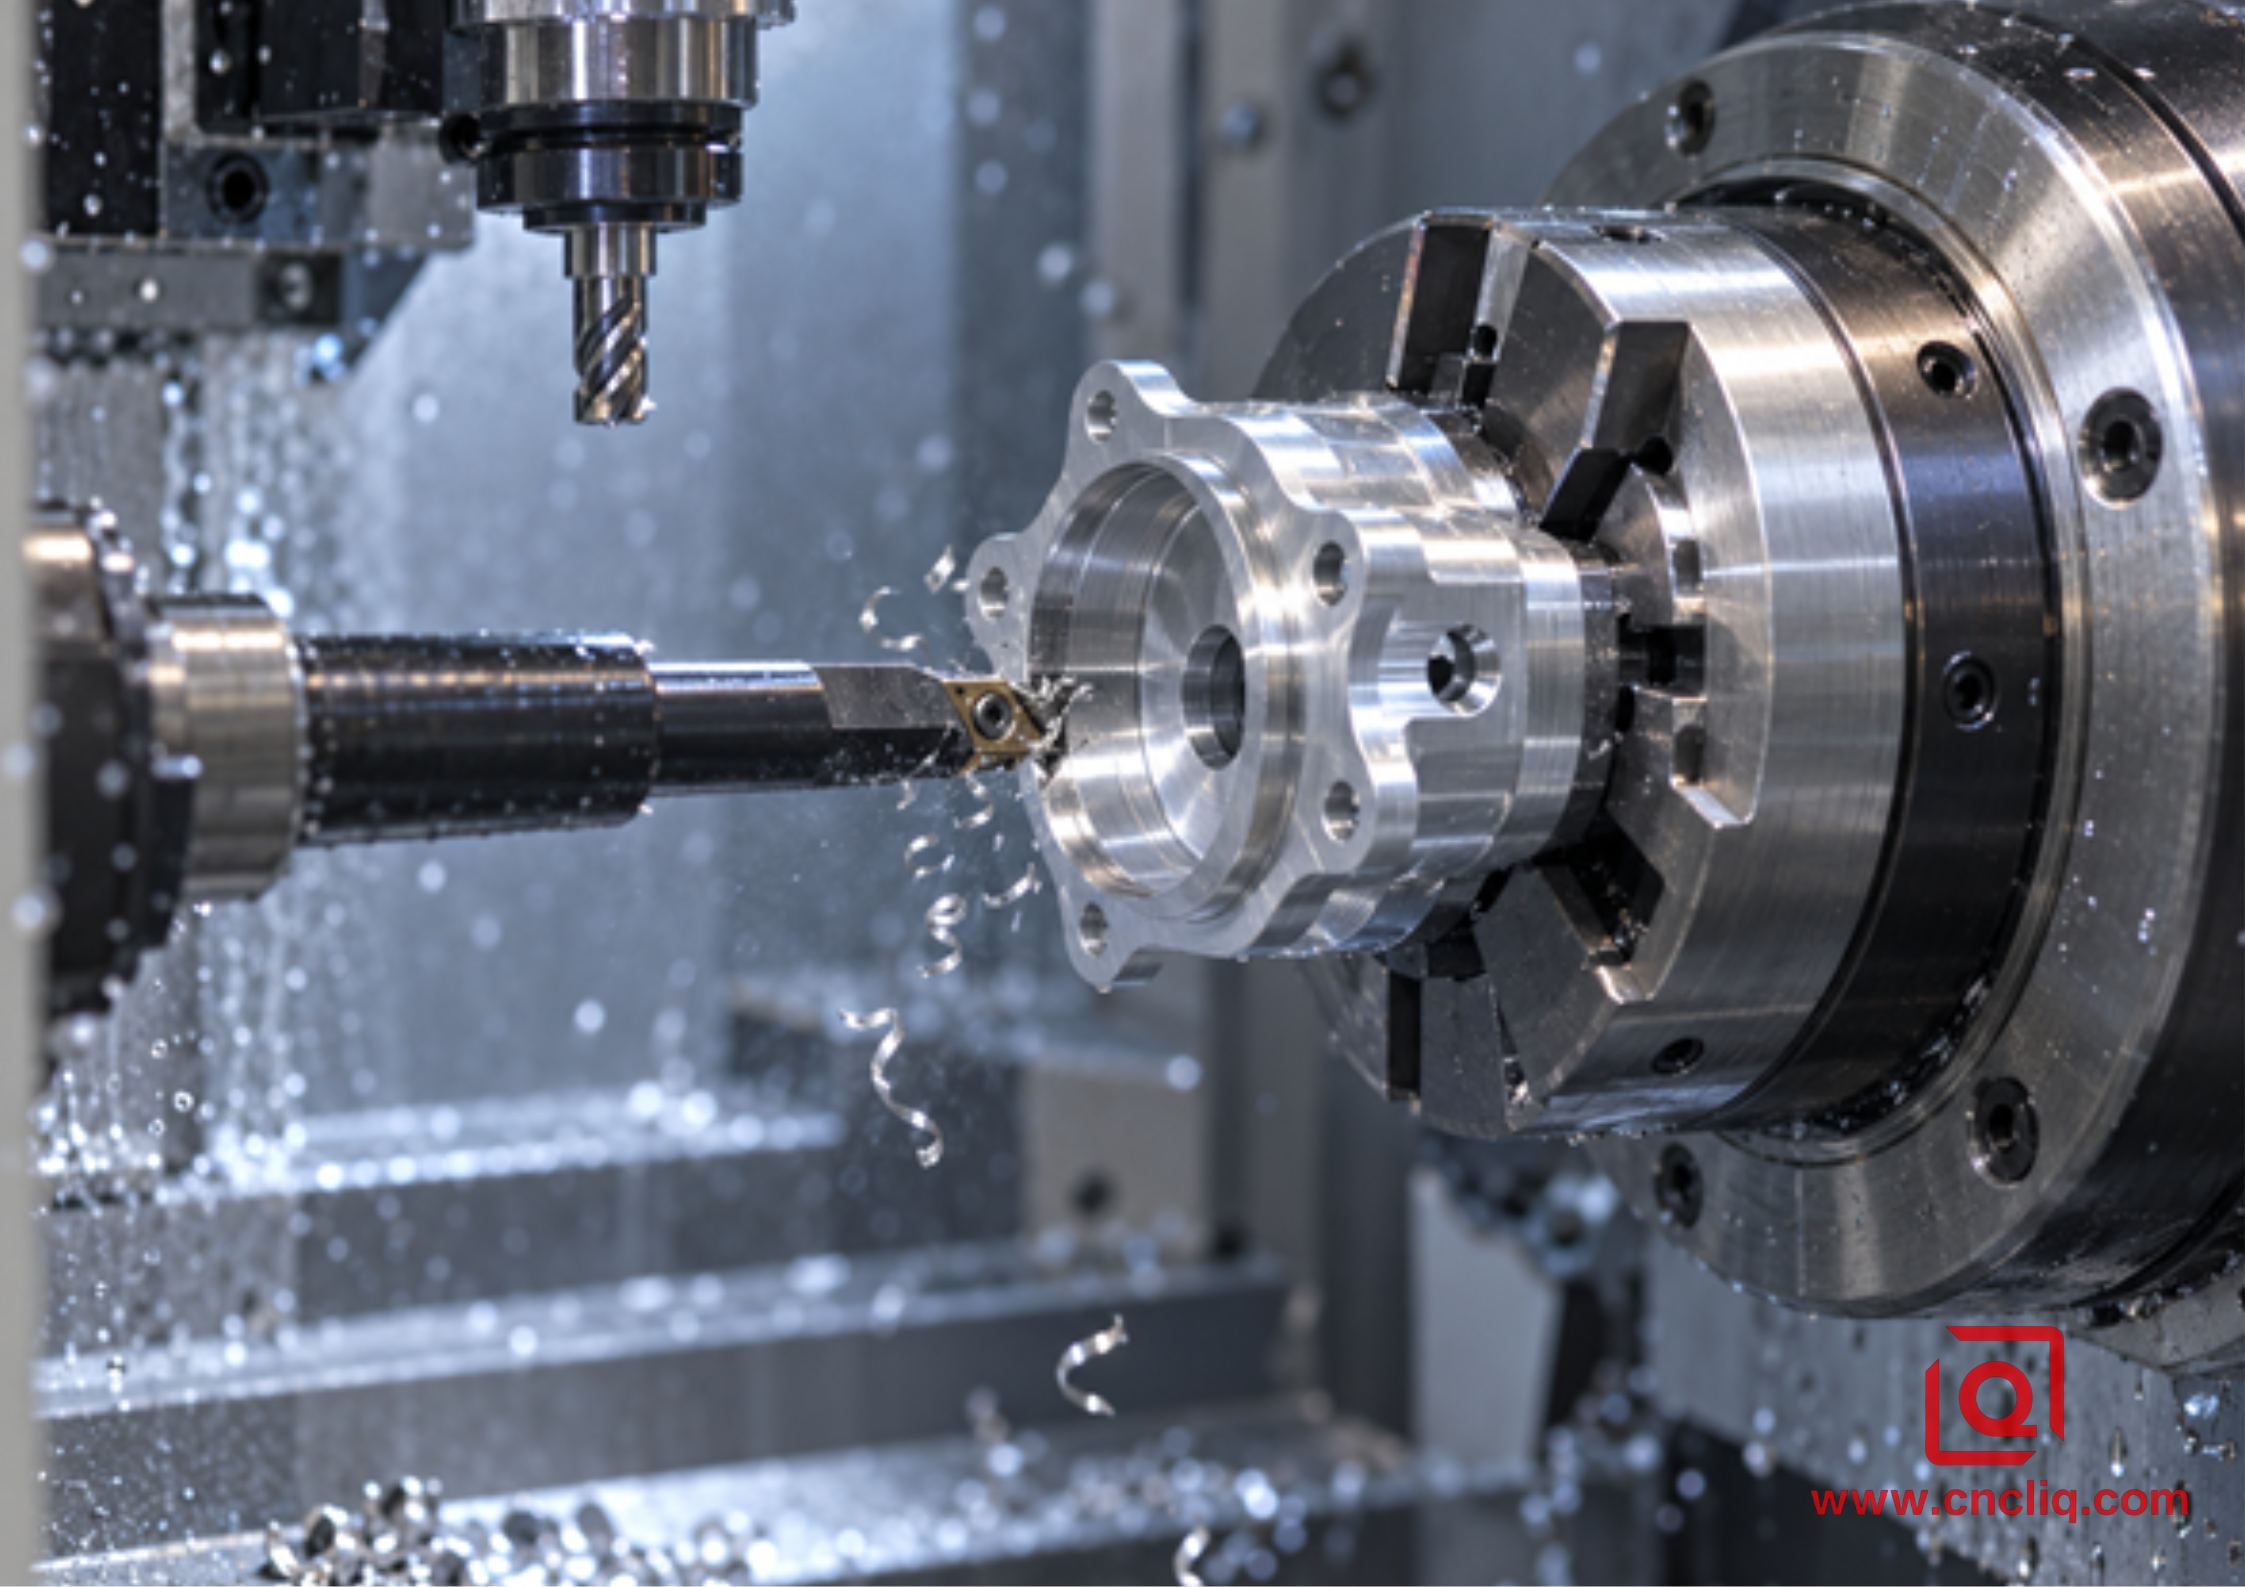
5. تعامل مع قطع التيار كجزء من العملية الخلفية
في عملية نقل الدوران، يجب أن يصل كلا المغزلين إلى الوضع المطلوب قبل إغلاق ظرف التثبيت الثاني وانتهاء عملية القطع. قد يؤدي أي اختلاف بسيط في الوضع إلى خدش وحدة الالتقاط أو الضغط على شفرة الفصل. أما في عملية النقل الثابتة، فتختلف قواعد الاقتراب والاتجاه، ولكنها لا تزال تتطلب التسلسل المعتمد للآلة.
اضبط شفرة الفصل بعناية فائقة، كما تفعل عادةً مع أدوات التشطيب. حافظ على بروز الشفرة بما يتناسب مع احتياجات الوصول، واضبط حامل الشفرة بشكل عمودي، وتأكد من ارتفاع المركز، وراقب الرايش وهو يتلاشى تدريجيًا. قد تتطلب سرعة السطح المبرمجة سرعة دوران أعلى بالقرب من المركز مما ينبغي أن يتحمله حامل الشفرة، لذا فإن غطاء الشفرة مهم. يتناول دليل Liqin لقطع وتجويف الألمنيوم هذه المتغيرات بمزيد من التفصيل.
بعد التأكد من وضوح خط القطع، قم بتحديد الجزء الخلفي بنفس الطريقة الموضحة في ورقة الإعداد. تتضمن عملية تمرير السطح الأولى مهمتين: مسح خط القطع وإنشاء المرجع المحوري لكل ما يقع خلفه. يجب أن يظهر الطول الإجمالي على الجزء المحرر، وليس على شاشة عرض الأبعاد بينما لا يزال الجدار تحت تأثير حمل الفك.
6. دع دعامة الجدار تحدد الترتيب
دوّن العمليات الخلفية بقلم رصاص. قد يتطلب حفر أخدود خارجي عميق الانتظار حتى الانتهاء من التجويف، ببساطة لأن الجدار يكون أكثر صلابة قبل ذلك. أما المنفذ الذي يخترق هذا التجويف فيشير إلى عكس ذلك: قم بالاختراق، ثم دع عملية حفر نهائية تزيل الحافة الداخلية. الهندسة، وليس قالب البناء، هي التي تحدد الترتيب.
يُكسب الوقت أو يُفقد في مسار الرايش أثناء التشغيل دون مراقبة. يمكن أن تصل الخيوط القريبة من الأداة إلى ظرف التثبيت بسرعة. ابدأ من داخل نافذة مُصنِّع القطع، وحرّك ذراعًا واحدًا فقط في كل مرة. دوِّن ملاحظات سريعة: شكل الرايش، وصورة الحافة، وحمل المغزل، ونفس الخصائص المقاسة في كل تجربة. لإجراء فحص تشخيصي أطول، استخدم ملاحظات ورشة Liqin حولالتحكم في رايش الألومنيوم والحافة المتراكمة .
يُعدّ مدى وصول الأداة مهمًا في الجزء الخلفي. حافظ على قضيب التثقيب قصيرًا وكبيرًا قدر الإمكان. قبل التجربة، اقرأ الكود المنشور بجانب المحاكاة.
7. اقرأ الخطأ قبل تحريك الإزاحة
عندما ينفد تجويف الثقب الخلفي، قد يكون استخدام صفحة الإزاحة مغريًا. توقف مؤقتًا وحدد سطح التقاط معروفًا أولًا. إذا كان المكون مائلًا، يمكن للإزاحة تحريك التجويف ولكنها لا تستطيع وضع القطعة بشكل مستقيم في ظرف التثبيت.
ما يُظهره الجزء المنشور | أول الأشياء التي يجب فحصها | فحص مفيد |
منطقة إمساك بيضاوية أو ثلاثية الفصوص | ضغط الفك، سمك الجدار، عرض التلامس | قم بقياس عدة زوايا بعد فك المشبك |
تنتهي ميزة الخلفية | رقائق، تناقص الفك، محاذاة المغزل، انزلاق | حدد قطرًا مرجعيًا، ثم تحقق من علاقة البيانات. |
إجمالي طول مسارات المشي | قطع المخزون، إيقاف الاتصال، التسخين، تعويض الملكية | اتجاه المخزون الخلفي والطول النهائي معًا |
خدوش لامعة | انحشرت رقاقة معدنية عند نقطة الالتقاط أو حدث خلل في الإخراج. | افحص أثر الفك والملقط |
اهتزازات التجويف الخلفي | بروز المقود، قبضة ضعيفة، تآكل الحواف | قم بالقياس على أعماق متعددة وراجع حمل الأداة |
مقاييس الخيوط لكنها لا تركب | نتوء، طلاء، تخفيف، وضع الكتف | تحقق من مكدس التزاوج، وليس من الخيط وحده. |
قد يتشابه عيب النقل وعيب القطع في نفس المكون. راجع أدلة التثبيت، وحالة الحواف، ودرجة حرارة الماكينة، وطريقة القياس قبل تعديل البرنامج. عينة واحدة جيدة لا تُعد دليلاً قاطعاً؛ بل يكفي إجراء تشغيل متتالٍ قصير للتأكد من تكرار النتيجة.
8. فحص العلاقة التي بررت المغزل الفرعي
ينبغي أن تجيب المقالة الأولى على سؤال وظيفي: هل بقي الشكل الهندسي الخلفي في الموضع المطلوب للتجميع بالنسبة للشكل الأمامي؟ لا يمكن لقائمة من المقاسات المنفصلة أن تجيب على هذا السؤال دائمًا. حرر القطعة قبل قياس الجدار الحساس للمشابك، واستخدم إطار البيانات المرجعي الموجود على الرسم المُتحكم به.
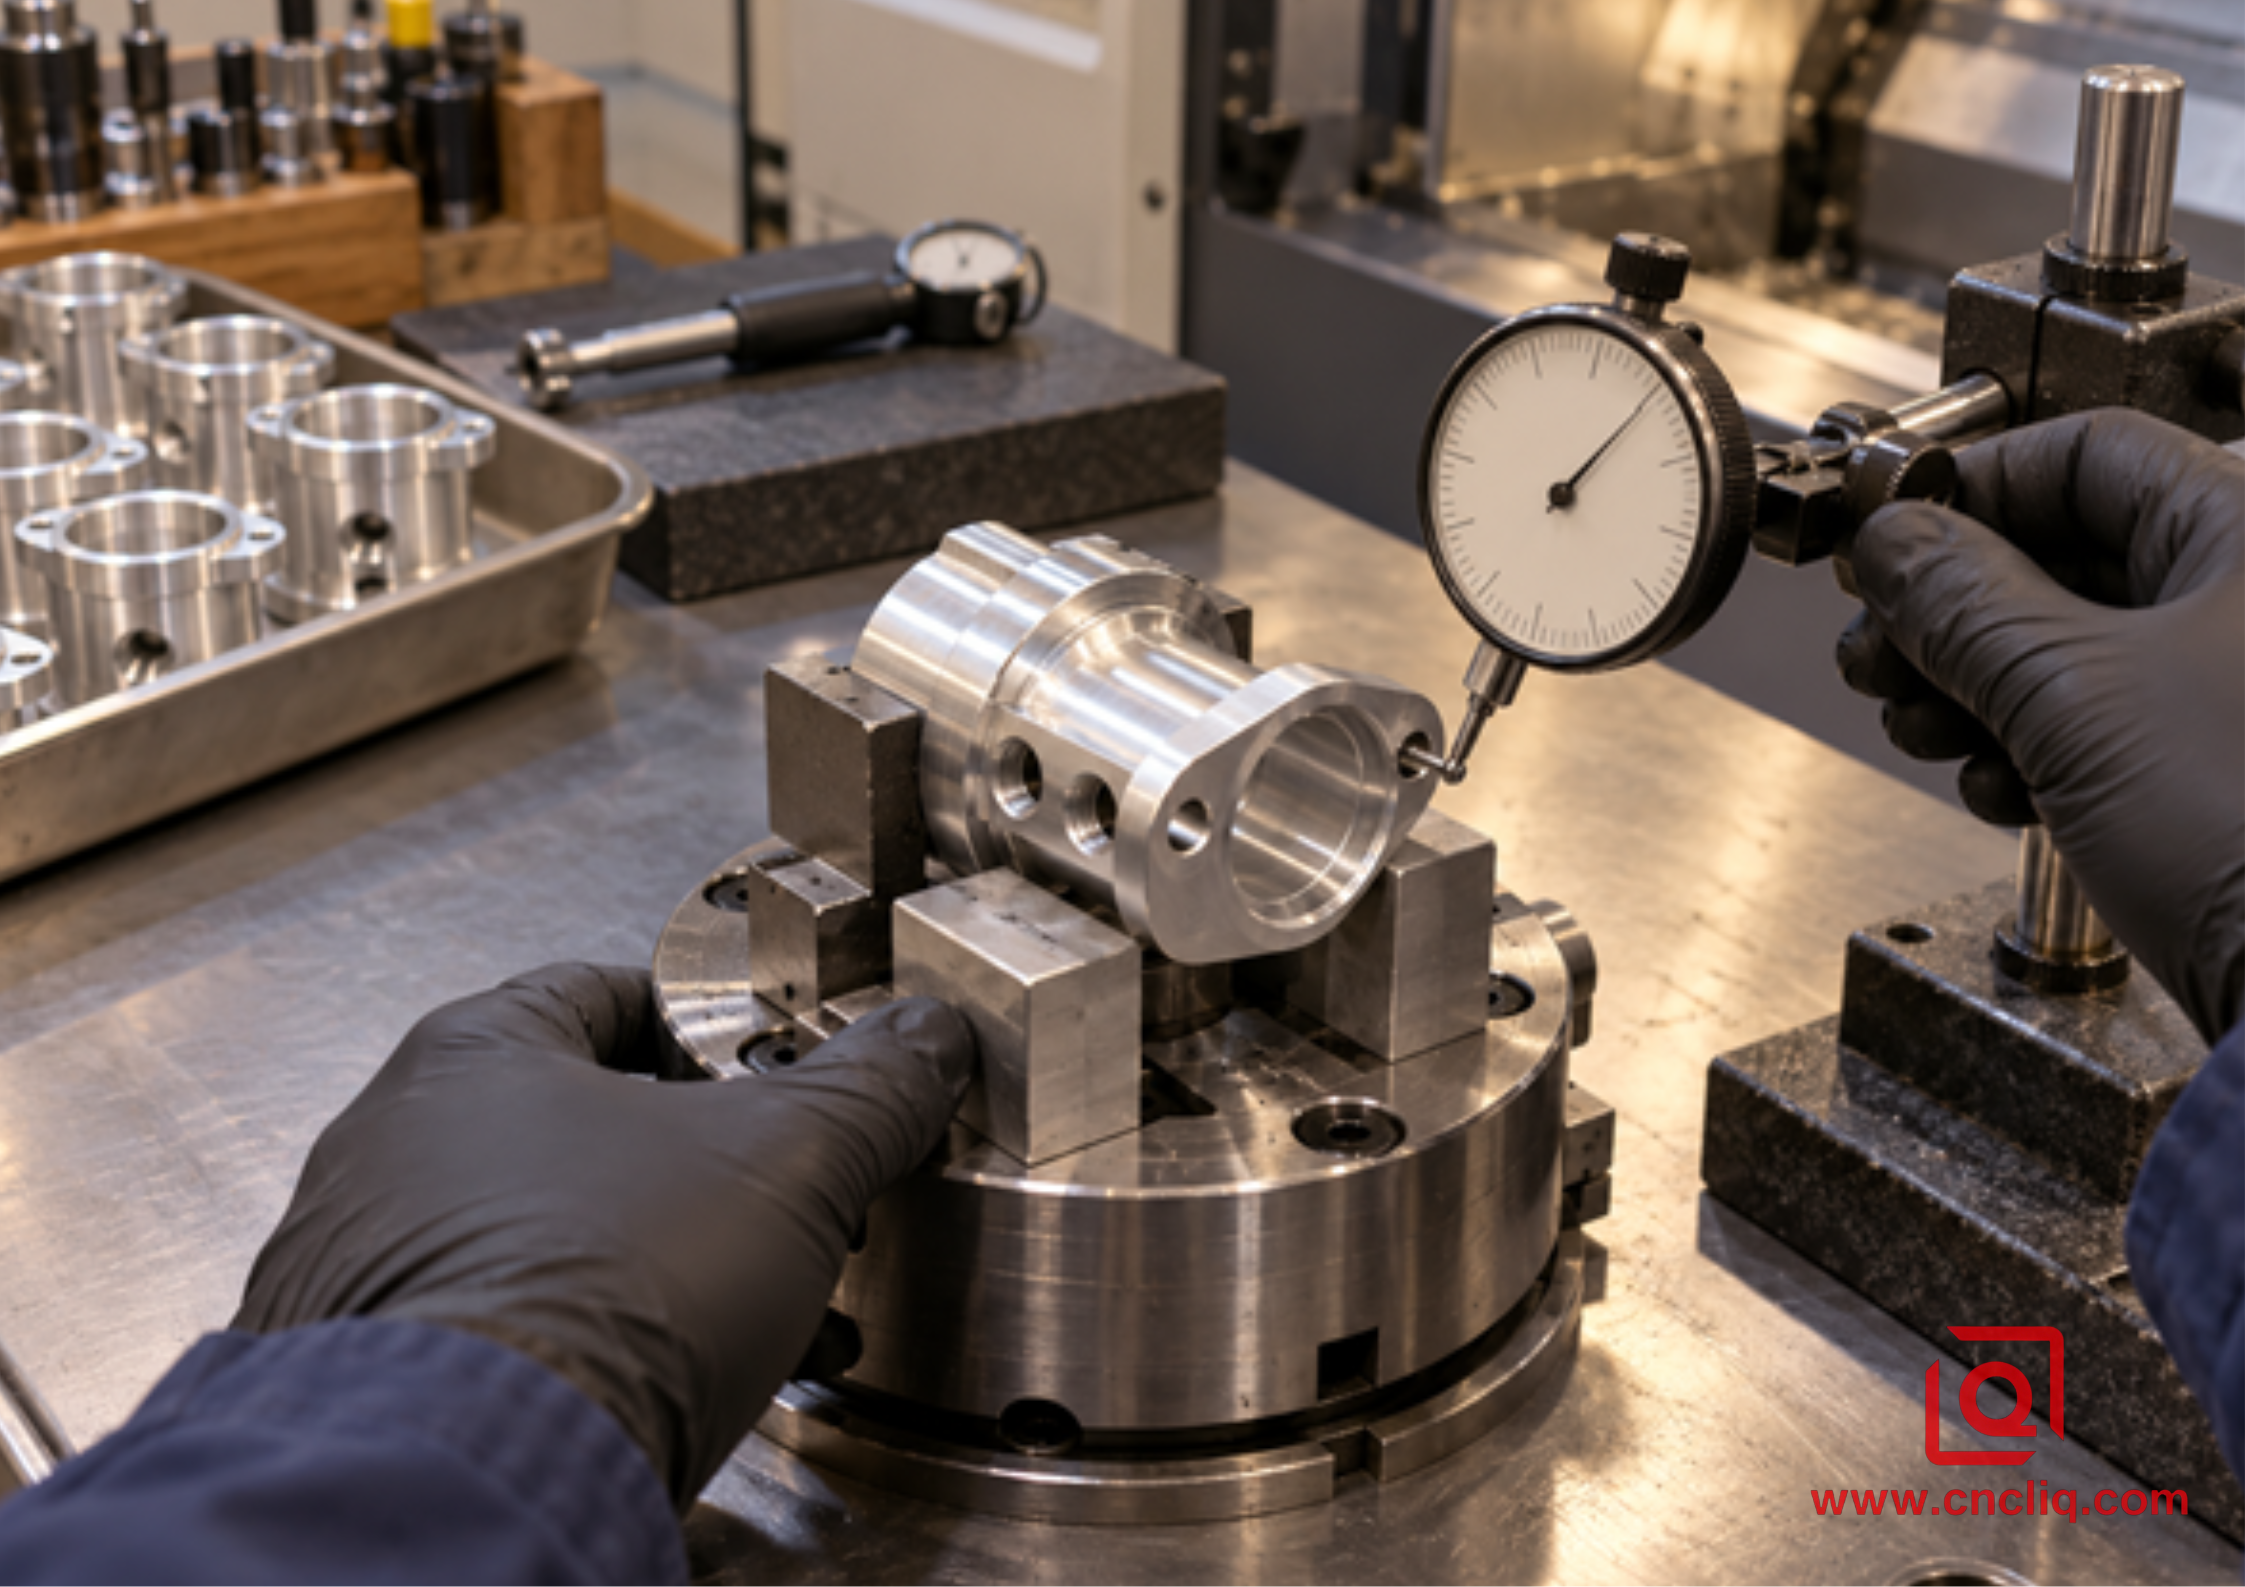
أثناء الإعداد، قِس قطر نقطة الالتقاط المُحرَّرة من زوايا متعددة، وقارن سطحًا خلفيًا مرجعيًا بالسطح الأمامي المرجعي باستخدام مؤشر قياس، أو أداة قياس مناسبة، أو مقياس مخصص، أو برنامج CMM ملائم للرسم التخطيطي. يحتاج الطول الإجمالي إلى منحنى خاص به. يجب فحص أي عيب مخفي باستخدام الضوء أو التكبير أو منظار داخلي بعد التنظيف؛ فالنظر من الخارج لا يُعد دليلًا.
حدد نظام التفاوتات الهندسية في الرسم، سواء كان ISO 1101 أو ASME Y14.5. ثم قم بالعمل الأصعب: اختر نقاط مرجعية تعكس عملية التجميع، وحدد متطلبات التشطيب والحواف في مواضعها المهمة، ووضح ما إذا كان الطلاء يسبق أو يلي تحديد الأبعاد. يشرح المعيار الرموز، لكنه لا يستطيع تحديد النظام الوظيفي للمصمم.
تُقدّم شفة المحرك الدقيقة وغطاءه الأمامي المنشوران من قِبل شركة Liqin مثالًا مُثبتًا للمنتج: فثقب المحمل، ومحور التثبيت، والسطح، تجعل المركزية والتعامد عنصرين أساسيين في عملية التجميع. ويُبيّن الغطاء الأمامي لمحرك المؤازرة ذي الصلة سببَ حاجة الواجهات الدائرية وميزات التثبيت إلى عمليات تشغيل وفحص دقيقة. تُؤكّد هذه الصفحات نطاق المنتج، ولكنها لا تضمن معيارًا واحدًا للتفاوت المسموح به لكل طلب عرض أسعار.
9. مغزل فرعي أم إعداد ثانٍ منفصل؟
لا يُعدّ استخدام مغزل ثانٍ الحل الأمثل لكل عملية طباعة. قد يكون إنتاج عشرة نماذج أولية بسيطة أسهل وأقل تكلفة في جهاز تثبيت Op 20 مُصمّم بدقة. يتغير التوازن في الكمّ المتكرر الذي يتبع جيب مانع التسرب الخلفي فيه دليلاً أمامياً. قارن جهد التثبيت، والتعامل، ووقت الانتظار، والفحص، والأجزاء المرفوضة، بالإضافة إلى الدقائق المعروضة على شاشة التحكم.
نقطة القرار | مسار المغزل الفرعي | عملية منفصلة 20 |
علاقة البيانات | قوية عندما تتبع الميزات الخلفية المحور الأمامي | الصوت عندما يمكن إعادة تحديد مواقع البيانات القوية بشكل متكرر |
العمل الخلفي | فعال للأسطح، والثقوب، والخيوط، والأخاديد، والتفاصيل التي يمكن الوصول إليها بواسطة الأدوات المدفوعة | أفضل لعمليات الطحن الواسعة أو الميزات التي لا يمكن للبرج الوصول إليها |
سلوك الدفعات | يفضل دورات الأجزاء الكاملة المتكررة | غالباً ما يكون ذلك مناسباً للنماذج الأولية والإنتاج بكميات صغيرة |
الخطر الرئيسي | اتصال الاستلام، رقائق البطاطس، مساحة محدودة، تصادم | المناولة اليدوية، التركيب الثاني، قائمة الانتظار، خطأ في النقل |
تساعد المقارنة الأوسع في اختيار عملية CNC المناسبة لأجزاء الألومنيوم المخصصة عندما يشمل الاختيار أيضًا التصنيع ثلاثي المحاور أو خماسي المحاور.
10. غلاف مركب مجهول المصدر: غلاف منظم ضغط هوائي من الألومنيوم
هذه حالة عملية مركبة مبنية على ظروف التشغيل العادية ونطاق استخدام آلات التحكم الرقمي الحاسوبي (CNC) المنشور من قبل شركة Liqin. وهي ليست سجل إنتاج لعميل محدد ولا تضمن الحصول على نفس النتيجة في رسم جديد.
يتطلب طلب عروض أسعار لأتمتة صناعية غلاف منظم ضغط مصنوع من سبيكة الألومنيوم 6061-T6، مزود بفتحة توجيه أمامية، وثقب مانع للتسرب رفيع، ومجرىين خارجيين لحلقات منع التسرب، ومنفذ شعاعي جانبي، وخيط داخلي خلفي. يتحكم الكتف الخلفي في طول التجميع. يجب أن يخترق المنفذ التجويف دون ترك حافة غير مثبتة.
تعتمد الطريقة الأولى على استخدام مخرطة تقليدية متبوعة بعملية يدوية ثانية. يمكنها تشكيل جميع التفاصيل، ولكن يجب على المشغل تثبيت جدار رقيق مُجهز مسبقًا لتركيب الخيط الخلفي. كما تشير العملية رقم 20 إلى القطر الخارجي على الرغم من أن التجويف هو المحور الوظيفي. هذا المزيج يُؤدي إلى تشوه الفك، وظهور علامات الرقائق، وعدم انتظام الانحراف بين نقطة التوجيه والتجويف الخلفي بعد فك التثبيت.
يُخصّص التصميم المُعدّل مساحةً مُخصصةً لالتقاط القطعة. تُثقب فكوك القطع الناعمة ذات التلامس العريض بهذا القطر، ويتم تحديد قوة القطع من خلال التجارب بدلاً من نسخها من عملية أخرى. يُكمل المغزل الرئيسي عملية التوجيه الأمامي، والتجويف الخشن، والأخاديد الخارجية، والمنفذ الشعاعي. يستقبل المغزل الثانوي القطعة، ويترك القطع كميةً من الخام المُخطط له، ويُصبح السطح الخلفي مرجعًا محوريًا للكتف واللولب.
يقوم فريق الإعداد بفحص نمط التلامس الأزرق في الفكين المرنين قبل بدء العمل الشاق على الجزء الخلفي. التلامس عند فتحة الفك فقط يُظهر قبضة على شكل جرس. يسمح النمط الواسع بمواصلة عملية الاختبار. ثم يتجه المشغل نحو الجزء الخلفي، ويتوقف مؤقتًا، ويشير إلى شاهد النقل قبل البدء في عملية التثقيب واللولبة.
هناك تفصيل واحد مهم في عملية الترتيب. لقد تم بالفعل اختراق منفذ الشعاع لثقب الإحكام. إن ترك كمية محددة من المادة الخام لعملية الحفر الأخيرة يسمح لهذه العملية بإزالة الحافة الداخلية الدقيقة. لا تقتصر العملية الأخيرة على ضبط المقاس فحسب، بل تترك تقاطعًا نظيفًا وسطح إحكام موثوقًا.
يتبع الفحص نفس المنطق. يتم إخراج الغلاف من الفكين قبل تقييم التجويف. يُقاس الطول من السطح الأمامي الوظيفي. تشمل فحوصات الإعداد تلامس الفكين وشاهد النقل؛ بينما يشمل فحص الإنتاج خصائص الرسم وفقًا للتردد المتفق عليه.
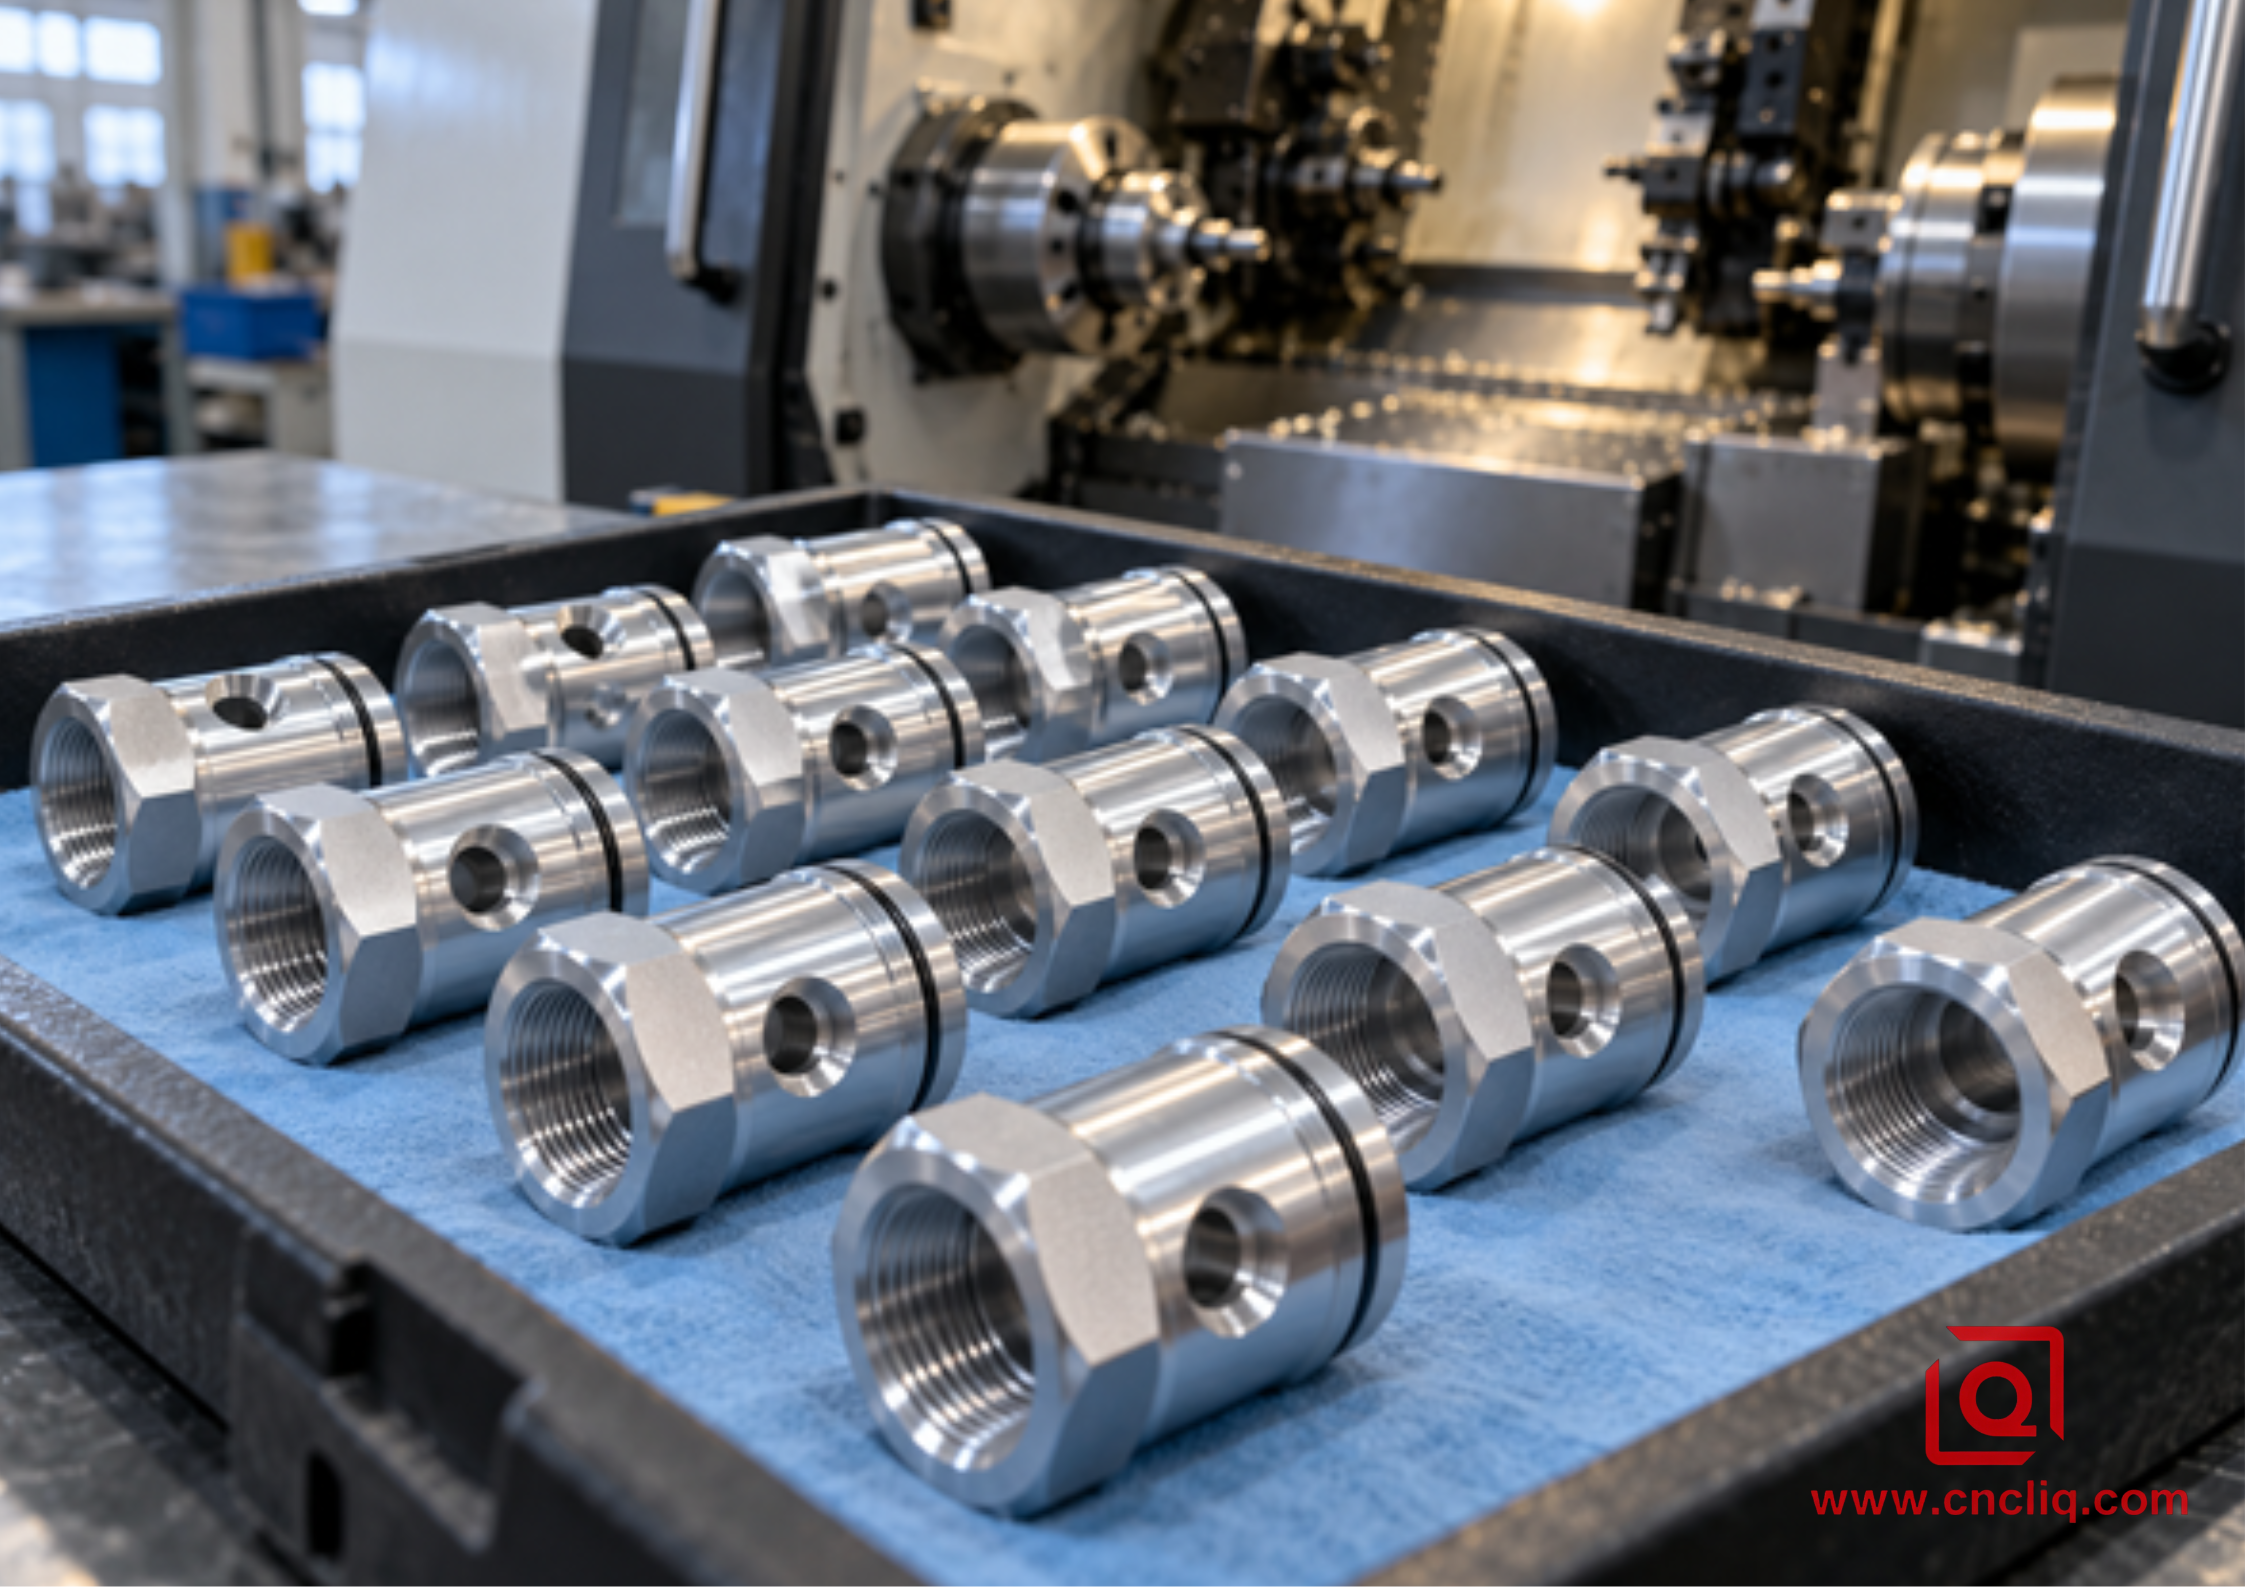
إن المكاسب التجارية أقل وضوحًا من الادعاءات المبالغ فيها بشأن زمن دورة الإنتاج: عملية إعادة تثبيت يدوية أقل، ووقت انتظار أقل بين العمليات، وقياسات مرتبطة بوظيفة التجميع. أي رقم حقيقي لدورة الإنتاج، أو القدرة، أو عمر الأداة، أو معدل القبول، يجب أن يستند إلى حرارة المواد المعتمدة، والآلة المُسماة، والرسومات المُعتمدة، وحجم العينة، وخطة التحكم.
11. قائمة مراجعة طلبات عروض الأسعار من الجانب الآخر من المكتب
تُجيب حزمة عروض الأسعار المفيدة على الأسئلة المحرجة قبل أن يضطر المُقدِّر إلى الرد عليها عبر البريد الإلكتروني. يُظهر النموذج الشكل، وتُحدد المطبوعات ما يجب أن يكون صحيحًا، وتُوضح الملاحظة الموجزة في البريد الإلكتروني السبب. عندما تتفق هذه العناصر الثلاثة، تُصبح عملية التوجيه أسرع، وعادةً ما تقلّ التكاليف الإضافية.
1. قم بالنمذجة والطباعة، كلاهما محدّث. يُعدّ برنامج STEP مثاليًا للأجسام الصلبة؛ حيث يحتوي ملف PDF أو رسم CAD المُتحكّم به على الأبعاد، وGD&T، والخيوط، وملاحظات التشطيب، والقبول. ضع رقم المراجعة في اسم الملف وفي ترتيبه. قد يبدو الأمر مُرهقًا حتى يصل ملفان متطابقان تقريبًا إلى صندوق بريد واحد.
2. المادة بدون اختصارات. حدد السبيكة، والصلابة، والشكل الخام، ثم اذكر ما إذا كان من الممكن اقتراح بدائل. أضف مستوى الشهادة المطلوب. كلمة "ألومنيوم" وحدها لا تكفي لتحديد المنتج المطلوب.
3. كميات حقيقية. قطع نموذجية منفصلة، الإصدار الأول، الطلب السنوي، وحجم الطلب المعتاد. قد تقوم ورشة بتصنيع عشرين قطعة باستخدام فكوك بسيطة، بينما تقوم بتشكيل ألفي قطعة بطريقة مختلفة تمامًا.
4. جملة واحدة عن الوظيفة. أي تجويف يوجه المحمل؟ أي سطح يغلق؟ هل يتعرض السن اللولبي للاستخدام المتكرر؟ يمكن لبعض المعلومات حول عملية التجميع أن تغير سطح الالتقاط، وترتيب التشغيل، واختيار المقياس.
5. التشطيب كعملية، وليس مجرد اسم لون. يجب تضمين نوع الأنودة أو الطلاء، والتغطية، والسماكة المحددة، ومناطق المظهر، والمرحلة التي تُطبق فيها الأبعاد. إذا كانت هناك عينة أو نطاق لوني محدد، فيجب ذكر ذلك.
6. توقعات التنظيف والتنظيف. ضع دائرة حول التقاطعات المدفونة، والثقوب العمياء، ومسارات السوائل، ثم صف ما لا يمكن أن يبقى.
إنّ إعداد المقالة الأولى، وتصميم آلة قياس الإحداثيات، وشهادة المواد، وبيانات القدرات، ودراسة القياس، أو نموذج العميل، كلها أمور تستغرق وقتاً. لذا، استفسر مبكراً، وسيُقدّم لك عرض سعر يُراعي هذا الوقت بدقة.
8. يكفي توفير هندسة التزاوج لتوضيح التوافق. غالبًا ما يكون نموذج واجهة مُقتطع أو عرض مقطعي كافيًا. احمِ معلومات التصميم غير ذات الصلة مع تزويد مهندس العملية بالأسطح التي تُحرك عملية التجميع.
12. ما الذي ينبغي على المشتري أن يسأل عنه
لذا اسأل عن المسار. أين نقطة التحميل؟ ما الذي يحدد طول الجزء الخلفي؟ كيف يتم منع دخول الرقائق المعدنية إلى فكي التثبيت؟ ما هو القياس الذي يثبت أن الجزء الخلفي لا يزال جزءًا من الجزء الأمامي؟
لإجراء مراجعة DFM، أرسل إلى Liqin النموذج الحالي والطباعة والمواد والتشطيب والكميات والتاريخ المطلوب.
الأسئلة الشائعة
1. هل يزيل المغزل الثاني خطأ الإعداد؟
أثناء عملية التحقق، حدد سطحًا معروفًا للالتقاط قبل بدء العمل الشاق على الظهر. بعد التحرير، افحص من خلال بيانات الرسم. عملية النقل التي تنتهي دون إنذار تكون قد اجتازت مرحلة السلامة، وليس فحص الأبعاد.
2. ما هو طول اللاقط الذي يجب أن أسمح به؟
لا توجد إجابة واحدة دقيقة. قد تشترك سدادة صلبة، وغلاف رقيق، وهيكل طويل بارز في القطر نفسه، لكنها تحتاج إلى دعم مختلف تمامًا. تحقق من قوة التثبيت على المقطع العرضي الحقيقي، وليس على مخطط النسب. تتحمل السدادة القصيرة ما لا يتحمله الغلاف الرقيق. حدد منطقة التلامس المستقيمة، واطرح منها شطفها وخلوص الأداة، واطلب من المورد إثبات ما يتبقى مع الفكين المقصودين، وسرعة دوران المغزل، وأقصى قطع خلفي.
3. هل يجوز أن تلامس الفكوك سطحًا خارجيًا مصقولًا؟
أحيانًا يكون القطر النهائي هو نقطة الالتقاط العملية الوحيدة. تساعد الفكوك الناعمة ذات التلامس العريض، والظرف المناسب، والسطح النظيف، والقوة المُثبتة على الحد من العلامات. ضع نطاق التلامس المسموح به ومعيار الرؤية على الرسم التخطيطي؛ واحرص على إبقاء مناطق الختم والمناطق المطلية الهشة خارجه عندما يسمح لك التصميم الهندسي بذلك.
4. متى يكون العمل العكسي أرخص؟
قارن تكلفة الأجزاء المقبولة. تشمل هذه المقارنة الأدوات، وعمالة الإعداد، والانتظار، والقياس، والمناولة، والإنتاجية الواقعية، وليس فقط دورة الموافقة المبدئية.
5. ما الذي يجب أن يوضحه الرسم؟
حدد محور الدوران أو محور التجميع، والسطح الذي يتحكم في الطول، وكل سطح قد يلامسه ظرف التثبيت الثاني. أضف تفاوتات الميزات الخلفية، وبيانات الخيوط كاملة، وحدود النتوءات، وحالة الطلاء. غالبًا ما يزيل قسم صغير عن التزاوج أو جملة واحدة عن التجميع أي شكوك متبقية.
ملخص
وتأتي هذه النتيجة من منطقة تلامس نظيفة، وفكوك حساسة، ومخزون قطع مضبوط، وأدوات يسهل الوصول إليها، وانضباط في التعامل مع الرقائق، وفحص يتبع عملية التجميع.
معلومات الاتصال
الشركة: شركة نينغبو لي تشين للصناعات المحدودة. خدمة العملاء اليومية ودعم ما بعد البيع: service@shturl. zhuwanying@cncliq.com
للاستفسارات الجديدة، وطلبات الأسعار، ومناقشة الطلبات: business@shturl.zhouli @chinaliqin.com
الخط الساخن: +86 18757148656
تنصل
جميع المقالات التقنية، ومواصفات المواد، وتوصيات التشغيل، وتفاصيل معالجة الأسطح المنشورة في هذه المدونة هي لأغراض إعلامية ومرجعية فقط. يُرجى العلم بأن المعلومات العامة الواردة في المدونة لا تُغني عن الاتفاقيات الفنية الموقعة. ونظرًا لاختلاف القطع المُخصصة باختلاف درجات حرارة المواد، ومعايرة الآلات، والتفاوتات المحددة، فإن مواصفات الجودة الملزمة تخضع فقط لرسومات التصميم بمساعدة الحاسوب (CAD) المعتمدة، والعقود الموقعة، وخطط الجودة الرسمية.
جميع دراسات حالة العملاء المنشورة في هذه المدونة خضعت لعملية إخفاء هوية كاملة وتنقيح شامل. تُستخدم مقاييس الأداء، وسير عمليات التصنيع، والصور المعروضة فقط لتوضيح قدراتنا في مجال التصنيع حسب الطلب، ولا تمثل معيارًا موحدًا لجميع الطلبات.
فريق تصنيع ليكين
انطلاقاً من خبرة تمتد لثمانية عشر عاماً في مجال الهندسة الدقيقة، تُصنّع شركة نينغبو ليكين للصناعات مكونات معدنية عالية الدقة لتلبية متطلبات الأسواق العالمية. يقع مقرّنا في مركز إنتاجي تبلغ مساحته 6500 متر مربع، مُجهّز بأكثر من 150 آلة، تشمل عمليات التصنيع باستخدام الحاسوب (CNC) رباعية وخماسية المحاور، والتصنيع بالخراطة والطحن، والبثق على البارد، والصب بالضغط، كل ذلك تحت سقف واحد. يُمكّننا هذا النظام من إدارة المشاريع بسلاسة، بدءاً من تصميمات CAD الأولية وصولاً إلى الشحنات النهائية.
نُولي اهتمامًا بالغًا لمراقبة الجودة دون أي تنازلات. نتعامل مع التفاوتات الدقيقة بدقة هندسية متناهية. وبفضل شهادات ISO 9001 وISO 13485 وIATF 16949، يُجري مهندسو ضمان الجودة لدينا فحوصات صارمة لمراقبة الجودة أثناء الإنتاج (IPQC) ومراقبة الجودة النهائية (FQC) ومراقبة الجودة الخارجية (OQC) على كل دفعة إنتاج. بدءًا من رسم الخرائط ثلاثية الأبعاد باستخدام آلة قياس الإحداثيات (CMM) والتحليل البصري، وصولًا إلى اختبارات الصلابة ورذاذ الملح، نتحقق من صحة مواصفاتك الأساسية مسبقًا، لتستلم مكونات جاهزة للاستخدام دون أي مشاكل في التجميع أو توقفات مكلفة لخطوط الإنتاج. إضافةً إلى التصنيع، يمكنك الاعتماد علينا في الاستجابة لطلبات عروض الأسعار الجديدة خلال ساعتين، وتقديم دعم مباشر لأخذ عينات النماذج الأولية، وشحن سلس للتصدير إلى جميع أنحاء أوروبا وأمريكا الشمالية وآسيا وأوقيانوسيا.
نرحب باستفساراتكم وعيناتكم. تفضلوا بزيارة موقعنا الإلكتروني أو تواصلوا معنا مباشرةً للحصول على عرض أسعار تنافسي!
