 العربية




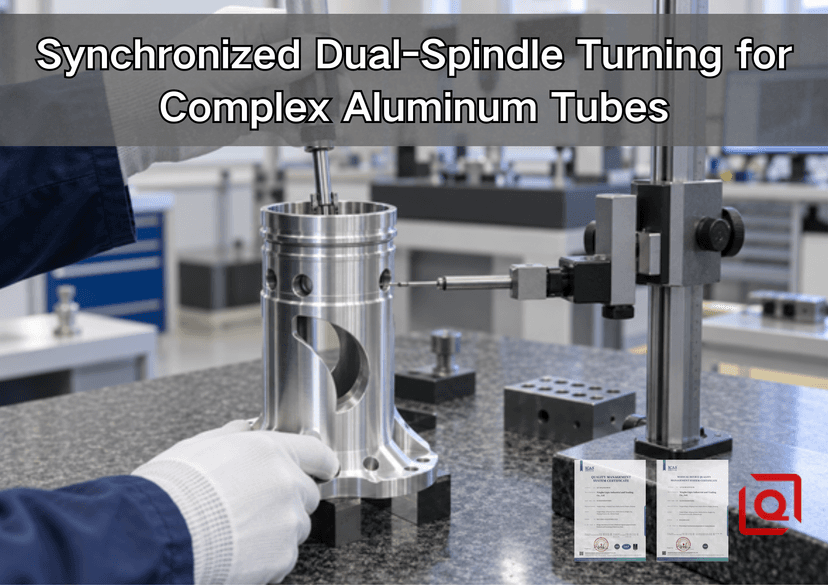
هل سبق لك أن رأيت أنبوبًا ألومنيوميًا رفيعًا يسير بسلاسة في جهاز OP10، ثم يهتز بعد رفع طرفه الخلفي؟ لقد رأيت ذلك. يبدو القطر الأولي صحيحًا. ويبدو التجويف صحيحًا. بعد قلب الأنبوب، واستكمال الوجه الخلفي، يُشير مقياس التجميع إلى أن المحورين قد انفصلا. أمر مزعج؟ بالتأكيد. لغز؟ عادةً لا.
يتناول هذا الدليل هذه المشكلة من مرحلة الطباعة إلى الأنبوب النهائي. أول ملاحظة في هامش طلب عرض الأسعار: نعم، آلة ذات مغزلين متوفرة؛ لم يتم الرد على خطة النقل بعد. أطلب تقسيم OP10 وOP20. الملاحظات الثلاث التالية: سطح التثبيت، نقطة الإسناد المتبقية، فحص الجزء المُحرر. بعد ملء هذه الفراغات، يصبح اختيار الآلة ذا أهمية.
إجابة سريعة من ورشة العمل: يقوم المغزل الرئيسي بالعمل الأمامي ويحدد المحور المهم. يأتي المغزل الأيمن بجانبه، ويستقبل الأنبوب، ثم يكشف الطرف الذي لم نتمكن من الوصول إليه سابقًا. هل هناك منافذ بزاوية 90 درجة؟ منفذ مسطح واحد؟ نافذة للكابل؟ دوّن كل ميزة في ورقة التشغيل وقم بمطابقتها مع محطة ذات محرك محوري أو شعاعي. تقليل عمليات التسليم يساعد. لكنها لا تلغي تشوه الفك، أو الحرارة، أو الرقائق، أو الرسم الضعيف.
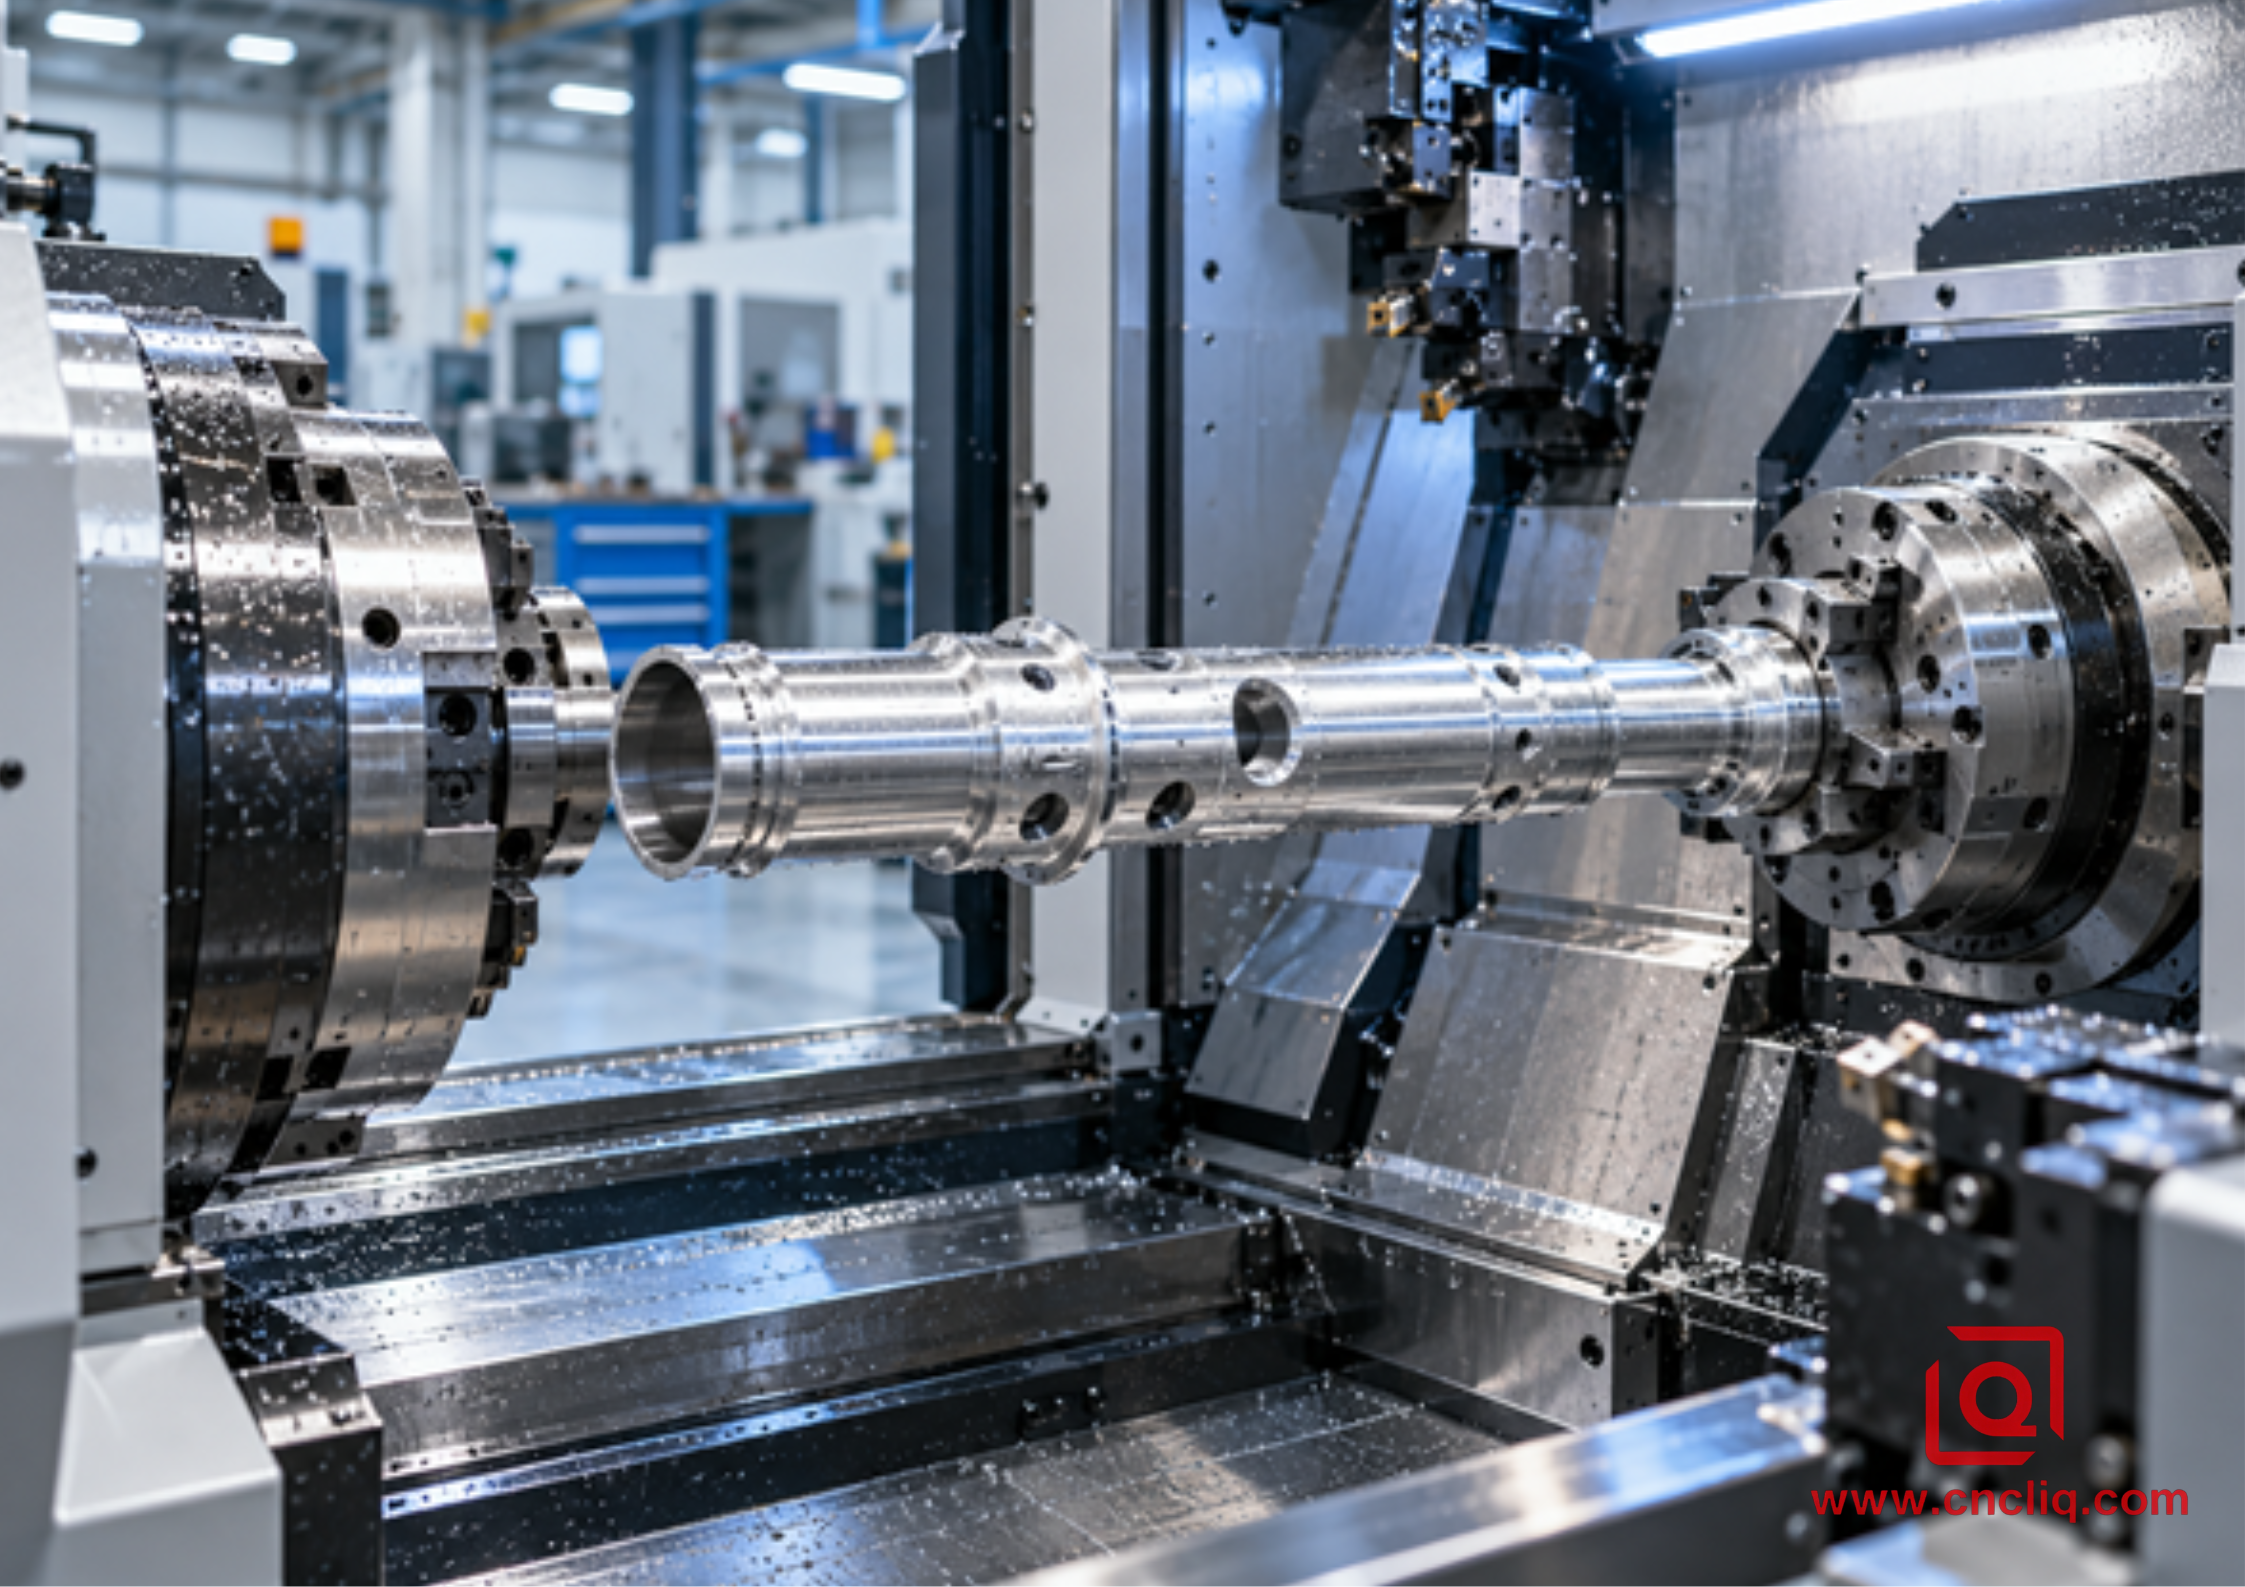
عملية خراطة متزامنة ثنائية المغزل لأنبوب ألومنيوم معقد
1. ما معنى "متزامن" في تشاك
رسم تخطيطي للآلة في دليل الإعداد: ظرف التثبيت الأيسر = رئيسي؛ ظرف التثبيت الأيمن = فرعي؛ تتم عملية النقل في الفجوة. يقترب ظرف التثبيت المستقبل أثناء دوران الأنبوب. لا يوجد اختصار للتوقف والإمساك. في صفحة التحكم، أريد توافق سرعة الدوران والطور المطلوب قبل تحرك أي من الفكين. ثم يتقدم المحور Z إلى نقطة التوقف. تُغلق الفكين. يتغير وضع إدخال المشبك. نتوقف مؤقتًا عند هذه النقطة أثناء الاختبار. عندها فقط يمكن إيقاف التشغيل أو تحريره.
مرجع لمراجعة الإعداد: دليل تشغيل مخرطة هاس، 2021، قسم التحكم المتزامن في المغزل. يشرح هذا الدليل الفكرة العملية بوضوح. يتسارع المغزلان معًا، ويدوران معًا، ويتباطآن معًا؛ ويمكنهما دعم كلا الطرفين أو إجراء تمريرة دورانية. لا أنصح بنسخ رموز هذا الدليل إلى وحدة تحكم أخرى دون الرجوع إلى دليل المُصنِّع. يجب أن تتبع الرموز وحدود السرعة ومنطق التوجيه وتأكيد التثبيت دليل المُصنِّع الأصلي.
ما الذي أرغب برؤيته أثناء الاختبار التجريبي؟ ليس فيديو تسويقيًا. أريد دورة تشغيل بطيئة باستخدام الفكين الحقيقيين، والشفرة الحقيقية، والجزء البارز الحقيقي، والمادة الخام الحقيقية. هل هناك مسافة كافية بين الأنبوب والمصد؟ هل تتحرك القطعة في اتجاه المحور Z عند إغلاق الظرف الثاني؟ هل تستقر رقاقة الشريط بعد عملية النقل في أحد الفكين؟ إنها مجرد دلائل صغيرة، لكنها تحدد النتيجة.
لا يُعدّ وجود ظرفين فقط تزامنًا. فالتسليم الجيد هو عملية مصافحة متزامنة: السرعة، والطور، وموضع المحور Z، والتثبيت، وإشارة التثبيت، والمسافة الفاصلة، والخلوص. ويغطي دليلنا الخاصبالأدوات الحية على مخارط CNC النصف الآخر من العملية. فالتزامن يُحرّك الأنبوب ويدعمه؛ بينما تقوم الأدوات الحية بصنع الثقوب العرضية، والأسطح المستوية، وثقوب الوجه، والشقوق، والخيوط غير المحورية.
2. لماذا يقاوم أنبوب الألومنيوم
مراجعة التصميم بمساعدة الحاسوب، 9:00. يبدو الأنبوب صلبًا على الشاشة. تجربة في الورشة، 11:20. إجابة الورشة: لا. خمسة عناصر تُدرج في قائمة فحص الجدران الرقيقة: حمل الفك، حمل التثقيب، الانقطاعات، إجهاد الخامة، درجة الحرارة. قد يكون تأثير كل عنصر منها ضئيلاً. لكن إذا اجتمعت ثلاثة عناصر معًا، فقد لا يتطابق التثقيب مع شروط التجميع.
يُعدّ تشوّه الفكوك الثلاثة أول فحص. إذا أُغلقت الفكوك الضيقة بإحكام شديد، فقد يصبح الثقب الدائري ثلاثي الفصوص قليلاً أثناء التثبيت. تقطع الأداة مسارًا دائريًا داخل هذا الشكل المُقيّد. عند فتح الظرف، يندفع الجدار نحو وضعه الحر. قد لا تُطابق قراءة الميكرومتر عند موضع الساعة النمط المطلوب.
ثم تأتي قوة القطع. يدفع قضيب حفر طويل جانبيًا. تحت القضيب، ينثني الجدار. خلف الحافة، يعود الجدار. عندما يخترق المثقاب العرضي، لا أستطيع تحديد الحافة الداخلية من النافذة؛ يجب أن يقوم منظار الحفر بهذه المهمة. شريط فضي طويل واحد حول منطقة الختم يكفي لتحويل تشطيب جيد إلى تشطيب مرفوض. لا شيء من هذا غير عادي.
الحرارة تستحق أرقامًا. ملاحظة حول مادة 6061: بيانات التمدد المنشورة عند درجة حرارة الغرفة تقارب 23 ميكرومترًا لكل متر لكل درجة مئوية. مثال توضيحي في الهامش: القطر 100 مم؛ بافتراض انحراف حراري منتظم بمقدار 10 درجات مئوية. الحساب: 23 × 10⁻⁶ × 100 × 10 = 0.023 مم. لم أُدخل 0.023 كقيمة إزاحة. الأنبوب ليس ساخنًا بشكل منتظم؛ الرقم يُشير فقط إلى حجم المصيدة. وهذا يُفسر سبب اختلاف القراءة الدافئة بجانب الجهاز عن القراءة المُستقرة أثناء الفحص.
قائمة مختصرة بالمخاطر المتعلقة بمراجعة النسخة المطبوعة:
هل يصبح الجدار رقيقاً أسفل النافذة أو المنفذ أو الأخدود؟
هل يستطيع كلا الفكين الإمساك بسطح أرضي صلب بدلاً من سطح الفقمة؟
• هل يتم الانتهاء من التجويف الحرج قبل أو بعد عملية الطحن الجانبي التخريبي؟
أين يمكن أن تختبئ الرقائق الإلكترونية أثناء عملية التسليم؟
ما هي الأبعاد التي تنتقل من أعمال المغزل الرئيسي إلى أعمال المغزل الفرعي؟
هل يعتمد القبول النهائي على الجزء المُصدر؟
للحصول على مزيد من التفاصيل حول درجة الحرارة والتشكيل الفصوصي، استخدم دليلنا الخاص بتفاوتات القطر الضيقة في عملية الخراطة بالألمنيوم .
3. عملية تسليم من تسع خطوات قابلة للتدقيق
ورقة الإعداد، المقال الأول. أريد كتابة عملية النقل كأحداث فردية، وليس مدفونة داخل سطر واحد يسمى "عملية المغزل الفرعي".
1. قم بإمساك الأنبوب الخام أو القضيب أو عملية البثق أو القطعة الخام شبه النهائية على طول تلامس معروف.
2. قم بتجهيز التجويف الداخلي والخارجي بشكل خشن مع مراعاة التوازن الكافي بحيث لا يتحمل جدار واحد كل الإجهاد المتحرر.
3. تفاصيل الواجهة الأمامية للآلة التي يجب أن تظل مرتبطة بالبيانات الأساسية.
4. قم بإخلاء منطقة النقل والفكين الثانويين. يكفي وجود شظية خلف الفك الثاني لإفساد عملية التسليم.
5. قم بضبط كلا المغزلين على حالة التزامن المعتمدة.
6. قم بتحريك المغزل الفرعي إلى نقطة توقفه وقم بتثبيته عند الضغط المُثبت.
7. تأكد من حالة المشبك، ثم اقطع أو حرر الظرف الرئيسي.
8. قم بالتراجع على طول مسار خلوص تم فحصه وقم بإنهاء الوجه الخلفي أو الخيط أو التجويف أو الأخدود أو ميزة الأداة المدفوعة.
9. قم بالتقاط الأنبوب أو تفريغه دون إسقاط الفقمة على المنزلق.
يُفيد إجراء فحص بسيط يُحاكي الواقع. التجربة الأولى: نظّف سطح التلامس، ثم ثبّت مدخل المشبك، ثم اسحب 0.04 مم على المحور Z أثناء إغلاق فكي الاستقبال. لا تُخفِ هذه الحركة بإزاحة. تحقق أولًا من نقطة توقف التلامس، ومسافة دخول الفك، والطور، والضغط. قد تُتيح الإزاحة إمكانية الوصول إلى الطول النهائي بينما تبقى مشكلة التثبيت قائمة.
تُعدّ محاكاة التصادم جزءًا أساسيًا من هذه العملية. تشمل هذه المحاكاة خطوات الفك، وأجسام الظرف، وكتل التثبيت، وشفرة القطع، والقطعة الخام غير المصقولة، وعرض الأداة بالكامل. يُعدّ نموذج التصميم بمساعدة الحاسوب (CAD) النهائي عنصرًا واحدًا فقط في هذه الحزمة.
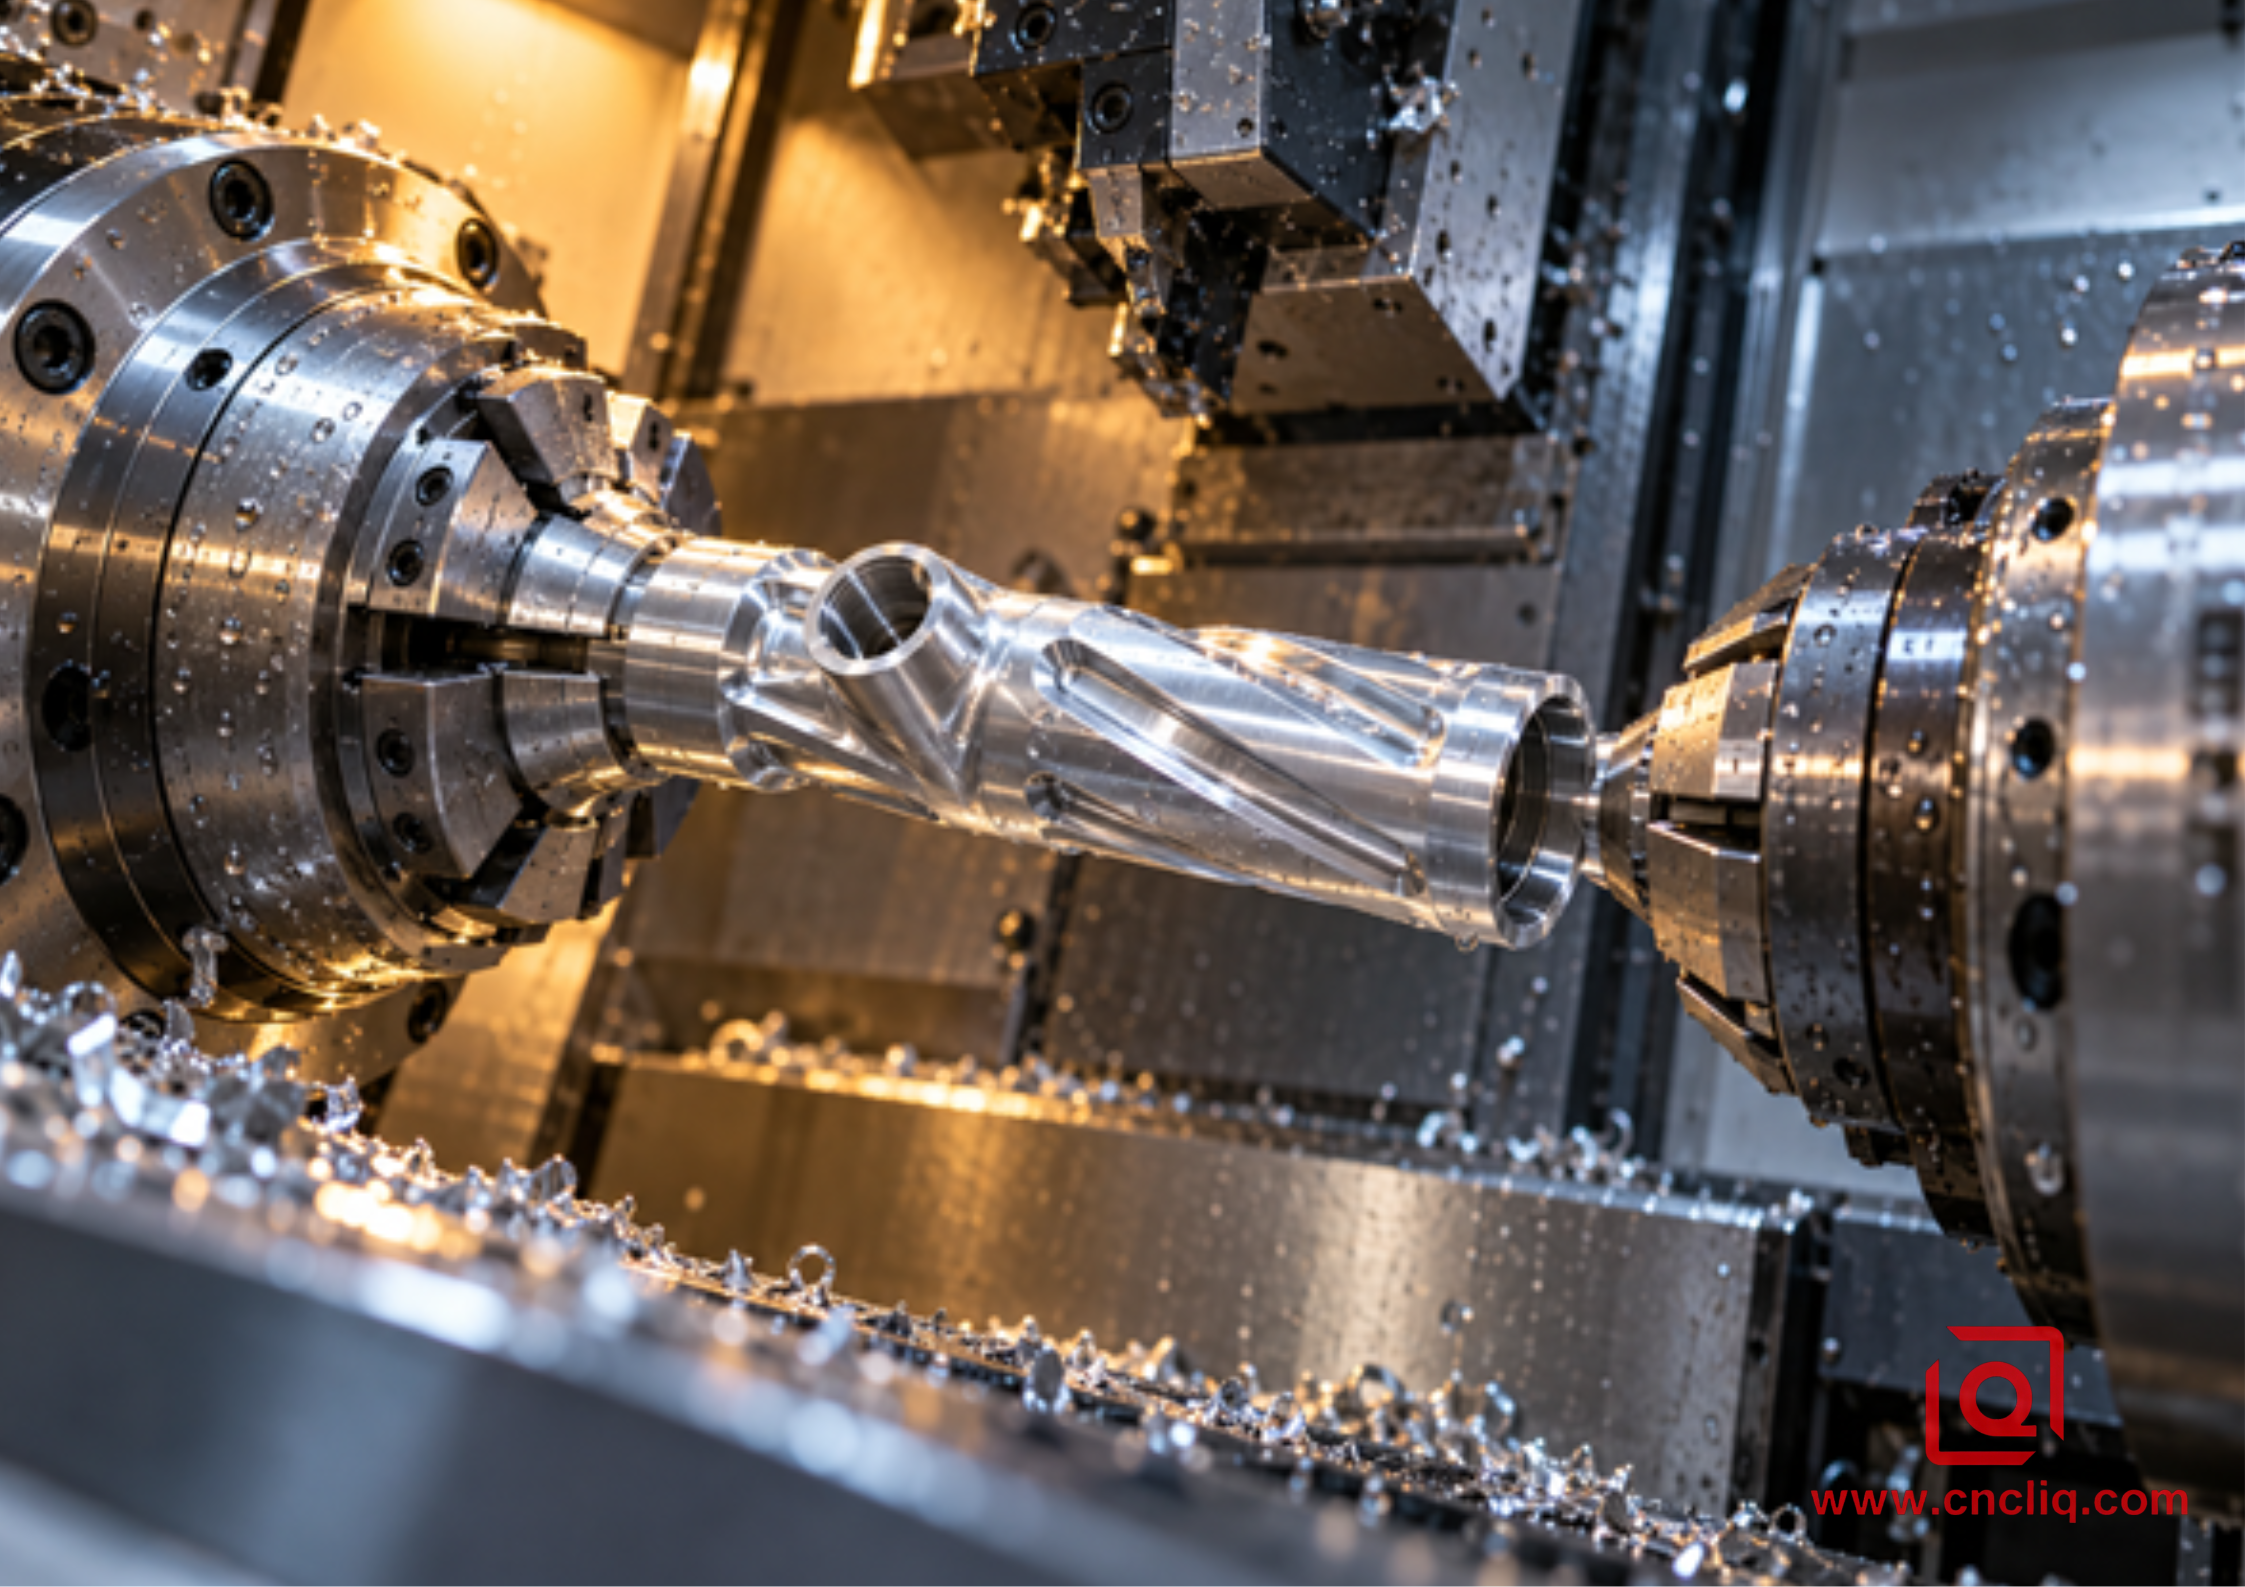
صورة مقرّبة لعملية تسليم مغزل متزامنة
4. تثبيت المشغولات: الضغط ليس سوى نصف الحل
ملاحظة من الورشة، الاثنين، 08:20. القطر الخارجي للأنبوب 48.00 مم، سمك الجدار 1.8 مم، طول المقبض 22 مم. تم فحص التجويف عند 42.012 مم أثناء التثبيت. بعد الفك: 42.027 مم عند الساعة 12، و42.009 مم عند الساعة 3. لم نقم بتعديل الإزاحة. قمنا بتقليل ضغط ظرف التثبيت ضمن النطاق المعتمد وزيادة التلامس مع فكوك التجويف المصححة. كانت قراءات الفك التالية متقاربة في حدود 0.003 مم. لم يكن المُدخل هو سبب الخطأ الأول، بل كان المقبض.
هذا المثال توضيحي، وليس سجل إنتاج شركة Liqin، لكن ترتيب التشخيص سليم. قِس الجزء الحر قبل المطالبة بالتعويض.
قائمة مختصرة لأدوات تثبيت المشغولات على المنضدة: فكوك مثقوبة، ظرف مشقوق، مغزل قابل للتمدد، غلاف مُلائم. أربعة أنماط تلامس، وأربع طرق مختلفة لتحميل الجدار. لا يوجد خيار واحد مثالي. لا يمكن الاعتماد على الرسم التخطيطي وحده. راجع سُمك الجدار، وطول التثبيت، وصلابة السبيكة، وامتداد الخامة، والطول غير المدعوم، والخصائص المتقطعة، وعزم الدوران، والعملية اللاحقة. قد يُشوه الفك العريض مقطعًا ضعيفًا. لقد رأيت المغزل يُعالج التفرع الخارجي ويُنشئ شكلًا جرسيًا في القطر الداخلي بدلًا من ذلك.
إنّ عبارة "استخدم قضيب X" بدون ظرف التثبيت، أو الفك، أو القطر، أو سرعة الدوران، هي مجرد رقم مفقود سياقه. يُبقي سطر الإعداد الخاص بي الحقول الخمسة جميعها معًا: طراز ظرف التثبيت؛ شكل الفك؛ قطر المقبض؛ سرعة الدوران؛ والقطع المتوقع. ابدأ ضمن حدود الماكينة والشركة المصنعة لأداة تثبيت قطعة العمل. تحقق من أدنى إعداد مستقر، ثم سجّل الإعداد الكامل.
غالباً ما تتطلب الفكوك الرئيسية والفرعية تصميمات مختلفة. قد يتحمل المغزل الرئيسي عزم الدوران اللازم للتشغيل الخشن، بينما قد يلامس المغزل الثانوي سطحاً رقيقاً مصقولاً ويؤدي عملية تشكيل سطح خفيف بالإضافة إلى لولبة. إن تطبيق نفس تصميم الفكوك على كلا الجانبين أمرٌ عملي، ولكنه ليس بالضرورة صحيحاً.
يجب أن يشمل الفحص بعد الإطلاق عدة مواضع للساعة ومقاطع محورية. بالنسبة للثقوب الحرجة، يجب الاتفاق على ما إذا كان الحجم أو الاستدارة أو الانحراف أو القياس الهوائي أو هندسة آلة القياس ثلاثية الأبعاد (CMM) تثبت الوظيفة. لا يكفي "الفحص بالميكرومتر" عندما يكون خطر التشويه قائماً.
5. ترتيب الأدوات والقطع: مراجعة عملية
سؤال بخصوص أدوات القطع: هل القطعة مصممة للألمنيوم، وهل لا تزال حافتها حادة؟ عادةً ما يُفضل استخدام أداة قطع مصقولة ذات شكل هندسي دقيق مع مساحة كافية لخروج الرايش. أما الحافة المصقولة المصممة للفولاذ فقد تحتك، مما يؤدي إلى تراكم الرايش وتشويه السطح. ابدأ ببيانات درجة وشكل القطعة من الشركة المصنعة المختارة. تحقق من نطاق القطع على السبيكة الفعلية، ودرجة صلابتها، وقطرها، وسماكة جدارها، وإعدادات القطع.
التشطيب الخشن والتشطيب النهائي عمليتان مختلفتان. فالتشطيب الخشن يزيل المادة الخام ويكشف عن أي حركة. أما التشطيب النهائي فيحدد المقاس والسطح بدقة عالية مع هامش تحكم وحافة محددة. ولا يُعدّ نصف قطر كبير للطرف الأمامي بالضرورة أفضل على جدار مرن. فإذا زادت القوة الشعاعية، قد يبدو السطح أملسًا بينما يتغير المقاس.
الترتيب مهم. في الأنابيب ذات الفتحات، عادةً ما أرغب في إجراء أعمال ثقيلة أو معقدة قبل عمليات التثقيب النهائية وتركيب مانع التسرب، شريطة أن يسمح الوصول إلى الأدوات بذلك. لماذا؟ لأن الحفر العرضي وتشكيل الفتحات قد يُضعف جدار الأنبوب. إذا انتهيت مبكرًا جدًا، فسيؤدي ذلك إلى تغيير شكل الميزة التي بدت مثالية لاحقًا.
تتضمن عملية الفصل قائمة أعطال محددة: عدم استقامة الشفرة، أو بروزها المفرط، أو ضعف تدفق سائل التبريد، أو وجود رقاقة مُعاد تشكيلها، أو بقايا قلب تسحب الأنبوب. يشرح دليل تشكيل وفصل الألومنيوم هذه العملية بالتفصيل. عندما يصبح الأنبوب صغيرًا جدًا ورفيعًا، قارن بين موضع الدعم باستخدام التشغيل السويسري مقابل الخراطة القياسية باستخدام الحاسوب (CNC) .
تُسجّل ملاحظات الاختبار المفيدة الصوت، وشكل الرقاقة، وحمل المغزل، والسطح، وحجم القطع المُحرّرة، وعدد القطع على الحافة. لا يُمكن الاعتماد على عبارة "تم التشغيل بنجاح" لدعم الدفعة التالية.
6. جدول ربط الميزات بعناصر التحكم
ميزة الطباعة أو مخاطرة المتجر | قرار العملية للمناقشة | كيفية التحقق من ذلك | ما يجب أن يتضمنه طلب تقديم العروض |
القطر الخارجي للتجويف الرئيسي وقطر تحديد الموقع | قم بالإنهاء من نقطة مرجعية واحدة للمغزل الرئيسي حيثما كان ذلك عمليًا | حجم التجويف بالإضافة إلى الانحراف أو العلاقة بين حجم التجويف وقياس المسافة باستخدام آلة قياس الإحداثيات | حدود البيانات والملاءمة والحجم والهندسة |
أرض نقل رقيقة | استخدم اتصالاً واسع النطاق ومؤهلاً وضغطاً مثبتاً | تم نشر القراءات من زوايا متعددة | جدار، منطقة إمساك، علامات مسموح بها |
منافذ جانبية قابلة للضبط | حافظ على الطور واستخدم أدوات المحور C الحية | الموضع من محور المرجع | الزوايا الأساسية، والوضع، وقاعدة البرغي |
الخيط الخلفي | اضبط موضع المغزل الفرعي قبل القطع | مقياس الخيط وموقع الوجه | المعيار، والفئة، والعمق، والتوقيت |
ثقب ينقسم إلى تجويف | السيطرة على الاختراق ووضع خطة خروج للشوكة | التكبير، أو المنظار الداخلي، أو اختبار الدبوس أو التدفق | قبول الحواف والنظافة |
قسم مجاني طويل | أضف دعمًا معارضًا أو قارن المسار السويسري | التناقص، والاستقامة، والاهتزاز، والتشطيب | الطول الحر، شكل المخزون والكمية |
يتأثر القطر بالطلاء | قرر السماح بالإخفاء أو إخفائه قبل الإصدار | تحقق منه قبل وبعد الانتهاء | تسمية الطلاء، والسماكة، والمناطق التي لا تحتاج إلى طلاء |
سؤال المشتري: "هل يمكنك الحفاظ على دقة عالية؟" سؤال غامض للغاية. استبدله ببيانات مرجعية، وحدود، ومنطقة تشطيب، وحالة النتوءات، وطريقة فحص. الآن يمكن للمورد تسعير المخاطر الفعلية.
7. زمن الدورة: احسب وقت الانتظار بالإضافة إلى وقت القطع
فحص السبورة البيضاء. يستغرق الجانب الرئيسي ست دقائق. العمل الخلفي دقيقة واحدة. النتيجة على شريط الوقت: خمس دقائق ضائعة على المغزل الأيمن. ننقل العمل فقط إذا بقي مسار المرجع والمسافة سليمين. مغزلان؛ عنق زجاجة واحد. لن تنقسم العملية الحسابية على اثنين.
ارسم مخططًا زمنيًا بسيطًا. حدد مراحل الخراطة، وتشغيل الأدوات الدوارة، والمزامنة، والاقتراب، والتثبيت، والقطع، والسحب، والفحص، والتفريغ. ما هي المراحل التي يمكن أن تتداخل؟ أيها يشترك في برج واحد؟ أيها يتطلب كلا المغزلين؟ ضع دائرة حول أطول مسار لا يمكن أن يتداخل. هذه هي دورة البداية، قبل إضافة النقل والمناولة.
نمط محتمل في الجدول الزمني: يبدأ الجانب الأيسر الجزء N+1 بينما يُكمل الجانب الأيمن الجزء N. يجب استيفاء أربع معايير قبل تحديد التداخل: جاهزية البرج، وحركة الجهاز، ومسار الشريحة، وفحص التداخل. لا تُحدد تداخلاً لا تستطيع الآلة الفعلية تنفيذه.
في جدول مقارنة المشتري، أستبدل الأجر بالساعة بتكلفة مُكوّن واحد مُعتمد ومُغلّف. الصفوف التالية: التصنيع بمساعدة الحاسوب؛ الفكوك؛ الحوامل؛ الاختبار؛ الدورة؛ اللمسات اليدوية؛ الفحص؛ تشكيل الحواف؛ الأنودة؛ التغليف؛ إعادة العمل المتوقعة. لا يكمن التوفير عادةً في عملية قطع واحدة مُذهلة، بل في الاستغناء عن تجهيزات الطحن، واختفاء قائمة الانتظار، وتوفير نقطة مرجعية لم نعد بحاجة للبحث عنها. بالنسبة لأنبوب نموذجي بسيط ذي أجزاء خلفية غير مُحكمة، قد تكون عمليتان تقليديتان أقل تكلفة.
راجع قسم "الخراطة باستخدام الحاسوب مقابل الخراطة والطحن" لهياكل الألمنيوم متحدة المركز للحصول على معلومات أشمل حول عملية التوجيه. إذا لم تكن السبيكة محددة، فإن دليل سبائك الألمنيوم المستخدم في الخراطة باستخدام الحاسوب من قِبل الشركة المصنعة الأصلية يساعد في الفصل بين اختيار المادة واختيار الآلة.
8. حالة مجهولة: أنبوب تبريد بصري
وصف العميل (بعد التعديل): معدات تصوير صناعية، أنبوب تبريد صغير الحجم من الألومنيوم 6061، يُستخدم في الإنتاج المتكرر. يحتوي الأنبوب على تجويف تحديد الموقع، وحافتين مانعتين للتسرب، وخيط لولبي دقيق خلفي، وثلاثة منافذ تبريد متزامنة، ونافذة كابل هلالية الشكل. يقل سمك الجدار بالقرب من النافذة. يتحكم محور التجويف وحافتا منع التسرب في عملية التجميع.
المسار الأول نظرياً: خراطة التجويف والأقطار، ثم الانتقال إلى آلة التفريز لعمل المنافذ والفتحة، ثم العودة إلى المخرطة لعمل السن اللولبي الخلفي. هل يمكن أن ينتج قطعة؟ نعم. هل يُنشئ نقطتي قياس إضافيتين على غلاف مرن؟ نعم أيضاً.
المسار المُعدَّل: أنبوب خام مؤهل، مادة تنظيف، فكوك رئيسية كاملة التلامس. تجويف خشن وقطر خارجي متوازنان. قم بتشكيل المنافذ والفتحة قبل المراحل النهائية الحرجة. أعد بحافة معروفة للتجويف ومناطق منع التسرب. بطاقة النقل: مزامنة؛ اقتراب؛ تثبيت؛ تثبيت منطقة التضحية في الفكوك المثقوبة؛ اختبار التثبيت؛ قطع؛ تسوية؛ لولبة؛ شطف.
كانت مربعات FAI دقيقة للغاية: حجم/شكل التجويف الحر، وموضع كل حافة مانعة للتسرب مقابل محور التجويف، والوجه الخلفي مقابل المرجع، وموقع المنفذ، ونتيجة قياس الخيط، ورؤية لكل اختراق مخفي. ورقة أثناء العملية: التجويف، وأقطار موانع التسرب، وعلامات النقل، واتجاه الأداة. لم يُدّعَ أي ادعاء بـ "دقة ميكرونية". الرسم المعتمد هو الذي يُحدد أرقام القبول.
الدرس التجاري واضح. استفاد هذا الأنبوب تحديدًا من علاقاته المهمة التي امتدت عبر طرفيه وعدة زوايا. ليس كل أنبوب يتمتع بهذه الميزة. تُظهر مجموعة منتجات الألمنيوم من Liqin تنوعًا أكبر في المواد. للاطلاع على مرجع عام للقدرات، انظر غلاف مانع الصواعق 6061-T6 من Liqin. يبدأ مساره المُسجل من قطعة خام شبه نهائية ويستمر عبر الثقوب، والخيوط، وتشكيل الحواف، والتنظيف، والفحص. إنه ليس المنتج المجهول المذكور أعلاه.
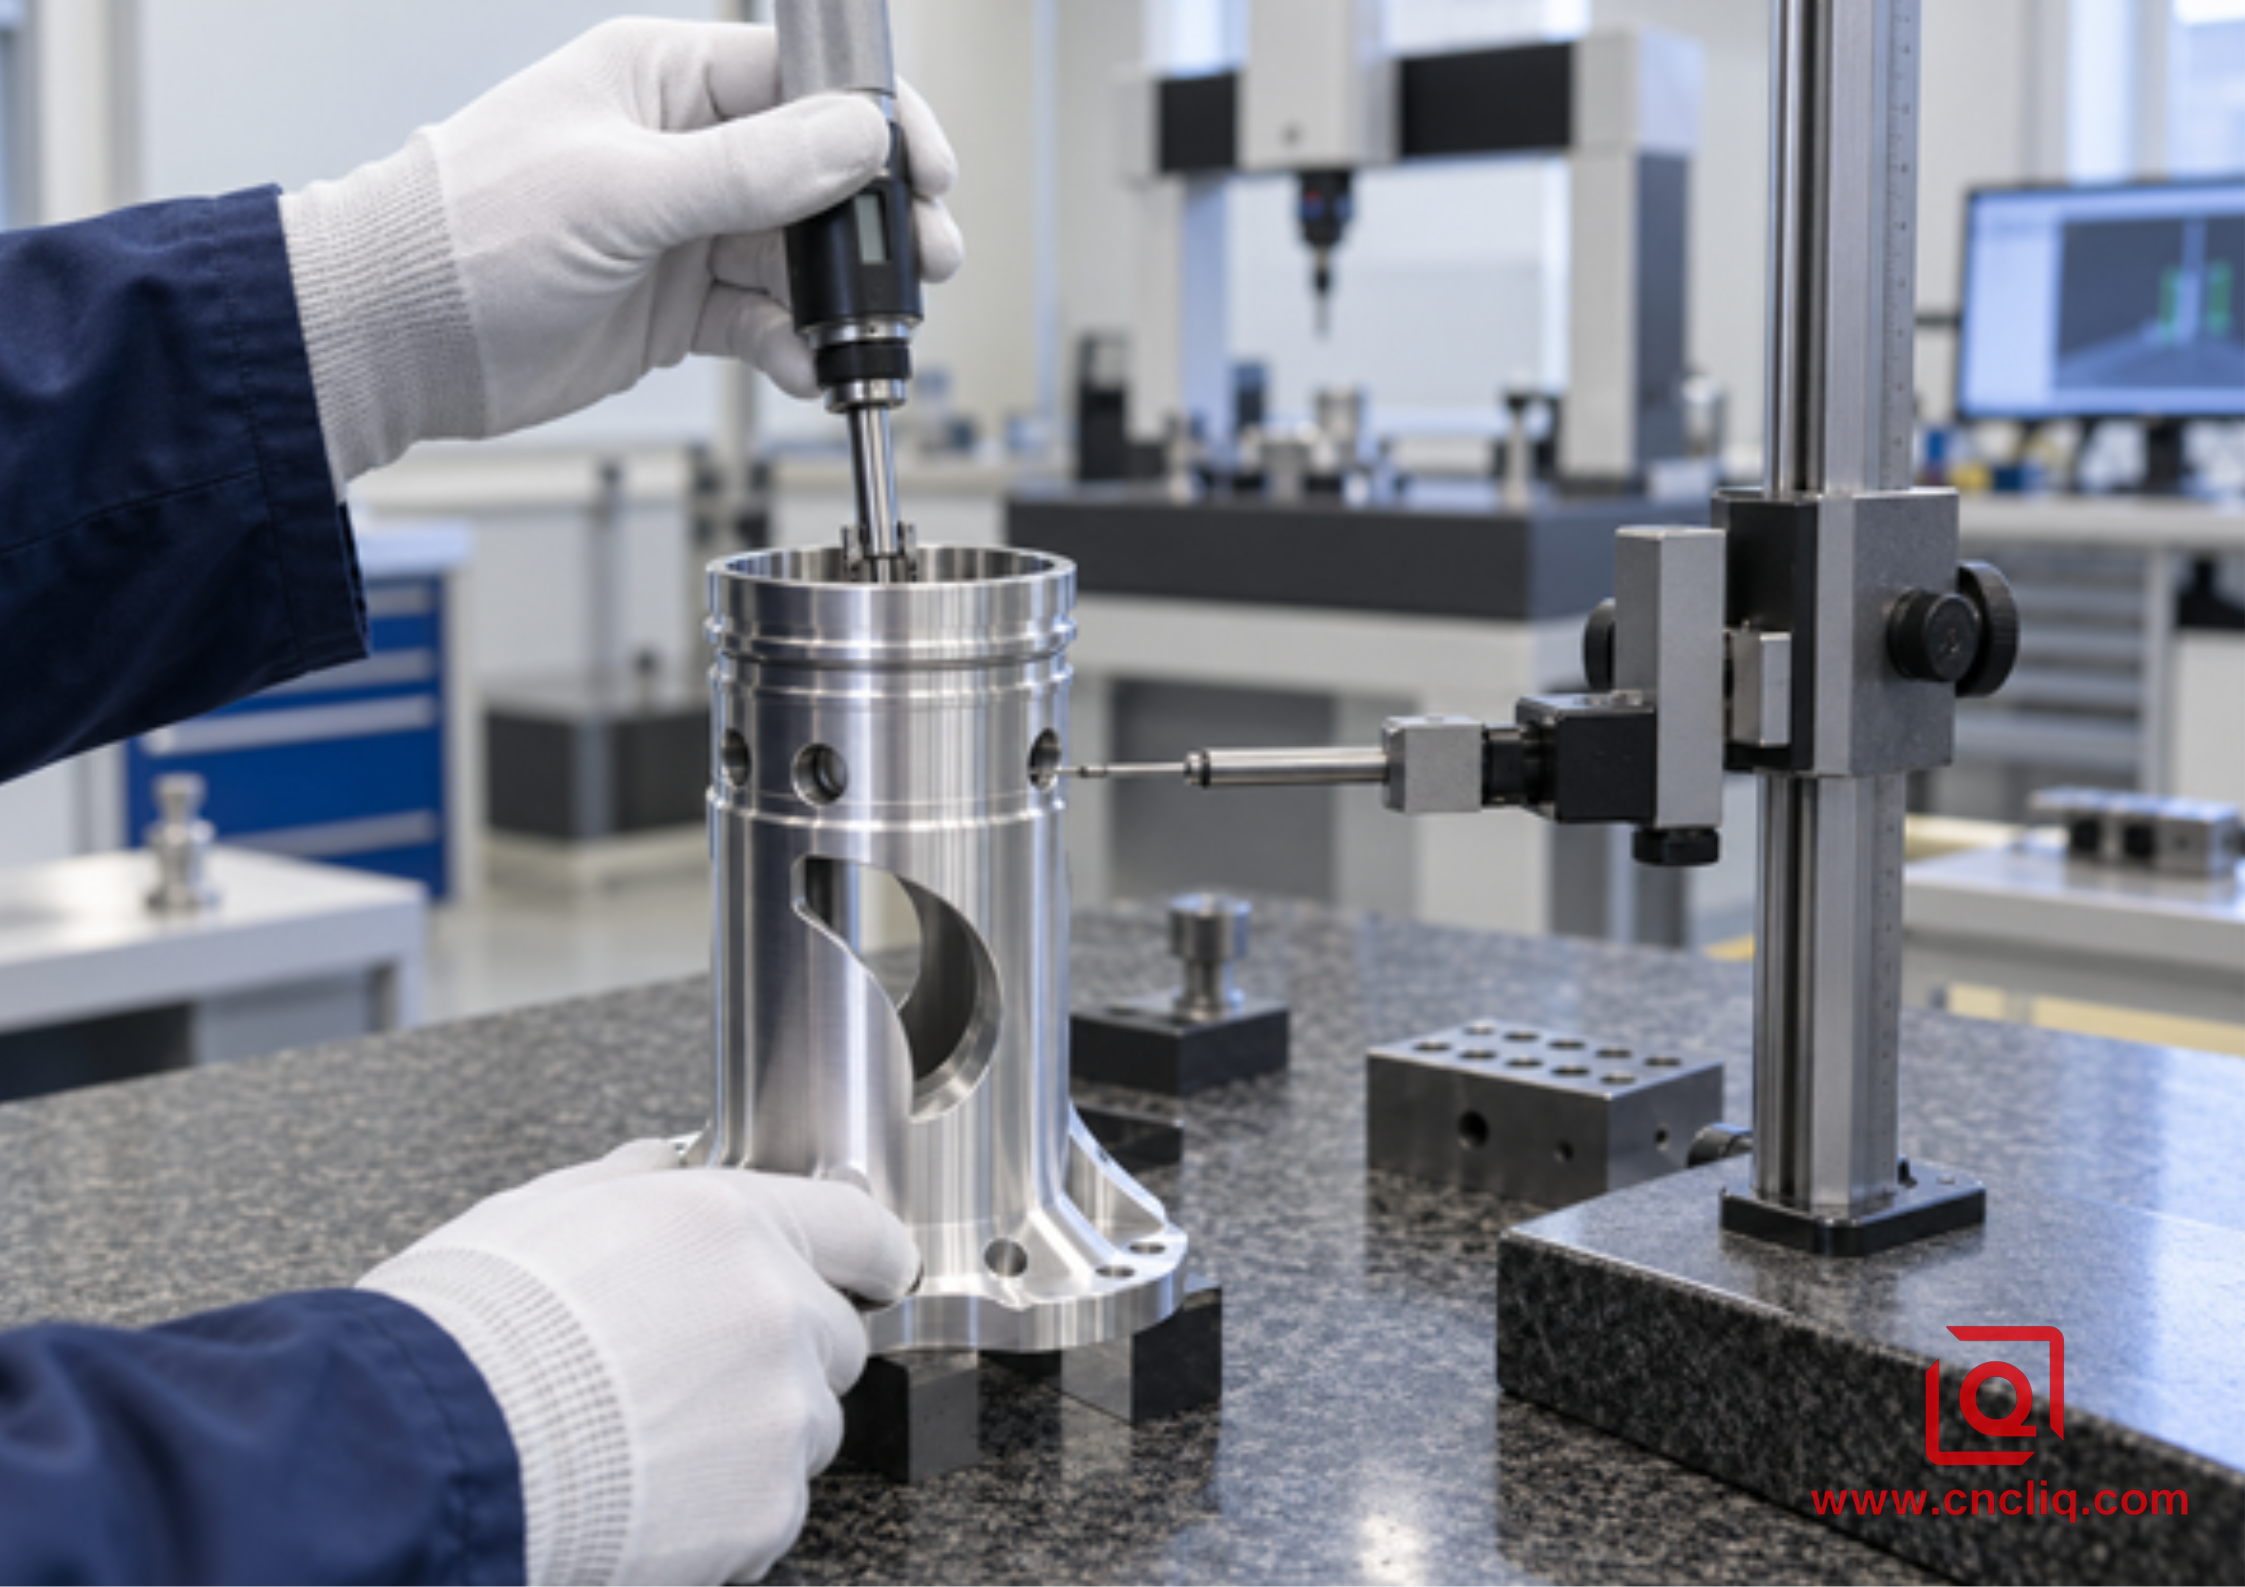
فحص مكون أنبوبي معقد من الألومنيوم
9. التفتيش على طول عملية النقل
سؤال مراجعة الرسم: ما هي العلاقة التي من شأنها إيقاف عملية التجميع؟ إذا كانت الإجابة هي انحراف التجويف عن حافة مانع التسرب، فقم بقياس هذه العلاقة. سبعة أقطار مرور لا تثبت ذلك.
ملاحظة بشأن مراجعة الرسم: يُعدّ معيار ISO 1101:2017 المرجع الأساسي للمصطلحات المتعلقة بالشكل والاتجاه والموقع والانحراف. تم التحقق من الكتالوج: أكدت منظمة ISO هذا الإصدار في عام 2022. استخدم المصطلحات القياسية مع نظام مرجعي وظيفي. إذا كان التجويف يحدد موقع التجميع، فقد يلزم أن يتحكم محوره في الأسطح والوصلات ونمط المنافذ. لا تُهدر أضيق هامش سماحية على قطر خارجي تجميلي لا يؤدي أي وظيفة أثناء التشغيل.
قمنا بتقسيم خطة التحكم إلى ثلاث مجموعات:
· تم الانتهاء من الميزات على المغزل الرئيسي.
• العلاقات الحساسة لعملية التسليم.
· تم إنجاز الميزات على المغزل الفرعي.
أضف شرط القياس. بجانب كل قراءة مهمة، أريد خانتين: مثبتة أو حرة؛ دافئة أو مستقرة. امزج هذه الشروط وستحصل على مخطط الاتجاه.
ينبغي أن تشمل ملاحظات الفحص أيضًا وثائق المواد عند الحاجة، ومعايرة المقاييس، واستخدام مقياس الخيوط، وخشونة السطح فقط عند تحديدها، وفحص النتوءات المخفية، والتنظيف، والتغليف. يجب أن تتضمن الملاحظات خطة استجابة إلى جانب تحديد التكرار: تعديل الإزاحة، تغيير الأداة، التوقف، الفصل، أو استشارة قسم الهندسة. بدون حد للاستجابة، تصبح البيانات مجرد حشو للتقرير.
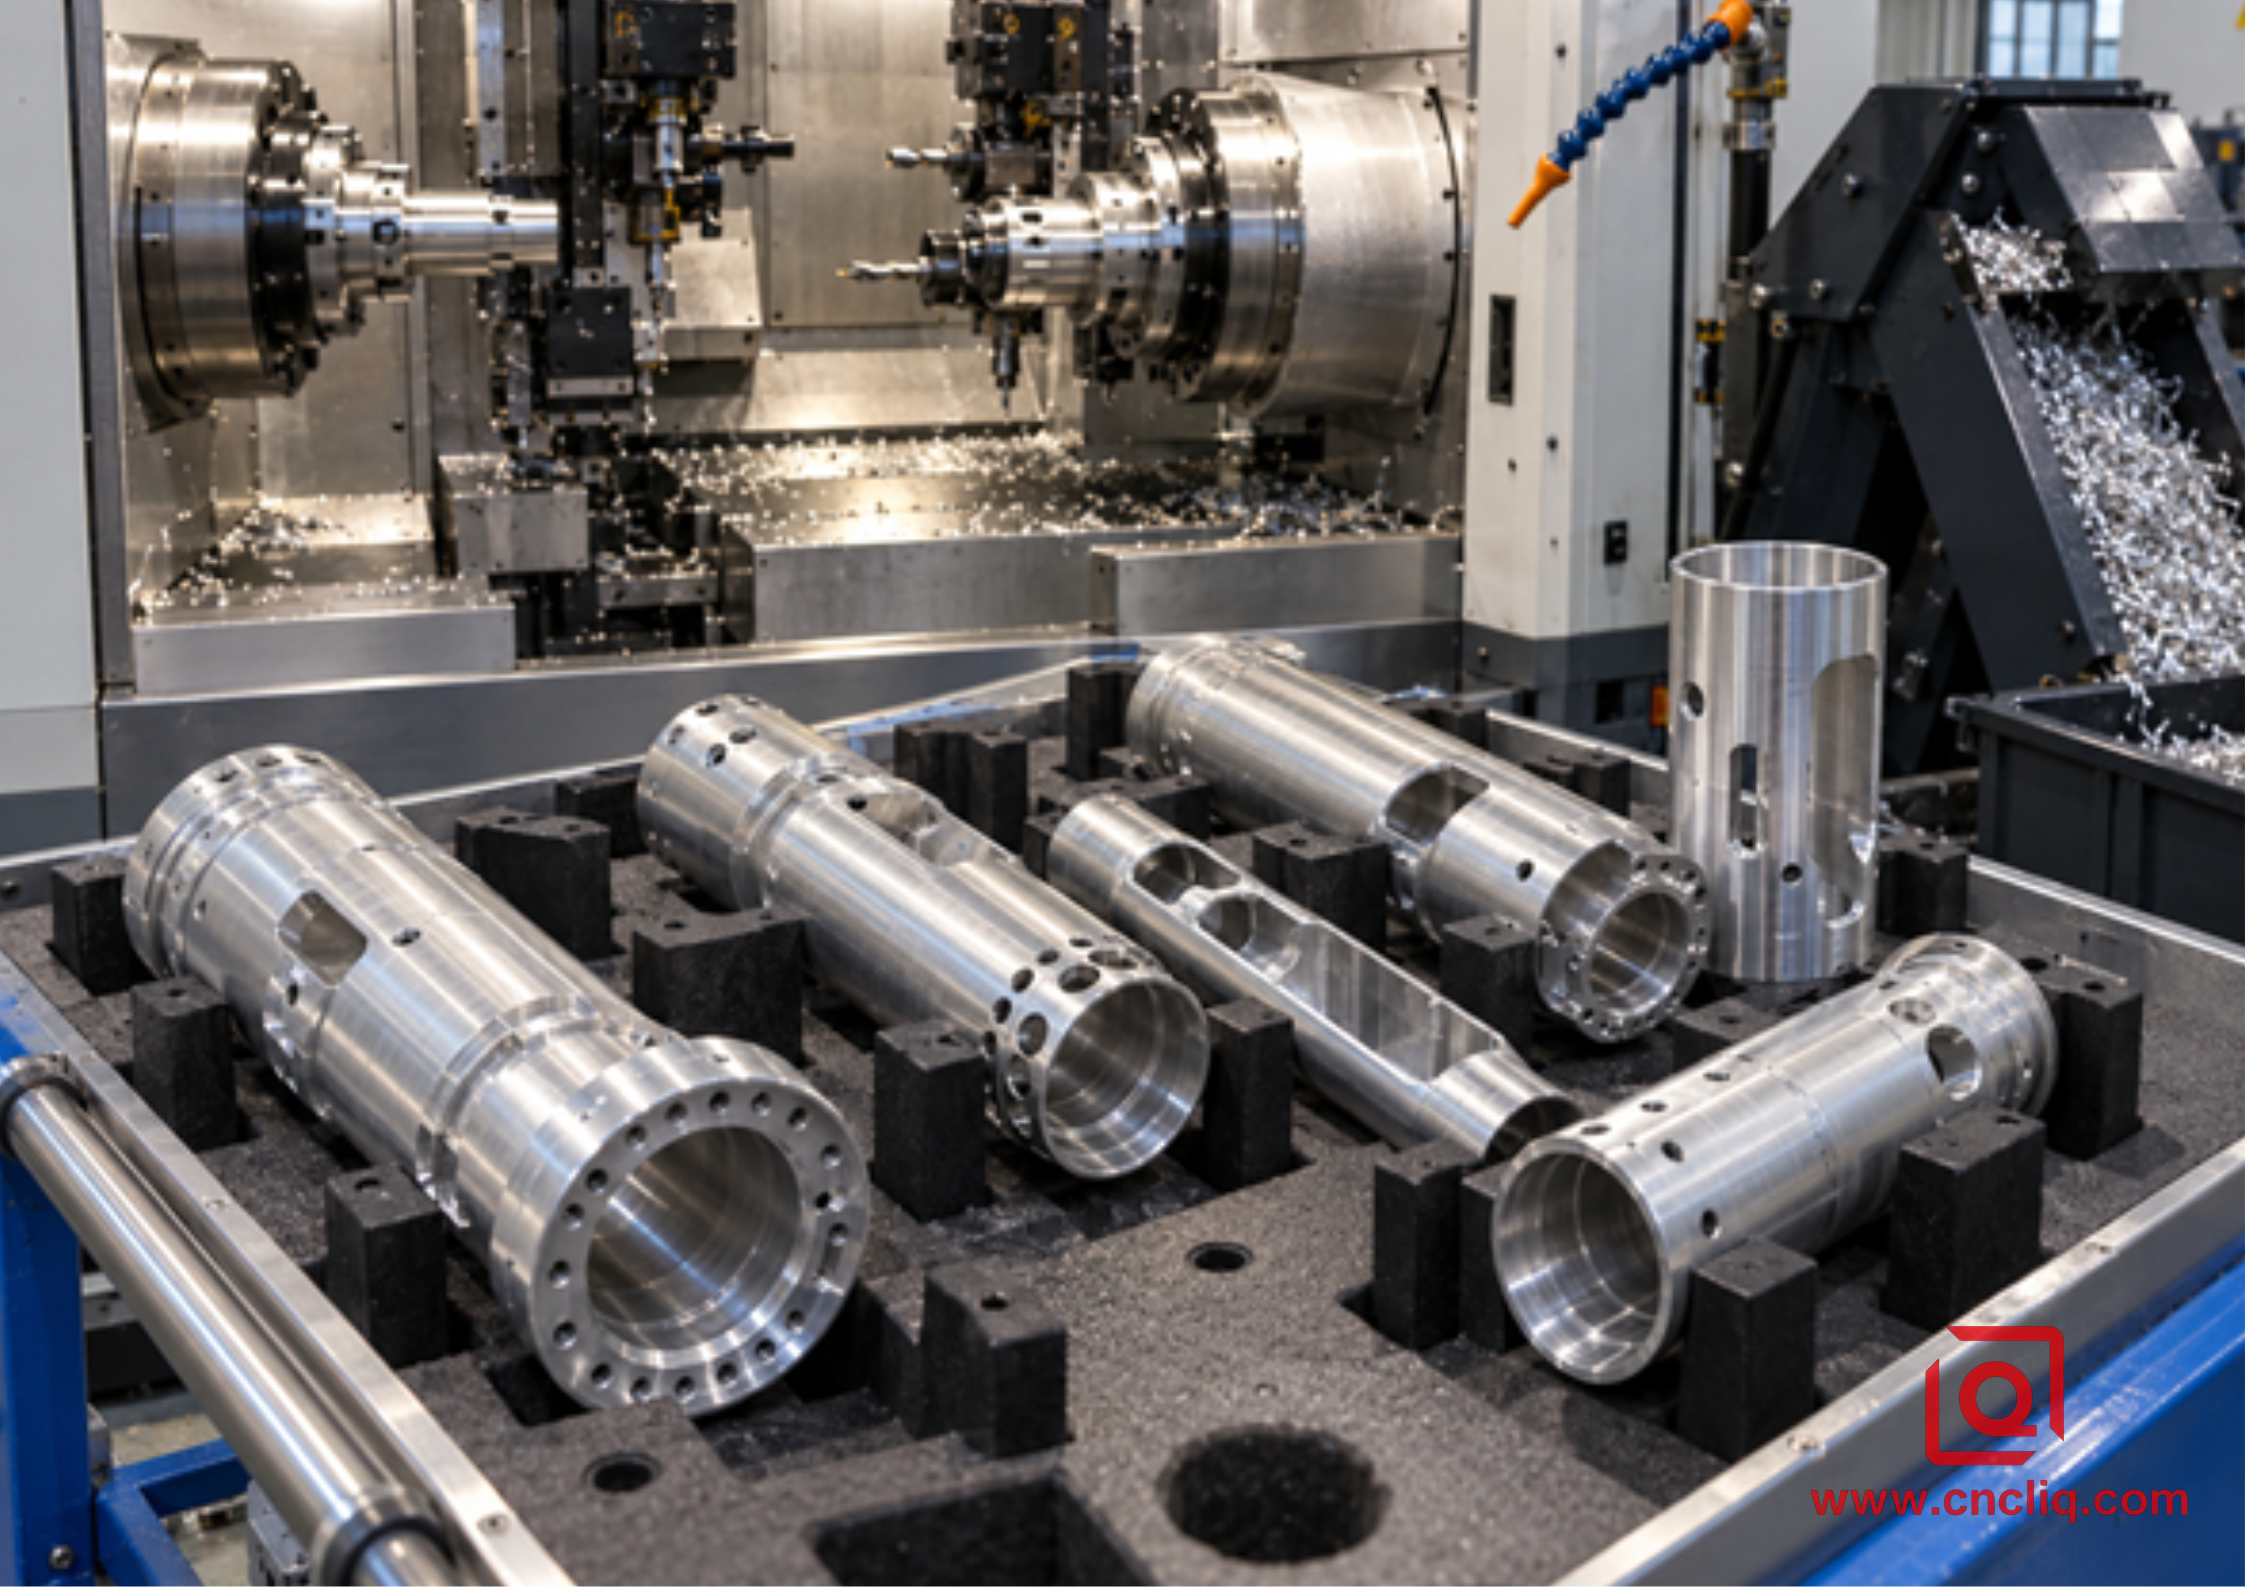
مجموعة من أنابيب الألمنيوم المعقدة الفريدة بجانب مركز خراطة مزدوج المغزل
١٠- ملاحظات حول تصميم المنتج قبل إرسال طلب عرض الأسعار
فحص سريع للمشتري:
· أرسل نموذج STEP والرسم ثنائي الأبعاد المتحكم به معًا.
• حدد مكان التجويف أو القطر الذي يحدد موقع التجميع.
• تحديد أبعاد المنافذ والنوافذ ذات التوقيت الزمني انطلاقاً من البيانات الوظيفية.
· اذكر ما يجب أن يحدث عندما ينكسر ثقب محفور إلى تجويف.
· امنح القاطع نصف قطر زاوية واقعي ومسار اقتراب مناسب.
• اترك أرضًا مخصصة لنقل الفقمة بدلاً من إجبارها على الاصطدام بسطح الفقمة.
• تحديد نوع السبيكة، ودرجة الصلابة، وقيود المخزون، ومتطلبات الشهادة.
· تحديد نوع الأنودة، والبدل، والتغطية، وتوقعات اللون، والأحجام بعد الطلاء.
• فصل المناطق التجميلية وتحديد علامات التعامل المقبولة.
• تشمل كمية النموذج الأولي، والطلب الأول، والتوقعات السنوية، وسجلات الفحص، والتعبئة والتغليف، والوجهة.
قد يناسب أنبوب ذو حركة دورانية في الغالب مع بعض التفاصيل الجانبية مخرطة ثنائية المحور C أو Y. أما التجاويف العميقة والقطع ثلاثية الأبعاد الثقيلة، فقد تحتاج إلى مركز تشغيل آلي. وقد يحتاج أنبوب صغير جدًا وطويل إلى دعامة بجلبة توجيه. توفر مقارنتنا بين التشغيل الآلي ثلاثي المحاور، وخماسي المحاور، والتشغيل بالطحن والدوران، خيارات أوسع للاختيار.
11. ما يحتاجه لي تشين لاقتباس مفيد
ابدأ بالملفات والمواد والتشطيب والكميات واحتياجات التسليم. ثم حدد ثلاث خصائص قد تعيق عملية التجميع. أخبرنا بما يحمله الأنبوب، أو ما يغلقه، أو ما يحدد موقعه، أو ما يدور حوله. غالبًا ما تُغير هذه الملاحظة التطبيقية الموجزة طريقة الإمساك الآمن وخطة البيانات.
اطلب من فريق التسعير تحديد نوع الماكينة، وعدد مرات الإعداد، ومساحة النقل، والفكوك الخاصة، وطريقة الفحص الدقيقة، والاستثناءات. خمس إجابات واضحة أفضل من صفحة كاملة من مواصفات المغزل. إذا كان الأنبوب يحتوي على نتوءات خفية أو سطح لا يجب أن يلامسه المغزل الفرعي، فاذكر ذلك في الرسالة الأولى.
بإمكان شركة Liqin مقارنة عملية الخراطة المتزامنة ذات المغزلين مع عمليات التشغيل السويسرية أو عملية الخراطة التقليدية مع عملية التفريز. أرسل الرسم عبر صفحة الاتصال الخاصة بنا للحصول على مراجعة هندسية وعرض سعر.
التعليمات
1. هل عملية الخراطة باستخدام مغزلين أسرع دائمًا من عملية الخراطة باستخدام مجموعتين؟
لا. يُلغي النقل عمليات المناولة، وقد تتداخل بعض الأعمال، لكن التزامن، والاقتراب، والقطع، ومشاركة الأدوات، والفحص لا تزال تستغرق وقتًا. قارن الدورة الكاملة والتكلفة لكل جزء مقبول. يبرز المسار المتكامل عندما تتشارك كلتا النهايتين علاقات مرجعية مهمة، أو عندما يُغطي الطلب المتكرر تكلفة أعمال الإعداد الإضافية.
2. هل يمكن للمغزل الفرعي أن يمسك بجدار رقيق مصقول؟
نعم، على قطعة مناسبة وإعداد مُثبت. يجب أن تعمل منطقة التثبيت، ومساحة التلامس، والضغط، وحالة المادة، والسرعة، والقطع اللاحق معًا. تُعد القياسات المُحررة عند زوايا متعددة بمثابة التحقق. يساعد الفك أو الظرف ذو الفتحة العريضة على توزيع الحمل؛ ولكنه لا يضمن عدم حدوث تشوه.
3. كيف يتم الحفاظ على التوقيت الزاوي أثناء النقل؟
تُزامن وحدة التحكم سرعة دوران المغزل واتجاهه، ويُنفذ البرنامج المرحلة المطلوبة خلال عملية التسليم. يجب أن يكون المقبض مقاومًا للانزلاق. ضع الثقوب أو النوافذ أو الأسطح المستوية أو بداية الخيوط المُحددة مسبقًا على رسم مرجعي وظيفي، وتحقق منها أثناء فحص النموذج الأولي.
4. ما هي درجة الألومنيوم التي يجب أن أحددها؟
لا يوجد خيارٌ مُفضّلٌ تلقائياً. يتوفر سبيكة 6061 على نطاق واسع وتُناسبها العديد من التشطيبات. تُوفر سبيكة 7075 قوةً أعلى للتصاميم المُناسبة، ولكنها تُؤثر على التكلفة، ومقاومة التآكل، وخيارات التشطيب. تُلبي سبيكتا 2024 و6082 احتياجاتٍ أخرى. ابدأ بتحديد الحمل، والبيئة، والوصلات، وشكل الخامة، واللوائح، والتشطيب؛ وتأكد من درجة الصلابة وشكل المنتج بدقة قبل تقديم عرض السعر.
5. ما الذي يمنع حدوث تأخير في طلب عرض الأسعار؟
أرسل نموذج STEP، ورسمًا توضيحيًا مُتحكمًا به، ومعلومات عن السبيكة والصلابة، والكميات، والتوقعات، والتشطيب، والبيانات المرجعية، والحدود الهندسية، والخيوط، وقواعد النتوءات والنظافة، وسجلات الفحص، والتغليف، والوجهة. حدد الأسطح التي لا يجب لمسها. غالبًا ما تكون جملة واحدة تشرح كيفية إحكام إغلاق الأنبوب أو تحديد موضعه أكثر فائدة من ملاحظة عامة أخرى حول التفاوتات المسموح بها.
ملخص
يُعدّ مسار المغزل الرئيسي إلى المغزل الفرعي المتزامن الأمثل عندما يتطلب تصنيع أنبوب ألومنيوم معقد الحفاظ على سلسلة وظيفية واحدة عبر تجويفه، وأقطاره الخارجية، وجوانبه، ونهايته الخلفية. مع ذلك، لا يزال على ورشة العمل التحكم في تلامس الفكين، والإجهاد المُحرَّر، والحرارة، والرقائق، وترتيب القطع، ومرحلة النقل، والفحص. يجب تضمين هذه العناصر في الرسم، وورقة الإعداد، وعرض السعر. هكذا يصبح "المغزل المزدوج" عملية قابلة للتكرار بدلاً من مجرد تسمية للآلة.
معلومات الاتصال
الشركة: شركة نينغبو لي تشين للصناعات المحدودة. خدمة العملاء اليومية ودعم ما بعد البيع : service@shturl. zhuwanying@cncliq.com
للاستفسارات الجديدة، وطلبات الأسعار، ومناقشة الطلبات : business@shturl.zhouli@chinaliqin.com
الخط الساخن: +86 18757148656
تنصل
جميع المقالات التقنية، ومواصفات المواد، وتوصيات التشغيل، وتفاصيل معالجة الأسطح المنشورة في هذه المدونة هي لأغراض إعلامية ومرجعية فقط. يُرجى العلم بأن المعلومات العامة الواردة في المدونة لا تُغني عن الاتفاقيات الفنية الموقعة. ونظرًا لاختلاف القطع المُخصصة باختلاف درجات حرارة المواد، ومعايرة الآلات، والتفاوتات المحددة، فإن مواصفات الجودة الملزمة تخضع فقط لرسومات التصميم بمساعدة الحاسوب (CAD) المعتمدة، والعقود الموقعة، وخطط الجودة الرسمية.
جميع دراسات حالة العملاء المنشورة في هذه المدونة خضعت لعملية إخفاء هوية كاملة وتنقيح شامل. تُستخدم مقاييس الأداء، وسير عمليات التصنيع، والصور المعروضة فقط لتوضيح قدراتنا في مجال التصنيع حسب الطلب، ولا تمثل معيارًا موحدًا لجميع الطلبات.
فريق تصنيع ليكين
انطلاقاً من خبرة تمتد لثمانية عشر عاماً في مجال الهندسة الدقيقة، تُصنّع شركة نينغبو ليكين للصناعات مكونات معدنية عالية الدقة لتلبية متطلبات الأسواق العالمية. يقع مقرّنا في مركز إنتاجي تبلغ مساحته 6500 متر مربع، مُجهّز بأكثر من 150 آلة، تشمل عمليات التصنيع باستخدام الحاسوب (CNC) رباعية وخماسية المحاور، والتصنيع بالخراطة والطحن، والبثق على البارد، والصب بالضغط، كل ذلك تحت سقف واحد. يُمكّننا هذا النظام من إدارة المشاريع بسلاسة، بدءاً من تصميمات CAD الأولية وصولاً إلى الشحنات النهائية.
نُولي اهتمامًا بالغًا لمراقبة الجودة دون أي تنازلات. نتعامل مع التفاوتات الدقيقة بدقة هندسية متناهية. وبفضل شهادات ISO 9001 وISO 13485 وIATF 16949، يُجري مهندسو ضمان الجودة لدينا فحوصات صارمة لمراقبة الجودة أثناء الإنتاج (IPQC) ومراقبة الجودة النهائية (FQC) ومراقبة الجودة الخارجية (OQC) على كل دفعة إنتاج. بدءًا من رسم الخرائط ثلاثية الأبعاد باستخدام آلة قياس الإحداثيات (CMM) والتحليل البصري، وصولًا إلى اختبارات الصلابة ورذاذ الملح، نتحقق من صحة مواصفاتك الأساسية مسبقًا، لتستلم مكونات جاهزة للاستخدام دون أي مشاكل في التجميع أو توقفات مكلفة لخطوط الإنتاج. إضافةً إلى التصنيع، يمكنك الاعتماد علينا في الاستجابة لطلبات عروض الأسعار الجديدة خلال ساعتين، وتقديم دعم مباشر لأخذ عينات النماذج الأولية، وشحن سلس للتصدير إلى جميع أنحاء أوروبا وأمريكا الشمالية وآسيا وأوقيانوسيا.
نرحب باستفساراتكم وعيناتكم. تفضلوا بزيارة موقعنا الإلكتروني أو تواصلوا معنا مباشرةً للحصول على عرض أسعار تنافسي!
