 Deutsch




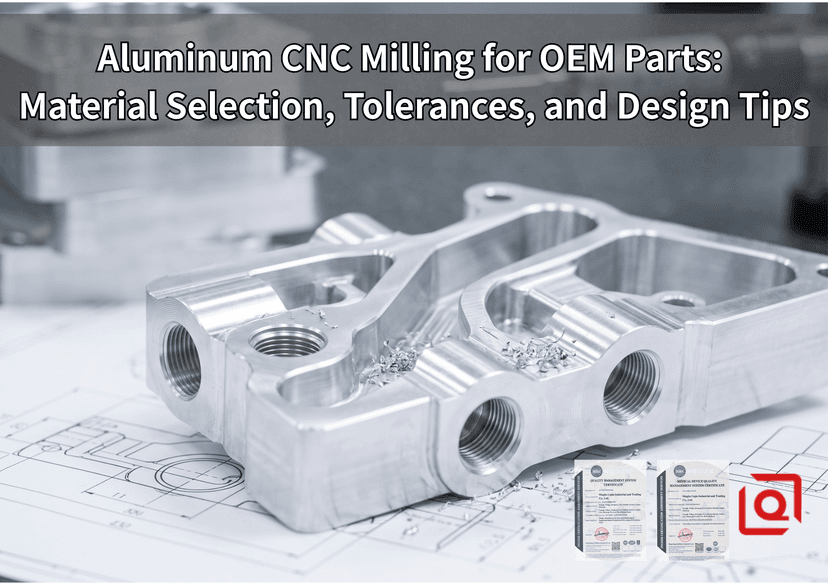
Die Konstruktion von Aluminiumbauteilen für die CNC-Fertigung in großen Stückzahlen ist ein ständiger Kompromiss zwischen theoretischen Konstruktionsvorgaben und den physikalischen Dynamiken des Bearbeitungsprozesses. CAD-Modelle existieren nicht isoliert; jeder Schnitt ist von Werkzeugbelastung, Wärmeentwicklung und Eigenspannungen abhängig. Sobald das Werkstück auf einem 3- oder 5-Achs -Bearbeitungszentrum (VMC) aufliegt, bestimmen präzise Vorgaben in der Zeichnung unmittelbar Werkzeugablösung, Oberflächenwelligkeit, tatsächliche Maschinenlaufzeit und Ausschuss.
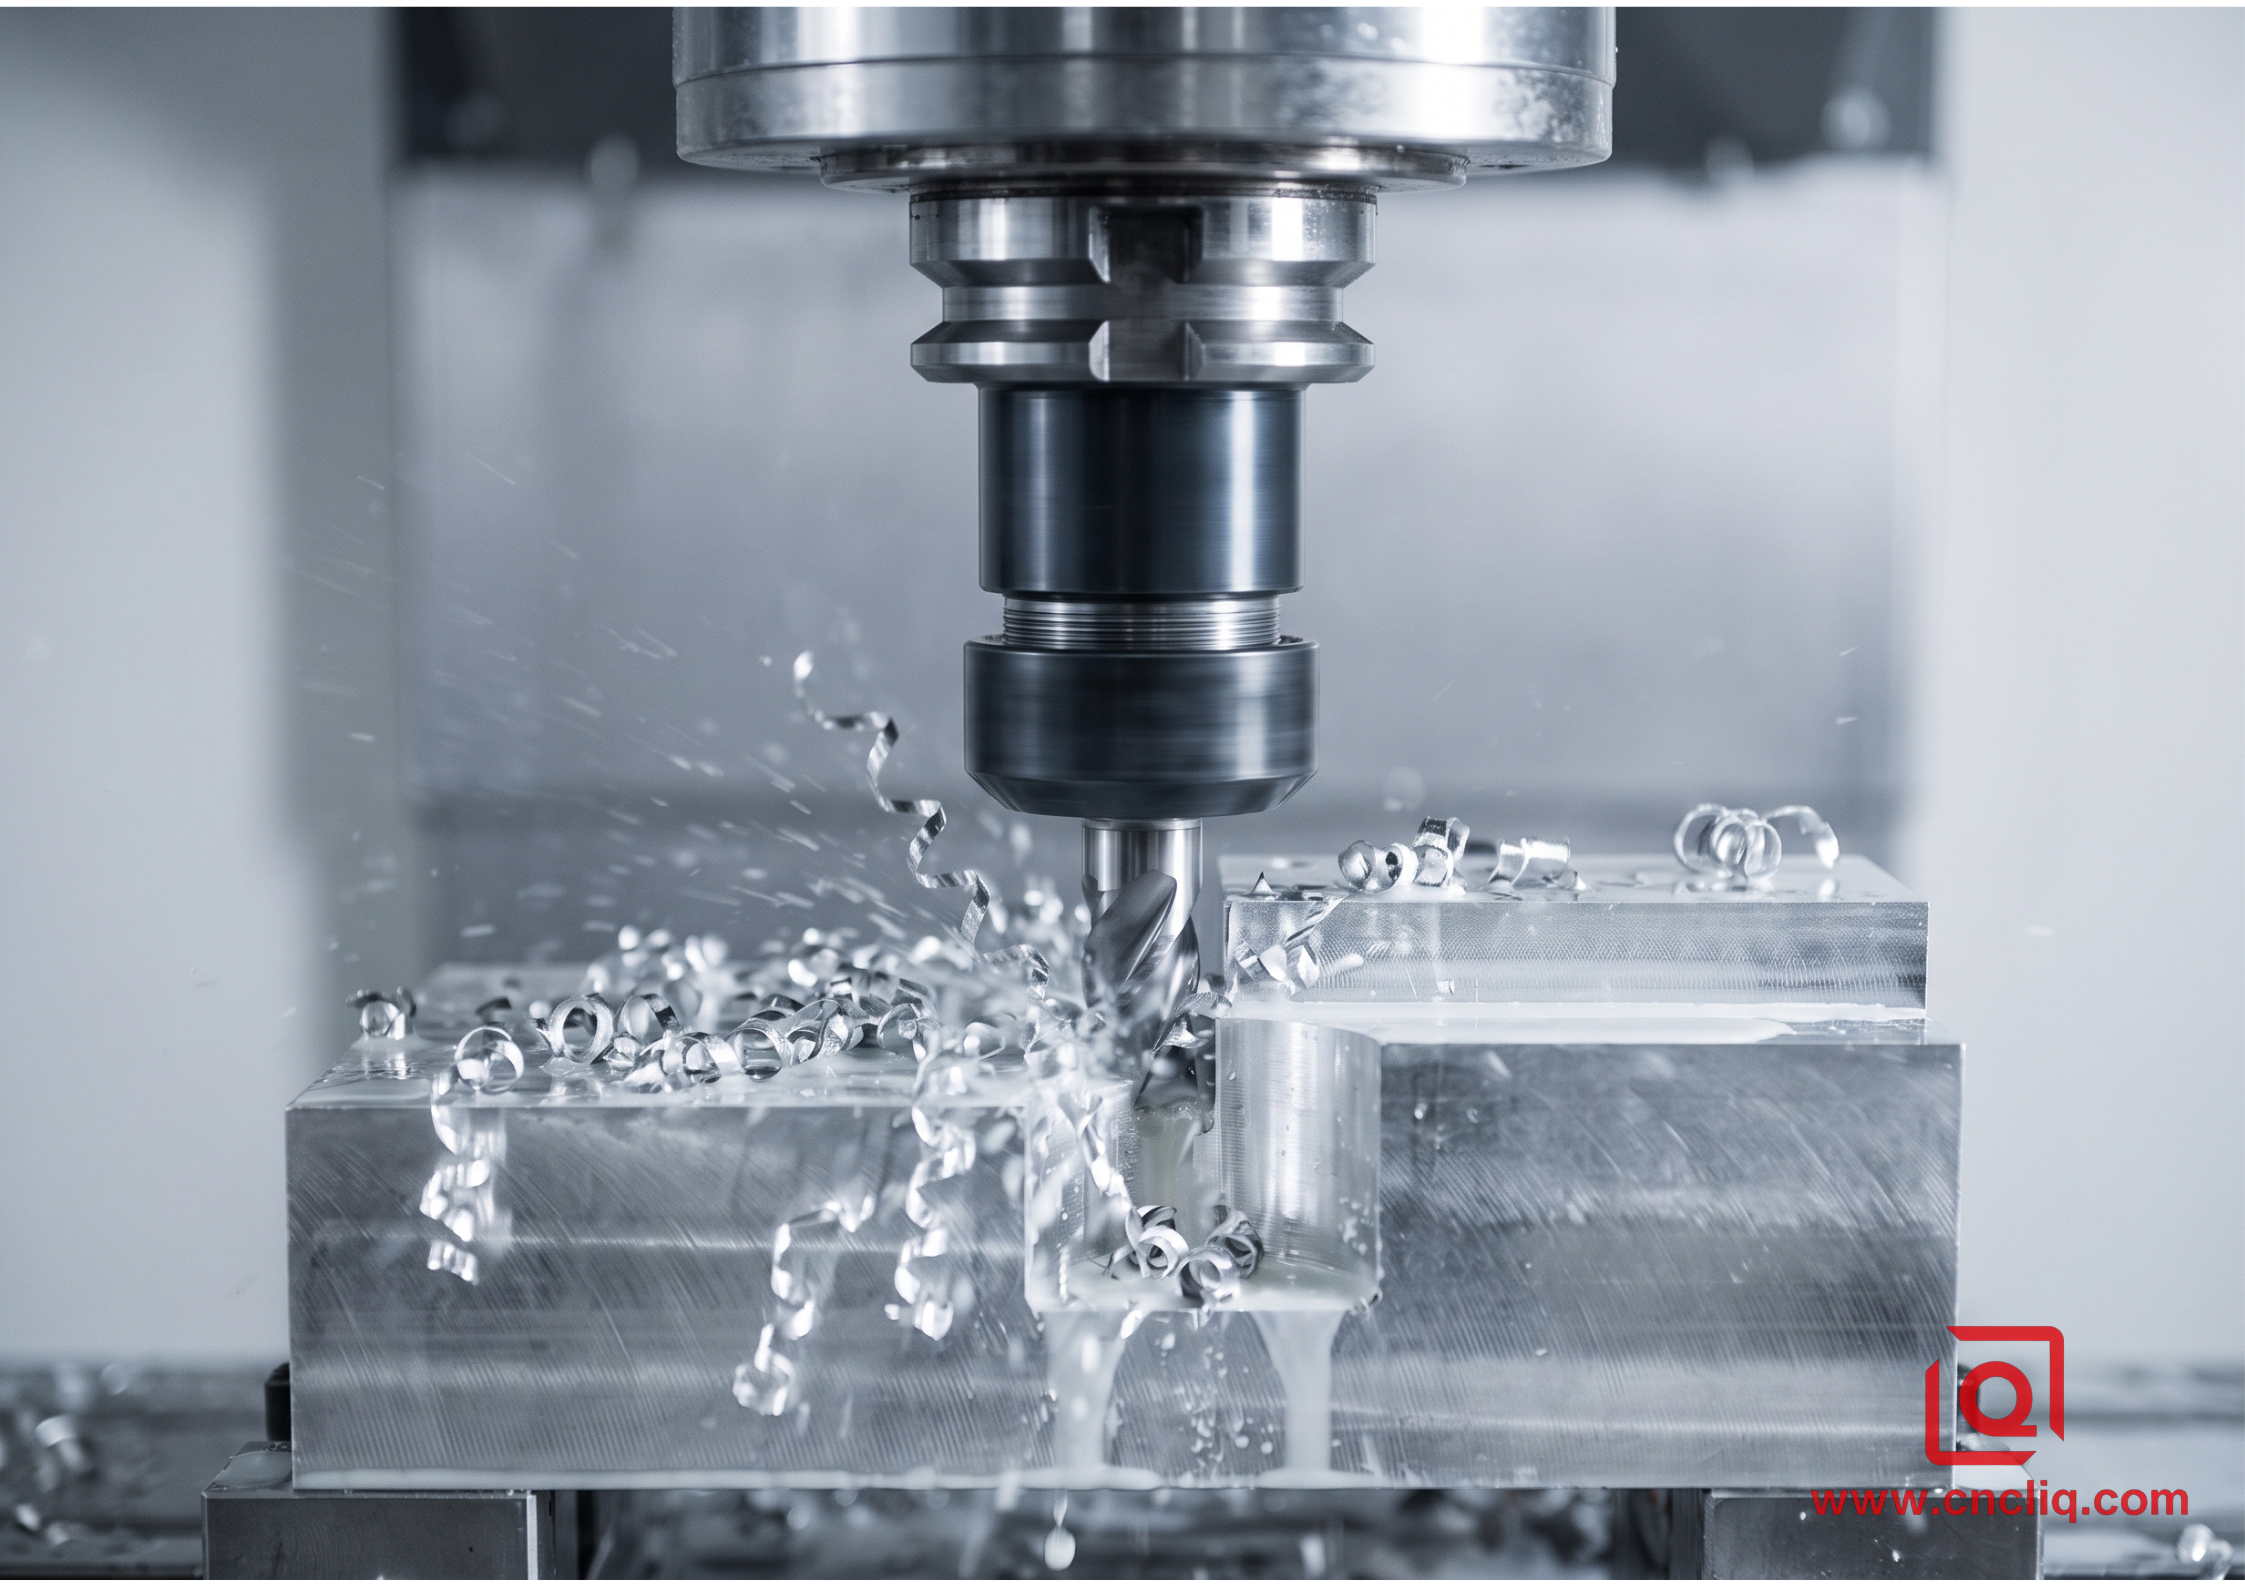
Die Herstellung konsistenter und kostengünstiger OEM-Chargen hängt davon ab, die Spezifikationen des Rohmaterials, die praktische geometrische Bemaßung und Tolerierung (GD&T) sowie saubere Fertigungsgewohnheiten festzulegen, lange bevor der erste G-Code-Werkzeugweg veröffentlicht wird.
1. Materialauswahl: Legierungen den funktionellen Belastungen anpassen
Die Auswahl von Rohmaterial erfordert weit mehr als nur das Ablesen von Ausbeutewerten aus einer Referenztabelle. Das tatsächliche Bearbeitungsverhalten hängt von der Bearbeitbarkeit, dem Spanbruch und Oberflächenbehandlungsverfahren wie der Schwefelsäure-Anodisierung Typ II oder der Hartanodisierung Typ III ab.
- 6061-T6: Die Standardlegierung. Zusätze von Magnesium und Silizium sorgen für zuverlässigen Rostschutz, gute Schweißbarkeit und ein vorhersehbares Ansprechverhalten des Fräsers. Bei hoher Belastung beim Schruppen mit einem unbeschichteten Hartmetall-Schaftfräser und hoher Schnittgeschwindigkeit erzeugt 6061 enge, gekrümmte Späne, die sich nicht in den Schneiden festsetzen. Eine bevorzugte Wahl für Gehäuse, Grundplatten und Befestigungselemente.
- 7075-T6: Ein hochbelastbarer Zinkstahl. Die Streckgrenze liegt bei über 503 MPa – deutlich höher als bei Baustahl, und das bei nur etwa einem Drittel des Gewichts. Er lässt sich trocken oder unter leichtem Sprühnebel präzise bearbeiten und erzeugt scharfe Kanten und glatte Oberflächen ohne Schmierung. Der Nachteil: geringere Beständigkeit gegen Umwelteinflüsse und schlechte Eignung zum Abkanten oder Lichtbogenschweißen. Unverzichtbar für Mitnehmerträger, hochbelastbare Gelenkarme und starre Werkzeugblöcke.
- 2024-T351: Kupferhaltige Formulierung für hohe Dauerfestigkeit und Bruchzähigkeit. Die Späne brechen in winzige Nadeln ab, die von Schneckenförderern auch bei langen Förderstrecken problemlos abtransportiert werden können. Dieser Kupferanteil begünstigt interkristalline Korrosion, weshalb eine chemische Beschichtung (MIL-DTL-5541 Klasse 1A) oder eine Hartbeschichtung unerlässlich ist.
- 5052-H32: Weiche Streckgrenze, mühelose Biegsamkeit und hervorragende Salzwasserbeständigkeit. Problem: extreme Klebrigkeit unter dem Schneidwerkzeug. Das Material neigt zum Anhaften an den Werkzeugrändern (Aufbau), daher sollten die Spannutentaschen poliert, aggressive Spanwinkel eingestellt und die Flutleitungen weit geöffnet werden.
| Legierung & Härtegrad | Zugfestigkeit (MPa) | Streckgrenze (MPa) | Härte (HB) | Bearbeitbarkeitsindex (Basis: 2011=100) | Primäre Zielanwendungen |
| 6061-T6 | 310 | 276 | 95 | 80 | Halterungen, Automatisierungsrahmen, Gehäuse |
| 7075-T651 | 572 | 503 | 150 | 70 | Luft- und Raumfahrthalterungen, Strukturlastarme |
| 2024-T351 | 469 | 324 | 120 | 75 | Ermüdungskritische Wellen, Hydraulikblöcke |
| 5052-H32 | 228 | 193 | 60 | 55 | Marinegehäuse, Flüssigkeitsbehälter |
2. Toleranzen: Präzision und Bearbeitungsphysik im Gleichgewicht
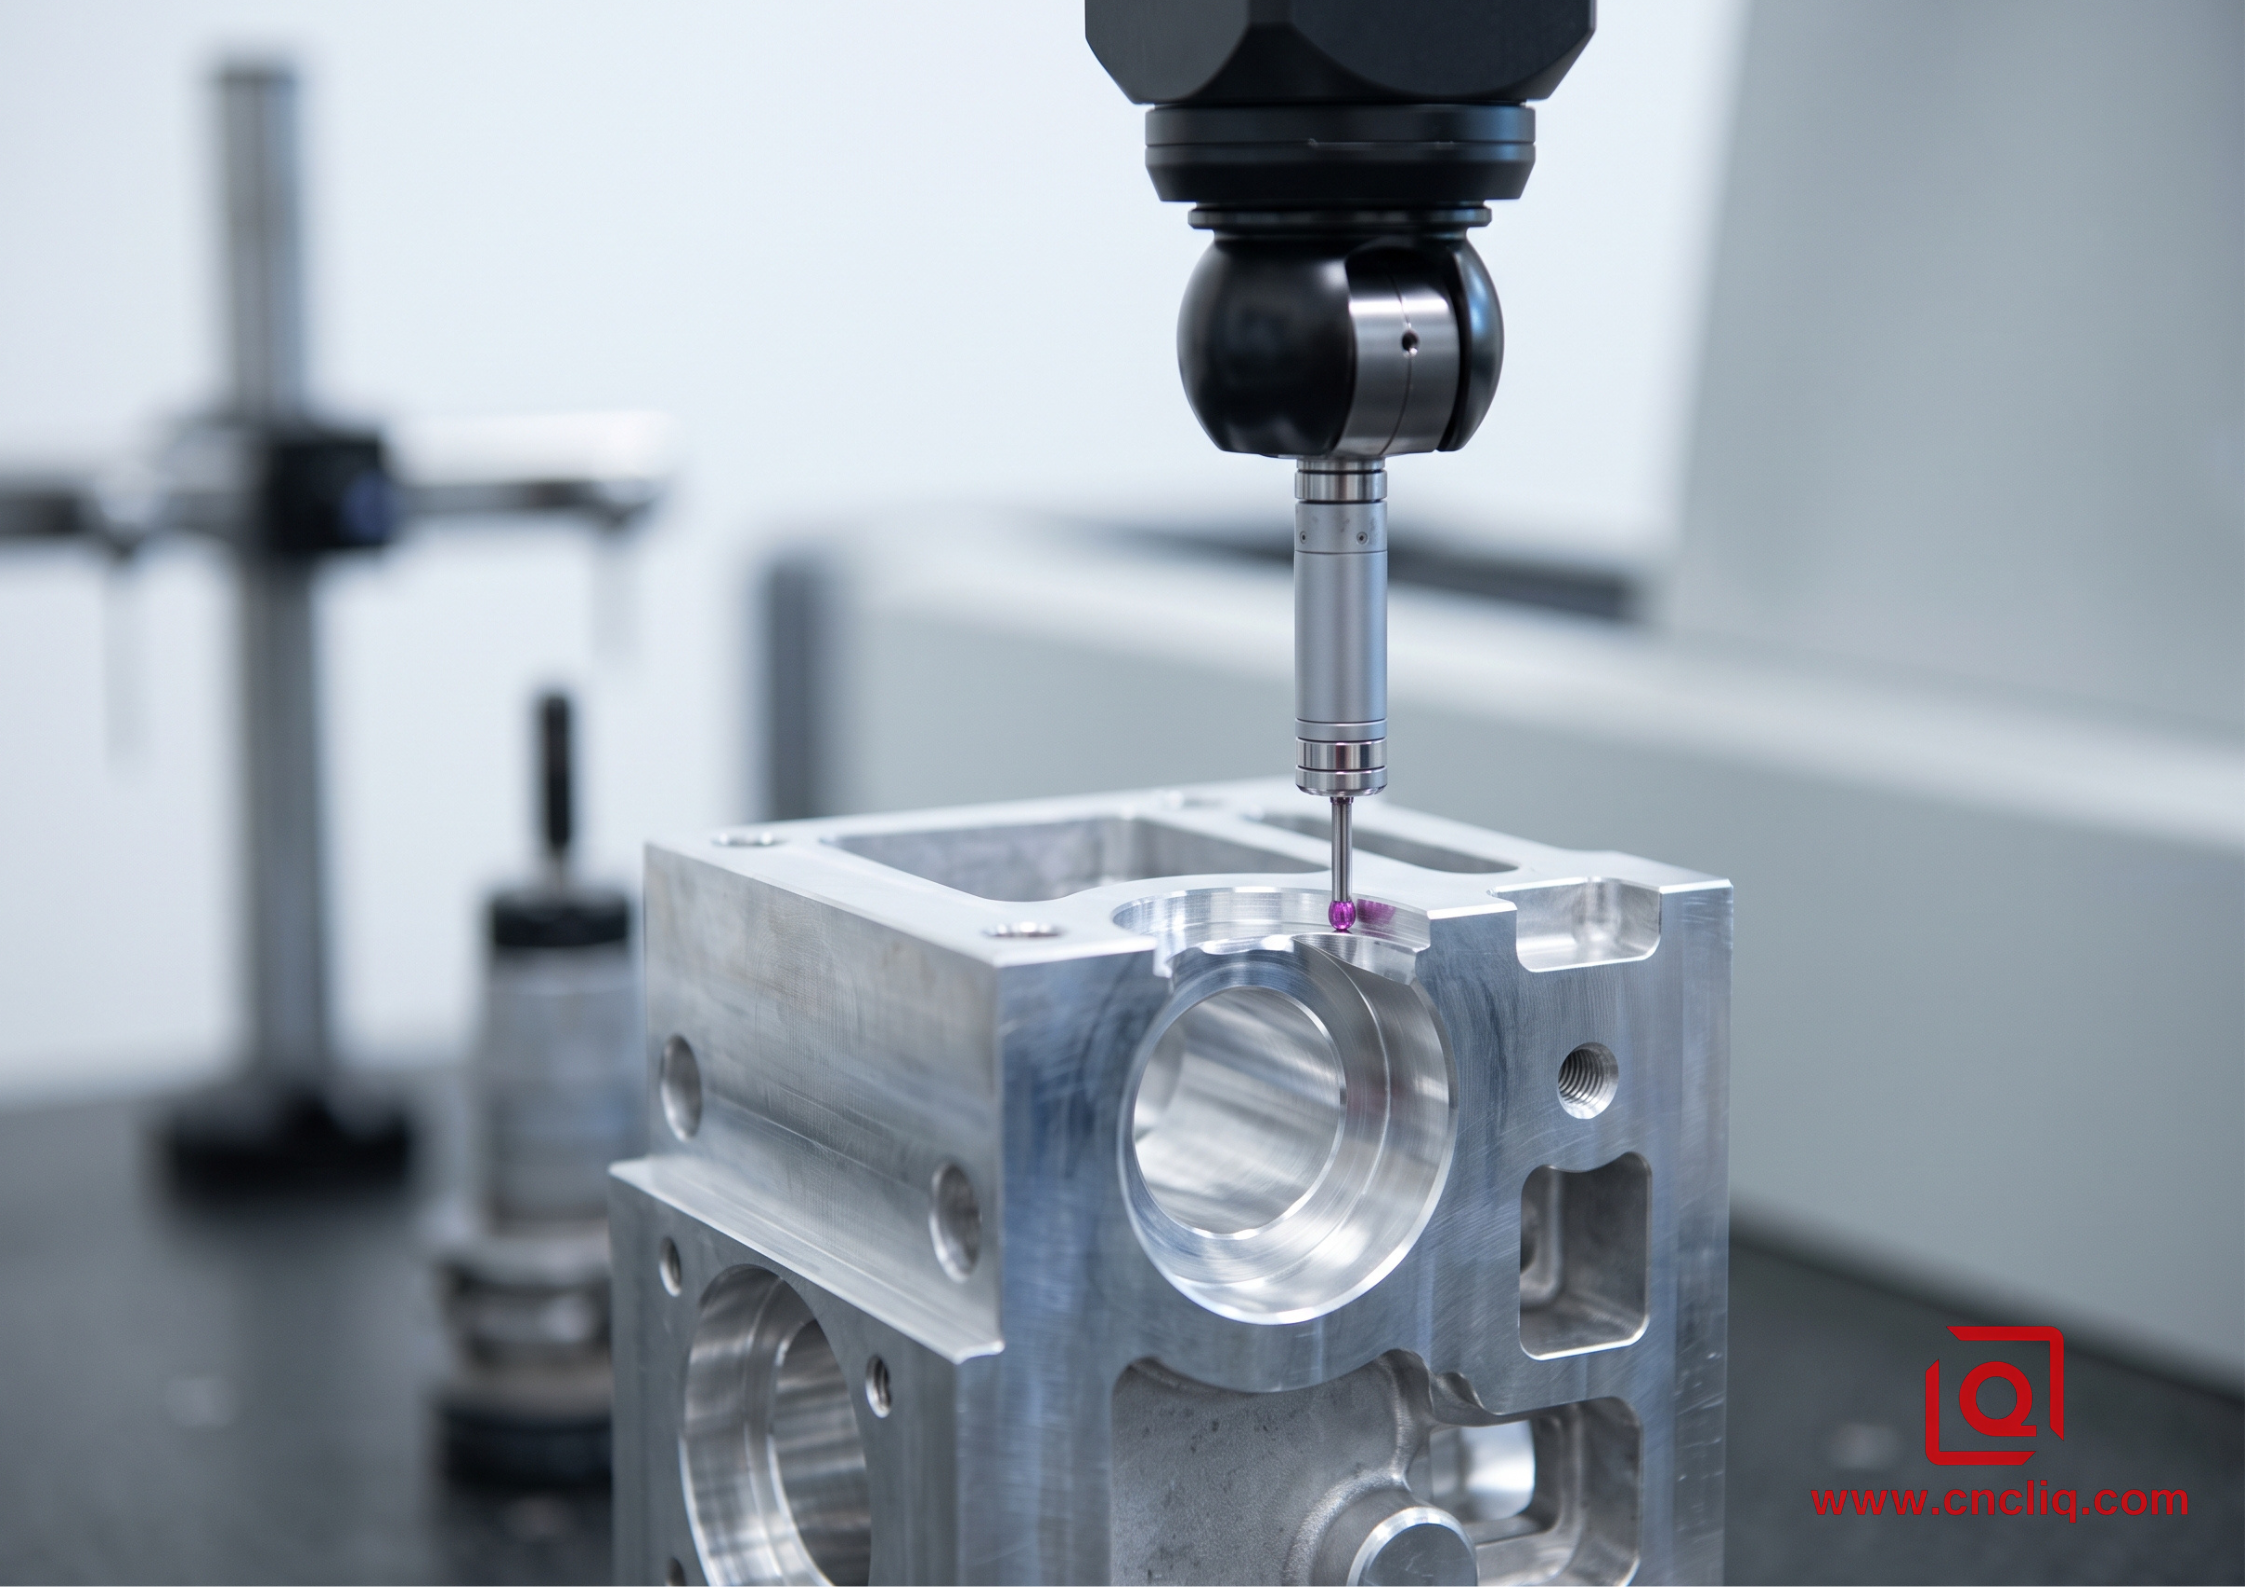
Die Verwendung von ISO 2768-m (mittel) als Standard gewährleistet eine vorhersehbare Wirtschaftlichkeit der einzelnen Bauteile. Schwierigkeiten entstehen, wenn Konstrukteure pauschale Toleranzen von ±0,01 mm für unkritische Montageprofile nicht mehr anwenden.
Standard Milling Tolerance: ±0.05 mm to ±0.1 mm (ISO 2768-m)
Precision Bore Tolerance: ±0.012 mm to ±0.025 mm (ISO 286-2 JS7/H7)
High-Precision Jig Boring: ±0.005 mm (Requires controlled shop temp)
Aluminium verträgt keine Wärmestaus und dehnt sich mit enormen 23 bis 24 × 10⁻⁶ K/K aus. Führt man ein 200 mm großes Werkstück durch eine aggressive Planfräsmaschine, steigt die Temperatur lediglich um 5 °C; man hat also nur 0,023 mm künstliches Wachstum auf das Werkstück aufgebracht. Hält man einen Messfühler in eine heiße Tasche, markiert die Koordinatenmessmaschine (KMM) der Qualitätssicherung das Werkstück sofort als fehlerhaft. Lässt man das Metall die Wärme auf eine gleichmäßige Umgebungstemperatur von 20 °C abkühlen, liegen die Abweichungen wieder innerhalb der Toleranzgrenzen der Zeichnung.
Versuchen Sie niemals, enge Lagerbohrungen mit einem handelsüblichen Schaftfräser zu bearbeiten. Führen Sie einen groben Vorschub durch, lassen Sie 0,15 mm pro Seite stehen, lassen Sie das Werkstück abkühlen und setzen Sie es anschließend mit einer Vollhartmetallreibahle oder einem einstellbaren Mikrobohrkopf mit geringerem Vorschub nachbearbeiten.
3. Regeln für die fertigungsgerechte Konstruktion (DFM) beim Fräsen
Radien, Taschen und Hohlräume
Jede innere vertikale Ecke benötigt einen Radius. Schaftfräser sind runde Werkzeuge. Beim Ausfräsen einer Tasche erfordert eine scharfe 90°-Ecke ein zusätzliches Drahterodieren oder Räumen, was die Stückkosten exponentiell erhöht.
-
Überdimensionierung von Eckradien: Wenn eine Innenecke eine Verrundung mit 3 mm Radius erfordert, modellieren Sie nicht exakt 3,0 mm. Verwenden Sie stattdessen 3,5 mm oder 4 mm. Ein exakter Radius von 3 mm zwingt einen 6-mm-Fräser in einen 90°-Anschlag, wodurch der Werkzeugeingriff sprunghaft von 25 % auf 75 % ansteigt. Der Fräser vibriert, hinterlässt tiefe Riefen an der Wand und wird abgelenkt. Ein überdimensionierter Radius ermöglicht es dem Werkzeugweg, die Ecke dynamisch und ohne Verzögerung zu durchfahren.
-
Verhältnis von Tiefe zu Breite: Taschentiefe bei 4-fachem Werkzeugdurchmesser. Fräsen tiefer als 5-fach führt zu harmonischer Resonanz entlang des Werkzeugschafts und erfordert spezielle, verlängerte Fräser mit Hals, konservative Schnitttiefen und geringere Vorschubgeschwindigkeiten.
Wandstärke und Rippenunterstützung
Dünne Wände verhalten sich unter Werkzeugdruck wie Stimmgabeln. Die hohe Spindeldrehzahl sendet Schwingungswellen direkt durch die ungestützten Ständer und beeinträchtigt so Maßgenauigkeit und Oberflächengüte.
-
Freitragende Wände: Bei Tiefen bis zu 25 mm ist eine Mindestwandstärke von 1,2 mm bis 1,5 mm einzuhalten.
-
Hohe Trennwände: Bei Wänden mit einer Höhe von mehr als 40 mm sollte die Dicke auf mindestens 2,5 mm erhöht oder der Querschnitt um 1° bis 2° zu einer verstärkten Wurzelkehle hin verjüngt werden.
-
Verformung beim Spannen: Vermeiden Sie es, dünne Wände unter den primären Kontaktzonen des Schraubstocks zu positionieren. Hydraulische VMC-Schraubstöcke können eine 1,0 mm dicke Rippe beim Spannen verformen oder quetschen; das Werkstück wird zwar gerade geschnitten, aber beim Lösen der Backen führt die Rückfederung zu einer Verformung des Werkstücks.
Gewindeschneiden und Gewindefräsen
-
Bohrtiefe: Gewindebohrer müssen mindestens 2- bis 3-mal so tief wie die angegebene Gewindelänge bohren. Sacklöcher ohne Spiel führen dazu, dass der Gewindebohrer aufsetzt, was zum Bruch von HSS-Werkzeugen und zum Ausschuss von Teilen führt.
-
Gewindeeingriff: Die aktive Gewindeeingriffslänge der Kappe sollte zwischen dem 1,5- und 2-Fachen des Nenndurchmessers der Schraube liegen. Das Eindrehen einer M6-Schraube 20 mm tief in 6061-T6 bringt keinen mechanischen Haltezuwachs, erhöht aber die Gefahr des Festklemmens des Gewindebohrers.
4. OEM-Feldanwendung: Pneumatik-Mehrwegeventilblock
Hintergrund und Anforderungen
Ein Kunde aus der Industrierobotikbranche beauftragte uns mit der Fertigung eines integrierten Aluminium-Ventilblocks für pneumatische Hochgeschwindigkeitsmagnetventile. Das Bauteil verfügte über sechs tiefe Ventilsitze, interne, sich kreuzende Querstromkanäle und vierundzwanzig Gewindeanschlüsse.
-
Material: Aluminium 6061-T651 Block.
-
Kritische Funktionsabmessungen: Erforderliche Ventilspindelbohrungen Ø16.000 mm (+0,015 / -0,000 mm, ISO H7 Passung).
-
Oberflächenrauheit: Ra 0,4 µm auf den Dichtungsflächen.
-
Geometrische Grenzwerte: Die Planarität der Oberfläche muss über die gesamte 220 mm lange Grundfläche innerhalb von 0,02 mm liegen, um Leckagen bei einem Betriebsdruck der Leitung von 0,8 MPa zu verhindern.
Engpässe und Beobachtungen im Geschäft
Die ursprüngliche CAD-Datei des Kunden enthielt Innentaschenecken mit einem Radius von 1,0 mm und einer Tiefe von 32 mm sowie 0,8 mm dicke Trennwände zwischen benachbarten Druckkammern.
Während der ersten Prototypen-Werkzeugwegläufe auf unserem vertikalen 5-Achs-Bearbeitungszentrum DMG MORI:
-
Der mit 14.000 U/min laufende 2-mm-Mikro-Schaftfräser driftete unter seitlicher Schnittbelastung, was zu Wandverformungen und starken Ratterbändern führte.
-
Die im gezogenen 6061-T6-Stangenmaterial vorhandenen Eigenspannungen wurden nach dem Planfräsen der Haupttaschen freigesetzt, wodurch sich das Bauteil über die Montageebene um 0,05 mm verformte – weit außerhalb des Zielwerts von 0,02 mm.
Prozessanpassungen und Lösung
-
Spannungsarmglühen: Die Rohmaterialspezifikation wurde auf 6061-T651 (spannungsarmgeglüht durch Streckung) umgestellt. Wir führten einen aggressiven Grobschliff durch, wobei rundum 1,0 mm Materialstärke verblieben. Anschließend wurde die Vorrichtung gelöst, um den inneren Materialspannungen einen Ausgleich zu ermöglichen, bevor sie mit leichtem Hydraulikdruck (1,2 MPa) für die abschließenden Schlichtgänge wieder eingespannt wurde.
-
Radius- und Wandanpassung: Wir haben mit dem technischen Leiter des Kunden verhandelt, um die Eckverrundungen von R1,0 mm auf R2,5 mm anzupassen und die Innenwände von 0,8 mm auf 1,6 mm zu vergrößern. Dadurch konnten unsere Programmierer einen starren 4-mm-Schaftfräser mit Eckenverrundung einsetzen, was die Spanabfuhrrate um 280 % steigerte.
-
Präzisionsbohren: Anstelle des kreisförmigen Interpolationsfräsens für die Ventilspindelbohrungen haben wir auf Ø15,7 mm vorgebohrt und anschließend mit einem speziellen Feinbohrkopf und einem Einpunkt-cBN-Einsatz bei 3.200 U/min und einem Vorschub von 0,04 mm/U gebohrt.
Bei der resultierenden Produktionsreihe wurde die Zielbohrungsgröße von Ø16,008 mm erreicht, die Oberflächengüte lag bei Ra 0,32 µm und die Gesamtplanheit blieb über alle Produktionseinheiten hinweg konstant bei 0,012 mm.
5. Oberflächenbearbeitung : Berechnung der Anodisierungszuschläge
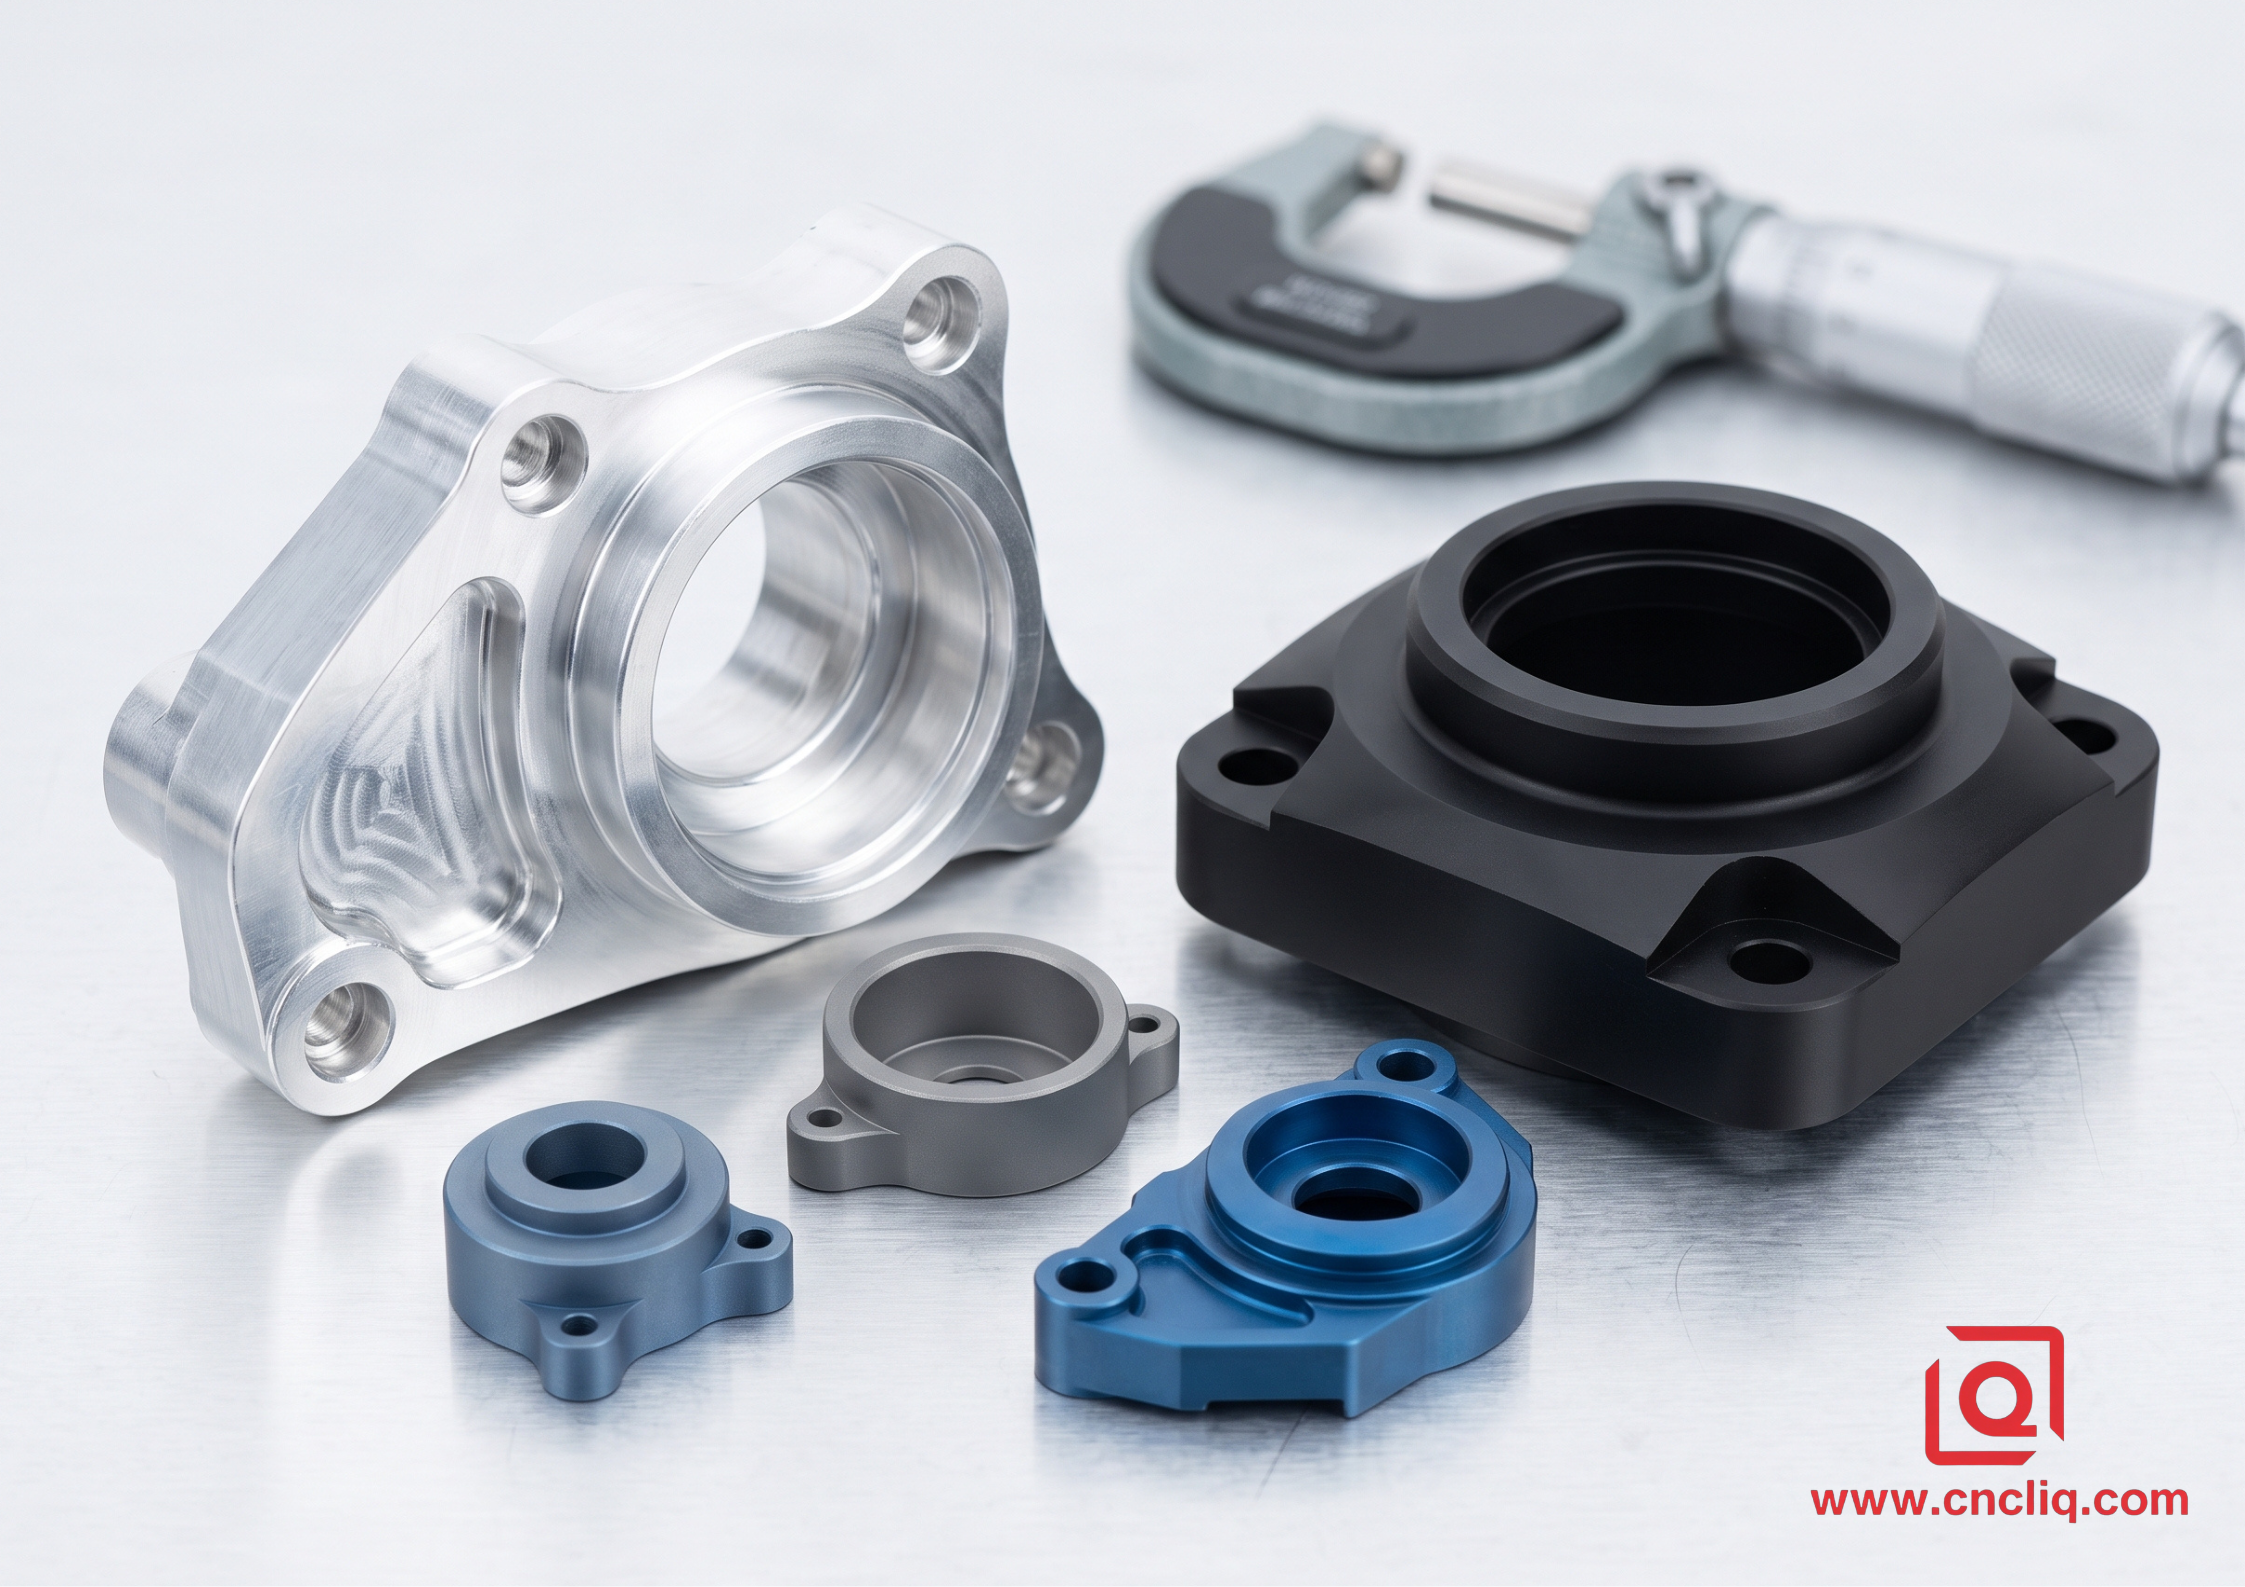
Geben Sie einen Druck niemals zum Anodisieren weiter, ohne vorher die Maßabweichungen zu berücksichtigen.
-
Anodisierung Typ II (Schwefelsäurebad, ISO 7599): Erzeugt eine Gesamtschichtdicke von ca. 10 µm bis 25 µm. Rund 50 % des Films dringen in die Aluminiummatrix ein, während sich 50 % nach außen aufbauen. Der Durchmesser wächst pro Seite um etwa die Hälfte der Gesamtschichtdicke.
-
Hartbeschichtung Typ III (MIL-A-8625 Typ III): Ergibt Schichtdicken von 35 µm bis 50 µm für maximale Verschleißfestigkeit. Eine 50 µm dicke Hartbeschichtung baut sich pro Fläche um 25 µm auf und verringert so den Durchmesser einer Präzisionsbohrung um 0,05 mm.
Regel für Zeichnungen: Geben Sie immer an, ob die Maßangaben vor oder nach der Oberflächenbehandlung gelten (z. B. „Maße gelten nach dem Anodisieren“). Bei engen Lagerdurchmessern oder geschliffenen Führungsstiften ist eine interne Stopfenabdeckung vorzusehen oder ein expliziter Toleranzausgleich für die Bearbeitung vor der Plattenbearbeitung anzugeben.
Klicken Sie hier für Ihre Anfrage 👆
Häufig gestellte Fragen
Frage 1: Wie kann man verhindern, dass große, ungleichmäßige Mahlgutstücke sich wie Kartoffelchips einrollen?
A: Die Herstellung von Kartoffelchips lässt sich auf drei einfache Regeln reduzieren. Verwenden Sie vorgedehntes, spannungsfreies Blech (z. B. 6061-T651 gemäß AMS 4027 oder 7075-T651). Führen Sie das Schruppen und Schlichten niemals gleichzeitig durch: Entfernen Sie das grobe Fleisch symmetrisch von beiden Seiten und lassen Sie eine 0,8 bis 1,2 mm dicke Reinigungsschicht stehen. Lösen Sie die Backen des Hydraulikschraubstocks vollständig, damit das Kernmaterial atmen kann, und spannen Sie es dann mit einer leichten, gleichmäßigen Klemmkraft wieder fest (oder verwenden Sie eine Vakuumplatte) für die abschließenden, schnellen Schlichtgänge.
Frage 2: Beziehen sich die Maße für den 2D-Druck auf roh zugeschnittenes Metall oder auf vollständig plattierte Teile?
A: Gemäß den üblichen Bearbeitungsrichtlinien gilt jede Zeichnungsangabe für das fertige Produkt nach der Beschichtung, sofern nicht ausdrücklich anders angegeben. Eine einfache Anodisierung vom Typ II trägt ca. 5–12 µm pro Seite auf, während eine Hartbeschichtung vom Typ III 25–35 µm pro Fläche aufträgt (wodurch sich die Bohrungsdurchmesser um bis zu 0,05–0,07 mm verringern). Ihre Zeichnung muss angeben, ob kritische Stiftbohrungen vor der Beschichtung mit Material bestückt werden müssen oder ob während des Tauchbades lediglich Silikonstopfen benötigt werden.
Frage 3: Wann ist der Aufpreis für 7075-T6 gegenüber 6061-T6 bei OEM-Läufen tatsächlich gerechtfertigt?
A: Der Einsatz von 7075-T6 ist nur dann sinnvoll, wenn die Anforderungen an die reine Scherfestigkeit, die Streckgrenze (>500 MPa) und die zyklische Ermüdung die Kosten für Rohblöcke deutlich übersteigen – beispielsweise bei Flugzeugträgern, Achsschenkeln für Rennwagen oder dickwandigen Ventiltrieben. Wenn es hingegen auf niedrige Stückkosten, Witterungsbeständigkeit, die Bearbeitung dünner Rippen oder die Lackierung mit Glanzlackierung ankommt, bietet 6061-T6 die beste Lösung für den Alltag.
Frage 4: Welcher Fehler bei der CAD-Modellierung verlängert die CNC-Bearbeitungszeiten bei Aluminiumgehäusen am schnellsten?
A: Das Ausrichten von Innentaschen oder das Fixieren von Verrundungen auf exakte Fräserdurchmesser (z. B. das Einbringen einer exakten R3,0-mm-Ecke in eine 30 mm tiefe Tasche) führt dazu, dass Programmierer bei schmalen Fräsmaschinen mit großem Ausleger und Überhängen über 5:1 zu starkem Rattern neigen, sofern der Vorschub nicht um 70 % reduziert wird. Durch eine Verkleinerung dieser Ecke um nur 15 % bis 20 % (bis zu R3,5 mm oder R4,0 mm) können trochoidale Werkzeugwege die Kurven ohne abruptes Bremsen durchfahren.
Frage 5: Wie kann man das Ausreißen von Gewinden und das Abbrechen von Gewindebohrern in kleinen Aluminium-Sacklöchern (wie M2 bis M4) verhindern?
A: Weiche Werkstoffe wie 6061-T6 neigen dazu, beim Gewindeschneiden mit Standardgewindebohrern lange, verschachtelte Späne zu erzeugen, die sich in engen Vertiefungen festsetzen, bis das Werkzeug abbricht. Wir verwenden daher im Bereich von M2 bis M6 Kaltumform-Gewindebohrer. Diese formen das Grundmaterial durch Kaltumformung, anstatt Späne abzuscheren. Dadurch wird ein Verstopfen durch Späne vermieden, und die Gewindeflanken werden bis zu 20 % fester geschmiedet. Bei zähem 7075-T6 oder eng tolerierten Passlochgruppen setzen wir direkt auf das Einpunkt-Spiralgewindefräsen mit Hochdruck-Durchstrahlluft oder Kühlmittel. Dieser Strahl entfernt alle losen Späne aus tiefen Bohrungen und verhindert, dass ein Bediener seine Schicht damit verbringt, einen abgebrochenen Gewindebohrer aus einem fertigen Gussteil herauszubrennen.
Klicken Sie hier für Ihre Anfrage 👆
Zusammenfassung
Die präzise Fertigung von OEM-Aluminiumkomponenten auf einer Fräsmaschine erfordert die Festlegung der Legierung, sinnvoller Toleranzbereiche und praktischer Bearbeitungsrichtlinien, lange bevor der eigentliche Bearbeitungsablauf programmiert wird. Die Wahl der richtigen Werkstoffgüte – beispielsweise spannungsarm geglühtes 6061-T651 für ebene Hohlräume oder 7075-T6 für hochbelastete Befestigungslaschen – verhindert direkt bei der Teilefertigung Verformungen, Quietschen der Fräser und Gewindeausrisse. Die Festlegung sinnvoller Grenzwerte gemäß ISO 2768-m, die Berücksichtigung der Wärmeausdehnung und großzügige Innenverrundungen neben starren Wandabschnitten reduzieren die Bearbeitungszeiten und minimieren den Ausschuss. Die frühzeitige Beachtung der Details, von der Beschichtung bis zum Rollformen von Sackgewinden, gewährleistet einen reibungslosen Ablauf der Fertigung vom CAD-Rohling zum stabilen und kostengünstigen Fertigteil.
Kontaktinformationen
Haftungsausschluss
Alle technischen Artikel, Materialspezifikationen, Bearbeitungsempfehlungen und Details zur Oberflächenbehandlung, die auf diesem Blog veröffentlicht werden, dienen ausschließlich Informations- und Referenzzwecken. Bitte beachten Sie, dass die allgemeinen Blog-Informationen keine unterzeichneten technischen Vereinbarungen ersetzen. Da kundenspezifische Teile je nach Materialchargennummer, Maschinenkalibrierung und spezifischen Toleranzen variieren, unterliegen verbindliche Qualitätsvorgaben ausschließlich Ihren genehmigten CAD-Zeichnungen, unterzeichneten Verträgen und formalen Qualitätsplänen.
Alle auf diesem Blog vorgestellten Kundenfallstudien wurden vollständig anonymisiert und bereinigt. Die gezeigten Leistungskennzahlen, Fertigungsabläufe und Bilder dienen ausschließlich der Veranschaulichung unserer kundenspezifischen Bearbeitungsmöglichkeiten und stellen keinen allgemeingültigen Standard für alle Aufträge dar.
Liqin Fertigungsteam
Aufbauend auf 18 Jahren Erfahrung in der Präzisionsfertigung produziert Ningbo Liqin Industry hochpräzise Metallkomponenten für anspruchsvolle globale Märkte. Unser 6.500 m² großes Produktionszentrum ist mit über 150 Maschinen ausgestattet und bietet 4- und 5-Achs -CNC-Bearbeitung , Dreh-Fräsen, Kaltfließpressen und Druckguss unter einem Dach. Diese Ausstattung ermöglicht uns die nahtlose Abwicklung von Projekten – von der ersten CAD-Entwurfsphase bis zur Auslieferung der fertigen Teile.
Wir garantieren kompromisslose Qualitätskontrolle. Enge Toleranzen werden mit der dafür erforderlichen Ingenieursdisziplin behandelt. Unsere QA-Ingenieure sind nach ISO 9001, ISO 13485 und IATF 16949 zertifiziert und führen strenge In-Process-, Final- und Out-of-Quality-Kontrollen (IPQC, FQC, OQC) für jede einzelne Produktionscharge durch. Von der Koordinatenmessung und optischen Profilierung bis hin zu Härte- und Salzsprühtests validieren wir Ihre kritischen Spezifikationen im Vorfeld – so erhalten Sie einbaufertige Komponenten ohne Montageprobleme oder kostspielige Produktionsstillstände. Neben der Fertigung profitieren Sie von unseren schnellen Reaktionszeiten von zwei Stunden auf neue Angebotsanfragen, direkter Unterstützung bei der Prototypenentwicklung und reibungslosem Exportversand nach Europa, Nordamerika, Asien und Ozeanien.
Wir freuen uns auf Ihre Anfragen und Muster. Besuchen Sie unsere Website oder kontaktieren Sie uns direkt für ein unverbindliches Angebot!
