 Deutsch




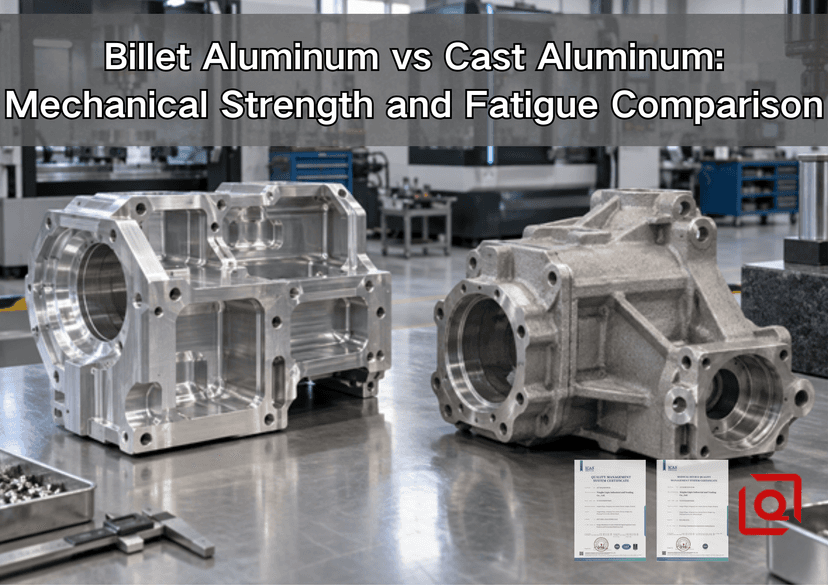
Wägen Sie bei einer Halterung, einem Gehäuse, einem Verteiler oder einem rotierenden Bauteil, das wiederholt belastet wird, zwischen Aluminium-Rohlingen und Aluminiumguss ab? Diese Frage taucht häufig bei uns im Angebotsbüro auf, meist mit der Annahme impliziert: Rohmaterial muss fester sein. Diese Antwort ist zu einfach. In der Werkstatt betrachten wir zunächst die Legierung und den Härtegrad. Dann fragen wir uns, wo die Last wirkt, wie der Rohling gefertigt wurde, wie die Oberfläche nach der Bearbeitung aussieht und wo ein Riss entstehen könnte. Ein einwandfreier A356-T6-Guss kann für ein Seriengehäuse sehr gut geeignet sein. Ein Bauteil aus 7075 kann dennoch frühzeitig versagen, wenn Faserrichtung, Radius oder Oberflächengüte nicht stimmen.
Wir werden eine einmalige Überlastung von Millionen kleinerer Zyklen trennen, Poren und Schnittspuren untersuchen und abschließend die Informationen zusammenstellen, die eine Angebotsanfrage enthalten sollte. Der zielführende Weg ist derjenige, dessen Schwachstellen Sie überprüfen können.
Kurz gesagt: Bei hochbelasteten Teilen und geringen Stückzahlen ist Rundmaterial oft der einfachere Ausgangspunkt. Seine Eigenschaften sind in der Regel stabiler und innere Unregelmäßigkeiten weniger problematisch. Guss ist dann sinnvoll, wenn die Form schwer zu bearbeiten ist, der Materialverlust hoch ist oder die Stückzahl den Werkzeugeinsatz rechtfertigt. Bei zyklischen oder sicherheitsrelevanten Arbeiten ist das Etikett beim Kauf wenig aussagekräftig; Zertifikate, Prozessdokumentationen, Prüfungen kritischer Bereiche und Teiletests hingegen schon.
1. Was „Billet“ und „Cast“ eigentlich bedeuten
Zunächst ein wichtiger Begriffshinweis: Rundmaterial ist kein Metall, das dem Gießprozess entgangen ist. Das Walzwerk verarbeitet Gussmetall und bearbeitet es anschließend durch Walzen, Strangpressen, Ziehen oder Schmieden. Wenn ein Käufer nach einem „Rohling-Teil“ fragt, ist damit üblicherweise ein fertiges Bauteil gemeint, das aus Stangen, Blechen oder Strangpressprofilen geschnitten wurde. In konkreten Angebotsanfragen handelt es sich dabei häufig um Rohmaterial aus den Werkstoffen 6061-T6/T651, 6082-T6, 2024-T351 oder 7075-T6/T651.
Ein fertiges Gussteil durchläuft einen kürzeren metallurgischen Prozess: Die Legierung erstarrt in einer Form, die dem Bauteil bereits ähnelt. Dennoch ist der Begriff „Guss“ keine vollständige Spezifikation. Sandformen, Schwerkraftformen, Niederdrucksysteme und Hochdruckformen füllen und kühlen unterschiedlich ab. Sie hinterlassen unterschiedliche Wandstärken und unterschiedliche Defektmuster. Schwerkraftgegossenes A356-T6 und druckgegossenes A380 als ein und dasselbe Material zu behandeln, ist so, als würde man jeden Stahl als gleichartig einstufen.
Diese Unterscheidung ist wichtig, da Form und Metallurgie gemeinsam auftreten. Die Bearbeitung von Rohlingen ermöglicht es dem Programmierer, Taschen, Bohrungen und Bezugspunkte zu überarbeiten, ohne eine neue Form kaufen zu müssen. Gießen ermöglicht die effiziente Herstellung von gebogenen Rippen, geschlossenen Kanälen, Vorsprüngen und dünnen Wänden, jedoch beeinflussen Werkzeuge, Anguss, Entlüftung, lokale Wandstärke und Wärmebehandlung das Ergebnis. Liqins Leitfaden zu Aluminiumbearbeitungsverfahren erläutert, wie Fräsen, Drehen und Strangpressen einen Produktionsplan gestalten, während der Leitfaden zum Vergleich von Druckguss und CNC-Bearbeitung den Fokus auf Volumen und Kosten legt. Dieser Artikel beschränkt sich bewusst auf einen engeren Bereich: Festigkeit und Dauerfestigkeit.
2. Mechanische Festigkeit: Vergleichen Sie Legierungen miteinander, nicht Etiketten miteinander.
Die statische Festigkeit beschreibt das Verhalten bei einmaliger Belastung. Die Streckgrenze markiert den Punkt, an dem bleibende Verformung einsetzt. Die Zugfestigkeit ist die maximale technische Spannung, die in einem Zugversuch erreicht wird. Die Bruchdehnung gibt an, wie weit sich eine Probe vor dem Bruch dehnen lässt und liefert einen nützlichen, wenn auch unvollständigen, Hinweis auf die Duktilität. Für Konstrukteure sind außerdem Bruchzähigkeit, Lagerfestigkeit, Scherfestigkeit, Temperaturbeständigkeit und Korrosionsbeständigkeit relevant.
Die unten aufgeführten Werte sind repräsentative Referenzwerte und keine Auslegungsvorgaben. Produktform, Dicke, Ausrichtung, Wärmebehandlung, Probenherkunft und Prüfnorm spielen eine wichtige Rolle. Eigenschaften, die an separat gegossenen Stäben gemessen wurden, stimmen möglicherweise nicht mit den Eigenschaften von Proben überein, die aus einem dicken oder schlecht gespeisten Seriengussteil geschnitten wurden. Die North American Die Casting Association (NADCA) definiert typische Werte für Druckgusslegierungen in ihren Produktspezifikationen als Referenzinformationen und nicht als garantierte Auslegungsminima.
Material / Route | Typische Streckgrenze | Typische Zugfestigkeit | Typische Verlängerung | Praktische Auslegung |
6061-T6 Schmiedestange oder -platte | etwa 276 MPa | etwa 310 MPa | Etwa 8–12 %, abhängig von Form und Dicke | Ausgewogene Festigkeit, Korrosionsbeständigkeit, Bearbeitbarkeit und Verfügbarkeit; eine gemeinsame Basis für aus dem Vollen gefräste Teile. |
7075-T6 Schmiedeprodukt | etwa 500 MPa | etwa 570 MPa | Etwa 7 % bis 11 %, abhängig von Richtung und Dicke | Deutlich höhere statische Festigkeit, jedoch größere Empfindlichkeit gegenüber Korrosionsumgebungen und kurzer Querausrichtung; die Spezifikationen müssen die Produktform und den Härtegrad angeben. |
A356-T6 Kokillenguss | Häufig etwa 170–210 MPa | Häufig etwa 230–290 MPa | Häufig etwa 3 %–8 % | Nützlich für Strukturgussteile, wenn Schmelzqualität, Erstarrung, Wärmebehandlung und Fehlerkontrolle qualifiziert sind. |
A380 Hochdruck-Druckguss | Ungefähr 159 MPa in typischen NADCA-Daten | Ungefähr 324 MPa in typischen NADCA-Daten | Etwa 3,5 % bei separat gegossenen Proben | Ausgezeichnete Gießbarkeit und hohe Wirtschaftlichkeit bei großen Stückzahlen; die Eigenschaften des realen Bauteils variieren mit der Wandstärke, der Porosität, der Hautbildung und den Prozessbedingungen. |
Beachten Sie, warum die Angabe einer einzelnen „prozentualen Festigkeitssteigerung“ irreführend ist. A380 kann zwar eine respektable Zugfestigkeit aufweisen, jedoch eine deutlich niedrigere Streckgrenze und eine geringere Duktilität als 6061-T6. 7075-T6 hingegen übertrifft beide in der statischen Festigkeit, ist aber möglicherweise nicht erforderlich, in bestimmten korrosiven Umgebungen schwieriger zu schützen und weniger tolerant gegenüber Verformungen in ungünstigen Faserrichtungen. Die Aufgabe des Ingenieurs besteht darin, die Eigenschaft zu vergleichen, die das Versagensverhalten bestimmt.
Warum Schmiedeeisen in der Regel gleichmäßiger ist
Legt man eine gesägte Blechkante neben ein geschnittenes Gussteil, ist der Unterschied oft schon vor dem Mikroskop sichtbar. Durch Walzen oder Extrudieren wurde das erstarrte Gefüge verformt und gestreckt. Die Körner richten sich aus, Partikel werden aufgebrochen oder neu verteilt, und einige ursprüngliche Hohlräume schließen sich. Das Walzgut ist im Allgemeinen dicht und weist von Charge zu Charge vergleichbare Eigenschaften auf. Daher eignet es sich ideal für Prototypen von Halterungen, Kleinserienverteilern oder alle Anwendungen, bei denen ein einziger verborgener Hohlraum die Dichtfläche beeinträchtigen würde.
Es gibt einen Haken, der auf einem Materialzertifikat leicht übersehen wird. Schmiedematerial hat eine bestimmte Richtung. Im Walzwerk werden diese Richtungen als Längs-, Quer- und Kurzquerrichtung bezeichnet. Ein Riss breitet sich nicht in allen drei Richtungen gleich schnell aus. Wenn die Baugruppe in der ungünstigsten Richtung Zugkräften ausgesetzt ist, kann eine höhere Legierungsnummer in der Bestellung das grundlegende Problem der Rissausrichtung ungelöst lassen.
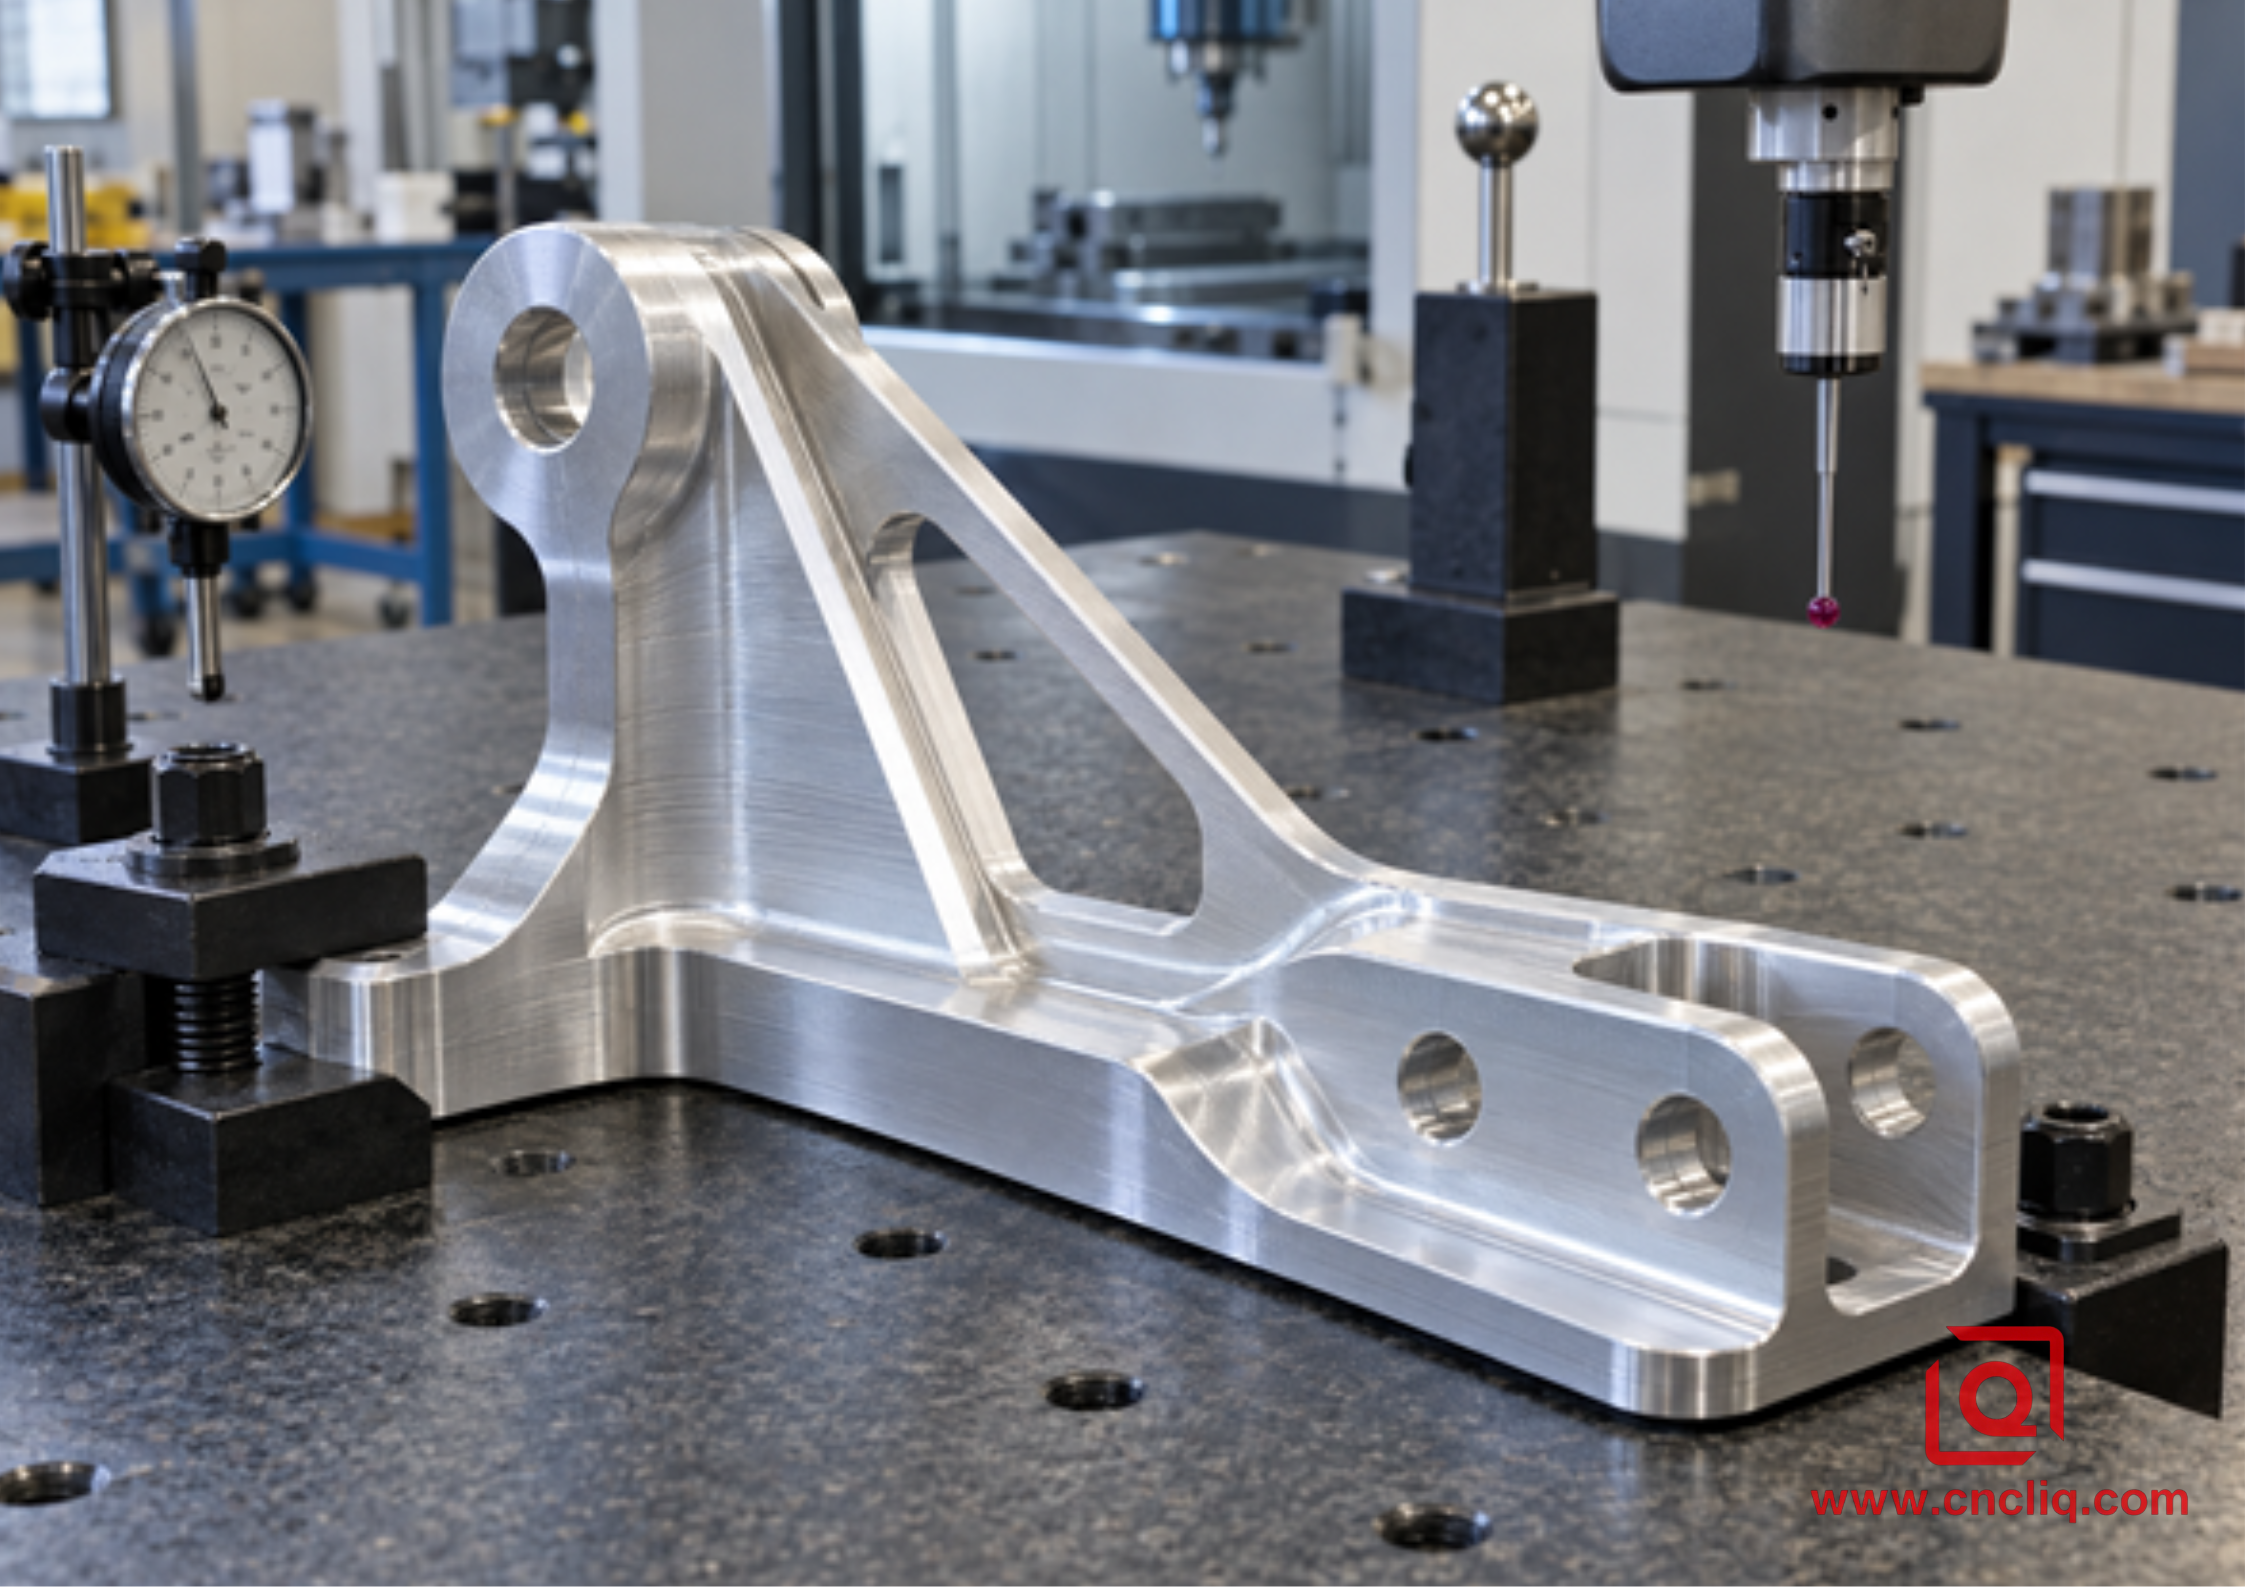
Diese Halterung wurde aus sauberem Rohmaterial gefertigt, aber die Zeichnung und der Zuschnitt spielen dennoch eine Rolle: Der Innenradius, die Materialrichtung, der letzte Bearbeitungsgang und die Klemmkraft hinterlassen alle Spuren in ihrer Dauerfestigkeit.
Warum die Leistung beim Casting eine größere Streuung aufweist
Ein Gussteil offenbart beim Aufschneiden ein anderes Bild. Gaseinschlüsse können runde Poren hinterlassen. Ein unterversorgter, schwerer Ansatz kann innerlich schrumpfen. Auch gefaltete Oxidschichten, Einschlüsse, Kaltschweißstellen oder eine lokal grobe Struktur können vorhanden sein. Keines dieser Merkmale führt jedoch automatisch zur Ablehnung des Teils. Entscheidend ist die Lage. Eine kleine Pore in einer ruhigen, dicken Wand ist ein Problem; dieselbe Pore, die durch einen Schneidbrenner am Ansatz einer belasteten Rippe entstanden ist, ein anderes.
Die Abkühlgeschwindigkeit beeinflusst auch die Eigenschaften. Eine dünne Druckgusswand nahe der Werkzeugoberfläche kühlt schnell ab und bildet eine relativ dichte Randschicht, während ein dicker Ansatz langsamer abkühlt. Wird diese Randschicht durch Bearbeitung entfernt oder eine Porenansammlung durchschnitten, kann sich das lokale Ermüdungsverhalten verändern. Daher sollte eine Gusszeichnung kritische Zonen definieren, anstatt jeden Quadratmillimeter aufwendig zu prüfen.
3. Ermüdung: Was ein statischer Test nicht aufzeigt
Ein Bauteil kann nach einer Belastungsprobe unbeschädigt erscheinen und Monate später reißen. Diese langsame Schädigungsakkumulation unter wiederholter Belastung wird als Ermüdung bezeichnet. Ein Bauteil kann selbst dann reißen, wenn die Belastung bei jedem Lastwechsel unterhalb der statischen Streckgrenze bleibt. Aluminiumlegierungen weisen im Allgemeinen nicht das deutliche Dauerfestigkeitsplateau auf, das für einige Stähle typisch ist. Daher muss die Dauerfestigkeit bei einer bestimmten Anzahl von Lastwechseln und unter einem definierten Spannungsverhältnis angegeben werden. Ein Wert ohne Angabe von Prüfbedingungen ist unvollständig.
ASTM E466 beschreibt kraftgesteuerte axiale Ermüdungsversuche mit konstanter Amplitude an metallischen Proben in Luft bei Raumtemperatur. Es stellt zudem eine wichtige Grenze klar: Das Verfahren gilt für Proben, nicht für fertige Produkte. Die Beschreibung in ASTM E466 ist hilfreich, um die Ermittlung vergleichender Wöhlerlinien zu spezifizieren. Für reale Bauteile sind weiterhin geeignete Sicherheitsfaktoren, Lastspektren, Umgebungsbedingungen und Validierungen erforderlich.
Lesen Sie ein S-N-Diagramm sorgfältig: Die vertikale Achse zeigt die Spannungsamplitude, die horizontale die Lebensdauer. Für 6061-T6 liegen mehrere Referenzwerte aus Rotationsbiegeversuchen unter den angegebenen Laborbedingungen bei etwa 100 Millionen Lastwechseln im Bereich von 95 MPa. Die Streuung bei A356-T6 ist groß, da das Gießverfahren und die Defektdichte eine Rolle spielen. Ein Datensatz aus einem Kokillengussverfahren gibt für sein Modell bei R = −1 Werte von 81–99 MPa bei 10 Millionen Lastwechseln an; sandgegossene Referenzwerte können niedrigere Werte aufweisen. Die Bereiche können sich überschneiden, daher ist die Legierungsbezeichnung allein kein Beweis dafür, dass ein fertiges Bauteil seine angestrebte Lebensdauer erreicht.
Müdigkeitsvariable | Warum es das Ergebnis verändert | Was in die Zeichnung oder Angebotsanfrage aufgenommen werden soll |
Spannungsverhältnis, R | Eine vollständig umgekehrte Zug-Druck-Beanspruchung ist schädlicher als eine kleine Schwankung um eine positive mittlere Spannung. | Minimale und maximale Last, Vorspannung, Druck oder Drehmoment; geben Sie nicht nur „Zyklen“ an. |
Zyklusziel | Eine Belastung, die 100.000 Zyklen übersteht, hält möglicherweise 10.000.000 Zyklen nicht stand. | Erforderliche Lebensdauer, Betriebszyklus, Starts/Stopps, Überlastungen und Inspektionsintervall. |
Oberflächenbeschaffenheit | Ein Kratzer, der nur oberflächlich erscheint, kann die erste Kerbe darstellen. Grobe Schneidspuren, Grate und Korrosionsnarben haben denselben Effekt. | Nur bei Bedarf fertigstellen; geschützte Radien und Kanten definieren. |
Geometrie- und Kerbfaktor | Kleine Abrundungen, Gewindeausläufe, Keilnuten und abrupte Wandveränderungen konzentrieren die Spannung. | Kritische Radien, Gewindefreistellung, Bezugssystem und Lastrichtung. |
Mängel | Poren oder Oxidschichten nahe der Oberfläche können sich wie bereits vorhandene Risse verhalten. | Röntgenaufnahme der kritischen Zone, Computertomographie, Farbstoffpenetrationstest, Drucktest oder Schnittplan. |
Umfeld | Korrosion, Temperatur und Reibkorrosion können die Ermüdungslebensdauer verkürzen. | Flüssigkeit, Temperaturbereich, Salzbelastung, Beschichtung, Gegenmaterial und Wartungsbedingungen. |
Risse entstehen meist im Detail, nicht in einer durchschnittlichen Immobilienübersicht.
Wenn ein defektes Bauteil zur Bearbeitung zurückkommt, bleibt die Rissursache selten lange unerklärlich. Häufig findet man sie an einer scharfkantigen Innenkante, die für den Werkzeugzugang bearbeitet wurde, am letzten Gewindegang neben einer Schulter, an einer Ratterspur in einer Verrundung oder an einer unsachgemäßen Entgratungsspur. Bei Gussteilen kann das Plandrehen eine Pore genau an der falschen Stelle freilegen. Die vom Modell angegebene durchschnittliche Spannung mag akzeptabel sein, während die kleine Stelle an diesem Detail deutlich stärker beansprucht wird.
Bei Rohlingen sollten großzügige Bearbeitungsradien verwendet und das Material so ausgerichtet werden, dass der kritische Spannungspfad nicht von der schwächsten Materialrichtung abhängt. Der Eingriff des Schneidwerkzeugs und der Werkzeugzustand in kritischen Verrundungen sind zu kontrollieren. Kosmetisches manuelles Verrunden ist zu vermeiden, es sei denn, Methode, Richtung und Akzeptanzgrenze sind definiert. Bei Gussteilen sind Angüsse, Überläufe, Auswerfer und Übergänge von dick zu dünn von Ermüdungsspitzen fernzuhalten. Bezugsflächen und Dichtflächen sind mit ausreichender Unterstützung zu bearbeiten, um das Freilegen oder Vergrößern von Fehlern zu vermeiden.
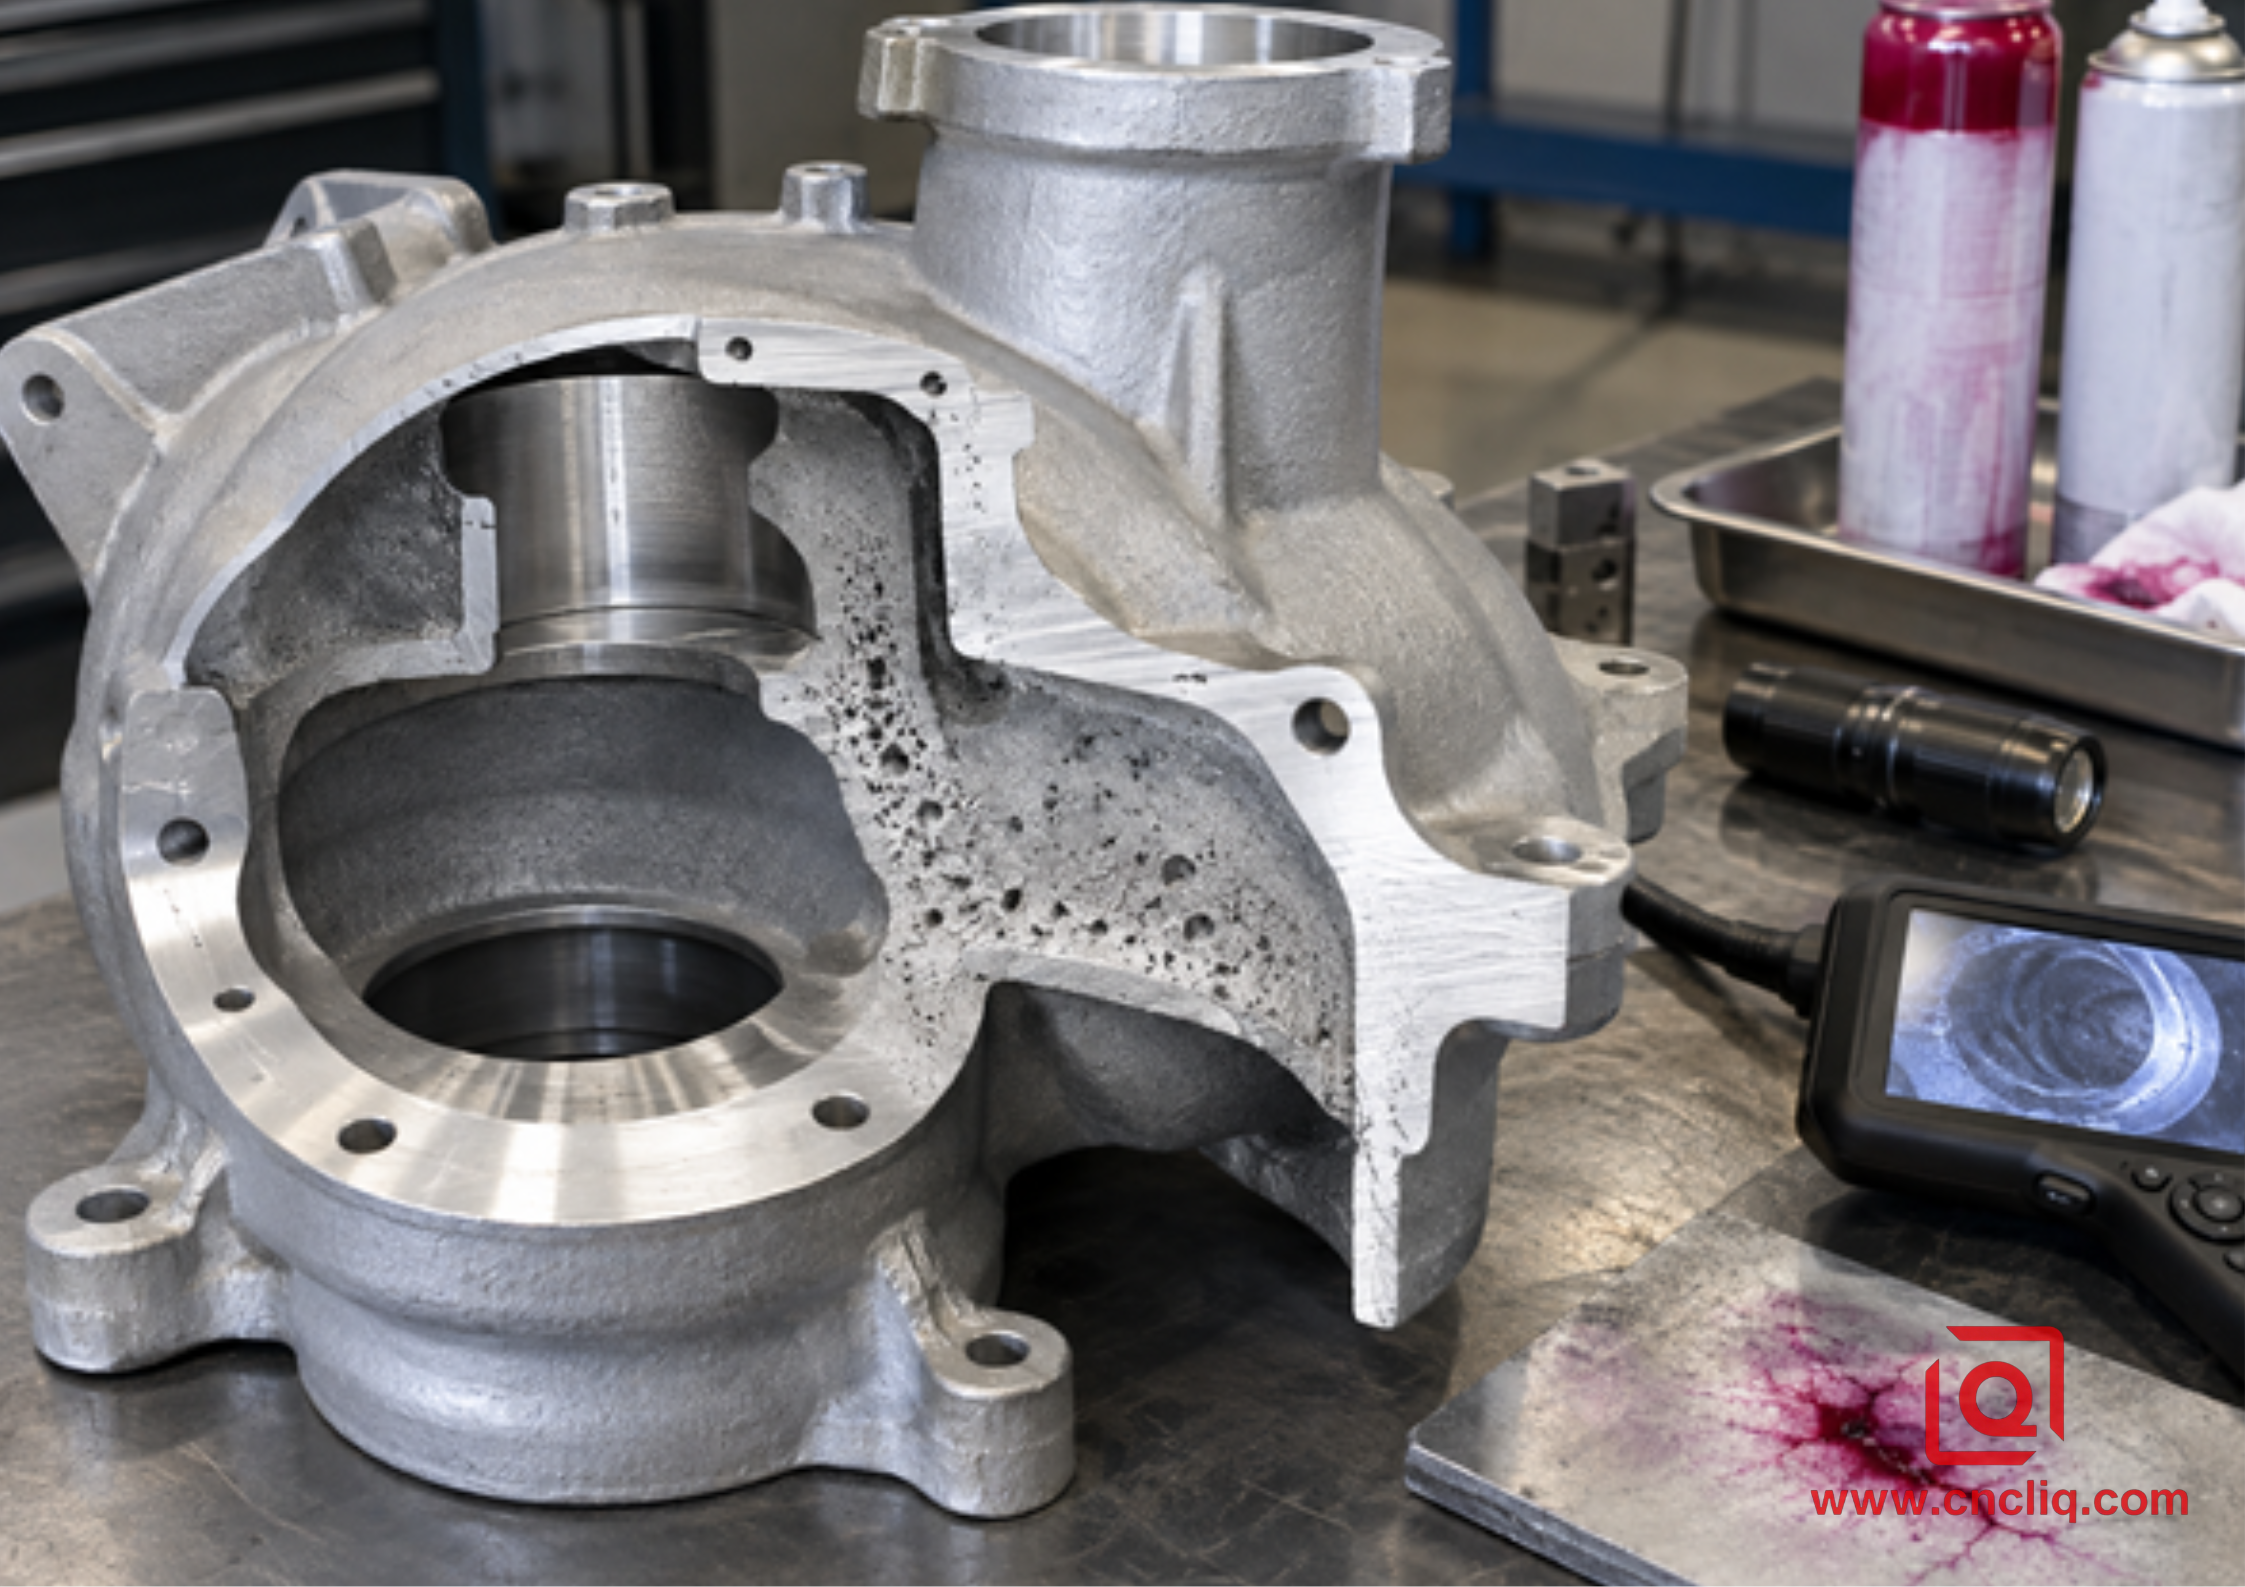
Eine Pore in einer unbelasteten Wand und eine Pore an einem belasteten Gewinde sind nicht gleichzusetzen. Untersuchen Sie, wo Spannungen, Abdichtungen oder ein dünnes Gewebe den Defekt relevant machen.
4. Aluminium-Rohlinge vs. Aluminiumguss: Eine praktische Entscheidungsmatrix
Projektzustand | Bevorzugt in der Regel die Bearbeitung von Rohlingen. | Bevorzugt in der Regel Guss mit anschließender Endbearbeitung |
Prototyp oder häufige Designänderungen | Eine Revision verbleibt normalerweise in CAD, CAM und dem Vorrichtungsplan. | Auch weiche Werkzeuge müssen angepasst oder ersetzt werden, wenn sich die Form ändert. |
Hohe zyklische Belastung mit unsicherem Lastpfad | Vorhersagbares Schmiedematerial und einfachere Fehlerkontrolle reduzieren das Entwicklungsrisiko. | Möglich nach Prozessqualifizierung, Inspektion der kritischen Zone und Komponentenprüfung. |
Komplexe Hohlform oder innerer Kanal | Eingeschränkt durch den Zugang zum Schneidwerkzeug, Bohrkreuzungen, Stopfen oder die Montage aus mehreren Teilen. | Kerne und endkonturnahe Formgebung ermöglichen die Herstellung von Geometrien, die mit maschineller Bearbeitung wirtschaftlich nicht erreichbar sind. |
Hohes jährliches Volumen | Zykluszeit und Späneabfall können den Stückpreis maßgeblich beeinflussen. | Die Werkzeugkosten können amortisiert werden; die Bearbeitung beschränkt sich auf Schnittstellen, Bohrungen, Gewinde und Dichtungen. |
Sehr enge Datenbeziehungen | Eine Ein-Aufbau-Mehrachsenbearbeitung kann zusammenhängende Merkmale direkt aufnehmen. | Gussabweichungen müssen lokalisiert und ausgeglichen werden; die Feinbearbeitung stellt die Präzision wieder her. |
Kosmetische Anodisierung | Durch kontrollierte chemische Zusammensetzung und Verarbeitung erhält man mit Wrought 6061 oft ein gleichmäßigeres Erscheinungsbild. | Hochsiliziumhaltige Gusslegierungen können Farbunterschiede aufweisen; daher sind Muster und Grenzwerte von Bedeutung. |
Druck- oder Vakuumgrenze | Dichtes Material verringert das Risiko von Leckagen aufgrund von Porosität; gebohrte Schnittpunkte müssen noch validiert werden. | Nahe am Netz verlaufende Passagen sind zwar attraktiv, doch müssen Porosität, Imprägnierungsregeln und Druckprüfungen eingeplant werden. |
Bei kundenspezifischen Hydraulikverteilern ist die Fertigung aus einem Rohling während der Entwicklung oft sinnvoll, da sich die Anschlusspositionen ändern und das Leckagerisiko gering sein muss. Liqins Lösung zur Präzisionsbearbeitung von Aluminiumverteilern ist ein passendes Produktbeispiel: Mehrseitige Kanäle, Dichtungselemente und Bohrungen werden um eine kontrollierte Bezugsebene herum gefräst. Für ein dünnrippiges Elektronikgehäuse mit einer Stückzahl von Tausenden pro Jahr kann ein Gussteil mit lokaler CNC-Bearbeitung wirtschaftlicher und mechanisch ausreichend sein.
5. Ein Fallbeispiel aus der Werkstatt: Umbau einer wiederholt belasteten Aktuatorhalterung
Ein anonymer Kunde aus der Industrieautomation wandte sich mit einer kompakten Aktuatorhalterung für ein Pick-and-Place-Modul an Liqin. Das ursprüngliche Konzept sah ein dünnwandiges Aluminiumgussteil mit zwei Lagerbohrungen, vier Montageflächen und einer Rippe vor, die den Drehzapfen mit dem Sockel verband. Die Halterung war während jedes Maschinenzyklus einer wechselnden Beschleunigung ausgesetzt. Um ein stabiles Jahresvolumen zu erreichen, waren frühe Prototypen erforderlich.
Die erste Überprüfung begann nicht mit der Frage „Guss oder Rohling?“, sondern mit der Lastverteilung. Die höchste Wechselspannung verlief durch den Innenradius, wo die vertikale Rippe auf den Drehzapfen traf. Dieser Bereich lag zudem nahe einem Übergang von dick zu dünn im Gusskonzept, wodurch die Kontrolle und Prüfung der Schwindung von großer Bedeutung waren. Da der Kunde die Drehpunktposition noch änderte, hätte eine starre Werkzeugkonstruktion die Geometrie zu früh fixiert.
Zur Validierung wählte das Team 6061-T651-Blech und verwendete zwei Aufspannungen. Beim Schruppen verblieb Material um die Bohrungen und die Rippe; die Halterung wurde anschließend gelöst und vor dem Schlichten erneut in weichen Backen eingespannt. Ein größerer, fräserfreundlicher Radius und ein durchgehender Schlichtweg beseitigten die Verweilmarke am Hotspot. Die CMM-Prüfung umfasste die Bohrungsposition, die Rechtwinkligkeit und die Planheit im freien Zustand.
Nachdem die Geometrie durch Tests optimiert und das Volumen erhöht worden war, wurde die Überprüfung um einen A356-T6-Kokillenrohling mit zwei Bohrungen und fertig bearbeiteten Auflageflächen ergänzt. Der Vorschlag umfasste lokale Radien, die Zuführung am Drehzapfen, Bearbeitungszugabe, Erstmusterprüfung an der Verbindungsstelle und die Prüfung der Bauteilermüdung. Der Kunde konnte nun die Gesamtkosten mit dem Qualifizierungsrisiko vergleichen.
Dieser Fall verdeutlicht die sinnvolle Lösung: Knüppel können das Entwicklungsrisiko verringern, während ein qualifiziertes Gussteil den Materialverbrauch und die Spindelzeit reduziert. Ein gestaffelter Plan ermöglicht es, durch Tests – und nicht durch Slogans – den richtigen Zeitpunkt für den Wechsel zu bestimmen.
6. Der Hybridweg: Form gießen, Funktion maschinell fertigen
Viele Serienteile sollten nicht zwangsläufig zwischen Blockguss und Guss entschieden werden. Ein Hybridverfahren kombiniert Guss für die grobe Geometrie und CNC-Bearbeitung für die montagerelevanten Details. In der Praxis überlassen wir Rippen, Ansätze, die Außenform und schwer zugängliche Kanäle dem Guss. Die Spindel konzentriert sich dann auf die für die Montage relevanten Details: Lagersitze, Passlöcher, O-Ring-Nuten, Anschlüsse, Dichtflächen und Auflageflächen.
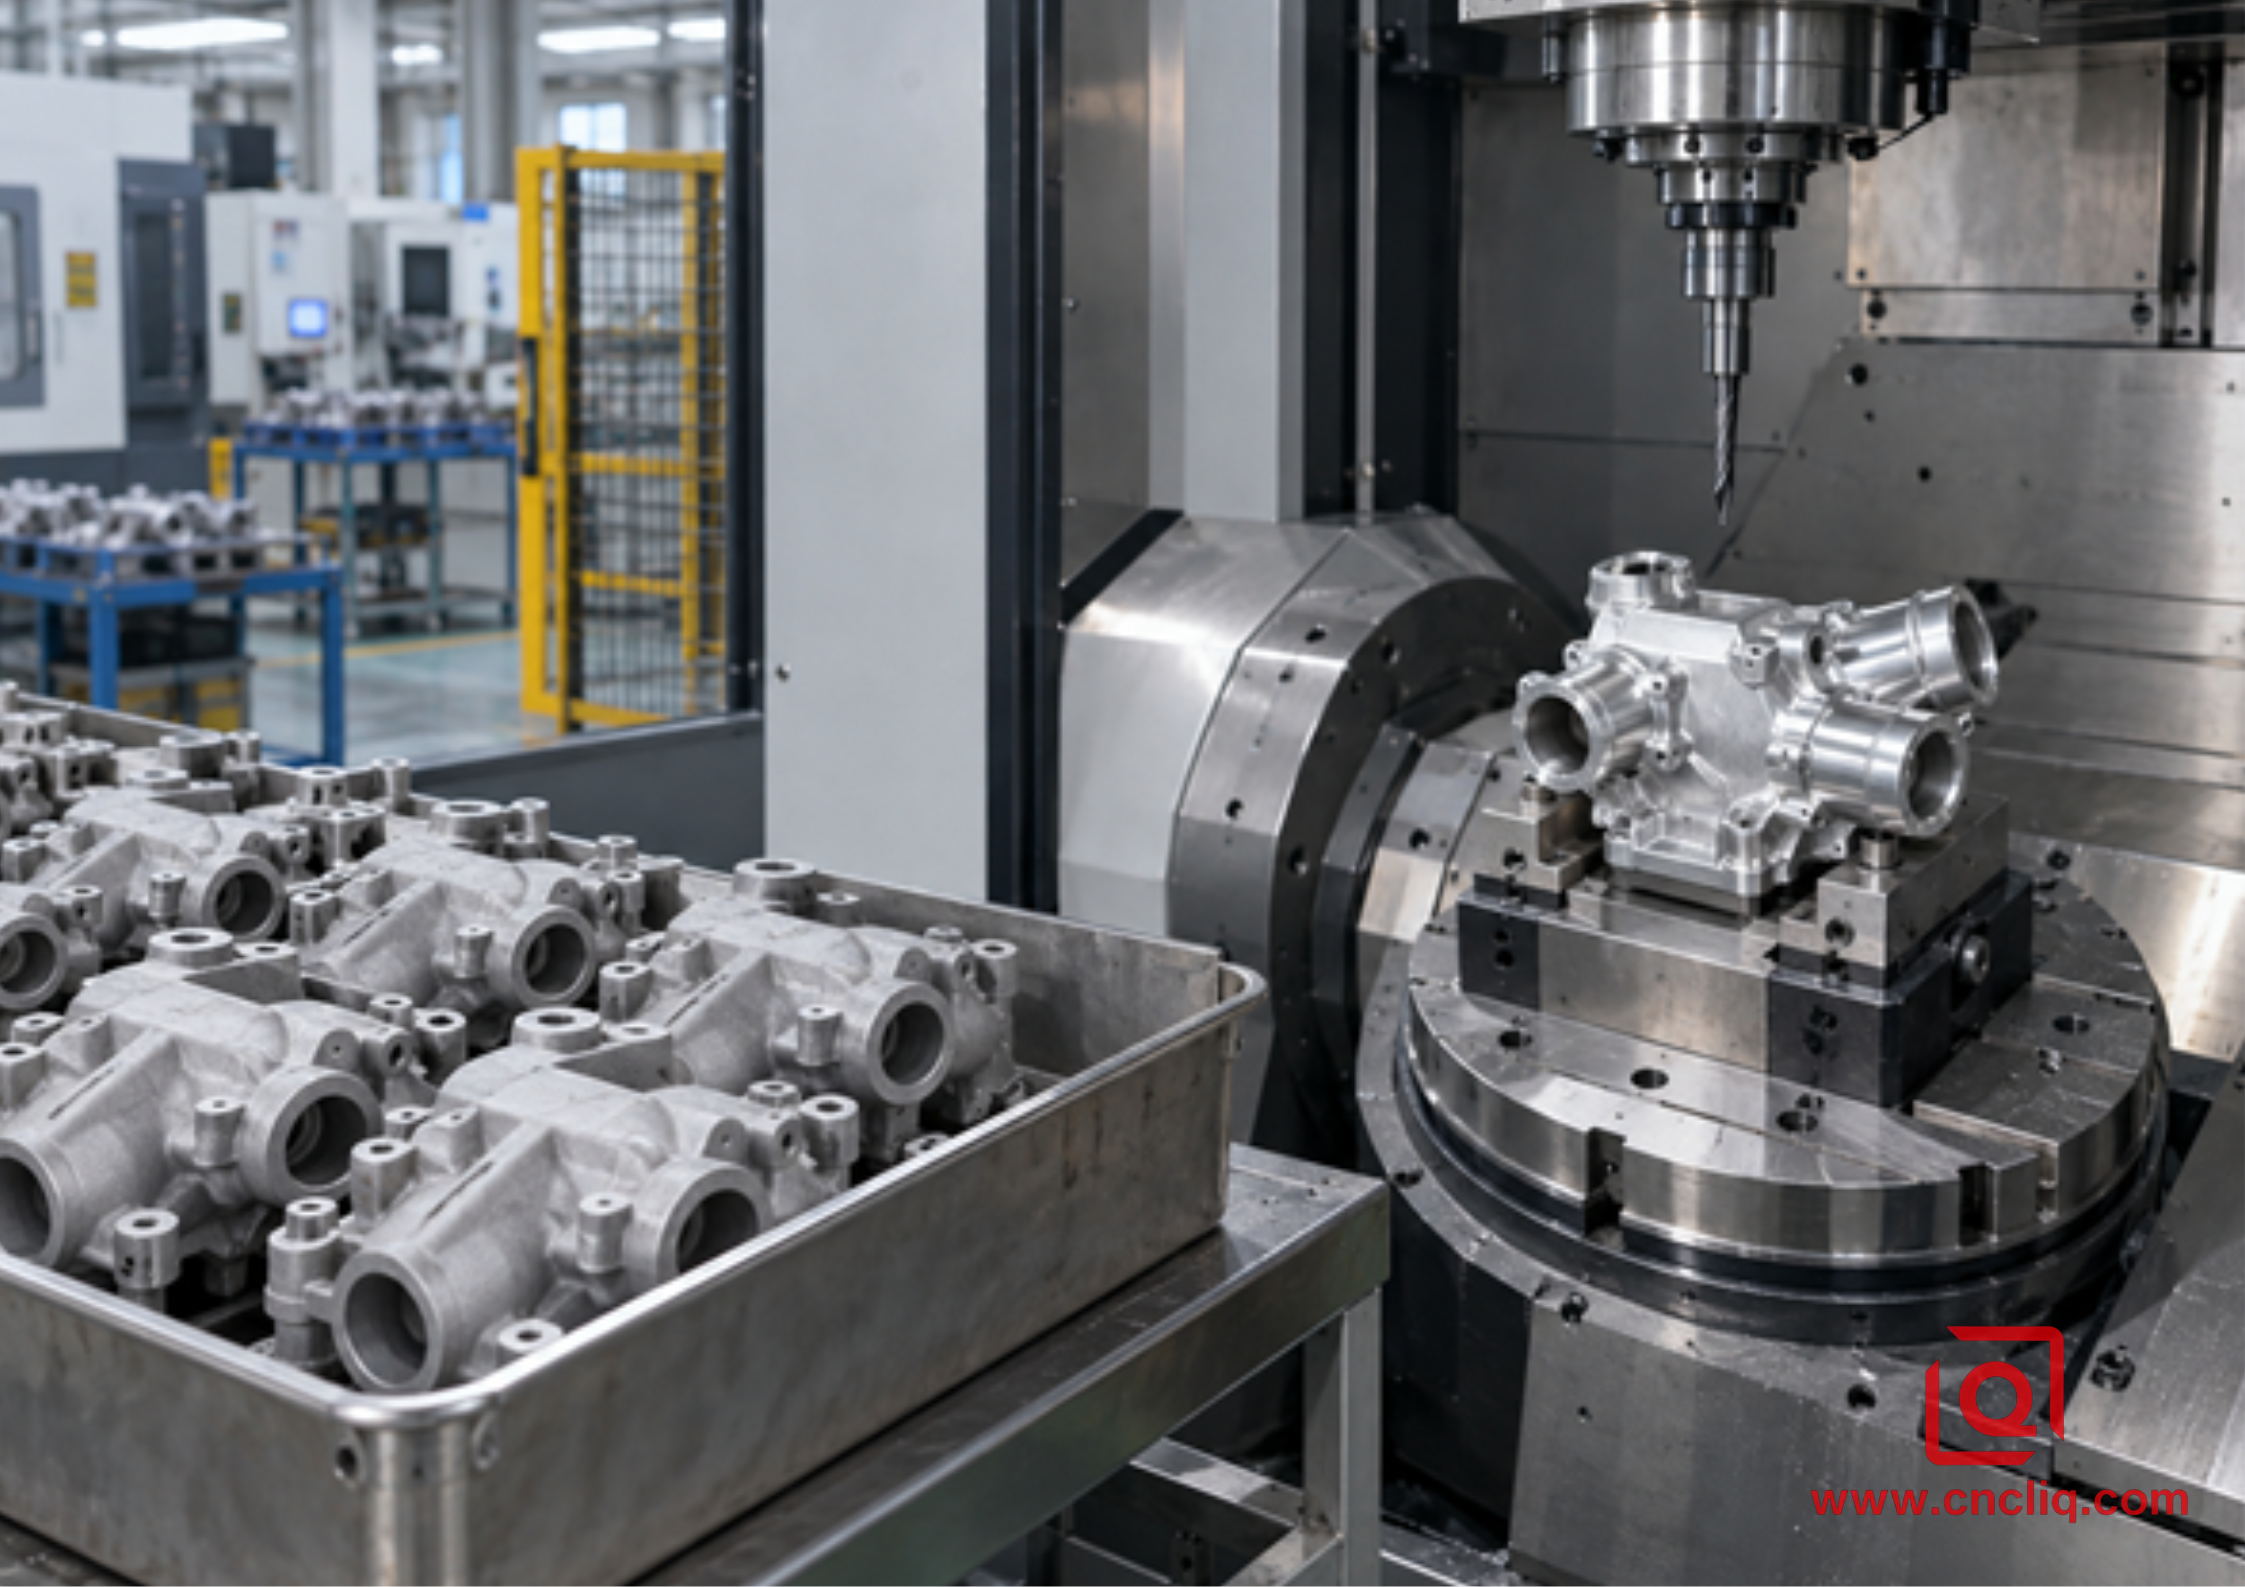
Durch ein hybrides Verfahren wird CNC-Zeit für kritische Schnittstellen reserviert, während beim Gießen die endkonturnahe Struktur entsteht.
Die Bezugspunktstrategie ist entscheidend. Es ist nicht möglich, ein dünnes Gussteil anhand einer kosmetisch unebenen Oberfläche zu positionieren und zu erwarten, dass eine bearbeitete Bohrung exakt mit jeder Rippe übereinstimmt. Stabile Bezugspunkte für das Gussteil müssen festgelegt, der Rohling gegebenenfalls abgetastet und abgestützt werden, ohne die Wand zu verformen. Der Prozessplan muss zudem ermüdungskritische Bereiche vor Auswerfermarken, Schleifschäden und übermäßigem Materialabtrag schützen.
Falls A380 in Betracht gezogen wird, konsultieren Sie bitte den entsprechenden Leitfaden zur Bearbeitung von A380-Aluminiumdruckguss auf dieser Website. Handelt es sich bei dem Bauteil hauptsächlich um einen bearbeiteten Rohling, erläutert der Bearbeitungsleitfaden für 6061 , wie Spanabfuhr, Werkzeugschneide und Eigenspannungen die Maßhaltigkeit beeinflussen. Diese Seiten unterstützen die Prozessentscheidung, ohne den mechanischen Vergleich hier zu wiederholen.
7. Inspektion und Validierung von ermüdungskritischen Teilen
Eine Koordinatenmessmaschine (KMM) bestätigt die Geometrie. Sie beweist weder die Dauerfestigkeit noch deckt sie jeden inneren Defekt auf. Der Qualitätsplan sollte sich am Ausfallmechanismus orientieren.
- Werkstoffidentität: Fordern Sie ein Zertifikat an, das Legierung, Härtegrad, Produktform und Chargen- oder Schmelznummer angibt. Bei Halbzeugen geben Sie bitte gegebenenfalls die maßgebliche Spezifikation und Ausrichtung an.
- Maßkontrolle: Funktionsbezugspunkte definieren und den freien Zustand des Werkstücks prüfen, da die Einspannung Verformungen verdecken kann. Je nach Risiko Koordinatenmessgerät, Bohrungslehren, Profilometer und Gewindelehren einsetzen.
- Oberflächenbeschaffenheit: Prüfen Sie die belasteten Radien nach dem letzten Schnitt und erneut nach dem Entgraten. Die Eindringprüfung mit Farbe ist nützlich, um Bereiche bis zur Oberfläche anzuzeigen; sie gibt jedoch keine Auskunft über darunterliegendes Metall.
- Qualität des Gussinneren: Bei Poren, deren Größe und Lage die Leistung beeinflussen, sind Röntgenaufnahmen oder Computertomografien zur Prüfung qualifizierter kritischer Bereiche heranzuziehen. Die Abnahmekriterien sind vor Produktionsbeginn festzulegen.
- Druckintegritätsprüfungen bestätigen die Dichtheit einer Fluidgrenze unter definierten Bedingungen. Sie ersetzen jedoch keine Ermüdungsprüfungen, wenn Druckzyklen maßgebend sind.
- Bauteilprüfung: Reproduzieren Sie repräsentative Amplitude, mittlere Last, Temperatur, Umgebungsbedingungen, Montagesteifigkeit und Zielzyklen. Dokumentieren Sie den Fehlerort, nicht nur das Ergebnis (bestanden/nicht bestanden).
Ein gutes Erstprodukt beweist noch keine Prozessstabilität. Vereinbaren Sie Erst-, Zwischen- und Endkontrollen sowie einen Reaktionsplan bei Abweichungen. Bei bearbeiteten Teilen müssen Werkzeugstandzeit und kritischer Radius überwacht werden. Gussteile erfordern nachvollziehbare Kontrollen von der Schmelzehandhabung und Entlüftung über das Schussprofil und die Werkzeugtemperatur bis hin zur Wärmebehandlung.
8. Was Sie für ein schnelles und hilfreiches Angebot angeben sollten
Eine STEP-Datei zeigt zwar die Form, aber sie gibt dem Angebotsingenieur keine Auskunft über die tatsächliche Belastung des Bauteils. Für einen fairen Vergleich von Rohling, Guss und einer Hybridfertigung sollten Sie die Betriebsabläufe genauer beschreiben. Die folgenden Details ersparen Ihnen unnötigen E-Mail-Verkehr und verhindern, dass eine vermeintlich günstige Fertigungsmethode einen aufwendigen Testplan verbirgt:
1. Senden Sie das 3D-Modell zusammen mit dem freigegebenen 2D-Druck. Der Druck sollte Bezugspunkte, Toleranzen, Gewinde und die wenigen Oberflächen enthalten, deren Oberflächenbeschaffenheit wirklich wichtig ist.
2. Prototypenanzahl, Jahresvolumen, Losgröße und voraussichtlicher Zeitraum für Designänderungen.
3. Bevorzugte Legierung und Härtegrad, oder Genehmigung für eine technische Alternative.
4. Beschreiben Sie die Last anhand von Zahlen und Richtungen: Dauerlast, Wechsellastbereich, Mittelwert, zu erwartende Zyklen, ungewöhnliche Überlastungen und der von Ihrem Konstruktionsteam verwendete Sicherheitsfaktor.
5. Schildern Sie uns die Umgebungsbedingungen des Bauteils – Temperaturgrenzen, Salze oder Chemikalien, Gegenmetalle, Schmierstoffe und das bereits in der Baugruppe verwendete Beschichtungssystem.
6. Markieren Sie die kleinen Bereiche, in denen ein Riss oder eine Undichtigkeit inakzeptabel ist. Dadurch kann die Inspektion risikobasiert erfolgen, anstatt das gesamte Gussteil zu überprüfen.
7. Listen Sie die Unterlagen auf, die Sie mit der Lieferung erwarten, und trennen Sie diese von speziellen Validierungen: Chargenrückverfolgbarkeit, Inspektionsbericht, zerstörungsfreie Prüfung (ZfP), Druckprüfung und jegliche Prüfstandtests des kompletten Bauteils.
Bei komplexen Geometrien prüfen Sie, ob ein 3-Achs-, 5-Achs- oder Dreh-Fräs-Verfahren Rüstzeiten und Bezugsübertragungen reduziert. Bei unklarer Lastsituation teilen Sie uns bitte die Baugruppenkontexte gemäß Ihrer Vertraulichkeitsrichtlinie mit. Liqin prüft die Herstellbarkeit und erstellt Routenoptionen basierend auf Ihrer Zeichnung. Sobald die Dateien fertig sind, kontaktieren Sie uns bitte über unser Kontaktformular . Das Angebot kann dann eine fundierte DFM-Analyse anstelle einer auf Schätzungen basierenden Preisgestaltung enthalten.
Klicken Sie hier für Ihre Anfrage 👆
Häufig gestellte Fragen
1. Ist Aluminium aus dem Vollen immer fester als Aluminiumguss?
Nein. „Rohling“ und „Guss“ beschreiben Herstellungsverfahren, nicht die Festigkeitsklasse. Geschmiedetes 7075-T6 ist deutlich zugfester als viele Gusslegierungen, während 6061-T6 und ein hochwertiges, wärmebehandeltes Gussteil in einigen Eigenschaften vergleichbar sein können. Vergleichen Sie Legierung, Härtegrad, Produktform, Richtung, Gießverfahren, Probenherkunft und die für Ihre Konstruktion maßgebliche Eigenschaft.
2. Welches ist besser geeignet für ein Bauteil, das Millionen von Lastzyklen ausgesetzt ist?
Die Bearbeitung von Rohlingen aus Schmiedematerial bietet oft ein geringeres Risiko, da innere Unregelmäßigkeiten in der Regel kleiner und die Eigenschaften besser vorhersagbar sind. Geometrie und Oberflächenbeschaffenheit können diesen Vorteil jedoch zunichtemachen. Bei Gussteilen sollten Fehlergrenzen in hochbelasteten Bereichen festgelegt und repräsentative Bauteile unter realen Lastverhältnissen, Umgebungsbedingungen und Montagebedingungen geprüft werden.
3. Kann die CNC-Bearbeitung Gussporosität beseitigen?
Die CNC-Bearbeitung kann innere Porosität nicht beheben und kann Poren freilegen, die unter einer dichten Gusshaut verborgen sind. Das Aufmaß darf nicht unabhängig vom Gussplan gewählt werden. Schnitttiefe, Angüsse, Wandstärke und Prüfzone müssen aufeinander abgestimmt sein, da das Werkzeug sonst genau den Fehler aufdecken kann, den der Prozess eigentlich vermeiden sollte. Die Imprägnierung kann einen zugelassenen Leckweg verschließen; sie kann jedoch eine strukturell beanstandete Pore nicht unschädlich machen.
4. Wann wird Gussaluminium wirtschaftlicher?
Die Werkzeugkosten im Gießereibetrieb amortisieren sich, wenn die Produktionsprognose stabil ist und die Form eine große Menge an Spänen und Spindelstunden ersetzt hat. Es gibt keine allgemeingültige Mindestmenge. Werkzeugkosten, erwarteter Ausschuss, Zykluszeit, Inspektion, Endbearbeitung, Oberflächenbehandlung und wahrscheinliche Konstruktionsänderungen werden in einem gemeinsamen Angebot aufgeführt. Fordern Sie Angebote für die gleiche Zeichnung und den gleichen Validierungsplan an.
5. Welche Daten sollte ich für eine Ermüdungsberechnung verwenden?
Verwenden Sie S-N- oder Risswachstumsdaten, die möglichst genau auf die Legierung, den Härtegrad, die Produktform, die Ausrichtung, den Oberflächenzustand, die Umgebungsbedingungen, das Spannungsverhältnis und den Lastwechselbereich abgestimmt sind. Berücksichtigen Sie geeignete Kerb-, Größen-, Oberflächen-, Zuverlässigkeits- und Umgebungsfaktoren und validieren Sie das gesamte Bauteil, wenn ein Versagen von Bedeutung ist. Eine allgemeine „Dauerfestigkeitsgrenze“ aus dem Internet ohne Bedingungen ist nicht zulässig.
Klicken Sie hier für Ihre Anfrage 👆
Zusammenfassung
Aluminium aus Aluminiumblöcken bietet in der Regel ein besser vorhersagbares statisches und dynamisches Verhalten, ermöglicht schnelle Designänderungen und eine unkomplizierte Präzisionsbearbeitung. Aluminiumguss hingegen bietet eine nahezu endkonturnahe Komplexität, geringeren Materialabfall und hohe Wirtschaftlichkeit bei großen Stückzahlen. Die richtige Wahl hängt von der Abstimmung von Legierung, Prozess, Fehlerkontrolle, Belastungsrichtung, Oberflächenbeschaffenheit und Validierung auf den tatsächlichen Versagensmodus ab. Für frühe Prototypen oder bei unsicheren zyklischen Belastungen ist die Verwendung von Aluminiumblöcken oft der sicherere Ausgangspunkt. Bei ausgereiften Geometrien für große Stückzahlen kann ein qualifiziertes Gussteil mit CNC-bearbeiteten Schnittstellen die bessere Produktionslösung sein.
Kontaktinformationen
Firma: Ningbo Liqin Industry Co., Ltd.
Tägliche Kundenbetreuung und Kundendienst: service@shturl.zhuwanying@cncliq.com
Neue Anfragen, Angebote und Bestellgespräche: business@shturl.zhouli@chinaliqin.com
Hotline: +86 18757148656
Haftungsausschluss
Alle technischen Artikel, Materialspezifikationen, Bearbeitungsempfehlungen und Details zur Oberflächenbehandlung, die auf diesem Blog veröffentlicht werden, dienen ausschließlich Informations- und Referenzzwecken. Bitte beachten Sie, dass die allgemeinen Blog-Informationen keine unterzeichneten technischen Vereinbarungen ersetzen. Da kundenspezifische Teile je nach Materialchargennummer, Maschinenkalibrierung und spezifischen Toleranzen variieren, unterliegen verbindliche Qualitätsvorgaben ausschließlich Ihren genehmigten CAD-Zeichnungen, unterzeichneten Verträgen und formalen Qualitätsplänen.
Alle auf diesem Blog vorgestellten Kundenfallstudien wurden vollständig anonymisiert und bereinigt. Die gezeigten Leistungskennzahlen, Fertigungsabläufe und Bilder dienen ausschließlich der Veranschaulichung unserer kundenspezifischen Bearbeitungsmöglichkeiten und stellen keinen allgemeingültigen Standard für alle Aufträge dar.
Liqin Fertigungsteam
Aufbauend auf 18 Jahren Erfahrung in der Präzisionsfertigung produziert Ningbo Liqin Industry hochpräzise Metallkomponenten für anspruchsvolle globale Märkte. Unser 6.500 m² großes Produktionszentrum ist mit über 150 Maschinen ausgestattet und bietet 4- und 5-Achs -CNC-Bearbeitung , Dreh-Fräsen, Kaltfließpressen und Druckguss unter einem Dach. Diese Ausstattung ermöglicht uns die nahtlose Abwicklung von Projekten – von der ersten CAD-Entwurfsphase bis zur Auslieferung der fertigen Teile.
Wir garantieren kompromisslose Qualitätskontrolle. Enge Toleranzen werden mit der dafür erforderlichen Ingenieursdisziplin behandelt. Unsere QA-Ingenieure sind nach ISO 9001, ISO 13485 und IATF 16949 zertifiziert und führen strenge In-Process-, Final- und Out-of-Quality-Kontrollen (IPQC, FQC, OQC) für jede einzelne Produktionscharge durch. Von der Koordinatenmessung und optischen Profilierung bis hin zu Härte- und Salzsprühtests validieren wir Ihre kritischen Spezifikationen im Vorfeld – so erhalten Sie einbaufertige Komponenten ohne Montageprobleme oder kostspielige Produktionsstillstände. Neben der Fertigung profitieren Sie von unseren schnellen Reaktionszeiten von zwei Stunden auf neue Angebotsanfragen, direkter Unterstützung bei der Prototypenentwicklung und reibungslosem Exportversand nach Europa, Nordamerika, Asien und Ozeanien.
Wir freuen uns auf Ihre Anfragen und Muster. Besuchen Sie unsere Website oder kontaktieren Sie uns direkt für ein unverbindliches Angebot!
