 Deutsch




Sind Sie noch unentschlossen, ob eine enge Aluminiumbohrung einpunktgebohrt oder gerieben werden soll? Ein Prototyp mag einwandfrei aussehen. Doch dann erreicht die Serienfertigung die Messuhr: Die Maße weichen ab, es entsteht eine spiralförmige Markierung, oder die Bohrung fluchtet nach dem Entspannen nicht mehr. Im Folgenden finden Sie die praktische Umsetzung dieser Entscheidung – was jedes Werkzeug bewirken kann, auf welche Fehleranzeichen wir achten und welche Zeichnungsdetails für ein fundiertes Angebot erforderlich sind.
Hier die Kurzfassung: Normalerweise bevorzugen wir das Einpunktbohren für bestimmte Positionen, Formen, Justierungen oder ungewöhnliche Durchmesser. Bei einer sauberen Vorbohrung und vielen Serienteilen ist das Reiben oft die produktionstechnisch sinnvollere Lösung. Manche Zeichnungen erfordern beide Verfahren: Zuerst wird gebohrt oder interpoliert, dann wird die Achse mit einem Vorbohrer angetastet und schließlich mit dem Reibahle der letzte, kontrollierte Schnitt ausgeführt. Welches Verfahren sich in der Produktion durchsetzt, hängt von der Zeichnung, der Legierung, dem Längen-Durchmesser-Verhältnis (L:D), der Bestellmenge und der Art der Bohrungsprüfung ab.
Schnelle Auswahlregel: Eine Reibahle folgt der vorgegebenen Bohrung. Ein Bohrwerkzeug kann diese Bohrung gezielt korrigieren. Ist die Achse der Vorbohrung falsch, kann eine Reibahle den Durchmesser und die Oberflächengüte verbessern, ohne die korrekte Position oder Geradheit vollständig wiederherzustellen.
Einpunktbohren vs. Reiben auf einen Blick
Entscheidungsfaktor | Einpunktbohrung | Aufreiben |
Schneidwirkung | 1 verstellbare Schneide vergrößert ein vorhandenes Loch | Mehrere Schneidkanten entfernen einen kleinen, kontrollierten Überstand. |
Der beste Grund, es zu wählen | Korrekte Achse, Rundheit, Konizität oder ein spezieller Durchmesser | Eine standardisierte Endgröße schnell für eine ganze Charge wiederholen. |
Abhängigkeit vor dem Bohrloch | Kann mäßige Vorbohrungsfehler korrigieren, wenn Steifigkeit und Material dies zulassen. | Stark abhängig von Vorbohrlochgröße, Geradheit, Ausrichtung und Toleranz. |
Durchmesserflexibilität | Hoch; Versatz oder ein verstellbarer Kopf verändern die Endgröße | Niedrig; das Werkzeug ist eng an seinen Nenndurchmesser gebunden. |
Zykluszeit | Dauert in der Regel länger, da Einrichtung und Offset-Steuerung aufwändiger sind. | Üblicherweise kürzer, nachdem sich das Verfahren bewährt hat. |
Typische Produktionspassform | Prototyp, gemischte Größen, große Bohrungen, gestufte Bohrungen, strenge geometrische Kontrolle | Identische Bohrungen mit mittlerem oder hohem Volumen und stabiler Einlaufgeometrie |
Hauptrisiko für Aluminium | Stabdurchbiegung, Rattern, Aufbauschneiden, thermische Größenabweichung | Materialaufnahme, Übermaßzuschnitt, Späneverpackung, Einlauföffnung, geerbte Fehlpositionierung |
Werkzeugökonomie | Mehr Geschick beim Einrichten ist erforderlich, aber ein Werkzeug kann einen Durchmesserbereich abdecken. | Die Kosten für Spezialwerkzeuge sind zwar hoch, aber die geringe Zykluszeit kann die Kosten pro Bohrung senken. |
Was hohe Präzision in der Zeichnung bedeutet
Eine Durchmessertoleranz allein reicht für die Beurteilung einer Bohrung nicht aus. Wir haben erlebt, dass Bohrungen, die eine Zweipunkt-Größenprüfung bestanden haben, sich dennoch bei der Montage verklemmten. Konizität, Unwucht, Verkippung, Lagefehler oder eine raue Lagerlaufbahn können sich hinter einem scheinbar korrekten Durchmesser verbergen. Daher sollten Sie vor der Werkzeugauswahl die Anforderung in fünf separate Fragen unterteilen: Größe? Rundheit? Zylindrizität? Achsenlage bzw. exakte Position? Oberflächenbeschaffenheit? Wenn eine Fläche, ein anderer Durchmesser oder ein rotierendes Element die Funktion bestimmt, muss die Zeichnung möglicherweise auch Rechtwinkligkeit, Rundlaufgenauigkeit oder eine geeignete Positionskontrolle berücksichtigen.
ISO 286-1 ist die Grundlage des bekannten Codesystems für Längentoleranzen und Passungen. Die Toleranzangabe H7 ist keine universelle Zahl; ihre Toleranzbreite ändert sich mit dem Nenndurchmesser. Beispielsweise geben die veröffentlichten Tabellen der ISO 286 für eine H7-Bohrung zwischen 30 mm und 50 mm eine untere Abweichung von 0 mm und eine obere Abweichung von +0,025 mm an. Dies regelt die Größe, nicht automatisch die Rundheit oder die Lagegenauigkeit.ASME Y14.5 liefert die gemeinsame GD&T-Terminologie zur Beschreibung der geometrischen Beziehungen, die durch die reine Größenangabe nicht definiert werden.
Beginnen Sie an der Montagebank, nicht am Werkzeugschrank. Welche Funktion hat die Bohrung: Trägt sie ein Lager, führt sie ein Ventil, positioniert sie einen Passstift, dichtet sie Flüssigkeit ab, richtet sie Optiken aus oder dient sie lediglich als Durchgang für eine Schraube? Bei einem Lagergehäuse sind Achsenausrichtung und Zylindrizität wichtig. Bei einer Passstiftbohrung kommt es möglicherweise auf die exakte Positionierung an. Die Bohrung eines Hydraulikschiebers kann Größe, Geradheit, Oberflächenbeschaffenheit und Leckagerisiko berücksichtigen. Die Fertigungsmethode sollte sich an der Funktion orientieren, nicht an Gewohnheit.
Warum Aluminium die Entscheidung über die Oberflächenbearbeitung von Bohrungen verändert
Aluminium lässt sich zwar leicht abtragen, aber nicht automatisch mit einer Präzision im Mikrometerbereich bearbeiten. Viele Knetlegierungen werden mit hohen Drehzahlen geschnitten, doch eine stumpfe oder schlecht geschmierte Schneide kann Material am Werkzeug verschmieren. Diese Aufbauschneide verändert die effektive Schnittgeometrie und kann so die Bohrung beschädigen oder deren Durchmesser verändern. Unser praktischer Leitfaden zur Bearbeitung von 6061-Aluminium geht detaillierter auf dieses Problem ein. Im täglichen Schneidprozess sind eine scharfe Schneide, ein ausreichend dicker Span und ein freier Austrittsweg wichtiger als eine hohe Drehzahl.
Die Temperatur kann die Messwerte überraschend schnell beeinflussen. Wird ein warmes Werkstück unmittelbar nach der Messung vermessen und die Bohrung auf den Sollwert korrigiert, kann sich der Messwert nach dem Temperaturausgleich verringern. Dünne Gehäuse führen zu elastischer Verformung: Der Anpressdruck kann dazu führen, dass eine Bohrung in der Vorrichtung rund erscheint, nach dem Entformen jedoch unrund. Aluminiumguss bringt eine weitere Variable mit sich. Ein siliziumreicher Guss erhöht den Abrieb; Werkzeuge, die sich in 6061-T6- oder 7075-T651-Rohlingen gut verhalten, können dort deutlich anders verschleißen.
Deshalb sollte kein verantwortungsvoller Lieferant allein aufgrund der Legierungsbezeichnung universelle Vorschub-, Schnittgeschwindigkeits-, Aufmaß- oder erreichbare Toleranzwerte versprechen. Fräsergüte, Schneidenbearbeitung, Rundlaufgenauigkeit, Kühlmittel, Bohrungstiefe, unterbrochene Merkmale, Maschinensteifigkeit, Spannvorrichtungsbelastung und die tatsächliche Materialerwärmung beeinflussen das Ergebnis. Die Daten des Werkzeugmachers bilden den Ausgangspunkt; die Ergebnisse des ersten Testmusters sind der Entscheidungspunkt.
Wie das Einpunktbohren in der realen Produktion funktioniert
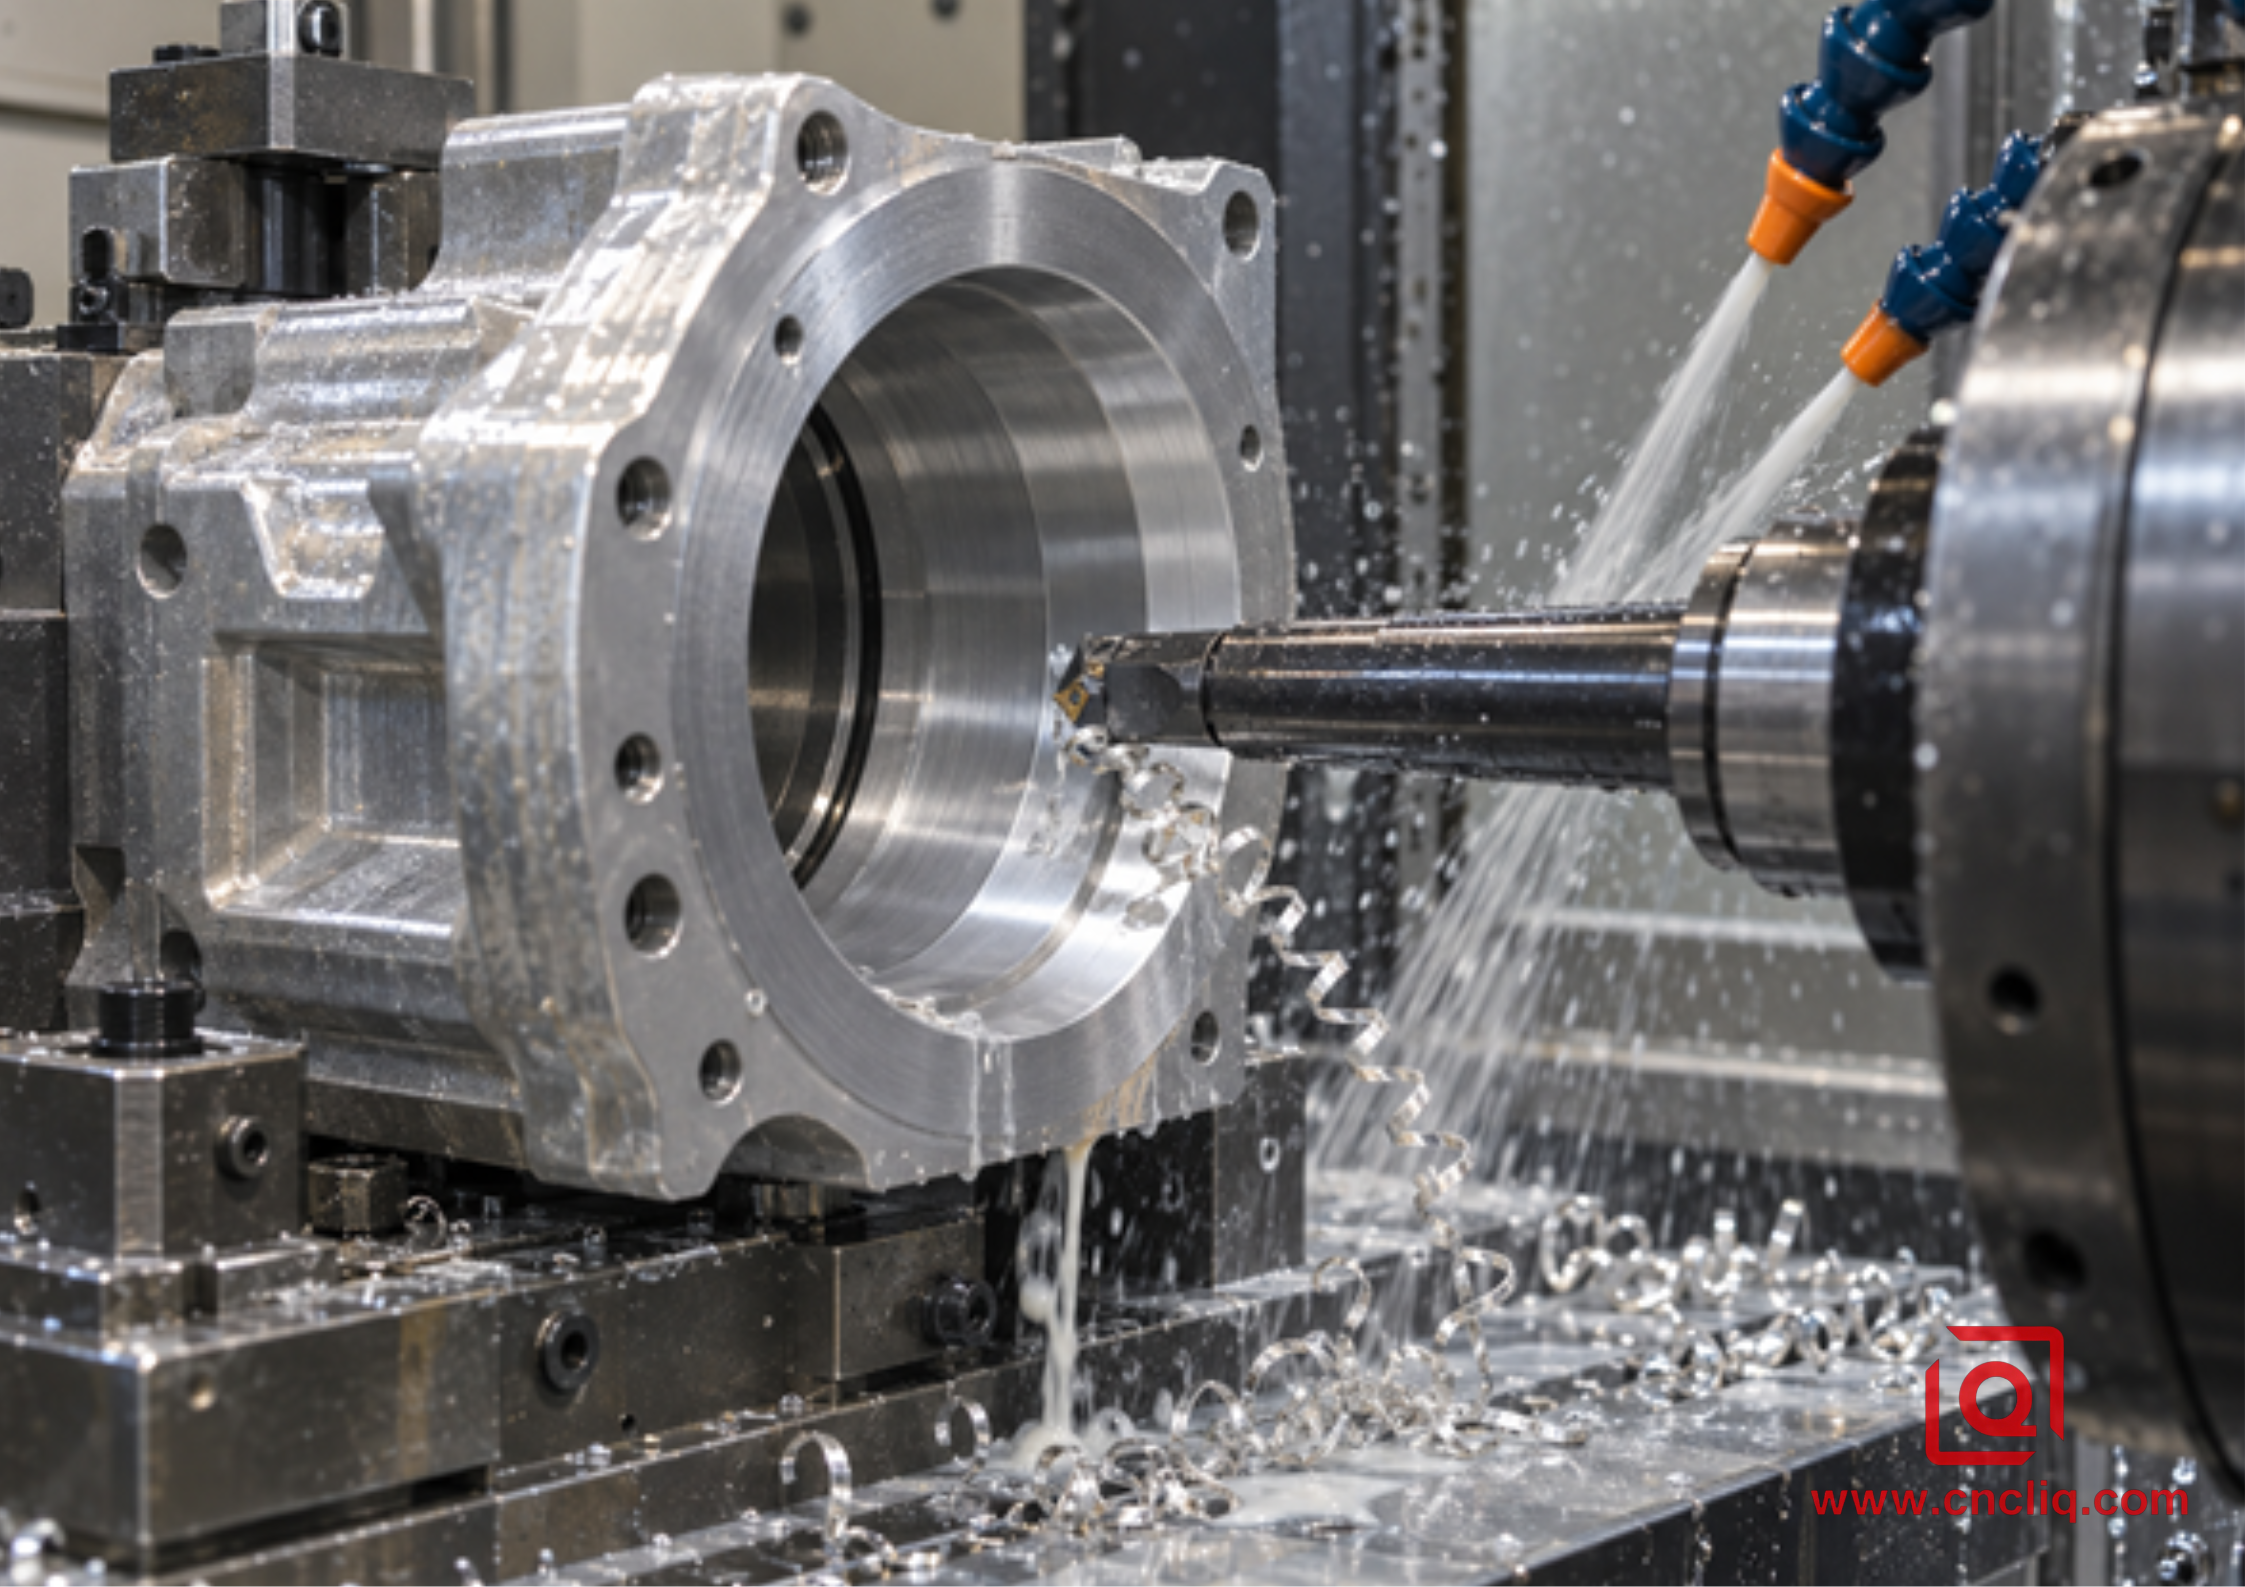
Mit dem Einpunktbohrverfahren lässt sich eine kontrollierte Bohrachse festlegen und der gemessene Durchmesser kann durch Werkzeugversätze korrigiert werden.
Ein Einpunkt-Bohrwerkzeug entfernt Material mit einer einzigen Schneide. In einem Bearbeitungszentrum dreht sich der Kopf oder die Stange, während das eingespannte Werkstück fixiert bleibt. An der Drehmaschine ist diese Bewegung üblicherweise umgekehrt: Das Werkstück dreht sich um die Stange. Beide Anordnungen bieten dem Maschinenbediener einen wertvollen Vorteil. Der Schnittweg kann einen neuen, fertigen Kreis erzeugen, anstatt jeden Fehler des Bohrers exakt nachzuzeichnen.
Wo Langeweile am stärksten ausgeprägt ist
Wir greifen bei ungeraden Durchmessern, größeren Bohrungen, Stufen, Rückbohrungen und kurzen Abschnitten zum Ausbohren, da der Einsatz einer speziellen Reibahle hier mehr Zeit in der Beschaffung als in der Spindel verbringen würde. Das Ausbohren ist auch dann sinnvoll, wenn die Bohrungsachse in derselben Aufspannung eng mit bearbeiteten Bezugspunkten korrespondieren muss. Unser Artikel über das mehrachsige CNC-Fräsen von Aluminiumgeometrien zeigt, warum die Reduzierung von Nachspannvorgängen bei komplexen Gehäusen die Passgenauigkeit der Bauteile verbessert.
Wo Langeweile scheitert
Der Bohrstangenvorspanner ist ein Kragarm. Ein größerer Überhang bedeutet geringere Steifigkeit, und ein kleiner Vorspanner tief in der Bohrung ist anfällig für Durchbiegung und Rattern. Die Symptome sind bekannt: ein sich wiederholendes Wellenmuster, eine trichterförmige Öffnung am Eintritt, Verjüngung in der Tiefe, lautes Schneiden oder instabile Abmessungen. Der sicherste erste Schritt ist in der Regel mechanischer Natur: Verwenden Sie den größten Vorspanner, der das Bohrloch und die Späne freigibt, verkürzen Sie den Überhang, verbessern Sie den Kontakt mit der Halterung und verstärken Sie die Vorrichtung, bevor Sie willkürliche Drehzahländerungen vornehmen.
Wie das Reiben in der realen Produktion funktioniert
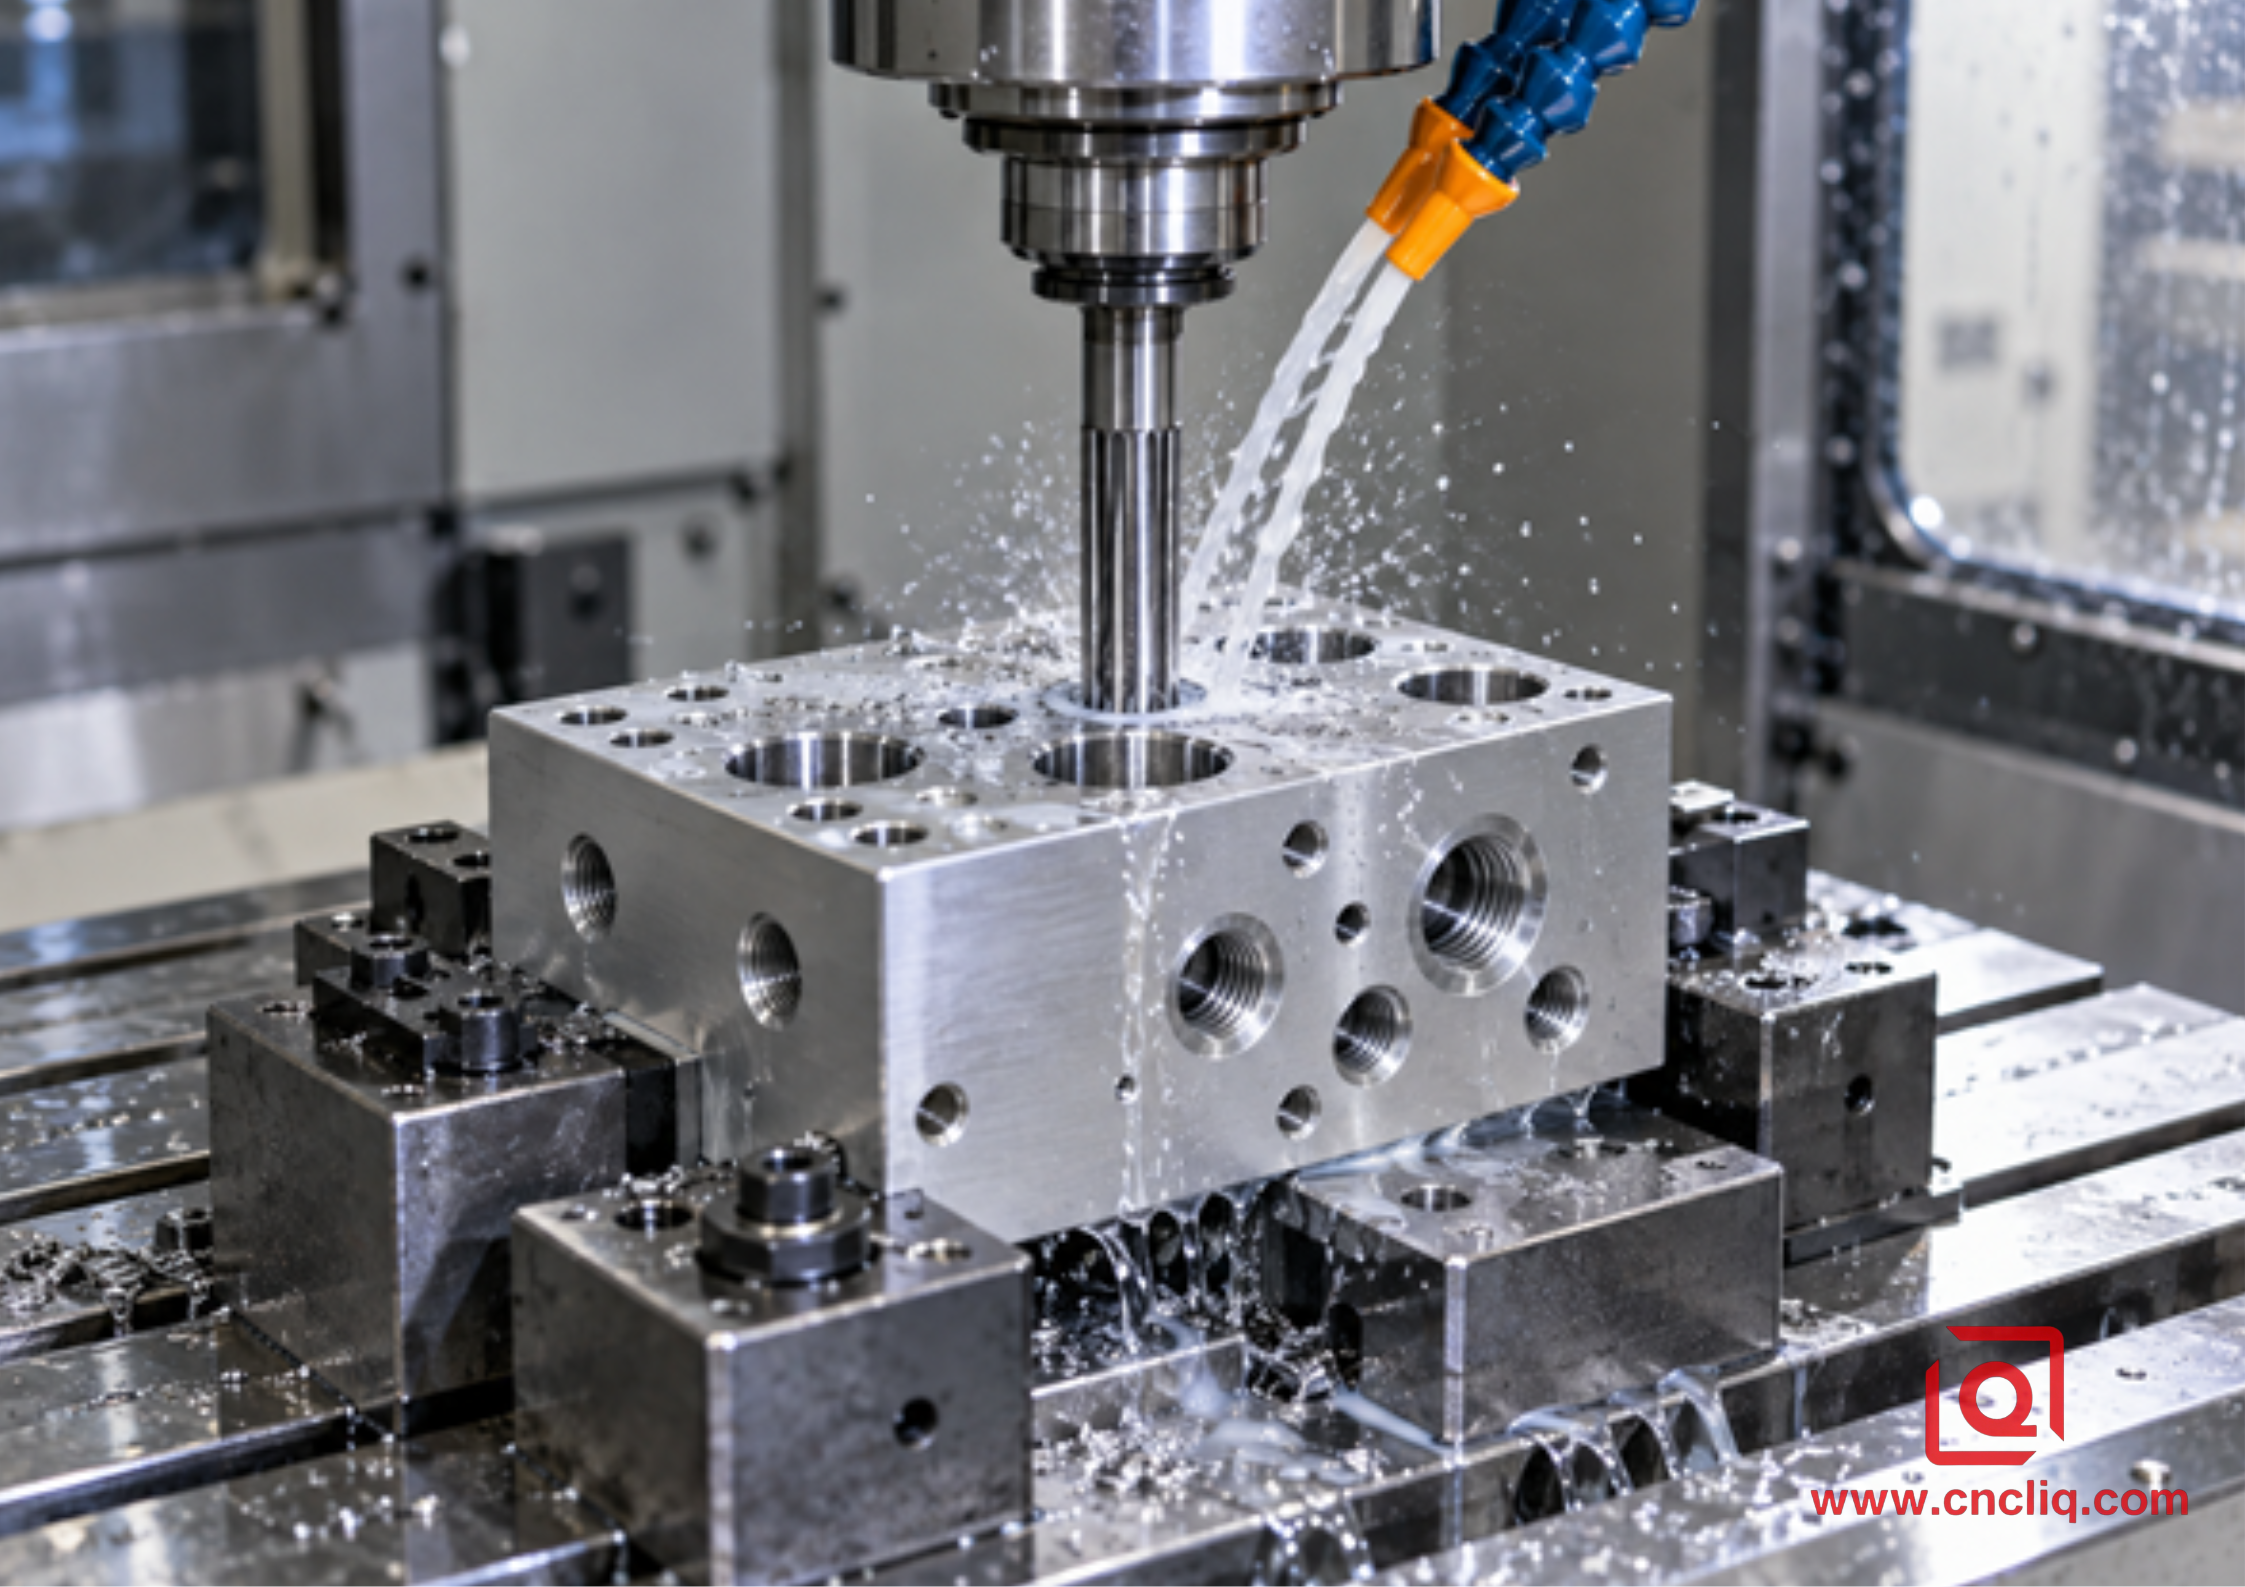
Das Aufreiben ist effizient, wenn das Vorbohrloch ein gleichmäßiges Spiel, eine korrekte Ausrichtung und genügend Spannutenraum für Aluminiumspäne aufweist.
Eine Maschinenreibahle nutzt mehrere Schneidkanten, um ein geringes Aufmaß aus einer vorhandenen Bohrung zu entfernen. Sie dient der Feinbearbeitung und ersetzt nicht das Vorbohren. Sind Vorbohrgeometrie, Rundlaufgenauigkeit des Halters, Kühlmittelzufuhr und Werkzeugzustand optimal eingestellt, ermöglicht das Reiben die schnelle und reproduzierbare Herstellung von Durchmesser und Oberflächengüte bei vielen identischen Teilen.
Der Reibeleitfaden von Kennametals hebt drei praktische Punkte hervor: Genügend Material für den Reibahle stehen lassen, um ein Reiben zu vermeiden; die Aufspannung mit geringem Überstand stabil halten; und die Reibahle nicht wie einen Bohrer bearbeiten. Der Leitfaden weist außerdem darauf hin, dass die Reibvorschübe oft höher sind als die Bohrvorschübe, während die Schnittgeschwindigkeit geringer ist. Die genauen Ausgangsdaten für das gewählte Werkzeug und die Legierung müssen jedoch vom Werkzeughersteller bezogen werden.
Wo das Aufreiben am stärksten ist
Das Aufreiben eignet sich gut für kleine und mittlere Standarddurchmesser, insbesondere wenn in einer Produktionscharge immer wieder dasselbe Loch vorkommt. Mehrere Schneidkanten teilen sich die Bearbeitung, und ein bewährtes Werkzeug kann das Loch in einem einzigen Arbeitsgang durchfahren. Der resultierende Zyklus lässt sich leicht automatisieren und in einem Angebot einfacher zeitlich abbilden als wiederholtes Messen und Justieren.
Das Werkzeug muss zum Bohrloch passen. Spiralrichtung, Spannutenabstand, Kühlmittelzufuhr durch das Werkzeug und Schneidkantenmaterial beeinflussen das Spanverhalten. Ein Beispiel aus der Serienfertigung: Die Fallstudie von Seco dokumentiert die H7-Schlichtbearbeitung mit einer 26-mm-PCD-Reibahle.
Wo das Aufreiben versagt
Eine Reibahle folgt tendenziell der vorgegebenen Bahn. Ein gebohrtes oder interpoliertes Loch kann ungenau, verbogen oder konisch sein; nach dem Reiben kann der Durchmesser zwar gut angezeigt werden, die Achse aber immer noch nicht stimmen. Bleibt zu wenig Material übrig, reiben die Ränder aneinander. Bleibt zu viel übrig, steigt das Drehmoment, die Schneiden füllen sich und das fertige Loch kann sich vergrößern. Zu großer Rundlauffehler führt dazu, dass eine Schneide stärker beansprucht wird als die anderen. Das Umkehren der Reibahle im Bohrloch kann dazu führen, dass Schneiden über die neue Oberfläche gezogen werden. Unterbrochene Querbohrungen können die Schneidkanten beschädigen und lokale Markierungen verursachen, sofern Werkzeug und Verfahren nicht dafür ausgelegt sind.
Entscheidungsmatrix: Welches Verfahren passt zu Ihrem Aluminiumteil?
Zustand des Teils | Bevorzugte Route | Grund |
Prototyp mit spezieller Bohrungsgröße | Einpunktbohrung | Der einstellbare Durchmesser macht eine spezielle Reibahle überflüssig und ermöglicht schnelle Konstruktionsänderungen. |
Große Lagerbohrung eng an einer bearbeiteten Fläche anliegend | Einpunktbohrung in der gleichen Konfiguration | Bessere Möglichkeit, Achsen- und geometrische Beziehungen zum Bezugssystem herzustellen |
1.000 identische Löcher der Größe H7 mit stabilen Vorbohrungen | Nach der Prozessvalidierung | Kurze Zyklen und vorhersehbare Wiederholgenauigkeit können die Kosten pro Teil senken. |
Kleines, tiefes Sackloch in klebrigem Schmiedealuminium | Nur mit geeigneter Spirale, Kühlmittel und Spanweg aufreiben; andernfalls überprüfen. | Chippackung, Rundlauf und Hitze können das Ergebnis dominieren |
Das Vorloch weist einen Lage- oder Geradheitsfehler auf. | Halbbohren, dann aufreiben, falls Oberflächengüte und Volumen dies rechtfertigen. | Durch das Bohren wird die Achse festgelegt; das Reiben sorgt für eine effiziente Endbearbeitung. |
Abgestufte, sich verjüngende oder unterbrochene Innengeometrie | Üblicherweise Einpunktbohrung oder speziell angefertigtes Werkzeug | Eine Standardreibahle ist von Natur aus nicht flexibel genug, um sich an veränderliche Geometrien anzupassen. |
Dünnwandiges Gehäuse durch Klemmung verformt | Zuerst die Werkstückspannung fixieren, dann das Schlichtwerkzeug auswählen. | Keines der beiden Verfahren kann eine Geometrie im freien Zustand garantieren, wenn das Teil im verformten Zustand bearbeitet wird. |
Die Hybridmethode: Erst bohren, zuletzt aufreiben
Bohren oder Reiben ist nicht immer eine Entweder-oder-Entscheidung. Ein Hybridverfahren ist oft die robusteste Lösung für eine Serienbohrung, die Achsenkontrolle mit schnellem Endmaß kombinieren muss:
1. Das Pilotloch wird durch Bohren oder kreisförmige Interpolation erstellt.
2. Die Bohrung sollte so weit vorgebohrt werden, dass die gewünschte Mittellinie erreicht und größere Verjüngungen oder Unebenheiten beseitigt werden.
3. Lassen Sie ein einheitliches Endmaß, das für die tatsächliche Reibahle, den Durchmesser und das Material empfohlen wird.
4. Aufreiben in einem kontinuierlichen, gut geschmierten Arbeitsgang mit kontrolliertem Rundlauf und Späneabfluss.
5. Messen Sie Größe und Geometrie, nachdem das Teil freigegeben wurde und sich die Temperatur stabilisiert hat.
Diese Vorgehensweise erfordert ein zusätzliches Werkzeug und einen Arbeitsschritt und ist daher nicht automatisch günstiger. Sie ist dann sinnvoll, wenn das alleinige Reiben zu viele Vorbohrungsfehler verursacht, während das Ausbohren jedes Serienteils auf Endmaß zu viel Zykluszeit oder Bedienereinstellungen in Anspruch nimmt. Bei tiefen Bohrungen konsultieren Sie bitte vor dem Festlegen der Zeichnung die zugehörige Bearbeitungsrichtlinie für Aluminium-Tiefbohrungen .
Anonymer Kundenfall: Frontabdeckung für Servomotor
Ein Kunde aus der Automatisierungstechnik forderte eine Servomotor-Frontabdeckung aus Aluminium mit zentralem Lagersitz, Zentrierzapfen und einem auf die Montagefläche abgestimmten Schraubenmuster. Die Anfrage wurde bewusst anonymisiert; die folgenden Abbildungen veranschaulichen einen plausiblen Anwendungsfall der Prozessentwicklung und stellen keine Aussage über die allgemeine Leistungsfähigkeit dar. Die Geometrie ähnelt stark der von Liqin bereits veröffentlichten Servomotor-Frontabdeckung , die aus ADC12-Aluminium gefertigt und deren innere und äußere Kreisformen CNC-bearbeitet sind.
Ausgangsproblem
Im ersten Arbeitsgang wurde der Lagersitz nach einem separaten Planfräsvorgang gebohrt und gerieben. Die Durchmesserwerte waren im oberen Toleranzbereich reproduzierbar, jedoch zeigte die KMG-Prüfung, dass die Bohrungsachse nach dem Entspannen nicht durchgehend rechtwinklig zur Montagefläche verlief. Ein Wechsel der Reibahlengröße konnte das Bezugsverhältnis nicht korrigieren. Das Team stellte außerdem fest, dass der Anpressdruck in der Nähe des dünnen Flansches die Rundheit im freien Zustand beeinflusste.
Überarbeitetes Verfahren
Die Bezugsfläche und die Bohrung wurden in einer Bearbeitungsaufspannung zusammengeführt. Der Kontakt der weichen Backen wurde in Richtung steiferer Rippen verlagert, die Spannkraft auf das durch Schnittversuche ermittelte Minimum reduziert und die Vorbohrung untermaßig interpoliert. Anschließend wurde mit einem kurzen, starren Einpunkt-Bohrwerkzeug die Lagerbohrungsachse festgelegt. Für die geplante Serie hing die endgültige Wahl vom Volumen ab: Die Endbohrung ermöglichte die Fertigung früher Prototypen und Durchmesseränderungen; nach Festlegung des Designs wurde ein spezieller Reibahlenbohrer als Schlichtschritt getestet, um die Zykluszeit zu verkürzen. Die Freigabe erfolgte durch Endteilprüfung, nicht durch Messung in der Vorrichtung.
Ergebnis und Lehre
Die entscheidende Verbesserung ergab sich nicht aus der Behauptung, ein Werkzeug sei genauer. Sie resultierte vielmehr aus der Ausrichtung des Prozesses an den funktionalen Anforderungen: Bezugspunktstrategie und Werkstückspannung kontrollierten die Achse; das Bohren korrigierte den Bahnverlauf; das Reiben wurde erst in Betracht gezogen, nachdem die Eingangsgeometrie stabil war. Dieselbe Logik sollten Käufer auch bei Motorgehäusen, Pumpendeckeln, Lagergehäusen und den Präzisionsbohrungen in einem kundenspezifischen Aluminium-Verteilerblock anwenden.
Inspektion: Mehr als nur den Durchmesser beweisen
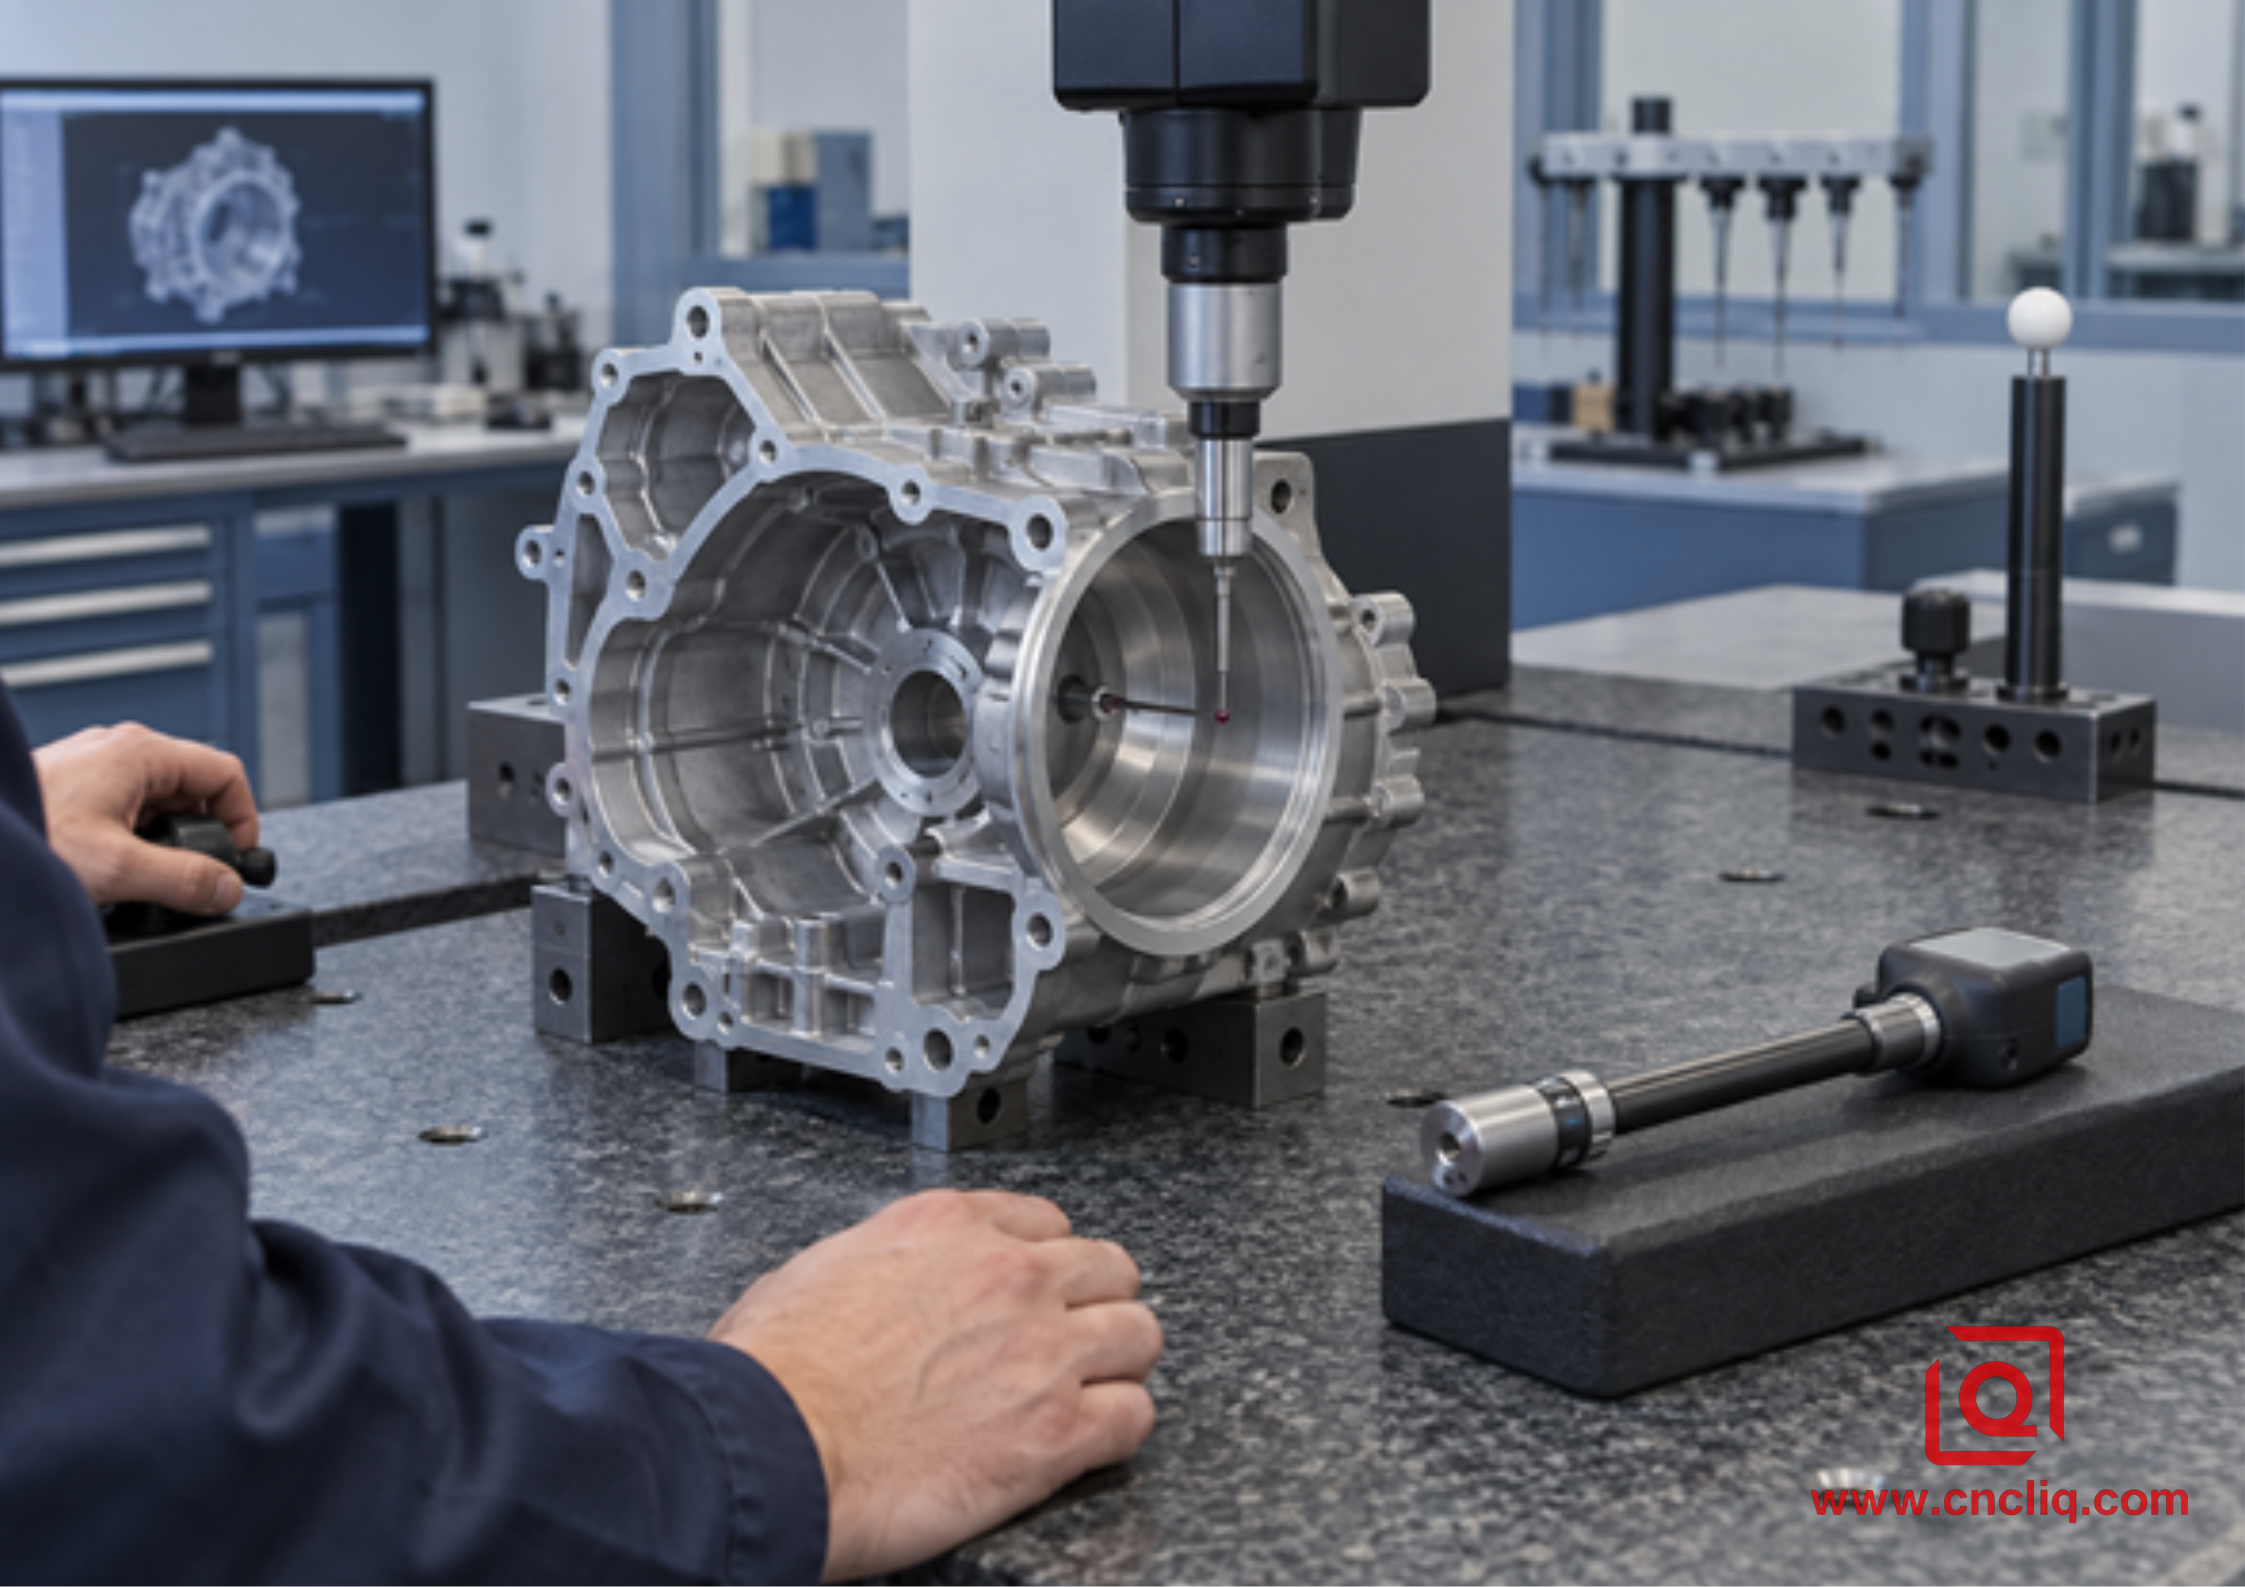
Ein leistungsfähiger Prüfplan trennt die Größe von Rundheit, Zylindrizität und bezugsbezogener Lage.
Ein Produktionsprüfplan sollte dem Risiko angemessen sein. Ein kalibriertes Bohrungsmessgerät eignet sich gut für vergleichende Maßprüfungen, sobald es gemäß einem geeigneten Standard beherrscht wird. Luftmessgeräte liefern präzise Vergleichsergebnisse für zylindrische Bauteile mit hohem Durchsatz. Ein Koordinatenmessgerät (KMG) hilft bei der Beurteilung von Achsenlage, -ausrichtung und Bezugspunkten, während ein Rundheits- oder Formmessgerät die bessere Wahl ist, wenn die Zeichnung eine detaillierte Rundheits- oder Zylindrizitätsprüfung erfordert. Ein Oberflächenrauheitsmessgerät ist erforderlich, wenn Ra oder ein anderer Texturparameter spezifiziert ist; das Aussehen allein reicht nicht aus.
Fassen Sie all diese Angaben nicht zu einer vagen Genauigkeitsangabe von 0,01 mm zusammen. Definieren Sie stattdessen das Merkmal, das Messverfahren, die Abtastfrequenz, die Temperaturbedingungen und die Akzeptanzregel. Liqins Artikel zur CMM-Prüfung bei der kundenspezifischen Aluminiumbearbeitung bietet weitere Informationen zur bezugsbasierten Verifizierung und zur Temperaturkontrolle.
Ein effektiver Qualitätsplan verknüpft jede kritische Zeichnungsanforderung mit einer definierten Prüfmethode, einer Akzeptanzgrenze und dem dokumentierten Ergebnis. Dieser nachvollziehbare Ansatz reduziert Missverständnisse zwischen Einkäufer, Maschinenbediener und Qualitätsingenieur und ermöglicht eine schnellere Ursachenanalyse bei Maßabweichungen. Bei Fertigungsaufträgen sollte der Kontrollplan zudem Erstmusterprüfungen, Stichproben während des Fertigungsprozesses, Endprüfungen, den Kalibrierstatus von Messgeräten und den Reaktionsplan für jedes abweichende Ergebnis festlegen. Klare Dokumentationen dienen nicht nur dem Nachweis der Konformität: Sie sichern die Montageleistung, verkürzen Genehmigungszyklen und geben den Einkaufsteams mehr Sicherheit bei der Skalierung eines validierten Prototyps in die Serienproduktion.
Merkmal | Nützliche Inspektionsmethode | Häufiger Fehler |
Bohrungsgröße | Geprüfte Bohrungslehre, Luftmessgerät oder geeignetes Innenmikrometer | Sich auf einen Messschieber für eine enge, funktionelle Bohrung verlassen |
Wahre Position oder Rechtwinkligkeit | Koordinatenmessgerät oder spezielles Funktionsmessgerät, das gemäß der Zeichnung konstruiert wurde | Die Annahme eines korrekten Durchmessers beweist eine korrekte Achse |
Rundheit oder Zylindrizität | Formmessinstrument oder validiertes Mehrabschnittsverfahren | Nur 1 Abschnitt an 2 Punkten prüfen |
Oberflächenstruktur | Kalibriertes Rauheitsmessgerät mit definierter Abschaltgrenze und Richtung | Beurteilung einer glänzenden Oberfläche mit dem Auge |
Chargenstabilität | Erstgenehmigung plus prozessbegleitende statistische Prozesskontrolle (SPC) des kritischen Merkmals | Prüfung nur der letzten verpackten Charge |
DFM- und RFQ-Checkliste für ein aussagekräftiges Angebot
Ein Bearbeitungslieferant kann nicht allein anhand eines Screenshots oder des Nenndurchmessers eine verantwortungsvolle Entscheidung treffen. Senden Sie das native 3D-Modell und eine kontrollierte 2D-Zeichnung und erläutern Sie die Funktion der Bohrungen. Bevor ein aussagekräftiges Angebot erstellt werden kann, benötigt die Angebotsanfrage einige Details:
· Nennen Sie die Legierung und den Zustand: 6061-T6, 7075-T651 oder die tatsächliche Gussgüte, nicht einfach nur Aluminium.
· Nenngröße und beide Grenzwerte angeben. Deutlich kennzeichnen, ob diese für blankes Metall, nach der Beschichtung oder für beide Arbeitsschritte gelten.
· Zeigen Sie die vollständige Bohrung an: Tiefe, Sack- oder Durchgangsbohrung, Eintrittsfase, Bodenspiel, Nuten sowie alle Querbohrungen, die den Schnitt unterbrechen.
· Erstellen Sie ein nutzbares Bezugssystem und fügen Sie die Positions-, Orientierungs-, Rundlauf-, Rundheits- oder Zylindrizitätskontrollen hinzu, die die Funktion tatsächlich benötigt.
· Weisen Sie auf die Oberflächenbeschaffenheit hin, wo sie von Bedeutung ist, und erklären Sie uns, warum: Lagerpassung, Dichtungslaufbahn, Schieberventil oder optische Ausrichtung erfordern jeweils unterschiedliche Entscheidungen.
· Prototypen- und Jahresmengen, erwartete Losgröße, angestrebte Lieferzeit und ob die Werkzeugkosten amortisiert werden können.
· Listen Sie die Unterlagen auf, die Ihr Genehmigungsprozess erwartet – beispielsweise eine Erstmusterprüfung (FAI), einen CMM-Bericht, ein Materialzertifikat, eine Fähigkeitsstudie oder ein PPAP-Paket.
· Überlassen Sie die Details der Endbearbeitung nicht dem Zufall. Definieren Sie Reinigung, Entgraten, Anodisieren, Abkleben und Verpacken.
Die Oberflächenbehandlung erfordert besondere Beachtung. Durch Anodisieren verändert sich die Oberfläche, was sich auf enge Bohrungen auswirken kann. Daher sollten in der Zeichnung Abklebearbeiten, Nachbearbeitungsmaße und Prüfschritte angegeben werden. Der umfassendere Leitfaden für CNC-Fräsen und Toleranzen von Aluminium erläutert, warum pauschale enge Toleranzen die Kosten erhöhen, ohne die Funktion zu verbessern.
Benötigen Sie eine Prozessempfehlung und nicht nur einen Stückpreis? Senden Sie Liqin Ihre STEP-Datei, 2D-Zeichnung, Legierung, Menge und Angaben zu kritischen Bohrungsbereichen. Unser Ingenieurteam prüft, ob das abschließende Bohren, Reiben oder eine Kombination beider Verfahren das Montagerisiko am besten minimiert. Fordern Sie eine DFM-Prüfung und ein Angebot an.
Wenn das Messgerät Nein sagt: Eine Fehlersuchtabelle für die Werkstatt
Symptom | Mögliches Untersuchungsgebiet | Erste Überprüfungen |
Das Bohrloch verjüngt sich mit zunehmender Tiefe | Stangendurchbiegung, Verschleiß der Einsätze, thermische Drift, schwache Werkstückspannung | Überhang verringern, Stangendurchmesser erhöhen, Kante prüfen, Teiletemperatur und Freigabezustand prüfen |
Das aufgeriebene Loch ist zu groß | Rundlauffehler des Halters, Aufbauschneiden, Fehlausrichtung, zu hohe Drehzahl, beschädigte Fase | Werkzeug angeben, Ränder prüfen, Halter und Kühlmittel kontrollieren, Vorbohrung prüfen |
Das Ende zeigt Klapperringe | Geringe Steifigkeit, fehlerhafter Eingriff, schlechter Werkzeugzustand, instabiler Vorschub oder ungleichmäßige Drehzahl | Zuerst die mechanische Steifigkeit optimieren; anschließend die Parametervorgaben des Werkzeugherstellers nutzen. |
Der Durchmesser passt, aber die Montage blockiert. | Rundheit, Konizität, Position, Beschichtungsaufbau, Grat an der Querbohrung | Messen Sie Geometrie und Beschichtungszustand, nicht nur die 2-Punkt-Größe. |
Die ersten Abschnitte passieren, die späteren Abschnitte driften ab. | Werkzeugverschleiß, Aluminiumaufnahme, Kühlmitteltemperatur, Messmethode | Spurgröße nach Teilefolge, Kante reinigen und prüfen, Messwiederholbarkeit validieren |
Klicken Sie hier für Ihre Anfrage 👆
Häufig gestellte Fragen
1. Ist Bohren bei Aluminium immer genauer als Reiben?
Nein. Die beiden Werkzeuge lösen unterschiedliche Probleme. Ein Ausdrehkopf ermöglicht es dem Bediener, eine Achse zu korrigieren und die Größe anzupassen; eine bewährte Reibahle kann schnell und präzise das gleiche Vorbohrloch herstellen, Werkstück für Werkstück. Zunächst muss geklärt werden, was genau unter „präzise“ zu verstehen ist. Größe ist nicht gleich Position, Position ist nicht gleich Rundheit, und keine dieser Eigenschaften ist geschützt, wenn Maschine, Halterung, Vorrichtung, Temperatur oder Messgerät instabil sind.
2. Mein Bohrloch ist nicht mittig. Kann man es mit einer Reibahle begradigen?
Nur in begrenztem und unvorhersehbarem Umfang. Eine Reibahle folgt im Allgemeinen der durch das Vorbohrloch vorgegebenen Bahn und Geometrie. Wenn die genaue Position oder Geradheit entscheidend ist, sollte die Achse vor dem Reiben durch Interpolation oder Vorbohren festgelegt und das fertige Verhältnis zu den Zeichnungsbezugspunkten überprüft werden.
3. Wie viel Material sollte vor dem Aufreiben von Aluminium übrig bleiben?
Es gibt kein allgemeingültiges Toleranzmaß. Dieses variiert je nach Enddurchmesser, Reibahlenkonstruktion, Werkzeugmaterial, Legierung, Tiefe, Kühlmittel und Vorbohrqualität. Zu geringes Toleranzmaß kann zu Werkzeugreibung führen; zu hohes Toleranzmaß kann die Schneidkanten überlasten und Späneansammlungen verursachen. Verwenden Sie die Daten des jeweiligen Reibahlenherstellers und überprüfen Sie die Ergebnisse anschließend in einem kontrollierten Erstmusterversuch.
4. Welches Verfahren ist für die Herstellung kundenspezifischer Aluminiumteile günstiger?
Bei Prototypen und sich ändernden Konstruktionen vermeidet das Ausbohren in der Regel die Bestellung einer neuen Reibahle bei jeder Durchmesseränderung. Sobald die Konstruktion und die Vorbohrung festgelegt sind, kann sich die Wirtschaftlichkeit ändern. Reiben kann die Zykluszeit so weit verkürzen, dass es sich bei mittleren oder langen Serien lohnt. Vergleichen Sie den gesamten Arbeitsablauf: Werkzeugkosten, Rüstzeiten, Messzeit, erwartete Werkzeugstandzeit, Ausschuss und die Kosten einer fehlerhaften Montage. Die Spindellaufzeit allein ist nur ein Teilaspekt.
5. Welche Angaben muss ich machen, um ein verlässliches Angebot für das Aufbohren oder Aufreiben zu erhalten?
Senden Sie das 3D-Modell, die kontrollierte 2D-Zeichnung, die Aluminiumgüte und -härte, Bohrungsgrenzen, GD&T-Bezugspunkte, Oberflächenbeschaffenheit, Tiefe und Unterbrechungen, Beschichtungszustand, Mengen, Prüfdokumentation und Montagefunktion. Bei sensiblen Konstruktionen ist vorab eine Geheimhaltungsvereinbarung (NDA) zu treffen; anschließend ist der vollständige Datensatz über den vereinbarten Kanal zu übermitteln.
Klicken Sie hier für Ihre Anfrage 👆
Zusammenfassung
Es gibt kein Patentrezept. Bohren ist sinnvoll, wenn die Größe angepasst werden muss, die Achse korrigiert werden muss, die Geometrie ungewöhnlich ist oder sich das Design noch ändert. Reiben kommt zum Einsatz, sobald das Vorbohrloch stabil ist und die Zykluszeit relevant wird. Bei anspruchsvollen Aufgaben können wir beide Verfahren verwenden. Halten Sie das Bauteil fest, ohne es zu quetschen, lassen Sie die Temperatur sich stabilisieren und prüfen Sie Größe, Form, Position und Oberflächenbeschaffenheit anhand der Zeichnung, nicht anhand einer optisch ansprechenden Oberfläche. Senden Sie die Funktionsanforderungen mit Ihrer Angebotsanfrage, damit der Prozess auf Montagerisiken und nicht auf Vermutungen basiert.
Kontaktinformationen
Firma: Ningbo Liqin Industry Co., Ltd.
Tägliche Kundenbetreuung und Kundendienst: service@shturl.zhuwanying@cncliq.com
Neue Anfragen, Angebote und Bestellgespräche: business@shturl.zhouli@chinaliqin.com
Hotline: +86 18757148656
Haftungsausschluss
Alle technischen Artikel, Materialspezifikationen, Bearbeitungsempfehlungen und Details zur Oberflächenbehandlung, die auf diesem Blog veröffentlicht werden, dienen ausschließlich Informations- und Referenzzwecken. Bitte beachten Sie, dass die allgemeinen Blog-Informationen keine unterzeichneten technischen Vereinbarungen ersetzen. Da kundenspezifische Teile je nach Materialchargennummer, Maschinenkalibrierung und spezifischen Toleranzen variieren, unterliegen verbindliche Qualitätsvorgaben ausschließlich Ihren genehmigten CAD-Zeichnungen, unterzeichneten Verträgen und formalen Qualitätsplänen.
Alle auf diesem Blog vorgestellten Kundenfallstudien wurden vollständig anonymisiert und bereinigt. Die gezeigten Leistungskennzahlen, Fertigungsabläufe und Bilder dienen ausschließlich der Veranschaulichung unserer kundenspezifischen Bearbeitungsmöglichkeiten und stellen keinen allgemeingültigen Standard für alle Aufträge dar.
Liqin Fertigungsteam
Aufbauend auf 18 Jahren Erfahrung in der Präzisionsfertigung produziert Ningbo Liqin Industry hochpräzise Metallkomponenten für anspruchsvolle globale Märkte. Unser 6.500 m² großes Produktionszentrum ist mit über 150 Maschinen ausgestattet und bietet 4- und 5-Achs -CNC-Bearbeitung , Dreh-Fräsen, Kaltfließpressen und Druckguss unter einem Dach. Diese Ausstattung ermöglicht uns die nahtlose Abwicklung von Projekten – von der ersten CAD-Entwurfsphase bis zur Auslieferung der fertigen Teile.
Wir garantieren kompromisslose Qualitätskontrolle. Enge Toleranzen werden mit der dafür erforderlichen Ingenieursdisziplin behandelt. Unsere QA-Ingenieure sind nach ISO 9001, ISO 13485 und IATF 16949 zertifiziert und führen strenge IPQC-, FQC- und OQC-Prüfungen an jeder einzelnen Produktionscharge durch. Von der Koordinatenmessung und optischen Profilierung bis hin zu Härte- und Salzsprühtests validieren wir Ihre kritischen Spezifikationen im Vorfeld, sodass Sie einbaufertige Komponenten ohne Montageprobleme oder kostspielige Produktionsstillstände erhalten. Neben der Fertigung können Sie sich auf unsere Reaktionszeiten von zwei Stunden bei neuen Angebotsanfragen, direkte Unterstützung bei der Prototypenfertigung und reibungslosen Exportversand nach Europa, Nordamerika, Asien und Ozeanien verlassen.
Wir freuen uns auf Ihre Anfragen und Muster. Besuchen Sie unsere Website oder kontaktieren Sie uns direkt für ein unverbindliches Angebot!
