 Deutsch




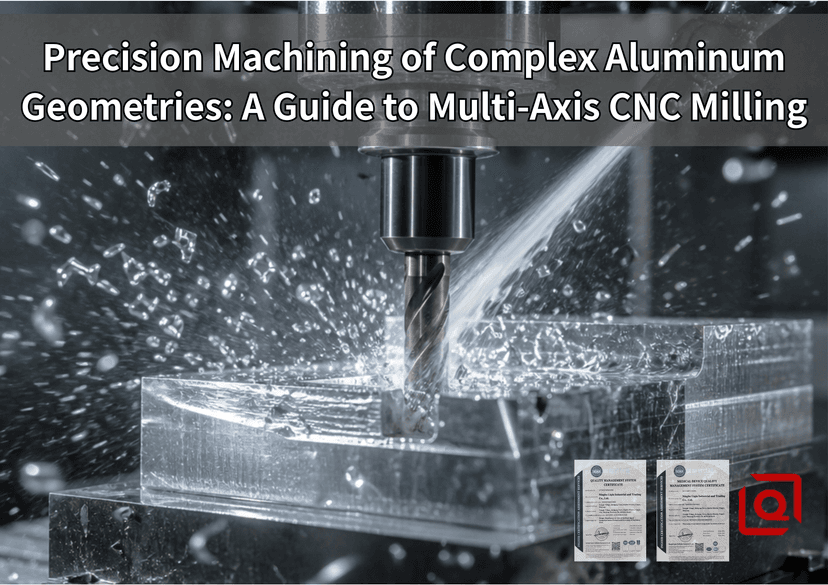
Das Konstruieren von Präzisionsbauteilen aus Aluminium am Computerbildschirm ist übersichtlich, vorhersehbar und unkompliziert. Ganz anders sieht es aus, wenn man beobachtet, wie ein Vollhartmetall-Schaftfräser mit hoher Spindeldrehzahl in einen Block aus Flugzeugaluminium eindringt und dabei anspruchsvolle geometrische Vorgaben über mehrere Winkel hinweg erfüllen muss.
Sobald Ihre Bauteile über einfache prismatische Geometrien hinausgehen – wie z. B. tiefe Aussparungen, multidirektionale Hydraulikanschlüsse, schlanke interne Versteifungsrippen und komplexe Winkelbearbeitungen – stoßen herkömmliche 3-Achs-Fräsmaschinen an ihre Grenzen. Die Bediener müssen die Spindel anhalten, das Werkstück ausspannen, den Block umdrehen, ihn in die sekundären Weichspannbacken einsetzen und die Bezugsflächen mit einer Messuhr neu ausrichten. Jeder einzelne manuelle Eingriff führt zu Abweichungen im Werkstückaufbau. Referenzkanten verschieben sich leicht, feine Späne setzen sich unter kritischen Auflageflächen fest, und dünne Wände verziehen sich bei ungleichmäßiger Spannung.
Mehrachsige Bearbeitung – einschließlich 3+2-Positionsindexierung und vollständiger simultaner 5-Achs-CNC-Konturierung – beseitigt diese betrieblichen Reibungsverluste. Durch die Rotation von Schneidwerkzeug und Werkstück im koordinierten Raum können Maschinen in einer einzigen sicheren Aufspannung fünf offene Flächen bearbeiten.Dieser Leitfaden erläutert die Abläufe in unserer Fertigung beim Schneiden komplexer Aluminiumstrukturen: Spannungsarmglühen, Vermeidung von Werkzeugschwingungen an hauchdünnen Rippen und Optimierung der Werkzeugwege für ein ausgewogenes Verhältnis zwischen Zykluszeiten und Toleranzen im Mikrometerbereich.
1. Der eigentliche Engpass: Rüstabweichungen vs. Freiheit durch Einzelaufspannung
Wenn eine neue technische Zeichnung mit Merkmalen auf vier oder fünf verschiedenen Flächen bei uns eintrifft, erfordert der herkömmliche Ansatz mehrere Aufspannungen.
Die Zerspanungsmechaniker richten eine erste Spannplatte für die Hauptfläche ein, fräsen die oberen Aussparungen aus, lösen das Werkstück manuell, drehen es für die Unterseite und fertigen dann speziell angefertigte Winkelkeile an, um die schrägen Bohrungen an den Seitenflächen zu bearbeiten.Diese ständige Handhabung birgt erhebliche Fertigungsrisiken:
-
Die physikalischen Spannkräfte schwanken jedes Mal, wenn ein Bediener einen manuellen Schraubstockgriff festzieht, was zu geringfügigen mechanischen Verschiebungen führt.
-
Mikroskopisch kleine Aluminiumspäne können sich leicht unter den Bezugspunkten verstecken und die gesamte Bauteilgeometrie um unmerkliche Winkel verkippen, die sich über die Längsabmessungen summieren.
-
 OP10 (Oben) -> Manuelles Wenden -> OP20 (Unten) -> Winkelplatte -> OP30 (Seite A) -> OP40 (Seite B)
Ergebnis: Mehrere Möglichkeiten für Bedienungsfehler, Toleranzabweichungen und verlängerte Wartezeiten.

Kontinuierliche / 3+2-Achs-Bearbeitung (Einzelaufspannung):

[Rohmaterial auf unterer Schwalbenschwanzaufnahme] -> Mehrseitiges Schneiden in einem Zyklus
Ergebnis: Alle kritischen Merkmale beziehen sich auf dasselbe Master-Koordinatensystem, das von einem automatischen Messtaster in der Spindel festgelegt wird.
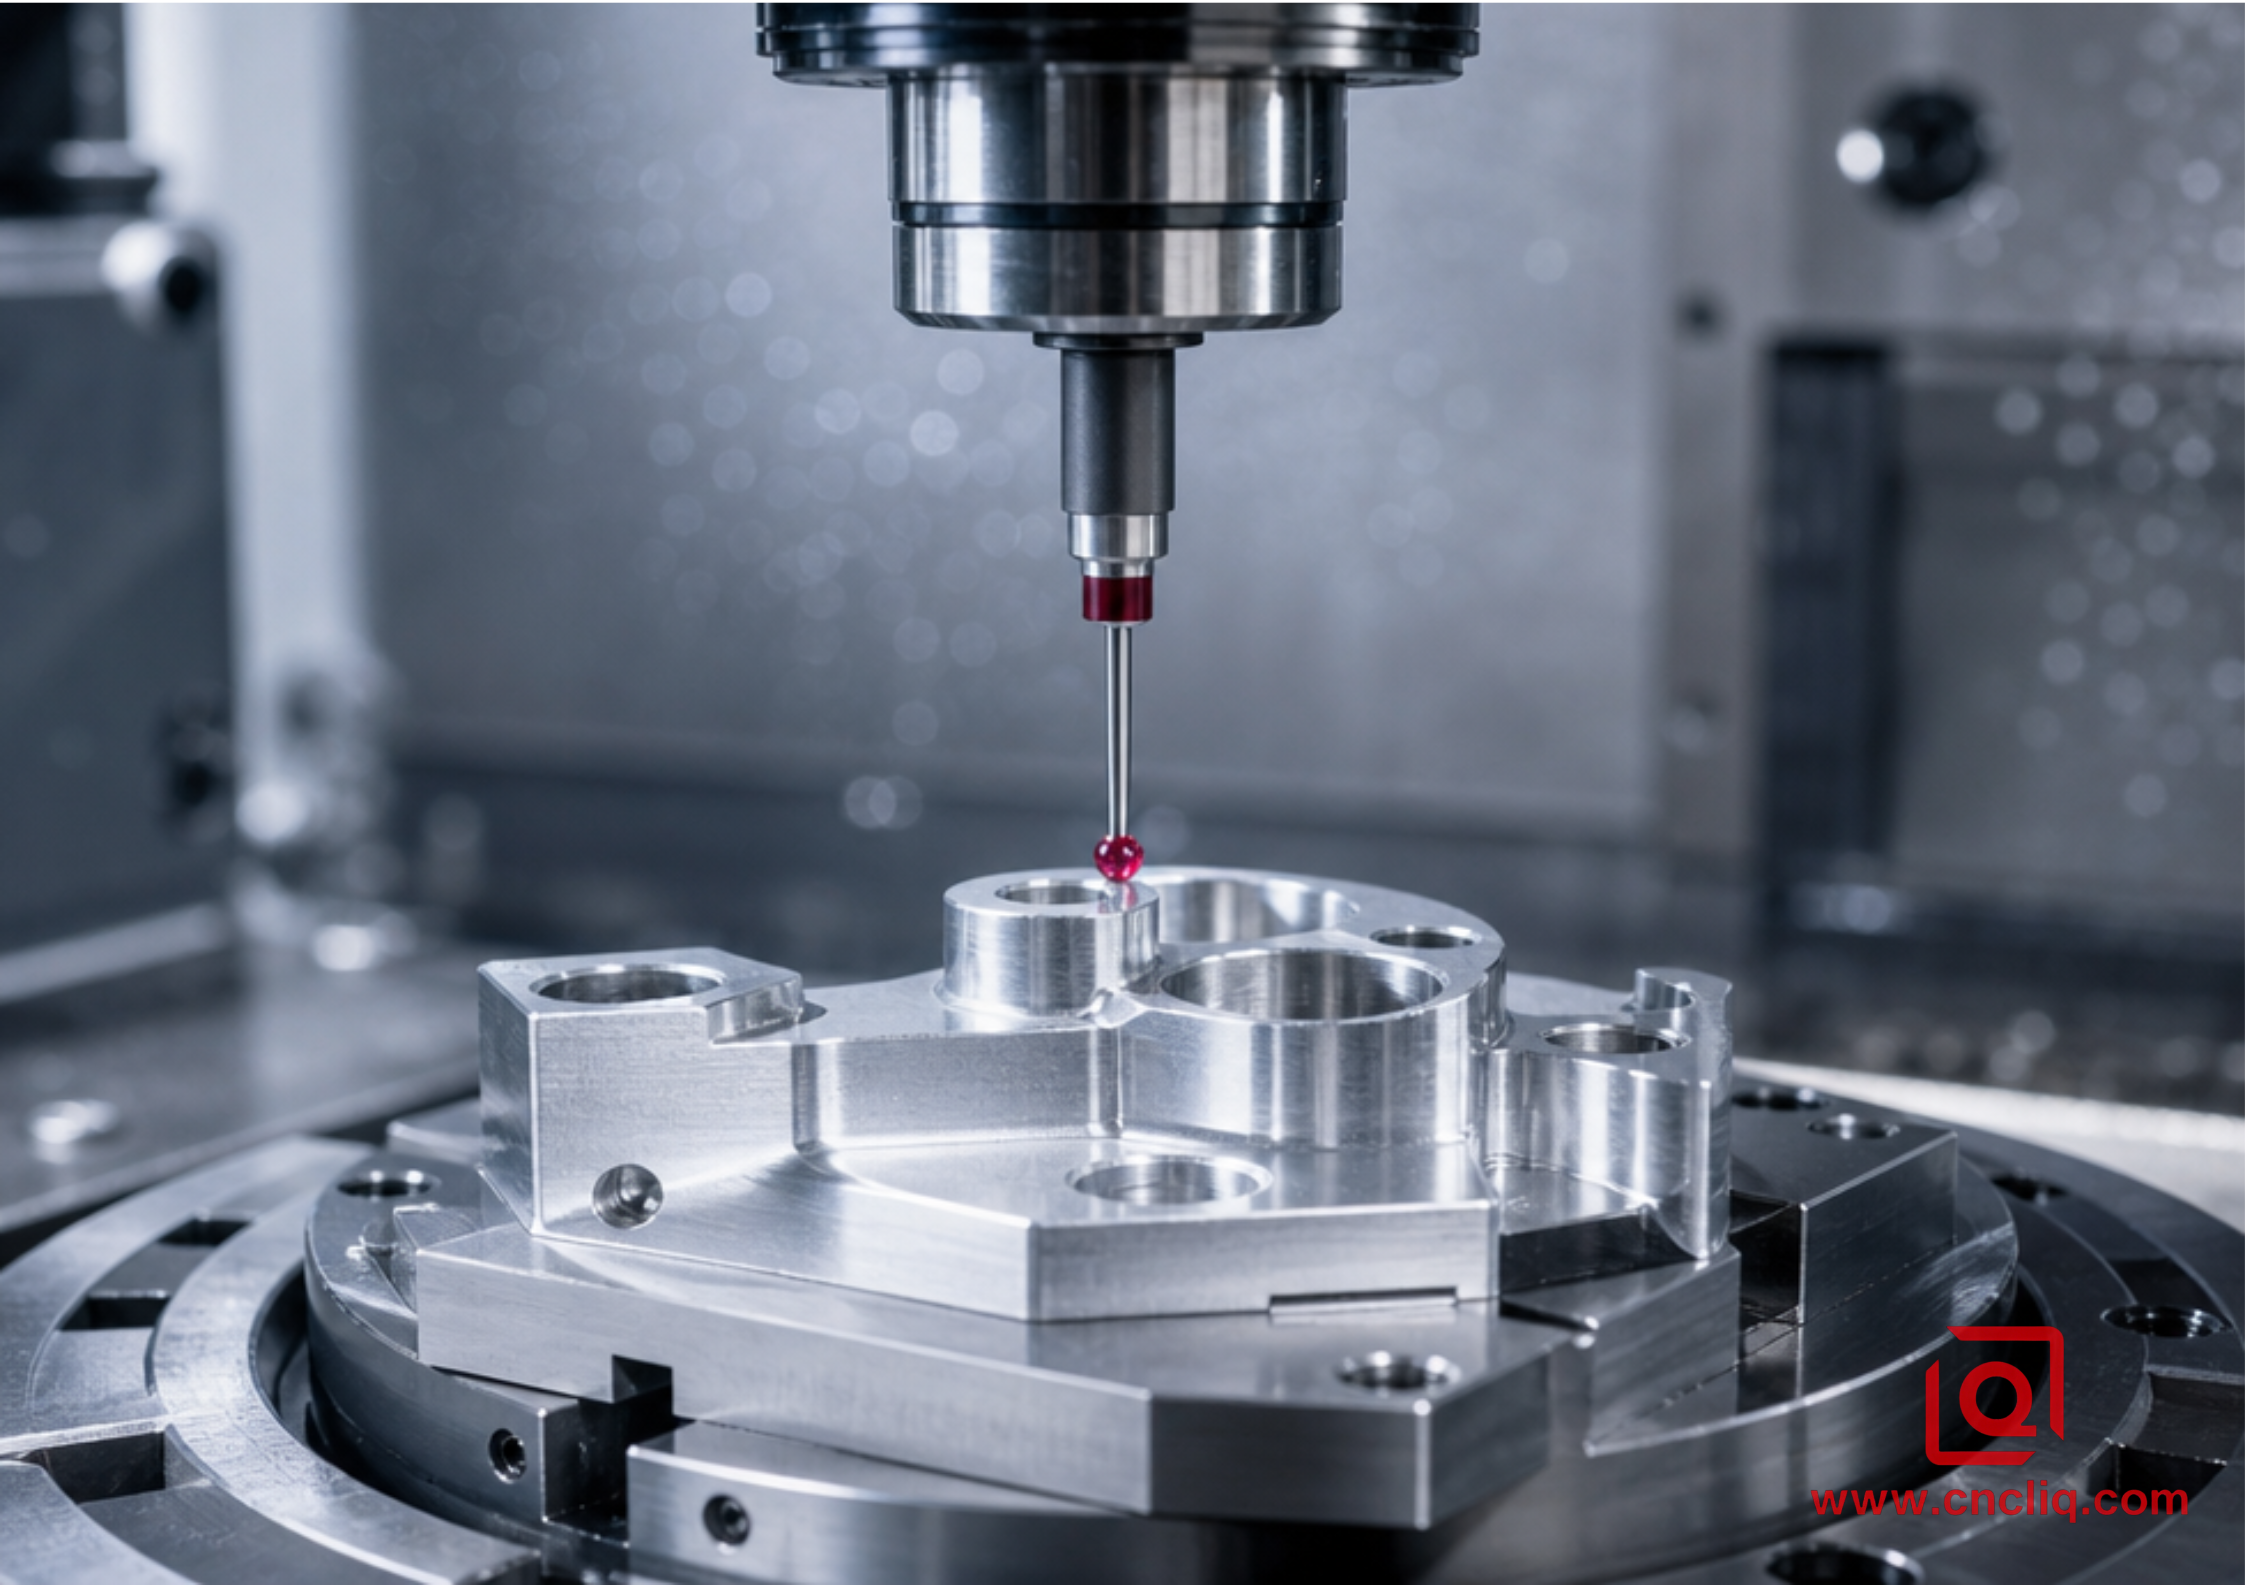
Beim 3+2-Positionenfräsen schwenken die Drehachsen der Maschine, um das Werkstück direkt zum Fräser zu führen und es fest zu fixieren, während die Linearachsen die Standard-Fräsroutinen ausführen. Anstatt mit langen, vibrierenden Schaftfräsern, die unter Last kreischen, tief in schräge Taschen einzudringen, positioniert die Maschine das Werkstück so, dass der Programmierer kurze, kompakte Fräser einsetzen kann, die sicher in starren Halterungen gehalten werden. Die Werkzeugdurchbiegung wird drastisch reduziert. Vibrationsflattern verschwindet, und raue Oberflächengrate werden direkt von der Schneide zu gleichmäßigen, sauberen Oberflächen geglättet.
2.Aluminiumlegierungen unter der Spindel: Verhalten, Spanbildung und Verzug
Aluminium wird aufgrund seines geringen Gewichts und seiner guten Zerspanbarkeit weltweit geschätzt. Unterschiedliche Legierungen verhalten sich jedoch unterschiedlich, sobald ein Hochgeschwindigkeitsfräser große Materialmengen abträgt. Die Wahl der falschen Härte oder Legierung für ein Hohlkörper kann zu verzogenen Bauteilen führen, lange bevor die Teile die Qualitätskontrolle erreichen.
-
6061-T6 / 6061-T651: Dies ist der Standard für die Herstellung von Konstruktionsbeschlägen. Es lässt sich sauber schneiden, bildet handliche Späne, die sich unter hohem Kühlmitteldruck leicht abführen lassen, und nimmt eloxierte Oberflächen gleichmäßig an. Rohes 6061-Blech weist jedoch aufgrund des Strangpress- oder Walzprozesses innere mechanische Spannungen auf. Wir bestehen daher darauf, für tiefe Taschenbearbeitungen spannungsarm geglühtes T651-Blech zu verwenden. Versucht ein Betrieb, tiefe, asymmetrische Taschen in Standard-Strangpressmaterial zu fräsen, wölbt sich das Bauteil nach dem Lösen des Schraubstockdrucks wie eine flache Schale nach oben.
-
7075-T651: Eine extrem feste Zinklegierung, die in der Luft- und Raumfahrt sowie in der Hochleistungsrobotik bevorzugt wird. Sie lässt sich mit einem klaren, trockenen Geräusch schneiden und erzeugt saubere, spröde Späne mit minimaler Gratbildung an dünnen Kanten. Es hält enge Gewinde und scharfe Konturen außergewöhnlich gut, allerdings müssen Programmierer sanfte Verzögerungsbögen in engen Ecken programmieren, um mikroskopische Ausbrüche an den empfindlichen Hartmetall-Schneidkanten zu vermeiden.
-
5052-H32: Eine magnesiumhaltige Blech- und Plattenlegierung, die für ihre Korrosionsbeständigkeit in Marinequalität und ihre Duktilität geschätzt wird. Auf dem Maschinenbett fühlt sich 5052 weich und klebrig an. Ohne kontinuierliche Hochdruckkühlung der Werkzeugnuten neigen die Späne dazu, sich direkt an den Schneidkanten festzuschweißen, wodurch Aufbauschneiden entstehen, die empfindliche Werkzeuge schnell beschädigen.
-
Gegossene Werkzeugplatte (MIC-6): Dieses als Stranggussplatte hergestellte Material ist nahezu frei von inneren mechanischen Spannungen. Es verzieht sich nicht und biegt sich nicht durch, egal wie viel Material Sie von beiden Seiten abtragen. Es ist die erste Wahl für Mehrkanal-Vakuumverteiler und Kameraausrichtungsbasen. Konstrukteure müssen jedoch beachten, dass seine geringere Zugfestigkeit keine aggressiven zyklischen Belastungen oder tiefe Gewinde mit hohem Drehmoment aushält.
Primäre Aluminiumlegierungen in der Mehrachsenfertigung
| Legierung && Härtezustand | Mechanisches Festigkeitsprofil | Bearbeitungsverhalten &&& Spaneigenschaften | Kosmetische &&& Oberflächenverträglichkeit | Hauptanwendungen im Maschinenbau |
| Al 6061-T651 | Mittlere Streckgrenze, hohe Zähigkeit | Vorhersehbare Spanverformung; erfordert spannungsarm geglühtes T651-Material, um Taschenverformungen zu vermeiden | Hervorragendes Ansprechverhalten auf Typ 2 Klar-/Farbanodisierung und Typ 3 Harteloxierung | Allgemeine Gehäuse, Sensorhalterungen, Roboterverbindungen, Strukturplatten |
| Al 7075-T651 | Sehr hohe Streckgrenze, vergleichbar mit Baustahl | Schnitt extrem sauber; minimale Gratbildung; erfordert sanfte Werkzeugwege am Eckeneinlauf | Erfordert präzise Kontrolle des Chemikalienbehälters während des Anodisierens, um trübe Grautöne zu vermeiden | Strukturelle Befestigungselemente für die Luft- und Raumfahrt, hochbelastete Schwingarme, optische Gehäuse |
| Al 2024-T351 | Ausgezeichnete Scherfestigkeit; hinterlässt saubere gefräste Wände; anfällig für atmosphärische Oxidation Geringere Korrosionsbeständigkeit; erfordert typischerweise eine chemische Konversionsbeschichtung Flugzeugzellenkomponenten, zyklische Belastungshalterungen, Hydraulikventilgehäuse | |||
| Al 5052-H32 | Geringere Festigkeit, hohe Duktilität | Zähflüssig und anfällig für Spanverschweißung; erfordert polierte Werkzeugnuten und Kühlmittelzufuhr | Ausgezeichnete Beständigkeit gegen Seewasserkorrosion; sauberes, ästhetisches Ergebnis nach dem Anodisieren | Abdeckungen für Seewassersensoren, gebogene Blech- und gefräste Hybridbaugruppen |
| Gussplatte (MIC-6) | Geringere Zugfestigkeit, vollständig spannungsfrei | Erzeugt feine, körnige Späne; keine thermische oder spannungsbedingte Bewegung nach intensivem Abtragen | Die poröse Körnung schränkt die kosmetische Spiegelpolitur ein; nur funktionelles Anodisieren | Vakuumverteilerplatten, optische Prüfstände, Halbleiter Werkzeugführung |
3. Werkzeugwege, Schwingungsdämpfung und Parameterbalance
Das Drehen eines Werkzeugs mit hoher Drehzahl durch einen offenen Aluminiumblock ist einfach. Die Herausforderung besteht darin, kontinuierliche Fünf-Achs-Werkzeugwege um dünne vertikale Wände zu führen, tiefe sphärische Kammern ohne Ausbrüche zu formen und Übergangsspuren an überlappenden Schnittebenen zu vermeiden.
Werkzeugauswahl bei komplexen Formen
-
Spannungsauswurf: Wir setzen beim Schruppen von Taschen häufig auf 3-schneidige Hartmetall-Schaftfräser. Ein 3-schneidiges Werkzeug bietet ein ausgewogenes Verhältnis zwischen Werkzeugkerndicke und offenem Spannutenvolumen, sodass große Metallspäne nach oben ausgeworfen werden können, ohne sich in den Spannuten zu verfangen. Für die Bearbeitung komplexer Bodenflächen und skulpturaler Konturen sorgen spezielle 2- und 3-schneidige Polierfräser für seidenweiche Schnitte ohne Werkzeugschlepp.
-
Die Gefahr falscher Beschichtungen: Werkzeugbeschichtungen mit Aluminiumanteil – wie TiAlN oder AlTiN – dürfen nicht in Ihrer Aluminiumproduktionslinie verwendet werden. Bei hohen Schnitttemperaturen bildet das Aluminium in der Beschichtung eine chemische Verbindung mit dem Werkstückmaterial. Dadurch verschmelzen frische Aluminiumspäne fest mit der Schneide. Innerhalb von Sekunden verliert das Werkzeug seine Schärfe, setzt sich mit geschmolzenem Metall zu und bricht. Stattdessen verwenden wir hochglanzpoliertes Hartmetall oder extrem dünne, gleitfähige DLC-Beschichtungen (Diamond-Like Carbon), von denen Aluminiumspäne mühelos abgleiten.
-
Überstandlängenmanagement: Die goldene Regel der Vibrationsdämpfung lautet: Das Schneidwerkzeug so kurz wie möglich halten. Lange Werkzeuge wirken wie Stimmgabeln; sobald der Schneidkopf auf das Metall trifft, beginnt er zu vibrieren und überträgt Schwingungen auf die Seitenflächen des Bauteils.Wenn tiefe Konturen eine größere Reichweite erfordern, neigen Mehrachsenmaschinen den Spindelkopf oder drehen das Werkstück. Dadurch wird der gesamte Werkzeughalter näher an das Werkstück herangeführt, ohne dass lange, instabile Werkzeugschäfte in die Vertiefung eingeführt werden müssen.
Modernes dynamisches Fräsen basiert auf Hochgeschwindigkeitsbearbeitungstechniken, bei denen die radiale Schnittbreite gering bleibt, während die axiale Schnitttiefe sich über die gesamte Länge der Schneide erstreckt. Dadurch verteilt sich der mechanische Verschleiß über die gesamte Länge der Hartmetallschneide, anstatt nur die untere Spitze zu belasten. Die Schnittwärme fließt direkt in die glühenden, ausgeworfenen Späne, anstatt in das Aluminiumwerkstück einzudringen. So bleibt das Bauteil kühl und formstabil.
4. Werkstückspannung: Teile verwindungssteif halten
Fünf zugängliche Flächen können nicht bearbeitet werden, wenn das Werkstück halb in einem breiten Schraubstock eingespannt ist. Standard-Schraubstöcke verdecken wichtige Konturen, blockieren seitliche Bohrwerkzeuge und üben ungleichmäßigen Druck auf die Außenhaut empfindlicher Teile aus.
Hocheffiziente Mehrachsen-Bearbeitungszentren basieren auf drei zentralen Spannkonzepten:
-
Schwalbenschwanzspannung:
Der Rohmetallblock wird zunächst in einer kleinen Vorbereitungsfräsmaschine bearbeitet, Dabei fräst ein spezieller Winkelfräser eine flache, schräge Schwalbenschwanznut entlang der Unterkante des Werkstücks. Ein spezieller Mehrachsen-Schraubstock greift dann mit gehärteten Backen in diese schmale Nut ein.Da der Spannmechanismus nur die untere Kante des Einwegteils greift, bleiben alle fünf oberen Flächen vollständig für das Schneidwerkzeug zugänglich. Die Maschine kann die gesamte Außenform profilieren, schräge Durchgangslöcher bohren und Innentaschen aushöhlen, ohne dass eine einzige Spannvorrichtung stört. Nach der Bearbeitung wird in einem zweiten Arbeitsgang die kleine Schwalbenschwanzlasche abgetrennt.
-
Nullpunkt-Aufnahmegrundplatten:
Pneumatische oder hydraulische Zugbolzen werden direkt an der Unterseite des Werkstücks oder der Halteplatten montiert. Diese Bolzen rasten in präzise Aufnahmefutter ein, die fest auf dem Maschinentisch montiert sind. Bediener können komplette Setups in Sekundenschnelle wechseln, ohne einen Kantentaster zu benötigen oder Offsetwerte zu messen. So bleibt die absolute Positioniergenauigkeit über alle Schichten hinweg erhalten.
-
Vakuumspannfutter und profilierte Weichbacken:
Beim Fräsen großer, dünnwandiger Elektronikgehäuse klemmen herkömmliche mechanische Spannbacken den Umfang ein, wodurch sich die Mitte des Werkstücks nach oben wölbt. Nach dem Lösen der Spannbacken schnellt die Mitte zurück, sodass der Boden absackt und uneben wird. Mithilfe speziell angefertigter Vakuumplatten mit geschlossenzelligen Gummidichtungen presst der atmosphärische Luftdruck den breiten, flachen Boden gleichmäßig über seine gesamte Fläche nach unten und verhindert so lokale Verformungen.
5.Fallstudie aus der Fertigung: Gehäuse für Mehrwinkel-Luft- und Raumfahrtsensoren
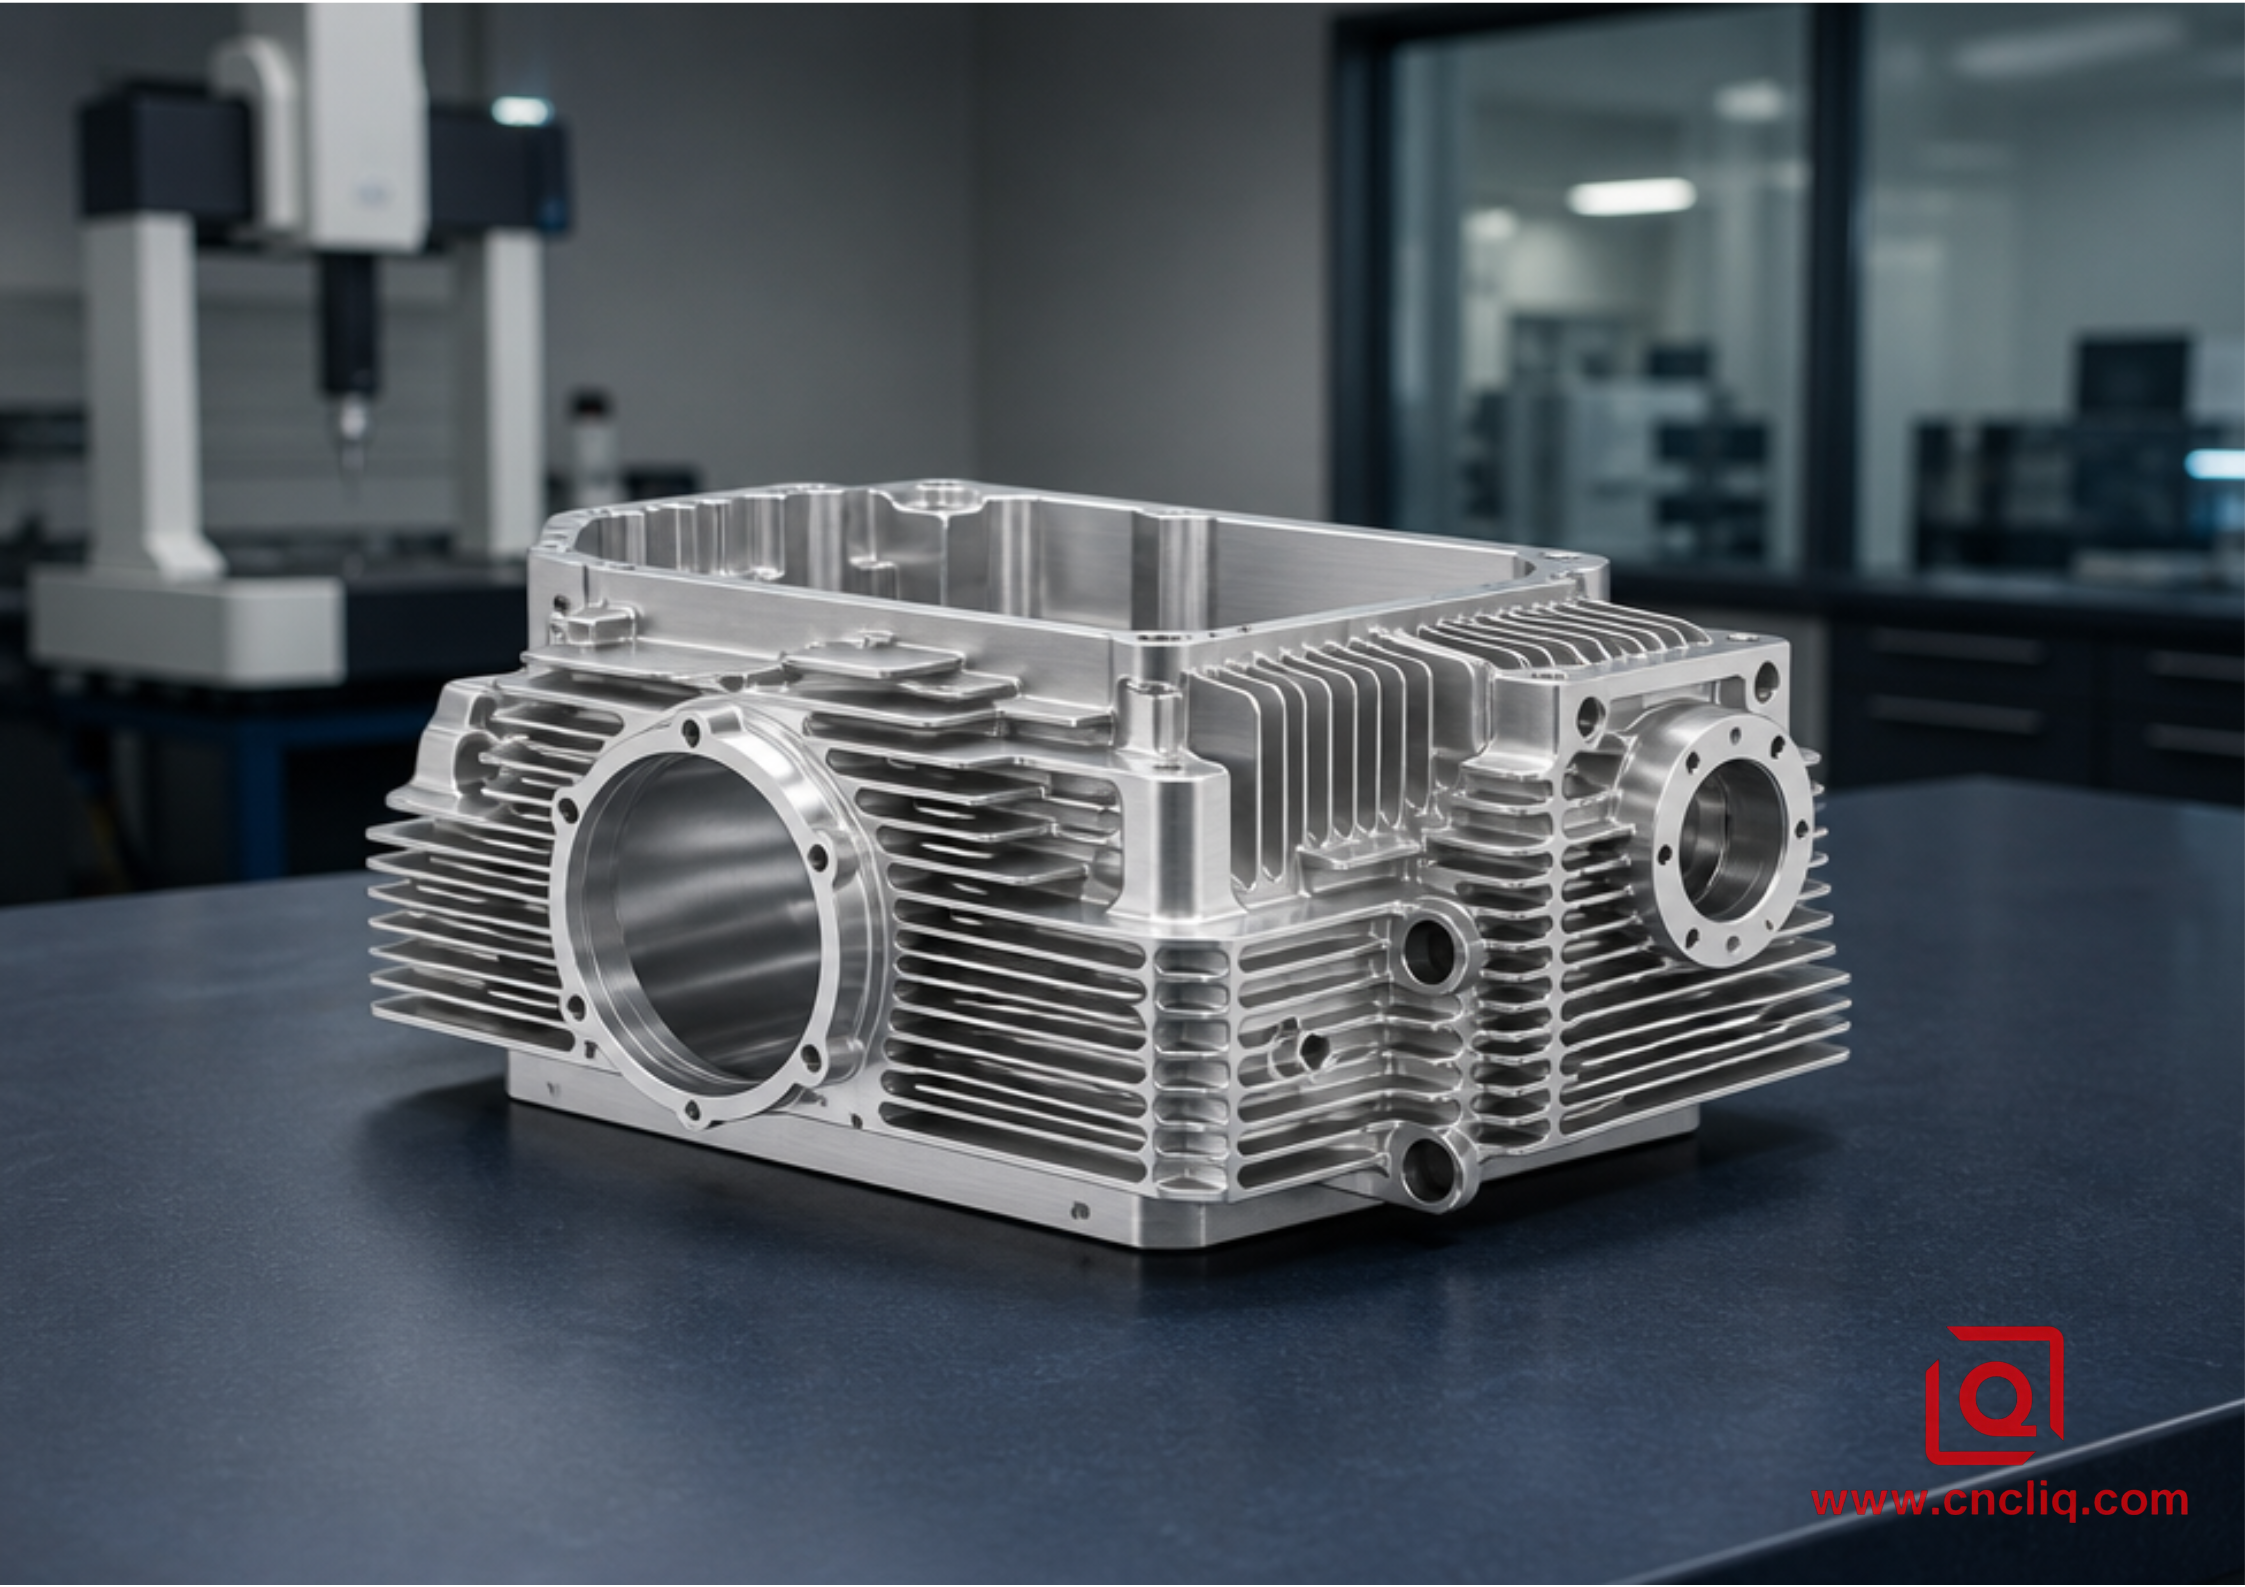
Die Herausforderung der Komponente
Ein Tier-1-Integrationspartner der Luft- und Raumfahrtindustrie wandte sich mit einem Gehäuse für einen optischen Tracking-Sensor, der für eine autonome Überwachungsplattform vorgesehen ist, an unsere Entwicklungsabteilung.
-
Material: 7075-T651 Vollmaterial.
-
Kritische Designhürden:
-
Vier abgewinkelte interne optische Bohrungskammern, die in ungünstigen zusammengesetzten Winkeln relativ zur Hauptmontagefläche positioniert sind.
-
Interne Sensorbefestigungsbohrungen, die präzise Passungsspiele erfordern.
-
Exakte Positionsangaben relativ zur primären Montagefläche und den Passstiftlöchern.
-
Eine Anordnung hoher, schlanker Kühlrippen entlang der Außenwand, die eine gleichmäßige Wandstärke ohne Oberflächenschwingungen erfordert.
-
Gesamtabmessungen: Etwa so groß wie ein dickes Hardcover-Buch, vollgepackt mit internen Elektronik-Montagekammern.
 [Obere Sensorbohrung: Exakte Positionsangabe]


+----------------+----------------+


/

/ [Verbundwinkelanschluss]


|


| [Tiefe, schlanke Kühlrippen]


| |


/ [Verbundwinkelanschluss]

/

+----------------+----------------+


Untere Schwalbenschwanzklemmung Tab]
Anfängliche Fertigungsschwierigkeiten
Die hauseigene Werkstatt des Kunden hatte zunächst versucht, Prototypen auf einer Standard-3-Achs-Vertikalfräsmaschine mit gestapelten Sinusplatten und mehreren abgewinkelten Teilblöcken herzustellen.
Der Fertigungsprozess geriet schnell ins Stocken. Da der Bediener das Werkstück viermal ausbauen und neu ausrichten musste, um die abgewinkelten Sensorbohrungen senkrecht zur Vertikalspindel zu positionieren, verstärkten sich die mechanischen Positionierfehler. Die Überprüfung mit der Koordinatenmessmaschine ergab, dass die sich kreuzenden optischen Strahlen die Zielmittellinien verfehlten. Fast die Hälfte der Pilotbauteile musste verschrottet werden. Des Weiteren führte der Versuch, die tiefen äußeren Kühlrippen mit einem langen, schlanken Schaftfräser zu bearbeiten, zu heftigen harmonischen Schwingungen. Dadurch entstanden raue Wellenmuster an den empfindlichen Wänden, die die ästhetischen und funktionalen Anforderungen nicht erfüllten.
Die Mehrachsen-Engineering-Lösung
Wir stellten die Fertigung auf ein hochpräzises 5-Achs-Drehbearbeitungszentrum mit einem Hochgeschwindigkeits-Werkzeugaufnahmesystem mit thermischer Schrumpfung um.
-
Rohmaterialvorbereitung & Spannungsarmglühen:
Wir haben einen überdimensionierten Block aus 7075-T651-Aluminium zugeschnitten und eine saubere Schwalbenschwanzführung an der Unterseite gefräst. Mithilfe dynamischer Fräsbahnen haben wir die tiefen Hohlräume im Inneren grob ausgearbeitet und dabei etwa 80 Prozent des überschüssigen Materials entfernt, während wir eine dünne, gleichmäßige Materialstärke auf allen Flächen belassen haben.Anschließend wurde der Anpressdruck des Schraubstocks vollständig gelöst, sodass sich die inneren mechanischen Rollspannungen in unserer klimatisierten Zelle auf natürliche Weise ausgleichen konnten.
-
Automatisches Nachmessen:
Nach der kurzen Ruhephase tastete der Spindeltaster der Maschine mehrere Referenzpunkte ab, um das Koordinatensystem erneut zu überprüfen und jegliche geringfügige Formabweichungen, die während des Schruppens aufgetreten waren, auszugleichen.
-
Verbundwinkelbohren:
Produktionsergebnisse und Maßprüfung
| Prüfparameter | Technische Anforderung | Ergebnis der ersten 3-Achsen-Mehrachsen-Aufrüstung | Ergebnis der Mehrachsen-Produktion | Messtechnik & Prüfverfahren |
| Bohrungsdurchmesser | Engpassungsspiel (+0.008 mm maximale Grenze) | Bohrung konisch und unrund; Fehler bei der Stiftlehrenprüfung | Zylindrisch, rund und zielgenau | Pneumatisches Luftmessgerät und Präzisions-Bohrungsmikrometer |
| Wahre Position | Enge Toleranz bezüglich der Bezugspunkte A, B und C | Überschritten Toleranzbereich aufgrund akkumulierter Einrichtungsabweichung | Deutlich innerhalb der erforderlichen geometrischen Toleranzgrenze | Hochpräzises Brücken-Koordinatenmessgerät |
| Dünnwandige Oberfläche | Glatte Oberfläche, geeignet für Harteloxierung | Starke harmonische Schwingungen und einzelne Schritte | Saubere, gleichmäßige, seidenmatte gefräste Oberfläche | Messung mit Tastschnittgerät |
| Einrichtungs- und Zykluszeit | Referenzwert für die kommerzielle Produktion | Verlängerte Laufzeit über vier separate Vorrichtungen | Fertigstellung in einem Zyklus mit Entgratung während des Prozesses | Digitale ERP-Maschinenüberwachungsprotokolle |
| Produktionsausbeute | Ziel für hohe Zuverlässigkeit | Ausschussrate über 40 Prozent | Stabiler Lauf mit nahezu 100-prozentiger Akzeptanz | Abschließende Qualitätssicherung und Empfang der Protokolle |
6. Branchenübliche Qualitätsstandards: Präzision auf dem Papier
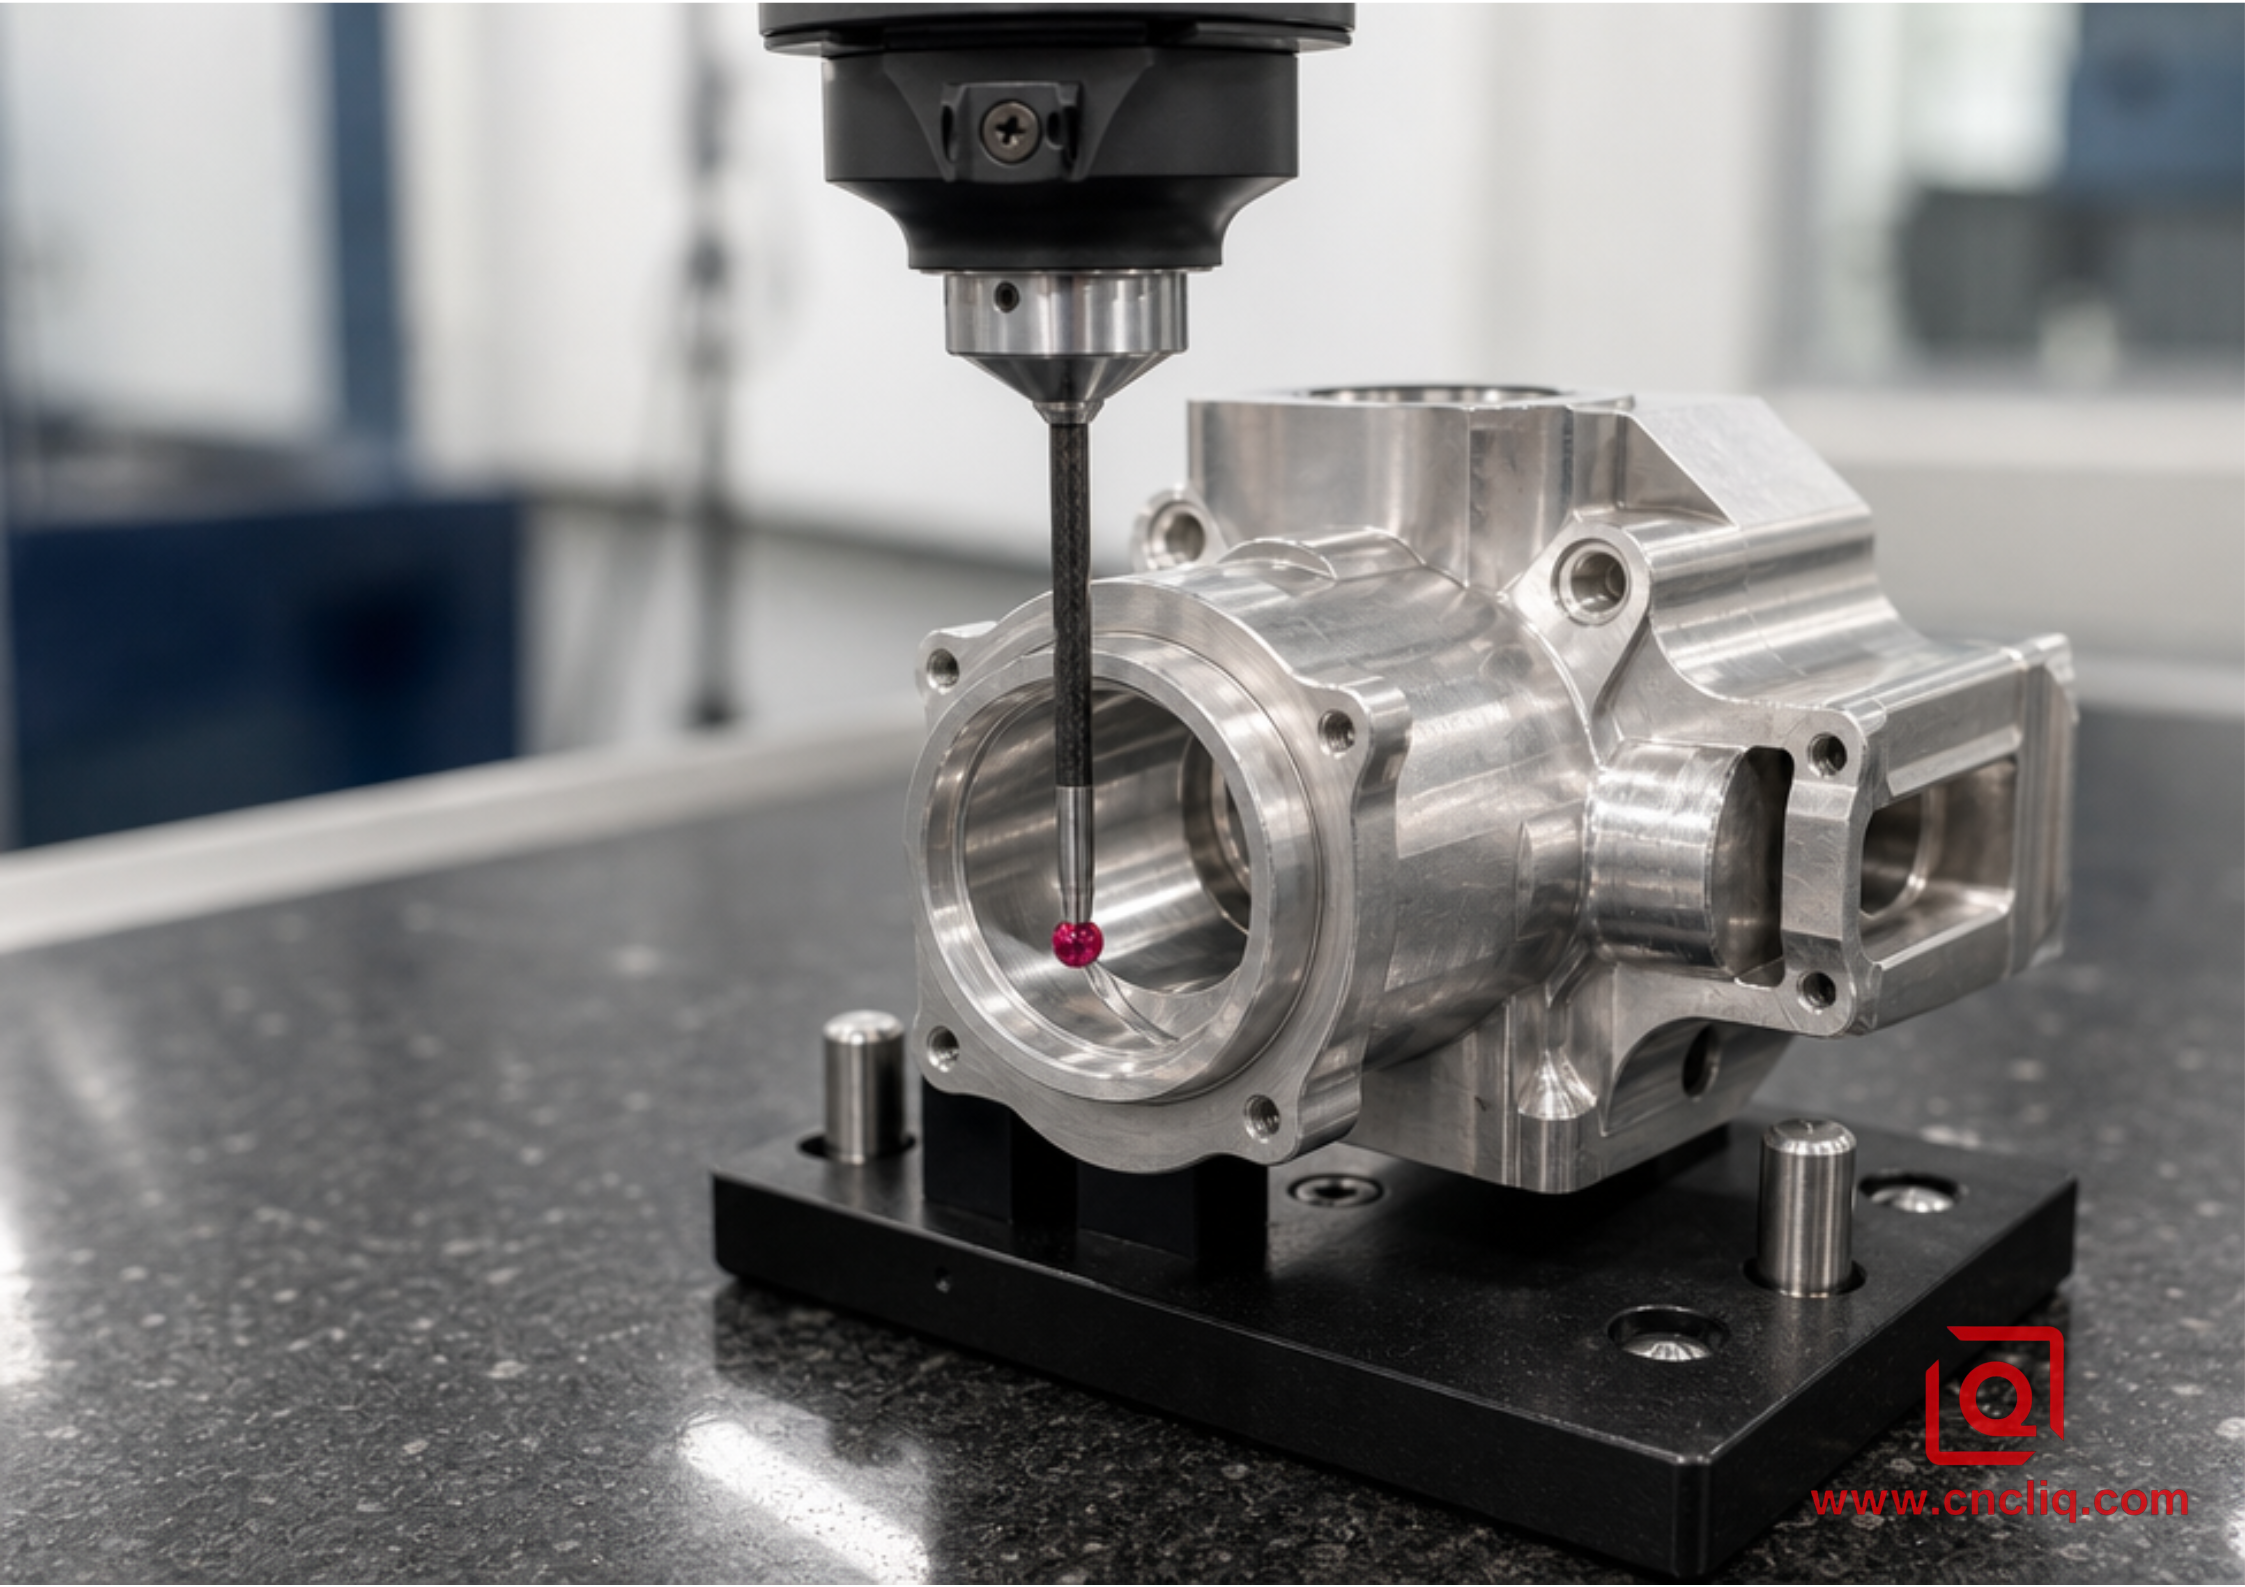
Die Angabe von Präzision auf einer digitalen Marketingseite ist für einen Qualitätsmanager bedeutungslos, solange nicht jede einzelne Abmessung anhand standardisierter internationaler Metrologierichtlinien überprüft wurde.Beim Kauf kundenspezifischer OEM-Aluminiumteile vergewissern Sie sich, dass Ihr Fertigungspartner seine Arbeit anhand dieser Branchenstandards misst:
-
ISO 2768-m / ISO 2768-f: Diese Normen definieren lineare und Winkeltoleranzen für Merkmale ohne explizite Toleranzangaben. Hochwertige, mehrachsige Aluminium-Bearbeitungsanlagen gewährleisten routinemäßig höchste Präzision (f) auch bei komplexen geometrischen Übergängen.
-
ASME Y14.5 / ISO 1101: Die modernen Normen für geometrische Bemaßung und Tolerierung (GD&T). Bei der Überprüfung von 5-achsigen Konturflächen müssen die wahre Position, Rechtwinkligkeit, der Rundlauf und das Profil einer Fläche anhand funktionaler physikalischer Bezugspunkte und nicht durch einfache Punkt-zu-Punkt-Messungen mit einem Messschieber ermittelt werden.
-
ISO 9001 / AS9100 Qualitätsrahmen: Gewährleistet, dass jede einzelne Aluminiumstange, die in das Gebäude gelangt, über einen gültigen Werksprüfbericht verfügt, der die chemische Zusammensetzung und die mechanische Härte bestätigt, dass die Koordinatenmessgeräte während des Produktionsprozesses rückverfolgbar bleiben und dass die Erstmusterprüfprotokolle das Bauteil während seiner gesamten Nutzungsdauer begleiten.
7.Praktische DFM-Tipps für Maschinenbauingenieure
Bevor Sie Ihre 3D-CAD-Dateien sperren und Zeichnungen für Fertigungsangebote freigeben, prüfen Sie diese praktische Checkliste, um Bearbeitungszeit zu sparen und Produktionsverzögerungen zu vermeiden:
-
Vergrößern Sie Ihre Innenradien: Konstruieren Sie niemals scharfe 90-Grad-Übergänge an Innenecken. Wenn ein Schaftfräser in eine Innenecke schneidet, verdoppelt sich sein Kontaktwinkel sofort, was dazu führt, dass das Werkzeug klemmt, vibriert und Riefen hinterlässt. Wählen Sie für Ihren Eckradius einen deutlich größeren Radius als die Standardabmessungen des Fräsers. Wenn Ihre Kavitätentiefe die Verwendung eines 6-mm-Werkzeugs nahelegt, wählen Sie einen Innenradius von mindestens 3,5 mm. Dadurch kann der CAM-Werkzeugweg die Ecke flüssig umfahren, ohne abrupt anzuhalten.
-
Achten Sie auf das Verhältnis von Kavitätentiefe zu -breite: Die Innentiefe der Tasche sollte idealerweise das Vier- bis Sechsfache des Werkzeugdurchmessers nicht überschreiten. Extrem tiefe, schmale Nuten zwingen die Maschinenbediener, schlanke Fräser mit großer Reichweite bei extrem niedrigen Vorschüben zu verwenden, was die Spindellaufzeit verlängert und die Stückkosten in die Höhe treibt.
-
Zuverlässige Messflächen bereitstellen: Selbst vollautomatische 5-Achs-Maschinen benötigen einen physischen Ausgangspunkt. Lassen Sie immer mindestens ein Paar zueinander senkrechter, ebener und zugänglicher Referenzflächen an Ihrer Außengeometrie frei.Dies ermöglicht es unseren automatisierten Messtastern, die exakten Bauteilkoordinaten präzise zu ermitteln.
-
Gezielte Toleranzanpassung: Vermeiden Sie pauschale Toleranzen für alle Merkmale eines komplexen Modells. Verwenden Sie enge Toleranzbereiche im Mikrometerbereich für Lagerpresspassungen, Passstiftbohrungen und kritische O-Ring-Dichtflächen. Erweitern Sie äußere Abdeckungen, Aussparungen und Gewichtsreduzierungsöffnungen auf die üblichen Fertigungsstandards. Durch das Entspannen nicht-kritischer Oberflächen werden die Bearbeitungszeiten deutlich verkürzt und Ihr Programmbudget geschont.
Hier klicken für Ihre Anfrage 👆
FAQ
F1: Wann ist eine durchgehende 5-Achs-Fräsbearbeitung unbedingt erforderlich und wann ist eine 3+2-Positionen-Bearbeitung ausreichend?
A: Die Mehrachsenbearbeitung gewährleistet zwar räumliche Präzision beim Schneiden, kann aber die Gesetze der Metallurgie nicht außer Kraft setzen. Massive, stranggepresste oder gewalzte Aluminiumblöcke weisen noch innere Fertigungsspannungen aus den Phasen des Walzens, Abschreckens und Ziehens auf. Wenn bei der groben Schruppbearbeitung 60 bis 80 Prozent der Masse des Rohlings ungleichmäßig abgetragen werden, verschieben und gleichen sich die inneren Spannungsebenen aus, was dazu führt, dass sich das Teil nach dem Entnehmen aus der Maschine verdreht oder verbiegt. Um dies zu verhindern, müssen zwei Produktionsregeln befolgt werden: Erstens muss spannungsarm geglühtes T651-Plattenmaterial (das nach der Wärmebehandlung einer kontrollierten Streckung unterzogen wurde) spezifiziert werden; Zweitens sollte ein Zwischenschritt zur Spannungsrelaxation eingeführt werden, bei dem das Spannmoment nach dem groben Schruppen gelöst wird. Dadurch kann sich das Material vor den abschließenden Schlichtbearbeitungen entspannen. A: Die Bearbeitung tiefer, schlanker Wände mit langen, herkömmlichen Schaftfräsern führt zu harmonischer Resonanz – das Werkzeug biegt sich leicht ab, greift, löst sich und erzeugt sichtbare Wellenmuster auf der Oberfläche. Beim Mehrachsenfräsen wird dies durch 5-Achs-Spanfräsen (Flankenfräsen) vermieden.Durch Neigen der Spindel gleitet das gesamte Schneidenprofil eines Tonnen- oder Kegelfräsers tangential an der Taschenwand entlang. Dadurch verlagert sich der Werkzeugdruck über die gesamte Flanke, anstatt die Schneide zu beschädigen. Führen Sie diese Bahn mit engen radialen Zustellungen unter starker Kühlmittelzufuhr durch, um dünnwandiges Aluminium zu beruhigen, Rattern zu vermeiden und einen sauberen, seidenmatten Schnitt zu erzielen. A: TiAlN und AlTiN sind für harte Legierungen und Stähle, nicht für Aluminium, ausgelegt. Bei hohem Schnittdruck mit diesen Werkzeugen greift das Aluminium in der Beschichtung förmlich in das Werkstückmaterial. Heiße Späne verschweißen sich direkt mit den Schneidenflächen – klassische Aufbauschneide. Sobald dies geschieht, verschwinden die Freiwinkel, der Spanfluss wird unterbrochen und der Schaftfräser bricht. Für Aluminiumteile mit engen Toleranzen empfiehlt sich blankes, unbeschichtetes Vollhartmetall oder eine glatte, mikrometerdünne DLC-Beschichtung (Diamond-Like Carbon), damit die Späne sauber abfließen. A: Mehrachsiges Fräsen kann das Drahterodieren bei schrägen Hinterschnitten, komplexen Kanälen und Rippenverjüngungen problemlos ersetzen und die Bearbeitungszeiten um Tage verkürzen. Dennoch lassen sich mit rotierenden Fräsern physikalisch keine absolut scharfen, rechtwinkligen 90°-Innenecken herstellen. Sofern Konstrukteure die inneren Verrundungen nicht knapp über die Standardwerkzeugradien hinaus öffnen, bleibt das Drahterodieren oder Senkerodieren die einzige Möglichkeit für Schnittpunkte von Nuten mit Radius Null. Hier klicken für Ihre Anfrage 👆 Die Mehrachsenbearbeitung setzt anspruchsvolle mechanische Konzepte in robuste, greifbare Metallhardware um. Ob Sie dynamische Mehrgelenk-Roboterarme, Hochdruck-Fluidverteiler oder robuste optoelektronische Gehäuse für den Feldeinsatz entwickeln – die Kombination der richtigen Aluminiumhärte mit fortschrittlichen Mehrachsen-Werkzeugwegen garantiert zuverlässige Festigkeit, präzise Passung und eine saubere Oberflächenqualität. Senden Sie noch heute Ihre 3D-CAD-Modelle (im .STEP-, .IGES- oder nativen Format) zusammen mit Ihren 2D-Konstruktionszeichnungen an unser technisches Team für eine umfassende DFM-Bewertung, eine Zykluszeitabschätzung und ein wettbewerbsfähiges Fertigungsangebot.F2: Warum führt das großflächige Ausfräsen von Aluminium manchmal zu verzogenen Teilen, selbst wenn es auf einer 5-Achs-Maschine bearbeitet wird?
F3: Wie lassen sich Werkzeugschwingungen und raue Stufenmarken an hohen, dünnwandigen Aluminiumrippen vermeiden?
F4: Warum sollten Standard-TiAlN- oder AlTiN-Werkzeugbeschichtungen nicht beim Präzisionsfräsen von Aluminium verwendet werden?
F5: Kann mehrachsiges CNC-Fräsen das Drahterodieren für komplexe Innenecken und -nuten ersetzen?
Fordern Sie eine technische Überprüfung und ein Produktionsangebot an
Kontaktinformationen
