 Deutsch




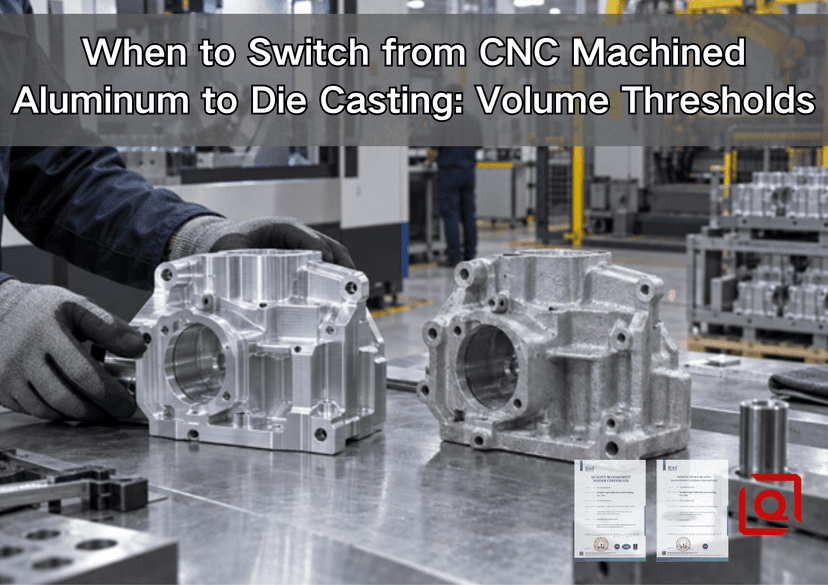
Überlegen Sie immer noch, ob das nächste Aluminiumgehäuse auf einem CNC-Bearbeitungszentrum bleiben oder in ein Druckgusswerkzeug umziehen soll? Das falsche Timing kann in beide Richtungen schaden. Wenn Sie zu früh wechseln, kann eine Designüberarbeitung dazu führen, dass ein teures Stahlwerkzeug verschrottet wird. Wenn der Wechsel zu spät erfolgt, zahlt jede Bestellung weiterhin für Knüppel, Späne, Spindelstunden, Fräser, Einstellungen und Inspektionen, die bei einem Near-Net-Guss hätten vermieden werden können. Dieser Leitfaden zeigt Ingenieuren und Beschaffungsteams, wie sie einen realistischen Volumenschwellenwert ermitteln, ihn anhand von Fertigungsrisiken testen und einen sichereren Weg von bearbeiteten Prototypen zur Druckgussproduktion schaffen können.
Die kurze Antwort ist einfach: Es gibt keine allgemeingültige „Umstellung bei 1.000 Teilen“-Regel. Bei vielen Aluminiumgehäusen sind 500–5.000 akzeptierte Teile der Bereich, in dem sich eine ernsthafte Studie zwischen CNC und Druckguss lohnt. Die eigentliche Frequenzweiche kann unterhalb oder weit darüber liegen. Werkzeugkomplexität, CNC-Zykluszeit, Legierungsanforderungen, Konstruktionsreife, Gussausbeute, Sekundärbearbeitung, Oberflächengüte und Prognosesicherheit bestimmen die Antwort.
Beginnen Sie mit einem Schwellenwertbereich, nicht mit einer magischen Zahl
Das Volumen ist ein Auslöser für eine Analyse, kein Urteil. Eine kompakte, einfach zu bearbeitende Platte kann auf CNC-Geräten in Mengen wirtschaftlich bleiben, die das Gießen eines tiefen, gerippten Gehäuses rechtfertigen würden. Umgekehrt kann ein großes Gehäuse, das als teurer Rohling beginnt und den Großteil seiner Masse durch Späne verliert, überraschend früh den Hochdruckguss (HPDC) rechtfertigen – vorausgesetzt, die Geometrie und Spezifikation sind wirklich gießbar.
Nutzen Sie die folgenden Bänder als erstes Screening-Tool und ersetzen Sie sie dann durch lieferantenspezifische Angebote.
|
Erwartetes akzeptiertes Volumen |
Praktische Ausgangsposition |
Was soll als nächstes passieren? |
|
1–100 Teile |
Die CNC-Bearbeitung führt normalerweise |
Validieren Sie Passform, Funktion, Belastung, Abdichtung, thermisches Verhalten und die Zeichnung. Vermeiden Sie das Einfrieren von Produktionswerkzeugen. |
|
100–500 Teile |
CNC bleibt in der Regel risikoärmer |
Verbessern Sie die Werkstückspannung, die Materialauswahl, die Werkzeugwege und die Inspektion. Beginnen Sie mit der Aufzeichnung der tatsächlichen Zykluszeit und des Ausschusses. |
|
500–2.000 Teile |
Formale Crossover-Studie |
Bieten Sie CNC-, HPDC- und Guss-plus-CNC-Routen im gleichen Endzustand an. Überprüfen Sie die Designstabilität und das Guss-DFM. |
|
2.000–10.000 Teile |
HPDC gewinnt zunehmend an Glaubwürdigkeit |
Führen Sie Werkzeug-Amortisations- und Cashflow-Szenarien durch. Bestätigen Sie Legierung, Porositätskontrollen, Nachbearbeitung, Endbearbeitung und Werkzeugbesitz. |
|
Mehr als 10.000 Teile |
HPDC oder eine Hybridroute verdienen oft Vorrang |
Validieren Sie Kapazität, Annahmen zur Werkzeuglebensdauer, vorbeugende Wartung, Qualitätsnachweise und Backup-Planung. Bei besonderen Anforderungen kann sich CNC noch durchsetzen. |
Hierbei handelt es sich um Entscheidungsbereiche, nicht um angegebene Produktionsgrenzen. Liqin existiert Kosten- und Volumenleitfaden für komplette CNC-Bearbeitung im Vergleich zu Druckguss erklärt den umfassenden Lebenszykluskosten-Vergleich. Dieser Artikel geht noch eine Ebene tiefer: Er konzentriert sich darauf, wann ein Programm bereit ist, die Schwelle zu überschreiten, und wie man einen falschen Break-Even vermeidet.
Warum sich CNC-Kosten und Druckgusskosten unterschiedlich verhalten
Die CNC-Bearbeitung ist mit relativ geringen Fixkosten verbunden. Ein Lieferant bereitet das CAM-Programm, Fräser, weiche Backen oder Vorrichtungen, Einrichtungsblätter und einen Prüfplan vor. Danach verbraucht jedes akzeptierte Teil weiterhin Aluminiummaterial, Spindelzeit, Werkzeugstandzeit, Kühlmittel, Handhabung, Entgratung und Messkapazität. Die Losgröße kann die Rüstzuteilung und die Einkaufseffizienz verbessern, lässt die Schnittzeit jedoch nicht verschwinden.
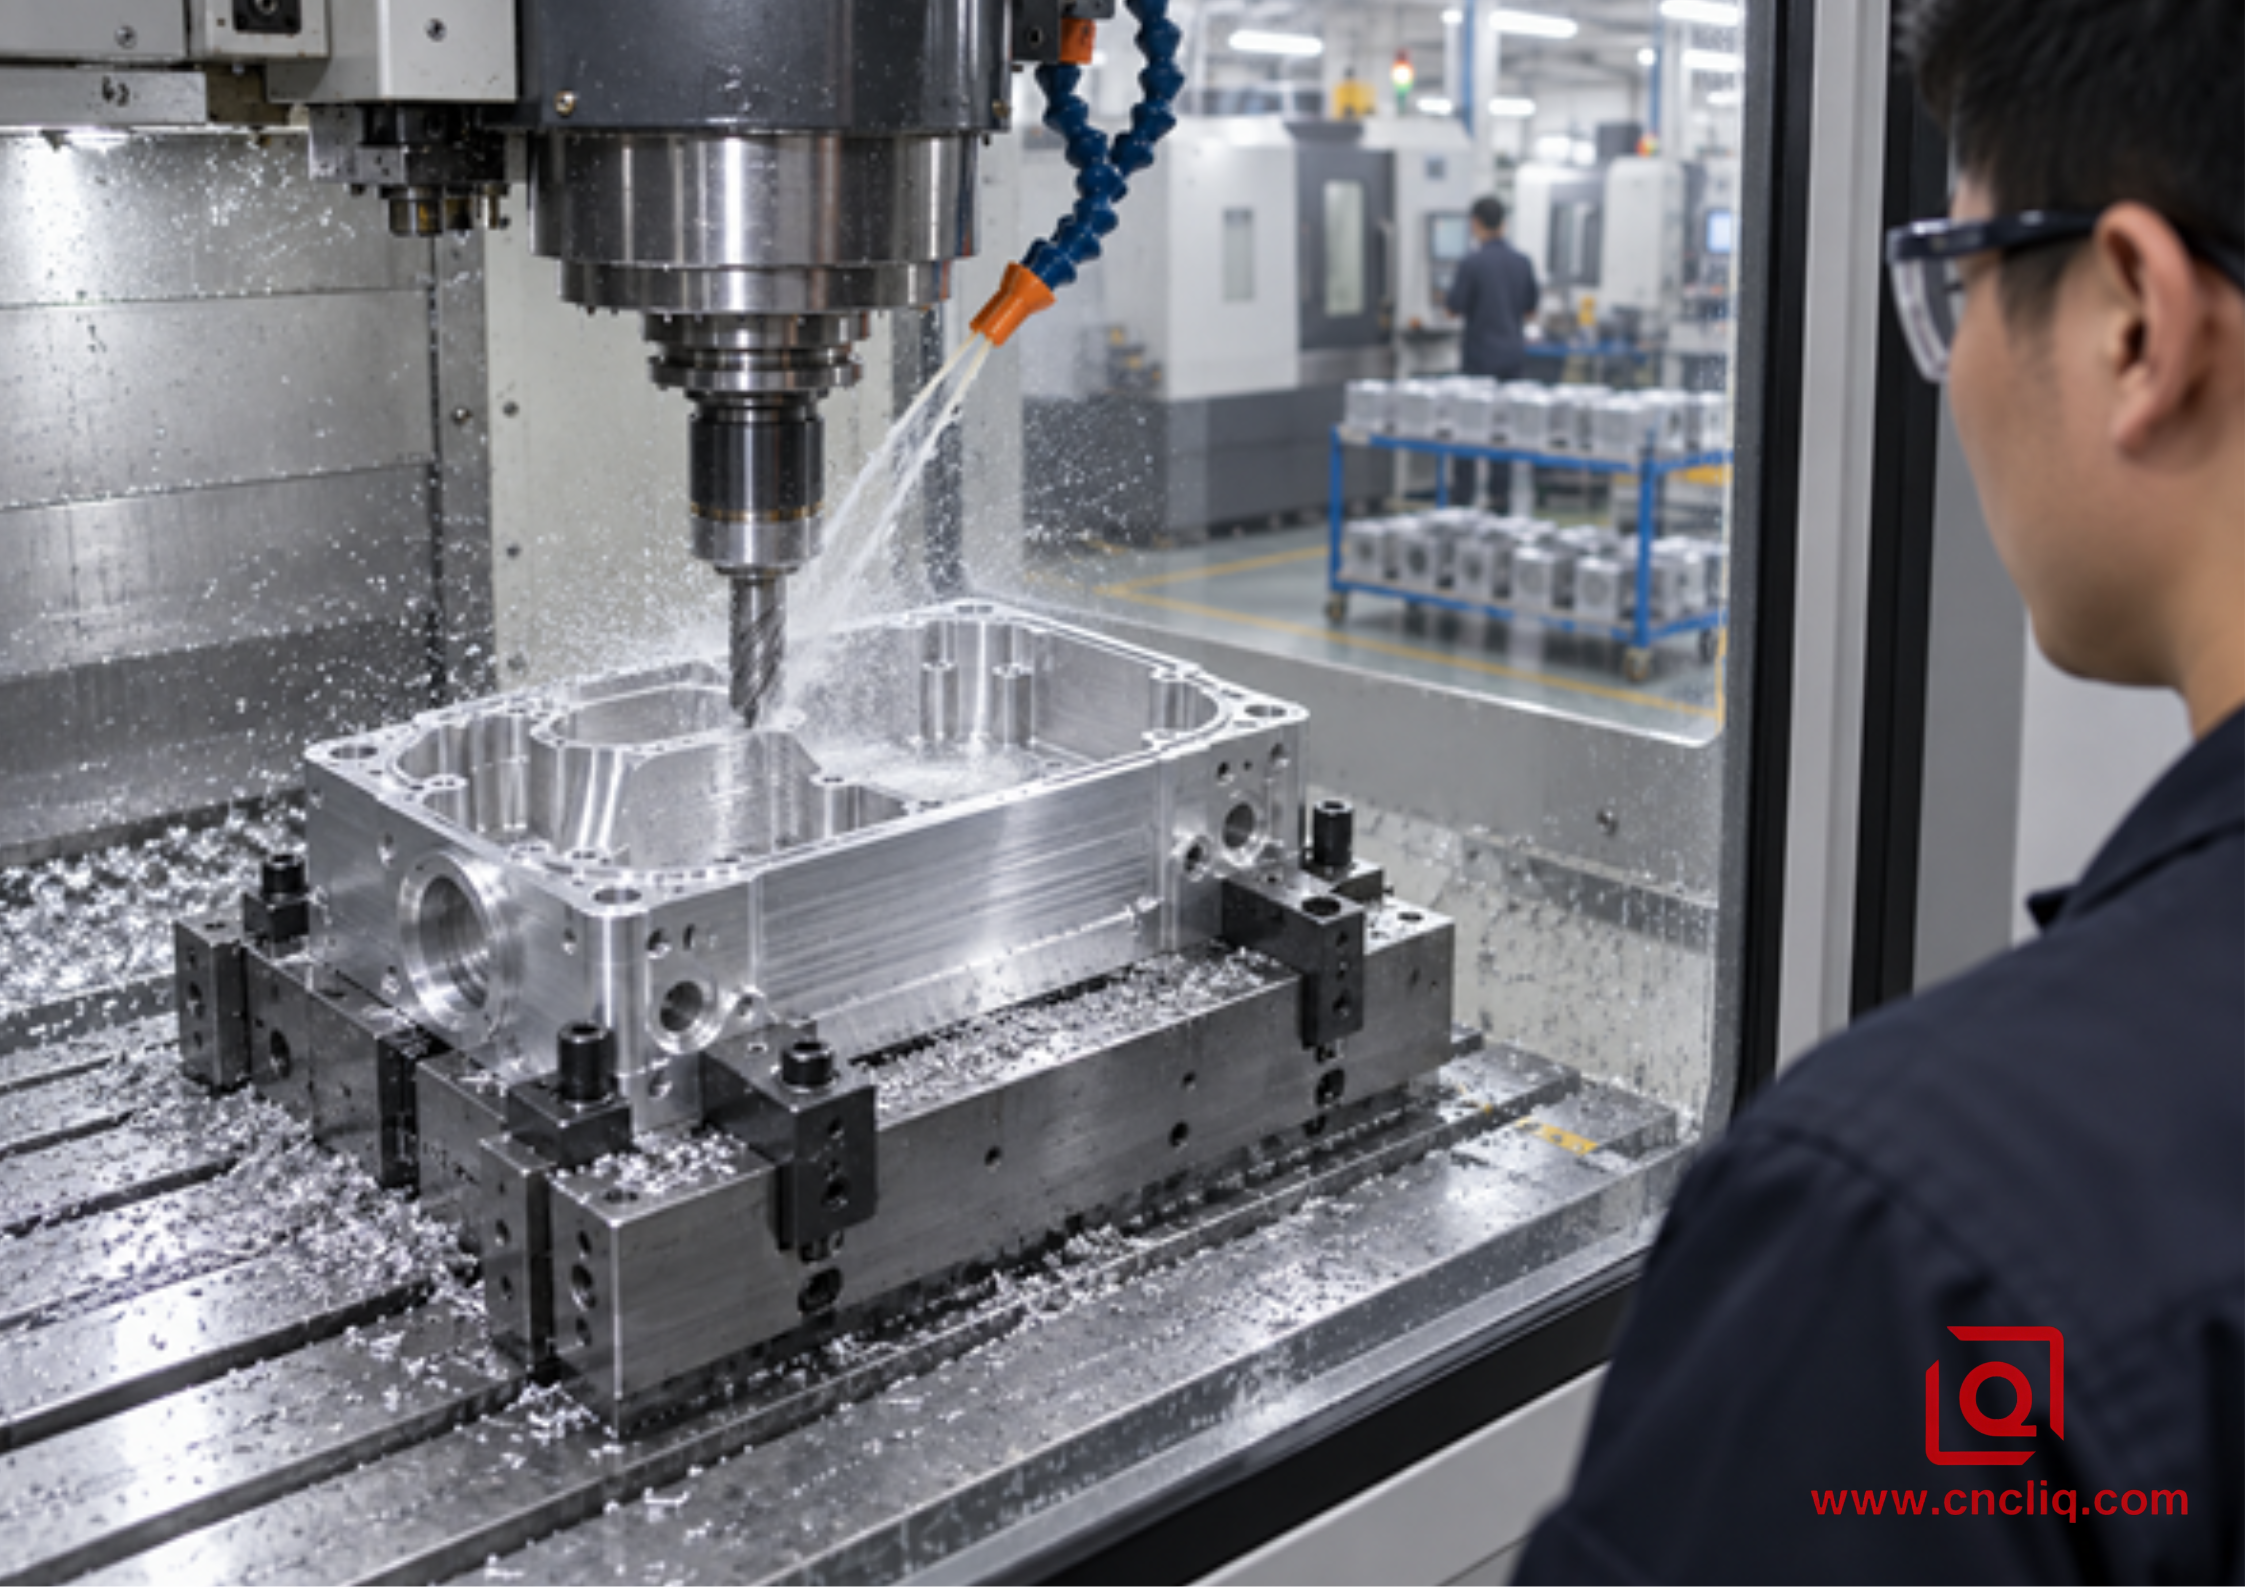
Bei der CNC-Bearbeitung wird in jedem Produktionszyklus Material vom Knüppel entfernt, wodurch die Designflexibilität erhalten bleibt, aber weiterhin Spindelzeit verbraucht wird.
HPDC kehrt das Muster um. Werkzeugkonstruktion, Simulation, Gesenkstahl, Hohlraum- und Schlittenbearbeitung, Wärmebehandlung, Werkzeugbestückung, Ausprobieren, Bemusterung, Korrektur und Qualifizierung führen zu einem viel größeren anfänglichen Engagement. Sobald die Zelle jedoch stabil ist, formt der Stempel wiederholt Wände, Rippen, Vorsprünge und Außenkonturen. Der Rohguss kann zwar pro Schuss kostengünstig sein, aber das versendete Teil kann dennoch Beschneiden, Strahlen, Imprägnieren, Dichtheitsprüfung, Beschichtung und präzise CNC-Bearbeitung erfordern.
Diese Unterscheidung ist wichtig, da Käufer oft ein komplettes CNC-Teil mit einem unfertigen Gussteil vergleichen. Dieser Vergleich ist ungültig. Beide Angebote müssen am selben Annahmepunkt enden: Zustand der fertigen Legierung, abgeschlossene Sekundärbearbeitung, aufgetragene Beschichtung, Prüfung kritischer Merkmale, Ausschuss- und Ausbeuteabrechnung, verpackt und montagebereit.
Berechnen Sie die Gewinnschwelle anhand der Ökonomie der akzeptierten Teile
Verwenden Sie zwei Lebenszykluskostengleichungen über denselben Produktionshorizont:
CNC-Gesamtkosten = CNC-NRE + (CNC-Einstandskosten pro akzeptiertem Teil × akzeptierte Menge)
HPDC-Gesamtkosten = Werkzeug-, Einführungs- und Qualifizierungskosten + Werkzeugwartungsreserve + (fertige HPDC-Einstandskosten pro akzeptiertem Teil × akzeptierte Menge)
Wenn die variablen CNC-Kosten höher sind, beträgt der Crossover im ersten Durchgang:
Break-Even-Menge = (HPDC-Fixkosten + Wartungsreserve − CNC-Fixkosten) ÷ (CNC-Stückkosten − fertige HPDC-Stückkosten)
Stellen Sie sich ein hypothetisches Industriesteuerungsgehäuse vor. Dies ist ein Lehrbeispiel, kein Liqin-Angebot oder ein Markt-Benchmark.
|
Kosteneingabe |
CNC-Route |
HPDC + sekundäre CNC-Route |
|
Programmierung, Vorrichtungen oder Start von NRE |
900 $ |
Unten enthalten |
|
Matrize, Beschnittwerkzeug, Bemusterung und Qualifizierung |
0 $ |
42.000 $ |
|
Geplante Wartungsreserve für das bewertete Programm |
0 $ |
4.500 $ |
|
Fertige Gesamtkosten pro akzeptiertem Teil |
58,00 $ |
19,50 $ |
Der First-Pass-Crossover beträgt (42.000 $ + 4.500 $ − 900 $) ÷ (58,00 $ − 19,50 $) = 1.184 akzeptierte Teile, aufgerundet. Mit 1.200 Teilen liegen die beiden modellierten Gesamtzahlen nahe beieinander. Mit 5.000 Teilen ist die feste Werkzeugbestückung viel weiter verbreitet und HPDC könnte einen klaren Vorteil haben. Bei 600 Teilen bleibt die CNC in diesem Beispiel niedriger.
Lassen Sie den Stahl bei Teil 1.185 jedoch nicht automatisch frei. Die Formel geht davon aus, dass die Zeichnung stabil ist, die angegebene Gussausbeute erreicht wird, die Sekundärbearbeitung korrekt ausgelegt ist und die Prognose zu tatsächlichen Aufträgen wird. Ändern Sie eine dieser Annahmen, und der Schwellenwert verschiebt sich.
Führen Sie eine Empfindlichkeitstabelle durch, bevor Sie den Stempel genehmigen
Eine einzelne Prognose schafft falsches Vertrauen. Berechnen Sie mindestens 3 Bedarfsfälle und machen Sie das wirtschaftliche Risiko sichtbar.
|
Szenario |
Akzeptierter lebenslanger Bedarf |
Programmzustand |
Wahrscheinliche Entscheidung im obigen Beispiel |
|
Bestätigter Fall |
800 Teile |
Es werden nur freigegebene Bestellungen gezählt |
CNC behalten; Der Werkzeugeinsatz hat sich nicht amortisiert. |
|
Höchstwahrscheinlicher Fall |
2.500 Teile |
Das Design wird eingefroren und die Kundennachfrage wird unterstützt |
HPDC + CNC verdient eine Validierung. |
|
Upside Case |
10.000 Teile |
Die Umsatzprognose wird über mehrere Veröffentlichungen hinweg erreicht |
Die HPDC-Wirtschaft wird gestärkt, abhängig von Qualität und Kapazität. |
Betonen Sie die schwachen Inputs: eine 15-prozentige Erhöhung der Gießkosten, eine bezahlte Formrevision, eine geringere Ausbeute oder die Freigabe von nur 300 Teilen. Eine solide Entscheidung sollte einen vernünftigen Fall eines Nachteils überstehen; Wenn HPDC nur in der Aufwärtsprognose gewinnt, ist das Programm noch nicht bereit.
Das Timing des Geldes ist wichtig: CNC-Ausgaben folgen den Freigaben, während ein Produktionswerkzeug das Kapital nach vorne zieht. Vergleichen Sie Programmkosten und Liquidität, nicht nur den amortisierten Stückpreis.
Wenden Sie 5 technische Tore an, bevor das Volumen einen Wechsel autorisieren kann
Tor 1: Ist die Konstruktion wirklich stabil?
Die Zeichnung sollte Funktionstests, Montageversuche und eine realistische Umweltvalidierung bestanden haben. Schnittstellen, die sich möglicherweise noch bewegen – Steckerpositionen, Dichtungspfade, Wandlayouts, Montagevorsprünge und thermische Merkmale – sollten nicht ohne eine bewusste Einfügungsstrategie in gehärtetem Stahl eingeschlossen werden. CNC ist nachsichtig, denn viele Revisionen bleiben Programmierungs- oder Vorrichtungsänderungen. Eine Überarbeitung des Gussteils kann Schweißen und Nachschneiden, einen neuen Einsatz, neue Schieber oder eine Ersatzform umfassen.
Der NADCA 2024-Produktspezifikationsstandards umfassen Werkzeuge, Legierungseigenschaften, Standard- und Präzisionstoleranzen, GD&T, Designrichtlinien und Qualitätsbestimmungen. Dieser Umfang ist eine nützliche Erinnerung: Ein Produktionsguss ist ein kontrolliertes System und nicht nur eine andere Möglichkeit, den Prototyp zu kopieren.
Tor 2: Kann das Teil Druckguss nutzen?
HPDC verdient seinen Lebensunterhalt, wenn die Matrize den wiederholten Materialabtrag durch eine endkonturnahe Geometrie ersetzt. Dünne Wände, Rippen, Vorsprünge, integrierte Montageelemente und komplexe Außenformen können gute Kandidaten sein. Ein Teil, das ein dicker Block mit tiefer Bearbeitung auf jeder Seite bleibt, hat möglicherweise nicht genügend Gusswert.
Die Konvertierung erfordert normalerweise eine absichtliche DFM: einigermaßen gleichmäßige Wände, abgerundete Übergänge, geeignete Formschräge, eine praktikable Trennstrategie, Positionen für Auswerferstifte und einen Plan für Metallfluss, Entlüftung und Kühlung. NADCAs Anleitung zur Formgestaltung hebt Metallfluss, Entlüftung, thermisches Gleichgewicht und Auswurf als zentrale Designüberlegungen hervor. Eine Liqin-spezifische Übersicht finden Sie im Kundenspezifisches OEM-Playbook aus Aluminiumdruckguss .
Tor 3: Kann eine Gusslegierung den tatsächlichen Anforderungen genügen?
Ein bearbeiteter 6061-T6-Prototyp und ein Druckguss der A380-Familie sind metallurgisch nicht austauschbar. Knet- und Gusslegierungen unterscheiden sich in Chemie, Zustand, Dehnung, thermischer Reaktion, Korrosionsverhalten, Beschichtungsreaktion und der Art und Weise, wie die Eigenschaften eines realen Teils variieren. Die Aluminium Association beschreibt 6xxx-Knetlegierungen als wärmebehandelbare, formbare, schweißbare Materialien mit mäßig hoher Festigkeit und ausgezeichneter Korrosionsbeständigkeit; 6061 wird in dieser Familie häufig verwendet. Eine Gusslegierung muss anhand der Anwendung bewertet werden und darf nicht als Kaufersatz akzeptiert werden.
Vor dem Wechsel sollte die Technik die statische Belastung, Ermüdung, Stöße, Temperatur, Wärmeleitfähigkeit, galvanische Belastung, Verbindung, Abdichtung, kosmetische Oberfläche und alle gesetzlichen Anforderungen erneut überprüfen. Wenn die Spezifikation wirklich von den Eigenschaften des bearbeiteten Materials oder einem hochwertigen eloxierten Erscheinungsbild abhängt, kann CNC auch bei großen Stückzahlen die sicherere Produktionsmethode bleiben. Für eine gussorientierte Materialauswahl bietet Liqin's Führung aus A380-Aluminium-Druckguss Bietet eine nützliche interne Referenz.
Tor 4: Welche Features müssen noch bearbeitet werden?
Der stärkste Produktionsplan teilt oft die Arbeit. Lassen Sie die Matrize die breite Hülle erstellen; Lassen Sie CNC die Funktionsschnittstellen schützen. Lagerbohrungen, Dichtungsbahnen, Gewindeanschlüsse, Positionierungslöcher, Präzisionsbezüge, Verbindungsflächen und Dichtungsflächen sind häufige Kandidaten für die Sekundärbearbeitung.
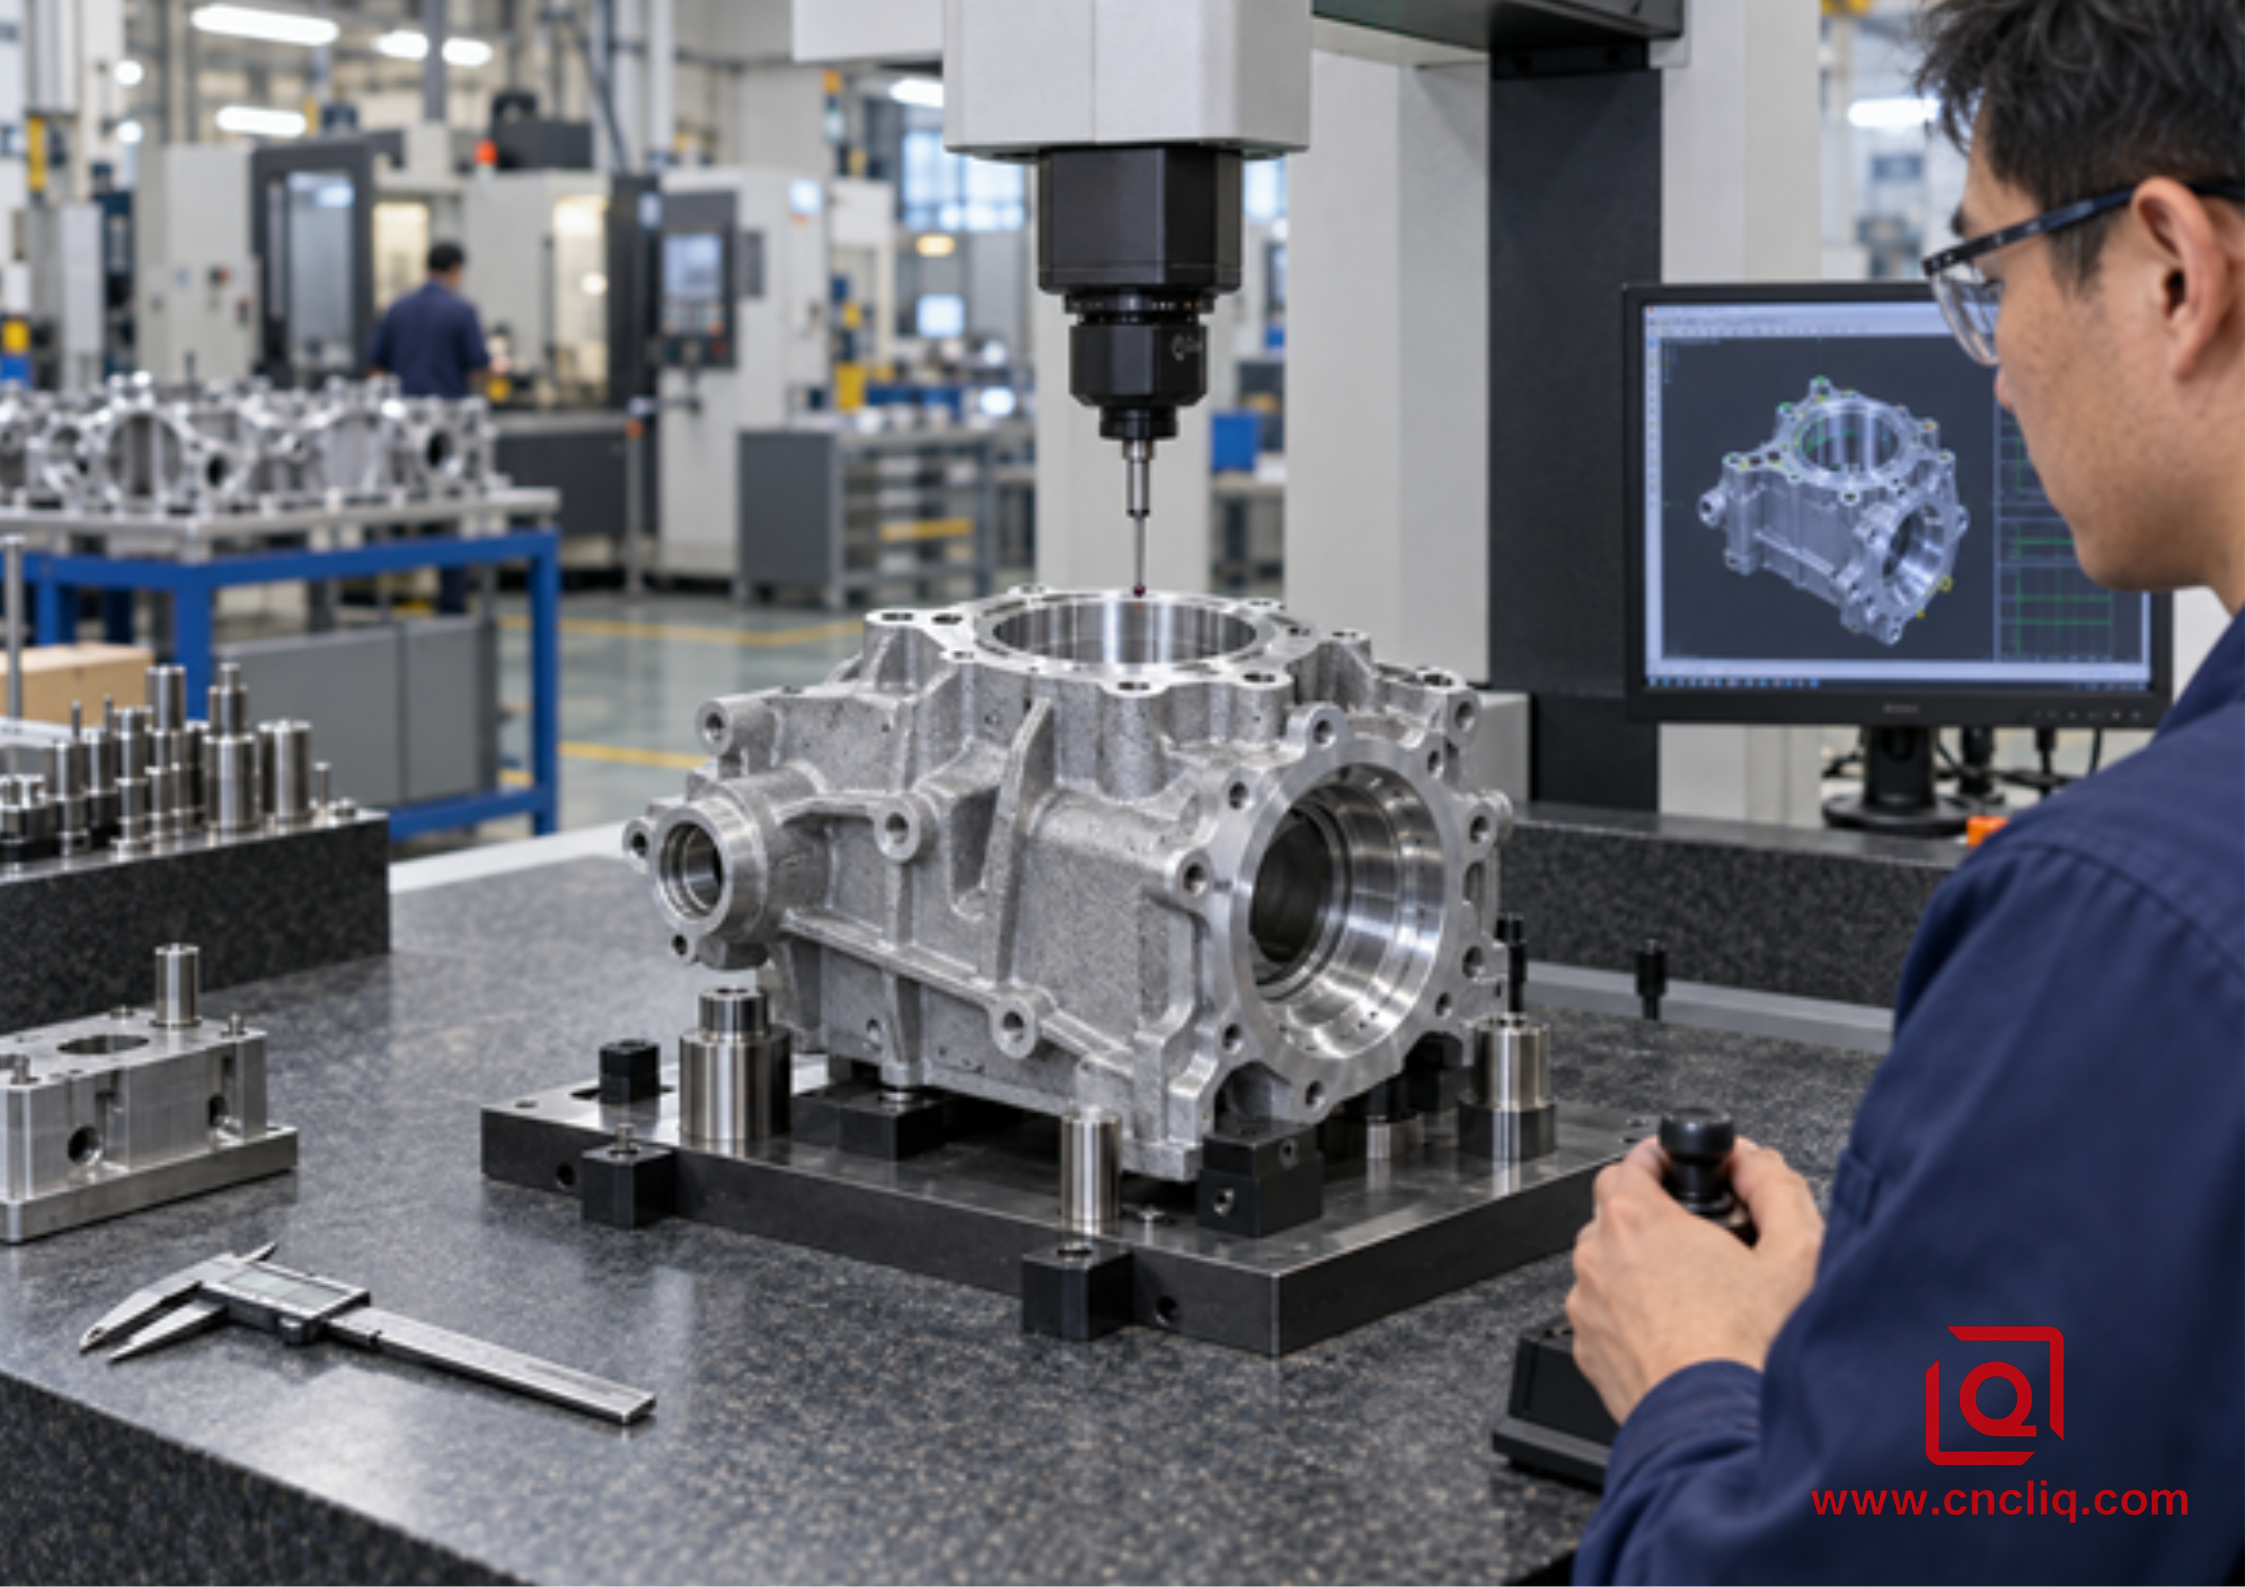
Eine Hybridroute gießt die Gehäusehülle, bearbeitet kritische Schnittstellen und überprüft Funktionsmerkmale durch CMM.
Diese Hybridroute spart nur Geld, wenn die Bearbeitung konzentriert ist. Markieren Sie jede Oberfläche, die im Gusszustand bleiben kann. Wenden Sie enge Toleranzen nur dort an, wo die Baugruppe sie erfordert. Definieren Sie kontrolliertes Bearbeitungsmaterial, stabile Vorrichtungsauflagen, Bezugsziele und die Prüfbeziehung zwischen gegossenen und bearbeiteten Merkmalen. Liqins Leitfaden zu CNC-Bearbeitungstoleranz und -kosten erklärt, warum pauschale Anforderungen von ±0,01 mm den gesamten Prozessplan verändern können.
Tor 5: Kann die Lieferkette den Prozess starten und aufrechterhalten?
Die Werkzeugzulassung ist nicht das Ende. Bestätigen Sie die Gießmaschinenpalette, die Hohlraumstrategie, den Trimmprozess, die Schmelze- und Temperaturkontrolle, die Sekundärbearbeitungskapazität, die Messmethode, die Verpackung, die vorbeugende Wartung und den Notfallplan. Legen Sie fest, wem die Matrize gehört, wo sie gelagert wird, wie Schuss- und Wartungsaufzeichnungen gemeldet werden, wer Reparaturen genehmigt und was am Ende der Lebensdauer oder beim Lieferantenwechsel geschieht.
Der Abschlussbericht 2004 des US-Energieministeriums, Energieverbrauch von Druckgussbetrieben , gemessene Schmelz-, Halte-, Gießzellen- und Downstream-Aktivität. Die praktische Lektion für die Beschaffung ist, dass die Maschinenzykluszeit allein nicht den gesamten Prozess darstellt. Ein glaubwürdiges Angebot sollte die gesamte Route und den erwarteten Ertrag beschreiben.
Wann CNC bleiben sollte – auch nachdem in der Tabelle „Besetzung“ steht
Behalten Sie die CNC-Bearbeitung bei, wenn die Nachfrage schwankt, das Jahresvolumen häufig überbewertet wird oder das Produkt möglicherweise eingestellt wird, bevor sich die Matrize amortisiert hat. CNC verdient auch dann Vorrang, wenn technische Änderungen weiterhin wahrscheinlich sind, die Lieferung beginnen muss, bevor die Werkzeuge qualifiziert werden können, eine geringe Porosität unerlässlich ist, der Gussweg jedoch nicht nachgewiesen wurde, oder die erforderliche Legierung und Härte nicht verantwortungsvoll ersetzt werden kann.
Zu den Warnzeichen gehören ausgedehnte interne Kanäle, Präzisionsmerkmale an nicht zusammenhängenden Bezugspunkten, lange Abstände zwischen den Freigaben, hochwertige dekorative Eloxierung oder unvorhersehbarer Bedarf an Ersatzteilen. Ein hohes Lebenszeitvolumen allein führt nicht zu einem kontinuierlichen HPDC-Zeitplan.
Übersehen Sie keinen dritten Prozess. Abhängig von der Geometrie kann Extrusion, Schmieden, Kaltfließpressen, Schwerkraftguss oder ein vorgeformter Rohling plus CNC den Materialabtrag ohne den vollen Einsatz von HPDC reduzieren. Liqins Kaltfließpressen versus Druckguss und CNC-Führung ist relevant für rotationssymmetrische oder becherförmige Aluminiumteile.
Wenn Druckguss einen früheren Blick verdient
Führen Sie die Studie weiter, wenn ein Teil ein stabiles Design, eine glaubwürdige Mehrjahresprognose, ein hohes Buy-to-Fly-Verhältnis, eine lange CNC-Zykluszeit, tiefe Taschen, viele integrierte Rippen oder Vorsprünge oder mehrere zusammengebaute Teile aufweist, die zu einem Gussstück werden könnten. Eine Teilefamilie kann auch gemeinsame Werkzeugkonzepte oder modulare Einsätze rechtfertigen, obwohl jeder Vorschlag konstruiert und angeboten werden muss.
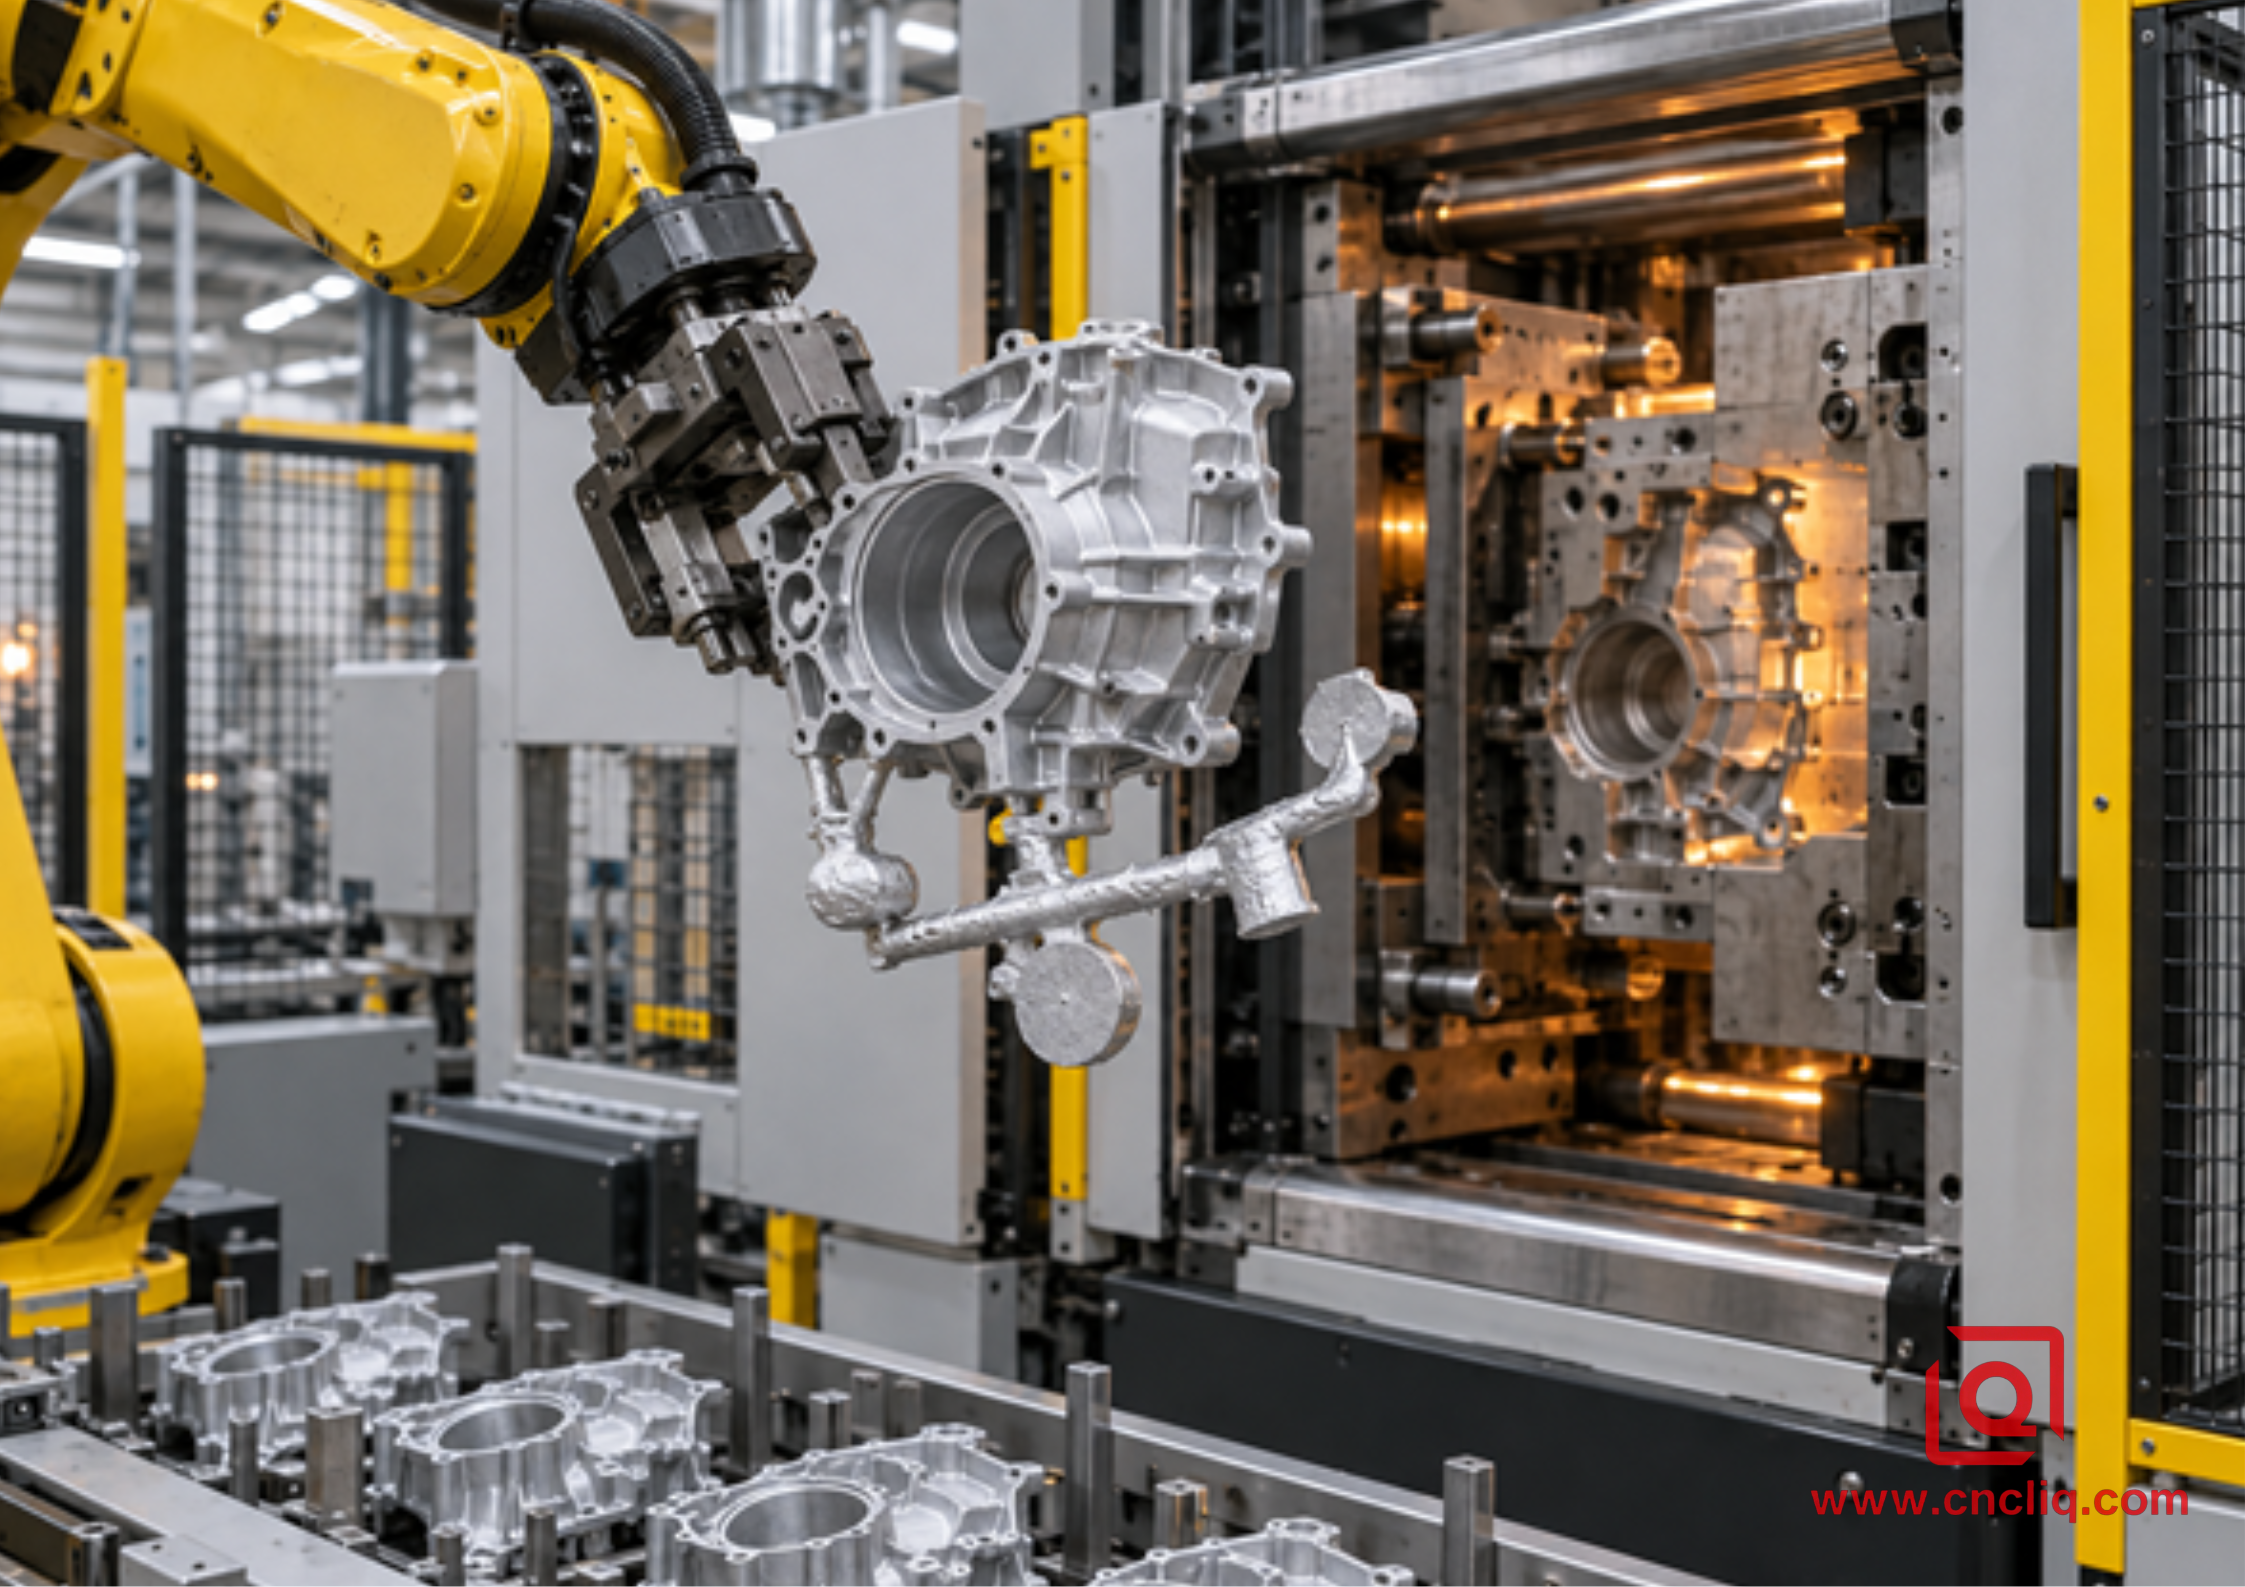
Roboterentnahme eines endkonturnahen Aluminiumgussteils: Anguss und Überlauf bleiben vor dem Beschneiden und der Nachbearbeitung sichtbar.
Wärmegehäuse, Motorabdeckungen, Beleuchtungsgehäuse, Getriebeabdeckungen und elektronische Steuergehäuse weisen häufig die Art von äußerer Komplexität auf, die HPDC effizient erzeugt. Für druckdichte oder hochintegrierte Anwendungen ist jedoch ein spezieller Porositätskontroll- und Validierungsplan erforderlich. „Druckguss“ ist an sich keine Spezifikation für die Dichtheit.
Anonymer Kundenfall: Umzug eines Industrieantriebsgehäuses in 2 Etappen
Ein anonymisierter Kunde aus der Industrieautomation ließ sich für Verifizierungsbauten ein kompaktes Aluminium-Antriebsgehäuse anfertigen, das ursprünglich aus Billet gefertigt worden war. Das Teil kombinierte einen breiten Hohlraum, äußere Kühlrippen, vier Befestigungsvorsprünge, eine Lagerbohrung, eine Dichtungsfläche und mehrere Gewindelöcher. Dieses Szenario ist repräsentativ für die kundenspezifischen Bearbeitungs- und Druckgusskapazitäten von Liqin. Die folgenden kommerziellen Eingaben und Dimensionen werden bereinigt und das Ergebnis wird als realistisches Prozessbeispiel und nicht als allgemeiner Leistungsanspruch dargestellt.
In der ersten Phase behielt der Kunde die CNC-Bearbeitung für Pilotbauten bei. Montagetests ergaben eine Änderung der Steckerposition und einen überarbeiteten Dichtungsweg – genau die Art von Spätbewegung, die einen frühen Chip teuer gemacht hätte. Anschließend haben die Ingenieure die Schnittstellen eingefroren und die Zeichnung in drei Gruppen unterteilt: nahezu endgegossene Geometrie, präzisionsgefertigte Merkmale und kosmetische nichtfunktionale Oberflächen.
Im zweiten Schritt formte die Matrize die Hülle, die Rippen und die Vorsprünge; Die Lagerbohrung, die Auflagefläche, die Dichtungsbahn und die Gewinde wurden aus definierten Vorrichtungsauflagen CNC-bearbeitet. Der Kontrollplan umfasste die Erstmusterkartierung, Prüfungen kritischer Merkmale, die Überprüfung der Beschichtung und einen projektspezifischen Versiegelungstest. Der Einkauf verglich drei Nachfrageebenen anhand der Kosten für fertige, abgenommene Teile.
Die Entscheidung lautete nicht: „Casting ist immer billiger.“ Es hieß: „Das Design ist jetzt stabil, die Geometrie macht genügend wiederkehrende CNC-Arbeiten überflüssig und die wahrscheinlichste Nachfrage kann eine kontrollierte Hybridroute amortisieren.“ Liqin ist veröffentlicht Präzisions-Motorflansch/Frontendkappe weist die gleiche bewährte Fertigungslogik auf: Ein Gehäuse aus Aluminiumdruckguss behält seine beschichtete Außenseite, während kritische Lager- und Positionierungsschnittstellen einer Präzisionsbearbeitung unterzogen werden. Aus dieser Produktseite lässt sich weder ein nicht aufgeführtes Kundenvolumen noch ein Sparanspruch ableiten.
Ein praktischer Migrationsplan von CNC zu HPDC
1. Erfassen Sie die CNC-Grundlinie. Erfassen Sie die Zykluszeit für akzeptierte Teile, die Lagerkosten, den Werkzeugverbrauch, die Rüstzuweisung, den Ausschuss, die Inspektion, die Endbearbeitung, die Verpackung und die Lieferleistung. Die geschätzte Bearbeitungszeit ist schwächer als die beobachteten Produktionsdaten.
2. Frieren Sie die Funktionsspezifikation ein. Identifizieren Sie funktionskritische Abmessungen, Bezüge, Dichtungsmerkmale, Endzonen, Lastpfade und Legierungsanforderungen. Entfernen Sie unnötige Präzision von nichtfunktionalen Oberflächen.
3. Fordern Sie vor dem endgültigen Werkzeugangebot ein Guss-DFM an. Überprüfen Sie Wandübergänge, Formschrägen, Radien, Rippen, Vorsprünge, Trennlinien, Schieber, Auswurf, Anschnitte, Überläufe, Entlüftungen und Bearbeitungszugabe.
4. Bieten Sie 3 Routen an derselben Akzeptanzstelle an. Fragen Sie nach CNC, HPDC und HPDC-plus-CNC, wenn alles machbar ist. Das Gussangebot muss Nebenarbeiten und die erwartete akzeptierte Ausbeute umfassen.
5. Erstellen Sie das Schwellenwertmodell. Verwenden Sie Fixkosten, fertige variable Kosten, Wartungsreserve und akzeptierte Menge. Berechnen Sie bestätigte, wahrscheinlichste und positive Fälle.
6. Prototyp mit Blick auf den endgültigen Prozess. Ein bearbeiteter Prototyp kann die Passform und viele Funktionen validieren, aber er reproduziert nicht die Porosität, die Haut, die Mikrostruktur, die Eigenspannung oder jede Beschichtungsreaktion des Gussstücks. Planen Sie Gießversuche und Qualifikationen entsprechend.
7. Genehmigen Sie Proben anhand eines schriftlichen Kontrollplans. Stimmen Sie Zeichnungsüberarbeitungen, Materialzertifizierungen, Erstmusterberichte, KMG-Umfänge, Messgeräte, Beschichtungsnachweise, Leck- oder Drucktests und kosmetische Abnahmen aufeinander ab.
8. Steigern Sie die kontrollierte Freisetzung. Überprüfen Sie vorher die stabile Prozessfähigkeit und Montageleistung in Abhängigkeit von der maximalen prognostizierten Kapazität.
9. Halten Sie gewerbliche Eigentumsverhältnisse klar. Dokumentieren Sie den Werkzeugbesitz, die Lagerung, die Wartung, die Änderungskontrolle, die Reparaturgenehmigung, die Produktionsaufzeichnungen und die Behandlung am Ende des Programms.
Wenn Sie einen Routenvergleich wünschen, senden Sie Liqin das 3D-STEP-Modell, die kontrollierte 2D-Zeichnung, die Ziellegierung oder Leistungsanforderungen, die Oberflächenbeschaffenheit, die erste Veröffentlichung, die Jahresprognose, die erwartete Programmlaufzeit und die Merkmale, die sich nicht verschieben lassen. Fragen Sie nach separaten Annahmen für CNC-Bearbeitung, Druckguss und den Hybridweg. Mithilfe dieser Informationen können Ingenieure eine nützliche DFM-Bewertung anstelle eines irreführenden Stückpreises zurückgeben. Sie können auch die überprüfen Aluminium-OEM-CNC-versus-HPDC-Entscheidungsmatrix bevor Sie Ihre Angebotsanfrage einreichen Kontaktieren Sie Liqin für ein projektspezifisches Angebot.
Klicken Sie hier für Ihre Anfrage 👆
FAQs
1. Was ist die typische Volumenschwelle für den Wechsel von CNC-gefrästem Aluminium zu Druckguss?
Es gibt keinen allgemeingültigen Schwellenwert, aber 500–5.000 akzeptierte Teile sind eine nützliche Spanne, in der viele Wohnprojekte einen formellen Vergleich verdienen. Ein stabiles Gehäuse mit vielen Taschen kann sich früher überschneiden, während ein einfaches Teil, eine ungewisse Prognose, eine anspruchsvolle Anforderung an eine Knetlegierung oder ein bearbeitungsintensiver Gussteil sich später überschneiden können. Verwenden Sie lieferantenspezifische Fix- und Fertigstückkosten und testen Sie dann die bestätigte, wahrscheinlichste und steigende Nachfrage.
2. Sollte ich den CNC-Stückpreis mit dem Rohdruckgusspreis vergleichen?
Nein. Vergleichen Sie beide Routen im gleichen montagebereiten Zustand. Die Druckgusszahl muss Werkzeugzuordnung, Qualifizierung, Beschnitt, Entgratung, sekundäre CNC-Bearbeitung, Imprägnierung oder Prüfung, sofern erforderlich, Oberflächenbehandlung, Inspektion, erwartete Ausbeute, Verpackung und Fracht umfassen. Eine niedrige Zahl im Gusszustand neben einem fertigen CNC-Preis verbirgt die Vorgänge, die die tatsächlichen Anschaffungskosten bestimmen.
3. Kann das gleiche 6061-T6-CNC-Design direkt auf den A380-Druckguss übertragen werden?
Normalerweise nicht ohne technische Überprüfung. Das Legierungssystem ändert sich und die Geometrie erfordert möglicherweise gleichmäßigere Wände, Radien, Formschrägen, eine Trennstrategie, Auswurfbestimmungen und überarbeitete Toleranzen. Mechanische, thermische, Korrosions-, Verbindungs-, Dichtungs- und Endbearbeitungsanforderungen müssen anhand der vorgeschlagenen Gusslegierung und des tatsächlichen Prozesses überprüft werden. Eine passende Form beweist nicht die gleichwertige Leistung.
4. Welche Merkmale erfordern normalerweise eine CNC-Bearbeitung nach dem Aluminiumdruckguss?
Kritische Lagerbohrungen, Dichtungsflächen, Dichtungsspuren, Fixierungsbezüge, passgenaue Bohrungen, Gewindeanschlüsse, Verbindungsflächen und Präzisionsmontageebenen sind häufige Ziele der Sekundärbearbeitung. Der wirtschaftliche Ansatz besteht darin, nur das zu bearbeiten, was die Funktion erfordert, aus stabilem Guss oder vorbereiteten Bezugsmerkmalen zu lokalisieren und unkritische Rippen, Wände, Vorsprünge und Außenkonturen im Gusszustand zu belassen, sofern die Zeichnung dies zulässt.
5. Was muss ich senden, um ein genaues CNC- oder Druckguss-Angebot zu erhalten?
Stellen Sie ein 3D-CAD-Modell, eine revisionskontrollierte 2D-Zeichnung, Legierungs- oder Leistungsanforderungen, Finish, kritische Merkmale, Inspektions- und Testanforderungen, Erstbestellmenge, Jahresbedarf, Programmlaufzeit, Freigabemuster, Verpackung und Lieferort bereit. Markieren Sie, welche Funktionen eingefroren sind und welche sich ändern können. Fordern Sie einen transparenten Kostenstapel, DFM-Feedback, erwartete Ertragsbasis, Werkzeugbedingungen und separate Preise für fertige, akzeptierte Teile an.
Klicken Sie hier für Ihre Anfrage 👆
Zusammenfassung
Wechseln Sie von CNC-gefrästem Aluminium zu Druckguss nur, wenn drei Bedingungen erfüllt sind: Das Design ist stabil, die Geometrie kann nahezu den Netto-Gusswert erreichen und eine glaubwürdige Nachfrage nach akzeptierten Teilen amortisiert sich nach Einbeziehung der Sekundärbearbeitung und des Risikos. Nutzen Sie 500–5.000 Teile als Analysezone, kein Versprechen; Berechnen Sie Ihre eigene Frequenzweiche, testen Sie die Prognose einem Stresstest und überlegen Sie sich eine Hybridroute, die die Grenzen überschreitet und gleichzeitig die Schnittstellen bearbeitet, die Passung, Abdichtung und Bewegung steuern.
Kontaktinformationen
Unternehmen: Ningbo Liqin Industry Co., Ltd.
Tägliche Kundenwartung und Kundendienst :: service@shturl. zhuwanying@cncliq.com
Neue Anfrage, Angebot und Bestellbesprechung :: business@shturl. zhouli@chinaliqin.com
Hotline: +86 18757148656
Haftungsausschluss
Alle in diesem Blog veröffentlichten technischen Artikel, Materialspezifikationen, Bearbeitungsempfehlungen und Details zur Oberflächenbehandlung dienen ausschließlich Informations- und Referenzzwecken. Bitte beachten Sie, dass allgemeine Blogeinblicke unterzeichnete technische Vereinbarungen nicht ersetzen. Da kundenspezifische Teile je nach Materialwärmezahl, Maschinenkalibrierung und spezifischen Toleranzen variieren, werden verbindliche Qualitätsspezifikationen ausschließlich durch Ihre genehmigten CAD-Zeichnungen, unterzeichneten Verträge und formellen Qualitätspläne bestimmt.
Alle in diesem Blog vorgestellten Kundenfallstudien wurden gründlich anonymisiert und bereinigt. Die angezeigten Leistungskennzahlen, Fertigungsabläufe und Bilder dienen ausschließlich der Demonstration unserer kundenspezifischen Bearbeitungsfähigkeiten und stellen keinen einzigen universellen Standard für alle Aufträge dar.
Liqin-Fertigungsteam
Aufbauend auf 18 Jahren Erfahrung in der Präzisionstechnik fertigt Ningbo Liqin Industry Metallkomponenten mit hohen Toleranzen für anspruchsvolle globale Märkte. Wir operieren in einem 6.500 m² großen Produktionszentrum, das mit über 150 Maschinen ausgestattet ist, die mit 4 und 5 Achsen arbeiten CNC-Bearbeitung , Fräsdrehbearbeitung, Kaltfließpressen und Druckguss unter einem Dach. Mit diesem Setup können wir Projekte nahtlos verwalten und Teile von den ersten CAD-Konzepten direkt in die endgültigen Lieferungen überführen.
Wir übernehmen die Qualitätskontrolle ohne Kompromisse. Enge Toleranzen behandeln wir mit der nötigen Ingenieursdisziplin. Unterstützt durch die Zertifizierungen ISO 9001, ISO 13485 und IATF 16949 führen unsere QA-Ingenieure bei jeder einzelnen Produktionscharge strenge IPQC-, FQC- und OQC-Prüfungen durch. Von der KMG-Abmessungskartierung und optischen Profilierung bis hin zu Härte- und Salzsprühtests validieren wir Ihre kritischen Spezifikationen im Voraus – so erhalten Sie einsatzfertige Komponenten ohne Montageprobleme oder kostspielige Produktionsunterbrechungen. Zusätzlich zur Fertigung können Sie sich darauf verlassen, dass wir auf neue Anfragen innerhalb von zwei Stunden reagieren, direkte Unterstützung bei der Bemusterung von Prototypen erhalten und einen reibungslosen Exportversand nach Europa, Nordamerika, Asien und Ozeanien gewährleisten.
Begrüßen Sie Ihre Anfragen und Proben. Besuchen Sie unsere Website oder Kontaktieren Sie uns direkt für ein konkurrenzfähiges Angebot!
