 Deutsch




Kämpfen Sie mit an einen Fräser geschweißtem Aluminium, einem unerklärlichen Quietschen, abgebrochenen Schaftfräsern oder einer Oberfläche, die jedes Mal anders aussieht, wenn 6061 in den Schraubstock zurückkehrt? Lesen Sie weiter. Wir arbeiten von einer vorsichtigen ersten Einstellung bis zu einer bewährten Shop-Nummer und zeigen die Rechnung auf dem Weg dorthin. Dies ist für die Person an der Maschine und den Ingenieur geschrieben, der das Teil kauft; Beide brauchen einen stabilen Prozess, keine heroische Figur aus einer Tabelle.
6061 ist maschinenfreundlich, aber nicht automatisch. Eine hohe Spindeldrehzahl gepaart mit einem zaghaften Vorschub kann dazu führen, dass das Werkzeug reibt. Ein vernünftiger Vorschub mit schlechter Spanabfuhr kann einen Schlitz in Sekundenschnelle füllen. Ein langer Werkzeugüberstand, eine schwache Werkstückhalterung, ein Schnitt über die gesamte Breite oder ein kurzer Werkzeugweg, der nie den befohlenen Vorschub erreicht, können dazu führen, dass ein guter Parametersatz Ausschuss wird. Aus diesem Grund ist jede Zahl unten ein Ausgangspunkt, der an angegebene Annahmen gebunden ist. Die Daten Ihres Fräserherstellers und ein kontrollierter Erstschnittversuch sollten Vorrang haben.
Kurze Antwort: Ein praktisches Startfenster für 6061
Für ein stabiles vertikales Bearbeitungszentrum, einen scharfen Hartmetall-Schaftfräser für Aluminium, eine sichere Werkstückhalterung und eine effektive Druckluft-, Nebel- oder Flutkühlung ist ein konservatives allgemeines Startfenster:
|
Parameter |
Praktischer Ausgangspunkt |
Was es kontrolliert |
|
Schnittgeschwindigkeit, Vc |
200–500 m/min |
Kantengeschwindigkeit und Wärmeentwicklung |
|
Hartmetall-Basislinie, wenn das Setup unbekannt ist |
300 m/min |
Ein nützlicher Berechnungspunkt, kein garantiertes Optimum |
|
Spanlast, fz |
0,03–0,10 mm/Zahn |
Spandicke, Schnittwirkung und Kantenbelastung |
|
Flötenzählung |
2 für enge Schlitze; 3 für allgemeine Profilerstellung |
Spanraum versus Produktivität |
|
Radialer Eingriff, ae |
10–30 % des Fräserdurchmessers für das anfängliche Seitenfräsen |
Werkzeugbelastung und Spandicke |
|
Einstellung des Vorschubs über den gesamten Schlitz |
Beginnen Sie mit 50–70 % eines bewährten Seitenfräsvorschubs |
Zusätzliche Belastung und eingeschränkter Spanaustritt |
|
Finish-Zugabe |
0,20–0,50 mm pro Seite, wenn die Geometrie dies zulässt |
Stabile Endlast und Maßkorrektur |
Kopieren Sie diese Tabelle nicht direkt in die Produktion. Kleine Fräser, dünne Wände, Werkzeuge mit großer Reichweite, Tischoberfräsen, Spindeln mit geringem Drehmoment und Vollnutfräsen erfordern geringere Belastungen. Der Wert eines Werkzeuglieferanten für die genaue Katalognummer ist wertvoller als ein breites Materialsortiment. RobbJack veröffentlicht beispielsweise durchmesserspezifische Daten für seine eigenen zweischneidigen 6061-Werkzeuge, während Harvey Performance zeigt, wie zwei Fräser mit demselben Durchmesser unterschiedliche Spanlasten erfordern können, weil ihre Geometrien unterschiedlich sind.
Warum 6061 immer noch schlechte Ergebnisse liefert
Gehen Sie durch fast jede allgemeine CNC-Werkstatt und 6061-T6 oder T651 wird in einem Gehäuse, einer Befestigungsplatte, einer Halterung oder einem Flüssigkeitsblock auftauchen. Seine Popularität ist kein Geheimnis. Die Legierung ist einigermaßen fest, leicht, leicht verfügbar, korrosionsbeständig und in der Regel gut zu schneiden und zu eloxieren. Wählen Sie immer noch die Aktie? Unser Vergleich von 6061, 7075 und 5052 für kundenspezifisches CNC-Fräsen stellt diese Kompromisse gegen die Aufgabe, die das Teil tatsächlich erfüllen muss.
Der übliche Fehler ist nicht einfach „zu viel Drehzahl“. Es besteht ein Missverhältnis zwischen Geschwindigkeit, Spanlast, Eingriff, Spanfreiheit und Steifigkeit. Aluminium kann an einer heißen Schneidkante haften und eine Aufbauschneide bilden. Dann ändert sich die effektive Geometrie: Die Kante hört auf, sauber zu scheren, die Schnittkraft steigt, die Wandoberfläche verschmiert und das Werkzeug kann abplatzen oder brechen. In einer tiefen Tasche führt das Nachschneiden heißer Späne dazu, dass der Zyklus instabiler wird, selbst wenn die programmierte Drehzahl und der Vorschub angemessen sind.
Es gibt noch ein weiteres praktisches Problem. Der programmierte Vorschub entspricht nicht immer dem an der Schneidkante erreichten Vorschub. Kurze Liniensegmente, scharfe Ecken, kleine Bögen und eine konservative Maschinenbeschleunigung können die Achse unter der befohlenen Geschwindigkeit halten. Die Drehzahl bleibt hoch, während die tatsächliche Chiplast sinkt. Das Werkzeug reibt genau dort, wo die Geometrie am kritischsten wird. Ein bloßer Blick auf die CAM-Zusammenfassung kann daher die wahre Ursache verbergen.
Die 3 Formeln, die wichtig sind
Die Standard-Fräsbeziehungen sind einfach. Sandvik Coromant veröffentlicht die folgenden Metrikdefinitionen und Kennametal stellt die gleiche Beziehung in Zolleinheiten dar.
Spindelgeschwindigkeit:
U/min = (Vc × 1000) ÷ (π × D)
Tischfutter:
Vorschubgeschwindigkeit (mm/min) = U/min × z × fz
Zerspanungsleistung:
MRR (cm³/min) = ap × ae × Vorschubgeschwindigkeit ÷ 1000
Dabei ist Vc die Schnittgeschwindigkeit in m/min, D der effektive Fräserdurchmesser in mm, z die Anzahl der effektiven Spannuten, fz der Vorschub pro Zahn in mm, ap die axiale Schnitttiefe in mm und ae der radiale Eingriff in mm. In Zoll-Einheiten gilt: U/min = (SFM × 3,82) ÷ Werkzeugdurchmesser und IPM = U/min × Nutanzahl × IPT.
Die Reihenfolge ist wichtig. Wählen Sie eine vertretbare Schnittgeschwindigkeit für das exakte Werkzeug und den jeweiligen Vorgang. Konvertieren Sie es in RPM. Überprüfen Sie die Spindelbegrenzung der Maschine. Berechnen Sie dann den Vorschub aus der Spanlast. Wenn die Spindel den Höchstwert unter der berechneten Drehzahl erreicht, akzeptieren Sie die tatsächlich vorhandene Drehzahl und führen Sie dann die Vorschubberechnung erneut durch. Andernfalls hat sich die Chiplast geändert, obwohl niemand die Absicht hatte, sie zu ändern.
Arbeitsbeispiel: 10 mm, 3-schneidiger Hartmetall-Schaftfräser
Hier ist ein erster Durchgang, den ich gerne an der Maschine überwachen würde: ein starrer Aufbau, ein kurzer 10-mm-Aluminiumfräser mit 3 Schneiden, 30 % radialem Eingriff, 300 m/min Oberflächengeschwindigkeit und 0,06 mm pro Zahn.
U/min = (300 × 1000) ÷ (π × 10) = 9.549 U/min
Vorschub = 9.549 × 3 × 0,06 = 1.719 mm/min
Wenn die axiale Tiefe 5 mm und der radiale Eingriff 3 mm beträgt:
MRR = 5 × 3 × 1.719 ÷ 1000 = 25,8 cm³/min
Diese Antwort führt uns zur Maschinentür; Der Job wird dadurch nicht freigegeben. Ich würde mir immer noch den Halter ansehen, die heraushängende Länge, die Art und Weise, wie das Gerät sitzt, die verfügbare Leistung in der Nähe von 9.549 U/min, die Düsenausrichtung, die Taschentiefe, die Wandhalterung und jede Stelle, an der der Pfad kurzzeitig zu einem Schnitt in voller Breite wird. Beginnen Sie unter Aufsicht, beobachten Sie den Chip und hören Sie zu. Ändern Sie eine Sache und schauen Sie dann noch einmal hin.
Metrische Startkandidaten nach Schaftfräserdurchmesser
Für die Tabelle unten habe ich die Oberflächengeschwindigkeit bei 300 m/min gehalten, ein 3-schneidiges Hartmetallwerkzeug gewählt und die Spanlast mit dem Durchmesser geändert. Stellen Sie sich jede Reihe als Eintrittskarte für einen überwachten Seitenfräsversuch auf einer leistungsfähigen Maschine vor. Keine Berechtigung zum Drücken des Zyklusstarts bei einer unbeaufsichtigten Charge.
|
Fräserdurchmesser |
Spanlast |
Berechnete Drehzahl |
Berechneter Vorschub |
Erste Kontrollen vor Erhöhung der Belastung |
|
3 mm |
0,02 mm/Zahn |
31.831 U/min |
1.910 mm/min |
Spindelbegrenzung, Rundlauffehler, brüchige Kante, Spanabfuhr |
|
6 mm |
0,04 mm/Zahn |
15.915 U/min |
1.910 mm/min |
Stickout, Eckenverzögerung, Taschentiefe |
|
8 mm |
0,05 mm/Zahn |
11.937 U/min |
1.791 mm/min |
Haltersteifigkeit, radialer Eingriff, Kühlmittelziel |
|
10 mm |
0,06 mm/Zahn |
9.549 U/min |
1.719 mm/min |
Spindellast, Wandsteifigkeit, Eintrittsmethode |
|
12 mm |
0,07 mm/Zahn |
7.958 U/min |
1.671 mm/min |
Drehmoment, Vorrichtungsunterstützung, Werkzeugwegkonsistenz |
Wenn ein 3-mm-Werkzeug auf einer Spindel mit 12.000 U/min verwendet wird, halten Sie nicht 1.910 mm/min ein. Erhalten Sie 0,02 mm/Zahn durch Neuberechnung: 12.000 × 3 × 0,02 = 720 mm/min. Dies ist die Angewohnheit, die verhindert, dass eine Anpassung der Geschwindigkeitsbegrenzung die Schneidwirkung stillschweigend verändert.
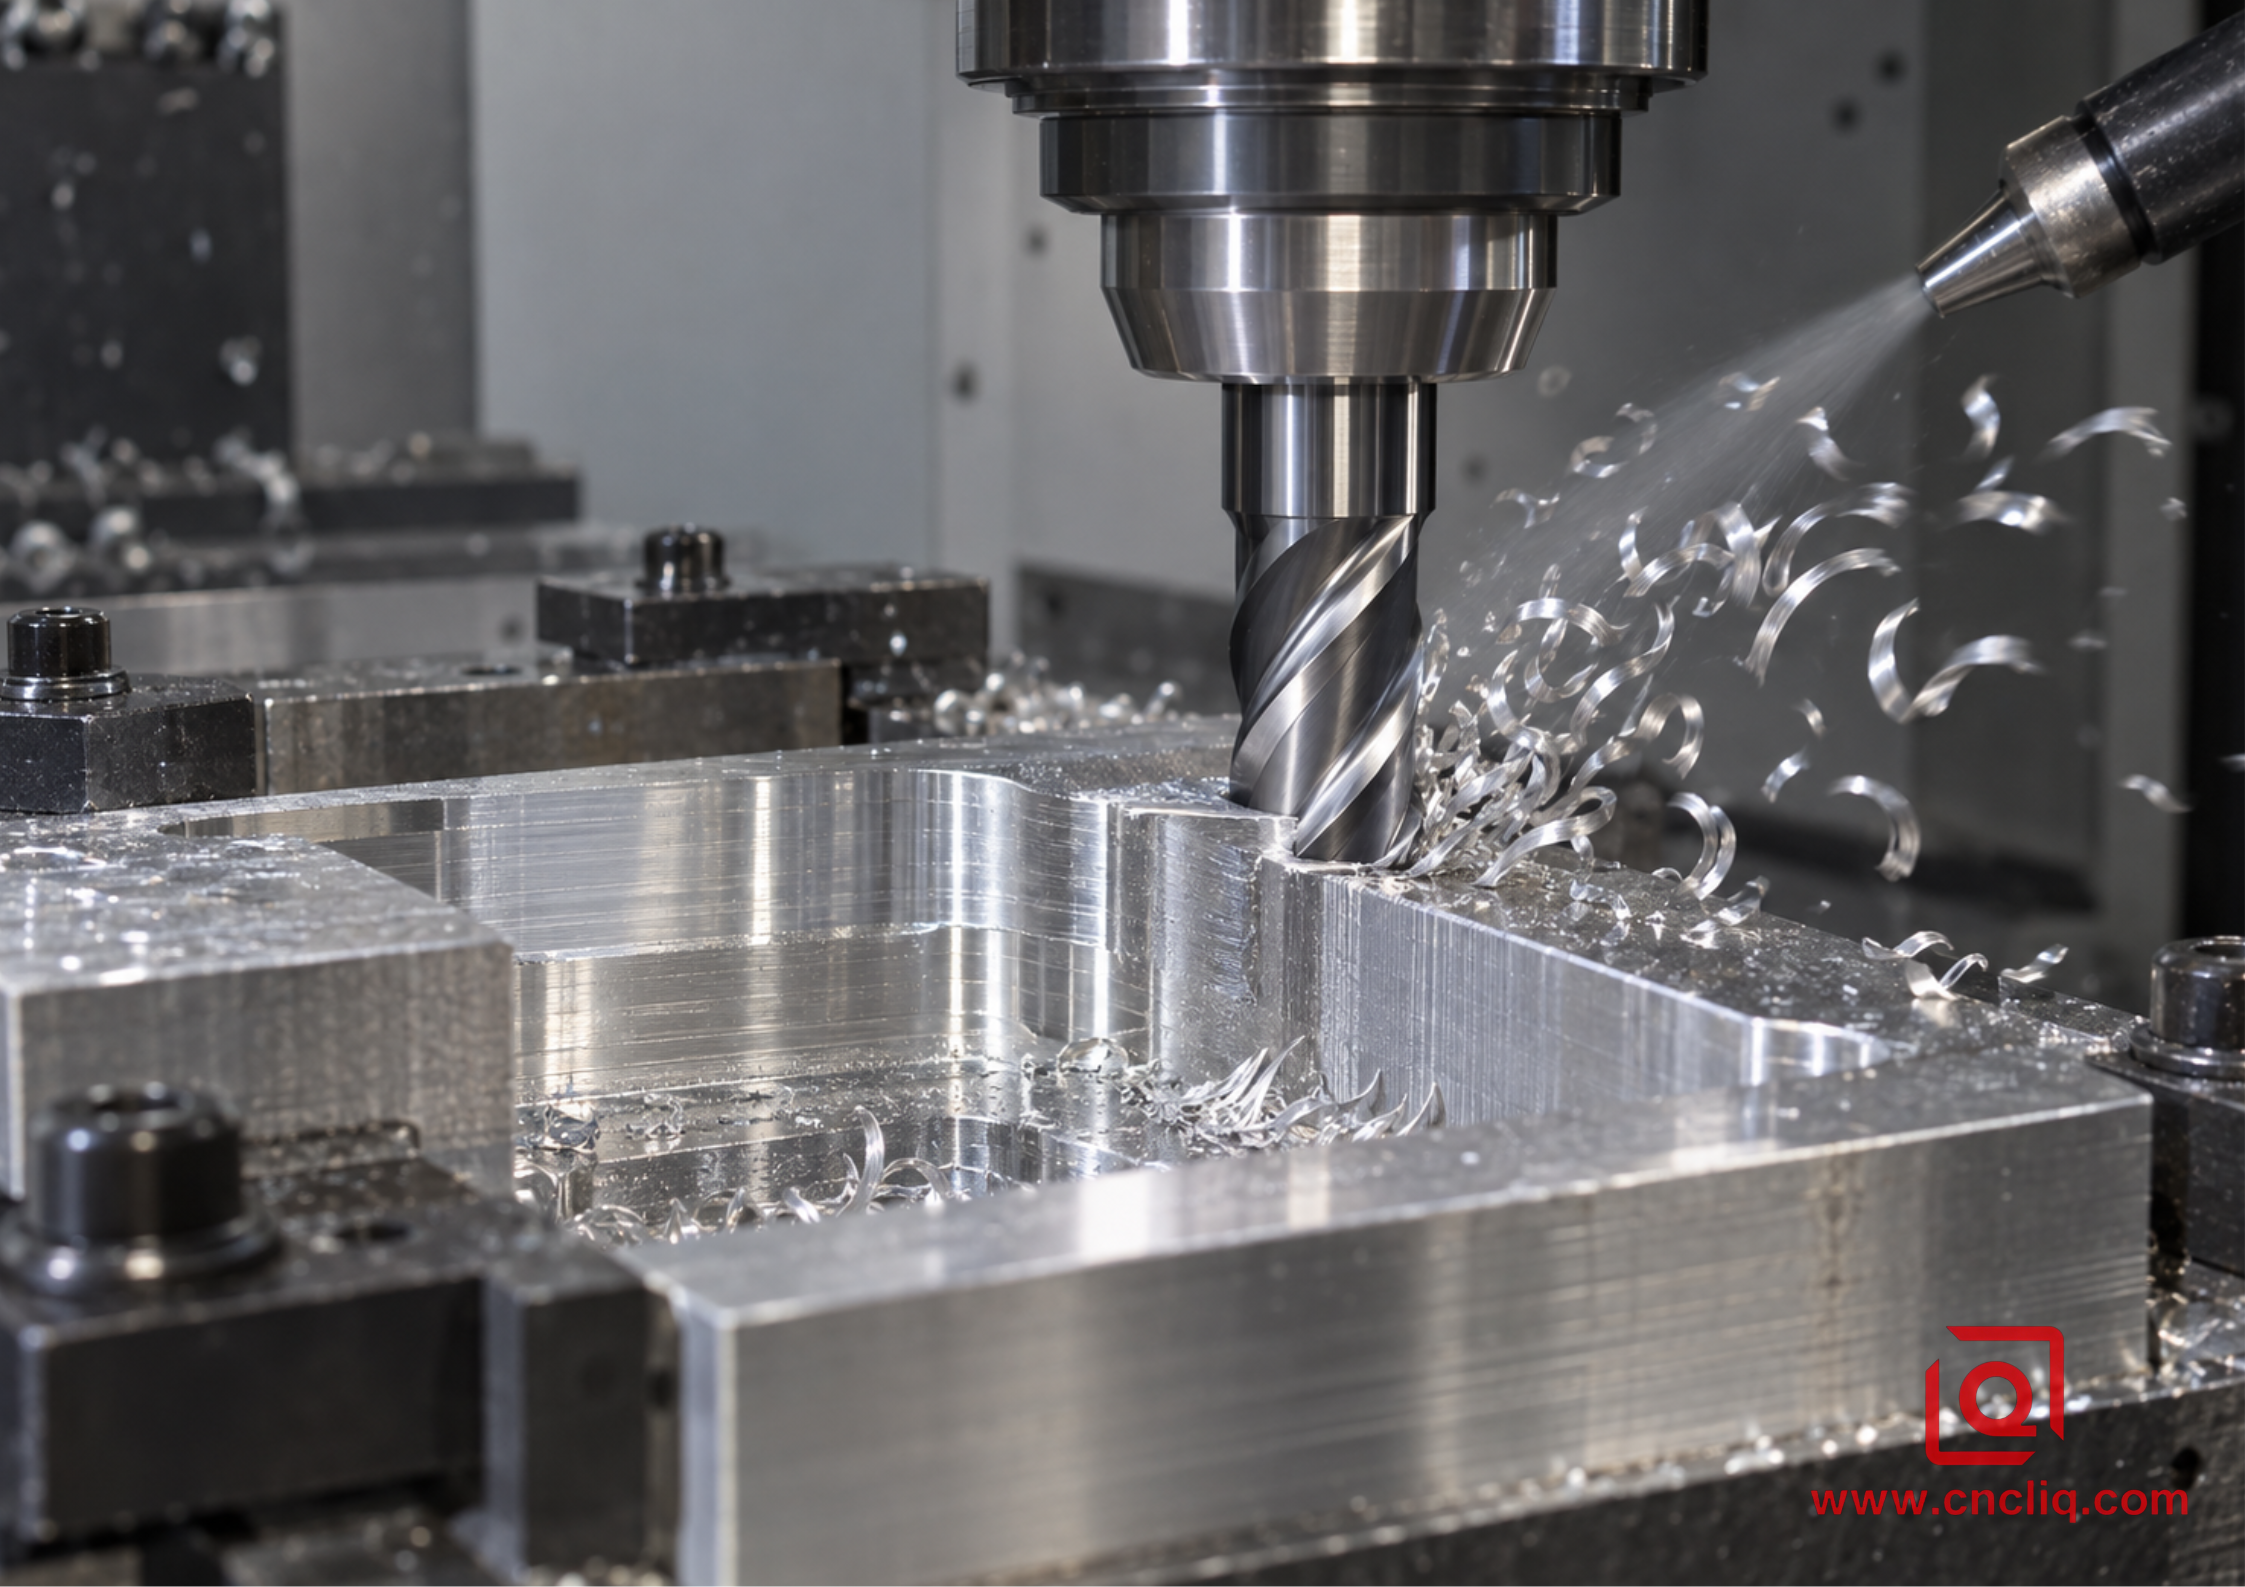
Ein polierter Schaftfräser, der eine Tasche aus 6061-Aluminium schneidet
Auswahl des richtigen Schaftfräsers
2 Flöten oder 3 Flöten?
Zwei Rillen lassen viel Platz für den Chip. Ich greife nach dieser Form zuerst in einem vollen Schlitz, einer tiefen Tasche, einer kleinen Spindel oder einem anderen Aufbau, bei dem die Luft kaum den Boden erreicht. Drei Flöten verschenken etwas Platz und gewinnen einen weiteren Arbeitsvorteil. Auf einer steifen Produktionsstraße ist dies oft der nützliche Mittelweg für Profile und adaptives Schruppen; Ein Allzweckwerkzeug mit 4 Schneiden ist nicht automatisch ein Upgrade.
Mehr Wellen bedeuten nicht automatisch eine schnellere Produktion. Der Vorschub steigt nur dann mit der Anzahl der Nuten, wenn jede Nut ihren Span formen und abführen kann. Wenn sich Späne zwischen Werkzeug und Wand versammeln, wird die zusätzliche Kante zum Risiko. Wählen Sie die Anzahl der Nuten anhand des Eingriffs- und Evakuierungswegs und nicht anhand des in CAM angezeigten maximalen Vorschubs.
Geometrie, Kantenvorbereitung und Beschichtung
Achten Sie auf einen scharfen positiven Spanwinkel, polierte Spannuten und eine Geometrie, die für Nichteisenmaterialien geeignet ist. Unbeschichtetes, poliertes Hartmetall wird häufig verwendet, da eine scharfe Kante und eine glatte Nut dazu beitragen, das Anhaften von Aluminium zu verhindern. Einige speziell entwickelte Beschichtungen für die Nichteisenbearbeitung können ebenfalls gut funktionieren, aber gehen Sie nicht davon aus, dass eine Beschichtung, die bei Stahl erfolgreich ist, auch bei Aluminium gilt. Beachten Sie für die genaue Serie die Anwendungsdaten des Werkzeugherstellers.
Rundlauffehler werden schmerzhaft sichtbar, wenn das Werkzeug und der Span kleiner werden. Bild 0,01 mm insgesamt angezeigter Rundlauffehler neben einem programmierten 0,02-mm-Span: Eine Kante erledigt möglicherweise die meiste Arbeit, während die Nachbarn lediglich polieren. Reinigen Sie den Kegel und die Spannzange, verkürzen Sie die Reichweite auf das für die Funktion erforderliche Maß und entfernen Sie einen beschädigten Halter, bevor Sie versuchen, ihn zu umgehen.
Werkzeugdurchmesser und -reichweite
Verwenden Sie den größten Durchmesser, der das Merkmal mit ausreichendem Eckenabstand erreichen kann. Ein größeres Werkzeug ist normalerweise steifer und bietet mehr Spannutenvolumen. Aber entscheiden Sie sich nicht nur deshalb für einen Fräser mit großer Reichweite, weil er jedes Detail bearbeiten kann. Getrennte Schrupp-, Restbearbeitungs- und Detailwerkzeuge sorgen oft für einen schnelleren und zuverlässigeren Prozess. Ein komplexer Zugriff kann dies rechtfertigen Mehrachsiges CNC-Fräsen , was die effektive Reichweite verkürzen und die Nachmontage reduzieren kann.
Passen Sie die Parameter für den tatsächlichen Betrieb an
Seitenfräsen und adaptives Schruppen
Der geringe radiale Eingriff gibt den Spänen Raum zum Entweichen und sorgt für eine gleichmäßigere Werkzeugbelastung. Es kann einen tieferen axialen Schnitt unterstützen, aber die radiale Spanverdünnung wird relevant, wenn der Eingriff gering ist. Der programmierte Vorschub pro Zahn muss möglicherweise korrigiert werden, um die gewünschte maximale Spandicke beizubehalten. Verwenden Sie das verifizierte Spanverdünnungsmodell des CAM-Systems oder den Rechner des Fräserherstellers, anstatt zu raten.
Sanfte spiralförmige Eintritte und Pfade mit konstantem Eingriff sind einem plötzlichen Eintauchen über die gesamte Breite vorzuziehen. Vermeiden Sie Pausen im Schnitt. Wenn eine Tasche schmale Bereiche aufweist, in denen der Eingriff zunimmt, wenden Sie eine lokale Vorschubsteuerung an oder nutzen Sie die Restbearbeitung, damit das Werkzeug nicht auf einen unerwarteten Materialkeil trifft.
Vollständiges Slotting
Die Schlitzung umschließt den Fräser auf beiden Seiten mit Material. Die Belastung steigt, die Späne haben weniger Platz zum Entweichen und der Zugang zum Kühlmittel wird schwieriger. Beginnen Sie mit 50–70 % des bewährten Vorschubs beim Seitenfräsen, halten Sie die axiale Tiefe konservativ und bevorzugen Sie 2 Spannuten, wenn das Spiel eng ist. Lösen Sie festsitzende Späne nicht allein durch Futterreduzierung auf; Dadurch können dünnere und heißere Chips entstehen. Verbessern Sie zuerst die Evakuierung oder reduzieren Sie das Engagement.
Fertigstellung von Wänden und Böden
Ein Zieldurchgang sollte eine konsistente Toleranz entfernen. Wenn fast nichts übrig bleibt, kann es dazu kommen, dass die Kante an Stellen reibt, an denen sich der Schruppdurchgang bereits verformt hat. Wenn zu viel übrig bleibt, kommt es zu einer Wiederholung der Schrupplast und Durchbiegung. Ein radiales Aufmaß von 0,20–0,50 mm ist ein praktischer Planungsbereich für viele mittelgroße Teile, aber die Zeichnung, der Werkzeugdurchmesser, die Wandstärke und die erforderliche Oberflächengüte bestimmen den endgültigen Wert.
Verwenden Sie für eine kritische Wand ein spezielles scharfes Endbearbeitungswerkzeug, wenn die Werkzeuglebensdauer, die Toleranz oder das Aussehen dies rechtfertigen. Halten Sie die Richtung des Werkzeugwegs konsistent, vermeiden Sie Stopps auf der kosmetischen Fläche und überprüfen Sie die Abmessungen, nachdem das Teil eine stabile Temperatur erreicht hat. Unser Leitfaden zu CNC-Frästoleranzen und Designoptionen für Aluminium erklärt, wie sich Wandstärke, Radien und Bezugsstrategie auf die Herstellbarkeit auswirken.
Dünne Wände und lange Teile
„Reparieren“ Sie die Wanddurchbiegung nicht allein mit der Drehzahl. Reduzieren Sie die radiale Schnittkraft, wechseln Sie die Seiten, wo es sinnvoll ist, lassen Sie ein gleichmäßiges Material und stützen Sie das Teil nahe am Schnitt ab. Durch das Schruppen können Restspannungen in der Platte gelöst werden, so dass ein abgestufter Prozess – Schruppen, gegebenenfalls Lösen oder Stabilisieren, dann Schlichten – die Geometrie möglicherweise besser halten kann als eine aggressive Aufspannung. Der richtige Plan hängt vom Materialzustand, der Abtragsbilanz und der Bezugsstruktur der Zeichnung ab.
Spanabfuhr und Schmierung
Beim 6061-Fräsen ist die Spanabfuhr Teil des Schnittparameters. Der Luftstoß hält die Späne in Bewegung. Nebel sorgt für begrenzte Schmierung. Flutkühlmittel können sowohl schmieren als auch Wärme und Späne transportieren, sofern die Düsen die Schneidzone erreichen. Tiefe Taschen erfordern möglicherweise eine Zufuhr durch das Werkzeug oder sorgfältig ausgerichtete Hilfsdüsen.
Gute Chips sind einzeln, hell und verlassen den Schnitt. Das Spindelgeräusch ist gleichmäßig, die Belastung wiederholt sich und an der Kante ist kein Aluminium angeschweißt. Pulverförmige Absplitterungen deuten oft auf Reibung oder extrem leichten Eingriff hin. Lange Späne, die den Halter umhüllen, weisen auf eine schlechte Spankontrolle hin. Dunkles, verschmiertes Material oder ein plötzlicher Lastanstieg deuten auf Hitze, Adhäsion oder Nachschneiden hin. Halten Sie an und prüfen Sie, bevor ein Randschnitt zu einem gebrochenen Werkzeug oder einem beschädigten Teil führt.
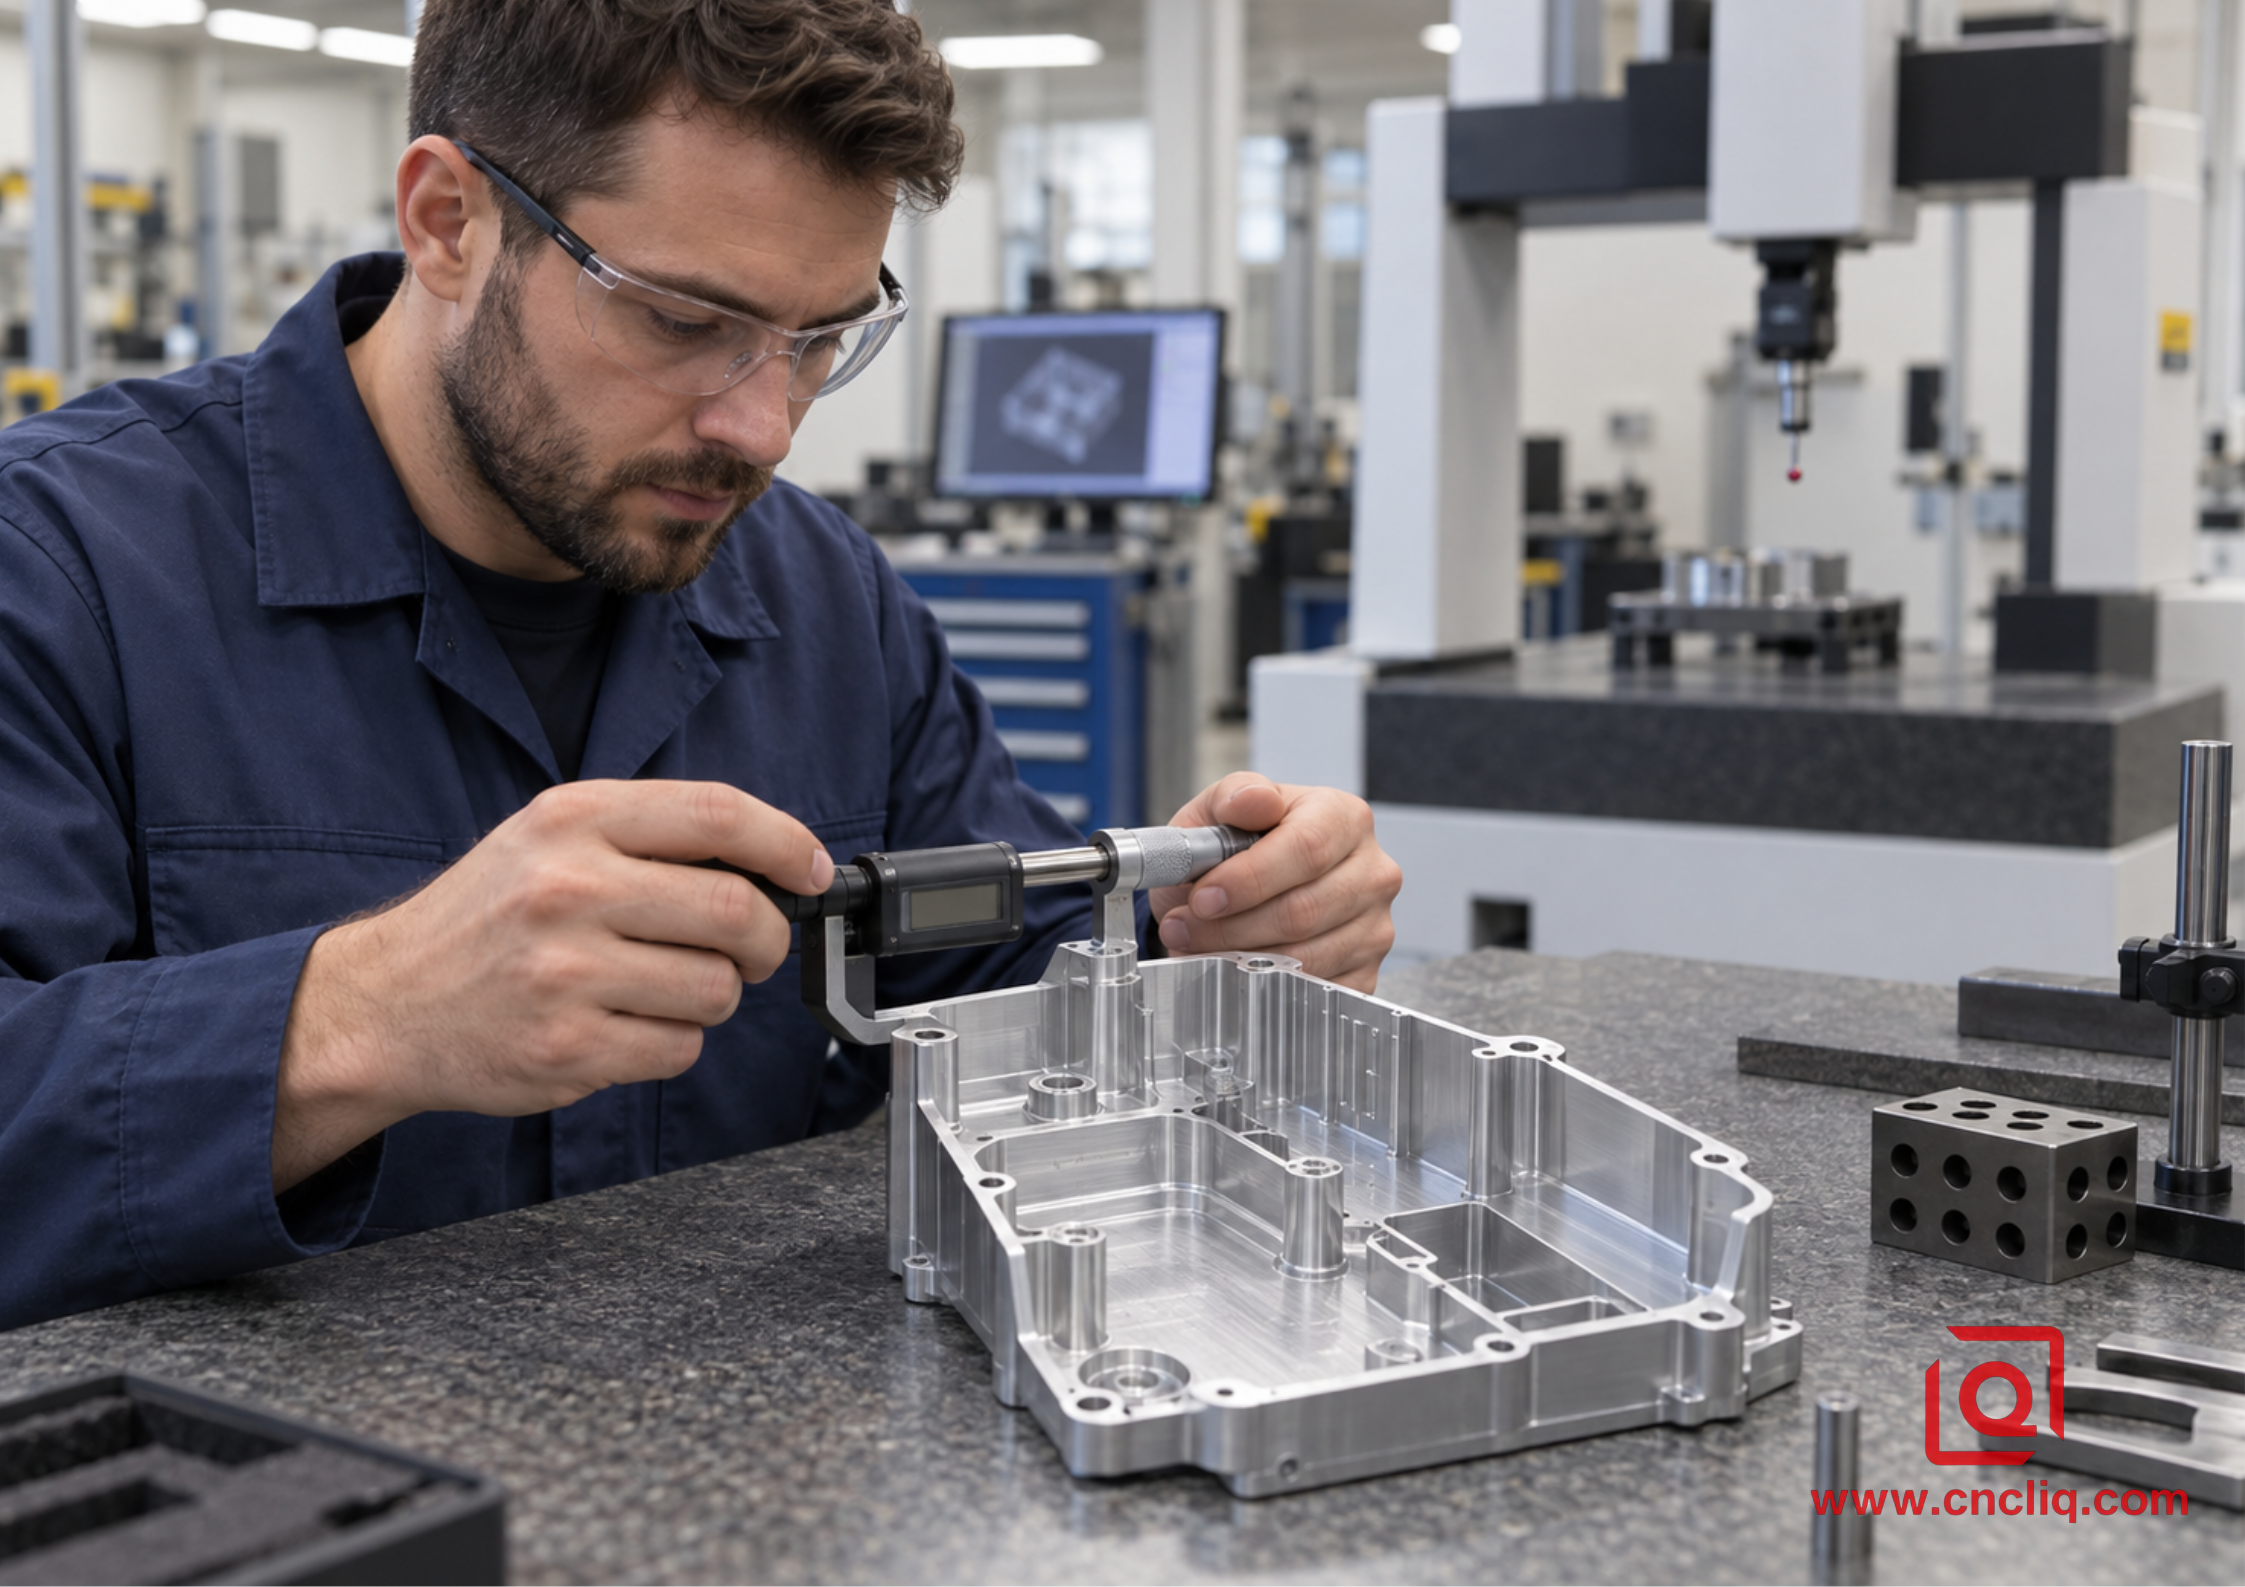
Maschinist inspiziert ein frisch gefrästes Aluminiumgehäuse
Fehlerbehebung anhand des Schnitts, nicht anhand von Vermutungen
|
Symptom |
Wahrscheinliche Ursachen |
Erste Aktion |
|
Aluminium am Rand verschweißt |
Reiben, schlechte Schmierung, nachgeschnittene Späne, ungeeignete Kantengeometrie |
Entfernen Sie die Späne, prüfen Sie das Werkzeug, überprüfen Sie die Spanlast und stellen Sie die Schmierung wieder her |
|
Quietschen oder Klappern |
Übermäßiger Stickout, schwache Befestigung, hoher Eingriff, instabile Geschwindigkeitszone |
Rüstzeit verkürzen, Eingriff reduzieren, Halter und Vorrichtung prüfen |
|
Pulverförmige Chips |
Vorschub zu niedrig für die Drehzahl, Verlangsamung der Ecken, stumpfe Kante |
Überprüfen Sie den tatsächlichen Vorschub, erhöhen Sie die Spanlast vorsichtig und ersetzen Sie ein verschlissenes Werkzeug |
|
Starker Grat am Ausgang |
Stumpfes Werkzeug, schlechte Bahnrichtung, nicht unterstützte Kante |
Verwenden Sie ein scharfes Werkzeug, überarbeiten Sie den Ausgang, fügen Sie Unterstützung hinzu oder führen Sie einen kontrollierten Kantenbruch durch |
|
Gutes Schruppen, aber schlechtes Finish |
Durchbiegung, inkonsistentes Aufmaß, Aufbaukante, thermische Drift |
Führen Sie einen gleichmäßigen Enddurchgang durch und überprüfen Sie den Zustand des Werkzeugs und die Temperatur des Teils |
|
Kaputtes Werkzeug in einer Tasche |
Verpackte Späne, plötzliches Einrasten, Unrundheit, Überreichweite |
Verbessern Sie die Evakuierung, glätten Sie den Pfad, prüfen Sie den Rundlauf, kürzen Sie das Werkzeug |
|
Größenänderungen innerhalb einer Charge |
Werkzeugverschleiß, Temperatur, Bezugspunktbewegung, Spannabweichung |
Trendmessungen, Überprüfung der Werkstückspannung, Kompensation erst nach Ursachenüberprüfung |
Ändern Sie jeweils eine Hauptvariable. Notieren Sie das akzeptierte Werkzeug, den Halter, den Überstand, den Materialzustand, die Drehzahl, den Vorschub, den AP, den AE, die Kühlmittelmethode, die Spindellast, das Inspektionsergebnis und die Werkzeuglebensdauer. Dieses Einrichtungsblatt ist wertvoller als ein anderes generisches Online-Diagramm.
Anonymer Kundenfall: 6061 Hydraulikverteilerblock
Ein anonymisierter Industriekunde benötigte einen kompakten 6061-T6-Verteiler mit sich kreuzenden Anschlüssen, O-Ring-Senkbohrungen, Montageflächen und einer kosmetisch eloxierten Außenseite. Das anfängliche Anliegen war nicht die maximale Metallentfernung. Die Dichtungsgeometrie und die Anschlussverhältnisse blieben konstant, während gleichzeitig verhindert wurde, dass Späne in tiefen Querlöchern zurückblieben.
Die technische Überprüfung unterteilte den Prozess in stabile Phasen. Das Team erstellte zunächst breite Bezugsflächen, verwendete einen 3-schneidigen Aluminium-Schaftfräser zum offenen Schruppen, wechselte zu einem 2-schneidigen Werkzeug, bei dem schmale Kanäle den Spanfluss einschränkten, und reservierte Material für die Endbearbeitung der Dichtfläche. Tiefliegende Bereiche erhielten eine gezielte Spülung und eine Zwischenreinigungskontrolle. Kritische Bohrungen und Flächenbeziehungen wurden vor der kosmetischen Endbearbeitung überprüft, während Gewinde- und Dichtungsmerkmale im Endbearbeitungsplan geschützt wurden.
Beim ersten kontrollierten Versuch wurde der Prozess nicht allein anhand der berechneten Drehzahl freigegeben. Das Team überprüfte die tatsächliche Spindellast, das Eckenverhalten, die Spanform, den Werkzeugrundlauf und die Merkmalstemperatur. Der Vorschub wurde angepasst, um die Spandicke bei der verfügbaren Spindelgeschwindigkeit beizubehalten, während der lokale Eingriff die Belastung an internen Übergängen reduziert. Das endgültige Einrichtungsblatt erfasste die genehmigten Werkzeugbaugruppen und die Prüfsequenz für Wiederholungschargen.
Dies ist die gleiche Herstellungslogik, die für a verwendet wird kundenspezifischer CNC-gefräster und eloxierter Hydraulikverteiler : Parameterauswahl, Werkstückspannung, Reinigung, Maßprüfung und Oberflächenbehandlung müssen einander unterstützen. Wenn Ihre Anfrage versiegelte Durchgänge, dünne Wände, kosmetische Flächen oder kritische Positionstoleranzen umfasst, senden Sie die Zeichnung und die Jahresmenge. Diese Angaben ändern den Bearbeitungsplan und das Angebot.
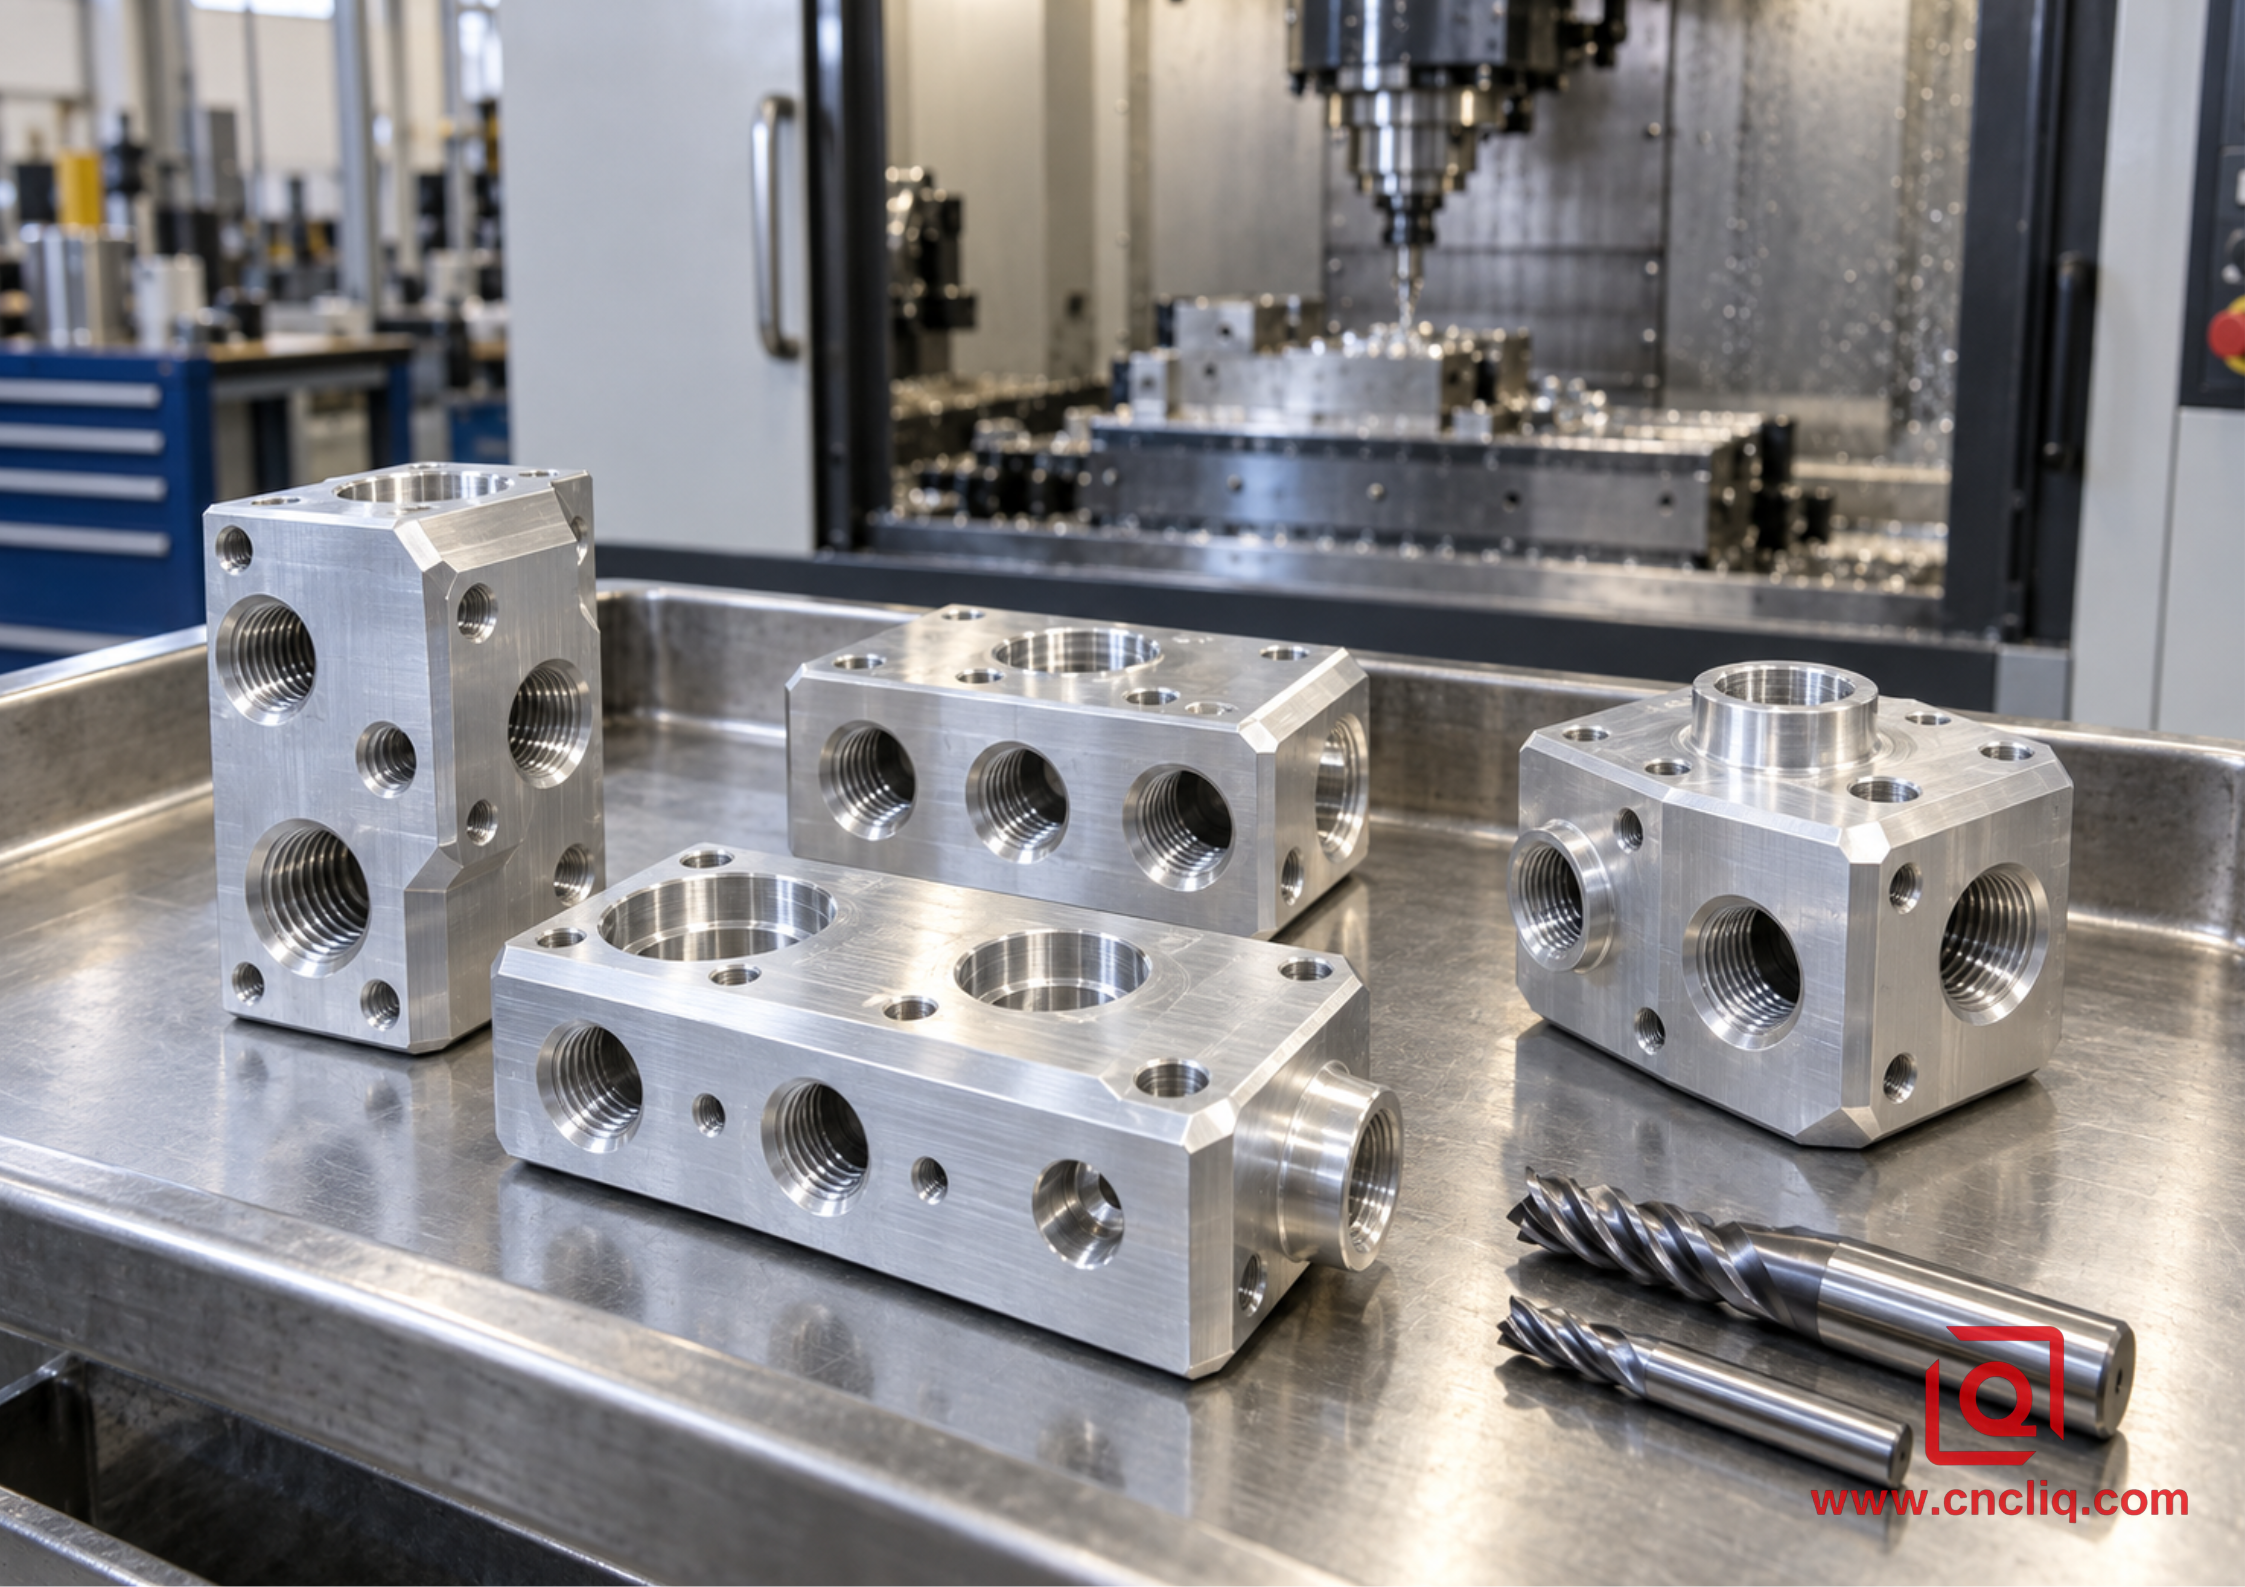
Fertiggestellte Verteilerblöcke und Schaftfräser aus 6061-Aluminium
Eine Checkliste zur Validierung in der Werkstatt
1. Bestätigen Sie Legierung, Härte, Produktform, Lagerzustand und die maßgebliche Zeichnungsrevision.
2. Wählen Sie das genaue Werkzeug für Aluminium aus und holen Sie sich die Geschwindigkeits-, Spanlast- und Eingriffsempfehlungen des Herstellers ein.
3. Überprüfen Sie den Zustand des Halters, den Rundlauf, den Werkzeugüberstand, die Nutlänge und den Zugang zu den Merkmalen.
4. Berechnen Sie die Drehzahl anhand der Schnittgeschwindigkeit, begrenzen Sie sie auf den Maschinengrenzwert und berechnen Sie dann den Vorschub anhand der Spanlast neu.
5. Überprüfen Sie AP, AE, Eingänge, Ecken, Schlitze, dünne Wände und Bereiche, in denen sich der Eingriff ändert.
6. Bestätigen Sie die Werkstückhalterung, die Wiederholgenauigkeit des Bezugspunkts, den Spanaustritt und die Richtung des Kühlmittels oder der Luft.
7. Führen Sie einen kontrollierten ersten Schnitt durch und beobachten Sie das tatsächliche Vorschubverhalten, die Spindellast, das Geräusch, die Späne, Grate und die Werkzeugkante.
8. Überprüfen Sie kritische Abmessungen und den Oberflächenzustand mit geeigneter kalibrierter Ausrüstung.
9. Ändern Sie jeweils eine Variable, dokumentieren Sie das akzeptierte Fenster und fordern Sie vor der Produktionsfreigabe eine Genehmigung ein.
Bei Liqin kann die Dimensionsüberprüfung KMG, optische Projektion, Höhenmessung, Oberflächenprofilierung und Rauheitsmessung gemäß Teil- und Kontrollplan umfassen. Sehen Sie sich unsere an Qualitätssicherungs- und Inspektionsmöglichkeiten für den Ausrüstungs- und Qualitätssystemkontext. Ein Parameterblatt ist nur dann sinnvoll, wenn der Messplan beweist, dass das resultierende Teil der genehmigten Zeichnung entspricht.
Was in einem 6061 enthalten sein sollte CNC-Bearbeitung Anfrage
Um ein schnelleres und nützlicheres Angebot zu erhalten, stellen Sie 3D-CAD und eine kontrollierte 2D-Zeichnung bereit. Identifizieren Sie 6061-Vergütung und Rohlingsform, kritische Abmessungen, GD&T-Bezugspunkte, Oberflächenrauheit, Kantenbruchanforderungen, Gewinde, Dichtflächen, kosmetische Zonen, Eloxierung oder andere Endbearbeitung, Inspektionsdokumentation, Jahresvolumen, Losgröße, Verpackung und Lieferziel. Wenn eine Bemaßung für die Montage von entscheidender Bedeutung ist, markieren Sie sie, anstatt sich auf eine allgemeine Schriftfeldtoleranz zu verlassen.
Mithilfe dieser Informationen kann der Lieferant einen realistischen Werkzeugweg, eine Vorrichtungsstrategie, eine Prüfsequenz und ein Prozessfenster auswählen. Es trägt auch dazu bei, die Prototypenpreise von der Wirtschaftlichkeit bei Wiederholungsproduktionen zu trennen. Für Teile, die mehrere Ausrichtungen erfordern, finden Sie unsere Übersicht über 3-Achsen- versus 5-Achsen-Präzisionsbearbeitung erklärt, warum weniger Setups die Zugangs- und Datumskontrolle verbessern können.
Benötigen Sie eine Überprüfung eines 6061-Gehäuses, einer Halterung, eines Verteilers, einer Vorrichtung oder einer anderen kundenspezifischen Komponente? Laden Sie die Zeichnung über unsere hoch Kontaktseite . Teilen Sie uns die Zielmenge, wichtige Merkmale und die erforderliche Endbearbeitung mit, damit das Engineering-Team mit einem prozessorientierten Angebot anstelle eines allgemeinen Preises reagieren kann.
Klicken Sie hier für Ihre Anfrage 👆
FAQ
Welche Drehzahl sollte ich für einen 1/4-Zoll-Schaftfräser aus 6061-Aluminium verwenden?
Die Drehzahl hängt vom genauen Fräser und der Zieloberflächengeschwindigkeit ab. Bei 800 SFM beträgt die Berechnung (800 × 3,82) ÷ 0,25 = 12.224 U/min. Das ist ein vernünftiges Berechnungsbeispiel für Hartmetall, aber die Empfehlung des Werkzeugherstellers, die Maschinengrenze, der radiale Eingriff, der Überstand, das Kühlmittel und die Werkstückspannung sollten den Versuchswert bestimmen. Nachdem Sie die Drehzahl ausgewählt haben, berechnen Sie den Vorschub anhand der empfohlenen Spanlast, anstatt die IPM separat zu schätzen.
Ist ein 2-schneidiger oder 3-schneidiger Schaftfräser besser für 6061?
Ein 2-schneidiges Werkzeug bietet mehr Spanraum und ist oft sicherer für volle Nuten, tiefe Taschen und begrenzte Evakuierung. Ein Aluminium-spezifischer Schaftfräser mit drei Schneiden ist beim Profilieren und adaptiven Schruppen auf einer starren Maschine oft produktiver, da er eine effektive Schneidkante hinzufügt und gleichzeitig das nutzbare Nutenvolumen beibehält. Die bessere Wahl hängt vom Eingriff, der Reichweite, der Spindelleistung und der Spanfreiheit ab – und nicht nur von der Anzahl der Spannuten.
Sollte ich beim Fräsen von 6061-Aluminium Kühlmittel verwenden?
Verwenden Sie eine für die Operation geeignete Methode zur Spankontrolle. Bei offenen Schnitten kann gezielte Luft eingesetzt werden, Nebel sorgt für zusätzliche Schmierung und häufig kommt es zum Einsatz von Überflutungskühlmittel, wenn es die Schnittzone erreicht und die Späne abtransportiert. Tiefe Taschen und Schlitze erfordern besondere Aufmerksamkeit, da das Kühlmittelvolumen außerhalb der Tasche keine Ableitung am Rand gewährleistet. Halten Sie sich stets an die Maschinen-, Flüssigkeits-, Belüftungs- und Arbeitsplatzsicherheitsanforderungen.
Warum schweißt Aluminium an meinen Schaftfräser?
Eine Aufbauschneide entsteht normalerweise, wenn Hitze, Druck und schlechte Spanabfuhr dazu führen, dass Aluminium am Fräser haften bleibt. Zu den häufigsten Ursachen gehören zu geringer Vorschub für die gewählte Drehzahl, eine stumpfe oder ungeeignete Schneide, Nachschneiden von Spänen, schlechte Schmierung, übermäßiger Eingriff und ein langer Überstand. Stoppen Sie den Schnitt, reinigen oder ersetzen Sie das Werkzeug, korrigieren Sie die Evakuierung, überprüfen Sie die tatsächliche Spanlast und starten Sie mit einer kontrollierten Änderung neu, anstatt einfach jeden Parameter zu reduzieren.
Welche Informationen benötigt ein CNC-Lieferant, um 6061-Teile genau anbieten zu können?
Senden Sie 3D-CAD, eine revisionskontrollierte 2D-Zeichnung, Legierung und Härte, kritische Toleranzen und GD&T, Oberflächenbeschaffenheit, Gewinde, Dichtungs- und Kosmetikanforderungen, Nachbehandlung, Menge, Inspektionsdokumentation und Lieferanforderungen. Beachten Sie montagekritische Merkmale und passende Teile. Eine vollständige Ausschreibung hilft dem Lieferanten bei der Planung der Werkstückaufspannung, des Werkzeugzugangs, der Inspektion, der Nachbearbeitungszugabe und der Kontrollen für die Wiederholungsproduktion, was die Klärungszeit und das Angebotsrisiko reduziert.
Klicken Sie hier für Ihre Anfrage 👆
Zusammenfassung
Zuverlässiges Fräsen von 6061-Aluminium beruht auf der Abstimmung von Schnittgeschwindigkeit, Spanlast, Spananzahl, Eingriff, Steifigkeit und Spanabfuhr. Berechnen Sie die Drehzahl anhand der Oberflächengeschwindigkeit, berechnen Sie den Vorschub anhand der Spanlast und korrigieren Sie dann sowohl die reale Maschine als auch den Werkzeugweg. Verwenden Sie scharfe, aluminiumspezifische Werkzeuge, halten Sie den Aufbau kurz und stabil, validieren Sie ihn mit Spänen, Belastung, Schall und Inspektion und dokumentieren Sie das genehmigte Fenster. Für ein prozessorientiertes Angebot senden Sie Liqin Ihre CAD-Dateien, Zeichnung, Menge, Materialzustand, kritische Toleranzen und Oberflächenanforderungen.
Kontaktinformationen
Unternehmen: Ningbo Liqin Industry Co., Ltd.
Tägliche Kundenwartung und Kundendienst: service@shturl. zhuwanying@cncliq.com
Neue Anfrage, Angebot und Bestellbesprechung: business@shturl. zhouli@chinaliqin.com
Hotline: +86 18757148656
Haftungsausschluss
Alle in diesem Blog veröffentlichten technischen Artikel, Materialspezifikationen, Bearbeitungsempfehlungen und Details zur Oberflächenbehandlung dienen ausschließlich Informations- und Referenzzwecken. Bitte beachten Sie, dass allgemeine Blogeinblicke unterzeichnete technische Vereinbarungen nicht ersetzen. Da kundenspezifische Teile je nach Materialwärmezahl, Maschinenkalibrierung und spezifischen Toleranzen variieren, werden verbindliche Qualitätsspezifikationen ausschließlich durch Ihre genehmigten CAD-Zeichnungen, unterzeichneten Verträge und formellen Qualitätspläne bestimmt.
Alle in diesem Blog vorgestellten Kundenfallstudien wurden gründlich anonymisiert und bereinigt. Die angezeigten Leistungskennzahlen, Fertigungsabläufe und Bilder dienen ausschließlich der Demonstration unserer kundenspezifischen Bearbeitungsfähigkeiten und stellen keinen einzigen universellen Standard für alle Aufträge dar.
Liqin-Fertigungsteam
Aufbauend auf 18 Jahren Erfahrung in der Präzisionstechnik fertigt Ningbo Liqin Industry Metallkomponenten mit hohen Toleranzen für anspruchsvolle globale Märkte. Wir operieren in einem 6.500 m² großen Produktionszentrum mit über 150 Maschinen und bieten unter einem Dach 4- und 5-Achsen-CNC-Bearbeitung, Drehfräsbearbeitung, Kaltfließpressen und Druckguss an. Mit diesem Setup können wir Projekte nahtlos verwalten und Teile von den ersten CAD-Konzepten direkt in die endgültigen Lieferungen überführen.
Wir übernehmen die Qualitätskontrolle ohne Kompromisse. Enge Toleranzen behandeln wir mit der nötigen Ingenieursdisziplin. Unterstützt durch die Zertifizierungen ISO 9001, ISO 13485 und IATF 16949 führen unsere QA-Ingenieure bei jeder einzelnen Produktionscharge strenge IPQC-, FQC- und OQC-Prüfungen durch. Von der KMG-Abmessungskartierung und optischen Profilierung bis hin zu Härte- und Salzsprühtests validieren wir Ihre kritischen Spezifikationen im Voraus – so erhalten Sie einsatzfertige Komponenten ohne Montageprobleme oder kostspielige Produktionsunterbrechungen. Zusätzlich zur Fertigung können Sie sich darauf verlassen, dass wir auf neue Anfragen innerhalb von zwei Stunden reagieren, direkte Unterstützung bei der Bemusterung von Prototypen erhalten und einen reibungslosen Exportversand nach Europa, Nordamerika, Asien und Ozeanien gewährleisten.
Begrüßen Sie Ihre Anfragen und Proben. Besuchen Sie unsere Website oder Kontaktieren Sie uns direkt für ein konkurrenzfähiges Angebot!
