 Deutsch




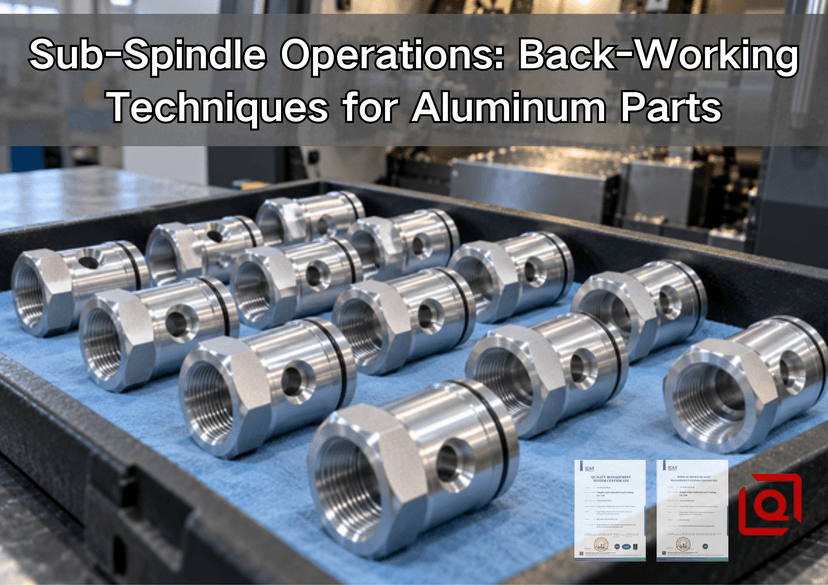
Drehen Sie die Zeichnung um. Die einfach aussehende Hülse hat nun eine hintere Senkbohrung, ein Gewinde und eine Dichtfläche, die immer noch der von vorne erstellten Bohrung entsprechen.
Das Herausfallen kompletter Teile aus einem Arbeitsgang ist zwar nützlich, aber die Kontinuität der Bezugspunkte ist der wichtigere Grund. Es handelt sich nicht um einen Genauigkeitsregler. Aufnahmefläche, Spannbacken, Abstechmaterial, Werkzeugreichweite, Spanweg und Prüfroutine müssen weiterhin aufeinander abgestimmt sein.
Für eine umfassendere Maschinenentscheidung siehe Liqins Vergleich von CNC-Drehen und Dreh-Fräsen für konzentrische Aluminiumgehäuse . Dieser Artikel beschränkt sich auf die Übergabe selbst.
1. Innerhalb des Übergabeprozesses
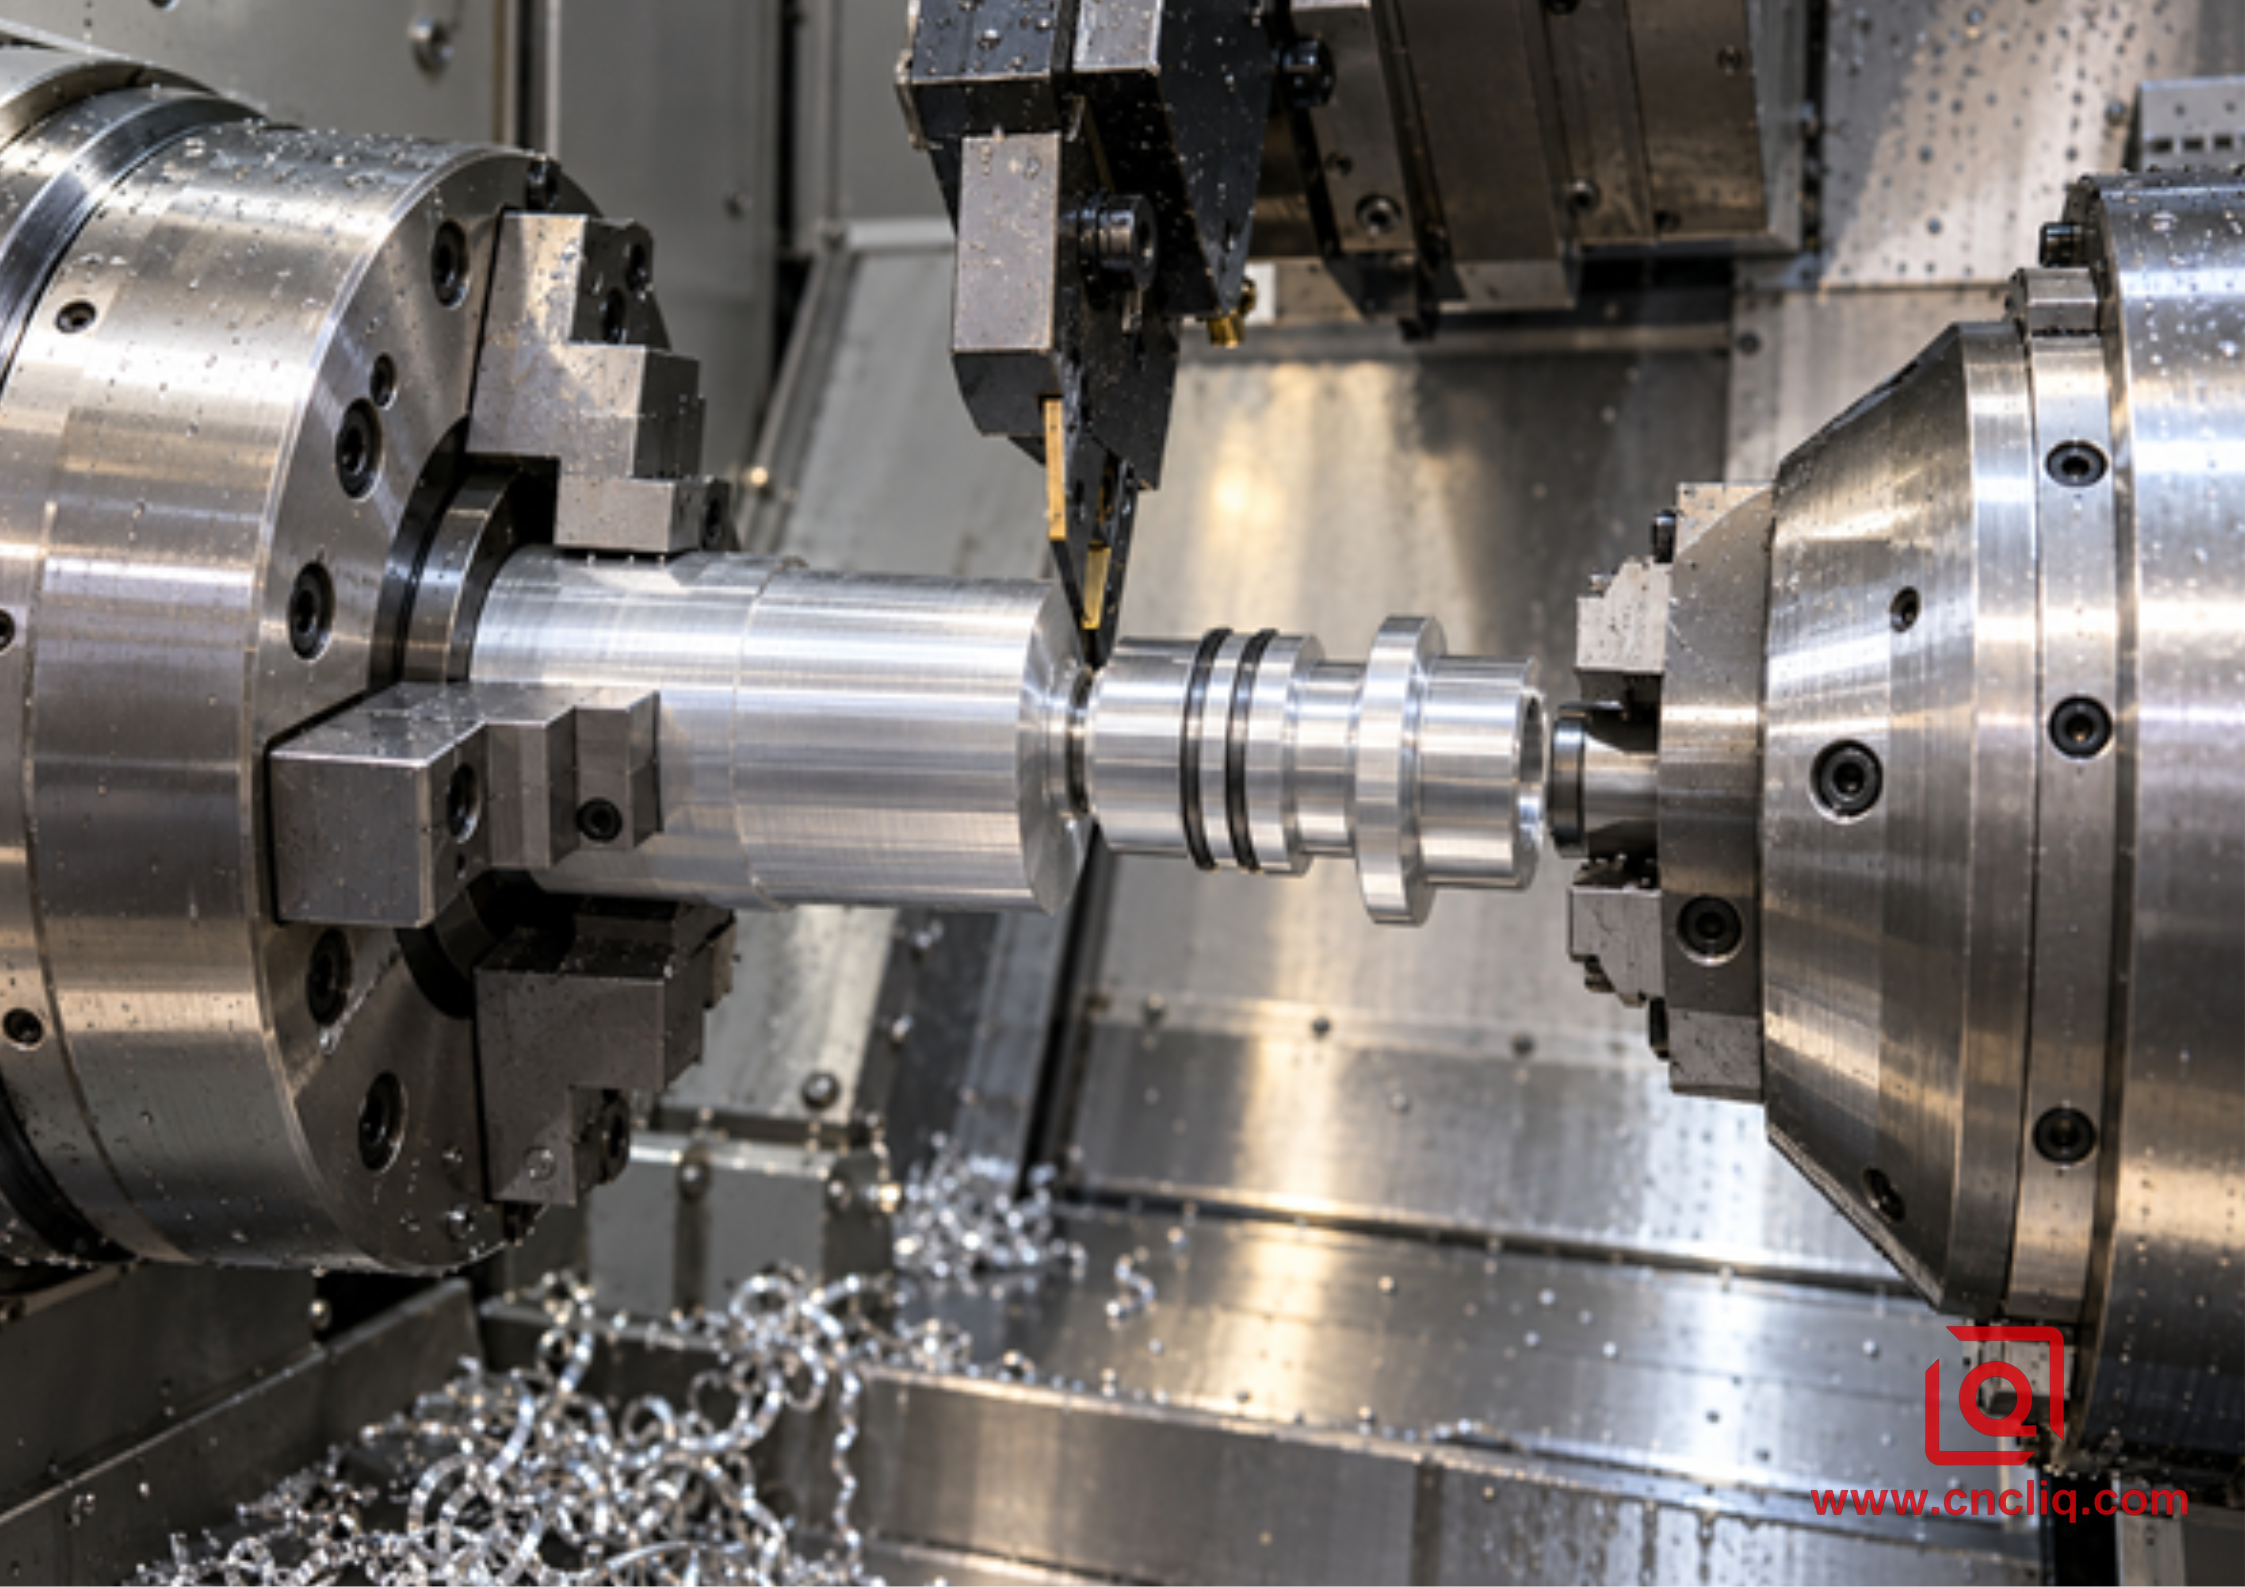
Arbeitsgang 10 schafft die zugängliche vordere Geometrie und lässt eine vorgesehene Auflagefläche. Das gegenüberliegende Spannfutter fährt darauf; der Trennvorgang wird abgeschlossen; erst dann wird der neue Werkstückhalter für die Bearbeitung der Rückseite zurückgezogen. Drei gewöhnliche Bewegungen, die kaum Raum für zufällige Annahmen lassen.
Manche nennen das „in einem Arbeitsgang erledigt“. Stimmt schon, obwohl trotzdem noch ein Materialtransfer stattfindet. Ein kleiner Ausriss an der Backe oder ein zu geringer Kontakt können diese Verbindung zerstören, bevor das hintere Werkzeug überhaupt etwas abträgt.
Die Steuerungsdetails sind maschinenspezifisch. Die Dokumentation von Haas Automation zur Sekundärspindel beschreibt die synchronisierte Spindelsteuerung und die Spindelwechselfunktionen an Haas-Steuerungen. Die Anleitung von Autodesk zum Materialtransfer zeigt die CAM-seitigen Arbeitsschritte. Beide Programme sind nicht universell für andere Drehmaschinen einsetzbar. Maßgeblich sind weiterhin das Herstellerhandbuch, bewährte Vorgehensweisen und die tatsächliche Werkzeuganordnung.
Eine Überprüfung des Materialtransfers ist am einfachsten, wenn sie dem Werkstück folgt. Prüfen Sie die Aufnahmefläche auf nutzbare Länge und korrekten Kontakt der Spannbacken. Legen Sie fest, wie eine relative Spindelbewegung beim Schließen verhindert wird. Verfolgen Sie das abgeschnittene Material bis zum rückseitigen Bearbeitungsgang und benennen Sie die Fläche, die die endgültige Länge aufweist. Beenden Sie die Überprüfung nicht mit dem letzten Werkzeug. Beobachten Sie den ersten bearbeiteten Werkstückauftrag; ein blanker Stahlfang kann die einzige Delle an einem ansonsten einwandfreien Bauteil verursachen.
2. Aluminium verändert das Übertragungsproblem
Eine dünne Wand birgt einen weiteren Nachteil: Sie kann den Druck des Spannfutters aufnehmen und sich dann beim Loslassen verformen. Ihre Maße können sich im eingespannten Zustand von den nach dem Loslassen unterscheiden.
Zeichnung, Bestellung und Zertifikat sollten übereinstimmen. Solange noch über 6061-T6, 6082-T6 oder 7075-T6 diskutiert wird, ist der Leitfaden von Liqin für Drehmetalle eine hilfreiche Vorabinformation.
ISO N schränkt die Werkzeugsuche ein, schließt sie aber nicht ab. Viele Schmiedemetalle reagieren gut auf eine scharfe Schneide und eine polierte Spanfläche, dennoch benötigt der Abbruchhammer ausreichend Vorschub und Schnitttiefe. Testen Sie Drehzahl, Vorschub pro Umdrehung, Kühlmittelzufuhr und die maximale Drehzahl am Werkstück. Überprüfen Sie nach dem ersten Werkstück sowohl die Schneide als auch die Oberfläche. Bereits anhaftende silbrige Materialreste an der Spanfläche sind ein frühes Warnsignal, egal wie hell der Durchmesser aussieht.
3. Den Griffpunkt finden, bevor der Werkzeugweg geschrieben wird
Beim DFM (Design for Manufacturing) wird zunächst die Funktionsachse markiert. Dies kann beispielsweise eine Lagerbohrung, eine Zentrierbohrung, ein Dichtungsdurchmesser oder ein Gewinde sein. Anschließend wird die Fläche markiert, die die Baulänge bestimmt. Erst dann werden die Merkmale auf die Spindeln aufgeteilt und der Pickup reserviert.
1. Benennen Sie das Bezugselement, das für die Baugruppe verwendet wird. Lassen Sie es nicht einfach durch einen beliebigen, rohen Außendurchmesser ersetzen.
2. Nach Abzug von Fase, Trennscheibe und Anfahrtsabständen sollte eine gerade Auffangfläche reserviert werden.
3. Halten Sie Dichtungsflächen und kosmetische Bereiche nach Möglichkeit außerhalb des Griffs. Falls ein Kontakt unvermeidbar ist, tragen Sie den zulässigen Bereich und die Gestaltungsvorschrift in die Zeichnung ein.
4. Lassen Sie absichtlich nach hinten gerichteten Schaft zurück. Ein abgeschnittener Zeuge ist ein Ausgangszustand, kein Enddatum.
5. Verfolge den letzten Spänerest vor der Entnahme. Dieser Spänerest ist wichtiger als eine saubere Spänewanne nach dem Füttern.
6. Simulieren Sie beide Spannfutter, jede Backe, den Revolver, die kompletten Halterkörper, den verbleibenden Stab, das Trennmesser, das fertige Werkstück und den Auffangbehälter.
7. Entscheiden Sie, wie der Transfer überprüft werden soll. Die bloße Beobachtung im Sitzen ist keine geeignete Inspektionsmethode.
Diese Übersicht beugt einem häufigen Fehler bei der Angebotserstellung vor. Angetriebene Werkzeuge, C-Achsen-Steuerung, Y-Achsen-Verfahrweg und eine zweite Spindel lösen unterschiedliche Geometrieprobleme.Der Leitfaden von Liqin zu angetriebenen Werkzeugen auf CNC-Drehmaschinen erläutert den Unterschied. Fragen Sie nach der konkreten Konfiguration anstatt nach der Bezeichnung „Dreh-Fräsen“.
4. Halte dich ans Land, nicht an die Langeweile
Ein optimaler Aufnehmer vermeidet drei Dinge: Schlupf, Abdrücke der Spannbacken und eine sich nach dem Lösen verändernde Bohrung. Bei einer dünnen Hülse bietet ein breiter Kontakt dem Verfahrenstechniker in der Regel mehr Spielraum als drei schmale Druckpunkte. Ausgebohrte, weiche Spannbacken können dem Durchmesser des Aufnehmers folgen; eine geeignete Spannzange kann einen Großteil des Umfangs abdecken. Beide Methoden funktionieren nicht richtig, wenn der Kontakt verschmutzt, konisch oder zu kurz ist.
Für Aluminium gibt es keinen universellen Spannfutterdruck. Die Zylindereinstellung ist nur ein Faktor. Backenmasse, Kontaktfläche, Spindeldrehzahl, Schmierung, Wandsteifigkeit und die Belastung des nächsten Werkzeugs spielen ebenfalls eine Rolle. Ein sinnvoller Testlauf beginnt mit einem niedrigen Druck, prüft auf Schlupf beim geplanten Schnitt, dokumentiert die akzeptierte Einstellung und misst das entnommene Werkstück. Das Übertragen des Drucks von einer Stahlwelle ist keine Prozesskontrolle.
5. Behandeln Sie die Abschaltung als Teil des hinteren Betriebsablaufs
Bei einer rotierenden Übergabe müssen beide Spindeln die vorgegebene Position erreichen, bevor das zweite Spannfutter schließt und der Schnitt abgeschlossen ist. Eine geringfügige Abweichung kann den Aufnehmer beschädigen oder das Abstechmesser blockieren. Für eine stationäre Übergabe gelten andere Regeln hinsichtlich Anfahrt und Ausrichtung, jedoch ist auch hier die validierte Maschinensequenz erforderlich.
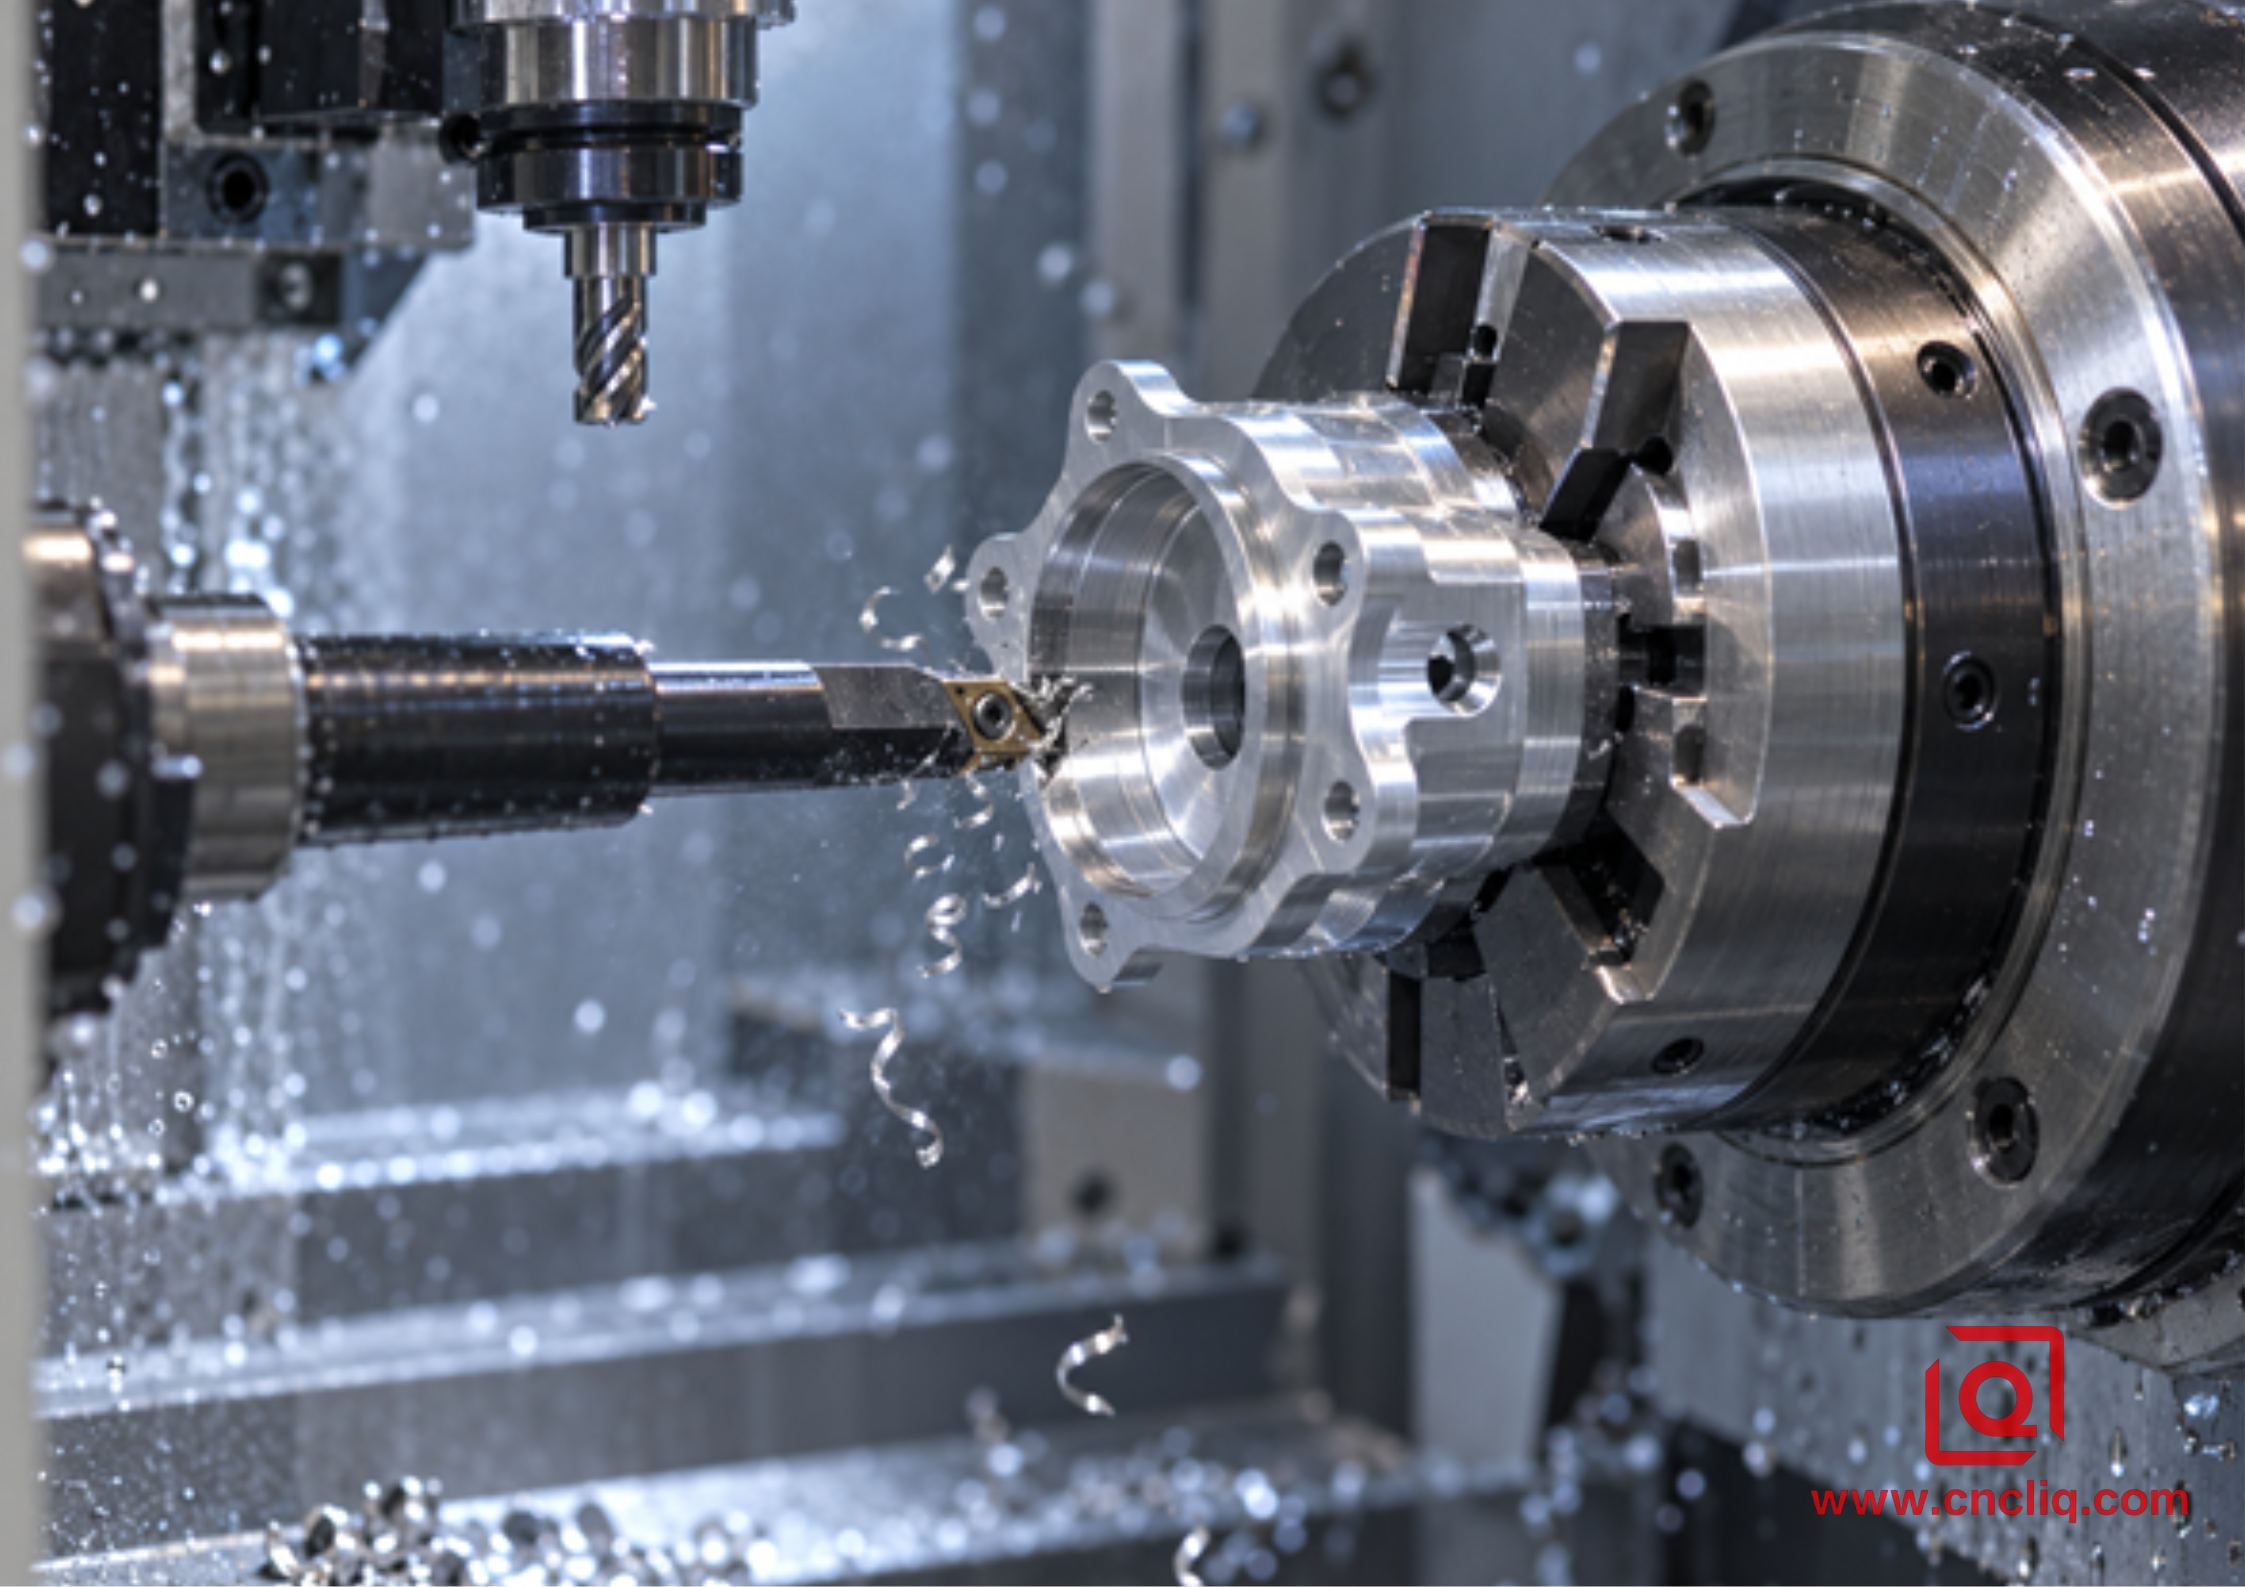
Setzen Sie das Abstechmesser mit der gleichen Sorgfalt ein wie ein Schlichtwerkzeug. Achten Sie auf den erforderlichen Überstand, richten Sie die Halterung rechtwinklig aus, überprüfen Sie die Spitzenhöhe und beobachten Sie, wie der Spandurchmesser abnimmt. Die programmierte Schnittgeschwindigkeit kann in der Nähe der Werkstückmitte eine höhere Drehzahl erfordern, als die Werkstückspannung verträgt; daher ist die Spankappe wichtig. Liqins Leitfaden zum Abstechen und Einstechen von Aluminium beschreibt die Einflussfaktoren detaillierter.
Sobald die Trennlinie klar ist, wird die Rückseite genauso eingerichtet, wie es im Einrichtungsblatt geprüft wurde. Der erste Planlauf hat zwei Aufgaben: die Trennlinie entfernen und die axiale Referenz für alles dahinter erstellen. Die Gesamtlänge gehört auf das freigegebene Teil, nicht auf eine Maßanzeige, solange die Wand noch unter der Backenspannung steht.
6. Die Wandbefestigung gibt die Reihenfolge vor.
Die hinteren Bearbeitungsschritte werden mit Bleistift notiert. Eine tiefe Außennut muss möglicherweise bis zum Abschluss der Bohrung warten, da die Wand vorher steifer ist. Bei einem Durchgang, der in diese Bohrung hineinragt, gilt das Gegenteil: Zuerst wird der Durchbruch durchgeführt, anschließend wird die innere Kante mit einem abschließenden Bohrschnitt entfernt. Die Geometrie, nicht eine starre Schablone, bestimmt die Reihenfolge.
Unbeaufsichtigte Zeit entscheidet über Erfolg oder Misserfolg im Spanweg. Spanablagerungen in Werkzeugnähe können schnell das Spannfutter erreichen. Beginnen Sie im Sichtfenster des Wendeschneidplattenherstellers und betätigen Sie jeweils nur einen Hebel. Notieren Sie sich kurz: Spanform, Foto der Schneidkante, Spindelbelastung und dieselben Messwerte bei jedem Versuch. Für eine ausführlichere Diagnose nutzen Sie die Werkstatthinweise von Liqin zurSpankontrolle bei Aluminium und zur Vermeidung von Aufbauschneiden .
Die Erreichbarkeit der Werkzeuge auf der Rückseite ist wichtig. Halten Sie die Führungsschiene so kurz und breit wie möglich. Lesen Sie vor dem Test den neben der Simulation veröffentlichten Code.
7. Lesen Sie die Fehlerbeschreibung, bevor Sie einen Offset verschieben.
Wenn die hintere Bohrung ausläuft, ist die Versatzfunktion verlockend. Halten Sie inne und wählen Sie zunächst eine geeignete Aufnahmefläche. Liegt das Werkstück schief, kann ein Versatz zwar die Bohrung verschieben, aber das Werkstück nicht gerade im Spannfutter positionieren.
Was der freigegebene Teil zeigt | Erste Dinge, die überprüft werden sollten | Ein nützlicher Check |
Ovaler oder dreilappiger Griffbereich | Backendruck, Wandstärke, Kontaktbreite | Nach dem Lösen der Klemme mehrere Winkel messen |
Die hintere Funktion läuft aus | Späne, Backenkonus, Spindelausrichtung, Schlupf | Geben Sie einen Zeugendurchmesser an und überprüfen Sie anschließend das Bezugsverhältnis. |
Gesamtlänge der Wanderungen | Lagerbestand abschneiden, Kontakt abbrechen, Hitze, Eigentumsverhältnisse ausgleichen | Trend-Hinterteil und Endlänge zusammen |
Helle Kratzer | Späne beim Aufnehmen oder unsauberen Auswurf eingeklemmt | Überprüfen Sie den Backenabdruck und den Fangkorb. |
Hintere Bohrungsklappern | Überhang der Stange, schwacher Halt, Kantenverschleiß | Messen Sie in verschiedenen Tiefen und überprüfen Sie die Werkzeuglast. |
Gewindelehren, lassen sich aber nicht montieren | Grat, Beschichtung, Entlastung, Schulterposition | Prüfen Sie den zusammenpassenden Stapel, nicht nur den Gewindegang. |
Ein Übertragungsfehler und ein Schnittfehler können an ein und demselben Bauteil ähnliche Symptome hervorrufen. Überprüfen Sie vor der Programmbearbeitung die Passgenauigkeit, den Zustand der Schneidkante, die Maschinentemperatur und die Messmethode. Ein einzelnes, scheinbar positives Ergebnis ist kein Beweis; ein kurzer, aufeinanderfolgender Durchlauf zeigt, ob sich das Ergebnis reproduzieren lässt.
8. Überprüfen Sie die Beziehung, die die Unterspindel rechtfertigte
Der erste Artikel sollte eine funktionale Frage beantworten: Bleibt die hintere Geometrie relativ zur vorderen Geometrie an der erforderlichen Stelle? Eine Liste einzelner Maße kann dies nicht immer beantworten. Lösen Sie das Bauteil, bevor Sie eine klemmempfindliche Wand messen, und verwenden Sie den Bezugsrahmen in der Zeichnung.
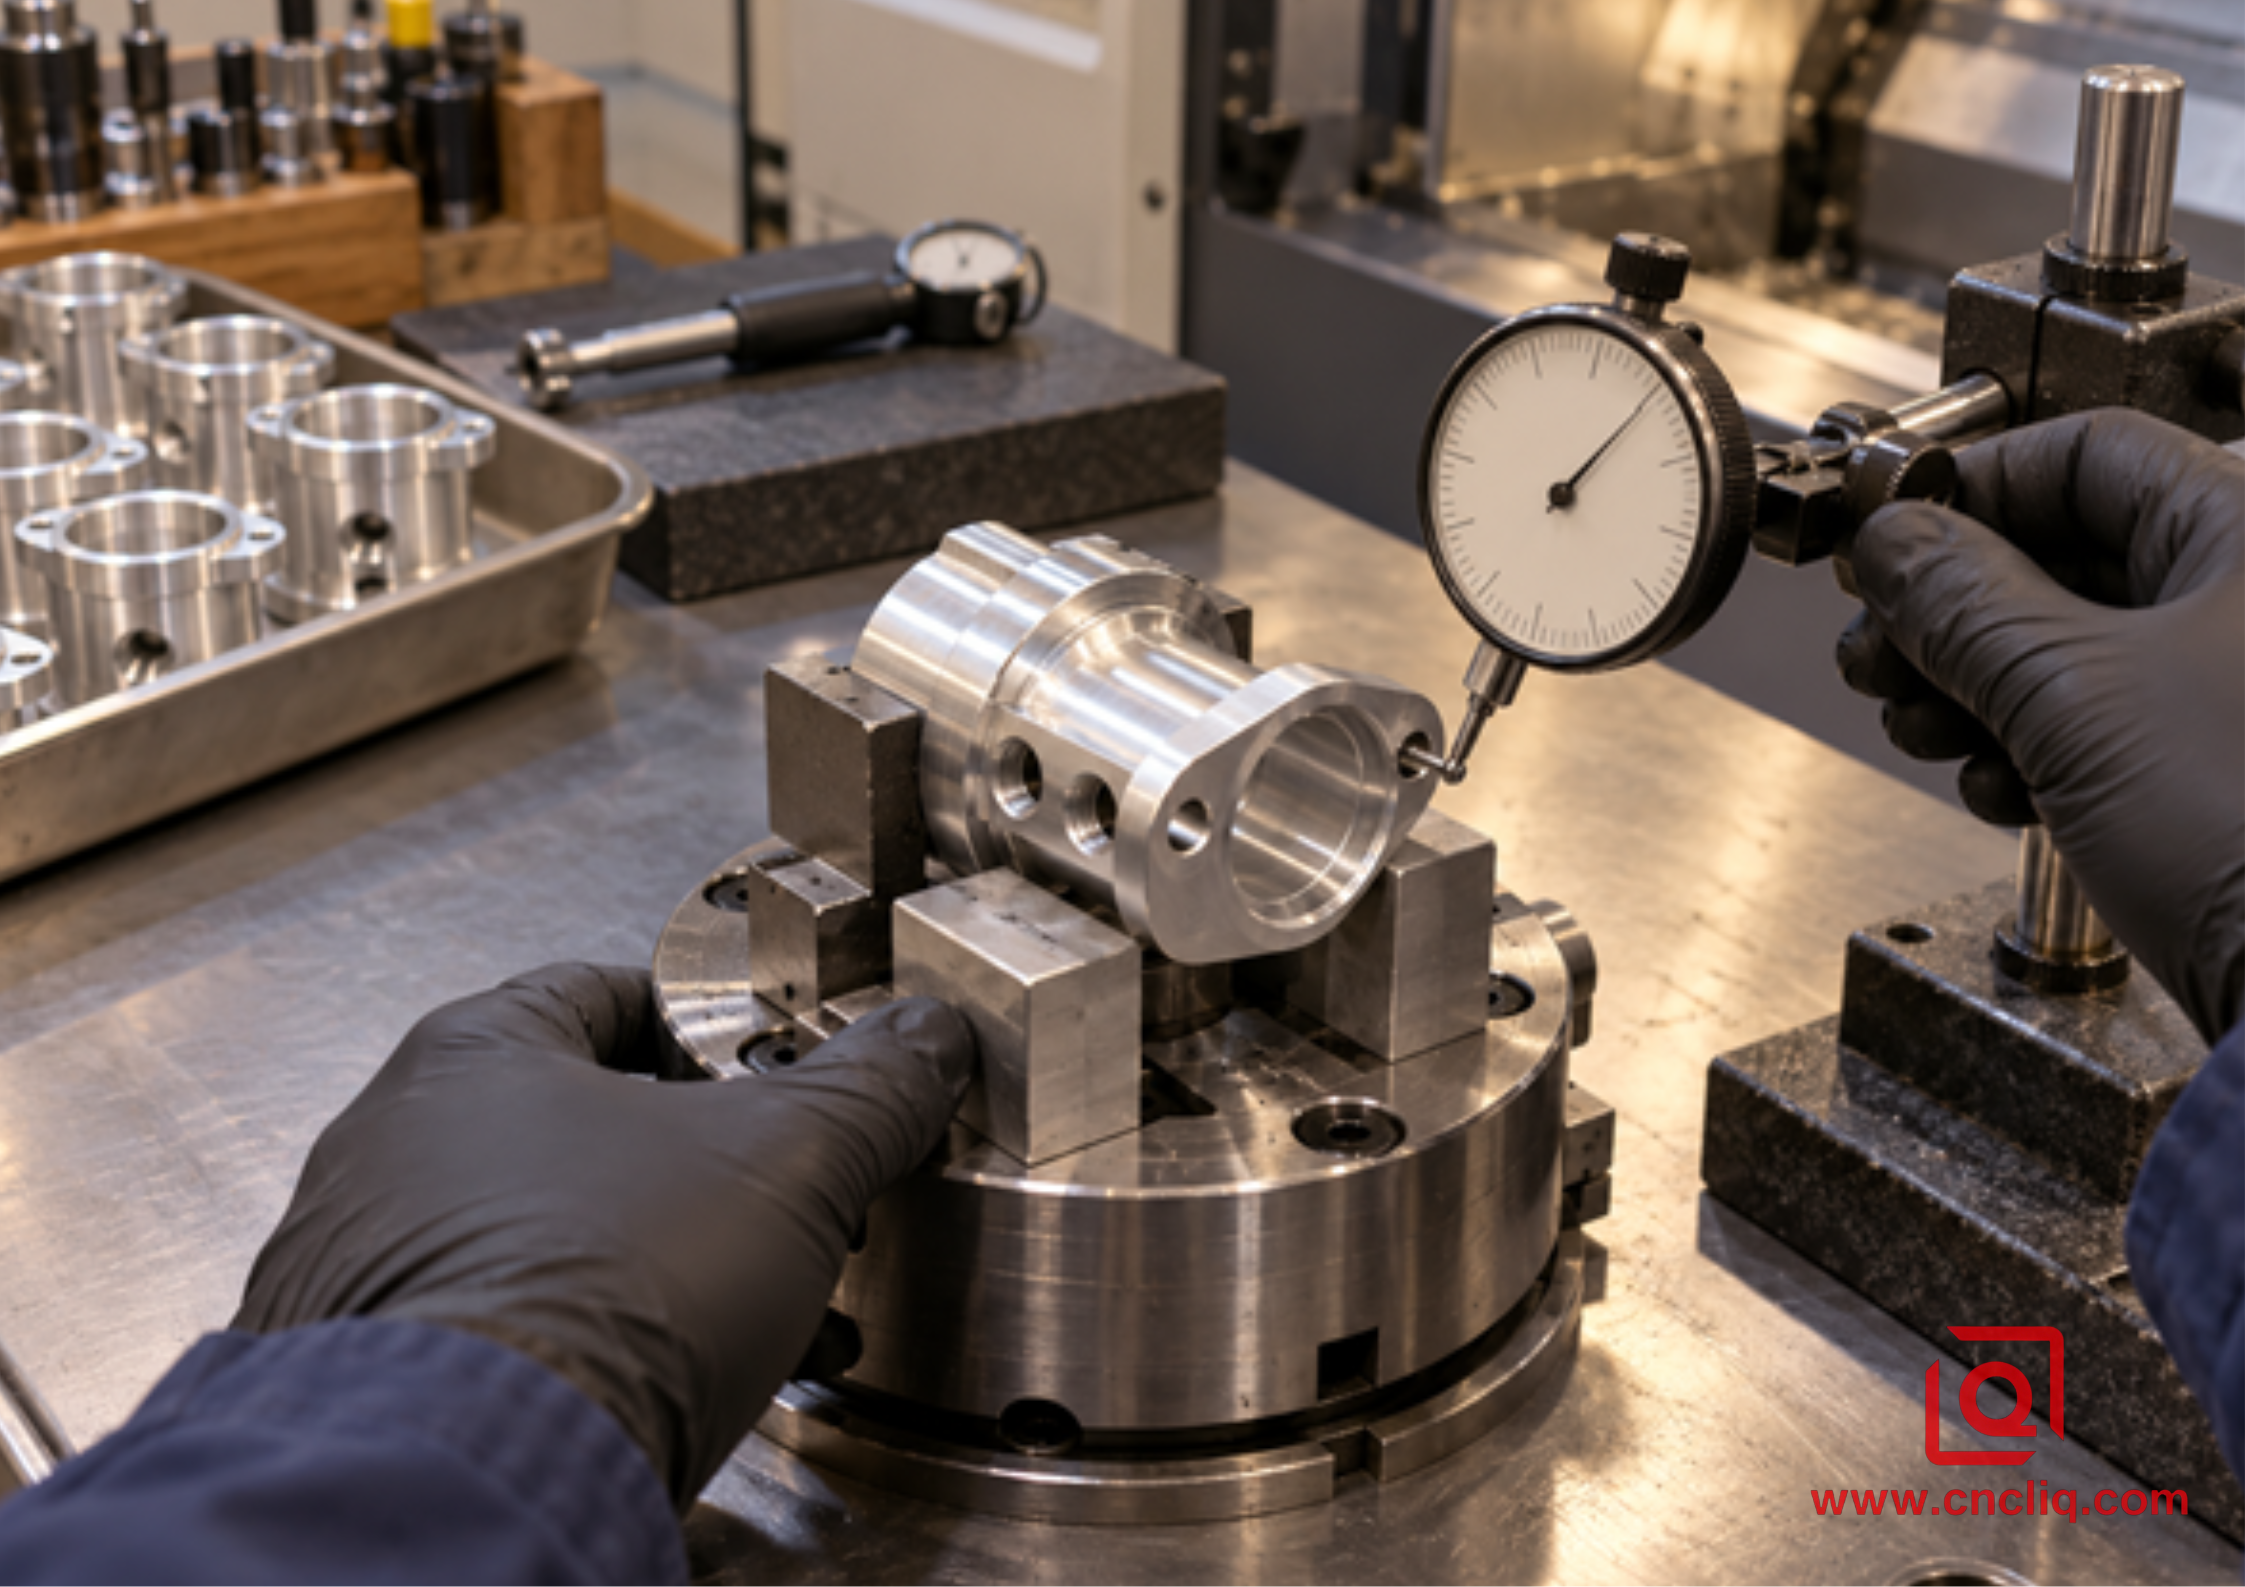
Messen Sie während der Einrichtung den Durchmesser des gelösten Aufnahmeelements aus verschiedenen Winkeln und beziehen Sie eine hintere Prüffläche mithilfe einer Messuhr, eines geeigneten Dorns, einer speziellen Lehre oder einer für die Zeichnung geeigneten Koordinatenmessmaschine (KMM) auf die vordere Bezugsfläche. Die Gesamtlänge muss separat betrachtet werden. Ein verdeckter Ausbruch wird nach der Reinigung mit Licht, Vergrößerung oder einem Endoskop untersucht; eine oberflächliche Betrachtung reicht nicht aus.
Geben Sie im Dokument das geometrische Tolerierungssystem an, z. B. ISO 1101 oder ASME Y14.5. Anschließend folgt die anspruchsvollere Arbeit: Wählen Sie Bezugspunkte, die die Montage widerspiegeln, platzieren Sie Anforderungen an Oberflächenbeschaffenheit und Kanten an den relevanten Stellen und legen Sie fest, ob die Beschichtung vor oder nach der Maßbestimmung erfolgen soll. Eine Norm erklärt Symbole; sie kann dem Konstrukteur nicht das funktionale Schema vorgeben.
Die von Liqin veröffentlichten Präzisionsmotorflansche und Frontkappen liefern ein verifiziertes Produktbeispiel: Lagerbohrung, Zentrierzapfen und Stirnfläche erfordern präzise Konzentrizität und Rechtwinkligkeit für die Montage. Die zugehörige Servomotor-Frontabdeckung verdeutlicht, warum kreisförmige Schnittstellen und Montagevorrichtungen eine gezielte Bearbeitung und Prüfung erfordern. Diese Seiten beschreiben den Produktumfang; sie garantieren jedoch keine einheitliche Toleranz für jede Angebotsanfrage.
9. Gegenspindel oder separate zweite Aufspannung?
Eine zweite Spindel ist nicht für jeden Druckvorgang die optimale Lösung. Zehn einfache Prototypen lassen sich in einer sorgfältig gebohrten Op-20-Vorrichtung möglicherweise ruhiger und kostengünstiger realisieren. Die Balance ändert sich auf einer sich wiederholenden Hülse, deren hintere Dichtungstasche einem vorderen Führungsring folgt. Vergleichen Sie den Aufwand für die Vorrichtung, die Handhabung, die Wartezeit, die Inspektion und die Ausschussteile mit den auf der Steuerung angezeigten Minuten.
Entscheidungspunkt | Hilfsspindelroute | Separate Op 20 |
Datumsbeziehung | Stark, wenn die Rückseite der Vorderachse folgt. | Solide, wenn robuste Bezugspunkte wiederholbar neu lokalisiert werden können. |
Hinterarbeiten | Effizient für Planflächen, Bohrungen, Gewinde, Nuten und erreichbare Details für angetriebene Werkzeuge. | Besser geeignet für breite Fräsarbeiten oder Bereiche, die der Revolver nicht erreichen kann. |
Batchverhalten | Bevorzugt wiederholte Komplett-Teil-Zyklen | Oft sinnvoll für Prototypen und Kleinserien |
Hauptrisiko | Pickup-Kontakt, Chips, begrenzter Platz, Kollision | Manuelle Handhabung, zweite Vorrichtung, Warteschlange, Verlagerungsfehler |
Der umfassendere Vergleich bei der Auswahl des richtigen CNC-Verfahrens für kundenspezifische Aluminiumteile ist hilfreich, wenn die Wahl auch die 3-Achs- oder 5-Achs-Bearbeitung umfasst.
10. Anonymes Verbundgehäuse: Aluminium-Pneumatikreglerhülse
Dies ist ein zusammengesetzter Werkstattfall, der auf üblichen Bearbeitungsbedingungen und dem von Liqin veröffentlichten CNC-Leistungsumfang basiert. Es handelt sich nicht um einen identifizierbaren Produktionsnachweis eines Kunden und es wird nicht garantiert, dass das gleiche Ergebnis bei einer neuen Zeichnung erzielt wird.
Eine Angebotsanfrage für industrielle Automatisierungstechnik fordert eine Reglerhülse aus 6061-T6 mit vorderem Pilotloch, schmaler Dichtungsbohrung, zwei äußeren O-Ring-Nuten, einem versetzten Radialanschluss und einem hinteren Innengewinde. Die hintere Schulter bestimmt die Baulänge. Der Anschluss muss sich nahtlos in die Bohrung einfügen, ohne dass ein Spiel entsteht.
Das ältere Verfahren verwendet eine konventionelle Drehmaschine mit anschließendem manuellem Nachbearbeitungsschritt. Damit lassen sich alle Merkmale realisieren, allerdings muss der Bediener für das hintere Gewinde eine fertige dünne Wand einspannen. Arbeitsschritt 20 bezieht sich zudem auf den Außendurchmesser, obwohl die Bohrung die funktionelle Achse darstellt. Diese Kombination begünstigt Verformungen der Backen, Ausrisse und ungleichmäßigen Rundlauf zwischen Pilotbohrung und hinterer Bohrung nach dem Ausdrehen.
Das überarbeitete Konzept sieht eine separate Aufnahmefläche vor. Breit aufliegende, weiche Spannbacken werden auf diesen Durchmesser gebohrt, und die Kraft wird durch Versuche ermittelt, anstatt sie von einem anderen Auftrag zu übernehmen. Die Hauptspindel fertigt die vordere Pilotbohrung, die Schruppbohrung, die Außennuten und den Radialkanal. Die Nebenspindel nimmt das Werkstück auf, der Abstechvorgang liefert das geplante Planmaterial, und die Rückseite dient als axiale Referenz für die Schulter und das Gewinde.
Das Einrichtteam prüft das blaue Kontaktmuster in den weichen Spannbacken vor Beginn der Hauptbearbeitung am hinteren Ende. Kontakt nur an der Spannbackenmündung würde eine glockenförmige Klemmung ergeben. Ein breites Kontaktmuster ermöglicht die Fortsetzung der Probe. Der Bediener wendet sich dann dem hinteren Ende zu, hält kurz inne und zeigt den Übergabepunkt an, bevor er mit dem Bohren und Gewindeschneiden beginnt.
Ein Detail der Abfolge ist entscheidend. Der Radialkanal ist bereits in die Dichtbohrung eingedrungen. Durch kontrolliertes Belassen des Materials für den letzten Bohrdurchgang kann die feine Innenlippe entfernt werden. Der letzte Durchgang dient nicht nur der Maßanpassung, sondern sorgt für einen sauberen Schnitt und eine zuverlässige Dichtfläche.
Die Prüfung folgt derselben Logik. Die Hülse wird aus den Spannbacken entnommen, bevor die Bohrung beurteilt wird. Die Länge wird von der funktionalen Stirnfläche abgelesen. Die Einrichtungsprüfung umfasst den Kontakt der Spannbacken und die Übergabekontrolle; die Fertigungsprüfung überprüft die Zeichnungsmerkmale in der vereinbarten Häufigkeit.
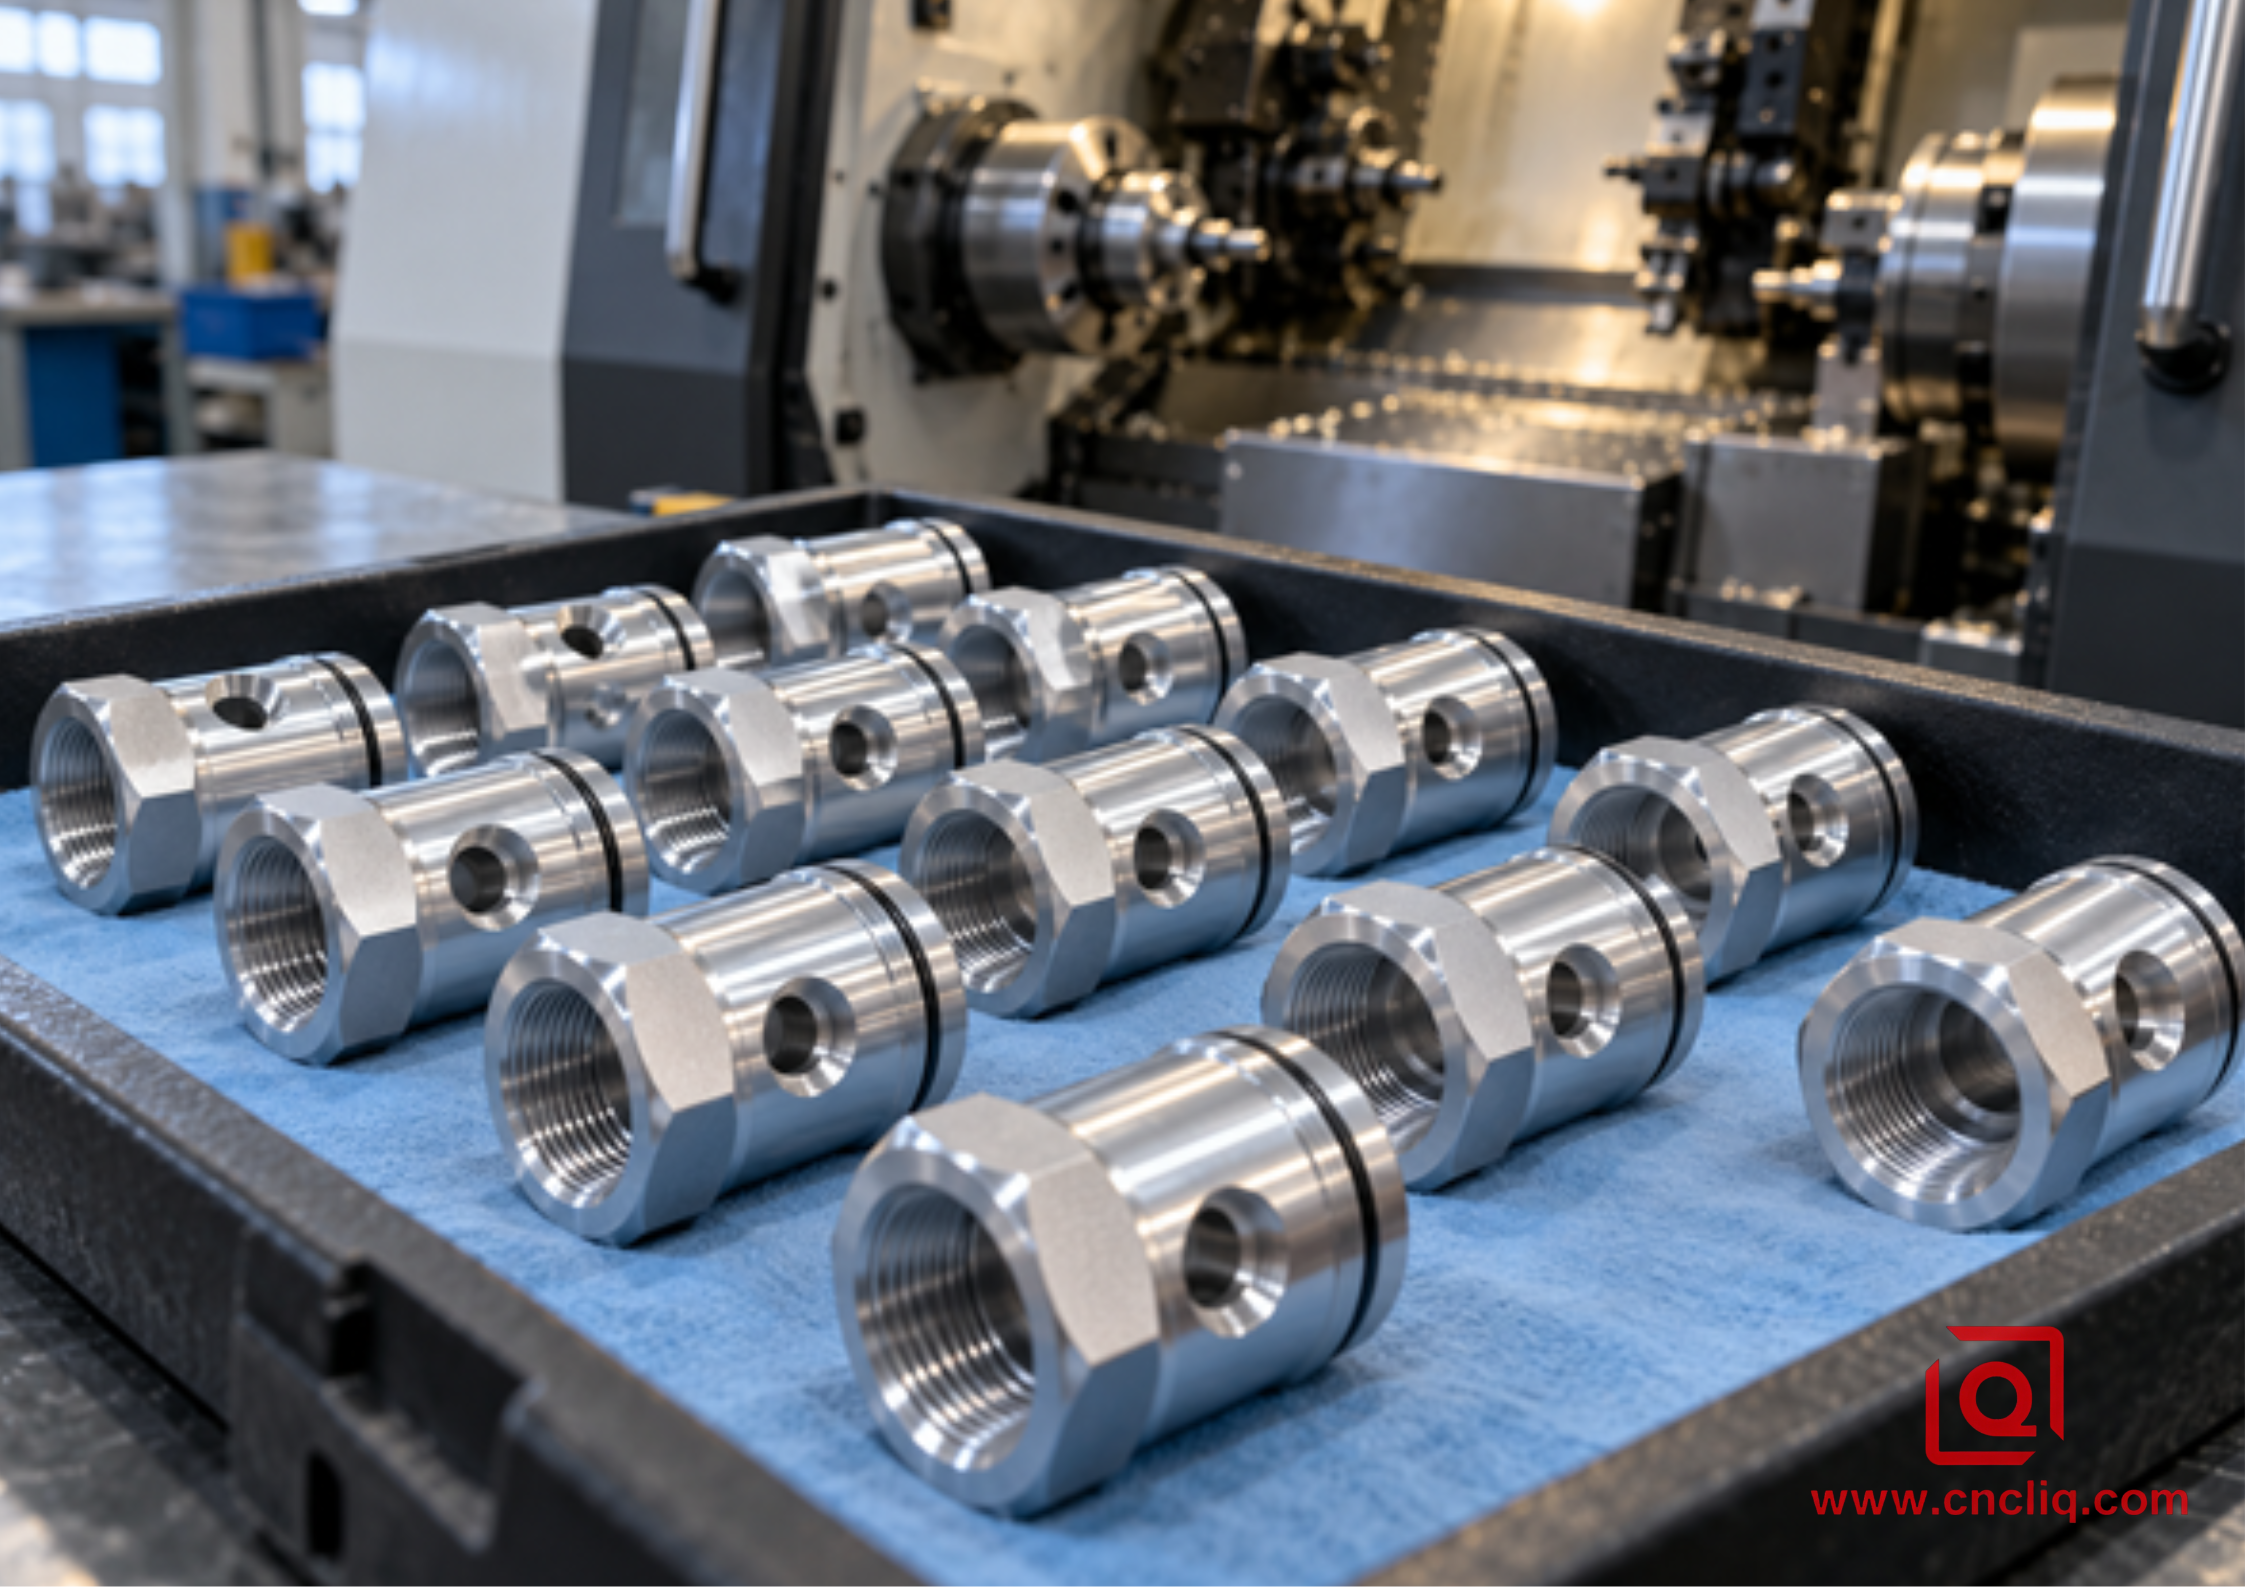
Der wirtschaftliche Nutzen ist weniger offensichtlich als eine großspurige Angabe zur Zykluszeit: ein manuelles Nachspannen weniger, kürzere Wartezeiten zwischen den Arbeitsgängen und Messungen, die mit der Montagefunktion verknüpft sind. Reale Werte für Zykluszeit, Leistungsfähigkeit, Werkzeugstandzeit oder Abnahmekriterien müssen auf der Grundlage der zugelassenen Materialcharge, der benannten Maschine, der freigegebenen Zeichnung, der Stichprobengröße und des Kontrollplans ermittelt werden.
11. Eine Checkliste für Angebotsanfragen aus der Perspektive des Angebotsanbieters
Ein praktisches Angebotspaket beantwortet die unangenehmen Fragen, bevor der Kostenvoranschlagsersteller sie per E-Mail beantworten muss. Das Modell zeigt die Form. Die Zeichnung gibt die notwendigen Angaben wieder. Die kurze Notiz in der E-Mail erklärt die Gründe. Stimmen diese drei Punkte überein, beschleunigt sich die Routenplanung und die Bauzeit wird in der Regel kürzer.
1. Modell und Druck, beide aktuell. STEP eignet sich ideal für Volumenkörper; die kontrollierte PDF- oder CAD-Zeichnung enthält Bemaßungen, GD&T, Gewinde, Oberflächenhinweise und Abnahmekennzeichnungen. Fügen Sie die Revisionsnummer in den Dateinamen und die Reihenfolge ein. Das klingt kompliziert, bis zwei nahezu identische Dateien im selben Posteingang landen.
2. Materialbezeichnung ohne Abkürzungen. Legierung, Härtegrad und Materialart angeben und gegebenenfalls Alternativen erwähnen. Die benötigte Zertifizierungsstufe hinzufügen. Die Bezeichnung „Aluminium“ allein reicht nicht aus, um die benötigte Materialart zu bestimmen.
3. Reale Mengen. Einzelne Prototypenteile, die erste Serienproduktion, der Jahresbedarf und die übliche Abrufmenge. Ein Betrieb kann zwanzig Teile mit einfachen Spannbacken bearbeiten und zweitausend Teile ganz anders werkzeugieren.
4. Ein Satz zur Funktion. Welche Bohrung führt ein Lager? Welche Dichtfläche dichtet ab? Wird das Gewinde wiederholt beansprucht? Ein wenig Kontext zur Montage kann die Messfläche, die Arbeitsreihenfolge und die Wahl des Messgeräts beeinflussen.
5. Die Oberflächenbehandlung wird als Prozess beschrieben, nicht als Farbbezeichnung. Geben Sie die Art der Anodisierung oder Beschichtung, die Maskierung, die kontrollierte Schichtdicke, die sichtbaren Bereiche und den Bearbeitungsschritt an, in dem die Maße relevant sind. Falls ein Farbmuster oder eine Farbpalette maßgebend ist, geben Sie dies bitte an.
6. Erwartungen an die Reinigung und den Abbau. Kreisen Sie verdeckte Kreuzungen, Blindbohrungen und Fließwege ein und beschreiben Sie dann, was nicht erhalten bleiben darf.
Erster Artikel, CMM-Layout, Materialzertifikat, Leistungsdaten, Messmittelstudie oder eine Kundenvorlage – all das braucht Zeit. Fragen Sie frühzeitig an, dann kann der Zeitaufwand im Angebot berücksichtigt werden.
8. Die Passgeometrie muss ausreichend sein, um die Passung zu erklären. Ein beschnittenes Schnittstellenmodell oder eine Schnittansicht genügt oft. Schützen Sie nicht relevante Konstruktionsinformationen und stellen Sie dem Verfahrenstechniker gleichzeitig die für die Montage relevanten Flächen zur Verfügung.
12. Was der Käufer fragen sollte
Erkundigen Sie sich also nach der Route. Wo befindet sich die Aufnahmestelle? Was bestimmt die hintere Länge? Wie wird verhindert, dass Späne in die Greifer geraten? Welche Messung beweist, dass das Heck noch zum Vorderteil gehört?
Für eine DFM-Prüfung senden Sie Liqin bitte das aktuelle Modell und die Druckvorlage, das Material, die Ausführung, die Mengen und den gewünschten Liefertermin.
Klicken Sie hier für Ihre Anfrage 👆
Häufig gestellte Fragen
1. Behebt die zweite Spindel den Einrichtungsfehler?
Während der Probephase ist vor Beginn der Hauptbearbeitung eine bekannte Aufnahmefläche anzugeben. Nach der Freigabe ist eine Prüfung anhand der Zeichnungsbezugspunkte durchzuführen. Ein Transfer, der ohne Alarm abgeschlossen wird, hat einen Sicherheitsmeilenstein bestanden, jedoch keine Maßprüfung.
2. Welche Tonabnehmerlänge sollte ich einplanen?
Es gibt keine eindeutige Antwort. Ein massiver Stopfen, eine dünne Hülse und ein langes, überhängendes Gehäuse können zwar denselben Durchmesser haben, benötigen aber sehr unterschiedliche Abstützungen. Prüfen Sie die Haftung im realen Schnittbild, nicht anhand einer Verhältnistabelle. Ein kurzer Stopfen verträgt Belastungen, die eine dünne Hülse nicht verträgt. Markieren Sie die gerade Auflagefläche, subtrahieren Sie deren Fase und Werkzeugspiel und lassen Sie sich vom Lieferanten den verbleibenden Wert für die vorgesehenen Spannbacken, die Spindeldrehzahl und den maximalen Schnitt nach hinten nachweisen.
3. Dürfen die Backen eine bearbeitete Außenfläche berühren?
Manchmal ist der fertige Durchmesser die einzig praktikable Aufnahmefläche. Breit aufliegende, weiche Spannbacken, eine passende Spannzange, eine saubere Auflagefläche und bewährte Krafteinwirkung tragen dazu bei, Markierungen zu minimieren. Platzieren Sie den zulässigen Kontaktbereich und die Sichtlinie auf der Zeichnung; halten Sie Dichtungsflächen und empfindliche beschichtete Bereiche außerhalb dieses Bereichs, sofern die Geometrie dies zulässt.
4. Wann ist die Rückwärtsarbeit günstiger?
Vergleichen Sie die Kosten der freigegebenen Teile. Dieser Vergleich umfasst Werkzeugkosten, Rüstzeiten, Wartezeiten, Messungen, Handhabung und die realistische Ausbeute, nicht nur den Freigabeprozess.
5. Was sollte die Zeichnung deutlich machen?
Benennen Sie die Dreh- oder Montageachse, die längenbestimmende Fläche und alle Flächen, die vom zweiten Spannfutter berührt werden können. Ergänzen Sie die Toleranzen für die Rückseite, die vollständigen Gewindedaten, die Gratgrenzen und den Beschichtungszustand. Ein kurzer Abschnitt zur Passung oder ein Satz zur Montage beseitigt oft die verbleibenden Unklarheiten.
Klicken Sie hier für Ihre Anfrage 👆
Zusammenfassung
Dieses Ergebnis ist das Ergebnis einer sauberen Kontaktfläche, sinnvoller Spannbacken, kontrollierter Materialabtrennung, erreichbarer Werkzeuge, Spanführung und einer Inspektion nach der Montage.
Kontaktinformationen
Firma: Ningbo Liqin Industry Co., Ltd. Tägliche Kundenbetreuung und Kundendienst: service@shturl.zhuwanying @cncliq.com
Neue Anfragen, Angebote und Bestellgespräche: business@shturl.zhouli@ chinaliqin.com
Hotline: +86 18757148656
Haftungsausschluss
Alle technischen Artikel, Materialspezifikationen, Bearbeitungsempfehlungen und Details zur Oberflächenbehandlung, die auf diesem Blog veröffentlicht werden, dienen ausschließlich Informations- und Referenzzwecken. Bitte beachten Sie, dass die allgemeinen Blog-Informationen keine unterzeichneten technischen Vereinbarungen ersetzen. Da kundenspezifische Teile je nach Materialchargennummer, Maschinenkalibrierung und spezifischen Toleranzen variieren, unterliegen verbindliche Qualitätsvorgaben ausschließlich Ihren genehmigten CAD-Zeichnungen, unterzeichneten Verträgen und formalen Qualitätsplänen.
Alle auf diesem Blog vorgestellten Kundenfallstudien wurden vollständig anonymisiert und bereinigt. Die gezeigten Leistungskennzahlen, Fertigungsabläufe und Bilder dienen ausschließlich der Veranschaulichung unserer kundenspezifischen Bearbeitungsmöglichkeiten und stellen keinen allgemeingültigen Standard für alle Aufträge dar.
Liqin Fertigungsteam
Aufbauend auf 18 Jahren Erfahrung in der Präzisionsfertigung produziert Ningbo Liqin Industry hochpräzise Metallkomponenten für anspruchsvolle globale Märkte. Unser 6.500 m² großes Produktionszentrum ist mit über 150 Maschinen ausgestattet und bietet 4- und 5-Achs -CNC-Bearbeitung , Dreh-Fräsen, Kaltfließpressen und Druckguss unter einem Dach. Diese Ausstattung ermöglicht uns die nahtlose Abwicklung von Projekten – von der ersten CAD-Entwurfsphase bis zur Auslieferung der fertigen Teile.
Wir garantieren kompromisslose Qualitätskontrolle. Enge Toleranzen werden mit der dafür erforderlichen Ingenieursdisziplin behandelt. Unsere QA-Ingenieure sind nach ISO 9001, ISO 13485 und IATF 16949 zertifiziert und führen strenge In-Process-, Final- und Out-of-Quality-Kontrollen (IPQC, FQC, OQC) für jede einzelne Produktionscharge durch. Von der Koordinatenmessung und optischen Profilierung bis hin zu Härte- und Salzsprühtests validieren wir Ihre kritischen Spezifikationen im Vorfeld – so erhalten Sie einbaufertige Komponenten ohne Montageprobleme oder kostspielige Produktionsstillstände. Neben der Fertigung profitieren Sie von unseren schnellen Reaktionszeiten von zwei Stunden auf neue Angebotsanfragen, direkter Unterstützung bei der Prototypenentwicklung und reibungslosem Exportversand nach Europa, Nordamerika, Asien und Ozeanien.
Wir freuen uns auf Ihre Anfragen und Muster. Besuchen Sie unsere Website oder kontaktieren Sie uns direkt für ein unverbindliches Angebot!
