 Deutsch




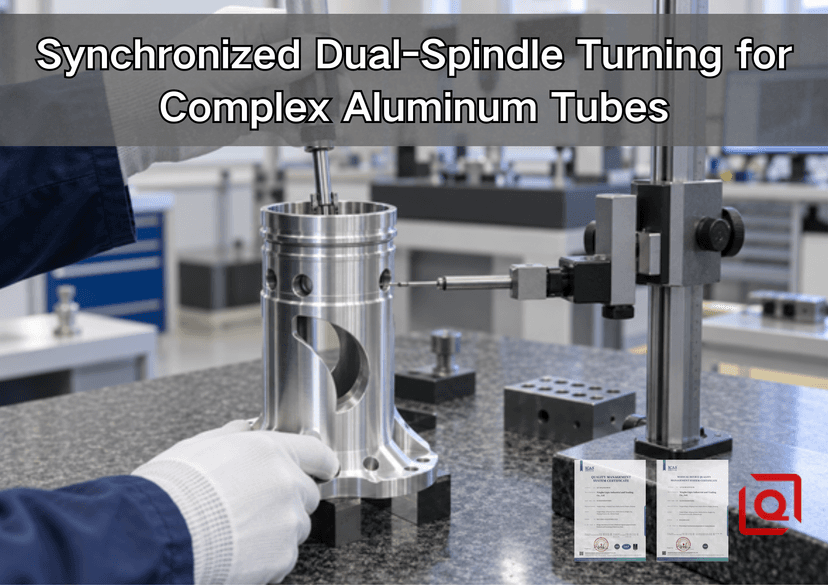
Haben Sie schon mal erlebt, dass ein dünnes Aluminiumrohr in OP10 rund läuft und dann eiert, nachdem das hintere Ende angehoben wurde? Mir ist das passiert. Der erste Durchmesser scheint zu stimmen. Die Bohrung scheint zu stimmen. Nach dem Umdrehen, wenn die Rückseite fertig ist, zeigt die Montagelehre an, dass sich die beiden Achsen voneinander gelöst haben. Ärgerlich? Auf jeden Fall. Ein Rätsel? Meistens nicht.
Dieser Leitfaden verfolgt den Prozess vom Entwurf bis zum fertigen Rohr. Erster Vermerk in der Angebotsanfrage: Doppelspindelmaschine verfügbar, ja; Transferplan noch nicht geklärt. Ich bitte um eine Aufteilung in OP10 und OP20. Die nächsten drei Vermerke: Grifffläche, erhaltenes Bezugselement, Prüfung des freigegebenen Teils. Sind diese Felder ausgefüllt, gewinnt die Maschinenwahl an Bedeutung.
Kurz gesagt: Die Hauptspindel erledigt die Vorarbeit und richtet die wichtige Achse ein. Die rechte Spindel fährt daneben, nimmt das Rohr auf und legt dann das zuvor unzugängliche Ende frei. Anschlüsse im 90°-Winkel? Eine ebene Fläche? Ein Kabelfenster? Jedes Merkmal wird auf dem Arbeitsblatt erfasst und einer axial oder radial angetriebenen Station zugeordnet. Weniger Übergaben sind hilfreich. Sie können jedoch Verformungen der Spannbacken, Hitzeentwicklung, Späne oder eine ungenaue Zeichnung nicht ausgleichen.
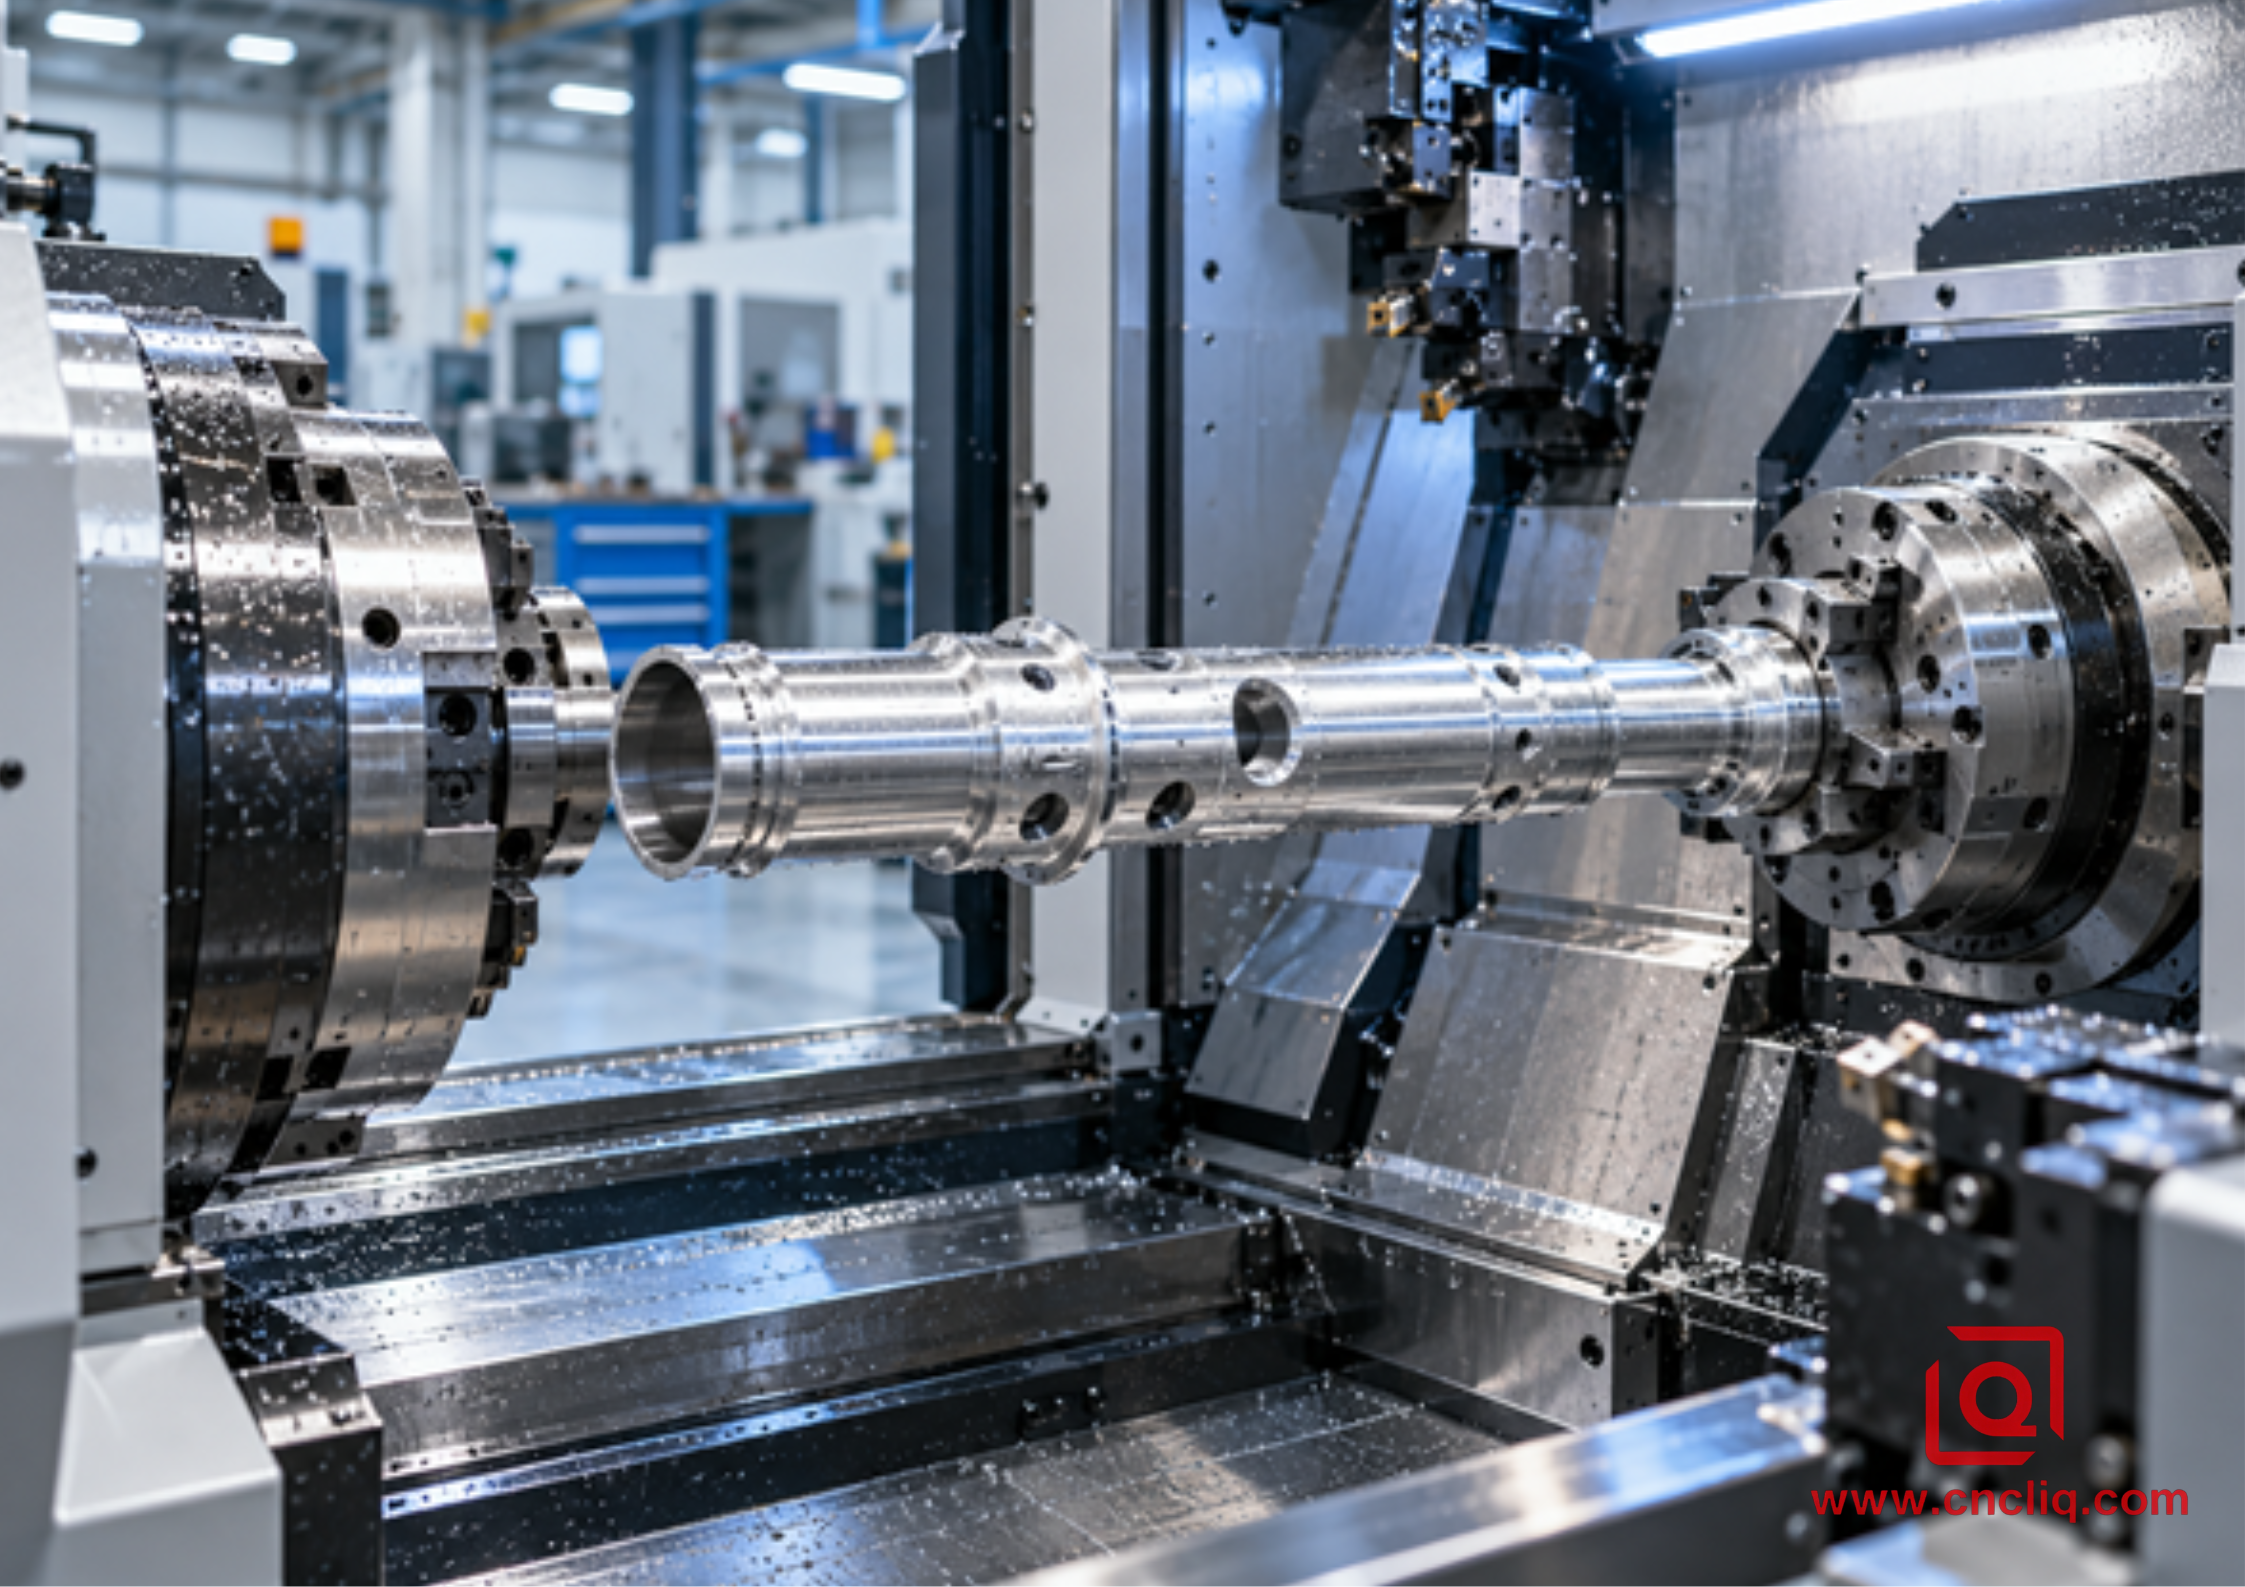
Synchronisiertes Drehen eines komplexen Aluminiumrohrs mit zwei Spindeln
1. Was „synchronisiert“ beim Chuck bedeutet
Maschinenskizze im Einrichtungsbuch: linkes Spannfutter = Hauptspannfutter; rechtes Spannfutter = Hilfsspannfutter; die Materialübergabe erfolgt im Spalt. Das Aufnahmespannfutter nähert sich, während sich das Rohr dreht. Kein Stopp-und-Greif-Kurzschluss. Auf der Steuerungsseite benötige ich die Drehzahlübereinstimmung und die erforderliche Phase, bevor sich eine der Spannbacken bewegt. Dann fährt die Z-Achse bis zum Anschlag vor. Die Spannbacken schließen. Der Spanneingang ändert seinen Zustand. Wir halten dort während des Probelaufs an. Erst dann kann das Abschneiden oder Auslösen erfolgen.
Referenz für die Einrichtungsprüfung: Haas Drehmaschinen-Bedienungsanleitung, 2021, Abschnitt zur synchronen Spindelsteuerung. Diese Anleitung beschreibt das praktische Prinzip gut. Die Spindeln beschleunigen, laufen und verlangsamen gemeinsam; sie können beide Enden stützen oder einen rotierenden Übergabevorgang durchführen. Ich würde die Codes niemals ohne die Originalanleitung des Herstellers auf eine andere Steuerung übertragen. Codes, Drehzahlbegrenzungen, Ausrichtungslogik und Spannbestätigung müssen der Originalanleitung des Herstellers entsprechen.
Was will ich beim Probelauf sehen? Kein Marketingvideo. Ich will einen langsamen Zyklus mit den echten Spannbacken, dem echten Sägeblatt, dem echten Werkstücküberstand und dem echten Werkstück. Ist Spielraum zwischen Rohr und Anschlag? Zieht sich das Werkstück in Z-Richtung, wenn das zweite Spannfutter schließt? Folgt ein Spanstreifen der Übergabefläche in eine der Spannbacken? Kleine Hinweise, aber sie entscheiden über das Ergebnis.
Zwei Spannfutter allein reichen nicht für die Synchronisation aus. Eine optimale Übergabe erfolgt durch einen zeitlich präzise abgestimmten Handshake: Drehzahl, Phase, Z-Position, Auflagepunkt, Spannsignal, Trennung, Spiel. Unser Leitfaden zum Einsatzangetriebener Werkzeuge auf CNC-Drehmaschinen behandelt die andere Hälfte des Prozesses. Die Synchronisation bewegt und stützt das Rohr; angetriebene Werkzeuge fertigen die Querbohrungen, Planflächen, Stirnbohrungen, Nuten und Gewinde außerhalb der Achse.
2. Warum ein Aluminiumrohr sich wehrt
CAD-Prüfung, 09:00 Uhr. Das Rohr wirkt auf dem Bildschirm steif. Werkstattprobe, 11:20 Uhr. Antwort der Werkstatt: Nein. Fünf Punkte stehen auf meiner Checkliste für dünnwandige Bohrungen: Backenlast, Bohrlast, Unterbrechungen, Materialspannung, Temperatur. Jeder Einfluss kann gering sein. Berücksichtigen alle drei zusammen, kann die Bohrung die Montagebedingungen nicht erfüllen.
Die erste Überprüfung erfolgt auf Verformung durch das Dreibackenfutter. Werden die engen Backen zu fest geschlossen, kann sich eine runde Bohrung im eingespannten Zustand leicht dreilappig verformen. Das Werkzeug beschreibt innerhalb dieser eingeschränkten Form eine runde Bahn. Öffnet man das Futter, schnellt die Wand in ihre Ausgangsposition zurück. Eine Mikrometermessung an einer bestimmten Position kann das Muster verfehlen.
Dann kommt die Schneidkraft zum Einsatz. Ein langer Bohrer drückt seitlich. Unter dem Bohrer gibt die Wand nach. Hinter der Kante federt sie zurück. Sobald der Querbohrer durchgebrochen ist, kann ich die Innenkante nicht durch das Sichtfenster beurteilen; das muss das Endoskop übernehmen. Ein schmaler, silbriger Streifen um die Dichtungsfuge genügt, um eine gute Oberfläche in Ausschuss zu verwandeln. Nichts davon ist ungewöhnlich.
Wärme erfordert Zahlen. Anmerkung zu 6061: Veröffentlichte Daten zur Wärmeausdehnung bei Raumtemperatur liegen nahe bei 23 Mikrometern pro Meter und Grad Celsius. Beispielrechnung am Rand: Durchmesser 100 mm; angenommene gleichmäßige Temperaturänderung von 10 Grad Celsius. Berechnung: 23 × 10⁻⁶ × 100 × 10 = 0,023 mm. Ich trage 0,023 nicht als Offset ein. Das Rohr ist nicht gleichmäßig heiß; der Wert gibt lediglich die Größe der Wärmefalle an. Er erklärt, warum ein Messwert bei warmer Temperatur neben der Maschine von einem Messwert bei stabilisierter Temperatur während der Inspektion abweichen kann.
Eine kurze Risikoliste für die Printausgabe:
• Wird die Wand unterhalb eines Fensters, einer Öffnung oder einer Nut dünner?
Können beide Backen auch auf festem Untergrund anstatt auf einer Seehundoberfläche greifen?
• Wird die kritische Bohrung vor oder nach dem störenden Seitenfräsen fertiggestellt?
Wo können sich Chips während der Übergabe verstecken?
Welche Abmessungen werden von der Hauptspindelbearbeitung auf die Gegenspindelbearbeitung übertragen?
• Basieren die endgültigen Abnahmen auf dem freigegebenen Teil?
Für weitere Details zu Temperatur und Rundung nutzen Sie bitte unseren Leitfaden zu engen Durchmessertoleranzen beim Aluminiumdrehen .
3. Ein neunstufiger Übergabeprozess, den wir überprüfen können
Einrichtungsblatt, erster Artikel. Ich möchte den Transfer als einzelne Ereignisse beschrieben haben, nicht versteckt in einer Zeile mit der Bezeichnung „Gegenspindeloperation“.
1. Das Rohrohr, die Stange, das Strangpressprofil oder der Rohling in Endnähe wird mit einer bekannten Kontaktlänge fixiert.
2. Die Bohrung und den Außendurchmesser sollten so grob bearbeitet werden, dass nicht eine Wand die gesamte freigesetzte Spannung tragen muss.
3. Details an der Vorderseite der Maschine, die mit dem Hauptbezugspunkt verbunden bleiben müssen.
4. Räumt das Transferland und die sekundären Kiefer frei. Ein kleiner Chip hinter Kiefer 2 reicht aus, um die Übergabe zu verhindern.
5. Bringen Sie beide Spindeln in den genehmigten synchronisierten Zustand.
6. Die Gegenspindel bis zum Anschlag vorschieben und mit dem erprobten Druck einspannen.
7. Prüfen Sie den Klemmzustand und trennen Sie dann das Hauptspannfutter ab oder lösen Sie es.
8. Ziehen Sie entlang eines vorgegebenen Freiraumpfades zurück und bearbeiten Sie die Rückseite, das Gewinde, die Bohrung, die Nut oder das angetriebene Werkzeugmerkmal.
9. Fangen oder entladen Sie das Rohr, ohne dass eine Robbe auf die Rutsche fällt.
Eine realistische Überprüfung hilft. Versuch 1: Oberfläche reinigen, Klemmeingang anlegen, dann 0,04 mm Z-Zug beim Schließen der Aufnahmebacken. Diese Bewegung nicht durch einen Versatz kaschieren. Zuerst Anschlagkontakt, Backenvorlauf, Phase und Druck prüfen. Ein Versatz kann zwar die Endlänge erreichen, das Problem mit der Klemmung bleibt aber bestehen.
Die Kollisionssimulation gehört ebenfalls hierher. Sie umfasst Backenstufen, Futterkörper, Halterblöcke, Trennscheibe, Rohmaterial und den gesamten Werkzeugüberstand. Das fertige CAD-Modell ist nur ein Element im Gehäuse.
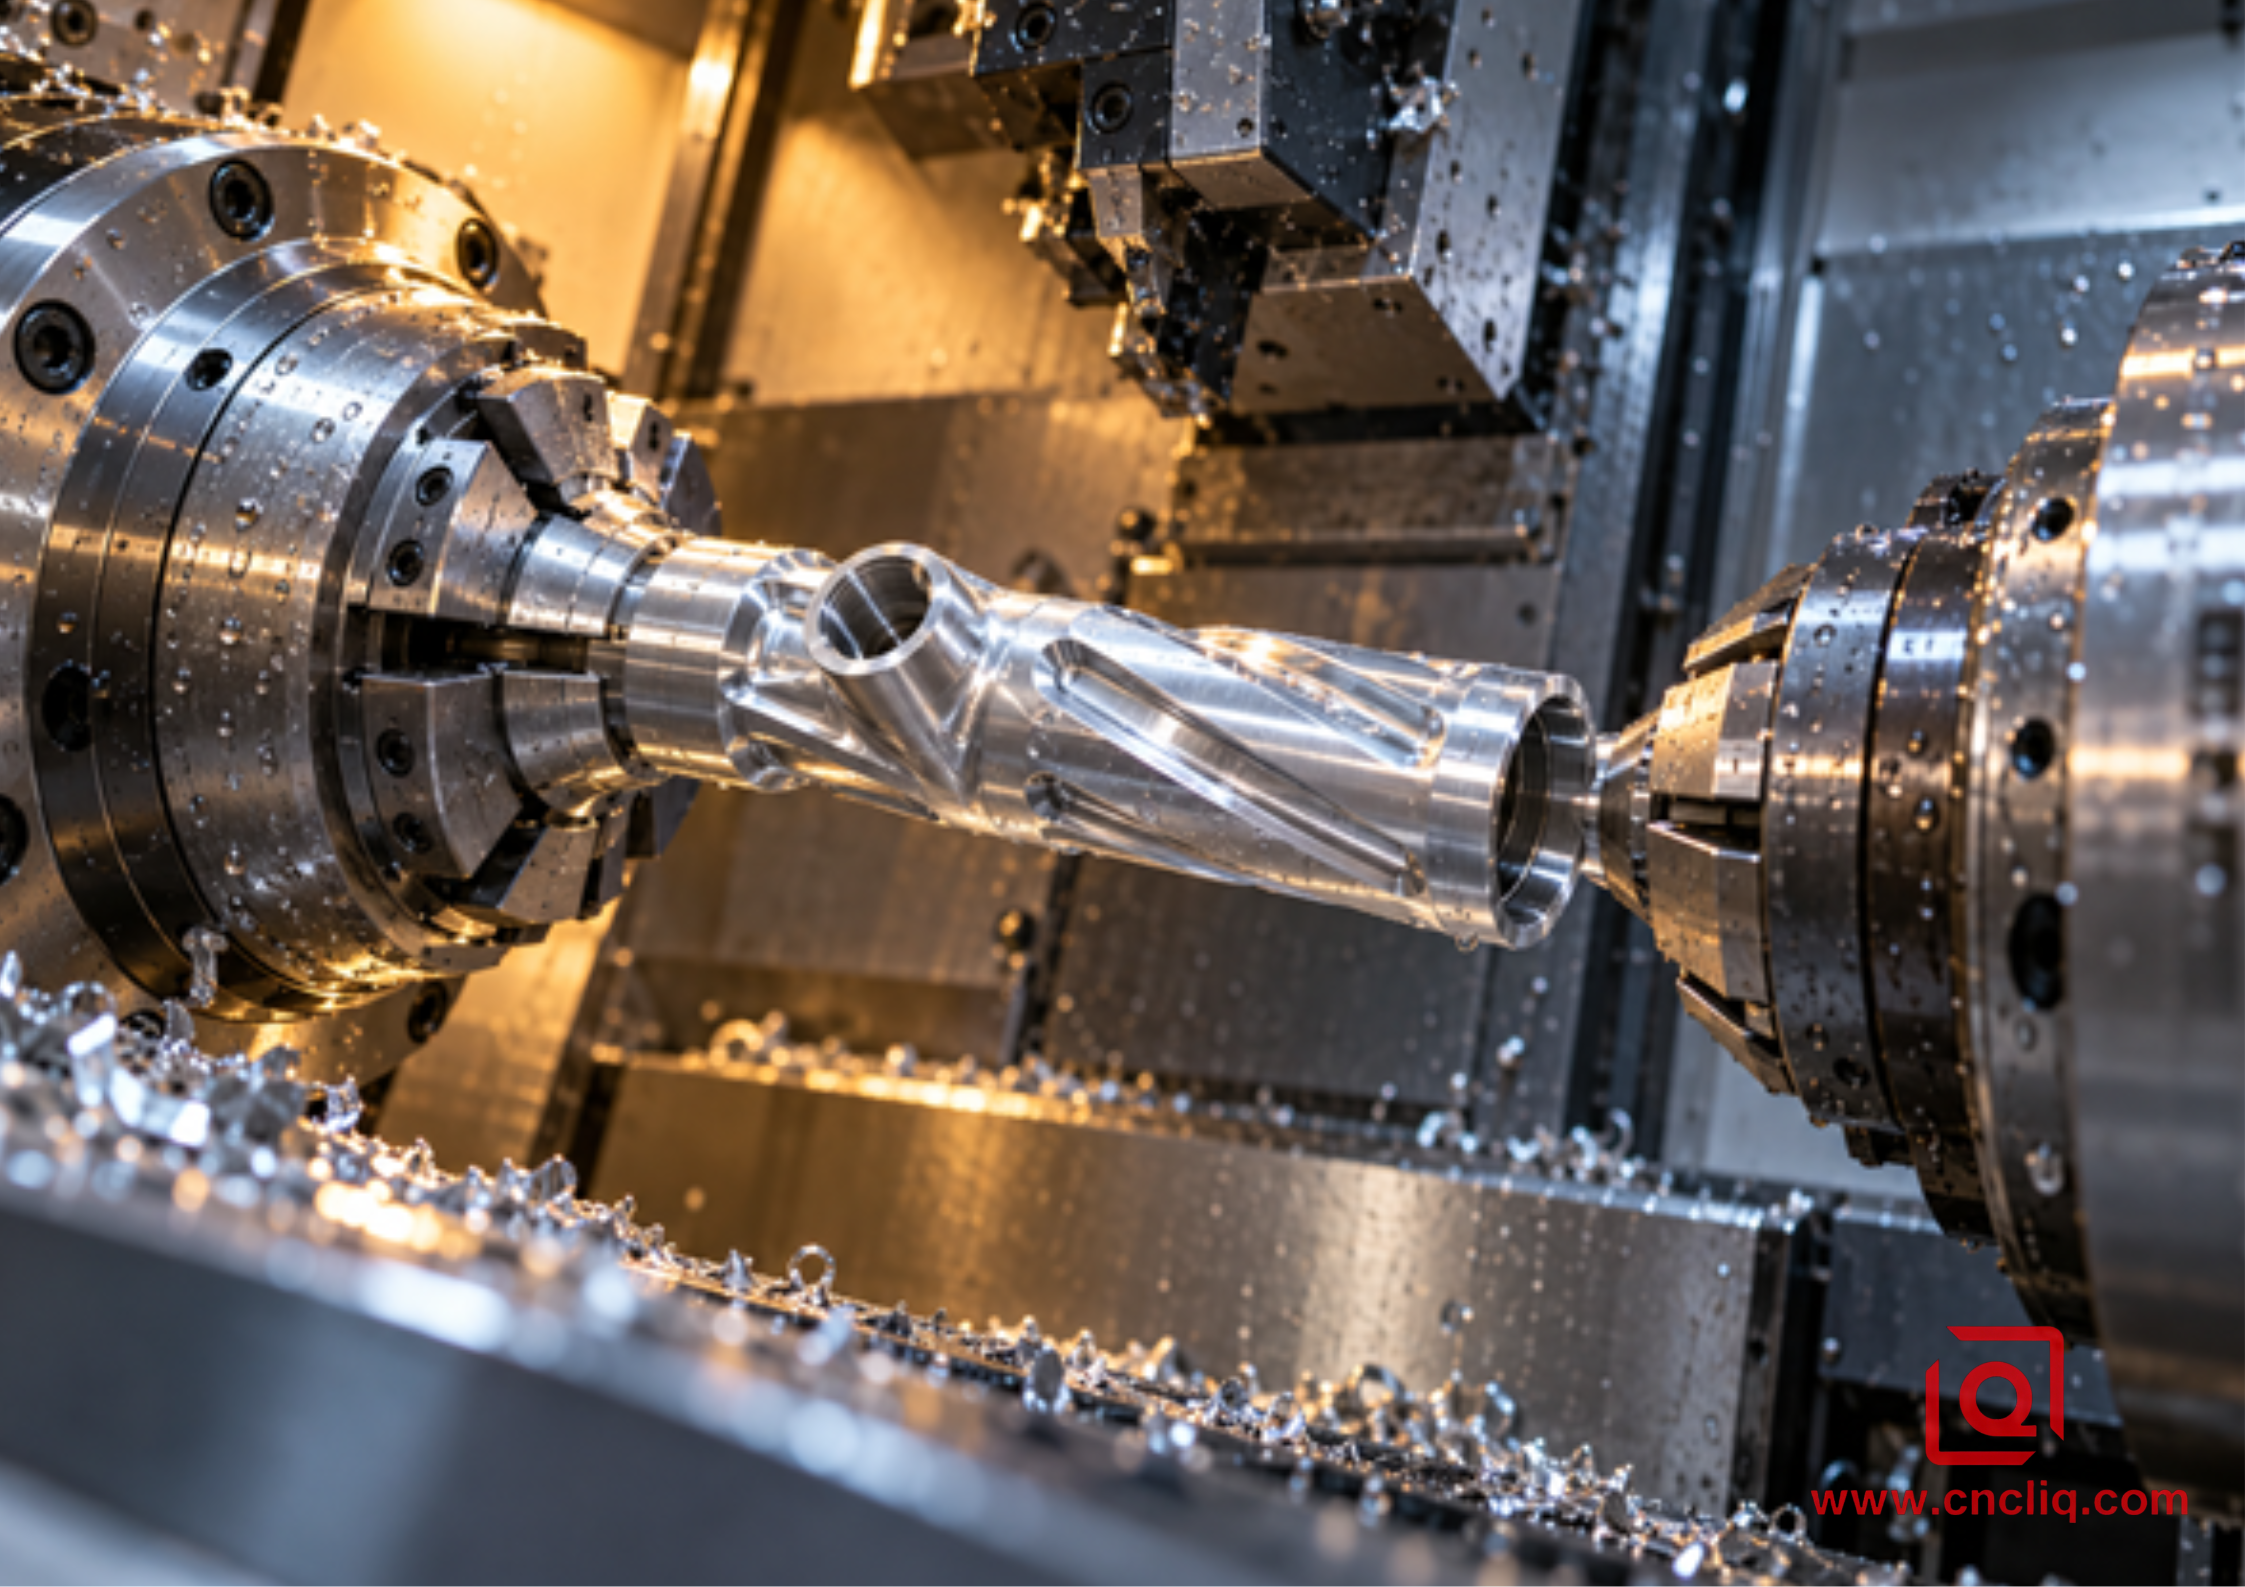
Nahaufnahme einer synchronisierten Spindelübergabe
4. Werkstückspannung: Druck ist nur die halbe Wahrheit
Werkstattnotiz, Montag, 08:20 Uhr. Rohraußendurchmesser 48,00 mm, Wandstärke 1,8 mm, Spannbackenlänge 22 mm. Bohrungsmessung im eingespannten Zustand: 42,012 mm. Nach dem Lösen: 42,027 mm bei 12 Uhr, 42,009 mm bei 3 Uhr. Der Versatz wurde nicht verändert. Der Anpressdruck des Spannfutters wurde innerhalb des zulässigen Bereichs reduziert und der Kontakt mit den korrigierten Spannbacken erhöht. Die nachfolgenden Messwerte lagen innerhalb von 0,003 mm. Der Einsatz war nicht die Ursache des ersten Fehlers, sondern die Spannbacke.
Dieses Beispiel dient der Veranschaulichung und entspricht nicht den Produktionsdaten von Liqin, aber die Vorgehensweise bei der Fehlersuche ist sinnvoll. Messen Sie das freie Teil, bevor Sie eine Kompensation anstreben.
Spannvorrichtungen auf der Werkbank: Spannbacken, geteilte Spannzange, Spreizdorn, Passhülse. Vier Kontaktmuster, vier verschiedene Möglichkeiten zur Wandbelastung. Es gibt keine eindeutige Lösung. Die Zeichnung allein reicht nicht aus. Wandstärke, Spannlänge, Legierungshärte, Werkstückspreizung, freie Spannlänge, unterbrochene Bereiche, Drehmoment und der nachfolgende Bearbeitungsschritt müssen berücksichtigt werden. Selbst eine breite Spannbacke kann einen schwachen Bereich verformen. Ich habe erlebt, dass der Spreizdorn zwar die Außenkantenverformung korrigiert, aber stattdessen eine Aufweitung an der Innenkante erzeugt.
Die Angabe „X-Stange verwenden“ ohne Spannfutter, Backen, Durchmesser und Drehzahl ist eine Zahl ohne Kontext. Meine Einrichtungszeile enthält alle fünf Felder: Spannfuttermodell, Backenprofil, Spannfutterdurchmesser, Drehzahl und erwarteter Schnitt. Beginnen Sie innerhalb der vom Maschinen- und Spannmittelhersteller vorgegebenen Grenzen. Ermitteln Sie die niedrigste stabile Einstellung und dokumentieren Sie anschließend die vollständige Einrichtung.
Haupt- und Gegenspannbacken benötigen oft unterschiedliche Konstruktionen. Die Hauptspindel kann ein Schruppdrehmoment übertragen. Die Gegenspindel kann eine fertige Dünnfläche bearbeiten und Plan- und Gewindeschneiden durchführen. Das gleiche Spannbackenkonzept auf beide Seiten zu übertragen, ist zwar praktisch, aber nicht unbedingt korrekt.
Die Prüfung nach der Freigabe sollte mehrere Uhrpositionen und axiale Abschnitte umfassen. Bei einer kritischen Bohrung ist zu vereinbaren, ob die Funktion durch Größe, Rundheit, Rundlauf, Luftmessung oder Koordinatenmesstechnik nachgewiesen wird. „Mit Mikrometer geprüft“ reicht nicht aus, wenn die Gefahr von Unwucht besteht.
5. Werkzeug- und Schnittreihenfolge: Ein praktischer Überblick
Frage zur Werkzeugauswahl: Ist der Wendeschneidplatteneinsatz für Aluminium geeignet und ist die Schneide noch scharf? Aluminium profitiert in der Regel von einer polierten, positiven Geometrie mit ausreichend Platz für den Spanabfluss. Eine stahlorientierte, geschliffene Schneide kann reiben, Aufbauschneiden bilden und die Oberfläche verschmieren. Verwenden Sie die vom Werkzeughersteller angegebenen Daten zur Güte und Geometrie. Prüfen Sie das Schnittfenster anhand der tatsächlichen Legierung, des Härtegrads, des Durchmessers, der Wandstärke und der Aufspannung.
Schruppen und Schlichten sind unterschiedliche Arbeitsschritte. Beim Schruppen wird Material abgetragen und Bewegungen sichtbar gemacht. Beim Schlichten werden Maß und Oberfläche mit kontrolliertem Aufmaß und bekannter Kante festgelegt. Ein großer Nasenradius ist bei einer flexiblen Wand nicht automatisch besser. Steigt die Radialkraft, kann die Oberfläche zwar glatt erscheinen, die Maße können sich aber verändern.
Die Reihenfolge ist wichtig. Bei einem gelochten Rohr führe ich normalerweise umfangreiche oder störende Arbeiten vor dem letzten kritischen Bohr- und Dichtungsdurchgang durch, sofern die Werkzeugzugänglichkeit dies zulässt. Warum? Querbohren und Fensterfräsen können die Wandstärke reduzieren. Wird zu früh fertig, verschiebt sich das zuvor perfekt aussehende Bauteil später.
Beim Abstechen können Fehler auftreten: nicht rechtwinkliges Sägeblatt, zu großer Überstand, unzureichende Kühlmittelzufuhr, erneutes Abtragen von Spänen oder ein verbleibender Kern, der das Rohr mitreißt. Die Anleitung zum Abstechen und Einstechen von Aluminium erläutert diesen Vorgang ausführlich. Bei sehr kleinen und schlanken Rohren ist es ratsam, die Stützpositionen beim Schweizer Drehen mit denen beim herkömmlichen CNC-Drehen zu vergleichen.
Ein hilfreiches Prüfprotokoll erfasst Geräusch, Spanform, Spindelbelastung, Oberfläche, Spangröße und die Anzahl der Teile am Rand. „Läuft gut“ reicht für die nächste Charge nicht aus.
6. Merkmals-zu-Steuerelement-Tabelle
Druckfunktion oder Shop-Risiko | Entscheidungsprozess zur Diskussion | Wie man es überprüft | Was die Angebotsanfrage enthalten muss |
Primärbohrung und Positionierungs-Außendurchmesser | Fertigstellung von einem Hauptspindelbezugspunkt aus, wo dies praktisch möglich ist | Bohrungsgröße plus Rundlauf oder CMM-Verhältnis | Bezugs-, Passform-, Größen- und Geometriegrenzen |
Dünnes Transferland | Nutzen Sie einen breiten qualifizierten Kontakt und nachgewiesenen Druck | Veröffentlichte Messwerte aus verschiedenen Blickwinkeln | Wand, Griffzone, zulässige Markierungen |
Seitliche Anschlüsse | Phase beibehalten und angetriebene Werkzeuge auf der C-Achse verwenden | Position von der Bezugsachse | Grundwinkel, Positions- und Gratregel |
Hinteres Gewinde | Vor dem Schneiden die Gegenspindelposition prüfen. | Gewindelehre und Stirnflächenposition | Standard, Klasse, Tiefe und Taktung |
Loch bricht in eine Bohrung | Kontrolldurchbruch und dem Klettenwesen einen Ausweg bieten | Vergrößerung, Endoskop, Stift- oder Durchflusstest | Akzeptanz von Kanten und Sauberkeit |
Langer freier Abschnitt | Fügen Sie gegnerische Unterstützung hinzu oder vergleichen Sie eine Schweizer Route. | Konizität, Geradheit, Rattern und Oberflächengüte | Freie Länge, Lagerform und Menge |
Der Durchmesser wird durch die Beschichtung beeinflusst | Vor der Veröffentlichung über Zulassung oder Maskierung entscheiden | Überprüfen Sie es vor und nach der Fertigstellung. | Bezeichnung der Beschichtung, Schichtdicke und unbeschichteten Bereiche |
Die Frage des Käufers: „Können Sie hohe Präzision gewährleisten?“ ist zu vage. Ersetzen Sie sie durch Bezugspunkt, Grenzwert, Oberflächenbereich, Gratbeschaffenheit und Prüfmethode. So kann der Lieferant das tatsächliche Risiko einpreisen.
7. Zykluszeit: Wartezeiten und Schneidezeiten mit einbeziehen.
Whiteboard-Check. Die Hauptseite benötigt sechs Minuten. Die Rückseite eine Minute. Ergebnis auf der Zeitleiste: fünf Minuten Leerlauf an der rechten Spindel. Wir bewegen das Werkstück nur, wenn Bezugspfad und Freiraum erhalten bleiben. Zwei Spindeln; ein Engpass. Die Rechnung ist nicht teilbar.
Zeichnen Sie eine einfache Zeitleiste. Markieren Sie Drehen, Bearbeitung mit angetriebenen Werkzeugen, Synchronisation, Anfahren, Spannen, Abtrennen, Herausziehen, Prüfen und Entladen. Welche Vorgänge können sich überschneiden? Welche teilen sich einen Revolver? Welche benötigen beide Spindeln? Kreisen Sie den längsten Balken ein, der sich nicht überschneiden darf. Dies ist unser Startzyklus, bevor Transfer und Handhabung hinzukommen.
Mögliches Muster im Ablaufplan: Die linke Seite beginnt mit Teil N+1, während die rechte Seite Teil N abschließt. Vier Schritte vor der Annahme einer Überlappung: Verfügbarkeit des Revolvers, Fahrstrecke, Chippfad, Interferenzprüfung. Überlappungen, die die Maschine tatsächlich nicht ausführen kann, dürfen nicht angegeben werden.
Auf dem Vergleichsblatt des Käufers ersetze ich den Stundensatz durch die Kosten für ein abgenommenes, verpacktes Bauteil. Zeilen darunter: CAM; Spannbacken; Halter; Probelauf; Zyklus; manuelle Bearbeitung; Inspektion; Kantenbearbeitung; Anodisieren; Verpackung; erwartete Nacharbeit. Die typische Einsparung besteht nicht in einem einzigen spektakulären Schnitt. Es ist die wegfallende Fräsvorrichtung, die reduzierte Warteschlange und ein Bezugspunkt, den wir nicht mehr neu ermitteln müssen. Bei einem einfachen Prototyprohr mit losen Konturen an der Rückseite können zwei konventionelle Arbeitsgänge immer noch günstiger sein.
Die Entscheidung für die optimale Bearbeitungsmethode für konzentrische Aluminiumgehäuse wird im Abschnitt „CNC-Drehen versus Drehen-Fräsen“ erläutert. Ist die Legierung nicht festgelegt, hilft die OEM-Legierungstabelle für CNC-Drehen von Aluminium dabei, die Materialwahl von der Maschinenwahl zu trennen.
8. Anonymer Fall: Optisches Kühlrohr
Kundenbeschreibung (anonymisiert): Industrielle Bildgebungsgeräte, kompaktes Kühlrohr aus 6061-Aluminium, Serienfertigung. Das Rohr wies eine Zentrierbohrung, zwei Dichtflächen, ein Feingewinde an der Rückseite, drei gegenläufige Kühlmittelanschlüsse und ein halbmondförmiges Kabelfenster auf. Die Wandstärke verringerte sich in der Nähe des Fensters. Die Bohrungsachse und die Dichtflächen dienten als Montageparameter.
Erster Arbeitsschritt auf dem Papier: Bohrung und Durchmesser drehen, dann auf einer Fräsmaschine Öffnungen und Fenster anfertigen, anschließend auf einer Drehmaschine das hintere Gewinde schneiden. Konnte man damit ein Bauteil herstellen? Ja. Erzeugte man dadurch zwei zusätzliche Bezugspunkte an einem federnden Gehäuse? Auch ja.
Überarbeiteter Arbeitsablauf: Qualifizierter Rohling, Nachbearbeitung, Vollkontakt-Hauptspannbacken. Grobbohrung und Außendurchmesser ausgewuchtet. Kanäle und Fenster vor den letzten kritischen Bearbeitungsgängen fräsen. Mit bekannter Kante für Bohrung und Dichtungsnuten zurückkehren. Transferkarte: Synchronisieren; Anfahren; Setzen; Opfernut in die gebohrten Spannbacken einspannen; Halt prüfen; abtrennen; planen; Gewinde schneiden; anfasen.
Die FAI-Kästen waren sehr detailliert: Freibohrungsgröße/-form, Dichtflächenabstand zur Bohrungsachse, Rückseitenabstand zum Bezugspunkt, Anschlussposition, Gewindemessergebnis und Darstellung aller verdeckten Durchbrüche. Das Prozessprotokoll enthielt: Bohrungs- und Dichtflächendurchmesser, Übertragungsmarken und Werkzeugtrend. Es wurden keine erfundenen Angaben zur „Mikrometergenauigkeit“ gemacht. Die Abnahmekriterien wurden anhand der freigegebenen Zeichnung festgelegt.
Die Lehre aus der kommerziellen Anwendung ist eindeutig. Dieses Rohr profitierte, weil seine wichtigen Verbindungen beide Enden und mehrere Winkelmerkmale betrafen. Das trifft nicht auf jedes Rohr zu. Liqins Aluminiumproduktpalette zeigt die breitere Materialfamilie. Ein Beispiel für die öffentliche Fertigungsmöglichkeit ist Liqins Blitzableitergehäuse aus 6061-T6 . Dessen dokumentierter Herstellungsprozess beginnt mit einem nahezu fertigen Rohling und umfasst Bohrungen, Gewindeschneiden, Kantenbearbeitung, Reinigung und Qualitätskontrolle. Es handelt sich nicht um das oben genannte anonyme Produkt.
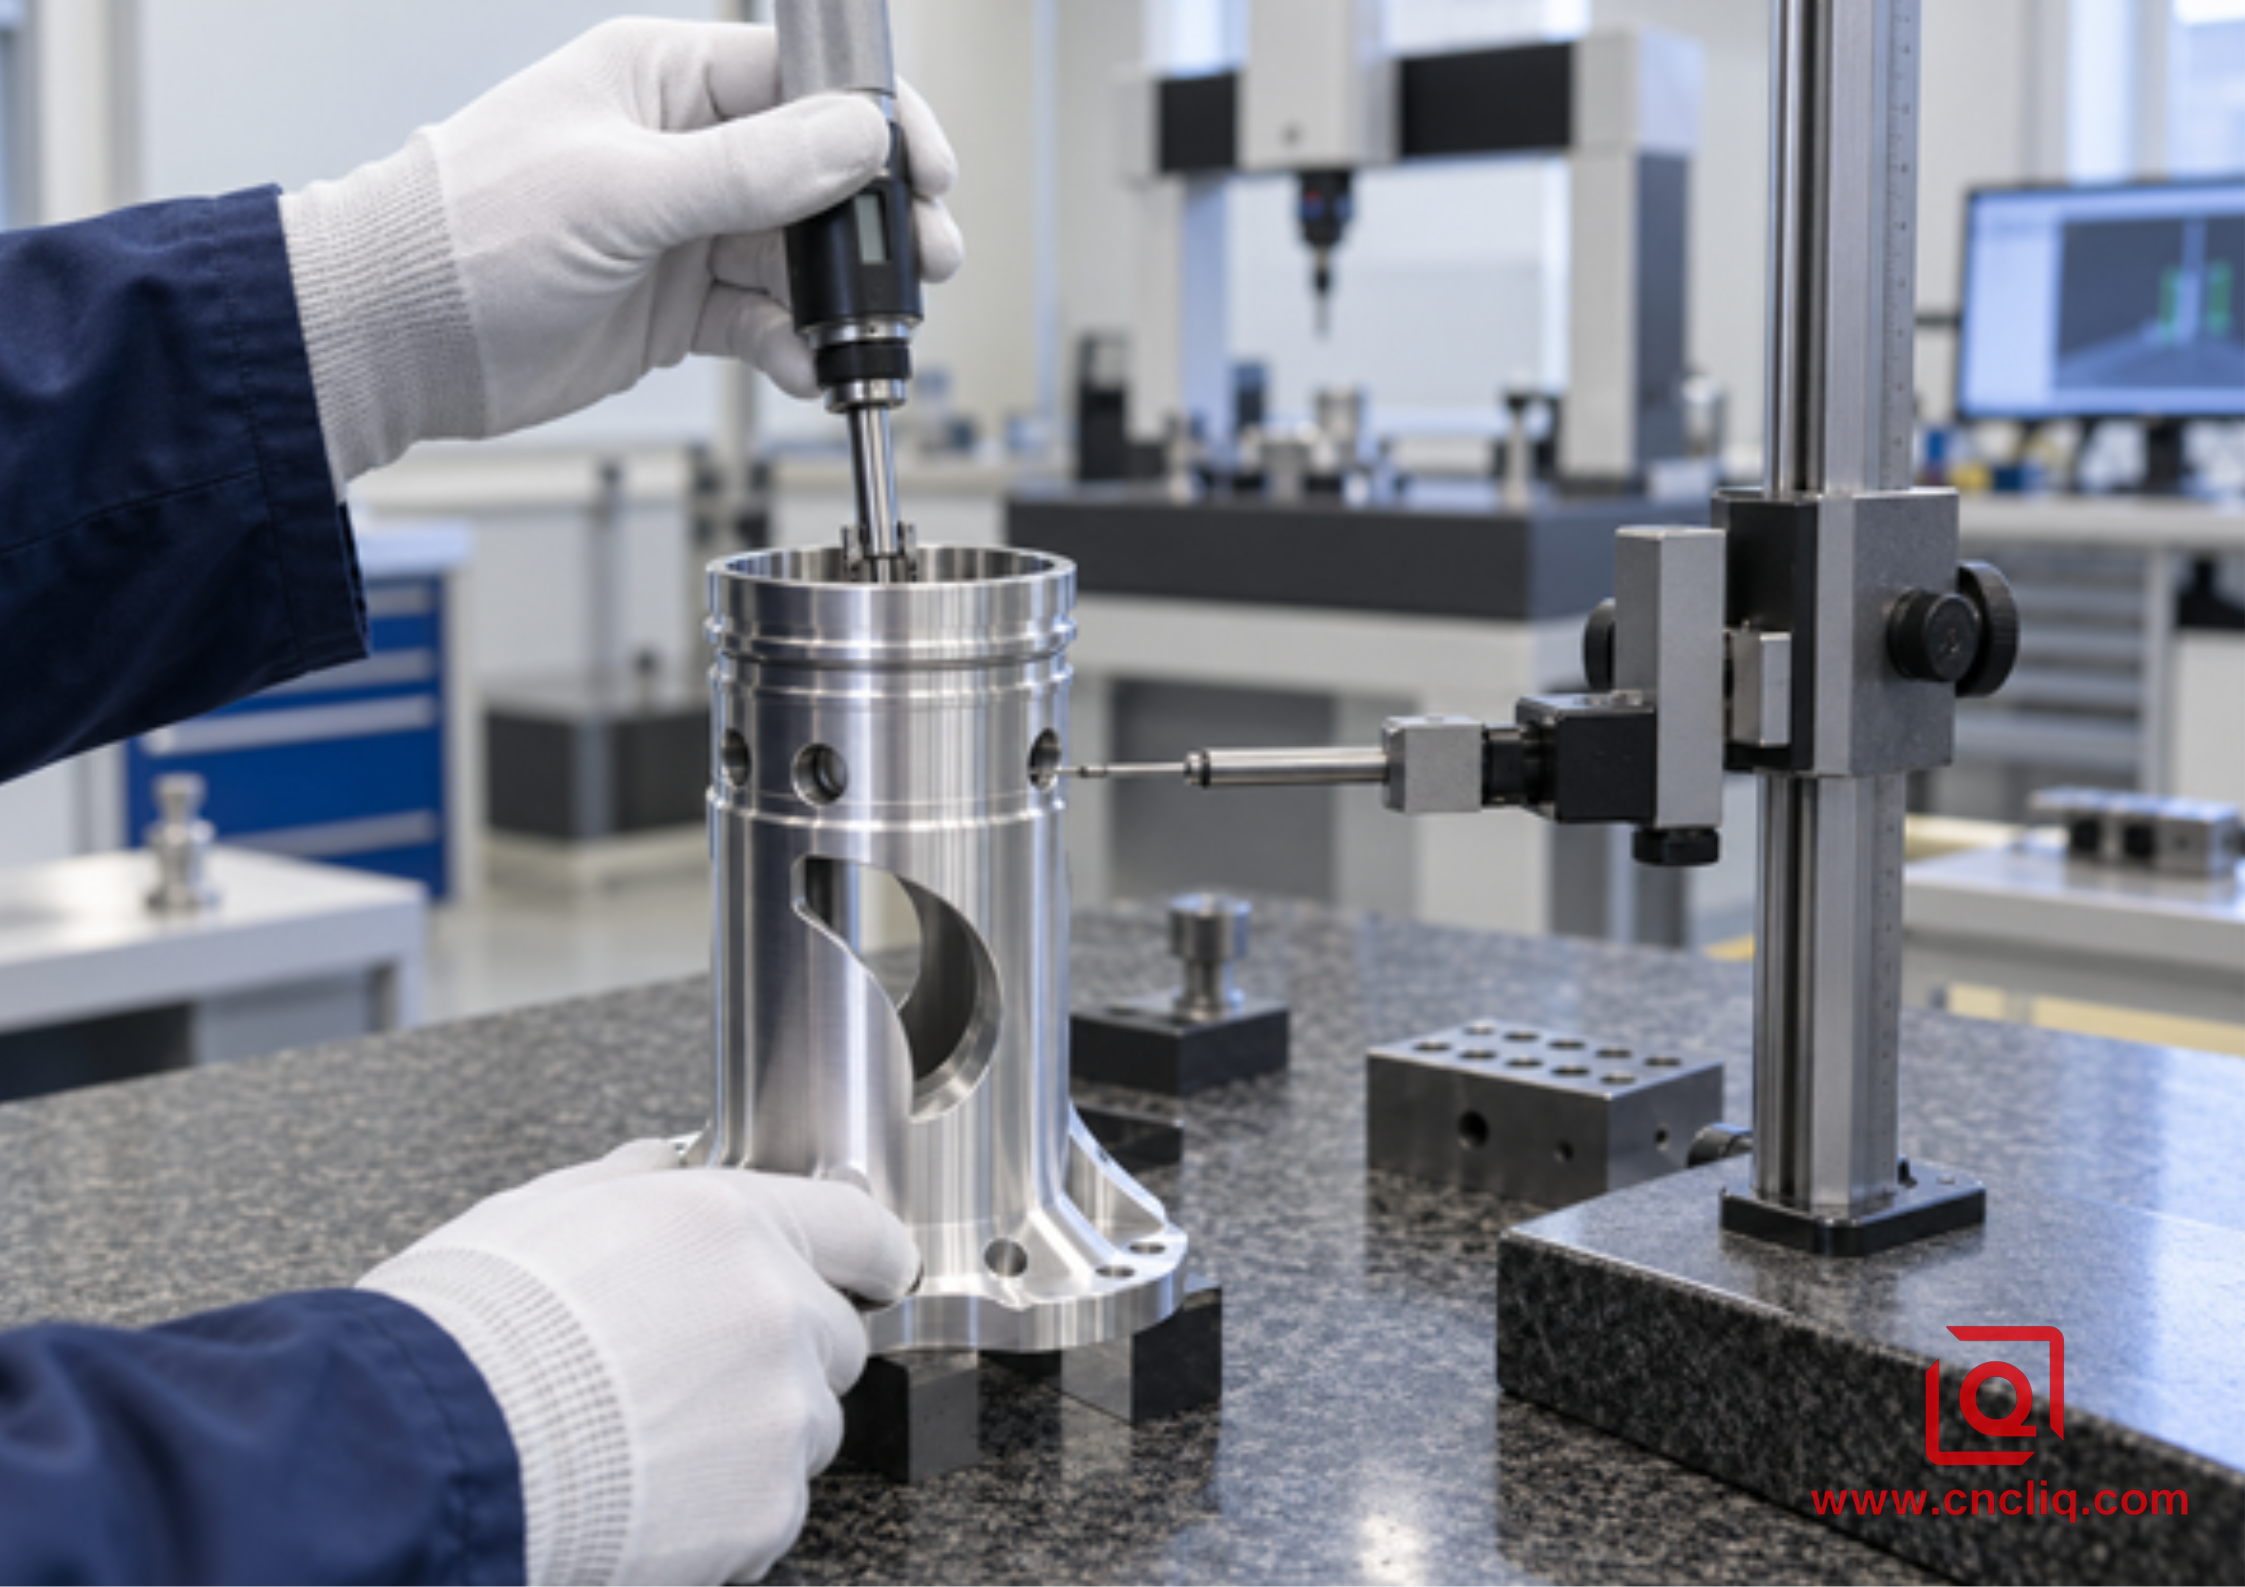
Prüfung eines komplexen Aluminiumrohrbauteils
9. Inspektion während des Transfers
Frage zur Zeichnungsprüfung: Welches Verhältnis würde die Montage verhindern? Falls die Antwort „Rundlauf zwischen Bohrung und Dichtungsnut“ lautet, messen Sie dieses Verhältnis. Sieben Durchgangsdurchmesser reichen dafür nicht aus.
Anmerkung zu den Normen bei der Zeichnungsprüfung: ISO 1101:2017 ist die Referenznorm für Form, Ausrichtung, Lage und Rundlauf. Katalogprüfung: Die ISO hat diese Ausgabe 2022 bestätigt. Verwenden Sie die Standardsprache mit einem funktionalen Bezugssystem. Wenn die Bohrung die Baugruppe positioniert, muss ihre Achse möglicherweise die Stirnflächen, Stege und das Kanalmuster bestimmen. Verschwenden Sie nicht die engste Toleranz für einen rein kosmetischen Außendurchmesser, der im Betrieb keine Rolle spielt.
Wir haben den Kontrollplan in drei Gruppen unterteilt:
• Die Hauptspindel ist mit hochwertigen Materialien ausgestattet.
• Beziehungen, die sensibel auf den Übergang reagieren.
• Merkmale wurden an der Gegenspindel fertiggestellt.
Fügen Sie die Messbedingung hinzu. Neben jedem kritischen Messwert benötige ich zwei Felder: geklemmt oder frei; maschinenwarm oder stabilisiert. Durch die Kombination dieser Bedingungen ergibt sich das Trenddiagramm.
Die Prüfprotokolle sollten, falls erforderlich, auch Materialdokumente, die Kalibrierung von Messgeräten, die Verwendung von Gewindelehren, die Oberflächenrauheitsmessung (nur falls spezifiziert), die Prüfung auf verdeckte Grate, die Reinigung und die Verpackung umfassen. Neben der Prüfhäufigkeit sollte ein Reaktionsplan enthalten sein: Offset anpassen, Werkzeug wechseln, stoppen, aussortieren oder die Technikabteilung kontaktieren. Ohne einen Reaktionsplan füllen die Daten lediglich einen Bericht.
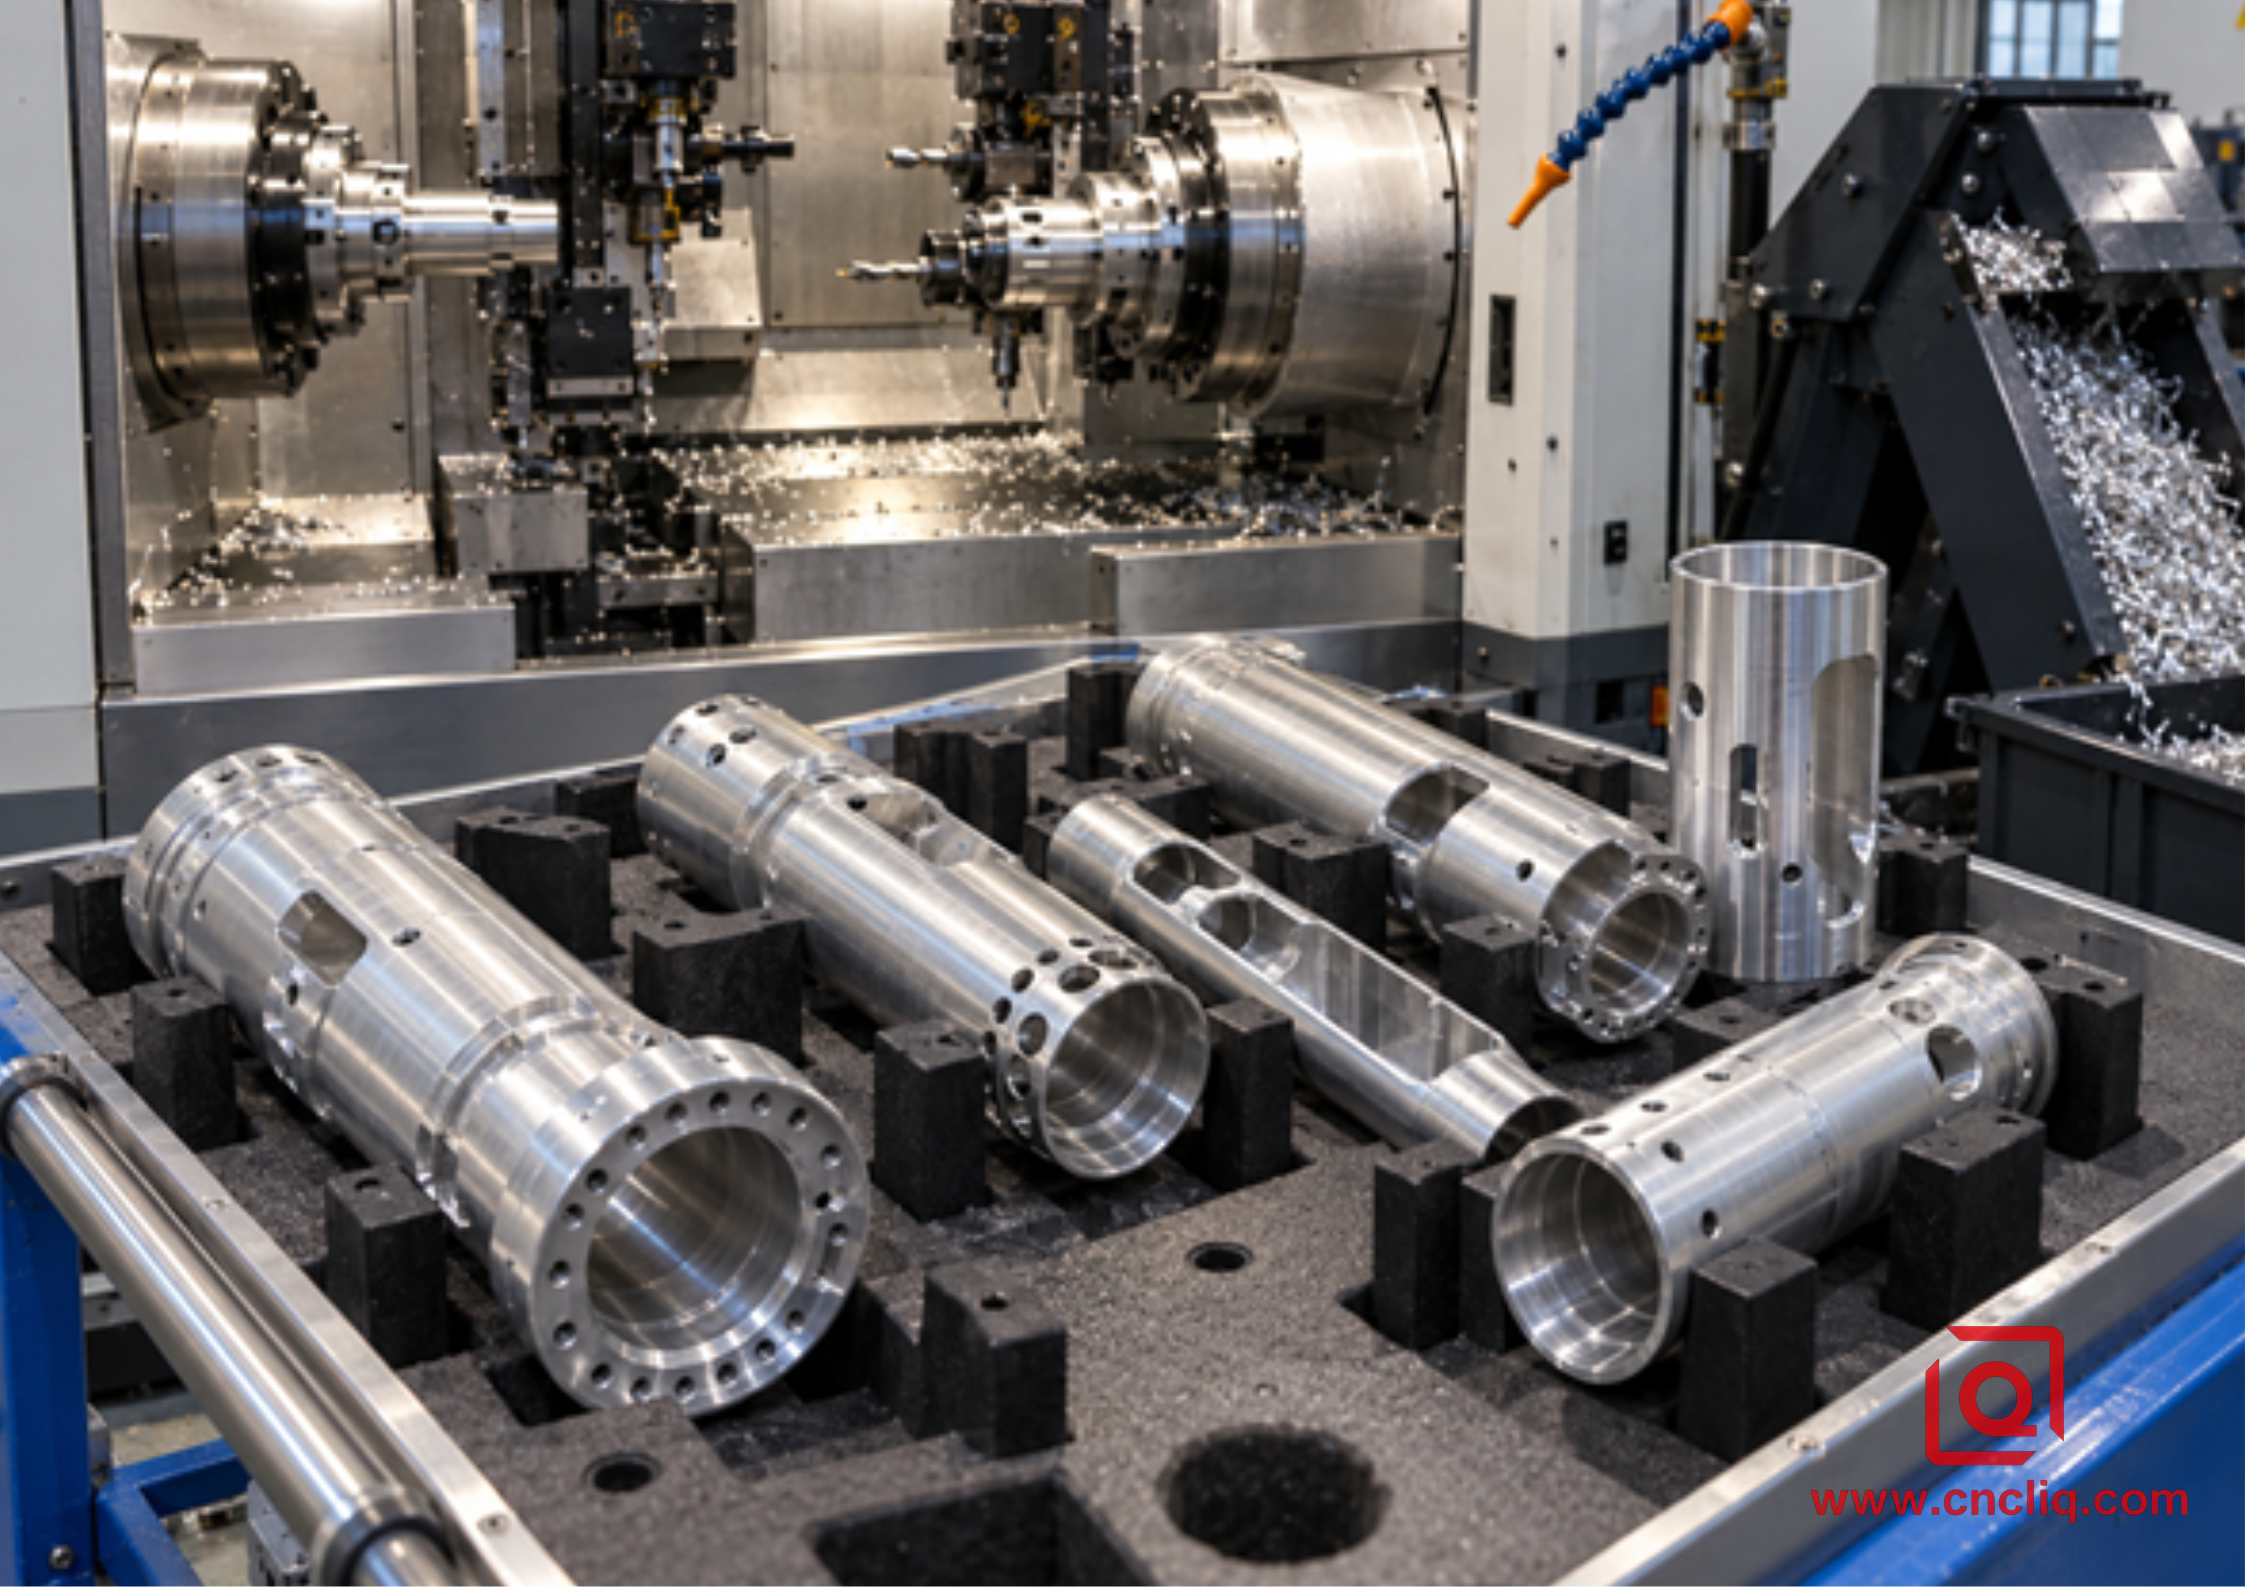
Eine Reihe einzigartiger, komplexer Aluminiumrohre neben einem Doppelspindel-Drehzentrum
10. Hinweise für DFM vor dem Absenden der Angebotsanfrage
Kurzer Käufercheck:
• Senden Sie das STEP-Modell und die gesteuerte 2D-Zeichnung zusammen.
• Markieren Sie die Bohrung oder den Durchmesser, an dem die Baugruppe positioniert wird.
• Dimensionierung von getakteten Anschlüssen und Fenstern von funktionalen Bezugspunkten aus.
• Beschreiben Sie, was passieren muss, wenn ein Bohrloch in eine Bohrung mündet.
• Geben Sie dem Schneidkopf einen realistischen Kurvenradius und Anfahrtsweg.
• Statt die Kiefer auf eine Robbenoberfläche zu pressen, sollte man eine Opferfläche für den Transfer hinterlassen.
• Legierung, Härtegrad, Lagerbeschränkungen und Zertifikatsanforderungen angeben.
• Anodisierungsart, Toleranz, Maskierung, Farberwartung und Abmessungen nach der Beschichtung definieren.
• Separate Kosmetikbereiche und Kennzeichnungen für zulässige Handhabung.
• Angaben zu Prototypenmenge, Erstbestellung, Jahresprognose, Prüfberichten, Verpackung und Bestimmungsort.
Ein überwiegend rotierendes Rohr mit wenigen seitlichen Details eignet sich möglicherweise für eine Drehmaschine mit zwei Spindeln und C- oder Y-Achse. Tiefe Taschen und komplexe 3D-Bearbeitungen sollten hingegen auf einem Bearbeitungszentrum bearbeitet werden. Ein sehr kleines, langes Rohr benötigt unter Umständen eine Führungsbuchsenunterstützung. Unser Vergleich von 3-Achs-, 5-Achs- und Dreh-Fräs-Bearbeitung liefert die umfassendere Auswahllogik.
11. Was Liqin für ein nützliches Angebot benötigt
Beginnen Sie mit den Angaben zu Dateien, Material, Oberflächenbeschaffenheit, Mengen und Lieferbedarf. Markieren Sie anschließend die drei Merkmale, die Ihre Montage verhindern würden. Beschreiben Sie, was das Rohr transportiert, abdichtet, positioniert oder um das es sich dreht. Diese kurze Anwendungsbeschreibung kann die sichere Griffigkeit und die Bezugsebene oft verändern.
Bitten Sie im Angebot um Angaben zur Maschinenfamilie, Rüstzeiten, Transferfläche, Spezialspannbacken, kritischen Prüfmethoden und Ausschlusskriterien. Fünf klare Antworten sind aussagekräftiger als eine Seite mit Spindelspezifikationen. Falls das Rohr ein verstecktes Gratrisiko aufweist oder eine Oberfläche hat, die die Gegenspindel nicht berühren darf, geben Sie dies bitte in der ersten Nachricht an.
Liqin kann das synchronisierte Drehen mit zwei Spindeln mit der Schweizer Bearbeitung oder einem konventionellen Dreh-Fräs-Verfahren vergleichen. Senden Sie uns Ihre Zeichnung über unser Kontaktformular für eine technische Prüfung und ein Angebot.
Klicken Sie hier für Ihre Anfrage 👆
Häufig gestellte Fragen
1. Ist das Drehen mit zwei Spindeln immer schneller als das Drehen mit zwei Aufspannungen?
Nein. Durch die Übergabe entfällt das manuelle Handling, und einige Arbeitsschritte können sich überschneiden. Synchronisierung, Anfahren, Trennen, Werkzeugteilung und Prüfung benötigen jedoch weiterhin Zeit. Vergleichen Sie den gesamten Zyklus und die Kosten pro akzeptiertem Teil. Die integrierte Fertigungsroute ist dann sinnvoll, wenn beide Enden wichtige Bezugspunkte gemeinsam haben oder wiederkehrende Nachfrage den zusätzlichen Rüstaufwand rechtfertigt.
2. Kann die Gegenspindel eine fertige dünne Wand greifen?
Ja, bei einem geeigneten Werkstück und einer bewährten Einstellung. Spannbacke, Kontaktfläche, Anpressdruck, Materialbeschaffenheit, Schnittgeschwindigkeit und der nachfolgende Schnitt müssen optimal aufeinander abgestimmt sein. Messungen unter verschiedenen Winkeln dienen der Kontrolle. Eine breite Spannbacke oder Spannzange trägt zur Lastverteilung bei, garantiert aber keine Verformungsfreiheit.
3. Wie wird die Winkeltaktung während der Übertragung aufrechterhalten?
Die Steuerung synchronisiert Spindeldrehzahl und -ausrichtung, und das Programm führt den vorgesehenen Arbeitsschritt bis zur Übergabe durch. Die Spannvorrichtung muss anschließend rutschfest sein. Legen Sie die ausgerichteten Bohrungen, Fenster, Flächen oder Gewindeanfänge an ein Bezugszeichen der Funktionszeichnung an und überprüfen Sie diese bei der Erstmusterprüfung.
4. Welche Aluminiumsorte soll ich angeben?
Es gibt keinen eindeutigen Gewinner. 6061 ist weit verbreitet und lässt sich vielseitig oberflächenbearbeiten. 7075 bietet höhere Festigkeit für geeignete Konstruktionen, beeinflusst jedoch Kosten, Korrosionsbeständigkeit und Oberflächenbehandlung. 2024 und 6082 erfüllen andere Anforderungen. Berücksichtigen Sie zunächst Belastung, Umgebungsbedingungen, Fügeverfahren, Materialform, Normen und Oberflächenbeschaffenheit; bestätigen Sie den genauen Härtegrad und die Produktform vor der Angebotserstellung.
5. Was verhindert eine Verzögerung der Angebotsanfrage?
Senden Sie ein STEP-Modell, eine kontrollierte Zeichnung, Angaben zu Legierung und Härtegrad, Mengen, Prognose, Oberflächenbeschaffenheit, Bezugspunkte, geometrische Grenzwerte, Gewinde, Grat- und Reinheitsvorschriften, Prüfprotokolle, Verpackung und Bestimmungsort. Kennzeichnen Sie nicht berührbare Oberflächen. Ein Satz, der die Abdichtung oder Positionierung des Rohrs erklärt, ist oft hilfreicher als ein weiterer allgemeiner Toleranzhinweis.
Klicken Sie hier für Ihre Anfrage 👆
Zusammenfassung
Eine synchronisierte Haupt- und Gegenspindelbearbeitung ist optimal, wenn ein komplexes Aluminiumrohr über Bohrung, Außendurchmesser, Seitenflächen und Hinterkante hinweg eine durchgehende Funktionskette aufweisen muss. Die Fertigung muss weiterhin den Kontakt der Spannbacken, die Freisetzung von Spannungen, die Wärmeentwicklung, die Späne, die Schnittreihenfolge, die Übergabephase und die Qualitätskontrolle gewährleisten. Diese Punkte sollten in der Zeichnung, im Einrichtungsblatt und im Angebot festgehalten werden. So wird aus der „Doppelspindel“ ein wiederholbarer Prozess und nicht nur eine Maschinenbezeichnung.
Kontaktinformationen
Firma: Ningbo Liqin Industry Co., Ltd. Tägliche Kundenbetreuung und Kundendienst : service@shturl.zhuwanying@cncliq.com
Neue Anfragen, Angebote und Bestellgespräche : business@shturl.zhouli@chinaliqin.com
Hotline: +86 18757148656
Haftungsausschluss
Alle technischen Artikel, Materialspezifikationen, Bearbeitungsempfehlungen und Details zur Oberflächenbehandlung, die auf diesem Blog veröffentlicht werden, dienen ausschließlich Informations- und Referenzzwecken. Bitte beachten Sie, dass die allgemeinen Blog-Informationen keine unterzeichneten technischen Vereinbarungen ersetzen. Da kundenspezifische Teile je nach Materialchargennummer, Maschinenkalibrierung und spezifischen Toleranzen variieren, unterliegen verbindliche Qualitätsvorgaben ausschließlich Ihren genehmigten CAD-Zeichnungen, unterzeichneten Verträgen und formalen Qualitätsplänen.
Alle auf diesem Blog vorgestellten Kundenfallstudien wurden vollständig anonymisiert und bereinigt. Die gezeigten Leistungskennzahlen, Fertigungsabläufe und Bilder dienen ausschließlich der Veranschaulichung unserer kundenspezifischen Bearbeitungsmöglichkeiten und stellen keinen allgemeingültigen Standard für alle Aufträge dar.
Liqin Fertigungsteam
Aufbauend auf 18 Jahren Erfahrung in der Präzisionsfertigung produziert Ningbo Liqin Industry hochpräzise Metallkomponenten für anspruchsvolle globale Märkte. Unser 6.500 m² großes Produktionszentrum ist mit über 150 Maschinen ausgestattet und bietet 4- und 5-Achs -CNC-Bearbeitung , Dreh-Fräsen, Kaltfließpressen und Druckguss unter einem Dach. Diese Ausstattung ermöglicht uns die nahtlose Abwicklung von Projekten – von der ersten CAD-Entwurfsphase bis zur Auslieferung der fertigen Teile.
Wir garantieren kompromisslose Qualitätskontrolle. Enge Toleranzen werden mit der dafür erforderlichen Ingenieursdisziplin behandelt. Unsere QA-Ingenieure sind nach ISO 9001, ISO 13485 und IATF 16949 zertifiziert und führen strenge In-Process-, Final- und Out-of-Quality-Kontrollen (IPQC, FQC, OQC) für jede einzelne Produktionscharge durch. Von der Koordinatenmessung und optischen Profilierung bis hin zu Härte- und Salzsprühtests validieren wir Ihre kritischen Spezifikationen im Vorfeld – so erhalten Sie einbaufertige Komponenten ohne Montageprobleme oder kostspielige Produktionsstillstände. Neben der Fertigung profitieren Sie von unseren schnellen Reaktionszeiten von zwei Stunden auf neue Angebotsanfragen, direkter Unterstützung bei der Prototypenentwicklung und reibungslosem Exportversand nach Europa, Nordamerika, Asien und Ozeanien.
Wir freuen uns auf Ihre Anfragen und Muster. Besuchen Sie unsere Website oder kontaktieren Sie uns direkt für ein unverbindliches Angebot!
