 Español




El diseño de componentes de aluminio para el fresado CNC de alto volumen implica un constante equilibrio entre la intención teórica de la ingeniería y la dinámica física del corte. Los modelos CAD no existen de forma aislada; cada corte se enfrenta a la carga de la herramienta, la acumulación de calor y las tensiones internas residuales. En el momento en que el material llega a un centro de mecanizado vertical (VMC) de 3 o 5 ejes , las especificaciones precisas del plano determinan rápidamente el empuje de la herramienta, la ondulación de la superficie, el tiempo real de funcionamiento de la máquina y la cantidad de material sobrante.
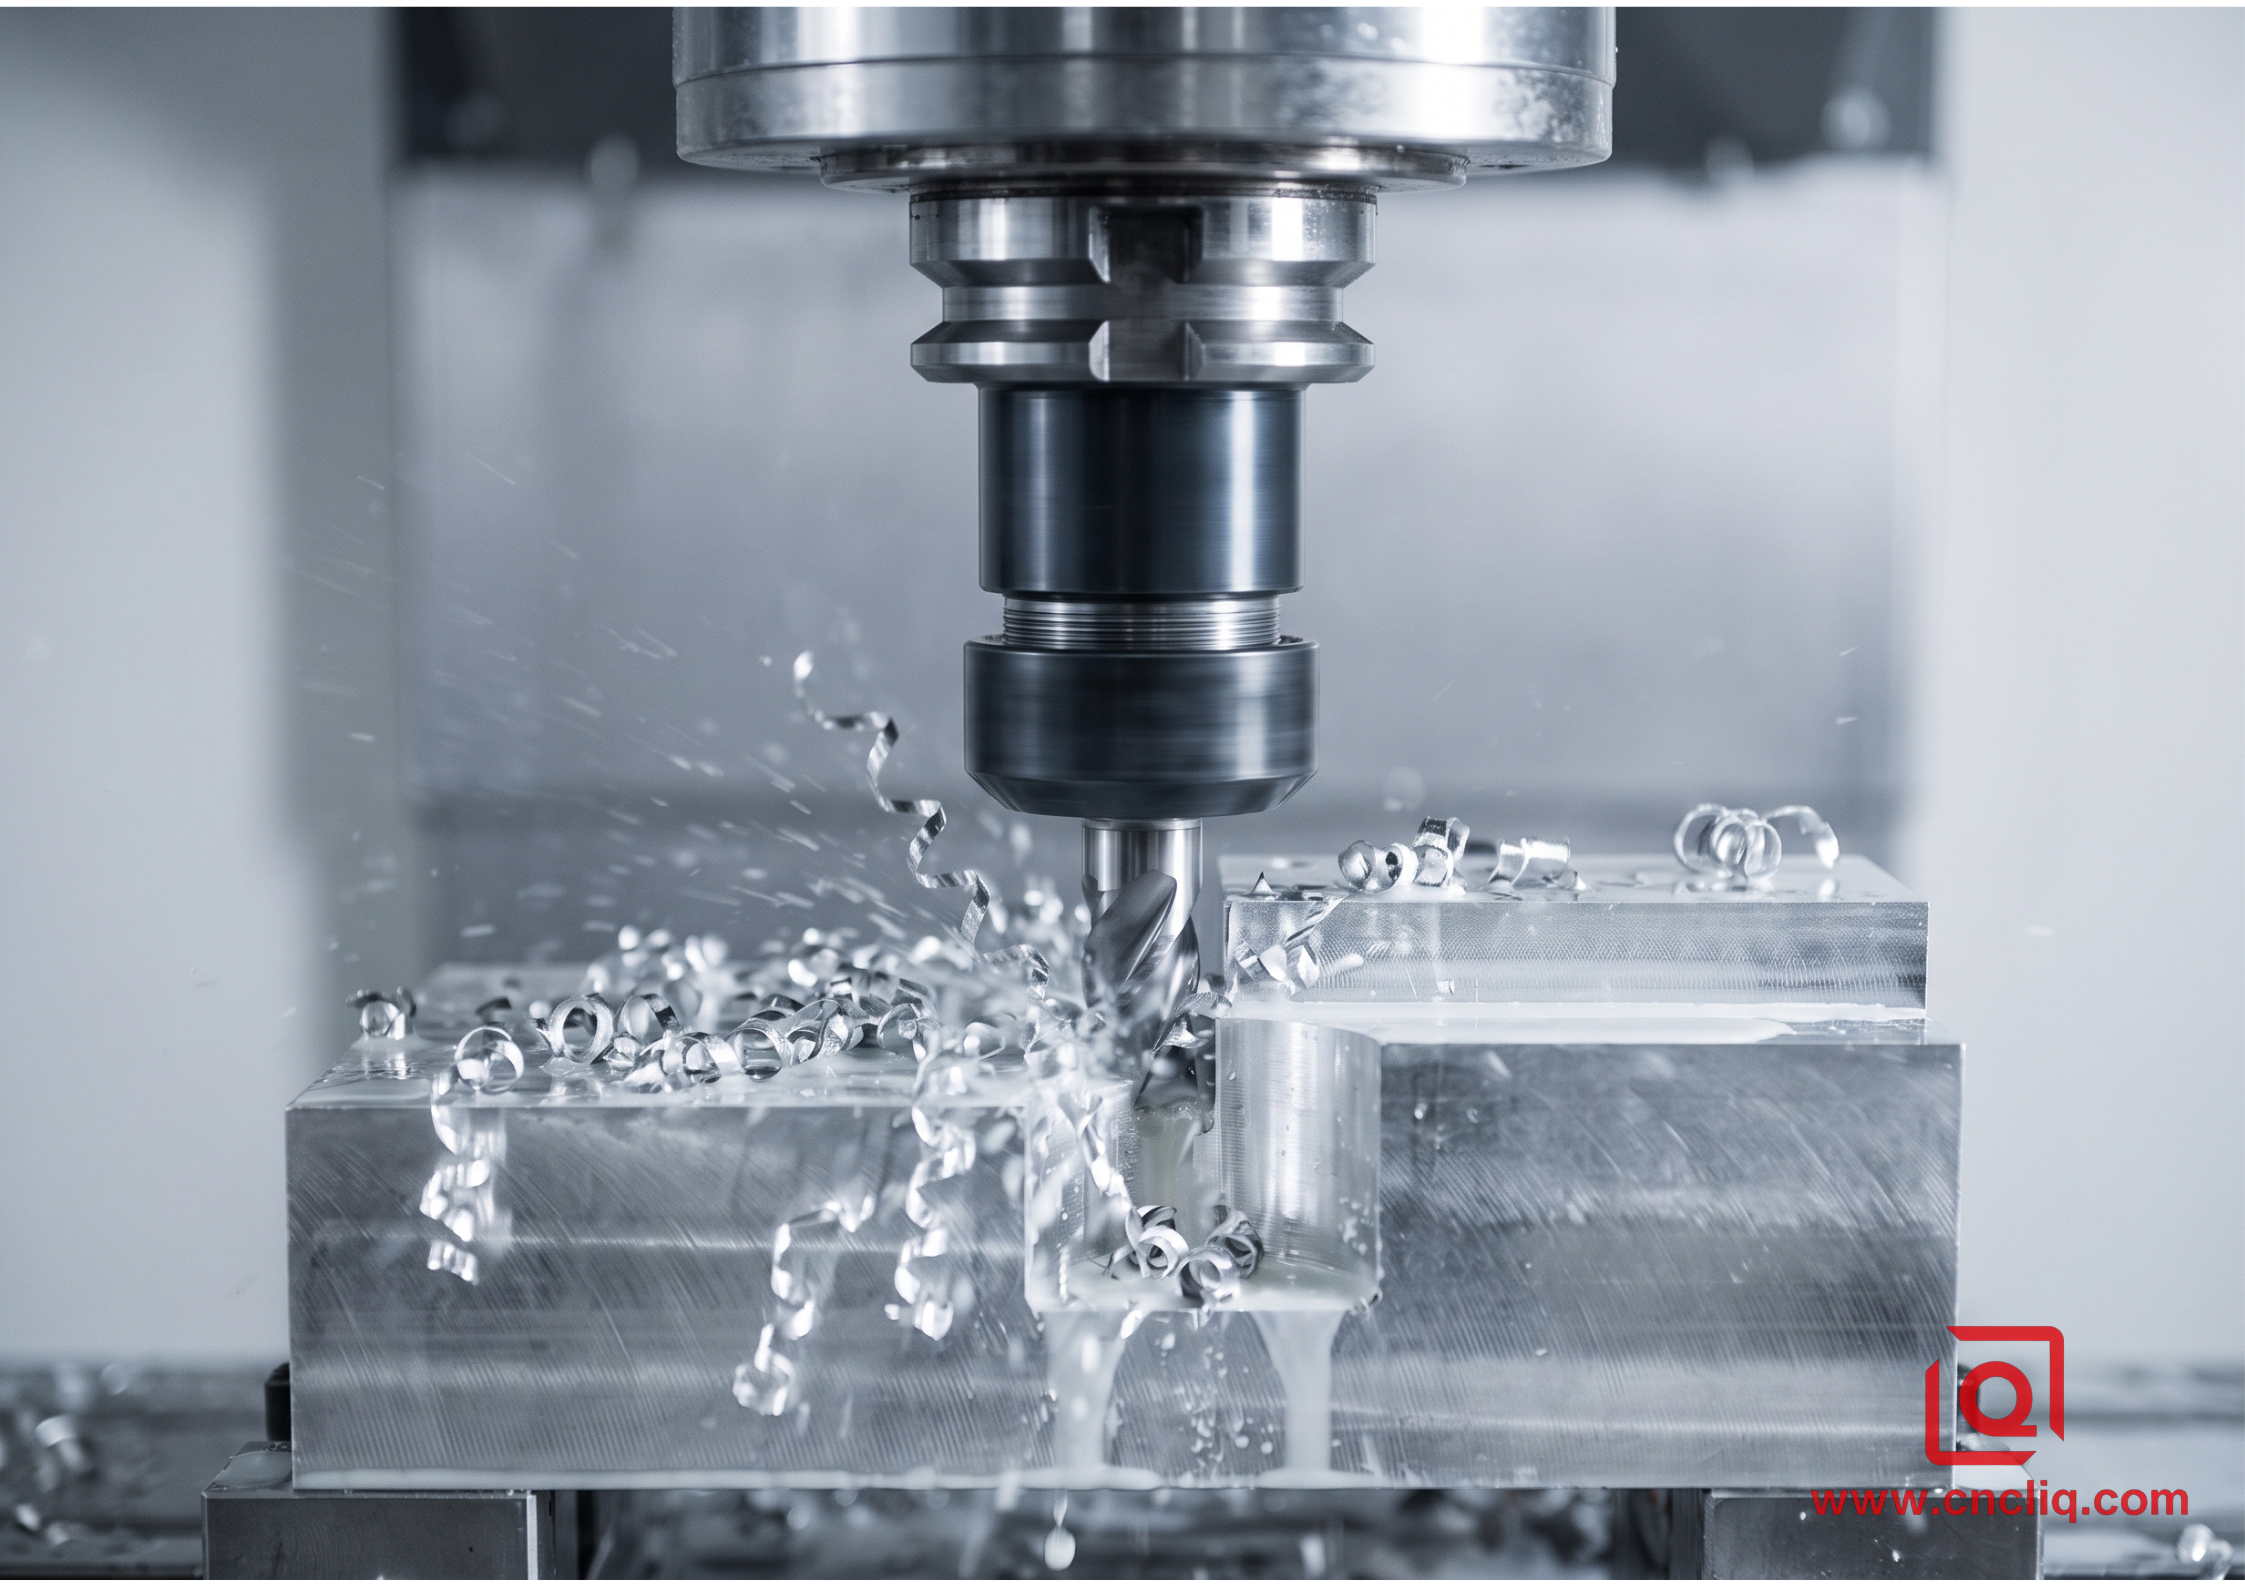
Para lograr lotes de fabricación OEM consistentes y económicos, es fundamental definir las especificaciones de la materia prima, aplicar un dimensionamiento y tolerancias geométricas (GD&T) prácticos y mantener buenos hábitos de fabricación mucho antes de generar la primera trayectoria de herramienta con código G.
1. Selección de materiales: Aleaciones adecuadas a las cargas funcionales
La selección de barras de acero en bruto va mucho más allá de simplemente tomar las cifras de rendimiento de una tabla de referencia. El comportamiento real durante el proceso depende de la maquinabilidad, la fragmentación de las virutas y los procesos de acabado, como el anodizado sulfúrico tipo II o el anodizado duro tipo III.
- 6061-T6: La aleación base estándar. Las adiciones de magnesio y silicio proporcionan una sólida protección contra la corrosión, facilitan la soldadura y garantizan una respuesta predecible de la herramienta de corte. Al someterla a un desbaste intenso con una fresa de carburo sin recubrimiento a alta velocidad superficial (SFM), la aleación 6061 genera virutas compactas y curvadas que no obstruyen las ranuras. Una opción ideal para carcasas, placas base y herrajes de montaje.
- 7075-T6: Acero de alto rendimiento a base de zinc. Su límite elástico supera los 503 MPa, superando al acero dulce con aproximadamente un tercio de su peso. Se mecaniza con precisión en seco o con una ligera bruma, produciendo bordes afilados y acabados lisos sin dejar marcas. La desventaja: menor protección ambiental y baja tolerancia al doblado por plegado o soldadura por arco. Indispensable para soportes de vuelo, articulaciones de brazos de alta carga y bloques de herramientas rígidos.
- 2024-T351: Formulación con alto contenido de cobre diseñada para una elevada resistencia a la fatiga cíclica y durabilidad a la fractura. Las virutas se desprenden en diminutas agujas, por lo que los transportadores de tornillo las eliminan sin engancharse en configuraciones largas. Esta desventaja del cobre propicia el ataque intergranular, lo que hace que un recubrimiento químico (MIL-DTL-5541 Clase 1A) o un recubrimiento duro sean imprescindibles.
- 5052-H32: Límite elástico suave, gran flexibilidad y excelente resistencia al agua salada. El inconveniente es su extrema viscosidad bajo la herramienta de corte. Este material tiende a soldarse a los bordes de la herramienta (BUE), por lo que se recomienda mantener pulidas las ranuras, usar ángulos de ataque agresivos y abrir al máximo las líneas de inundación.
| Aleación y temple | Resistencia a la tracción (MPa) | Límite elástico (MPa) | Dureza (HB) | Índice de maquinabilidad (Base: 2011=100) | Aplicaciones objetivo principales |
| 6061-T6 | 310 | 276 | 95 | 80 | Soportes, bastidores de automatización, cajas |
| 7075-T651 | 572 | 503 | 150 | 70 | Soportes aeroespaciales, brazos de carga estructurales |
| 2024-T351 | 469 | 324 | 120 | 75 | Ejes críticos a la fatiga, bloques hidráulicos |
| 5052-H32 | 228 | 193 | 60 | 55 | Carcasas marinas, cuerpos de contención de fluidos |
2. Tolerancias: Equilibrio entre precisión y física del mecanizado
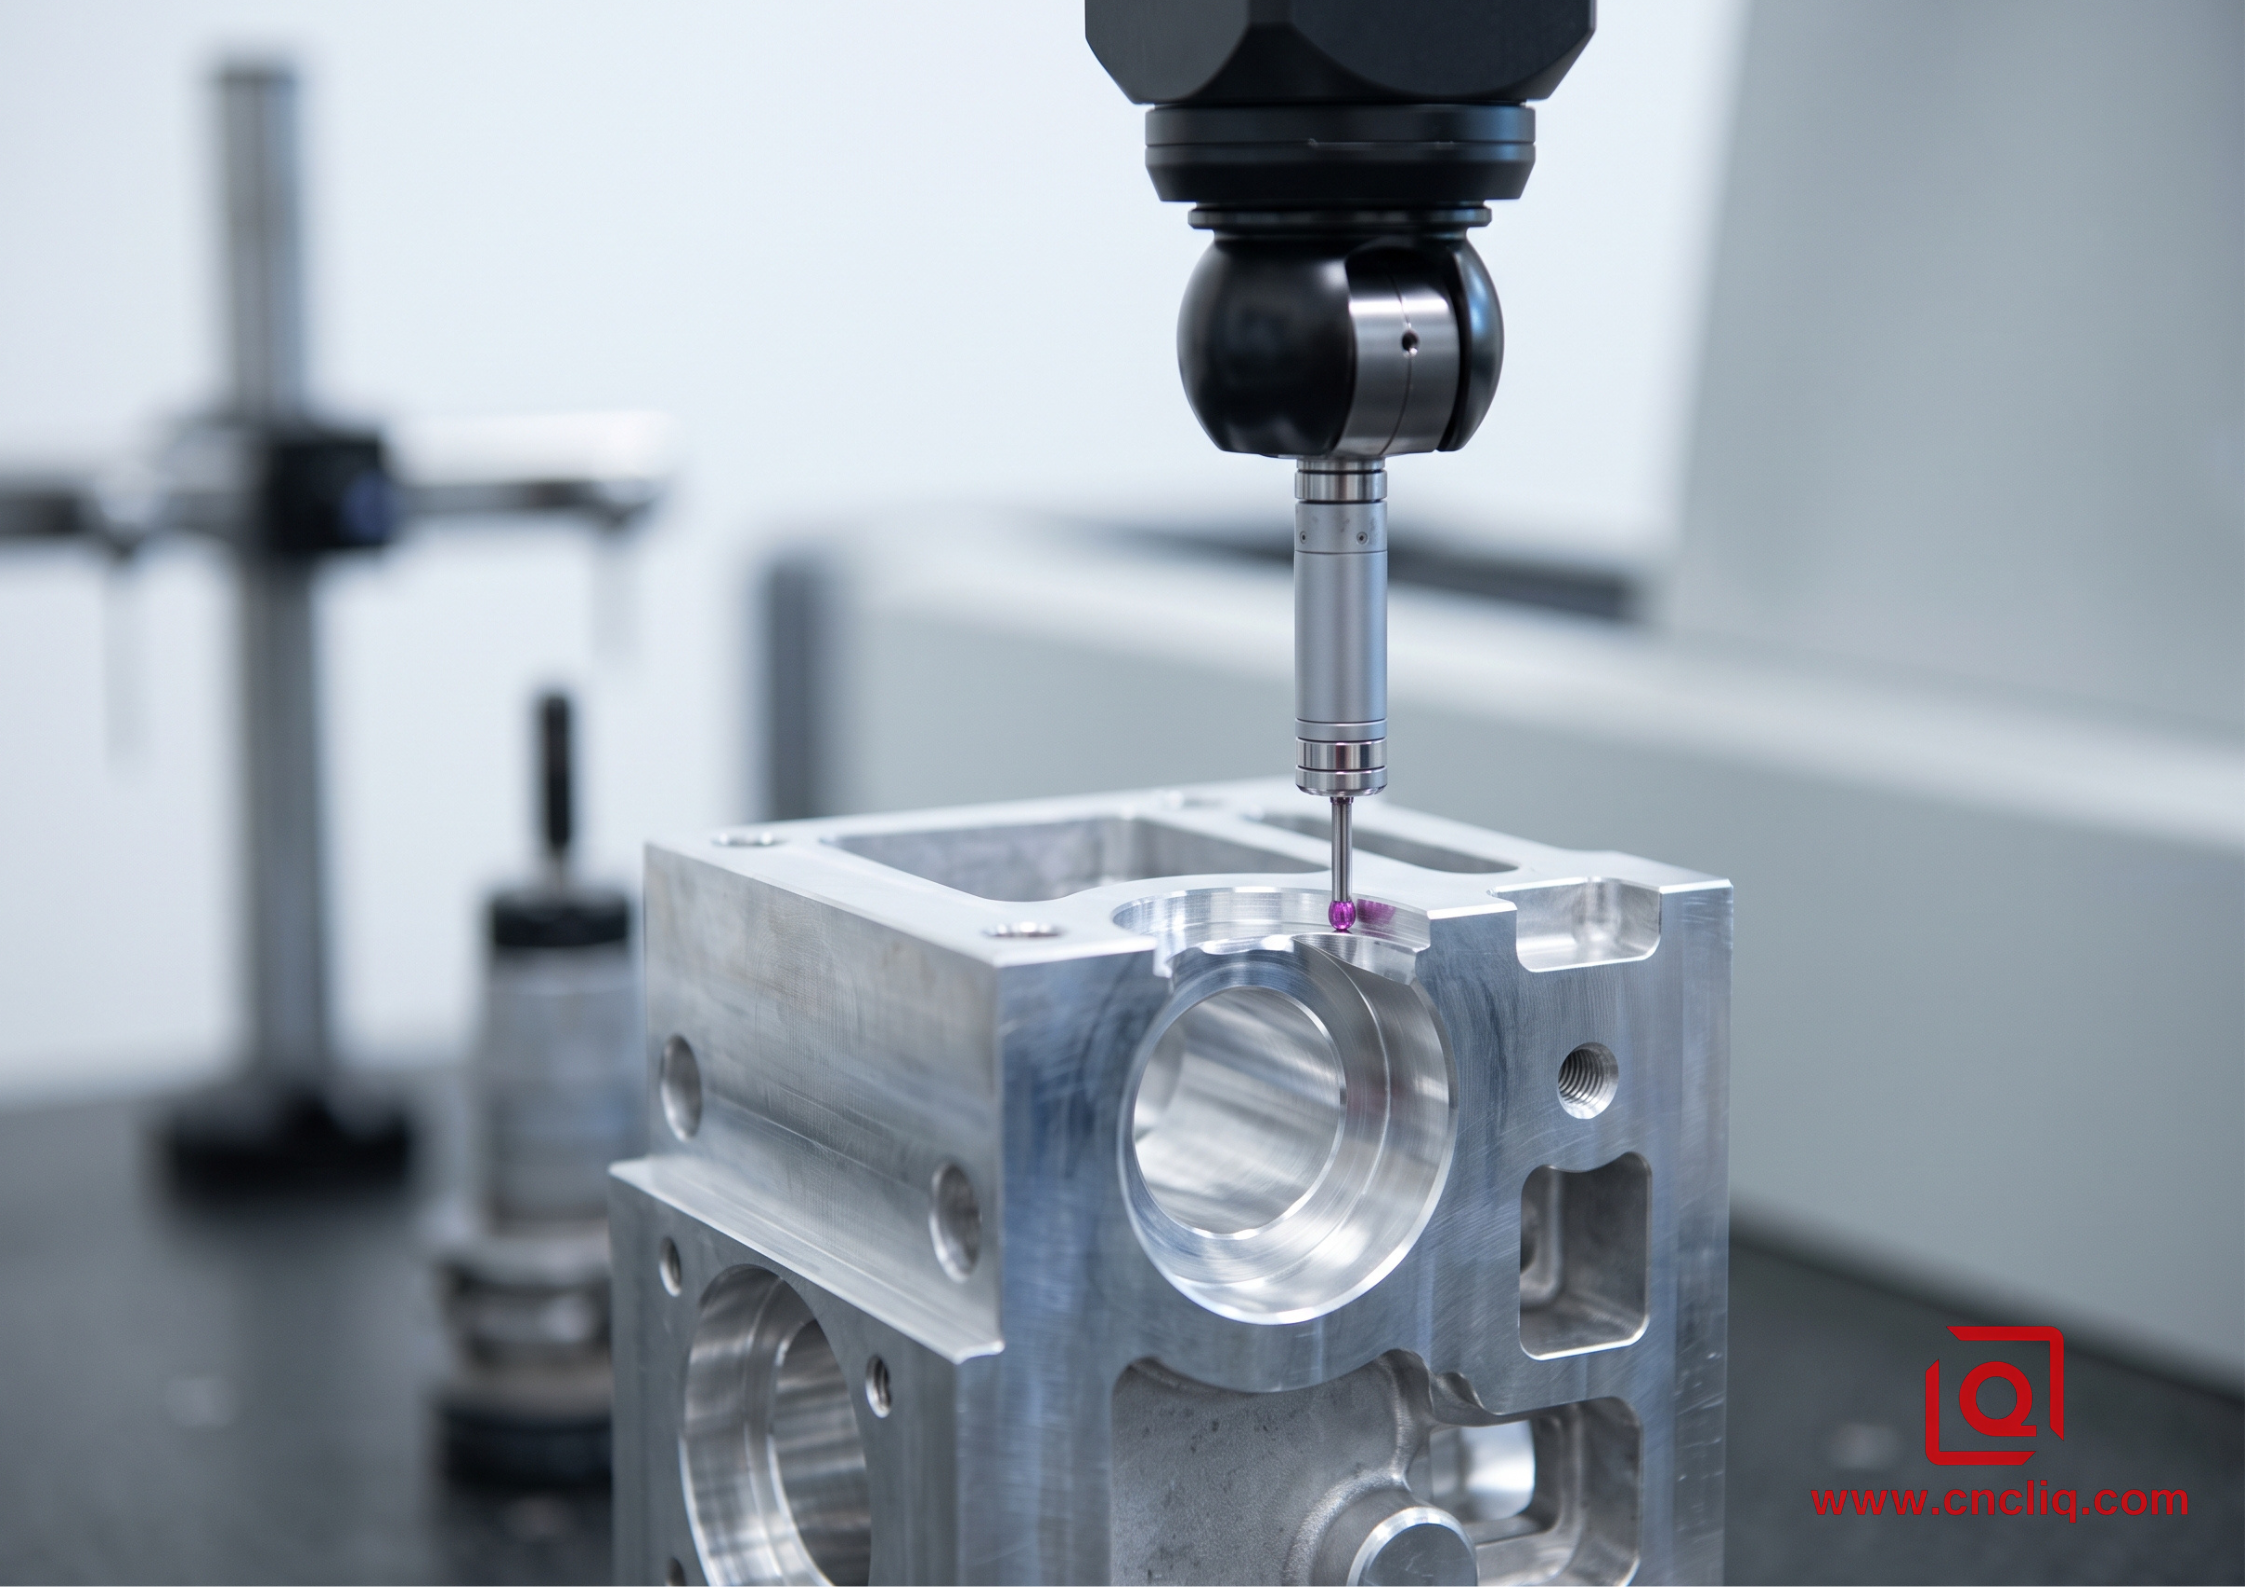
El uso por defecto de la norma ISO 2768-m (media) mantiene la previsibilidad de los costos unitarios para componentes estructurales comunes. El problema surge cuando los diseñadores eliminan tolerancias generales de ±0,01 mm en los perfiles de montaje no críticos.
Standard Milling Tolerance: ±0.05 mm to ±0.1 mm (ISO 2768-m)
Precision Bore Tolerance: ±0.012 mm to ±0.025 mm (ISO 286-2 JS7/H7)
High-Precision Jig Boring: ±0.005 mm (Requires controlled shop temp)
El aluminio odia las trampas de calor, expandiéndose a un ritmo vertiginoso de 23 a 24 × 10⁻⁶ / K. Si pasas una pieza de 200 mm por un corte brusco con fresadora de plataforma y apenas aumentas 5 °C, acabas de añadir 0,023 mm de expansión artificial a ese material. Si introduces un palpador en una cavidad recién cortada, la máquina de medición por coordenadas (MMC) del departamento de control de calidad marcará la pieza con una etiqueta roja al instante. Si dejas que el metal se enfríe hasta alcanzar una temperatura ambiente de 20 °C, esas cifras descontroladas volverán a estar dentro de la tolerancia de impresión.
Nunca intente mecanizar orificios de cojinetes estrechos con una fresa estándar. Desbaste la pieza en una pasada inicial, dejando 0,15 mm por lado, deje que se enfríe y se asiente, y luego perfeccione el acabado con un escariador de carburo sólido o un cabezal de microperforación ajustable con un avance menor.
3. Reglas de diseño para la fabricación (DFM) para el fresado
Radios, bolsas y cavidades
Cada esquina vertical interna necesita un radio. Las fresas de extremo son herramientas redondas. Al realizar el mecanizado de cavidades, una esquina afilada de 90° requiere electroerosión por hilo o brochado secundario, lo que aumenta exponencialmente los costos unitarios.
-
Sobredimensionamiento de radios de esquina: Si una esquina interna requiere un redondeo de R3 mm, no modele un R3,0 mm exacto. Use R3,5 mm o R4 mm. Un radio exacto de 3 mm fuerza una fresa de 6 mm a detenerse en un tope vectorial de 90°, lo que provoca que el contacto de la herramienta aumente instantáneamente del 25 % al 75 %. La fresa vibra, deja marcas resonantes en la pared y se desvía. Un radio sobredimensionado permite que la trayectoria de la herramienta se desplace dinámicamente a través de la esquina sin desacelerar.
-
Relación profundidad-ancho: Profundidad del alojamiento de la tapa a 4 × diámetro de la herramienta. Fresar a una profundidad mayor de 5 × induce resonancia armónica a lo largo del vástago de la herramienta, lo que exige fresas de cuello extendido especializadas, profundidades de corte (DOC) conservadoras y velocidades de avance más lentas.
Espesor de pared y soporte de nervaduras
Las paredes delgadas se comportan como diapasones bajo la presión de la herramienta. La rotación a alta velocidad del husillo transmite ondas de vibración directamente a través de los soportes verticales sin apoyo, lo que perjudica la precisión dimensional y el acabado superficial.
-
Muros sin soporte: Mantenga un espesor mínimo de pared de 1,2 mm a 1,5 mm para profundidades de hasta 25 mm.
-
Tabiques altos: Para paredes que superen los 40 mm de altura, aumente el espesor hasta al menos 2,5 mm, o bien reduzca la sección transversal entre 1° y 2° hasta un filete de raíz reforzado.
-
Deformación por sujeción: Evite colocar paredes delgadas debajo de las zonas de contacto principales de la mordaza. Las mordazas hidráulicas VMC pueden aplastar o flexionar una nervadura de 1,0 mm durante la sujeción de la pieza; el corte es recto, pero al soltar las mordazas, el efecto de recuperación elástica deforma la pieza, sacándola de la perpendicularidad.
Roscado y fresado de roscas
-
Profundidad del orificio: Para perforar agujeros con machos de roscar, hágalos con una profundidad al menos 2 a 3 veces mayor que la longitud de rosca especificada. Los agujeros ciegos sin holgura hacen que el macho de roscar toque fondo, rompiendo las herramientas de acero de alta velocidad (HSS) y desechando las piezas.
-
Acoplamiento de rosca: La longitud de acoplamiento de rosca activa de la tapa debe estar entre 1,5 y 2 veces el diámetro nominal del perno. Enroscar un perno M6 a 20 mm de profundidad en 6061-T6 no produce ninguna ganancia de retención mecánica y aumenta el riesgo de atasco de la broca.
4. Caso práctico del fabricante de equipos originales (OEM): Colector de válvulas neumáticas multipuerto
Antecedentes y requisitos
Un cliente del sector de la robótica industrial nos contactó para que fabricáramos un bloque de válvulas integrado de aluminio que alojara solenoides neumáticos de alta velocidad. El componente contaba con seis asientos de válvula de cavidad profunda, canales internos de flujo cruzado para el fluido y veinticuatro puertos roscados.
-
Material: Aluminio 6061-T651 en bloque.
-
Dimensiones funcionales críticas: Diámetros internos del carrete de la válvula requeridos: Ø16.000 mm (+0,015 / -0,000 mm, ajuste ISO H7).
-
Rugosidad superficial: Ra 0,4 µm en las caras de sellado.
-
Límites geométricos: La planitud de la superficie debe estar dentro de 0,02 mm en toda la base de 220 mm para evitar fugas bajo una presión de línea operativa de 0,8 MPa.
Cuellos de botella y observaciones en la tienda
El archivo CAD original del cliente incluía esquinas internas con un radio de 1,0 mm y una profundidad de 32 mm, junto con paredes divisorias internas de 0,8 mm de espesor que separaban las cámaras de presión adyacentes.
Durante las pruebas iniciales de la trayectoria de la herramienta en nuestro centro de mecanizado vertical de 5 ejes DMG MORI:
-
La fresa de microextremo de 2 mm, que funcionaba a 14.000 RPM, se desvió bajo cargas de corte laterales, lo que provocó la deflexión de la pared y fuertes bandas de vibración.
-
Tras el fresado frontal de los alojamientos principales, se liberó una tensión residual en la barra de aleación 6061-T6 estirada, lo que provocó una curvatura del componente de 0,05 mm en el plano de montaje, muy por encima del objetivo de 0,02 mm.
Ajustes y resolución de procesos
-
Paso de alivio de tensiones: Cambiamos la especificación del material base a 6061-T651 (alivio de tensiones mediante estiramiento). Realizamos una pasada de desbaste agresiva, dejando 1,0 mm de material alrededor, luego aflojamos la sujeción para permitir que las tensiones internas del material se equilibraran antes de volver a sujetarla con una ligera presión hidráulica (1,2 MPa) para las pasadas de desbaste finales.
-
Revisión de radio y pared: Negociamos con el jefe de ingeniería del cliente para ajustar los radios de las esquinas de R1,0 mm a R2,5 mm y ampliamos las paredes divisorias internas de 0,8 mm a 1,6 mm. Esto permitió a nuestros programadores utilizar una fresa de redondeo de esquinas rígida de 4 mm, lo que aumentó la tasa de eliminación de virutas en un 280 %.
-
Mandrinado de precisión: En lugar de fresar por interpolación circular los orificios del carrete de la válvula, realizamos un mandrinado desbastado a Ø15,7 mm, seguido de un cabezal de mandrinado fino específico que utiliza un inserto de cBN de un solo punto a 3200 RPM y una velocidad de avance de 0,04 mm/rev.
El resultado de la producción alcanzó el tamaño de orificio objetivo de Ø16,008 mm, el acabado superficial obtuvo un valor de Ra de 0,32 µm y la planitud total se mantuvo constante en 0,012 mm en todas las unidades de producción.
5. Acabado de superficies : Cálculo de las tolerancias de anodizado
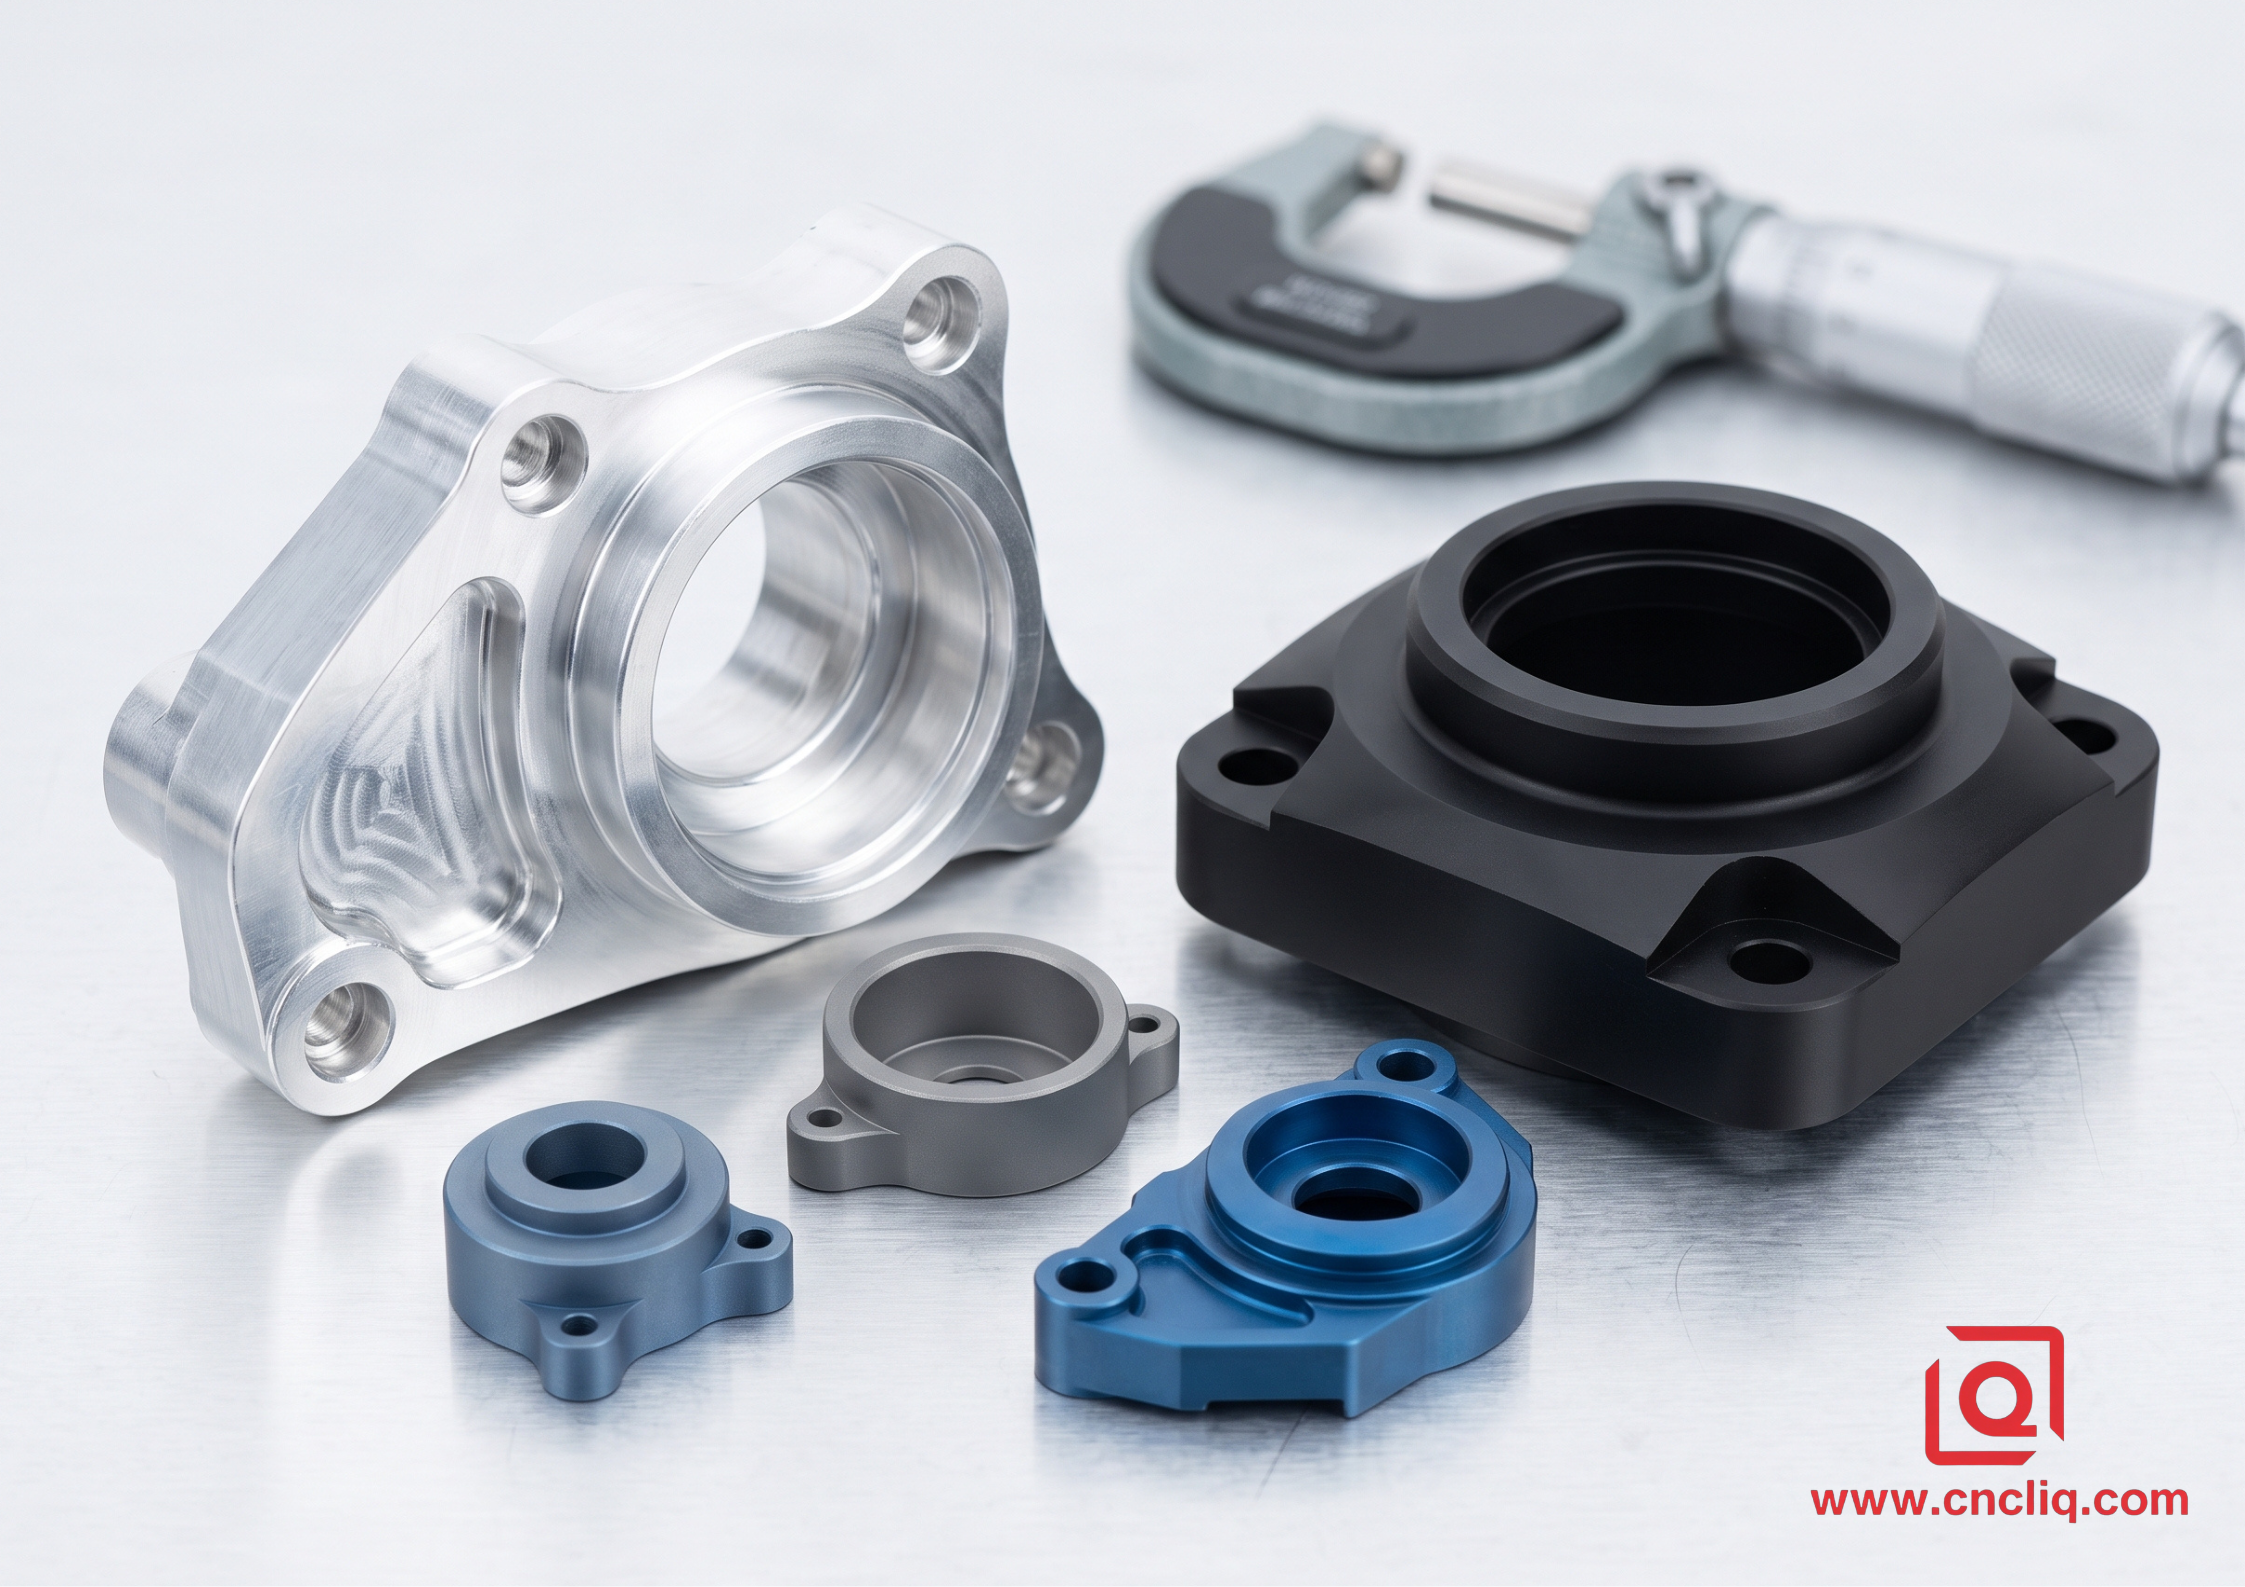
Nunca entregue una impresión para anodizado sin tener en cuenta las desviaciones dimensionales.
-
Anodizado tipo II (baño de ácido sulfúrico, ISO 7599): Se obtiene un recubrimiento con un espesor total aproximado de 10 µm a 25 µm. Alrededor del 50 % de la película penetra en la matriz de aluminio en bruto, mientras que el otro 50 % se acumula hacia el exterior. Los diámetros aumentan aproximadamente la mitad del espesor total por cada lado.
-
Recubrimiento endurecido tipo III (MIL-A-8625 Tipo III): Proporciona un espesor de 35 µm a 50 µm para una máxima resistencia al desgaste. Un recubrimiento endurecido de 50 µm se acumula hacia afuera en 25 µm por superficie, reduciendo el diámetro de un orificio de precisión en 0,05 mm.
Regla para planos: Siempre especifique si las indicaciones se aplican antes o después del tratamiento superficial (por ejemplo, "Las dimensiones se aplican después del anodizado"). Cuando se trate de diámetros de cojinetes ajustados o pasadores guía rectificados, especifique el enmascaramiento interno del tapón o aplique una compensación de tolerancia de pre-placa de mecanizado explícita.
Haz clic aquí para tu consulta 👆
Preguntas frecuentes
P1: ¿Cómo se evita que las piezas fresadas con cavidades grandes y desequilibradas se curven como una patata frita?
A: Abordar el proceso de corte de piezas se reduce a tres reglas sencillas. Comience con una placa preestirada y con alivio de tensiones (como 6061-T651 según AMS 4027 o 7075-T651). Nunca combine el desbaste con las pasadas finales: retire la mayor parte de la materia simétricamente de ambos lados, dejando una capa de limpieza de 0,8 mm a 1,2 mm. Afloje completamente las mordazas del tornillo de banco hidráulico para que el núcleo respire, luego ajústelo nuevamente con una carga de sujeción muy ligera y uniforme (o cambie a una placa de vacío) para las pasadas finales de limpieza a alta velocidad.
P2: ¿Las dimensiones de la impresión 2D se refieren a metal cortado en bruto o a piezas totalmente chapadas?
A: La convención general de mecanizado dicta que cada indicación en el plano rige el artículo terminado, después del recubrimiento, a menos que una nota indique explícitamente lo contrario. Un anodizado básico de tipo II deposita aproximadamente 5–12 µm por lado, mientras que el recubrimiento duro de tipo III deposita 25–35 µm por cara (reduciendo los diámetros de los orificios hasta en 0,05–0,07 mm). Su plano debe indicar si los orificios críticos de los pasadores requieren la eliminación de material de mecanizado previo al recubrimiento, o si simplemente requieren tapones de silicona durante las inmersiones en el tanque.
P3: ¿Cuándo se justifica realmente pagar el precio superior del 7075-T6 en comparación con el 6061-T6 en las producciones de fabricantes de equipos originales (OEM)?
A: Opte por la aleación 7075-T6 solo cuando los umbrales de cizallamiento puro, las exigencias de límite elástico elevado (>500 MPa) y los límites de fatiga cíclica superen los costos de la materia prima; piense en soportes de vuelo, rótulas de suspensión de autos de carreras o colectores de válvulas de paredes gruesas. Cuando el trabajo requiere precios bajos por pieza, resistencia a condiciones climáticas extremas, mecanizado profundo de nervaduras delgadas o líneas de color para acabados brillantes, la aleación 6061-T6 es la opción estándar para el uso diario.
P4: ¿Qué error de modelado CAD provoca con mayor rapidez que las máquinas CNC reduzcan los tiempos de mecanizado en carcasas de aluminio?
A: Cuadrar los huecos interiores o los filetes de bloqueo para que coincidan con los diámetros exactos de la fresa (como encajar una esquina exacta de R3,0 mm en una profundidad de hueco de 30 mm). Esa esquina obliga a los programadores a usar fresadoras estrechas y de largo alcance con voladizos superiores a 5:1, lo que provoca vibraciones violentas a menos que se reduzcan los avances en un 70 %. Ampliar esa esquina solo entre un 15 % y un 20 % (hasta R3,5 mm o R4,0 mm) permite que las trayectorias de la herramienta trocoidal atraviesen las curvas rápidamente sin frenar bruscamente.
P5: ¿Cómo se evitan las roscas rotas y los machos de roscar que se quiebran en pequeños orificios ciegos de aluminio (como M2 a M4)?
A: Las aleaciones blandas como la 6061-T6 tienden a generar virutas largas y enredadas con machos de roscar estándar, compactando cavidades hasta que la herramienta se rompe limpiamente. Las reemplazamos por machos de roscar de conformado en frío en el rango de M2 a M6. Estos machos de conformado moldean en frío la aleación base en lugar de cortar las virutas, evitando el atasco de virutas compactadas y forjando flancos de rosca hasta un 20 % más resistentes. Si se trata de aleaciones resistentes como la 7075-T6 o grupos de orificios para pasadores con tolerancias ajustadas, pasamos directamente al fresado de roscas helicoidales de un solo punto con aire comprimido a alta presión a través del husillo o chorro de refrigerante. Este chorro elimina todas las virutas sueltas de los orificios profundos, asegurando que ningún operario pierda su turno quemando electroerosión un macho roto de una pieza fundida terminada.
Haz clic aquí para tu consulta 👆
Resumen
Ajustar componentes de aluminio OEM en una fresadora implica definir la aleación, las tolerancias adecuadas y las pautas de mecanizado prácticas mucho antes de generar cualquier código. Combinar el grado correcto —por ejemplo, 6061-T651 con alivio de tensiones para mantener planas las cavidades profundas, o 7075-T6 para orejetas de carga pesada— directamente a los cabezales de mecanizado de piezas elimina el material curvado, el chirrido de la herramienta y las roscas dañadas. Especificar límites razonables mediante la norma ISO 2768-m, tener en cuenta la dilatación térmica y dejar filetes internos generosos junto a secciones de pared rígida reduce los tiempos de producción y minimiza la pérdida de piezas. Acertar con los detalles desde el principio, desde la acumulación de recubrimientos hasta el conformado de roscas ciegas, mantiene el lote en marcha de forma limpia desde el sólido CAD hasta piezas terminadas estables y económicas.
Información del contacto
Descargo de responsabilidad
Todos los artículos técnicos, especificaciones de materiales, recomendaciones de mecanizado y detalles de tratamiento de superficies publicados en este blog tienen fines meramente informativos y de referencia. Tenga en cuenta que las opiniones generales del blog no sustituyen los acuerdos técnicos firmados. Dado que las piezas personalizadas varían según el número de lote del material, la calibración de la máquina y las tolerancias específicas, las especificaciones de calidad vinculantes se rigen exclusivamente por sus planos CAD aprobados, contratos firmados y planes de calidad formales.
Todos los casos de éxito de clientes que aparecen en este blog han sido anonimizados y depurados minuciosamente. Las métricas de rendimiento, los flujos de trabajo de fabricación y las imágenes que se muestran sirven únicamente para demostrar nuestras capacidades de mecanizado a medida y no representan un estándar universal aplicable a todos los pedidos.
Equipo de fabricación de Liqin
Con 18 años de experiencia en ingeniería de precisión, Ningbo Liqin Industry fabrica componentes metálicos de alta tolerancia para exigentes mercados globales. Nuestras instalaciones de producción, de 6500 m², cuentan con más de 150 máquinas que realizan mecanizado CNC de 4 y 5 ejes, torneado-fresado, extrusión en frío y fundición a presión, todo bajo un mismo techo. Esta configuración nos permite gestionar proyectos de forma integral, desde los conceptos iniciales de CAD hasta los envíos finales.
Gestionamos el control de calidad sin concesiones. Tratamos las tolerancias estrictas con la disciplina de ingeniería que requieren. Con el respaldo de las certificaciones ISO 9001, ISO 13485 e IATF 16949, nuestros ingenieros de control de calidad realizan rigurosos controles IPQC, FQC y OQC en cada lote de producción. Desde el mapeo dimensional CMM y el perfilado óptico hasta las pruebas de dureza y niebla salina, validamos sus especificaciones críticas desde el principio, para que reciba componentes listos para su instalación sin complicaciones de ensamblaje ni costosas paradas de línea. Además de la fabricación, puede contar con nosotros para tiempos de respuesta de dos horas a nuevas solicitudes de cotización, soporte directo para el muestreo de prototipos y envíos de exportación sin contratiempos en Europa, Norteamérica, Asia y Oceanía.
Agradecemos sus consultas y muestras. Visite nuestro sitio web o contáctenos directamente para obtener un presupuesto competitivo.
