 Español




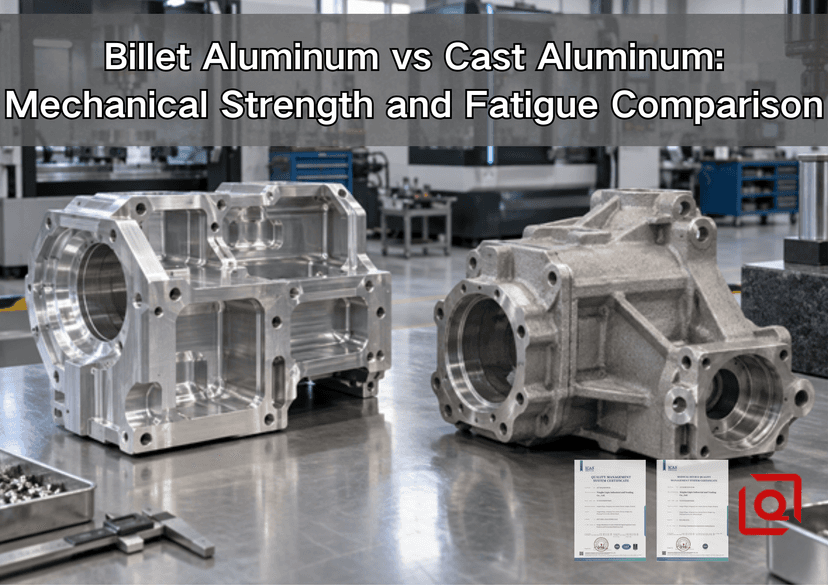
¿Está comparando el aluminio forjado con el aluminio fundido para un soporte, carcasa, colector o pieza giratoria que se someterá a cargas repetidas? Esta pregunta surge con frecuencia en nuestra oficina de presupuestos, generalmente con una suposición ya incluida: el forjado debe ser más resistente. Esa respuesta es demasiado simplista. En el taller, primero analizamos la aleación y el temple. Luego, nos preguntamos por dónde se transmite la carga, cómo se fabricó la pieza en bruto, qué aspecto tendrá la superficie después del mecanizado y dónde podría iniciarse una grieta. Una pieza fundida de A356-T6 de buena calidad puede ser muy adecuada para una carcasa de producción. Una pieza de 7075 también puede fallar prematuramente si su dirección de grano, radio o acabado de la herramienta son incorrectos.
Separaremos una sobrecarga puntual de millones de ciclos más pequeños, analizaremos los poros y las marcas de corte, y finalizaremos con la información que debe contener una solicitud de cotización. La ruta útil es aquella cuyos puntos débiles se pueden verificar.
En resumen: si la pieza requiere mucha carga y las cantidades son bajas, el material forjado suele ser el punto de partida más sencillo. Sus propiedades suelen ser más estables y las discontinuidades internas son menos problemáticas. La fundición se justifica cuando la forma es difícil de cortar, la pérdida de material es alta o el volumen justifica el uso de utillaje. En trabajos cíclicos o relacionados con la seguridad, la etiqueta de compra aporta poca información; lo que sí aportan son los certificados, los registros de proceso, la inspección de zonas críticas y las pruebas de piezas.
1. Qué significan realmente “Billet” y “Cast”
Primero, una aclaración terminológica. El material forjado no es simplemente metal que se haya salido del proceso de fundición. La fábrica parte de metal fundido y lo trabaja mediante laminación, extrusión, trefilado o forja. Cuando un comprador nos pide una "pieza en lingote", generalmente se refiere a un componente terminado cortado de una barra, placa o extrusión. En las solicitudes de cotización reales, ese material suele ser 6061-T6/T651, 6082-T6, 2024-T351 o 7075-T6/T651.
Una pieza fundida terminada sigue un proceso metalúrgico más corto: la aleación se solidifica en un molde que ya se asemeja a la pieza. Aun así, el término «fundición» no es una especificación completa. Los moldes de arena, los moldes por gravedad, los sistemas de baja presión y los moldes de alta presión se llenan y enfrían de forma diferente. Dejan distintos límites de pared y distintos patrones de defectos. Tratar el acero A356-T6 fundido por gravedad y el A380 fundido a presión como un solo material es como tratar a todos los aceros como si fueran del mismo grado.
Esta distinción es importante porque la forma y la metalurgia van de la mano. El mecanizado de lingotes permite al programador modificar cavidades, agujeros y puntos de referencia sin necesidad de adquirir un nuevo molde. La fundición crea nervaduras curvas, conductos cerrados, salientes y paredes delgadas de manera eficiente, pero el utillaje, la alimentación, la ventilación, el espesor de la sección local y el tratamiento térmico influyen en el resultado. La guía de Liqin sobre procesos de mecanizado de aluminio explica cómo el fresado, el torneado y la extrusión dan forma a un plan de producción, mientras que la guía sobre fundición a presión frente a mecanizado CNC se centra en el volumen y el coste. Este artículo se centra deliberadamente en aspectos más específicos: resistencia y fatiga.
2. Resistencia mecánica: Compare aleación con aleación, no etiqueta con etiqueta.
La resistencia estática describe lo que sucede cuando la carga aumenta una sola vez. El límite elástico marca el punto donde comienza la deformación permanente. La resistencia máxima a la tracción es la tensión máxima de ingeniería alcanzada en un ensayo de tracción. La elongación indica cuánto se estira una muestra antes de la fractura y proporciona una visión útil, aunque incompleta, de la ductilidad. Los diseñadores también consideran la tenacidad a la fractura, la resistencia a la compresión, la resistencia al corte, la temperatura y el entorno corrosivo.
Los valores que se muestran a continuación son valores de referencia representativos, no valores admisibles de diseño. La forma del producto, el espesor, la orientación, el tratamiento térmico, la procedencia de la muestra y la norma de ensayo son factores importantes. Las propiedades medidas en barras fundidas por separado pueden no coincidir con las de las muestras cortadas de una pieza fundida de producción gruesa o con alimentación deficiente. La Asociación Norteamericana de Fundición a Presión (NADCA) identifica los valores típicos de aleación fundida a presión como información de referencia, en lugar de mínimos de diseño garantizados, en sus Normas de Especificación de Producto .
Material / ruta | límite elástico típico | Resistencia a la tracción máxima típica | Alargamiento típico | Interpretación práctica |
Barra o placa forjada de 6061-T6 | Aproximadamente 276 MPa | Aproximadamente 310 MPa | Aproximadamente entre un 8% y un 12%, dependiendo de la forma y el grosor. | Resistencia equilibrada, resistencia a la corrosión, maquinabilidad y disponibilidad; un requisito básico común para las piezas mecanizadas a partir de bloques macizos. |
Producto forjado 7075-T6 | Aproximadamente 500 MPa | Aproximadamente 570 MPa | Aproximadamente entre el 7% y el 11%, dependiendo de la dirección y el espesor. | Mayor resistencia estática, pero mayor sensibilidad a la corrosión ambiental y a la orientación transversal corta; las especificaciones deben indicar la forma y el temple del producto. |
Fundición en molde permanente A356-T6 | A menudo, entre 170 y 210 MPa | A menudo, entre 230 y 290 MPa. | A menudo, entre el 3% y el 8%. | Útil para piezas fundidas estructurales cuando se cumplen los requisitos de calidad de la fusión, solidificación, tratamiento térmico y control de defectos. |
Fundición a presión de alta A380 | Aproximadamente 159 MPa en datos típicos de NADCA | Aproximadamente 324 MPa en datos típicos de NADCA | Aproximadamente un 3,5% en muestras fundidas a presión por separado. | Excelente capacidad de moldeo y rentabilidad para grandes volúmenes; las propiedades de la pieza real varían según el espesor de la pared, la porosidad, la capa superficial y las condiciones del proceso. |
Observe por qué una simple afirmación de "un porcentaje más resistente" resulta engañosa. El A380 puede presentar un valor de resistencia a la tracción respetable, pero un límite elástico y una ductilidad mucho menores que el 6061-T6. Por otro lado, el 7075-T6 supera a ambos en resistencia estática, pero puede resultar innecesario, más difícil de proteger en ciertos entornos corrosivos y menos tolerante a las irregularidades de la dirección de la fibra. La labor del ingeniero consiste en comparar la propiedad que determina el modo de fallo.
Por qué el material forjado suele ser más consistente
Si se compara el borde de una placa cortada con una pieza fundida, la diferencia suele ser visible incluso antes de usar el microscopio. El laminado o la extrusión han comprimido y estirado la estructura solidificada. Los granos adquieren una dirección específica; las partículas se fragmentan o redistribuyen; algunos huecos originales se cierran. El producto resultante suele ser denso y predecible entre lotes. Esto lo convierte en una opción práctica para un soporte prototipo, un colector de bajo volumen o cualquier aplicación donde un poro oculto pudiera afectar el sellado.
Existe un inconveniente, y es fácil pasarlo por alto en un certificado de material. El material forjado tiene una dirección específica. La fábrica denomina a estas direcciones longitudinal, transversal larga y transversal corta. Una grieta no se propaga al mismo ritmo en las tres. Cuando el ensamblaje se somete a tensión en la dirección menos favorable, un número de aleación más resistente en la orden de compra puede no afectar el problema de la disposición básica.
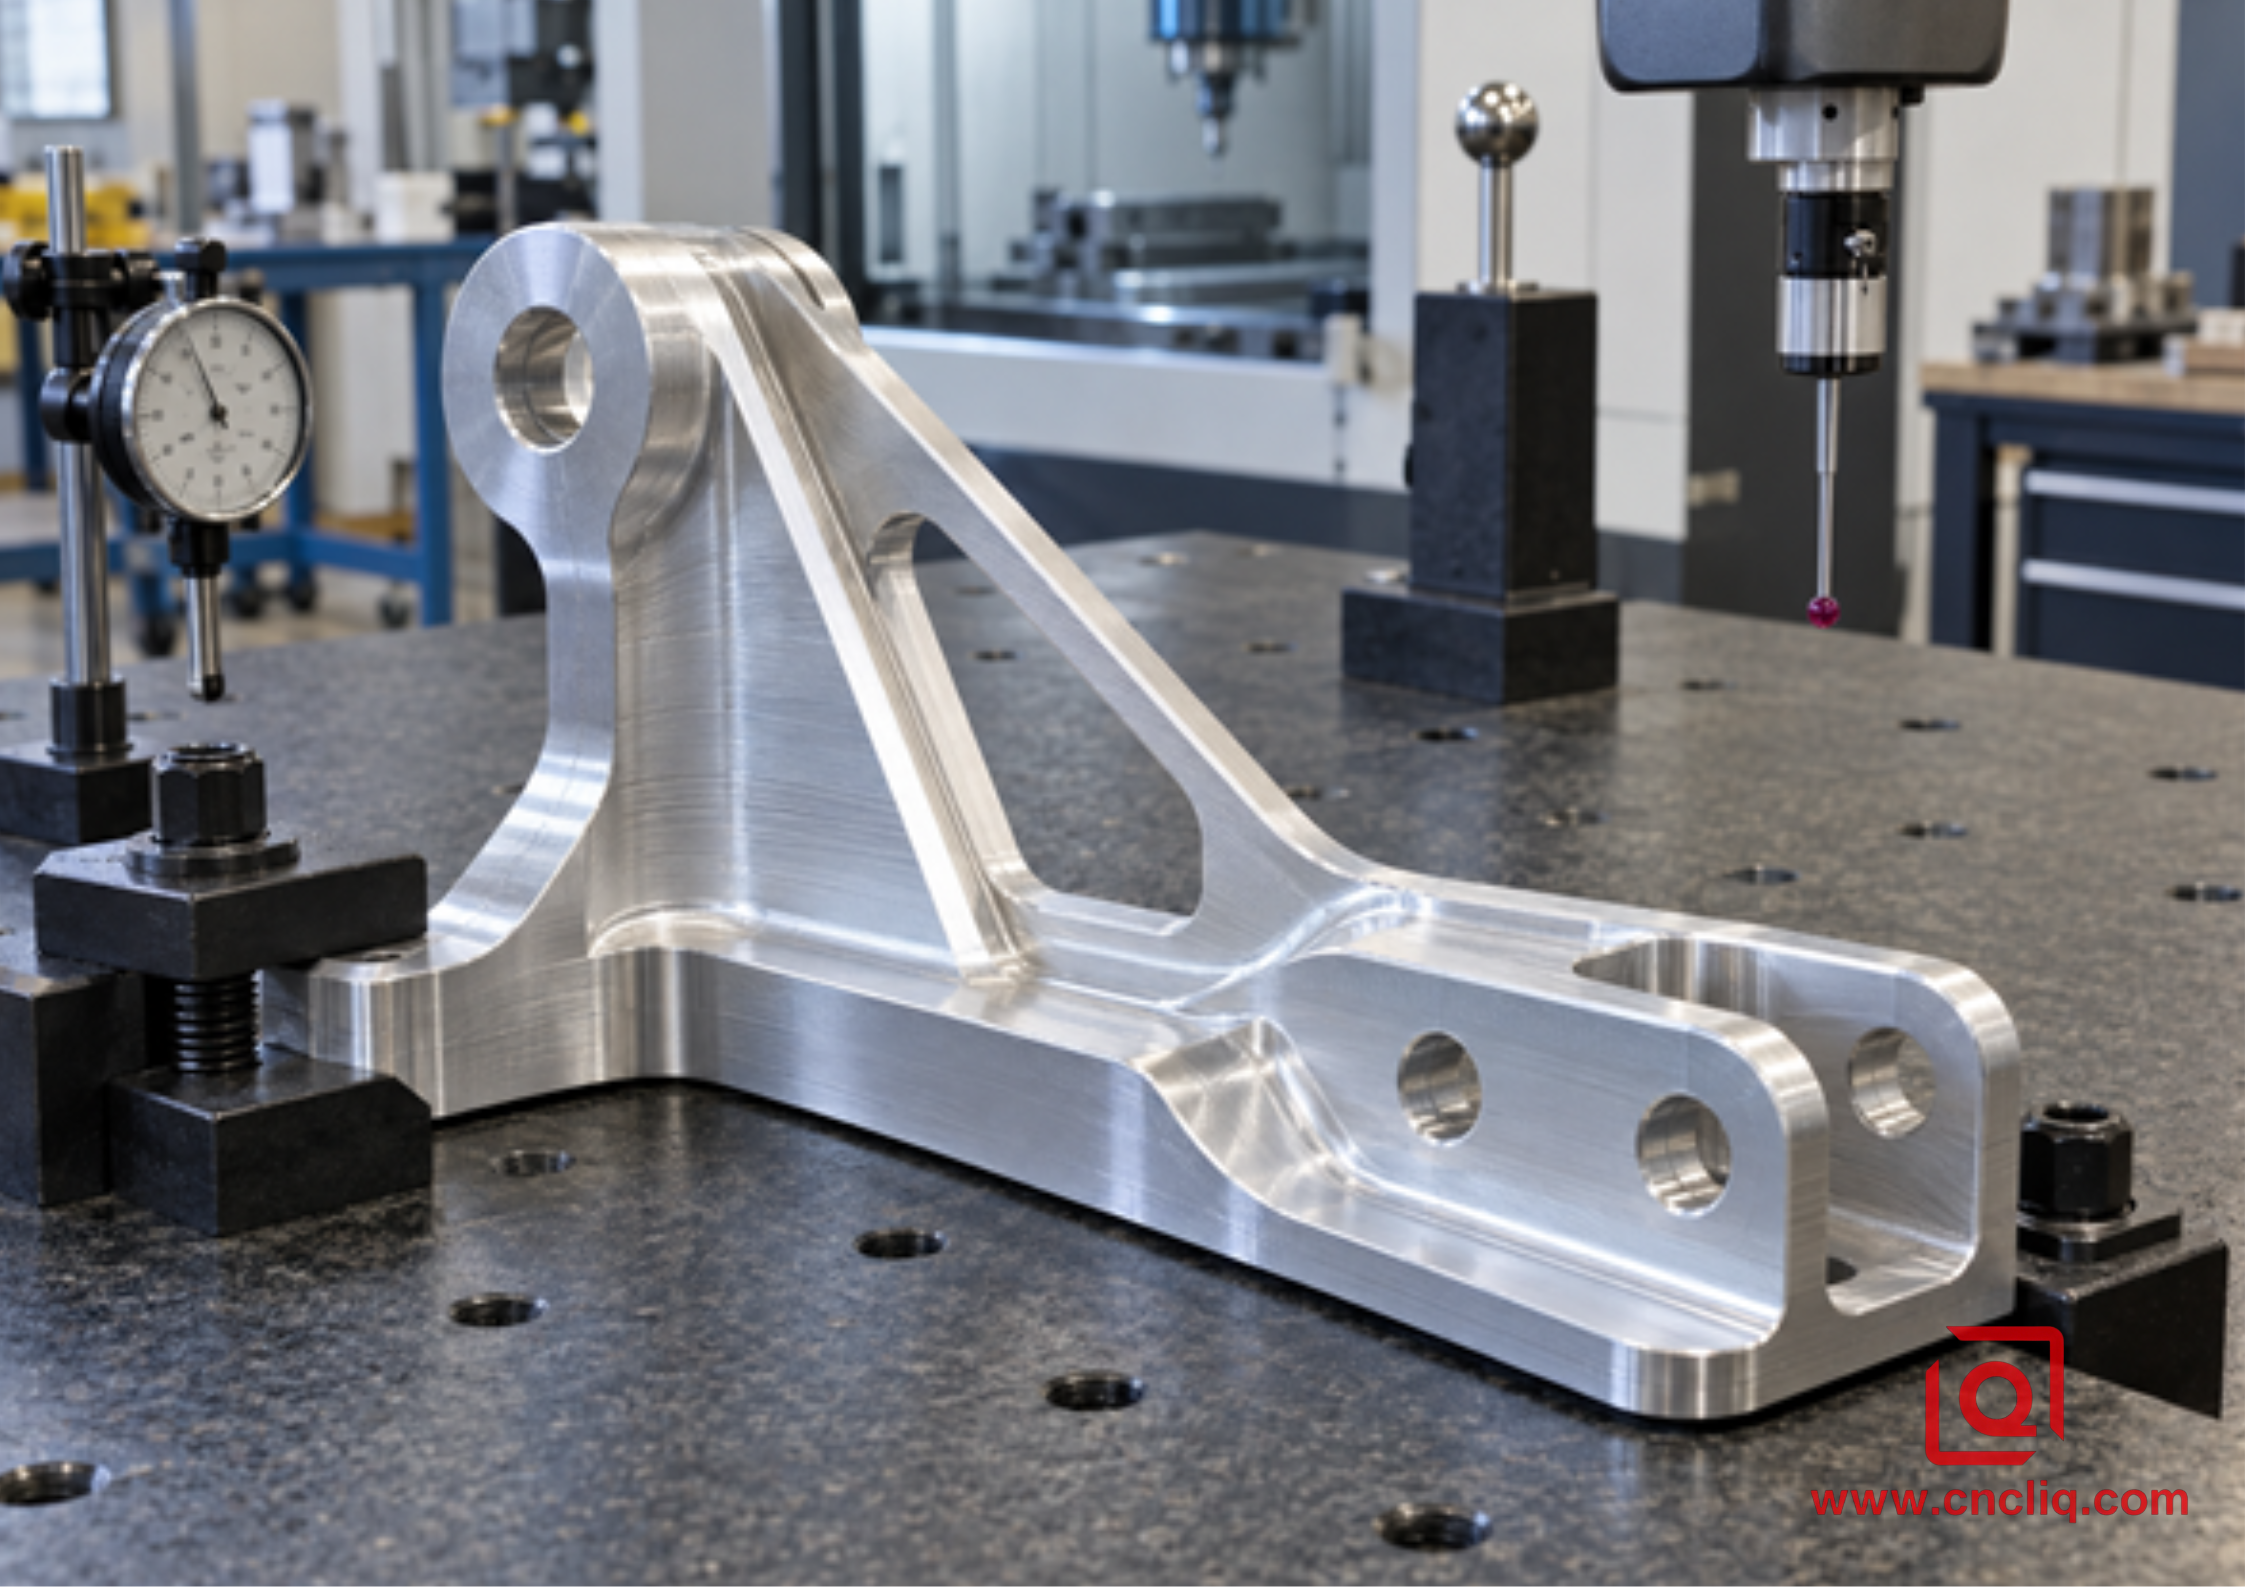
Este soporte se fabricó a partir de material limpio, pero el dibujo y el corte siguen siendo importantes: el radio interior, la dirección del material, la última pasada de acabado y la carga de sujeción dejan huella en su comportamiento ante la fatiga.
Por qué el rendimiento en el casting tiene una mayor difusión
Una pieza fundida revela una historia diferente al ser cortada. El gas puede dejar poros redondeados. Un saliente pesado con alimentación insuficiente puede contraerse internamente. También pueden presentarse películas de óxido plegadas, inclusiones, defectos de sellado o una estructura localmente rugosa. Ninguna de estas características implica automáticamente el rechazo de una pieza. La ubicación es determinante. Un pequeño poro oculto en una pared gruesa y estable es un problema; el mismo poro abierto por una herramienta de corte en la base de una nervadura sometida a carga es otro.
La velocidad de enfriamiento también modifica las propiedades. Una pared delgada de fundición cerca de la superficie de la herramienta puede enfriarse rápidamente y formar una capa superficial relativamente densa, mientras que un saliente grueso se enfría más lentamente. Si el mecanizado elimina esta capa superficial o atraviesa un grupo de poros, el resultado de la fatiga local puede variar. Por lo tanto, un plano de fundición debería definir las zonas críticas en lugar de realizar costosas inspecciones en cada milímetro cuadrado.
3. Fatiga: Lo que no muestra una prueba estática
Una pieza puede parecer en buen estado tras una carga de prueba y agrietarse meses después. Esta acumulación gradual de daños bajo tensión repetida se denomina fatiga. Un componente puede agrietarse incluso cuando cada ciclo se mantiene por debajo de su límite elástico estático. Las aleaciones de aluminio generalmente no presentan la meseta de resistencia a la fatiga característica de algunos aceros, por lo que la resistencia a la fatiga debe especificarse para un número determinado de ciclos y bajo una relación de tensión definida. Un valor sin condiciones de prueba es incompleto.
La norma ASTM E466 abarca los ensayos de fatiga axial de amplitud constante y controlada por fuerza en probetas metálicas al aire a temperatura ambiente. Asimismo, aclara un punto importante: el procedimiento se aplica a probetas, no a productos completos. La descripción de la ASTM E466 resulta útil para especificar cómo se generaron los datos comparativos S-N. Las piezas reales aún requieren factores de seguridad adecuados, espectros de carga, tolerancias ambientales y validación.
Lea atentamente un diagrama S-N: el eje vertical representa la amplitud de la tensión y el eje horizontal, la vida útil. Para la aleación 6061-T6, varias referencias de viga rotatoria se sitúan en el rango de los 90 MPa cerca de los 100 000 000 de ciclos, bajo sus condiciones de laboratorio indicadas. La dispersión para la aleación A356-T6 es amplia debido a que el método de fundición y la población de defectos son importantes. Un conjunto de datos de molde permanente reporta valores de 81 a 99 MPa a los 10 000 000 de ciclos para su modelo con R = -1; las referencias de fundición en arena pueden presentar valores inferiores. Los rangos pueden superponerse, por lo que el nombre de la aleación por sí solo no es prueba de que un componente terminado alcanzará su vida útil prevista.
Variable de fatiga | Por qué cambia el resultado | Qué incluir en el dibujo o en la solicitud de cotización |
Relación de tensión, R | La inversión total de la tensión y la compresión es más perjudicial que una pequeña fluctuación alrededor de una tensión media positiva. | Carga mínima y máxima, precarga, presión o par; no se proporcionan únicamente “ciclos”. |
Objetivo del ciclo | Un nivel de estrés aceptable durante 100.000 ciclos puede no sobrevivir a 10.000.000 de ciclos. | Vida útil requerida, ciclo de trabajo, arranques/paradas, sobrecargas e intervalo de inspección. |
Condición de la superficie | Un rasguño que parece superficial puede convertirse en la primera muesca. Las marcas de corte gruesas, las rebabas y las picaduras de corrosión tienen el mismo efecto. | Termine solo donde sea necesario; defina los radios y los bordes protegidos. |
Geometría y factor de muesca | Los filetes pequeños, los extremos de rosca, las chaveteras y los cambios bruscos en la pared concentran la tensión. | Radios críticos, alivio de rosca, esquema de referencia y dirección de carga. |
Defectos | Los poros o las películas de óxido cerca de la superficie pueden comportarse como grietas preexistentes. | Radiografía de zona crítica, tomografía computarizada, líquidos penetrantes, prueba de presión o plan de seccionamiento. |
Ambiente | La corrosión, la temperatura y el desgaste por fricción pueden acortar la vida útil por fatiga. | Fluido, rango de temperatura, exposición a la sal, recubrimiento, material de acoplamiento y condiciones de mantenimiento. |
Las grietas suelen comenzar en un detalle, no en una tabla de propiedades promedio.
Cuando un componente defectuoso regresa al taller, el origen de la grieta rara vez permanece desconocido por mucho tiempo. Generalmente la encontramos en una esquina interior afilada para facilitar el acceso de las herramientas, en la última rosca junto a un hombro, en una marca de vibración en un filete o en una marca de desbarbado apresurado. En piezas fundidas, el revestimiento puede revelar un poro justo en el lugar equivocado. La tensión promedio reportada por el modelo puede ser aceptable, mientras que la pequeña zona afectada en ese detalle está soportando mucha más carga.
Para piezas mecanizadas, utilice radios mecanizables generosos y oriente el material de manera que la trayectoria de tensión crítica no dependa de la dirección más débil del material. Controle el contacto de la herramienta de corte y su estado en los filetes críticos. Evite el redondeo manual superficial a menos que se definan el método, la dirección y el límite de aceptación. Para piezas fundidas, aleje las compuertas, los rebosaderos, los eyectores y las transiciones de espesor de material de los puntos críticos de fatiga. Mecanice las superficies de referencia y de sellado con suficiente soporte para evitar exponer o agrandar los defectos.
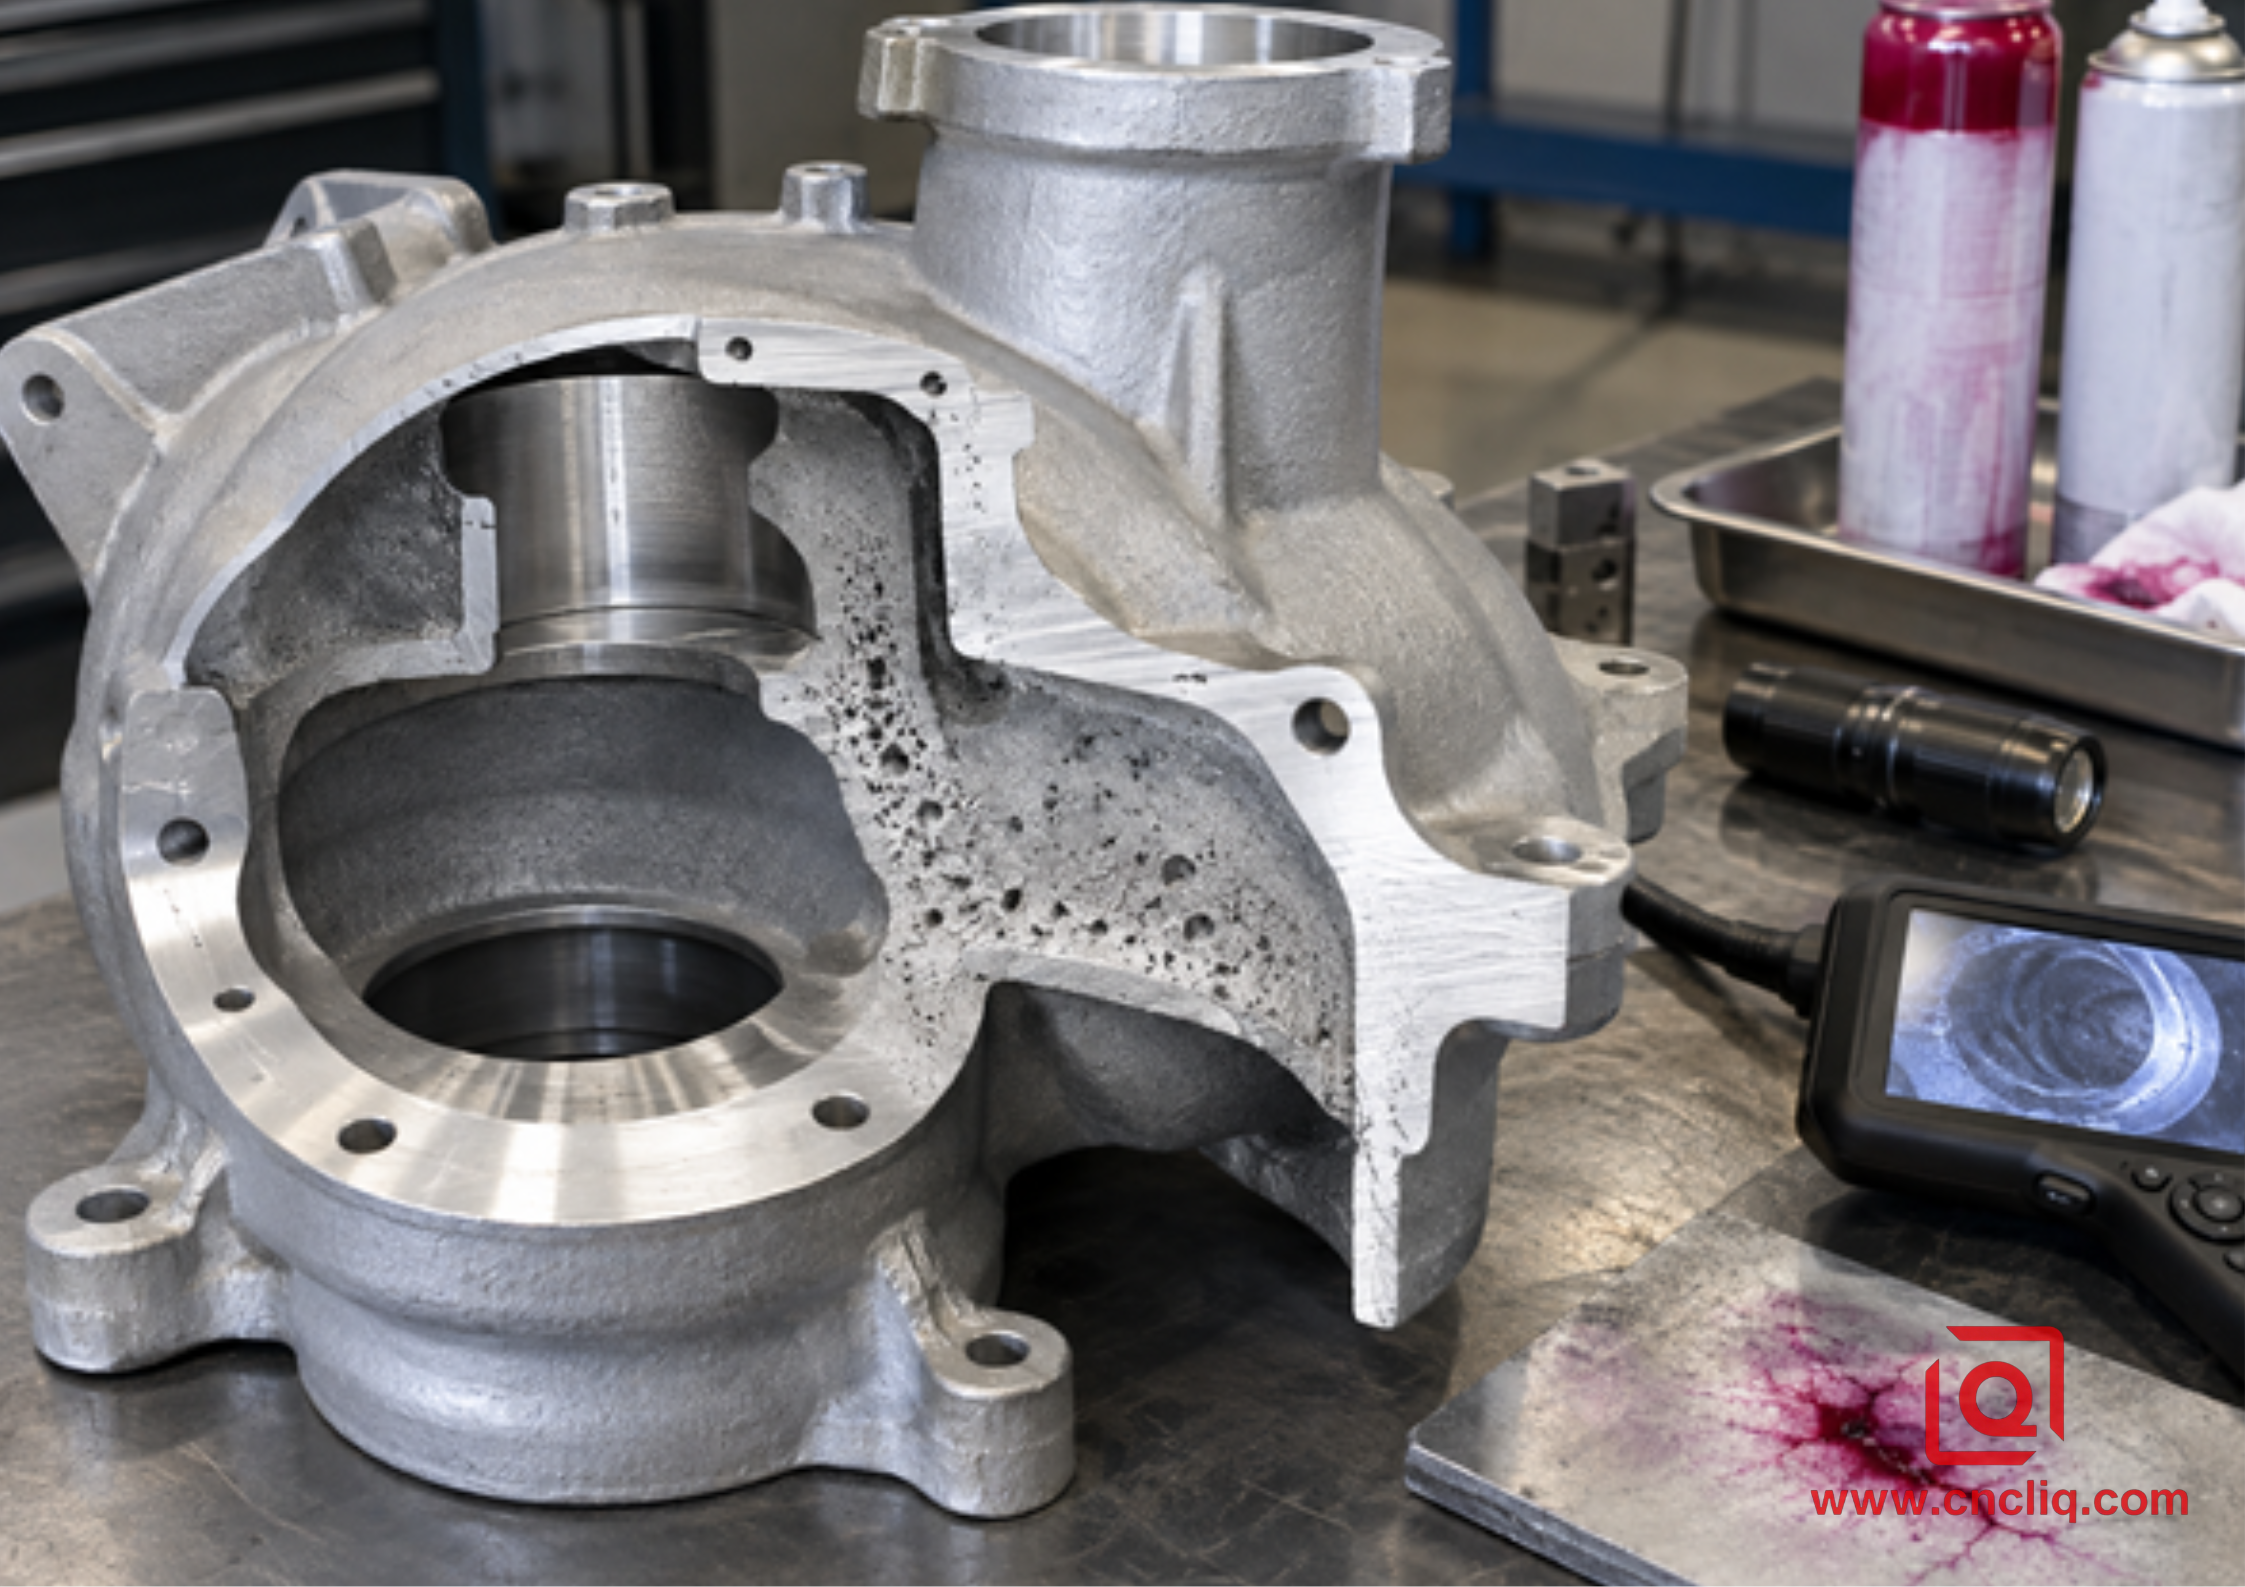
Un poro en una pared sin tensión y un poro en una rosca sometida a carga no son equivalentes. Inspeccione dónde la tensión, el sellado o un ligamento delgado hacen que el defecto sea significativo.
4. Aluminio mecanizado frente a aluminio fundido: una matriz de decisión práctica
Condición del proyecto | Generalmente prefiere el mecanizado de piezas en bruto. | Generalmente se prefiere la fundición más el mecanizado de acabado. |
Prototipo o cambios de diseño frecuentes | Una revisión normalmente se mantiene en CAD, CAM y el plano de la fijación. | Incluso las herramientas blandas deben modificarse o reemplazarse cuando la forma cambia. |
Carga cíclica elevada con trayectoria de carga incierta | La previsibilidad de las materias primas forjadas y un control de defectos más sencillo reducen el riesgo de desarrollo. | Posible tras la cualificación del proceso, la inspección de la zona crítica y las pruebas de los componentes. |
Forma hueca compleja o paso interno | Limitado por el acceso de la herramienta de corte, las intersecciones de perforación, los tapones o el ensamblaje de varias piezas. | El conformado de núcleos y el conformado casi final permiten crear geometrías que el mecanizado no puede alcanzar de forma económica. |
Alto volumen anual | El tiempo de ciclo y el desperdicio de virutas pueden ser factores determinantes en el precio unitario. | El utillaje se puede amortizar; el mecanizado se limita a interfaces, orificios, roscas y juntas. |
Relaciones de datos muy estrechas | El mecanizado multieje de una sola configuración puede mantener las características relacionadas directamente. | Es necesario localizar y corregir las variaciones de la fundición; el mecanizado de acabado restablece la precisión. |
Anodizado cosmético | El acero forjado 6061 suele ofrecer un aspecto más uniforme con una química y una preparación controladas. | Las aleaciones fundidas con alto contenido de silicio pueden presentar variaciones de color; la apariencia y los límites son importantes. |
Límite de presión o vacío | La densidad del yacimiento reduce el riesgo de fugas relacionadas con la porosidad; las intersecciones perforadas aún necesitan validación. | Los conductos cercanos a la red son atractivos, pero es necesario planificar la porosidad, las reglas de impregnación y las pruebas de presión. |
Para un colector hidráulico a medida, el mecanizado a partir de bloques macizos suele ser la mejor opción durante el desarrollo, ya que la posición de los puertos varía y el riesgo de fugas debe ser mínimo. La solución de mecanizado de precisión de colectores de aluminio de Liqin es un ejemplo relevante: los canales multifacéticos, los elementos de sellado y los orificios se mecanizan siguiendo un plano de referencia controlado. Para una carcasa electrónica de nervaduras finas, con una producción anual de miles de unidades, una fundición con acabado CNC localizado puede resultar más económica y mecánicamente adecuada.
5. Un caso práctico en taller: Conversión de un soporte de actuador sometido a cargas repetidas
Un cliente anónimo del sector de la automatización industrial contactó con Liqin para solicitar un soporte de actuador compacto para un módulo de recogida y colocación. El concepto original consistía en una pieza de aluminio fundido de paredes delgadas con dos orificios para cojinetes, cuatro puntos de montaje y una nervadura que unía el pivote a la base. El soporte experimentaba una aceleración reversible durante cada ciclo de la máquina. Se necesitaban prototipos iniciales antes de alcanzar un volumen de producción anual estable.
La primera revisión no comenzó con la pregunta "¿fundición o lingote?", sino con la trayectoria de la carga. La mayor tensión alterna se concentraba en el radio interior, donde la nervadura vertical se unía al pivote. Esta región también se ubicaba cerca de una transición de espesor variable en el concepto de fundición, lo que hacía que el control y la inspección de la contracción fueran cruciales. Dado que el cliente aún modificaba la posición del pivote, el uso de herramientas rígidas habría fijado la geometría prematuramente.
Para la validación, el equipo seleccionó una placa 6061-T651 y utilizó dos configuraciones. El desbaste dejó material alrededor de los orificios y la nervadura; luego, el soporte se liberó y se volvió a sujetar con mordazas blandas antes del acabado. Un radio mayor, que facilita el trabajo de la herramienta, y una trayectoria de acabado continua eliminaron la marca de retención en el punto caliente. La inspección con CMM cubrió la posición del orificio, la perpendicularidad y la planitud en estado libre.
Una vez que las pruebas confirmaron la geometría y el volumen, se añadió a la revisión una pieza en bruto de A356-T6 moldeada permanentemente con los dos orificios y las almohadillas mecanizados con precisión. La propuesta especificaba los radios locales, el avance en el pivote, el margen de mecanizado, la radiografía de la primera pieza en la unión y la validación de la fatiga del componente. El cliente podía ahora comparar el coste final con el riesgo de cualificación.
Este caso ilustra la respuesta útil: el lingote puede reducir el riesgo de desarrollo, mientras que una pieza fundida de calidad puede reducir el consumo recurrente de material y el tiempo de husillo. Un plan por etapas permite que las pruebas, y no los eslóganes, determinen cuándo realizar el cambio.
6. La ruta híbrida: moldear la forma, mecanizar la función.
Muchas piezas de producción no deberían verse obligadas a elegir entre mecanizado a partir de un bloque sólido o mediante fundición. Un enfoque híbrido utiliza la fundición para la geometría general y el mecanizado CNC para los detalles que controlan el ensamblaje. En la práctica, dejamos las nervaduras, los salientes, el contorno exterior y los conductos inaccesibles al molde. El husillo se concentra entonces en los aspectos que definen el ensamblaje: asientos de cojinetes, orificios para pasadores, ranuras para juntas tóricas, puertos, superficies de juntas y puntos de referencia.
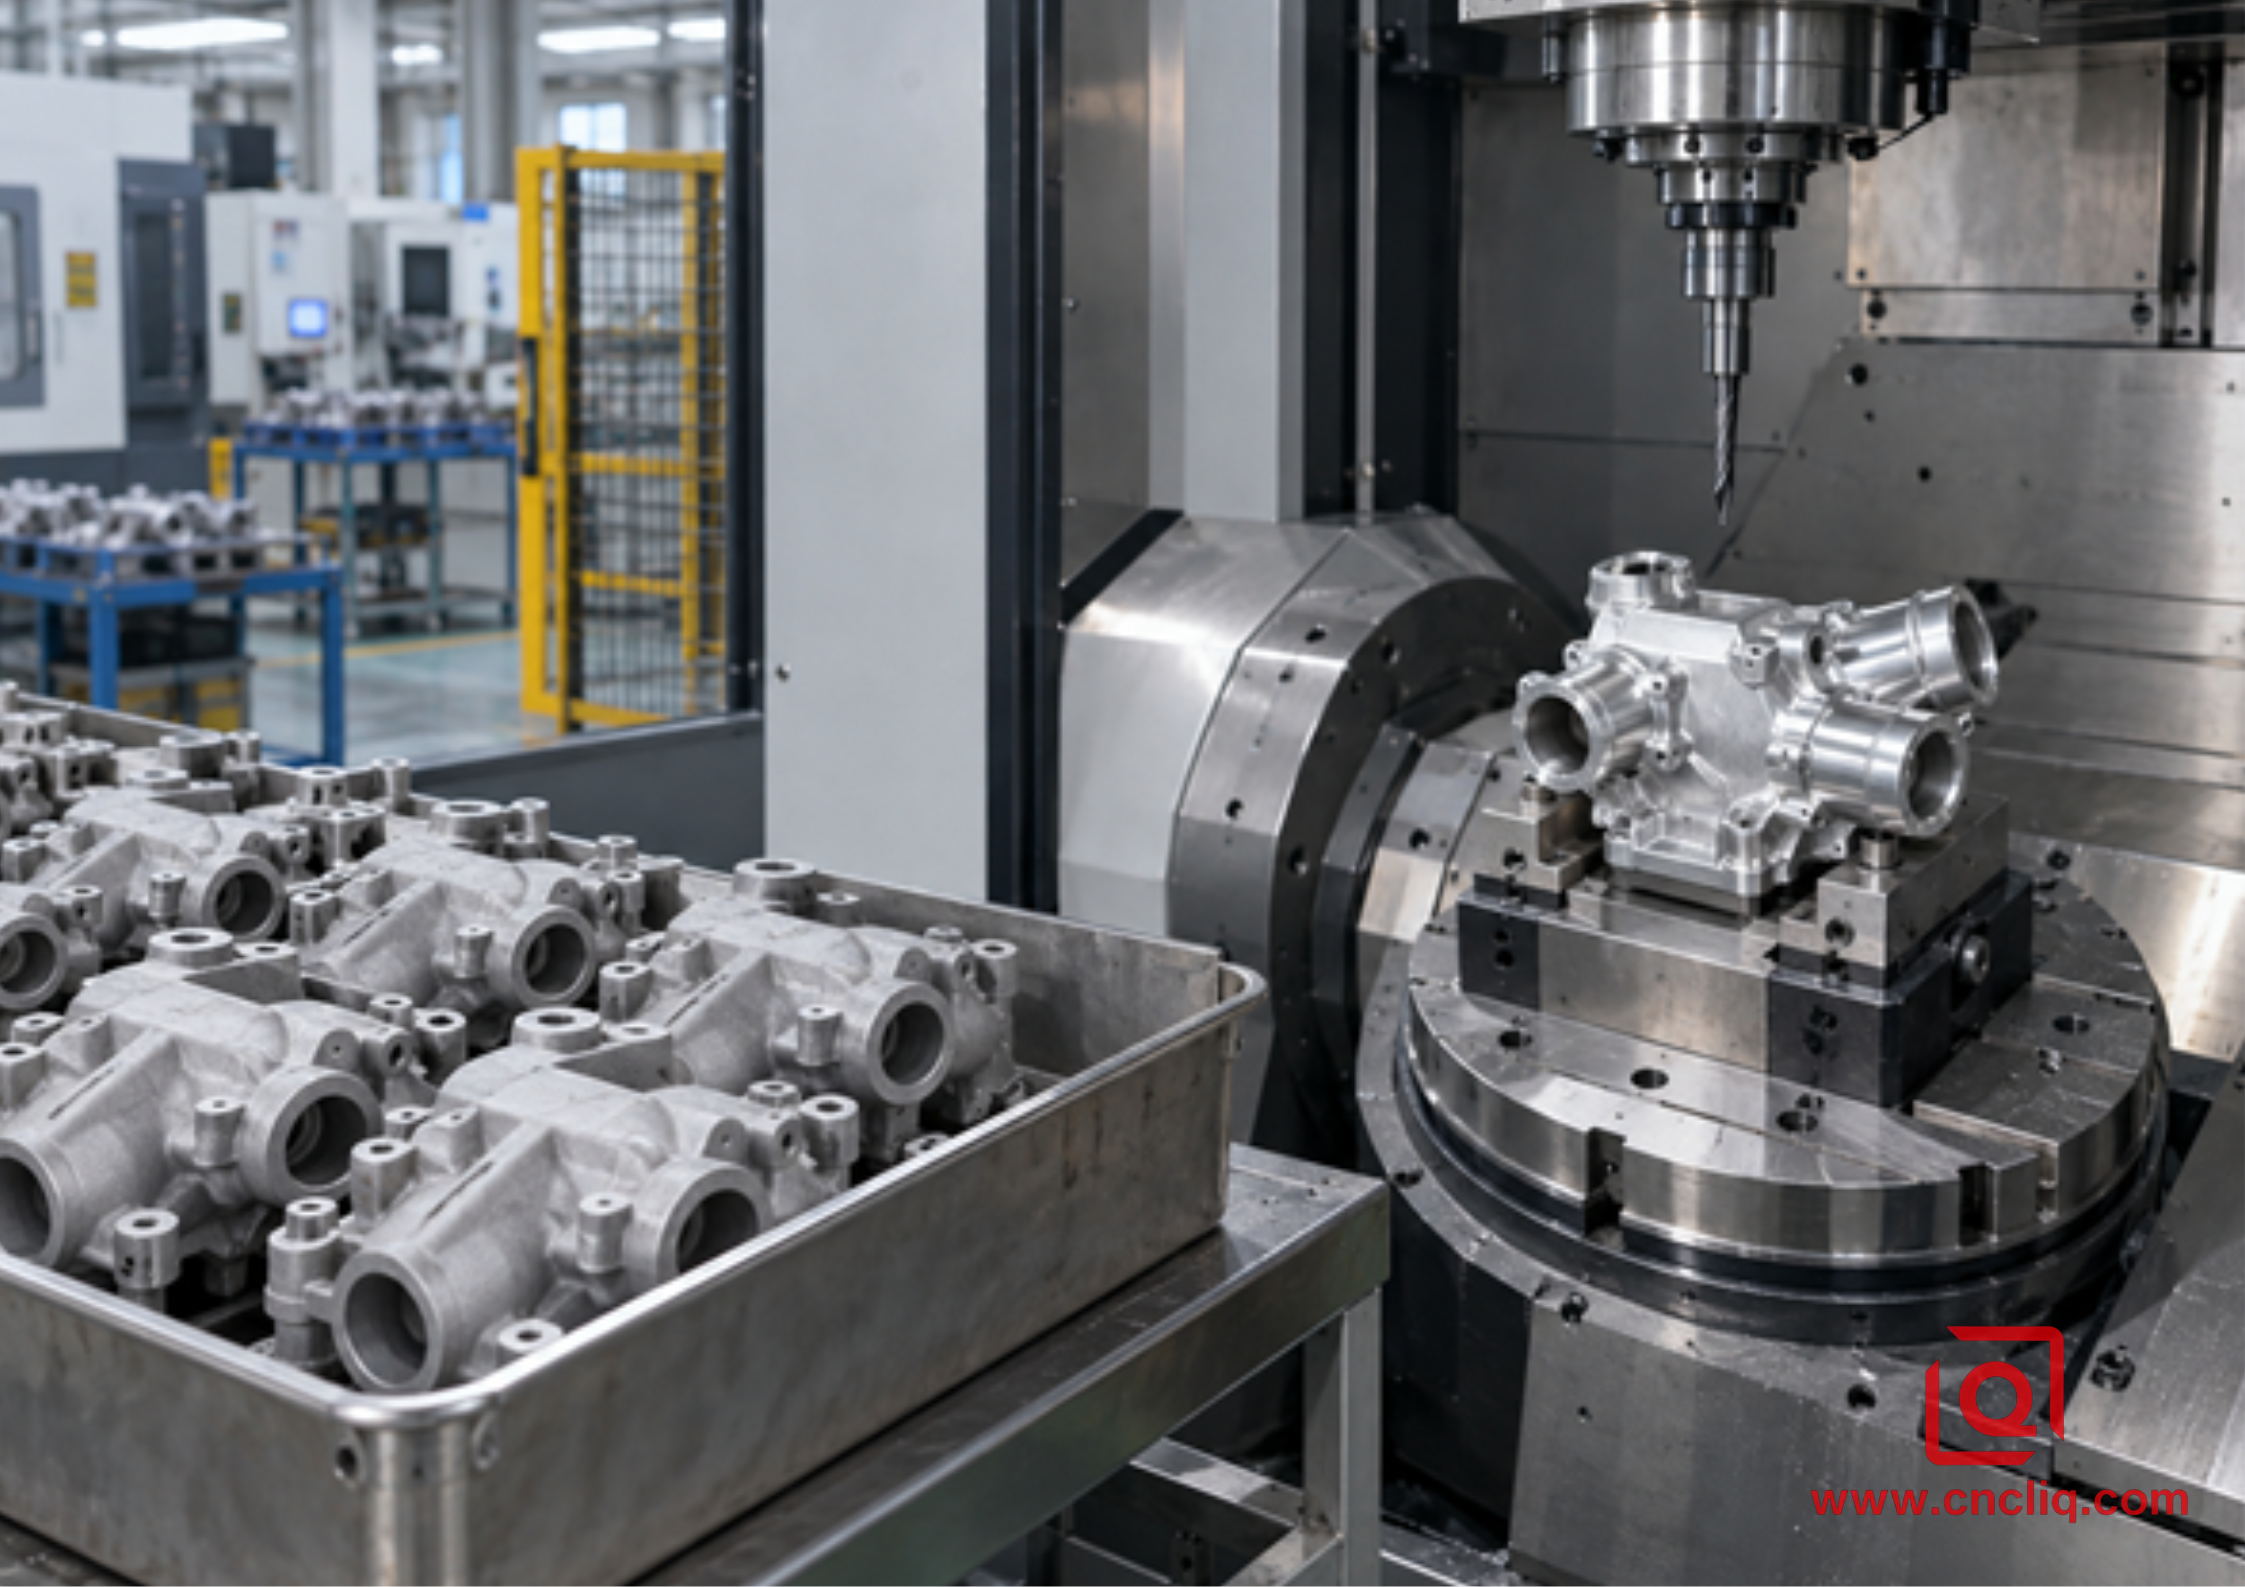
Un método híbrido reserva tiempo de mecanizado CNC para las interfaces críticas, mientras que el proceso de fundición crea la estructura casi definitiva.
La estrategia de referencia es crucial. No se debe alinear una pieza fundida delgada con una superficie variable y esperar que el orificio mecanizado quede perfectamente alineado con cada nervadura. Es necesario establecer puntos de referencia estables para la pieza fundida, sondear la pieza en bruto donde sea necesario y sujetarla sin deformar la pared. El plan de proceso también debe proteger las áreas críticas para la fatiga de las marcas de expulsión, los daños por rectificado y la eliminación excesiva de material.
Si se está considerando el A380, consulte la guía específica del sitio web sobre fundición a presión y maquinabilidad del aluminio A380 . Si la pieza es principalmente un bloque mecanizado, la guía de mecanizado del 6061 explica por qué la evacuación de virutas, el estado del filo de la herramienta y las tensiones residuales afectan la consistencia dimensional. Estas páginas respaldan la decisión del proceso sin repetir aquí la comparación mecánica.
7. Inspección y validación de piezas críticas para la fatiga
Una máquina de medición por coordenadas (CMM) confirma la geometría. No demuestra la vida útil por fatiga ni revela todos los defectos internos. Elabore el plan de calidad en función del modo de fallo:
- Identificación del material: solicite un certificado que indique la aleación, el temple, la forma del producto y el número de colada o lote. Para materiales forjados, incluya la especificación aplicable y la orientación, cuando corresponda.
- Control dimensional: defina referencias funcionales e inspeccione la pieza en estado libre cuando la sujeción pueda ocultar distorsiones. Utilice máquinas de medición por coordenadas (CMM), calibres de interiores, perfilometría y calibres de rosca según el riesgo.
- Integridad de la superficie: observe los radios de carga después del último corte y nuevamente después del desbarbado. El líquido penetrante es útil para obtener una indicación de la superficie; no proporciona información concluyente sobre el metal oculto debajo.
- Calidad interna de la fundición: utilice radiografía o tomografía computarizada para las zonas críticas que requieran verificación cuando el tamaño y la ubicación de los poros determinen el rendimiento. Acuerde los criterios de aceptación antes de la producción.
- Integridad de la presión: las pruebas de estanqueidad validan la permeabilidad de un fluido bajo condiciones definidas. No sustituyen las pruebas de fatiga cuando se aplican ciclos de presión.
- Pruebas de componentes: reproducir amplitud representativa, carga media, temperatura, entorno, rigidez de montaje y ciclos objetivo. Registrar la ubicación de la falla, no solo si se aprueba o no.
Un buen primer artículo no garantiza la estabilidad del proceso. Es necesario acordar controles de la primera pieza, durante el proceso y finales, además de un plan de acción ante desviaciones. Las piezas mecanizadas requieren monitorización de la vida útil de la herramienta y del radio crítico. Las piezas fundidas requieren controles trazables desde la manipulación y ventilación del metal fundido hasta el perfil de inyección, la temperatura del molde y el tratamiento térmico.
8. Qué enviar para obtener un presupuesto rápido y útil
Un archivo STEP muestra la forma, pero no le indica al ingeniero de presupuestos cómo se comporta la pieza. Si desea una comparación justa entre el mecanizado en bloque, la fundición y un proceso híbrido, añada la descripción del funcionamiento. Los siguientes detalles evitan una ronda de correos electrónicos y previenen que un proceso de fabricación de apariencia económica oculte un plan de pruebas costoso:
1. Envía el modelo 3D junto con la impresión 2D. La impresión debe incluir referencias, tolerancias, roscas y las pocas superficies cuyo acabado es realmente importante.
2. Cantidad de prototipos, volumen anual, tamaño del lote y posible período de cambio de diseño.
3. Aleación y temple preferidos, o autorización para una alternativa de ingeniería.
4. Describa la carga mediante números y direcciones: carga constante, rango alterno, valor medio, ciclos previstos, sobrecargas inusuales y el factor de seguridad utilizado por su equipo de diseño.
5. Indíquenos qué factores rodean a la pieza: límites de temperatura, presencia de sales o productos químicos, metales con los que se acopla, lubricante y el sistema de recubrimiento ya previsto en el montaje.
6. Marque las pequeñas zonas donde una grieta o fuga sea inaceptable. Esto permite que la inspección se centre en el riesgo en lugar de abarcar toda la pieza fundida.
7. Enumere los registros que espera recibir con el envío y sepárelos de la validación especial: trazabilidad del lote, informe de inspección, END, prueba de presión y cualquier prueba en banco del componente completo.
Para geometrías complejas, evalúe si un proceso de 3 ejes, 5 ejes o torneado-fresado reduce los tiempos de preparación y la transferencia de datos. Si su caso de carga es incierto, comparta el contexto del ensamblaje bajo su proceso de confidencialidad. Liqin puede evaluar la viabilidad de fabricación y preparar opciones de ruta a partir de su plano. Cuando los archivos estén listos, utilice la página de contacto . La cotización podrá entonces incluir una respuesta útil de DFM en lugar de un precio basado en estimaciones.
Haz clic aquí para tu consulta 👆
Preguntas frecuentes
1. ¿El aluminio mecanizado es siempre más resistente que el aluminio fundido?
No. Los términos «lingote» y «fundición» describen los procesos de fabricación, no un grado de resistencia garantizado. La aleación forjada 7075-T6 es mucho más resistente a la tracción estática que muchas aleaciones de fundición, mientras que la 6061-T6 y una pieza fundida de alta calidad con tratamiento térmico pueden presentar propiedades similares. Compare la aleación, el temple, la forma del producto, la dirección de fabricación, el proceso de fundición, la procedencia de la muestra y la propiedad que determina su diseño.
2. ¿Qué es mejor para una pieza expuesta a millones de ciclos de carga?
El mecanizado de piezas forjadas suele ser la opción de menor riesgo, ya que las discontinuidades internas son generalmente menores y las propiedades más predecibles; sin embargo, la geometría y el acabado superficial pueden anular esta ventaja. Para una pieza fundida, es necesario determinar los límites de defectos en las zonas de alta tensión y ensayar componentes representativos bajo la relación de carga, el entorno y las condiciones de montaje reales.
3. ¿Puede el mecanizado CNC eliminar la porosidad de la fundición?
El mecanizado CNC no puede reparar la porosidad interna y puede dejar al descubierto poros ocultos bajo una densa capa de fundición. El margen de material no se puede elegir por separado del plan de fundición. La profundidad de corte, las compuertas, el espesor de pared y la zona de inspección deben coincidir, o la herramienta podría revelar el mismo defecto que el proceso pretendía evitar. La impregnación puede sellar una vía de fuga aprobada; no puede eliminar el daño causado por un poro estructuralmente defectuoso.
4. ¿Cuándo resulta más económico el aluminio fundido?
La fundición comienza a justificar el uso de sus herramientas cuando el pronóstico es estable y el molde reemplaza una gran cantidad de virutas y horas de husillo. No existe una cantidad de transición universal y precisa. Calculamos el precio de la herramienta, el desperdicio previsto, el ciclo, la inspección, el mecanizado de acabado, el tratamiento superficial y los posibles cambios de ingeniería en la misma hoja de cálculo. Solicite presupuestos para el mismo plano controlado y plan de validación.
5. ¿Qué datos debo usar para un cálculo de fatiga?
Utilice datos de S-N o de propagación de grietas que se ajusten lo mejor posible a la aleación, el temple, la forma del producto, la orientación, el estado de la superficie, el entorno, la relación de tensión y el rango de ciclos. Aplique los factores adecuados de entalla, tamaño, superficie, fiabilidad y entorno, y luego valide la pieza completa cuando la falla sea relevante. Un límite de fatiga genérico de internet sin condiciones no es un diseño admisible.
Haz clic aquí para tu consulta 👆
Resumen
El aluminio mecanizado suele ofrecer un comportamiento estático y ante la fatiga más predecible, cambios de diseño rápidos y un mecanizado de precisión sencillo; el aluminio fundido, en cambio, ofrece una complejidad casi neta, menor desperdicio de material y una sólida rentabilidad en grandes volúmenes. La elección correcta reside en la adecuación de la aleación, el proceso, el control de defectos, la dirección de la carga, el estado de la superficie y la validación al modo de fallo real. Para prototipos iniciales o cargas cíclicas inciertas, el mecanizado en bloque suele ser la opción más segura. Para geometrías consolidadas de alto volumen, una pieza fundida de calidad con interfaces mecanizadas por CNC puede ser la mejor solución de producción.
Información del contacto
Empresa: Ningbo Liqin Industry Co., Ltd.
Mantenimiento diario al cliente y soporte postventa: service@shturl.zhuwanying@cncliq.com
Para nuevas consultas, cotizaciones y pedidos: business@shturl.zhouli@chinaliqin.com
Línea directa: +86 18757148656
Descargo de responsabilidad
Todos los artículos técnicos, especificaciones de materiales, recomendaciones de mecanizado y detalles de tratamiento de superficies publicados en este blog tienen fines meramente informativos y de referencia. Tenga en cuenta que las opiniones generales del blog no sustituyen los acuerdos técnicos firmados. Dado que las piezas personalizadas varían según el número de lote del material, la calibración de la máquina y las tolerancias específicas, las especificaciones de calidad vinculantes se rigen exclusivamente por sus planos CAD aprobados, contratos firmados y planes de calidad formales.
Todos los casos de éxito de clientes que aparecen en este blog han sido anonimizados y depurados minuciosamente. Las métricas de rendimiento, los flujos de trabajo de fabricación y las imágenes que se muestran sirven únicamente para demostrar nuestras capacidades de mecanizado a medida y no representan un estándar universal aplicable a todos los pedidos.
Equipo de fabricación de Liqin
Con 18 años de experiencia en ingeniería de precisión, Ningbo Liqin Industry fabrica componentes metálicos de alta tolerancia para exigentes mercados globales. Nuestras instalaciones de producción, de 6500 m², cuentan con más de 150 máquinas que realizan mecanizado CNC de 4 y 5 ejes, torneado-fresado, extrusión en frío y fundición a presión, todo bajo un mismo techo. Esta configuración nos permite gestionar proyectos de forma integral, desde los conceptos iniciales de CAD hasta los envíos finales.
Gestionamos el control de calidad sin concesiones. Tratamos las tolerancias estrictas con la disciplina de ingeniería que requieren. Con el respaldo de las certificaciones ISO 9001, ISO 13485 e IATF 16949, nuestros ingenieros de control de calidad realizan rigurosos controles IPQC, FQC y OQC en cada lote de producción. Desde el mapeo dimensional CMM y el perfilado óptico hasta las pruebas de dureza y niebla salina, validamos sus especificaciones críticas desde el principio, para que reciba componentes listos para su instalación sin complicaciones de ensamblaje ni costosas paradas de línea. Además de la fabricación, puede contar con nosotros para tiempos de respuesta de dos horas a nuevas solicitudes de cotización, soporte directo para el muestreo de prototipos y envíos de exportación sin contratiempos en Europa, Norteamérica, Asia y Oceanía.
Agradecemos sus consultas y muestras. Visite nuestro sitio web o contáctenos directamente para obtener un presupuesto competitivo.
